রাপচার ডিস্ক বনাম রিলিফ ভালভ: পার্থক্য ও একসাথে ব্যবহার
ধরুন, জাপানি সরবরাহকারীর কাছ থেকে আপনার কারখানায় একটি রিঅ্যাক্টর প্যাকেজ এসেছে। P&ID-তে ভেসেল থেকে বেরোনো একটি রিলিফ লাইনে প্রথমে haretsuban (রাপচার ডিস্ক), তারপর anzen-ben (সেফটি ভালভ) দেখানো আছে। ডেটাশিটে haretsu atsuryoku (বার্স্ট প্রেসার) লেখা 0.50 MPa। ডিজাইন অনুমোদনের আগে তিনটি প্রশ্নের উত্তর জানা দরকার: 0.50 MPa কি গেজ প্রেসার, নাকি ডিফারেনশিয়াল প্রেসার? ডিসচার্জ লাইনে কিছু চাপ থাকলে কী হয়? আর ভালভের সামনে রাপচার ডিস্ক কেন বসানো হয়েছে?
সংক্ষিপ্ত উত্তর: রাপচার ডিস্ক একটি পাতলা পাত। নির্দিষ্ট ডিফারেনশিয়াল প্রেসার ও তাপমাত্রায় এটি ফেটে যায়, আর একবার খুললে কেউ বদলে না দেওয়া পর্যন্ত খোলাই থাকে। রিলিফ ভালভ অতিচাপে খোলে এবং চাপ কমলে আবার বন্ধ হয়। দুটোই যন্ত্রপাতিকে অতিচাপ থেকে রক্ষা করে। কোনোটাই স্বাভাবিক চলার চাপ নিয়ন্ত্রণের জন্য নয়। (এই লেখায় "রিলিফ ভালভ" সাধারণ নাম হিসেবে এবং "সেফটি ভালভ" স্প্রিং-লোডেড ভালভের জন্য ব্যবহার করা হয়েছে, যাকে জাপানি নথিতে anzen-ben বলা হয়।)
এখানে দেখানো হয়েছে রাপচার ডিস্ক কীভাবে কাজ করে এবং ব্যাকপ্রেসার কেন বার্স্টের চাপ বদলে দেয়। এরপর স্প্রিং-লোডেড রিলিফ ভালভের সঙ্গে তুলনা করা হয়েছে, আর দুটোকে সিরিজ বা প্যারালালে বসালে কী যাচাই করবেন তা বলা হয়েছে। শেষে আছে বাংলাদেশের প্রেক্ষাপটে কিছু কথা, একটি চেকলিস্ট এবং জাপানি সরবরাহকারীকে পাঠানোর প্রশ্নের নমুনা।
সূচিপত্র
- রাপচার ডিস্ক কী?
- ডিফারেনশিয়াল প্রেসার ও ব্যাকপ্রেসার: বার্স্ট প্রেসার কীভাবে পড়বেন
- রাপচার ডিস্ক বনাম রিলিফ ভালভ: প্রধান পার্থক্য
- রিলিফ ভালভের সঙ্গে রাপচার ডিস্ক: সিরিজ বনাম প্যারালাল
- মেইনটেন্যান্স ও খরচ
- বসানোর জায়গা ও পরিবেশ
- চেকলিস্ট: জাপানি ডেটাশিটে রাপচার ডিস্ক পর্যালোচনা
- জাপানি সরবরাহকারীকে যে প্রশ্নগুলো করবেন
- এই লেখার সীমা
- সচরাচর জিজ্ঞাসা (FAQ)
- তথ্যসূত্র
রাপচার ডিস্ক কী?
রাপচার ডিস্ক (rupture disk বানানও চলে, ইউরোপে বলা হয় bursting disc) ভেসেল বা পাইপে আগে থেকে ঠিক করা একটি "দুর্বল বিন্দু" তৈরি করে। রিঅ্যাক্টর, প্রেসার ভেসেল বা লাইনে বসানো এই ডিস্ক অস্বাভাবিক চাপে যন্ত্রের নিজের ক্ষতি হওয়ার আগেই ফ্লুইড বের করে দেয়। জাপানি নথিতে একই যন্ত্রকে haretsuban এবং rapucha disuku, দুই নামেই লেখা হয়।
ডিস্কটি ধাতু বা কম্পোজিট উপাদানের পাতলা পাত। কোন অবস্থায় ফাটবে তা ঠিক হয় এর আকৃতি ও উপাদান দিয়ে। সাধারণ ডিজাইনে একটি নির্দিষ্ট হোল্ডার ডিস্কের কিনারা আটকে রাখে, আর হোল্ডারটি দুটি পাইপ ফ্ল্যাঞ্জের মাঝখানে বসে।
হোল্ডারের আকৃতি এবং কীভাবে চেপে ধরা হয়েছে, তাও বার্স্টের আচরণে প্রভাব ফেলে। তাই শুধু পাতের পুরুত্ব দেখে বদলি ডিস্ক বেছে নেওয়া যায় না। প্রস্তুতকারক যে ডিস্ক ও হোল্ডারের জোড়া নির্দিষ্ট করেছে, সেটিকে একটি পূর্ণ যন্ত্র হিসেবে দেখুন।
বড় করা অংশে হোল্ডার ও পাতলা ডিস্ক দেখানো হয়েছে। নীল তীর ডিস্ক ফাটার পরের প্রবাহের দিক। স্বাভাবিক চলার সময় ডিস্ক প্রসেস ফ্লুইডকে আউটলেট থেকে আলাদা রাখে।
কিছু মডেলে আলাদা হোল্ডার থাকে না। এই চিত্রে হোল্ডারসহ সাধারণ ডিজাইন দেখানো হয়েছে।
ডিফারেনশিয়াল প্রেসার ও ব্যাকপ্রেসার: বার্স্ট প্রেসার কীভাবে পড়বেন
ডিস্কের ওপর কাজ করে আপস্ট্রিম (ichiji-gawa) ও ডাউনস্ট্রিম (niji-gawa) চাপের পার্থক্য। ডিস্কটি বায়ুমণ্ডলে ছাড়ার শর্তে নির্দিষ্ট করা হতে পারে। কিন্তু আউটলেট লাইনে চাপ থেকে গেলে শুধু আপস্ট্রিমের চাপ দেখে আর বলা যায় না ডিস্ক কখন ফাটবে।
একটি সরল কাল্পনিক উদাহরণ নিন। বার্স্ট ডিফারেনশিয়াল প্রেসার ধরা হলো 0.50 MPa (প্রায় 5 bar, প্রায় 73 psi)। আপস্ট্রিমে 0.50 MPaG আর ডাউনস্ট্রিমে বায়ুমণ্ডলীয় চাপ থাকলে ডিস্ক 0.50 MPa পার্থক্য অনুভব করে। দুই দিকের চাপই গেজ প্রেসারে লিখুন, তাহলে ডাউনস্ট্রিম হয় 0 MPaG।
এবার ধরুন, ডাউনস্ট্রিমে 0.10 MPa (প্রায় 1 bar, প্রায় 15 psi) ব্যাকপ্রেসার জমেছে। আপস্ট্রিম একই 0.50 MPaG থাকলে ডিফারেনশিয়াল নেমে আসে 0.40 MPa-তে। এই সরল মডেলে ডিস্কের 0.50 MPa বার্স্ট ডিফারেনশিয়ালে পৌঁছাতে আপস্ট্রিম চাপকে 0.60 MPaG (প্রায় 6 barg, প্রায় 87 psig) পর্যন্ত উঠতে হবে।
বার্স্ট ডিফারেনশিয়াল প্রেসার 0.50 MPa ধরা হয়েছে। দুই দিকের চাপই গেজ প্রেসার।
আপস্ট্রিম ও ডাউনস্ট্রিম চাপ একসঙ্গে দেখুন। ডিস্ক ব্যাকপ্রেসার সহ্য করতে পারে কি না, আর ব্যাকপ্রেসার থাকলে বার্স্টের বিন্দু কোথায় সরে যায়, এ দুটো আলাদা প্রশ্ন।
অর্ডার দেওয়ার সময় নিশ্চিত করুন, ডেটাশিটের "বার্স্ট প্রেসার" মানে আপস্ট্রিম চাপ, না ডিফারেনশিয়াল চাপ। একই সঙ্গে ব্যাকপ্রেসারের শর্তও জানান। প্রস্তুতকারককে ব্যাকপ্রেসার আছে কি না বা কতটা ওঠানামা করে তা না জানালে সাইটে কেউ নির্দিষ্ট সেটিংয়ের সঙ্গে ব্যাকপ্রেসার যোগ করে "ঠিক" করে নিতে পারবেন না।
চাপের একক গুলিয়ে ফেলা খুব সাধারণ ভুল। অ্যাবসোলিউট ও গেজ প্রেসার, বা MPa ও kPa মিশে গেলে হিসাবের ইনপুটই শুরুতে ভুল হয়ে যায়। bar ও psi থেকে MPa-তে রূপান্তরের সময়ও একই সতর্কতা দরকার।
বার্স্ট তাপমাত্রা, টলারেন্স ও অপারেটিং রেশিও
বার্স্ট প্রেসারের সঙ্গে সবসময় একটি নির্দিষ্ট তাপমাত্রা (shitei ondo) ও টলারেন্স (kyoyosa) থাকে। তাই একটি সংখ্যা দিয়ে ডিস্কের পুরো বৈশিষ্ট্য বোঝা যায় না। তাপমাত্রা বদলালে ধাতুর শক্তি বদলায়। তাই শুধু স্বাভাবিক ফ্লুইড তাপমাত্রা নয়, অতিচাপের ঘটনায় ডিস্ক কত গরম হবে, তাও প্রস্তুতকারকের সঙ্গে যাচাই করুন।
স্বাভাবিক অপারেটিং চাপ বার্স্ট প্রেসারের থেকে বেশ নিচে রাখুন, মডেল যে অপারেটিং রেশিও (unten atsuryoku-hi) অনুমোদন করে তার মধ্যে। পণ্যের নথিতে এই রেশিওর ভিত্তি আলাদা হতে পারে: নির্ধারিত বার্স্ট প্রেসার, উৎপাদন পরিসরের নিম্নসীমা, বা টলারেন্সের নিম্নসীমা। তাই "বার্স্টের 90%" ধরনের একটি সাধারণ নিয়ম সব ক্ষেত্রে খাটে না।
একটি উদাহরণ: Fike Japan তাদের SRX-কে গ্যাস ও ভেপার সার্ভিসের রিভার্স-অ্যাক্টিং ডিস্ক হিসেবে দেখায়। এতে উৎপাদন পরিসর বা টলারেন্সের নিম্নসীমার 90% পর্যন্ত চালানোর কথা বলা আছে। যেখানে তরল ডিস্কে সরাসরি লাগে, সেখানে এই মডেল ব্যবহার করা যায় না। এই সংখ্যা অন্য রিভার্স-অ্যাক্টিং ডিস্কে প্রসারিত করা যাবে না।
আরেক জাপানি প্রস্তুতকারক V-TEX-এর পণ্য গাইডেও অপারেটিং রেশিও বার্স্ট প্রেসার টলারেন্সের নিম্নসীমার ওপর ভিত্তি করে ধরা হয়েছে। নেমপ্লেটের চাপকে রেশিও দিয়ে গুণ করার আগে টলারেন্স ও রেশিওর সংজ্ঞা দেখে নিন। তারপর সেই সংজ্ঞা অনুযায়ী উচ্চসীমাকে স্বাভাবিক সর্বোচ্চ অপারেটিং চাপের (joyo atsuryoku) সঙ্গে মিলিয়ে দেখুন।
স্পেসিফিকেশন শিটে স্বাভাবিক অপারেটিং চাপ ও বার্স্ট প্রেসার আলাদা ঘরে লিখুন। সঙ্গে তাপমাত্রা, ব্যাকপ্রেসার ও পালসেশনের পরিসর এবং পালসেশন কতবার ঘটে, তাও দিন। অজানা মান অনুমানে ভরবেন না। স্টার্টআপ ও ক্লিনিংয়ের সময়ের রেকর্ড সংগ্রহ করে প্রস্তুতকারকের সঙ্গে বাস্তবসম্মত শর্ত ঠিক করুন।
রাপচার ডিস্ক বনাম রিলিফ ভালভ: প্রধান পার্থক্য
দুটো যন্ত্রই অস্বাভাবিক অতিচাপ ছেড়ে দেয়। তবে যে অংশটি খোলে এবং চাপ ছাড়ার পরের অবস্থা আলাদা। সংযোগের মাপ ও সেট প্রেসার এক হলেও ছাড়ার ক্ষমতা বা আবার চালু করার পদ্ধতি এক হওয়ার নিশ্চয়তা নেই।
কীভাবে খোলে
রাপচার ডিস্ক ছিঁড়ে বা উল্টে গিয়ে প্রবাহের পথ খোলে। যে অংশ ফেটেছে তা আর আগের আকারে ফেরে না। ফরওয়ার্ড-অ্যাক্টিং (hippari-gata, টেনশন টাইপ) ডিস্কে চাপ পাতকে টেনে বাড়ায়। রিভার্স-অ্যাক্টিং (hanten-gata) ডিস্কে চাপ গম্বুজের উত্তল দিকে ঠেলে ওটা চুপসে দেয়। এরপর প্রতিটি মডেল নিজের কৌশলে খোলে।
সাধারণ স্প্রিং-লোডেড সেফটি ভালভে ফ্লুইডের বল ভালভ ডিস্কের ওপর স্প্রিংয়ের বলকে ছাড়িয়ে গেলে ভালভ খোলে। চাপ ছাড়ার ফলে কমে গেলে স্প্রিং ভালভ ডিস্ককে ফেরত ঠেলে দেয়, এবং নির্দিষ্ট রিসিট প্রেসারে (fukidomari atsuryoku) ভালভ বন্ধ হয়।
বাঁয়ে: স্কোর লাইন ধরে খোলে এমন একটি ধরন। ডানে: স্প্রিং-লোডেড সেফটি ভালভের ধারণাভিত্তিক ক্রস-সেকশন।
খোলার আসল আকৃতি, টুকরো ছিটকে যাওয়া, ভালভের লিফট ও রিসিট প্রতিটি মডেলের স্পেসিফিকেশন অনুযায়ী হয়।
রাপচার ডিস্ক খোলা শুরু করে বড় ফাঁক হতে খুব কম সময় নেয়, আর এই গতিই এর একটি সুবিধা। তবে শুধু গতি দিয়ে সব ধরনের দ্রুত চাপ বৃদ্ধি সামলানো যায় না। প্রয়োজনীয় ছাড়ার পরিমাণের তুলনায় প্রবাহ পথ ছোট হলে ডিস্ক খোলার পরেও ভেসেলের চাপ বাড়তে থাকে।
কিছু সেফটি ভালভও এক ধাপে পুরো খুলে যায়, তাই ভালভ শুধু ধীরে চাপ বাড়ার জন্য, এমন নয়। প্রবাহের ক্ষেত্রফল নির্ভর করে ভালভের নকশার ওপর, যেমন লিফট-টাইপ বনাম ফুল-বোর সেফটি ভালভ।
| বিষয় | রাপচার ডিস্ক | সেফটি ভালভ |
|---|---|---|
| কী খোলে | পাতলা পাত ফেটে বা উল্টে যায় | ভালভ ডিস্ক সরে গিয়ে পথ খোলে |
| চাপ ছাড়ার পর | আর বন্ধ হয় না; ডিস্ক বদলাতে হয় | চাপ কমলে আবার বন্ধ হওয়ার নকশা |
| স্বাভাবিক চলার সময় আলাদা রাখা | পাত প্রসেস ফ্লুইডকে আউটলেট থেকে আলাদা রাখে | ভালভ ডিস্ক ও সিট সিল তৈরি করে |
| মেইনটেন্যান্সে যা দেখা হয় | ক্ষয়, ক্ষতি, চাপের ইতিহাস, বদলানোর সময় | কার্যকারিতা, সিটের টাইটনেস, স্প্রিং, সিটের অবস্থা |
| দুটোর মিল | ফ্লুইড, তাপমাত্রা, চাপ, ব্যাকপ্রেসার, প্রয়োজনীয় ছাড়ার পরিমাণ ও প্রযোজ্য কোড যাচাই করতে হয় | |
ডিস্ক একবার ফেটে গেলে চাপ কমলেও ফাঁকটি প্রবাহ থামাতে পারে না। আপস্ট্রিম থেকে সরবরাহ চলতে থাকলে সেই সরবরাহ বন্ধ করা এবং বেরিয়ে আসা ফ্লুইড নিরাপদে সংগ্রহ করাও নকশার অংশ হতে হবে। ডিস্ক খোলার পরে সরবরাহ ও ডিসচার্জ কতক্ষণ চলবে, সেটাও ভাবুন।
কখন কোনটি ব্যবহার হয়
ইঞ্জিনিয়াররা রাপচার ডিস্ক বেছে নেন দ্রুত খোলার জন্য, আর চলার সময় পাত দিয়ে প্রসেস ফ্লুইড আলাদা রাখা যায় বলেও। সাধারণ ক্ষেত্র হলো ক্ষয়কারী বা আটকে যাওয়ার মতো ফ্লুইড থেকে রিলিফ ভালভের ইনলেটকে আলাদা রাখা, অথবা যেখানে যান্ত্রিক ভালভ ব্যবহার করা কঠিন সেখানে অতিচাপ ছাড়া।
সেফটি ভালভও অস্বাভাবিক অবস্থার সুরক্ষা যন্ত্র। প্রতিদিনের চাপ সামান্য সামান্য সমন্বয় করার ভালভ এটি নয়। চাহিদা বদলালেই ভালভ লিফট করলে শুধু সেট প্রেসার নয়, প্রেসার কন্ট্রোল লুপও দেখুন, অর্থাৎ চাপ কোথায় মাপা হচ্ছে আর কন্ট্রোলার কী নিয়ন্ত্রণ করছে।
স্টিম সিস্টেমে hojoben নামে একটি কন্ট্রোল ভালভ (স্টিম ভেন্ট ভালভ) কখনও বাড়তি স্টিম ছেড়ে স্বাভাবিক ওঠানামা সামলায়। এই ভূমিকা আলাদা রাখুন। সেফটি ভালভ বা রাপচার ডিস্ককে বারবার কাজ করানোর কোনো পরিকল্পনা এর বিকল্প নয়।
রিলিফ ভালভের সঙ্গে রাপচার ডিস্ক: সিরিজ বনাম প্যারালাল
দুটোকে একসঙ্গে বসালে আগে ঠিক করুন সিরিজ হবে না প্যারালাল, আর ওই বিন্যাস কী উন্নত করার জন্য। "স্বাভাবিক গোলযোগে ভালভ, জরুরি অবস্থায় ডিস্ক" এটিই একমাত্র ধরন নয়। সিরিজ বিন্যাসে দুটো যন্ত্রই একই ডিসচার্জ পথে থাকে।
সিরিজে আলাদা রাখার ব্যবস্থা ও দুই যন্ত্রের মাঝের চাপ দেখুন। প্যারালালে প্রতিটি পথের ভূমিকা ও ছাড়ার ক্ষমতা দেখুন। এটি সেট প্রেসার বা যন্ত্রের সংখ্যা ঠিক করার নকশা নয়।
দুই যন্ত্রের মাঝের জায়গা থেকে বিষাক্ত বা দাহ্য ফ্লুইড বের করলে তা নিরাপদে সংগ্রহের উপায়ও লাগে। ভালভ ও ইন্সট্রুমেন্টসহ আসল বিন্যাস প্রস্তুতকারকের নথি ও প্রযোজ্য কোড থেকে ঠিক হবে।
রিলিফ ভালভের আগে রাপচার ডিস্ক (ইনলেট সিরিজ)
ইনলেট সিরিজে রাপচার ডিস্ক প্রসেস ফ্লুইড আটকে রাখে এবং ডাউনস্ট্রিমের রিলিফ ভালভকে ক্ষয় ও ময়লা থেকে বাঁচায়। ঝুঁকিটি দুই যন্ত্রের মাঝের জায়গার চাপ নিয়ে। সূক্ষ্ম ছিদ্র দিয়ে লিক বা তাপমাত্রার পরিবর্তনে সেখানে চাপ জমলে ডিস্কের ডিফারেনশিয়াল কমে যায়, ফলে ডিস্ক উদ্দেশ্য করা আপস্ট্রিম চাপে নাও ফাটতে পারে।
এ কারণে মাঝের জায়গায় চাপের ইন্ডিকেশন বা মনিটরিং থাকে, সঙ্গে লিক হলে নিরাপদে ভেন্ট ও সংগ্রহের ব্যবস্থা। শুধু ইন্সট্রুমেন্ট লাগালেই চলবে কি না, অ্যালার্ম কীভাবে হবে, লিক ধরা পড়লে অপারেটর কী করবেন, তা আগেই ঠিক করুন। ASME-ও একই পথ নেয়: BS&B-র ক্যাটালগ ASME কোডের উদ্ধৃতি দিয়ে বলে, ডিস্ক ফাটা বা লিক ধরার জন্য এই জায়গায় প্রেসার গেজ, ট্রাই কক, ফ্রি ভেন্ট বা উপযুক্ত টেলট্যাল ইন্ডিকেটর থাকতে হবে।
ডিস্ক খোলার সময় ভালভকে বাধা দেবে না, এটিও জরুরি। তাই কীভাবে খোলে এবং টুকরো ছিটকে যায় কি না যাচাই করুন। ধরে নেবেন না যে সংযুক্ত বিন্যাসের ক্ষমতা ভালভের একার ক্ষমতার সমান। প্রযোজ্য কোডে কম্বিনেশন ক্যাপাসিটি ফ্যাক্টর কীভাবে ধরা হয়, এবং কোনো টেস্ট বা সার্টিফিকেশন ডেটা আছে কি না, প্রস্তুতকারকের কাছে জানতে চান। Fike ও BS&B-র প্রযুক্তিগত লেখা অনুযায়ী বেশিরভাগ কোডে ডিফল্ট ফ্যাক্টর 0.90, অর্থাৎ সংযুক্ত বিন্যাস ভালভের রেটেড ক্ষমতার 90% ছাড়ে বলে ধরা হয়। তবে নির্দিষ্ট ডিস্ক ও ভালভের জোড়ার জন্য টেস্টে বেশি মান প্রমাণিত হলে সেটি ব্যবহার করা যায়। আপনার প্রকল্প কোন কোড ও কোন সংস্করণ মানে তা নিশ্চিত করুন।
রিলিফ ভালভের সঙ্গে প্যারালালে রাপচার ডিস্ক
প্যারালাল বিন্যাসে প্রতিটি যন্ত্র নিজের পথে ডিসচার্জ করে। যে আপসেট পরিস্থিতি থেকে সুরক্ষা চান, তার বিপরীতে প্রতিটি যন্ত্রের খোলার শর্ত ও মোট ক্ষমতা যাচাই করুন। এছাড়া পুরো পাইপিং সিস্টেমে দেখুন, ইনলেট বন্ধ হয়ে যাওয়া বা আউটলেটে বেশি ব্যাকপ্রেসারের মতো কোনো সাধারণ কারণে দুটো পথই একসঙ্গে অকেজো হয়ে যেতে পারে কি না।
ডিস্ক খোলার মুহূর্ত নয়, আপসেট পরিস্থিতি ধরে মাপ ঠিক করুন
রিঅ্যাক্টরের কুলিং বন্ধ হয়ে গেলে অবশিষ্ট বিক্রিয়ার তাপ বাষ্প তৈরি করে যেতে পারে। শুধু ডিস্ক খোলার মুহূর্ত নয়, তার পরের কথা ভাবুন: ফিড ও হিটিং বন্ধ করার পর ভেসেলে কী থেকে যায়, আর কতক্ষণ রিলিফ চালিয়ে যেতে হবে।
ব্লক-ইন করা লাইনে আটকে থাকা তরলের তাপীয় প্রসারণ আলাদা ঘটনা, এতে রিঅ্যাক্টরের মতো অনুমান লাগে না। প্রতিটি কারণকে ইনফ্লো, তাপ উৎপাদন, বাষ্পীভবন ও প্রসারণে ভাগ করলে প্রয়োজনীয় ছাড়ার পরিমাণের ইনপুট পরিষ্কার হয়। রাপচার ডিস্কের ক্ষেত্রে দুটো যাচাই-ই লাগে: কোন চাপে খোলে, আর খোলার পর যথেষ্ট প্রবাহ ছাড়তে পারে কি না।
মেইনটেন্যান্স ও খরচ
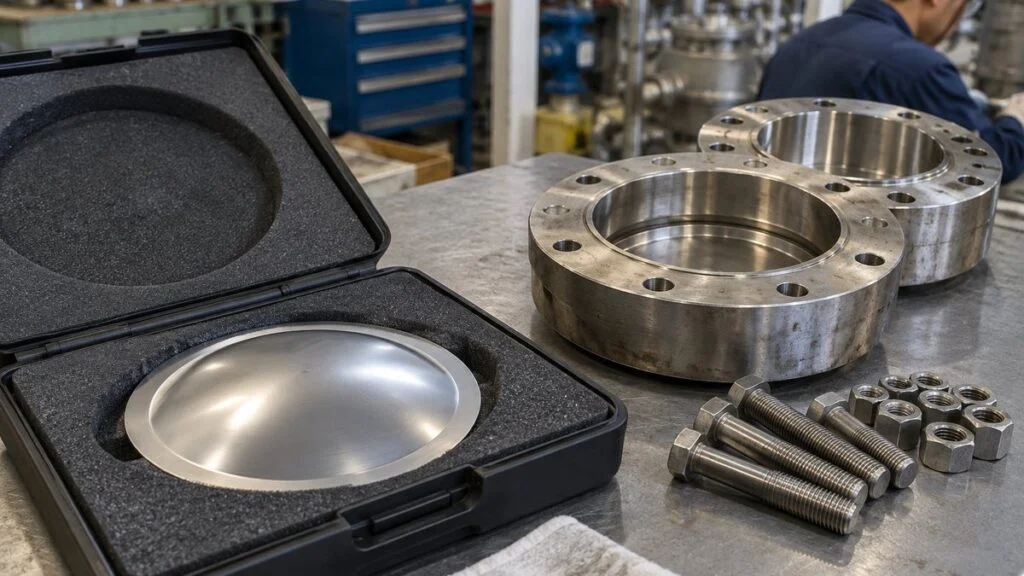
রাপচার ডিস্কে স্প্রিং বা স্লাইড করা স্টেম নেই, তাই গঠন তুলনামূলক সরল। তবে পাতলা পাত ক্ষয়, আঁচড় এবং তাপমাত্রা ও চাপের ইতিহাসে প্রভাবিত হয়। "নড়াচড়ার অংশ নেই" মানে "ক্ষতি হবে না, পরিদর্শনও লাগবে না" নয়।
চাপে ওঠানামা থাকলেই ঘন ঘন বদলাতে হবে, এমন ধরে নেবেন না। সর্বোচ্চ চাপ, ওঠানামার পরিসর ও চক্রের সংখ্যা রেকর্ড করুন। কিছু মডেল পালসেটিং সার্ভিসের জন্য তৈরি। আপনার শর্ত পণ্যের অপারেটিং পরিসরে পড়ে কি না দেখে বদলানোর পরিকল্পনায় তা ধরুন।
ফাটেনি এমন ডিস্কও প্রস্তুতকারকের নির্ধারিত সময়ে বদলান। অস্বাভাবিক চাপ বা প্রেসার টেস্টের পর ডিস্ক চালু রাখা যাবে কি না যাচাই করুন। V-TEX স্বাভাবিক অবস্থায় বছরে একবার বদলানোর কথা জানায়। তবে এটি সব পণ্যের জন্য প্রযোজ্য আয়ুষ্কালের সংখ্যা নয়।
বদলানোর কাজ হয় ইনফ্লো আলাদা করে এবং অবশিষ্ট চাপ ও তরল সরিয়ে, সাইটের নিজস্ব পদ্ধতি মেনে। ডিস্ক ফেটে গেলেও পুরো লাইন চাপ ও তরলমুক্ত হয়ে যায় না। ছেঁড়া কিনারা ধারালো, তাই উপযুক্ত সুরক্ষা গ্লাভস (PPE) পরুন, খালি হাতে ধরবেন না।
বদলি ডিস্ক মেলানো, ক্ষতি এড়ানো এবং দিক ও বোল্ট আটকানো একসঙ্গে দেখুন। টর্কের মান প্রতিটি মডেলের ইনস্ট্রাকশন ম্যানুয়াল অনুযায়ী হবে।
ডিস্কের কিনারার বন্ধন একবার ঢিলা করা হলে শুধু চেহারা দেখে সেটিকে পুনর্ব্যবহারযোগ্য ধরবেন না। হোল্ডারসহ পুরো অ্যাসেম্বলি আবার বসানোর শর্ত আলাদাভাবে দেখুন।
ডিস্ক খুলে আবার আটকালে কিনারার স্ট্রেস বদলে যেতে পারে এবং বার্স্ট আচরণে প্রভাব পড়তে পারে। কিছু পণ্যে না ফাটলেও পুনর্ব্যবহার নিষিদ্ধ। তাই "পরিদর্শন" করার নামে একই ডিস্ক খুলে আবার বসানোর পরিকল্পনা করবেন না।
কিছু ডিজাইনে, যেমন প্রি-টর্কড টাইপে, ডিস্ক আটকানো বোল্টে হাত না দিয়ে এবং কোনো ক্ষতি না থাকলে হোল্ডারসহ পুরো অ্যাসেম্বলি লাইন থেকে খুলে আবার বসানো যায়। ডিস্ক নিজে নতুন করে অ্যাসেম্বল করা আর বন্ধন অক্ষত রেখে পুরো অ্যাসেম্বলি আবার বসানো, এই দুইয়ের তফাত ইনস্ট্রাকশন ম্যানুয়াল থেকে জেনে নিন।
সেফটি ভালভ আবার বন্ধ হতে পারে। তবু লিফট করার পরে সিটের টাইটনেস, সিটে ময়লা আছে কি না এবং স্প্রিংসহ অন্য অংশের অবস্থা দেখতে হয়। ঘন ঘন লিফটের কারণ দূর না করেই চালু করলে ভালভ বারবার লিক করবে বা লিফট করবে। প্রসেসের সমস্যা আর রক্ষাকারী যন্ত্রের অবস্থা আলাদা করে তদন্ত করুন।
খরচ তুলনা করার সময় শুধু ডিস্কের দাম নয়, বন্ধ থাকার সময়, ছেড়ে দেওয়া ফ্লুইড সংগ্রহ ও শোধন, স্পেয়ার পার্টস, বদলানোর শ্রম এবং পরিদর্শন ধরুন। ক্ষয়কারী ফ্লুইড থেকে রিলিফ ভালভ আলাদা রাখলে ভালভের মেইনটেন্যান্স কমতে পারে। তবে সিরিজ বিন্যাসে মনিটরিং ইন্সট্রুমেন্ট ও ডিস্ক বদলানোর কাজ যোগ হয়।
ডিস্ক ফাটলে শুধু আপস্ট্রিম চাপের ইতিহাস নয়, আউটলেটের চাপ ও তাপমাত্রা, অপারেটরের কাজ এবং ফাটা ডিস্কের অবস্থাও রেকর্ড করুন। রেটিংয়ের চেয়ে কম চাপে ফেটেছে মনে হলে ডিস্ককে দোষ দেওয়ার আগে মাপার জায়গা ও ইন্সট্রুমেন্টের রেসপন্সের পার্থক্য দেখুন।
রিস্টার্টের আগে চাপ বাড়ার কারণ দূর করুন এবং নিশ্চিত করুন রিলিফ পথ ও মাঝের জায়গার মনিটরিং কাজ করছে। স্পেয়ার ডিস্কও অনুমোদিত স্পেসিফিকেশনের সঙ্গে মিলিয়ে নিন। মডেল বা নির্দিষ্ট তাপমাত্রা আলাদা হলে স্টকে থাকলেও সেটি বদলি নয়।
হোল্ডার ও পাইপের সংযোগে কে কী সরবরাহ করবে তা আগেই স্পষ্ট থাকা দরকার। গ্যাসকেট ও বোল্ট কে দেবে এবং স্পেয়ার ডিস্ক কোন আইডেন্টিফিকেশন নম্বরে অর্ডার হবে, তা ঠিক করে রাখলে দ্রুত চালু করা যায়। বিস্তারিত দেখুন: কম্প্যানিয়ন ফ্ল্যাঞ্জ কে সরবরাহ করে (scope of supply)।
বসানোর জায়গা ও পরিবেশ
ক্ষয়কারী বা উচ্চ তাপমাত্রার সার্ভিসে ডিস্ক, হোল্ডার ও সিলের ক্ষয়-প্রতিরোধ ও তাপমাত্রার সীমা দেখুন। উপাদানের নাম এক হলেও ফ্লুইডের ঘনত্ব ও তাপমাত্রায় আচরণ বদলায়। শুধু সারফেস ট্রিটমেন্ট আছে বলেই উপযুক্ততা প্রমাণ হয় না।
তরল, গ্যাস না দ্বি-ফেজ প্রবাহ ছাড়তে হবে, সেটিও গুরুত্বপূর্ণ। যে মডেলে তরলের সংস্পর্শ নিষিদ্ধ, তা তরল লাইনে নেওয়া যায় না। বাষ্প ঘনীভূত হয়ে তরল জমলে স্টার্টআপ ও শাটডাউনের অবস্থাও প্রস্তুতকারককে জানান, শুধু স্বাভাবিক চলার অবস্থা নয়।
যেখানে ভ্যাকুয়াম বা বিপরীত ডিফারেনশিয়াল চাপ হতে পারে, সেখানে মডেলটি তা সামলায় কি না এবং ভ্যাকুয়াম সাপোর্ট লাগবে কি না, নিশ্চিত করুন। ভ্যাকুয়াম সহ্য করা আর সামনের দিকে নির্দিষ্ট শর্তে ফাটা দুটি আলাদা প্রয়োজন। একটি দেখেই নির্বাচন শেষ করবেন না।
বাংলাদেশের প্রেক্ষাপটে: আইন ও মান
বাংলাদেশে বয়লার ও প্রেসার ভেসেল ব্যবহারে বয়লার আইন, ২০২২ এবং প্রধান বয়লার পরিদর্শকের কার্যালয়ের (Office of the Chief Inspector of Boilers) অনুমতি ও পরিদর্শনের নিয়ম প্রযোজ্য হতে পারে। RMG খাতের জন্য RSC-র প্রকাশিত টেকনিক্যাল গাইডলাইনে বয়লার ও প্রেসার ভেসেলের অতিচাপ প্রতিরোধের প্রয়োজনীয়তা, বয়লার আইন ২০২২ এবং Boiler Regulation 1951 (সংশোধিত 2007) উল্লেখ আছে। আপনার যন্ত্রটি কোন শ্রেণিতে পড়ে এবং কী অনুমোদন লাগে, তা ওই কার্যালয় বা আপনার ইনস্পেকশন সংস্থার কাছে নিশ্চিত করুন।
Bangladesh Labour Act 2006-এর নিরাপত্তা-সংক্রান্ত বিধানও কারখানায় চাপযুক্ত যন্ত্রপাতির নিরাপদ ব্যবহারের ভিত্তি। রাপচার ডিস্ক বা রিলিফ ভালভের জন্য BSTI-র (বাংলাদেশ স্ট্যান্ডার্ডস অ্যান্ড টেস্টিং ইনস্টিটিউশন) সমতুল্য কোনো নির্দিষ্ট মান এই লেখায় নিশ্চিত করা যায়নি। বাস্তবে আমদানি করা যন্ত্রের নকশা-কোড (ASME, ISO 4126 বা জাপানি মান) এবং প্রস্তুতকারকের নথিই প্রধান ভিত্তি হয়। "প্রায় একই" ধরে নেবেন না, সরবরাহকারীর কাছে লিখিত নিশ্চিতকরণ নিন।
জাপানি নথিতে প্রেসার ভেসেলকে dai-isshu (প্রথম শ্রেণি) বা dai-nishu (দ্বিতীয় শ্রেণি) প্রেসার ভেসেল লেখা থাকতে পারে। এটি জাপানের শিল্প নিরাপত্তা ও স্বাস্থ্য আইনের শ্রেণিবিন্যাস, বাংলাদেশের নিয়ম নয়। বিভিন্ন কোড বা শ্রেণির সেট প্রেসারের নিয়ম গুলিয়ে ফেলবেন না।
রাপচার ডিস্কের বার্স্ট প্রেসার আর রিলিফ ভালভের সেট প্রেসার, দুটোই যে যন্ত্রকে রক্ষা করছে তার ব্যবহারের সীমার সঙ্গে মিলিয়ে দেখুন। সেফটি ভালভের সেট প্রেসার ও সর্বোচ্চ অনুমোদিত কাজের চাপের (MAWP) সম্পর্কের মতোই এখানেও স্বাভাবিক চাপের সঙ্গে একটি নির্দিষ্ট শতাংশ যোগ করে ঠিক করা যায় না।
যে ফ্ল্যাঞ্জে বসবে, তার নামিনাল সাইজ, প্রেসার ক্লাস, ফেসিং, মাপ ও গ্যাসকেট মেলান। জাপানি সরঞ্জামে JIS ফ্ল্যাঞ্জ থাকতে পারে, আর আপনার পাইপিংয়ে সাধারণত ASME (ANSI) বা JPI ফ্ল্যাঞ্জ চলে। বোল্টের গর্ত মিলে গেলেই সংযোগ গ্রহণযোগ্য, এমন ধরবেন না।
ডিসচার্জের জায়গা বিপজ্জনক হলে ভেসেলের চাপ কমানোর মানেই যন্ত্রটি নিরাপদ নয়। বিষাক্ত বা দাহ্য ফ্লুইড ঠিকভাবে সংগ্রহ ও শোধন করুন। গরম ফ্লুইডের ঝাপটা, শব্দ এবং পাইপে প্রতিক্রিয়া বলের কথা ভেবে ডিসচার্জ পয়েন্ট ও সাপোর্ট নকশা করুন।
ডিসচার্জ পাইপ লম্বা হলে, অনেক বাঁক থাকলে বা অন্য যন্ত্রের ভেতর দিয়ে গেলে চাপের ক্ষতি (pressure drop) ছাড়ার ক্ষমতা কমিয়ে দিতে পারে। শুধু ডিস্কের ক্ষেত্রফল দেখবেন না। ইনলেট থেকে আউটলেট পর্যন্ত ক্ষমতা ও ব্যাকপ্রেসার একটি সিস্টেম হিসেবে যাচাই করুন।
আউটলেটে বৃষ্টির পানি বা ড্রেন জমলে ব্যাকপ্রেসার বা জমে যাওয়ার কারণে কাজে বাধা আসতে পারে। ডিসচার্জ পয়েন্ট আটকে যাওয়া, কমন হেডার থেকে চাপ ফিরে আসা এবং আশপাশের পাইপের ভার, এগুলো বসানোর পরের পরিদর্শনের বিষয় হিসেবে ড্রয়িংয়ে লিখে রাখুন।
এক্সপ্লোশন ভেন্টিং আলাদা সমস্যা
বিস্ফোরণের ঝুঁকিপূর্ণ জায়গায় যেকোনো রাপচার ডিস্ক উপযুক্ত, এমন দাবি করা যায় না। রিঅ্যাক্টরের অতিচাপ সুরক্ষা আর ধুলো বা গ্যাস বিস্ফোরণের জন্য এক্সপ্লোশন ভেন্টিং আলাদা ঘটনা ও আলাদা যন্ত্রের শর্ত নিয়ে কাজ করে।
ডাস্ট কালেক্টর বা সাইলোর এক্সপ্লোশন ভেন্টিংয়ে শুধু ভেন্টের ক্ষেত্রফল নয়, আগুনের শিখা ও ছিটকে বেরোনো পদার্থ কোথায় যাবে, সেটিও গুরুত্বপূর্ণ। সাধারণ পাইপিংয়ের রাপচার ডিস্ক বাছার জ্ঞান এই কাজে যথেষ্ট নয়। বিস্ফোরণের বৈশিষ্ট্য ও যন্ত্রের শক্তি ধরে আলাদা বিশ্লেষণ লাগে। যেমন Fike Japan রাপচার ডিস্ক ও এক্সপ্লোশন প্রটেকশনকে আলাদা পণ্যধারা হিসেবে দেখায়। আগে ঠিক করুন, কোন অস্বাভাবিক ঘটনা থেকে সুরক্ষা চান।
চেকলিস্ট: জাপানি ডেটাশিটে রাপচার ডিস্ক পর্যালোচনা
ডেটাশিট হাতে পেলে নিচের তালিকা ধরে প্রতিটি বিষয় মিলিয়ে নিন। যেটির উত্তর ডেটাশিটে নেই, সেটিই সরবরাহকারীকে জিজ্ঞাসার বিষয়।
- বার্স্ট প্রেসার: গেজ না ডিফারেনশিয়াল? একক (MPa, MPaG, kPa) এবং অ্যাবসোলিউট না গেজ
- ফাটার সময়ের নির্দিষ্ট তাপমাত্রা এবং অতিচাপের ঘটনায় ডিস্কের সম্ভাব্য তাপমাত্রা
- বার্স্ট টলারেন্স ও উৎপাদন পরিসর, এবং এই মডেলে অপারেটিং রেশিওর সংজ্ঞা
- স্বাভাবিক সর্বোচ্চ অপারেটিং চাপ, পালসেশনের পরিসর ও চক্রের সংখ্যা
- ব্যাকপ্রেসার: আছে কি না, স্বাভাবিক মান, পরিসর, এবং ফাটার মুহূর্তেও থাকে কি না
- ভ্যাকুয়াম বা বিপরীত চাপ, এবং ভ্যাকুয়াম সাপোর্ট লাগবে কি না
- ডিস্কের সামনে ফ্লুইডের অবস্থা: তরল, গ্যাস, ভেপার বা দ্বি-ফেজ, স্টার্টআপ ও শাটডাউনসহ
- ডিস্কের ধরন (ফরওয়ার্ড-অ্যাক্টিং বা রিভার্স-অ্যাক্টিং), টুকরো ছিটকে যাওয়ার আচরণ ও প্রবাহের দিকের চিহ্ন
- একই প্রস্তুতকারকের ডিস্ক ও হোল্ডারের মিলানো জোড়া, মডেল ও পার্ট নম্বরসহ
- সিরিজের ক্ষেত্রে: ডিস্ক ও ভালভের মাঝের জায়গার মনিটরিং, অ্যালার্ম ও লিক হলে করণীয়, কম্বিনেশন ক্যাপাসিটি ফ্যাক্টর
- প্যারালালের ক্ষেত্রে: প্রতিটি পথের ভূমিকা ও ক্ষমতা এবং দুটোকেই অকেজো করে দিতে পারে এমন সাধারণ কারণ
- আপসেট পরিস্থিতিভেদে প্রয়োজনীয় ছাড়ার পরিমাণ, এবং পুরো ডিসচার্জ লাইনের ক্ষমতা
- ডিসচার্জের গন্তব্য, সংগ্রহ বা শোধন, প্রতিক্রিয়া বল, ড্রেনেজ ও জমে যাওয়া
- বদলানোর সময়কাল, পুনর্ব্যবহারের নিয়ম এবং স্পেয়ার ডিস্ক অর্ডারের তথ্য
- প্রযোজ্য কোড বা আইন (জাপানি আইন, ASME, বয়লার আইন ২০২২ বা অন্য কিছু) এবং কোন সংস্করণ
জাপানি সরবরাহকারীকে যে প্রশ্নগুলো করবেন
ডেটাশিটে ফাঁক থাকলে নিচের নমুনা ইমেইল নিজের মতো করে ব্যবহার করতে পারেন। বন্ধনীর জায়গাগুলো নিজের তথ্য দিয়ে বদলান। সরবরাহকারীর সঙ্গে সাধারণত ইংরেজিতে যোগাযোগ হয়, তাই নমুনাটি ইংরেজিতেই রাখা হলো।
Subject: Rupture disc data for [tag number / equipment name]
Dear [name],
Thank you for the documents for [equipment name]. Before we approve the relief system, could you confirm the following for rupture disc [tag number]?
1. Is the burst pressure of [value] stated as upstream gauge pressure or as differential pressure? What is the specified burst temperature?
2. What are the burst tolerance and manufacturing range, and how is the allowable operating ratio defined for this model?
3. What backpressure did you assume (normal value, range, and at the time of burst)? Is a vacuum support included?
4. For the disc installed upstream of the safety valve: how is the space between them monitored, and what combination capacity factor did you use? Please send any certification data.
5. Is the disc non-fragmenting, and which way is the flow direction marked?
6. What is the recommended replacement interval, and can the holder assembly be removed and reinstalled without replacing the disc?
7. Please provide the manufacturer, model, and part numbers for the disc and holder so we can order spares.
8. Which design code and edition apply to this relief system (for example ASME or ISO 4126), and is the equipment documentation suitable for submission to the local boiler/pressure vessel authority?
Best regards,
[your name]
সরবরাহকারীর উত্তর পড়তে নিচের সংক্ষিপ্ত শব্দতালিকা কাজে লাগবে। জাপানি শব্দগুলো ল্যাটিন হরফে (romaji) দেওয়া হয়েছে।
| জাপানি (romaji) | ইংরেজি | বাংলায় |
|---|---|---|
| haretsuban / rapucha disuku | rupture disc | রাপচার ডিস্ক |
| anzen-ben | safety valve | সেফটি ভালভ |
| haretsu atsuryoku | burst pressure | বার্স্ট প্রেসার (ফাটার চাপ) |
| shitei ondo | specified (burst) temperature | নির্দিষ্ট (বার্স্ট) তাপমাত্রা |
| kyoyosa | tolerance | টলারেন্স |
| unten atsuryoku-hi | operating ratio | অপারেটিং রেশিও |
| joyo atsuryoku | normal operating pressure | স্বাভাবিক অপারেটিং চাপ |
| haiatsu | backpressure | ব্যাকপ্রেসার |
| ichiji-gawa / niji-gawa | upstream / downstream | আপস্ট্রিম / ডাউনস্ট্রিম |
| hippari-gata / hanten-gata | forward-acting (tension) / reverse-acting | ফরওয়ার্ড-অ্যাক্টিং (টেনশন) / রিভার্স-অ্যাক্টিং |
| fukidomari atsuryoku | reseat pressure | রিসিট প্রেসার (ভালভ বন্ধ হওয়ার চাপ) |
এই লেখার সীমা
এই লেখায় নীতি ও যাচাইয়ের বিষয় ব্যাখ্যা করা হয়েছে। এটি সাইজিং পদ্ধতি বা কাজের নির্দেশ নয়। অপারেটিং রেশিও, টলারেন্স, বদলানোর সময় ও পুনর্ব্যবহারের নিয়ম প্রস্তুতকারক ও মডেলভেদে আলাদা, আর উদাহরণের সংখ্যাগুলো কাল্পনিক। চূড়ান্ত প্রয়োজনীয়তা ঠিক করে প্রযোজ্য কোড (জাপানি বিধান, ASME, ISO 4126 বা অন্য) ও তার সংস্করণ, এবং বাংলাদেশে বসানোর ক্ষেত্রে স্থানীয় আইনের শর্ত। প্রতিটি মান প্রস্তুতকারকের ড্রয়িং, ইনস্ট্রাকশন ম্যানুয়াল এবং আপনার প্রকল্পের কোড ইঞ্জিনিয়ারের সঙ্গে মিলিয়ে নিন।
সচরাচর জিজ্ঞাসা (FAQ)
রাপচার ডিস্ক কি রিলিফ ভালভের বিকল্প হতে পারে?
কখনও শুধু রাপচার ডিস্ক দিয়েই অতিচাপ সুরক্ষা দেওয়া হয়। কিন্তু বিদ্যমান সেফটি ভালভ খুলে একই মাপের ডিস্ক বসিয়ে দেওয়া যায় না। প্রযোজ্য কোড, ছাড়ার ক্ষমতা এবং আবার বন্ধ হয় এমন ভালভ ছাড়া সরবরাহ বন্ধ ও ফ্লুইড সংগ্রহ কীভাবে হবে, তা ধরে নকশা নতুন করে দেখুন।
ডিস্ক না ফাটলে কি চিরদিন ব্যবহার করা যায়?
না। ফাটা ছাড়াও ক্ষয়, ক্ষতি এবং চাপ ও তাপমাত্রার ইতিহাসে কার্যক্ষমতা বদলে যায়। তাই প্রস্তুতকারকের নির্দেশ ও আপনার অপারেটিং শর্ত অনুযায়ী বদলান। বসানোর তারিখ, মডেল ও আইডেন্টিফিকেশন নম্বর, অস্বাভাবিক ঘটনা এবং পরবর্তী বদলানোর তারিখ রেকর্ড করুন। দেখতে ভালো লাগছে বলেই সময়সীমা বাড়াবেন না।
ডিস্ক ব্যাকপ্রেসার সহ্য করার রেটিং পেলে কি ব্যাকপ্রেসার উপেক্ষা করা যায়?
না। বিপরীত চাপে না ভাঙা আর সামনের দিকে ফাটার ডিফারেনশিয়াল আলাদা বৈশিষ্ট্য। প্রস্তুতকারককে ব্যাকপ্রেসারের মান, তার ওঠানামা এবং ফাটার সময়েও তা থাকে কি না জানান। তারপর নিশ্চিত করুন আপস্ট্রিমের প্রয়োজনীয় বার্স্ট শর্ত এখনও ঠিক থাকছে।
রাপচার ডিস্ক ফাটলে কি সবসময় টুকরো ছিটকে যায়?
না। টুকরো ছিটকানো মডেলভেদে আলাদা, আর কিছু পণ্য টুকরো না ছিটকানোর নকশায় তৈরি। সেফটি ভালভের আগে বসালে এমন জোড়া বাছুন যাতে ডিস্কের টুকরো বা খোলা পাত ভালভ বা প্রবাহ পথকে আটকে না দেয়।
বড় সাইজ হলেই কি ছাড়ার ক্ষমতা যথেষ্ট?
না। ক্ষমতা শুধু সাইজের ওপর নয়, ফ্লুইডের অবস্থা, তাপমাত্রা, ছাড়ার সময়ের চাপ ও ব্যাকপ্রেসার, এবং পাইপের বাধার ওপরও নির্ভর করে। প্রতিটি আপসেট পরিস্থিতিতে কত প্রবাহ ছাড়তে হবে হিসাব করুন। তারপর সেই শর্তে যন্ত্র ও ডিসচার্জ পাইপ কতটা ছাড়তে পারে, তার সঙ্গে মেলান।
তথ্যসূত্র
- V-TEX: মডেলভেদে রাপচার ডিস্কের গঠন ও স্পেসিফিকেশন (জাপানি ভাষায়)
- V-TEX: স্পেসিফিকেশন তালিকা কীভাবে পড়বেন (জাপানি ভাষায়)
- V-TEX: রাপচার ডিস্ক পণ্য গাইড (জাপানি, PDF)
- V-TEX: ইউজার্স গাইড, ব্যাকপ্রেসার, দিক, হ্যান্ডলিং ও মেইনটেন্যান্সসহ (জাপানি, PDF)
- V-TEX: বার্স্ট প্রেসার ও তাপমাত্রা (জাপানি, PDF)
- V-TEX: হ্যান্ডলিং, মেইনটেন্যান্স ও মান (জাপানি ভাষায়)
- V-TEX: রিভার্স-অ্যাক্টিং ডিস্ক পরিদর্শনের সতর্কতা (জাপানি, PDF)
- Fike Japan: SRX রিভার্স-অ্যাক্টিং রাপচার ডিস্ক (জাপানি ভাষায়)
- Fike Japan: রাপচার ডিস্ক ক্যাটালগ, সিরিজ ও প্যারালাল বসানোসহ (জাপানি, PDF)
- Fike Japan: এক্সপ্লোশন প্রটেকশন (জাপানি ভাষায়)
- Fike: প্রেসার রিলিফ ভালভের সঙ্গে ব্যবহৃত রাপচার ডিস্কের টেকনিক্যাল বুলেটিন (ইংরেজি)
- BS&B: ক্যাপাসিটি ফ্যাক্টর (ইংরেজি)
- BS&B: সেফটি রিলিফ ভালভ আলাদা রাখার জন্য রাপচার ডিস্ক (PDF, ইংরেজি)
- RMG Sustainability Council: বয়লার পরিদর্শনের টেকনিক্যাল গাইডলাইন (ইংরেজি, PDF)
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: ラプチャーディスクの設置目的と安全弁との違い|差圧・背圧と併用の注意点
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।


