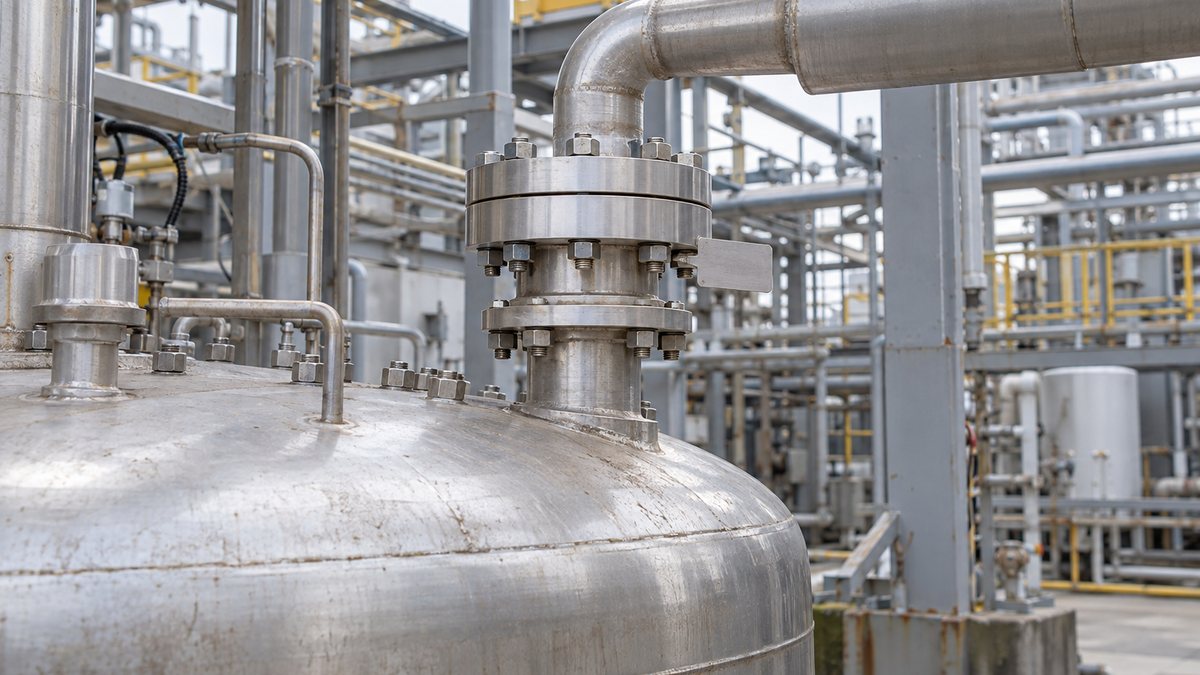
ラプチャーディスクは、指定された温度と差圧で薄い板を破裂させ、容器や配管の過圧を逃がす安全装置です。破裂板とも呼ばれ、一度開くと自分では閉じず、復旧にはディスクの交換が必要になります。
安全弁との大きな違いは、圧力が下がった後に閉じるかどうかです。どちらも過圧保護に使いますが、通常運転の圧力を調整する弁とは役割を分けて考えます。
以下では構造と差圧の読み方を押さえ、動作原理、使用目的、保全費、設置環境の順に比較します。安全弁と併用する場合は、直列と並列で何を確認するかも整理します。
ラプチャーディスクとは
ラプチャーディスクは、設備の中に圧力の逃げ道をあらかじめ設けるための装置です。反応器、圧力容器、配管などに取り付け、異常な圧力によって設備本体が損傷する前に流体を放出します。
中心となるディスクは薄い金属板や複合材料などでつくられ、形状や材質によって破裂する条件が決まります。一般的な構成では専用ホルダーで端部を保持し、ホルダーを配管のフランジ間へ組み込みます。
保持部分の形と締付け状態も破裂性能に関わるため、板の厚さだけでは交換品を選べません。メーカーが指定するディスクとホルダーの組み合わせを、一つの装置として扱います。
拡大図はホルダーと薄板の関係。青矢印は破裂後の流れ方向で、通常は板が流体を隔てます。
専用ホルダーを持たない型式もあります。ここではホルダーを用いる代表構成を示します。
ディスクに作用するのは、一次側と二次側の圧力の差です。出口を大気へ開放する条件で指定された製品でも、出口配管に圧力が残れば、上流の圧力だけから作動を判断できなくなります。
例えば破裂差圧を0.50MPaと仮定し、一次側が0.50MPa、二次側が大気圧なら、板には0.50MPaの差が作用します。両側を同じ基準のゲージ圧力で表し、二次側を0MPaとして計算します。
ここで二次側に0.10MPaの背圧が生じると、一次側が同じ0.50MPaでも差圧は0.40MPaに減ります。同じ破裂差圧へ到達するには、単純な差圧モデルで一次側が0.60MPaまで上がる計算になります。
破裂差圧0.50MPaとする仮定。両側の圧力は同じゲージ圧基準です。
一次側と二次側を同時に確認します。背圧に耐える能力と、背圧があるときの破裂条件は別の確認事項です。
発注時の「破裂圧力」が一次側圧力を指すか差圧を指すかも、背圧条件と一緒に確認します。メーカーへ背圧の有無と変動範囲を伝えず、現場で設定に背圧を足すような変更はできません。
圧力の表示を読む際は、圧力計・真空計・連成計の目盛と基準も参考になります。絶対圧とゲージ圧、MPaとkPaが混じると、差圧計算の入力自体が違ってしまいます。
破裂圧力には指定温度での条件と許容差があり、単一の数字だけで性能を表すことはできません。金属の強度は温度で変わるため、普段の流体温度に加え、異常昇圧時に板が何℃になるかをメーカーと確認します。
通常の運転圧力は破裂圧力へ近づけすぎず、その型式が許す運転圧力比の範囲に収めます。比率の基準は、仕様値、製造範囲や許容差の下限など製品資料で異なります。そのため、単純に「九割まで」とは決められません。
実例としてファイクのSRXは、許容公差等の下限に対して90%までの運転を示す、気体・蒸気用の反転型です。液体が直接触れる用途には使えない仕様であり、この数値や適合を他の反転型へ広げることはできません。ファイク・ジャパン:SRX
ブイテックスの製品ガイドでも、運転圧力比の分母は破裂圧力の許容差の下限とされています。銘板の圧力へ比率を直接掛ける前に、許容差と比率の定義を確認します。その定義に沿った上限と、常用圧力の最大値を照合します。
仕様書では常用圧力と破裂圧力を別の欄にし、温度、背圧、脈動の範囲と回数も併記します。未確定の数値は推測で埋めず、起動時や洗浄時の記録を集めます。その記録を基に、メーカーと成立する条件を詰めます。
ラプチャーディスクと安全弁との違い
両者とも設備の異常な過圧を逃がしますが、圧力を逃がす部品と、放出後の状態が異なります。接続口径や設定圧力が同じでも、放出能力と復旧方法まで同じにはなりません。
動作原理
ラプチャーディスクは板の破断や反転を利用して流路を開き、破裂した部分は元の形へ戻りません。引張型では板を引き伸ばす方向、反転型ではドームを押しつぶす方向に圧力が作用し、製品ごとの機構で開口します。
代表的なばね式安全弁では、流体が弁体を押す力がばねの力に打ち勝つと流路が開きます。放出で圧力が下がるとばねが弁体を戻し、所定の吹止り圧力で閉じる仕組みです。
左はスコアに沿って板が開く型式の一例。右はばね式安全弁の概念断面です。
実際の開口形状、飛散性、弁のリフトや吹止りは各型式の仕様に従います。
ラプチャーディスクは開き始めから大きな開口になるまでが速い点を生かせますが、それだけでどんな急上昇にも対応するわけではありません。必要な放出量に対して流路が小さければ、開いた後も容器の圧力は上がり続けます。
安全弁にも一気に大きく開く形式があり、「ゆっくりした圧力上昇だけに使う弁」とは限りません。流量を決める流路の違いは、安全弁の揚程式と全量式の構造で確認できます。
| 観点 | ラプチャーディスク | 安全弁 |
|---|---|---|
| 開く部分 | 薄板が破裂・反転して開口 | 弁体が移動して流路を開く |
| 放出後 | 再閉止しない。ディスク交換が必要 | 圧力低下で再閉止する構造 |
| 運転中の隔離 | 板でプロセスを隔てる | 弁体と弁座でシールする |
| 確認する保全 | 腐食・損傷・圧力履歴・交換周期 | 作動・気密・ばね・弁座など |
| 選定の共通点 | 流体・温度・圧力・背圧・必要放出量と適用基準を確認する | |
破裂後の開口は、圧力が下がっても流体の流出を止める機能を持ちません。上流から供給が続く系統では、その供給停止や安全な回収も含めて設計します。板が開いた後も、供給や放出が続く時間を考える必要があります。
使用目的
ラプチャーディスクは、速い開口に加え、運転中に板で流体を隔てられる点を目的に使います。腐食性や固着性の流体から安全弁を守る入口側の隔離、機械式弁を使いにくい条件での過圧放出などが検討対象です。
安全弁も異常時の保護装置であり、普段の圧力をこまめに調整する弁とは区別します。需要が変わるたびに吹く運転なら、設定だけでなく、圧力制御の検出位置と操作量を見直す必要があります。
蒸気設備では、余剰蒸気を制御弁で逃がす放蒸弁が、通常変動を吸収する役割を担う例があります。安全弁やラプチャーディスクをその代わりに頻繁に作動させる計画とは分けて考えます。
両者を組み合わせるときは、直列と並列を区別し、何を改善する配置なのかを先に決めます。「普段は安全弁、非常時は破裂板」という二段階だけが一般形ではなく、直列では両方が同じ放出経路に入ります。
直列は隔離と中間圧、並列は各経路の役割と放出能力を確認します。設定値や必要個数を指定する設計図ではありません。
有害・可燃性流体を中間部から逃がす場合も、安全な回収方法が必要です。弁や検出器を含む具体構成はメーカー資料と適用基準で決めます。
入口側直列では、破裂板が流体を遮り、その下流の安全弁を腐食や異物から隔離します。ただし両者の間へ漏れや温度変化で圧力がたまると、破裂板の差圧が減り、所定の一次側圧力で開かなくなるおそれがあります。
そのため中間空間には圧力の指示・監視や、適切な逃がしと回収の仕組みを設けます。計器を付けるだけでよいか、どう警報・処理するかまで含め、漏れを見つけた場合の対応を決めておきます。
直列では破裂板が安全弁の流路をふさがないことも必要で、破片の飛散性と開口形状を確認します。安全弁単体の容量をそのまま組合せ容量とせず、採用規格に沿う試験・認定資料や組合せ係数の扱いをメーカーへ照会します。
並列では別々の経路から放出するため、各装置の作動条件と合計能力を、想定する異常事象に合わせて確認します。入口閉塞や出口の背圧など共通の原因で両経路が使えなくならないかも、配管系全体で検討します。
例えば反応器で冷却が失われた場合は、残る反応熱によって蒸気の発生が続く可能性があります。板が開く瞬間だけを考えず、供給や加熱を止めた後も何が残り、どれだけの時間放出が必要かを整理します。
一方、液体が閉じ込められた配管の熱膨張では、反応器と同じ現象を想定する必要はありません。異常の原因ごとに流入、発熱、蒸発や膨張を分けると、必要放出量を決める入力条件が明確になります。
必要量の整理は、安全弁の設定圧力と吹出し量の選定が参考になります。ラプチャーディスクでも、開く圧力の確認と、開いた後に十分な量を逃がす確認は両方が必要です。
メンテナンスとコスト
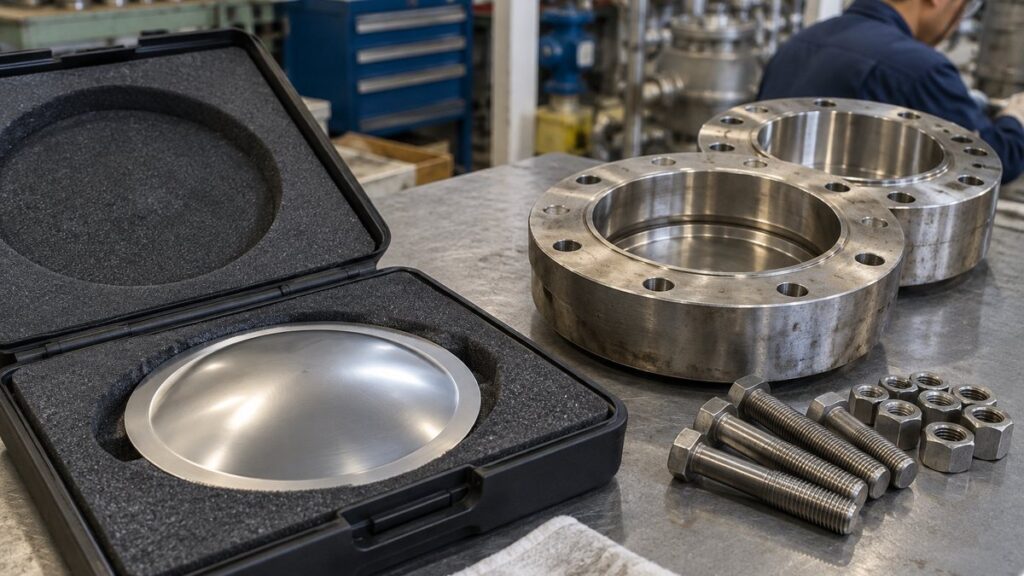
ラプチャーディスクにはばねや摺動する弁棒がなく、構造が比較的単純です。一方で薄板は腐食、傷、温度や圧力の履歴の影響を受けるため、「可動部がないから故障も点検もない」とは言えません。
圧力変動がある場合も、変動するだけで交換が頻発すると決めつけず、最大圧力、変動幅、回数を記録します。脈動に対応した型式もあり、その条件が製品の運転範囲に入るかを確認して交換計画へ反映します。
破裂しなかった板でもメーカーの定める周期で交換し、異常圧力や耐圧試験を受けた場合は継続使用の可否を確認します。ブイテックスは通常条件で年ごとの交換を案内していますが、全製品に共通する寿命の数字ではありません。
交換作業は流入を隔離し、残圧と残液を除いた状態で行います。破裂後も配管全体の残圧や残液がなくなるわけではありません。破断面は鋭いため、適切な保護手袋を着用し、素手で触れないようにします。
交換品の照合、損傷防止、向きと締付けを一組で確認します。トルクの数値は型式ごとの取扱説明書に従います。
ディスク端部の締結を一度緩めた品を、外観だけで再使用可と判断しません。ホルダー一体の再取付けは別途指定条件を確認します。
ディスクを取り外すと、再締付けで端部の応力が変わり、破裂性能に影響することがあります。未破裂でも再使用を禁止する製品があるため、点検のつもりで分解して同じ板を戻す手順にはしません。
一方、プレトルク型などには、ディスクを締結するボルトを緩めず、異常もないホルダー一体品を配管へ再取付けできる場合があります。ディスクの再組立てと、保持状態を保った装置の再取付けを区別して取説で確認します。
安全弁は再閉止できますが、作動後の気密や弁座の異物、ばねなどの状態確認が必要です。頻繁に作動した原因を残したまま戻すと、漏れや再作動を繰り返すため、設備側の異常と保護器側の状態を別々に調べます。
費用は板の購入価格だけでなく、停止時間、流体の回収・処理、予備品、交換作業と点検で比較します。腐食性流体から安全弁を隔離して保全負担が減る場合もありますが、直列部の監視機器や交換作業も増えます。
破裂が起きたら、上流の圧力履歴だけでなく、出口側圧力と温度、運転操作、現品の状態を一緒に残します。予定より低い圧力で破裂したように見える場合は、計測位置や応答の違いも調べます。それらを調べず、板の不良と断定しません。
再起動前には昇圧原因を除去し、放出経路と中間圧監視が使えることを確認します。交換用の予備品も、承認された仕様と照合します。型式や指定温度が異なる品は、在庫があっても代用品にしません。
ホルダーと配管の接続には、相フランジの所掌と手配条件の確認も必要です。ガスケットやボルトを誰が用意するか、予備ディスクをどの管理番号で発注するかまで決めると復旧を準備できます。
設置場所と環境
腐食性流体や高温の系統では、板とホルダーだけでなく、シール材も含めて耐食性と温度範囲を確認します。材質名が同じでも流体の濃度や温度で使用条件は変わり、表面処理の有無だけで適合を決められません。
液体、気体、二相流のどれを放出するかも重要で、液体接触を許さない型式を液体配管へ転用できません。蒸気が凝縮して液がたまる場合も考慮し、運転時だけでなく起動・停止中の状態を伝えます。
真空や逆差圧が生じる系統では、対応型式やバキュームサポートの要否を確認します。真空に耐えることと、正方向へ所定の条件で破裂することは別で、片方の仕様だけを見て選定を終えないようにします。
圧力容器の区分や適用される規格は、用途、圧力、内容積などによって変わります。第一種・第二種圧力容器の区分を入口に、当該設備の適用法令と設計資料を確認し、別区分の設定基準を混ぜないことが必要です。
ラプチャーディスクの破裂圧力と安全弁の設定圧力は、保護対象の使用限界を基準として成立性を確認します。安全弁の設定圧力と最高使用圧力の関係と同様、通常圧力へ一定割合を足すだけでは決められません。
取り付けるフランジは、呼び径のほか、圧力クラス、座面、寸法、ガスケットを照合します。ASME・JPI・JISフランジの違いも確認し、穴が合うことだけで使用可能と判断しないようにします。
流体を放出した先が危険なら、容器を減圧できても安全な設備とは言えません。有害・可燃性流体は適切に回収・処理し、高温流体の噴出、騒音、配管への反力を含めて放出先と支持を設計します。
放出配管が長い、曲がりが多い、別の装置を通るといった条件では、圧力損失で放出能力が不足する場合があります。ディスクだけの面積を見ず、入口から出口までの容量と背圧を一体で確認します。
出口へ雨水やドレンがたまると、背圧や凍結によって機能を妨げるおそれがあります。放出先の閉塞、共通管からの圧力の回り込み、周辺配管の荷重も、据付後の点検対象として図面へ残します。
爆発性のある場所なら、どの破裂板でも適するという説明はできません。反応器の過圧保護と、粉じん・ガスの爆発を想定する爆発放散装置では、検討する現象や設備条件が異なります。
例えば集じん機やサイロの爆発放散では、放散口の面積に加え、火炎や噴出物をどこへ導くかが問題になります。一般の配管用破裂板を選ぶ知識だけで流用せず、爆発特性と設備の耐圧に応じた専用の検討が必要です。
ファイクもラプチャーディスクと爆発防護を別の製品分野として案内しています。ファイク・ジャパン:爆発防護の区分を参考に、保護したい異常が何かを先に明確にします。
よくある質問
安全弁をラプチャーディスクで代替できますか?
単独のラプチャーディスクで過圧保護を構成する場合はありますが、既設安全弁を同じ口径の板へ置き換える判断はできません。適用基準、放出能力、再閉止がなくても成立する供給停止・回収方法を確認して設計を見直します。
破裂していなければ、ずっと使えますか?
未破裂でも腐食や損傷、圧力・温度履歴で性能は変わるため、メーカー指定と使用条件に沿って交換します。設置日、型式と管理番号、異常履歴、次回交換を記録し、外見が正常という理由だけで延長しません。
背圧に耐える製品なら、背圧を無視してよいですか?
逆方向の圧力で壊れない能力と、正方向に破裂するときの差圧は別です。背圧の値と変動、破裂時にも背圧があるかを伝え、一次側圧力として必要な作動条件が成立するかメーカーと確認します。
破裂した板の破片は必ず飛散しますか?
飛散の有無は型式ごとに違い、非飛散を特徴とする製品もあります。安全弁と直列にする場合は、単に板の材質を選ぶだけでなく、破片や開いた板が下流の安全弁と流路を妨げない組み合わせを選びます。
大きな口径なら、放出能力も十分ですか?
口径だけでは決まらず、流体の状態、温度、放出時の圧力と背圧、配管抵抗が関わります。異常時に逃がすべき量を算定し、その条件で装置と配管を通じて放出できる量と照合します。
まとめ
- ラプチャーディスクは、指定温度と差圧で板を開口させる過圧保護装置です。
- 安全弁との違いは再閉止、流体との隔離、保全と復旧の方法にあり、両者とも通常の圧力調節とは役割が異なります。
- 併用するときは直列・並列の目的を分け、背圧、中間圧、破片と放出能力を確認します。
選定の出発点は、守る設備、想定する異常、流体の状態と温度をそろえることです。通常圧力・破裂圧力・許容差に加え、作動後の流体処理と交換まで一つの計画にまとめ、型式ごとの資料で確定します。
安全弁の開く仕組みは、MONOSCOPEの動画でも確認できます。破裂板の製品仕様は本記事の出典と、採用するメーカーの図面・取扱説明書で照合してください。
出典
- ブイテックス:ラプチャーディスクの構成・型式別仕様
- ブイテックス:仕様一覧表の見方
- ブイテックス:ユーザーズガイド(背圧・向き・取扱い・保全)
- ブイテックス:破裂圧力と温度の関係
- ブイテックス:取扱い・保守・品質
- ブイテックス:反転型ディスク点検時の注意
- ファイク・ジャパン:製品カタログ(直列・並列の設置条件)
NEWSLETTER
機械設計・プラントエンジニアリングの記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
機械設計を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›