SMED কী? ইন্টারনাল ও এক্সটার্নাল সেটআপ (dandori) ধাপে ধাপে
আপনি যদি জাপানি মালিকানার কোনো কারখানায় কাজ করেন, অথবা তাদের সাপ্লায়ার হন, তাহলে শিগগিরই dandori (সেটআপ) শব্দটা শুনবেন। জাপানি ম্যানেজার হয়তো বলবেন dandori gae (চেঞ্জওভার) এর সময় কমাতে, কিংবা কাজের তালিকা uchi-dandori আর soto-dandori-তে ভাগ করতে। ইংরেজিভাষী কারখানায় যাকে SMED বলা হয়, এগুলো তারই জাপানি শব্দ: মেশিন বন্ধ রেখে করা কাজ হলো ইন্টারনাল সেটআপ, আর মেশিন চালু রেখে করা কাজ হলো এক্সটার্নাল সেটআপ।
পদ্ধতিটা এসেছে জাপানের কারখানার ফ্লোর থেকেই। Shigeo Shingo বর্ণনা করেছেন, Toyota Motor Co. (Toyota Jidosha Kogyo)-র একটি প্রেসের চেঞ্জওভার ছয় মাসের কিছু বেশি সময়ে চার ঘণ্টা থেকে প্রায় 90 মিনিটে নেমে এসেছিল। এরপর তাঁকে বলা হয় সময়টা 3 মিনিটে আনতে। তখন যে ধারণাটা কাজে লাগে তা সহজ: যা কিছু মেশিন চালু থাকা অবস্থায় করা যায়, সব তখনই করে ফেলুন।
এই লেখায় আছে জাপানি শব্দগুলোর মানে, সময় কোথা থেকে কোথা পর্যন্ত মাপতে হয়, জাপানি নির্দেশিকা অনুযায়ী 6টি ধাপ, ইন্টারনাল সেটআপ কমানোর 4টি উপায়, যে নিরাপত্তা-ধাপ কখনো বাদ দেওয়া যায় না, আর বাঁচানো সময় কীভাবে কাজে লাগাবেন। পুরো লেখা জুড়ে একটি কাল্পনিক প্রেস ডাই চেঞ্জের উদাহরণ ধরে হিসাব দেখানো হয়েছে।
সূচিপত্র
- জাপানি কারখানায় যে dandori শব্দগুলো শুনবেন
- চেঞ্জওভার টাইম বলতে কতটুকু ধরতে হবে
- চেঞ্জওভার টাইম কমানোর 6টি ধাপ
- ধাপ 1–3: মাপুন, ভাগ করুন, কাজ বাইরে সরান
- ধাপ 4: ইন্টারনাল সেটআপ ছোট করার 4টি উপায়
- ধাপ 5–6: এক্সটার্নাল সেটআপ গুছান এবং স্ট্যান্ডার্ড করে ধরে রাখুন
- যে নিরাপত্তা-ধাপ কখনো বাদ দেওয়া যায় না
- বাঁচানো সময় কীভাবে কাজে লাগাবেন
- চেঞ্জওভার কমানোর কাজে সাধারণ ভুল
- চেকলিস্ট: জাপানি পক্ষের সঙ্গে যে প্রশ্নগুলো ঠিক করে নিন
- এই লেখা যেখানে প্রযোজ্য নয়
- FAQ
- সূত্র
জাপানি কারখানায় যে dandori শব্দগুলো শুনবেন
নিচের টেবিলে শব্দগুলো ইংরেজি ও মাঠের অর্থসহ দেওয়া হলো। জাপানি শব্দ শুধু ইংরেজি হরফে লেখা আছে।
| জাপানি শব্দ (romaji) | ইংরেজি | মাঠে কী বোঝায় |
|---|---|---|
| dandori gae | changeover / setup change | একটি প্রোডাক্ট থেকে পরের প্রোডাক্টে মেশিন বা লাইন বদলানো; প্রস্তুতি ও ট্রায়াল রানসহ |
| uchi-dandori | internal setup (ইন্টারনাল সেটআপ) | মেশিন বা লাইন বন্ধ রেখে যে কাজ করতে হয় |
| soto-dandori | external setup (এক্সটার্নাল সেটআপ) | মেশিন বা লাইন চালু থাকা অবস্থায় যে কাজ করা যায় |
| single dandori | SMED (single-minute exchange of die) | ইন্টারনাল সেটআপ 10 মিনিটের কমে শেষ করা |
| tameshi-uchi | trial stroke / tryout | ডাই বসানোর পর প্রেসে পরীক্ষামূলক স্ট্রোক, তারপর মাপ নেওয়া ও আবার অ্যাডজাস্ট করা |
| shohin kakunin | first-piece check | নতুন প্রোডাক্টের প্রথম ভালো পার্ট যাচাই করে রেকর্ড রাখা |
| muda | waste (অপচয়) | যে কাজে কিছুই যোগ হয় না, যেমন টুল খুঁজে বেড়ানো |
চেঞ্জওভার টাইম বলতে কতটুকু ধরতে হবে
জাপানের প্রোডাকশন ম্যানেজমেন্ট শব্দকোষ JIS Z 8141 চেঞ্জওভারের সংজ্ঞা দিয়েছে প্রোডাক্ট বা প্রসেসের কাজ বদলানোর সময় উপকরণ, মেশিন, জিগ ও টুল, ড্রয়িং ইত্যাদির প্রস্তুতি এবং ট্রায়াল প্রসেসিং হিসেবে। অর্থাৎ চেঞ্জওভার মানে শুধু ডাই বা কাটিং টুল বদলানো নয়। প্রস্তুতি আর ট্রায়াল রানও এর অংশ।
তাই সময় মাপার পরিসর হলো আগের প্রোডাক্টের শেষ ভালো পার্ট থেকে পরের প্রোডাক্টের প্রথম ভালো পার্ট পর্যন্ত। JMAC (Japan Management Association Consultants) সেটআপ ও অ্যাডজাস্টমেন্ট লসকেও একইভাবে বর্ণনা করে: সম্পূর্ণ ভালো পার্ট না পাওয়া পর্যন্ত যে সময় নষ্ট হয়।
নতুন ডাই বোল্ট করা শেষ হলেই যদি ঘড়ি থামিয়ে দেন, তাহলে এরপরের অ্যাডজাস্টমেন্ট ও ট্রায়াল রান রেকর্ড থেকে বাদ পড়ে যায়। সবচেয়ে বেশি সময় বাঁচানোর সুযোগ প্রায়ই এই পরের অংশেই থাকে। তাই সময় মাপা শুরুর আগে সবাই মিলে পরিসরটা ঠিক করে নিন।
OEE (Overall Equipment Effectiveness)-তে চেঞ্জওভারের জন্য মেশিন যতক্ষণ বন্ধ থাকে, তা ডাউনটাইম লস হিসেবে গোনা হয় এবং Availability কমায়।
ইন্টারনাল বনাম এক্সটার্নাল সেটআপ
JIS Z 8141-এর একটি নোট সেটআপের কাজকে দুই ভাগ করেছে। মেশিন বা লাইন বন্ধ রেখে যে কাজ হয় তা ইন্টারনাল সেটআপ (uchi-dandori), আর বন্ধ না করে যে কাজ হয় তা এক্সটার্নাল সেটআপ (soto-dandori)।
একই কাজ দুই দিকেই পড়তে পারে। প্রেস থামানোর পর পরের ডাই আনতে গেলে সেটা ইন্টারনাল সেটআপ। আগের জব চলার সময়ই ডাই প্রেসের পাশে এনে রাখলে সেটা এক্সটার্নাল সেটআপ। অর্থাৎ ভাগটা কাজের ধরনের ওপর নয়, মেশিন বন্ধ কি না তার ওপর নির্ভর করে।
ভাগটা নির্ভর করে মেশিন বন্ধ না চালু, তার ওপর।
সংজ্ঞা JIS Z 8141:2022 (টার্ম নম্বর 5107, নোট) অনুযায়ী।
SMED-এর "single-minute" মানে কী
একই JIS নোটে 10 মিনিটের কম ইন্টারনাল সেটআপকে single dandori বলা হয়েছে। ইংরেজিতে এটাই SMED, অর্থাৎ single-minute exchange of die, যেখানে "die" হলো প্রেসের টুল।
"Single-minute" মানে এক মিনিট নয়। এর মানে মিনিটের এক অঙ্কের সংখ্যা, অর্থাৎ 10-এর কম। চার মিনিটের চেঞ্জওভারও SMED হিসেবে গণ্য।
Shigeo Shingo, Japan Management Association-এর একজন কনসালট্যান্ট, পদ্ধতিটাকে একটি সিস্টেমের রূপ দেন। তিনি 1983 সালে জাপানি ভাষায় এটি প্রকাশ করেন, আর Productivity Press 1985 সালে ইংরেজি সংস্করণ A Revolution in Manufacturing: The SMED System ছাপে।
JMAC-এর Hideo Ishida জাপানি ট্রেড ম্যাগাজিন Kojo Kanri (Factory Management)-এর 2023 সালের এপ্রিল সংখ্যায় একটি লেখা লিখেছেন। Shingo-র আরেকটি বইয়ের ওপর ভিত্তি করে সেই লেখায় ধারণাটির বিকাশ তিনটি পর্যায়ে দেখানো হয়েছে:
- 1950, Toyo Kogyo: 800 টনের একটি প্রেসের চলার সময় বিশ্লেষণ করতে গিয়ে Shingo দেখেন, একটি ডাই বোল্ট না পাওয়ায় অনেকক্ষণ কাজ বন্ধ। তখন তিনি বোঝেন সেটআপের কাজের দুটি আলাদা প্রকৃতি আছে, ইন্টারনাল ও এক্সটার্নাল।
- 1957, Mitsubishi Heavy Industries-এর Hiroshima শিপইয়ার্ড: একটি বাড়তি টেবিল থাকায় বড় প্ল্যানার কাটতে থাকা অবস্থাতেই পরের জব বাইরে সেট করা যেত।
- Toyota, 1,000 টনের প্রেস: ছয় মাসের কিছু বেশি সময়ে চার ঘণ্টার চেঞ্জওভার প্রায় 90 মিনিটে নামে। 3 মিনিটে নামানোর অনুরোধ এলে Shingo পৌঁছান ইন্টারনাল সেটআপকে এক্সটার্নালে সরানোর ধারণায়।
এই সংখ্যাগুলো Shingo-র নিজের স্মৃতিচারণ থেকে এসেছে, Toyota-র প্রকাশিত রেকর্ড থেকে নয়। Toyota-র এই ঘটনার সাল কোনো সূত্রে 1969, কোনোটিতে 1970।
চেঞ্জওভার ছোট হলে একই প্রোডাক্টের বড় ব্যাচ বানানোর প্রয়োজন কমে। Toyota Production System-এর লক্ষ্য হলো যা দরকার, যখন দরকার, ঠিক ততটুকুই বানানো, আর সেই লক্ষ্যে পৌঁছাতে সেটআপ কমানো একটি পূর্বশর্ত। জাপানি কোম্পানিতে এ ধরনের উন্নয়ন-কাজ প্রতিদিন কীভাবে চলে, সে বিষয়ে আলাদা লেখা দেখুন।
10 মিনিটকে লক্ষ্যের একটি মাপকাঠি ধরুন, পাস-ফেলের রেখা নয়। কতটা কমানো যাবে তা নির্ভর করে যন্ত্রের আকার ও প্রোডাক্টের ওপর। তাই আগে দেখুন আপনার বর্তমান সময়ের কত অংশ কমানো সম্ভব।
চেঞ্জওভার টাইম কমানোর 6টি ধাপ
ক্রমটা গুরুত্বপূর্ণ। Japan Industrial Engineering Association (JIIE) ক্রমটা এভাবে দিয়েছে: যতটা সম্ভব ইন্টারনাল সেটআপ এক্সটার্নালে সরান, যা ইন্টারনাল থেকে যায় তা ছোট করুন, আর এক্সটার্নাল সেটআপও ছোট করুন।
জাপানের SME সহায়তা সংস্থার J-Net21 এবং Osaka-র সরকারি ব্যবসা-সহায়তা কেন্দ্র Osaka Sangyo Sozokan (Sansokan)-এর নির্দেশিকাতেও শুরু হয় বর্তমান অবস্থা বোঝা দিয়ে, এবং একই ক্রম অনুসরণ করা হয়। নিচের 6টি ধাপ ওই সূত্রগুলোর সারসংক্ষেপ।
মাপুন ও ভাগ করুন, কাজ বাইরে সরান, যা বাকি থাকে তা ছোট করুন, তারপর স্ট্যান্ডার্ড বানান।
Japan Industrial Engineering Association, J-Net21 ও Osaka Sansokan-এর নির্দেশিকা অবলম্বনে (সবই জাপানি ভাষায়)।
এই ক্রমের একটা কারণ আছে। কাজ এক্সটার্নালে সরাতে সাধারণত জিনিস কোথায় রাখা হবে আর কখন তৈরি করা হবে, সেটুকু বদলাতে হয়, তাই খরচ কম আর ফল দ্রুত আসে। ইন্টারনাল সেটআপ ছোট করতে অনেক সময় জিগ বদলাতে বা ক্ল্যাম্প পাল্টাতে হয়। আগে যা কিছু বাইরে সরানো যায় সরিয়ে নিলে, টাকা শুধু সেই কাজেই খরচ হবে যা সত্যিই মেশিন বন্ধ রেখে করতে হয়।
ধাপ 1–3: মাপুন, ভাগ করুন, কাজ বাইরে সরান
প্রথম তিন ধাপে চেঞ্জওভারটা চোখের সামনে আনা হয়, আর মেশিন বন্ধ না রেখেও যে কাজ করা যায় তা বাইরে সরানো হয়। না মেপে শুরু করলে এমন কাজ ঠিক করতে বসবেন যা আদৌ সময় খাচ্ছিল না।
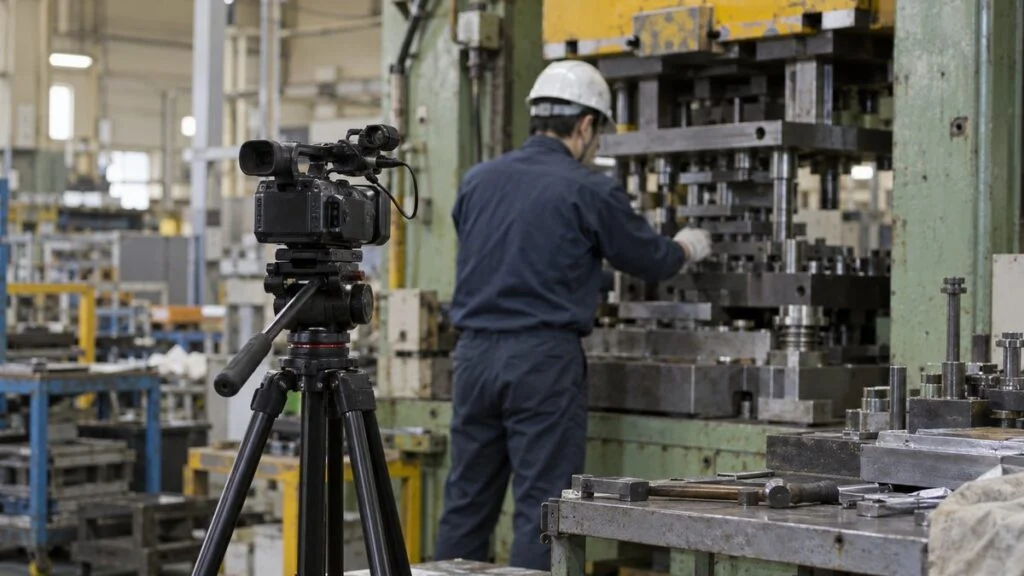
চেঞ্জওভারের ভিডিও করুন, উপাদানে ভাঙুন
এমন যন্ত্র বাছুন যেখানে একবারের চেঞ্জওভার-সময় গুণ চেঞ্জওভারের সংখ্যা বড়। সেটা যদি পরের প্রসেসকে আটকে রাখা বটলনেক হয়, তাহলে লাভ পুরো কারখানায় ছড়িয়ে পড়ে।
আগের প্রোডাক্টের শেষ পার্ট থেকে নতুন প্রোডাক্টের প্রথম ভালো পার্ট পর্যন্ত একটানা একবারের চেঞ্জওভার রেকর্ড করুন। অপারেটর যখন হেঁটে সরে যান তখনও তাঁকে ফ্রেমে রাখুন, শুধু হাত নয়। খোঁজা, আনতে যাওয়া বা কাউকে জিজ্ঞেস করার সময় শুধু হাতের ফুটেজে ধরা পড়ে না।
ভিডিও করার আগে টিমকে জানান যে উদ্দেশ্য কাজ দেখা, মানুষের মূল্যায়ন নয়। একসাথে ভিডিও দেখে আনা, খোলা, পজিশন করা, ক্ল্যাম্প করা, অ্যাডজাস্ট করা, মাপা ইত্যাদি উপাদানে ভাগ করুন এবং প্রতিটির সময় লিখুন।
একটি রেকর্ডিং দেখে সিদ্ধান্ত নেবেন না। প্রোডাক্টের জোড়া ও অপারেটর বদলালে চেঞ্জওভার-সময়ও বদলায়। তাই ভিন্ন পরিস্থিতিতে কয়েকটি চেঞ্জওভার রেকর্ড করে তুলনা করুন। এতে তারতম্যের কারণও ধরা পড়ে।
প্রতিটি উপাদান ভাগ করুন: ইন্টারনাল, এক্সটার্নাল না অপচয়
প্রতিটি উপাদানকে তিন দলের একটিতে রাখুন: ইন্টারনাল সেটআপ, এক্সটার্নাল সেটআপ বা অপচয় (muda)। J-Net21-ও একই তিন ভাগ ব্যবহার করে।
ভাগ করার জন্য একটাই প্রশ্ন: "মেশিন চালু থাকা অবস্থায় কি এটা করা যেত?" আজ কীভাবে করা হচ্ছে সেটা বিচার্য নয়, চালু রেখে করা যেত কি না সেটাই দেখার বিষয়।
নিচের টেবিলে একটি কাল্পনিক প্রেস ডাই চেঞ্জ ভাঙা হয়েছে। এখন পুরো 60 মিনিটই প্রেস বন্ধ রেখে হচ্ছে, কিন্তু প্রশ্নটা খাটালে দেখা যায় এর 18 মিনিট চালু থাকার সময়ে নেওয়া সম্ভব।
বর্তমান 60 মিনিটকে কাজের উপাদানে ভাগ করে দেখানো হয়েছে কোনটা বাইরে যাবে আর কোনটা থাকবে।
বোঝানোর জন্য কাল্পনিক সংখ্যা। ডাই হাইট (shut height) হলো স্লাইড নিচের ডেড সেন্টারে থাকলে বোলস্টারের ওপরের তল থেকে স্লাইডের নিচের তল পর্যন্ত দূরত্ব; ডাইয়ের মাপ অনুযায়ী এটি অ্যাডজাস্ট করা হয়।
এই পর্যায়েই ঠিক করে নিন কোনগুলো কাটা হবে না। সেফটি ব্লক বসানো ও স্টার্ট কন্ট্রোল লক করার মতো নিরাপত্তার কাজ এবং প্রথম উৎপাদিত পার্টসের কোয়ালিটি চেক (first-piece check, shohin kakunin) যতই সময় নিক, কমানোর তালিকার বাইরে থাকবে। কথাটা শুরুতেই লিখে রাখুন। এই লেখায় এখন থেকে একে সংক্ষেপে "ফার্স্ট-পিস চেক" বলা হবে।
মেশিন বন্ধ না করেও যে কাজ করা যায়, তা চালু থাকার সময়ে সরান
ভাগ করা শেষ হলে এক্সটার্নাল বলে চিহ্নিত কাজগুলো সত্যিই চালু থাকার সময়ে নিয়ে যান। সরানোর জায়গা দুটি: মেশিন বন্ধ করার আগে, অথবা আবার চালু হওয়ার পরে।
বন্ধ করার আগে পরের প্রোডাক্টের সবকিছু তৈরি রাখুন। ডাই, জিগ, উপকরণ, টুল, ড্রয়িং ও গেজ মেশিনের পাশে এনে রাখুন, আর সেই সময়েই ডাইয়ে চিপ বা ময়লা আছে কি না দেখে নিন। J-Net21 একটি উদাহরণও দিয়েছে: ডাই মেশিনে বসানোর আগেই প্রিহিট করে রাখা।
আবার চালু হওয়ার পরে খোলা ডাই পরিষ্কার করুন, র্যাকে ফেরত রাখুন আর টুলগুলো গুছিয়ে রাখুন। পরের প্রোডাক্ট চলতে শুরু করার পরেও যে কাজ অপেক্ষা করতে পারে, তা মেশিন বন্ধ থাকার সময়ে করা উচিত নয়।
প্রতিবার এটা নিশ্চিত করতে এমন ব্যবস্থা দরকার যা কোনো একজনের গোছানো স্বভাবের ওপর নির্ভর করে না। প্রচলিত কিছু উপায়:
- প্রতিটি পার্ট নম্বরের জিগ, টুল ও বোল্ট একটি বাক্সে বা ট্রলিতে কিট করে রাখুন
- চেঞ্জওভারের আগের চেকলিস্ট ব্যবহার করুন এবং মেশিন বন্ধ করার আগে সব তৈরি কি না যাচাই করুন
- প্রোডাকশন শিডিউল থেকে পরের চেঞ্জওভারের সময় বের করুন এবং কে কখন প্রস্তুতি শুরু করবেন তা ঠিক করে দিন
তৃতীয় পয়েন্টটা সহজেই চোখ এড়িয়ে যায়। নির্দিষ্ট সময়ে প্রস্তুতির দায়িত্ব কারও না থাকলে যিনি মেশিন বন্ধ করেছেন তাঁকেই জিনিস আনতে যেতে হয়, আর কাজটা আবার ইন্টারনাল সেটআপে ফিরে আসে।
কাজ বাইরে সরালে 60 মিনিট নামে 42-এ; বাকি ইন্টারনাল সেটআপ ছোট করলে নামে 15-তে।
চিত্র 3-এর ওপর ভিত্তি করা কাল্পনিক সংখ্যা। গাঢ় অংশ দেখায় প্রেস কতক্ষণ বন্ধ।
উদাহরণে আনতে যাওয়ার 8 মিনিট, খোঁজার 4 মিনিট আর পরিষ্কারের 6 মিনিট বাইরে সরানোয় ডাউনটাইম 60 থেকে 42 মিনিটে নেমেছে। এই 18 মিনিট উবে যায়নি। প্রেস চলার সময় এটা মানুষের শ্রমঘণ্টা হিসেবে থেকে গেছে, আর সেই ঘণ্টা কমানো ধাপ 5-এর কাজ।
ধাপ 4: ইন্টারনাল সেটআপ ছোট করার 4টি উপায়
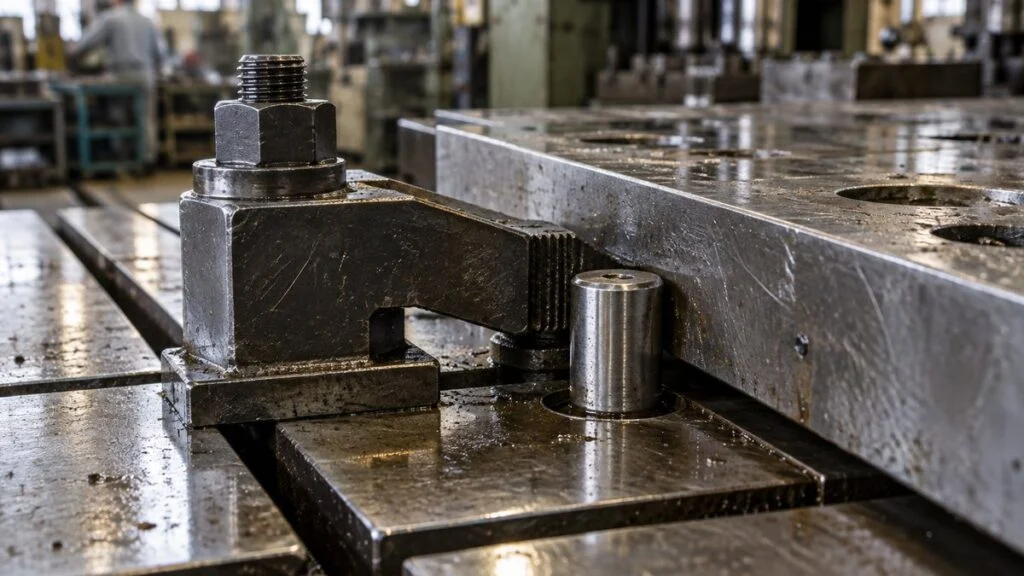
যা বাইরে সরানো যায় সব সরানো হয়ে গেলে শুধু সেই কাজই থাকে যার জন্য মেশিন সত্যিই বন্ধ রাখা দরকার। এখন কাজটাকেই ছোট করার পালা। চারটি দিক থেকে দেখুন: ক্ল্যাম্পিং, লোকেটিং (পজিশনিং), সমান্তরাল কাজ ও অ্যাডজাস্টমেন্ট।
প্রতিটির একটি অংশ ছোট করা যায়, আর একটি যাচাই-পয়েন্ট আছে যা বদলানো চলবে না।
ক্ল্যাম্পিং সহজ করুন
ডাই বা জিগ ক্ল্যাম্প করতে বেশির ভাগ সময় যায় বোল্ট বহুবার ঘোরাতে, শেষ টাইট দেওয়াতে নয়। ক্ল্যাম্পিং ফোর্স একই রেখে ঘোরানোর সংখ্যা আর টুল বদলানো কমান।
সহজ শুরু হলো বোল্টের সাইজ ও হেডের ধরন একই করা, যাতে একটি টুলেই কাজ হয়। এর পরের পরিচিত উপায় হলো স্লটযুক্ত (U) ওয়াশার বা কিহোল স্লট, যাতে বোল্ট পুরো না খুলে শুধু ঢিলা করলেই ডাই ছেড়ে দেয়। Osaka Sansokan স্ক্রুর বদলে ক্যাম বা অন্য ক্ল্যাম্পিং পদ্ধতি ব্যবহারের কথাও বলেছে।
তবে ক্ল্যাম্পিং সরাসরি নিরাপত্তার বিষয়। জাপানের স্বাস্থ্য, শ্রম ও কল্যাণ মন্ত্রণালয় (MHLW) একটি মারাত্মক দুর্ঘটনা তালিকাভুক্ত করেছে, যেখানে ডাই চেঞ্জের পর ওপরের ডাই পড়ে গিয়েছিল, আর কারণগুলোর একটি ছিল ক্ল্যাম্পিং বোল্টের টাইটের অসমতা। ক্ল্যাম্পিং পদ্ধতি বদলানোর আগে প্রেস ও ডাই নির্মাতার স্পেসিফিকেশন দেখে নিন, আর ডাই শক্ত হয়ে বসেছে কি না তা যাচাইয়ের ধাপ রেখে দিন।
লোকেটিং স্ট্যান্ডার্ড করুন
ডাই এদিক-ওদিক সরিয়ে জায়গা খোঁজার কাজ একটি রেফারেন্স থাকলে আর থাকে না। মূল উপায় হলো লোকেটিং পিন বা স্টপ ব্লক, যাতে ডাই স্টপে ঠেকালেই জায়গামতো বসে যায়।
প্রোডাক্টভেদে যেসব মাপ আলাদা, সেগুলোও একরকম করুন। ডাইয়ের হাইট আর ক্ল্যাম্প যে কিনারা ধরে তার পুরুত্ব (দরকারে স্পেসার দিয়ে) সমান করলে প্রতিটি ডাইয়ের জন্য মেশিনের সেটিং বদলাতে হয় না। ধারণাটা হলো শুধু বসানোর সঙ্গে যুক্ত অংশগুলো একরকম করা, সব ডাই হুবহু এক বানানো নয়।
মেশিনিং ও অ্যাসেম্বলি যন্ত্রে একটি প্রচলিত উপায় হলো ফিক্সচার আগেই একটি কমন বেস প্লেটে সাজিয়ে রাখা এবং পুরো বেসটাই বদলে দেওয়া। Osaka Sansokan যে ক্যাসেট পদ্ধতির কথা বলেছে, তারও ধারণা একই: যে অংশ বদলাবে তা আগেই একটি ইউনিটে জুড়ে রাখা।
সমান্তরালে কাজ করুন
বড় যন্ত্রে একজন সামনেটা ক্ল্যাম্প করেন, হেঁটে পেছনে গিয়ে ক্ল্যাম্প করেন, আবার সামনে ফেরেন, আর এই হাঁটার সময় জমে যায়। দুজন একসঙ্গে সামনে ও পেছনে কাজ করলে হাঁটা বন্ধ হয় এবং বন্ধ থাকার সময় অনেক কমে। সারাক্ষণ দুজন দেওয়া সম্ভব না হলে, যিনি এক্সটার্নাল সেটআপ করেন তিনি মেশিন বন্ধ থাকার কয়েক মিনিট সাহায্য করতে পারেন।
জাপানে পাওয়ার প্রেসের ডাই চেঞ্জ হলে সাহায্যকারীরও আইনে নির্ধারিত বিশেষ প্রশিক্ষণ (tokubetsu kyoiku) লাগে, যা নিচে বলা হয়েছে। J-Net21 যেসব উন্নয়নে খরচ নেই তার মধ্যে দলগত চেঞ্জওভারের কথা বলেছে।
সমান্তরাল কাজ তখনই চলে যখন ভূমিকা ও ক্রম ঠিক করা থাকে। কে কী কাজ কোন ক্রমে করবেন, আর মেশিন চালুর আগে দল কীভাবে সিগন্যাল দেবে, তা লিখে রাখুন। জাপানের Ordinance on Industrial Safety and Health-এর Article 104 অনুযায়ী মেশিন চালু করলে কর্মীরা বিপদে পড়তে পারলে নিয়োগকর্তাকে সিগন্যাল ঠিক করতে ও সিগন্যাল-দাতা নির্ধারণ করতে হয়।
অ্যাডজাস্টমেন্ট বাদ দিন
ডাই বসানোর পরের অ্যাডজাস্টমেন্ট ও ট্রায়াল রান চেঞ্জওভার-সময়ের বড় অংশ নিতে পারে। উদাহরণে অ্যাডজাস্টমেন্ট ও ট্রায়াল স্ট্রোক মিলিয়ে 16 মিনিট, যা বাকি থাকা 42 মিনিট ডাউনটাইমের প্রায় 40%।
অ্যাডজাস্টমেন্ট লম্বা হয় কারণ প্রতিবার মানুষ অনুভবে মেলায়। স্কেল দেখে একটু একটু করে সরানোর বদলে নির্দিষ্ট পুরুত্বের ব্লকে ঠেকিয়ে সেট করুন, আর প্রতিটি পার্ট নম্বরের সেটিং রেকর্ড করুন যাতে পরের চেঞ্জওভারে ওই মান ডেকে আনা যায়। লক্ষ্য হলো "ঠিক না হওয়া পর্যন্ত মেলাও"-কে "জানা মানে সেট করো"-তে বদলে দেওয়া।
উদ্দেশ্য ট্রায়াল রান বাদ দেওয়া নয়, প্রথম ট্রায়ালেই পাস করা। ফার্স্ট-পিস চেক থাকবেই, কারণ এটাই মান রক্ষা করে।
উদাহরণে চারটি উপায় একসঙ্গে প্রয়োগ করে খোলা, পজিশন, ক্ল্যাম্প, অ্যাডজাস্টমেন্ট ও ট্রায়াল স্ট্রোক মিলিয়ে 38 মিনিট নামানো হয়েছে 11 মিনিটে। নিরাপত্তার ধাপ ও ফার্স্ট-পিস চেকের 4 মিনিট যোগ করলে ডাউনটাইম 15 মিনিট। এটা single-minute সেটআপের কাছাকাছি, কিন্তু আরও এগোতে সাধারণত যন্ত্রে বদল করতে হয়, তাই খরচের সঙ্গে মিলিয়ে সিদ্ধান্ত নিন।
ধাপ 5–6: এক্সটার্নাল সেটআপ গুছান এবং স্ট্যান্ডার্ড করে ধরে রাখুন
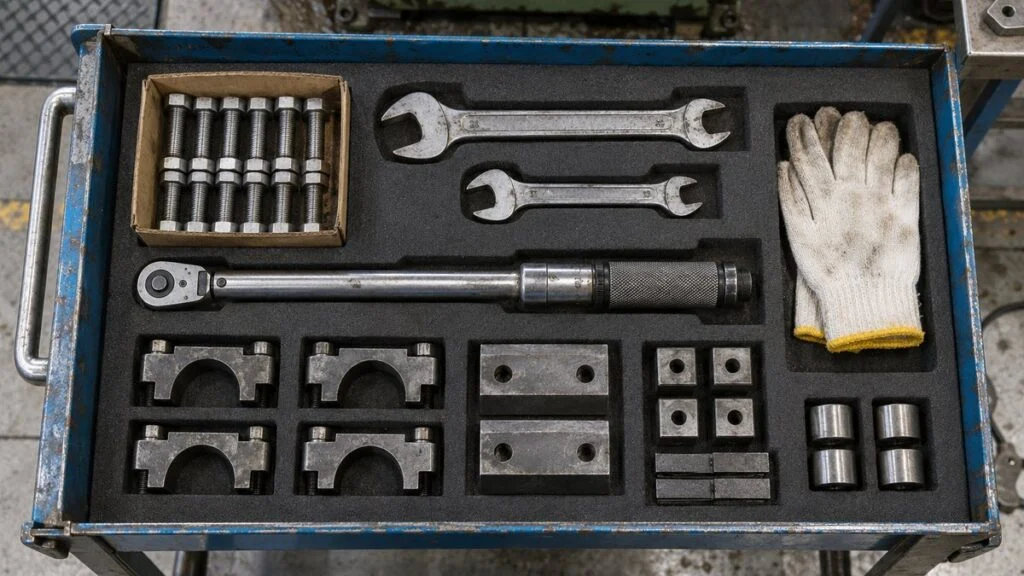
ডাউনটাইম কমার পর দুটি কাজ বাকি থাকে: এক্সটার্নাল সেটআপে মানুষের শ্রমঘণ্টা কমানো, আর কমে আসা সময় যাতে আবার বেড়ে না যায় তা নিশ্চিত করা।
এক্সটার্নাল সেটআপও ছোট করুন
এক্সটার্নাল সেটআপে মেশিন থামে না, কিন্তু প্রস্তুতিতে বেশি সময় লাগলে পরের চেঞ্জওভারের আগে সব তৈরি হবে না। ডাই ও জিগ ব্যবহারের ঘনত্ব অনুযায়ী মেশিনের কাছে রাখুন, আর পরিবহনের পথ ও ট্রলি নির্দিষ্ট করুন।
জায়গার লেবেল ও ফেরত রাখার নিয়ম 5S-এর ভাবনার সঙ্গে মেলে। Osaka Sansokan এক্সটার্নাল সেটআপ কমানোর উপায় হিসেবে যথাযথ 5S, লিখিত পদ্ধতি ও প্রশিক্ষণের কথা বলেছে।
ডাই ও জিগের রক্ষণাবেক্ষণও সমান জরুরি। ডাই মেশিনে বসানোর পর সমস্যা ধরা পড়লে খুলে আবার শুরু করতে হয়, আর বাঁচানো সময় এক ধাক্কায় চলে যায়। ব্যবহারের ঠিক পরেই প্রতিটি ডাই পরীক্ষা করুন এবং পরের রানের জন্য তৈরি অবস্থায় র্যাকে ফেরত রাখুন, আর এটাকে এক্সটার্নাল সেটআপের অংশ হিসেবে গুনুন।
পদ্ধতি ও লক্ষ্য-সময় স্ট্যান্ডার্ড করুন
উন্নত পদ্ধতি লিখে না রাখলে অপারেটর বদলালে আবার আগের অবস্থায় ফিরে যায়। কাজের উপাদানের ক্রম, ব্যবহৃত টুল, নিরাপত্তার চেকপয়েন্ট ও লক্ষ্য-সময় এক পাতায় রাখুন। লিখিত পদ্ধতি ধরে জাপানের কারখানায় মানুষকে কীভাবে প্রশিক্ষণ দেওয়া হয়, তা নিয়ে আলাদা লেখা দেখুন।
তারপর প্রশিক্ষণ ও রেকর্ড। চেঞ্জওভার করতে পারেন এমন লোক কম হলে স্কিল ম্যাপ (skill map) দিয়ে দেখুন কোন মেশিনে কে চেঞ্জওভার করতে পারেন, আর পরিকল্পনা করে প্রশিক্ষিত লোক বাড়ান।
সময়, দেরির কারণ ও পরের পদক্ষেপ একই শিটে লিখুন।
রেকর্ড জমলে শুধু গড় নয়, তারতম্যও চোখে পড়ে। লক্ষ্য 15 মিনিট হলে আর একটি পার্ট-জোড়ায় বারবার 30 মিনিট লাগলে সেটাই পরের উন্নয়নের লক্ষ্য। একটি মেশিনে কাজ করলে একই ধরনের অন্য মেশিনে পদ্ধতিসহ ছড়িয়ে দিন (yokoten বা অনুভূমিক বিস্তার)।
যে নিরাপত্তা-ধাপ কখনো বাদ দেওয়া যায় না
চেঞ্জওভারের সময় হাত ও শরীর এমন জায়গায় যায় যেখানে স্বাভাবিক চালুর সময় কেউ যায় না, যেমন ডাইয়ের দুই অংশের মাঝে বা স্লাইডের নিচে। তাই জাপানের আইনে সেটআপের কাজের জন্যই আলাদা নিয়ম আছে। পাওয়ার প্রেসের ক্ষেত্রে জাপানের Ordinance on Industrial Safety and Health-এ এসব বিধান আছে:
- Article 131-2: পাওয়ার প্রেসের ডাই বসানো, খোলা বা অ্যাডজাস্ট করার সময় শরীরের কোনো অংশ বিপদসীমায় ঢুকলে, স্লাইড হঠাৎ নেমে পড়া ঠেকাতে নিয়োগকর্তাকে সেফটি ব্লক ব্যবহার করানো বা অনুরূপ ব্যবস্থা নিতে হবে
- Article 131-3: ডাই অ্যাডজাস্ট করতে স্লাইড নড়াতে হলে ইনচিং (inching) ব্যবস্থা থাকলে তা দিয়ে, না থাকলে হাতে ঘুরিয়ে নড়াতে হবে
- Article 107: মেশিনে অ্যাডজাস্টমেন্টের কাজে বিপদের আশঙ্কা থাকলে মেশিন বন্ধ করে স্টার্ট ডিভাইস লক করতে বা সাইন লাগাতে হবে, যাতে অন্য কেউ চালু করতে না পারে
- Article 36, item 2: পাওয়ার প্রেসের ডাই বসানো, খোলা ও অ্যাডজাস্ট করার কাজে বিশেষ প্রশিক্ষণ (tokubetsu kyoiku) লাগে
- Article 134: প্রেস অপারেশন চিফ (sagyo shunin-sha) ডাই বসানো, খোলা ও অ্যাডজাস্টের কাজ সরাসরি তত্ত্বাবধান করেন
যে কর্মস্থলে পাঁচটি বা তার বেশি পাওয়ার প্রেস আছে, সেখানে অপারেশন চিফ লাগে (Order for Enforcement of the Industrial Safety and Health Act, Article 6, item 7; Ordinance, Article 133)। নিয়মগুলো প্রেসকেন্দ্রিক হলেও মূল কথা অন্য যন্ত্রেও খাটে: বন্ধ করুন, যাতে নড়তে না পারে সেভাবে আটকান, আর প্রশিক্ষিত লোক দিয়ে কাজ করান।
বাংলাদেশে প্রযোজ্য নিয়ম আলাদা, তাই নিজের দেশের আইন ও কোম্পানির স্ট্যান্ডার্ড মানুন। Bangladesh Labour Act 2006-এর ষষ্ঠ অধ্যায় (Safety)-এ আছে ধারা 61 (Safety of building and machinery) এবং ধারা 63 (Fencing of machinery), যেখানে চালু বা ব্যবহারের সময় মেশিনের নির্দিষ্ট বিপজ্জনক অংশ নিরাপদভাবে ঘিরে রাখার কথা আছে। ডাই চেঞ্জের ধাপ ধরে ধরে নির্দেশনা এই আইনে আছে বলে আমরা নিশ্চিত হইনি। তাই বিস্তারিত পদ্ধতি ঠিক করতে মেশিন নির্মাতার ম্যানুয়াল, জাপানি পক্ষের স্ট্যান্ডার্ড ও নিজের রিস্ক অ্যাসেসমেন্ট দেখুন, আর কারখানার সেফটি অফিসার ও আইনি পরামর্শদাতার সঙ্গে কথা বলুন। কিছু ক্রেতা রেফারেন্স হিসেবে যুক্তরাষ্ট্রের OSHA-র মেকানিক্যাল পাওয়ার প্রেস স্ট্যান্ডার্ড (29 CFR 1910.217) ও লকআউট/ট্যাগআউট স্ট্যান্ডার্ড (29 CFR 1910.147)-ও চান। ওই স্ট্যান্ডার্ডে ডাই অ্যাডজাস্ট বা মেরামতের সময় সেফটি ব্লক ব্যবহার নিশ্চিত করার কথা আছে।
কমানোর লক্ষ্য কাজ করার পদ্ধতি, নিচের যাচাইগুলো নয়।
জাপানের আইনি প্রয়োজন ও বাস্তব সতর্কতা মিলিয়ে সাধারণ উদাহরণ। আপনার আসল পদ্ধতি ঠিক করুন যন্ত্রের ম্যানুয়াল ও নিজের রিস্ক অ্যাসেসমেন্ট থেকে।
MHLW-এর কেস ডাটাবেসে আরেকটি ঘটনাও আছে: ক্রেন ছাড়া নাড়াচাড়া করা একটি ইনজেকশন মোল্ডিং ডাই কাত হয়ে পড়ে একজন কর্মী মারা যান। কারণগুলোর মধ্যে ছিল লিখিত কাজের পদ্ধতি না থাকা, আর সুপারিশ ছিল ভারী জিনিস সামলানোর নিয়মসহ একটি লিখিত পদ্ধতি তৈরি করা।
লক্ষ্য-সময় ঠিক করার সময় এসব যাচাইয়ের সময় ধরে নিন। এমন অবস্থা তৈরি হতে দেবেন না যেখানে নিরাপত্তার ধাপ বাদ দেওয়াই লক্ষ্যে পৌঁছানোর একমাত্র উপায়। উন্নয়নের কাজ যাঁরা চালাচ্ছেন, এই দায়িত্ব তাঁদের।
বাঁচানো সময় কীভাবে কাজে লাগাবেন
চেঞ্জওভার ছোট হলে সময়টা কাজে লাগানোর দুটি পথ আছে। কাল্পনিক উদাহরণটাই এখানে চলছে।
ধরুন একটি মেশিন চারটি প্রোডাক্ট বানায়, প্রতিটির মাসে 2,000টি লাগে। এখন প্রতিটি মাসে দুবার করে 1,000টির ব্যাচে চলে, অর্থাৎ মাসে 8টি চেঞ্জওভার আর 480 মিনিট ডাউনটাইম। এবার চেঞ্জওভার 60 মিনিট থেকে 15 মিনিটে নামল।
চেঞ্জওভার 60 থেকে 15 মিনিটে নামলে চেঞ্জওভারের সংখ্যা ধরে রাখলে বা মোট ডাউনটাইম ধরে রাখলে ফল আলাদা হয়।
বোঝানোর জন্য কাল্পনিক সংখ্যা। সেফটি স্টক ধরা হয়নি।
কোনটা মানাবে তা মেশিনের অবস্থার ওপর নির্ভর করে। অর্ডারের তুলনায় সক্ষমতা কম থাকলে, আর মেশিনটি পরের প্রসেসকে আটকে রাখলে, পথ 1-ই ঠিক: খালি সময়টা উৎপাদনে দিন।
সক্ষমতা যথেষ্ট কিন্তু ইনভেন্টরি ও WIP (প্রক্রিয়াধীন মাল) জমে যাচ্ছে, তখন পথ 2 বেছে নিন। চেঞ্জওভার বেশি আর ব্যাচ ছোট হলে পার্ট বানানো আর ব্যবহারের মাঝের অপেক্ষা কমে। জরুরি অর্ডারও সহজে ঢোকানো যায়, যা ওভারটাইম কমাতেও সাহায্য করে।
যা এড়াতে হবে তা হলো খালি সময়ে এমন পার্ট বানিয়ে ফেলা যা কেউ চায়নি। মেশিনের ইউটিলাইজেশন ভালো দেখায়, কিন্তু বিক্রির নির্দিষ্ট সময় নেই এমন ইনভেন্টরিই কেবল বাড়ে, আর কারখানার সামগ্রিক কোনো উন্নতি হয় না।
চেঞ্জওভার কমানোর কাজে সাধারণ ভুল
ধাপগুলো জানা থাকলেও প্রকল্প আটকে যায় বা পিছিয়ে পড়ে। পাঁচটি ভুল বারবার দেখা যায়:
- অপারেটরকে শুধু তাড়া দেওয়া। হাত দ্রুত চালালে সামান্যই বাঁচে, অথচ যাচাই বাদ পড়া ও আঘাতের ঝুঁকি বাড়ে। লক্ষ্য করুন কাজের ভেতরে কী আছে: খোঁজা, বহন, বোল্ট ঘোরানো, অ্যাডজাস্ট করা।
- খুব ছোট পরিসর মাপা। শুধু ডাই বদলানো শেষ হওয়া পর্যন্ত সময় ধরলে অ্যাডজাস্টমেন্ট ও ট্রায়াল রান বাদ পড়ে। সংজ্ঞায় ফিরুন: প্রথম ভালো পার্ট পর্যন্ত মাপুন।
- বিনিয়োগ দিয়ে শুরু করা। অটোমেটিক ক্ল্যাম্প ও ডাই-চেঞ্জ যন্ত্র কাজ করে, কিন্তু এক্সটার্নালে কাজ সরানোর আগে কিনলে খোঁজা আর অপেক্ষার সময় আগের মতোই থাকে।
- এক্সটার্নাল সেটআপের কোনো মালিক নেই। কে কী কখন তৈরি করবেন তা অস্পষ্ট থাকলে ব্যস্ত দিনে প্রস্তুতি পিছিয়ে যায়, আর দল আবার মেশিন বন্ধ করে জিনিস আনতে যায়।
- সময় কমে যাওয়ার পর মাপা বন্ধ করা। রেকর্ড না থাকলে পদ্ধতি ধীরে ধীরে নষ্ট হলেও টের পাবেন না। লক্ষ্যের সঙ্গে প্রকৃত সময় মেলানোকে উন্নয়নের অংশ হিসেবে চালু রাখুন।
চেকলিস্ট: জাপানি পক্ষের সঙ্গে যে প্রশ্নগুলো ঠিক করে নিন
আপনার কারখানায় জাপানের হেড অফিস, ক্রেতা বা কনসালট্যান্ট dandori প্রকল্প চালালে এই বিষয়গুলো আগেই ঠিক করে নিলে পরে সংখ্যা নিয়ে তর্ক এড়ানো যায়। চেঞ্জওভার কমানো একটি যৌথ কাজ: প্রোডাকশন ইঞ্জিনিয়ার (seisan gijutsu) প্রসেস ও ফিক্সচার ডিজাইন করেন, ম্যানুফ্যাকচারিং প্রতিদিনের চেঞ্জওভার চালায়, আর প্রোডাকশন কন্ট্রোল ব্যাচের আকার ও ক্রম ঠিক করে, তাই তিন পক্ষকেই জড়ান।
- মাপার পরিসর: ঘড়ি কি JIS Z 8141-এর মতো শেষ ভালো পার্ট থেকে প্রথম ভালো পার্ট পর্যন্ত চলবে? নাকি আপনাদের দিক "ডাই বসানো" পর্যন্ত থামে?
- কমানোর বাইরে কী থাকবে: কোন নিরাপত্তার ধাপ ও কোয়ালিটি চেক (লকআউট, সেফটি ব্লক, ফার্স্ট-পিস চেক) স্থির এবং লক্ষ্য-সময়ের ভেতরে ধরা?
- লক্ষ্য: লক্ষ্য কি "single dandori" (10 মিনিটের কম), নাকি বর্তমান বেসলাইন থেকে শতাংশে কমানো? কোন মেশিন ও কোন পার্ট-জোড়া এর আওতায়?
- এক্সটার্নাল সেটআপের মালিক: পরের ডাই, উপকরণ ও টুল কে তৈরি করবেন, আর নির্ধারিত চেঞ্জওভারের কত আগে?
- ক্ল্যাম্পিং বা লোকেটিং বদল: ডাই, জিগ বা ক্ল্যাম্পের বদল কে অনুমোদন করবেন, আর প্রেস ও ডাই নির্মাতার সম্মতি লাগবে কি?
- প্রশিক্ষণ ও যোগ্যতা: ডাই সেটারদের জন্য স্থানীয় আইনের কোন শর্ত ও কোম্পানির কোন যোগ্যতা প্রযোজ্য? সমান্তরাল কাজের সাহায্যকারীদেরও কি একই প্রশিক্ষণ লাগবে?
- রেকর্ড: চেঞ্জওভারের রেকর্ড (সময়, অবস্থা, পর্যবেক্ষণ) তাঁরা কোন ফরম্যাটে চান, আর কে পর্যালোচনা করবেন?
- বাঁচানো সময়ের ব্যবহার: খালি সময় কি বেশি উৎপাদনে (পথ 1) যাবে, নাকি ছোট ব্যাচে (পথ 2)? প্রোডাকশন কন্ট্রোলে সিদ্ধান্ত কার হাতে?
জাপানি পক্ষকে সাধারণত ইংরেজিতে লেখা হয়। নিচের বার্তাটি নিজের মতো করে নিয়ে ব্যবহার করতে পারেন:
Before we start the changeover (dandori) reduction on Press 3, could you confirm three points? (1) We plan to measure from the last good part of the previous product to the first good part of the next. (2) Safety blocks, lockout, and the first-piece check will stay in the procedure and are included in the target time. (3) Any change to die clamping will be checked against the press and die makers' specifications before we try it. Please let us know if your standard differs.
এই লেখা যেখানে প্রযোজ্য নয়
- 60 মিনিটের ভাঙন ও 15 মিনিটের ফলাফল কাল্পনিক উদাহরণ। আসল সাশ্রয় নির্ভর করে যন্ত্র, প্রোডাক্ট মিক্স ও লোকবলের ওপর।
- এখানকার আইনি প্রয়োজনগুলো জাপানের পাওয়ার প্রেসের নিয়ম। বাংলাদেশের কারখানাকে নিজের দেশের আইন ও কোম্পানির স্ট্যান্ডার্ড মানতে হবে। এই লেখায় ধারা 61 ও 63-এর শুধু বিষয়টুকু উল্লেখ আছে, পূর্ণ পাঠ নয়।
- চেঞ্জওভারের সংজ্ঞা ও লক্ষ্য-সময় কোম্পানি ও শিল্পভেদে আলাদা হয়, তাই যাঁদের সঙ্গে কাজ করছেন তাঁদের সঙ্গে মিলিয়ে নিন।
FAQ
SMED-এ "single-minute" মানে কী?
এর মানে মিনিটের এক অঙ্কের সংখ্যা, অর্থাৎ 10 মিনিটের কম চেঞ্জওভার। JIS Z 8141 10 মিনিটের কম ইন্টারনাল সেটআপকে single dandori বলেছে। এর মানে এক মিনিট নয়।
ইন্টারনাল ও এক্সটার্নাল সেটআপের পার্থক্য কী?
ইন্টারনাল সেটআপ (uchi-dandori) হলো মেশিন বা লাইন বন্ধ রেখে করা কাজ। এক্সটার্নাল সেটআপ (soto-dandori) হলো চালু থাকা অবস্থায় করা কাজ। পরের ডাই আনার মতো একই কাজ কখন করা হচ্ছে তার ওপর নির্ভর করে যেকোনো একটি হতে পারে।
জাপানি ম্যানুফ্যাকচারিংয়ে "dandori" মানে কী?
Dandori মানে সেটআপ বা প্রস্তুতি। Dandori gae হলো এক প্রোডাক্ট থেকে আরেক প্রোডাক্টে চেঞ্জওভার। JIS-এর সংজ্ঞায় শুধু ডাই বদলানো নয়, উপকরণ, টুল ও ড্রয়িংয়ের প্রস্তুতি এবং ট্রায়াল প্রসেসিংও এর ভেতরে।
চেঞ্জওভার টাইমে কি ট্রায়াল রান ও পরীক্ষা ধরতে হবে?
হ্যাঁ। আগের প্রোডাক্টের শেষ ভালো পার্ট থেকে নতুন প্রোডাক্টের প্রথম ভালো পার্ট পর্যন্ত মাপুন। ডাই বসানোর পরেই ঘড়ি থামালে অ্যাডজাস্টমেন্ট ও ট্রায়াল রান বাদ পড়ে, অথচ সবচেয়ে বেশি সাশ্রয় প্রায়ই সেখানেই থাকে।
সূত্র
- চেঞ্জওভার, ইন্টারনাল/এক্সটার্নাল সেটআপ ও single-minute সেটআপের সংজ্ঞা: Japanese Standards Association, JIS Z 8141:2022 Glossary of terms used in production management (টার্ম 5107; পাঠ দেখা হয়েছে একটি JIS ভিউইং পেজে) (জাপানি ভাষায়)
- ইন্টারনাল/এক্সটার্নাল সেটআপ ও উন্নয়নের ক্রম: Japan Industrial Engineering Association, IE terms: Setup (জাপানি ভাষায়)
- সেটআপ ও অ্যাডজাস্টমেন্ট লস: JMAC TPM Online, "The 16 major losses" (জাপানি ভাষায়)
- Shingo-র বই: Shigeo Shingo, Shinguru Dandori e no Gententeki Shiko, Japan Management Association, 1983; Shigeo Shingo, A Revolution in Manufacturing: The SMED System, Productivity Press, 1985 (দেখা হয়েছে National Diet Library Search-এ)
- SMED-এর ইতিহাস (Toyo Kogyo, Mitsubishi Heavy Industries, Toyota): Nikkan Kogyo Shimbun, Newswitch, May 4, 2023 (Kojo Kanri, April 2023 থেকে), যেখানে উদ্ধৃত Shigeo Shingo, Toyota Seisan Hoshiki no IE-teki Kosatsu (1980)। 1969 সাল বলা একটি সূত্রের উদাহরণ: Aperza News (জাপানি ভাষায়)
- Shingo-র কর্মজীবন: JMAC, Quality Management Institute newsletter Vol. 10 (জাপানি ভাষায়)
- সেটআপ উন্নয়নের মূল ধাপ: J-Net21 (Organization for Small & Medium Enterprises and Regional Innovation, Japan) (জাপানি ভাষায়)
- 6টি ধাপ ও বাস্তব ব্যবস্থা: Osaka Sansokan, "Reducing changeover time for high-mix, low-volume production" (জাপানি ভাষায়)
- Ordinance on Industrial Safety and Health, Articles 36, 104, 107, 131-2, 131-3, 133, 134: e-Gov Laws (জাপানি ভাষায়)
- অপারেশন চিফের প্রয়োজন (Article 6, item 7): e-Gov Laws, Order for Enforcement of the Industrial Safety and Health Act (জাপানি ভাষায়)
- দুর্ঘটনার ঘটনা: MHLW Workplace Safety Site, হাইড্রলিক প্রেস থেকে ওপরের ডাই পড়ে যাওয়া; রক্ষণাবেক্ষণের সময় ইনজেকশন মোল্ডিং ডাইয়ের নিচে চাপা পড়া কর্মী (জাপানি ভাষায়)
- বাংলাদেশের আইন: Bangladesh Labour Act, 2006 (ইংরেজি সংস্করণ, 2018 পর্যন্ত সংশোধনী), Chapter VI Safety, ধারা 61 ও 63
- যুক্তরাষ্ট্রের রেফারেন্স: OSHA 29 CFR 1910.217, Mechanical power presses
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: 段取り替え時間の短縮手順|内段取り・外段取りの分け方とSMEDの進め方
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।