ফ্যাব্রিকেশন ড্রয়িং বনাম লে-আউট ও অ্যাপ্রুভাল ড্রয়িং
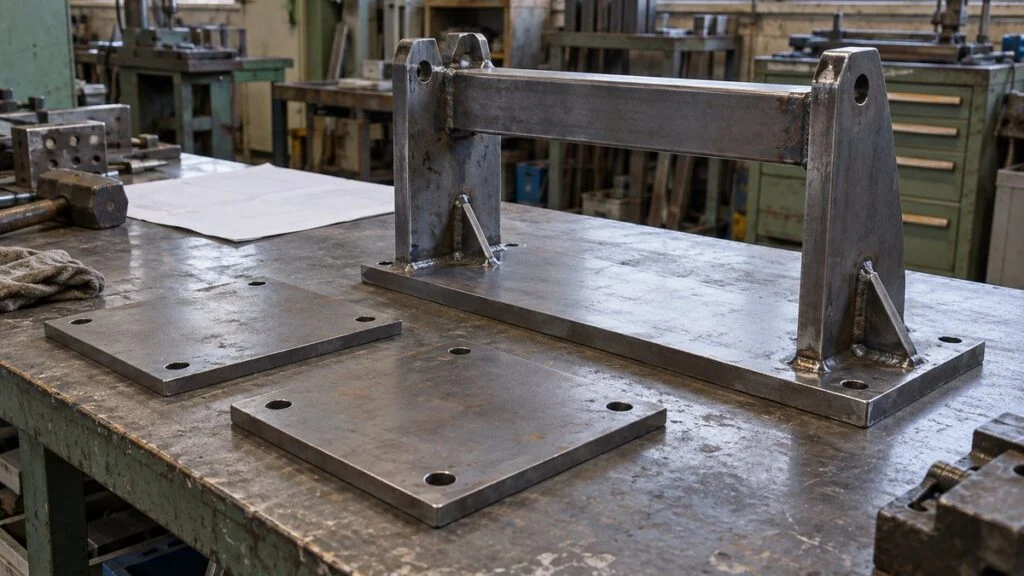
ধরুন, একটি জাপানি ইঞ্জিনিয়ারিং, প্রকিউরমেন্ট ও কনস্ট্রাকশন (EPC) কোম্পানি আপনার টিমকে একটি পাইপ র্যাক সাপোর্ট ফ্রেম ও একটি স্টোরেজ ট্যাংকের ড্রয়িং পাঠিয়েছে। এক সেটের নাম keikaku-zu, আরেক সেটে shonin-negai-এর সিল, তৃতীয় সেটের নাম seisaku-zu। উত্তর দেওয়ার আগে জানা দরকার, কোন সেটে মন্তব্য দেবেন, কোনটি ওয়ার্কশপে যেতে পারে, আর আপনার ফেরত দেওয়ার সিলের মানে কী।
এই জাপানি নামগুলো ইংরেজি ড্রয়িং-নামের সঙ্গে পুরোপুরি মেলে না। Keikaku-zu প্রায় লে-আউট বা জেনারেল অ্যারেঞ্জমেন্ট (GA) ড্রয়িংয়ের কাছাকাছি, seisaku-zu প্রায় ফ্যাব্রিকেশন বা শপ ড্রয়িং, আর kansei-zu প্রায় অ্যাজ-বিল্ট ড্রয়িং।
Shonin-zu (অ্যাপ্রুভাল ড্রয়িং) আলাদা ধরনের, কারণ নামের মধ্যেই একটি পদ্ধতি আছে: সরবরাহকারী ড্রয়িং জমা দেয়, ক্রেতা যাচাই করে, তারপর দুই পক্ষ তার বিষয়বস্তুতে একমত হয়। এই লেখায় দেখব নামগুলো কীভাবে মেলে, ড্রয়িং লে-আউট থেকে অ্যাজ-বিল্টে কীভাবে এগোয় এবং কীভাবে রিভিউ করবেন। শেষে একটি চেকলিস্ট ও ইমেইলের নমুনা আছে।
সূচিপত্র
- জাপানি ড্রয়িং-নাম ও কাছের ইংরেজি শব্দ
- লে-আউট থেকে অ্যাজ-বিল্ট পর্যন্ত ড্রয়িংয়ের পথ
- লে-আউট ড্রয়িংয়ে (keikaku-zu) কী থাকা দরকার
- ফ্যাব্রিকেশন ড্রয়িংয়ে (seisaku-zu) কী থাকা দরকার
- রিভিউয়ের ক্রম: ফিট করবে? বানানো যাবে? মাপা যাবে?
- অ্যাপ্রুভাল ড্রয়িং: ফেরতের কোড, ইস্যুর অবস্থা ও দায়
- নজলের দিক বদলালে ড্রয়িংয়ে কী কী প্রভাব পড়ে
- অ্যাজ-বিল্ট ড্রয়িং: হস্তান্তরের সময় কী দেখবেন
- চেকলিস্ট: জাপানি সরবরাহকারীকে ড্রয়িং ফেরত দেওয়ার আগে
- এই লেখার সীমাবদ্ধতা
- সাধারণ প্রশ্নোত্তর (FAQ)
- সূত্র
জাপানি ড্রয়িং-নাম ও কাছের ইংরেজি শব্দ
নিচের টেবিলটিকে অনুবাদের চাবি নয়, শুরুর হিসাব হিসেবে নিন। শেষ কলামে দেখা যায়, এক শব্দে অনুবাদ কোথায় বিভ্রান্ত করতে পারে।
| জাপানি শব্দ | কাছের ইংরেজি শব্দ | মূল উদ্দেশ্য | যেখানে মিল ভেঙে যায় |
|---|---|---|---|
| keikaku-zu | লে-আউট ড্রয়িং, জেনারেল অ্যারেঞ্জমেন্ট (GA) ড্রয়িং | বিন্যাস, সংযোগ ও কাজের জায়গা ঠিক আছে কি না যাচাই | শুরুর ধাপের স্টাডি হতে পারে, যেখানে মান নিশ্চিত নয়। ভেন্ডরের ইকুইপমেন্ট GA সাধারণত আরও বিস্তারিত। |
| shonin-zu | অ্যাপ্রুভাল ড্রয়িং, submittal, issued for approval (IFA) ড্রয়িং | সরবরাহকারী কী বানাবে তা যাচাই করে একমত হওয়া | এটি ড্রয়িংয়ের ধরন নয়, পদ্ধতি ও উদ্দেশ্যের নাম। GA বা ফ্যাব্রিকেশন ড্রয়িংও shonin-zu হিসেবে জমা পড়তে পারে। |
| seisaku-zu | ফ্যাব্রিকেশন ড্রয়িং, শপ ড্রয়িং | কারিগরকে জানানো কী বানাতে হবে এবং কোন শর্তে | "Shop drawing" কখনো সমন্বয় ও ইনস্টলেশনের তথ্যও বোঝায়। Seisaku-zu হলেই ফ্যাব্রিকেশনের ছাড়পত্র হয়ে যায় না। |
| kansei-zu | অ্যাজ-বিল্ট ড্রয়িং, রেকর্ড ড্রয়িং | যাঁরা যন্ত্র চালান ও রক্ষণাবেক্ষণ করেন, তাঁদের জন্য সমাপ্ত অবস্থার রেকর্ড | সাধারণত স্পেসিফিকেশন, টেস্ট রেকর্ড ও ম্যানুয়ালের সঙ্গে দেওয়া হয়, একা নয়। |
Shonin-zu কেন ড্রয়িংয়ের ধরন নয়
Keikaku-zu ও seisaku-zu বলে ড্রয়িংয়ে কী আছে। Shonin-zu বলে ড্রয়িংয়ের সঙ্গে কী ঘটছে: সরবরাহকারী ড্রয়িংটি জমা দিয়েছে, যাতে ক্রেতা তা চাহিদার সঙ্গে মিলিয়ে দেখতে পারে।
তাই একই শিট একসঙ্গে ফ্যাব্রিকেশন ড্রয়িং ও অ্যাপ্রুভাল ড্রয়িং হতে পারে। কিছু সরবরাহকারী আগে ফ্যাব্রিকেশন ড্রয়িংয়ের খসড়া বানিয়ে তার ওপরই অনুমোদন চায়। তাই প্রতিটি ড্রয়িংয়ে দুটি জিনিস আলাদাভাবে পড়ুন: এর উদ্দেশ্য এবং এর অনুমোদনের অবস্থা।
ফ্যাব্রিকেশন ড্রয়িং বনাম শপ ড্রয়িং
ইংরেজিতে ব্যবহার একরকম নয়। কিছু সূত্র দুটিকে সমার্থক ধরে। অন্যরা "shop drawing" বলে প্রকল্পের সঙ্গে সমন্বয়ের ড্রয়িংকে, আর "fabrication drawing" বলে পরের ধাপের পার্ট-পর্যায়ের বিবরণকে, যেমন ওয়েল্ড, বোল্টের জায়গা, টলারেন্স ও ফিনিশ।
Seisaku-zu সাধারণত ফ্যাব্রিকেশনের দিকে পড়ে। সাইটে ইনস্টলেশন ও ফিট-আপের তথ্যের সাধারণ নাম seko-zu (ইনস্টলেশন ড্রয়িং), যদিও ফ্রেমের ইনস্টলেশন ড্রয়িংয়ে দুই ধরনের তথ্যই থাকতে পারে। চুক্তিতে "shop drawings" লেখা থাকলে সরবরাহকারীকে জিজ্ঞেস করুন, কোন শিটগুলো ওই নামে জমা দেবে।
জেনারেল অ্যারেঞ্জমেন্ট ড্রয়িং বনাম keikaku-zu
ইংরেজিতে "general arrangement" দুটি আলাদা মাপকাঠিতে ব্যবহার হয়। প্ল্যান্ট-এরিয়া GA দেখায় যন্ত্র ও কাঠামো একসঙ্গে কীভাবে বসেছে, আর ইকুইপমেন্ট GA একটি যন্ত্রের ড্রয়িং।
ইকুইপমেন্ট GA-তে সাধারণত এই তথ্যগুলো থাকে:
- সামগ্রিক মাপ
- নজল শিডিউল: সাইজ, রেটিং, কোণ ও এলিভেশনসহ
- সাপোর্টের বিবরণ ও ফাউন্ডেশন বোল্টের প্যাটার্ন
- লিফটিং পয়েন্ট ও ওজন
- ম্যাটেরিয়াল ও ডিজাইন শর্ত
- নজলের কোণ মাপার জন্য একটি ওরিয়েন্টেশন রেফারেন্স
এত বিস্তারিত বলে ভেন্ডরের পাঠানো ইকুইপমেন্ট GA-কে আপনার জাপানি সহকর্মী keikaku-zu নয়, shonin-zu বলতে পারেন। সরবরাহকারী কোন নাম ব্যবহার করছে জিজ্ঞেস করুন এবং প্রকল্পের ড্রয়িং তালিকার সঙ্গে মিলিয়ে নিন।
লে-আউট থেকে অ্যাজ-বিল্ট পর্যন্ত ড্রয়িংয়ের পথ
মূল ক্রম সহজ: পরিকল্পনায় বিন্যাস ও চাহিদা ঠিক হয়, ক্রেতা সরবরাহকারীর ড্রয়িং যাচাই করে, তারপর ফ্যাব্রিকেশন ও ইনস্টলেশন হয়ে অ্যাজ-বিল্ট রেকর্ডে পৌঁছায়। দুটি বিষয় আলাদাভাবে এগোয়: ড্রয়িং কতটা বিস্তারিত হলো, আর সেটি ফ্যাব্রিকেশনে ব্যবহার করা যাবে কি না।
টেবিলে চারটি ড্রয়িং উদ্দেশ্য অনুযায়ী তুলনা করা হয়েছে, সঙ্গে পরের ধাপে যাওয়ার আগে কোন প্রশ্নের উত্তর ঠিক করতে হবে তা।
| তুলনার বিষয় | Keikaku-zu (লে-আউট) | Shonin-zu (অ্যাপ্রুভাল) | Seisaku-zu (ফ্যাব্রিকেশন) | Kansei-zu (অ্যাজ-বিল্ট) |
|---|---|---|---|---|
| মূল উদ্দেশ্য | ধারণা ও বিন্যাস কাজ করবে কি না যাচাই | জমা দেওয়া বিষয়বস্তু যাচাই করে একমত হওয়া | ফ্যাব্রিকেশন ও অ্যাসেম্বলির শর্ত জানানো | সমাপ্ত অবস্থার রেকর্ড |
| সাধারণত তৈরি করে | ডিজাইনার বা ক্রেতার পক্ষ | প্রস্তুতকারক বা ঠিকাদার | প্রস্তুতকারক বা ফ্যাব্রিকেটর | প্রস্তুতকারক বা ইনস্টলেশন ঠিকাদার |
| কী দেখবেন | প্রধান মাপ, জায়গা, ইন্টারফেস | চাহিদার স্পেসিফিকেশন, মাপ ও ম্যাটেরিয়ালের সঙ্গে মিল | বিস্তারিত মাপ, পার্ট, জয়েন্ট, ইন্সপেকশন | আসলে যা করা হয়েছে, পরিবর্তন, রেফারেন্স রেকর্ড |
| পরের ধাপের আগে প্রশ্ন | বিস্তারিত করার শর্ত কি তৈরি? | ফেরতের শর্ত ও খোলা বিষয় কী? | কোন আইটেম ও কোন রিভিশন ব্যবহার হবে, তা কি স্পষ্ট? | যন্ত্র ও নথি কি মিলছে? |
নামের চেয়ে তিনটি তথ্য বেশি জরুরি: কে নথি তৈরি করে, কে কোন শর্তে যাচাই করে, আর কোন রিভিশন পরের ধাপে যায়। এগুলো লিখিতভাবে ঠিক করে নিন। শুধু জমা দিলেই কাজ এগোয় না, ছবি 1-এ তা দেখা যাবে।
ফ্যাব্রিকেশন শুরু হবে কি না, তা নির্ভর করে ফেরতের শর্ত ও সংশোধন করা হয়েছে কি না তার ওপর।
এটি শুধু সাধারণ উদাহরণ। ফেরতের কোড, পুনরায় জমার প্রয়োজন এবং ফ্যাব্রিকেশন শুরুর শর্ত ঠিক করে প্রকল্পের চুক্তি ও ড্রয়িং-নিয়ন্ত্রণের নিয়ম।
লে-আউট ড্রয়িংয়ে (keikaku-zu) কী থাকা দরকার
Keikaku-zu নকশার শুরুর দিকে ধারণাটি দেখায় এবং বিন্যাস ও সংযোগ কাজ করবে কি না যাচাই করে। এর মূল বিষয় যন্ত্র তার আশপাশের সঙ্গে কীভাবে সম্পর্কিত এবং মানুষের কাজের জন্য কতটা জায়গা লাগে, শুধু যন্ত্রের আকার নয়।
যেমন ভবনের ভেতরে একটি ট্যাংক বসানো হবে। প্ল্যানে ট্যাংকটি মেঝেতে ধরছে দেখানোই যথেষ্ট নয়, কারণ লে-আউটে অ্যাক্সেস ডোর কোন দিকে খোলে এবং ভেতরের অংশ কোন দিকে টেনে বের করা হয় তাও দেখাতে হয়। তখনই বোঝা যায় ওই জায়গায় চালানো, পরিদর্শন ও পরিবর্তন করা যাবে কি না।
যন্ত্র ও প্রশ্ন অনুযায়ী বিষয়বস্তু বেছে নিন। প্ল্যান্টে যন্ত্র বসানোর অবস্থান ঠিক করার সময় এই তালিকা থাকলে সব ডিজাইনার একই শর্তে কাজ করতে পারেন:
- লে-আউট ডেটাম থেকে যন্ত্রের কেন্দ্র পর্যন্ত দূরত্ব এবং বসানোর উচ্চতা
- যন্ত্রের পা, ফাউন্ডেশন ও অ্যাঙ্কর বোল্টের অবস্থান
- রক্ষণাবেক্ষণের জায়গা, যেমন ভেতরের অংশ টেনে বের করার জায়গা (nukidai)
- প্রধান পাইপের রুট এবং সংযুক্ত যন্ত্রের সঙ্গে ইন্টারফেস
- ম্যানহোল ও অ্যাক্সেস ডোরের খোলার পথ
- গাড়ির পথ, ঘোরার পথ এবং মানুষের চলাচলের পথ
- নজলের কাজ, সংযোগের গন্তব্য এবং এখনো বিবেচনাধীন শর্ত
এই প্ল্যান ভিউয়ে একটি অনুভূমিক ট্যাংকের অ্যাক্সেস ডোর, ভেতরের অংশ টানার জায়গা ও চলাচলের পথ একসঙ্গে বসিয়ে বাধা আছে কি না দেখা হয়।
মাপ বাদ দিয়ে বোঝানোর জন্য আঁকা নকশা। প্রয়োজনীয় জায়গা আসে প্রস্তুতকারকের পরিদর্শন পদ্ধতি, সরানোর উপায় ও সাইটের শর্ত থেকে।
ডেটাম, এলিভেশন ও প্ল্যান্ট নর্থ
যন্ত্রের অবস্থান শুধু পাশের যন্ত্র থেকে নয়, ভবনের গ্রিড লাইন বা সাইটের ডেটাম থেকে দেখান। একই ডেটাম থাকলে সিভিল, মেকানিক্যাল ও পাইপিং ড্রয়িং ওপর ওপর বসালে ঠিক কোথায় অবস্থান মিলছে না তা বোঝা যায়।
উচ্চতার জন্যও একটি সাধারণ রেফারেন্স লাগে, তাই মেঝের লেভেল, ফাউন্ডেশনের ওপরের তল ও যন্ত্রের সেন্টারলাইন আলাদাভাবে লিখুন। সেন্টারলাইনের এলিভেশন আর পা যেখানে বসে তার এলিভেশন গুলিয়ে ফেললে ভুলটি ধরা পড়ে পাইপ জোড়ার সময়, তখন সাপোর্ট নতুন করে বানাতে হতে পারে।
প্রস্তুতকারকের "সামনের দিক" আর সাইটের উত্তর না-ও মিলতে পারে। প্ল্যান্ট নর্থ (PN) হলো সাইটের জন্য ঠিক করা একটি রেফারেন্স দিক, যা সাধারণত প্ল্যান্ট গ্রিডের সঙ্গে মেলানো হয়, যাতে ট্রু নর্থের সঙ্গে বেঁকা কোণে আঁকতে না হয়। প্লট প্ল্যানে প্রায়ই দুটোই দেখানো হয়, তাই প্ল্যান্ট নর্থের সঙ্গে মিলিয়ে যন্ত্রের সামনের দিক চিহ্নিত করুন, যাতে নজল ও অ্যাক্সেস ডোরের দিক সবাই একইভাবে বোঝে।
ফাউন্ডেশন ডিজাইনারের শুধু যন্ত্রের আকার ও পায়ের অবস্থান নয়, ওজন এবং প্রতিটি সাপোর্টে কাজ করা বলও দরকার। এগুলো লোডিং ডেটার সঙ্গে মিলিয়ে দেখুন, কারণ শুধু লে-আউট ড্রয়িং দিয়ে ফাউন্ডেশনের ডিজাইন শর্ত ঠিক করা যায় না।
চালু অবস্থা বনাম রক্ষণাবেক্ষণের অবস্থা
স্বাভাবিক অবস্থায় যন্ত্র জায়গায় ধরলেও ভেতরের অংশ টেনে বের করার সময় পাশের পাইপে ধাক্কা লাগতে পারে। চালু অবস্থার আউটলাইন সলিড লাইনে আঁকুন এবং রক্ষণাবেক্ষণের পরিসর ড্যাশ লাইনে ওপরে বসান, যাতে দুই অবস্থা তুলনা করা যায়।
টেনে বের করার জায়গা শুধু অংশটির দৈর্ঘ্যের ওপর নির্ভর করে না। যিনি টুল ধরবেন তাঁর দাঁড়ানোর জায়গা, ক্রেন বা স্লিং লাগানোর জায়গা এবং খোলা অংশ রাখার জায়গা ধরলে বোঝা যায় কাজটি আদৌ করা যাবে কি না।
দরজা ও ম্যানহোলের ক্ষেত্রে শুধু খোলা অবস্থান নয়, খোলার সময়ের পথও আঁকুন। দরজা পাইপে না লেগে খুললেও সেটি চলাচলের পথ আটকে দিতে পারে, তাই কাজের সময় মানুষের যাতায়াতের পথও ঠিক করুন।
গাড়ির ক্ষেত্রে শুধু প্রস্থ নয়, মোড় নেওয়ার সময় বাইরের দিকে যতটা বেরিয়ে যায় তাও দেখুন। নামানোর জায়গা থেকে বসানোর জায়গা পর্যন্ত পুরো পথ আঁকুন, যাতে এমন বিন্যাস না হয় যেখানে নতুন যন্ত্র ঢোকানো যায় কিন্তু পুরোনোটা বের করা যায় না।
জায়গার এই হিসাব ভবিষ্যতের শাটডাউন কাজকেও প্রভাবিত করে। পরিদর্শনের আইটেম ও পাল্টানোর যন্ত্রাংশ আগে তালিকা করে নিলে বিন্যাস রক্ষণাবেক্ষণের কাজের ধারার সঙ্গে মেলে।
বাংলাদেশ শ্রম আইন 2006-এর ধারা 61 (ভবন ও যন্ত্রপাতির নিরাপত্তা) অনুযায়ী পরিদর্শক বিপজ্জনক অবস্থার জন্য কর্তৃপক্ষকে লিখিত নির্দেশ দিতে পারেন, আর ধারা 63 যন্ত্রপাতির বিপজ্জনক অংশ ঘিরে রাখার বিষয়ে। লে-আউটে চলাচলের পথ, রক্ষণাবেক্ষণের জায়গা ও যন্ত্রের ঘেরা অংশ স্পষ্ট থাকলে এ ধরনের প্রশ্নের জবাব দেওয়া সহজ হয়। এটি আইনি পরামর্শ নয়; প্রযোজ্য ধারা ও বিধি আপনার কোম্পানির সেফটি অফিসার বা আইন উপদেষ্টার কাছে যাচাই করুন।
বিন্যাস মুক্ত হতে পারে, কিন্তু যুক্তির সূত্র থাকতে হবে
Keikaku-zu-এর বিন্যাস উদ্দেশ্য অনুযায়ী বদলায়, তাই প্রতিটি শিট দিয়ে কী সিদ্ধান্ত নেওয়া হবে তা স্পষ্ট করুন। শিটটি যদি বিন্যাস পরীক্ষার জন্য হয়, তবে প্রতিটি ওয়েল্ডের মাপের চেয়ে চলাচলের পথ, পরিদর্শনের এলাকা ও সংযোগ বিন্দু পড়া যাচ্ছে কি না সেটাই বেশি জরুরি।
বিন্যাস মুক্ত মানে ড্রাফটিংয়ের নিয়ম উপেক্ষা করা নয়। স্কেল, ইউনিট, ডেটাম ও লেজেন্ড সামঞ্জস্যপূর্ণ রাখুন এবং আনুমানিক মান ও নিশ্চিত মান আলাদা করুন, যাতে অন্য ইঞ্জিনিয়ার ধারণাগুলো অনুসরণ করতে পারেন।
যন্ত্রের কোনো মান আন্দাজে বসালে লিখে দিন যে প্রস্তুতকারক এখনো তা নিশ্চিত করেনি। পরে মান বদলালে ফাউন্ডেশন ও পাইপিং পর্যন্ত কতদূর প্রভাব পড়বে তাও লিখে রাখুন, তাহলে টিম সেই কাজ আগে শুরু করবে কি না ঠিক করতে পারবে।
পাইপের সংযোগ দেখানো ড্রয়িং আর যন্ত্র বসানোর ড্রয়িং আলাদা প্রশ্নের উত্তর দেয়। পাইপিং ও ইনস্ট্রুমেন্টেশন ডায়াগ্রামে (P&ID) সংযোগ যাচাই করুন, তারপর লে-আউট ড্রয়িংয়ে পাইপ আসলে কোন পথে যাবে তা দেখুন।
ফ্যাব্রিকেশন ড্রয়িংয়ে (seisaku-zu) কী থাকা দরকার
Seisaku-zu থেকে কারিগর পার্টের আকার ও চাহিদা পড়ে তা বানাতে ও জোড়া দিতে পারেন। পরিকল্পনা-ধাপের অবস্থান ও প্রধান মাপ এখানে এসে উপাদান কাটা, গর্ত করা ও জোড়ার তথ্যে পরিণত হয়।
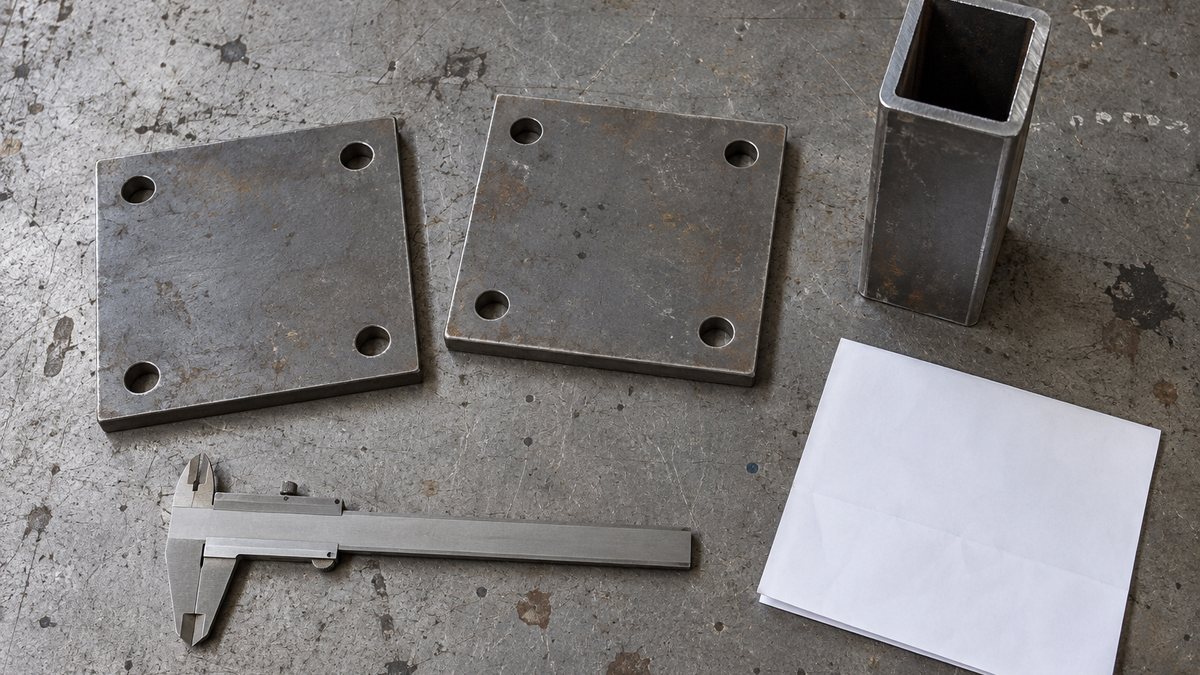
একই ফ্রেমের জন্যও অ্যাসেম্বলি ড্রয়িং ও পার্ট ড্রয়িংয়ের ভূমিকা আলাদা। অ্যাসেম্বলিতে সামগ্রিক অবস্থান ও পার্ট নম্বর থাকে, সেই নম্বর ধরে পার্ট ড্রয়িং ও বিল অব ম্যাটেরিয়ালস (BOM) পর্যন্ত যাওয়া যায়, এবং তিনটি মিলে সমাপ্ত বস্তুটি বোঝায়।
ট্যাংক ও ফ্রেমের মতো প্লেট ও স্ট্রাকচারাল ফ্যাব্রিকেশনে (seikan-hin) আকার একই রকম হলেও প্লেটের পুরুত্ব বা জয়েন্টের ধরন অনুযায়ী প্রয়োজনীয় কাজ আলাদা হয়। শুধু আকারের ছবি দিলে হবে না; স্পেসিফিকেশনে ঠিক করা শর্তগুলো ড্রয়িংয়ে পৌঁছাতে হবে।
ফ্যাব্রিকেশন ড্রয়িংয়ের সেটে সাধারণত এই তথ্যগুলো থাকে:
- অ্যাসেম্বলির সামগ্রিক বিন্যাস, আউটলাইন ও বসানোর অবস্থান
- ফ্যাব্রিকেশনের জন্য দরকারি বিস্তারিত মাপ, কোণ ও টলারেন্স
- ওয়েল্ডের জায়গা ও পদ্ধতি, এবং তা শপে হবে না সাইটে
- সংযুক্ত যন্ত্র ও পাইপের সঙ্গে ইন্টারফেসের বিবরণ
- পার্টের বিস্তারিত, ম্যাটেরিয়াল, পরিমাণ ও পার্ট নম্বর
- ইনসুলেশন, রং ও অন্যান্য ফিনিশের তথ্য
- ফ্যাব্রিকেশন, অ্যাসেম্বলি ও ইন্সপেকশনের সময় মেনে চলার নোট
সাপোর্টের দূরত্ব আর একটি প্লেটের গর্তের নকশা আলাদা তথ্য। পার্ট নম্বর দিয়ে যুক্ত করলে কারিগরকে আন্দাজ করতে হয় না।
কাঠামো বোঝানোর নকশা, ফ্যাব্রিকেশনের নির্দেশ নয়। প্রতিটি ডিজাইনে ওয়েল্ডিং, টলারেন্স ও ইন্সপেকশনের শর্ত আলাদাভাবে নির্দিষ্ট করা হয়।
পার্ট নম্বরকে BOM-এর সঙ্গে যুক্ত করুন
পার্ট নম্বর ড্রয়িংয়ের আকারকে ম্যাটেরিয়াল অর্ডারের সঙ্গে জোড়ে। বাঁ-হাতি ও ডান-হাতি পার্টের একই নম্বর থাকলে ড্রয়িং ঠিক থাকলেও ভুল সেট তৈরি হতে পারে, তাই প্রতিটি দিকের আলাদা নম্বর দিন।
BOM-এ প্রতিটি নম্বরের সঙ্গে নাম, ম্যাটেরিয়াল, প্রধান মাপ, পরিমাণ এবং আইটেমটি কেনা না বানানো তা মেলানো থাকা চাই। ড্রয়িং সংশোধন হলে শুধু আকার নয়, BOM-এর পরিমাণ ও ম্যাটেরিয়াল অর্ডারের শর্তও একসঙ্গে হালনাগাদ করুন।
একই পার্ট একাধিক ব্যবহার হলে পরিমাণটি প্রতি অ্যাসেম্বলির জন্য, না অর্ডারের মোট সংখ্যা, তা স্পষ্ট করুন। ডিজাইন ও উৎপাদনে একই পণ্যের কাঠামো অনেক সময় আলাদা হয়, যা সাধারণত ইঞ্জিনিয়ারিং BOM বনাম ম্যানুফ্যাকচারিং BOM হিসেবে আলোচিত হয়।
কেনা আইটেমের ক্ষেত্রে শুধু মডেল নম্বর নয়, সংযোগের মাপ ও বসানোর দিকও দেখুন। বাইরের আকার একই রকম বিকল্প পার্টে গর্তের দূরত্ব বা পোর্টের অবস্থান আলাদা হলে আশপাশের বানানো পার্ট আবার বানাতে হতে পারে।
মাপার ডেটাম ও টলারেন্স একসঙ্গে লিখুন
কোন তল বা কেন্দ্র থেকে মাপা হবে তা স্পষ্ট করে মাপ লিখুন। বাইরের মাপ ঠিক থাকলেও বসানোর গর্তের অবস্থান না থাকলে পাশের পার্টের সঙ্গে জোড়ার শর্ত বোঝা যায় না।
মাপ লক্ষ্য ঠিক করে, আর টলারেন্স অনুমোদিত পরিসর ঠিক করে। সব জায়গায় কড়া টলারেন্স দিলে মেশিনিং ও ইন্সপেকশনের কাজ বাড়ে, তাই যেখানে কার্যকারিতার জন্য নিখুঁততা দরকার আর যেখানে সাধারণ মান যথেষ্ট, তা আলাদা করুন।
দৈর্ঘ্য ঠিক থাকলেও কোনো তল হেলে থাকলে বা গর্ত ভুল জায়গায় হলে কাজ নাও চলতে পারে। শুধু সাইজ দিয়ে যে চাহিদা বোঝানো যায় না, তার জন্য জ্যামিতিক টলারেন্স ব্যবহার করুন এবং কী নিশ্চিত করতে চান তা স্পষ্ট রাখুন।
ড্রয়িং কোন টলারেন্সিং স্ট্যান্ডার্ড মানে, তাও দেখে নিন। সাধারণ রেফারেন্স হলো যুক্তরাষ্ট্রে ASME Y14.5-2018 (2024 সালে পুনঃনিশ্চিত) এবং আন্তর্জাতিকভাবে ISO 1101:2017। জাপানি স্ট্যান্ডার্ড JIS B 0021:1998 আগের একটি ISO খসড়ার (ISO/DIS 1101:1996) ওপর ভিত্তি করে তৈরি, তাই ISO পরিবারের কাছাকাছি, কিন্তু ASME-এর সঙ্গে বদলযোগ্য নয়। জাপানি ড্রয়িং ISO-র বর্তমান সংস্করণও না-ও মানতে পারে।
বাংলাদেশ স্ট্যান্ডার্ডস অ্যান্ড টেস্টিং ইনস্টিটিউশনের (BSTI) স্ট্যান্ডার্ডের সঙ্গে এগুলোর সরাসরি মিল আমরা যাচাই করতে পারিনি। তাই টাইটেল ব্লক বা নোটে কোন স্ট্যান্ডার্ড ও কোন সংস্করণ লেখা আছে সেটাই ধরুন, আর না থাকলে সরবরাহকারীকে জিজ্ঞেস করুন।
টলারেন্স স্ট্যাক-আপ: 100 ± 0.2 আর 200 ± 0.3 যোগ করলে
দুটি পার্ট পাশাপাশি বসালে প্রতিটির টলারেন্স অ্যাসেম্বলির দৈর্ঘ্যে প্রভাব ফেলে। ছবি 4-এ শুধু বোঝানোর জন্য বেছে নেওয়া দৈর্ঘ্য ও টলারেন্স দিয়ে সবচেয়ে খারাপ অবস্থার হিসাব দেখানো হয়েছে।
এটি সিরিজে বসানো পার্টের সহজ উদাহরণ। পার্টের টলারেন্স ঠিক করতে অ্যাসেম্বলির অনুমোদিত দৈর্ঘ্য থেকে উল্টো দিকে হিসাব করুন।
মানগুলো উদাহরণ মাত্র, ফ্রেম বা ট্যাংকের জন্য সুপারিশকৃত টলারেন্স নয়। ওয়েল্ডেড কাঠামোতে সংকোচন, ওয়েল্ডের অবস্থান ও বসানোর ডেটামও আলাদাভাবে বিবেচনা করতে হয়।
ধরুন, পাশের দিক মাত্র 300 ± 0.2 mm অনুমতি দেয়। তাহলে এই টলারেন্সের পার্ট সব সংমিশ্রণে ফিট নিশ্চিত করতে পারে না, তাই ছাড়ার আগে ঠিক করুন টলারেন্স কড়া করবেন, না ডিজাইন বদলে অ্যাডজাস্ট করার সুযোগ রাখবেন।
হিসাবের সময় লেখার ধরন গুলিয়ে ফেলবেন না। এই উদাহরণে ±0.2 mm প্রতি দিকের অনুমতি, তাই পুরো পরিসর 0.4 mm। টলারেন্স টেবিলে ওপরের ও নিচের সীমা দেওয়া থাকলে সবকিছু একই রূপে এনে নিন, যাতে পরিসরের প্রস্থ ও ± মান গুলিয়ে না যায়।
ওপরের ও নিচের বিচ্যুতি আলাদা হলে অ্যাসেম্বলির সর্বোচ্চ ও সর্বনিম্ন মান আলাদাভাবে হিসাব করুন। প্রতিটি মাপ যোগ হবে না বিয়োগ হবে তা সূত্রে ধরুন, কারণ ড্রয়িংয়ে পাশাপাশি আছে বলেই সবগুলো শুধু যোগ করা যায় না।
রুট সাম স্কোয়ার (RSS) এর মতো পরিসংখ্যানভিত্তিক পদ্ধতি ছোট মান দেয়, এখানে প্রায় ±0.36 mm, কিন্তু তা পার্টের বণ্টন নিয়ে কিছু অনুমানের ওপর দাঁড়িয়ে। সব সংমিশ্রণ ফিট করে কি না যাচাইয়ের রক্ষণশীল পথ হলো সবচেয়ে খারাপ অবস্থার হিসাব।
সব মাপ শিকলের মতো জুড়ে দিলে একই অবস্থান একাধিক উপায়ে হিসাব করা যায় এবং স্ববিরোধ তৈরি হয়। বসানোর ডেটাম থেকে মাপ দিন, আর ইন্সপেকশনের মাপ ও রেফারেন্স তথ্য আলাদা রাখুন।
ছাপা ড্রয়িংয়ে স্কেল দিয়ে মেপে লেখা মাপের বদলে ব্যবহার করবেন না, কারণ প্রিন্ট সেটিং ও স্কেলিংয়ে কাগজের মাপ বদলে যায়। কারিগর যে মান ও ইউনিট ব্যবহার করবেন তা ড্রয়িংয়েই দেখান।
ওয়েল্ড, ইনসুলেশন, রং ও ইন্সপেকশন
ওয়েল্ডের নির্দেশে জায়গার সঙ্গে প্রয়োজনীয় জয়েন্টের শর্ত এবং শপ না সাইট তা লিখতে হয়। শপে কী শেষ হবে আর পৌঁছানোর পর কী জোড়া হবে আলাদা করলে পরিবহনের খণ্ড ও সাইটের কাজের পরিধি মেলে।
শপ ও সাইটে কাজের ভঙ্গি ও সরঞ্জাম আলাদা, তাই একটি রেখা এঁকে দিলে কাজের শর্ত বোঝানো হয় না। প্রয়োজনীয় গ্রুভ ও ইন্সপেকশনের শর্ত সংশ্লিষ্ট স্পেসিফিকেশনের সঙ্গে যুক্ত করুন এবং ওয়েল্ডিং প্রক্রিয়াও বিবেচনায় রাখুন।
যে যন্ত্রে ইনসুলেশন লাগবে, সেখানে খোলা বডির মাপ আর ইনসুলেশনসহ আউটলাইন আলাদা রাখুন। নজল ও সাপোর্ট ব্র্যাকেট যথেষ্ট বেরিয়ে না থাকলে সংযোগ ও ইনসুলেশনের কাজে সমস্যা হয়, তাই বিষয়টি পরের ধাপের জন্য ফেলে না রেখে ইন্টারফেসের বিবরণে ধরুন।
রং ও সারফেস ট্রিটমেন্টের নির্দেশে রং বা প্রক্রিয়ার নামের সঙ্গে কোন জায়গায় প্রয়োগ হবে তাও দেখান। যে মিলনের তল বা থ্রেডে ট্রিটমেন্ট চলবে না, তা লিখে দিলে কারিগরকে আন্দাজ করতে হয় না।
সমাপ্তির পর যা আর দেখা যাবে না, তার ইন্সপেকশনের শর্ত আগেভাগেই ঠিক করুন। অ্যাসেম্বলির পরে যে মাপ নেওয়া যায় না, তার জন্য মাঝের ধাপে কী মাপা হবে এবং কোন রেকর্ড রাখা হবে তা ফ্যাব্রিকেটরের সঙ্গে ঠিক করুন।
রিভিউয়ের ক্রম: ফিট করবে? বানানো যাবে? মাপা যাবে?
মাপের টাইপিং ভুল খোঁজার আগে ড্রয়িংকে যন্ত্রের কাজ ও পাশের দিকের শর্তের সঙ্গে মেলান। ইন্টারফেসে ভুল থাকলে প্রতিটি পার্ট ড্রয়িং অনুযায়ী হলেও পুরোটা জোড়া লাগে না, আর সেটি সাইটে রিওয়ার্কে গিয়ে দাঁড়ায়।
এরপর ফ্যাব্রিকেশন ও অ্যাসেম্বলির ক্রম কল্পনা করুন: টুল ঢুকবে কি, ফাস্টেনার টাইট করা যাবে কি, পার্ট ঢোকানো যাবে কি। শেষে মাপার ডেটাম ও পাস-ফেলের মানদণ্ড অনুসরণ করুন, তাহলে যে ড্রয়িং বানানো যায় কিন্তু ইন্সপেকশনের শর্ত অস্পষ্ট, তা ধরা পড়ে।
সেকশন ভিউতে ভেতরের ধাপ ও প্লেটের পুরুত্ব পড়া যাওয়া উচিত এবং দরকারি ডিটেইল ড্রয়িংয়ের দিকে নির্দেশ থাকা উচিত। জাপানি ড্রয়িং পড়ায় নতুন হলে আগে প্রজেকশন ও সেকশনের সম্পর্ক শিখে নিলে রিভিউ দ্রুত হয়।
ফ্যাব্রিকেশন ড্রয়িংয়ে তথ্য বেশি থাকে, তাই সব এক শিটে ঠেসে দেওয়ার চেয়ে ওভারভিউ ও ডিটেইল শিট আলাদা করলে পড়া সহজ হয়। ড্রয়িং নম্বর ও পার্ট নম্বরে পরস্পর রেফারেন্স থাকলে ফ্যাব্রিকেটর ও ইনস্টলার প্রত্যেকে নিজের দরকারি তথ্য পান।
যাচাইযোগ্য মন্তব্য লিখুন
"মাপ আবার দেখুন"-এর মতো অস্পষ্ট মন্তব্য এড়িয়ে চলুন। মিলনের দিকের ড্রয়িং নম্বর ও সমস্যাটি লিখুন, তাহলে যিনি সংশোধন করবেন তিনি উদ্দেশ্য বুঝবেন এবং পরের জমায় ফলাফল মিলিয়ে দেখা যাবে।
যেমন "গর্তের অবস্থান ভুল" না লিখে ফ্রেমের ড্রয়িং নম্বর ও যন্ত্রের ড্রয়িং নম্বর দিন এবং ডেটাম তল থেকে দূরত্বের পার্থক্য লিখুন। ফ্যাব্রিকেটর নিজে থেকে এক পক্ষের সঙ্গে মিলিয়ে নেবেন না; আগে ডিজাইনের দিকে ইন্টারফেস ঠিক করবে।
রিভিউ ভাগ করুন, কিন্তু ফাঁক রাখবেন না
একাধিক জন রিভিউ করলে ভূমিকা ভাগ করুন: মেকানিক্যাল আউটলাইন দেখে, পাইপিং সংযোগ দেখে, আর রক্ষণাবেক্ষণ পরিদর্শনের জায়গা দেখে। সীমানার অংশ একসঙ্গে যাচাই করুন, যাতে প্রত্যেকে অন্যকে দায়ী ভেবে কিছু বাদ পড়ে না যায়।
একটি প্রচলিত ব্যবস্থায় প্রস্তুতকারক বা ফ্যাব্রিকেটরের ডিজাইনার ড্রয়িং বানান, আর ভেতরের চেকার ও ক্রেতা নিজ নিজ পরিসর যাচাই করেন। প্রস্তুতকারক, চেকার ও অনুমোদনকারীর ভূমিকা আলাদা করুন এবং কার্যকারিতা ও ইন্টারফেস কে বিচার করবেন তা আগে ঠিক করুন।
অ্যাপ্রুভাল ড্রয়িং: ফেরতের কোড, ইস্যুর অবস্থা ও দায়
অনুমোদনের ধাপে আপনি যা অর্ডার করেছেন আর প্রস্তুতকারক যা বানাবে তা মেলানো হয়। পারচেজ স্পেসিফিকেশনের পারফরম্যান্স ও ম্যাটেরিয়াল এবং লে-আউটে প্রভাব ফেলা মাপ ও ইন্টারফেস এক এক করে অনুসরণ করুন।
শিটের ওপরের বাঁ কোণ থেকে শুরু করার চেয়ে স্পেসিফিকেশনের প্রতিটি চাহিদা থেকে ড্রয়িংয়ে খুঁজে যাওয়ায় ফাঁক ভালো ধরা পড়ে। ম্যাটেরিয়ালের উল্লেখ না থাকা বা একটি নজল বাদ পড়ার মতো ঘাটতি শুধু আঁকা জিনিস পড়লে চোখ এড়িয়ে যেতে পারে।
আইটেম অনুযায়ী সাধারণ যাচাইয়ের বিষয় আলাদা:
- ট্যাংক: নজলের কাজ ও দিক, ফ্ল্যাঞ্জের শর্ত এবং লেভেল গেজের মতো যন্ত্রের বসানোর অবস্থান
- ফ্রেম: সাপোর্টের অবস্থান ও লোডের শর্ত, পরিবহনের জন্য খণ্ড ভাগ এবং যন্ত্রের দিকের বসানোর তল
দুই পক্ষ স্পেসিফিকেশনে কোনো পরিবর্তনে একমত হলে তা ডেভিয়েশন লিস্টের (debikura) সঙ্গে যুক্ত রাখুন। ড্রয়িং মূল স্পেসিফিকেশন থেকে আলাদা হলেই ফেরত পাঠানোর দরকার নেই, তাই সম্মত পরিবর্তন আর অমীমাংসিত পার্থক্য আলাদা করুন।
প্রস্তুতকারকের ডেলিভারি স্পেসিফিকেশনেও একই পরিবর্তন এসেছে কি না তা নিশ্চিত করুন। ড্রয়িং নতুন কিন্তু ইন্সপেকশন পদ্ধতি বা ম্যাটেরিয়ালের শর্ত পুরোনো থাকলে ফ্যাব্রিকেশনের পর কোনটি প্রযোজ্য তা নিয়ে মতভেদ হবে।
ফেরতের কোড কোম্পানিভেদে আলাদা
রিভিউয়ের ফল সাধারণত তিন দলে পড়ে: সমস্যা নেই, সংশোধন করে পুনরায় জমা দিন, আর শর্ত পূরণ হলে এগিয়ে যান। নাম ও অর্থ কোম্পানিভেদে বদলায়, তাই প্রকল্প শুরুতে প্রতিটি কোড এবং ফ্যাব্রিকেশনে তার প্রভাব ঠিক করে নিন।
টেবিলে দেখা যেতে পারে এমন শব্দ ও প্রতিটির জন্য একটি করে প্রশ্ন দেওয়া হয়েছে। এটি স্ট্যান্ডার্ড নয়, এবং কোডের পাশে কোনো সংখ্যা এলে তা আসে ওই প্রকল্পের পদ্ধতি থেকে, কোনো সাধারণ ব্যবস্থা থেকে নয়।
| জাপানি শব্দ | প্রচলিত ইংরেজি শব্দ | যে প্রশ্ন নিশ্চিত করবেন |
|---|---|---|
| shonin | Approved | এই কোডে কি ফ্যাব্রিকেশনের ছাড় মেলে, না আলাদা ছাড় লাগে? |
| joken-tsuki shonin; komento-tsuki shonin | Approved as noted, approved with comments | মন্তব্যসহ কাজ এগোতে পারে কি? সংশোধিত ড্রয়িং লাগবে কি, লাগলে কবে নাগাদ? |
| sai-teishutsu; fu-shonin | Revise and resubmit, rejected | কী বদলাতে হবে, এবং এই আইটেমের কাজ কি থেমে আছে? |
| sanko-zu (ড্রয়িংয়ের লেবেল, ফেরতের কোড নয়) | For information, for reference only | শিটটির জবাব দিতে হবে কি, এবং চুক্তিতে এর বিষয়বস্তু কি বাধ্যতামূলক ধরা হয়? |
IFA, IFC ও AFC কোথায় বসে
ইংরেজিভাষী প্রকল্পে সাধারণত প্রতিটি রিভিশনে একটি ইস্যু স্ট্যাটাস থাকে, যা ফেরতের কোড থেকে আলাদা লেবেল। ফেরতের কোড বলে রিভিউয়ার কীভাবে সাড়া দিয়েছেন, আর ইস্যু স্ট্যাটাস বলে রিভিশনটি কীসের জন্য ব্যবহার করা যাবে। এই লেবেলগুলোর কোনো একক জাপানি সমতুল্য নেই, তাই স্পষ্টভাবে মিলিয়ে নিন।
| ইংরেজি স্ট্যাটাস | সাধারণ অর্থ | জাপানি পক্ষের সঙ্গে যা নিশ্চিত করবেন |
|---|---|---|
| IFA (issued for approval) | ক্লায়েন্টের রিভিউ ও অনুমোদনের জন্য পাঠানো | এই প্রকল্পে shonin-negai ("অনুমোদনের অনুরোধ") সিল দেওয়া ড্রয়িং কি IFA-র সমান? |
| IFC (issued for construction) | নির্মাণের ভিত্তি হিসেবে অনুমোদিত রিভিশন | সরবরাহকারীর ড্রয়িংয়ের কোন লেবেলের মানে ফ্যাব্রিকেশনে ব্যবহার, যেমন seisaku-yo? |
| AFC (approved for construction) | প্রায়ই IFC-র মতো ব্যবহৃত হয়, সাধারণত ক্লায়েন্টের অনুমোদন বোঝায় | এখানে AFC কি IFC-র সমান, না আলাদা ধাপ? অনুমোদন কে দেন? |
রিলিজ সংশোধিত হলে নতুন রিভিশন পুরোনোটির জায়গা নেয়। কাজ শুরুর আগে স্ট্যাটাস লিখিতভাবে নিশ্চিত করুন এবং তখন কোন রিভিশন চালু ছিল তা রেকর্ড করুন।
অনুমোদন মানেই ডিজাইনের দায় স্বয়ংক্রিয়ভাবে ক্রেতার ঘাড়ে যায় না
"অনুমোদন" শব্দের মানে এই নয় যে ক্রেতা প্রস্তুতকারকের পুরো ডিজাইন-দায় নিয়ে নিয়েছেন। দায় ভাগ ও ফ্যাব্রিকেশন শুরুর শর্ত ঠিক করে চুক্তি, তাই শুধু ফেরতের সিল দেখে তা ব্যাখ্যা করবেন না।
যুক্তরাষ্ট্রের ভবন-প্রকল্পে এর কাছাকাছি ধারণা আছে। AIA A201 সাধারণ শর্তে সাধারণত submittal অনুমোদন করলেও ঠিকাদার তার বিচ্যুতির দায় থেকে মুক্তি পান না, যদি না জমার সময় তিনি লিখিতভাবে তা জানিয়ে থাকেন এবং স্থপতি অনুমোদন করে থাকেন। তবে চুক্তির ধারা প্রায়ই সংশোধন করা হয়, তাই নিজের চুক্তিটিই পড়ুন।
জাপানের সরকারি কাজে শব্দ আলাদা। জাপানের ভূমি, অবকাঠামো, পরিবহন ও পর্যটন মন্ত্রণালয়ের (MLIT) যান্ত্রিক কাজে ঠিকাদারকে shodaku tosho (মালিকের গ্রহণের জন্য জমা নথি) গ্রহণ করাতে হয়, যার মধ্যে স্পেসিফিকেশন, হিসাব ও ডিটেইল ড্রয়িং থাকে, এবং ছোটখাটো বিষয় ছাড়া পরিবর্তনের আগে মালিকের সঙ্গে আলোচনা করতে হয়। বেসরকারি প্ল্যান্টে একই নাম না-ও থাকতে পারে, তাই প্রকল্পে যে পদ্ধতি নেওয়া হয়েছে তা দুই পক্ষই মিলিয়ে নিন।
ফ্যাব্রিকেশনে ছাড়ার আগে মন্তব্য বন্ধ করুন
মন্তব্য ফেরত দিলেই প্রমাণ হয় না যে সংশোধন ঠিকমতো হয়েছে। প্রতিটি মন্তব্য নম্বরের জন্য উত্তর ও সংশোধিত ড্রয়িং নম্বর লগ করুন, এবং "সংশোধিত", "উত্তরের অপেক্ষায়" বা "পরেরবার প্রতিফলিত হবে" চিহ্নিত করুন, যাতে খোলা বিষয় চোখের সামনে থাকে।
ফ্যাব্রিকেশন শুরুর সময় ড্রয়িং নম্বর, রিভিশন নম্বর, ইস্যুর তারিখ ও উদ্দেশ্য একসঙ্গে হস্তান্তর করুন। একই ড্রয়িং নম্বরে স্টাডি কপি ও ফ্যাব্রিকেশন কপি মেশাবেন না, এবং কারিগর কোন ডেটাকে সঠিক ধরবেন তা স্পষ্ট করুন।
কখনো একটি কাজ আগে শুরু হয়, যেমন ম্যাটেরিয়াল অর্ডার। অনুমোদিত পরিধি লিখিতভাবে সীমিত করুন, যাতে কেউ নির্দেশটিকে অনিশ্চিত গর্ত করা বা ওয়েল্ডিং শুরুর অনুমতি বলে ধরে না নেয়।
কাজের নামের সঙ্গে লক্ষ্য পার্ট নম্বরও লিখুন। পরিবর্তনের পরও যে ম্যাটেরিয়াল ব্যবহারযোগ্য থাকবে আর যা স্ক্র্যাপ হবে তা আলাদা করুন, এবং আগে শুরু করার সুবিধা ও পুনরায় করার খরচ তুলনা করুন।
নজলের দিক বদলালে ড্রয়িংয়ে কী কী প্রভাব পড়ে
নজলের দিক বদলালে শুধু ট্যাংকের ফ্যাব্রিকেশন ড্রয়িং ঠিক করলেই শেষ হয় না। পরিবর্তনটি সংযুক্ত পাইপ, পাইপ সাপোর্ট ও কাছের ওয়াকওয়েতে পর্যায়ক্রমে পৌঁছায়, তাই পরিবর্তনের উৎস থেকে সংশ্লিষ্ট ড্রয়িং নম্বরগুলো বাইরের দিকে অনুসরণ করুন।
যন্ত্রের দিক ও পাইপের দিক ট্যাংককে আলাদা দিক থেকে দেখলে ঘড়ির কাঁটার নির্দেশ উল্টো কাঁটার নির্দেশ বলে পড়া হতে পারে। প্ল্যান ভিউয়ে রেফারেন্স দিক ও দেখার দিক মিলিয়ে নিন, এবং কোণের সঙ্গে পরিবর্তনের পরের আকারও দেখান।
এই উদাহরণে প্ল্যান ভিউয়ের ওপর দিক থেকে নজলটি ডানদিকে সরেছে। প্রভাবিত আইটেমের তালিকায় পাইপের রুট ও সাপোর্টের অবস্থানও আছে।
এটি আসল নজল ডিজাইন নয়। ড্রয়িং নম্বর, স্পেসিফিকেশন, অর্ডার করা আইটেম ও তৈরি হয়ে যাওয়া পার্টের ওপর প্রভাব প্রতিটি ক্ষেত্রে আলাদাভাবে বিচার করুন।
পরিবর্তন রেকর্ডে কী বদলেছে, কেন বদলেছে এবং কে একমত হয়েছেন লিখুন। শুধু রিভিশন ক্লাউড বা চিহ্ন থাকলে অন্য ইঞ্জিনিয়ার মূল চাহিদা ও বদলের কারণ আর পুনর্গঠন করতে পারেন না।
সংশোধিত ড্রয়িং ইস্যুর পর যাঁরা আগের সংস্করণ পেয়েছেন, সেই ফ্যাব্রিকেটর ও ঠিকাদারকে জানান। শেয়ার্ড ফোল্ডারে ফাইল বদলে দিলেই বোঝা যায় না যে সাইটের ছাপা কপি ও মেশিনে লোড করা ডেটাও হালনাগাদ হয়েছে।
যে পার্ট আগেই বানানো হয়ে গেছে, তা ব্যবহার করবেন, পুনরায় কাজ করবেন না নতুন করে বানাবেন, তা পার্ট ধরে ঠিক করুন। অপেক্ষার সময়ে কোন কাজ করা যাবে তা সীমিত করুন, যাতে পরের ধাপ পরিবর্তন না জেনেই অ্যাসেম্বলিতে চলে না যায়।
যে প্রকল্পে ড্রয়িং অনেক, সেখানে রিভিশন নিয়ন্ত্রণ ও বিতরণের ইতিহাস একটি ব্যবস্থা হিসেবে চালালে ভালো কাজ করে। প্রোডাক্ট ডেটা ম্যানেজমেন্ট (PDM) বা প্রোডাক্ট লাইফসাইকেল ম্যানেজমেন্ট (PLM) ব্যবহার করুন বা না করুন, ভিত্তি হলো ড্রয়িং, পার্ট ও পরিবর্তন রেকর্ডের মধ্যে যোগসূত্র।
অ্যাজ-বিল্ট ড্রয়িং: হস্তান্তরের সময় কী দেখবেন
Kansei-zu ফ্যাব্রিকেশন ও ইনস্টলেশনের পর পৌঁছানো চূড়ান্ত কনফিগারেশন রেকর্ড করে, এবং হস্তান্তরের পর যাঁরা যন্ত্র ব্যবহার করবেন তাঁদের হাতে যায়। অ্যাপ্রুভাল ড্রয়িংয়ের শিরোনাম বদলালেই অ্যাজ-বিল্ট হয় না; কাজের সময়কার পরিবর্তনগুলো চূড়ান্ত অবস্থায় পৌঁছেছে কি না যাচাই করুন।
সাইটে কোনো পাইপ সরানো হলে সেই পরিবর্তন সিস্টেম ও সাপোর্ট ড্রয়িংয়েও গেছে কি না দেখুন। লাল কালিতে চিহ্নিত রেকর্ড (shuki) জড়ো করে আনুষ্ঠানিক অ্যাজ-বিল্টের সঙ্গে মেলালে বাদ পড়া পরিবর্তন কমে।
অ্যাজ-বিল্টের উদ্দেশ্য হলো পরের পরিদর্শন বা পার্ট পাল্টানোর সময় চোখের সামনের আসল যন্ত্রটি শনাক্ত করা। যন্ত্র নম্বর, পার্ট নম্বর, নির্দেশিকা ম্যানুয়াল ও টেস্ট রেকর্ড যুক্ত রাখুন, যাতে ড্রয়িং থেকে প্রয়োজনীয় তথ্যে পৌঁছানো যায়।
ছবি 6 হস্তান্তরের একটি নমুনা যাচাই। কীভাবে মিল প্রমাণ হবে তা আগে ঠিক করুন, তারপর যা প্রতিফলিত হয়নি তা খুঁজুন।
শুধু ড্রয়িং নম্বর মিললেই যথেষ্ট নয়। নিচের প্রতিটি জোড়ার নিজস্ব যাচাই আছে।
| যে জোড়া মেলাবেন | কোথায় দেখবেন | কী রেকর্ড রাখবেন |
|---|---|---|
| অ্যাজ-বিল্ট বনাম আসল যন্ত্র | যন্ত্র নম্বর, ইন্টারফেস, বদলানো অবস্থান | সাইটের পরিবর্তন কীভাবে প্রতিফলিত হয়েছে |
| অ্যাসেম্বলি ড্রয়িং বনাম BOM | পার্ট নম্বর, ম্যাটেরিয়াল, পরিমাণ | বদলি পার্ট শনাক্ত করার যোগসূত্র |
| ড্রয়িং বনাম টেস্ট রেকর্ড | লক্ষ্য যন্ত্র, টেস্টের পরিধি, রেফারেন্স রিভিশন | যে স্পেসিফিকেশনে টেস্ট হয়েছে তার সঙ্গে যোগ |
| নথির তালিকা বনাম দেওয়া ডেটা | ড্রয়িং নম্বর, রিভিশন, ফাইল, রেফারেন্স | অনুপস্থিত ড্রয়িং ও খোলা বিষয় |
প্রকল্পের চাহিদা অনুযায়ী মানিয়ে নেওয়ার নমুনা। কমপ্লিশন ডকুমেন্টের পরিধি ও ফরম্যাট ঠিক করে চুক্তি ও নির্দিষ্ট নির্দেশিকা।
অ্যাজ-বিল্ট ড্রয়িং সাধারণত একা থাকে না। সরকারি খাতের একটি উদাহরণ হিসেবে, MLIT-র যান্ত্রিক কাজের একটি নির্দেশিকা কমপ্লিশন ডকুমেন্টে (kansei tosho) ডিটেইল ড্রয়িংয়ের পাশাপাশি স্পেসিফিকেশন, হিসাব, নির্মাণ নিয়ন্ত্রণের রেকর্ড, কেনা যন্ত্রের তালিকা ও নির্দেশিকা ম্যানুয়াল রাখার কথা বলে।
ইলেকট্রনিক হস্তান্তরে সম্পাদনাযোগ্য ও দেখার ফরম্যাট আলাদাভাবে নির্দিষ্ট করুন। যে ড্রয়িং বাইরের ফাইল রেফারেন্স করে, সেই ফাইল না থাকলে প্রদর্শন বদলে যেতে পারে, তাই গ্রহণকারী পক্ষ ঠিকমতো খুলতে পারছে কি না নিশ্চিত করুন।
নথির সেটে কোনো কাজ বাকি থাকলে ড্রয়িং নম্বর, পরিকল্পিত পদক্ষেপ ও দায়িত্বপ্রাপ্ত ব্যক্তিসহ তালিকা করুন। ভাগ করা তালিকা থাকলে রক্ষণাবেক্ষণের কর্মীরা সেটকে সম্পূর্ণ ভেবে ভুল বদলি পার্টের অর্ডার দেবেন না।
চেকলিস্ট: জাপানি সরবরাহকারীকে ড্রয়িং ফেরত দেওয়ার আগে
সিল বা সই করার আগে এই তালিকা মিলিয়ে নিন। এটি ওপরের রিভিউ ক্রম অনুসরণ করে এবং যে বিষয়গুলো সবচেয়ে বেশি লিখিত নিশ্চিতকরণ চায় তাও ধরে।
- পরিচয়: ড্রয়িং নম্বর, রিভিশন, ইস্যুর তারিখ ও ঘোষিত উদ্দেশ্য (স্টাডি, অনুমোদন বা ফ্যাব্রিকেশন)
- চাহিদা: পারচেজ স্পেসিফিকেশনের প্রতিটি আইটেম ড্রয়িংয়ে মেলানো; সম্মত ডেভিয়েশন ও অমীমাংসিত পার্থক্য আলাদা
- ফিট: মিলনের ড্রয়িংয়ের সঙ্গে ইন্টারফেস যাচাই; ডেটাম, এলিভেশন ও প্ল্যান্ট নর্থ মেলানো
- নজল: কাজ, সাইজ, ফ্ল্যাঞ্জের স্ট্যান্ডার্ড ও রেটিং এবং দিকের কোণ, রেফারেন্স ও দেখার দিকসহ
- বানানোর উপযোগিতা: টুল ঢোকার জায়গা, অ্যাসেম্বলির ক্রম, পরিবহনের খণ্ড এবং শপ বনাম সাইট ওয়েল্ড
- মাপা: মাপার ডেটাম, পাস-ফেলের মানদণ্ড, টলারেন্সিং স্ট্যান্ডার্ড এবং লুকানো অংশের জন্য মাঝের ধাপের পরীক্ষা
- টলারেন্স: মিলনের দিক যতটা অনুমতি দেয়, তার সঙ্গে স্ট্যাক-আপ মেলানো
- ফিনিশ: ইনসুলেশনসহ আউটলাইন, রং ও সারফেস ট্রিটমেন্টের পরিধি এবং যে তল অচিকিৎসিত থাকবে
- আপনার জবাব: ফেরতের কোড লেখা, প্রতিটি মন্তব্যে নম্বর ও মিলনের ড্রয়িং নম্বর, এবং আংশিক ছাড় পার্ট নম্বর দিয়ে সীমিত
- দায়: ফেরতের মানে কী তা ঠিক করা চুক্তির ধারা বা পদ্ধতি
জাপানি পক্ষকে যে প্রশ্নগুলো করবেন
প্রশ্নগুলো আগেভাগে পাঠান, সম্ভব হলে কিকঅফের সময়, যখন উত্তরের ওপর কোনো ফ্যাব্রিকেশন নির্ভর করছে না।
- প্রতিটি ফেরতের কোডের মানে কী, এবং কোনগুলোতে ফ্যাব্রিকেশন শুরু করা যায়?
- আপনাদের ড্রয়িং লেবেল আমাদের IFA, IFC ও AFC স্ট্যাটাসের সঙ্গে কীভাবে মেলে?
- তালিকার কোন ড্রয়িং অনুমোদনের জন্য জমা দেবেন, আর কোনগুলো শুধু রেফারেন্সের জন্য?
- নজলের দিকের ড্রয়িংয়ে কি প্ল্যান্ট নর্থ ব্যবহার করেন? কোণগুলো কোন দিক থেকে দেখে মাপা?
- এই ড্রয়িংগুলোতে কোন টলারেন্সিং স্ট্যান্ডার্ড ও কোন সংস্করণ প্রযোজ্য?
- অ্যাজ-বিল্ট প্যাকেজে কী থাকবে, এবং কোন ফাইল ফরম্যাটে?
ড্রয়িং ফেরত দেওয়ার ইমেইলের নমুনা
জাপানি সরবরাহকারীর সঙ্গে যোগাযোগ সাধারণত ইংরেজিতে হয়, তাই নমুনাটি ইংরেজিতে দেওয়া হলো। বন্ধনীর অংশ বদলে নিন এবং আপনার নিজের পদ্ধতির কোডের নাম ব্যবহার করুন।
Subject: Drawing [No.] Rev. [X]: Review Result and Questions
Dear [Name],
We have reviewed Drawing [No.] Rev. [X], [title]. Our return code is [code] under [procedure no.].
Comments:
1. Nozzle [N3]: your drawing shows [angle] degrees from plant north, viewed from above. Our piping drawing [No.] shows [angle] degrees. Please confirm which is correct.
2. Base plate, part [No.]: the hole pitch differs from equipment drawing [No.] by [value] mm measured from [datum]. Please do not change either side until we agree on the interface.Please confirm:
1. Does this code allow fabrication to start, or do you need to resubmit first?
2. If you need to order material early, which part numbers does this cover?
3. When can you send Rev. [Y] with these comments reflected?Our understanding is that this review does not by itself change the allocation of design responsibility under the contract. Please tell us if the contract or your procedure says otherwise.
Best regards,
[Name]
এই লেখার সীমাবদ্ধতা
- নামের মিল একটি সাধারণ নির্দেশিকা। কোম্পানি, শিল্প ও চুক্তির ধরনভেদে এই নামের ব্যবহার আলাদা, তাই প্রকল্পের নথিই চূড়ান্ত।
- নকশার ছবি ও টলারেন্সের উদাহরণ শুধু বোঝানোর জন্য। এগুলো ফ্যাব্রিকেশনের নির্দেশ বা সুপারিশকৃত টলারেন্স নয়।
- ফেরতের কোড ও ইস্যু স্ট্যাটাসের কোনো সার্বজনীন স্ট্যান্ডার্ড নেই। কিছু লেবেল, বিশেষ করে AFC বনাম IFC, নিয়ে সূত্রগুলো একমত নয়।
- এটি আইনি পরামর্শ নয়। ডিজাইনের দায় কার, তা নির্ভর করে চুক্তি ও প্রযোজ্য আইনের ওপর।
- স্পেসিফিকেশনে উল্লেখ করার আগে JIS, ISO ও ASME স্ট্যান্ডার্ডের বর্তমান সংস্করণ যাচাই করুন। BSTI স্ট্যান্ডার্ডের সঙ্গে মিল এখানে যাচাই করা হয়নি।
সাধারণ প্রশ্নোত্তর (FAQ)
ফ্যাব্রিকেশন ড্রয়িং আর শপ ড্রয়িংয়ের পার্থক্য কী?
অনেকে শব্দ দুটি একই অর্থে ব্যবহার করেন। যেখানে পার্থক্য করা হয়, সেখানে শপ ড্রয়িং মেলানো ও ইনস্টলেশনের সমন্বয় করে, আর ফ্যাব্রিকেশন ড্রয়িং ওয়েল্ড, টলারেন্স ও ফিনিশের মতো পার্ট-পর্যায়ের বিবরণ দেয়। জাপানি ব্যবহারে seko-zu সাইটের ইনস্টলেশন ও ফিট-আপ বোঝায়, আর কিছু ড্রয়িংয়ে দুটিই থাকে, তাই প্রতিটি শিটের দরকারি বিষয়বস্তু আগে ঠিক করে নিন।
অ্যাপ্রুভাল ড্রয়িংয়ে সিল পড়লেই কি ফ্যাব্রিকেশন শুরু করা যায়?
স্বয়ংক্রিয়ভাবে নয়। ফেরতের কোড, সঙ্গের শর্ত ও খোলা মন্তব্য তা ঠিক করে, এবং শর্তসাপেক্ষ ফেরত বা আংশিক ছাড়ও থাকতে পারে। কোন ড্রয়িং নম্বর, রিভিশন ও কাজের পরিধি ব্যবহার করা যাবে তা ফ্যাব্রিকেটরকে স্পষ্ট করে জানান।
লে-আউট ড্রয়িংয়ের মাপে কি সরাসরি ফ্যাব্রিকেশন করা যায়?
না, ড্রয়িংয়ে আনুমানিক বা অনিশ্চিত মান থাকলে নয়। মিলনের দিকের সঙ্গে সম্মত ইন্টারফেস এগিয়ে নিন, ফ্যাব্রিকেশনের ডেটাম, টলারেন্স, ম্যাটেরিয়াল ও জোড়ার শর্ত ঠিক করুন, তারপর ফ্যাব্রিকেশনের জন্য ড্রয়িং ইস্যু করুন।
3D মডেল থাকলে কি ফ্যাব্রিকেশন ড্রয়িং লাগে না?
তা নির্ভর করে মডেলে কী আছে আর ফ্যাব্রিকেটর কী গ্রহণ করতে পারে তার ওপর। শুধু আকার দিয়ে টলারেন্স বা গর্তের শর্ত বোঝানো না-ও যেতে পারে, তাই প্রযোজ্য শর্ত স্পষ্ট করতে প্রয়োজনমতো ড্রয়িং বা নোট ব্যবহার করুন।
অ্যাজ-বিল্ট ও ফ্যাব্রিকেশন ড্রয়িংয়ের মাপ আলাদা হলে কী করবেন?
পরিবর্তনের অনুমোদন রেকর্ড আসল যন্ত্রের সঙ্গে মিলিয়ে দেখুন, পার্থক্যটি ইচ্ছাকৃত পরিবর্তন না হালনাগাদে বাদ পড়া, তা বোঝার জন্য। সাইটে আলাদা হলেই পরিবর্তন বৈধ হয়ে যায় না, তাই অ্যাজ-বিল্ট হালনাগাদের আগে সম্মতি ও ইন্সপেকশনের রেকর্ড খুঁজে দেখুন।
সূত্র
- শপ বনাম ফ্যাব্রিকেশন ড্রয়িং: Strand, "Shop Drawings vs. Fabrication Drawings"
- GA ড্রয়িংয়ের বিষয়বস্তু: Project Materials, "What Is a General Arrangement Drawing"
- IFC ও AFC-র ব্যবহার, বাতিল রিভিশন, লিখিতভাবে স্ট্যাটাস যাচাই: Procore, "IFC Drawings"
- AFC আলাদাভাবে অনুমোদিত সেট হিসেবে: Bluent, IFC ও AFC ড্রয়িং নিয়ে ইঞ্জিনিয়ারিং ব্লগ
- রিভিউয়ের সিদ্ধান্ত ও অসামঞ্জস্যপূর্ণ কোড: Kissflow, "Vendor Drawing Approval"
- AIA A201 ও submittal অনুমোদন: Lorman, "AIA 201 Document: Submission of Shop Drawings"; LBCC Law, "Submittal Review"
- প্ল্যান্ট নর্থ: Wermac, piping coordination; CR4 forum, "Plant North vs True North"
- সবচেয়ে খারাপ অবস্থা ও RSS স্ট্যাক-আপ: Wevolver, "Tolerance Stack-up Analysis"
- ASME Y14.5-2018: ASME, Y14.5 Dimensioning and Tolerancing
- ISO 1101:2017: ISO, ISO 1101:2017
- JIS B 0021:1998: SAI Global, JIS B 0021:1998 listing
- জাপানের সরকারি যান্ত্রিক কাজে গ্রহণের জন্য জমা নথি: MLIT, Common Specifications for Machinery Work, draft (জাপানি ভাষায়)
- জাপানের সরকারি যান্ত্রিক কাজে কমপ্লিশন ডকুমেন্ট: MLIT, guideline for machinery work completion documents, draft (জাপানি ভাষায়)
- বাংলাদেশ শ্রম আইন 2006, অধ্যায় VI (নিরাপত্তা), ধারা 61–64: ILO, Bangladesh Labour Act, 2006
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: 製作図とは?計画図・承認図との違いと図面の流れ・検図の実例
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।