ফিডওয়াটার হিটার: LP বনাম HP, এক্সট্র্যাকশন স্টিম, TTD ও DCA
ধরা যাক, আপনি জাপানি EPC বা জাপানি যন্ত্রপাতিতে তৈরি একটি বিদ্যুৎকেন্দ্রে কাজ করেন, অথবা এমন কোনো সার কারখানা বা শিল্প প্ল্যান্টে, যেখানে নিজস্ব বয়লার ও স্টিম টারবাইন আছে। হিট ব্যালান্স ডায়াগ্রামে হিটারের নামের পাশে লেখা 低圧給水加熱器 আর 高圧給水加熱器, স্টিম লাইনে 第1抽気 ও 第2抽気, আর অপারেশন ম্যানুয়ালে বারবার আসে ドレン ও 脱気器। এদিকে একটি হিটারের আউটলেট তাপমাত্রা কয়েক মাস ধরে একটু একটু করে কমছে, আর আপনি বুঝতে চান টিউবে ময়লা জমেছে, নাকি অন্য কিছু ঘটছে।
এই লেখায় প্রথমে সেই জাপানি শব্দগুলোকে প্ল্যান্টে চলা ইংরেজি নামের সাথে মিলিয়ে দেওয়া হয়েছে। এরপর LP ও HP ফিডওয়াটার হিটারের পার্থক্য, এক্সট্র্যাকশন স্টিম ফ্লো হিসাবের পদ্ধতি, আর হিটারের অবস্থা বোঝার দুটি সংখ্যা, TTD (terminal temperature difference) ও DCA (drain cooler approach), ব্যাখ্যা করা হয়েছে। কোন সংখ্যা বাড়লে কোন দিকে সন্দেহ যায়, সেটাও দেখানো হয়েছে।
শেষে আছে সমস্যা খোঁজার চেকলিস্ট, জাপানি সাপ্লায়ারকে পাঠানোর প্রশ্নের তালিকা আর ইংরেজি ইমেইলের নমুনা। পুরো লেখার মূল কথা একটাই: পুরো রিজেনারেটিভ সাইকেলের দক্ষতা আর একটি হিটারের নিজের হিট ব্যালান্স, এই দুটো আলাদা করে ভাবুন।
সূচিপত্র
- দ্রুত রেফারেন্স: ফিডওয়াটার হিটারের জাপানি শব্দ ও ইংরেজি নাম
- ফিডওয়াটার হিটার কী?
- LP বনাম HP ফিডওয়াটার হিটার: কোনটি কোথায় বসে
- এক্সট্র্যাকশন স্টিম কেন সাইকেলের দক্ষতা বাড়ায়
- এক্সট্র্যাকশন স্টিম ফ্লো হিসাব
- TTD ও DCA: হিটারের পারফরম্যান্স কীভাবে পড়বেন
- ড্রেন ক্যাসকেড ও লেভেল কন্ট্রোল
- খরচ, প্রেশার ড্রপ ও জায়গা
- হিটার কেনা বা বদলানো: শর্তগুলো আগে মিলিয়ে নিন
- যেসব মানদণ্ড ও আইন দেখতে পারেন: HEI, ASME ও বাংলাদেশ
- চেকলিস্ট: TTD বা DCA সরে গেলে
- জাপানি সাপ্লায়ারকে যে প্রশ্নগুলো পাঠাবেন
- এই গাইডের সীমা
- সাধারণ প্রশ্ন (FAQ)
- সূত্র
দ্রুত রেফারেন্স: ফিডওয়াটার হিটারের জাপানি শব্দ ও ইংরেজি নাম
নিচের টেবিলে জাপানি হিট ব্যালান্স ডায়াগ্রাম, P&ID ও ম্যানুয়ালে পাওয়া শব্দগুলো রোমাজি উচ্চারণসহ দেওয়া হলো। জাপানি সহকর্মী বা সাপ্লায়ারকে কোনো শব্দের কথা জিজ্ঞেস করার সময় জাপানি শব্দ, রোমাজি, ইংরেজি নাম আর যন্ত্রের ট্যাগ নম্বর একসাথে লিখলে ভুল বোঝাবুঝি কমে।
টেবিল 1: জাপানি শব্দ ও তাদের ইংরেজি নাম
নির্মাতা ও প্ল্যান্ট ভেদে ব্যবহার কিছুটা আলাদা হতে পারে। আপনার কাগজে কোনো শব্দ অন্য অর্থে ব্যবহার হচ্ছে মনে হলে সাপ্লায়ারের কাছে অর্থ নিশ্চিত করুন।
| জাপানি | রোমাজি | ইংরেজি নাম ও অর্থ |
|---|---|---|
| 給水加熱器 | kyusui kanetsuki | Feedwater heater (FWH) |
| 低圧給水加熱器 / 高圧給水加熱器 | teiatsu / koatsu kyusui kanetsuki | LP feedwater heater / HP feedwater heater |
| 抽気(第1抽気、第2抽気…) | chuki (dai-ichi chuki…) | Extraction steam বা bleed steam (No. 1 extraction, No. 2 extraction…)। কোন নম্বরটি সবচেয়ে বেশি চাপের, তা ডায়াগ্রামে মিলিয়ে দেখুন। |
| 脱気器 | dakkiki | Deaerator (স্টিম ও পানি সরাসরি সংস্পর্শে মেশে এমন হিটার; দ্রবীভূত গ্যাসও দূর করে) |
| 復水器 / 復水ポンプ | fukusuiki / fukusui pump | Condenser / condensate pump |
| 給水ポンプ | kyusui pump | Boiler feed pump (BFP) |
| ドレン | doren | Heater drains (শেল সাইডে ঘনীভূত হওয়া স্টিমের পানি) |
| 過熱低減部 / 凝縮部 / ドレン冷却部 | kanetsu teigen-bu / gyoshuku-bu / doren reikyaku-bu | Desuperheating zone / condensing zone / drain cooling zone |
| 胴側 / 管側 | do-gawa / kan-gawa | Shell side / tube side |
| 水室 / 管板 / U字管 | suishitsu / kanban / U-ji-kan | Channel (water box) / tubesheet / U-tubes |
| カスケード(ドレン逆流) | kasukedo (doren gyakuryu) | Drain cascade: বেশি চাপের হিটারের ড্রেন পরের কম চাপের হিটারে পাঠানো |
| 非常ドレン | hijo doren | Emergency drain (alternate drain নামেও বলা হয়) |
| ベント | bento | Vent (নন-কনডেন্সেবল গ্যাস বের করার লাইন) |
| 再生サイクル / 熱収支 | saisei saikuru / netsu shushi | Regenerative cycle / heat balance |
জাপানি কাগজেও TTD ও DCA সাধারণত ইংরেজি অক্ষরেই লেখা থাকে। 逆流 (gyakuryu) শব্দটির সাধারণ অর্থ "উল্টো দিকে প্রবাহ" (backflow), যেমন এক্সট্র্যাকশন লাইনে পানি ফিরে যাওয়া। এই টেবিলে "ドレン逆流" বলতে স্বাভাবিক ক্যাসকেড প্রবাহই বোঝানো হয়েছে, অস্বাভাবিক উল্টো প্রবাহ নয়; কাগজে শব্দটি পেলে প্রসঙ্গ দেখে অর্থ বুঝুন।
ফিডওয়াটার হিটার কী?
ফিডওয়াটার হিটার হলো একটি হিট এক্সচেঞ্জার, যা টারবাইন থেকে নেওয়া স্টিম দিয়ে বয়লারে ফেরত যাওয়া পানিকে আগেই গরম করে। এটি ফিডওয়াটারের তাপমাত্রা ধাপে ধাপে বাড়ায়, ফলে বয়লারে জ্বালানি থেকে কম তাপ দিতে হয়। সাইকেলের ভেতরের তাপ এভাবে ফিডওয়াটারে ফিরিয়ে দেওয়ার ব্যবস্থাকে বলে রিজেনারেটিভ সাইকেল (regenerative cycle)।
কনডেন্সার থেকে বের হওয়া পানিকে বয়লারে পৌঁছানোর আগে চাপ ও তাপমাত্রা দুটোই বাড়াতে হয়। পাম্প মূলত চাপ বাড়ায়, আর ফিডওয়াটার হিটার এক্সট্র্যাকশন স্টিমের তাপ দিয়ে তাপমাত্রা বাড়ায়। এক্সট্র্যাকশন স্টিম নেওয়া হয় টারবাইনের মাঝপথ থেকে, যখন স্টিম তখনও প্রসারিত হচ্ছে। তাই কনডেন্সারে যাওয়া এক্সহস্ট স্টিমের সাথে এর নেওয়ার জায়গা ও চাপ দুটোই আলাদা।
সবচেয়ে প্রচলিত ক্লোজড ফিডওয়াটার হিটার হলো শেল-অ্যান্ড-টিউব ধরনের। ফিডওয়াটার যায় টিউবের ভেতর দিয়ে, আর এক্সট্র্যাকশন স্টিম শেল সাইডে ঘনীভূত হয়ে টিউবের দেয়াল দিয়ে তাপ দেয়, দুই প্রবাহ মেশে না। ঘনীভূত স্টিম ড্রেন হয়ে বের হয় এবং অন্য হিটার, ডিএরেটর বা সিস্টেমের অন্য জায়গায় ফেরত নেওয়া হয়।
ডিএরেটরও পানি গরম করে, তবে স্টিম ও পানিকে সরাসরি মিশিয়ে। এর প্রধান কাজ পানিতে দ্রবীভূত গ্যাস দূর করা, তাই এর গঠন ও উদ্দেশ্য ক্লোজড হিটার থেকে আলাদা। শুধু তাপমাত্রা বাড়ালেই ডিএরেশন শেষ হয় না, বেরিয়ে আসা গ্যাসও ভেন্ট দিয়ে বাইরে পাঠাতে হয়।
LP বনাম HP ফিডওয়াটার হিটার: কোনটি কোথায় বসে
একটি সাধারণ ফিডওয়াটার লাইনের ক্রম হলো কনডেন্সার, কনডেনসেট পাম্প, LP হিটার, ডিএরেটর, বয়লার ফিড পাম্প, HP হিটার, তারপর বয়লার। বাস্তবের প্ল্যান্টে সাধারণত কয়েকটি ধাপে হিটার থাকে, আর প্রতিটি হিটার আলাদা এক্সট্র্যাকশন পয়েন্ট থেকে স্টিম পায়।
LP হিটার সাধারণত ডিএরেটরের আগে, কনডেনসেট লাইনে বসে। HP হিটার বসে বয়লার ফিড পাম্পের পরে, যেখানে পানি আগে থেকেই উচ্চ চাপে থাকে। অর্থাৎ "লো" আর "হাই" মূলত ফিডওয়াটারের (টিউব সাইডের) চাপ বোঝায়, শুধু এক্সট্র্যাকশন স্টিমের চাপ নয়।
চিত্র 1-এ একটি সরল লাইন দেখানো হয়েছে। নীল রেখা পানি, কমলা রেখা এক্সট্র্যাকশন স্টিম।
চিত্র 1: ফিডওয়াটার ঠান্ডা দিক থেকে গরম দিকে যায়, প্রতিটি হিটার নিজের এক্সট্র্যাকশন পায়
নীল রেখা পানি, কমলা রেখা এক্সট্র্যাকশন স্টিম। ড্রেনের লাইন আলাদা করে চিত্র 5-এ দেখানো হয়েছে।
সরল নকশা। ধাপের সংখ্যা, পাইপের বিন্যাস, এক্সট্র্যাকশন পয়েন্ট ও পাম্পের অবস্থান প্ল্যান্ট ভেদে আলাদা।
একই হিটারের ভেতরে টিউব সাইডের ফিডওয়াটারের চাপ আর শেল সাইডের স্টিমের চাপ এক নয়। কম চাপের স্টিম দিয়েও উচ্চ চাপের পানি গরম করা যায়, কারণ টিউবের দেয়াল দুই প্রবাহকে আলাদা রাখে আর তাপ যায় তাপমাত্রার পার্থক্যের কারণে। ড্রয়িং দেখার সময় আগে ফিডওয়াটারের পথ ধরুন, তারপর প্রতিটি হিটারের টিউব সাইড ও শেল সাইডের ডিজাইন প্রেশার আলাদা করে দেখুন।
P&ID-তে সিস্টেম খুঁজে বের করার সময় কনডেন্সার থেকে বয়লার পর্যন্ত মূল ফিডওয়াটার লাইনটা আগে একটি পথ হিসেবে আঁকুন। এরপর এক্সট্র্যাকশন, ড্রেন ও ভেন্ট লাইন যোগ করুন। এই ক্রমে আঁকলে কোন লাইনের কী কাজ, তা গুলিয়ে যাওয়ার সম্ভাবনা কমে।
হিটার আর কনডেন্সারকে এক জিনিস ভাববেন না। দুটোতেই স্টিম ঘনীভূত হয়, কিন্তু কনডেন্সার টারবাইনের এক্সহস্ট স্টিমকে পানি বানায়, আর ফিডওয়াটার হিটার বয়লারে ফেরত যাওয়া পানি গরম করে।
ক্লোজড হিটারের ভেতরে: তিনটি জোন
এক্সট্র্যাকশন স্টিম টিউবের বাইরের দেয়ালে লাগলে ফিডওয়াটারকে তাপ দিয়ে ঘনীভূত হয়। ঘনীভবনের সময় স্টিম সুপ্ত তাপ (latent heat) ছেড়ে দেয়, তাই শুধু স্টিমের তাপমাত্রার পরিবর্তন দিয়ে হিট ডিউটি হিসাব করা যায় না।
ফিডওয়াটার ইনলেট চ্যানেলে ঢুকে টিউবের ভেতর দিয়ে ঘুরে আউটলেট চ্যানেলে ফেরে। U-টিউব ডিজাইনে ইনলেট ও আউটলেট একই টিউবশিটে রাখা যায়, তবে সব হিটারের টিউবের বিন্যাস এক নয়। চিত্র 2-এ একটি U-টিউব হিটারের ধারণাগত ছবি দেওয়া হলো।
চিত্র 2: ক্লোজড হিটার টিউব সাইড ও শেল সাইডের প্রবাহ আলাদা রাখে
U-টিউব হিটারের ধারণাগত সেকশন। ফিডওয়াটার নিচের ইনলেট দিয়ে ঢোকে, U-টিউবে ঘুরে উপরের আউটলেট দিয়ে বের হয়।
প্রবাহের পথ দেখানোর জন্য টিউবের সংখ্যা, পাস পার্টিশন ও সাপোর্ট প্লেট সরল করা হয়েছে। ডিসুপারহিটিং জোন ও ড্রেন কুলিং জোন বাদ রাখা হয়েছে।
অনেক হিটারে সর্বোচ্চ তিনটি জোন থাকে। ডিসুপারহিটিং জোন এক্সট্র্যাকশন স্টিমের সুপারহিট কাজে লাগায়, কনডেন্সিং জোন মূলত ঘনীভবনের তাপ কাজে লাগায়, আর ড্রেন কুলিং জোন ড্রেন বের হওয়ার আগে তা থেকে আরও তাপ নিয়ে নেয়, ফলে পরের ধাপে কম তাপ চলে যায়। কোনো হিটারে তিনটিই থাকতে পারে, আবার শুধু একটি বা দুটিও থাকতে পারে।
প্রতিটি জোন আলাদাভাবে কাজ করে, তাই পানির লেভেল বা ফাউলিংয়ের প্রভাব আউটলেট তাপমাত্রায় আলাদা আলাদা ভাবে দেখা যায়। ফিডওয়াটার আউটলেট তাপমাত্রা সর্বোচ্চ কত হতে পারে, তাও জোনের ওপর নির্ভর করে। ডিসুপারহিটিং জোন থাকলে আউটলেট তাপমাত্রা শেলের চাপে স্যাচুরেশন তাপমাত্রার চেয়েও বেশি হতে পারে।
শুধু কনডেন্সিং জোনে তাপ যাওয়ার চালিকাশক্তি হলো স্টিমের স্যাচুরেশন তাপমাত্রা আর ফিডওয়াটারের তাপমাত্রার পার্থক্য। এখানে হিট ট্রান্সফার এরিয়া আর ফাউলিং বড় ভূমিকা রাখে।
এক্সট্র্যাকশন স্টিম কেন সাইকেলের দক্ষতা বাড়ায়
ফিডওয়াটার হিটিংয়ের মূল সুবিধা হলো বয়লারে কম তাপ দিতে হয়, ফলে সাইকেলের থার্মাল এফিশিয়েন্সি বাড়ে। কনডেন্সারের ঠান্ডা পানিকে পুরোটা জ্বালানি দিয়ে গরম না করে, কম তাপমাত্রার অংশটুকু এক্সট্র্যাকশন স্টিম দিয়ে সেরে নেওয়া হয়। এতে বয়লার যে গড় তাপমাত্রায় তাপ যোগ করে, সেটা বেড়ে যায়।
তবে এক্সট্র্যাকশনের একটা দামও আছে: টারবাইন থেকে বের করে নেওয়া স্টিম পরের স্টেজগুলোতে আর কাজ করে না। জ্বালানি সাশ্রয় মানেই বিদ্যুৎ উৎপাদন বাড়বে, এমন নয়। তাই দক্ষতা তুলনা করুন তাপ ইনপুট আর নিট কাজ, দুটো দিয়েই।
থার্মাল এফিশিয়েন্সি হলো নিট কাজকে সাইকেলে দেওয়া তাপ দিয়ে ভাগ করা। একটি সাধারণ র্যাঙ্কিন সাইকেল থেকে শুরু করে এক্সট্র্যাকশনের ভাগ আর পাম্পের কাজ যোগ করলে রিজেনারেশনের প্রভাব পরিষ্কার হয়। এতে এটাও বোঝা যায়, এক্সট্র্যাকশন যত বেশি তত ভালো নয়: এক্সট্র্যাকশন প্রেশার, ধাপের সংখ্যা আর প্রতি ধাপে তাপমাত্রা কতটা বাড়বে, এসব টারবাইন ও বয়লারের সাথে মিলিয়ে একসাথে পরিকল্পনা করতে হয়।
ফিডওয়াটারের তাপমাত্রা বাড়লে বয়লারের হিট ট্রান্সফার অংশে ঢোকা পানির অবস্থাও বদলায়। ডিজাইনের ফিডওয়াটার কন্ডিশন ধরে রাখা গুরুত্বপূর্ণ, তবে তাপমাত্রার ওঠানামা কমানোর সুফল আর সাইকেল এফিশিয়েন্সির লাভ আলাদা করে বিচার করুন।
LP হিটারে ডিএরেটরে ঢোকার আগেই পানি গরম করা হলে ডিএরেটরে কম হিটিং স্টিম লাগে। ড্রেনও ফেরত নেওয়া হয়, ফলে সাইকেল পানি ও তাপ দুটোই আবার ব্যবহার করে। তবু প্রতিটি ধাপে এক্সট্র্যাকশন ফ্লো বদলালে তার ফল পুরো হিট ব্যালান্স দেখে বিচার করতে হয়।
ফিডওয়াটার হিটার বনাম ইকোনোমাইজার
দুটোই বয়লারে যাওয়া পানি গরম করে, কিন্তু তাপের উৎস আলাদা। ফিডওয়াটার হিটার মূলত টারবাইনের এক্সট্র্যাকশন স্টিম ব্যবহার করে, আর ইকোনোমাইজার ব্যবহার করে বয়লারের ফ্লু গ্যাসের তাপ।
তাই ফিডওয়াটার হিটার যোগ করলে ফ্লু গ্যাসের দিকটাও একসাথে বিচার করুন। ইকোনোমাইজারে বেশি গরম পানি পৌঁছালে সেখানে কতটা তাপ উদ্ধার হবে তা বদলে যায়, তাই পুরো প্ল্যান্টে তাপ কোথায় যাচ্ছে তা হিসাবে রাখুন।
একই রকম নামের কিছু প্রিহিটার টারবাইনের এক্সট্র্যাকশনের বদলে বাইরের স্টিম বা বর্জ্য তাপ দিয়ে পানি গরম করে। সে ক্ষেত্রে তাপের উৎস আর হিসাবের সীমানা স্পষ্ট করে লিখুন, এবং রিজেনারেটিভ সাইকেলের আলোচনা থেকে আলাদা রাখুন।
এক্সট্র্যাকশন স্টিম ফ্লো হিসাব
একটি হিটারের জন্য, ফিডওয়াটার যতটা তাপ পায়, তা মিলিয়ে নিন এক্সট্র্যাকশন স্টিম ড্রেনে পরিণত হওয়ার পথে যতটা তাপ ছাড়ে তার সাথে। প্রতিটি প্রবাহের তাপ চাপ ও তাপমাত্রা থেকে পাওয়া স্পেসিফিক এনথালপি দিয়ে প্রকাশ করলে ঘনীভবনও হিসাবে ধরা যায়।
একটি কাল্পনিক উদাহরণ দেখা যাক। ধরুন ফিডওয়াটার ফ্লো 10 kg/s, ইনলেট ও আউটলেট এনথালপি 590 ও 740 kJ/kg (তরল পানি, মোটামুটি 140°C ও 175°C, চিত্র 4-এর একই তাপমাত্রা)। প্রতি কেজি ফিডওয়াটার 150 kJ তাপ পায়, তাই হিট ডিউটি 1,500 kJ/s, অর্থাৎ 1,500 kW।
এবার ধরুন এক্সট্র্যাকশন স্টিম ঢোকে 2,800 kJ/kg নিয়ে (প্রায় 1 MPa চাপে সামান্য সুপারহিটেড স্টিম), আর ড্রেন বের হয় 610 kJ/kg নিয়ে (প্রায় 145°C-এর তরল)। প্রতি কেজি এক্সট্র্যাকশন স্টিম 2,190 kJ তাপ ছাড়ে। দরকারি এক্সট্র্যাকশন ফ্লো হলো 1,500 ভাগ 2,190, যা চিত্র 3-এ দেখানো হয়েছে।
চিত্র 3: ফিডওয়াটারের হিট ডিউটিকে প্রতি কেজি স্টিমের ছাড়া তাপ দিয়ে ভাগ করুন
একটি ক্লোজড হিটারের পাঠ্যবইয়ের মতো হিসাব। অন্য হিটার থেকে আসা ক্যাসকেড ড্রেন ও চারপাশে তাপ ক্ষয় ধরা হয়নি।
এই উদাহরণে এক্সট্র্যাকশন ফ্লো ফিডওয়াটার ফ্লোর প্রায় 6.8%। এটা টারবাইনের মেইন স্টিম ফ্লোর তুলনায় এক্সট্র্যাকশনের অনুপাতের সমান নাও হতে পারে। অন্য এক্সট্র্যাকশন, মেকআপ ওয়াটার বা লাইনে ঢোকা ড্রেন থাকলে তুলনার ভিত্তি বদলে যায়।
এই 1,500 kW হলো ফিডওয়াটারে যাওয়া তাপ, বাড়তি বিদ্যুৎ উৎপাদন নয়। টারবাইনের হারানো কাজ আর পাম্পের পাওয়ার বাদ দেওয়ার হিসাব পুরো সাইকেলের হিসাবের অংশ।
আসল হিসাবে প্রতিটি পয়েন্টের এনথালপি স্টিম টেবিল থেকে নিন, চাপ, তাপমাত্রা ও দশা (phase) মিলিয়ে। তাপমাত্রার পার্থক্যকে স্পেসিফিক হিট দিয়ে গুণ করা শুধু মোটামুটি অনুমান।
বেশি চাপের হিটার থেকে ড্রেন ক্যাসকেড হয়ে এলে, সেই প্রবাহকে হিট ব্যালান্সে ইনপুট হিসেবে যোগ করুন। সব তাপ নতুন এক্সট্র্যাকশন স্টিম থেকে আসছে ধরে নিলে দরকারি এক্সট্র্যাকশন ফ্লো বেশি দেখাতে পারে।
ক্যালকুলেশন শিটে প্রথমে হিটারের চারপাশে একটি সীমানা আঁকুন এবং সীমানা পার হওয়া প্রতিটি প্রবাহের তালিকা করুন। এরপর ঠিক করুন, শুধু স্টিম ও ফিডওয়াটারের সরল সমীকরণই যথেষ্ট, নাকি ক্যাসকেড ড্রেন ও ভেন্টও ধরতে হবে।
TTD ও DCA: হিটারের পারফরম্যান্স কীভাবে পড়বেন
ফিডওয়াটার আউটলেট তাপমাত্রা কমলেই টিউবে ময়লা জমেছে, এমন নয়। এক্সট্র্যাকশন প্রেশার, ফিডওয়াটার ফ্লো বা ফিডওয়াটার ইনলেট তাপমাত্রা বদলালে ভালো অবস্থার হিটারেও আউটলেট তাপমাত্রা বদলায়। এ কারণে হিটারের পারফরম্যান্স দুটি তাপমাত্রার পার্থক্য দিয়ে দেখা হয়।
- TTD (terminal temperature difference) = শেলের (এক্সট্র্যাকশন স্টিমের) চাপে স্যাচুরেশন তাপমাত্রা − ফিডওয়াটার আউটলেট তাপমাত্রা
- DCA (drain cooler approach) = ড্রেন আউটলেট তাপমাত্রা − ফিডওয়াটার ইনলেট তাপমাত্রা
ASME PTC 12.1 এবং হিট রেট পর্যবেক্ষণ নিয়ে EPRI-র নির্দেশিকায় এই সংজ্ঞাই ব্যবহার করা হয়। চিত্র 4-এ কাল্পনিক মান দিয়ে দেখানো হয়েছে কোন তাপমাত্রা কোথায় মাপা হয়।
চিত্র 4: মাপার পয়েন্টগুলো পাশাপাশি রাখলে TTD ও DCA পড়া সহজ
ধরে নেওয়া মান: স্যাচুরেশন তাপমাত্রা 180°C, ফিডওয়াটার 140 → 175°C, ড্রেন আউটলেট 145°C।
TTD = শেল সাইডের স্যাচুরেশন তাপমাত্রা − ফিডওয়াটার আউটলেট তাপমাত্রা। DCA = ড্রেন আউটলেট তাপমাত্রা − ফিডওয়াটার ইনলেট তাপমাত্রা। ডিসুপারহিটিং জোন থাকলে TTD ঋণাত্মক হতে পারে।
চিত্র 4-এ দুটোর মান 5 K রাখা হয়েছে শুধু সংজ্ঞা বোঝানোর জন্য; 5 K সব হিটারের পাস মার্ক নয়। একই লোডে ডিজাইন মান, গ্যারান্টি কন্ডিশন আর ওই হিটারেরই ভালো অবস্থার পুরোনো ডেটার সাথে তুলনা করুন।
EPRI উল্লেখ করেছে, প্রত্যাশিত TTD ও DCA সাধারণত হিট ব্যালান্স ডায়াগ্রাম থেকে নেওয়া হয়, আর নির্মাতার ডিজাইন ডেটা ব্যবহার করে আরও নিখুঁত পদ্ধতি দেয় ASME PTC 12.1।
শুধু একটা ধারণা দেওয়ার জন্য বলা যায়, হিটার লেভেল কন্ট্রোল নিয়ে EPRI-র একটি গাইডে উদাহরণ হিসেবে নেওয়া প্ল্যান্টের TTD সব লোডে প্রায় 3°C, আর পূর্ণ লোডে DCA প্রায় 5–8°C হওয়া উচিত বলা হয়েছে। আপনার হিটারের ডিজাইন মান আসবে তার নিজের হিট ব্যালান্স ও ডেটাশিট থেকে।
DCA দেখায় ড্রেন কুলিং জোন কেমন কাজ করছে, তাই যে হিটারে এই জোন নেই সেখানে এটি একইভাবে খাটে না। ডিসুপারহিটিং জোন আছে কি না তার ওপর TTD-র অর্থও বদলায়, আর কিছু ডিজাইন ঋণাত্মক TTD নিয়েই চলে। প্রতিটি সূচককে ড্রয়িংয়ে দেখানো গঠনের সাথে মিলিয়ে পড়ুন।
TTD বা DCA বদলালে কোন দিকে সন্দেহ যায়
প্রথমে দেখুন তাপের উৎস বদলেছে কি না। এক্সট্র্যাকশন প্রেশারের সাথে আউটলেট তাপমাত্রাও কমে থাকলে শেলের স্যাচুরেশন তাপমাত্রাও কমেছে, অর্থাৎ আগের আউটলেট তাপমাত্রায় পৌঁছানোর শর্তই বদলে গেছে। এক্সট্র্যাকশন প্রেশার ও ফিডওয়াটার ফ্লো মোটামুটি একই থাকার পরও TTD বেড়ে থাকলে হিট ট্রান্সফারের দিকে তাকান।
টেবিল 2-এ প্রচলিত কিছু প্যাটার্ন দেওয়া হলো। এগুলোকে রোগনির্ণয় নয়, অনুসন্ধানের সূত্র হিসেবে নিন: কয়েকটি লক্ষণ একসাথে মিললেও কারণ নিশ্চিত করতে ইন্সপেকশনের ফল বা ওয়াটার কেমিস্ট্রির ইতিহাস লাগে।
টেবিল 2: লক্ষণ, সম্ভাব্য কারণ ও কী আগে দেখবেন
একই লোড ও স্থির অবস্থার রিডিং তুলনা করুন। প্যাটার্নগুলো সাধারণ চিত্র, নিশ্চিত নয়।
| লক্ষণ | সম্ভাব্য কারণ | আগে দেখুন |
|---|---|---|
| আউটলেট তাপমাত্রা কম, এক্সট্র্যাকশন প্রেশারও কম | তাপের উৎসের দিকে পরিবর্তন (শেলের স্যাচুরেশন তাপমাত্রা কমেছে) | এক্সট্র্যাকশন প্রেশার, লোড, টারবাইনের অবস্থা |
| TTD বেশি, এক্সট্র্যাকশন প্রেশার ও ফ্লো স্থির | টিউবে ফাউলিং, প্লাগ করা টিউব, পানির লেভেল বেশি উঁচু (টিউব পানিতে ঢেকে গেছে), নন-কনডেন্সেবল গ্যাস জমা | লেভেল ইন্ডিকেশন, ভেন্ট ফ্লো, টিউব সাইডের প্রেশার ড্রপ |
| DCA বেশি | পানির লেভেল ড্রেন কুলিং জোনের প্রবেশমুখের সমান বা নিচে, ফলে জোনে স্টিম ঢুকছে; ড্রেন কুলারে ফ্ল্যাশিং | লেভেল ইন্ডিকেশন ও সেটপয়েন্ট, লেভেল কন্ট্রোল ভালভের সাড়া |
| টিউব সাইডের প্রেশার ড্রপ বেশি, তাপমাত্রা বৃদ্ধি কম | ফাউলিং বা টিউবের ভেতরে প্রবাহের পথে পরিবর্তন | একই ফ্লোতে তুলনা; ওয়াটার কেমিস্ট্রির রেকর্ড |
| ড্রেন ফ্লো বেশি, লেভেল দ্রুত উঠছে | টিউব লিক (টিউব সাইডের বেশি চাপের ফিডওয়াটার শেলে ঢুকছে); ড্রেন ভালভ বা ড্রেন লাইনের সমস্যাও হতে পারে | টিউব সাইড বনাম শেল সাইডের চাপ, লেভেল, ড্রেন ফ্লোর ট্রেন্ড |
TTD ও DCA-তে লেভেলের প্রভাব ফিডওয়াটার হিটার লেভেল কন্ট্রোল নিয়ে EPRI-র নির্দেশিকার ভিত্তিতে লেখা। হিটারকে দোষ দেওয়ার আগে প্রেশার ট্যাপের অবস্থান ও থার্মোমিটারের ত্রুটিও যাচাই করুন।
ফ্লো বাড়লে টিউব সাইডের প্রেশার ড্রপও বাড়ে, তাই শুধু প্রেশার ড্রপ বাড়া ফাউলিংয়ের প্রমাণ নয়। পরিষ্কার করা বা ইন্সপেকশনের সিদ্ধান্ত নেওয়ার আগে একই ফ্লো রেঞ্জের ট্রেন্ড তাপমাত্রা ও ওয়াটার কোয়ালিটির রেকর্ডের সাথে মিলিয়ে দেখুন।
ট্রেন্ড দেখার জন্য লগ রাখা
লোড, ফিডওয়াটার ফ্লো, প্রতিটি তাপমাত্রা, শেল প্রেশার আর পানির লেভেল একই সময়ে লিখে রাখলে দৈনিক লগ তুলনা করা সহজ হয়। একটি অ্যালার্মের ইতিহাসের চেয়ে লোড বদলের আগে-পরের ট্রেন্ড দেখা বেশি কাজের।
লগ শিটে সময়, লোড আর শেল প্রেশার থেকে হিসাব করা স্যাচুরেশন তাপমাত্রার কলাম যোগ করুন। শুধু থার্মোমিটারের রিডিং থাকা লগ দিয়ে তাপের উৎসের সমস্যা আর হিট ট্রান্সফারের সমস্যা আলাদা করা যায় না; চাপ যোগ করলে তা সম্ভব হয়।
ইনস্ট্রুমেন্টের দেরিতে সাড়া দেওয়ার বিষয়টিও মাথায় রাখুন। বড় লোড পরিবর্তনের ঠিক পরের রিডিংকে স্থির অবস্থার রিডিং ধরে নেবেন না।
ড্রেন ক্যাসকেড ও লেভেল কন্ট্রোল
বেশি চাপের হিটারের ড্রেন একে একে পরের কম চাপের হিটারে পাঠানোকে ক্যাসকেড বলে। এতে ড্রেনের তাপ পরের ধাপে আবার কাজে লাগে, তবে চাপের পার্থক্য আর ড্রেন ফ্লো নিয়ন্ত্রণ করতে হয়। কিছু প্ল্যান্টে আবার ড্রেন পাম্প দিয়ে সামনের দিকে ফিডওয়াটার লাইনে পাঠানো হয় (pumped forward); আপনার প্ল্যান্টে কোন ব্যবস্থা, তা P&ID-তে দেখে নিন।
উচ্চ চাপের ড্রেন কম চাপের হিটারে ঢুকলে এর একটা অংশ ফ্ল্যাশ হয়ে স্টিম হতে পারে। তাই ড্রেন পাইপ ও ভালভের সাইজ শুধু তরলের জন্য নয়, ফ্ল্যাশ স্টিমসহ দুই-দশার (two-phase) প্রবাহ ধরে বাছাই করতে হয়।
শেলের লেভেল বেশি উঁচু হলে টিউবের যে অংশে স্টিম ঘনীভূত হয়ে তাপ দেওয়ার কথা, তা ড্রেনের পানিতে ডুবে যায় এবং পারফরম্যান্স কমে। অস্বাভাবিক অবস্থায় এক্সট্র্যাকশন লাইন দিয়ে পানি উল্টো টারবাইনে চলে যেতে পারে, তাই নির্ধারিত অ্যালার্ম ও প্রোটেকশন গুরুত্বপূর্ণ। জীবাশ্ম জ্বালানির বিদ্যুৎকেন্দ্রের জন্য এই ঝুঁকিকে (turbine water induction) ASME TDP-1 আলাদাভাবে আলোচনা করে।
লেভেল বেশি নিচে নামলে ড্রেন কুলিং জোনে স্টিম ঢুকে যেতে পারে, ফলে ড্রেন ডিজাইন অনুযায়ী ঠান্ডা হয় না। স্বাভাবিক লেভেল প্রতিটি হিটারের ডিজাইন অনুযায়ী ঠিক করা থাকে; সব হিটারে খাটে এমন একটি উচ্চতা নেই।
চিত্র 5-এ দুটি হিটারের উদাহরণে স্বাভাবিক ড্রেনের পথ আর জরুরি পথ আলাদা করে দেখানো হয়েছে।
চিত্র 5: স্বাভাবিক ড্রেনের পথ আর জরুরি পথ আলাদা করে যাচাই করুন
বেশি শেল প্রেশারের হিটার থেকে পাশের কম শেল প্রেশারের হিটারে ড্রেন ফেরত নেওয়ার উদাহরণ। জরুরি ড্রেন কোথায় যাবে আর কী প্রোটেকশন চলবে, তা প্রতিটি প্ল্যান্টের ডিজাইনে ঠিক করা থাকে।
LC = লেভেল কন্ট্রোল। জরুরি ভালভ খোলার শর্ত, ফিডওয়াটার বাইপাস, এক্সট্র্যাকশন আইসোলেশন ও অন্যান্য ইন্টারলক এই নকশা থেকে বোঝা যায় না।
টিউব সাইডের চাপ শেল সাইডের চেয়ে বেশি থাকা অবস্থায় টিউব লিক হলে ফিডওয়াটার শেলে ঢোকে, ড্রেন ফ্লো বাড়ে এবং লেভেল দ্রুত উঠতে পারে। ড্রেন ভালভ খারাপ হলে বা ড্রেনের পথ আটকে গেলেও লেভেল বাড়তে পারে, তাই প্ল্যান্ট যে প্রোটেকশন দিয়ে ডিজাইন করা, সেটাই মেনে চলুন।
অপারেটররা সাধারণত দেখেন লেভেল গেজের রিডিং ট্রান্সমিটারের সিগন্যালের সাথে মেলে কি না, ভালভ সাড়া দিচ্ছে কি না, আর পরের দিকের চাপের অবস্থা স্বাভাবিক কি না। চালু অবস্থায় ইচ্ছেমতো লেভেল সরিয়ে পরীক্ষা করবেন না। প্ল্যান্টের প্রসিডিউরে যে সময়ে ও যে পদ্ধতিতে বলা আছে, সেভাবেই যাচাই করুন।
ভেন্ট নন-কনডেন্সেবল গ্যাস বের করে, তাই এর পথ ড্রেন থেকে আলাদা করে যাচাই করা উচিত। টিউবের কাছে জমা গ্যাস হিট ট্রান্সফার আটকে দেয়, তাই ভেন্ট ফ্লোকে কমিয়ে ফেলার মতো সাধারণ স্টিম অপচয় ভাববেন না।
লেভেলের সমস্যা, আউটলেট তাপমাত্রা কমা আর প্রেশার ড্রপের পরিবর্তন প্রায়ই একসাথে দেখা দেয়। প্রতিটি আলাদা করে না দেখে সময়ের ক্রমে খুঁজুন কোন ফ্লো বা কন্ট্রোলের পরিবর্তন আগে এসেছিল। এতে কোথায় ইন্সপেকশন করতে হবে তার পরিসর ছোট হয়ে আসে।
খরচ, প্রেশার ড্রপ ও জায়গা
হিটার যোগ করা মানে তাপ উদ্ধারের যন্ত্রের সাথে এক্সট্র্যাকশন স্টিম ও ড্রেন সামলানোর যন্ত্রপাতিও যোগ হওয়া। বিকল্প তুলনা করার সময় শুধু হিটারের দাম নয়, পাম্প, ভালভ, ইনস্ট্রুমেন্ট ও মেইনটেন্যান্সের জায়গাও ধরুন।
ছোট প্ল্যান্ট মানেই অনুপযুক্ত, বড় প্ল্যান্ট মানেই উপযুক্ত, এমন নয়। চলার ঘণ্টা, লোডের ওঠানামা, জ্বালানির দাম আর বিদ্যমান পাইপিং, সবই লাভ-খরচের হিসাব বদলে দেয়।
বেশি খরচ
প্রাথমিক খরচের মধ্যে আছে হিটার, সাপোর্ট, ফাউন্ডেশন, ইনসুলেশন, এক্সট্র্যাকশন পাইপিং ও ড্রেন পাইপিং। চাপের রেটিং অনুযায়ী ভালভ ও ইনস্ট্রুমেন্ট, আর প্রোটেকশন চালানোর কন্ট্রোল সিস্টেমের বাজেটও রাখুন।
পুরোনো প্ল্যান্টে নতুন হিটার বসালে শাটডাউনের সময় আর বিদ্যমান যন্ত্রের সাথে সংযোগের কাজও খরচের অংশ। বার্ষিক লাভ হিসেবে শুধু জ্বালানি সাশ্রয় ধরবেন না; ইন্সপেকশন খরচ, অক্সিলিয়ারি পাওয়ার আর বন্ধ থাকার সময়ও ধরুন।
একই ভিত্তিতে তুলনা করুন, যেমন একই বিদ্যুৎ উৎপাদনে জ্বালানি, বা একই জ্বালানিতে নিট উৎপাদন। ভিন্ন লোড বা ভিন্ন আবহাওয়ার অপারেটিং ডেটা তুলনা করলে হিটারের প্রভাব ভুল বোঝা হবে। গরম মৌসুমে কুলিং ওয়াটারের তাপমাত্রা বদলালে কনডেন্সারের অবস্থাও বদলায়, তাই সম্ভব হলে একই ঋতুর ডেটা মিলিয়ে তুলনা করুন।
ধাপ বাড়ালে সাইকেল ছোট ছোট ধাপে এক্সট্র্যাকশন স্টিম কাজে লাগাতে পারে, তবে হিট ট্রান্সফার এরিয়া, পাইপিং ও ইনস্ট্রুমেন্টও বাড়ে। মূল প্রশ্ন হলো, আরেকটি ধাপের লাভ কি বাড়তি নির্মাণ ও মেইনটেন্যান্স খরচের যোগ্য।
ফিডওয়াটারের বেশি প্রেশার ড্রপ
হিটারের টিউব ও চ্যানেলে ঘর্ষণ আর বাঁকের কারণে ফিডওয়াটারের চাপ কমে। পাইপিংসহ পুরো সিস্টেমের দরকারি হেড পাম্প সিলেকশনে ধরতে হয়।
শুধু রেটেড ফ্লোতে নয়, সর্বোচ্চ ফ্লো আর পুরো অপারেটিং রেঞ্জে প্রেশার ড্রপ যাচাই করুন। হিটার পরিষ্কার থাকা অবস্থায় ইনলেট-আউটলেট চাপ ও ফ্লো লিখে রাখলে পরে ফাউলিং বা আটকে যাওয়া ধরার একটা ভিত্তি থাকে।
বেশি চাপের হিটারে প্রেশার ড্রপ বেশি হবেই, এমন নয়। টিউবের ব্যাস, সংখ্যা, প্রবাহের পথের দৈর্ঘ্য আর পাসের সংখ্যাই প্রবাহের বাধা ঠিক করে, চাপের রেটিং নয়। টিউবে গতি কমালে প্রেশার ড্রপ কমে, কিন্তু হিট ট্রান্সফার আর হিটারের আকারে প্রভাব পড়ে, তাই হিট ট্রান্সফার আর পাম্পিং খরচ একসাথে বিচার করুন।
বেশি জায়গা
হিটারের নিজের জায়গার সাথে ইন্সপেকশন ও খোলার জায়গাও পরিকল্পনায় রাখুন। চ্যানেল কোন দিকে খোলে, টিউব কোথা থেকে পরীক্ষা করা হয়, আর কিছু ডিজাইনে টিউব বান্ডেল টেনে বের করার জায়গা, এগুলো দেখে নিন।
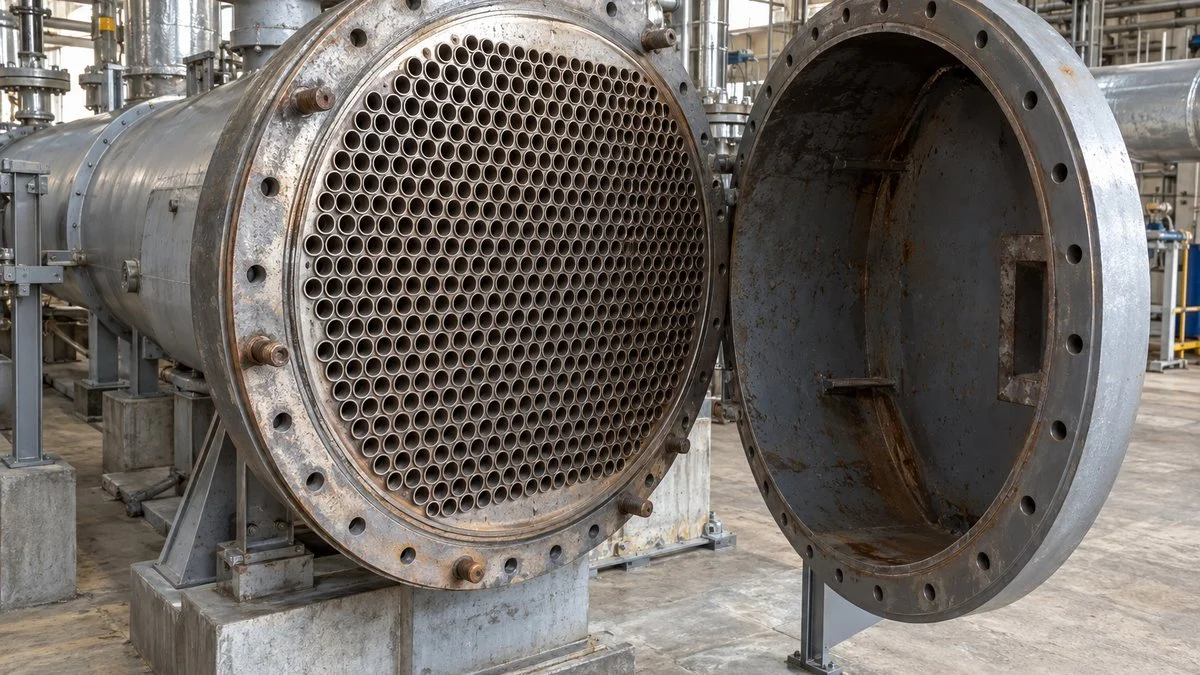
হিটারের চারপাশে ভালভ ও পাইপ ঠাসাঠাসি করে বসালে রুটিন চেক হয়তো চলবে, কিন্তু বড় মেরামত কঠিন হয়ে যায়। স্ক্যাফোল্ডিং, তোলার ব্যবস্থা আর বের করার পথ নির্মাতার মেইনটেন্যান্স নির্দেশনা ও ভবনের লেআউটের সাথে মিলিয়ে দেখুন।
আনুভূমিক আর খাড়া হিটারে শুধু মেঝের জায়গা নয়, সাপোর্টের ধরন আর মাথার ওপরের ফাঁকাও আলাদা। ড্রেনের উচ্চতা আর লাইনের বাধাও গুরুত্বপূর্ণ, তাই যেকোনো খালি জায়গায় হিটার বসিয়ে দেওয়া যায় না।
হিটার কেনা বা বদলানো: শর্তগুলো আগে মিলিয়ে নিন
বিড তুলনা করার সময় সব সাপ্লায়ারকে একই ইনলেট কন্ডিশন আর একই দরকারি আউটলেট কন্ডিশন দিন। ফিডওয়াটার ফ্লো ও চাপ, এক্সট্র্যাকশন স্টিমের কন্ডিশন বা ঢোকা ড্রেনে পার্থক্য থাকলে দরকারি এরিয়া, ম্যাটেরিয়াল ও ভালভের ক্ষমতা বদলে যায়।
রেটেড পয়েন্টে পারফরম্যান্স ঠিক থাকলেও স্টার্টআপ বা কম লোডে ড্রেন ঠিকমতো বের নাও হতে পারে। সাপ্লায়ারকে অপারেটিং রেঞ্জ আর স্টার্টআপ/শাটডাউনের শর্ত দিন, এবং এক্সট্র্যাকশন প্রেশার কমে গেলে ড্রেন কীভাবে সামলানো হবে তা নিশ্চিত করুন। কোন বিষয়গুলো মেলাতে হবে, তা টেবিল 3-এ দেওয়া হলো।
টেবিল 3: দাম তুলনার আগে তাপ, চাপ ও মেইনটেন্যান্সের শর্ত মিলিয়ে নিন
যেসব বিষয়ে স্পেসিফিকেশন আর কোটেশনে প্রায়ই অমিল থাকে, আর প্রতিটির জন্য কোন কাগজ দেখতে হবে।
| বিষয় | যে শর্ত মেলাতে হবে | যে কাগজ দেখবেন |
|---|---|---|
| থার্মাল পারফরম্যান্স | ফিডওয়াটার ফ্লো, ইনলেট কন্ডিশন, এক্সট্র্যাকশন স্টিমের কন্ডিশন, ঢোকা ড্রেন | হিট ব্যালান্স, গ্যারান্টি পয়েন্ট, অপারেটিং রেঞ্জ |
| পাম্পের পাওয়ার | ফিডওয়াটার সাইডে অনুমোদিত প্রেশার ড্রপ ও সর্বোচ্চ ফ্লো | প্রেশার ড্রপের হিসাব, সিস্টেম হেড পরিকল্পনা |
| চাপের রেটিং ও ম্যাটেরিয়াল | টিউব সাইড ও শেল সাইডের ডিজাইন কন্ডিশন, ওয়াটার কেমিস্ট্রি | যন্ত্রের স্পেসিফিকেশন, ম্যাটেরিয়াল তালিকা, ইন্সপেকশন প্রসিডিউর |
| লেভেল ও ড্রেন | স্বাভাবিক ড্রেনের গন্তব্য, কম লোড ও অস্বাভাবিক অবস্থার প্রবাহের পথ | সিস্টেম ডায়াগ্রাম, কন্ট্রোলের বর্ণনা, প্রোটেকশনের শর্ত |
| মেইনটেন্যান্স ও স্থাপন | খোলার দিক, তোলার ব্যবস্থা, বের করার পথ, শাটডাউনের দৈর্ঘ্য | লেআউট ড্রয়িং, মেইনটেন্যান্স নির্দেশনা, কাজের পরিধি (scope of work) |
একটি দামের উদাহরণ দেখে সাধারণ সিদ্ধান্তে যাবেন না। একই পারফরম্যান্স গ্যারান্টি আর একই স্থাপন ও মেইনটেন্যান্সের পরিধিতে মোট খরচ তুলনা করুন।
কেনার আগেই ঠিক করে নিন, চালুর পর পারফরম্যান্স কীভাবে যাচাই হবে। চাপ ও তাপমাত্রা মাপার পয়েন্ট, ফ্লোমিটারের শর্ত আর তুলনার লোড রেঞ্জ কমিশনিং রেকর্ডে লিখে রাখুন।
বদলানোর আগে-পরে শুধু আউটলেট তাপমাত্রা তুলনা করা, একই শর্তে সংশোধিত হিট ডিউটি বা তাপমাত্রার পার্থক্য তুলনার চেয়ে দুর্বল প্রমাণ। ইনস্ট্রুমেন্টও বদলানো হলে তার প্রভাব হিটারের পারফরম্যান্সের পরিবর্তন থেকে আলাদা রাখুন।
ইন্সপেকশন ও মেরামতের রেকর্ড
টিউব লিক সন্দেহ হলে টিউব সাইড ও শেল সাইডের চাপের পার্থক্যকে লেভেল ও ড্রেন ফ্লোর পরিবর্তনের সাথে মিলিয়ে দেখুন। চাপের অবস্থা অনুযায়ী লিকের দিক বদলাতে পারে, তাই শাটডাউনে যা দেখা যায়, চালু অবস্থায়ও তা একইভাবে আচরণ করবে বলে ধরে নেবেন না।
মেরামতের পরিকল্পনায় টিউবের ম্যাটেরিয়াল, দেয়ালের পুরুত্ব আর ক্ষতির অবস্থান দেখুন; শুধু লিক হওয়া টিউব ঠিক করাতেই কাজ সীমিত রাখবেন না। ক্ষতি এক জায়গায় জমে থাকলে ফ্লো-জনিত ভাইব্রেশন বা সাপোর্টের অবস্থার মতো বারবার হওয়ার কারণ খুঁজুন।
ওয়াটার কেমিস্ট্রি টিউবের পৃষ্ঠের অবস্থাকে প্রভাবিত করে, তাই ফিডওয়াটার ও ড্রেনের বিশ্লেষণের ফল মেইনটেন্যান্স রেকর্ডের সাথে যুক্ত রাখুন। ট্রিটমেন্টের শর্ত ম্যাটেরিয়ালের সাথে মানানসই কি না নিশ্চিত করুন, আর শুধু সাধারণ ওয়াটার কোয়ালিটি গাইডলাইন দেখে কেমিক্যাল ট্রিটমেন্ট বদলাবেন না।
হিটার খোলার কাজে গরম পানি আর অবশিষ্ট চাপ থাকে। শাটডাউন, আইসোলেশন, পানি নিষ্কাশন ও ঠান্ডা করার শর্ত প্ল্যান্টের ওয়ার্ক প্রসিডিউরে নিশ্চিত করুন। এগুলো শুধু টিউব সাইড নয়, যুক্ত সব সিস্টেমে (ফিডওয়াটারের পাশাপাশি এক্সট্র্যাকশন ও ড্রেন) প্রযোজ্য।
পারফরম্যান্স টেস্ট আর মেকানিক্যাল ইন্সপেকশন ভিন্ন তথ্য দেয়, তাই দুটোই ব্যবহার করুন। আউটলেট তাপমাত্রা ভালো থাকলেই টিউব অক্ষত, এমন প্রমাণ হয় না; প্রেশার পার্টস প্ল্যান্টের ইন্সপেকশন পরিকল্পনা অনুযায়ী পরীক্ষা করুন।
অপারেটিং কন্ডিশন, পারফরম্যান্স সূচক, ইন্সপেকশনের ফল ও মেরামত এক জায়গার ইতিহাসে রাখুন। পরের বার হিটার বদলানোর সময় হিট ট্রান্সফার এরিয়া আর মেইনটেন্যান্স সুবিধা ঠিক করার ভিত্তি হবে এই রেকর্ড।
যেসব মানদণ্ড ও আইন দেখতে পারেন: HEI, ASME ও বাংলাদেশ
আন্তর্জাতিক প্রকল্পে মালিক ও কনসালট্যান্টরা প্রায়ই নিচের মার্কিন মানদণ্ডগুলোর কথা বলেন। হিটারটি এর কোনোটি মেনে ডিজাইন বা টেস্ট করা হয়েছে কি না, তা সাপ্লায়ারকে জিজ্ঞেস করুন।
- HEI Standards for Closed Feedwater Heaters (HEI 2622, 9th edition): হিট এক্সচেঞ্জ ইনস্টিটিউটের মানদণ্ড, যাতে হিটারের পারফরম্যান্স, টিউব সাইডের প্রেশার লস, মেকানিক্যাল ও ম্যাটেরিয়াল ডিজাইন আছে। বর্তমান সংস্করণ কোনটি, তা HEI বা স্ট্যান্ডার্ড বিক্রেতার কাছে যাচাই করুন।
- ASME PTC 12.1-2015, Closed Feedwater Heaters: TTD, DCA এবং টিউব সাইড ও শেল সাইডের প্রেশার লস নির্ধারণের পারফরম্যান্স টেস্ট কোড। ASME 2015 সংস্করণকে R2026 (stabilized maintenance) হিসেবে দেখায়। পার্শিয়াল-পাস ড্রেন কুলিং জোনওয়ালা হিটারে এটি প্রযোজ্য নয়।
- ASME TDP-1-2023, Prevention of Water Damage to Steam Turbines Used for Electric Power Generation: Fossil-Fueled Plants: হিটার আইসোলেশন সিস্টেমসহ টারবাইনে পানি ঢোকা (water induction) ঠেকানোর ব্যবস্থা নিয়ে।
বাংলাদেশে বয়লার নিয়ে এখন বয়লার আইন, ২০২২ (2022 সনের 6 নং আইন) আছে, যা 1923 সালের Boilers Act-এর জায়গা নিয়েছে। কারখানার বয়লারের পরিদর্শন করে প্রধান বয়লার পরিদর্শকের কার্যালয় (Office of the Chief Inspector of Boilers)। পুরোনো 1923 সালের আইনের সংজ্ঞায় ফিড পাইপ ও ইকোনোমাইজার ছিল, কিন্তু ফিডওয়াটার হিটার আলাদাভাবে এই আইনের আওতায় পড়ে কি না, তা আমরা নিশ্চিত হতে পারিনি। আপনার প্ল্যান্টের হিটার রেজিস্ট্রেশন বা পরিদর্শনের আওতায় আছে কি না, তা কমপ্লায়েন্স টিম ও বয়লার পরিদর্শকের কার্যালয়ের কাছে যাচাই করুন।
Bangladesh Labour Act 2006-এর নিরাপত্তা অধ্যায়েও চাপের যন্ত্র (pressure plant) নিয়ে একটি ধারা আছে; প্রচলিত ইংরেজি পাঠে এটি ধারা 71। এর বর্তমান শর্ত সরকারি পাঠ থেকে আপনার সেফটি ও কমপ্লায়েন্স টিমের সাথে মিলিয়ে নিন। শেল ও চ্যানেলের জন্য কোন প্রেশার ভেসেল কোড প্রযোজ্য, জাপানি কোড না ASME, তা প্রকল্প ও স্থাপনের দেশের ওপর নির্ভর করে। এই লেখার জন্য আমরা BSTI-র (বাংলাদেশ স্ট্যান্ডার্ডস অ্যান্ড টেস্টিং ইনস্টিটিউশন) কোনো BDS মানদণ্ড শনাক্ত করতে পারিনি, যা ফিডওয়াটার হিটার বা প্রেশার ভেসেলে সরাসরি প্রযোজ্য। এর মানে এই নয় যে কোনো মানদণ্ড নেই; প্রকল্পের চুক্তির নথি ও কর্তৃপক্ষের কাছে যাচাই করুন। তাই ধরে না নিয়ে সাপ্লায়ার, EPC কনসালট্যান্ট ও স্থানীয় কর্তৃপক্ষের কাছে নিশ্চিত হয়ে নিন।
চেকলিস্ট: TTD বা DCA সরে গেলে
স্থির অবস্থায় পারফরম্যান্স ধীরে ধীরে কমতে থাকলে, শাটডাউন বা পরিষ্কারের কথা তোলার আগে এই তালিকাটা মিলিয়ে নিন। high-high লেভেল অ্যালার্ম, দ্রুত লেভেল বৃদ্ধি বা অন্য জরুরি লক্ষণ দেখা দিলে তালিকা নয়, প্ল্যান্টের নির্ধারিত প্রোটেকশন ও জরুরি প্রসিডিউর আগে মেনে চলুন।
- রিডিংগুলো কি স্থির অবস্থার, আর বেসলাইনের সাথে তুলনীয় লোডে নেওয়া?
- এক্সট্র্যাকশন প্রেশার কি বদলেছে? বর্তমান শেল প্রেশার থেকে স্যাচুরেশন তাপমাত্রা আবার হিসাব করুন।
- ফিডওয়াটার ফ্লো বা ফিডওয়াটার ইনলেট তাপমাত্রা কি বদলেছে?
- লেভেল গেজ আর লেভেল ট্রান্সমিটার কি একই কথা বলছে? লেভেল কি স্বাভাবিক সেটপয়েন্টে?
- লেভেল কন্ট্রোল ভালভ কি স্বাভাবিকভাবে সাড়া দিচ্ছে, আর এর খোলার মাত্রা কি বেসলাইন থেকে আলাদা?
- ভেন্ট লাইন কি খোলা এবং ডিজাইন অনুযায়ী প্রবাহ আছে?
- একই ফ্লোতে টিউব সাইডের প্রেশার ড্রপ কি বেড়েছে?
- ড্রেন ফ্লো কি বেড়েছে, বা লেভেল কি অস্থির হয়েছে (টিউব লিকের সম্ভাবনা)?
- থার্মোমিটার ও প্রেশার ট্যাপ কি বেসলাইন নেওয়ার সময়ের জায়গাতেই আছে, আর ক্যালিব্রেশন কি ঠিক আছে?
- হিটারে কি ডিসুপারহিটিং জোন ও ড্রেন কুলিং জোন আছে? (এতে TTD ও DCA-র অর্থ বদলায়।)
- হিটারের ডেটাশিট বা হিট ব্যালান্সে ডিজাইন TTD ও DCA কত?
জাপানি সাপ্লায়ারকে যে প্রশ্নগুলো পাঠাবেন
হাতে পাওয়া কাগজে উত্তর না থাকলে এই প্রশ্নগুলো পাঠান। জাপানি সাপ্লায়ার বা EPC-র সাথে লেখালেখি সাধারণত ইংরেজিতে হয়, তাই প্রতিটি প্রশ্নের ইংরেজি রূপও দেওয়া হলো।
- প্রতিটি হিটারে কোন কোন জোন আছে? (Which zones does each heater have: desuperheating, condensing, drain cooling?)
- রেটেড লোড ও আংশিক লোডে প্রতিটি হিটারের ডিজাইন TTD ও DCA কত? (Design TTD and DCA at rated and partial loads?)
- স্বাভাবিক লেভেলের সেটপয়েন্ট কত, আর high, high-high ও low অ্যালার্ম লেভেল কত?
- স্বাভাবিক ড্রেন আর জরুরি ড্রেন কোথায় যায়, আর জরুরি ড্রেন ভালভ কোন শর্তে খোলে?
- আপনাদের ডায়াগ্রামে "No. 1" (第1抽気) এক্সট্র্যাকশন কোনটি: সবচেয়ে বেশি চাপের, নাকি সবচেয়ে কম চাপের?
- এক্সট্র্যাকশন লাইন দিয়ে টারবাইনে পানি ঢোকা ঠেকাতে কী প্রোটেকশন আছে (extraction isolation, non-return valve, high-high level trip)?
- কোনো হিটার সার্ভিসের বাইরে রাখলে কোন শর্তে চালানো যায় (বাইপাস, লোড সীমা)?
- হিটারের ডিজাইন কোন মানদণ্ড ও সংস্করণ মেনে (যেমন HEI)? (Which standards and editions govern the heater design?)
- পারফরম্যান্স অ্যাকসেপ্ট্যান্স টেস্ট কোন কোড ও সংস্করণ মেনে (যেমন ASME PTC 12.1)? (Which code and edition govern the performance acceptance test?)
- টিউবের ম্যাটেরিয়াল কী, আর ওয়াটার কেমিস্ট্রির কোন সীমা প্রযোজ্য?
ইংরেজি ইমেইলের নমুনা
বন্ধনীর অংশগুলো নিজের প্ল্যান্ট অনুযায়ী বদলে নিন।
Subject: [Plant name] HP Heater No. [X]: Design TTD/DCA and level settings
Dear [Name],
Over the past [period], the feedwater outlet temperature of HP Heater No. [X] (高圧給水加熱器) has dropped by about [value] °C at [load] % load. Extraction pressure and feedwater flow are about the same as our baseline.
Our calculated TTD has risen from [value] K to [value] K, and DCA from [value] K to [value] K.
To help us find the cause, could you kindly send the following?
- Design TTD and DCA at [load] % and 100% load
- Normal level setpoint and alarm levels, with their reference elevation
- Whether this heater has desuperheating and drain cooling zones
- Recommended checks for venting and level control before an internal inspection
Our trend data is attached. Thank you for your support.
Best regards,
[Name]
[Company]
এই গাইডের সীমা
- উদাহরণের সব সংখ্যা (ফ্লো, এনথালপি, তাপমাত্রা) কাল্পনিক, শুধু পদ্ধতি দেখানোর জন্য।
- টেবিল 2-এর প্যাটার্নগুলো সাধারণ চিত্র, নিশ্চিত নয়। একসাথে কয়েকটি কারণ কাজ করতে পারে, আর নিশ্চিত হতে ইন্সপেকশনের ফল লাগে।
- EPRI থেকে নেওয়া TTD ও DCA-র মান শুধু ধারণার জন্য। আপনার হিটারের ডিজাইন মানই চূড়ান্ত।
- বাংলাদেশের আইন ও BSTI নিয়ে যা লেখা হয়েছে, তা আমাদের দেখা সূত্রের ভিত্তিতে, আইনি পরামর্শ নয়। প্রযোজ্যতা কমপ্লায়েন্স টিম ও কর্তৃপক্ষের কাছে যাচাই করুন।
- হিটারের বিন্যাস, জোন, ড্রেন সিস্টেম ও প্রোটেকশন লজিক নির্মাতা ও প্ল্যান্ট ভেদে আলাদা। প্ল্যান্টের প্রসিডিউর ও সাপ্লায়ারের নির্দেশনা মেনে চলুন।
- অপারেশন, আইসোলেশন ও ইন্সপেকশনের সিদ্ধান্ত প্রযোজ্য কোড ও স্থানীয় বিধি অনুযায়ী প্ল্যান্টের দায়িত্বপ্রাপ্ত প্রকৌশলীদের।
সাধারণ প্রশ্ন (FAQ)
LP আর HP ফিডওয়াটার হিটারের পার্থক্য কী?
মূল পার্থক্য ফিডওয়াটারের চাপে। LP হিটার বসে ডিএরেটরের আগে, HP হিটার বসে বয়লার ফিড পাম্পের পরে। শেল সাইডের এক্সট্র্যাকশন প্রেশার আর টিউব সাইডের ফিডওয়াটার প্রেশার আলাদা, তাই স্পেসিফিকেশনে দুটোই দেখুন।
স্টিম বের করে নিলে দক্ষতা বাড়ে কেন?
এক্সট্র্যাকশনে টারবাইনের পরের স্টেজের কাজ কমে, কিন্তু ফিডওয়াটার আগে গরম হওয়ায় বয়লারকে কম তাপ দিতে হয়। এক্সট্র্যাকশন পয়েন্ট ও ধাপের সংখ্যা এমনভাবে ডিজাইন করা হয়, যাতে নিট কাজ ÷ তাপ ইনপুটের অনুপাত বাড়ে।
ডিএরেটর কি ফিডওয়াটার হিটার?
হ্যাঁ। রিজেনারেটিভ সাইকেলে একে সরাসরি সংস্পর্শের (direct-contact, open) ফিডওয়াটার হিটার হিসেবে ধরা যায়। এটি স্টিম মিশিয়ে পানি গরম করে আর দ্রবীভূত গ্যাস দূর করে, তাই ক্লোজড হিটারের মতো নয়, এখানে দুই প্রবাহ মেশে।
ফিডওয়াটার কি এক্সট্র্যাকশন স্টিমের স্যাচুরেশন তাপমাত্রার চেয়ে বেশি গরম হয়ে বের হতে পারে?
হ্যাঁ, ডিসুপারহিটিং জোনওয়ালা হিটারে। এই জোন এক্সট্র্যাকশন স্টিমের সুপারহিট কাজে লাগায়, তাই ফিডওয়াটার আউটলেট শেলের চাপে স্যাচুরেশন তাপমাত্রা ছাড়িয়ে যেতে পারে, আর TTD ঋণাত্মক হয়।
TTD ও DCA যত কম, তত ভালো?
নিয়ম হিসেবে নয়। হিটারের ডিজাইন, গঠন আর একই অপারেটিং কন্ডিশনে তার নিজের বেসলাইনের সাথে মিলিয়ে বিচার করুন। বিশেষ করে ডিসুপারহিটিং জোন আছে কি না তার ওপর TTD-র অর্থ বদলায়, আর কিছু ডিজাইনে TTD ঋণাত্মক।
একটি হিটার বন্ধ রেখে কি প্ল্যান্ট চালানো যায়?
এটা নির্ভর করে ফিডওয়াটার বাইপাস, এক্সট্র্যাকশন আইসোলেশনের ব্যবস্থা আর বয়লারের ফিডওয়াটার তাপমাত্রার সীমার ওপর। হিটার ছাড়া চালানোর অনুমোদিত লোড ও প্রোটেকশনের ধাপ প্ল্যান্টের অপারেটিং প্রসিডিউরে দেখে নিন।
সূত্র
- TTD ও DCA-র সংজ্ঞা, জোন, ডিসুপারহিটিং জোনে ঋণাত্মক TTD: EPRI, "Turbine Cycle Heat Rate Monitoring" (1012220)
- ভুল লেভেলে DCA ও TTD-র পরিবর্তন, উদাহরণের মান, টারবাইনে পানি ঢোকা: EPRI, feedwater heater and drain tank level control guide (1003472)
- ASME PTC 12.1-এর পরিধি ও অবস্থা: ASME, "PTC 12.1 Closed Feedwater Heaters"
- HEI 2622, 9th edition: Accuris, HEI Standards for Closed Feedwater Heaters
- ASME TDP-1-2023: ASME, TDP-1-2023 table of contents
- রিজেনারেটিভ র্যাঙ্কিন সাইকেল: University of Waterloo, regenerative Rankine cycle
- হিট রেট উন্নয়ন: EPRI, Heat Rate Improvement Reference Manual
- টিউব লিকের লক্ষণ (লেভেল কন্ট্রোল ভালভের অবস্থান, ড্রেন ফ্লো): Heat Exchanger World, "Feedwater heater leak detection"
- ফিডওয়াটার হিটারের মডেল: Argonne National Laboratory, feedwater heater model
- বয়লার আইন, ২০২২: bdlaws.minlaw.gov.bd; 1923 সালের আইন: শিল্প মন্ত্রণালয়, Boilers Act 1923 (PDF)
- Bangladesh Labour Act 2006 (2018 পর্যন্ত সংশোধিত ইংরেজি পাঠ): OGR Legal (PDF)
- LP ও HP ফিডওয়াটার হিটারের পণ্য: Seo Koatsu Kogyo, LP feedwater heater (জাপানি); HP feedwater heater (জাপানি)
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: 給水加熱器とは?低圧・高圧の違いと再生サイクル、抽気量の計算
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।