5S কেন টেকে না? কারণ, সমাধান ও পাঁচটি জাপানি শব্দের অর্থ
জাপানি মূল কোম্পানির পরিদর্শন বা ক্রেতার অডিটের আগের দিন পুরো লাইন ঝকঝকে থাকে। শ্যাডো বোর্ডে সব টুল ঝুলছে, আইল ফাঁকা, প্রতিটি র্যাকে লেবেল লাগানো। এক সপ্তাহ পরেই দেখা যায় আইলে আবার কার্টন জমেছে, আর টর্ক রেঞ্চটি পড়ে আছে মেশিনের গার্ডের ওপর।
বাংলাদেশের জাপানি মালিকানাধীন কারখানা বা জাপানি গ্রাহকের সঙ্গে কাজ করা কারখানায় (গার্মেন্টস, ইলেকট্রনিক্স, গাড়ি ও মোটরসাইকেল সংযোজন, অর্থনৈতিক অঞ্চল বা ইপিজেড) এই চক্র অনেকেরই চেনা। হয়তো আপনাকেই এটি ঠিক করার দায়িত্ব দেওয়া হয়েছে।
5S হলো কর্মস্থল বাছাই করা, গোছানো ও পরিষ্কার রাখা, এবং সেই অবস্থা ধরে রাখার কাজ। 5S টিকে না থাকলে কারণটা সাধারণত চারটি জায়গার কোনো একটিতে থাকে: উদ্দেশ্য কীভাবে বোঝানো হয়েছে, নিয়ম কীভাবে লেখা হয়েছে, অডিটে পাওয়া সমস্যা আসলে ঠিক হচ্ছে কি না, আর ম্যানেজাররা ফ্লোরকে প্রয়োজনীয় সময় ও সিদ্ধান্ত দিচ্ছেন কি না। শুধু "শৃঙ্খলার অভাব" বললে পুরো কারণ বোঝা যায় না।
এই লেখায় প্রথমে পাঁচটি জাপানি শব্দের আসল অর্থ দেখব, কারণ শুধু প্রচলিত ইংরেজি নাম দেখলে সবচেয়ে গুরুত্বপূর্ণ অংশটি সহজে চোখ এড়িয়ে যেতে পারে। এরপর থাকছে 5S টিকে না থাকার লক্ষণ, কারণ খোঁজার উপায়, প্রতিটি কারণের সমাধান, 5S চালু রাখার রুটিন, টিকেছে কি না মাপার উপায়, আর একটি মডেল এরিয়া থেকে ছয় ধাপে আবার শুরু করার পদ্ধতি।
সূচিপত্র
5S কী: পেছনের পাঁচটি জাপানি শব্দ
5S-এর পাঁচটি S হলো পাঁচটি জাপানি শব্দের রোমান হরফের প্রথম অক্ষর: 整理 (seiri), 整頓 (seiton), 清掃 (seiso), 清潔 (seiketsu) এবং 躾 (shitsuke)। বাংলাদেশের অনেক কারখানায় এগুলো ইংরেজি নামে শেখানো হয়: Sort, Set in Order, Shine, Standardize ও Sustain। জাপানের উৎপাদন ব্যবস্থাপনার পরিভাষার মান JIS Z 8141:2022 (পরিভাষা নম্বর 5603) 5S-কে কর্মস্থল ব্যবস্থাপনার ভিত্তি হিসেবে পাঁচটি কাজ বলে সংজ্ঞায়িত করেছে, এবং প্রতিটির ছোট সংজ্ঞাও দিয়েছে।
নিচের সারণিতে JIS-এর সংজ্ঞার পাশে দেখানো হয়েছে, "শুধু দেখানোর জন্য" 5S আর সত্যিই টিকে থাকা 5S-এর মধ্যে পার্থক্য কোথায়।
দুটি কারখানাই বলতে পারে "আমরা 5S করি", অথচ দুজনের কাজ একেবারে আলাদা হতে পারে।
(Sort)
(Set in Order)
(Shine)
(Standardize)
(Sustain)
সংজ্ঞাগুলো JIS Z 8141:2022, পরিভাষা 5603-এর টীকা থেকে সংক্ষেপে নেওয়া। বন্ধনীর ইংরেজি নামগুলো প্রচলিত নাম, JIS-এর অংশ নয়। "দেখানোর জন্য" ও "টিকে থাকা" কলাম দুটি আমাদের নিজস্ব সারসংক্ষেপ।
পাঁচটির মধ্যে দুটি শব্দ প্রায়ই ভুলভাবে বোঝা হয়। Seiketsu-এর আক্ষরিক অর্থ "পরিষ্কার" বা "স্বাস্থ্যসম্মত", আর JIS-এর সংজ্ঞা একটি অবস্থার কথা বলে: প্রথম তিনটি S বারবার হচ্ছে বলে কর্মস্থল পরিষ্কার থাকছে। ইংরেজি নাম "Standardize" শুনলে মনে হতে পারে কাজটা হলো নিয়মের কাগজ লেখা, কিন্তু JIS দেখে ফলাফল: পরিষ্কার অবস্থা ধরে রাখা।
Shitsuke জাপানি ভাষায় সাধারণ শব্দ, যার মানে শিশুকে আদব-কায়দা শেখানো, তাই একে সহজেই "শাসন" বা "ডিসিপ্লিন" বলে ধরে নেওয়া হয়। JIS-এর সংজ্ঞা এর চেয়ে সরু: যা ঠিক করা হয়েছে তা সবসময় মেনে চলা এবং অভ্যাসে পরিণত করা। দুটি শব্দের কোনোটিই মানুষকে বকাঝকা করা বা পরিদর্শনের জন্য মেঝে চকচকে করার কথা বলে না, দুটিই একটি চলমান অবস্থার কথা বলে।
এভাবে দেখলে "5S টিকছে না" কথাটার একটি নির্দিষ্ট অর্থ দাঁড়ায়। কারখানায় seiri, seiton ও seiso অন্তত একবার করা হয়েছে, কিন্তু seiketsu ও shitsuke চলছে না। জাপানে 5S-কে কাইজেন (kaizen) ও মান নিয়ন্ত্রণের ভিত্তি ধরা হয়, তাই 5S দুর্বল হলে স্ট্যান্ডার্ড ওয়ার্ক ও অপচয় কমানোর সুফলও সাধারণত দুর্বল হয়ে পড়ে।
5S টিকে না থাকার লক্ষণ
আসল সমস্যা ফ্লোর অগোছালো হওয়া নয়। সমস্যা হলো, গোছানো অবস্থা শুধু বিশেষ দিনে দেখা যায়, যেমন অডিট বা গ্রাহক পরিদর্শনের আগের দিন।
নিচের সারণিতে সাধারণ লক্ষণ, ফ্লোরে কী প্রশ্ন করবেন, সম্ভাব্য কারণ আর প্রথম পদক্ষেপ দেওয়া হলো। একটি লক্ষণের একাধিক কারণ থাকতে পারে, তাই কয়েকটি সারি একসঙ্গে মিলে গেলেও অস্বাভাবিক কিছু নয়।
প্রতিটি লক্ষণের জন্য: প্রথমে কোন প্রশ্ন করবেন, সম্ভাব্য কারণ, আর প্রথম পদক্ষেপ।
সম্ভাব্য কারণগুলো শুরু করার একটি সূত্র মাত্র। একটি লক্ষণে প্রায়ই একাধিক কারণ মিশে থাকে।
কারণ খোঁজার চারটি জায়গা
5S কেন টিকছে না, তা চারটি চেকপয়েন্ট দিয়ে খুঁজে বের করা যায়: উদ্দেশ্য, নিয়ম, ফাইন্ডিংয়ের ফলো-আপ এবং ম্যানেজারের সহায়তা। এটি কারণের পূর্ণ তালিকা নয়, বরং নিজের এরিয়ায় কোথা থেকে শুরু করবেন তা ঠিক করার একটি উপায়। বেশির ভাগ কারখানায় দুই বা তার বেশি চেকপয়েন্ট একসঙ্গে মিলে যায়।
যে চেকপয়েন্টে উত্তর "না", সেটি আগে পর্যালোচনা করুন।
উদ্দেশ্য বাস্তব সমস্যার সঙ্গে যুক্ত নয়
5S যদি শুধু "এটা বেসিক" বা "গ্রাহকের অডিটে লাগবে" বলে শুরু হয়, তাহলে ফ্লোরের কাছে এটা কেবল বাড়তি কাজ মনে হয়। জাপানের ক্ষুদ্র ও মাঝারি উদ্যোগ এবং আঞ্চলিক উদ্ভাবন সংস্থা (Organization for Small & Medium Enterprises and Regional Innovation, SMRJ) 5S-কে মান, খরচ ও ডেলিভারি (QCD) উন্নত করার একটি উপায় হিসেবে বর্ণনা করে। সংস্থাটি আরও বলে, শুরুতেই ব্যবস্থাপনার পক্ষ থেকে ব্যাখ্যা করা উচিত কোম্পানি কেন এটা করছে, যাতে উদ্দেশ্য ও লক্ষ্য পুরো কোম্পানিতে সবাই জানে।
যাচাই করা সহজ। একজন অপারেটরকে জিজ্ঞেস করুন, "5S করলে আপনার কোন কাজটা সহজ হয়?" উত্তর যদি "জায়গাটা পরিষ্কার দেখায়" বা "বকা খেতে হয় না" পর্যন্তই থামে, তাহলে উদ্দেশ্য এখনো আসল কাজ পর্যন্ত পৌঁছায়নি।
নিয়ম এমন যে মানা সম্ভব নয়
SMRJ-এর ব্যবসা সহায়তা ওয়েবসাইট J-Net21 5S-এর নিয়ম না মানার কারণগুলোকে দুই ভাগে ভাগ করে। একটি হলো অপারেটরের অবহেলা। অন্যটি হলো, কাজের পরিবেশ বদলে গেছে, ফলে পুরনো নিয়ম আর খাপ খায় না।
দ্বিতীয় ভাগের উদাহরণ হিসেবে J-Net21 বলে: প্রসেস বদলে যাওয়ায় নির্দিষ্ট জায়গায় ফেরত রাখা কঠিন হয়ে গেছে, নিয়ম অস্পষ্ট, কিংবা জিনিস এত বেশি যে একই জায়গায় আঁটে না। এসব ক্ষেত্রে মানুষ চাইলেও নিয়ম মানতে পারেন না, তাই লেবেল আর আসল জিনিস না মিললে আগে এই ভাগটাই সন্দেহ করুন।
ফাইন্ডিংয়ের সংশোধন শেষ পর্যন্ত যাচাই হয় না
একই J-Net21 নির্দেশিকা 5S-কে PDCA (পরিকল্পনা-কাজ-যাচাই-সংশোধন) চক্রে চালানোর কথা বলে। সেখানে বলা হয়েছে, নিয়ম লেখা নয়, বরং নিয়ম চালুর পর যাচাই আর সংশোধনই 5S-কে বাস্তব করে তোলে। অনেক কারখানা নিয়ম লেখা আর প্রথম বড় পরিষ্কারে প্রচুর শক্তি দেয়, তারপর যাচাই ধীরে ধীরে থেমে যায়।
নিয়মিত 5S প্যাট্রল (ফ্লোর পরিদর্শন) করার পরও যদি 5S না টেকে, তাহলে প্রতিটি ফাইন্ডিংয়ের পর কী হয় তা দেখুন। ফাইন্ডিংয়ের তালিকা না থাকলে, শেষ তারিখ না থাকলে, বা ঠিক হয়েছে কি না কেউ নিশ্চিত না করলে, আপনার কাছে পরিদর্শন আছে কিন্তু সংশোধন নেই।
ম্যানেজারদের সহায়তা যথেষ্ট নয়
গোছানোর সময় শিডিউলে না থাকলে ব্যস্ত দিনে সেটা বাদ পড়ে যায়। নতুন শেলফ বসানো, রাখার জায়গা সরানো বা বছরের পর বছর অব্যবহৃত কোনো ফিক্সচার বাতিল করা, এসব সিদ্ধান্ত অপারেটররা একা নিতে পারেন না। সময়, জায়গা আর সিদ্ধান্ত, এই তিনটি শুধু ম্যানেজাররাই দিতে পারেন।
J-Net21 আরও বলে, শুধু স্লোগান আর মুখের ব্যাখ্যায় 5S ঠিকমতো চলে না; shitsuke-ই এটাকে টিকিয়ে রাখে, আর কারখানা প্রধান বা কোম্পানির প্রেসিডেন্টের নিজে পুরো কোম্পানিতে এর নেতৃত্ব দেওয়া উচিত। "আমরা ফ্লোরের ওপর ছেড়ে দিয়েছি" কথাটার আসল মানে "কেউ সিদ্ধান্ত নিচ্ছে না" কি না, তা যাচাই করুন।
প্রতিটি কারণের সমাধান
প্রতিটি সমাধান চারটি চেকপয়েন্টের একটির সঙ্গে মিলে যায়। সব একসঙ্গে করার দরকার নেই; চিত্র ৩-এ যেসব চেকপয়েন্টে "না" এসেছে, সেখান থেকে শুরু করুন।
উদ্দেশ্যকে "খোঁজা, হোঁচট খাওয়া, ভুল করা" দিয়ে বলুন
উদ্দেশ্যকে এমন সমস্যায় রূপ দিন, যা অপারেটররা প্রতিদিন টের পান। তিনটি ভালো কাজ করে: খোঁজা, হোঁচট খাওয়া আর ভুল করা। টুল খুঁজতে সময় নষ্ট বন্ধ করা, আইলে কেউ যেন হোঁচট না খায়, আর দেখতে একরকম দুটি পার্টসের মধ্যে ভুলটা যেন তোলা না হয়। এভাবে বললে 5S হয়ে ওঠে নিজের কাজ সহজ করার উপায়।
নিরাপত্তাও এর একটি কারণ। জাপানের স্বাস্থ্য, শ্রম ও কল্যাণ মন্ত্রণালয় (MHLW) 4S-কে (প্রথম চারটি S) নিরাপদ ও স্বাস্থ্যকর কর্মস্থল তৈরি এবং উৎপাদনশীলতা বাড়ানোর কাজ হিসেবে বর্ণনা করে, আর জোর দেয় যে পরিষ্কার রাখা পড়ে যাওয়ার মতো দুর্ঘটনা ঠেকাতে সাহায্য করে। জাপানের শিগা শ্রম ব্যুরোর প্রশিক্ষণ উপকরণ এটাকে আরও স্পষ্ট করে: seiri আইল ও কাজের জায়গায় নিরাপদে কাজ করার মতো জায়গা নিশ্চিত করে, আর seiso মেঝে থেকে পানি ও তেল সরিয়ে পিছলে পড়া ঠেকায়।
জাপানের ২০২৫ সালের চূড়ান্ত হিসাবে, উৎপাদন খাতে ২৬,৩৭১ জন শ্রমিক মারা গেছেন বা আহত হয়ে চার দিন বা তার বেশি কাজ থেকে ছুটিতে ছিলেন। এর মধ্যে পড়ে যাওয়ার ঘটনা ৫,৭৩২টি, অর্থাৎ প্রায় প্রতি পাঁচটিতে একটি, যা যন্ত্রের অংশের মাঝে চেপে যাওয়া বা চলন্ত অংশে জড়িয়ে যাওয়ার (৫,৯৯২) পরেই দ্বিতীয় সর্বোচ্চ।
বাংলাদেশেও একই বিষয় আইনে আছে। বাংলাদেশ শ্রম আইন ২০০৬-এর ধারা ৫১ (পরিচ্ছন্নতা) অনুযায়ী মেঝে, কাজের কক্ষ, সিঁড়ি ও চলাচলের পথ থেকে প্রতিদিন ঝাড়ু দিয়ে ময়লা সরাতে হয়। ধারা ৭২ (মেঝে, সিঁড়ি ও চলাচলের পথ) বলে, চলাচলের পথ ও সিঁড়ি পরিষ্কার, প্রশস্ত ও সব বাধামুক্ত রাখতে হবে।
তবে 5S করলেই আইনের সব শর্ত পূরণ হয়ে যায় না। এখানে ২০১৮ পর্যন্ত সংশোধনসহ ইংরেজি পাঠ দেখা হয়েছে, আর ইপিজেডের কারখানায় আলাদা শ্রম আইন প্রযোজ্য হতে পারে; আপনার কারখানায় কোন আইন ও কোন সংশোধন প্রযোজ্য, তা নিরাপত্তা দায়িত্বপ্রাপ্ত ব্যক্তি বা কমপ্লায়েন্স বিভাগের সঙ্গে মিলিয়ে নিন।
নিয়ম এমনভাবে লিখুন যাতে মানা যায়
Seiri সাধারণত "দরকারি" আর "অদরকারি"-র সীমারেখায় এসে আটকে যায়। J-Net21 রেড ট্যাগ পদ্ধতির কথা বলে, যেখানে আগে মানদণ্ড ঠিক করা হয়: আগামী এক মাসের প্রোডাকশন প্ল্যানে যা ব্যবহার হবে তা দরকারি, বাকি সবকিছুতে লাল ট্যাগ লাগানো হয়।
যেসব জিনিস ভবিষ্যতে লাগবে কি না পরিষ্কার নয়, সেগুলোর জন্য অপেক্ষার সময় ঠিক করুন, যেমন উপকরণের জন্য এক মাস, মেশিনের জন্য তিন মাস। এই সময়ের মধ্যে ব্যবহার হলে ট্যাগ খুলে ফেলা হয়।
শুরুতেই চারটি বিষয় ঠিক করুন: মানদণ্ড, সময়সীমা, কে সিদ্ধান্ত নেবেন, আর সিদ্ধান্তের অপেক্ষায় থাকা মালামাল কোথায় থাকবে। "কোনোদিন লাগতে পারে" এমন জিনিস সময়সীমাসহ একটি হোল্ডিং এরিয়ায় সরান, সময় শেষ হলে সিদ্ধান্তদাতা ঠিক করবেন বাতিল নাকি রেখে দেওয়া। সিদ্ধান্তদাতা না থাকলে হোল্ডিং এরিয়া শুধু একটি নতুন গুদামঘর হয়ে দাঁড়ায়।
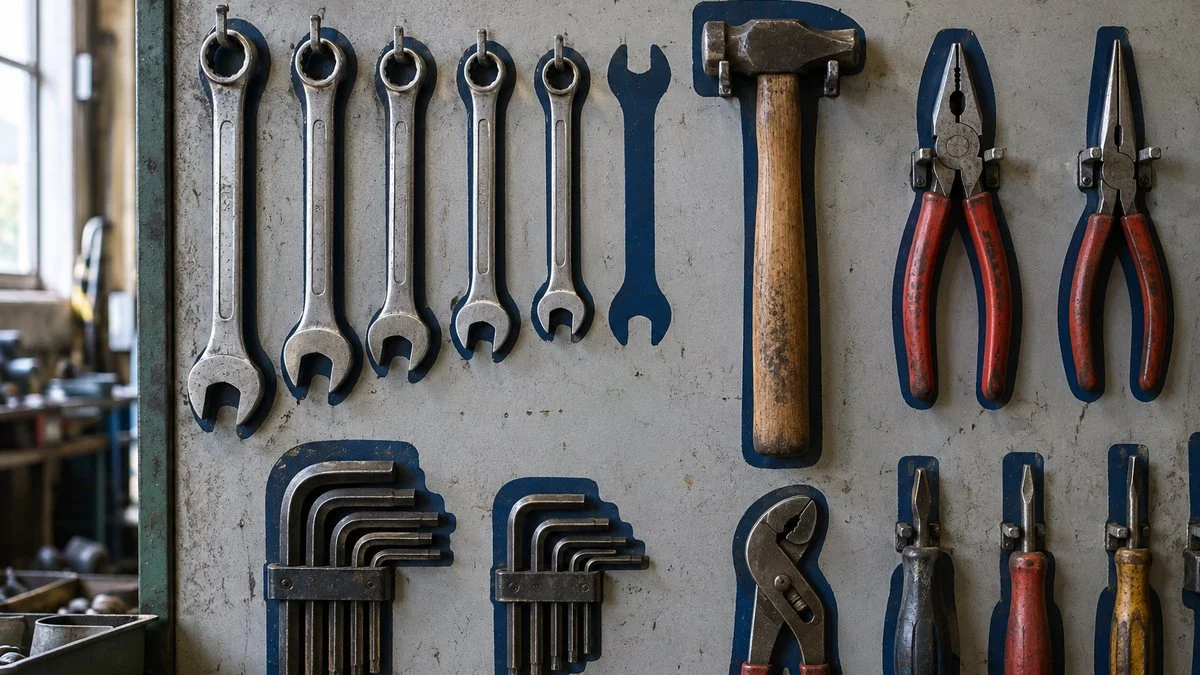
Seiton-এর ক্ষেত্রে রাখার জায়গা কেমন দেখায় তা নয়, ফেরত রাখা কতটা সহজ তা দিয়ে বিচার করুন। জাপানের কারখানায় প্রচলিত দুটি উপায় হলো santei (三定, "তিন নির্দিষ্ট": নির্দিষ্ট জায়গা, নির্দিষ্ট জিনিস, নির্দিষ্ট পরিমাণ) এবং শ্যাডো বোর্ড, যেখানে প্রতিটি টুলের আকৃতি আঁকা থাকে। J-Net21 রাখার জায়গা চিহ্নিত করার সাইনবোর্ড ও শ্যাডো বোর্ডের কথাও বলে, আর জানায় যে seiton-এ বুদ্ধি খাটানো ও বারবার চেষ্টা করে দেখা লাগে।
নিয়ম লেখার আগে ব্যতিক্রমগুলো তালিকা করলে নিয়ম বেশি টেকে: মাস শেষে জমে যাওয়া WIP (প্রক্রিয়াধীন বা আধা-তৈরি মাল), কয়েকটি টিম একসঙ্গে ব্যবহার করে এমন টুল, আর শিফট বদলের হস্তান্তর। যেসব জায়গায় জিনিস উপচে পড়ার প্রবণতা আছে, সেখানে সর্বোচ্চ পরিমাণ আর উপচে পড়লে রাখার একটি নির্দিষ্ট জায়গা ঠিক করুন, তাহলে আইলে কম মাল পড়ে থাকবে।
এরপরও কোনো নিয়ম মানা না হলে কারণ জিজ্ঞেস করুন এবং নিয়মটা ঠিক করুন। J-Net21 বলে, ম্যানেজারদের খুঁজে বের করা উচিত জিনিস কেন ফেরত রাখা হচ্ছে না, আর ওপর থেকে নির্দেশ না দিয়ে অপারেটরদের সঙ্গে মিলে সমাধান বের করা উচিত। নির্দিষ্ট পরিস্থিতি নিয়ে প্রশ্ন করলে বোঝা যায় কী বদলাতে হবে।
"আপনি ফেরত রাখেন না কেন?" না বলে নির্দিষ্ট পরিস্থিতি নিয়ে জিজ্ঞেস করুন।
উত্তরগুলো কাল্পনিক উদাহরণ। আসলে যে উত্তর পাবেন, তার ভিত্তিতে ঠিক করুন কী পর্যালোচনা করবেন।
ওয়ার্ক স্ট্যান্ডার্ড মানা না হলে যেভাবে সমস্যা খোঁজা হয়, এটাও প্রায় একই পদ্ধতি: ব্যবস্থা নেওয়ার আগে ব্যক্তির সমস্যা আর সিস্টেমের সমস্যা আলাদা করুন।
ফাইন্ডিং শেষ পর্যন্ত অনুসরণ করুন
প্যাট্রলের ফাইন্ডিং "আইলে জিনিস পড়ে আছে" লিখে শেষ করবেন না। লিখুন কোথায়, কী, আর কোন নিয়মের বিপরীতে: "লাইন ২-এর চিহ্নিত আইলের ভেতরে তিনটি খালি প্যালেট"। তাহলে যিনি ঠিক করবেন আর যিনি যাচাই করবেন, দুজনেই একই জিনিস কল্পনা করবেন। ঘটনার সঙ্গে নিয়মটা জুড়ে লেখা, ISO 9001 অভ্যন্তরীণ অডিটে নন-কনফরমিটি লেখার মতোই একটি ধারণা।
প্রতিটি ফাইন্ডিংয়ে একজন দায়িত্বপ্রাপ্ত ব্যক্তি, একটি শেষ তারিখ আর একজন যাচাইকারী রাখুন, আর তালিকাটা এমন জায়গায় টাঙান যেখানে সবাই দেখতে পান। দুই ধরনের ফাইন্ডিং আলাদা রাখুন: যা জিনিস ফেরত রেখে সঙ্গে সঙ্গে ঠিক হয়, আর যার জন্য রাখার জায়গা বদলানো বা যন্ত্র মেরামত লাগে। দ্বিতীয় ধরনটি অপারেটর ও টিম লিডাররা একা শেষ করতে পারেন না, তাই সিদ্ধান্তের জন্য ম্যানেজারদের কাছে পাঠান।
ফ্লোরকে সময়, জায়গা ও সিদ্ধান্ত দিন
ফ্লোরে হেঁটে বেড়ানো আর কুশল জিজ্ঞেস করা যথেষ্ট নয়। ম্যানেজারদের তিনটি কাজ: পরিকল্পনায় গোছানো ও পরিষ্কারের সময় রাখা, রাখার জায়গা ও পরিমাণ ঠিক করা, আর ফ্লোর যেসব বিষয়ে সিদ্ধান্ত নিতে পারে না সেগুলোতে সিদ্ধান্ত দিয়ে উত্তর জানানো।
ফ্লোর যেমন অডিট হয়, তেমনি ম্যানেজারদের জন্যও একটি নিজস্ব চেকলিস্ট রাখুন, যাতে 5S-এর পুরো ভার সমন্বয়কারীর ওপর না পড়ে। যেমন:
- এই মাসের প্রোডাকশন প্ল্যানে কি গোছানো ও পরিষ্কারের সময় রাখা হয়েছে?
- জিনিস বাতিল বা স্থানান্তরের সব অপেক্ষমাণ অনুরোধে কি সিদ্ধান্ত দেওয়া হয়েছে?
- ফ্লোর থেকে আসা প্রতিটি উন্নয়ন-অনুরোধের কি হ্যাঁ বা না, কারণসহ উত্তর দেওয়া হয়েছে?
- ফাইন্ডিংয়ের তালিকা দেখে কি খোঁজা হয়েছে, অসম্পন্ন কাজগুলো কেন এখনো শেষ হয়নি?
অনুরোধের উত্তর না এলে ফ্লোর অনুরোধ করাই বন্ধ করে দেয়। নিরাপত্তা রিপোর্টের ক্ষেত্রেও একই ব্যাপার ঘটে: রিপোর্টের কোনো সাড়া না পেলে মানুষ রিপোর্ট পাঠানো বন্ধ করে দেন। জাপানে এই ধরনের "প্রায় দুর্ঘটনা" রিপোর্টকে হিয়ারি হাত্তো (hiyari hatto) বলা হয়।
5S চালু রাখার রুটিন
সমাধানগুলো চালু হলে সেগুলো চালিয়ে যাওয়ার জন্য একটি রুটিন ঠিক করুন। পাঁচটি বিষয় নির্ধারণ করুন: কখন, কে, কী দেখবেন, সমস্যা পেলে কী করবেন, আর কে নিশ্চিত করবেন যে কাজ শেষ। নিচের সারণিটি একটি উদাহরণ মাত্র, আপনার জনবল আর শিফটের ধরন অনুযায়ী বদলে নিন।
চারটি সময় (প্রতিদিন, সাপ্তাহিক, মাসিক, আর প্রতিটি পরিবর্তনে), প্রতিটির আলাদা দায়িত্বপ্রাপ্ত ব্যক্তি ও দেখার বিষয়।
কতবার করবেন আর পদের নামগুলো উদাহরণ। ছোট কারখানায় সাপ্তাহিক ও মাসিক যাচাই একসঙ্গে করা যায়।
প্রতিদিনের গোছানোকে কাজের অংশ করুন
"হাত খালি হলে গুছিয়ে নিন" বললে সবচেয়ে ব্যস্ত দিনগুলোতেই জায়গাটা অগোছালো থাকে। শিফট শেষ হওয়ার আগে বা শিফট বদলের আগে গোছানো ও পরিষ্কারের জন্য একটি নির্দিষ্ট সময় রাখুন। সময়টা পাঁচ মিনিট হোক বা দশ মিনিট, শর্ত একটাই: তা প্রোডাকশন প্ল্যান বা স্ট্যান্ডার্ড টাইমের ভেতরে ধরা থাকতে হবে।
কতটা সময় লাগবে, তা এরিয়ার আকার আর কী নিয়ে কাজ হয় তার ওপর নির্ভর করে। বাস্তবসম্মত উপায় হলো প্রায় এক সপ্তাহ মেপে দেখা, তারপর এমন সময় ঠিক করা যা সবাই নিয়মিত মেনে চলতে পারেন। পরিকল্পনা যদি ওভারটাইমের ওপর নির্ভর করে, তাহলে তা বেশিদিন টিকবে না।
প্যাট্রল নম্বর দিতে নয়, সংশোধন অনুসরণ করতে
5S অডিট চেকলিস্ট দিয়ে এরিয়াগুলোকে নম্বর দেওয়া প্রচলিত, কিন্তু শুধু নম্বরের পেছনে ছুটলে মানুষ শেখে অডিটের দিনে গোছাতে। গতবারের ফাইন্ডিং ঠিক হয়েছে কি না, আর একই ফাইন্ডিং বারবার আসছে কি না, সেদিকে বেশি মনোযোগ দিন।
প্যাট্রল যখন দোষ খোঁজার কাজে পরিণত হয়, ফ্লোর তখন সমস্যা লুকাতে শুরু করে। যাঁরা প্যাট্রল করেন, তাঁরা ঘটনাস্থলেই জিজ্ঞেস করবেন কেন এমন হলো; কারণ যদি রাখার জায়গা বা পরিমাণ হয়, তাহলে বিষয়টি সিদ্ধান্তের জন্য ম্যানেজারদের কাছে নিয়ে যাবেন।
পরিষ্কারকে পরিদর্শনে পরিণত করুন
J-Net21 উল্লেখ করে, seiso কাজের জায়গা, যন্ত্র আর কাজের অবস্থা নজরে রাখা ও যাচাই করারও একটি উপায়। মেঝে বা মেশিন মোছার সময় তেল চুঁইয়ে পড়া, ঢিলা বোল্ট বা মেশিনিংয়ের ধাতব কুচি (চিপস) জমার ধরনে পরিবর্তন চোখে পড়ে। যন্ত্রের অবস্থা দেখার সবচেয়ে সরাসরি, প্রতিদিনের সুযোগ হলো পরিষ্কার করা।
পরিষ্কারের পদ্ধতিতে দুই-তিনটি "যা দেখতে হবে" যোগ করুন, তাহলে পরিষ্কারই পরিদর্শন হয়ে যায়। অপারেটররা প্রতিদিনের পরিষ্কার, লুব্রিকেশন ও পরিদর্শনের দায়িত্ব নেবেন, এটাই জিশু হোজেন (jishu hozen, অপারেটরদের নিজস্ব রক্ষণাবেক্ষণ, autonomous maintenance)-এর মূল ধারণা। ছোট সমস্যা আগেভাগে ধরা পড়লে চোকো-তেই (choko-tei, অল্প সময়ের জন্য বারবার মেশিন থেমে যাওয়া) জাতীয় উৎপাদন-ক্ষতি কমাতে সাহায্য হয়, আর OEE (overall equipment effectiveness, যন্ত্রের সামগ্রিক কার্যকারিতা) উন্নত করতেও তা কাজে আসে।
কখন নিয়ম বদলাবে, আগে থেকে ঠিক করুন
নিয়ম লেখার সময় কাজ যেমন ছিল, নিয়ম তেমনটার সঙ্গেই মেলে। নতুন প্রোডাক্ট বা স্টাইল যোগ হলে, লেআউট বদলালে বা লোক বদলে গেলে নিয়ম আর না মেলাই স্বাভাবিক।
তাই আগে থেকে ঠিক করুন কী ঘটলে পর্যালোচনা হবে: প্রসেস বা প্রোডাক্ট বদল, পরপর দুবার একই ফাইন্ডিং, কিংবা নতুন কেউ বিভ্রান্ত হলে। চিত্র ৫-এর "প্রতিটি পরিবর্তনে" সারিটি এই কাজের জন্যই।
5S টিকেছে কি না, কীভাবে বুঝবেন
5S টিকেছে কি না, তা ফ্লোর দেখতে কেমন তা দিয়ে নয়, রেকর্ড দিয়ে বিচার করুন। জাতীয় পরিসংখ্যান বা অন্য কোম্পানির সঙ্গে তুলনার দরকার নেই। নিজের এরিয়া একই পদ্ধতিতে মাপতে থাকুন আর প্রবণতা দেখুন।
সবার জন্য একটি লক্ষ্যমাত্রা ঠিক করবেন না। মাপার পদ্ধতি একই রাখুন, প্রবণতা দেখুন।
স্টপওয়াচের দরকার নেই। প্রতিবার কেউ কিছু খুঁজলে একটি দাগ দিলেই প্রবণতা বোঝা যায়। একই ফাইন্ডিং আবার আসা আর সময় পেরিয়েও অসম্পন্ন সংশোধন সরাসরি ফাইন্ডিংয়ের তালিকা থেকেই গোনা যায়।
আরেকটি পরীক্ষা হলো ব্যস্ত সময়ে কী ঘটে। অর্ডার হঠাৎ বেড়ে যাওয়ার মাসে বা লোক কম থাকার সপ্তাহেও যদি এরিয়াটা ঠিক থাকে, তাহলে নিয়ম কাজের প্রবাহের সঙ্গে মিলছে। প্রতিটি ব্যস্ত মৌসুমে যদি আগের অবস্থায় ফিরে যায়, তাহলে হয় সময়ের বরাদ্দ, নয়তো রাখার পরিমাণ অবাস্তব।
5S আবার শুরু: একটি মডেল এরিয়া থেকে ছয় ধাপ
থেমে যাওয়া 5S আবার শুরু করতে চাইলে পুরো কারখানা জুড়ে বড় পরিষ্কার দিয়ে শুরু করবেন না, পরিধি একটি এরিয়ায় সীমিত রাখুন। জাপানের ওসাকার ক্ষুদ্র ব্যবসা সহায়তা কেন্দ্র সানসোকান (Sansokan)-এর ব্যবসা পরামর্শ অফিসের একটি লেখা ছোট পরিসরে শুরু করার পরামর্শ দেয়, যেমন বেশি ব্যবহৃত জিনিস রাখার জায়গা থেকে, এবং ছোট ছোট সাফল্য জমিয়ে এগোতে বলে।
প্রতিটি ধাপের নিচের লাইনে লেখা আছে, কখন পরের ধাপে যাওয়ার জন্য প্রস্তুত।
ধাপ ০৪-এ নিয়ম ব্যবহারে কঠিন মনে হলে ০৩-এ ফিরে যান। ধাপ ০৫-এ এরিয়া ঠিক না থাকলে ০৪-এ ফিরে যান। দরকার হলে আগের ধাপে ফিরে যাওয়াই স্বাভাবিক।
ধাপগুলো কীভাবে একসঙ্গে কাজ করে, তা বোঝাতে একটি কাল্পনিক উদাহরণ দেখা যাক: একটি মেশিনিং এরিয়ায় কয়েকটি টিম মিলে যে মাপার যন্ত্র ও টুল ব্যবহার করে, সেগুলো রাখার জায়গা। (এটি বোঝানোর জন্য একটি উদাহরণ, বাস্তব কোনো ঘটনা নয়।)
ধাপ ১–৩: সমস্যা, শুরুর অবস্থা ও কারণ ঠিক করা
প্রথমে সমস্যাটা এক বাক্যে বলুন: "সবার ব্যবহারের মাইক্রোমিটার আর অ্যালেন কি প্রায়ই খুঁজতে হয়।" এরপর রাখার জায়গার ছবি তুলুন আর এক সপ্তাহ ধরে খোঁজার সংখ্যা দাগ দিয়ে লিখে রাখুন। শুরুর এই রেকর্ড না থাকলে পরে ফল দেখাতে পারবেন না।
তারপর চিত্র ৪-এর প্রশ্নগুলো দিয়ে অপারেটরদের কাছে কারণ জানতে চান। ধরা যাক উত্তর এল: "র্যাকটা দূরে, তাই মেশিনের পাশেই রেখে দিই" আর "ফেরত রাখতে গিয়ে দেখি অন্য জিনিস রাখা"। এই উত্তর থেকে প্রাথমিকভাবে ধরে নেওয়া যায়, সম্ভাব্য কারণ অপারেটরের মনোভাব নয়, নিয়মের দিকে।
ধাপ ৪: স্থায়ী করার আগে অস্থায়ী নিয়ম পরীক্ষা করুন
একটি খসড়া পরিকল্পনা করুন। যেমন, সবচেয়ে বেশি ব্যবহৃত টুল প্রতিটি মেশিনে নির্দিষ্ট সংখ্যায় দিন, আর সত্যিই যা সবার ব্যবহারের, শুধু সেগুলো একটি শ্যাডো বোর্ডে রাখুন। এই পর্যায়ে সুন্দর সাইনবোর্ড বা বিশেষ র্যাক বানাবেন না।
প্রায় দুই সপ্তাহ মাস্কিং টেপ আর হাতে লেখা লেবেল ব্যবহার করুন, যেখানে ফেরত রাখা কঠিন বা যে জিনিস কম পড়ছে তা ঠিক করুন। পরীক্ষার সময় না দিয়ে নিয়ম স্থায়ী করলে কয়েক মাসের মধ্যেই আবার "লেবেলের সঙ্গে জিনিস মেলে না" অবস্থায় ফিরে যাবেন।
ধাপ ৫–৬: রুটিন চালান এবং সম্প্রসারণের সিদ্ধান্ত নিন
নিয়ম স্থির হয়ে এলে সেগুলো রুটিনে ঢোকান: প্রতিটি শিফট শেষের আগে অপারেটররা যাচাই করবেন, সপ্তাহে একবার টিম লিডার যাচাই করবেন। খোঁজার হিসাব চালিয়ে যান এবং শুরুর অবস্থার সঙ্গে তুলনা করুন।
ব্যস্ত সপ্তাহেও এরিয়াটা ঠিক থাকলে আগে-পরের ছবি ও রেকর্ড টাঙান, আর সম্প্রসারণ করা হবে কি না তা ম্যানেজারদের ঠিক করতে দিন। প্রথম এরিয়া নিজে নিজে চলতে শুরু করার আগে পুরো কারখানায় ছড়াবেন না। কাজটা যদি একজন সমন্বয়কারীর ছোটাছুটির ওপর নির্ভর করে, তাহলে তাঁর বদলির দিনই সব থেমে যায়।
সম্প্রসারণের সময় মডেল এরিয়ার নিয়ম হুবহু নকল করবেন না। ধাপ ১ থেকে আবার শুরু করুন, কারণ ভিন্ন এরিয়ার সমস্যা ভিন্ন, আর সেখানে মানা যায় এমন নিয়মও ভিন্ন হবে।
5S যদি জাপানি মূল কোম্পানি থেকে আসে
বিদেশে জাপানি মালিকানাধীন কারখানায় 5S প্রায়ই আসে একটি চেকলিস্ট, অডিটের সময়সূচি বা জাপানের কোনো কারখানার আদলে লেখা নিয়ম নিয়ে। এখানেও একই যুক্তি খাটে: এক কারখানার প্রসেসে যে নিয়ম মেলে, আপনার কারখানায় তা না-ও মিলতে পারে। নিচের প্রশ্নগুলো জাপানি ম্যানেজার বা মূল কোম্পানির টিমের সঙ্গে ব্যবহার করুন, আর চেকলিস্টটি দিয়ে নিজের এরিয়া পর্যালোচনা করুন।
জাপানি পক্ষকে যে প্রশ্নগুলো করবেন
প্রশ্নগুলো আগে থেকে লিখে পাঠালে মিটিংয়ে সময় বাঁচে। ইংরেজিতে পাঠালেও একই ক্রম রাখুন।
- এখানে 5S দিয়ে আপনারা সবচেয়ে বেশি কোন সমস্যা দূর করতে চান: খোঁজাখুঁজি, আইলের নিরাপত্তা, জিনিস গুলিয়ে ফেলা, নাকি অডিটের ফল?
- কোন নিয়মগুলো জাপানের কারখানা থেকে এসেছে, আর কোনগুলো আমাদের প্রসেস ও লেআউট অনুযায়ী বদলানো যাবে?
- রেড ট্যাগ লাগানো জিনিস বাতিল, নতুন রাখার জায়গা যোগ বা লেআউট বদলের ক্ষমতা কার, আর কত দ্রুত সিদ্ধান্ত পাওয়া যাবে?
- শিফট শেষ হওয়ার আগে গোছানোর সময় কি প্রোডাকশন প্ল্যান ও স্ট্যান্ডার্ড টাইমে ধরা যাবে?
- অডিটে আপনারা কি দেখবেন ফাইন্ডিং বন্ধ হয়েছে এবং বন্ধই আছে কি না, নাকি মূলত নম্বর দেখবেন?
- কোনো অডিট ফাইন্ডিং ঠিক করতে টাকা বা লেআউট বদল লাগলে কে উত্তর দেবেন, কবের মধ্যে?
ইমেইলে পাঠানোর জন্য একটি ছোট নমুনা: "আমাদের এরিয়ায় 5S টিকিয়ে রাখতে কয়েকটি বিষয় আগে থেকে পরিষ্কার হলে সুবিধা হয়। নিচের প্রশ্নগুলোর উত্তর পরের অডিট বা মিটিংয়ের আগে জানালে আমরা সেই অনুযায়ী নিয়ম ও সময় ঠিক করব।"
চেকলিস্ট: আপনার 5S কি টেকসইভাবে তৈরি?
- অপারেটররা নিজের ভাষায় বলতে পারেন, 5S তাঁদের কোন কাজ সহজ করে
- রেড ট্যাগের মানদণ্ড, সিদ্ধান্তের অপেক্ষার সময়সীমা, সিদ্ধান্তদাতা ও হোল্ডিং এরিয়া, সবই ঠিক করা আছে
- যেসব জায়গায় জিনিস উপচে পড়ার প্রবণতা আছে, সেখানে সর্বোচ্চ পরিমাণ আর উপচে পড়লে রাখার জায়গা ঠিক করা আছে
- যেকোনো প্রসেস বা প্রোডাক্ট বদলের দিনেই লেবেল ও রাখার জায়গা পর্যালোচনা করা হয়
- প্রতিটি ফাইন্ডিংয়ের দায়িত্বপ্রাপ্ত ব্যক্তি, শেষ তারিখ ও যাচাইকারী আছেন
- যেসব ফাইন্ডিংয়ে টাকা বা লেআউট বদল লাগে, সেগুলো ম্যানেজারদের কাছে যায়, আর ফ্লোর উত্তর পায়
- গোছানোর সময় প্রোডাকশন প্ল্যানে ধরা আছে, ওভারটাইমের ওপর ছেড়ে দেওয়া নয়
- পরিষ্কারের পদ্ধতিতে যন্ত্রের দুই-তিনটি "যা দেখতে হবে" যুক্ত আছে
- খোঁজাখুঁজি, একই ফাইন্ডিং আবার আসা আর সময় পেরিয়েও অসম্পন্ন সংশোধনের হিসাব রাখা হয়, আর ব্যস্ত সময়েও সংখ্যাগুলো খুব বেশি বাড়ে না
এই নির্দেশিকার সীমাবদ্ধতা
চারটি চেকপয়েন্ট, রুটিনের সারণি আর ছয়টি ধাপ সমস্যা গুছিয়ে ভাবার একটি উপায়, কোনো মান (স্ট্যান্ডার্ড) নয়। কতবার করবেন, পদের নাম আর রেড ট্যাগের সময়সীমা কোম্পানি, শিল্প ও কারখানার আকারভেদে আলাদা হয়; এখানের সংখ্যাগুলো উদাহরণ হিসেবে নিন।
২০২৬ সালের অক্টোবরে আমাদের অনলাইন অনুসন্ধানে বাংলাদেশ স্ট্যান্ডার্ডস অ্যান্ড টেস্টিং ইনস্টিটিউশন (BSTI)-এর 5S বিষয়ে আলাদা কোনো বাংলাদেশ মান (BDS) পাওয়া যায়নি (তবে নেই বলে নিশ্চিত করা হয়নি), তাই এই লেখায় পরিভাষার ভিত্তি হিসেবে জাপানের JIS ব্যবহার করা হয়েছে। আইলের চিহ্ন বা যন্ত্রের আশপাশে পরিষ্কারের মতো যেসব জায়গায় 5S নিরাপত্তার সঙ্গে মেলে, সেখানে আপনার কারখানার নিরাপত্তা নিয়ম, দায়িত্বপ্রাপ্ত ব্যক্তি এবং বাংলাদেশের আইন ও বিধি মেনে চলুন।
মূল কথা
- শুধু মনোভাবকে দোষ দেবেন না। কারণটা উদ্দেশ্য, নিয়ম, ফলো-আপ আর ম্যানেজারের সহায়তা, এই চার ভাগে খুঁজুন।
- JIS Z 8141 অনুযায়ী seiketsu হলো প্রথম তিনটি S বারবার চলার ফলে কর্মস্থল পরিষ্কার ও ময়লামুক্ত থাকার অবস্থা, আর shitsuke মানে যা ঠিক হয়েছে তা সবসময় মেনে চলে অভ্যাসে পরিণত করা।
- নিয়ম মানা না হলে নির্দিষ্ট পরিস্থিতি নিয়ে জিজ্ঞেস করুন, তারপর জায়গা, পরিমাণ বা সময় ঠিক করুন।
- কে, কখন, কী দেখবেন, আর খোলা বিষয় বন্ধ হয়েছে কি না কে নিশ্চিত করবেন, তা ঠিক করুন।
- একটি মডেল এরিয়া থেকে আবার শুরু করুন, রেকর্ড দিয়ে নিশ্চিত হন, তারপরই সম্প্রসারণ করুন।
5S শুরু করার চেয়ে চালিয়ে যাওয়া কঠিন। যেসব কারখানায় এটা টেকে, সেখানে অস্বাভাবিক রকম উৎসাহী মানুষ ভরা থাকে না। সেখানে থাকে এমন নিয়ম যা মানা যায়, আর কিছু ঢিলে হলে নিয়ম ঠিক করার একটি ব্যবস্থা। শুরু করুন চিত্র ২-এ আপনার এরিয়ার সঙ্গে মেলে এমন সারিগুলো খুঁজে।
সাধারণ প্রশ্ন (FAQ)
Seiri, seiton, seiso, seiketsu ও shitsuke-এর অর্থ কী?
এগুলো 5S-এর পেছনের পাঁচটি জাপানি শব্দ। Seiri মানে দরকারি আর অদরকারি জিনিস আলাদা করে অদরকারিগুলো ফেলে দেওয়া। Seiton মানে দরকারি জিনিস নির্দিষ্ট জায়গায় রাখা, যাতে ব্যবহারের জন্য তৈরি থাকে; seiso মানে পরিষ্কার করা। Seiketsu হলো প্রথম তিনটি বারবার চলার ফলে কর্মস্থল ময়লামুক্ত থাকার অবস্থা, আর shitsuke মানে ঠিক করা নিয়ম সবসময় মেনে চলে অভ্যাসে পরিণত করা।
5S কেন টেকে না?
সাধারণত চারটির এক বা একাধিক জিনিসের অভাবে: ফ্লোরের বাস্তব সমস্যার সঙ্গে যুক্ত উদ্দেশ্য, এমন নিয়ম যা সত্যিই মানা যায়, ফাইন্ডিংয়ের সংশোধন শেষ পর্যন্ত নিশ্চিত করার ফলো-আপ, আর সময়, জায়গা ও সিদ্ধান্তের আকারে ম্যানেজারের সহায়তা। অপারেটরের মনোভাব কারণের একটি অংশ মাত্র।
Shitsuke কি "ডিসিপ্লিন" বা শাস্তির মতো?
শাস্তি অর্থে নয়। JIS Z 8141 shitsuke-কে সংজ্ঞায়িত করে যা ঠিক করা হয়েছে তা সবসময় মেনে চলা এবং অভ্যাসে পরিণত করা হিসেবে। কোনো নিয়ম বারবার ভাঙা হলে আসল প্রশ্ন হলো নিয়মটা কেন মানা যাচ্ছে না, আর প্রায়ই উত্তর হয় নিয়মটাই বদলানো।
5S টিকে আছে কি না কীভাবে মাপবেন?
নিজের এরিয়ায় তিনটি রেকর্ড রাখুন: মানুষ কতবার টুল খোঁজেন, প্যাট্রলের কতগুলো ফাইন্ডিং আবার আসে, আর কতগুলো সংশোধন নির্ধারিত সময় পেরিয়েও শেষ হয়নি। তিনটিই কমে এবং ব্যস্ত সময়েও কম থাকলে, 5S টিকে যাওয়ার কাছাকাছি।
বাংলাদেশে 5S-এর জন্য কি কোনো BSTI মান বা আইন আছে?
আমাদের অনলাইন অনুসন্ধানে 5S-এর জন্য আলাদা কোনো BSTI মান (BDS) পাওয়া যায়নি; প্রয়োজনে BSTI-তে সরাসরি জেনে নিন। তবে বাংলাদেশ শ্রম আইন ২০০৬-এর ধারা ৫১ (পরিচ্ছন্নতা) ও ধারা ৭২ (মেঝে, সিঁড়ি ও চলাচলের পথ) পরিষ্কার মেঝে আর বাধামুক্ত চলাচলের পথের কথা বলে, যা 5S-এর সঙ্গে কাছাকাছি। 5S আইন মানার বিকল্প নয়, তাই আইনের প্রয়োজনীয়তা কারখানার নিরাপত্তা বা কমপ্লায়েন্স দায়িত্বপ্রাপ্তদের সঙ্গে মিলিয়ে নিন।
তথ্যসূত্র
- 5S-এর সংজ্ঞা: JIS Z 8141:2022 উৎপাদন ব্যবস্থাপনার পরিভাষা, পরিভাষা 5603 "5S" (জাপানি); গ্রন্থতথ্য: Japanese Standards Association, JIS Z 8141:2022 (জাপানি)
- পড়ে যাওয়া ঠেকাতে seiri ও seiso: শিগা শ্রম ব্যুরো, "কর্মস্থলে নিরাপত্তার মূল কথা" (জাপানি)
- 4S/5S ও কর্মস্থলের নিরাপত্তা: MHLW কর্মস্থল নিরাপত্তা সাইট, "4S" (জাপানি)
- পেশাগত দুর্ঘটনার পরিসংখ্যান: MHLW, ২০২৫ সালের পেশাগত দুর্ঘটনার পরিসংখ্যান (জাপানি); MHLW, ২০২৫ সালের চূড়ান্ত হিসাব, সারণি ৪ (জাপানি)
- 5S-এর নিয়ম না মানার কারণ, PDCA ফলো-আপ: J-Net21, "ফ্লোরে 5S কীভাবে টিকিয়ে রাখবেন" (জাপানি)
- রেড ট্যাগ, seiton-এর উপায়, পরিদর্শন হিসেবে পরিষ্কার, shitsuke-এর নেতৃত্ব: J-Net21, "কারখানা উন্নয়নে 5S কীভাবে করবেন" (জাপানি)
- 5S-এর উদ্দেশ্য ও শুরু করার উপায়: SMRJ, "মাঙ্গায় 5S কার্যক্রম" (জাপানি)
- ছোট পরিসরে শুরু: সানসোকান (ওসাকা) ব্যবসা পরামর্শ অফিস, "5S কীভাবে টিকিয়ে রাখবেন" (জাপানি)
- বাংলাদেশের আইন: বাংলাদেশ শ্রম আইন ২০০৬, ধারা ৫১ ও ৭২ (২০১৮ পর্যন্ত সংশোধনসহ ইংরেজি পাঠ, MCCI)
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: 5Sが定着しない工場の共通点|原因別の対策と続く仕組みの作り方
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।