জাপানি ড্রয়িং কীভাবে পড়বেন: JIS B 0001, থার্ড অ্যাঙ্গেল ও চিহ্নের গাইড
জাপানি ক্রেতা বা মূল কোম্পানি একটা ড্রয়িং পাঠিয়েছে। কোনো স্পেয়ার পার্ট লোকাল মেশিন শপে বানাতে হবে, অথবা আসা পার্টের ইনকামিং ইন্সপেকশন করতে হবে। ভিউগুলো চেনা লাগছে, কিন্তু টাইটেল ব্লক জাপানি ভাষায়, মাপের পাশে কোনো একক নেই, আর কিছু ছিদ্রের নির্দেশের শেষে キリ-এর মতো কাতাকানা লেখা। কোথা থেকে পড়া শুরু করবেন?
ভালো খবর হলো, জাপানি মেকানিক্যাল ড্রয়িং জাপানি ইন্ডাস্ট্রিয়াল স্ট্যান্ডার্ড (JIS), মূলত JIS B 0001 (মেকানিক্যাল ইঞ্জিনিয়ারিংয়ের টেকনিক্যাল ড্রয়িং) অনুযায়ী তৈরি হয়, আর JIS-এ ডিফল্ট হলো থার্ড অ্যাঙ্গেল প্রজেকশন। Ø, R, কাউন্টারবোর, ডেপথের মতো বেশিরভাগ চিহ্ন ISO ও ASME ড্রয়িংয়ের মতোই। ঝামেলা হয় অল্প কয়েকটা জাপানি বিষয়ে: টাইটেল ব্লকের জাপানি শব্দ, "C" দিয়ে চ্যামফার লেখা, কাতাকানায় লেখা প্রসেসের নির্দেশ, আর জাপানি ভাষায় লেখা সাধারণ নোট।
এই লেখায় ড্রয়িং পড়ার একটা কাজের ক্রম ধরে এগোনো হয়েছে: টাইটেল ব্লক, ভিউ, লাইনের ধরন, সেকশন ভিউ, মাপের চিহ্ন, ছিদ্র ও থ্রেডের নির্দেশ, তারপর টলারেন্স। শেষে আছে পড়ার চেকলিস্ট, জাপানি পক্ষকে পাঠানোর প্রশ্নের তালিকা আর একটা ইমেইলের নমুনা।
সূচিপত্র
- প্রথমে টাইটেল ব্লক পড়ুন
- জাপানি ড্রয়িং ফার্স্ট অ্যাঙ্গেল নাকি থার্ড অ্যাঙ্গেল?
- লাইনের ধরন ও তাদের মানে
- সেকশন ভিউ ও হ্যাচিং
- মাপের চিহ্ন: φ, R, C, □ ও অন্যান্য
- ছিদ্র ও থ্রেডের নির্দেশ: কিরি, জাগুরি, M10
- টলারেন্স, ফিট ও সারফেস ফিনিশ
- বড় ভুল ধরার জন্য পড়ার ক্রম
- চেকলিস্ট: কোটেশন, মেশিনিং বা ইন্সপেকশনের আগে
- জাপানি পক্ষকে পাঠানোর প্রশ্ন
- এই লেখার সীমা
- সাধারণ প্রশ্ন (FAQ)
- তথ্যসূত্র
প্রথমে টাইটেল ব্লক পড়ুন
কোনো ভিউ দেখার আগে নিচের ডান কোণের টাইটেল ব্লক (表題欄, hyodairan) পড়ুন। এখানে লেখা থাকে পার্টটা কী, স্কেল কত, কোন প্রজেকশন, আর হাতের ড্রয়িংটা কোন রিভিশন। এগুলো না জেনে কোনো মাপের সঠিক মানে বোঝা যায় না।
বর্ডারের ভেতরে একটা জাপানি ড্রয়িংয়ে সাধারণত ভিউয়ের জায়গা, নোটের জায়গা, রিভিশন ব্লক আর টাইটেল ব্লক থাকে। কোম্পানিভেদে লেআউট আলাদা হয়, তবে নিচের ডানে টাইটেল ব্লক প্রায় সবখানেই দেখা যায়।
ভিউ পড়ার আগে নিচের ডানের টাইটেল ব্লক দেখে নিন।
লেআউট ও ঘরের নাম কোম্পানিভেদে আলাদা। টাইটেল ব্লকে কী কী থাকা উচিত, তা JIS B 0001-এ বলা আছে।
JIS B 0001 টাইটেল ব্লকের জন্য ড্রয়িং নম্বর, ড্রয়িংয়ের নাম, কোম্পানির নাম, দায়িত্বপ্রাপ্ত ব্যক্তির স্বাক্ষর, তৈরির তারিখ, স্কেল ও প্রজেকশনের মতো বিষয় উল্লেখ করে। বাস্তবে বেশিরভাগ কোম্পানি এর সাথে ম্যাটেরিয়াল, সারফেস ট্রিটমেন্ট আর হিট ট্রিটমেন্টও যোগ করে।
টাইটেল ব্লকের জাপানি শব্দ: বাংলা ও ইংরেজিতে
নিচের টেবিলে সবচেয়ে বেশি দেখা যায় এমন ঘরের নাম দেওয়া হলো। কোম্পানিভেদে শব্দ একটু আলাদা হতে পারে, তাই এটাকে শুরুর তালিকা হিসেবে ব্যবহার করুন।
| জাপানি | রোমাজি | মানে (ইংরেজি) | কী মিলিয়ে দেখবেন |
|---|---|---|---|
| 図番 / 図面番号 | zuban / zumen bango | ড্রয়িং নম্বর (Drawing No.) | PO বা কোটেশনে উল্লেখ করা ড্রয়িং নম্বর ও রিভিশনের সাথে মেলে কি না |
| 品名 / 図名 | hinmei / zumei | পার্টের নাম / ড্রয়িংয়ের নাম | যে পার্ট বানাতে বা পরীক্ষা করতে বলা হয়েছে, সেটাই কি না |
| 材質 | zaishitsu | ম্যাটেরিয়াল (Material) | JIS গ্রেড (যেমন SUS304, A5052); না পেলে বিকল্প প্রস্তাব করুন, ক্রেতার লিখিত অনুমোদনের পরেই কিনুন |
| 数量 | suryo | পরিমাণ (Q'ty) | প্রতি অ্যাসেম্বলিতে কয়টা, নাকি অর্ডারের মোট সংখ্যা |
| 表面処理 | hyomen shori | সারফেস ট্রিটমেন্ট (প্লেটিং, অ্যানোডাইজিং, কোটিং) | ট্রিটমেন্টের ধরন, আর পুরুত্ব দেওয়া থাকলে সেটাও |
| 熱処理 | netsu shori | হিট ট্রিটমেন্ট | প্রসেস ও কাঙ্ক্ষিত হার্ডনেস |
| 尺度 | shakudo | স্কেল (Scale) | শুধু ধারণার জন্য; কাগজ মেপে মাপ নেবেন না |
| 投影法 | toeiho | প্রজেকশন পদ্ধতি | থার্ড অ্যাঙ্গেল (第三角法, dai-san-kakuho) নাকি ফার্স্ট অ্যাঙ্গেল (第一角法, dai-ikkaku-ho) |
| 単位 | tan'i | একক (Unit) | সাধারণত mm |
| 普通公差 | futsu kosa | সাধারণ টলারেন্স (General tolerance) | স্ট্যান্ডার্ড ও ক্লাস, যেমন JIS B 0405-m |
| 改訂 / 改訂記号 | kaitei / kaitei kigo | রিভিশন / রিভিশন চিহ্ন | সর্বশেষ রিভিশন কোনটা, কী বদলেছে |
| 設計 / 製図 / 検図 / 承認 | sekkei / seizu / kenzu / shonin | ডিজাইন / ড্রয়িং / চেক / অনুমোদন | সব স্বাক্ষর বা সিল আছে কি না |
| 日付 | hizuke | তারিখ | প্রায়ই বছর/মাস/দিন ক্রমে লেখা |
| 注記 | chuki | নোট (Notes) | পুরো পার্টে খাটে এমন সাধারণ নির্দেশ |
ম্যাটেরিয়ালের ঘরে জাপানি ড্রয়িংয়ে JIS গ্রেডের নাম থাকে, যেমন SUS304 বা A5052। স্টকের সাপ্লায়ার যদি AISI/ASTM বা অন্য দেশের নামে গ্রেড দেয়, তাহলে কোনটা কাছাকাছি তা সাপ্লায়ারের সাথে মিলিয়ে বিকল্প হিসেবে প্রস্তাব করুন। জাপানি পক্ষের লিখিত অনুমোদন পাওয়ার আগে কিনবেন না বা ব্যবহার করবেন না।
আগে রিভিশন দেখে নিন
রিভিশন চিহ্নটা সহজেই চোখ এড়িয়ে যায়। ড্রয়িং নম্বর একই থেকে এক রিভিশন থেকে আরেক রিভিশনে মাপ বদলে যেতে পারে। কোটেশন, মেশিনিং বা ইন্সপেকশনের আগে নিশ্চিত হোন যে হাতের ড্রয়িংটাই সর্বশেষ রিভিশন; পুরোনো ড্রয়িং দেখে পার্ট বানানো এড়ানোর এটাই সবচেয়ে সহজ উপায়।
মনে রাখবেন, ড্রয়িং হলো ডিজাইনারের উদ্দেশ্য জানানোর মাধ্যম। প্রতিটি মাপ ও চিহ্ন পার্টের কাজ আর অ্যাসেম্বলির কথা ভেবে বসানো, তাই কিছু অদ্ভুত লাগলে নিজে ভুল ধরে না নিয়ে জিজ্ঞেস করুন।
স্কেল, আর এককবিহীন সংখ্যা
স্কেল "1:2" মানে পার্টটা আসল মাপের অর্ধেক করে আঁকা। স্কেল যা-ই হোক, ড্রয়িংয়ে লেখা সংখ্যাগুলো সবসময় আসল মাপ, তাই প্রিন্ট করা কাগজে স্কেল ধরে মাপ নেবেন না।
মাপের পাশে "mm" লেখা নেই, এটাও চোখে পড়বে। JIS B 0001 অনুযায়ী দৈর্ঘ্য সাধারণত মিলিমিটারে, একক চিহ্ন ছাড়া লেখা হয়, তাই "50" মানে 50 mm। কোণ সাধারণত ডিগ্রিতে দেওয়া থাকে।
জাপানি ড্রয়িং ফার্স্ট অ্যাঙ্গেল নাকি থার্ড অ্যাঙ্গেল?
জাপান থার্ড অ্যাঙ্গেল প্রজেকশন ব্যবহার করে। JIS B 0001-এ বলা আছে, ভিউ আঁকা হবে থার্ড অ্যাঙ্গেলে, যা যুক্তরাষ্ট্রের ASME-এর ডিফল্টের মতোই। অন্যদিকে ইউরোপ ও ভারতে ফার্স্ট অ্যাঙ্গেল বেশি প্রচলিত। আপনার কারখানায় যদি জাপান, ইউরোপ, ভারত বা চীনের মেশিন ও সাপ্লায়ারের ড্রয়িং একসাথে আসে, তাহলে প্রতিটি ড্রয়িং আলাদা করে দেখুন। ডিপ্লোমা বা বিশ্ববিদ্যালয়ে যে পদ্ধতিতে অভ্যস্ত হয়েছেন, সেটা ধরে নেবেন না।
থার্ড অ্যাঙ্গেলে ফ্রন্ট ভিউ হলো মূল ভিত্তি। টপ ভিউ বসে তার উপরে, আর রাইট সাইড ভিউ বসে তার ডানে। অর্থাৎ যেদিক থেকে দেখছেন, ভিউটা সেই দিকেই বসে।
একটা খাঁজকাটা (স্টেপড) ব্লক, যার মাঝ দিয়ে একটা খাড়া ছিদ্র আছে, তিন দিক থেকে দেখা।
হালকা ফোঁটা লাইনগুলো শুধু দেখায় ভিউগুলো কীভাবে সারিবদ্ধ (প্রস্থ ও উচ্চতা সমান)। আসল ড্রয়িংয়ে এগুলো থাকে না।
সবচেয়ে বেশি তথ্য থাকে ফ্রন্ট ভিউতে
ফ্রন্ট ভিউ মানেই পার্টের "সামনের দিক" নয়। JIS B 0001 বলে, যে দিক থেকে পার্টটা সবচেয়ে স্পষ্ট বোঝা যায়, সেটাই ফ্রন্ট ভিউ (প্রিন্সিপাল ভিউ)।
মেশিনিং ড্রয়িংয়ে পার্টটা সাধারণত সেই অবস্থায় আঁকা হয় যে অবস্থায় বেশিরভাগ মেশিনিং হয়, আর বিশেষ কারণ না থাকলে আড়াআড়ি করে। যেমন লেদে বানানো শ্যাফট সাধারণত শোয়ানো অবস্থায় আঁকা হয়।
ভিউগুলো একসাথে মিলিয়ে পড়ুন
শুধু একটা ভিউ দেখে আকার বোঝা যায় না। ফ্রন্ট আর টপ ভিউয়ের প্রস্থ সমান, ফ্রন্ট আর রাইট সাইড ভিউয়ের উচ্চতা সমান, তাই এক ভিউয়ের প্রতিটি লাইন পাশের ভিউয়ের একই জায়গায় খুঁজে মিলিয়ে নিন।
চিত্র ২-এ টপ ভিউয়ের বৃত্তটা ফ্রন্ট ও রাইট সাইড ভিউয়ের ড্যাশ লাইনের সাথে মেলে, তাই এটা ব্লকের ভেতর দিয়ে পুরোটা চলে যাওয়া একটা ছিদ্র। আকার পরিষ্কার না হলে কাগজে একটা ছোট 3D স্কেচ এঁকে নিলে কাজে দেয়।
জাপানি কোম্পানিগুলোতে এখন 3D CAD মডেল থেকে 2D ড্রয়িং বানানো সাধারণ ব্যাপার, আর ড্রয়িংয়ের সাথে মডেলও আসতে পারে। দুটোর মধ্যে অমিল থাকলে কোনটা মানতে হবে, তা জিজ্ঞেস করে নিন।
ফার্স্ট অ্যাঙ্গেল আর থার্ড অ্যাঙ্গেল চেনার উপায়
ফার্স্ট অ্যাঙ্গেলে ভিউগুলো উল্টো দিকে বসে: টপ ভিউ ফ্রন্ট ভিউয়ের নিচে, আর রাইট সাইড ভিউ বাঁয়ে। JIS-এ থার্ড অ্যাঙ্গেলই মূল পদ্ধতি, তবে কাগজের জায়গা বা বোঝার সুবিধার জন্য ফার্স্ট অ্যাঙ্গেলও ব্যবহার করা যায়। সেক্ষেত্রে টাইটেল ব্লকে বা তার কাছে ফার্স্ট অ্যাঙ্গেলের চিহ্ন দেওয়ার কথা বলা আছে।
একই পার্ট, ভিউয়ের অবস্থান উল্টো।
টাইটেল ব্লকে বা তার কাছে প্রজেকশন চিহ্ন (ছাঁটা শঙ্কুকে দুই দিক থেকে দেখানো চিহ্ন) দেখে নিন।
প্রজেকশন গুলিয়ে ফেললে পার্টটা আয়নার প্রতিবিম্বের মতো উল্টো হয়ে যায়: ছিদ্র আর স্টেপ ভুল দিকে চলে যায়। প্রতিটি ড্রয়িংয়ে প্রজেকশন চিহ্ন দেখুন, বিশেষ করে যখন কয়েকটা দেশের ড্রয়িং বা পুরোনো ড্রয়িং একসাথে হাতে আসে।
লাইনের ধরন ও তাদের মানে
জাপানি ড্রয়িংয়ের প্রতিটি লাইনের নির্দিষ্ট মানে আছে। JIS B 0001 লাইনের ধরন (অবিচ্ছিন্ন, ড্যাশ, চেইন) আর পুরুত্বের প্রতিটি জোড়ার জন্য একটা কাজ ঠিক করে দেয়, তাই লাইন দেখেই বোঝা যায় সেটা আউটলাইন, লুকানো অংশ, নাকি মাপের লাইন।
JIS-এ তিন রকম পুরুত্ব আছে (সরু, মোটা, খুব মোটা), সাধারণত 1:2:4 অনুপাতে। শুরুতে এটুকু মনে রাখুন: মোটা অবিচ্ছিন্ন লাইন হলো দেখা যায় এমন আউটলাইন, আর সরু লাইনগুলো সহায়ক তথ্য দেয়।
লাইনের ধরন আর পুরুত্ব বলে দেয় লাইনটা কী বোঝাচ্ছে।
JIS B 0001:2019 থেকে প্রচলিত কয়েকটি ব্যবহার বেছে নেওয়া হয়েছে। হিডেন লাইন সরু বা মোটা, দুই রকম ড্যাশ লাইনেই হতে পারে।
নতুনরা প্রায়ই ড্যাশ লাইন আর চেইন লাইন গুলিয়ে ফেলেন। ড্যাশ লাইন হলো সমান দৈর্ঘ্যের ছোট ছোট দাগের সারি; চেইন লাইনে লম্বা দাগ আর বিন্দু পালা করে আসে। ড্যাশ লাইন লুকানো আকার দেখায়; চেইন লাইন আকার নয়, কেন্দ্রের অবস্থান দেখায়।
ফ্যান্টম লাইনও ভুল পড়া সহজ। ডাবল-ডট চেইন লাইনে যা আঁকা, তা এই ড্রয়িংয়ের পার্টের অংশ নয়। এটা মেটিং পার্ট বা নড়াচড়া করা পার্ট কোথায় পৌঁছায় তা দেখায়, তাই এটা মেশিনিং করবেন না।
সেকশন ভিউ ও হ্যাচিং
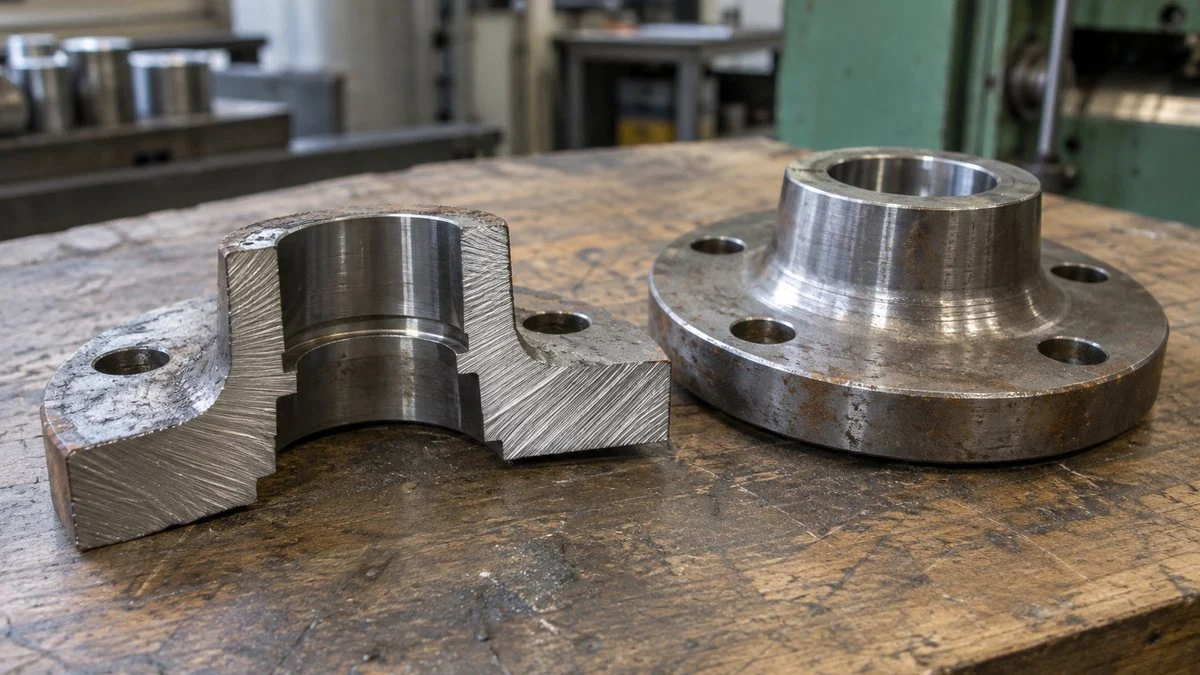
পার্টের ভেতরে ছিদ্র আর খাঁজ থাকলে বাইরের ভিউ একটার উপর আরেকটা হিডেন লাইনে ভরে যায়। সেকশন ভিউ এই সমস্যার সমাধান করে: একটা কাল্পনিক তল দিয়ে পার্টটা কেটে কাটা জায়গায় ভেতরের আকার যেমন দেখায় ঠিক তেমন আঁকা হয়।
কাটা পৃষ্ঠে সমান ফাঁকের সরু তির্যক লাইন দিয়ে হ্যাচিং করা থাকতে পারে। হ্যাচিং সাধারণত বোঝায় কাটার তলে ওখানে ম্যাটেরিয়াল আছে। তবে হ্যাচিং না থাকলেই ফাঁকা জায়গা নয়; নিচে বলা কিছু পার্ট সেকশনেও না-কাটা অবস্থায় আঁকা হয়। অন্য ভিউতে "A-A" এর মতো অক্ষর দেওয়া কাটিং প্লেন লাইন বলে দেয় কোথায় কাটা হয়েছে।
সেকশন ভিউয়ের ধরন
JIS B 0001-এ কয়েক ধরনের সেকশন ভিউ আছে। ভেতরের যে অংশ দেখানো দরকার, সেটা সবচেয়ে সহজে দেখায় এমন ধরনটাই ড্রাফটার বেছে নেন:
- ফুল সেকশন: পার্টের মূল আকার সবচেয়ে ভালো দেখায় এমন তল বরাবর পুরো পার্ট কাটা
- হাফ সেকশন: প্রতিসম পার্টের অর্ধেক বাইরের ভিউ, বাকি অর্ধেক সেকশন
- পার্শিয়াল (ব্রোকেন-আউট) সেকশন: শুধু দরকারি জায়গাটুকু কাটা, চারপাশে ব্রেক লাইন
- রিভলভড সেকশন: আর্ম বা রিবের প্রস্থচ্ছেদ 90° ঘুরিয়ে ভিউয়ের উপরেই আঁকা
- কম্বাইন্ড সেকশন: কয়েকটা কাটার তল জুড়ে একটা সেকশন ভিউ
অক্ষ বরাবর প্রতিসম ফ্ল্যাঞ্জ আর কভারে হাফ সেকশন খুব দেখা যায়। সেন্টার লাইনকে ভাগের রেখা ধরে একটা ভিউতেই বাইরের আকার আর ভেতরের স্টেপ দুটোই দেখা যায়।
যেসব পার্ট লম্বালম্বি কাটা হয় না
অ্যাসেম্বলি ড্রয়িংয়ে সেকশন ভিউয়ের ভেতরে শ্যাফট আর বোল্ট প্রায়ই না-কাটা অবস্থায় দেখা যায়। এটা ভুল নয়। JIS B 0001 অনুযায়ী শ্যাফট, পিন, বোল্ট, নাট, ওয়াশার, কি (key), স্টিল বল ও এ জাতীয় পার্ট লম্বালম্বি কাটা হয় না।
শ্যাফট বা বোল্টের মতো নিরেট পার্ট কাটলে নতুন কোনো তথ্য পাওয়া যায় না। রিব, আর্ম আর গিয়ারের দাঁতও লম্বালম্বি কাটা হয় না, কারণ কাটলে আকার বোঝা আরও কঠিন হয়। সেকশন ভিউতে কোনো একটা পার্টে হ্যাচিং না থাকলে সম্ভবত এই নিয়মই কারণ।
মাপের চিহ্ন: φ, R, C, □ ও অন্যান্য
শুধু সংখ্যা দেখে বোঝা যায় না সেটা ব্যাস নাকি ব্যাসার্ধ। সংখ্যার আগের চিহ্নটাই বলে দেয় কোন ধরনের মাপ দেখছেন। JIS এগুলোকে বলে মাপের সহায়ক চিহ্ন (寸法補助記号, sunpo hojo kigo)।
সংখ্যার আগের চিহ্ন বলে দেয় মাপটা কীসের।
JIS B 0001:2019-এর মাপের চিহ্ন থেকে বাছাই করা। কাউন্টারবোর, কাউন্টারসিংক ও ডেপথের চিহ্ন যোগ হয়েছে 2010 সংস্করণে; পুরোনো ড্রয়িংয়ে এগুলো জাপানি শব্দে লেখা থাকতে পারে।
সবচেয়ে বেশি দেখবেন φ, R আর C। জাপানি ড্রয়িংয়ে ব্যাসের চিহ্ন প্রায়ই φ (গ্রিক অক্ষর ফাই) দিয়ে লেখা হয়; ASME ও ISO ড্রয়িংয়ের Ø-এর একই মানে। R হলো গোলাই বা বৃত্তচাপের রেডিয়াস। C হলো 45° চ্যামফারের মাপ: C1 মানে কোণ থেকে 1 mm করে 45° চ্যামফার। জাপানের বাইরের ওয়ার্কশপে C লেখাটা বিভ্রান্তি তৈরি করতে পারে, কারণ ASME Y14.5 অনুযায়ী আঁকা ড্রয়িংয়ে একই চ্যামফার সাধারণত 1 X 45° লেখা হয়।
নোটে প্রায়ই 指示なき角部はC0.5 (shiji naki kakubu wa C0.5)-এর মতো একটা সাধারণ নির্দেশ থাকে, যার মানে "নির্দেশ দেওয়া নেই এমন সব কোণে C0.5 চ্যামফার"। যে কোণে কোনো চিহ্ন নেই সেখানেও এটা খাটে, তাই ভিউয়ের সাথে নোটও সবসময় পড়ুন। লোকাল ওয়ার্কশপে কাজ দিলে এই নোট বাংলায় বা ইংরেজিতে লিখে ড্রয়িংয়ের সাথে দিন, কারণ জাপানি নোট পড়তে না পারলে মেশিনিস্ট এটা বাদ দিয়ে ফেলতে পারেন।
φ শুধু গোল ভিউতে নয়, পাশ থেকে আয়তক্ষেত্রের মতো দেখায় এমন অংশেও বসে। আয়তক্ষেত্রের মতো দেখানো অংশে φ থাকলে বুঝবেন অংশটা আসলে সিলিন্ডার; এতে ড্রাফটার একটা ভিউ বাদ দিতে পারেন।
ছিদ্র ও থ্রেডের নির্দেশ: কিরি, জাগুরি, M10
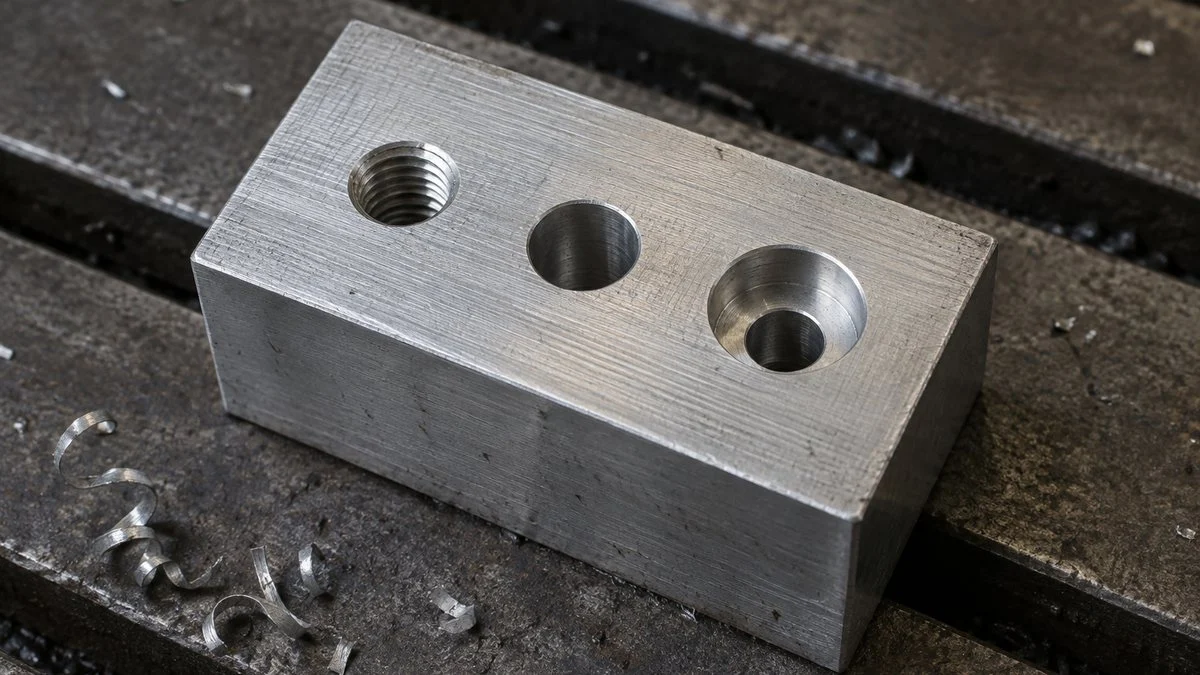
ছিদ্রের নির্দেশে অল্প জায়গায় অনেক তথ্য থাকে, তাই ভুল পড়া সহজ। একটা লিডার লাইনেই ছিদ্রের সংখ্যা, ব্যাস, প্রসেস, কাউন্টারবোরের ব্যাস ও গভীরতা লেখা থাকতে পারে। নির্দেশটা টুকরো টুকরো করে বাঁ থেকে ডানে পড়ুন।
এক লাইনের নির্দেশ অংশে ভাগ করলে ভুল পড়ার সম্ভাবনা কমে।
মানগুলো বোঝানোর জন্য উদাহরণ। পুরোনো ড্রয়িংয়ে একই নির্দেশ জাপানি লেখায় থাকতে পারে, যেমন 4-φ9キリ φ14深ザグリ深さ8.6।
কাতাকানার প্রসেস নির্দেশ: কিরি, রিমার, জাগুরি
ছিদ্রের ব্যাসের পরে যে কাতাকানা থাকে, তা প্রসেসের সংক্ষিপ্ত নির্দেশ। JIS B 0001-এ এই সংক্ষিপ্ত নির্দেশগুলো ঠিক করা আছে:
| ড্রয়িংয়ে লেখা | রোমাজি | মানে |
|---|---|---|
| キリ | kiri | ড্রিল করা (Drilled) |
| リーマ | rima | রিমার দিয়ে ফিনিশ করা (Reamed) |
| 打ヌキ | uchinuki | প্রেসে পাঞ্চ করা (Punched) |
| イヌキ | inuki | কাস্টিংয়ে তৈরি, যেমন আছে (Cored) |
ড্রিল করা ছিদ্রের (kiri) নির্ভুলতা খুব বেশি নয়। রিমার করা ছিদ্র আগে ড্রিল করে তারপর রিমার দিয়ে ফিনিশ করা হয়, এতে মাপ নির্ভুল হয় আর ভেতরটা মসৃণ হয়। তাই ডিজাইনাররা যেখানে ফিট গুরুত্বপূর্ণ সেখানে রিমার নির্দেশ দেন, যেমন ডাওয়েল পিনের ছিদ্রে।
কাউন্টারবোর (ザグリ, zaguri) হলো ধাপকাটা খাঁজ, যা বোল্টের মাথাকে সমতল বসার জায়গা দেয় বা পৃষ্ঠের উপরে বেরিয়ে থাকতে দেয় না। গভীর কাউন্টারবোর (深ザグリ, fuka-zaguri) এতটা গভীর কাটা হয় যে বোল্টের পুরো মাথা ভেতরে ঢুকে যায়, আর কাউন্টারসিংক (皿ザグリ, sara-zaguri) হলো ফ্ল্যাট-হেড স্ক্রুর জন্য শঙ্কু আকৃতির খাঁজ।
থ্রেডের নির্দেশ: M10 বনাম M10×1.25
JIS B 0123 (ড্রয়িংয়ে থ্রেড লেখার পদ্ধতি) অনুযায়ী মেট্রিক থ্রেড লেখা হয় "M", নমিনাল ব্যাস, "×" আর পিচ দিয়ে। কোর্স (coarse) থ্রেডে প্রতিটি ব্যাসের একটাই পিচ, তাই সাধারণত পিচ লেখা হয় না।
M10 কোর্স (coarse) থ্রেডের পিচ 1.5 mm, তাই ড্রয়িংয়ে শুধু "M10" লেখা থাকে। "M10×1.25" মানে ফাইন (fine) পিচের থ্রেড। দেখতে প্রায় একই হলেও M10 বোল্ট M10×1.25 ট্যাপ করা ছিদ্রে ঢুকবে না। তাই লোকাল বাজার থেকে বোল্ট কেনার সময় বা অ্যাসেম্বলির আগে পিচ মিলিয়ে নিন; কেনার সময় শুধু "M10" না বলে পিচও বলে দিন।
বাঁহাতি থ্রেডের জন্য "LH", আর "6H" বা "6g" এর মতো টলারেন্স ক্লাসও দেখতে পারেন: বড় হাতের অক্ষর ভেতরের থ্রেড (নাট, ট্যাপ ছিদ্র), ছোট হাতের অক্ষর বাইরের থ্রেড (বোল্ট)। ক্লাস প্রায়ই লেখা থাকে না; তখন কোম্পানির স্ট্যান্ডার্ড বা ক্রেতার স্পেসিফিকেশন প্রযোজ্য হয়।
টলারেন্স, ফিট ও সারফেস ফিনিশ
আকার আর মাপ বোঝার পর পরের প্রশ্ন হলো পার্টটা কতটা নির্ভুল হতে হবে। ড্রয়িং চিহ্ন ও সংখ্যা দিয়ে নির্ভুলতার শর্ত জানায়: একটা মাপ কতটা কমবেশি হতে পারে, ছিদ্র আর শ্যাফট কীভাবে মিলবে, আর পৃষ্ঠ কতটা মসৃণ হতে হবে।
সাইজ টলারেন্স, ফিট আর সারফেস টেক্সচার, প্রতিটির লেখার নিজস্ব নিয়ম আছে।
সারফেস টেক্সচারের চিহ্ন JIS B 0031 অনুযায়ী। Ra-এর মতো মান চিহ্নের আনুভূমিক দাগের নিচে বা কাছে লেখা হয়।
সাইজ টলারেন্স ও সাধারণ টলারেন্স
"50±0.1" মানে 49.9 mm থেকে 50.1 mm-এর মধ্যে যেকোনো মাপ পাস। সব মাপে টলারেন্স লেখা থাকে না। যে মাপে টলারেন্স নেই, তাতে সাধারণ টলারেন্স খাটে (普通公差, futsu kosa)।
JIS B 0001 বলে, স্ট্যান্ডার্ডের নম্বর আর টলারেন্স ক্লাস টাইটেল ব্লকে বা তার কাছে একবার লিখে দিতে হবে। "JIS B 0405-m" লেখা থাকলে আসল সংখ্যায় কত দাঁড়ায়, তা JIS B 0405-এর টেবিল দেখে বের করুন; ক্লাস লেখা না থাকলে নিজে ধরে না নিয়ে জিজ্ঞেস করুন।
জ্যামিতিক টলারেন্স (ফ্ল্যাটনেস, পারপেন্ডিকুলারিটি, পজিশন ইত্যাদি) ফিচার কন্ট্রোল ফ্রেমে লেখা হয়। এর নিয়ম আলাদা, তাই এই লেখায় আলোচনা করা হয়নি।
ফিট: H7/g6
"φ10H7" এর মতো মাপের পরে অক্ষর আর সংখ্যা থাকলে তা JIS B 0401 অনুযায়ী ফিট টলারেন্সের কোড; JIS B 0401-1:2016 তৈরি হয়েছে ISO 286-1:2010-এর ভিত্তিতে। বড় হাতের অক্ষর ছিদ্র, ছোট হাতের অক্ষর শ্যাফট, আর সংখ্যা হলো টলারেন্স গ্রেড; সংখ্যা যত বড়, টলারেন্স তত ঢিলা।
উদাহরণ হিসেবে, φ10H7 ছিদ্রের ফিনিশ মাপ হতে হবে 10.000 mm থেকে 10.015 mm-এর মধ্যে। φ10g6 শ্যাফটের ফিনিশ মাপ হতে হবে 9.986 mm থেকে 9.995 mm-এর মধ্যে। দুটো মিলে "H7/g6" হলে এটা বহুল ব্যবহৃত একটা ক্লিয়ারেন্স ফিট: শ্যাফট সহজে ঢোকে আর সামান্য ফাঁক থাকে।
সারফেস টেক্সচার: Ra
টিক চিহ্নের মতো দেখতে চিহ্নটা সারফেস টেক্সচার (রাফনেস ও দাগের দিক) বোঝায়। JIS B 0031-এ এর তিনটা রূপ আছে: মূল চিহ্ন, দাগসহ চিহ্ন (ম্যাটেরিয়াল কাটা বাধ্যতামূলক), আর বৃত্তসহ চিহ্ন (ম্যাটেরিয়াল কাটা যাবে না)। চিহ্নের পাশে "Ra 1.6" মানে অ্যারিথমেটিক মীন রাফনেস (arithmetical mean roughness) 1.6 µm।
চিহ্নের সাথে প্রসেস (যেমন গ্রাইন্ডিং) আর দাগের দিকও লেখা থাকতে পারে। স্লাইডিং বা সিলিংয়ের মতো কাজের জন্য গুরুত্বপূর্ণ পৃষ্ঠে ডিজাইনাররা সাধারণত ছোট মান দেন। পুরোনো ড্রয়িংয়ে চিহ্নের বদলে ত্রিভুজ চিহ্ন (▽▽▽) দেখলে সেটা পুরোনো নিয়মের রাফনেস নির্দেশ; বর্তমান Ra-এর সাথে এর মিল কী, তা জাপানি পক্ষকে জিজ্ঞেস করুন। প্লেটিং, পেইন্টিং আর হিট ট্রিটমেন্ট সাধারণত নোটে লেখা থাকে।
বড় ভুল ধরার জন্য পড়ার ক্রম
সংক্ষেপে নিয়মটা হলো: পুরো থেকে খুঁটিনাটির দিকে, আর আকার থেকে নির্ভুলতার দিকে পড়ুন। শুরুতেই আলাদা আলাদা মাপ তুলতে গেলে বড় ভুল চোখ এড়িয়ে যেতে পারে, যেমন প্রজেকশন গুলিয়ে ফেলা বা পুরোনো রিভিশন।
পুরো থেকে খুঁটিনাটি, আকার থেকে নির্ভুলতা।
মেশিনিং, ইন্সপেকশন আর পারচেজিংয়ে মনোযোগের জায়গা আলাদা, কিন্তু 01–03 ধাপ সবার জন্য একই।
কাজ অনুযায়ী ড্রয়িংয়ের আলাদা অংশে মনোযোগ বেশি দিতে হয়:
- মেশিনিং: প্রসেস আর নির্ভুলতার শর্ত
- ইন্সপেকশন: টলারেন্স, সারফেস টেক্সচার, আর কোথায় কী মাপতে হবে
- পারচেজিং: ম্যাটেরিয়াল, সারফেস ট্রিটমেন্ট, থ্রেডের ধরন, আর কেনাকাটায় প্রভাব ফেলে এমন অন্যান্য স্পেসিফিকেশন
ইন্সপেকশনে ড্রয়িংয়ের টলারেন্সই ইনকামিং ও আউটগোয়িং ইন্সপেকশনের পাস-ফেলের মানদণ্ড হয়।
শেষ ধাপটা প্রথম ধাপের মতোই গুরুত্বপূর্ণ। কোনো অংশ দুইভাবে পড়া গেলে, বা কোনো চিহ্নের মানে না জানলে, অনুমান করে কাজ করলে পার্ট বাতিল (স্ক্র্যাপ) হতে পারে। মেশিনিংয়ের আগে ডিজাইনারকে জিজ্ঞেস করে নেওয়াই সাধারণত সবচেয়ে দ্রুত ও নিরাপদ পথ।
চেকলিস্ট: কোটেশন, মেশিনিং বা ইন্সপেকশনের আগে
- ড্রয়িং নম্বর ও রিভিশন PO বা RFQ-এর সাথে মেলে
- প্রজেকশন চিহ্ন দেখা হয়েছে (JIS-এর ডিফল্ট থার্ড অ্যাঙ্গেল)
- একক মিলিমিটার কি না নিশ্চিত
- ম্যাটেরিয়াল (材質) এমন গ্রেডে মেলানো হয়েছে যা কেনা যায়, আর বদলে ব্যবহারের লিখিত অনুমোদন আছে
- সারফেস ট্রিটমেন্ট (表面処理) ও হিট ট্রিটমেন্ট (熱処理), পুরুত্ব বা হার্ডনেসসহ
- সাধারণ টলারেন্সের স্ট্যান্ডার্ড ও ক্লাস (যেমন JIS B 0405-m)
- সাধারণ নোট অনুবাদ করা হয়েছে, বিশেষ করে C0.5-এর মতো চ্যামফার ও কোণের নির্দেশ
- ছিদ্রের নির্দেশ সংখ্যা, ব্যাস, প্রসেস, কাউন্টারবোর ও গভীরতায় ভাগ করে পড়া হয়েছে
- থ্রেডের পিচ নিশ্চিত (M10 কোর্স বনাম M10×1.25 ফাইন), আর থ্রেড ক্লাস দেওয়া থাকলে সেটাও
- ফিট কোড (H7, g6) ড্রয়িংয়ে উল্লেখ করা স্ট্যান্ডার্ডের (সাধারণত JIS B 0401) টেবিল থেকে সীমা-মাপে বদলানো হয়েছে
- সারফেস টেক্সচারের চিহ্ন ও মান, পুরোনো ত্রিভুজ চিহ্নসহ
- 3D মডেলের অবস্থান: শুধু রেফারেন্স, নাকি ড্রয়িংয়ে যা নেই সেখানে মডেল মানতে হবে?
- লোকাল ওয়ার্কশপে দিলে: জাপানি নোট আর টাইটেল ব্লকের দরকারি ঘর বাংলায় বা ইংরেজিতে লিখে ড্রয়িংয়ের সাথে দেওয়া হয়েছে
জাপানি পক্ষকে পাঠানোর প্রশ্ন
জাপানি ড্রয়িংয়ে এমন কোম্পানি স্ট্যান্ডার্ডের উল্লেখ থাকতে পারে, যা আপনার কাছে নেই। কিছু অস্পষ্ট হলে কাজ শুরুর আগে লিখিতভাবে জিজ্ঞেস করুন। কাজে লাগে এমন প্রশ্ন:
- এটাই কি সর্বশেষ রিভিশন? আগের রিভিশন থেকে কী বদলেছে?
- টাইটেল ব্লকে লেখা না থাকলে কোন সাধারণ টলারেন্সের স্ট্যান্ডার্ড ও ক্লাস খাটবে?
- ড্রয়িংয়ের JIS গ্রেডের কাছাকাছি স্থানীয়ভাবে পাওয়া গ্রেড ব্যবহার করা যাবে কি? কোন সার্টিফিকেট লাগবে?
- নির্দেশ নেই এমন চ্যামফার ও কোণের জন্য কী গ্রহণযোগ্য?
- ড্রয়িংয়ে কোন কোম্পানি স্ট্যান্ডার্ডের (থ্রেড, সারফেস ট্রিটমেন্ট, মার্কিং) উল্লেখ আছে, আর সেগুলো কি ইংরেজিতে পাঠানো যাবে?
- 3D মডেল আর ড্রয়িংয়ে অমিল থাকলে কোনটা মানতে হবে?
ইংরেজিতে প্রশ্ন পাঠাতে হলে নিচের নমুনাটা নিজের মতো বদলে ব্যবহার করতে পারেন (ড্রয়িং নম্বর ও বিষয়গুলো কাল্পনিক):
Subject: Questions on drawing ABC-1234 Rev. B

Hello [Name],

Thank you for sending drawing ABC-1234 Rev. B. Before we quote, could you confirm the following?

1. Is Rev. B the latest revision?
2. The title block does not show general tolerances. Please confirm the applicable standard and class (e.g., JIS B 0405-m?).
3. Material is SUS304. If we propose a locally available equivalent (e.g., ASTM A240 Type 304 plate), what certificate do you need for approval?
4. Note 2 says "C0.5 for unspecified edges." Does this also apply to the internal edges of the φ9 holes?
5. Hole callout 4×φ9 キリ ⌴φ14 ↧8.6: please confirm the counterbore depth of 8.6 mm.

Best regards,
[Your name]
এই লেখার সীমা
- এই লেখা JIS B 0001:2019 অনুসরণ করে। পুরোনো ড্রয়িংয়ে আগের নিয়মের লেখা থাকতে পারে, যেমন জাপানি শব্দে লেখা ছিদ্রের নির্দেশ।
- টাইটেল ব্লকের লেআউট ও ঘরের নাম কোম্পানিভেদে আলাদা। শব্দের টেবিলে প্রচলিত নাম দেওয়া হয়েছে, কোনো নির্দিষ্ট মানক তালিকা নয়।
- কোম্পানি স্ট্যান্ডার্ড ও ক্রেতার স্পেসিফিকেশন এখানকার সাধারণ নিয়ম থেকে আলাদা হতে পারে। অমিল মনে হলে কোনটা অগ্রাধিকার পাবে তা ক্রেতাকে জিজ্ঞেস করুন।
- বাংলাদেশের BSTI-র BDS-এ ড্রয়িংয়ের নিয়মের সাথে JIS-এর তুলনা এই লেখায় নেই। এখানে JIS-ভিত্তিক ড্রয়িং পড়ার মূল নিয়ম বলা হয়েছে; হাতের ড্রয়িংয়ে কোন স্ট্যান্ডার্ড খাটে, তা টাইটেল ব্লক, নোট ও ক্রেতার স্পেসিফিকেশন দেখে নিশ্চিত করুন।
- জ্যামিতিক টলারেন্স আর ওয়েল্ডিং চিহ্ন এই লেখার বাইরে।
- ম্যাটেরিয়ালের সমতুল্য গ্রেড, টলারেন্সের মান আর ফিট, পার্ট বানানোর আগে চলতি স্ট্যান্ডার্ডের সাথে মিলিয়ে জাপানি পক্ষের সাথে একমত হয়ে নিন।
সাধারণ প্রশ্ন (FAQ)
জাপানি ড্রয়িং ফার্স্ট অ্যাঙ্গেল নাকি থার্ড অ্যাঙ্গেল?
থার্ড অ্যাঙ্গেল। JIS B 0001-এ থার্ড অ্যাঙ্গেলই ডিফল্ট, যুক্তরাষ্ট্রের ASME-এর মতো। কাগজের জায়গা বা বোঝার সুবিধার জন্য ফার্স্ট অ্যাঙ্গেলও ব্যবহার করা যায়, তখন টাইটেল ব্লকে বা তার কাছে ফার্স্ট অ্যাঙ্গেলের চিহ্ন থাকে।
জাপানি ড্রয়িংয়ে মাপের একক কী?
মিলিমিটার। JIS B 0001 অনুযায়ী দৈর্ঘ্য সাধারণত মিলিমিটারে, একক চিহ্ন ছাড়া লেখা হয়, তাই "50" মানে 50 mm। কোণ সাধারণত ডিগ্রিতে।
জাপানি ড্রয়িংয়ে C1 মানে কী?
কোণ থেকে 1 mm করে 45° চ্যামফার। ASME Y14.5 অনুযায়ী আঁকা ড্রয়িংয়ে একই চ্যামফার সাধারণত 1 X 45° লেখা হয়।
জাপানি ড্রয়িংয়ে キリ (kiri) মানে কী?
ছিদ্রটা ড্রিল করে বানাতে হবে। অন্য কাতাকানা প্রসেস নির্দেশ হলো リーマ (রিমার দিয়ে ফিনিশ), 打ヌキ (পাঞ্চ করা) আর イヌキ (কাস্টিংয়ে তৈরি)।
M10 আর M10×1.25-এর পার্থক্য কী?
M10 হলো 1.5 mm পিচের কোর্স থ্রেড; কোর্স থ্রেডে প্রতি ব্যাসে একটাই পিচ থাকে বলে পিচ লেখা হয় না। M10×1.25 হলো 1.25 mm পিচের ফাইন থ্রেড। দুটো একটার জায়গায় আরেকটা চলে না।
তথ্যসূত্র
- প্রজেকশন, টাইটেল ব্লক, একক, লাইনের ধরন, সেকশন ভিউ, মাপের চিহ্ন, প্রসেস নির্দেশ, সাধারণ টলারেন্সের উল্লেখ: JIS B 0001:2019, মেকানিক্যাল ইঞ্জিনিয়ারিংয়ের টেকনিক্যাল ড্রয়িং (kikakurui.com, জাপানি)
- থ্রেডের নামকরণ: JIS B 0123:1999, থ্রেড লেখার পদ্ধতি (kikakurui.com, জাপানি)
- মেট্রিক কোর্স ও ফাইন থ্রেডের পিচ: Neji No1.com, মেট্রিক থ্রেড (কোর্স ও ফাইন) টেবিল (জাপানি)
- সারফেস টেক্সচারের চিহ্ন: JIS B 0031:2003, জ্যামিতিক পণ্য স্পেসিফিকেশন (GPS): টেকনিক্যাল ডকুমেন্টে সারফেস টেক্সচারের নির্দেশ (kikakurui.com, জাপানি)
- ফিট কোড (বড় হাতের অক্ষর ছিদ্র, ছোট হাতের অক্ষর শ্যাফট): MONO Juku, H7 ফিট টলারেন্স কী (জাপানি)
- H7 ও g6-এর সীমা বিচ্যুতি (JIS B 0401): Tsubakimoto Chain, ফিট টলারেন্স ও সীমা বিচ্যুতির টেবিল (জাপানি)
- 2010 সালে যোগ হওয়া কাউন্টারবোর, কাউন্টারসিংক ও ডেপথের চিহ্ন: Otsuka Shokai, 2010 সালের JIS ড্রয়িং স্ট্যান্ডার্ডের মূল পরিবর্তন (জাপানি)
- অঞ্চলভেদে ফার্স্ট ও থার্ড অ্যাঙ্গেলের ব্যবহার: MFG Hack (Kanto Seisakusho), প্রজেকশন ও তিন ভিউয়ের মূল কথা (জাপানি); Xometry Pro, first angle vs. third angle projection
- JIS B 0401-1:2016-এর ভিত্তি ISO 286-1:2010: AFNOR ক্যাটালগ, JIS B 0401-1
- ASME Y14.5 চর্চায় চ্যামফারের লেখা: Eng-Tips, "Chamfer call out"; SOLIDWORKS Help, chamfer dimensions
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: 機械図面の読み方でつまずく疑問8選|三面図・線・記号を初心者向けに
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।