গরম পানির লুপে প্রবাহ নেই? ফিল, এয়ার, ভালভ ও পাম্প যাচাই
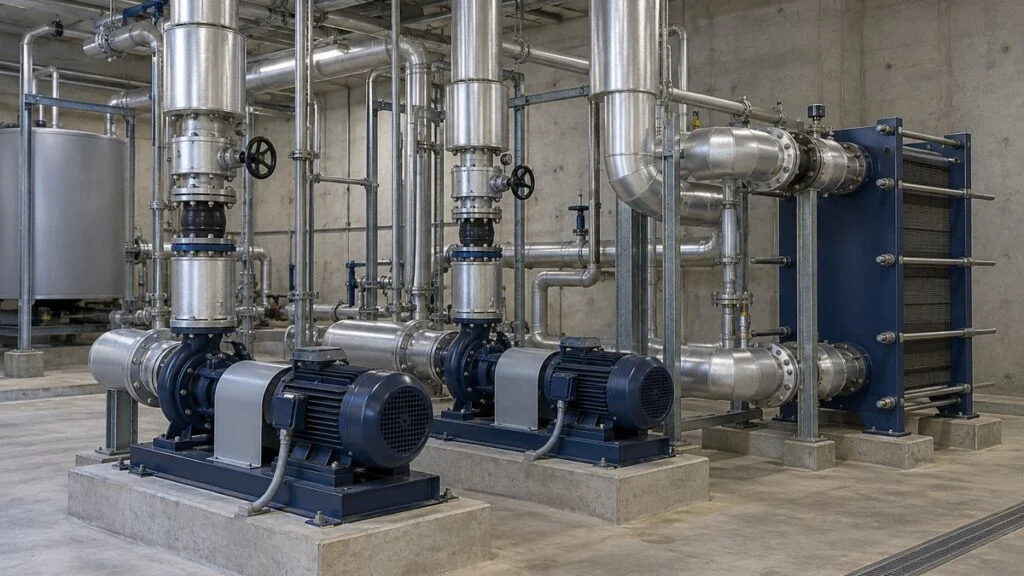
সার্কুলেটর পাম্প ঘুরছে, মোটর কারেন্ট নিচ্ছে, প্রেশার গেজেও রিডিং আছে। তবু গরম পানির লুপের শেষ প্রান্তের রেডিয়েটর, কয়েল বা প্রসেস হিট এক্সচেঞ্জার ঠান্ডাই থেকে যাচ্ছে। ক্লোজড হট ওয়াটার সিস্টেমের কমিশনিংয়ে এই অবস্থায় পড়তে পারেন। সিস্টেমটি জাপানি কন্ট্রাক্টরের ডিজাইন করা হতে পারে, জাপানি পাম্প ও হিট এক্সচেঞ্জার দিয়ে তৈরি হতে পারে, কিংবা টেস্ট শিটে jusui (充水, ফিলিং) ও ea-nuki (エア抜き, এয়ার ভেন্টিং) ধরনের শব্দ নিয়ে হস্তান্তর করা হতে পারে।
সংক্ষিপ্ত উত্তর: পাম্প ঘুরছে মানেই প্রয়োজনীয় পরিমাণ গরম পানি লোডে পৌঁছাচ্ছে, তা নয়। লুপে প্রবাহ না থাকলে কারণগুলো এই ক্রমে দেখুন: মেকআপ ওয়াটার ও ফিলিং, বন্ধ ভালভ, পাম্পের ঘূর্ণনের দিক, লাইনে ফেলে রাখা বস্তু, আটকে থাকা বাতাস, এবং সবশেষে পাম্পটি সার্কিটের জন্য উপযুক্ত কি না। দুই ধরনের চাপ আলাদা রাখুন: লুপ ভরা রাখার স্ট্যাটিক প্রেশার, আর পানি ঘোরাতে পাম্পের যে ডিফারেনশিয়াল প্রেশার লাগে। পুরো ভরা ক্লোজড লুপে ভবনের উচ্চতা সার্কুলেটরের হেডের সঙ্গে যোগ হয় না।
এই লেখায় ছয়টি কারণ একে একে দেখা হয়েছে। এরপর স্ট্যাটিক প্রেশার ও পাম্প হেডের একটি হিসাবের উদাহরণ আছে, কমিশনিংয়ে কী কী রেকর্ড রাখবেন তার তালিকা আছে, আর শেষে আছে চেকলিস্ট এবং সরবরাহকারীকে করার প্রশ্ন।
সূচিপত্র
- প্রথমে আলাদা করুন: "প্রবাহ নেই" নাকি "প্রবাহ আছে, কিন্তু তাপ নেই"
- ক্রমানুসারে যাচাই করার ছয়টি কারণ
- স্ট্যাটিক প্রেশার বনাম সার্কুলেশন হেড: হিসাবের উদাহরণ
- কমিশনিংয়ে কী কী রেকর্ড রাখবেন
- সরবরাহকারীকে ফোন করার আগে চেকলিস্ট
- জাপানি সরবরাহকারী বা কন্ট্রাক্টরকে করার প্রশ্ন
- বাংলাদেশের কারখানার জন্য নিরাপত্তা-নোট
- এই লেখার সীমা
- FAQ
- সূত্র
প্রথমে আলাদা করুন: "প্রবাহ নেই" নাকি "প্রবাহ আছে, কিন্তু তাপ নেই"
কোনো ভালভে হাত দেওয়ার আগে ঠিক করুন সমস্যাটা কোনটি। লুপের পানি কি মোটেই ঘুরছে না, নাকি ঘুরছে কিন্তু তাপ পৌঁছাচ্ছে না? একই সময়ে ফ্লো রেট, সাপ্লাই ও রিটার্ন তাপমাত্রা এবং পাম্পের সাকশন ও ডিসচার্জ প্রেশার লিখে রাখুন। একসঙ্গে নেওয়া রিডিং থেকে একটি গেজের মান দেখার চেয়ে অনেক ভালোভাবে সমস্যার জায়গা সীমিত করা যায়।
এই লেখা ক্লোজড হট ওয়াটার সার্কুলেশন লুপের জন্য, যেমন হাসপাতাল, হোটেল ও কারখানায় থাকে। সেখানে হিট এক্সচেঞ্জারে গরম করা পানি লোডে যায় এবং আবার গরম হতে ফিরে আসে। এই লুপকে আলাদা রাখুন গার্হস্থ্য গরম পানির ব্যবহারে যে পানি কমে যায় তা পূরণের পাইপিং থেকে, এবং আলাদা ওপেন ট্যাংকে পানি পাঠানোর সার্কিট থেকে। শুরুর আগে সিস্টেম ডায়াগ্রাম দেখে নিন: পানি কোথায় ঢোকে ও বের হয়, এক্সপানশন ট্যাংক কোথায় যুক্ত, পাম্প কোথায় বসানো, এবং প্রতিটি লোড থেকে রিটার্ন পথ কোনটি।
ক্রমানুসারে যাচাই করার ছয়টি কারণ
1. মেকআপ ওয়াটার সিস্টেম ভরছে না
নতুন ইনস্টলেশনের পর বা লুপ ড্রেন করার পর মেকআপ (hokyu-sui, 補給水) লাইনের মেইন ভালভ বন্ধ থাকলে সিস্টেম ভরা যায় না, ভেতরে বাতাস থেকে যায়। শুধু মেকআপ লাইনের প্রেশার দেখে সিদ্ধান্ত নেবেন না। ভালভের আগে ও পরের প্রেশার এবং লুপ-সাইডের প্রেশার মিলিয়ে দেখুন, সঙ্গে পানির লেভেল ও ফিলিং রেকর্ডও দেখুন।
মেকআপ ভালভের স্বাভাবিক অবস্থান (খোলা বা বন্ধ) এবং স্বয়ংক্রিয় ফিল কন্ট্রোল সিস্টেমের ডিজাইন ও অপারেটিং পদ্ধতি অনুযায়ী হয়। সেফটি রিলিফ ভালভ এবং ছোট ভালভ ও যন্ত্রপাতি চিত্রে বাদ দেওয়া হয়েছে।
যে ক্লোজড লুপ আগে থেকেই ভরা, যেখানে লিক নেই এবং পানির পরিমাণ ঠিক আছে, সেটি মেকআপ ওয়াটার ক্রমাগত না ঢুকলেও ঘুরতে পারে। তাই মেকআপ ভালভ বন্ধ থাকা একা কারণের প্রমাণ নয়। লুপে সত্যিই পানির ঘাটতি আছে কি না, তার প্রমাণ খুঁজুন।
প্রেশার বারবার কমতে থাকলে শুধু পানি ভরে যেতে থাকবেন না। লিক, ড্রেন হওয়া পানি, সেফটি রিলিফ ভালভ দিয়ে বের হওয়া পানি এবং এক্সপানশন সরঞ্জামের অবস্থাও দেখুন। এক্সপানশন ট্যাংক তাপমাত্রা বদলের সঙ্গে পানির আয়তনের পরিবর্তন সামলায়, সার্কুলেটর পাম্পের কাজ এর থেকে আলাদা।
2. লুপের কোনো একটি ভালভ বন্ধ
একটিমাত্র সিরিজ পথের আইসোলেশন ভালভ বন্ধ থাকলে সেই পথ দিয়ে সার্কুলেশন থেমে যায়। সিস্টেম ডায়াগ্রামে ভালভ নম্বর ও প্রবাহের দিক লিখে পুরো লুপ ঘুরে অনুসরণ করুন: পাম্পের সাকশন ও ডিসচার্জ, হিট এক্সচেঞ্জারের দুই পাশ এবং লোড-সাইড।
শাখাগুলো প্যারালাল হলে একটি শাখার ভালভ বন্ধ করলে হয়তো শুধু সেই শাখায় প্রবাহ থামে, অন্যগুলোয় পানি চলতে থাকে। মোট ফ্লো স্বাভাবিক দেখালেও শেষ প্রান্তের লোড ঠান্ডা থাকলে প্রতিটি শাখার ভালভ, কন্ট্রোল সিগন্যাল ও ব্যালেন্সিং সেটিং দেখুন।
খোলা বাইপাসও দূরের লোডকে বঞ্চিত করতে পারে। পানি ছোট ও কম রেজিস্ট্যান্সের পথ ধরে ঘুরে যায়, ওই লোডগুলোয় প্রয়োজনীয় পরিমাণে পৌঁছায় না। সব ভালভ পুরো খুলে দেওয়াকে সবকিছুর সমাধান ভাববেন না। ভালভের বর্তমান অবস্থান অনুমোদিত কমিশনিং ভালভ সেটিংয়ের সঙ্গে মিলিয়ে দেখুন।
আরও দেখুন, কোনো ভালভের হ্যান্ডেলের অবস্থান ভেতরের ডিস্কের সঙ্গে মিলছে না কি না, এবং চেক ভালভ উল্টো বসানো বা অকেজো কি না। প্রতিটি গেজ পড়ুন তার অবস্থান ও ভালভের কোন পাশে বসানো, তা মাথায় রেখে।
3. পাম্প উল্টো দিকে ঘুরছে
থ্রি-ফেজ মোটরের সংযোগ বদলালে ঘূর্ণনের দিক উল্টে যায়, আর সেন্ট্রিফুগাল পাম্প উল্টো ঘুরলে প্রয়োজনীয় ফ্লো ও হেড দেয় না। শ্যাফট ঘুরছে দেখলেই ঘূর্ণন ঠিক, তা প্রমাণ হয় না। পাম্পের গায়ের তীরচিহ্ন এবং প্রস্তুতকারকের নির্দিষ্ট করা দেখার অবস্থানের সঙ্গে মিলিয়ে নিন।
ঘূর্ণন পরীক্ষা করেন দায়িত্বপ্রাপ্ত কর্মীরা, পাম্প প্রাইম করা ও ভালভ ঠিকমতো সেট করে, ইনস্ট্রাকশন ম্যানুয়ালের কমিশনিং পদ্ধতি মেনে। ঘূর্ণায়মান অংশের কাছে যেতে গার্ড খুলবেন না, আর দিক দেখার জন্য পাম্প শুকনো (ড্রাই) অবস্থায় চালিয়ে রাখবেন না।
তিন ফেজের দুটি ফেজ অদলবদল করলে থ্রি-ফেজ মোটরের দিক উল্টে যায়। তবে যেকোনো ওয়্যারিং পরিবর্তনের আগে পাওয়ার আইসোলেট করে ভোল্টেজ নেই তা নিশ্চিত করতে হবে (প্রতিষ্ঠানের LOTO পদ্ধতি অনুযায়ী)। ভেরিয়েবল ফ্রিকোয়েন্সি ড্রাইভ (VFD) দিয়ে চালানো পাম্পে সরঞ্জাম প্রস্তুতকারকের নির্দেশ মানুন। শুধু ড্রাইভের ইনপুট-সাইডে ফেজ সিকোয়েন্স বদলালেই দিক ঠিক হয়ে যাবে, এমন ধরে নেবেন না।
স্পিড বা ফ্রিকোয়েন্সি সেটিং ডিজাইন শর্তের চেয়ে কম থাকলেও প্রত্যাশিত পারফরম্যান্স আসবে না। কমান্ড ভ্যালু এবং আসল চলমান অবস্থা রেকর্ড করুন। মাপা ফ্লো ও প্রেশার পাম্প যে স্পিডে আসলে চলছে সেই স্পিডের পাম্প কার্ভের সঙ্গে মিলিয়ে দেখুন।
4. লাইনে ফেলে রাখা টেপ, ক্যাপ বা ব্ল্যাংক
নির্মাণের পর থেকে যাওয়া প্রটেকটিভ ক্যাপ, ফ্ল্যাঞ্জের মুখের কভার এবং অস্থায়ী ব্লাইন্ড প্লেট প্রবাহের পথ আটকে দিতে পারে। সব ভালভ খোলা থাকার পরও পানি না গেলে ফেলে রাখা প্রটেকটিভ টেপও ইনস্টলেশনজনিত আরেকটি সম্ভাব্য কারণ হিসেবে দেখার মতো।
প্রথমে নির্মাণ রেকর্ড এবং পাইপ বা সরঞ্জাম খুলে করা ইনস্পেকশনের রেকর্ড দেখুন। এরপর সন্দেহের অংশের ওপর ডিফারেনশিয়াল প্রেশার ও ফ্লো যাচাই করুন। পাম্প জোরে চালিয়ে বাধা ঠেলে বের করার চেষ্টা করবেন না। ইনস্পেকশনের পরিকল্পনা এমনভাবে করুন, যাতে আবর্জনা সরঞ্জামের ভেতরে চলে না যায়।
ভেতরে দেখতে ফ্ল্যাঞ্জ খোলার কাজ করা যাবে সিস্টেম বন্ধ, আইসোলেট, ঠান্ডা ও ড্রেন করার পর এবং অবশিষ্ট চাপ নেই তা নিশ্চিত হওয়ার পর। গরম বা চাপযুক্ত পাইপের জয়েন্ট কখনো আলগা করবেন না। পরিদর্শনের আগে ইনস্টলারের সঙ্গে কাজের পরিধি ঠিক করে নিন।
কাটিং চিপ, ওয়েল্ডিং স্ল্যাগ বা মরিচায় আটকে যাওয়া স্ট্রেইনারও বাদ দেওয়ার মতো আরেকটি বাধা। স্ট্রেইনারের মেশ ও তার প্রেশার লস বিবেচনায় রাখুন, এবং পরিষ্কারের আগে ও পরের রিডিং একই ফ্লো রেটে তুলনা করুন।
5. উঁচু জায়গায় বাতাস আটকে আছে
প্রথম ফিলের পর উঁচু জায়গায় বা সরঞ্জামের ভেতরে বাতাস থেকে গেলে পানির পথ সরু হয়ে যায়, কিংবা বাতাস পাম্পে টেনে নেওয়া হয়। অস্থির ফ্লো এবং গড়গড় শব্দ ইঙ্গিত দেয়, কিন্তু শুধু শব্দ দেখে বাতাসকেই একমাত্র কারণ ধরা যায় না।
সিস্টেমের জন্য নির্দিষ্ট করা উঁচু জায়গা, সরঞ্জাম ও পাম্পে তাদের নিজ নিজ পদ্ধতি মেনে বাতাস বের করুন। অনেক শাখা থাকলে অংশ ধরে ধরে ফিলিংয়ের অবস্থা ট্র্যাক করুন। সব পাম্পে একই ধরনের এয়ার ভেন্ট স্ক্রু থাকে না, আর সিস্টেম চলার সময় ইচ্ছামতো ভেন্ট খোলা উচিত নয়।
গরম পানির লাইনে বা অবশিষ্ট চাপ থাকা অবস্থায় ভালভ খুললে গরম পানি ছিটকে আসতে পারে। তাই পানি কোথায় নিষ্কাশিত হবে এবং কুলিং ও বন্ধ রাখার শর্ত কী, তা ইনস্ট্রাকশন ম্যানুয়ালে দেখে নিন। নেগেটিভ প্রেশারের জায়গায় ভেন্ট বাইরের বাতাস টেনে নিতে পারে, তাই আরও এয়ার ভেন্ট বসালেই সমস্যা মেটে না।
বাতাস বের করার পর লক্ষণ ফিরে এলে আরও খুঁজে দেখুন: স্ট্যাটিক প্রেশার কম কি না, কোনো লিক দিয়ে বাতাস ঢুকছে কি না, এবং এক্সপানশন সরঞ্জাম ও মেকআপ সরবরাহের অবস্থা কেমন। বাইরে থেকে বাতাস ঢোকা আর তরলের ভেতরেই বাষ্প তৈরি হওয়া আলাদা বিষয়। এটাই এয়ার এন্ট্রেইনমেন্ট ও ক্যাভিটেশনের পার্থক্য।
6. পাম্প সার্কিটের সঙ্গে মেলে না
লুপ ভরা, পথ খোলা এবং পাম্প সঠিক দিকে ঘুরছে, তবু প্রয়োজনীয় ফ্লোতে পৌঁছাচ্ছে না। তখন সার্কিটের আসল রেজিস্ট্যান্সের সঙ্গে পাম্পের পারফরম্যান্স মিলিয়ে দেখুন। ডিজাইনের চেয়ে লম্বা পাইপিং, ছোট পাইপ বোর, যোগ করা সরঞ্জাম বা চাপ দিয়ে ছোট করা কন্ট্রোল ভালভ, সবই সার্কিটের প্রয়োজনীয় ডিফারেনশিয়াল প্রেশার বদলে দেয়।
পুরো ভরা ক্লোজড লুপ ঘুরে এলে ওপরে ওঠা পানি আর নিচে নামা পানি একে অপরকে কাটাকাটি করে দেয়। সার্কুলেটর মূলত প্রবাহের রেজিস্ট্যান্সে হারানো শক্তি পূরণ করে। সে ভবনের মাথা পর্যন্ত পানি তোলে না, তাই ভবনের উচ্চতা সার্কুলেশন হেডের সঙ্গে যোগ করা হয় না।
উচ্চতা তবু গুরুত্বপূর্ণ। এটি সর্বোচ্চ বিন্দুর ফিল প্রেশারকে প্রভাবিত করে, এবং পাম্পের সাকশন-সাইডে পানিকে স্থিতিশীল তরল রাখতে যে প্রেশার লাগে তাকেও প্রভাবিত করে। যেসব সিস্টেম ভিন্ন উচ্চতার ওপেন ট্যাংকে পানি পাঠায়, সেখানে স্ট্যাটিক হেডের সীমা আলাদা, তাই ক্লোজড লুপের যুক্তি সেখানে খাটে না।
প্রয়োজনীয় ফ্লোতে পাইপিং, ফিটিং, ভালভ, হিট এক্সচেঞ্জার ও লোডের লস যোগ করুন। তারপর এমন পাম্প বেছে নিন যা একই সময়ে সেই ফ্লো ও সেই হেড দেয়। ডেটাশিটের সর্বোচ্চ ফ্লো আর সর্বোচ্চ হেড একসঙ্গে পাওয়া যায় না।
অ্যান্টিফ্রিজ বদলালে বা তার ঘনত্ব বদলালে ভিসকোসিটি বাড়তে পারে, তখন সার্কিটের রেজিস্ট্যান্স পানির জন্য ধরে নেওয়া মানের চেয়ে আলাদা হতে পারে। অপারেটিং তাপমাত্রা, তরলের ধরন ও ফ্লো রেট একটি সেট হিসেবে নির্বাচনের শর্তে আবার ধরুন।
পাম্প বদলানোর সিদ্ধান্তের আগে কারণের পাকা প্রমাণ জোগাড় করা দরকার। পাম্প প্রবাহ ছাড়া বা অস্বাভাবিক শব্দে চলতে থাকলে একের পর এক চেষ্টা চালিয়ে যাবেন না। সেটিং পরিবর্তন, সার্কিট পরিবর্তন বা পাম্প বদল, কোনটি হবে তা প্রস্তুতকারকের সঙ্গে আলোচনা করে, পারফরম্যান্স মেলে কি না দেখে ঠিক করুন।
স্ট্যাটিক প্রেশার বনাম সার্কুলেশন হেড: হিসাবের উদাহরণ
বন্ধ থাকা, পানিতে ভরা সিস্টেমে নিচের প্রেশার আর সর্বোচ্চ বিন্দুর প্রেশার এক নয়। স্থির ঘনত্বের পানির স্তম্ভে উচ্চতা বাড়লে প্রেশার কমে। তাই শুধু নিচের প্রেশার দেখে বোঝা যায় না ওপরের অংশ ভরা কি না।
একটি কাল্পনিক উদাহরণ ধরা যাক: নিচ থেকে সর্বোচ্চ বিন্দু পর্যন্ত 20 m, পানির ঘনত্ব 1,000 kg/m³, আর নিচে গেজ প্রেশার 250 kPa (প্রায় 2.5 bar)। অভিকর্ষজ ত্বরণ 9.80665 m/s² ধরলে সর্বোচ্চ বিন্দুর প্রেশার দাঁড়ায় প্রায় 53.9 kPa(g) (প্রায় 0.54 bar)।
চলার সময় সার্কুলেটর লুপের নানা জায়গার প্রেশার বাড়ায়-কমায়, তাই শুধু এই স্ট্যাটিক মান থেকে সব জায়গার প্রেশার বোঝা যায় না। সবচেয়ে কম প্রেশারের জায়গা বের করতে পানির তাপমাত্রা অনুযায়ী বাষ্পচাপ, সাকশন লস এবং এক্সপানশন ট্যাংক কোথায় যুক্ত, তা হিসাবে ধরুন।
এবার প্রয়োজনীয় ফ্লোতে ধরা যাক এই লসগুলো: পাইপিং 15 kPa, হিট এক্সচেঞ্জার 20 kPa, লোড 10 kPa এবং ভালভ 5 kPa। মোট 50 kPa (প্রায় 0.5 bar) হেডে রূপান্তর করলে প্রায় 5.10 m হয়। ভবনের 20 m উচ্চতা এই হিসাবের অংশ নয়।
কার্ভের স্থানাঙ্ক কোনো পণ্যের ডেটা নয়, এবং ডানের সংখ্যাগুলোকেও প্লট করা হয়নি। আসল সরঞ্জামে নির্দিষ্ট মডেল ও স্পিডের কার্ভ আসল সার্কিট রেজিস্ট্যান্সের সঙ্গে মিলিয়ে দেখুন।
হেড ও প্রেশারের মধ্যে রূপান্তর করার সময় শুধু ডিসচার্জ প্রেশার নয়, সাকশন ও ডিসচার্জের পার্থক্য দেখুন, আর প্রতিটি গেজ কত উচ্চতায় বসানো তাও হিসাবে ধরুন। ফ্লো কম থাকা অবস্থায় বড় ডিফারেনশিয়াল প্রেশার দেখা গেলেও বন্ধ ভালভ বা ব্লকেজ তার কারণ হলে তা পর্যাপ্ত সার্কুলেশনের প্রমাণ নয়। হাতের গেজ bar, kPa বা kgf/cm², যে এককেই হোক, মনে রাখুন 1 bar = 100 kPa এবং 1 kgf/cm² ≈ 98.07 kPa। প্রায় 1 bar পানির প্রায় 10.2 m হেডের সমান।
কমিশনিংয়ে কী কী রেকর্ড রাখবেন
এগুলো একই রেকর্ডে রাখুন: পরিমাপের সময়, পাম্প নম্বর, স্পিড, ভালভের অবস্থান, সাপ্লাই ও রিটার্ন তাপমাত্রা, সাকশন ও ডিসচার্জ প্রেশার এবং ফ্লো রেট। প্রতিটি ধাপের আগের ও পরের শর্ত পাশাপাশি রাখলে বোঝা যায়, কোন কাজ কোন রিডিং বদলেছে।
গেজের রুট ভালভ বন্ধ থাকলে রিডিং আসল পাইপের প্রেশার অনুসরণ নাও করতে পারে। গেজের রেঞ্জ, জিরো পয়েন্ট ও প্রেশার ট্যাপের অবস্থাও দেখুন। গেজ বদলাতে হলে কাজের পরিকল্পনায় আইসোলেশন এবং অবশিষ্ট চাপ শূন্য হওয়ার নিশ্চিতকরণ রাখুন।
স্থানীয় ফ্লো মিটারের সঙ্গে কন্ট্রোল সিস্টেমের স্ক্রিন মেলানোর সময় দুটিতে একই একক ও রেঞ্জ আছে কি না দেখুন, যেমন L/min বনাম m³/h। "ফ্লো শূন্য" আর "ডিসপ্লে আপডেট হচ্ছে না" আলাদা করতে পারলে ইনস্ট্রুমেন্টেশনের সমস্যাকে পাইপিংয়ের সমস্যা ভেবে ভুল করবেন না।
একসঙ্গে কয়েকটি ভালভ বা সেটিং বদলালে কোনটিতে উন্নতি হলো তা বোঝা যায় না। অনুমোদিত পদ্ধতি মেনে একবারে একটি করে বদলান এবং আগের ও পরের রিডিং রেকর্ড করুন। কোন শর্তে বন্ধ করতে হবে তা আগেই ঠিক করে রাখুন। অ্যালার্ম বা অস্বাভাবিক অবস্থা থাকা অবস্থায় একের পর এক চেষ্টা চালিয়ে যাবেন না।
| লক্ষণ | পাশাপাশি দেখার রিডিং | পরবর্তী যাচাই |
|---|---|---|
| পুরো লুপে প্রায় কোনো প্রবাহ নেই | ফিল প্রেশার, পাম্প ডিফারেনশিয়াল প্রেশার, ঘূর্ণন | লুপ ভরা কি না? সিরিজ পথ, ব্লকেজ, বাতাস |
| শুধু কয়েকটি লোড ঠান্ডা | শাখার ফ্লো ও তাপমাত্রা, ভালভের কন্ট্রোল সিগন্যাল | শাখার বন্ধ ভালভ, বাতাস, বাইপাস, ফ্লো ব্যালেন্স |
| ফ্লো বা প্রেশার ওঠানামা করছে | শব্দ, সাকশন প্রেশার, তাপমাত্রা, মেকআপের ইতিহাস | বাতাস ঢোকা, বাষ্পীভবন, কন্ট্রোল বা ভালভ অবস্থানের ওঠানামা |
| পানি চলছে কিন্তু গরম হচ্ছে না | সাপ্লাই ও রিটার্ন তাপমাত্রা, ফ্লো, তাপ উৎসের অবস্থা | হিটিং ক্ষমতা, হিট এক্সচেঞ্জার, লোড, মিক্সিং |
সাপ্লাই ও রিটার্নের তাপমাত্রার বড় পার্থক্য ফ্লো কম থাকার ইঙ্গিত হতে পারে, আবার লোড বাড়লেও এমন হয়। ফ্লো মিটার ও তাপ উৎসের শর্তের সঙ্গে মিলিয়ে পড়ুন। শুধু তাপমাত্রার পার্থক্য দেখে সিস্টেমকে স্বাভাবিক বা ত্রুটিপূর্ণ বলবেন না।
ড্রয়িংয়ের ভালভ নম্বর সরঞ্জামের ট্যাগের সঙ্গে মিলিয়ে নিন, এবং খুলে ফেলা প্রটেকটিভ কভার ও অস্থায়ী অংশ কী করা হলো তা রেকর্ড করুন। নির্মাণ শেষ হওয়ার পর সিস্টেম বদলালে অ্যাজ-বিল্ট ড্রয়িং ও কমিশনিংয়ের ভালভ সেটিং হালনাগাদ করুন। তাহলে পরের বার সমস্যা খোঁজা দ্রুত হবে।
সরবরাহকারীকে ফোন করার আগে চেকলিস্ট
- লক্ষণ নির্ধারণ করা হয়েছে: একেবারেই প্রবাহ নেই, নাকি প্রবাহ আছে কিন্তু তাপ নেই
- ফ্লো, সাপ্লাই ও রিটার্ন তাপমাত্রা এবং সাকশন ও ডিসচার্জ প্রেশার একই সময়ে রেকর্ড করা হয়েছে
- লুপ ভরা কি না: লুপ-সাইডের প্রেশার, ফিলিং রেকর্ড, এবং লিক, ড্রেন হওয়া পানি বা রিলিফ ভালভ দিয়ে নিষ্কাশনের কোনো চিহ্ন
- সিরিজ পথের প্রতিটি ভালভ ডায়াগ্রামে অনুসরণ করা হয়েছে, পাম্প ও হিট এক্সচেঞ্জারের দুই পাশসহ
- শাখার ভালভ, বাইপাস ও ব্যালেন্সিং সেটিং অনুমোদিত কমিশনিং সেটিংয়ের সঙ্গে তুলনা করা হয়েছে
- পাম্পের ঘূর্ণন পাম্পের তীরচিহ্ন ও প্রস্তুতকারকের নির্দিষ্ট দেখার অবস্থানের সঙ্গে মেলানো হয়েছে (VFD থাকলে তার সেটিংসহ)
- স্পিড বা ফ্রিকোয়েন্সি সেটিং ডিজাইন শর্তের সঙ্গে তুলনা করা হয়েছে
- থেকে যাওয়া ক্যাপ, কভার, ব্লাইন্ড প্লেট বা টেপের জন্য নির্মাণ রেকর্ড দেখা হয়েছে; স্ট্রেইনারের ডিফারেনশিয়াল প্রেশার দেখা হয়েছে
- নির্দিষ্ট জায়গায় বাতাস বের করা হয়েছে; বাতাস বের করার পরের লক্ষণ রেকর্ড করা হয়েছে
- গেজের রুট ভালভ খোলা, গেজের রেঞ্জ ও জিরো পয়েন্ট দেখা হয়েছে, ফ্লোর একক মেলানো হয়েছে
- ডিজাইন ডকুমেন্টে প্রয়োজনীয় ফ্লো ও সার্কিটের প্রেশার লস পাওয়া যাচ্ছে
জাপানি সরবরাহকারী বা কন্ট্রাক্টরকে করার প্রশ্ন
ডিজাইন ডকুমেন্টে ডিজাইন ফ্লো ও প্রেশার লস না থাকলে পারচেজ স্পেসিফিকেশন (kobai shiyosho, 購買仕様書)-এর শর্তে ফিরে যান এবং সরবরাহকারীর সঙ্গে নিশ্চিত করুন। সরঞ্জামের এককভাবে ক্ষমতা এবং বসানো সার্কিটের প্রয়োজনীয় ক্ষমতা, দুটোই মিলতে হবে। নিচের প্রশ্নগুলো কাজে আসবে:
- ডিজাইন ফ্লো রেট কত, আর সেই ফ্লোতে সার্কিটের মোট প্রেশার লস কত? নির্বাচনে কোন পাম্প কার্ভ (মডেল ও স্পিড) ব্যবহার হয়েছে?
- প্রয়োজনীয় ফিল প্রেশার এবং সর্বোচ্চ বিন্দুর ন্যূনতম প্রেশার কত, আর এক্সপানশন ট্যাংক কোথায় যুক্ত?
- মেকআপ ভালভের স্বাভাবিক অবস্থান কী, আর ফিলিং স্বয়ংক্রিয় না ম্যানুয়াল?
- নির্দিষ্ট এয়ার ভেন্ট পয়েন্টগুলো কোথায়, আর পাম্প ও সরঞ্জামের ভেন্টিং পদ্ধতি কী?
- সঠিক ঘূর্ণনের দিক কোন দেখার অবস্থান থেকে ধরা হয়, আর VFD-তে চলা পাম্পে দিক কীভাবে পরীক্ষা করব?
- নির্মাণের সময় কোনো প্রটেকটিভ ক্যাপ, ফ্ল্যাঞ্জ কভার, ব্লাইন্ড প্লেট বা প্রটেকটিভ টেপ ব্যবহার হয়েছিল কি, আর রেকর্ডে কি দেখা যায় সেগুলো সরানো হয়েছে?
- তরল বদলে অ্যান্টিফ্রিজ মিশ্রণ করলে পাম্প নির্বাচন ও সার্কিট লস কীভাবে আবার যাচাই করব?
ইমেইলের নমুনা (কাল্পনিক তথ্যসহ): জাপানি সরবরাহকারীর সঙ্গে সাধারণত ইংরেজিতে যোগাযোগ হয়, তাই নমুনাটি ইংরেজিতে দেওয়া হলো।
Subject: HW-01 hot water loop – low flow during commissioning
We are commissioning the HW-01 loop. Pump P-1 runs, but the loads on the third floor stay cold. Measured at 10:00: flow 4 m³/h against a design of 12 m³/h, suction 210 kPa(g), discharge 260 kPa(g). Air was vented at the specified points, all valves on the main path are open, and rotation matches the pump arrow. Could you please send (1) the design flow and circuit pressure loss, (2) the pump curve used for selection, (3) the required fill pressure and expansion tank connection point, and (4) the commissioning valve settings for the branch and bypass valves?
ট্যাগ নম্বর, রিডিং ও ডিজাইন মান সবই কাল্পনিক। নিজের মান বসিয়ে নিন।
বাংলাদেশের কারখানার জন্য নিরাপত্তা-নোট
বাংলাদেশ শ্রম আইন ২০০৬-এর নিরাপত্তা অধ্যায়ে যন্ত্রপাতির সুরক্ষা এবং বায়ুমণ্ডলীয় চাপের বেশি চাপে চালানো যন্ত্রাংশ (pressure plant) নিয়ে বিধান আছে, যাতে নিরাপদ কার্যকর চাপ ছাড়িয়ে না যায়। গরম ও চাপযুক্ত পাইপে বাতাস বের করা, ফ্ল্যাঞ্জ খোলা বা গেজ বদলানোর কাজ তাই কারখানার নিজস্ব সেফটি পদ্ধতি মেনে করুন। প্রয়োজনে সেফটি অফিসার বা সংশ্লিষ্ট দায়িত্বশীলের অনুমোদন নিন।
তাপ উৎস বয়লার হলে বয়লারের জন্য আলাদা নিয়ম প্রযোজ্য, এই লেখা তা কভার করে না। সরঞ্জাম বা উপকরণের BSTI মানের সঙ্গে মিল নিয়ে প্রশ্ন থাকলে সরবরাহকারী ও প্রযোজ্য কর্তৃপক্ষের কাছে নিশ্চিত হয়ে নিন। এখানে নির্দিষ্ট কোনো মানের সঙ্গে সমতা দাবি করা হচ্ছে না।
এই লেখার সীমা
- এটি ক্লোজড হট ওয়াটার সার্কুলেশন লুপের জন্য। গার্হস্থ্য গরম পানির মেকআপ পাইপিং এবং ওপেন ট্যাংকে পানি পাঠানোর সিস্টেম আলাদাভাবে কাজ করে।
- হিসাবগুলো কাল্পনিক মানের বোঝানোর উদাহরণ। কোনো সিস্টেমের ডিজাইন মান বা ন্যূনতম প্রেশারের শর্ত নয়।
- বাতাস বের করা ও ফ্ল্যাঞ্জ খোলার জন্য কারখানার পদ্ধতি মেনে বন্ধ করা, ঠান্ডা করা, আইসোলেট করা ও অবশিষ্ট চাপ যাচাই করা দরকার। ওয়্যারিং বদলাতে পাওয়ার আইসোলেশন ও ভোল্টেজ নেই তার নিশ্চিতকরণ লাগে। এই লেখায় কী যাচাই করবেন তা বলা আছে, কাজটি কীভাবে করবেন তা নয়।
- ভালভের অবস্থান, ফিলিংয়ের পদ্ধতি ও ভেন্টিং পয়েন্ট সিস্টেম ও কোম্পানিভেদে আলাদা। অনুমোদিত ডিজাইন ও কমিশনিং ডকুমেন্ট সবার আগে।
FAQ
মেকআপ ওয়াটারের ভালভ বন্ধ থাকলে কি সার্কুলেশন সবসময় থেমে যায়?
না। লুপ ভরা না গেলে এবং বাতাস থেকে গেলে থামতে পারে। লুপ আগে থেকেই ভরা থাকলে এবং পানির পরিমাণ ঠিক থাকলে সার্কুলেশন চলতে পারে। শুধু মেকআপ ভালভের অবস্থান নয়, লুপ-সাইডের প্রেশার, ফিলিং রেকর্ড এবং লিক বা নিষ্কাশন আছে কি না দেখুন।
ভবন 20 m উঁচু হলে কি সার্কুলেটরের 20 m হেড লাগবে?
না। ভরা ক্লোজড লুপে উচ্চতা সার্কুলেশন হেডের সঙ্গে যোগ হয় না। সর্বোচ্চ বিন্দু ভরা রাখার স্ট্যাটিক প্রেশার আর প্রয়োজনীয় ফ্লোতে সার্কিটের রেজিস্ট্যান্স কাটানোর ডিফারেনশিয়াল প্রেশার আলাদা করুন। ওপেন ট্যাংকে পানি পাঠানোর সিস্টেম আলাদাভাবে ধরুন।
প্রেশার গেজে বেশি দেখালে কি পানি চলছে?
জরুরি নয়। বন্ধ ভালভ বা ব্লকেজের কারণে প্রবাহ কম থাকলেও পাম্পের দুই পাশে প্রেশারের পার্থক্য হতে পারে। সাকশন ও ডিসচার্জ প্রেশার, ফ্লো এবং ভালভের অবস্থান একসঙ্গে পড়ুন। শুধু ডিসচার্জ প্রেশার সার্কুলেশন নিশ্চিত করে না।
বাতাস বের করার পরও গড়গড় শব্দ ফিরে আসে কেন?
প্রথম ফিলের পর থেকে যাওয়া বাতাস একটি কারণ মাত্র। প্রেশার কমে যাওয়া, বাইরের বাতাস ঢোকা এবং তাপমাত্রা বদলে পানি থেকে গ্যাস বেরিয়ে আসাও দেখুন। শব্দ হওয়ার সময় প্রেশার, পানির তাপমাত্রা এবং মেকআপ ও ড্রেনের ইতিহাস রেকর্ড করুন, আর কেন বারবার হচ্ছে তা খুঁজুন।
বড় পাম্প বসালে কি হট ওয়াটার লুপের কম ফ্লো ঠিক হবে?
কারণ বাতাস, বন্ধ ভালভ, ব্লকেজ বা বাইপাসের শর্ট সার্কিট হলে হবে না। আগে নিশ্চিত করুন লুপ ভরা ও পথ খোলা, তারপর প্রয়োজনীয় ফ্লো এবং আসল লস পাম্প কার্ভের সঙ্গে মিলিয়ে দেখুন।
সূত্র
- ক্লোজড হিটিং সিস্টেমে ফিল প্রেশার, সার্কুলেশন লস ও বাতাস অপসারণ: Grundfos, Circulator Handbook "Hydronic Heating Systems," pp. 40–41, 68–69
- স্ট্যাটিক প্রেশার, পাম্প ডিফারেনশিয়াল প্রেশার এবং উচ্চ তাপমাত্রায় কম প্রেশারের ঝুঁকি: Grundfos, "Static pressure"
- পাইপিং ও এয়ার পকেট, ঘূর্ণনের দিক, অপারেটিং রেকর্ড ও ইনস্পেকশন: Ebara, S-type pump instruction manual (জাপানি ভাষায়); আলাদা মডেলের অনুমোদিত মান এখানে সাধারণীকরণ করা হয়নি
- ক্লোজড সার্কিটে হেড, সার্কুলেশন ও তরলের ধর্ম: Caleffi, "Physical operating conditions in hydronic systems"
- বাতাস, ফ্লো, ভালভ ও কন্ট্রোল সমস্যা আলাদা করা: Caleffi, "Troubleshooting process"
- পাম্প কার্ভ, সিস্টেম রেজিস্ট্যান্স ও অপারেটিং পয়েন্ট: Caleffi, "Physical concepts that aid troubleshooting"
- ইনভার্টারে ইনপুট ফেজ সিকোয়েন্স ও ঘূর্ণনের দিক: Mitsubishi Electric FA FAQ (জাপানি ভাষায়)
- পাওয়ার বন্ধ করার পর অবশিষ্ট ভোল্টেজ যাচাই: Mitsubishi Electric, FR-D700 catalog, safety precautions (জাপানি ভাষায়); অপেক্ষার সময় ও অন্যান্য সতর্কতার জন্য নিজের সরঞ্জামের ম্যানুয়াল মানুন
- বাংলাদেশ শ্রম আইন ২০০৬ (নিরাপত্তা অধ্যায়): ILO NATLEX, Bangladesh Labour Act, 2006
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: ループ配管で温水が流れない原因は?充水・エア抜き・弁とポンプの確認順序
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।


