সেফটি ভাল্ভ সেট প্রেসার বনাম MAWP: জাপানি যন্ত্রে কী মেলাবেন
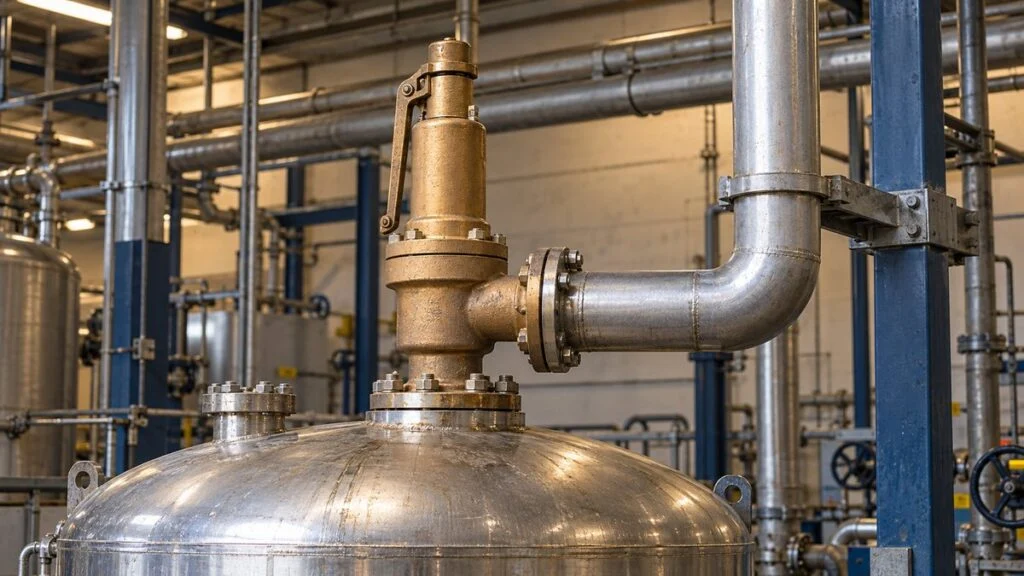
ধরা যাক, জাপান থেকে একটি স্টিম প্রেসার-রিডিউসিং স্টেশন বা গরম পানির স্কিড এসেছে। ভেসেলের নেমপ্লেটে সর্বোচ্চ অনুমোদিত কার্যকরী চাপ (MAWP; জাপানি নেমপ্লেটে saiko shiyo atsuryoku) লেখা আছে, আর সেফটি ভাল্ভের নিজস্ব সেট প্রেসার আছে। কয়েক মাস চালুর পর ভাল্ভ থেকে একটু একটু লিক হতে শুরু করল।
তখন কেউ বলছে সেট প্রেসার বাড়িয়ে দিন। আরেকজন জানতে চাইছে, কম সেট করলে ভেসেলটি জাপানের প্রেশার ভেসেল বিধির বাইরে থাকবে কি না।
দুটি ধারণাই একই ভুল থেকে আসে। সেট প্রেসার ও MAWP-এর সংখ্যা এক হলেও দুটির অর্থ আলাদা। সেট প্রেসারকে মিলতে হয় সুরক্ষিত যন্ত্রের MAWP, প্রযোজ্য আইন বা কোড এবং ভাল্ভের নিজস্ব খোলা-বন্ধ হওয়ার আচরণের সঙ্গে। আবার সেটিং ঠিক থাকলেও যথেষ্ট নয়: অস্বাভাবিক অবস্থায় যত প্রবাহ ঢোকে, ভাল্ভ তা বের করে দিতে না পারলে চাপ বাড়তেই থাকবে।
এই লেখায় দুটি উদাহরণ ধরা হয়েছে: একটি স্টিম প্রেসার-রিডিউসিং স্টেশন এবং একটি বন্ধ করা গরম পানির লাইন। এগুলো দিয়ে দেখানো হয়েছে সেট প্রেসারের সঙ্গে MAWP-এর সম্পর্ক কী, ভাল্ভ আসলে কী রক্ষা করে, কখন ভাল্ভ লাগে এবং অর্ডার বা অনুসন্ধানের সঙ্গে কী পাঠাতে হয়। লেখাটি বলে কী যাচাই করবেন এবং কে সিদ্ধান্ত নেবেন। সেটিং বেছে নেওয়া বা বদলানোর কোনো কাজের নির্দেশনা এটি নয়। প্রতিটি সেট প্রেসার যন্ত্রের ডিজাইনার, ভাল্ভ প্রস্তুতকারক এবং আপনার সাইটে প্রযোজ্য আইন বা কোডের সঙ্গে নিশ্চিত করুন।
সূচিপত্র
সেফটি ভাল্ভ কী কাজ করে
সেফটি ভাল্ভ (anzen-ben) যন্ত্র ও পাইপকে অতিচাপ থেকে রক্ষা করে। চাপ সেট মানে পৌঁছালে এটি তরল বা গ্যাস বের করে দেয়। স্বাভাবিক চালুর সময় এটি বন্ধ থাকে, আর প্রচলিত ডিজাইনে নির্গমনে চাপ নেমে গেলে আবার বন্ধ হয়ে যায়।
স্প্রিং-লোডেড ভাল্ভে স্প্রিং ডিস্ককে বন্ধের দিকে চাপ দেয়, আর প্রবাহী পদার্থ খোলার দিকে ঠেলে। চাপ যথেষ্ট বাড়লে ডিস্ক উঠে যায় এবং ইনলেট থেকে আউটলেট পর্যন্ত পথ খুলে যায়।
সরলীকৃত স্প্রিং-লোডেড ভাল্ভ। খোলার বৈশিষ্ট্য ও ব্যাক প্রেসারের প্রভাব ভাল্ভের ধরনভেদে আলাদা।
জাপানি নথিতে রিলিফ ভাল্ভও (nigashi-ben) লেখা হয়। কোন নাম প্রযোজ্য, তা নির্ভর করে সার্ভিস ফ্লুইড ও কাজের বৈশিষ্ট্যের ওপর। তাই স্টিমের জন্য বানানো ভাল্ভ তরলের লাইনে বসাবেন না, এবং সেই মডেলের জন্য প্রস্তুতকারক কোন ফ্লুইড অনুমোদন করেছেন তা দেখে নিন। ফুল-লিফট টাইপ (zenryo-shiki) ও লিফট-টাইপ (yotei-shiki) ভাল্ভের প্রবাহপথ ও ক্ষমতা আলাদা, তাই শুধু সংযোগের সাইজ দেখে ক্ষমতা তুলনা করা যায় না।
প্রেসার রিডিউসিং ভাল্ভ (genatsu-ben) ডাউনস্ট্রিমের চাপ স্থির রাখে। সেফটি ভাল্ভ অস্বাভাবিক অতিচাপ থেকে রক্ষা করে। কাজ দুটি আলাদা রাখুন: একটি স্বাভাবিক নিয়ন্ত্রণ, অন্যটি সেই নিয়ন্ত্রণ ফেল করলেও ব্যবস্থাকে নিরাপদ রাখা।
প্রেসার সুইচের অ্যালার্ম ও ট্রিপের ভূমিকা আবার ভিন্ন। স্বাভাবিক নিয়ন্ত্রণ, অ্যালার্ম, সরবরাহ বন্ধ ও যান্ত্রিক রিলিফ কীভাবে মেলাবেন, তা ঠিক হয় কোন কোন ত্রুটি ঠেকাতে হবে এবং যন্ত্রের কী চাহিদা আছে তার ভিত্তিতে। স্টিম ভেন্ট ভাল্ভ ও সেফটি ভাল্ভের পার্থক্যের জন্য দেখুন।
সেট প্রেসার ও MAWP: দুটি আলাদা সংখ্যা
শুরুতে দুটি মান আলাদা করে লিখে নিন: স্বাভাবিক চালুতে সিস্টেম সর্বোচ্চ কত চাপে পৌঁছায়, আর সুরক্ষিত যন্ত্রের MAWP কত। সেট প্রেসারকে এই দুইয়ের মাঝে কাজ করতে হয়। সেখানে ভাল্ভের খোলা-বন্ধের আচরণ, প্রযোজ্য আইন বা কোড এবং সেট প্রেসারের টলারেন্স হিসাবে ধরতে হয়।
সেট প্রেসার (settei atsuryoku) হলো যে চাপে ভাল্ভ কাজ শুরু করার কথা। MAWP হলো যে চাপে যন্ত্রটি চালানোর অনুমতি আছে। দুটিকে একই সংখ্যায় সেট করা হলেও অর্থ এক নয়।
সেট প্রেসারের ঠিক নিচেই ভাল্ভ সব সময় বন্ধ হয় না। ব্লোডাউন ধরে চালুর চাপের সঙ্গে ব্যবধান যাচাই করুন।
রিসিট প্রেসার (fukidomari atsuryoku) হলো যে চাপে ভাল্ভ ছাড়ার পর আবার বন্ধ হয়। সেট প্রেসার ও রিসিট প্রেসারের ফারাক হলো ব্লোডাউন। স্বাভাবিক চালুর চাপ রিসিট প্রেসারের খুব কাছে থাকলে একবার খোলা ভাল্ভ আর বন্ধ নাও হতে পারে, ফলে স্থিতিশীল চালু ব্যাহত হয়।
খুলতে শুরু করার মুহূর্তেই ভাল্ভ পুরো প্রয়োজনীয় প্রবাহ ছাড়ে না। নির্গমনের সময় চাপ কতটা বাড়ে এবং যন্ত্র তা সইতে পারে কি না, প্রযোজ্য আইন, নির্মাণ কোড ও ভাল্ভের সনদের শর্ত ধরে যাচাই করতে হয়।
এমন কোনো নিয়ম নেই যে স্বাভাবিক চাপের সঙ্গে নির্দিষ্ট শতাংশ যোগ করলেই সব সিস্টেমে সঠিক সেটিং মিলবে। চালুর চাপ এত ওঠানামা করলে যে কোনো কার্যকর সেটিং পাওয়া যায় না, তখন ডিজাইনই নতুন করে দেখতে হবে। এর মধ্যে চালুর শর্ত ও যন্ত্রের চাপ রেটিংও পড়ে।
চাপের ভিত্তি সর্বত্র একই রাখুন। গেজ ও অ্যাবসোলিউট প্রেসার মিশিয়ে ফেলবেন না, আর প্রতিটি ড্রয়িং ও ডেটাশিটে কোনটি ব্যবহৃত হয়েছে তা নিশ্চিত করুন। জাপানি ডেটাশিটে প্রায়ই MPa থাকে, আর আমাদের কারখানায় bar বা psi চলে। 1 MPa প্রায় 10 bar, তবে একক বদলানোর সময়ও গেজ না অ্যাবসোলিউট তা মিলিয়ে নিন।
শুধু সেট প্রেসার দিয়ে ভেসেলের আইনি শ্রেণি ঠিক হয় না
জাপানে একটি ভেসেল নিয়ন্ত্রিত প্রেশার ভেসেল কি না, তা শুধু সেফটি ভাল্ভের সেটিং দেখে ঠিক হয় না। জাপানের শিল্প নিরাপত্তা ও স্বাস্থ্য আইনের প্রয়োগ আদেশ (Order for Enforcement of the Industrial Safety and Health Act) ভেসেলকে ভাগ করে ব্যবহার ও কার্যকরী চাপের সঙ্গে অভ্যন্তরীণ আয়তন ও শেলের মাপ মিলিয়ে।
Class 1 প্রেশার ভেসেলের সংজ্ঞায় ভেসেল কীভাবে ব্যবহার হয় তা ধরা আছে, যেমন হিট মিডিয়াম দিয়ে গরম করা, স্টিম তৈরি করা বা গরম করে উপাদান আলাদা করা। গ্যাস ধারণকারী Class 2 ভেসেলের শর্ত আলাদা। সব ব্যবহারের জন্য কোনো একটিমাত্র চাপের মান খাটে না।
শ্রেণি নির্ধারণে ব্যবহৃত কার্যকরী চাপের সঙ্গে ভাল্ভের সেট প্রেসারের সম্পর্ক যন্ত্রের ডিজাইন শর্তের সঙ্গে মিলিয়ে দেখুন। বিদ্যমান ভাল্ভের সেটিং কমিয়ে দেওয়া প্রমাণ নয় যে ভেসেলটি এখন ছাড়ের আওতায়। আপস্ট্রিম থেকে বেশি চাপ এলে শুধু রিডিউসিং ভাল্ভের পরের স্বাভাবিক চাপ দেখবেন না। সরবরাহ দিকের ত্রুটি ও গরম করার শর্তসহ ডিজাইন নথিতে কোন চাপ কার্যকরী শর্ত হিসেবে নেওয়া হয়েছে, তা যাচাই করুন।
নতুন যন্ত্রের ক্ষেত্রে ব্যবহার, তাপমাত্রা, চাপ ও আয়তন ঠিক করার সময়ই আইনি শ্রেণি নিশ্চিত করুন। বিদ্যমান যন্ত্রে শুরু করুন ইন্সপেকশন সনদ, স্পেসিফিকেশন শিট ও নেমপ্লেট থেকে। চালুর শর্ত বদলালে কোন কোন প্রক্রিয়া লাগবে, তাও দেখে নিন। আগে ভেসেলের ব্যবহার দেখুন, তারপর মানদণ্ড মেলান, ছোট প্রেশার ভেসেল ও ছাড়ের শর্তসহ। শ্রেণি ও সীমার জন্য দেখুন।
জাপানের বয়লার ও প্রেশার ভেসেল নিরাপত্তা বিধিমালা (Ordinance on Safety of Boilers and Pressure Vessels) বয়লারের সেফটি ভাল্ভ (ধারা 28) ও Class 1 প্রেশার ভেসেলের সেফটি ভাল্ভ (ধারা 65) নিয়ে। দুটিতেই মূল শর্ত হলো ভাল্ভ MAWP-এর সমান বা কম চাপে কাজ করার মতো সমন্বয় করা। এক সিস্টেমে একাধিক সেফটি ভাল্ভ থাকলে দুটি ধারাতেই শর্তসাপেক্ষ ব্যতিক্রম আছে। তার মানে এই নয় যে একটিমাত্র ভাল্ভ MAWP-এর ওপরে সেট করা যাবে। নির্দিষ্ট ধারাকে নির্দিষ্ট যন্ত্রের সঙ্গে মেলান। আপনার সাইটে অন্য কোড প্রযোজ্য হলে তার নিয়মও দেখুন।
ভাল্ভ যা যা রক্ষা করে, প্রতিটি অংশ যাচাই করুন
এরপর ভাল্ভের সুরক্ষা-অঞ্চলের ভেতরের প্রতিটি অংশ ধরে ধরে দেখুন। শুধু ট্যাংক নয়, হিট এক্সচেঞ্জার, পাম্প, ইন্সট্রুমেন্ট ও পাইপের অংশগুলোও। প্রতিটির চাপসীমা তালিকা করুন।
সুরক্ষা-অঞ্চল নির্ভর করে পাইপ কীভাবে জোড়া এবং কোন ভাল্ভ খোলা। সবচেয়ে দুর্বল সীমা যেন চোখ এড়িয়ে না যায়, সে জন্য প্রতিটি অংশ তালিকাভুক্ত করুন।
ঘরের তাপমাত্রার ক্যাটালগ রেটিং বিভ্রান্তি তৈরি করতে পারে। উচ্চ তাপমাত্রায় ব্যবহৃত ফ্ল্যাঞ্জ, ভাল্ভ ও অন্যান্য অংশের ক্ষেত্রে সেই ম্যাটেরিয়াল ও সেই তাপমাত্রার প্রেসার রেটিং দেখুন।
"প্রেসার টেস্টে যে চাপ সহ্য করেছে" আর "নিরবচ্ছিন্নভাবে যে চাপে চালানো যায়" আলাদা রাখুন। শুধু টেস্টের সময় দেওয়া চাপ সেফটি ভাল্ভ MAWP-এর ওপরে সেট করার যুক্তি হতে পারে না।
একই নামমাত্র সাইজের পাইপের চাপ রেটিং সব সময় এক হয় না। ম্যাটেরিয়াল, দেয়ালের পুরুত্ব ও জোড়ার ধরন একসঙ্গে দেখুন। ড্রয়িংয়ের শিডিউল নম্বর পুরুত্ব বোঝার প্রাথমিক সূত্র; দেখুন।
হিট এক্সচেঞ্জারে প্রাইমারি ও সেকেন্ডারি দিক আলাদাভাবে দেখুন, আর টিউব বা প্লেট ফেটে গেলে কী ঢুকবে তাও ভাবুন। উচ্চচাপের তরল যে সব পথে নিম্নচাপের দিকে পৌঁছাতে পারে, প্রতিটি পথ খুঁজে বের করুন।
সুরক্ষিত যন্ত্র ও সেফটি ভাল্ভের মাঝখানে ব্লক ভাল্ভ থাকলে তা যন্ত্রটিকে তার সুরক্ষা থেকে কেটে দিতে পারে। চালু ও রক্ষণাবেক্ষণ, দুই অবস্থার ভাল্ভের পজিশন পাইপিং ড্রয়িংয়ে চিহ্নিত করুন। কোন অবস্থায় রিলিফ পথ খোলা থাকে, তা নিশ্চিত করুন।
ডিসচার্জ পাইপের চাপ-ক্ষতি এবং যে হেডারে ছাড়া হচ্ছে তার চাপ, দুটোই ভাল্ভের আউটলেটে ব্যাক প্রেসার তৈরি করে। বায়ুমণ্ডলে ছাড়ার ধরে নিয়ে বাছাই করা ভাল্ভ ব্যাক প্রেসার না দেখে রিকভারি হেডারে জুড়লে তার কাজ ও ক্ষমতা বদলে যেতে পারে।
আউটলেট এমন নিরাপদ জায়গায় নিন, যেখানে কারও গায়ে স্টিম বা গরম পানি লাগবে না। পাইপের ভার ও প্রতিক্রিয়া বলও হিসাবে রাখুন। ছাড়ার স্থান, কনডেনসেট নিষ্কাশন ও জমে যাওয়া ঠেকানোর ব্যবস্থা সেই ভাল্ভ মডেলের ইনস্টলেশন ম্যানুয়ালের সঙ্গে মিলিয়ে দেখুন।
কখন সেফটি ভাল্ভ লাগে
সেফটি ভাল্ভ দরকার কি না, তা শুধু স্বাভাবিক চালুর চাপ দিয়ে ঠিক হয় না। দেখতে হয় অস্বাভাবিক অবস্থায় চাপ কত উঠতে পারে। আগে আইন কোন ডিভাইস চায় তা নিশ্চিত করুন, তারপর ত্রুটি বা ভুল অপারেশনে অতিচাপ হওয়ার সব পথ তালিকা করুন।
দুটি প্রচলিত ক্ষেত্র হলো: রিডিউসিং স্টেশন দিয়ে উচ্চ সরবরাহ চাপ নিম্নচাপের দিকে পৌঁছানো, আর আটকে থাকা তরল গরম হওয়া। কারণ আলাদা, তাই প্রয়োজনীয় ক্ষমতা এবং উপযুক্ত ভাল্ভের ধরনও আলাদা।
রিডিউসিং ভাল্ভের আপস্ট্রিমে উচ্চ সরবরাহ চাপ
যেখানে স্টিম বা পানির চাপ কমিয়ে ব্যবহার করা হয়, সেখানে সরবরাহ চাপ ডাউনস্ট্রিম যন্ত্রের রেটিং ছাড়িয়ে যেতে পারে। প্রেসার রিডিউসিং ভাল্ভ (genatsu-ben) বন্ধ না হলে, যে পাইপ সাধারণত নিম্নচাপে চলে তাতেও উচ্চচাপের দিক থেকে প্রবাহ ঢুকতেই থাকতে পারে।
স্বাভাবিক খরচের পরিমাণ ছাড়তে পারলেই সেফটি ভাল্ভ যথেষ্ট বড় হয়ে যায় না। রিডিউসিং ভাল্ভ ধরে নেওয়া ত্রুটির অবস্থায় থাকলে এবং আপস্ট্রিমের শর্ত অনুযায়ী ডাউনস্ট্রিমে কত প্রবাহ ঢুকতে পারে, তা বের করুন। ভাল্ভ যেন সেই প্রবাহ ছাড়তে পারে, তা নিশ্চিত করুন।
সংযোগের সাইজ বা স্বাভাবিক খরচ দেখে বাছাই করবেন না। ধরে নেওয়া ত্রুটির শর্তে ক্ষমতা তুলনা করুন।
একটি কাল্পনিক প্ল্যান্ট ধরুন, যেখানে ত্রুটির সময় স্টিম ইনফ্লো 800 kg/h নির্ধারিত হয়েছে। একই চাপ, তাপমাত্রা ও ব্যাক প্রেসারের শর্তে 600 kg/h রেটিংয়ের একটি প্রার্থী ভাল্ভ এই প্রবাহের জন্য কম পড়ে।
1000 kg/h রেটিংয়ের প্রার্থী এই ইনফ্লোর বিপরীতে সরল ক্ষমতা-তুলনায় উত্তীর্ণ হয়। এটি কোনো সুপারিশকৃত নিরাপত্তা মার্জিন নয়। ভাল্ভ বাছাইয়ের সময় ক্ষমতা সংশোধন বা কোডের শর্ত আলাদাভাবে যোগ করতে হয়।
একই নামমাত্র সাইজেও সেট প্রেসার ও ফ্লুইডের অবস্থা বদলালে রিলিভিং ক্ষমতা বদলে যায়। ক্যাপাসিটি টেবিলের প্রতিটি সংখ্যা কোন শর্তে মাপা বা হিসাব করা, তা টেবিলের নোট পড়ে জেনে নিন।
প্ল্যান্ট চালানোর পদ্ধতি থেকে তৈরি প্রবাহ-পথও ধরুন, যেমন রিডিউসিং ভাল্ভের বাইপাস খোলা রেখে দেওয়া। একসঙ্গে একাধিক সরবরাহ-পথ খোলা থাকতে পারলে প্রতিটির স্বাভাবিক প্রবাহ আলাদা আলাদা দেখেই থেমে যাবেন না।
সেফটি ভাল্ভ রিডিউসিং ভাল্ভের বিকল্প নয়, আর এটি ক্রমাগত মডিউলেট করে চলার কথাও নয়। যে ভাল্ভ সব সময় ছাড়ছে, সেটি কারণ খোঁজার সংকেত। বারবার খুলতে থাকলে আপস্ট্রিম চাপ, রিডিউসিং ভাল্ভের পরের চাপ, চালুর লোড এবং ছাড়া শুরুর সময় লিখে রাখুন। প্রবাহ সময়ের সঙ্গে বদলায় কি না দেখুন, স্থির ও পালসেটিং প্রবাহের পার্থক্য মাথায় রেখে। তারপর রেকর্ড আসল লোডের সঙ্গে মেলান।
ছাড়া থামাতে সেটিং বাড়ানোর আগে দেখুন রিডিউসিং ভাল্ভ ফেল করেছে কি না, সিট লিক আছে কি না এবং প্রেসার গেজে ভুল আছে কি না। সিটে ময়লা বা ডিসচার্জ দিকের সমস্যাও কারণ হতে পারে। তাই ধরে নেবেন না যে চাপই শুধু বেশি।
আটকে থাকা তরলের তাপীয় প্রসারণ
তরলে ভরা পাইপের কোনো অংশের দুই প্রান্ত বন্ধ থাকলে তাপমাত্রা বাড়ায় বেড়ে যাওয়া আয়তনের যাওয়ার জায়গা থাকে না। পানি প্রায় সংকুচিত হয় না, তাই স্টিম না ঢুকলেও শুধু গরম হয়েই চাপ তীব্রভাবে বাড়তে পারে।
শুধু তাপীয় প্রসারণ হলে আর ফুটে ওঠা বা উচ্চচাপের ইনফ্লো চলতে থাকলে, প্রয়োজনীয় রিলিফ প্রবাহ ভিন্ন হয়।
এটি শুধু গরম পানির সিস্টেমের ব্যাপার নয়। হিট এক্সচেঞ্জারের রক্ষণাবেক্ষণে আলাদা করা অংশ এবং রোদে থাকা বাইরের পাইপেও এমন হয়। বন্ধ থাকা যন্ত্রেও পাইপিং ড্রয়িং দেখে নিন, কোন ভাল্ভ বন্ধ করলে তরলে ভরা অংশ তৈরি হয়।
তরলের তাপীয় প্রসারণই একমাত্র কারণ হলে বাড়তি আয়তন বের করে দিলেই চাপ ধরে রাখা যেতে পারে। কিন্তু উচ্চচাপের উৎস থেকে প্রবাহ চলতে থাকলে, অথবা গরম হয়ে স্টিম তৈরি হলে, এই ছোট ক্ষমতার ধারণা খাটে না।
এক্সপ্যানশন ট্যাংক স্বাভাবিক প্রসারণ শুষে নেয়। স্বাভাবিক প্রসারণ শোষণ এবং অস্বাভাবিক চাপ ছাড়া, দুটিকে আলাদা কাজ হিসেবে রাখুন এবং প্রতিটি ক্ষেত্রের প্রয়োজনীয় সুরক্ষা মেলান। মাঝের কোনো ভাল্ভ বন্ধ থাকলে এক্সপ্যানশন ট্যাংক সেই অংশের কোনো কাজে আসে না। শুধু স্থিতিশীল চালু নয়, পরিষ্কার, পরিবর্তন ও বন্ধ করার সময়ের ভাল্ভ পজিশন ধরেও সুরক্ষা-অঞ্চল পর্যালোচনা করুন।
তরলের রিলিফ ভাল্ভ বাছাইয়ের সময় ছাড়া তরলের তাপমাত্রা ও তা কোথায় যাবে, জেনে রাখুন। গরম পানি বায়ুমণ্ডলে ছাড়লে চাপ কমার সঙ্গে সঙ্গে খানিকটা স্টিম হয়ে যেতে পারে। তাই আউটলেট এমন জায়গায় রাখুন, যেখানে তা মানুষের কাছে পৌঁছাবে না বা আশপাশের যন্ত্রের ক্ষতি করবে না।
সাইটে প্ল্যান্টের বন্ধ ও পরিদর্শন পদ্ধতি অনুসরণ করে সেট প্রেসারের নেমপ্লেট, সিল এবং ক্ষয় বা লিকের চিহ্ন দেখুন। বাইরে থেকে ঠিক দেখালেই প্রমাণ হয় না যে ভাল্ভ রেটেড ক্ষমতা দিতে পারবে। তাই প্রয়োজনীয় ফাংশন টেস্ট ও ওভারহলের রেকর্ডও দেখুন। "চাপ নামছে না" এবং "চাপ নামে কিন্তু লিক থামে না", দুটিকে আলাদা সমস্যা হিসেবে তদন্ত করুন। প্রতিবার ভাল্ভ খোলার ও চাপের রেকর্ড রাখলে ক্ষমতা কম পড়া, চালুর শর্ত ও সিটের সমস্যা আলাদা করা সহজ হয়।
জাপানি ভাল্ভ প্রস্তুতকারক Yoshitake সাধারণভাবে অর্ডারের সময় সেট প্রেসার উল্লেখ করতে বলে, অথবা ফ্যাক্টরিতে ফেরত পাঠিয়ে বদলাতে বলে। শুধু কিছু মডেলে সাইটে সমন্বয়ের অনুমতি আছে। সেটিং বদলানোর আগে ডিজাইনের শর্ত, আইনি সীমা এবং সেই মডেলের ইনস্ট্রাকশন ম্যানুয়াল মিলিয়ে নিন।
কিছু সিস্টেমে রিলিফ ভাল্ভের বদলে বা তার সঙ্গে র্যাপচার ডিস্ক ব্যবহার হয়। দুটির পার্থক্য ও একসঙ্গে ব্যবহারের জন্য দেখুন।
বাংলাদেশে যন্ত্র বসালে কোন আইন ও কর্তৃপক্ষ দেখবেন
জাপানের শ্রেণিবিভাগ (Class 1, Class 2) বাংলাদেশে নিজে থেকে প্রযোজ্য হয় না। বাংলাদেশে বসানো যন্ত্রের ক্ষেত্রে বাংলাদেশের নিয়মই চূড়ান্ত। নিচের তথ্য খোঁজা সূত্রের ভিত্তিতে, সরকারি বাংলা পাঠের সঙ্গে মিলিয়ে নিন।
Bangladesh Labour Act 2006-এর ধারা 71 (Pressure plant) অনুযায়ী উৎপাদন প্রক্রিয়ার কোনো অংশ বায়ুমণ্ডলীয় চাপের ওপরে চললে সেই অংশের নিরাপদ কার্যকরী চাপ যেন অতিক্রম না হয়, তার কার্যকর ব্যবস্থা নিতে হবে। Bangladesh Labour Rules 2015-এর বিধি 62-এর একটি অনানুষ্ঠানিক ইংরেজি অনুবাদে এমন যন্ত্রে সেফটি ভাল্ভ (বা সমতুল্য কার্যকর ব্যবস্থা), সহজে দেখা যায় এমন প্রেসার গেজ, স্টপ ভাল্ভ ও ড্রেনের কথা আছে। একই বিধিতে উপযুক্ত ব্যক্তি দ্বারা নির্দিষ্ট বিরতিতে পরীক্ষার কথাও আছে। বিরতির সময়সীমা ও সঠিক শব্দ সরকারি বাংলা পাঠে যাচাই করুন।
বয়লার ও প্রেশার ভেসেলের ক্ষেত্রে বয়লার আইন, ২০২২ এবং প্রধান বয়লার পরিদর্শকের কার্যালয়ের (Office of the Chief Inspector of Boilers) নির্দেশনা দেখুন। RMG Sustainability Council (RSC)-এর বয়লার পরিদর্শন নির্দেশিকায় বয়লার ও প্রেশার ভেসেলকে এই আইন ও কার্যালয়ের নির্দেশনার আওতায় ধরা হয়েছে। সেখানে কার্যকরী চাপকে বয়লার সনদের সঙ্গে এবং সেফটি ভাল্ভ সেট করার চাপের সঙ্গে যুক্ত করা হয়েছে। আপনার কোন যন্ত্র কোন শ্রেণিতে পড়বে এবং জাপানি যন্ত্রের সনদ কীভাবে গৃহীত হবে, তা আমি এখানে নিশ্চিত করিনি। তা প্রধান বয়লার পরিদর্শকের কার্যালয় বা আপনার সার্টিফাইং সংস্থার কাছে জেনে নিন।
BSTI-র কোনো স্ট্যান্ডার্ড জাপানি সেফটি ভাল্ভ মানের (যেমন JIS B 8210) সঙ্গে হুবহু মেলে, এমন প্রমাণ আমি পাইনি, তাই "সমতুল্য" ধরে নেবেন না। সরবরাহকারীর কাছে জেনে নিন ভাল্ভটি কোন মান বা কোডে সনদপ্রাপ্ত, আর সেই সনদ আপনার পরিদর্শক বা ক্রেতা (buyer) মানবেন কি না।
চেকলিস্ট: সেফটি ভাল্ভের অর্ডার বা অনুসন্ধানের সঙ্গে যা পাঠাবেন
এই তথ্যগুলো একসঙ্গে একটি সেট হিসেবে পাঠান। বিভিন্ন সরবরাহকারীর ক্ষমতা-টেবিল প্রায়ই ভিন্ন শর্তে তৈরি হয়। পূর্ণ সেট পাঠালে সেই পার্থক্য ধরা সহজ হয়।
| বিষয় | কী লিখবেন |
|---|---|
| ফ্লুইড | নাম ও অবস্থা (স্যাচুরেটেড স্টিম, সুপারহিটেড স্টিম, পানি, অন্য তরল, গ্যাস) |
| সেট প্রেসার | মান, একক, গেজ না অ্যাবসোলিউট; কে ঠিক করেছেন এবং কীসের ভিত্তিতে |
| সুরক্ষিত যন্ত্র | সুরক্ষা-অঞ্চলের প্রতিটি অংশের MAWP, তার ডিজাইন তাপমাত্রায় |
| চালুর তাপমাত্রা | ভাল্ভের ইনলেটে স্বাভাবিক ও সর্বোচ্চ |
| প্রয়োজনীয় রিলিফ প্রবাহ | ধরে নেওয়া ত্রুটিতে প্রবাহ (যেমন রিডিউসিং ভাল্ভ খোলা অবস্থায় ফেল) এবং কীভাবে হিসাব হয়েছে |
| সংযোগ | ইনলেট ও আউটলেটের সাইজ, স্ট্যান্ডার্ড ও প্রেসার রেটিং |
| ডিসচার্জ | বায়ুমণ্ডলে না হেডারে; প্রত্যাশিত ব্যাক প্রেসার |
| কোড ও আইন | স্থাপনার জায়গায় কোন বিধি বা কোড প্রযোজ্য (বাংলাদেশে বসালে Labour Act, বয়লার আইন ও ক্রেতার চাহিদা সহ) |
| নথিপত্র | প্রয়োজনীয় ইন্সপেকশন, টেস্ট রেকর্ড ও সনদ |
জাপানি সরবরাহকারী বা ডিজাইনারকে যে প্রশ্নগুলো করবেন
- সেফটি ভাল্ভের সুরক্ষা-অঞ্চলের প্রতিটি অংশের MAWP কত, এবং কোন তাপমাত্রায়?
- ভাল্ভের সাইজ কোন অতিচাপ পরিস্থিতির জন্য ঠিক করা হয়েছে (রিডিউসিং ভাল্ভ ফেল, বাইপাস খোলা, হিট এক্সচেঞ্জারের টিউব ফাটা, আটকে থাকা তরল)? আপনারা কত রিলিফ প্রবাহ হিসাব করেছেন?
- ভাল্ভের রেটেড ক্ষমতা কোন শর্তে (চাপ, তাপমাত্রা, ব্যাক প্রেসার) প্রযোজ্য?
- ব্লোডাউন কত, এবং রিসিট প্রেসার আমাদের স্বাভাবিক চালুর চাপ থেকে কতটা দূরে?
- আপনারা জাপানের কোন বিধি বা কোড ধরেছেন, এবং আমাদের দেশে বসালে তা কি বদলাবে?
- এই মডেলের সেট প্রেসার কি সাইটে সমন্বয় করা যায়, নাকি ফ্যাক্টরিতে ফেরত দিতে হয়? বদলানোর পর কোন রেকর্ড বা সিল লাগে?
- চালু বা রক্ষণাবেক্ষণের সময় সেফটি ভাল্ভ থেকে যন্ত্রকে বিচ্ছিন্ন করে দিতে পারে এমন কোনো ব্লক ভাল্ভ আছে কি?
নিচের নমুনা অনুসন্ধানটি সাজিয়ে নিতে পারেন। সরবরাহকারীকে পাঠানোর জন্য এটি ইংরেজিতে রাখা হয়েছে।
Subject: Safety valve set pressure on [equipment tag]
The safety valve on [tag] (set pressure [value] MPa G) has started to discharge during normal operation. Before we change anything, please confirm: (1) the MAWP and design temperature of each component it protects, (2) the overpressure scenario and relief flow used for sizing, (3) the blowdown, and (4) whether the set pressure may be adjusted on site for this model or must be reset at your factory. We will not change the setting until we receive your reply.
এই লেখার সীমা
- লেখাটি সেট প্রেসার নিয়ে ভাবার পদ্ধতি বোঝায়। এখানে সেট প্রেসারের মান, মার্জিন বা সাইজিং সূত্র দেওয়া হয়নি।
- আইনি শর্ত দেশভেদে আলাদা, আর জাপানে যন্ত্রের শ্রেণিভেদেও। জাপানের যে নিয়মগুলো এখানে বলা হয়েছে সেগুলো জাপানে বসানো যন্ত্রের জন্য। বাংলাদেশের অংশ খোঁজা সূত্র থেকে নেওয়া, চূড়ান্ত নয়। অন্য কোথাও বসালে সেখানে কোন নিয়ম প্রযোজ্য তা স্থানীয়ভাবে নিশ্চিত করুন।
- রিলিফ প্রবাহ, অনুমোদিত অতিচাপ ও ব্লোডাউন নির্ভর করে কোড, ভাল্ভের ধরন ও প্রস্তুতকারকের সনদের ওপর। ভাল্ভ প্রস্তুতকারকের সঙ্গে নিশ্চিত করুন।
- এই লেখার সব প্ল্যান্টের সংখ্যা কাল্পনিক।
সচরাচর জিজ্ঞাসা (FAQ)
সেফটি ভাল্ভের সেট প্রেসার কি MAWP-এর সমান?
না। সংখ্যা এক হলেও MAWP হলো যন্ত্রের সীমা, আর সেট প্রেসার হলো ভাল্ভের কাজ শুরুর বিন্দু। সেটিং প্রযোজ্য আইন ও ভাল্ভের বৈশিষ্ট্য মেটায় কি না এবং স্বাভাবিক চালুর চাপ থেকে যথেষ্ট ওপরে আছে কি না, তা নিশ্চিত করুন।
সেফটি ভাল্ভ কম সেট করলে কি প্রেশার ভেসেলের বিধি এড়ানো যায়?
শুধু সেটিং দিয়ে নয়। জাপানে আইনি শ্রেণি নির্ভর করে ব্যবহার, সর্বোচ্চ গেজ কার্যকরী চাপ এবং আয়তন বা মাপের ওপর। সেগুলো আপনার আসলে গৃহীত ডিজাইন ও চালুর শর্তের সঙ্গে মিলিয়ে দেখা হয়। বাংলাদেশে শ্রেণি নির্ধারণ বাংলাদেশের নিয়মে হয়।
একই সাইজের দুটি সেফটি ভাল্ভের ক্ষমতা কি এক?
না। ভাল্ভের ধরন, ফ্লুইড ও সেট প্রেসার বদলালে ক্ষমতা বদলায়। তাই প্রতিটি ক্ষমতা-টেবিলের পেছনের শর্ত পড়ুন এবং প্রয়োজনীয় প্রবাহের সঙ্গে একই শর্তে ভাল্ভগুলো তুলনা করুন।
সেফটি ভাল্ভ ছাড়া থামাতে না চাইলে কী করবেন?
প্ল্যান্টের অস্বাভাবিক অবস্থার পদ্ধতি অনুসরণ করুন। চাপ সত্যিই নেমেছে কি না এবং সরবরাহ এখনও আসছে কি না দেখুন। চাপ নামার পরের সিট লিককে আলাদা সমস্যা ধরুন, আর সেটিং বাড়িয়ে কারণ চাপা দেবেন না।
রিডিউসিং ভাল্ভ থাকলে কি সেফটি ভাল্ভ লাগে না?
ধরে নেবেন না যে রিডিউসিং ভাল্ভই যথেষ্ট। সেটি ফেল করলে ডাউনস্ট্রিম যন্ত্র রেটিংয়ের ওপরে চলে যেতে পারে। অতিচাপ-সুরক্ষা লাগবে কি না, সেই ত্রুটির সময়ের ইনফ্লো ও প্রযোজ্য নিয়ম দেখে ঠিক করুন।
সূত্র
- Spirax Sarco: Safety Valves (স্প্রিং-লোডেড ভাল্ভের মূল ধারণা)
- Spirax Sarco: Safety Valve Selection (চালুর চাপ, সেট প্রেসার, ব্লোডাউন)
- Spirax Sarco: Safety Valve Sizing (ত্রুটির শর্ত ও রিলিফ ক্ষমতা)
- Spirax Sarco: Safety Valve Installation (ডিসচার্জ পাইপ, নিষ্কাশন, প্রতিক্রিয়া বল)
- CGA PS-28 summary (আটকে থাকা তরলের তাপীয় প্রসারণে অতিচাপ। এর যুক্তরাষ্ট্রের ইনস্টলেশন ও পুনঃযোগ্যতা যাচাইয়ের শর্ত এই লেখায় প্রয়োগ করা হয়নি)
- e-Gov: Order for Enforcement of the Industrial Safety and Health Act, ধারা 1, প্রেশার ভেসেলের সংজ্ঞা (জাপানি ভাষায়)
- e-Gov: Ordinance on Safety of Boilers and Pressure Vessels, ধারা 28 ও 65 (জাপানি ভাষায়)
- Yoshitake: FAQ on safety valves (সেটিং, কাজ, সার্ভিস ফ্লুইড; জাপানি ভাষায়)
- ILO: Bangladesh Labour Act, 2006 (ধারা 71, Pressure plant)
- Bangladesh Labour Rules 2015 (অনানুষ্ঠানিক ইংরেজি অনুবাদ) (বিধি 62, Pressure plant)
- RSC: Technical Guidelines for Boiler Inspection (বাংলাদেশে বয়লার ও প্রেশার ভেসেলের নির্দেশনা)
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: 安全弁の設定圧力はどう決める?最高使用圧力・放出容量と設置が必要な場合
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।


