থার্মাল ট্রিপ: থার্মাল ওভারলোড রিলে কেন ট্রিপ করে ও কীভাবে রিসেট করবেন
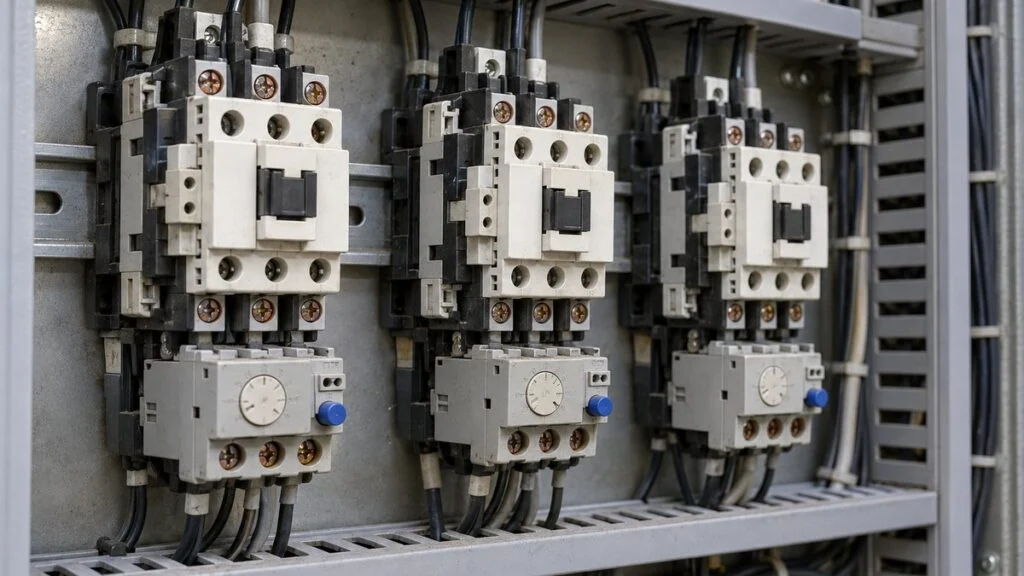
শিফটের মাঝখানে জাপানে তৈরি একটি পাম্প বা কনভেয়ার হঠাৎ থেমে গেল। অপারেটর প্যানেলে জাপানি অক্ষরে অ্যালার্ম এসেছে: "samaru ijo" (থার্মাল ফল্ট) বা "THR torippu" (THR ট্রিপ), আর স্টার্ট বাটন চাপলেও কিছু হচ্ছে না। জাপানের ফ্লোরে লোকে বলে "samaru ga ochiru" (থার্মাল পড়ে গেছে) বা "samaru ga tobu" (থার্মাল উড়ে গেছে)।
এই সবগুলোর অর্থ একটাই: থার্মাল ট্রিপ। মোটর অনেকক্ষণ রেটেড কারেন্টের বেশি টেনেছে, থার্মাল ওভারলোড রিলে সেই তাপ টের পেয়ে ম্যাগনেটিক কন্টাক্টরের কয়েল সার্কিট খুলে দিয়েছে, আর মোটর থেমে গেছে। কেউ কারণ দূর করে রিলে রিসেট না করা পর্যন্ত মোটর বন্ধই থাকে।
এই লেখায় আছে: ড্রয়িং ও অ্যালার্ম স্ক্রিনে যে জাপানি শব্দগুলো দেখবেন তার অর্থ, রিলে কীভাবে ট্রিপ করে, কত ওভারলোডে কত সময় লাগে, ট্রিপের পর সাধারণত কী কী দেখা হয় এবং সেটিং কারেন্ট কীভাবে ঠিক করা হয়। এর সঙ্গে পাম্পে ট্রিপের সাধারণ কারণ, ইনভার্টারের ইলেকট্রনিক থার্মালের সঙ্গে পার্থক্য, আর শেষে একটি চেকলিস্ট ও জাপানি সাপ্লায়ারকে পাঠানোর প্রশ্নও আছে।
- বারবার স্টার্ট বাটন চাপবেন না। কারণ থেকে গেলে রিলে আবার ট্রিপ করে, আর প্রতিবার মোটরের উইন্ডিং বাড়তি তাপ পায়।
- থার্মাল ওভারলোড রিলের ট্রিপ ইন্ডিকেটর ও রিসেট বাটন দেখুন, এবং উপরের দিকের মোল্ডেড কেস সার্কিট ব্রেকার (MCCB) বা আর্থ লিকেজ ব্রেকার (ELB) ট্রিপ করেছে কিনা দেখুন।
- প্যানেলের ভেতরের কাজ ও পরিমাপ যোগ্য ইলেকট্রিক্যাল স্টাফের হাতে ছেড়ে দিন। তাঁরা সাইটের নিয়মে সার্কিট ডি-এনার্জাইজ করে লকআউট/ট্যাগআউট (LOTO) করেন। কেউ কারণ খুঁজে না পেলে বিষয়টি তাঁদের হাতে তুলে দিন (নিচে "থার্মাল ট্রিপের পর কী হয়" অংশ দেখুন)।
সূচিপত্র
- যে জাপানি শব্দগুলো দেখবেন
- থার্মাল ওভারলোড রিলে কীভাবে ট্রিপ করে
- ট্রিপ করতে কত সময় লাগে? ওভারলোড অনুযায়ী ট্রিপ টাইম
- থার্মাল ট্রিপের পর কী হয়
- সেটিং কারেন্ট কীভাবে ঠিক করা হয়
- পাম্পে থার্মাল ট্রিপের সাধারণ কারণ
- ইনভার্টার (VFD)-এর ইলেকট্রনিক থার্মাল বনাম থার্মাল ওভারলোড রিলে
- চেকলিস্ট ও জাপানি সাপ্লাইয়ারের জন্য প্রশ্ন
- এই লেখার সীমা
- সাধারণ প্রশ্ন (FAQ)
- সূত্র
যে জাপানি শব্দগুলো দেখবেন
জাপানি ড্রয়িং, প্যানেলের লেবেল ও HMI স্ক্রিনে একই যন্ত্র আর একই ঘটনার জন্য কয়েকটি শব্দ ব্যবহার হয়। নিচের টেবিলে সেগুলোকে এই লেখায় ব্যবহৃত ইংরেজি শব্দের সঙ্গে মিলিয়ে দেওয়া হলো। জাপানি অক্ষরে লেখা অ্যালার্মের ছবি তুলে রাখলে সাপ্লায়ারের সঙ্গে কথা বলা সহজ হয়।
ড্রয়িং বা স্ক্রিনে যা দেখবেন, আর তার অর্থ কী।
| জাপানি শব্দ (রোমাজি) | ইংরেজি / সংক্ষেপ | অর্থ |
|---|---|---|
| samaru rire / THR | Thermal overload relay | থার্মাল ওভারলোড রিলে। জাপানি ড্রয়িংয়ে সাধারণ চিহ্ন "THR" |
| netsudo keidenki / netsudo-gata kafuka keidenki | Thermal relay | একই যন্ত্রের আনুষ্ঠানিক নাম |
| samaru ga ochiru / tobu / dosa shita | Thermal trip | "থার্মাল ট্রিপ করেছে"। ফ্লোরে বলার চলতি ধরন |
| samaru ijo / THR torippu | Thermal fault / THR trip alarm | সাধারণত রিলে ট্রিপের অ্যালার্ম, তবে কখনো ইনভার্টারের ওভারলোড অ্যালার্মও হতে পারে |
| denji sesshokuki (MC) | Magnetic contactor | ম্যাগনেটিক কন্টাক্টর |
| denji kaiheiki | Magnetic motor starter | কন্টাক্টর + থার্মাল ওভারলোড রিলে একসঙ্গে |
| haisen-yo shadanki (MCCB / NFB) | Molded case circuit breaker | মোল্ডেড কেস সার্কিট ব্রেকার |
| seitei denryu / seitei-chi | Current setting | ডায়ালে সেট করা কারেন্টের মান |
| kesso | Phase loss (single-phasing) | ফেজ লস। তিন ফেজের একটি কেটে যাওয়া |
| kosoku | Locked rotor | মোটর ঘুরতে পারছে না |
| denshi samaru | Electronic thermal | ইনভার্টারের (VFD) ভেতরের ইলেকট্রনিক থার্মাল ওভারলোড সুরক্ষা |
ফোনে টেবিলটি পাশে স্ক্রল করুন।
"Trip" (জাপানি উচ্চারণে torippu) শব্দটির সাধারণ অর্থ: কোনো সুরক্ষা যন্ত্র নিজে থেকে সার্কিট বা মেশিন থামিয়ে দেয়। জাপানি ইঞ্জিনিয়াররা ব্রেকার ও টারবাইনের ক্ষেত্রেও এই শব্দ একইভাবে বলেন।
থার্মাল ওভারলোড রিলে কীভাবে ট্রিপ করে
থার্মাল ওভারলোড রিলে মোটর ও অন্যান্য বৈদ্যুতিক যন্ত্রকে ওভারলোড থেকে বাঁচায়, আর মূলত থ্রি-ফেজ ইন্ডাকশন মোটরে ব্যবহার হয়। বেশি কারেন্ট বেশিক্ষণ চললে উইন্ডিং পোড়ার আগেই এটি মোটর থামিয়ে দেয়।
ভেতরে থাকে একটি হিটার ও একটি বাইমেটাল স্ট্রিপ (তাপে ভিন্ন হারে প্রসারিত হয় এমন দুই ধাতু জোড়া লাগানো পাত)। Omron-এর ক্যাটালগে প্রধান অংশ তিনটি: হিট এলিমেন্ট (হিটার ও বাইমেটাল), অ্যাডজাস্টমেন্ট ডায়াল ও কন্টাক্ট। কিছু মডেলে হিট এলিমেন্ট আলাদা আলাদা কারেন্ট রেঞ্জে পাওয়া যায়, আর রেঞ্জ মোটরের সঙ্গে না মিললে এলিমেন্ট বদলে মানানসইটি লাগানো হয়।
কারেন্টের তাপে বাইমেটাল বেঁকে কন্টাক্ট খোলে, ফলে ম্যাগনেটিক কন্টাক্টর ছেড়ে যায়।
রিলের হিটার থাকে মেইন সার্কিটে; নরমালি ক্লোজড (NC) কন্টাক্ট (95-96) থাকে কন্টাক্টরের কয়েল সার্কিটে। টার্মিনাল নম্বর Omron J7TC-এর কানেকশন ডায়াগ্রাম থেকে উদাহরণ হিসেবে নেওয়া। আপনার রিলের গায়ের চিহ্ন মিলিয়ে নিন।
রিলে নিজে মোটরের মেইন সার্কিট কাটতে পারে না। এর NC কন্টাক্ট 95-96 বসানো থাকে ম্যাগনেটিক কন্টাক্টরের (MC) কয়েল সার্কিটে। ট্রিপ হলে ওই কন্টাক্ট খোলে, কয়েলের বিদ্যুৎ যায়, কন্টাক্টরের মেইন কন্টাক্ট খুলে মোটর থামে।
নরমালি ওপেন (NO) কন্টাক্ট 97-98 সাধারণত ট্রিপ ল্যাম্প বা PLC ইনপুটে যায়। HMI-তে "samaru ijo" অ্যালার্ম সাধারণত এখান থেকেই আসে।
বিদ্যুৎ সার্কিট ব্রেকার, ম্যাগনেটিক কন্টাক্টর ও থার্মাল ওভারলোড রিলে হয়ে মোটরে যায়।
সরল করা মেইন সার্কিট। উদাহরণে 2-এলিমেন্ট রিলে (দুই ফেজে হিটার) দেখানো হয়েছে। ফেজ-লস সুরক্ষা দরকার হলে ফেজ-লস সুরক্ষাসহ 3-এলিমেন্ট রিলে নেওয়া হয়।
রিলে তাপে কাজ করে বলে এর সাড়া দিতে দেরি হয়। Mitsubishi Electric-এর একটি টেকনিক্যাল রিপোর্টে বলা আছে, বাইমেটাল ধরনের মোটর স্টার্টারে ওভারলোডের সময় ট্রিপ করার সময় মোটামুটি কারেন্টের সঙ্গে ব্যস্তানুপাতিক। এই দেরির কারণেই স্টার্টের সময়ের ছোট ইনরাশ কারেন্টে রিলে ট্রিপ করে না, শুধু দীর্ঘস্থায়ী ওভারলোডে করে।
এর আরেকটি অর্থ: শর্ট সার্কিট থেকে সার্কিট বাঁচানো থার্মাল ওভারলোড রিলের কাজ নয়। সেটা সার্কিট ব্রেকার বা ফিউজের কাজ, আর আর্থ লিকেজ ধরা ELB-র কাজ।
তিনটি যন্ত্রের কাজ সংক্ষেপে: থার্মাল-ম্যাগনেটিক MCCB ওভারলোডে বাইমেটাল আর শর্ট সার্কিটে ইলেকট্রোম্যাগনেট ব্যবহার করে, এবং কারণ সারানোর পর হ্যান্ডেল দিয়ে রিসেট হয়। ফিউজের এলিমেন্ট কারেন্টের তাপে গলে যায়, তাই একই রেটিংয়ের নতুন ফিউজ লাগাতে হয়। ELB জিরো-ফেজ কারেন্ট ট্রান্সফরমার দিয়ে যাওয়া ও ফেরার কারেন্টের পার্থক্য মাপে (অনেক মডেলে ওভারকারেন্ট সুরক্ষাও থাকে), আর লিকেজ সারানোর পর আবার চালু করা হয়। Fuji Electric-এর সিলেকশন গাইডও একইভাবে ভাগ করেছে: ম্যাগনেটিক স্টার্টার মোটরকে ওভারলোড থেকে বাঁচায়, আর ব্রেকার সার্কিটকে শর্ট সার্কিট থেকে বাঁচায়।
বেশিরভাগ থার্মাল ওভারলোড রিলেতে ম্যানুয়াল রিসেট বাটন থাকে। কিছু রিলে অটোমেটিক রিসেটে বদলানো যায়, আর নিরাপত্তার দিক থেকে সেটা গুরুত্বপূর্ণ (নিচে দেখুন)।
জাপানি প্যানেলে শক রিলেকে দেখতে একই রকম লাগতে পারে, কিন্তু সেটি মোটরের উইন্ডিং নয়, চালিত মেশিনকে বাঁচায়। ফিউজ ও সার্কিট প্রোটেক্টরের পার্থক্যও আলাদা লেখায় আছে।
ট্রিপ করতে কত সময় লাগে? ওভারলোড অনুযায়ী ট্রিপ টাইম
কত কারেন্ট কতক্ষণ চললে রিলে ট্রিপ করে, তার উত্তর পাওয়া যায় রিলের ট্রিপ ক্লাস থেকে। নির্মাতারা এটি IEC 60947-4-1 অনুযায়ী (জাপানে JIS C 8201-4-1) উল্লেখ করেন। ট্রিপ টাইম নির্ভর করে ট্রিপ ক্লাস এবং রিলে ঠান্ডা অবস্থা থেকে শুরু হচ্ছে না আগে থেকেই গরম, তার ওপর, তাই সব রিলের জন্য একটাই সংখ্যা খাটে না।
গুণিতক ধরা হয়েছে ডায়ালে সেট করা কারেন্টের ওপর। ডানের কলামটি হিসাব করে দেখানো উদাহরণ, নির্মাতার মান নয়।
| সেটিং কারেন্টের গুণিতক | প্রয়োজনীয় আচরণ | শুরুর অবস্থা | 0.75 kW, 3.8 A সেটিংয়ে কারেন্ট |
|---|---|---|---|
| 105% | 2 ঘণ্টার মধ্যে ট্রিপ করবে না | ঠান্ডা | প্রায় 4.0 A |
| 120% | 2 ঘণ্টার মধ্যে ট্রিপ করে | গরম | প্রায় 4.6 A |
| 150% | 2 মিনিটের কম সময়ে ট্রিপ করে | গরম | 5.7 A |
| 720% (লকড রোটর) | 2 সেকেন্ডের বেশি ও 10 সেকেন্ডের মধ্যে ট্রিপ করে | ঠান্ডা | প্রায় 27 A |
মান ট্রিপ ক্লাস 10A, থ্রি-পোল লোড, 20°C পরিবেশের জন্য, Omron J7TC ক্যাটালগের রেটিং টেবিল থেকে। Fuji Electric-এর ডেটায় TR-10 ও তার বড় মডেল ট্রিপ ক্লাস 20, আর 720%-এ ট্রিপ টাইম 6–20 সেকেন্ড। কারেন্টের কলামে ধরা হয়েছে 3.8 A, যা একই ক্যাটালগে 200 V, 0.75 kW মোটরের রেফারেন্স ফুল-লোড কারেন্ট। আসল মান নেমপ্লেট ও রিলের ডকুমেন্টে মিলিয়ে নিন। ফোনে টেবিলটি পাশে স্ক্রল করুন।
উদাহরণের হিসাব সহজ, 3.8 A সেটিংকে গুণ করা হয়েছে: 3.8 × 1.2 = 4.56 A, 3.8 × 1.5 = 5.7 A, 3.8 × 7.2 = 27.36 A। ছোট ওভারলোডে রিলে ট্রিপ করতে অনেক সময় নেয়, আর লকড রোটরের মতো বড় কারেন্টে কয়েক সেকেন্ডেই করে। সেটিংয়ের সামান্য ওপরের কারেন্টে রিলে সঙ্গে সঙ্গে ট্রিপ করে না।
এই সময়ই একটি ভালো সূত্র। মোটর দশ-বিশ মিনিট চলার পর ট্রিপ করলে হালকা ওভারলোড চলছিল বলে সন্দেহ করুন। আর স্টার্টের পরপরই ট্রিপ করলে লকড রোটর, ফেজ লস বা দীর্ঘ স্টার্টিং টাইম সন্দেহ করুন।
থার্মাল ট্রিপের পর কী হয়
ট্রিপের অর্থ, মোটর বা চালিত যন্ত্র ওভারলোডে বা অস্বাভাবিক অবস্থায় আছে। নিচের পাঁচ ধাপ সাধারণ ক্রমের একটি সারসংক্ষেপ, কী কী দেখা হয় আর সিদ্ধান্ত কে নেয় তার ধারণা দেওয়ার জন্য। এটি কাজের নির্দেশনা নয়: আসল পদ্ধতির জন্য রিলের ইনস্ট্রাকশন ম্যানুয়াল ও আপনার সাইটের ইলেকট্রিক্যাল সেফটি নিয়ম অনুসরণ করুন।
রিসেট চতুর্থ ধাপ। কারণ দূর করার আগে রিসেট চাপলে শুধু আবার ট্রিপ হয়।
কারণ না খুঁজে বারবার চালানো-থামানো করলে মোটরের উইন্ডিং অতিরিক্ত গরম হয়ে নষ্ট হয়।
আগে নিরাপদ করা
থেমে থাকা মোটর মানেই নিরাপদ মোটর নয়। অটোমেটিক রিসেটে রাখা রিলে ঠান্ডা হলে নিজে থেকেই ফিরে আসে, আর কিছু সার্কিটে তখন মোটর নিজে থেকে আবার ঘুরতে শুরু করে। Fuji Electric ও Omron দুই কোম্পানির ইনস্ট্রাকশন ম্যানুয়ালেই সতর্ক করা আছে: টু-ওয়্যার কন্ট্রোল সার্কিটে অটোমেটিক রিসেট থাকলে মোটর নিজে থেকে রিস্টার্ট হয়।
মেশিনে কাজ শুরুর আগে সাইটের লকআউট/ট্যাগআউট (LOTO) পদ্ধতিতে সার্কিট ডি-এনার্জাইজ ও বিচ্ছিন্ন করা হয়, আর জায়গাটি ফাঁকা রাখা হয়। যুক্তরাষ্ট্রে এর আইনি শর্ত OSHA 29 CFR 1910.147-এ আছে। বাংলাদেশে মেশিনের নিরাপত্তা নিয়ে Bangladesh Labour Act 2006-এর ষষ্ঠ অধ্যায়ে (Safety) ধারা 61 (ভবন ও মেশিনের নিরাপত্তা), 63 (মেশিনে বেড়া বা গার্ড) ও 64 (চলন্ত মেশিনের কাছে কাজ) আছে। আপনার কারখানায় প্রযোজ্য পদ্ধতি নির্ধারিত হয় সাইটের সেফটি অফিসার ও কোম্পানির নিয়মে।
জাপানি ম্যানুয়ালের পেছনের নিয়মটিও জানা থাকলে ভালো। জাপানের Industrial Safety and Health Regulations অনুযায়ী বিপজ্জনক পরিষ্কার বা মেরামতের আগে মেশিন বন্ধ করা, স্টার্টিং ডিভাইসে তালা দেওয়া ও সাইনবোর্ড লাগানো দরকার (ধারা 107)। আর বিচ্ছিন্ন করা বৈদ্যুতিক সার্কিটে পরিদর্শন বা মেরামতের আগে তিনটির যেকোনো একটি ব্যবস্থা নিতে হয়: সুইচে তালা, বিদ্যুৎ চালু না করার সাইন, বা পাহারাদার নিয়োগ (ধারা 339)। চালু থাকা রিলে বা তার টার্মিনালে হাত দেবেন না।
কারণ খোঁজা
সাধারণত যে কারণগুলো দেখা হয়:
- ওভারলোড: লোড কি বেড়েছে? মেশিনের অংশ আটকে যাওয়া বা ক্ষয়ে যাওয়া, বা পাম্প বেশি ফ্লো-তে চলছে?
- লকড রোটর: আটকে থাকা জিনিস বা নষ্ট বিয়ারিংয়ের কারণে ঘোরা আটকে গেছে?
- ফেজ লস: তিন ফেজের একটি কি খোলা বা আলগা কানেকশনে? তখন বাকি দুই ফেজে বেশি কারেন্ট চলে।
- সাপ্লাই: সরবরাহ ভোল্টেজ কি কম বা ফেজগুলোর মধ্যে অসমান?
- সেটিং বা পরিবেশ: কারেন্ট সেটিং ভুল, নাকি প্যানেল খুব গরম?
পরীক্ষা সাধারণত শুরু হয় মোটর ওভারলোডে চলছে কিনা দেখে, যা যান্ত্রিক সমস্যা বা ভুল সেটিং থেকে হতে পারে। এরপর দেখা হয় আলগা টার্মিনাল, ছেঁড়া তার ও কন্টাক্টরের ক্ষয়ে যাওয়া কন্টাক্ট, যেগুলো ফেজ লস ঘটাতে পারে। মোটর চালানো যাওয়ার মতো অবস্থায় থাকলে ইলেকট্রিক্যাল স্টাফ ক্ল্যাম্প মিটারে তিন ফেজের কারেন্ট মেপে অসামঞ্জস্য দেখেন, আর ভোল্টেজ কম বা অসমান কিনা যাচাই করেন।
সবশেষে চালিত মেশিন (পাম্প, ফ্যান ইত্যাদি) দেখা হয়: ভেতরে কিছু আটকে আছে কিনা, আর পাওয়ার বন্ধ ও লকআউট করার পর শ্যাফট হাতে ঘোরে কিনা। ঘোরা আটকে থাকলে বেশি কারেন্ট চলতেই থাকে।
শর্ট সার্কিট কাটে MCCB বা ফিউজ, আর আর্থ ফল্ট কাটে ELB। থার্মাল ওভারলোড রিলে এগুলো কাটে না। তাই শর্ট সার্কিট বা লিকেজের সন্দেহ থাকলে উপরের MCCB বা ELB-ও ট্রিপ করেছে কিনা দেখুন।
ট্রিপ করার আগে মোটর কতক্ষণ চলেছে এবং সাইটে কী দেখা যাচ্ছে, তা থেকে কারণ সীমিত করুন।
| কারণ | সাধারণ লক্ষণ | কী দেখতে হবে (পরিমাপ ইলেকট্রিক্যাল স্টাফের) | বিশেষজ্ঞদের হাতে ছাড়ুন |
|---|---|---|---|
| ওভারলোড | কিছুক্ষণ চলার পর ট্রিপ করে | অ্যামিটারের মান বনাম স্বাভাবিক মান ও নেমপ্লেট রেটিং | লোড পর্যালোচনা; মেশিন মেরামত |
| লকড রোটর | স্টার্টের পরপরই ট্রিপ; গুনগুন শব্দ | পাওয়ার বন্ধ ও লকআউট করার পর শ্যাফট হাতে ঘোরে কিনা | বিয়ারিং ও আটকে থাকা জিনিস পরীক্ষা; খুলে দেখা |
| ফেজ লস | স্টার্টে বা চলার সময় ট্রিপ; গুনগুন শব্দ, কম্পন | তিন ফেজের কারেন্টে বড় পার্থক্য আছে কিনা | টার্মিনাল, কন্টাক্ট ও ক্যাবল পরীক্ষা |
| সাপ্লাই | একই ফিডারের অন্য যন্ত্রও ঠিকমতো চলছে না | ভোল্টেজ এবং ফেজগুলোর মধ্যে অসামঞ্জস্য | সাপ্লাই সাইড তদন্ত |
| সেটিং বা পরিবেশ | গরমকালে বা প্যানেল গরম থাকলে ট্রিপ | কারেন্ট সেটিং বনাম ফুল-লোড কারেন্ট; প্যানেলের তাপমাত্রা | সেটিং পর্যালোচনা; ভেন্টিলেশন উন্নত করা |
| মোটরের ক্ষয় | উপরের কোনো কারণ না পেয়েও বারবার ট্রিপ | চলার সময় পোড়া গন্ধ বা অস্বাভাবিক গরম | ইনসুলেশন ও উইন্ডিং রেজিস্ট্যান্স টেস্ট |
ফেজ লসে কারেন্ট ও ট্রিপের ধরন নির্ভর করে রিলেতে ফেজ-লস সুরক্ষা আছে কিনা তার ওপর। কারেন্ট, ভোল্টেজ ও শ্যাফট পরীক্ষায় শক ও হঠাৎ চালু হওয়ার ঝুঁকি আছে, তাই যোগ্য ইলেকট্রিক্যাল স্টাফ সাইটের নিয়ম মেনে এগুলো করেন। ফোনে টেবিলটি পাশে স্ক্রল করুন।
মোটরের ইনসুলেশন পাওয়ার বন্ধ করে ইনসুলেশন রেজিস্ট্যান্স টেস্টার (মেগার) দিয়ে পরীক্ষা করা হয়। আইনে বা মানে নির্ধারিত ন্যূনতম মান দেশ ও ভোল্টেজ অনুযায়ী ভিন্ন, আর সেটি কেবল নিচের সীমা। ফলাফল ভালো কি খারাপ, তা মোটর নির্মাতার বা আপনার সাইটের মানদণ্ড দিয়ে বিচার করুন। কন্টাক্টর ও রিলের কন্টাক্ট ঠিকমতো খোলে-বন্ধ হয় কিনা, পাওয়ার বন্ধ রেখে মাল্টিমিটারের রেজিস্ট্যান্স রেঞ্জেও দেখা যায়।
কারণ ঠিক করা
কারণ পাওয়া গেলে সাধারণত এভাবে সারানো হয়:
- ওভারলোড: যান্ত্রিক সমস্যা মেরামত করে লোডকে সঠিক সীমায় আনা
- ফেজ লস: আলগা টার্মিনাল, ছেঁড়া তার বা খারাপ কন্টাক্টর কন্টাক্ট খুঁজে মেরামত করা
- সাপ্লাই: ভোল্টেজ কম বা অসমান হলে সাপ্লাই সাইড তদন্ত করা
- আটকে থাকা জিনিস: সরিয়ে মেশিন পরিষ্কার করা
কারণ একসঙ্গেও থাকতে পারে। যেমন, আলগা টার্মিনালে ফেজ লস হয়, মোটর দুই ফেজে চলতে থাকে আর উইন্ডিং নষ্ট হয়। তাই কয়েকটি দিক থেকে দেখে যা পান সবই একবারে ঠিক করুন।
রিলে রিসেট করা
কারণ দূর হলে রিলে রিসেট করা হয়। বেশিরভাগ মডেলে রিসেট বাটন থাকে। বাটনের রং ও ইন্ডিকেটর মডেলভেদে আলাদা। যেমন Fuji Electric-এর FAQ অনুযায়ী TR-N2 থেকে N8 মডেলে নীল রিসেট বাটন, আর TR-0N-এর মতো মডেলে সাদা বাটন চাপতে হয়।
ট্রিপ ইন্ডিকেশনও আলাদা: কোনোটিতে সাদা ট্রিপ বার ভেতরে ঢুকে যায়, কোনোটিতে হলুদ ফ্ল্যাগ আসে। তাই সংশ্লিষ্ট মডেলের ম্যানুয়াল দেখুন। রিসেটের সঠিক ধাপ মডেল অনুযায়ী ঠিক হয়, কোনো সাধারণ বর্ণনার বদলে ইনস্ট্রাকশন ম্যানুয়াল অনুসরণ করুন।
রিলে রিসেট না হলে সাধারণত তিনটি অবস্থার একটি হয়:
- সঙ্গে সঙ্গে রিসেট হয় না: ট্রিপের ঠিক পরে বাইমেটাল তখনো বাঁকা থাকে, তাই রিসেট চাপলে কিছু হয় না (trip-free আচরণ)। এটা স্বাভাবিক, ত্রুটি নয়।
- অপেক্ষা করেও রিসেট হয় না: Fuji Electric-এর FAQ অনুযায়ী তাদের রিলে ফ্রেমের আকার অনুযায়ী ট্রিপের 90–350 সেকেন্ড বা তার বেশি সময় পর রিসেট করা যায়। তারপরও না হলে রিলে নষ্ট হওয়ার সম্ভাবনা বেশি। অন্য কোম্পানির রিলের অপেক্ষার সময় ম্যানুয়ালে দেখুন।
- রিসেট হয় কিন্তু আবার ট্রিপ করে: কারণ এখনো আছে। মোটর চালানো বন্ধ করে আবার কারণ খোঁজার ধাপে ফিরে যান।
রিসেটের পর যন্ত্র স্বাভাবিকভাবে চলছে কিনা দেখুন। চলার সময় কারেন্ট সেটিংয়ের অনেক নিচে আছে কিনা আর তিন ফেজে সমান কিনা, তাও মিলিয়ে নিন।
Fuji Electric ও Omron-এর ম্যানুয়ালে ম্যানুয়াল থেকে অটোমেটিক রিসেটে বদলানোর পদ্ধতি দেওয়া আছে।
বদলানোর পদ্ধতি ও ইন্ডিকেটরের আচরণ Fuji Electric TK-E02 ও Omron J7TC ম্যানুয়ালের উদাহরণ। প্রতিটি মডেল আলাদাভাবে দেখুন।
টু-ওয়্যার কন্ট্রোল সার্কিটে চালানোর সংকেত যতক্ষণ থাকে, মোটর ততক্ষণ চলে। থ্রি-ওয়্যার সার্কিটে পুশ বাটন ও সিল-ইন (সেলফ-হোল্ডিং) কন্টাক্ট থাকে, তাই রিলে রিসেট হওয়ার পরও কেউ স্টার্ট না চাপা পর্যন্ত মোটর বন্ধ থাকে।
টু-ওয়্যার সার্কিটে ম্যানুয়াল রিসেটেও চালানোর সংকেত চালু থাকলে রিসেটের সঙ্গে সঙ্গেই মোটর চলতে শুরু করে। তাই রিসেটের আগে রান সুইচ বন্ধ করে নেওয়া উচিত।
বারবার ট্রিপ ঠেকানো
নিয়মিত ইন্সপেকশনে যন্ত্র ও সার্কিটের সমস্যা আগে ধরা পড়ে, আর লোড ব্যবস্থাপনায় ওভারলোড এড়ানো যায়। সবচেয়ে কাজের অভ্যাস হলো স্বাভাবিক চলার কারেন্ট রেকর্ড করে রাখা। ট্রিপের আগে কারেন্ট ধীরে ধীরে বাড়তে থাকলে বিয়ারিং ক্ষয় বা চোকিং সন্দেহ করার সূত্র মেলে।
কারণ জানা না গেলে, রিলে বারবার ট্রিপ করলে বা রিসেট না হলে মোটর বন্ধ রেখে বিষয়টি ইলেকট্রিক্যাল স্টাফের হাতে দিন। এই লেখার শেষের দিকের চেকলিস্টের তথ্যগুলো থাকলে তাঁদের তদন্ত দ্রুত হয়।
সেটিং কারেন্ট কীভাবে ঠিক করা হয়
সেটিং কারেন্ট (seitei-chi) ঠিক করে দেয় রিলে আসলে মোটরকে কতটা বাঁচাবে। শুরুতে দুটি তথ্য লাগে: নেমপ্লেটের ফুল-লোড কারেন্ট এবং রিলের অ্যাডজাস্টমেন্ট রেঞ্জ। এরপর পরিবেশ, লোডের ধরন, রিলের ধরন ও টেস্ট রান দিয়ে সেটিং আরও মেপে নেওয়া হয়।
সেটিং বদলানো ইলেকট্রিক্যাল স্টাফের সিদ্ধান্ত, যা যন্ত্রের ডকুমেন্ট ও সাইটের মানদণ্ড অনুযায়ী হয়। রিলে ট্রিপ করেছে বলে ফ্লোরে নিজে ডায়াল বাড়ানো ঠিক ওই কাজ, যা এড়ানো উচিত।
মোটরের ফুল-লোড কারেন্ট দিয়ে শুরু
মোটরের রেটেড কারেন্ট নেমপ্লেটে, ইনস্ট্রাকশন ম্যানুয়ালে বা স্পেসিফিকেশনে খুঁজে নিন। রেটেড কারেন্ট হলো রেটেড আউটপুটে একটানা চলার সময় মোটর যে কারেন্ট টানে। Fuji Electric ও Omron-এর ম্যানুয়ালে বলা আছে, ডায়াল এমনভাবে ঘোরাতে হবে যাতে মোটরের ফুল-লোড কারেন্ট ▼ চিহ্নের সঙ্গে মেলে। তবে মেশিন নির্মাতা অন্য মান নির্দিষ্ট করে থাকতে পারেন, তাই মেশিনের ডকুমেন্টও দেখুন।
অন্য দেশে সেটিংয়ের ওপর সীমাও থাকে। যেমন যুক্তরাষ্ট্রের National Electrical Code (NEC 430.32) একটানা চলা মোটরে সাধারণভাবে নেমপ্লেট ফুল-লোড কারেন্টের 125% (service factor 1.15 বা বেশি অথবা তাপমাত্রা বৃদ্ধি 40°C বা কম হলে) এবং অন্যথায় 115% সীমা দেয়। বাংলাদেশে প্রযোজ্য সীমা এই লেখায় নিশ্চিত করা যায়নি, তাই মোটর ও রিলের ম্যানুয়াল এবং আপনার সাইটের ইলেকট্রিক্যাল মানদণ্ড অনুসরণ করুন।
পরিবেশের তাপমাত্রা হিসাবে রাখা
রিলে চারপাশ থেকেও তাপ পায়, তাই গরম প্যানেলে আগে ট্রিপ করে আর ঠান্ডা জায়গায় দেরিতে। Omron-এর J7TC ক্যাটালগে ক্ষতিপূরণের মান দেওয়া আছে: 40°C-এ 120% কারেন্টে এবং −5°C-এ 130% কারেন্টে 2 ঘণ্টার মধ্যে ট্রিপ করে।
পরিবেশ 20°C থেকে অনেক আলাদা হলে সংশোধন গুণক দিয়ে সেটিং হিসাব করার উদাহরণ ম্যানুয়ালে আছে। রিলে শুধু গরমকালে ট্রিপ করলে সেটিংয়ে হাত দেওয়ার আগে প্যানেলের তাপমাত্রা ও ভেন্টিলেশন দেখুন।
রিলেকে লোডের সঙ্গে মেলানো
যে মোটর ঘন ঘন চালু-বন্ধ হয়, সেখানে বারবার ছোট ওভারলোড আসে। এ ধরনের মোটরে, দীর্ঘ স্টার্টিং টাইমের লোডে বা ইনচিং ডিউটিতে সমাধান সেটিং বাড়ানো নয়, ওই কাজের জন্য তৈরি রিলে (যেমন স্যাচুরেবল রিঅ্যাক্টরসহ ধরন)।
Mitsubishi Electric-এর সিলেকশন গাইডে বলা আছে, স্টার্টিং কারেন্ট ও স্টার্টিং টাইমের কারণে ট্রিপের আশঙ্কা থাকলে স্যাচুরেবল রিঅ্যাক্টরসহ রিলে ব্যবহার করুন, অথবা শুধু স্টার্টের সময়টুকু রিলে শর্ট করে রাখুন। Fuji Electric-ও লিখেছে, দীর্ঘ স্টার্টিং টাইমের লোডে ডিলেড-ট্রিপ ধরনের রিলে লাগে। স্টার-ডেল্টা স্টার্টে Mitsubishi Electric টাইমারে স্টার সংযোগের সময় 10 সেকেন্ডের মধ্যে রাখতে বলে, আর বেশি লাগলে যন্ত্র নির্বাচন নতুন করে দেখতে বলে।
রিলের রেঞ্জ ও এলিমেন্ট মিলিয়ে দেখা
বেশিরভাগ রিলের অ্যাডজাস্টমেন্ট রেঞ্জ নির্দিষ্ট। যেমন Omron J7TC-01-4E2 কভার করে 2.8–4.2 A, যা 3.8 A ফুল-লোড কারেন্টের মোটরের জন্য মানানসই। রেঞ্জের বাইরে রিলে তার রেটেড কার্যক্ষমতা দেয় না, তাই রেঞ্জ মেলে এমন মডেল বেছে নিন।
এলিমেন্টের সংখ্যাও দেখুন। Mitsubishi Electric-এর সিলেকশন টেবিলে 2-এলিমেন্ট ধরন স্ট্যান্ডার্ড, কিন্তু ফেজ-লস সুরক্ষা দরকার হলে সুরক্ষাসহ 3-এলিমেন্ট ধরন ("2E" ধরন) সুপারিশ করা হয়। উল্টো দিকে, ফেজ-লস সুরক্ষাসহ রিলে সিঙ্গেল-ফেজ মোটরে ব্যবহার করলে এক পোলে কারেন্ট যায় না বলে অপ্রয়োজনে ট্রিপ করতে পারে। Omron-এর নির্দেশনা হলো সব পোলে সিরিজে কারেন্ট চালানো, অথবা ডায়াল প্রায় 10% বেশি রাখা।
টেস্ট রানে নিশ্চিত করা
কারেন্ট সেট করার পর আসল চালানোর অবস্থায় যন্ত্র চালান। ওভারলোডে রিলে ট্রিপ করা উচিত, আর স্বাভাবিক চলার সময় ট্রিপ করা উচিত নয়। সিকোয়েন্স চেকে রিলের ট্রিপ বার চেপে দেখলে বোঝা যায় কন্ট্রোল সার্কিট মোটর থামায় কিনা।
প্রতিবার স্টার্টে ট্রিপ করলে সেটিং কতটা বাড়ানো যায়, তার সীমা নির্মাতারা দিয়েছেন: Omron J7TC-র জন্য প্রায় 5% বা কম, আর Mitsubishi Electric IE3 মোটরে বদলানোর পর ট্রিপ হলে রেটেড কারেন্টের প্রায় 110% বলেছে। দুটোই কেবল ওই পণ্যের ডকুমেন্ট যতটা অনুমতি দেয় তার মধ্যে প্রযোজ্য। তারপরও ট্রিপ করলে সেটিং আর বাড়াবেন না; স্যাচুরেবল রিঅ্যাক্টরসহ ধরনের মতো উপযুক্ত ধরনে বদলান।
সময়ে সময়ে সেটিং পর্যালোচনা
সেটিং একবার করে ভুলে যাওয়ার জিনিস নয়। মোটর বদলালে, লোড বদলালে বা চালানোর শর্ত ও পরিবেশ বদলালে সেটিং আবার দেখুন। নিয়মিত ইন্সপেকশনে সেটিংয়ের সঙ্গে টার্মিনালের স্ক্রুও দেখুন। Fuji Electric-এর ম্যানুয়ালে নিয়মিত টার্মিনাল স্ক্রু আবার টাইট করতে বলা আছে, কারণ আলগা টার্মিনাল থেকে গরম হওয়া ও ফেজ লস হয়।
পাম্পে থার্মাল ট্রিপের সাধারণ কারণ
পাম্প মোটর ট্রিপ করলে ইলেকট্রিক্যাল দিকের পাশাপাশি পাম্পও দেখুন। Ebara-র পাম্প ইনস্ট্রাকশন ম্যানুয়ালে ওভারকারেন্টের কারণ হিসেবে নিচের বিষয়গুলো বলা আছে।
কারণগুলোকে পাইপিং, পাম্প, তরল ও সাপ্লাই এই ভাগে দেখলে খুঁজে পাওয়া সহজ হয়।
Ebara-র DN ও SCD ইনস্ট্রাকশন ম্যানুয়ালের "Troubleshooting" অংশ থেকে। মডেল অনুযায়ী কারণের তালিকা আলাদা।
সহজে চোখ এড়িয়ে যায় কম হেডের কারণে অতিরিক্ত ফ্লো। বেশিরভাগ সেন্ট্রিফিউগাল পাম্পে ফ্লো বাড়লে শ্যাফট পাওয়ারও বাড়ে, তাই পাইপিংয়ের রেজিস্ট্যান্স ডিজাইনের চেয়ে কম হলে কারেন্ট বেড়ে যায়।
ফ্রিকোয়েন্সির বিষয়টি আমদানি করা যন্ত্রে গুরুত্বপূর্ণ। বাংলাদেশে সরবরাহ 50 Hz, আর জাপানে পূর্বাঞ্চলে 50 Hz ও পশ্চিমাঞ্চলে 60 Hz। তাই জাপান থেকে আসা পাম্প বা মোটর কোন ফ্রিকোয়েন্সি ও ভোল্টেজের জন্য তৈরি, তা নেমপ্লেটে মিলিয়ে নিন এবং মিল না থাকলে সাপ্লাইয়ারকে জিজ্ঞেস করুন।
একই ম্যানুয়ালে অপারেটরদের প্রতিদিন কারেন্ট ও অ্যামিটারের কাঁটার দোলন দেখতে বলা হয়েছে। কারেন্ট রেটিংয়ের মধ্যে থাকলেও দোলন বড় হলে পাম্পে কিছু আটকে থাকতে পারে। কাঁটা নিয়মিত বিরতিতে অনেকটা দুলতে থাকলে সার্জিংয়ের ইঙ্গিতও হতে পারে।
পাম্পের ক্ষেত্রে ডিসচার্জ প্রেশার, ডিসচার্জ ভালভ কতটা খোলা এবং তরলের তাপমাত্রা বা ধরনে কোনো বদল হয়েছে কিনা, তাও লিখে রাখুন। কারেন্ট ও প্রেশার একই সময়ের সঙ্গে পাশাপাশি রাখলে অতিরিক্ত ফ্লো আর আটকে যাওয়া আলাদা করা সহজ হয়।
ইনভার্টার (VFD)-এর ইলেকট্রনিক থার্মাল বনাম থার্মাল ওভারলোড রিলে
ইনভার্টার (ভ্যারিয়েবল ফ্রিকোয়েন্সি ড্রাইভ, VFD) দিয়ে চালানো মোটরে বাইমেটাল রিলের বদলে ড্রাইভের ইলেকট্রনিক থার্মাল (denshi samaru) ওভারলোডের ওপর নজর রাখতে পারে। এটি কারেন্ট ইলেকট্রনিকভাবে মাপে, মোটর কতটা গরম হচ্ছে হিসাব করে, আর মোটর থামিয়ে দেয়।
প্যানেলে "samaru ijo" বা ওভারলোড অ্যালার্ম এলে প্রথমে দেখুন কোন যন্ত্র কাজ করেছে। থার্মাল ওভারলোড রিলেতে ট্রিপ ইন্ডিকেশন না থাকলে এবং ইনভার্টারের ডিসপ্লেতে অ্যালার্ম থাকলে ইনভার্টারই ট্রিপ করেছে।
ইলেকট্রনিক থার্মালের আচরণ নির্ভর করে তার সেটিংয়ের ওপর। Yaskawa Electric-এর একটি FAQ-তে এমন মোটরের কথা আছে, যা রেটেড কারেন্টের 150% চলা সত্ত্বেও পুড়ে গেছে, আর চারটি কারণ দেওয়া আছে:
- ইলেকট্রনিক থার্মাল বন্ধ (disabled) করা ছিল
- মোটরের রেটেড কারেন্ট ভুল সেট করা ছিল
- সাধারণ-উদ্দেশ্যের মোটরকে ইনভার্টার-ডিউটি মোটর হিসেবে সেট করা ছিল
- ওভারলোডে থামলে প্রতিবার ইনভার্টারের পাওয়ার বন্ধ করা হতো
চতুর্থটি সহজে চোখ এড়ায়। একই FAQ বলছে, 150% কারেন্টে ট্রিপের সময় গরম অবস্থা থেকে প্রায় 1 মিনিট, কিন্তু ঠান্ডা অবস্থা থেকে প্রায় 7 মিনিট। প্রতিবার পাওয়ার বন্ধ করলে গণনা ঠান্ডা অবস্থা থেকে নতুন করে শুরু হয়, তাই ড্রাইভ ট্রিপ করার আগেই মোটর পুড়ে যেতে পারে। সেটিং ও আচরণ মডেলভেদে আলাদা, তাই ইনভার্টারের ইনস্ট্রাকশন ম্যানুয়াল দেখুন।
চেকলিস্ট ও জাপানি সাপ্লাইয়ারের জন্য প্রশ্ন
জাপানে তৈরি যন্ত্রে থার্মাল ট্রিপ হলে, অথবা কমিশনিংয়ের আগে, এই তালিকা কাজে লাগান।
প্রতিটি ট্রিপে যা লিখে রাখবেন
- যন্ত্রের নাম, রিলের মডেল ও কারেন্ট সেটিং
- যা যা ইন্ডিকেশন ছিল: রিলের ট্রিপ ইন্ডিকেটর, উপরের ব্রেকারের অবস্থা, HMI-র অ্যালার্ম লেখা (জাপানি বার্তার ছবি তুলে রাখুন)
- স্টার্ট থেকে ট্রিপ পর্যন্ত সময় এবং তখনকার লোড
- স্বাভাবিক চলার কারেন্ট ও ট্রিপের ঠিক আগের কারেন্ট, আর রিলে রিসেট করা গিয়েছিল কিনা
- পাম্পের ক্ষেত্রে: ডিসচার্জ প্রেশার, ডিসচার্জ ভালভ কতটা খোলা, তরলের তাপমাত্রা ও ধরন
জাপানি সাপ্লাইয়ারকে যে প্রশ্নগুলো করবেন
- কোন রিলে মডেল ও ট্রিপ ক্লাস ব্যবহার হয়েছে, আর কিসের ভিত্তিতে কারেন্ট সেটিং ঠিক করা হয়েছে (নেমপ্লেটের ফুল-লোড কারেন্ট, নাকি মেশিন নির্মাতার নির্দিষ্ট করা মান)?
- রিলে ম্যানুয়াল রিসেটে আছে নাকি অটোমেটিক রিসেটে? কন্ট্রোল সার্কিট টু-ওয়্যার নাকি থ্রি-ওয়্যার?
- রিলে 2-এলিমেন্ট নাকি ফেজ-লস সুরক্ষাসহ 3-এলিমেন্ট?
- HMI-র প্রতিটি অ্যালার্ম কোন যন্ত্র থেকে আসে: থার্মাল ওভারলোড রিলে, ইনভার্টারের ইলেকট্রনিক থার্মাল, নাকি অন্য কিছু? ইংরেজি অ্যালার্ম তালিকা পাঠানো যাবে কি?
- মোটর বা পাম্প 50 Hz না 60 Hz-এর জন্য এবং কোন ভোল্টেজের জন্য তৈরি? বাংলাদেশের সরবরাহে (50 Hz) চালানো যাবে কি?
- ফ্যাক্টরি অ্যাকসেপ্টেন্স টেস্টে (FAT) স্বাভাবিক চলার কারেন্ট কত মাপা হয়েছিল?
- সেটিং বদলাতে হলে রিলের ম্যানুয়াল কত সীমা পর্যন্ত অনুমতি দেয়, আর বদলের অনুমোদন কে দেবেন?
এই লেখার সীমা
এখানে উদ্ধৃত ট্রিপ টাইম, রিসেটের আচরণ, ইন্ডিকেটর ও অ্যাডজাস্টমেন্টের সীমা নির্দিষ্ট Omron, Fuji Electric, Mitsubishi Electric ও Yaskawa Electric ডকুমেন্ট থেকে নেওয়া, আর সেই পণ্যগুলোর জন্যই প্রযোজ্য। অন্য রিলে ও ড্রাইভ আলাদাভাবে আচরণ করে। বাংলাদেশের BSTI মান বা অন্য স্থানীয় মানের সঙ্গে এই লেখার কোনো অংশ নিশ্চিতভাবে মিলিয়ে দেখা হয়নি। কোনো মান প্রযোজ্য কিনা জানতে সাপ্লাইয়ার বা আপনার কোম্পানির ইলেকট্রিক্যাল বিভাগকে জিজ্ঞেস করুন।
এই লেখা রিলে বা ড্রাইভের ম্যানুয়াল, মেশিনের ডকুমেন্ট, স্থানীয় ইলেকট্রিক্যাল নিয়ম বা আপনার সাইটের লকআউট/ট্যাগআউট ও ইলেকট্রিক্যাল সেফটি পদ্ধতির বিকল্প নয়। প্যানেলের ভেতরের কাজ যোগ্য ইলেকট্রিক্যাল স্টাফের।
সাধারণ প্রশ্ন (FAQ)
"থার্মাল ট্রিপ" বলতে কী বোঝায়?
থার্মাল ওভারলোড রিলে দীর্ঘস্থায়ী ওভারলোড ধরেছে এবং কন্টাক্টরের কন্ট্রোল সার্কিট খুলে মোটর থামিয়ে দিয়েছে। জাপানি টেকনিশিয়ানরা একই ঘটনাকে "samaru ga ochiru" (থার্মাল পড়ে গেছে) বা "samaru ga tobu" (থার্মাল উড়ে গেছে) বলেন।
"samaru ijo" (থার্মাল ফল্ট) অ্যালার্মের অর্থ কী?
সাধারণত থার্মাল ওভারলোড রিলে ট্রিপ করেছে। এর 97-98 কন্টাক্ট ল্যাম্প বা PLC ইনপুটে লাগানো থাকে, যা অ্যালার্ম তোলে। কিছু মেশিনে এটি ইনভার্টারের ওভারলোড অ্যালার্মও বোঝাতে পারে, তাই অ্যালার্ম কোন যন্ত্র থেকে আসছে তা দেখে নিন।
আমার থার্মাল ওভারলোড রিলে রিসেট হচ্ছে না কেন?
ট্রিপের ঠিক পরে বাইমেটাল তখনো বাঁকা থাকে, তাই রিসেট কাজ করে না। Fuji Electric তাদের রিলের জন্য ফ্রেমের আকার অনুযায়ী ন্যূনতম 90–350 সেকেন্ড অপেক্ষার কথা বলেছে। অন্য কোম্পানির রিলের ম্যানুয়াল দেখুন; নির্ধারিত সময় অপেক্ষার পরও রিসেট না হলে রিলে নষ্ট কিনা সন্দেহ করুন।
রিলে বারবার ট্রিপ করছে। সেটিং বাড়ালে চলবে?
কারণ না খুঁজে বাড়াবেন না। নির্মাতারা সেটিং কতটা বাড়ানো যায় তার সীমা বলে দেন (Omron J7TC-র জন্য প্রায় 5% বা কম), আর সিদ্ধান্তটি ইলেকট্রিক্যাল স্টাফের। তারপরও ট্রিপ করলে রিলের ধরনই বদলাতে হতে পারে।
থার্মাল ওভারলোড রিলে কত দ্রুত ট্রিপ করে?
এটি ওভারলোড ও ট্রিপ ক্লাসের ওপর নির্ভর করে। ট্রিপ ক্লাস 10A-তে গরম অবস্থা থেকে সেটিংয়ের 150%-এ 2 মিনিটের কম সময়ে এবং ঠান্ডা অবস্থা থেকে 720%-এ (লকড রোটর) 2 সেকেন্ডের বেশি ও 10 সেকেন্ডের মধ্যে রিলে ট্রিপ করতে হয়। ঠান্ডা অবস্থা থেকে 105%-এ 2 ঘণ্টার মধ্যে ট্রিপ করা চলবে না।
সূত্র
- কার্যপ্রণালী, সেটিং, পরিবেশের ক্ষতিপূরণ, রিসেট: Omron, "Thermal Overload Relay J7TC Series" ক্যাটালগ (জাপানি ভাষায়, ডিস্ট্রিবিউটরের কপি)
- রিসেট ও অটোমেটিক রিসেটের সতর্কতা: Fuji Electric, Thermal Overload Relay TK-E02 ইনস্ট্রাকশন ম্যানুয়াল INA-F2011c-JEC (ডিস্ট্রিবিউটরের কপি)
- রিলে কেন রিসেট হয় না (90–350 সেকেন্ড): Fuji Electric FA Components & Systems FAQ, "Resetting the thermal relay" (জাপানি ভাষায়)
- মডেল অনুযায়ী ইন্ডিকেটর ও রিসেট বাটন: Fuji Electric FA Components & Systems FAQ, "Thermal relay trip and reset" (জাপানি ভাষায়)
- ট্রিপ ক্লাস ও ডিলেড-ট্রিপ ধরন: Fuji Electric, মোটর স্টার্টার সিলেকশন অ্যাপ "MS Scale" (জাপানি ভাষায়)
- 3-এলিমেন্ট রিলে, স্যাচুরেবল রিঅ্যাক্টর ধরন, IE3 মোটর: Mitsubishi Electric FA, "Selecting magnetic motor starters" (জাপানি ভাষায়)
- বাইমেটাল ও কার্যপ্রণালী: Mitsubishi Electric Technical Report Vol. 87, No. 12 (2013), ম্যানুয়াল মোটর স্টার্টারের উৎপাদন প্রযুক্তি (জাপানি ভাষায়)
- জাপানি নাম ও কন্টাক্ট: Panasonic, "Thermal relay" শব্দকোষ (জাপানি ভাষায়)
- ট্রিপ ক্লাসের টেস্ট পয়েন্ট (সেটিংয়ের 1.05, 1.2, 1.5, 7.2 গুণ): Schneider Electric FAQ (চেক ভাষায়); ABB টেকনিক্যাল গাইড
- NEC 430.32 ওভারলোড সেটিং: Schneider Electric FAQ FAQ000278068
- যুক্তরাষ্ট্রে লকআউট/ট্যাগআউট: OSHA, 29 CFR 1910.147 The control of hazardous energy
- বাংলাদেশে মেশিনের নিরাপত্তা (ধারা 61, 63, 64): Bangladesh Labour Act, 2006 (ILO NATLEX কপি, ইংরেজি)
- ইলেকট্রনিক থার্মাল: Yaskawa Electric FAQ, "Why the electronic thermal did not operate" (জাপানি ভাষায়)
- পাম্পের ওভারকারেন্টের কারণ: Ebara DN ইনস্ট্রাকশন ম্যানুয়াল, Ebara SCD ইনস্ট্রাকশন ম্যানুয়াল (জাপানি ভাষায়)
- জাপানে লকআউট ও ট্যাগআউটের নিয়ম: e-Gov, Industrial Safety and Health Regulations, ধারা 107 ও 339 (জাপানি ভাষায়)
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: サーマルトリップとは?サーマルリレーが落ちる原因とリセット手順・動作時間の早見表
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।


