सेफ्टी वाल्व सेट प्रेशर बनाम MAWP: जापानी मशीन में फ़र्क
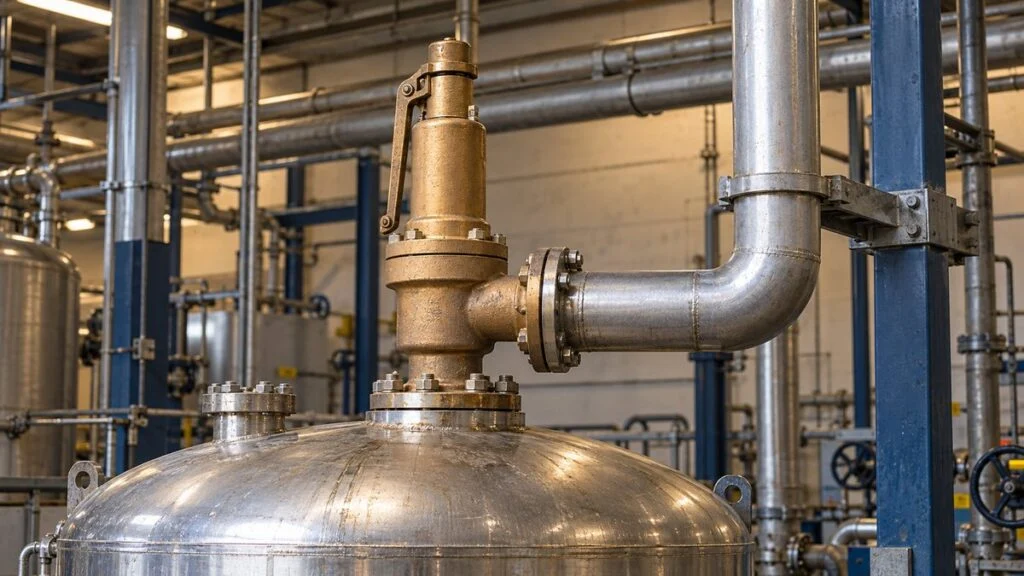
मान लीजिए जापान से एक स्टीम प्रेशर-रिड्यूसिंग स्टेशन या गर्म पानी की स्किड (skid) आपके प्लांट में आई है। वेसल की नेमप्लेट पर MAWP (saiko shiyo atsuryoku, यानी मशीन को चलाने की सबसे ऊँची मंज़ूर प्रेशर) लिखा है, और सेफ्टी वाल्व का अपना अलग सेट प्रेशर है। कुछ महीने बाद वाल्व से रिसाव शुरू हो जाता है और कोई कहता है, "सेट प्रेशर बढ़ा दो।" कोई और पूछता है, "सेटिंग कम कर दें तो क्या यह प्रेशर वेसल के नियमों से बाहर हो जाएगा?"
दोनों बातें एक ही गलतफ़हमी से निकलती हैं। सेट प्रेशर और MAWP का मतलब अलग-अलग है, भले ही दोनों का नंबर एक जैसा हो। सेट प्रेशर ऐसा होना चाहिए जो बचाई जा रही मशीन के MAWP, लागू कानून या कोड, और वाल्व के खुलने-बंद होने के तरीके, तीनों से मेल खाए। सिर्फ़ सेटिंग सही होना काफ़ी नहीं है। गड़बड़ी के समय जितना फ़्लुइड अंदर आता है, अगर वाल्व उतना बाहर नहीं निकाल पाया, तो प्रेशर बढ़ता ही रहेगा।
इस गाइड में दो उदाहरण हैं: स्टीम प्रेशर-रिड्यूसिंग स्टेशन और दोनों तरफ़ से बंद गर्म पानी की लाइन। इनसे समझाया गया है कि सेट प्रेशर का MAWP से क्या रिश्ता है, वाल्व असल में क्या बचाता है, वाल्व कब ज़रूरी होता है, और ऑर्डर या पूछताछ के साथ क्या जानकारी भेजनी चाहिए। यह सिर्फ़ समझाने के लिए है, सेटिंग चुनने या बदलने की विधि नहीं। हर सेट प्रेशर की पुष्टि अपने डिज़ाइनर, वाल्व निर्माता और अपनी साइट पर लागू कानून या कोड से करें।
विषय-सूची
सेफ्टी वाल्व क्या करता है
सेफ्टी वाल्व (anzen-ben) मशीन और पाइपिंग को ओवरप्रेशर से बचाता है। प्रेशर सेट वैल्यू पर पहुँचते ही यह फ़्लुइड बाहर निकाल देता है। सामान्य चलते समय यह बंद रहता है, और आम डिज़ाइन में प्रेशर घटने के बाद दोबारा बंद हो जाता है।
स्प्रिंग वाले वाल्व में स्प्रिंग डिस्क को बंद रखने की तरफ़ दबाता है, और फ़्लुइड उसे खोलने की तरफ़ धकेलता है। प्रेशर काफ़ी बढ़ जाए तो डिस्क ऊपर उठती है और इनलेट से आउटलेट तक रास्ता खुल जाता है।
स्प्रिंग वाले वाल्व का सरल चित्र। खुलने का तरीका और बैक प्रेशर का असर वाल्व के टाइप पर निर्भर करता है।
जापानी दस्तावेज़ों में nigashi-ben (रिलीफ़ वाल्व) शब्द भी आता है। कौन-सा नाम लगेगा, यह फ़्लुइड और वाल्व के काम करने के तरीके पर निर्भर है, इसलिए स्टीम के लिए बना वाल्व लिक्विड लाइन में न लगाएँ। उस मॉडल के लिए निर्माता ने जो फ़्लुइड लिखे हैं, वही देखें।
full-bore टाइप (zenryo-shiki) और lift-type (yotei-shiki) वाल्व में फ़्लो का रास्ता और कैपेसिटी अलग होती है। इसलिए सिर्फ़ कनेक्शन साइज़ देखकर दो वाल्व की कैपेसिटी की तुलना नहीं की जा सकती।
प्रेशर रिड्यूसिंग वाल्व (PRV, genatsu-ben) आगे का प्रेशर एक जैसा रखता है। सेफ्टी वाल्व असामान्य ओवरप्रेशर से बचाता है। एक रोज़ का कंट्रोल है, दूसरा तब बचाता है जब वह कंट्रोल फ़ेल हो जाए, इसलिए दोनों काम अलग रखें।
प्रेशर स्विच का अलार्म और ट्रिप एक तीसरा काम करते हैं। सामान्य कंट्रोल, अलार्म, सप्लाई बंद करना और मैकेनिकल रिलीफ़, इनका मेल कैसे बैठे, यह इस पर निर्भर है कि कौन-सी खराबियाँ कवर करनी हैं और मशीन की ज़रूरत क्या है।
सेट प्रेशर बनाम MAWP: दो अलग संख्याएँ
सबसे पहले दो वैल्यू अलग-अलग लिखें: सामान्य चलते समय सिस्टम में पहुँचने वाला सबसे ऊँचा प्रेशर, और बचाई जा रही मशीन का MAWP। सेट प्रेशर को इन दोनों के बीच ऐसी जगह बैठना है जो वाल्व के खुलने-बंद होने के तरीके, लागू कानून या कोड और सेट-प्रेशर की टॉलरेंस, सबको मिलाकर भी ठीक रहे।
सेट प्रेशर (settei atsuryoku) वह प्रेशर है जिस पर वाल्व काम शुरू करने के लिए बनाया गया है। MAWP वह प्रेशर है जिस पर मशीन को चलाने की इजाज़त है। दोनों का नंबर एक भी हो, तब भी दोनों का मतलब एक नहीं है।
वाल्व सेट प्रेशर से ज़रा-सा नीचे आते ही बंद हो जाए, यह ज़रूरी नहीं। ब्लोडाउन जोड़कर देखें कि चलने के प्रेशर से कितना फ़ासला बचता है।
रीसीट प्रेशर (fukidomari atsuryoku) वह प्रेशर है जिस पर वाल्व डिस्चार्ज के बाद दोबारा बंद होता है। सेट प्रेशर और रीसीट प्रेशर के बीच का फ़र्क ब्लोडाउन (blowdown) कहलाता है। अगर सामान्य चलने का प्रेशर रीसीट प्रेशर के बहुत पास है, तो एक बार खुला वाल्व शायद दोबारा बंद ही न हो, और चलना स्थिर नहीं रहेगा।
वाल्व खुलना शुरू करते ही अपना पूरा ज़रूरी फ़्लो नहीं निकाल देता। डिस्चार्ज के दौरान प्रेशर कितना बढ़ता है, इसे मशीन की सहन-सीमा से मिलाकर देखें। यह लागू कानून, कंस्ट्रक्शन कोड और वाल्व की सर्टिफ़िकेशन शर्तों के हिसाब से होना चाहिए।
ऐसा कोई नियम नहीं है कि सामान्य प्रेशर में तय प्रतिशत जोड़ दो तो हर सिस्टम के लिए सही सेटिंग मिल जाएगी। अगर चलने का प्रेशर इतना ऊपर-नीचे होता है कि कोई ठीक सेटिंग बैठती ही नहीं, तो डिज़ाइन दोबारा देखना पड़ेगा, जिसमें चलने की शर्तें और मशीन की प्रेशर रेटिंग भी शामिल हैं।
पूरे समय एक ही प्रेशर आधार रखें। गेज प्रेशर और एब्सोल्यूट प्रेशर को आपस में न मिलाएँ, और हर ड्रॉइंग व डेटाशीट में देखें कि कौन-सा लिखा है। यह भी ध्यान रखें कि जापानी स्पेक में प्रेशर अक्सर MPa में आता है (1 MPa लगभग 10 bar)।
सिर्फ़ सेट प्रेशर से वेसल की कानूनी श्रेणी तय नहीं होती
जापान में सिर्फ़ सेफ्टी वाल्व की सेटिंग से तय नहीं होता कि कोई वेसल नियंत्रित प्रेशर वेसल है या नहीं। वहाँ का Order for Enforcement of the Industrial Safety and Health Act वेसल को उसके इस्तेमाल और वर्किंग प्रेशर के साथ-साथ अंदर के वॉल्यूम और शेल के साइज़ से बाँटता है।
Class 1 प्रेशर वेसल की परिभाषा में यह भी आता है कि वेसल कैसे इस्तेमाल होता है, जैसे हीट मीडियम से गर्म करना, स्टीम बनाना, या अलग करने के लिए गर्म करना। गैस रखने वाले Class 2 वेसल की शर्तें अलग हैं। इसलिए कोई एक प्रेशर वैल्यू हर इस्तेमाल पर लागू नहीं होती।
यह समझ भारत में भी काम आती है: मौजूदा वाल्व की सेटिंग घटा देने से यह साबित नहीं होता कि वेसल अब नियमों से बाहर हो गया। जहाँ ऊपर से ज़्यादा प्रेशर आ रहा हो, वहाँ सिर्फ़ रिड्यूसिंग वाल्व के बाद का सामान्य प्रेशर न देखें। डिज़ाइन दस्तावेज़ों में देखें कि वर्किंग शर्त के तौर पर कौन-सा प्रेशर माना गया है, जिसमें सप्लाई साइड की खराबी और हीटिंग की शर्तें भी शामिल हों।
नई मशीन में कानूनी श्रेणी तभी पक्की कर लें जब इस्तेमाल, तापमान, प्रेशर और वॉल्यूम तय हो रहे हों। पुरानी मशीन में इंस्पेक्शन सर्टिफ़िकेट, स्पेसिफ़िकेशन शीट और नेमप्लेट से शुरू करें। चलने की शर्तें बदलनी हों तो पहले पता करें कि उसके लिए कौन-सी प्रक्रिया ज़रूरी है।
जापान के Ordinance on Safety of Boilers and Pressure Vessels में बॉयलर के सेफ्टी वाल्व का नियम Article 28 में और Class 1 प्रेशर वेसल का Article 65 में है। दोनों की बुनियादी माँग यह है कि सेफ्टी वाल्व MAWP या उससे नीचे काम करे। दोनों में एक से ज़्यादा सेफ्टी वाल्व वाली स्थिति के लिए शर्त के साथ एक छूट भी है। इसका मतलब यह नहीं कि अकेला वाल्व MAWP से ऊपर सेट किया जा सकता है। हर मशीन के लिए सही अनुच्छेद देखें।
भारत में मशीन लगी है तो जापान के अनुच्छेद नहीं, भारत के नियम लागू होते हैं। Factories Act 1948 की Section 31 प्रेशर प्लांट के बारे में है, और उसके Model Rules में Rule 62 प्रेशर वेसल और प्लांट के लिए है। उसमें design pressure और maximum permissible working pressure की परिभाषा दी गई है। राज्यों के अपने Factories Rules में नंबर और शब्द अलग हो सकते हैं।
बॉयलर और अनफ़ायर्ड प्रेशर वेसल पर अलग नियम भी लग सकते हैं, जैसे Indian Boiler Regulations और Static and Mobile Pressure Vessels (Unfired) Rules। 2020 का OSH Code भी इसी क्षेत्र से जुड़ा है, लेकिन राज्यवार लागू होने की स्थिति अलग हो सकती है। आपके प्लांट पर कौन-सा नियम लागू है, यह अपने सेफ्टी अधिकारी और वाल्व सप्लायर से पूछें। IS और JIS मानक आपस में "बिल्कुल एक जैसे" हैं, यह कभी न मानें।
वाल्व जिन सबको बचाता है, उनमें से हर पार्ट जाँचें
इसके बाद वाल्व के सुरक्षा-दायरे में आने वाले हर पार्ट को एक-एक करके देखें। सिर्फ़ टैंक नहीं, हीट एक्सचेंजर, पंप, इंस्ट्रुमेंट और पाइपिंग के पार्ट भी। हर एक की प्रेशर सीमा की लिस्ट बनाएँ।
सुरक्षा-दायरा इस पर निर्भर है कि पाइपिंग कैसे जुड़ी है और कौन-सा वाल्व खुला या बंद है। हर पार्ट की लिस्ट बनाएँ ताकि सबसे कमज़ोर सीमा छूट न जाए।
सामान्य तापमान की कैटलॉग रेटिंग धोखा दे सकती है। जो फ़्लैंज, वाल्व और दूसरे पार्ट ऊँचे तापमान पर चलते हैं, उनके लिए उसी मटीरियल की उसी तापमान पर प्रेशर रेटिंग देखें।
"प्रेशर टेस्ट में जो प्रेशर झेल गया" और "लगातार चलाने के लिए मंज़ूर प्रेशर" को अलग रखें। सिर्फ़ टेस्ट के समय लगाया जाने वाला प्रेशर इस बात की वजह नहीं बनता कि सेफ्टी वाल्व MAWP से ऊपर सेट किया जाए।
एक ही नॉमिनल साइज़ की पाइप की प्रेशर रेटिंग हमेशा एक जैसी नहीं होती। मटीरियल, दीवार की मोटाई और जोड़ का तरीका, तीनों साथ देखें। ड्रॉइंग पर लिखा schedule number मोटाई जाँचने की शुरुआत है।
हीट एक्सचेंजर में प्राइमरी और सेकेंडरी साइड को अलग-अलग जाँचें, और यह भी सोचें कि ट्यूब या प्लेट फटे तो क्या बहकर जाएगा। ऊँचे प्रेशर वाला फ़्लुइड कम प्रेशर वाली साइड तक जिन-जिन रास्तों से पहुँच सकता है, सब देखें।
सुरक्षित की जा रही मशीन और सेफ्टी वाल्व के बीच अगर ब्लॉक वाल्व है, तो उसे बंद करने पर मशीन अपनी सुरक्षा से कट सकती है। चलने और मेंटेनेंस, दोनों के लिए वाल्व की पोज़ीशन पाइपिंग ड्रॉइंग पर लिखें, और देखें कि किन हालात में रिलीफ़ का रास्ता खुला रहता है।
डिस्चार्ज पाइपिंग में प्रेशर ड्रॉप और जहाँ डिस्चार्ज जाता है, उस हेडर का प्रेशर, दोनों वाल्व के आउटलेट पर बैक प्रेशर बनाते हैं। जो वाल्व हवा में डिस्चार्ज के हिसाब से चुना गया था, उसे बिना बैक प्रेशर जाँचे रिकवरी हेडर से जोड़ दें तो उसका काम करना और कैपेसिटी बदल सकती है।
आउटलेट को ऐसी सुरक्षित जगह ले जाएँ जहाँ स्टीम या गर्म पानी किसी पर न गिरे, और पाइपिंग का लोड और रिएक्शन फ़ोर्स भी ध्यान में रखें। डिस्चार्ज की जगह, कंडेनसेट की निकासी और ठंड से बचाव, इन सबको उस वाल्व मॉडल के इंस्टॉलेशन मैनुअल से मिलाएँ।
सेफ्टी वाल्व कब ज़रूरी है
सेफ्टी वाल्व चाहिए या नहीं, यह सिर्फ़ सामान्य चलने के प्रेशर से तय नहीं होता। देखना यह है कि गड़बड़ी के समय प्रेशर कितना ऊपर जा सकता है। पहले यह पक्का करें कि कानून कौन-से उपकरण माँगता है, फिर लिखें कि कौन-सी खराबी या गलत ऑपरेशन से ओवरप्रेशर हो सकता है।
दो आम मामले हैं: ऊँचा सप्लाई प्रेशर रिड्यूसिंग स्टेशन से होकर कम प्रेशर वाली साइड में पहुँच जाए, और बंद फँसा हुआ लिक्विड गर्म हो जाए। कारण अलग हैं, इसलिए ज़रूरी कैपेसिटी और सही वाल्व का टाइप भी अलग होगा।
रिड्यूसिंग वाल्व के पहले ऊँचा सप्लाई प्रेशर
जहाँ स्टीम या पानी का प्रेशर घटाकर इस्तेमाल होता है, वहाँ सप्लाई का प्रेशर आगे की मशीन की रेटिंग से ज़्यादा हो सकता है। अगर प्रेशर रिड्यूसिंग वाल्व बंद होना बंद कर दे (fail-open), तो ऊँचे प्रेशर वाली साइड से फ़्लुइड लगातार उस पाइपिंग में आ सकता है जो आम तौर पर कम प्रेशर पर चलती है।
सामान्य खपत जितना फ़्लो निकाल पाना काफ़ी नहीं है। रिड्यूसिंग वाल्व की मानी गई खराबी और अपस्ट्रीम की शर्तों से निकालें कि आगे कितना फ़्लुइड आ सकता है, और पक्का करें कि सेफ्टी वाल्व उतना निकाल सकता है।
वाल्व कनेक्शन साइज़ या सामान्य खपत देखकर न चुनें। मानी गई खराबी की शर्तों पर कैपेसिटी की तुलना करें।
एक काल्पनिक प्लांट लें, जहाँ खराबी के समय स्टीम का इनफ़्लो 800 kg/h आँका गया है। उसी प्रेशर, तापमान और बैक प्रेशर की शर्तों पर जिस वाल्व की रेटेड कैपेसिटी 600 kg/h है, वह कम पड़ेगा।
1000 kg/h कैपेसिटी वाला वाल्व इस इनफ़्लो के सामने सिंपल तुलना में पास हो जाता है। यह कोई सुझाया गया सेफ्टी मार्जिन नहीं है। कैपेसिटी करेक्शन या कोड की माँगें अलग शर्तें हैं, जिन्हें वाल्व चुनते समय जोड़ना होता है।
एक ही नॉमिनल साइज़ पर भी रिलीफ़ कैपेसिटी सेट प्रेशर और फ़्लुइड की हालत से बदलती है। कैपेसिटी टेबल के हर आँकड़े के नोट पढ़ें कि वह किन शर्तों पर नापा या निकाला गया है।
प्लांट चलाने के तरीके से बनने वाले फ़्लो के रास्ते भी जोड़ें, जैसे रिड्यूसिंग वाल्व का बायपास खुला छोड़ देना। अगर एक साथ कई सप्लाई रास्ते खुल सकते हैं, तो हर एक का सामान्य फ़्लो अलग-अलग देखकर रुक न जाएँ।
सेफ्टी वाल्व, रिड्यूसिंग वाल्व की जगह नहीं लेता और उसे लगातार एडजस्ट करते रहने वाला वाल्व नहीं बनाना चाहिए। जो वाल्व हर समय डिस्चार्ज करता रहे, उसकी वजह खोजनी चाहिए। वह बार-बार खुले तो अपस्ट्रीम प्रेशर, रिड्यूसिंग वाल्व के बाद का प्रेशर, लोड और डिस्चार्ज शुरू होने का समय लिखें। देखें कि फ़्लो समय के साथ बदलता है या नहीं (स्थिर और स्पंदन वाले फ़्लो का फ़र्क याद रखें), और रिकॉर्ड को असली लोड से मिलाएँ।
डिस्चार्ज रोकने के लिए सेटिंग बढ़ाने से पहले जाँचें कि रिड्यूसिंग वाल्व तो खराब नहीं, सीट से लीकेज तो नहीं, और प्रेशर गेज में गलती तो नहीं। सीट पर कचरा या डिस्चार्ज साइड की गड़बड़ी भी वजह हो सकती है, इसलिए मान न लें कि प्रेशर बस ज़्यादा है।
बंद लिक्विड में थर्मल एक्सपेंशन
जब पानी से भरी पाइप का हिस्सा दोनों सिरों से बंद हो, तो तापमान बढ़ने से बढ़ी हुई मात्रा के जाने की कोई जगह नहीं बचती। पानी लगभग दबता नहीं, इसलिए स्टीम अंदर न आए तब भी सिर्फ़ गर्म होने से प्रेशर तेज़ी से बढ़ सकता है।
सिर्फ़ थर्मल एक्सपेंशन हो तो ज़रूरी रिलीफ़ फ़्लो अलग होता है, और अगर उबाल या ऊँचे प्रेशर का इनफ़्लो जारी रहे तो अलग।
यह सिर्फ़ गर्म पानी के सिस्टम तक सीमित नहीं है। हीट एक्सचेंजर के मेंटेनेंस के लिए अलग किए गए हिस्से में और धूप में रखी बाहरी पाइपिंग में भी ऐसा होता है। बंद पड़ी मशीन पर भी पाइपिंग ड्रॉइंग देखें कि कौन-से वाल्व बंद करने से पानी से भरा हिस्सा बन जाएगा।
अगर कारण सिर्फ़ लिक्विड का थर्मल एक्सपेंशन है, तो बढ़ी हुई मात्रा निकाल देने से प्रेशर थमा रह सकता है। लेकिन अगर ऊँचे प्रेशर का सोर्स लगातार भर रहा हो, या गर्म होने से स्टीम बन रही हो, तो यह छोटी कैपेसिटी वाली सोच लागू नहीं होती।
एक्सपेंशन टैंक सामान्य फैलाव सोखता है। सामान्य फैलाव सोखना और असामान्य प्रेशर निकालना, ये दो अलग काम हैं। हर मामले की ज़रूरत के हिसाब से दोनों सुरक्षाएँ मिलाएँ। बीच का कोई वाल्व बंद हो जाए तो एक्सपेंशन टैंक उस हिस्से के किसी काम का नहीं रहता। इसलिए सुरक्षा-दायरा सिर्फ़ सामान्य चलने के लिए नहीं, सफ़ाई, चेंजओवर और शटडाउन की वाल्व पोज़ीशन के लिए भी देखें।
लिक्विड रिलीफ़ वाल्व चुनते समय पता रखें कि निकलने वाले लिक्विड का तापमान क्या है और वह कहाँ जाएगा। गर्म पानी हवा में छोड़ा जाए तो प्रेशर गिरने पर उसका कुछ हिस्सा भाप बन सकता है, इसलिए आउटलेट ऐसी जगह रखें जहाँ वह किसी इंसान या आसपास की मशीन तक न पहुँचे।
साइट पर प्लांट की शटडाउन और इंस्पेक्शन प्रक्रिया के हिसाब से सेट प्रेशर वाली नेमप्लेट, सील, और जंग या रिसाव देखें। वाल्व बाहर से ठीक दिखे तो इसका मतलब यह नहीं कि वह अपनी रेटेड कैपेसिटी देगा, इसलिए ज़रूरी फ़ंक्शन टेस्ट और ओवरहॉल के रिकॉर्ड भी देखें।
"प्रेशर नीचे नहीं आता" और "प्रेशर नीचे आ गया पर रिसाव जारी है", इन दोनों को अलग समस्या मानकर जाँचें। हर बार वाल्व खुलने और प्रेशर का रिकॉर्ड रखने से पता लगाना आसान होता है कि कैपेसिटी कम थी, चलने की शर्तें गड़बड़ थीं, या सीट खराब थी।
जापानी वाल्व निर्माता Yoshitake जैसे निर्माता आम तौर पर कहते हैं कि सेट प्रेशर ऑर्डर के समय बताया जाए या वाल्व को फ़ैक्ट्री भेजकर बदलवाया जाए। साइट पर एडजस्टमेंट सिर्फ़ कुछ मॉडल में मंज़ूर है। कोई भी सेटिंग बदलने से पहले डिज़ाइन की शर्तें, कानूनी सीमाएँ और उस मॉडल का इंस्ट्रक्शन मैनुअल देखें।
कुछ सिस्टम में रिलीफ़ वाल्व की जगह या उसके साथ rupture disc लगाई जाती है। दोनों में क्या फ़र्क है और साथ कैसे लगाते हैं, इसके लिए अलग लेख देखें।
चेकलिस्ट: सेफ्टी वाल्व के ऑर्डर या पूछताछ के साथ भेजने वाली जानकारी
नीचे की सारी चीज़ें एक सेट में भेजें। अलग-अलग सप्लायर की कैपेसिटी टेबल अक्सर अलग शर्तों पर बनी होती हैं, और पूरा सेट होने से यह फ़र्क पकड़ना आसान हो जाता है।
| चीज़ | क्या लिखें |
|---|---|
| फ़्लुइड | नाम और हालत (सैचुरेटेड स्टीम, सुपरहीटेड स्टीम, पानी, दूसरा लिक्विड, गैस) |
| सेट प्रेशर | वैल्यू, यूनिट, गेज या एब्सोल्यूट; किसने और किस आधार पर तय किया |
| सुरक्षित की जाने वाली मशीन | सुरक्षा-दायरे के हर पार्ट का MAWP, उसके डिज़ाइन तापमान पर |
| चलने का तापमान | वाल्व के इनलेट पर सामान्य और अधिकतम |
| ज़रूरी रिलीफ़ फ़्लो | मानी गई खराबी में फ़्लो (जैसे रिड्यूसिंग वाल्व खुला रह जाना) और वह कैसे निकाला गया |
| कनेक्शन | इनलेट और आउटलेट का साइज़, स्टैंडर्ड और प्रेशर रेटिंग |
| डिस्चार्ज | हवा में या हेडर में; अनुमानित बैक प्रेशर |
| कोड और कानून | आपकी साइट पर कौन-सा नियम या कोड लागू है (भारत में जो लागू हो, जैसे Factories Act, IBR, SMPV(U) Rules, IS मानक) |
| दस्तावेज़ | ज़रूरी इंस्पेक्शन, टेस्ट रिकॉर्ड और सर्टिफ़िकेट |
जापानी सप्लायर या डिज़ाइनर से पूछने के सवाल
नीचे के सवाल वाल्व की सेटिंग को लेकर किसी भी बातचीत में काम आते हैं। जवाब लिखित में लें और अपने सेफ्टी अधिकारी को दिखाएँ।
- सेफ्टी वाल्व के सुरक्षा-दायरे के हर पार्ट का MAWP कितना है, और किस तापमान पर?
- वाल्व का साइज़ किस ओवरप्रेशर स्थिति के लिए निकाला गया था (रिड्यूसिंग वाल्व फ़ेल, बायपास खुला, हीट एक्सचेंजर ट्यूब फटना, बंद लिक्विड)? आपने कितना रिलीफ़ फ़्लो निकाला?
- वाल्व की रेटेड कैपेसिटी किन शर्तों (प्रेशर, तापमान, बैक प्रेशर) पर लागू है?
- ब्लोडाउन कितना है, और रीसीट प्रेशर हमारे सामान्य चलने के प्रेशर से कितना दूर है?
- आपने जापान का कौन-सा नियम या कोड इस्तेमाल किया, और भारत में लगाने पर क्या बदलेगा? हमें किस भारतीय मानक या मंज़ूरी की जाँच करनी होगी?
- क्या इस मॉडल का सेट प्रेशर साइट पर एडजस्ट हो सकता है, या फ़ैक्ट्री भेजना होगा? बदलाव के बाद कौन-सा रिकॉर्ड या सील ज़रूरी है?
- क्या कोई ब्लॉक वाल्व है जो चलने या मेंटेनेंस के दौरान मशीन को सेफ्टी वाल्व से काट सकता है?
जापानी सप्लायर से पूछताछ आम तौर पर अंग्रेज़ी में होती है। नीचे का नमूना ईमेल (अंग्रेज़ी में) आप अपनी ज़रूरत के हिसाब से बदलकर इस्तेमाल कर सकते हैं। इसका मतलब सीधा है: वाल्व चलते समय खुलने लगा है, और हम कुछ बदलने से पहले आपसे चार बातें पूछ रहे हैं।
Subject: Safety valve set pressure on [equipment tag]
The safety valve on [tag] (set pressure [value] MPa G) has started to discharge during normal operation. Before we change anything, please confirm: (1) the MAWP and design temperature of each component it protects, (2) the overpressure scenario and relief flow used for sizing, (3) the blowdown, and (4) whether the set pressure may be adjusted on site for this model or must be reset at your factory. We will not change the setting until we receive your reply.
इस गाइड की सीमाएँ
- यह गाइड सेट प्रेशर के बारे में सोचने का तरीका समझाता है। इसमें सेट प्रेशर की वैल्यू, मार्जिन या साइज़िंग के फ़ॉर्मूले नहीं दिए गए हैं।
- कानूनी माँगें हर देश में अलग हैं, और जापान में मशीन की श्रेणी के हिसाब से भी। यहाँ बताए जापानी नियम जापान में लगी मशीन के लिए हैं। भारत में लगी मशीन पर कौन-सा नियम लागू है, यह अपने सेफ्टी अधिकारी और वाल्व सप्लायर से पक्का करें।
- भारत के नियमों के नाम यहाँ सिर्फ़ दिशा दिखाने के लिए हैं। राज्य के नियम और लागू होने की स्थिति अलग हो सकती है, इसलिए इसे कानूनी सलाह न समझें।
- रिलीफ़ रेट, मंज़ूर ओवरप्रेशर और ब्लोडाउन कोड, वाल्व के टाइप और निर्माता की सर्टिफ़िकेशन पर निर्भर हैं। इन्हें वाल्व निर्माता से पक्का करें।
- इस लेख के प्लांट के सारे आँकड़े काल्पनिक हैं।
अक्सर पूछे जाने वाले सवाल (FAQ)
क्या सेफ्टी वाल्व का सेट प्रेशर और MAWP एक ही होता है?
नहीं। दोनों का नंबर एक भी हो, तब भी MAWP मशीन की सीमा है और सेट प्रेशर वाल्व के काम शुरू करने का बिंदु। पक्का करें कि सेटिंग लागू कानून और वाल्व की ख़ासियत से मेल खाती है, और सामान्य चलने के प्रेशर से काफ़ी ऊपर बैठती है।
क्या सेफ्टी वाल्व कम सेट कर दें तो प्रेशर वेसल के नियम से बच जाएँगे?
सिर्फ़ सेटिंग से नहीं। जापान में कानूनी श्रेणी इस्तेमाल, अधिकतम गेज वर्किंग प्रेशर और वॉल्यूम या साइज़ से तय होती है, और इसे उस डिज़ाइन व चलने की शर्त से मिलाकर देखा जाता है जो असल में अपनाई गई है। भारत में भी इसी तरह लागू नियम और डिज़ाइन की शर्तें देखी जाती हैं, इसलिए सेटिंग घटाकर श्रेणी बदलने की सोच न रखें।
क्या एक ही साइज़ के दो सेफ्टी वाल्व की कैपेसिटी एक जैसी होती है?
नहीं। कैपेसिटी वाल्व के टाइप, फ़्लुइड और सेट प्रेशर से बदलती है। हर कैपेसिटी टेबल के पीछे की शर्तें पढ़ें और वाल्वों की तुलना एक जैसी शर्तों पर ज़रूरी फ़्लो से करें।
सेफ्टी वाल्व डिस्चार्ज करना बंद न करे तो क्या करें?
प्लांट की असामान्य हालत की प्रक्रिया का पालन करें। देखें कि प्रेशर सचमुच घटा है या नहीं, और सप्लाई अब भी आ रही है या नहीं। प्रेशर घटने के बाद सीट से होने वाला रिसाव अलग समस्या है। सेटिंग बढ़ाकर असली वजह को छिपाएँ नहीं।
रिड्यूसिंग वाल्व लगा है तो क्या सेफ्टी वाल्व की ज़रूरत नहीं?
यह न मानें कि रिड्यूसिंग वाल्व काफ़ी है। वह फ़ेल हो जाए तो आगे की मशीन अपनी रेटिंग से ऊपर के प्रेशर में आ सकती है। ओवरप्रेशर सुरक्षा का फ़ैसला उस खराबी में आने वाले इनफ़्लो और लागू नियमों के आधार पर करें।
स्रोत
- Spirax Sarco: Safety Valves (स्प्रिंग वाले वाल्व की बुनियादी बातें)
- Spirax Sarco: Safety Valve Selection (चलने का प्रेशर, सेट प्रेशर, ब्लोडाउन)
- Spirax Sarco: Safety Valve Sizing (खराबी की शर्तें और रिलीफ़ कैपेसिटी)
- Spirax Sarco: Safety Valve Installation (डिस्चार्ज पाइपिंग, निकासी, रिएक्शन फ़ोर्स)
- CGA PS-28 summary (फँसे फ़्लुइड के थर्मल एक्सपेंशन से ओवरप्रेशर; इसकी अमेरिकी इंस्टॉलेशन और री-क्वालिफ़िकेशन की माँगें इस लेख में लागू नहीं की गईं)
- e-Gov: Order for Enforcement of the Industrial Safety and Health Act, Article 1, प्रेशर वेसल की परिभाषा (जापानी भाषा में)
- e-Gov: Ordinance on Safety of Boilers and Pressure Vessels, Articles 28 और 65 (जापानी भाषा में)
- India Code: Model Rules under the Factories Act, 1948 (Section 31 और Rule 62, प्रेशर वेसल/प्लांट; राज्य के नियम अलग हो सकते हैं)
- Yoshitake: FAQ on safety valves (सेटिंग, काम करना, फ़्लुइड; जापानी भाषा में)
मूल जापानी लेखयह गाइड जापान के पाठकों के लिए लिखे गए MONOSCOPE के एक लेख पर आधारित है: 安全弁の設定圧力はどう決める?最高使用圧力・放出容量と設置が必要な場合
संपादक के बारे में
 MONOSCOPE संपादकीय टीमFOUNDER & EDITOR
प्लांट उपकरण निर्माता और प्लांट इंजीनियरिंग कंपनी में लगभग दस साल तक उपकरणों के प्रस्ताव, डिज़ाइन और कमीशनिंग का काम करने के बाद डिजिटल मार्केटिंग में आए। आज B2B निर्माताओं को वेब कंसल्टिंग देते हैं, ताकि वे अपने उत्पाद और तकनीक आसानी से समझा सकें। जापान के राष्ट्रीय लाइसेंस Energy Manager और तृतीय श्रेणी चीफ़ इलेक्ट्रिकल इंजीनियर धारक।
2017 से एक इंजीनियरिंग ब्लॉग (500 से ज़्यादा लेख) और लगभग 20,000 सब्सक्राइबर वाला जापानी YouTube चैनल चलाते हैं। हर गाइड जापानी शॉप फ़्लोर के नज़रिए से लिखा जाता है और उद्धृत मानकों से मिलाकर जाँचा जाता है।


