फैब्रिकेशन ड्रॉइंग क्या है? लेआउट व अप्रूवल ड्रॉइंग से फ़र्क
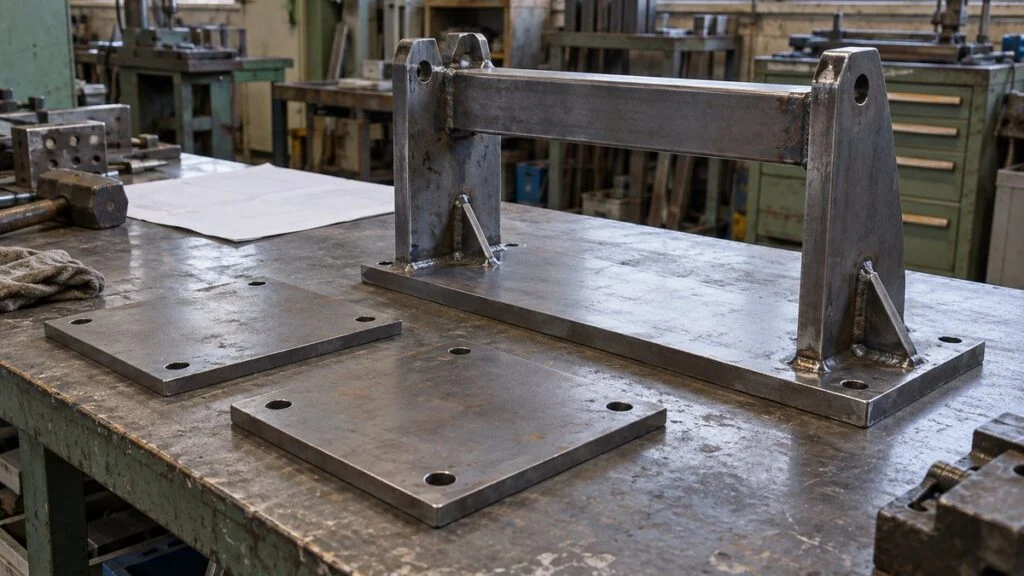
जापानी EPC कंपनी (प्लांट का इंजीनियरिंग, खरीद और निर्माण संभालने वाली कंपनी) आपकी टीम को पाइप रैक के सपोर्ट फ़्रेम और स्टोरेज टैंक की ड्रॉइंग भेजती है। एक सेट पर 計画図 (keikaku-zu) लिखा है, दूसरे पर 承認願 (shonin-negai) की मुहर है और तीसरे का नाम 製作図 (seisaku-zu) है।
जवाब देने से पहले तीन बातें साफ़ होनी चाहिए। किस सेट पर कमेंट देना है, कौन-सा सेट वर्कशॉप में बनने जा सकता है, और आपकी return stamp का मतलब क्या होगा।
इन जापानी नामों के बराबर अंग्रेज़ी नाम पूरी तरह नहीं मिलते। Keikaku-zu लगभग layout या general arrangement (GA) ड्रॉइंग है, seisaku-zu लगभग fabrication या shop ड्रॉइंग, और kansei-zu (完成図) लगभग as-built ड्रॉइंग।
Shonin-zu (承認図, अप्रूवल ड्रॉइंग) अलग है, क्योंकि इसके नाम में ही प्रक्रिया शामिल है। सप्लायर ड्रॉइंग भेजता है, खरीदार उसे जाँचता है और दोनों पक्ष उसकी बात पर सहमत होते हैं। इस गाइड में नामों का मेल, ड्रॉइंग का सफ़र और जाँचने का तरीका है, और अंत में चेकलिस्ट व ईमेल का नमूना भी।
विषय-सूची
- जापानी ड्रॉइंग नाम और उनके सबसे नज़दीकी अंग्रेज़ी नाम
- ड्रॉइंग लेआउट से as-built तक कैसे चलती है
- लेआउट ड्रॉइंग (keikaku-zu) में क्या दिखना चाहिए
- फ़ैब्रिकेशन ड्रॉइंग (seisaku-zu) में क्या दिखना चाहिए
- रिव्यू का क्रम: फ़िट होगा? बन सकेगा? नापा जा सकेगा?
- अप्रूवल ड्रॉइंग: वापसी के कोड, जारी होने की स्थिति और ज़िम्मेदारी
- नोज़ल की दिशा बदलने का असर ड्रॉइंगों में कैसे फैलता है
- As-built ड्रॉइंग: सौंपते वक़्त क्या जाँचें
- चेकलिस्ट: जापानी सप्लायर को ड्रॉइंग लौटाने से पहले
- इस गाइड की सीमाएँ
- अक्सर पूछे जाने वाले सवाल (FAQ)
- स्रोत
जापानी ड्रॉइंग नाम और उनके सबसे नज़दीकी अंग्रेज़ी नाम
इस तालिका को शुरुआत मानें, अनुवाद की कुंजी नहीं। आख़िरी कॉलम बताता है कि एक शब्द का अनुवाद कहाँ धोखा दे सकता है।
| जापानी नाम | सबसे नज़दीकी अंग्रेज़ी नाम | मुख्य मक़सद | कहाँ मेल टूटता है |
|---|---|---|---|
| 計画図 keikaku-zu | Layout ड्रॉइंग, general arrangement (GA) ड्रॉइंग | परखना कि जगह, कनेक्शन और काम करने की पहुँच ठीक बैठती है या नहीं | यह शुरुआती स्टडी हो सकती है, जिसमें कुछ वैल्यू पक्की नहीं होतीं। वेंडर की equipment GA आम तौर पर इससे ज़्यादा डिटेल वाली होती है। |
| 承認図 shonin-zu | Approval drawing, submittal, drawing issued for approval (IFA) | सप्लायर जो बनाने वाला है, उसे जाँचकर उस पर सहमति बनाना | यह प्रक्रिया और मक़सद बताता है, यह नहीं कि ड्रॉइंग में क्या है। GA या fabrication ड्रॉइंग भी shonin-zu के रूप में भेजी जा सकती है। |
| 製作図 seisaku-zu | Fabrication drawing, shop drawing | फ़ैब्रिकेटर को बताना कि क्या बनाना है और किन शर्तों पर | "Shop drawing" में कोऑर्डिनेशन और इंस्टॉलेशन भी आ सकता है। Seisaku-zu नाम होने से ही ड्रॉइंग फ़ैब्रिकेशन के लिए रिलीज़ नहीं हो जाती। |
| 完成図 kansei-zu | As-built drawing, record drawing | पूरी हुई हालत दर्ज करना, ताकि मशीन चलाने और मेंटेनेंस करने वालों के पास सही रिकॉर्ड रहे | आम तौर पर स्पेसिफ़िकेशन, टेस्ट रिकॉर्ड और मैन्युअल के साथ सौंपी जाती है, अकेली ड्रॉइंग नहीं। |
Shonin-zu ड्रॉइंग की किस्म क्यों नहीं है
Keikaku-zu और seisaku-zu बताते हैं कि ड्रॉइंग में क्या है। Shonin-zu बताता है कि ड्रॉइंग के साथ क्या हो रहा है: सप्लायर ने उसे इसलिए भेजा है कि खरीदार उसे ज़रूरतों से मिलाकर जाँच ले।
इसलिए एक ही शीट fabrication ड्रॉइंग भी हो सकती है और अप्रूवल ड्रॉइंग भी, क्योंकि कुछ सप्लायर पहले fabrication ड्रॉइंग का मसौदा बनाते हैं और फिर उसी पर अप्रूवल माँगते हैं। हर ड्रॉइंग पर दो बातें अलग-अलग पढ़ें: उसका मक़सद और उसकी अप्रूवल की स्थिति।
Fabrication drawing बनाम shop drawing
अंग्रेज़ी में इन शब्दों का इस्तेमाल एक जैसा तय नहीं है। कुछ स्रोत दोनों को एक ही मानते हैं। कुछ "shop drawing" को प्रोजेक्ट के साथ तालमेल के लिए और "fabrication drawing" को बाद वाली पार्ट-लेवल डिटेल (वेल्ड, बोल्ट की जगह, टॉलरेंस, फ़िनिश) के लिए रखते हैं।
Seisaku-zu आम तौर पर fabrication वाली तरफ़ आती है। Seko-zu (施工図, installation drawing) साइट पर लगाने और फ़िट-अप की जानकारी के लिए इस्तेमाल होने वाला नाम है, पर फ़्रेम की installation ड्रॉइंग में दोनों तरह की जानकारी हो सकती है। कॉन्ट्रैक्ट में "shop drawings" लिखा हो, तो सप्लायर से पूछें कि वह इस नाम से कौन-सी शीट भेजेगा।
General arrangement (GA) ड्रॉइंग बनाम keikaku-zu
अंग्रेज़ी में "general arrangement" दो अलग पैमानों पर इस्तेमाल होता है। Plant-area GA बताती है कि पूरे एरिया में मशीनें और स्ट्रक्चर कैसे रखे हैं, जबकि equipment GA सिर्फ़ एक मशीन की होती है।
Equipment GA में आम तौर पर ये चीज़ें होती हैं:
- कुल साइज़ (overall dimensions)
- नोज़ल की सूची: साइज़, रेटिंग, कोण और ऊँचाई
- सपोर्ट की डिटेल और फ़ाउंडेशन बोल्ट का पैटर्न
- उठाने के पॉइंट और वज़न
- मटीरियल और डिज़ाइन की शर्तें
- नोज़ल के कोण के लिए दिशा का रेफ़रेंस
इतनी डिटेल होने की वजह से, रिव्यू के लिए आई वेंडर की equipment GA को आपका जापानी साथी keikaku-zu की जगह shonin-zu कह सकता है। पूछ लें कि सप्लायर कौन-सा नाम इस्तेमाल करता है, और उसे प्रोजेक्ट की ड्रॉइंग लिस्ट से मिला लें।
ड्रॉइंग लेआउट से as-built तक कैसे चलती है
बुनियादी क्रम सीधा है। प्लानिंग में लेआउट और ज़रूरतें तय होती हैं, खरीदार सप्लायर की ड्रॉइंग जाँचता है, और फ़ैब्रिकेशन व इंस्टॉलेशन के बाद as-built रिकॉर्ड बनता है। दो बातें अलग-अलग आगे बढ़ती हैं: ड्रॉइंग कितनी डिटेल वाली है, और क्या उससे फ़ैब्रिकेशन किया जा सकता है।
नीचे की तालिका चारों ड्रॉइंग को मक़सद और आगे जाने से पहले के सवाल के हिसाब से मिलाती है।
| तुलना का पहलू | Keikaku-zu (लेआउट) | Shonin-zu (अप्रूवल) | Seisaku-zu (फ़ैब्रिकेशन) | Kansei-zu (as-built) |
|---|---|---|---|---|
| मुख्य मक़सद | आइडिया और लेआउट ठीक बैठता है या नहीं, यह परखना | भेजी गई बातों की जाँच और सहमति | फ़ैब्रिकेशन और असेंबली की शर्तें बताना | पूरी हुई हालत दर्ज करना |
| आम तौर पर कौन बनाता है | डिज़ाइनर या खरीदार की तरफ़ | मैन्युफ़ैक्चरर या कॉन्ट्रैक्टर | मैन्युफ़ैक्चरर या फ़ैब्रिकेटर | मैन्युफ़ैक्चरर या इंस्टॉलेशन कॉन्ट्रैक्टर |
| क्या देखना है | मुख्य साइज़, जगह, interface | माँगी गई स्पेसिफ़िकेशन, साइज़ और मटीरियल से मेल | पूरी डिटेल साइज़, पार्ट, जोड़, इंस्पेक्शन | असल में हुआ काम, बदलाव, जिन रिकॉर्ड का हवाला है |
| आगे जाने से पहले का सवाल | क्या डिटेल बनाने की शर्तें तैयार हैं? | वापसी की शर्तें और खुले मुद्दे क्या हैं? | क्या आइटम और इस्तेमाल होने वाला revision साफ़ हैं? | क्या मशीन और दस्तावेज़ आपस में मिलते हैं? |
नाम से ज़्यादा ज़रूरी तीन तथ्य हैं: कौन तैयार करता है, कौन किन शर्तों पर जाँचता है, और अगले कदम पर कौन-सा revision जाता है। इन्हें लिखित में तय करें। सिर्फ़ ड्रॉइंग भेज देने से काम आगे नहीं बढ़ता, जैसा चित्र 1 दिखाता है।
फ़ैब्रिकेशन कब शुरू होगा, यह वापसी की शर्तों और सुधार हुए या नहीं, इस पर टिका है।
यह सिर्फ़ आम उदाहरण है। वापसी के कोड, दोबारा भेजने की ज़रूरत और फ़ैब्रिकेशन शुरू करने की शर्तें प्रोजेक्ट के कॉन्ट्रैक्ट और ड्रॉइंग-कंट्रोल के नियम तय करते हैं।
लेआउट ड्रॉइंग (keikaku-zu) में क्या दिखना चाहिए
Keikaku-zu डिज़ाइन की शुरुआत में आइडिया दिखाती है और परखती है कि लेआउट और कनेक्शन काम करेंगे या नहीं। इसका मुख्य विषय सिर्फ़ मशीन का आकार नहीं है, बल्कि मशीन का आसपास से रिश्ता और लोगों को काम के लिए चाहिए जगह है।
मान लीजिए बिल्डिंग के अंदर टैंक रखना है। सिर्फ़ यह दिखाना काफ़ी नहीं कि टैंक फ़र्श पर समा गया। लेआउट में यह भी दिखना चाहिए कि इंस्पेक्शन डोर किधर खुलता है और अंदर के पार्ट किधर से निकलते हैं, तभी पता चलता है कि उस जगह पर ऑपरेशन, इंस्पेक्शन और बदलाव चल पाएँगे या नहीं।
क्या-क्या दिखाना है, यह मशीन और उस वक़्त के सवाल के हिसाब से चुनें। प्लांट में मशीनों की जगह तय करते समय यह सूची हर डिज़ाइनर को एक जैसी शर्तें देती है:
- लेआउट datum से मशीन के सेंटर तक की दूरी, और लगाने की ऊँचाई
- मशीन के पैर, फ़ाउंडेशन और एंकर बोल्ट की जगह
- मेंटेनेंस के लिए जगह, जैसे अंदर के पार्ट निकालने की जगह
- मुख्य पाइपिंग का रास्ता और जुड़ने वाली मशीन के साथ interface
- मैनहोल और इंस्पेक्शन डोर के खुलने का रास्ता
- गाड़ी के रास्ते, मुड़ने का रास्ता और लोगों के चलने के रास्ते
- नोज़ल किस काम का है, कहाँ जुड़ता है, और कौन-सी शर्तें अभी विचार में हैं
इस प्लान व्यू में हॉरिज़ॉन्टल टैंक का इंस्पेक्शन डोर, अंदर के पार्ट निकालने की जगह और वॉकवे एक के ऊपर एक रखे हैं, ताकि टकराव जाँचा जा सके।
यह समझाने के लिए बनी योजना-आकृति है, जिसमें साइज़ नहीं दिए गए। असल में कितनी जगह चाहिए, यह मैन्युफ़ैक्चरर की इंस्पेक्शन प्रक्रिया, सामान निकालने के तरीके और साइट की शर्तों से तय होता है।
Datum, ऊँचाई और प्लांट नॉर्थ
मशीन की जगह सिर्फ़ पड़ोस की मशीन से नहीं, बिल्डिंग की ग्रिड लाइन या साइट के datum से नापें। एक ही datum हो, तो civil, मैकेनिकल और पाइपिंग की ड्रॉइंग एक के ऊपर एक रखने पर साफ़ दिखता है कि जगहें कहाँ टकरा रही हैं।
ऊँचाई का भी साझा रेफ़रेंस चाहिए, इसलिए फ़्लोर लेवल, फ़ाउंडेशन का ऊपरी तल और मशीन की सेंटरलाइन अलग-अलग लिखें। मशीन के सेंटर की ऊँचाई और पैर रखे जाने की ऊँचाई में गड़बड़ हो जाए, तो पाइप जोड़ते वक़्त फ़र्क सामने आता है और सपोर्ट दोबारा बनाने पड़ सकते हैं।
मैन्युफ़ैक्चरर का "सामने" और साइट का उत्तर एक ही दिशा में हों, यह ज़रूरी नहीं। प्लांट नॉर्थ (PN, plant north) प्रोजेक्ट अपनी ड्रॉइंग के लिए तय करता है, यह धरती का असली उत्तर नहीं है। आम तौर पर इसे प्लांट की ग्रिड के साथ रखा जाता है। प्लॉट प्लान में अक्सर दोनों दिखते हैं, इसलिए PN से मिलाकर चलें और मशीन का सामने वाला रुख भी लिखें, ताकि नोज़ल और इंस्पेक्शन डोर की दिशा सब एक जैसी पढ़ें।
फ़ाउंडेशन डिज़ाइन करने वाले को मशीन का बाहरी आकार और पैरों की जगह के अलावा वज़न और हर सपोर्ट पर लगने वाला बल भी चाहिए। इन्हें loading data से मिलाएँ, क्योंकि सिर्फ़ लेआउट ड्रॉइंग से फ़ाउंडेशन की शर्तें तय नहीं होतीं।
चलते वक़्त की हालत और मेंटेनेंस की हालत
मशीन अपनी सामान्य हालत में समा जाए, तब भी अंदर के पार्ट निकालते समय वह पास की पाइप से टकरा सकती है। चलते वक़्त की बाहरी रूपरेखा ठोस लाइन में बनाएँ और मेंटेनेंस में काम आने वाली जगह डैश लाइन में ऊपर से डालें, ताकि दोनों हालतों की तुलना हो सके।
पार्ट निकालने की जगह सिर्फ़ उस पार्ट की लंबाई से तय नहीं होती। औज़ार पकड़ने वाले इंसान की जगह, उठाने के सामान का लगना और निकाले हुए पार्ट को रखने की जगह भी जोड़ें, तब पता चलता है कि काम असल में हो पाएगा या नहीं।
डोर और मैनहोल के लिए सिर्फ़ खुली हुई जगह नहीं, खुलने का पूरा रास्ता भी बनाएँ। डोर पाइप से बच जाए, फिर भी वॉकवे रोक सकता है, इसलिए काम के दौरान लोगों के आने-जाने का रास्ता भी सोचें।
गाड़ी के लिए उसकी चौड़ाई ही नहीं, मुड़ते वक़्त बाहर की तरफ़ निकलने वाला हिस्सा भी देखें। उतारने की जगह से लगाने की जगह तक पूरा रास्ता जोड़ें, ताकि ऐसा लेआउट न बने जिसमें नया यूनिट अंदर आ जाए पर बदला हुआ पुराना यूनिट बाहर न निकल सके।
यह जगह सुरक्षित रास्ते और काम करने की जगह से भी जुड़ी है। Factories Act 1948 और 2020 की OSH Code के नियम, और आपके राज्य में उनके लागू होने की स्थिति, अपनी कंपनी के सेफ्टी विभाग से पूछें।
ऐसे जगह के हिसाब आगे के शटडाउन के काम पर भी असर डालते हैं, सिर्फ़ पहली बार मशीन लगाने पर नहीं। इंस्पेक्शन के आइटम और बदले जाने वाले पार्ट पहले ही सूची में लिख लें, तो लेआउट मेंटेनेंस के काम के क्रम के साथ चलता है।
फ़ॉर्मैट खुला हो सकता है, पर आधार लिखा रहे
Keikaku-zu का फ़ॉर्मैट उसके मक़सद के हिसाब से बनता है, इसलिए साफ़ करें कि हर शीट से क्या तय होना है। शीट लेआउट परखने के लिए है, तो वॉकवे, इंस्पेक्शन की जगह और कनेक्शन के पॉइंट हर वेल्ड के साइज़ से ज़्यादा ज़रूरी हैं।
फ़ॉर्मैट खुला होने का मतलब यह नहीं कि ड्रॉइंग के नियम छोड़ दिए जाएँ। स्केल, यूनिट, datum और legend एक जैसे रखें, और अंदाज़ से लिखी वैल्यू को पक्की वैल्यू से अलग दिखाएँ, ताकि दूसरा इंजीनियर भी स्टडी की धारणाएँ समझ सके।
किसी मशीन का साइज़ अभी पक्का नहीं है और अंदाज़ा लिखा है, तो साफ़ लिखें कि मैन्युफ़ैक्चरर ने इसे अभी पक्का नहीं किया है। यह भी लिखें कि बाद में बदला तो फ़ाउंडेशन और पाइपिंग तक कितना असर जाएगा, ताकि टीम तय कर सके कि वह काम पहले शुरू करना है या नहीं।
पाइप कनेक्शन दिखाने वाली ड्रॉइंग और मशीन असल में कहाँ रखी जाएगी, यह दिखाने वाली ड्रॉइंग अलग सवालों के जवाब देती हैं। कनेक्शन piping and instrumentation diagram (P&ID) पर पक्के करें, फिर उन पाइपों का असली रास्ता लेआउट ड्रॉइंग पर देखें।
फ़ैब्रिकेशन ड्रॉइंग (seisaku-zu) में क्या दिखना चाहिए
Seisaku-zu से फ़ैब्रिकेटर पार्ट का आकार और ज़रूरतें पढ़कर उसे बनाता और असेंबल करता है। यह प्लानिंग की जगहें और मुख्य साइज़ आगे लेकर मटीरियल काटने, होल करने और पार्ट जोड़ने के लिए ज़रूरी जानकारी में बदल देती है।
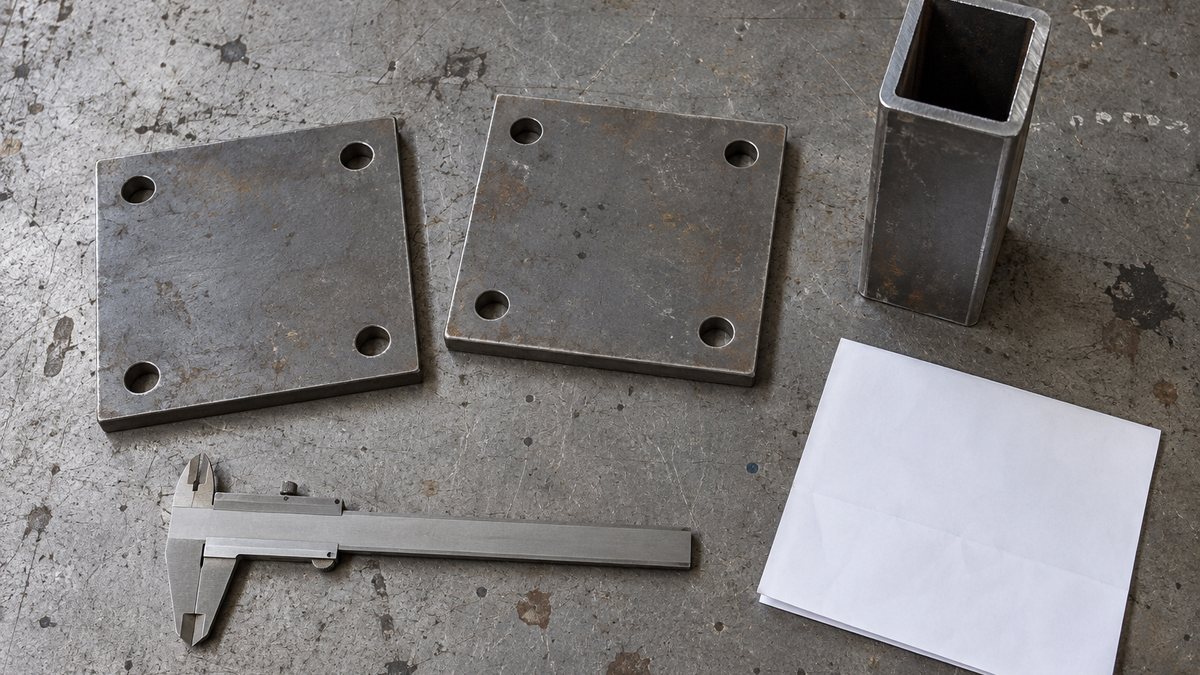
एक ही फ़्रेम के लिए असेंबली ड्रॉइंग और पार्ट ड्रॉइंग की भूमिका अलग होती है। असेंबली ड्रॉइंग पूरी जगहें दिखाती है और पार्ट नंबर देती है। वे नंबर पार्ट ड्रॉइंग और पार्ट लिस्ट (BOM, bill of materials) तक ले जाते हैं, और तीनों मिलकर पूरी तैयार चीज़ तय करते हैं।
टैंक और फ़्रेम जैसे प्लेट व स्ट्रक्चरल स्टील के आइटम को जापानी में seikan-hin (製缶品) कहते हैं। इनमें आकार मिलते-जुलते हों, तब भी प्लेट की मोटाई या जोड़ के तरीके से अलग काम चाहिए। सिर्फ़ आकार की तस्वीर काफ़ी नहीं, स्पेसिफ़िकेशन की शर्तें ड्रॉइंग तक पहुँचनी चाहिए।
Fabrication ड्रॉइंग के सेट में आम तौर पर ये जानकारियाँ होती हैं:
- पूरी असेंबली की व्यवस्था, बाहरी रूपरेखा और माउंटिंग की जगहें
- फ़ैब्रिकेशन के लिए ज़रूरी डिटेल साइज़, कोण और टॉलरेंस
- वेल्ड की जगह और तरीका, और यह कि वह शॉप में होगा या साइट पर
- जुड़ने वाली मशीन और पाइपिंग के interface की डिटेल
- पार्ट की डिटेल, मटीरियल, मात्रा और पार्ट नंबर
- इंसुलेशन, पेंट और बाकी फ़िनिश की जानकारी
- फ़ैब्रिकेशन, असेंबली और इंस्पेक्शन के दौरान ध्यान रखने वाले नोट
सपोर्ट की दूरी और एक प्लेट के होल का पैटर्न अलग-अलग जानकारियाँ हैं। पार्ट नंबर इन्हें जोड़ते हैं, ताकि फ़ैब्रिकेटर को अंदाज़ा न लगाना पड़े।
यह ढाँचे की समझाने वाली आकृति है, फ़ैब्रिकेशन का निर्देश नहीं। वेल्डिंग, टॉलरेंस और इंस्पेक्शन की शर्तें हर डिज़ाइन में अलग से तय होती हैं।
पार्ट नंबर को पार्ट लिस्ट (BOM) से जोड़ें
पार्ट नंबर ड्रॉइंग के आकार को मटीरियल के ऑर्डर से जोड़ता है। बाएँ और दाएँ हाथ के अलग पार्ट को एक ही नंबर दे दें, तो ड्रॉइंग सही होने पर भी गलत सेट बन सकता है। इसलिए हर "हाथ" का अलग नंबर रखें।
BOM में हर नंबर के सामने नाम, मटीरियल, मुख्य साइज़, मात्रा और यह लिखें कि आइटम खरीदा जाएगा या बनाया जाएगा। ड्रॉइंग revise हो, तो सिर्फ़ आकार नहीं, BOM की मात्रा और मटीरियल के ऑर्डर की शर्तें भी साथ में अपडेट करें।
एक पार्ट के कई नग लगते हों, तो साफ़ लिखें कि मात्रा एक असेंबली की है या ऑर्डर की कुल संख्या। डिज़ाइन और मैन्युफ़ैक्चरिंग अक्सर एक ही प्रोडक्ट को अलग ढंग से बाँटते हैं, जिसे आम तौर पर engineering BOM बनाम manufacturing BOM कहा जाता है।
खरीदे हुए आइटम के लिए सिर्फ़ मॉडल नंबर नहीं, कनेक्शन के साइज़ और लगाने की दिशा भी देखें। बदले में लगाने वाला आइटम बाहर से मिलता-जुलता दिखे पर होल की दूरी या पोर्ट की जगह अलग हो, तो आसपास के बने पार्ट दोबारा बनाने पड़ सकते हैं।
नापने का datum और ज़रूरी सटीकता साथ में लिखें
साइज़ किसी साफ़ बताई गई सतह या सेंटर से दें। बाहरी साइज़ सही हों, फिर भी माउंटिंग होल की जगह तय न हो, तो यह पता नहीं चलता कि पार्ट पड़ोसी पार्ट से कैसे जुड़ेगा।
साइज़ लक्ष्य बताता है और टॉलरेंस बताती है कि कितना फ़र्क चलेगा। हर जगह सख़्त टॉलरेंस रख दें, तो मशीनिंग और इंस्पेक्शन का काम बढ़ता है। इसलिए जहाँ काम के लिए सटीकता ज़रूरी है और जहाँ सामान्य सटीकता चलेगी, उन जगहों को अलग करें।
लंबाई सही निकल सकती है, फिर भी तिरछी सतह या गलत जगह पर होल काम बिगाड़ सकते हैं। जिन ज़रूरतों को सिर्फ़ साइज़ से नहीं बताया जा सकता, उनके लिए geometric tolerance इस्तेमाल करें, और साफ़ करें कि किस बात की गारंटी चाहिए।
यह भी देखें कि ड्रॉइंग पर टॉलरेंस का कौन-सा स्टैंडर्ड लागू है। आम रेफ़रेंस अमेरिका में ASME Y14.5-2018 (2024 में reaffirmed) और अंतरराष्ट्रीय स्तर पर ISO 1101:2017 हैं। जापानी स्टैंडर्ड JIS B 0021:1998 पुराने ISO/DIS 1101:1996 मसौदे पर आधारित है, इसलिए वह ISO परिवार के नज़दीक है पर ASME से अदला-बदली लायक नहीं, और जापानी ड्रॉइंग ISO का नया संस्करण भी न मानती हो।
भारत में IS 8000 (Part 1):1985 है, जिसे ISO 1101-1983 के identical बताया गया है। यानी यह नया ISO 1101:2017 नहीं है। असल ड्रॉइंग पर कौन-सा स्टैंडर्ड और कौन-सा edition लागू है, यह कस्टमर या सप्लायर से लिखित में पूछें, और BIS पर मौजूदा संस्करण की स्थिति जाँच लें।
टॉलरेंस का जोड़: 100 ± 0.2 और 200 ± 0.3
दो पार्ट सिरे से सिरा मिलाकर रखे हों, तो हर टॉलरेंस जुड़ी हुई लंबाई पर असर डालती है। चित्र 4 सबसे बुरी हालत (worst case) का हिसाब करता है, और लंबाई व टॉलरेंस सिर्फ़ समझाने के लिए चुनी गई हैं।
यह पार्ट एक लाइन में रखने का सबसे सरल उदाहरण है। पार्ट की टॉलरेंस तय करनी हो, तो जुड़ी हुई लंबाई की स्वीकार सीमा से उलटा हिसाब लगाएँ।
वैल्यू सिर्फ़ समझाने के लिए हैं, फ़्रेम या टैंक के लिए सुझाई गई टॉलरेंस नहीं। वेल्ड वाले ढाँचे में सिकुड़न, वेल्ड की दिशा और माउंटिंग datum को अलग से देखना पड़ता है।
मान लीजिए जुड़ने वाली दूसरी तरफ़ सिर्फ़ 300 ± 0.2 mm चलता है। तब इन पार्ट की टॉलरेंस हर जोड़ी के लिए फ़िट की गारंटी नहीं दे सकती, इसलिए रिलीज़ से पहले तय करें कि टॉलरेंस कसनी है या डिज़ाइन में एडजस्ट करने की गुंजाइश देनी है।
हिसाब में लिखने का तरीका एक जैसा रखें। इस उदाहरण में ±0.2 mm हर दिशा की छूट है, इसलिए पूरी पट्टी 0.4 mm की है। टॉलरेंस तालिका में ऊपरी और निचली सीमा दी हो, तो सबको एक ही रूप में बदलें, ताकि पट्टी की चौड़ाई और ± की वैल्यू आपस में न उलझें।
ऊपर और नीचे की छूट अलग हो, तो असेंबली की अधिकतम और न्यूनतम वैल्यू अलग-अलग निकालें। सूत्र में यह भी रखें कि हर साइज़ जुड़ता है या घटता है, क्योंकि ड्रॉइंग में साइज़ पास-पास लिखे हैं इसका मतलब यह नहीं कि सबको सीधे जोड़ दिया जाए।
Root sum square (RSS) जैसे सांख्यिकी तरीके छोटा आँकड़ा देते हैं, यहाँ लगभग ±0.36 mm। पर वे पार्ट के वितरण की मान्यताओं पर टिके होते हैं। हर संभव जोड़ी फ़िट होगी या नहीं, यह सावधानी से देखना हो, तो worst-case का हिसाब सुरक्षित तरीका है।
सारे साइज़ एक ज़ंजीर की तरह लिख दें, तो एक ही जगह दो तरह से निकाली जा सकती है और टकराव पैदा होता है। साइज़ माउंटिंग datum से दें, और इंस्पेक्शन वाले साइज़ को सिर्फ़ रेफ़रेंस की जानकारी से अलग रखें।
छपी हुई ड्रॉइंग पर स्केल लगाकर नापी लंबाई को लिखे हुए साइज़ की जगह कभी इस्तेमाल न करें, क्योंकि प्रिंट सेटिंग और स्केलिंग से काग़ज़ पर लंबाई बदल जाती है। फ़ैब्रिकेटर जिन वैल्यू और यूनिट का इस्तेमाल करे, वे ड्रॉइंग पर ही लिखी हों।
वेल्ड, इंसुलेशन, पेंट और इंस्पेक्शन
वेल्ड की कॉलआउट में जगह के साथ ज़रूरी जोड़ की शर्तें और यह भी चाहिए कि वह शॉप का काम है या साइट का। शॉप में जो पूरा होगा और डिलीवरी के बाद जिसे जोड़ा जाएगा, उसे अलग करने से ट्रांसपोर्ट के टुकड़े और साइट के काम की सीमा आपस में मेल खाती हैं।
शॉप और साइट पर काम की मुद्रा और सुविधाएँ अलग होती हैं, इसलिए सिर्फ़ एक खींची हुई लाइन से काम की शर्तें पता नहीं चलतीं। ज़रूरी groove और इंस्पेक्शन की शर्तें संबंधित स्पेसिफ़िकेशन से जोड़ें, और वेल्डिंग का तरीका भी ध्यान में रखें।
जिस मशीन पर इंसुलेशन लगेगा, वहाँ नंगे साइज़ और इंसुलेशन समेत बाहरी रूपरेखा अलग रखें। नोज़ल और सपोर्ट ब्रैकेट ज़रूरत भर बाहर न निकले हों, तो कनेक्शन और इंसुलेशन के काम में रुकावट आती है। इसलिए इंसुलेशन को बाद के चरण पर न छोड़ें, interface की डिटेल में शामिल करें।
पेंट और सरफ़ेस ट्रीटमेंट की कॉलआउट में रंग या प्रोसेस के नाम के साथ यह भी दिखाएँ कि कौन-सा हिस्सा ट्रीट होगा। जहाँ जुड़ने वाली सतह या थ्रेड बिना ट्रीटमेंट के रहने चाहिए, वहाँ यह साफ़ लिखें, ताकि फ़ैब्रिकेटर को अंदाज़ा न लगाना पड़े।
जो हिस्से तैयार होने के बाद दिखना बंद हो जाते हैं, उनकी इंस्पेक्शन की शर्तें पहले ही सुलझा लें। असेंबली के बाद जो साइज़ नापा नहीं जा सकता, उसके लिए फ़ैब्रिकेटर के साथ तय करें कि बीच के चरण में क्या नापना है और कौन-से रिकॉर्ड रखने हैं।
रिव्यू का क्रम: फ़िट होगा? बन सकेगा? नापा जा सकेगा?
साइज़ में टाइपिंग की गलती खोजने से पहले ड्रॉइंग को देखें कि मशीन से क्या काम चाहिए और जुड़ने वाली तरफ़ की शर्तें क्या हैं। Interface में गलती हो, तो हर पार्ट अपनी ड्रॉइंग से मिलता हो तब भी पूरी चीज़ असेंबल नहीं होती, और वह साइट पर दोबारा काम बन जाती है।
इसके बाद फ़ैब्रिकेशन और असेंबली का क्रम मन में चलाएँ: औज़ार पहुँचेगा? बोल्ट कसे जा सकेंगे? पार्ट अंदर डाला जा सकेगा? आख़िर में नापने के datum और पास-फ़ेल की शर्त देखें। इससे वे ड्रॉइंग पकड़ में आती हैं जो बन तो जाएँगी पर जिनकी इंस्पेक्शन की शर्तें धुँधली हैं।
सेक्शन व्यू से छिपे हुए स्टेप और प्लेट की मोटाई पढ़ी जा सकनी चाहिए, और वह ज़रूरी डिटेल तक ले जाए। जापानी ड्रॉइंग में आम तौर पर third angle projection होता है, जबकि भारत में स्कूल-कॉलेज में first angle सिखाया जाता है (BIS SP 46)। इसलिए टाइटल ब्लॉक पर projection का चिह्न ज़रूर देखें। व्यू और सेक्शन का रिश्ता पहले समझ लें, तो रिव्यू तेज़ होता है।
Fabrication ड्रॉइंग में बहुत जानकारी होती है, इसलिए सब कुछ एक शीट में ठूँसने से बेहतर है कि ओवरव्यू और डिटेल शीट अलग रखी जाएँ। ड्रॉइंग नंबर और पार्ट नंबर एक-दूसरे का हवाला दें, तो फ़ैब्रिकेटर और इंस्टॉल करने वाले दोनों अपनी ज़रूरत की जानकारी खोज लेते हैं।
ऐसे कमेंट लिखें जिन्हें जाँचा जा सके
"साइज़ दोबारा जाँचें" जैसे धुँधले कमेंट न लिखें। जुड़ने वाली ड्रॉइंग का नंबर और समस्या लिखें, ताकि सुधारने वाला मक़सद समझे और अगली बार भेजी गई ड्रॉइंग से उसका मिलान हो सके।
जैसे "होल की जगह गलत है" की जगह फ़्रेम की ड्रॉइंग का नंबर और मशीन की ड्रॉइंग का नंबर लिखें, और datum सतह से दूरी का फ़र्क दर्ज करें। फ़ैब्रिकेटर अपने आप एक तरफ़ से मिलान न करे। पहले डिज़ाइन की तरफ़ interface तय करे।
रिव्यू बाँटें, पर कुछ छूटे नहीं
कई लोग रिव्यू करें, तो भूमिकाएँ बाँटें: मैकेनिकल बाहरी रूपरेखा देखे, पाइपिंग वाला कनेक्शन देखे और मेंटेनेंस वाला इंस्पेक्शन की जगह देखे। बीच की सीमा वाले हिस्से मिलकर जाँचें, ताकि हर पक्ष यह मानकर न चले कि दूसरे ने देख लिया होगा और वह हिस्सा छूट जाए।
एक आम तरीका यह है कि मैन्युफ़ैक्चरर या फ़ैब्रिकेटर का डिज़ाइनर ड्रॉइंग बनाए, और उसकी अपनी जाँच करने वाला व खरीदार अपने-अपने दायरे की जाँच करें। बनाने वाले, जाँचने वाले और मंज़ूर करने वाले की भूमिकाएँ अलग रखें, और पहले ही तय कर लें कि काम और interface पर फ़ैसला कौन करेगा।
अप्रूवल ड्रॉइंग: वापसी के कोड, जारी होने की स्थिति और ज़िम्मेदारी
अप्रूवल के चरण में आपने जो ऑर्डर किया और मैन्युफ़ैक्चरर जो बनाने वाला है, दोनों की तुलना होती है। खरीद स्पेसिफ़िकेशन (kobai shiyosho) की परफ़ॉर्मेंस और मटीरियल की शर्तों के साथ, लेआउट पर असर डालने वाले साइज़ और interface भी एक-एक करके मिलाएँ।
शीट के ऊपरी बाएँ कोने से शुरू करने के बजाय स्पेसिफ़िकेशन की हर माँग से ड्रॉइंग तक चलना कमियाँ ज़्यादा पकड़ता है। मटीरियल का ज़िक्र न होना या ज़रूरी नोज़ल का न होना, सिर्फ़ ड्रॉइंग में जो बना है वही पढ़ने पर आसानी से छूट जाता है।
आइटम के हिसाब से जाँचने के आम पॉइंट अलग होते हैं:
- टैंक: नोज़ल का काम और दिशा, फ़्लैंज की शर्तें, और लेवल गेज जैसे इंस्ट्रूमेंट के लगने की जगहें
- फ़्रेम: सपोर्ट की जगहें और लोड की शर्तें, ढुलाई के लिए टुकड़े, और मशीन की तरफ़ की माउंटिंग सतह
दोनों पक्ष स्पेसिफ़िकेशन में बदलाव पर सहमत हुए हों, तो उसे deviation list से जोड़ें। मूल स्पेसिफ़िकेशन से अलग होने वाली ड्रॉइंग को लौटाना ज़रूरी नहीं हो सकता, इसलिए सहमति वाले बदलाव और अनसुलझे फ़र्क को अलग रखें।
यह भी पक्का करें कि मैन्युफ़ैक्चरर की delivery specification (nonyu shiyosho) में वही बदलाव दर्ज हैं। ड्रॉइंग नई हो पर इंस्पेक्शन की प्रक्रिया या मटीरियल की शर्तें पुरानी रहें, तो फ़ैब्रिकेशन के बाद लोग इस पर बहस करेंगे कि कौन-सी लागू है।
वापसी के कोड कंपनी के हिसाब से अलग होते हैं
रिव्यू के नतीजे आम तौर पर तीन तरह के होते हैं: कोई दिक़्क़त नहीं, सुधारकर दोबारा भेजें, और शर्तें पूरी होने पर आगे बढ़ें। नाम और मतलब कंपनियों में अलग होते हैं, इसलिए प्रोजेक्ट की शुरुआत में हर कोड और फ़ैब्रिकेशन पर उसका असर तय कर लें।
नीचे की तालिका वे शब्द दिखाती है जो आपको मिल सकते हैं, और हर एक के लिए पूछने लायक सवाल। यह कोई स्टैंडर्ड नहीं है, और कोड के साथ जुड़ा नंबर आपके प्रोजेक्ट की प्रक्रिया से आएगा, किसी साझा प्रणाली से नहीं।
| जापानी शब्द | आम अंग्रेज़ी शब्द | पक्का करने का सवाल |
|---|---|---|
| 承認 shonin | Approved | क्या इस कोड से फ़ैब्रिकेशन रिलीज़ हो जाता है, या अलग रिलीज़ चाहिए? |
| joken-tsuki shonin; komento-tsuki shonin | Approved as noted, approved with comments | क्या कमेंट शामिल करके काम आगे बढ़ सकता है? सुधारी हुई ड्रॉइंग चाहिए, तो कब तक? |
| 再提出 sai-teishutsu; 不承認 fu-shonin | Revise and resubmit, rejected | क्या बदलना है, और क्या इन आइटम का काम रुक चुका है? |
| 参考図 sanko-zu (यह ड्रॉइंग का लेबल है, वापसी का कोड नहीं) | For information, for reference only | क्या इस शीट का जवाब देना है, और क्या कॉन्ट्रैक्ट इसकी बातों को बाध्यकारी मानता है? |
IFA, IFC और AFC कहाँ आते हैं
अंग्रेज़ी प्रोजेक्ट में हर revision पर आम तौर पर एक issue status जोड़ा जाता है, जो वापसी के कोड से अलग लेबल है। वापसी का कोड बताता है कि रिव्यू करने वाले ने क्या जवाब दिया, जबकि issue status बताता है कि वह revision किस काम में इस्तेमाल हो सकता है। जापानी ड्रॉइंग में इन लेबल का कोई एक पक्का जोड़ीदार नहीं है, इसलिए आपस में साफ़ मिलान करें।
| अंग्रेज़ी status | आम मतलब | जापानी पक्ष से क्या पक्का करें |
|---|---|---|
| IFA (issued for approval) | रिव्यू और अप्रूवल के लिए क्लाइंट को भेजा गया | 承認願 (shonin-negai, "अप्रूवल की प्रार्थना") की मुहर वाली ड्रॉइंग इस प्रोजेक्ट में IFA के बराबर है या नहीं? |
| IFC (issued for construction) | वह revision जिसे निर्माण का आधार माना गया है | सप्लायर की ड्रॉइंग पर कौन-सा लेबल, जैसे 製作用 (seisaku-yo), फ़ैब्रिकेशन के लिए इस्तेमाल का संकेत है? |
| AFC (approved for construction) | अक्सर IFC जैसा इस्तेमाल होता है, और आम तौर पर क्लाइंट की मंज़ूरी का संकेत देता है | यहाँ AFC और IFC एक ही हैं या अलग कदम? मंज़ूरी कौन देता है? |
कोई रिलीज़ revise हो, तो नया revision पुराने की जगह ले लेता है। काम शुरू होने से पहले status लिखित में पक्का करें, और दर्ज करें कि उस समय कौन-सा revision चालू था।
अप्रूवल का मतलब यह नहीं कि डिज़ाइन की ज़िम्मेदारी अपने-आप खरीदार पर आ गई
"अप्रूवल" शब्द का मतलब यह नहीं कि खरीदार ने मैन्युफ़ैक्चरर की पूरी डिज़ाइन ज़िम्मेदारी ले ली। ज़िम्मेदारी का बँटवारा और फ़ैब्रिकेशन शुरू करने की शर्तें कॉन्ट्रैक्ट तय करता है, इसलिए सिर्फ़ वापसी की मुहर के आधार पर उनका मतलब न निकालें।
जापान के सरकारी कामों में शब्द अलग हो सकते हैं। जापान के बुनियादी ढाँचे के मंत्रालय (MLIT) के मशीनरी कामों में ठेकेदार को shodaku tosho (承諾図書, मंज़ूरी के लिए दस्तावेज़) मंज़ूर कराने होते हैं, और छोटे बदलावों को छोड़कर बदलाव से पहले मालिक से बात करनी होती है। प्राइवेट प्लांट में यही नाम हों, यह ज़रूरी नहीं, इसलिए दोनों पक्ष प्रोजेक्ट की अपनाई प्रक्रिया पर एक राय बनाएँ।
फ़ैब्रिकेशन के लिए रिलीज़ करने से पहले कमेंट बंद करें
कमेंट लौटा देने से यह साबित नहीं होता कि सुधार वैसे ही हुआ जैसा चाहा था। हर कमेंट नंबर के सामने जवाब और सुधारी हुई ड्रॉइंग का नंबर लिखें, और हर कमेंट को "सुधर गया", "जवाब का इंतज़ार" या "अगली बार शामिल होगा" में बाँटें, ताकि खुले मुद्दे दबें नहीं।
फ़ैब्रिकेशन शुरू होते वक़्त ड्रॉइंग नंबर, revision नंबर, जारी करने की तारीख़ और इस्तेमाल का मक़सद एक साथ सौंपें। एक ही ड्रॉइंग नंबर के नीचे स्टडी वाली और फ़ैब्रिकेशन वाली कॉपी न मिलाएँ, और साफ़ करें कि फ़ैब्रिकेटर किस डेटा को सही माने।
कभी-कभी एक काम पहले करना पड़ता है, जैसे मटीरियल का ऑर्डर। मंज़ूर दायरा लिखकर सीमित रखें, ताकि कोई इस निर्देश को ऐसे न पढ़े कि जो होल अभी पक्के नहीं हैं उन्हें ड्रिल करना या वेल्डिंग शुरू करना भी ठीक है।
काम के नाम के साथ जिन पार्ट नंबरों पर यह लागू है, वे भी लिखें। बदलाव के बाद जो मटीरियल काम आएगा और जो कबाड़ बन जाएगा, उन्हें अलग करें, और जल्दी शुरू करने के फ़ायदे को दोबारा बनाने की लागत से तौलें।
नोज़ल की दिशा बदलने का असर ड्रॉइंगों में कैसे फैलता है
नोज़ल की दिशा बदलने पर सिर्फ़ टैंक की फ़ैब्रिकेशन ड्रॉइंग सुधारना काफ़ी नहीं होता। असर जुड़ी हुई पाइपिंग, पाइप सपोर्ट और पास की वॉकवे तक एक-एक करके पहुँचता है, इसलिए जहाँ से बदलाव शुरू हुआ वहाँ से जुड़ी ड्रॉइंग के नंबर बाहर की ओर खोजते जाएँ।
मशीन की तरफ़ और पाइपिंग की तरफ़ के लोग टैंक को अलग दिशा से देखें, तो घड़ी की दिशा का निर्देश उलटा पढ़ा जा सकता है। प्लान व्यू में रेफ़रेंस दिशा और देखने की दिशा एक रखें, और कोण के साथ बदलाव के बाद का आकार भी दिखाएँ।
इस उदाहरण में प्लान व्यू में एक नोज़ल ऊपर की तरफ़ से दाईं तरफ़ जाता है। असर वाली चीज़ों की सूची में पाइप का रास्ता और सपोर्ट की जगहें भी हैं।
यह असली नोज़ल का डिज़ाइन नहीं है। ड्रॉइंग नंबर, स्पेसिफ़िकेशन, ऑर्डर किए आइटम और बन चुके पार्ट पर असर हर मामले में अलग से छाँटें।
बदलाव दर्ज करते वक़्त लिखें कि क्या बदला, क्यों बदला और किसने सहमति दी। सिर्फ़ revision cloud या चिह्न से दूसरा इंजीनियर मूल माँग और बदलाव की वजह दोबारा नहीं समझ सकता।
Revision जारी करने के बाद उन फ़ैब्रिकेटर और ठेकेदारों को बताएँ जिन्हें पिछला वर्शन मिला था। शेयर्ड फ़ोल्डर में फ़ाइल बदल देने से यह पता नहीं चलता कि साइट पर छपी कॉपी और मशीन में लोड किया डेटा भी अपडेट हुआ या नहीं।
जो पार्ट पहले बन चुके हैं, उनके लिए हर पार्ट पर अलग फ़ैसला करें कि उन्हें चलाना है, उन पर और काम करना है या दोबारा बनाना है। इंतज़ार के दौरान क्या काम चल सकता है, यह भी तय करें, ताकि अगला चरण बदलाव जाने बिना असेंबली में न बढ़ जाए।
जिस प्रोजेक्ट में बहुत ड्रॉइंग हों, वहाँ revision कंट्रोल और बँटवारे का रिकॉर्ड एक व्यवस्था की तरह चलाना बेहतर रहता है। Product data management (PDM) या product lifecycle management (PLM) लें या न लें, बुनियाद यही है कि ड्रॉइंग, पार्ट और बदलाव के रिकॉर्ड आपस में जुड़े रहें।
As-built ड्रॉइंग: सौंपते वक़्त क्या जाँचें
Kansei-zu फ़ैब्रिकेशन और इंस्टॉलेशन के बाद की अंतिम बनावट दर्ज करती है, और सौंपने के बाद मशीन इस्तेमाल करने वालों के पास जाती है। अप्रूवल ड्रॉइंग का शीर्षक बदल देने से as-built ड्रॉइंग नहीं बन जाती। जाँचें कि काम के दौरान हुए बदलाव अंतिम हालत में पहुँचे हैं या नहीं।
साइट पर कोई पाइप खिसकी हो, तो उस बदलाव को सिस्टम और सपोर्ट की ड्रॉइंग तक भी ले जाएँ। लाल कलम के निशान वाली कॉपियाँ इकट्ठा करके उन्हें असली as-built से मिलाने पर छूटे हुए बदलाव कम होते हैं।
As-built का काम यह है कि अगली इंस्पेक्शन या पार्ट बदलने के वक़्त सामने खड़ी मशीन को पहचाना जा सके। मशीन नंबर, पार्ट नंबर, इंस्ट्रक्शन मैन्युअल और टेस्ट रिकॉर्ड आपस में जोड़ें, ताकि पढ़ने वाला ड्रॉइंग से ज़रूरी जानकारी तक पहुँच सके।
चित्र 6 सौंपते समय की जाँच का नमूना है। पहले तय करें कि मेल साबित करने के लिए क्या देखना है, फिर खोजें कि क्या दर्ज होने से रह गया।
सिर्फ़ ड्रॉइंग नंबर मिलना काफ़ी नहीं है। नीचे हर जोड़ी की अपनी जाँच है।
| किस जोड़ी को मिलाना है | कहाँ देखना है | क्या रिकॉर्ड में रखना है |
|---|---|---|
| As-built और असली मशीन | मशीन नंबर, interface, बदली हुई जगहें | साइट के बदलाव कैसे शामिल हुए |
| असेंबली ड्रॉइंग और BOM | पार्ट नंबर, मटीरियल, मात्रा | बदले जाने वाले पार्ट पहचानने वाला जोड़ |
| ड्रॉइंग और टेस्ट रिकॉर्ड | टेस्ट की गई मशीन, टेस्ट का दायरा, हवाला दिया revision | जिस स्पेसिफ़िकेशन पर टेस्ट हुआ उससे संबंध |
| दस्तावेज़ों की सूची और सौंपा गया डेटा | ड्रॉइंग नंबर, revision, फ़ाइलें, रेफ़रेंस | कम ड्रॉइंग और खुले मुद्दे |
यह नमूना प्रोजेक्ट की माँगी गई सौंपने वाली चीज़ों के हिसाब से ढालने के लिए है। कम्प्लीशन दस्तावेज़ों का दायरा और फ़ॉर्मैट कॉन्ट्रैक्ट और बताई गई गाइडलाइन से तय होता है।
As-built ड्रॉइंग शायद ही कभी अकेली होती है। जापान के सरकारी मशीनरी कामों का एक उदाहरण लें: MLIT की गाइडलाइन kansei tosho (完成図書, कम्प्लीशन दस्तावेज़) में डिटेल ड्रॉइंग के साथ स्पेसिफ़िकेशन, गणना, निर्माण नियंत्रण के रिकॉर्ड, खरीदी गई मशीनों की सूची और इंस्ट्रक्शन मैन्युअल गिनाती है।
इलेक्ट्रॉनिक डेटा सौंपते समय एडिट हो सकने वाले फ़ॉर्मैट और सिर्फ़ देखने वाले फ़ॉर्मैट अलग बताएँ। जो ड्रॉइंग बाहरी फ़ाइलों का हवाला देती हैं, उनमें कोई रेफ़रेंस गायब हो तो दिखावट बदल सकती है। इसलिए पक्का करें कि लेने वाला पक्ष उन्हें ठीक से खोल पाता है।
दस्तावेज़ों में कोई आइटम खुला रह जाए, तो उसे ड्रॉइंग नंबर, तय की गई कार्रवाई और ज़िम्मेदार व्यक्ति के साथ सूची में लिखें। साझा सूची से मेंटेनेंस वाले यह मानकर नहीं चलते कि सेट पूरा है, और गलत बदली का पार्ट ऑर्डर नहीं करते।
चेकलिस्ट: जापानी सप्लायर को ड्रॉइंग लौटाने से पहले
मुहर लगाने या दस्तखत करने से पहले यह सूची देखें। यह ऊपर बताए रिव्यू के क्रम पर चलती है, और उन बातों को भी छूती है जिन पर अक्सर लिखित पुष्टि चाहिए।
- पहचान: ड्रॉइंग नंबर, revision, जारी करने की तारीख़ और बताया गया मक़सद (स्टडी, अप्रूवल या फ़ैब्रिकेशन)
- ज़रूरतें: खरीद स्पेसिफ़िकेशन की हर बात ड्रॉइंग तक खोजी गई; सहमति वाले बदलाव और अनसुलझे फ़र्क अलग
- फ़िट: interface को जुड़ने वाली ड्रॉइंग से मिलाया; datum, ऊँचाई और प्लांट नॉर्थ एक जैसे; projection का चिह्न देखा
- नोज़ल: काम, साइज़, फ़्लैंज स्टैंडर्ड व रेटिंग, और कोण, जिसके साथ रेफ़रेंस और देखने की दिशा लिखी है
- बनाने की संभावना: औज़ार की पहुँच, असेंबली का क्रम, ढुलाई के टुकड़े, शॉप व साइट के वेल्ड
- नापना: नापने के datum, पास-फ़ेल की शर्त, टॉलरेंस का स्टैंडर्ड, और छिपे हिस्सों के लिए बीच की जाँच
- टॉलरेंस: जोड़ को जुड़ने वाली तरफ़ की छूट से मिलाकर देखा
- फ़िनिश: इंसुलेशन समेत रूपरेखा, पेंट व सरफ़ेस ट्रीटमेंट का दायरा, और जो सतहें ट्रीट नहीं होंगी
- आपका जवाब: वापसी का कोड लिखा, हर कमेंट पर नंबर और जुड़ने वाली ड्रॉइंग का नंबर, और अधूरी रिलीज़ पार्ट नंबर से सीमित
- ज़िम्मेदारी: कॉन्ट्रैक्ट की धारा या प्रक्रिया जो बताए कि वापसी का मतलब क्या है
जापानी पक्ष से पूछने के सवाल
ये सवाल जल्दी भेजें, बेहतर होगा कि शुरुआती मीटिंग में ही, जब किसी फ़ैब्रिकेशन का जवाब पर टिका होना बाक़ी हो।
- हर वापसी कोड का क्या मतलब है, और किन कोड पर फ़ैब्रिकेशन शुरू हो सकता है?
- आपकी ड्रॉइंग के लेबल हमारे IFA, IFC और AFC status से कैसे मिलते हैं?
- सूची की कौन-सी ड्रॉइंग आप अप्रूवल के लिए भेजेंगे और कौन-सी सिर्फ़ रेफ़रेंस के लिए?
- क्या आप नोज़ल की दिशा की ड्रॉइंग में प्लांट नॉर्थ इस्तेमाल करते हैं? आपके कोण किस दिशा से देखकर लिखे गए हैं?
- इन ड्रॉइंग पर टॉलरेंस का कौन-सा स्टैंडर्ड और कौन-सा edition लागू है?
- As-built पैकेज में क्या-क्या होगा, और किन फ़ाइल फ़ॉर्मैट में?
ड्रॉइंग लौटाने के लिए ईमेल का नमूना
इसे अपने प्रोजेक्ट के हिसाब से ढालें। कोष्ठक वाली जगहें भरें और अपनी प्रक्रिया के कोड के नाम इस्तेमाल करें। जापानी पक्ष को भेजने के लिए इसका अंग्रेज़ी रूप बनवाएँ या अपने इंजीनियर से भिजवाएँ।
विषय: ड्रॉइंग [नंबर] Rev. [X]: रिव्यू का नतीजा और सवाल
प्रिय [नाम],
हमने ड्रॉइंग [नंबर] Rev. [X], [शीर्षक] देख ली है। [प्रक्रिया नंबर] के तहत हमारा वापसी का कोड [कोड] है।
कमेंट:
1. नोज़ल [N3]: आपकी ड्रॉइंग में ऊपर से देखने पर प्लांट नॉर्थ से [कोण] डिग्री दिखाया है। हमारी पाइपिंग ड्रॉइंग [नंबर] में [कोण] डिग्री है। कृपया बताएँ कि कौन-सा सही है।
2. बेस प्लेट, पार्ट [नंबर]: [datum] से नापने पर होल की दूरी मशीन की ड्रॉइंग [नंबर] से [वैल्यू] mm अलग है। जब तक interface पर हमारी सहमति न बने, कृपया किसी भी तरफ़ में बदलाव न करें।कृपया पुष्टि करें:
1. क्या इस कोड से फ़ैब्रिकेशन शुरू हो सकता है, या पहले दोबारा भेजना होगा?
2. मटीरियल जल्दी ऑर्डर करना हो, तो इसमें कौन-से पार्ट नंबर आते हैं?
3. इन कमेंट को शामिल करके Rev. [Y] आप कब तक भेज सकेंगे?हमारी समझ है कि यह रिव्यू अपने-आप कॉन्ट्रैक्ट के तहत डिज़ाइन की ज़िम्मेदारी का बँटवारा नहीं बदलता। कॉन्ट्रैक्ट या आपकी प्रक्रिया में कुछ अलग लिखा हो, तो कृपया बताएँ।
धन्यवाद,
[नाम]
इस गाइड की सीमाएँ
- नामों का मेल एक सामान्य मार्गदर्शन है। कंपनियाँ, इंडस्ट्री और कॉन्ट्रैक्ट के प्रकार इन नामों का अलग इस्तेमाल करते हैं, और प्रोजेक्ट के दस्तावेज़ ही मान्य हैं।
- योजना-आकृतियाँ और उदाहरण की टॉलरेंस वैल्यू सिर्फ़ समझाने के लिए हैं। वे फ़ैब्रिकेशन के निर्देश या सुझाई गई टॉलरेंस नहीं हैं।
- वापसी के कोड और issue status का कोई सार्वभौमिक स्टैंडर्ड नहीं है। कुछ लेबल पर, ख़ासकर AFC बनाम IFC पर, स्रोत एक मत नहीं हैं।
- यह क़ानूनी सलाह नहीं है। डिज़ाइन की ज़िम्मेदारी किसकी है, यह कॉन्ट्रैक्ट और लागू क़ानून पर निर्भर है।
- Factories Act 1948, OSH Code 2020 और राज्य के नियमों की मौजूदा स्थिति अपने सेफ्टी विभाग से पूछें।
- स्पेसिफ़िकेशन में किसी JIS, ISO, ASME या IS स्टैंडर्ड का हवाला देने से पहले उसका मौजूदा edition जाँच लें।
अक्सर पूछे जाने वाले सवाल (FAQ)
Fabrication drawing और shop drawing में क्या फ़र्क है?
कई लोग दोनों शब्द एक जैसे इस्तेमाल करते हैं। जहाँ फ़र्क किया जाता है, वहाँ shop drawing तालमेल और इंस्टॉलेशन के लिए होती है, और fabrication drawing वेल्ड, टॉलरेंस और फ़िनिश जैसी पार्ट-लेवल डिटेल देती है। जापानी में seko-zu साइट पर लगाने और फ़िट-अप की जानकारी के लिए है, और कुछ ड्रॉइंग में दोनों होती हैं, इसलिए हर शीट में क्या होना चाहिए, यह पहले तय करें।
अप्रूवल ड्रॉइंग पर मुहर लग गई हो, तो क्या फ़ैब्रिकेशन शुरू हो सकता है?
अपने-आप नहीं। यह वापसी का कोड, साथ की शर्तें और खुले कमेंट तय करते हैं, और शर्त वाली वापसी या अधूरी रिलीज़ भी हो सकती है। फ़ैब्रिकेटर को ठीक-ठीक बताएँ कि कौन-से ड्रॉइंग नंबर, revision और काम का दायरा इस्तेमाल हो सकता है।
क्या लेआउट ड्रॉइंग के साइज़ से सीधे फ़ैब्रिकेशन हो सकता है?
नहीं, अगर ड्रॉइंग में अंदाज़ वाली या अभी पक्की न हुई वैल्यू हैं। जुड़ने वाली तरफ़ से सहमत interface आगे लें, फ़ैब्रिकेशन के datum, टॉलरेंस, मटीरियल और जोड़ की शर्तें तय करें, और फिर फ़ैब्रिकेशन के लिए ड्रॉइंग जारी करें।
क्या 3D मॉडल fabrication ड्रॉइंग की जगह ले सकता है?
यह इस पर निर्भर है कि मॉडल में क्या है और फ़ैब्रिकेटर क्या ले सकता है। सिर्फ़ आकार से टॉलरेंस या होल की शर्तें नहीं पहुँचतीं, इसलिए ज़रूरत हो तो ड्रॉइंग या नोट भी इस्तेमाल करें, ताकि लागू शर्तें साफ़ रहें।
As-built और fabrication ड्रॉइंग के साइज़ अलग हों, तो क्या करें?
बदलाव की मंज़ूरी के रिकॉर्ड को असली मशीन से मिलाकर पता करें कि फ़र्क सोचा-समझा बदलाव है या अपडेट छूट गया है। साइट पर फ़र्क दिख जाना उसे अपने-आप सही बदलाव नहीं बना देता, इसलिए as-built अपडेट करने से पहले सहमति और इंस्पेक्शन के रिकॉर्ड तक जाएँ।
स्रोत
- Shop बनाम fabrication drawing: Strand, "Shop Drawings vs. Fabrication Drawings"
- GA ड्रॉइंग की सामग्री: Project Materials, "What Is a General Arrangement Drawing"
- IFC और AFC का इस्तेमाल, पुराने revision की जगह नए का आना, लिखित status जाँच: Procore, "IFC Drawings"
- AFC को अलग मंज़ूर सेट मानने वाला स्रोत: Bluent, IFC और AFC ड्रॉइंग पर इंजीनियरिंग ब्लॉग
- रिव्यू के नतीजे और असंगत कोड: Kissflow, "Vendor Drawing Approval"
- प्लांट नॉर्थ: Wermac, piping coordination; CR4 फ़ोरम, "Plant North vs True North"
- Worst-case और RSS स्टैक-अप: Wevolver, "Tolerance Stack-up Analysis"
- ASME Y14.5-2018: ASME, Y14.5 Dimensioning and Tolerancing
- ISO 1101:2017: ISO, ISO 1101:2017
- JIS B 0021:1998: SAI Global, JIS B 0021:1998 की लिस्टिंग
- IS 8000 (Part 1):1985 (ISO 1101-1983 के identical): BIS, IS 8000 (Part 1):1985
- जापान के सरकारी मशीनरी कामों में मंज़ूरी के दस्तावेज़ (जापानी): MLIT, Common Specifications for Machinery Work, draft
- जापान के सरकारी मशीनरी कामों में कम्प्लीशन दस्तावेज़ (जापानी): MLIT, guideline for machinery work completion documents, draft
मूल जापानी लेखयह गाइड जापान के पाठकों के लिए लिखे गए MONOSCOPE के एक लेख पर आधारित है: 製作図とは?計画図・承認図との違いと図面の流れ・検図の実例
संपादक के बारे में
 MONOSCOPE संपादकीय टीमFOUNDER & EDITOR
प्लांट उपकरण निर्माता और प्लांट इंजीनियरिंग कंपनी में लगभग दस साल तक उपकरणों के प्रस्ताव, डिज़ाइन और कमीशनिंग का काम करने के बाद डिजिटल मार्केटिंग में आए। आज B2B निर्माताओं को वेब कंसल्टिंग देते हैं, ताकि वे अपने उत्पाद और तकनीक आसानी से समझा सकें। जापान के राष्ट्रीय लाइसेंस Energy Manager और तृतीय श्रेणी चीफ़ इलेक्ट्रिकल इंजीनियर धारक।
2017 से एक इंजीनियरिंग ब्लॉग (500 से ज़्यादा लेख) और लगभग 20,000 सब्सक्राइबर वाला जापानी YouTube चैनल चलाते हैं। हर गाइड जापानी शॉप फ़्लोर के नज़रिए से लिखा जाता है और उद्धृत मानकों से मिलाकर जाँचा जाता है।