A5052 সমতুল্য: JIS অ্যালুমিনিয়াম ডেজিগনেশন বনাম AA/ASTM
জাপানি ড্রয়িংয়ের টাইটেল ব্লকের ম্যাটেরিয়াল ঘরে (zaishitsu) লেখা থাকে A5052P-H34। সরবরাহকারীর কোটেশনে আসে A6061P-T651 প্লেট। এগুলো রোলিং বা এক্সট্রুশনে তৈরি (wrought) অ্যালুমিনিয়ামের JIS (Japanese Industrial Standards) ডেজিগনেশন। ASTM স্পেসিফিকেশনের সঙ্গে ব্যবহৃত অ্যালয় ও টেম্পার পদ্ধতির সঙ্গে এর মিল অনেক। A5052P-H34 মানে 5052-H34 শিট বা প্লেট, যা আন্তর্জাতিকভাবে সাধারণত ASTM B209 ধরে অর্ডার করা হয়।
অ্যালয় নম্বর সরাসরি মেলে, কিন্তু প্রোডাক্ট স্ট্যান্ডার্ড আর ন্যূনতম মেকানিক্যাল প্রপার্টি JIS-এর নিজস্ব। এই গাইডে JIS অ্যালুমিনিয়াম ডেজিগনেশন পড়ার নিয়ম, AA, UNS, EN ও ASTM-এর কাছাকাছি সমতুল্যের একটি রেফারেন্স টেবিল, A5052, A6061 ও A7075-এর তুলনা এবং স্থানীয় মাল বদলানোর আগে জাপানি পক্ষের কাছে কী নিশ্চিত করবেন তার চেকলিস্ট আছে।
সূচিপত্র
- JIS অ্যালুমিনিয়াম ডেজিগনেশন পড়ার নিয়ম: A5052P-H32 খুলে দেখা
- দ্রুত রেফারেন্স: JIS অ্যালুমিনিয়াম অ্যালয় ও কাছাকাছি সমতুল্য
- 1000 থেকে 7000 সিরিজ: হিট-ট্রিটেবল ও নন-হিট-ট্রিটেবল অ্যালয়
- A5052 বনাম A6061 বনাম A7075 এক নজরে
- টেম্পার ডেজিগনেশন: H32 ও T6 ম্যাটেরিয়ালকে কীভাবে বদলায়
- শক্তি, ওজন ও স্টিফনেস অনুযায়ী বাছাই
- ওয়েল্ডেবিলিটি অনুযায়ী বাছাই
- ফিনিশ, মেশিনিবিলিটি ও প্রোডাক্ট ফর্ম অনুযায়ী বাছাই
- ডিসিশন ফ্লো: কোন অ্যালয় থেকে শুরু করবেন
- বাংলাদেশে সংগ্রহ ও ব্যবহারের সময় যা মাথায় রাখবেন
- বদলানোর আগে যা নিশ্চিত করবেন
- এই গাইডের সীমা
- সারসংক্ষেপ
- সচরাচর জিজ্ঞাসা (FAQ)
- সূত্র
JIS অ্যালুমিনিয়াম ডেজিগনেশন পড়ার নিয়ম: A5052P-H32 খুলে দেখা
জাপানের কারখানায় চার অঙ্কের অ্যালয় নম্বরকে বলা হয় bante। JIS এই নম্বরকে ঘিরেই পুরো প্রোডাক্ট ডেজিগনেশন সাজায়: শুরুর "A" মানে অ্যালুমিনিয়াম, নম্বরের পরের অক্ষর প্রোডাক্ট ফর্ম, আর হাইফেনের পরের কোড হলো টেম্পার (shitsubetsu)।
এই চার অঙ্ক আন্তর্জাতিকভাবে নিবন্ধিত অ্যালয় নম্বর। Japan Aluminium Association (JAA) অনুযায়ী JIS A5052 আর ইউরোপীয় EN AW-5052-এর চার অঙ্ক একই হলে কেমিক্যাল কম্পোজিশন হুবহু এক। Aluminum Association (AA) এই রোলড/এক্সট্রুডেড অ্যালয় নম্বরের নিবন্ধন রেকর্ড রাখে, তাই JIS A5052 হলো JIS প্রিফিক্সসহ AA 5052। জাপানি ড্রয়িং আর অন্য দেশের মেটেরিয়াল সার্টিফিকেট, দুটোই একই নিয়মে পড়া যায়।
বাঁ থেকে ডানে ডেজিগনেশন বলে দেয়: অ্যালুমিনিয়াম, অ্যালয় সিরিজ, প্রোডাক্ট ফর্ম এবং শক্তি কীভাবে তৈরি হয়েছে।
সূত্র: Japan Aluminium Association, "About Aluminum"; JIS H 0001। চার অঙ্ক (5052) আন্তর্জাতিকভাবে নিবন্ধিত অ্যালয় নম্বর, জাপানের বাইরের স্ট্যান্ডার্ডেও একই।
চার অঙ্ক: সিরিজ, পরিবর্তন ও অ্যালয় আইডি
প্রথম অঙ্কটাই সবচেয়ে গুরুত্বপূর্ণ। 1 মানে খাঁটি অ্যালুমিনিয়াম, আর 2 থেকে 8 প্রধান অ্যালয়িং এলিমেন্ট বোঝায়, তাই প্রথম অঙ্ক দেখলেই অ্যালয়ের মোটামুটি চরিত্র বোঝা যায়। 5 মানে অ্যালুমিনিয়াম-ম্যাগনেসিয়াম অ্যালয়, আর 6 মানে অ্যালুমিনিয়াম-ম্যাগনেসিয়াম-সিলিকন অ্যালয়।
দ্বিতীয় অঙ্ক বলে অ্যালয়টি সংশোধিত সংস্করণ কি না। 0 মানে মূল অ্যালয়, আর 1 থেকে 9 নিবন্ধনের ক্রমে দেওয়া সংশোধিত সংস্করণ। যেমন 2024-এর সংশোধিত সংস্করণ হলো 2124, 2224 ও 2324।
অ্যালয়ের ক্ষেত্রে শেষ দুই অঙ্ক শুধু শনাক্তকরণ নম্বর, আলাদা কোনো অর্থ নেই। ব্যতিক্রম খাঁটি অ্যালুমিনিয়াম (1000 সিরিজ): সেখানে শেষ দুই অঙ্ক দশমিকের পরের বিশুদ্ধতা বোঝায়। তাই 1050 মানে কমপক্ষে 99.50% অ্যালুমিনিয়াম, আর 1070 মানে কমপক্ষে 99.70%।
জাপানে তৈরি অ্যালয়ের নম্বরে "N" থাকে। রেলের কোচ ইত্যাদিতে ব্যবহৃত 6N01 পরে আন্তর্জাতিকভাবে 6005C নামে নিবন্ধিত হয়। জাপানি ড্রয়িংয়ে 6N01 বা 7N01-এর মতো N অ্যালয় দেখলে বুঝবেন এটি জাপান-নির্দিষ্ট ডেজিগনেশন।
সংখ্যার পরের অক্ষর: প্রোডাক্ট ফর্ম
অ্যালয় নম্বরের পরের এক থেকে তিনটি অক্ষর প্রোডাক্ট ফর্ম বোঝায়, যা মাল কীভাবে তৈরি হয়েছে তাও জানায়। সাধারণ কোডগুলো এই:
- P: প্লেট, শিট, স্ট্রিপ বা ডিস্ক (PS হলো বিশেষ ক্লাস)
- BE: এক্সট্রুডেড বার; BD: ড্রন বার
- S: এক্সট্রুডেড প্রোফাইল (উইন্ডো ফ্রেম বা ফ্রেমিং মেম্বারের মতো ক্রস-সেকশন)
- W: ড্রন তার; TE / TD: এক্সট্রুডেড / ড্রন সিমলেস টিউব
- FD: ডাই ফোর্জিং; H: ফয়েল
শেষে "S" থাকলে (যেমন BES বা BDS) সেটি আরও কঠোর ডাইমেনশনাল টলারেন্সের বিশেষ ক্লাস। অ্যালয় নম্বর এক হলেও ফর্মের অক্ষর আলাদা হলে সেটি আলাদা স্ট্যান্ডার্ডের প্রোডাক্ট, আর তার JIS-ও আলাদা:
- শিট, স্ট্রিপ ও প্লেট: JIS H 4000
- বার ও তার: JIS H 4040
- এক্সট্রুডেড প্রোফাইল: JIS H 4100
ASTM-এও প্রোডাক্ট ফর্ম অনুযায়ী স্পেসিফিকেশন ভাগ করা, তাই ফর্মের অক্ষর দেখে বোঝা যায় কোন ASTM স্পেসিফিকেশনের সঙ্গে তুলনা করতে হবে।
দ্রুত রেফারেন্স: JIS অ্যালুমিনিয়াম অ্যালয় ও কাছাকাছি সমতুল্য
প্রচলিত রোলড/এক্সট্রুডেড অ্যালয়ে "A" বাদ দিলেই AA অ্যালয় নম্বর পাওয়া যায়। নিচের টেবিলে প্রতিটির সঙ্গে ক্রস-রেফারেন্স টেবিলে জোড়া দেওয়া UNS নম্বর ও EN ডেজিগনেশন যোগ করা হয়েছে।
| JIS অ্যালয় | AA অ্যালয় | UNS | EN ডেজিগনেশন | ধরন |
|---|---|---|---|---|
| A5052 | 5052 | A95052 | EN AW-5052 (AlMg2.5) | নন-হিট-ট্রিটেবল |
| A5083 | 5083 | A95083 | EN AW-5083 | নন-হিট-ট্রিটেবল |
| A6061 | 6061 | A96061 | EN AW-6061 (AlMg1SiCu) | হিট-ট্রিটেবল |
| A6063 | 6063 | A96063 | EN AW-6063 | হিট-ট্রিটেবল |
| A7075 | 7075 | A97075 | EN AW-7075 (AlZn5.5MgCu) | হিট-ট্রিটেবল |
| 6N01 (জাপানে তৈরি) | 6005C (পরে আন্তর্জাতিক নিবন্ধন) | নিশ্চিত করুন | নিশ্চিত করুন | হিট-ট্রিটেবল |
প্রোডাক্ট স্ট্যান্ডার্ড: কোন JIS কোন ASTM-এর সঙ্গে মেলে
অ্যালয় নম্বর থেকে বোঝা যায় না মাল কোন স্ট্যান্ডার্ডে তৈরি। তিনটি প্রধান JIS প্রোডাক্ট স্ট্যান্ডার্ডের জন্য প্রযোজ্য পরিসর অনুযায়ী কাছাকাছি ASTM স্পেসিফিকেশন নিচে দেওয়া হলো:
| প্রোডাক্ট ফর্ম | JIS স্ট্যান্ডার্ড (ফর্মের অক্ষর) | কাছাকাছি ASTM স্পেসিফিকেশন |
|---|---|---|
| শিট, স্ট্রিপ ও প্লেট | JIS H 4000, Aluminium and aluminium alloy sheets, strips and plates (P) | ASTM B209 (ইঞ্চি-পাউন্ড) / B209M (মেট্রিক), Aluminum and Aluminum-Alloy Sheet and Plate |
| বার ও তার | JIS H 4040, Aluminium and aluminium alloy bars and wires (BE, BD, W) | এক্সট্রুডেড বার, রড ও তারের জন্য ASTM B221; রোলড বা কোল্ড-ফিনিশড বার, রড ও তারের জন্য ASTM B211 |
| এক্সট্রুডেড প্রোফাইল | JIS H 4100, Aluminium and aluminium alloy extruded profiles (S) | ASTM B221, Aluminum and Aluminum-Alloy Extruded Bars, Rods, Wire, Profiles, and Tubes |
অ্যালয়, ফর্ম ও টেম্পার একসঙ্গে ধরলে জাপানি ডেজিগনেশনগুলো সাধারণত এভাবে পড়া যায়:
| জাপানি ড্রয়িংয়ে | পড়ার রূপ | কাছাকাছি ASTM স্পেসিফিকেশন |
|---|---|---|
| A5052P-H32 | 5052-H32 শিট বা প্লেট | ASTM B209 |
| A5052P-H34 | 5052-H34 শিট বা প্লেট | ASTM B209 |
| A6061P-T6 / A6061P-T651 | 6061-T6 / 6061-T651 শিট বা প্লেট | ASTM B209 |
| A6061BE-T6 | 6061-T6 এক্সট্রুডেড বার | ASTM B221 |
| A6061BD-T6 | 6061-T6 ড্রন বার | ASTM B211 |
| A7075P-T651 | 7075-T651 প্লেট | ASTM B209 |
| A6063S (টেম্পার নির্দিষ্ট করা অনুযায়ী) | 6063 এক্সট্রুডেড প্রোফাইল | ASTM B221 |
A5052-H32 বনাম 5052-H32: কাছাকাছি, কিন্তু হুবহু এক নয়
কেমিস্ট্রি মেলে, কিন্তু প্রতিটি স্ট্যান্ডার্ড নিজের মেকানিক্যাল প্রপার্টির সীমা ও পুরুত্বের ব্যান্ড ঠিক করে। পার্থক্য ছোট, আর ঠিক সেই কারণেই সহজে চোখ এড়িয়ে যায়:
| প্রপার্টি | JIS H 4000 | ASTM B209 |
|---|---|---|
| 5052-H32 টেনসাইল স্ট্রেংথ | 215–265 MPa (পুরুত্ব 1.3 mm-এর বেশি থেকে 2.9 mm) | 31.0–38.0 ksi (প্রায় 214–262 MPa) |
| 5052-H32 ইয়েল্ড স্ট্রেংথ (0.2% অফসেট), ন্যূনতম | 155 MPa, শুধু ক্রেতা চাইলে প্রযোজ্য | 23.0 ksi (প্রায় 159 MPa) |
| 5052-H34 টেনসাইল স্ট্রেংথ | 235–285 MPa | 34.0–41.0 ksi (প্রায় 234–283 MPa) |
| 6061-T6 টেনসাইল স্ট্রেংথ, ন্যূনতম | 295 MPa (পুরুত্ব 0.5 mm-এর বেশি থেকে 6.5 mm) | 42 ksi (প্রায় 290 MPa) |
| 6061-T6 ইয়েল্ড স্ট্রেংথ, ন্যূনতম | 245 MPa (একই ব্যান্ড) | 35 ksi (প্রায় 241 MPa) |
এ থেকে দুটি কথা আসে। প্রথমত, 6061-T6-এর JIS ন্যূনতম মান সচরাচর উদ্ধৃত ASTM মানের চেয়ে সামান্য বেশি, তাই শুধু B209-এ সার্টিফাইড মাল দিয়ে JIS-এর মান পূরণ হয়েছে বলে প্রমাণ হয় না। দ্বিতীয়ত, A5052P-এর JIS ইয়েল্ড শর্ত শুধু ক্রেতা চাইলে প্রযোজ্য। ডিজাইনে ইয়েল্ড স্ট্রেংথ গুরুত্বপূর্ণ হলে জাপানি পক্ষের সঙ্গে ঠিক করে নিন, এটি স্পেসিফাই করতে হবে কি না এবং মিল সার্টিফিকেটে (জাপানে একে প্রায়ই "mirushito" বলে) থাকতে হবে কি না।
1000 থেকে 7000 সিরিজ: হিট-ট্রিটেবল ও নন-হিট-ট্রিটেবল অ্যালয়
শক্তি কীভাবে আসে তার ওপর ভিত্তি করে অ্যালয়গুলো দুই দলে পড়ে।
সূত্র: Japan Aluminium Association, "About Aluminum"। 8000 সিরিজে সেই "অন্যান্য অ্যালয়" পড়ে যেগুলো 1 থেকে 7 সিরিজের কোনোটিতে নেই।
JAA অ্যালুমিনিয়াম অ্যালয়কে ভাগ করে রোলড/এক্সট্রুডেড (wrought) অ্যালয় আর কাস্টিং অ্যালয়ে। প্রথমটি রোলিং বা এক্সট্রুশনে আকার পায়, দ্বিতীয়টি গলিয়ে ছাঁচে ঢালা হয়। চার অঙ্কের নম্বর শুধু wrought অ্যালয়ে ব্যবহার হয়।
Wrought অ্যালয় আবার দুই ভাগে পড়ে: নন-হিট-ট্রিটেবল অ্যালয়, যা কোল্ড ওয়ার্কে শক্ত হয়, আর হিট-ট্রিটেবল অ্যালয়, যা হিট ট্রিটমেন্টে শক্ত হয়। এই ভাগ ঠিক করে আপনি কোন টেম্পার কোড দেখবেন এবং ওয়েল্ডে কতটা শক্তি হারাবে।
নন-হিট-ট্রিটেবল অ্যালয় (1000, 3000, 4000 ও 5000 সিরিজ)
এই অ্যালয়গুলো রোলিংয়ের মতো ওয়ার্ক হার্ডেনিংয়ে শক্তি পায়, আর তাপ দিলে নরম হয়ে যায়। করোশন রেজিস্ট্যান্স ও ওয়েল্ডেবিলিটি ভালো হওয়ায় 5000 সিরিজে নানা ধরনের অ্যালয় আছে এবং ব্যবহারের পরিসরও বড়।
5000 সিরিজে ম্যাগনেসিয়াম বাড়লে শক্তি বাড়ে। মাঝারি পরিমাণ ম্যাগনেসিয়ামের 5052 শিট মেটাল পার্টস ও যানবাহনে যায়। প্রায় 4.5–5% ম্যাগনেসিয়ামের 5083 হলো নন-হিট-ট্রিটেবল অ্যালয়ের মধ্যে সবচেয়ে শক্ত, আর জাহাজ ও LNG ট্যাংকের মতো ওয়েল্ডেড স্ট্রাকচারে ব্যবহার হয়।
হিট-ট্রিটেবল অ্যালয় (2000, 6000 ও 7000 সিরিজ)
এই অ্যালয়গুলোকে গরম করে অ্যালয়িং এলিমেন্ট গলিয়ে নেওয়া হয়, তারপর দ্রুত কুয়েঞ্চ করা হয়, এরপর এজিং করা হয়। এতে সূক্ষ্ম প্রিসিপিটেট তৈরি হয়ে শক্তি যোগ করে। 2000 সিরিজের ডুরালুমিন শক্তিতে স্টিলের কাছাকাছি, কিন্তু কপার বেশি থাকায় করোশন রেজিস্ট্যান্স কম, তাই কঠোর পরিবেশে করোশন প্রটেকশন লাগে।
6000 সিরিজে শক্তি ও করোশন রেজিস্ট্যান্সের ভারসাম্য ভালো। সাধারণ উদাহরণ 6063, যা অ্যালুমিনিয়ামের উইন্ডো ফ্রেমে প্রচুর ব্যবহার হয়, আর 6061, যার ইয়েল্ড স্ট্রেংথ স্ট্রাকচারাল স্টিলের কাছাকাছি। 7000 সিরিজে আছে কপারযুক্ত অ্যালয় (যেমন 7075, সবচেয়ে শক্তদের একটি) এবং ওয়েল্ডেড স্ট্রাকচারের জন্য কপারবিহীন অ্যালয় (যেমন 7N01)।
কাস্টিং ও ডাই-কাস্টিং অ্যালয়: আলাদা ব্যবস্থা
ইঞ্জিনের পার্টস ও হাউজিংয়ে বহুল ব্যবহৃত ডাই-কাস্ট পার্টসে ADC12-এর মতো আলাদা কোড থাকে। কাস্টিং অ্যালয়ের জন্য wrought অ্যালয়ের মতো আন্তর্জাতিক নিবন্ধন ব্যবস্থা নেই, তাই কোড দেশভেদে আলাদা। ADC12 (JIS H 5302) প্রায়ই 383 / A383-এর সঙ্গে মেলানো হয়, কিন্তু প্রকাশিত টেবিলগুলো একমত নয় এবং কম্পোজিশনের সীমাও আলাদা, তাই সমতুল্য কোনটি তা জাপানি পক্ষের কাছে নিশ্চিত করুন। প্লেট বা বার থেকে মেশিনে কেটে বানানো পার্ট আর কাস্টিংয়ে আকার পাওয়া পার্ট সম্পূর্ণ আলাদা ম্যাটেরিয়াল ব্যবস্থার অংশ।
A5052 বনাম A6061 বনাম A7075 এক নজরে
মেশিনের পার্টস, ইকুইপমেন্টের ফ্রেম ও ফিক্সচারে এই তিনটি অ্যালয়ই সবচেয়ে বেশি চোখে পড়ে। এরা আলাদা সিরিজের এবং শক্তি পায় আলাদা পথে, তাই আগে পুরো ছবিটা দেখে নিন।
শক্তি যত বাড়ে, ওয়েল্ডিং ও করোশন রেজিস্ট্যান্সে সীমাবদ্ধতা তত বাড়ে।
নন-হিট-ট্রিটেবল
হিট-ট্রিটেবল
হিট-ট্রিটেবল
কম্পোজিশনের পরিসর JIS H 4000 অনুযায়ী। প্রপার্টি Japan Aluminium Association, "About Aluminum" এবং JIS H 4000 ও H 4040-এর প্রপার্টি ও ব্যবহারের নোট অনুযায়ী।
নিচের টেবিলে তুলনাটি শক্তি, ওয়েল্ডিং এবং কখন কোনটি বাছবেন, এই তিন বিষয়ে ছোট করে দেওয়া হলো।
| A5052 | A6061 | A7075 | |
|---|---|---|---|
| সিরিজ | 5000 (Al-Mg) | 6000 (Al-Mg-Si) | 7000 (Al-Zn-Mg-Cu) |
| শক্তি কীভাবে আসে | কোল্ড ওয়ার্ক (H32, H34) | হিট ট্রিটমেন্ট (T6) | হিট ট্রিটমেন্ট (T6) |
| শিটের টেনসাইল স্ট্রেংথ (JIS) | 215–265 MPa (H32) | ন্যূনতম 295 MPa (T6) | ন্যূনতম 540 MPa (T6) |
| করোশন রেজিস্ট্যান্স | ভালো, সামুদ্রিক পানিতেও | ভালো | কম |
| ওয়েল্ডিং | খুব উপযোগী | সম্ভব, কিন্তু ওয়েল্ড অংশের শক্তি কমে | আর্ক ওয়েল্ডিংয়ে ফাটার প্রবণতা |
| কখন বাছবেন | শিট মেটাল ও ওয়েল্ডেড পার্টস | বোল্টে জোড়া স্ট্রাকচার ও মেশিনের পার্টস | যেখানে সর্বোচ্চ শক্তি দরকার |
JAA A5052-কে তাদের "most representative alloy" বলে। এটি মাঝারি শক্তির অ্যালয়, যার ফ্যাটিগ স্ট্রেংথ স্ট্যাটিক শক্তির তুলনায় বেশি, আর সামুদ্রিক পানিও ভালো সহ্য করে। তাই আলাদা কোনো কারণ না থাকলে এটাই সাধারণত প্রথম প্রার্থী।
A6061 সামান্য কপার মেশানো হিট-ট্রিটেবল অ্যালয়, আর T6 ট্রিটমেন্টে এর ইয়েল্ড স্ট্রেংথ বেশ ভালো হয়। A7075 জাপানে উদ্ভাবিত, সেখানে একে cho-cho-jurarumin ("extra super duralumin") নামে চেনা হয়। এটি অ্যালুমিনিয়াম অ্যালয়ের মধ্যে সবচেয়ে শক্তদের একটি, কিন্তু তিনটির মধ্যে করোশন রেজিস্ট্যান্স ও ওয়েল্ডেবিলিটিতে এর সীমাবদ্ধতা সবচেয়ে বেশি।
JIS A7075-T6 শিটের জন্য A5052-H32-এর দ্বিগুণেরও বেশি টেনসাইল স্ট্রেংথ নিশ্চিত করে।
মান JIS H 4000 (শিট, স্ট্রিপ ও প্লেট), Table 3 থেকে, পুরুত্বের ব্যান্ড অনুযায়ী বদলায়। A5052P-এর ইয়েল্ড মান শুধু ক্রেতা চাইলে প্রযোজ্য। প্রকৃত মান মিল সার্টিফিকেটে দেখুন।
সংখ্যা তুলনার সময় টেম্পার আর পুরুত্বের ব্যান্ড, দুটোই মিলিয়ে নিন। অ্যানিলড A5052 (O টেম্পার) আর A5052-H34-এর শক্তিতে বিরাট পার্থক্য, আর একই টেম্পারেও এক পুরুত্বের ব্যান্ড থেকে অন্যটিতে নির্ধারিত মান বদলায়।
টেম্পার ডেজিগনেশন: H32 ও T6 ম্যাটেরিয়ালকে কীভাবে বদলায়
টেম্পার কোড বলে দেয়, তৈরি হওয়া মালের অবস্থা কোন প্রসেসে ঠিক করা হয়েছে।
সূত্র: JIS H 0001 (টেম্পার ডেজিগনেশন)। JIS W-ও সংজ্ঞায়িত করে: সলিউশন হিট ট্রিটমেন্টের পর অ্যালয় স্বাভাবিকভাবে এজ হতে থাকলে সেই অস্থির অবস্থা।
অ্যালয় নম্বর বলে ম্যাটেরিয়াল কী দিয়ে তৈরি। হাইফেনের পরের টেম্পার কোড বলে কোন অবস্থায় ফিনিশ করা হয়েছে। JIS H 0001 পাঁচটি মূল কোড সংজ্ঞায়িত করে: F, O, H, W ও T। স্ট্যান্ডার্ডটি ISO 2107-এর ভিত্তিতে তৈরি এবং মার্কিন টেম্পার স্ট্যান্ডার্ড ANSI H35.1-ও উল্লেখ করে। H32, T6 ও T651-এর মতো প্রচলিত কোড AA-এর ব্যবহারেও একইভাবে লেখা হয়, তবে কম প্রচলিত কোড জাপানি পক্ষের কাছে নিশ্চিত করে নিন।
H টেম্পার: কোল্ড ওয়ার্ক থেকে শক্তি
H টেম্পার নন-হিট-ট্রিটেবল অ্যালয়ে প্রযোজ্য। প্রথম অঙ্ক বলে মাল কীভাবে ফিনিশ করা হয়েছে:
- H1: শুধু স্ট্রেইন-হার্ডেন্ড
- H2: স্ট্রেইন-হার্ডেন্ড, তারপর আংশিক অ্যানিলড
- H3: স্ট্রেইন-হার্ডেন্ড, তারপর স্ট্যাবিলাইজড
দ্বিতীয় অঙ্ক কঠিনতার স্তর: 2 কোয়ার্টার-হার্ড, 4 হাফ-হার্ড, আর 8 ফুল-হার্ড। শিট মেটালে প্রচলিত A5052-H32 ও H34 হলো একই স্ট্যাবিলাইজড ম্যাটেরিয়াল, শুধু কোয়ার্টার-হার্ড আর হাফ-হার্ড। H34 বেশি শক্ত, তবে বাঁকানো কঠিন।
A5052-H32 বনাম H34: কোনটি ব্যবহার করবেন
শিট মেটালের ড্রয়িং ও কোটেশনে H32 বনাম H34 প্রায়ই প্রশ্ন হয়ে দাঁড়ায়। দুটোই স্ট্রেইন-হার্ডেন্ড ও স্ট্যাবিলাইজড, পার্থক্য শুধু কঠিনতার স্তরে।
JIS H 4000 অনুযায়ী H32-এর টেনসাইল স্ট্রেংথ 215–265 MPa আর H34-এর 235–285 MPa, অর্থাৎ H34-এর পরিসর প্রায় 20 MPa ওপরে। নির্দিষ্ট মান পুরুত্বের ব্যান্ডের ওপর নির্ভর করে।
- অনেক বেন্ড আছে বা ছোট বেন্ড রেডিয়াস লাগে এমন শিট মেটাল পার্টস: বেশি এলঙ্গেশন থাকা H32 ফাটার ঝুঁকি কম রাখে
- কম বেন্ডের, সমতল অবস্থায় ব্যবহৃত কভার ও প্যানেল: আরেকটু শক্তি ও ডেন্ট-প্রতিরোধ চাইলে H34
- প্রাপ্যতা: কোন টেম্পার স্টকে থাকে তা ডিস্ট্রিবিউটরভেদে আলাদা। একটি উদাহরণ: পাতলা শিট বেশিরভাগ H34, আর প্রায় 6 mm-এর বেশি পুরু প্লেট বেশিরভাগ হট-রোলড H112 (হট-ওয়ার্কড বা সামান্য কোল্ড-ওয়ার্কড, মেকানিক্যাল প্রপার্টি নিশ্চিত করা)
ড্রয়িংয়ে শুধু "A5052P" লেখা থাকলে, টেম্পার ছাড়া, কোনটি আসবে তা সরবরাহকারী ঠিক করবে। বেন্ডিং বা শক্তির শর্ত থাকা পার্টসে টেম্পার নির্দিষ্ট করুন, আর সন্দেহ থাকলে একটি টেস্ট বেন্ড করে ফাটল হয় কি না দেখুন। জাপান থেকে এমন ড্রয়িং পেলে ডিজাইনার কোন টেম্পার বুঝিয়েছেন তা জিজ্ঞেস করুন।
T টেম্পার: হিট ট্রিটমেন্ট থেকে শক্তি
T টেম্পার হিট-ট্রিটেবল অ্যালয়ে প্রযোজ্য। T4 হলো সলিউশন হিট-ট্রিটেড (গরম করে অ্যালয়িং এলিমেন্ট গলিয়ে কুয়েঞ্চ করা), তারপর ঘরের তাপমাত্রায় স্বাভাবিক এজিং। T6 হলো সলিউশন হিট ট্রিটমেন্টের পর গরম করে আর্টিফিশিয়াল এজিং। A6061 ও A7075-এ সাধারণ টেম্পার T6।
এই প্রসেস স্টিলের কুয়েঞ্চিং ও টেম্পারিংয়ের চেয়ে আলাদাভাবে কাজ করে। স্টিলে কুয়েঞ্চিং কাঠামো নিজেই শক্ত করে। হিট-ট্রিটেবল অ্যালুমিনিয়াম অ্যালয় শক্তি পায় তখন, যখন কুয়েঞ্চের সময় গলে থাকা এলিমেন্টগুলো পরে সূক্ষ্ম কণা হয়ে বেরিয়ে আসে।
পুরু প্লেট ও বারে প্রচলিত T651-এ সলিউশন হিট ট্রিটমেন্টের পর মাল টেনে অবশিষ্ট স্ট্রেস কমানো হয়, তারপর আর্টিফিশিয়াল এজিং হয়। মেশিনিংয়ের পর বেঁকে যাওয়া কমাতে চান এমন প্রিসিশন পার্টসে এই পার্থক্য মেশিনিংয়ের সঠিকতায় প্রভাব ফেলে।
একই অ্যালয়, আলাদা টেম্পার, আলাদা ম্যাটেরিয়াল
কোটেশন ও অর্ডারে একটি প্রচলিত গোলমাল হলো টেম্পার ছাড়া শুধু "A6061" লেখা। O টেম্পারের 6061 সবচেয়ে নরম অবস্থায় ফিনিশ করা, আর সর্বোচ্চ শক্তির জন্য প্রসেস করা T6 থেকে এটি আলাদা ম্যাটেরিয়াল।
ম্যাটেরিয়াল ঘরকে দেখুন অ্যালয়, প্রোডাক্ট ফর্ম ও টেম্পার মিলিয়ে একটিই স্পেসিফিকেশন হিসেবে। জাপানি ড্রয়িং পড়ায় নতুন হলে ম্যাটেরিয়াল ডেজিগনেশনকে অংশে ভেঙে একে একে মিলিয়ে নিন। এই অভ্যাস অর্ডারের ভুল ঠেকায়।
শক্তি, ওজন ও স্টিফনেস অনুযায়ী বাছাই
অ্যালুমিনিয়াম বাছার প্রধান কারণ হালকা ওজন। JAA অনুযায়ী অ্যালুমিনিয়ামের আপেক্ষিক ঘনত্ব 2.7, লোহার (7.8) প্রায় এক-তৃতীয়াংশ। কনভেয়িং ইকুইপমেন্টের চলমান অংশ, হাতে ধরা ফিক্সচার ও যানবাহনের পার্টসে ওজন কমানোর সুবিধা সবচেয়ে বেশি কাজে আসে।
তবে একই ক্রস-সেকশনে অ্যালুমিনিয়াম স্টিলের চেয়ে বেশি বাঁকে। JAA-এর তথ্য অনুযায়ী খাঁটি অ্যালুমিনিয়ামের ইয়াং'স মডুলাস (ইলাস্টিক বিকৃতির প্রতিরোধ) 68.3 GPa।
অ্যালয় ও টেম্পারভেদে ইয়াং'স মডুলাস খুব কম বদলায়, তাই বেশি শক্ত অ্যালয় নিলেও পার্ট উল্লেখযোগ্যভাবে বেশি স্টিফ হয় না। এটি সহজেই চোখ এড়িয়ে যায়। স্টিফনেস সমস্যা হলে 7075-এ যাওয়ার চেয়ে পুরুত্ব বাড়ানো বা রিব যোগ করাই সাধারণত বেশি কাজ করে।
বাস্তবে শক্তি যাচাই করুন টেনসাইল স্ট্রেংথের বদলে ইয়েল্ড স্ট্রেংথ (0.2% প্রুফ স্ট্রেস) ধরে, যা স্থায়ী বিকৃতি কোথা থেকে শুরু হয় তার একটি বাস্তব নির্দেশক, আর বাঁকা (ডিফ্লেকশন) আলাদাভাবে হিসাব করুন।
- মাঝারি শক্তিই যথেষ্ট, আর পার্ট বাঁকানো বা ওয়েল্ড করা হবে: A5052
- স্টিলের কাছাকাছি ইয়েল্ড স্ট্রেংথ দরকার, আর পার্ট বোল্টে জোড়া হবে: A6061-T6
- সীমিত ওজন ও মাপের মধ্যে সর্বোচ্চ শক্তি দরকার: A7075-T6
ওয়েল্ডেবিলিটি অনুযায়ী বাছাই
তিন অ্যালয়ের সবচেয়ে স্পষ্ট পার্থক্য ওয়েল্ডিংয়ে। পার্ট ওয়েল্ড করা হবে কি না, ম্যাটেরিয়াল বাছাইয়ের শুরুতেই ঠিক করুন।
শক্তির জন্য অ্যালয় যত বেশি হিট ট্রিটমেন্টের ওপর নির্ভর করে, ওয়েল্ডিংয়ের তাপে সে তত বেশি শক্তি হারায়।
সূত্র: Japan Aluminium Association, "About Aluminum"; JIS H 4000 / H 4040; Japan Welding Engineering Society, Welding Information Center Q&A; Nature Communications (2019)।
A5052 ও A5083 নন-হিট-ট্রিটেবল, তাই ওয়েল্ডিংয়ের তাপে তুলনামূলক কম শক্তি হারায় এবং ওয়েল্ডেড স্ট্রাকচারের উপযোগী। জাহাজ ও ট্যাংকের মতো বড় ওয়েল্ডেড স্ট্রাকচারে 5000 সিরিজ এত বেশি দেখা যায় এ কারণেই। A6061-T6 ওয়েল্ড করা যায়, কিন্তু তাপে এজিংয়ের প্রভাব নষ্ট হয়ে যায়।
Japan Welding Engineering Society-এর একটি টেকনিক্যাল Q&A-তে 3.2 mm পুরু 6061-T6-এ বাট ওয়েল্ডের উদাহরণ আছে। বেস মেটাল ওয়েল্ড বিডের কেন্দ্র থেকে প্রায় 20 mm পর্যন্ত নরম হয়েছিল, আর কেন্দ্রের প্রায় 10 mm-এর মধ্যে শক্তি ওয়েল্ডের আগের প্রায় 60–70%-এ নেমে এসেছিল।
ওয়েল্ডের পর পার্টে আবার T6 ট্রিটমেন্ট দেওয়া গেলে একই সূত্র জানায়, এই ক্ষতি প্রায় থাকে না।
A7075 আর্ক ওয়েল্ডিংয়ের সময় ফেটে যাওয়ার জন্য পরিচিত। 2019 সালে Nature Communications-এ প্রকাশিত একটি গবেষণা 7075-এর মতো উচ্চ-শক্তির অ্যালয় নিয়ে বলেছে, ওয়েল্ডের সময় ফাটলই এদের আরও ব্যাপক ব্যবহারের পথে বাধা। তাই 7075-এ ডিজাইন সাধারণত বোল্ট বা রিভেট জয়েন্ট ধরে করা হয়।
ফিনিশ, মেশিনিবিলিটি ও প্রোডাক্ট ফর্ম অনুযায়ী বাছাই
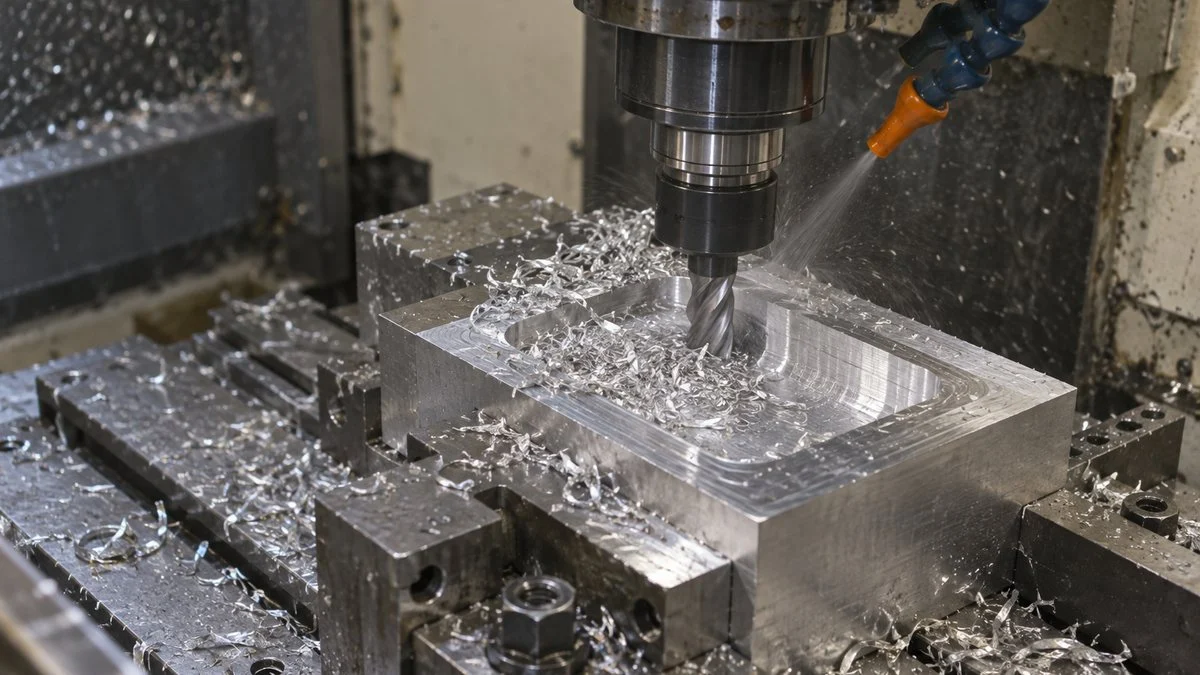
শক্তি ও ওয়েল্ডিংয়ের পরের বিবেচ্য বিষয় হলো সারফেস ট্রিটমেন্ট, মেশিনিংয়ের সহজতা এবং দরকারি ফর্মে মাল পাওয়া যায় কি না।
অ্যানোডাইজিং
জাপানে অ্যানোডাইজিংকে প্রায়ই arumaito বলা হয়। এটি অ্যালুমিনিয়ামের একটি প্রচলিত সারফেস ট্রিটমেন্ট, যা পৃষ্ঠে শক্ত, পুরু অক্সাইডের স্তর বাড়িয়ে করোশন ও ওয়্যার রেজিস্ট্যান্স উন্নত করে। স্টিলের পার্টসে প্লেটিংয়ে বাইরে থেকে ধাতু যোগ করা হয়, কিন্তু অ্যানোডাইজিংয়ে বেস মেটাল নিজেই কোটিং-এ রূপ নেয়।
কোটিংয়ের রং অ্যালয়ের কম্পোজিশনের ওপর নির্ভর করে। JAA-এর তথ্যে A5056 এমন অ্যালয় যা ভালো অ্যানোডাইজ হয় ও ভালো রং ধরে।
জাপানের এক সারফেস ট্রিটমেন্ট কোম্পানি জানিয়েছে, কপার বা জিংক বেশি থাকা A2017 ও A7075 স্বচ্ছ (ক্লিয়ার) অ্যানোডাইজিংয়েও রং ধরে ফেলে। চেহারা গুরুত্বপূর্ণ পার্টসে ম্যাটেরিয়াল আর ট্রিটমেন্টের শর্ত একসঙ্গে ঠিক করুন।
মেশিনিবিলিটি
মেশিনিবিলিটিও অ্যালয়ভেদে আলাদা। JIS H 4040-এর প্রপার্টি নোটে 2017-কে ভালো মেশিনিবিলিটির এবং ফ্রি-কাটিং 2011-কে অত্যন্ত ভালো মেশিনিবিলিটির বলা হয়েছে। দুটোই মেশিনের পার্টস ও স্ক্রুতে ব্যবহৃত হয়।
মেশিনে কাটা পার্টসে মেশিনিবিলিটির জন্য কখনো এই 2000 সিরিজের অ্যালয় নেওয়া হয়, কিন্তু দুটোতেই কপার বেশি এবং করোশন রেজিস্ট্যান্স কম। সিদ্ধান্তটা দাঁড়ায় মেশিনে কাটার সহজতা না করোশন রেজিস্ট্যান্স, কোনটি বেশি জরুরি। প্রকৃত মেশিনিবিলিটি টুলিং ও কাটিংয়ের শর্তের ওপরও নির্ভর করে, তাই মেশিন শপের সঙ্গে আলোচনা করে ঠিক করুন।
প্রোডাক্ট ফর্ম ও প্রাপ্যতা
আপনার দরকারি ফর্মে অ্যালয়টি পাওয়া যায় কি না দেখে নিন। শিটের জন্য A5052 সাধারণ পছন্দ, আর পুরু প্লেট ও বারে A6061, A2017 ও A7075 প্রচলিত।
উইন্ডো ফ্রেম ও ফ্রেমিংয়ের মতো জটিল ক্রস-সেকশনের এক্সট্রুডেড প্রোফাইলে সাধারণত A6063 ব্যবহার হয়। এটি 6061-এর চেয়ে কম শক্ত, কিন্তু সহজে এক্সট্রুড হয় এবং এর করোশন রেজিস্ট্যান্স ও সারফেস ফিনিশের গুণ ভালো।
প্রোফাইল দিয়ে ডিজাইন করলে বাস্তবসম্মত পথ হলো 6063 বা 6N01 (6005C)-এর মতো এক্সট্রুশনের উপযোগী অ্যালয় থেকে বাছা। 6061 ও 7075 এক্সট্রুড করা 6063-এর চেয়ে কঠিন, তাই জটিল ক্রস-সেকশনের প্রোফাইলে এরা কম মানানসই।
ডিসিশন ফ্লো: কোন অ্যালয় থেকে শুরু করবেন
ওপর থেকে নিচে দেখুন, প্রথম যেখানে "হ্যাঁ" হবে সেই প্রার্থী থেকে শুরু করুন।
এটি একটি মোটামুটি নিয়ম। প্রকৃত বাছাইয়ে লোড, ব্যবহারের পরিবেশ, সারফেস ট্রিটমেন্ট, খরচ এবং সরবরাহকারীর স্টকে কী আছে, সবই বিবেচনা করুন।
প্রথম দুটি প্রশ্ন ঠিক করুন: পার্ট ওয়েল্ড হবে কি না, আর তার ফর্ম কী। এই দুই উত্তরেই প্রার্থী অনেক কমে যায়, তারপর প্রয়োজনীয় শক্তি অনুযায়ী যতটা দরকার ততটাই শক্ত অ্যালয়ে উঠুন।
A5052 কোথায় মানায়
A5052 মূলত বাঁকানো বা ওয়েল্ড করা শিট মেটাল পার্টসের জন্য: কভার, প্যানেল, ব্র্যাকেট ও এনক্লোজার। ভালো করোশন রেজিস্ট্যান্স ও আপেক্ষিকভাবে বেশি ফ্যাটিগ স্ট্রেংথের কারণে কম্পনযুক্ত যানবাহনের পার্টস এবং বাইরে বা ভেজা জায়গার পার্টসেও মানায়। শিট মেটালে A5052-ই ডিফল্ট শুরুর বিন্দু।
A6061 কোথায় মানায়
A6061 বোল্টে জোড়া স্ট্রাকচারাল পার্টসের জন্য: ইকুইপমেন্টের ফ্রেম, বেস প্লেট, ফিক্সচার ও মেশিনের পার্টস। JIS-এর প্রপার্টি নোটে এটিকে মূলত বোল্ট ও রিভেট জয়েন্টের স্ট্রাকচারাল ম্যাটেরিয়াল বলা হয়েছে, আর পুরু প্লেট বা গোল বার থেকে মেশিনে কেটে প্রায়ই বানানো হয়।
A7075 কোথায় মানায়
A7075 সেই পার্টসের জন্য যেখানে ওজন ও শক্তি দুটোই সীমায় ঠেলা হয়: বিমানের পার্টস, খেলার সামগ্রী, রোবট আর্ম ও ভারী লোডের ফিক্সচার। এর করোশন রেজিস্ট্যান্স কম, অ্যানোডাইজ করলে রং ধরার প্রবণতা আছে, আর আর্ক ওয়েল্ডিংয়ের উপযোগীও নয়, তাই যেখানে এই শক্তি সত্যিই দরকার সেখানেই ব্যবহার সীমিত রাখুন।
তিনটির বাইরে কখন তাকাবেন
ব্যবহার অনুযায়ী অন্য প্রার্থীও আছে:
- বাসবার ও হিট সিঙ্কে উচ্চ বৈদ্যুতিক বা তাপ পরিবাহিতা লাগলে 1000 সিরিজ
- বেভারেজ ক্যান ও ছাদের মতো পাতলা ফর্মড প্রোডাক্টে 3000 সিরিজ
- সামুদ্রিক পানির সংস্পর্শে থাকা বড় ওয়েল্ডেড স্ট্রাকচারে 5083
ভলিউমে তৈরি জটিল পার্টসে ADC12-এর মতো ডাই-কাস্টিংও wrought ম্যাটেরিয়ালের সঙ্গে তুলনা করে দেখার মতো।
বাংলাদেশে সংগ্রহ ও ব্যবহারের সময় যা মাথায় রাখবেন
বাংলাদেশের কারখানায় জাপানি ড্রয়িং পেলে সাধারণত দুই পথে মাল আসে: জাপান বা অন্য দেশ থেকে আমদানি, অথবা স্থানীয় সরবরাহকারীর স্টক। দুই ক্ষেত্রেই মূল কাজ একই: ড্রয়িংয়ের ডেজিগনেশনকে লিখিতভাবে একটি নির্দিষ্ট স্ট্যান্ডার্ড ও টেম্পারের সঙ্গে বেঁধে ফেলা।
- BSTI/BDS স্ট্যান্ডার্ড: এই সংস্করণ লেখার সময় BSTI (Bangladesh Standards and Testing Institution)-এর কোনো স্ট্যান্ডার্ডকে JIS H 4000, H 4040 বা ASTM B209-এর সমতুল্য বলে যাচাই করা যায়নি। তাই সমতুল্য ধরে নেবেন না। গ্রাহক বা কর্তৃপক্ষ BSTI স্ট্যান্ডার্ড চাইলে কোন নম্বর ও কোন সংস্করণ, তা লিখিতভাবে জেনে নিন।
- অর্ডারে স্ট্যান্ডার্ডের নাম লিখুন: শুধু "6061" বা "5052" না লিখে অ্যালয়, প্রোডাক্ট ফর্ম, টেম্পার ও স্ট্যান্ডার্ড (যেমন JIS H 4000 বা ASTM B209) একসঙ্গে লিখুন।
- মিল সার্টিফিকেট চান: সার্টিফিকেটে স্ট্যান্ডার্ডের নাম, ব্যাচ বা হিট নম্বর, কেমিক্যাল কম্পোজিশন ও মেকানিক্যাল প্রপার্টি আছে কি না দেখুন, আর মালের গায়ের চিহ্নের সঙ্গে মিলিয়ে নিন।
- অ্যালয়-টেম্পারের লিখিত প্রমাণ না থাকলে: যে মালের অ্যালয় ও টেম্পারের কাগজ নেই, শক্তি, ওয়েল্ডিং বা অ্যানোডাইজিং গুরুত্বপূর্ণ পার্টসে তা ব্যবহার করবেন না। দরকার হলে ল্যাবে কম্পোজিশন ও কঠিনতা পরীক্ষা করিয়ে নিন।
ওয়েল্ডিং ও মেশিনিংয়ে কারখানার নিজস্ব সেফটি নিয়ম এবং Bangladesh Labour Act 2006-এর নিরাপত্তা-সংক্রান্ত বিধান মেনে চলুন। এই লেখা কাজের নির্দেশনা নয়, ম্যাটেরিয়াল পড়া ও বাছাইয়ের গাইড।
বদলানোর আগে যা নিশ্চিত করবেন
জাপানি ড্রয়িং বা কোটেশনে JIS অ্যালুমিনিয়াম ডেজিগনেশন আছে, আর আপনি স্থানীয়ভাবে মাল কিনতে বা AA/ASTM সমতুল্য মেনে নিতে চান। অর্ডারের আগে নিচের বিষয়গুলো জাপানি গ্রাহক, ডিজাইনার বা সরবরাহকারীর কাছ থেকে লিখিতভাবে নিশ্চিত করুন।
- ডেজিগনেশন কি সম্পূর্ণ? অ্যালয়, প্রোডাক্ট ফর্ম ও টেম্পার, তিনটিই থাকা উচিত। ড্রয়িংয়ে শুধু "A5052P" বা "A6061" থাকলে ডিজাইনার কোন টেম্পার বুঝিয়েছেন তা জিজ্ঞেস করুন।
- কোন JIS প্রোডাক্ট স্ট্যান্ডার্ড প্রযোজ্য? H 4000 (শিট ও প্লেট), H 4040 (বার ও তার), না H 4100 (এক্সট্রুডেড প্রোফাইল), তা থেকে বোঝা যায় ASTM B209, B211 না B221-এর সঙ্গে তুলনা করবেন।
- ASTM বা EN সমতুল্য কি গ্রহণযোগ্য? হলে মালকে কি JIS-এর ন্যূনতম মানও পূরণ করতে হবে (যেমন 0.5–6.5 mm ব্যান্ডে A6061P-T6-এর জন্য 295 MPa টেনসাইল), নাকি শুধু বিকল্প স্ট্যান্ডার্ড?
- আলাদা টেম্পার কি গ্রহণযোগ্য? যেমন H34-এর বদলে স্টকে থাকা H32, T6-এর বদলে T651, বা পুরু প্লেটে H112।
- কোন প্রপার্টি সার্টিফাই করতে হবে? A5052P-এর জন্য JIS ইয়েল্ড শর্ত শুধু অনুরোধে প্রযোজ্য। ইয়েল্ড স্পেসিফাই ও রিপোর্ট করতে হবে কি না নিশ্চিত করুন।
- পার্ট কি ওয়েল্ড, চেহারার জন্য অ্যানোডাইজ, বা ব্যাপক মেশিনিং হবে? এগুলো ঠিক করে 6061-এর জায়গায় 2017 বা 7075-এর মতো আলাদা অ্যালয় গ্রহণযোগ্য কি না।
- অ্যালয় কি জাপান-নির্দিষ্ট? 7N01-এর মতো N অ্যালয় বা ADC12-এর মতো কাস্টিংয়ে ডিজাইনারকে জিজ্ঞেস করুন কোন সমতুল্য তাঁরা মানবেন।
- কোন কাগজপত্র জমা দিতে হবে? সাধারণত স্ট্যান্ডার্ডের নামসহ মিল সার্টিফিকেট, যাতে প্রকৃত কেমিস্ট্রি ও মেকানিক্যাল প্রপার্টি থাকে।
এই গাইডের সীমা
- অ্যালয় নম্বরের মিল আন্তর্জাতিক নিবন্ধন ব্যবস্থা অনুসরণ করে। JIS ও ASTM-এর মধ্যে প্রোডাক্ট স্ট্যান্ডার্ড, টলারেন্স ও প্রপার্টির সীমা তবুও আলাদা, আর ক্রস-রেফারেন্স টেবিল সবসময় একমত হয় না।
- প্রপার্টির মান নিচে দেওয়া সূত্রের স্ট্যান্ডার্ড-নির্ধারিত ন্যূনতম মান বা পরিসর। স্ট্যান্ডার্ড সংশোধিত হয় (JIS H 4000 2022 সালে সংশোধিত হয়েছে), তাই কোনো সংখ্যার ওপর নির্ভর করার আগে JIS ও ASTM-এর সর্বশেষ সংস্করণ দেখুন।
- BSTI/BDS স্ট্যান্ডার্ডের সঙ্গে মিল এই লেখায় যাচাই করা হয়নি।
- বিমান, প্রেসার ইকুইপমেন্ট, ডিজাইন কোডে তৈরি স্ট্রাকচার ও অন্যান্য নিয়ন্ত্রিত ব্যবহারে নির্দিষ্ট স্পেসিফিকেশন লাগতে পারে। বিকল্প গ্রহণযোগ্য কি না তা ঠিক করেন মালিক, রেকর্ডের ডিজাইনার বা কোড কর্তৃপক্ষ।
- টিউব, ফোর্জিং, ফয়েল ও কাস্টিংয়ের জন্য অন্য স্ট্যান্ডার্ড আছে, এখানে মেলানো হয়নি।
- ডিসিশন ফ্লো ও "কোথায় মানায়" অংশ মোটামুটি নিয়ম, লোড ও ব্যবহারের পরিস্থিতির ডিজাইন রিভিউয়ের বিকল্প নয়।
সারসংক্ষেপ
- A5052P-H34-এর মতো JIS ডেজিগনেশনের মানে অ্যালয় 5052, ফর্ম P (শিট বা প্লেট), টেম্পার H34। "A" বাদ দিলে AA অ্যালয় নম্বর পাওয়া যায়।
- চার অঙ্ক এক হলে কেমিক্যাল কম্পোজিশন এক, কিন্তু প্রোডাক্ট স্ট্যান্ডার্ড আলাদা: JIS H 4000 শিট ও প্লেট সবচেয়ে কাছের মেলে ASTM B209-এর সঙ্গে।
- JIS ও ASTM-এর ন্যূনতম প্রপার্টি ও পুরুত্বের ব্যান্ড হুবহু এক নয়, তাই মাল কোন স্ট্যান্ডার্ড পূরণ করবে তা নিশ্চিত করুন।
- প্রথম অঙ্ক সিরিজ বলে: 5 হলো Al-Mg, 6 হলো Al-Mg-Si, 7 হলো Al-Zn-Mg। 1000, 3000, 4000 ও 5000 সিরিজ কোল্ড ওয়ার্কে শক্ত হয়; 2000, 6000 ও 7000 সিরিজ হিট ট্রিটমেন্টে।
- টেম্পার শক্তিকে উল্লেখযোগ্যভাবে বদলায়। অ্যালয়, প্রোডাক্ট ফর্ম ও টেম্পার মিলে একটি স্পেসিফিকেশন।
- শুরুর বিন্দু হিসেবে: ওয়েল্ডেড পার্টসে A5052, বোল্টে জোড়া স্ট্রাকচারে A6061-T6, সর্বোচ্চ শক্তিতে A7075-T6।
সচরাচর জিজ্ঞাসা (FAQ)
A5052 কি 5052 অ্যালুমিনিয়ামের সমান?
অ্যালয় একই। JIS A5052 আন্তর্জাতিকভাবে নিবন্ধিত অ্যালয় নম্বর 5052 ব্যবহার করে, আর Japan Aluminium Association বলে চার অঙ্ক এক হলে কেমিক্যাল কম্পোজিশন হুবহু এক। তবে প্রোডাক্ট স্ট্যান্ডার্ড আলাদা, তাই JIS H 4000 ও ASTM B209-এর মধ্যে মেকানিক্যাল প্রপার্টির সীমা ও টলারেন্স সামান্য আলাদা হতে পারে।
A5052P-H34-এর ASTM সমতুল্য কী?
সবচেয়ে কাছের হলো ASTM B209 (মেট্রিক সীমার জন্য B209M) অনুযায়ী 5052-H34 শিট বা প্লেট। JIS H 4000-এ "P" মানে শিট, স্ট্রিপ বা প্লেট, আর H34 মানে স্ট্রেইন-হার্ডেন্ড, স্ট্যাবিলাইজড ও হাফ-হার্ড।
A6061 বনাম 6061: কোনো পার্থক্য আছে কি?
কেমিস্ট্রি এক, কিন্তু ন্যূনতম প্রপার্টি স্ট্যান্ডার্ডের ওপর নির্ভর করে। T6 শিটে JIS H 4000 পুরুত্ব 0.5 mm-এর বেশি থেকে 6.5 mm-এ 295 MPa টেনসাইল ও 245 MPa ইয়েল্ড ধরে, অন্যদিকে ASTM B209-এর সচরাচর উদ্ধৃত ন্যূনতম 42 ksi (প্রায় 290 MPa) ও 35 ksi (প্রায় 241 MPa)। বদলানোর আগে কোন স্ট্যান্ডার্ড প্রযোজ্য তা নিশ্চিত করুন।
JIS H 4000-এর সঙ্গে কোন ASTM স্পেসিফিকেশন মেলে?
ASTM B209 (মেট্রিকে B209M) সবচেয়ে কাছের। দুটোই অ্যালুমিনিয়াম ও অ্যালুমিনিয়াম-অ্যালয়ের শিট ও প্লেট কভার করে। JIS H 4040-এর বার ও তারের জন্য ASTM B221 (এক্সট্রুডেড) বা B211 (রোলড বা কোল্ড-ফিনিশড)-এর সঙ্গে তুলনা করুন। JIS H 4100-এর এক্সট্রুডেড প্রোফাইলের জন্য ASTM B221।
H32 ও H34-এর মধ্যে পার্থক্য কী?
দুটোই স্ট্রেইন-হার্ডেন্ড ও স্ট্যাবিলাইজড। H32 কোয়ার্টার-হার্ড, আর H34 হাফ-হার্ড। A5052 শিটে JIS H 4000 H32-এর টেনসাইল স্ট্রেংথ 215–265 MPa ও H34-এর 235–285 MPa ধরে, তাই H34 বেশি শক্ত, কিন্তু ছোট বেন্ডে কম সহনশীল।
সূত্র
- অ্যালয় সিরিজ, ডেজিগনেশনের নিয়ম, অ্যালয়ের প্রপার্টি ও আপেক্ষিক ঘনত্ব: Japan Aluminium Association, "About Aluminum" (PDF, জাপানি ভাষায়)
- আন্তর্জাতিক অ্যালয় নিবন্ধনের রেকর্ড: The Aluminum Association, "Teal Sheets"
- শিটের কম্পোজিশন ও মেকানিক্যাল প্রপার্টি: JIS H 4000, Aluminium and aluminium alloy sheets, strips and plates (জাপানি ভাষায়)
- বারের ডেজিগনেশন ও প্রপার্টি: JIS H 4040, Aluminium and aluminium alloy bars and wires (জাপানি ভাষায়)
- এক্সট্রুডেড প্রোফাইল: JIS H 4100, Aluminium and aluminium alloy extruded profiles (জাপানি ভাষায়)
- JIS-এর বর্তমান সংস্করণ ও ইংরেজি নাম: JIS H 4000:2022, JIS H 4040:2023, JIS H 4100:2022 (Japanese Standards Association প্রিভিউ)
- টেম্পার ডেজিগনেশন: JIS H 0001, Aluminium, magnesium and their alloys – Temper designation (জাপানি ভাষায়)
- ASTM স্পেসিফিকেশন: ASTM B209, ASTM B211/B211M, ASTM B221
- 5052-এর ASTM B209 মান: Wikipedia, "5052 aluminium alloy"; 6061-এর ডেজিগনেশন ও T6 ন্যূনতম মান: Wikipedia, "6061 aluminium alloy"; 7075-এর ডেজিগনেশন: Wikipedia, "7075 aluminium alloy"
- 6061-T6 ওয়েল্ডে শক্তি কমা: Japan Welding Engineering Society, Welding Information Center, Q&A Q-01-05-03 (জাপানি ভাষায়)
- 7075-এর ওয়েল্ডে ফাটল: Sokoluk et al., "Nanoparticle-enabled phase control for arc welding of unweldable aluminum alloy 7075," Nature Communications (2019)
- অ্যালয়ভেদে ক্লিয়ার অ্যানোডাইজিংয়ের রং: Koike Techno, "Clear anodizing color by aluminum alloy" (জাপানি ভাষায়)
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: アルミ合金の種類と番手の見方|A5052(H32・H34)・A6061・A7075の違いと選び方
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।