Nhôm A5052 tương đương: Ký hiệu JIS so với AA/ASTM/TCVN
Bản vẽ của khách Nhật ghi A5052P-H34 trong ô vật liệu của khung tên, gọi là mục 材質 (zaishitsu, "vật liệu"). Báo giá của nhà cung cấp thì ghi tấm A6061P-T651. Đây là các ký hiệu JIS (Tiêu chuẩn Công nghiệp Nhật Bản) cho nhôm gia công áp lực. Chúng khớp khá sát với hệ mác hợp kim và ký hiệu trạng thái dùng trong các tiêu chuẩn ASTM. A5052P-H34 chính là tấm 5052-H34, loại thường được mua theo ASTM B209.
Số hiệu hợp kim dùng được trực tiếp, nhưng tiêu chuẩn sản phẩm và giá trị cơ tính tối thiểu thì là của riêng JIS. Bài này hướng dẫn giải mã ký hiệu nhôm JIS và có bảng tra nhanh các mác AA, UNS, EN, ASTM tương ứng. Bài cũng so sánh A5052, A6061, A7075, nêu những gì đã xác nhận về TCVN, và kết thúc bằng danh sách các điểm cần hỏi phía Nhật trước khi thay bằng vật liệu mua trong nước.
Mục lục
- Cách đọc ký hiệu nhôm JIS: giải mã A5052P-H32
- Bảng tra nhanh: hợp kim nhôm JIS và mác tương đương gần nhất
- Nhóm 1000 đến 7000: hợp kim hóa bền được và không hóa bền được bằng nhiệt luyện
- So sánh nhanh A5052, A6061 và A7075
- Ký hiệu trạng thái: H32 và T6 thay đổi vật liệu thế nào
- Chọn theo độ bền, trọng lượng và độ cứng vững
- Chọn theo khả năng hàn
- Chọn theo xử lý bề mặt, gia công cắt gọt và dạng sản phẩm
- Lưu đồ chọn: bắt đầu từ hợp kim nào
- Cần xác nhận gì trước khi thay vật liệu
- Giới hạn của bài hướng dẫn này
- Tóm tắt
- Câu hỏi thường gặp
- Nguồn tham khảo
Cách đọc ký hiệu nhôm JIS: giải mã A5052P-H32
Ở xưởng Nhật, dãy bốn chữ số của hợp kim được gọi là 番手 (bante), tức "mác hợp kim". JIS xây dựng ký hiệu sản phẩm đầy đủ quanh dãy số này. Chữ "A" ở đầu là nhôm, các chữ cái sau dãy số cho biết dạng sản phẩm, và mã sau dấu gạch ngang là ký hiệu trạng thái (temper), gọi là 質別 (shitsubetsu).
Bốn chữ số này là số hiệu hợp kim đã được đăng ký quốc tế. Theo Hiệp hội Nhôm Nhật Bản (JAA), khi JIS A5052 và EN AW-5052 của châu Âu có cùng bốn chữ số thì thành phần hóa học hoàn toàn giống nhau. Hiệp hội Nhôm Hoa Kỳ (AA) giữ sổ đăng ký các số hiệu hợp kim gia công áp lực này, nên JIS A5052 chính là AA 5052 có thêm tiền tố của JIS. Cách đọc này dùng được cho cả bản vẽ Nhật lẫn chứng chỉ vật liệu từ các nước khác.
Từ trái sang phải, ký hiệu cho biết: là nhôm, nhóm hợp kim, dạng sản phẩm, và độ bền được tạo ra bằng cách nào.
Nguồn: Hiệp hội Nhôm Nhật Bản, "About Aluminum"; JIS H 0001. Bốn chữ số (5052) là số hiệu hợp kim đăng ký quốc tế, dùng chung với các tiêu chuẩn ngoài Nhật.
Bốn chữ số: nhóm hợp kim, cải biên và số nhận dạng
Chữ số đầu tiên quan trọng nhất. Số 1 là nhôm nguyên chất, còn 2 đến 8 cho biết nguyên tố hợp kim chính, vì vậy chỉ cần nhìn chữ số đầu là biết đặc tính chung của hợp kim. Số 5 là hợp kim nhôm–magiê, số 6 là hợp kim nhôm–magiê–silic.
Chữ số thứ hai cho biết hợp kim có phải bản cải biên hay không. Số 0 là hợp kim gốc, còn 1 đến 9 là các bản cải biên đánh số theo thứ tự đăng ký. Ví dụ các bản cải biên của 2024 là 2124, 2224 và 2324.
Với hợp kim, hai chữ số cuối chỉ là số nhận dạng, không có nghĩa riêng. Nhôm nguyên chất (nhóm 1000) là ngoại lệ: hai chữ số cuối cho biết phần thập phân của độ tinh khiết. Vì vậy 1050 nghĩa là nhôm tối thiểu 99,50%, còn 1070 là tối thiểu 99,70%.
Các hợp kim do Nhật phát triển có chữ "N" trong số hiệu. 6N01, dùng cho toa tàu và một số ứng dụng khác, về sau được đăng ký quốc tế với số hiệu 6005C. Khi thấy hợp kim có chữ N như 6N01 hoặc 7N01 trên bản vẽ Nhật, đó là ký hiệu riêng của Nhật.
Chữ cái sau dãy số: dạng sản phẩm
Một đến ba chữ cái sau số hiệu hợp kim cho biết dạng sản phẩm, và dạng này cũng phản ánh cách chế tạo. Các ký hiệu thường gặp nhất là:
- P: tấm, băng (cuộn) hoặc đĩa (PS là cấp đặc biệt)
- BE: thanh đùn ép; BD: thanh kéo nguội
- S: profin đùn ép (nhôm định hình, có tiết diện như khung cửa hoặc thanh khung)
- W: dây kéo; TE / TD: ống liền đùn ép / kéo
- FD: vật rèn khuôn; H: lá nhôm (foil)
Chữ S ở cuối (như BES hay BDS) là cấp đặc biệt với dung sai kích thước chặt hơn. Cùng số hiệu hợp kim nhưng khác chữ cái dạng sản phẩm là sản phẩm theo tiêu chuẩn khác, và mỗi dạng thuộc một tiêu chuẩn JIS riêng:
- Tấm, băng và tấm dày: JIS H 4000
- Thanh và dây: JIS H 4040
- Profin đùn ép: JIS H 4100
Phía ASTM cũng chia tiêu chuẩn theo dạng sản phẩm, nên chữ cái dạng sản phẩm cho biết cần đối chiếu với tiêu chuẩn ASTM nào.
Bảng tra nhanh: hợp kim nhôm JIS và mác tương đương gần nhất
Với các hợp kim gia công áp lực phổ biến, bỏ chữ "A" đi là có số hiệu hợp kim AA. Bảng dưới thêm số UNS và ký hiệu EN mà các bảng đối chiếu thường ghép với từng mác.
| Hợp kim JIS | Hợp kim AA | UNS | Ký hiệu EN | Loại |
|---|---|---|---|---|
| A5052 | 5052 | A95052 | EN AW-5052 (AlMg2.5) | Không hóa bền bằng nhiệt luyện |
| A5083 | 5083 | A95083 | EN AW-5083 | Không hóa bền bằng nhiệt luyện |
| A6061 | 6061 | A96061 | EN AW-6061 (AlMg1SiCu) | Hóa bền bằng nhiệt luyện |
| A6063 | 6063 | A96063 | EN AW-6063 | Hóa bền bằng nhiệt luyện |
| A7075 | 7075 | A97075 | EN AW-7075 (AlZn5.5MgCu) | Hóa bền bằng nhiệt luyện |
| 6N01 (gốc Nhật) | 6005C (đăng ký quốc tế về sau) | Cần xác nhận | Cần xác nhận | Hóa bền bằng nhiệt luyện |
Tiêu chuẩn sản phẩm: JIS nào tương ứng ASTM nào
Số hiệu hợp kim không cho biết vật liệu được sản xuất theo tiêu chuẩn nào. Với ba tiêu chuẩn sản phẩm JIS chính, tiêu chuẩn ASTM gần nhất theo phạm vi áp dụng như sau:
| Dạng sản phẩm | Tiêu chuẩn JIS (chữ cái dạng sản phẩm) | Tiêu chuẩn ASTM gần nhất |
|---|---|---|
| Tấm, băng và tấm dày | JIS H 4000, Aluminium and aluminium alloy sheets, strips and plates (P) | ASTM B209 (hệ inch-pound) / B209M (hệ mét), Aluminum and Aluminum-Alloy Sheet and Plate |
| Thanh và dây | JIS H 4040, Aluminium and aluminium alloy bars and wires (BE, BD, W) | ASTM B221 cho thanh, que, dây đùn ép; ASTM B211 cho thanh, que, dây cán hoặc kéo nguội |
| Profin đùn ép | JIS H 4100, Aluminium and aluminium alloy extruded profiles (S) | ASTM B221, Aluminum and Aluminum-Alloy Extruded Bars, Rods, Wire, Profiles, and Tubes |
Ghép hợp kim, dạng sản phẩm và trạng thái lại, các ký hiệu thường gặp trên bản vẽ Nhật được đọc như sau:
| Trên bản vẽ Nhật | Đọc là | Tiêu chuẩn ASTM gần nhất |
|---|---|---|
| A5052P-H32 | Tấm 5052-H32 | ASTM B209 |
| A5052P-H34 | Tấm 5052-H34 | ASTM B209 |
| A6061P-T6 / A6061P-T651 | Tấm 6061-T6 / 6061-T651 | ASTM B209 |
| A6061BE-T6 | Thanh đùn ép 6061-T6 | ASTM B221 |
| A6061BD-T6 | Thanh kéo nguội 6061-T6 | ASTM B211 |
| A7075P-T651 | Tấm dày 7075-T651 | ASTM B209 |
| A6063S (trạng thái theo chỉ định) | Profin đùn ép 6063 | ASTM B221 |
TCVN: đã xác nhận được gì
Việt Nam đã ban hành bộ TCVN 13065 (ISO 6361) cho nhôm và hợp kim nhôm gia công áp lực dạng tấm mỏng, băng và tấm. Đã xác nhận được tiêu chuẩn TCVN 13065-5:2020 (ISO 6361-5:2011) về thành phần hóa học. Vì JIS H 4000 cũng sửa đổi từ ISO 6361, đây là chỗ để đối chiếu thành phần khi mua tấm nhôm trong nước.
Các phần khác của bộ này (điều kiện kiểm tra và giao hàng, cơ tính, dung sai) và các TCVN cho thanh hay profin đùn ép chưa được xác nhận trong bài này. Trong thực tế, nhôm bán trong nước thường được chứng nhận theo ASTM, EN hoặc JIS chứ không theo TCVN. Vì vậy hãy hỏi nhà cung cấp tấm vật liệu cụ thể được chứng nhận theo tiêu chuẩn nào.
A5052-H32 và 5052-H32: gần giống, không đồng nhất
Thành phần hóa học khớp nhau, nhưng mỗi tiêu chuẩn tự đặt giới hạn cơ tính và dải chiều dày riêng. Khác biệt nhỏ, và chính vì nhỏ nên hay bị bỏ sót:
| Thông số | JIS H 4000 | ASTM B209 |
|---|---|---|
| Giới hạn bền kéo 5052-H32 | 215–265 MPa (chiều dày trên 1,3 đến 2,9 mm) | 31,0–38,0 ksi (khoảng 214–262 MPa) |
| Giới hạn chảy quy ước 0,2% tối thiểu của 5052-H32 | 155 MPa, chỉ áp dụng khi bên đặt hàng yêu cầu | 23,0 ksi (khoảng 159 MPa) |
| Giới hạn bền kéo 5052-H34 | 235–285 MPa | 34,0–41,0 ksi (khoảng 234–283 MPa) |
| Giới hạn bền kéo tối thiểu của 6061-T6 | 295 MPa (chiều dày trên 0,5 đến 6,5 mm) | 42 ksi (khoảng 290 MPa) |
| Giới hạn chảy tối thiểu của 6061-T6 | 245 MPa (cùng dải) | 35 ksi (khoảng 241 MPa) |
Từ bảng rút ra hai điểm. Thứ nhất, mức tối thiểu JIS của 6061-T6 cao hơn một chút so với giá trị ASTM hay được trích dẫn. Vật liệu chỉ có chứng nhận theo B209 thì tự nó chưa chứng minh được là đạt giá trị JIS. Thứ hai, với A5052P, yêu cầu về giới hạn chảy của JIS chỉ áp dụng khi bên đặt hàng yêu cầu.
Nếu giới hạn chảy quan trọng với thiết kế, hãy thống nhất với phía Nhật xem có phải ghi chỉ tiêu này và báo cáo trong chứng chỉ vật liệu hay không. Chứng chỉ này ở Nhật thường gọi là "mill sheet" (miru-shito), ở Việt Nam hay gọi là mill sheet hoặc MTC.
Nhóm 1000 đến 7000: hợp kim hóa bền được và không hóa bền được bằng nhiệt luyện
Các hợp kim chia thành hai nhóm, tùy cách tạo độ bền.
Nguồn: Hiệp hội Nhôm Nhật Bản, "About Aluminum". Nhóm 8000 gồm các "hợp kim khác" không thuộc nhóm 1 đến 7.
JAA chia hợp kim nhôm thành hợp kim gia công áp lực (cán hoặc đùn ép thành hình) và hợp kim đúc (nấu chảy rồi rót vào khuôn). Chỉ hợp kim gia công áp lực dùng số hiệu bốn chữ số.
Hợp kim gia công áp lực lại chia tiếp thành nhóm không hóa bền bằng nhiệt luyện (tăng bền bằng biến dạng nguội) và nhóm hóa bền bằng nhiệt luyện (tăng bền bằng nhiệt luyện). Cách chia này quyết định bạn sẽ gặp ký hiệu trạng thái nào và mối hàn làm mất bao nhiêu độ bền.
Hợp kim không hóa bền bằng nhiệt luyện (nhóm 1000, 3000, 4000 và 5000)
Các hợp kim này tăng bền nhờ biến cứng khi gia công như cán, còn nhiệt thì làm chúng mềm đi. Nhờ chống ăn mòn và hàn tốt, nhóm 5000 có nhiều biến thể và phạm vi sử dụng rộng.
Trong nhóm 5000, độ bền tăng theo hàm lượng magiê. 5052 có lượng magiê vừa phải, dùng cho chi tiết gia công tấm và phương tiện. 5083 chứa khoảng 4,5–5% magiê, là hợp kim bền nhất trong nhóm không hóa bền bằng nhiệt luyện, dùng cho kết cấu hàn như tàu thủy và bồn LNG.
Hợp kim hóa bền bằng nhiệt luyện (nhóm 2000, 6000 và 7000)
Các hợp kim này được nung để hòa tan nguyên tố hợp kim, tôi nhanh, rồi hóa già để các pha tiết ra mịn tạo thêm độ bền. Duralumin nhóm 2000 có độ bền sánh với thép. Tuy nhiên hàm lượng đồng cao làm giảm khả năng chống ăn mòn, nên môi trường khắc nghiệt cần xử lý chống ăn mòn.
Nhóm 6000 cân bằng giữa độ bền và chống ăn mòn. Tiêu biểu là 6063, dùng với khối lượng lớn cho khung cửa nhôm, và 6061, có giới hạn chảy tương đương thép kết cấu. Nhóm 7000 gồm các hợp kim có đồng như 7075 (thuộc nhóm bền nhất của hợp kim nhôm) và các hợp kim không đồng cho kết cấu hàn như 7N01.
Hợp kim đúc và đúc áp lực: một hệ ký hiệu riêng
Chi tiết đúc áp lực (die-cast), thường gặp ở linh kiện động cơ và vỏ máy, dùng ký hiệu khác như ADC12. Hợp kim đúc không có hệ đăng ký quốc tế như hợp kim gia công áp lực, nên ký hiệu khác nhau theo từng nước.
ADC12 (JIS H 5302) thường được đối chiếu với 383 / A383, nhưng các bảng đã công bố không thống nhất và giới hạn thành phần cũng khác. Vì vậy hãy xác nhận mác tương đương với phía Nhật. Chi tiết phay từ tấm hay thanh và chi tiết đúc thành hình thuộc hai hệ vật liệu hoàn toàn khác nhau.
So sánh nhanh A5052, A6061 và A7075
A5052, A6061 và A7075 là ba mác bạn sẽ gặp nhiều nhất cho chi tiết máy, khung thiết bị và đồ gá. Chúng thuộc các nhóm khác nhau và tăng bền theo cách khác nhau, nên hãy xem bức tranh tổng thể trước.
Độ bền càng tăng thì hàn và chống ăn mòn càng bị hạn chế.
Không hóa bền bằng nhiệt luyện
Hóa bền bằng nhiệt luyện
Hóa bền bằng nhiệt luyện
Khoảng thành phần theo JIS H 4000. Đặc tính theo Hiệp hội Nhôm Nhật Bản, "About Aluminum", và các ghi chú về đặc tính, ứng dụng trong JIS H 4000 và H 4040.
Bảng dưới thu hẹp phần so sánh vào độ bền, khả năng hàn và khi nào nên chọn từng mác.
| A5052 | A6061 | A7075 | |
|---|---|---|---|
| Nhóm | Nhóm 5000 (Al-Mg) | Nhóm 6000 (Al-Mg-Si) | Nhóm 7000 (Al-Zn-Mg-Cu) |
| Cách tăng bền | Biến cứng khi gia công (H32, H34) | Nhiệt luyện (T6) | Nhiệt luyện (T6) |
| Giới hạn bền kéo của tấm (JIS) | 215–265 MPa (H32) | tối thiểu 295 MPa (T6) | tối thiểu 540 MPa (T6) |
| Chống ăn mòn | Tốt, kể cả nước biển | Tốt | Thấp hơn |
| Hàn | Rất phù hợp | Hàn được, nhưng vùng mối hàn mất bền | Dễ nứt khi hàn hồ quang |
| Nên chọn khi | Chi tiết gia công tấm và chi tiết hàn | Kết cấu bắt bu lông và chi tiết máy | Vị trí cần độ bền tối đa |
JAA gọi A5052 là "hợp kim tiêu biểu nhất". Đây là hợp kim độ bền trung bình, có độ bền mỏi cao so với độ bền tĩnh và chịu nước biển tốt. Vì vậy nó là lựa chọn đầu tiên thường dùng khi không có lý do nào khác.
A6061 là hợp kim hóa bền bằng nhiệt luyện có thêm một lượng nhỏ đồng, và xử lý T6 cho nó giới hạn chảy khá cao. A7075 do Nhật phát triển và ở Nhật được biết rộng rãi với tên 超々ジュラルミン (cho-cho-jurarumin, "duralumin siêu siêu"). Đây là một trong những hợp kim nhôm bền nhất, nhưng trong ba mác thì chống ăn mòn và khả năng hàn bị hạn chế nhiều nhất.
JIS bảo đảm tấm A7075-T6 có giới hạn bền kéo gấp hơn hai lần A5052-H32.
Giá trị lấy từ JIS H 4000 (tấm, băng và tấm dày), Bảng 3, và thay đổi theo dải chiều dày. Giá trị giới hạn chảy của A5052P chỉ áp dụng khi bên đặt hàng yêu cầu. Hãy kiểm tra giá trị thực tế trên chứng chỉ vật liệu.
Khi so sánh số liệu, luôn phải đối chiếu cùng trạng thái (temper) và cùng dải chiều dày. A5052 ủ mềm (trạng thái O) và A5052-H34 khác nhau rất nhiều về độ bền. Ngay trong cùng một trạng thái, giá trị quy định cũng đổi theo từng dải chiều dày.
Ký hiệu trạng thái: H32 và T6 thay đổi vật liệu thế nào
Ký hiệu trạng thái cho biết công đoạn nào đã quyết định tình trạng của vật liệu sau khi chế tạo.
Nguồn: JIS H 0001 (ký hiệu trạng thái). JIS còn định nghĩa W, trạng thái không ổn định khi hợp kim hóa già tự nhiên sau khi xử lý hòa tan.
Số hiệu hợp kim cho biết vật liệu làm từ gì. Ký hiệu trạng thái sau dấu gạch ngang cho biết vật liệu được hoàn thiện ở tình trạng nào. JIS H 0001 quy định năm ký hiệu cơ bản: F, O, H, W và T.
Tiêu chuẩn này được soạn dựa trên ISO 2107 và có tham chiếu ANSI H35.1, tiêu chuẩn ký hiệu trạng thái của Hoa Kỳ. Các mã thông dụng như H32, T6, T651 được viết giống nhau theo cách dùng của AA. Với mã ít gặp hơn, hãy xác nhận lại với phía Nhật.
Trạng thái H: tăng bền nhờ biến dạng nguội
Trạng thái H áp dụng cho hợp kim không hóa bền bằng nhiệt luyện. Chữ số đầu cho biết cách hoàn thiện vật liệu:
- H1: chỉ biến cứng
- H2: biến cứng rồi ủ giảm một phần
- H3: biến cứng rồi ổn định hóa
Chữ số thứ hai là mức độ cứng: 2 là 1/4 cứng, 4 là 1/2 cứng, 8 là cứng hoàn toàn. A5052-H32 và H34, cả hai đều thông dụng trong gia công tấm, là cùng một vật liệu đã ổn định hóa ở mức 1/4 cứng và 1/2 cứng. H34 bền hơn nhưng khó uốn hơn.
A5052-H32 và H34: chọn loại nào
H32 hay H34 là câu hỏi thường gặp trên bản vẽ và báo giá gia công tấm. Cả hai đều được biến cứng và ổn định hóa, chỉ khác mức độ cứng.
JIS H 4000 quy định giới hạn bền kéo của H32 là 215–265 MPa và của H34 là 235–285 MPa, nên khoảng giá trị của H34 cao hơn khoảng 20 MPa. Giá trị chính xác phụ thuộc dải chiều dày.
- Chi tiết gia công tấm có nhiều đường uốn hoặc bán kính uốn nhỏ: chọn H32, độ giãn dài còn dư nên ít nứt hơn
- Nắp và panel dùng ở dạng phẳng, ít uốn: chọn H34 nếu muốn thêm chút độ bền và khả năng chống móp
- Nguồn hàng: trạng thái có sẵn khác nhau tùy nhà phân phối. Một ví dụ là tấm mỏng chủ yếu là H34, còn tấm dày hơn khoảng 6 mm chủ yếu là H112 cán nóng (gia công nóng hoặc biến cứng nhẹ, có bảo đảm cơ tính)
Nếu bản vẽ chỉ ghi "A5052P" mà không có ký hiệu trạng thái thì nhà cung cấp quyết định bạn nhận loại nào. Với chi tiết có yêu cầu về uốn hoặc độ bền, hãy chỉ định rõ trạng thái, và nếu còn phân vân thì uốn thử để xem có nứt không. Nếu nhận bản vẽ như vậy từ Nhật, hãy hỏi người thiết kế muốn dùng trạng thái nào.
Trạng thái T: tăng bền nhờ nhiệt luyện
Trạng thái T áp dụng cho hợp kim hóa bền bằng nhiệt luyện. T4 là xử lý hòa tan (nung để hòa tan nguyên tố hợp kim rồi tôi nhanh) và hóa già tự nhiên ở nhiệt độ phòng. T6 là xử lý hòa tan rồi hóa già nhân tạo bằng nung. T6 là trạng thái thông dụng của A6061 và A7075.
Quá trình này khác với tôi và ram thép. Tôi làm cứng chính tổ chức của thép. Còn hợp kim nhôm hóa bền bằng nhiệt luyện tăng bền khi các nguyên tố đã hòa tan lúc tôi về sau tiết ra thành các hạt mịn.
T651, thường gặp ở tấm dày và thanh, được kéo giãn sau khi xử lý hòa tan để giảm ứng suất dư, rồi mới hóa già nhân tạo. Với chi tiết chính xác cần hạn chế cong vênh sau khi gia công, sự khác biệt này ảnh hưởng đến độ chính xác gia công.
Cùng mác, khác trạng thái là vật liệu khác
Nhầm lẫn thường gặp trong báo giá và đặt hàng là chỉ ghi "A6061" mà không ghi trạng thái. 6061 ở trạng thái O được hoàn thiện ở độ mềm nhất. Nó là vật liệu khác với T6, loại được xử lý để đạt độ bền tối đa.
Hãy coi ô vật liệu là một chỉ định gồm hợp kim, dạng sản phẩm và trạng thái. Nếu bạn còn mới với bản vẽ Nhật, hãy tách từng ký hiệu vật liệu thành các phần và kiểm tra từng phần. Thói quen này giúp tránh đặt nhầm hàng.
Chọn theo độ bền, trọng lượng và độ cứng vững
Nhẹ là lý do chính để chọn nhôm. Theo JAA, tỷ trọng của nhôm là 2,7, khoảng một phần ba của sắt (7,8). Giảm trọng lượng có lợi nhất ở các bộ phận chuyển động của thiết bị vận chuyển, đồ gá cầm tay và chi tiết phương tiện.
Tuy nhiên, với cùng tiết diện, nhôm võng nhiều hơn thép. Dữ liệu của JAA cho mô đun đàn hồi (Young), tức khả năng chống biến dạng đàn hồi, của nhôm nguyên chất là 68,3 GPa.
Mô đun đàn hồi thay đổi rất ít giữa các hợp kim và trạng thái, nên chọn hợp kim bền hơn không làm chi tiết cứng vững hơn đáng kể. Điểm này dễ bị bỏ qua. Khi vấn đề là độ cứng vững, tăng chiều dày hoặc thêm gân thường hiệu quả hơn việc chuyển sang 7075.
Trong thực tế, hãy kiểm tra độ bền dựa trên giới hạn chảy quy ước 0,2% (Rp0,2), chỉ báo thực tế cho thời điểm bắt đầu biến dạng vĩnh viễn, chứ không dựa trên giới hạn bền kéo. Độ võng cần kiểm tra riêng.
- Độ bền trung bình là đủ và chi tiết được uốn hoặc hàn: A5052
- Cần giới hạn chảy gần với thép và chi tiết bắt bu lông: A6061-T6
- Cần độ bền tối đa trong giới hạn trọng lượng và kích thước chặt: A7075-T6
Chọn theo khả năng hàn
Hàn là chỗ ba mác nhôm này khác nhau rõ nhất. Hãy quyết định sớm, ngay khi chọn vật liệu, xem chi tiết có được hàn hay không.
Hợp kim càng dựa vào nhiệt luyện để có độ bền thì càng mất nhiều độ bền do nhiệt khi hàn.
Nguồn: Hiệp hội Nhôm Nhật Bản, "About Aluminum"; JIS H 4000 / H 4040; Hiệp hội Kỹ thuật Hàn Nhật Bản (JWES), Trung tâm Thông tin Hàn, mục Hỏi đáp; Nature Communications (2019).
A5052 và A5083 không hóa bền bằng nhiệt luyện, nên nhiệt khi hàn làm mất tương đối ít độ bền. Vì vậy chúng phù hợp với kết cấu hàn. Đó là lý do các kết cấu hàn lớn như tàu thủy và bồn chứa hay dùng nhóm 5000. A6061-T6 thì hàn được, nhưng nhiệt làm mất tác dụng của hóa già.
Mục hỏi đáp kỹ thuật của JWES nêu ví dụ hàn giáp mối 6061-T6 dày 3,2 mm (khoảng 1/8 inch). Kim loại nền mềm đi đến khoảng 20 mm tính từ tâm mối hàn, và trong phạm vi khoảng 10 mm quanh tâm, độ bền giảm còn khoảng 60–70% so với trước khi hàn.
Cũng theo nguồn này, nếu sau khi hàn có thể xử lý T6 lại cho chi tiết thì mức giảm này gần như biến mất.
A7075 nổi tiếng là dễ nứt khi hàn hồ quang. Một nghiên cứu năm 2019 trên Nature Communications, bàn về các hợp kim độ bền cao như 7075, cho biết nứt khi hàn đã cản trở việc dùng chúng rộng hơn. Vì vậy thiết kế dùng 7075 thường giả định liên kết bằng bu lông hoặc đinh tán.
Chọn theo xử lý bề mặt, gia công cắt gọt và dạng sản phẩm
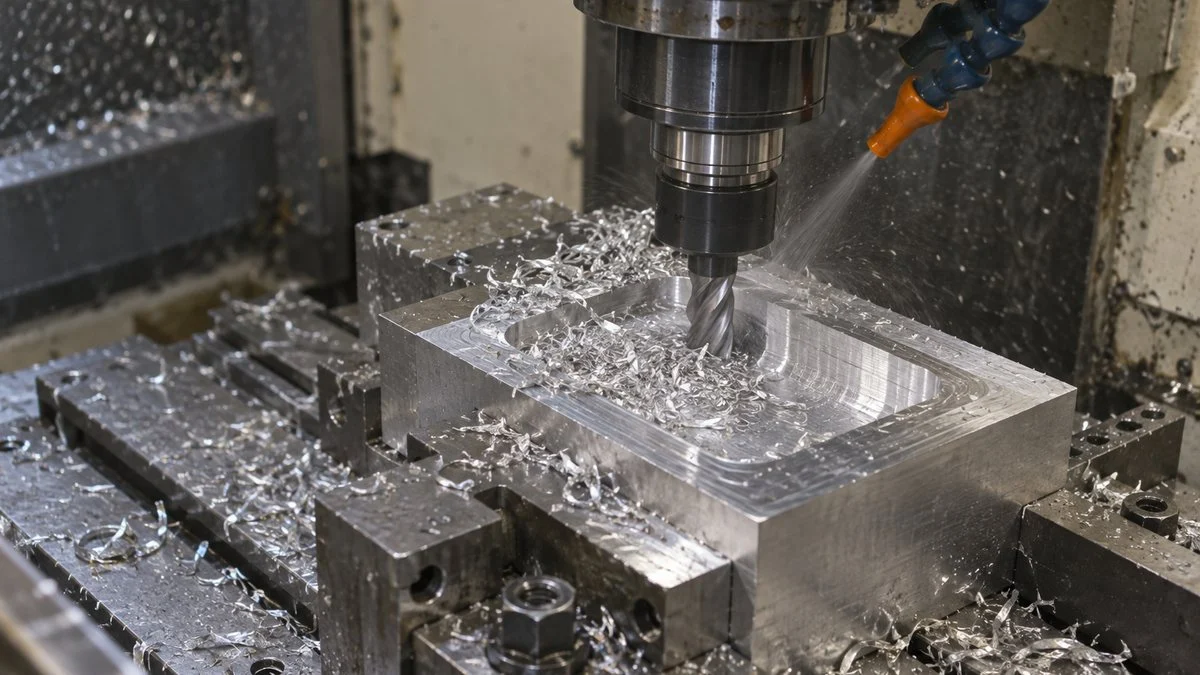
Sau độ bền và hàn, các yếu tố tiếp theo là xử lý bề mặt, độ dễ gia công cắt gọt và việc vật liệu có bán sẵn ở dạng bạn cần hay không.
Anod hóa
Anod hóa (anodizing), ở Nhật gọi là arumaito, là một cách xử lý bề mặt phổ biến cho nhôm. Quá trình này tạo ra lớp oxit cứng và dày trên bề mặt để tăng khả năng chống ăn mòn và mài mòn. Khác với mạ trên chi tiết thép là phủ thêm kim loại từ bên ngoài, anod hóa biến chính kim loại nền thành lớp phủ.
Màu của lớp phủ phụ thuộc thành phần hợp kim. Dữ liệu của JAA mô tả A5056 là hợp kim anod hóa và nhuộm màu tốt.
Một công ty xử lý bề mặt ở Nhật cho biết A2017 và A7075, có hàm lượng đồng hoặc kẽm cao, tự ngả màu ngay cả khi anod hóa không màu. Với chi tiết ngoại quan, hãy quyết định vật liệu và điều kiện xử lý cùng lúc.
Tính gia công cắt gọt
Tính gia công cắt gọt cũng khác nhau theo hợp kim. Ghi chú đặc tính trong JIS H 4040 đánh giá 2017 có tính gia công tốt, còn 2011 (hợp kim dễ cắt, free-cutting) có tính gia công rất tốt. Cả hai đều dùng cho chi tiết máy và vít.
Chi tiết phay tiện đôi khi dùng các hợp kim nhóm 2000 này vì dễ cắt gọt, nhưng cả hai đều chứa nhiều đồng nên chống ăn mòn kém hơn. Lựa chọn nằm ở chỗ ưu tiên dễ gia công hay chống ăn mòn. Độ dễ gia công thực tế còn phụ thuộc dao cụ và điều kiện cắt, nên hãy quyết định cùng xưởng gia công.
Dạng sản phẩm và nguồn hàng
Hãy kiểm tra hợp kim có bán ở dạng bạn cần không. A5052 là lựa chọn điển hình cho tấm, còn A6061, A2017 và A7075 thường gặp ở tấm dày và thanh.
Với profin đùn ép có tiết diện phức tạp, như khung cửa và khung kết cấu, A6063 là hợp kim thường dùng. Nó kém bền hơn 6061 nhưng đùn ép dễ, chống ăn mòn tốt và xử lý bề mặt tốt.
Nếu thiết kế bằng profin, cách thực tế là chọn trong các hợp kim đùn ép như 6063 hoặc 6N01 (6005C). 6061 và 7075 khó đùn ép hơn 6063 nên ít phù hợp với profin có tiết diện phức tạp.
Lưu đồ chọn: bắt đầu từ hợp kim nào
Đi từ trên xuống, và bắt đầu từ ứng viên ở câu đầu tiên bạn trả lời "có".
Đây là quy tắc kinh nghiệm. Khi chọn thực tế, hãy xét thêm tải trọng, môi trường sử dụng, xử lý bề mặt, chi phí và hàng nhà cung cấp có sẵn.
Hai câu hỏi cần chốt đầu tiên là chi tiết có hàn không và có dạng gì. Hai câu trả lời này thu hẹp đáng kể danh sách ứng viên, sau đó bạn chỉ nâng lên hợp kim bền hơn đến mức độ bền yêu cầu.
A5052 phù hợp ở đâu
A5052 phù hợp chủ yếu với chi tiết gia công tấm có uốn hoặc hàn, như nắp, panel, giá đỡ và vỏ máy. Chống ăn mòn tốt và độ bền mỏi tương đối cao cũng giúp nó hợp với chi tiết phương tiện chịu rung và chi tiết ngoài trời hoặc nơi ẩm ướt. Với gia công tấm, A5052 là điểm xuất phát mặc định.
A6061 phù hợp ở đâu
A6061 phù hợp với chi tiết kết cấu bắt bu lông như khung thiết bị, tấm đế, đồ gá và chi tiết máy. Ghi chú đặc tính trong JIS mô tả nó chủ yếu là vật liệu kết cấu cho liên kết bu lông và đinh tán. Nó cũng thường được phay từ tấm dày hoặc thanh tròn.
A7075 phù hợp ở đâu
A7075 phù hợp với chi tiết cần đẩy cả trọng lượng và độ bền đến giới hạn, như linh kiện máy bay, dụng cụ thể thao, cánh tay robot và đồ gá chịu tải nặng. Vì chống ăn mòn kém hơn, dễ ngả màu khi anod hóa và không phù hợp hàn hồ quang, nên chỉ dành nó cho những vị trí thật sự cần độ bền đó.
Khi nào nên xét ngoài ba mác này
Tùy ứng dụng, còn có các ứng viên khác:
- Nhóm 1000 cho thanh cái (busbar) và tản nhiệt cần dẫn điện hoặc dẫn nhiệt tốt
- Nhóm 3000 cho sản phẩm tạo hình từ tấm mỏng như lon nước giải khát và tấm lợp
- 5083 cho kết cấu hàn lớn tiếp xúc nước biển
Với chi tiết phức tạp sản xuất số lượng lớn, đúc áp lực như ADC12 cũng đáng so sánh với vật liệu gia công áp lực.
Cần xác nhận gì trước khi thay vật liệu
Khi bản vẽ hoặc báo giá của Nhật ghi ký hiệu nhôm JIS và bạn muốn mua trong nước hoặc chấp nhận mác AA/ASTM tương đương, hãy xác nhận các điểm sau bằng văn bản với khách hàng, người thiết kế hoặc nhà cung cấp phía Nhật trước khi đặt hàng.
- Ký hiệu đã đầy đủ chưa? Hợp kim, dạng sản phẩm và trạng thái đều phải được ghi. Nếu bản vẽ chỉ ghi "A5052P" hoặc "A6061", hãy hỏi người thiết kế muốn trạng thái nào.
- Áp dụng tiêu chuẩn sản phẩm JIS nào? H 4000 (tấm), H 4040 (thanh và dây) hay H 4100 (profin đùn ép) cho biết nên đối chiếu với ASTM B209, B211 hay B221.
- Có chấp nhận tiêu chuẩn tương đương ASTM, EN hoặc TCVN không? Nếu có, vật liệu có cần đạt cả mức tối thiểu của JIS (ví dụ giới hạn bền kéo 295 MPa cho A6061P-T6 ở dải 0,5–6,5 mm) hay chỉ cần đạt tiêu chuẩn thay thế?
- Có chấp nhận trạng thái khác không? Ví dụ H32 thay cho H34 nếu đó là loại có sẵn, T651 thay cho T6, hoặc H112 cho tấm dày.
- Phải chứng nhận chỉ tiêu cơ tính nào? Với A5052P, JIS chỉ áp dụng yêu cầu giới hạn chảy khi có yêu cầu. Hãy xác nhận có phải chỉ định và báo cáo giới hạn chảy hay không.
- Chi tiết có hàn, anod hóa ngoại quan hay gia công cắt gọt nhiều không? Những điều này quyết định có chấp nhận hợp kim khác hay không, ví dụ 2017 hoặc 7075 thay cho 6061.
- Hợp kim có phải loại riêng của Nhật không? Với hợp kim chữ N như 7N01 hoặc vật đúc như ADC12, hãy hỏi người thiết kế họ chấp nhận mác tương đương nào.
- Phải nộp những tài liệu nào? Thường là chứng chỉ vật liệu (mill sheet / MTC) ghi rõ tiêu chuẩn và thành phần hóa học, cơ tính thực tế.
Giới hạn của bài hướng dẫn này
- Sự tương ứng số hiệu hợp kim dựa trên hệ đăng ký quốc tế. Tiêu chuẩn sản phẩm, dung sai và giới hạn cơ tính giữa JIS và ASTM vẫn khác nhau, và các bảng đối chiếu không phải lúc nào cũng thống nhất.
- Về TCVN, bài chỉ xác nhận được TCVN 13065-5:2020 (thành phần hóa học của tấm mỏng, băng và tấm). Các tiêu chuẩn TCVN khác cho nhôm chưa được đối chiếu ở đây.
- Giá trị cơ tính là mức tối thiểu hoặc khoảng giá trị của tiêu chuẩn từ các nguồn nêu bên dưới. Tiêu chuẩn có thể được sửa đổi (JIS H 4000 đã được sửa đổi năm 2022), nên hãy kiểm tra bản hiện hành của JIS và ASTM trước khi dựa vào bất kỳ con số nào.
- Ứng dụng hàng không, thiết bị áp lực, kết cấu theo quy chuẩn thiết kế và các ứng dụng có quy định khác có thể yêu cầu một tiêu chuẩn cụ thể. Thiết bị có yêu cầu nghiêm ngặt về an toàn lao động (như nồi hơi, bình chịu áp lực) còn có thể thuộc phạm vi Luật An toàn, vệ sinh lao động 2015 (Luật số 84/2015/QH13). Chủ đầu tư, người thiết kế chịu trách nhiệm hoặc cơ quan quản lý quy chuẩn quyết định có chấp nhận vật liệu thay thế hay không.
- Ống, vật rèn, lá nhôm và vật đúc thuộc các tiêu chuẩn khác và không được đối chiếu ở đây.
- Lưu đồ chọn và phần "phù hợp ở đâu" là quy tắc kinh nghiệm, không thay thế việc xem xét thiết kế về tải trọng và điều kiện sử dụng.
Tóm tắt
- Ký hiệu JIS như A5052P-H34 là hợp kim 5052, dạng P (tấm), trạng thái H34. Bỏ chữ "A" là có số hiệu hợp kim AA.
- Cùng bốn chữ số thì cùng thành phần hóa học, nhưng tiêu chuẩn sản phẩm khác nhau: tấm theo JIS H 4000 tương ứng gần nhất với ASTM B209.
- Cơ tính tối thiểu và dải chiều dày giữa JIS và ASTM không hoàn toàn giống nhau, nên hãy xác nhận vật liệu phải đạt tiêu chuẩn nào. Về TCVN, đã xác nhận bộ TCVN 13065 (ISO 6361) cho thành phần hóa học của tấm.
- Chữ số đầu cho biết nhóm: 5 là Al-Mg, 6 là Al-Mg-Si, 7 là Al-Zn-Mg. Nhóm 1000, 3000, 4000 và 5000 tăng bền bằng biến dạng nguội, còn nhóm 2000, 6000 và 7000 tăng bền bằng nhiệt luyện.
- Trạng thái làm thay đổi độ bền rất nhiều. Hợp kim, dạng sản phẩm và trạng thái cùng nhau tạo thành một chỉ định.
- Điểm xuất phát: A5052 cho chi tiết hàn, A6061-T6 cho kết cấu bắt bu lông, A7075-T6 khi cần độ bền tối đa.
Câu hỏi thường gặp
A5052 có giống nhôm 5052 không?
Hợp kim là một. JIS A5052 dùng số hiệu hợp kim đăng ký quốc tế 5052, và Hiệp hội Nhôm Nhật Bản nêu rõ cùng bốn chữ số thì thành phần hóa học hoàn toàn giống nhau. Tuy nhiên tiêu chuẩn sản phẩm khác nhau, nên giới hạn cơ tính và dung sai có thể lệch nhẹ giữa JIS H 4000 và ASTM B209.
Tiêu chuẩn ASTM tương đương của A5052P-H34 là gì?
Tương đương gần nhất là tấm 5052-H34 theo ASTM B209 (hoặc B209M nếu dùng giới hạn hệ mét). Chữ "P" nghĩa là tấm, băng hoặc tấm dày theo JIS H 4000, còn H34 là biến cứng, ổn định hóa, 1/2 cứng.
A6061 và 6061 có khác nhau không?
Thành phần hóa học giống nhau, nhưng cơ tính tối thiểu phụ thuộc tiêu chuẩn. Với tấm T6 dày trên 0,5 đến 6,5 mm, JIS H 4000 quy định giới hạn bền kéo 295 MPa và giới hạn chảy 245 MPa. Mức tối thiểu ASTM B209 hay được trích dẫn là 42 ksi (khoảng 290 MPa) và 35 ksi (khoảng 241 MPa). Hãy xác nhận tiêu chuẩn áp dụng trước khi thay vật liệu.
Tiêu chuẩn ASTM nào tương ứng với JIS H 4000?
ASTM B209 (B209M cho hệ mét) là tiêu chuẩn gần nhất, vì cả hai đều áp dụng cho tấm mỏng và tấm dày bằng nhôm và hợp kim nhôm. Với thanh và dây theo JIS H 4040, hãy đối chiếu ASTM B221 (đùn ép) hoặc B211 (cán hoặc kéo nguội). Với profin đùn ép theo JIS H 4100, đối chiếu ASTM B221.
H32 và H34 khác nhau thế nào?
Cả hai đều được biến cứng và ổn định hóa. H32 là 1/4 cứng còn H34 là 1/2 cứng. Với tấm A5052, JIS H 4000 quy định giới hạn bền kéo 215–265 MPa cho H32 và 235–285 MPa cho H34, nên H34 bền hơn nhưng khó uốn hơn ở bán kính nhỏ.
Nguồn tham khảo
- Nhóm hợp kim, quy tắc ký hiệu, đặc tính hợp kim và tỷ trọng: Japan Aluminium Association, "About Aluminum" (PDF, tiếng Nhật)
- Sổ đăng ký hợp kim quốc tế: The Aluminum Association, "Teal Sheets"
- Thành phần và cơ tính của tấm: JIS H 4000, Aluminium and aluminium alloy sheets, strips and plates (tiếng Nhật)
- Ký hiệu và đặc tính của thanh: JIS H 4040, Aluminium and aluminium alloy bars and wires (tiếng Nhật)
- Profin đùn ép: JIS H 4100, Aluminium and aluminium alloy extruded profiles (tiếng Nhật)
- Bản JIS hiện hành và tên tiếng Anh: JIS H 4000:2022, JIS H 4040:2023, JIS H 4100:2022 (bản xem trước của Hiệp hội Tiêu chuẩn Nhật Bản)
- Ký hiệu trạng thái: JIS H 0001, Aluminium, magnesium and their alloys – Temper designation (tiếng Nhật)
- Tiêu chuẩn Việt Nam: TCVN 13065-5:2020 (ISO 6361-5:2011), Nhôm và hợp kim nhôm gia công áp lực – Tấm mỏng, băng và tấm – Phần 5: Thành phần hóa học
- Tiêu chuẩn ASTM: ASTM B209, ASTM B211/B211M, ASTM B221
- Giá trị ASTM B209 của 5052: Wikipedia, "5052 aluminium alloy"; ký hiệu và mức T6 tối thiểu của 6061: Wikipedia, "6061 aluminium alloy"; ký hiệu của 7075: Wikipedia, "7075 aluminium alloy"
- Mất bền ở mối hàn 6061-T6: Japan Welding Engineering Society, Welding Information Center, Q&A Q-01-05-03 (tiếng Nhật)
- Nứt khi hàn 7075: Sokoluk et al., "Nanoparticle-enabled phase control for arc welding of unweldable aluminum alloy 7075," Nature Communications (2019)
- Màu anod hóa không màu theo hợp kim: Koike Techno, "Clear anodizing color by aluminum alloy" (tiếng Nhật)
Bài gốc tiếng NhậtHướng dẫn này được biên soạn từ một bài viết của MONOSCOPE dành cho độc giả tại Nhật: アルミ合金の種類と番手の見方|A5052(H32・H34)・A6061・A7075の違いと選び方
Về biên tập viên
 Biên tập viên MONOSCOPEFOUNDER & EDITOR
Khoảng mười năm làm việc tại một nhà sản xuất thiết bị nhà máy và một công ty kỹ thuật nhà máy, phụ trách đề xuất, thiết kế và chạy thử thiết bị, sau đó chuyển sang tiếp thị trực tuyến. Hiện là tư vấn web cho các nhà sản xuất B2B, giúp họ trình bày rõ sản phẩm và công nghệ. Có chứng chỉ quốc gia Nhật Bản về Quản lý năng lượng (Energy Manager) và Kỹ sư điện trưởng hạng ba.
Viết blog kỹ thuật từ năm 2017 (hơn 500 bài) và có kênh YouTube tiếng Nhật với khoảng 20.000 người đăng ký. Mỗi hướng dẫn được viết từ góc nhìn hiện trường Nhật Bản và đối chiếu với các tiêu chuẩn được trích dẫn.