螺栓8.8/10.9/12.9级区别与扭矩:JIS与GB对照
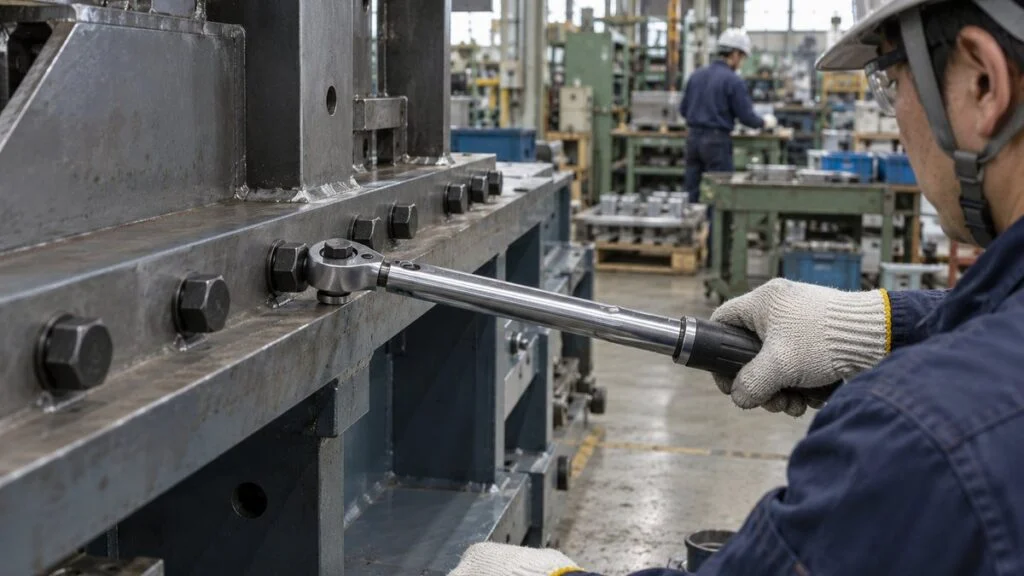
日本设备随机附带的装配图上,内六角螺钉一栏写着 M10、強度区分 12.9,旁边是一个以 N·m 为单位的拧紧扭矩。现场随之冒出几个问题:「強度区分」是不是就是我们说的性能等级?手头这张扭矩表能不能直接套用?手头的国标件能不能代替,螺母要不要跟着换?
本文面向日常对接日本图纸、日本设备和日本供应商的工程技术人员,讲清楚以下几件事:按 JIS B 1051(相当于 ISO 898-1)怎样读 8.8、10.9、12.9 级;日本标准与国标 GB/T 如何对照;螺母怎样配;日本厂商的扭矩表是怎么算出来的。关于扭矩,先说结论:以设计方或设备厂家指定的数值为准。扭矩表只是特定条件下的计算结果,润滑或表面处理一变,同样的扭矩得到的预紧力就会差很多。
目录
8.8、10.9、12.9 级螺栓速查
先把现场最常问的几个问题放在一张表里,细节在后文逐一展开。
| 问题 | 简要回答 |
|---|---|
| 10.9 是什么意思? | 公称抗拉强度 1000 MPa(10×100),屈强比 0.9,公称屈服强度 900 MPa |
| 日本图纸上的「強度区分」是什么? | 就是螺栓的性能等级,8.8、10.9、12.9 的数字读法与 ISO、国标相同。但标记相同不等于产品可以直接互换 |
| JIS 的 10.9 级和 ISO、GB 的 10.9 级一样吗? | JIS B 1051:2014 等同采用 ISO 898-1:2013;GB/T 3098.1-2010 修改采用 ISO 898-1:2009。等级划分一致,个别条款和版本不同,用于技术规范前请核对原文 |
| 螺母怎么配? | 普通螺母和高螺母:8.8 级及以下配 8 级,10.9 级配 10 级,12.9 级配 12 级。螺母等级可以高,不能低。薄螺母不适用这一关系 |
| 扭矩用哪个值? | 图纸、厂家手册或本厂拧紧标准中的数值。扭矩表只作参考,而且只有前提条件与现场一致时才能参考 |
| 12.9 级是不是越用越保险? | 不是。塑性更差,JIS B 1051 本身就提醒 12.9 级要考虑氢脆导致的延迟断裂风险,谨慎使用 |
8.8、10.9、12.9 怎么读
日本图纸和零件清单上,性能等级写作強度区分(日语读音 kyodo kubun),由 JIS B 1051:2014 规定,对应 ISO 898-1:2013。它用两个数字表示碳钢和合金钢螺栓的力学性能:小数点左边代表抗拉强度,右边代表螺栓能承受到抗拉强度的几成才开始屈服。
- 左边的数字:公称抗拉强度(MPa,即 N/mm²)除以 100。
- 右边的数字:公称屈服强度与公称抗拉强度之比(屈强比)乘以 10。
公称抗拉强度乘以屈强比,就得到螺栓开始产生永久伸长时的应力大致是多少。
用小数点隔开的两个数字,分别给出公称抗拉强度和公称屈服强度。
1 MPa=1 N/mm²。公称值用来标识等级,与标准保证的最小值不完全相同(见下一节)。
以 8.8 级为例,公称抗拉强度 800 N/mm²,屈强比 0.8,800×0.8=640 N/mm² 就是公称的 0.2% 规定塑性延伸强度(Rp0.2,产生 0.2% 永久伸长时的应力)。
性能等级也会标在零件上。JIS B 1051:2014 规定,公称直径 5 mm 及以上的六角头螺栓和内六角圆柱头螺钉,所有性能等级都要标出制造商识别标志和性能等级。螺栓头上看到的「8.8」「10.9」「12.9」就是按这一规定打的标记。美国 SAE J429 螺栓则是另一套体系,用头部的放射线区分(3 条线为 Grade 5,6 条线为 Grade 8)。
以上只适用于碳钢和合金钢螺栓。不锈钢螺栓按 JIS B 1054-1:2013(对应 ISO 3506-1:2009)标记,国内对应的是 GB/T 3098.6。标记方式也不同,例如 A2-70:A2 是钢种组别,70 是性能等级,表示最小抗拉强度 700 N/mm² 的 1/10。不锈钢的强度和耐蚀性随钢种变化,碳钢螺栓的数字不能直接套用。
8.8 级、10.9 级、12.9 级的强度对比
JIS B 1051 和 ISO 898-1 规定了 9 个性能等级:4.6、4.8、5.6、5.8、6.8、8.8、9.8、10.9、12.9。机械和工厂设备上最常用的是 8.8、10.9、12.9 级,标准要求的力学性能如下表。
等级越高,抗拉强度、规定塑性延伸强度和保证载荷应力越高,断后伸长率越低。
(d≤16 mm)
(d>16 mm)
应力单位为 N/mm²(=MPa),d 为螺纹公称直径。数值取自 JIS B 1051:2014 表3,并与日本紧固件工业(Nippon Fastener)的通用规格表、由良产商(Yura Sansyo)《螺纹参考书》核对。伸长率为机加工试样的值。保证载荷应力是保证载荷试验所用的应力:卸载后螺栓不得有永久伸长。
要注意,按等级算出的公称值与标准保证的最小值不一定相同。10.9 级的公称 Rp0.2 是 900 N/mm²,标准规定的最小值却是 940 N/mm²;12.9 级是公称 1080 N/mm²、最小 1100 N/mm²。本文图4 的简化计算中,σy 取的就是标准规定的最小值,而不是按等级算出的公称值。
低等级方面,4.8 级的公称抗拉强度为 400 N/mm²(最小 420 N/mm²)。8.8 级及以上,标准要求使用经淬火回火的碳钢或合金钢,强度主要靠热处理获得。
但这并不意味着 12.9 级就是保险的默认选择。从表中可以看到,强度越高伸长率越低,螺栓的塑性也越差。JIS B 1051:2014 还明确提醒,12.9 级存在延迟断裂(拧紧后过一段时间突然发生的脆性断裂)的风险,使用时要谨慎,后文详细说明。性能等级应根据所需预紧力、被连接件的强度和使用环境来选,不能抱着「越强越安全」的想法。
日本图纸上的 JIS 标准,对应哪些国标
在国内采购替代件、编写作业指导书时,常常需要把日方图纸上的 JIS 编号换成国标。下表是编辑部按本文涉及的内容整理的大致对应关系(日文原文中没有),多数是以同一 ISO 标准为基础的「近似对应」,版本和采标程度各不相同。表中只说明标准之间的关系,不能作为产品可以互换的依据,细节需与供应商确认。
| 内容 | 日本标准 | 中国国标 | 共同依据的 ISO |
|---|---|---|---|
| 螺栓、螺钉、螺柱的力学性能 | JIS B 1051:2014(IDT) | GB/T 3098.1-2010(MOD) | ISO 898-1(JIS 依据 2013 版,GB 依据 2009 版) |
| 螺母的性能等级 | JIS B 1052-2:2014 | GB/T 3098.2-2015(MOD) | ISO 898-2:2012 |
| 不锈钢螺栓 | JIS B 1054-1:2013 | GB/T 3098.6-2014 | ISO 3506-1 |
| 六角头螺栓尺寸 | JIS B 1180:2014(附录 JA 保留非 ISO 规格) | GB/T 5782-2025(MOD,代替 2016 版) | ISO 4014 |
| 紧固件电镀层 | JIS B 1044:2024(IDT) | GB/T 5267.1-2023(MOD) | ISO 4042:2022 |
| 锌片涂层 | JIS B 1046:2020 | GB/T 5267.2-2021 | ISO 10683 |
| 拧紧通则 | JIS B 1083:2008 | GB/T 16823.2(螺纹紧固件紧固通则) | —(主题相同,未确认对应关系) |
| 手用扭力扳手 | JIS B 4652:2008 | GB/T 15729-2008(MOD) | ISO 6789 |
IDT 为等同采用,MOD 为修改采用。即使都写「10.9 级」,也建议在采购规格中注明依据的标准编号和版本,避免供需双方各按各的理解。
与美标 SAE Grade 5、Grade 8 的对比
如果工厂里同时有美国设备,常会遇到英制螺栓。一般的说法是 8.8 级≈SAE Grade 5、10.9 级≈SAE Grade 8。把最小值并排列出,就能看出为什么这样对应,以及为什么只是近似。
| 公制等级(ISO 898-1/JIS B 1051) | 最小抗拉强度 | 保证载荷应力 | 相近的 SAE J429 等级 | 最小抗拉强度 | 保证载荷应力 |
|---|---|---|---|---|---|
| 8.8(d≤16 mm) | 800 MPa | 580 MPa | Grade 5(1/4~1 in) | 120 ksi(827 MPa) | 85 ksi(586 MPa) |
| 8.8(d>16 mm) | 830 MPa | 600 MPa | |||
| 10.9 | 1040 MPa | 830 MPa | Grade 8(1/4~1-1/2 in) | 150 ksi(1034 MPa) | 120 ksi(827 MPa) |
| 12.9 | 1220 MPa | 970 MPa | SAE J429 中没有相当的等级 | — | — |
两套体系在螺纹牙型、头部尺寸和试验方法上都不同,这种对应只能用来判断强度水平,不能当作可以互换的依据。用英制件代替公制件,必须经设计方或设备厂家确认。
「JIS 螺栓」的头部尺寸可能和国标不同
性能等级 JIS 与 ISO 相同,六角头的尺寸却未必一样。日本六角头螺栓标准 JIS B 1180:2014 以 ISO 4014~4018 等为基础,同时保留了附录 JA,收录不按 ISO 制造的六角头螺栓,以照顾日本国内仍在生产和使用的情况。
这类非 ISO 螺栓在日本的产品目录里常写作「JIS 規格品」,头部沿用日本的老尺寸。JIS B 1180 的 1994 年版和 2004 年版附录中,M10、M12、M14、M22 的对边宽度分别为 17、19、22、32 mm;而 ISO 4014 同规格为 16、18、21、34 mm。国标六角头螺栓(GB/T 5782 等)以 ISO 4014 为基础,M10 对边一般也是 16 mm。所以日本老设备上的 M10 螺栓可能要用 17 mm 扳手,而按现行国标采购的 M10 一般是 16 mm,替换前仍要核对图纸和实物。
头部尺寸不影响性能等级,但会影响备件、扳手规格和头部周围的空间。支承面面积也可能不同,拧紧扭矩和条件要向设计方或设备厂家确认。日方零件清单上只写「M10 六角ボルト」时,最好问清楚是 ISO 头还是 JIS 老规格头。
螺母与螺栓性能等级的搭配
螺栓强度再高,螺母弱了也没用,连接会先在螺母这一侧失效。螺母性能等级由 JIS B 1052-2:2014(对应 ISO 898-2:2012,国内为 GB/T 3098.2-2015)规定,螺母等级的数字与可搭配的最高螺栓等级左边的数字相同:
- 8 级螺母:用于 8.8 级及以下的螺栓
- 10 级螺母:用于 10.9 级及以下的螺栓
- 12 级螺母:用于 12.9 级及以下的螺栓
标准允许用高等级螺母代替低等级螺母。8.8 级螺栓配 10 级螺母没有问题,反过来 10.9 级螺栓配 8 级螺母则应避免。
这种搭配是有意设计的。普通螺母(1 型)和高螺母(2 型)的设计思路是:拧得过紧时,先断螺栓,而不是先脱扣。JIS B 1052-2:2014 的附录解释说,失效发生在螺栓一侧,能清楚地提示拧紧过程出了问题。
薄螺母(日语「低ナット」,tei-natto;性能等级 04、05)是例外。它的承载能力较低,设计上不防止脱扣。如果因为空间所限必须把薄螺母当主螺母用,要先和设计方确认。
拧紧扭矩与预紧力的关系
拧紧螺栓时,螺栓会被微微拉长,靠它的回弹力把零件夹紧。这个沿螺栓轴线的拉力,日本资料里叫軸力(日语读音 jikuryoku),本文讨论的是拧紧时建立的那部分,以下称为预紧力。连接靠预紧力起作用,但现场很难直接测量,所以一般改为控制拧紧扭矩(日语「締付トルク」)。
JIS B 1083:2008(螺纹紧固件拧紧通则)给出了弹性范围内拧紧扭矩 T 与预紧力 F 的关系,d 为螺纹公称直径,K 为扭矩系数:
T=K×F×d
公式很简单,难的是 K。JIS B 1083 指出,用扭矩法拧紧时,约 90% 的扭矩消耗在螺纹和支承面的摩擦上,只有剩下的一小部分转化为预紧力。
因此,螺纹或支承面的摩擦稍有变化,同一扭矩下的预紧力就会大幅变化。作为参考值,由良产商的技术资料给出:未经表面处理的钢螺栓加油 K=0.17、不加油 0.25,电镀锌螺栓 0.24,不锈钢 0.45。米思米(MISUMI)的资料给出发黑钢螺栓加油时 0.145~0.215、无油时 0.25~0.55,随被连接件材料而变。两家都注明这些只是参考值。
M10、10.9 级螺栓按 55.6 N·m 拧紧时,用 F=T÷(K×d)算出的预紧力。
屈服载荷=最小 Rp0.2 940 N/mm²×应力截面积 58 mm²。55.6 N·m 是按 K=0.17 算出的扭矩(见下一节)。图中 K 值是从米思米、由良产商资料给出的范围中选取的示例,实际值必须通过拧紧试验确认。
如图3所示,按 K=0.17 设定的扭矩,如果实际 K 是 0.25,预紧力只有目标的三分之二左右。反过来,如果有人涂了规范中没有要求的润滑剂,K 变小,同样的扭矩就会产生比预期更大的预紧力,拧过头的风险随之增加。扭矩打到了,不等于预紧力就到位了。
日本扭矩表是怎么算出来的
米思米、由良产商等日本供应商和商社公布的拧紧扭矩表,思路基本相同。第一步,把预紧力上限定为屈服载荷(Rp0.2×应力截面积)的 70%。两家都说明,扭矩法的预紧力要控制在弹性范围内,以屈服载荷的 70% 为上限。日本工具厂商 TONE 也解释说,考虑到离散性,一般按屈服点的 60%~70% 左右拧紧,使螺栓不超过弹性极限。
第二步,用拧紧系数 Q(预紧力最大值与最小值之比)考虑离散。米思米和由良产商对加油、用扭力扳手拧紧的情况取 Q=1.4。上限取屈服载荷的 70%,下限取上限的 1/Q,以中间值为目标,扭矩为:
TA=0.35×K×(1+1/Q)×σy×As×d
式中 σy 为下屈服强度或 Rp0.2,As 为螺纹的应力截面积,d 为公称直径。这是供应商技术资料中的简化公式,JIS B 1083:2008 本身并没有这个式子。
JIS B 1083 的做法是:根据拧紧试验(如 JIS B 1084)估出扭矩系数的最小值和最大值,结合设计给出的预紧力上下限以及工具的扭矩离散,来确定目标扭矩。简化公式则用典型的 K 值和拧紧系数 Q 代替这一过程,方便计算。
以 M10、10.9 级为例:Rp0.2 最小值 940 N/mm²×应力截面积 58 mm²,屈服载荷约 54.5 kN。上限取 70%,约 38.2 kN;下限 38.2÷1.4≈27.3 kN;中间值约 32.7 kN。K=0.17 时,扭矩为 0.17×32.7 kN×10 mm≈55.6 N·m。
这是在下列前提条件下的计算示例,不是规定扭矩。条件不同,数值也不同。
(应力截面积)
单位 N·m。由 MONOSCOPE 编辑部按上式计算,并与由良产商《螺纹参考书》的参考拧紧扭矩表(K=0.17、Q=1.4)核对:8.8 级和 10.9 级与该表一致;12.9 级因该表按 Rp0.2=1098 N/mm² 计算,数值约低 0.2%(M10 为 65.0 N·m)。
按此扭矩拧紧并不代表连接一定安全。镀层螺栓、无油、不锈钢、被连接件为铝或铸铁等情况,K 值都会变,预紧力也随之改变。请以图纸扭矩、厂家指定值或本厂拧紧标准为准,关键连接部位与设计方确认。
图4 是假定钢螺栓未经表面处理、加油、用扭力扳手拧紧时的计算示例,不是现场的指定值;即使条件相同,也应以图纸、厂家要求或本厂标准为准。镀层螺栓、无油、不锈钢、被连接件为铝或铸铁时,K 值不同,这些数值不能用。由良产商的资料也注明,表中数值随条件变化很大,只作参考,实际应根据具体条件计算。国内常见的各种扭矩对照表也是一样,都有各自的润滑和表面处理前提。
有的表前提完全不同。日本扭矩工具厂商东日制作所(Tohnichi)公布的「标准拧紧扭矩(T 系列)」,是按 K=0.2、使应力截面积上的轴向应力达到 210 N/mm² 算出来的。它不是从各等级的屈服强度推出来的,而是为没有指定值的连接部位统一扭矩而提出的一种方案。
在东日的扭矩手册中,M10 的 T 系列值为 24.5 N·m,不到图4 中 10.9 级 55.6 N·m 的一半。扭矩表来源不同,前提就不同,没有哪一张是「标准答案」。
原则是按设计图纸、设备厂家指定值或本厂拧紧标准执行。没有指定值的关键连接部位,或者现场条件与表的前提不一致时,不要自己从表里挑一个数,应向设计方确认。
扭矩法、转角法、扭矩斜率法的区别
JIS B 1083:2008 列出了三种典型的拧紧控制方法:扭矩法、转角法和扭矩斜率法(也称屈服点控制法)。区别在于用什么信号判断该停止拧紧。
拧紧系数 Q 为预紧力最大值与最小值之比,Q 越小离散越小。
Q 值为 JIS B 1083:2008 表2 的参考值。该标准注明,实际离散受各方法特有因素影响很大,无法给出精确范围。
最常用的是扭矩法。只要用扭力扳手拧到规定值,容易推行,但正如前文所说,它直接受摩擦影响。保持螺栓、螺母的表面处理和润滑状态一致,是用扭矩法稳定预紧力的基本做法。
工具本身也有误差。JIS B 1083 在确定目标扭矩时要计入工具的扭矩离散,其注释引用了当时的 JIS B 4650(手动扭力扳手):误差 ±3%,精密表盘式 ±1%。JIS B 4650 已于 2008 年废止,现行的 JIS B 4652:2008(手动扭矩工具的要求和试验方法)按工具类型和最大扭矩规定允差为 ±4% 或 ±6%。国内对应的是 GB/T 15729-2008《手用扭力扳手通用技术条件》。扭力扳手要定期校准,并选用量程合适的规格。
塑性区转角法和扭矩斜率法用于汽车发动机等需要高预紧力、小离散的部位。不过 JIS B 1083 提醒,塑性区拧紧会使螺栓产生永久变形,螺栓塑性较差或需要重复使用时要格外注意。按转角法拧紧过的螺栓能否重复使用,请按设备厂家的维修标准执行。
按规定扭矩拧紧,为什么还会松动
日本技术资料中的「緩み」(日语读音 yurumi),指的是拧紧时建立的预紧力下降。不仅包括螺母倒转退回,也包括螺母一点没转、预紧力却已经丢失的情况。前者叫回转松动,后者叫非回转松动。
螺母不转的松动和螺母倒转的松动,原因和对策都不一样。
根据由良产商《螺纹参考书》和日本防松螺母厂商哈德洛克工业(Hard Lock)的技术资料整理。此外,反复的热胀冷缩、密封垫片等的压缩松弛也会使预紧力下降。
初始松弛是典型的非回转松动。刚拧紧时预紧力是够的,接触面逐渐贴合后预紧力下降。对策之一是过一段时间再复紧(日语「増し締め」,mashijime),但是否复紧、何时复紧,通常由各工厂或各设备的作业标准规定。
回转松动发生在承受反复外力的连接部位。据哈德洛克工业的资料,拉伸、扭转、剪切三种反复外力中,垂直于螺栓轴线方向(剪切方向)的最为严重。被连接件一旦开始微量滑移,螺母就会被带着转动而退出。
基本对策是保证足够的预紧力,使被连接件不发生滑移。在此基础上,可以增加螺栓数量以减轻每根螺栓的负担,或者在结构上避免外力直接作用在螺栓上。还可以根据连接结构和作业规范,选用双螺母、开槽螺母加开口销、螺纹锁固胶或防松螺母等措施。
使用薄螺母做双螺母时,JIS B 1052-2:2014 规定了顺序:先拧紧薄螺母,再把普通螺母或高螺母对着薄螺母拧紧。
螺栓为什么会断:拧过头、疲劳、延迟断裂
螺栓断裂按发生时机和原因分成三类,排查起来会清楚得多:装配时拧过头、使用中受反复载荷导致的疲劳断裂、拧紧后过一段时间突然发生的延迟断裂。
什么时候断的、怎么用的,是判断原因的第一条线索。
根据 JIS B 1083:2008、ISO 4042:2022 和哈德洛克工业的技术资料整理。实际断裂可能是多种因素叠加,确定原因需要做断口分析。
拧紧过度
拧紧超过屈服点后,螺栓发生塑性变形,继续拧就会断。如果螺母或内螺纹一侧较弱,也可能先脱扣。如图3所示,在涂了规范外润滑剂的螺栓上施加按「干态」设定的扭矩,预紧力会比预期高,连接就会被推向这种失效。
疲劳断裂
在承受反复外力的连接部位,外力变化的一部分会传到螺栓上。预紧力足够时,这部分很小;预紧力不足或者松动后,被连接件分离,外力的变化就会全部作用在螺栓上。
疲劳裂纹从应力集中处开始。哈德洛克工业列举了与螺母啮合的第一圈螺纹牙底、螺纹收尾处和头下圆角。所以说松动和断裂不是两个独立的问题,松动导致的预紧力下降,正是引发疲劳断裂的起点。
延迟断裂与 12.9 级螺栓的电镀
延迟断裂(日语「遅れ破壊」,okure hakai)是指螺栓安装时没有任何异常,过一段时间后突然发生脆性断裂。规定紧固件电镀层体系的 ISO 4042:2022,其中就涉及电镀过程中吸入氢引起的失效(内部氢脆)。
风险在三个条件同时具备时出现:高抗拉强度或高硬度、拉应力、钢中吸收的氢。氢在电镀或电镀前的酸洗中进入钢材,硬度越高越敏感,所以标准按性能等级规定了不同措施。
日本于 2024 年 2 月将 JIS B 1044 修订为等同采用(IDT)ISO 4042:2022 的版本,国内对应的是 GB/T 5267.1-2023(修改采用)。ISO 4042:2022 表3 对 ISO 898-1 螺栓按等级规定如下(GB/T 5267.1 的具体条款请另行核对):
- 低于 10.9 级:不需要附加的工艺验证、产品试验或驱氢处理。
- 10.9 级:需要附加的工艺验证和产品试验,或者驱氢处理(由制造商选择)。
- 12.9 级:需要附加的工艺验证和产品试验,并且要做驱氢处理。
驱氢处理(烘烤)是电镀后加热,促使钢中的氢逸出。温度和时间由电镀厂和螺栓厂家根据标准推荐值、零件硬度和镀层种类确定,使用方不应自行设定。
前处理同样要注意。修订前的 JIS B 1044:2001 附录建议,硬度 385 HV 及以上或性能等级 12.9 级及以上的零件不宜酸洗,最好用喷砂、碱性除锈等不用酸的方法。同一附录还提醒,不要认为按推荐条件驱氢就一定能防止氢脆。JIS B 1051:2014 也要求,使用 12.9 级时要考虑制造商的技术能力、使用环境和拧紧方法。
JIS B 1051 还注明,视环境而定,即使不电镀的螺栓也可能发生延迟断裂,因为使用中的腐蚀也会让氢进入钢中。正因为如此,有的螺栓厂家不对 12.9 级螺栓做电镀。日本「失败知识数据库」收录了一个案例:高强度螺栓电镀后漏做驱氢处理,结果因氢脆断裂。
不要买来发黑的 12.9 级螺栓再自己送去电镀;需要防锈时,应找螺栓厂家商量。
替代方案之一是锌片涂层(JIS B 1046:2020,国内为 GB/T 5267.2-2021),涂覆过程中不产生氢。该标准说明,这种涂层特别适用于抗拉强度 1000 MPa 及以上的高强度紧固件,以避免氢脆风险。除了更换涂层,设计上也可以考虑把性能等级降一级,用加大规格或增加数量来保证所需预紧力。
拧紧前的确认清单
拧紧前请按下面的顺序确认。重点不只是找到一个扭矩数字,还要确认这个数字是在什么前提下定的。
先找有没有指定值。前提条件对不上时,退回设计方确认。
没有指定值,或现场条件与指定值的前提不符时,不要自己从表里选,应向设计方或设备厂家确认。
设计方在图纸上标注拧紧扭矩时,如果把性能等级、表面处理和润滑条件一起写上,而不只写一个数字,现场就不容易弄错前提。
在维修和装配现场,换一种润滑剂、换一个代用螺栓,都可能在不知不觉中改变扭矩系数。表面处理变了,扭矩也要重新评估,所以零件变更应及时告知设计部门。
在批量装配工序中,可以用过程 FMEA(PFMEA)梳理漏拧、拧紧不足会造成什么后果,再按风险大小确定扭矩管理值、工具点检频率和记录方式。
可以直接使用的内容
向日方供应商或设备厂家确认的问题清单
日方图纸或手册上信息不全时,可以按下面的清单逐项询问,回复建议书面留存。
- 这个连接部位指定的拧紧扭矩(或转角)是多少?出自哪份文件?
- 螺栓和螺母的性能等级是多少?能否用国标件或其他等级代替?
- 指定扭矩是按干态还是加油状态?如果加油,用哪种润滑剂、涂在什么位置?
- 螺栓的表面处理是什么(本色、发黑、电镀锌、锌片涂层)?换成别的表面处理,扭矩是否要变?
- 六角头是 ISO 尺寸还是 JIS 老规格(例如 M10 对边 16 mm 还是 17 mm)?
- 磨合运行后是否需要复紧?如需要,什么时候、复紧到多少?
- 按转角法拧紧的螺栓能否重复使用,还是必须更换?
- 12.9 级螺栓是否允许电镀?如已电镀,标准要求的附加工艺验证、产品试验和镀后驱氢处理是否都已完成,能否提供记录?
询问邮件范例(中文)
主题:关于[设备型号][部件名称]的螺栓拧紧扭矩
[对方姓名] 您好:
我们正在编制[设备型号、机号]的维修作业规程。图纸[图号]中[部位]使用 M10、性能等级 12.9 的螺栓,但未查到拧紧扭矩。烦请确认以下几点:
1. 指定的拧紧扭矩或转角,以及出处文件
2. 该数值对应干态还是加油状态,如加油,请告知润滑剂及涂抹位置(螺纹、支承面)
3. 螺栓要求的表面处理和性能等级,以及能否用符合国标(GB/T)的螺栓代替
4. 拆卸后螺栓能否重复使用
谢谢!
[姓名、公司名称]
询问邮件范例(英文)
Subject: Tightening torque for [machine model], [assembly name]
Hello [name],
We are preparing maintenance procedures for [machine model, serial no.]. Drawing [no.] lists M10 bolts, property class 12.9, at [assembly], but we could not find a tightening torque. Could you please confirm:
1. The specified tightening torque or angle, and the document it comes from
2. Whether the value assumes dry or lubricated conditions; if lubricated, the lubricant and where it is applied (threads, bearing surface)
3. The required surface finish and property class, and whether bolts made to a Chinese GB/T standard are acceptable as replacements
4. Whether the bolts may be reused after removal
Thank you for your help.
[Your name, company]
本文不适用的情况
- 指定值优先。本文的扭矩表和计算是特定条件下的示例,以图纸、厂家手册和本厂标准为准。
- 不锈钢和有色金属螺栓适用不同的标准(不锈钢为 JIS B 1054-1/ISO 3506-1/GB/T 3098.6),扭矩系数也不同。
- 钢结构用高强度螺栓(建筑、桥梁用)有专门的标准和施工规程,不在本文范围内。
- 压力设备和管道法兰的螺栓载荷可能由相应规范和垫片数据决定,请按项目的工程规定执行。
- 标准会更新。文中数值以出处所列版本为准,写入技术规范前请核对现行版本。
常见问题
日本图纸上的「強度区分 10.9」和国标 10.9 级螺栓一样吗?
性能等级的含义相同。JIS B 1051:2014 等同采用 ISO 898-1:2013,GB/T 3098.1-2010 修改采用 ISO 898-1:2009,等级划分一致,但版本和个别条款不同。尺寸方面也可能有差异:JIS B 1180 仍保留非 ISO 的「JIS 老规格」六角头螺栓,M10、M12、M14、M22 的头部对边宽度与 ISO 4014 和 GB/T 5782 不同。
8.8 级和 10.9 级螺栓有什么区别?
10.9 级的最小抗拉强度为 1040 MPa,最小 Rp0.2 为 940 MPa;8.8 级分别为 800~830 MPa 和 640~660 MPa。在图4 的计算示例中,同样条件下 M10 的 10.9 级为 55.6 N·m,8.8 级为 37.9 N·m。此外,10.9 级要配 10 级或更高等级的螺母,电镀时的防氢脆要求也更严。
为了保险,把 10.9 级换成 12.9 级可以吗?
未经设计方同意不要换。12.9 级塑性更差,JIS B 1051 因延迟断裂风险要求谨慎使用。而且在直径和扭矩系数相同时,同样的扭矩算出的预紧力与等级无关,只换成 12.9 级并不会增加预紧力。电镀的 12.9 级螺栓按 ISO 4042 还需要额外措施。
为什么日本的扭矩值和我手上的扭矩表对不上?
每张表都有自己的前提:扭矩系数(润滑和表面处理)、以屈服强度的百分之几为目标、离散的余量。本文引用的米思米、由良产商参考表取 K=0.17(未表面处理的钢、加油)、上限为屈服载荷的 70%、Q=1.4,而东日的 T 系列取的应力目标低得多。比较时要看前提,不能只比数字,最终以指定值为准。
日方图纸上只写 M10 六角头螺栓,能直接换国标件吗?
不一定。性能等级要对上,螺母等级要配套,表面处理和润滑会影响扭矩。另外日方可能用的是 JIS 老规格头,M10 对边 17 mm,而国标件一般是 16 mm,扳手和空间都要核对。替换前请用上面的问题清单向日方确认。
参考资料
- 性能等级的表示、标记及 12.9 级的注意事项:JIS B 1051:2014 碳钢及合金钢紧固件的力学性能——规定性能等级的螺栓、螺钉和螺柱(等同 ISO 898-1:2013,日文);日本规格协会 JIS B 1051:2014 书目信息(日文)
- 各等级的力学性能:JIS B 1051:2014 表3(同上);日本紧固件工业 通用规格表(日文);由良产商《螺纹参考书》力学性能(2)(日文)
- 国标对应关系:GB/T 3098.1-2010(ISO 898-1:2009, MOD)引用信息;GB/T 3098.2-2015(ISO 898-2:2012, MOD);GB/T 5782-2025(ISO 4014:2022, MOD);GB/T 5786-2016 六角头螺栓 对边宽度;GB/T 5267.2-2021 紧固件 非电解锌片涂层;GB/T 15729-2008 手用扭力扳手通用技术条件
- 美标 SAE J429 Grade 5、Grade 8 的数值:Baco Enterprises, SAE J429 specification(英文)
- 性能等级划分与螺母搭配:由良产商《螺纹参考书》钢制螺栓、螺钉和螺母性能等级的表示方法(日文);JIS B 1052-2:2014 规定性能等级的螺母(ISO 898-2:2012,日文)
- 六角头螺栓尺寸:JIS B 1180:2014 预览(日本规格协会)(日文);Global Fastener, JIS B 1180 附录尺寸表;Wermac, 六角头螺栓尺寸(DIN 931/ISO 4014)(英文)
- 不锈钢螺栓:JIS B 1054-1:2013 耐蚀不锈钢紧固件的力学性能 第1部分:螺栓、螺钉和螺柱(ISO 3506-1:2009,日文)
- 扭矩与预紧力的关系、拧紧控制方法:JIS B 1083:2008 螺纹紧固件拧紧通则(日文);TONE 螺纹拧紧控制方法(日文);池田金属工业 螺纹拧紧控制方法(日文)
- 扭矩系数、拧紧系数、扭矩计算式与参考表、松动分类:由良产商 螺纹的正确拧紧;由良产商 与拧紧相关的力学性能和参考拧紧扭矩;米思米 螺栓的合理预紧力与拧紧扭矩(均为日文)
- 标准拧紧扭矩(T 系列):东日制作所 常见问题;东日扭矩手册 第2章(日文)
- 手动扭矩工具允差:JIS B 4652:2008 手动扭矩工具的要求和试验方法(日文)
- 松动与疲劳断裂:哈德洛克工业 螺纹为什么会松动;哈德洛克工业 螺纹松动为什么会导致螺栓疲劳断裂(日文)
- 电镀与氢脆:ISO 4042:2022 Fasteners — Electroplated coating systems;JIS B 1044:2024 书目信息(等同 ISO 4042:2022,日文);JIS B 1044:2001(修订前版本)(日文)
- 锌片涂层:JIS B 1046:2020 紧固件 非电解锌片涂层体系(日文)
- 12.9 级的电镀限制与失效案例:日本紧固件工业 Q&A;失败知识数据库 电镀高强度螺栓因氢脆断裂(日文)
日文原文本指南改编自 MONOSCOPE 面向日本读者撰写的文章:ボルトの強度区分と締付トルクの決め方|8.8・10.9・12.9の疑問9つ
觉得有用?欢迎分享
关于编辑
 MONOSCOPE 编辑FOUNDER & EDITOR
曾在工厂设备制造商和工程公司工作约十年,负责设备的方案、设计与试运行,之后转向网络营销。现为 B2B 制造企业的网络顾问,帮助企业讲清自己的产品与技术。持有日本国家资格“能源管理士”和“第三种电气主任技术者”。
自 2017 年起运营技术博客(500 余篇文章),日文 YouTube 频道约有 2 万订阅。每篇指南都从日本生产现场的视角撰写,并对照所引用的标准进行核实。