日本图纸怎么看:JIS第三角画法与标题栏对照
日本客户或日本供应商发来一张图纸:视图看着眼熟,但标题栏全是日文,尺寸后面没有单位,孔的标注后面还跟着「キリ」这样的片假名。更容易出事的是视图的摆放位置——如果按国内图纸的习惯去读,右边那个视图很可能会被当成左视图。
日本的机械图纸按日本工业标准 JIS 绘制,主要依据 JIS B 0001(机械制图)。JIS 以第三角画法为原则,而国标机械图样通常采用第一角画法,这是中国工程师读日本图纸时最需要先弄清的一点。φ、R、沉孔、深度等大部分符号与国内图纸相通,真正容易产生理解偏差的是几处日本特有的写法:标题栏里的日文项目、片假名的加工说明,以及用日文写的统一注记。
本文按日本工程师读图的顺序展开:标题栏、视图、线型、剖视图、尺寸符号、孔和螺纹的标注、公差与表面结构。最后附上读图检查清单、向日方确认的问题清单和询问邮件范例。
目录
先看标题栏
看视图之前,先看右下角的标题栏(日语「表題欄」,hyodairan)。零件名称、比例、投影法、图纸版本都写在这里,这些是读懂所有尺寸的前提。
日本图纸的图框内一般分为视图区、注记区、更改栏和标题栏。各公司的格式不尽相同,但标题栏放在右下角这一点大多一致。
先确认右下角的标题栏,再看视图。
各公司的格式和栏目名称不同。JIS B 0001 列举了标题栏应填写的项目。
JIS B 0001 列举的标题栏项目包括图号、图名、企业名称、责任人签名、制图日期、比例和投影法等。实际图纸上,大多数公司还会加上材料、表面处理和热处理。
标题栏日文项目对照表
下表列出最常见的栏目名称。不少汉字和中文写法相近,但意思不完全一样(例如「尺度」是比例,「検図」是审核),各公司写法也有差别,请把它当作参考起点。
| 日文 | 读音 | 中文 | 需要确认的内容 |
|---|---|---|---|
| 図番/図面番号 | zuban/zumen bango | 图号 | 与订单、报价单上的图号一致 |
| 品名/図名 | hinmei/zumei | 零件名称/图名 | 与要加工或检验的零件一致 |
| 材質 | zaishitsu | 材料(材质) | JIS 牌号(如 SUS304、A5052),备料前先找到国标近似牌号 |
| 数量 | suryo | 数量 | 是每台(每套)用量,还是订货数量 |
| 表面処理 | hyomen shori | 表面处理(电镀、阳极氧化、涂装) | 处理种类,有标注时确认膜厚 |
| 熱処理 | netsu shori | 热处理 | 处理方法和硬度要求 |
| 尺度 | shakudo | 比例 | 确认图形与实物的比例;实际尺寸以标注数值为准,不要在图上量取 |
| 投影法 | toeiho | 投影法(视角) | 第三角画法(第三角法,dai-san-kakuho)还是第一角画法(第一角法,dai-ikkaku-ho) |
| 単位 | tan'i | 单位 | 通常为 mm |
| 普通公差 | futsu kosa | 一般公差(未注公差) | 标准号和等级,如 JIS B 0405-m |
| 改訂/改訂記号 | kaitei/kaitei kigo | 更改/更改标记(版本) | 是否最新版本,改了什么 |
| 設計/製図/検図/承認 | sekkei/seizu/kenzu/shonin | 设计/制图/审核/批准 | 签名或印章是否齐全 |
| 日付 | hizuke | 日期 | 多按"年/月/日"书写 |
| 注記 | chuki | 注记(技术要求) | 对整个零件有效的统一要求 |
材料栏一般写 JIS 牌号。看到 SUS304、SUS316L 时,先确认完整的材料标记和适用标准。如果打算改用国标牌号(如 SUS304 近似对应 06Cr19Ni10),需要提交材料对比资料,并取得日方书面认可。
先确认版本
更改标记很容易被忽略。图号不变,尺寸却可能随着版本更改而变化。报价、加工、检验之前,先确认手上的是最新版本,这是避免按旧图生产的最简单办法。
图纸是设计者传达设计意图的文件,尺寸和符号都是考虑了零件功能和装配方式才定下来的。看到觉得奇怪的地方,不要直接认定是画错了,先问清楚。
比例和没有单位的数字
比例"1:2"表示按实物一半的大小绘制。不管比例是多少,图上标的数字都是实际尺寸,所以不要用尺子在图上量取尺寸。
尺寸后面不写"mm"也不必奇怪。按 JIS B 0001,长度尺寸通常以毫米为单位并省略单位符号,"50"就是 50 mm;角度一般以度为单位。这一点与国内图纸的习惯相同。
日本图纸以第三角画法为原则,国内图纸多为第一角
JIS B 0001 规定视图按第三角画法配置,美国的 ASME 体系也以第三角为默认。国标机械图样则通常采用第一角画法,欧洲和印度也多用第一角。所以日本图纸和国内图纸的视图位置正好相反,同时处理两边图纸的工厂尤其要注意。不过,最终仍以每张图纸上标出的投影识别符号为准,不能只凭图纸来自哪个国家来判断。
第三角画法以主视图为基准,从上方看到的视图放在主视图上方,从右边看到的视图放在主视图右侧。简单说就是从哪一侧看,视图就放在哪一侧。
一个带台阶、有一个竖直通孔的块状零件,从三个方向看。
浅色点线只表示视图之间的对齐关系(长对正、高平齐),实际图纸上不画。
主视图选"信息最多的方向"
主视图不一定是零件实际意义上的"正面"。JIS B 0001 规定,最能清楚表达零件形状的视图作为主视图(日语「正面図」,shomenzu)。
零件图一般按大多数加工工序中零件的放置方向绘制,没有特殊原因就横向放置。例如车削的轴,通常按轴线水平的方向画。
几个视图对照着读
只看一个视图读不出立体形状。主视图和俯视图长度对正,主视图和右视图高度平齐,把同一位置的线在视图之间一一对应起来,形状就清楚了。
以图2为例,俯视图里的圆对应主视图和右视图里的虚线,说明这是一个从上到下贯通的孔。形状一时想不明白时,在纸上画个简单的立体草图会快很多。
现在日本企业普遍用 3D CAD 模型生成二维图纸,有时会和图纸一起发来 3D 模型。两者不一致时,要问清以哪个为准。
怎样区分第一角和第三角
第一角画法的视图位置是反过来的:俯视图在主视图下方,从左边看到的左视图放在主视图右侧。也就是说,主视图右边的那个视图,在国内图纸上是左视图,在日本图纸上是右视图。按国内习惯读日本图纸,最容易在这里出错。
JIS 只在第三角配置放不下、或会让图纸更难理解时才允许使用第一角画法,并且此时必须在标题栏内或附近标出第一角画法的识别符号。
同一个零件,视图的配置正好相反。
用哪种画法,看标题栏内或附近的投影识别符号(从两个方向看的圆台)判断。
投影法判断错了,孔、台阶等特征的位置和方向就会跟着弄反,做出不合格的零件。每张图纸都要先确认投影识别符号,同时处理日本图纸和国内图纸的工厂,或者翻出旧图纸的时候,更要多看一眼。
线型及其含义
日本图纸上的每一种线都有规定的含义。JIS B 0001 按线型(实线、虚线、点画线等)和粗细的组合规定了用途,看线就能知道它是轮廓、不可见部分还是尺寸线。线的名称和用途与国内图纸大体相同。
JIS 把线宽分为细线、粗线、特粗线三种,比例一般为 1:2:4。刚开始读图时,先记住"粗实线是可见轮廓,细线是辅助信息"就够用了。
线型和粗细决定了这条线表示什么。
摘自 JIS B 0001:2019 中的常用线型。不可见轮廓线用细虚线或粗虚线都可以。
新手最容易混淆虚线和点画线。虚线是一串等长的短线,点画线是长画与点交替排列。虚线表示看不见的形状,点画线表示中心位置,而不是形状。
假想线也容易看错。用双点画线画出的部分不属于本图要做的零件,它表示配合的相邻零件,或运动部件移动到的位置,不要把它当成加工对象。
剖视图和剖面线
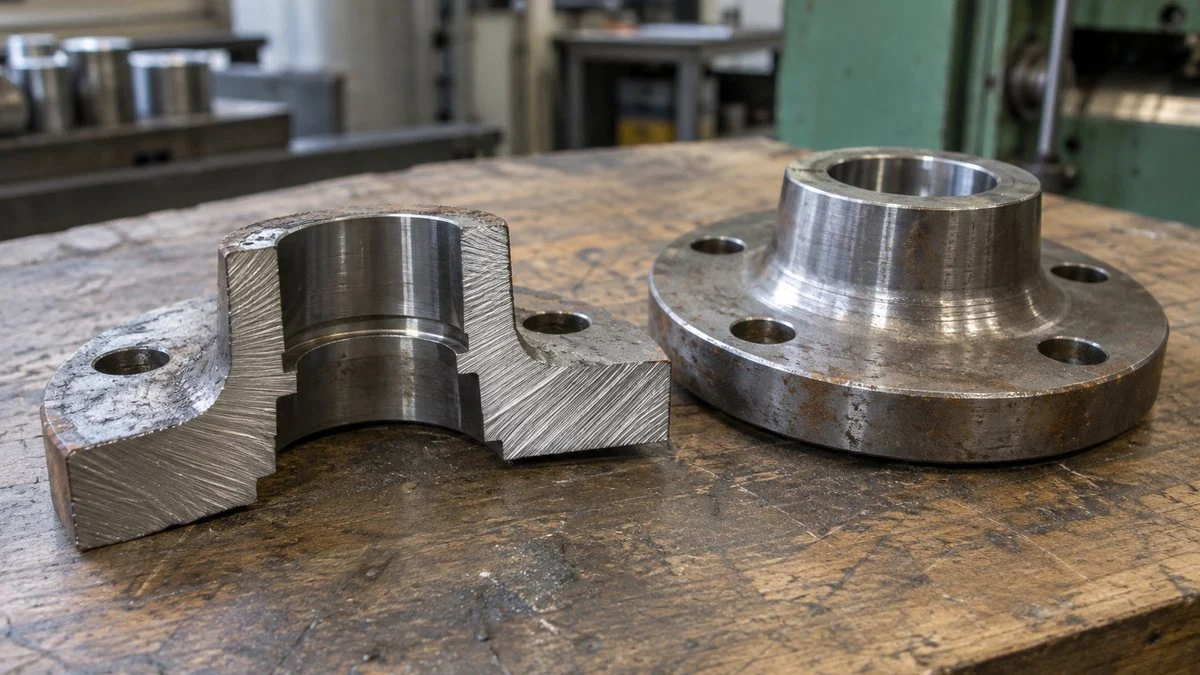
零件内部有孔和槽时,只画外形视图会让虚线层层重叠,难以看清。剖视图用一个假想平面把零件剖开,直接表达剖切处看到的内部形状。
剖切面上可能画有等间距的斜细实线,即剖面线。剖面线通常表示被剖切到的实体部分。没有剖面线的地方不能一概当成空腔,还要结合轮廓线,以及下文讲到的轴、螺栓、肋等"不剖"的规定一起判断。剖切位置用另一个视图上的剖切线和"A-A"之类的字母对应。
要注意一个同形异义词:日文「断面図」(danmenzu)大多指国内所说的剖视图,而国内的"断面图"只画剖切面本身的形状。和日方沟通时,最好附上图纸上的视图编号,避免误会。
剖视图的种类
JIS B 0001 列出了几种剖视的画法,绘图者会选择能最简洁地表达所需内部结构的那一种。下面括号里是国内图纸上大致对应的叫法:
- 全断面図(全剖视图):沿最能表达基本形状的平面把整个零件剖开
- 片側断面図(半剖视图):对称零件一半画外形、一半画剖视
- 部分断面図(局部剖视图):只剖开需要的部位,用断裂线分界
- 回転図示断面図(近似于重合断面图):把肋、臂等的截面旋转 90° 画在视图上
- 組合せによる断面図(几个剖切面组合的剖视):把几个剖切面连起来,画成一个剖视图
轴对称的法兰、端盖经常用半剖视图。以中心线为界,一个视图里就能同时看到外形和内部台阶。
纵向剖切时不剖的零件
装配图的剖视图里,轴和螺栓常常按外形画出、没有剖开。这不是漏画。JIS B 0001 规定,轴、销、螺栓、螺母、垫圈、键、钢球等零件沿长度方向剖切时不剖。
轴、螺栓这类实心零件剖开也不会增加新信息。肋、臂和齿轮的轮齿剖开反而更难看懂,所以同样不沿长度方向剖切。剖视图中只有某个零件没有剖面线,多半就是这个原因。
尺寸符号:φ、R、C、□ 等
光看数字,分不清是直径还是半径。数字前面的符号说明了这是哪一类尺寸。JIS 把这些符号称为「寸法補助記号」(sunpo hojo kigo,尺寸符号)。
看数字前的符号,就知道这个尺寸量的是什么。
摘自 JIS B 0001:2019 的尺寸符号。沉孔、锥形沉孔、深度符号是 2010 年版加入的,旧图纸上可能用日文写成「深ザグリ」「深さ」。
最常见的是 φ、R、C 三个。φ 是直径,标在圆棒和孔上;R 是圆角或圆弧的半径;C 是 45° 倒角的大小,C1 就是在棱边处倒 1 mm×45° 的角。这几种写法国内图纸上也常见,读起来不难。
注记里经常有「指示なき角部はC0.5」(shiji naki kakubu wa C0.5)这样的统一要求,意思是"未注明倒角的棱边均倒 C0.5",相当于国内技术要求里常写的"未注倒角 C0.5"。即使某条棱边上没有标符号,这条注记照样有效,所以必须连同注记一起读。
φ 既会标在圆形视图里,也会标在侧面看是矩形的部位上。矩形部位标了 φ,就说明那里是圆柱,这样可以少画一个视图。
孔和螺纹的标注:キリ、ザグリ、M10
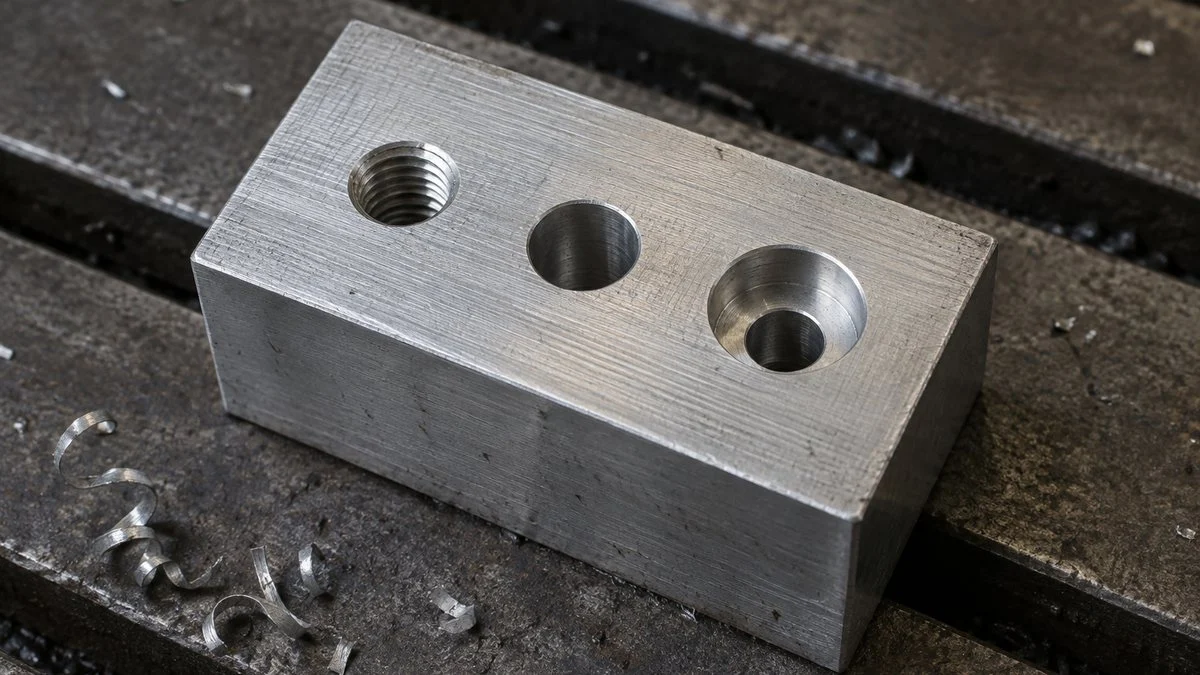
孔的标注在很小的位置集中了多项加工要求,容易看错。一条引出线上可能同时写着孔数、直径、加工方法、沉孔直径和深度。从左到右拆开来读就不容易出错。
把一行标注按意思分段,就不容易读错。
数值仅为说明读法的示例。旧图纸上同样的标注可能用日文写成「4-φ9キリ φ14深ザグリ深さ8.6」。
片假名的加工说明:キリ、リーマ、ザグリ
孔径后面的片假名是加工方法的简化说明。JIS B 0001 规定了下面几种:
| 图纸上的写法 | 读音 | 中文含义 |
|---|---|---|
| キリ | kiri | 钻孔 |
| リーマ | rima | 铰孔 |
| 打ヌキ | uchinuki | 冲孔(冲压冲出的孔) |
| イヌキ | inuki | 铸出孔(铸造直接铸出) |
「キリ」只是用钻头钻出来的孔,精度不高。「リーマ」是钻孔后再用铰刀铰削,能提高孔的尺寸精度、改善内表面质量,所以多用在有配合要求的地方,比如定位销孔。
「ザグリ」(zaguri)视具体结构,指加工沉孔或锪平支承面,用来给螺栓头一个平整的支承面,或让螺栓头不露出表面。挖得较深、把整个螺栓头埋进去的叫「深ザグリ」(fuka-zaguri,柱形沉孔),为沉头螺钉加工成锥形的叫「皿ザグリ」(sara-zaguri,锥形沉孔)。
螺纹标记:M10 与 M10×1.25
按 JIS B 0123(螺纹的表示方法),普通螺纹写成"M+公称直径+×+螺距"。粗牙螺纹每个直径只有一种螺距,所以通常省略螺距,这和国内的写法一样。
M10 粗牙的螺距是 1.5 mm,图纸上只写"M10"。写成"M10×1.25"就是细牙。两者外观几乎一样,但 M10 的螺栓拧不进 M10×1.25 的螺纹孔,采购紧固件和装配时一定要核对螺距。
另外,左旋螺纹标"LH",螺纹公差带用"6H""6g"这类代号表示,大写是内螺纹,小写是外螺纹。公差带经常省略,省略时按日方企业标准(日语「社内規格」,shanai kikaku)或客户的规定执行。
公差、配合和表面结构
形状和大小弄清楚之后,下一个问题是要做到多准。图纸用符号和数值写明了精度要求:尺寸允许偏差多少、孔和轴怎样配合、表面要多光滑。
尺寸公差、配合、表面结构各有各的标注方法。
表面结构符号按 JIS B 0031。Ra 等数值写在符号横线下方或附近。
尺寸公差和一般公差
"50±0.1"表示做到 49.9 mm 至 50.1 mm 之间即为合格。并不是每个尺寸都标了公差,没有单独标注的尺寸,适用一般公差(日语「普通公差」,futsu kosa)。
JIS B 0001 规定,所适用的标准号和公差等级要在标题栏内或其附近统一写明。日本图纸常写"JIS B 0405-m"。国内对应的是 GB/T 1804,它与 ISO 2768-1 等效,同样分 f、m、c、v 四个等级;JIS B 0405 也是同一体系。但图纸写的是 JIS B 0405-m,就应按它判定,不要自行改按 GB/T 1804 执行;确有需要替代时,要核对两份标准的版本、范围和数值,并取得日方同意。
形位公差(平面度、垂直度、位置度等)用框格标注,规则较多,不在本文范围内。
配合:H7/g6
尺寸后面跟着字母和数字,如"φ10H7",就是按 JIS B 0401 标注的配合公差代号。JIS B 0401 与 ISO 286 相对应,国内的 GB/T 1800.1—2020 修改采用 ISO 286-1:2010,所以代号的写法和含义相通。大写字母表示孔,小写表示轴,数字是公差等级,数字越大,公差范围越宽。
例如 φ10H7 的孔,要加工到 10.000 mm 至 10.015 mm 之间;φ10g6 的轴,要加工到 9.986 mm 至 9.995 mm 之间。两者组合成"H7/g6",是常用的间隙配合:轴能顺滑地插入,并留有少量间隙。
表面结构:Ra
像对勾一样的符号表示表面结构(粗糙度和纹理方向)。JIS B 0031 区分三种:基本符号、加一横(要求去除材料)、加一圆(不去除材料)。符号旁的"Ra 1.6"表示轮廓算术平均偏差为 1.6 µm。国内图纸用的也是这套符号,读法相同。
符号上还可以注明加工方法(如磨削)和纹理方向。滑动面、密封面等功能面,一般会给出更小的数值。如果看到的是旧式的三角符号(▽▽▽),先确认图纸采用的标准版本和具体要求,拿不准就问设计方,不要自己直接换算成 Ra 值。电镀、涂装、热处理的要求通常写在注记里。
不漏看大问题的读图顺序
归纳起来,读图的基本顺序是"从整体到细节,从形状到精度"。一上来就逐个抄尺寸,容易漏掉大问题,比如投影法看反、版本过时。
从整体到细节,从形状到精度,按顺序读。
加工、检验、采购各有侧重,但 01~03 的顺序是共通的。
不同岗位关注的重点不一样:
- 加工:加工方法和精度要求
- 检验:公差、表面结构,以及在哪里测量什么
- 采购:材料、表面处理、螺纹种类等影响采购内容的规格
对检验来说,图纸上的公差就是进货检验和出货检验的判定标准。
最后一步和第一步同样重要。某处有两种读法、或者某个符号看不懂时,凭猜测往下做,最后可能要返工甚至报废。加工前先向设计方确认,通常是最快也最稳妥的做法。
检查清单:报价、加工、检验之前
- 图号和版本与订单或询价单一致
- 已确认投影识别符号(JIS 默认第三角画法,与国内图纸相反)
- 已确认单位为毫米
- 已确认材料栏(材質)的牌号和适用标准;如拟改用国标或其他牌号,已取得日方书面认可
- 表面处理(表面処理)和热处理(熱処理)的要求,包括膜厚或硬度
- 一般公差的标准号和等级(如 JIS B 0405-m)
- 统一注记已译成中文,特别是 C0.5 这类倒角、棱边要求
- 孔的标注已拆成孔数、直径、加工方法、沉孔、深度
- 已确认螺距(M10 粗牙还是 M10×1.25 细牙)和标注的螺纹公差带
- 配合代号(H7、g6)已按图纸指定的标准及版本,查出对应尺寸段的极限偏差并算出极限尺寸
- 表面结构符号和数值,包括旧式三角符号
- 3D 模型的地位:仅供参考,还是在图纸没写的地方以模型为准
向日方确认的问题清单
日本图纸可能引用你手上没有的日方企业标准。有不清楚的地方,开工前用书面形式确认。可以参考以下问题:
- 这是最新版本吗?和上一版相比改了哪些地方?
- 标题栏没有写一般公差时,适用哪个标准和等级?
- 能否用与图纸 JIS 牌号近似的国标牌号代替?需要提供哪种材质证明书?
- 未注倒角、棱边的要求是什么?
- 图纸引用了哪些企业标准(螺纹、表面处理、标记等)?能否提供中文版或英文版?
- 3D 模型和图纸不一致时,以哪个为准?
下面是一封可以直接改用的询问邮件范例(图号和内容均为虚构):
主题:关于图纸 ABC-1234 Rev.B 的确认事项

××先生/女士:

您好!感谢发来图纸 ABC-1234 Rev.B。报价前,想请您确认以下几点:

1. Rev.B 是否为最新版本?
2. 图纸中未找到一般公差的说明,请确认适用的标准编号和公差等级。
3. 材料为 SUS304,能否使用国标 06Cr19Ni10 板材,并附材质证明书?
4. 注记 2"未注倒角 C0.5"是否也适用于 φ9 孔的孔口?
5. 孔的标注"4×φ9 キリ ⌴φ14 ↧8.6":请确认沉孔深度为 8.6 mm。

此致
敬礼

[公司名]
[姓名]
本文的适用范围
- 本文以 JIS B 0001:2019 为依据。旧图纸可能使用旧的写法,例如孔的加工说明用日文写出。
- 标题栏的格式和栏目名称因公司而异,对照表列的是常见写法,不是标准的固定项目。
- 日方企业标准和客户规范可能与本文的一般规则不同。看起来有冲突时,请向客户确认以哪个为准。
- 形位公差和焊接符号不在本文范围内。
- 材料牌号的近似、标准之间的采用关系、公差数值是否一致,需要分别核对。不能因为牌号相近或代号相同,就认定可以替代;生产前应对照现行标准,并与日方确认。
常见问题
日本图纸用第一角画法还是第三角画法?
第三角画法。JIS B 0001 以第三角画法为原则,与美国 ASME 相同,而国内图纸通常采用第一角画法。JIS 只在版面或理解上有需要时才允许用第一角画法,此时须在标题栏内或附近标出识别符号。
日本图纸上的尺寸单位是什么?
毫米。JIS B 0001 规定长度尺寸通常以毫米为单位并省略单位符号,"50"就是 50 mm,角度一般以度为单位。
日本图纸上的 C1 是什么意思?
45° 倒角,在棱边处倒 1 mm×45°。注记里的「指示なき角部はC0.5」表示未注明倒角的棱边均倒 C0.5。
日本图纸上的「キリ」是什么意思?
表示钻孔。其他常见的片假名加工说明还有「リーマ」(铰孔)、「打ヌキ」(冲孔)、「イヌキ」(铸出孔)。
M10 和 M10×1.25 有什么区别?
M10 是粗牙螺纹,螺距 1.5 mm,因为粗牙每个直径只有一种螺距,所以省略不写。M10×1.25 是螺距 1.25 mm 的细牙螺纹,两者不能互换。
参考资料
- 投影法、标题栏、单位、线型、剖视图、尺寸符号、加工说明、一般公差的标注:JIS B 0001:2019 机械制图(kikakurui.com,日文)
- 螺纹的表示方法:JIS B 0123:1999 螺纹的表示方法(kikakurui.com,日文)
- 普通螺纹粗牙、细牙螺距:ねじNo1.com 普通螺纹(粗牙・细牙)规格表(日文)
- 表面结构符号:JIS B 0031:2003 产品几何技术规范 表面结构的表示法(kikakurui.com,日文)
- H7、g6 的极限偏差(JIS B 0401):椿本链条 配合公差与尺寸偏差表(日文)
- 沉孔、锥形沉孔、深度符号的加入(2010 年修订):大塚商会 2010 年 JIS 制图修订要点(日文)
- 第一角、第三角画法的使用地区:Xometry Pro, first angle vs. third angle projection(英文);PTC 支持文章 CS359816(GB/T 17451 采用第一角,英文)
- GB/T 1804—2000 与 ISO 2768-1 的关系:chinesestandard.net GB/T 1804-2000
- GB/T 1800.1—2020 修改采用 ISO 286-1:2010:chinesestandard.net GB/T 1800 系列相关标准页面
日文原文本指南改编自 MONOSCOPE 面向日本读者撰写的文章:機械図面の読み方でつまずく疑問8選|三面図・線・記号を初心者向けに
觉得有用?欢迎分享
关于编辑
 MONOSCOPE 编辑FOUNDER & EDITOR
曾在工厂设备制造商和工程公司工作约十年,负责设备的方案、设计与试运行,之后转向网络营销。现为 B2B 制造企业的网络顾问,帮助企业讲清自己的产品与技术。持有日本国家资格“能源管理士”和“第三种电气主任技术者”。
自 2017 年起运营技术博客(500 余篇文章),日文 YouTube 频道约有 2 万订阅。每篇指南都从日本生产现场的视角撰写,并对照所引用的标准进行核实。