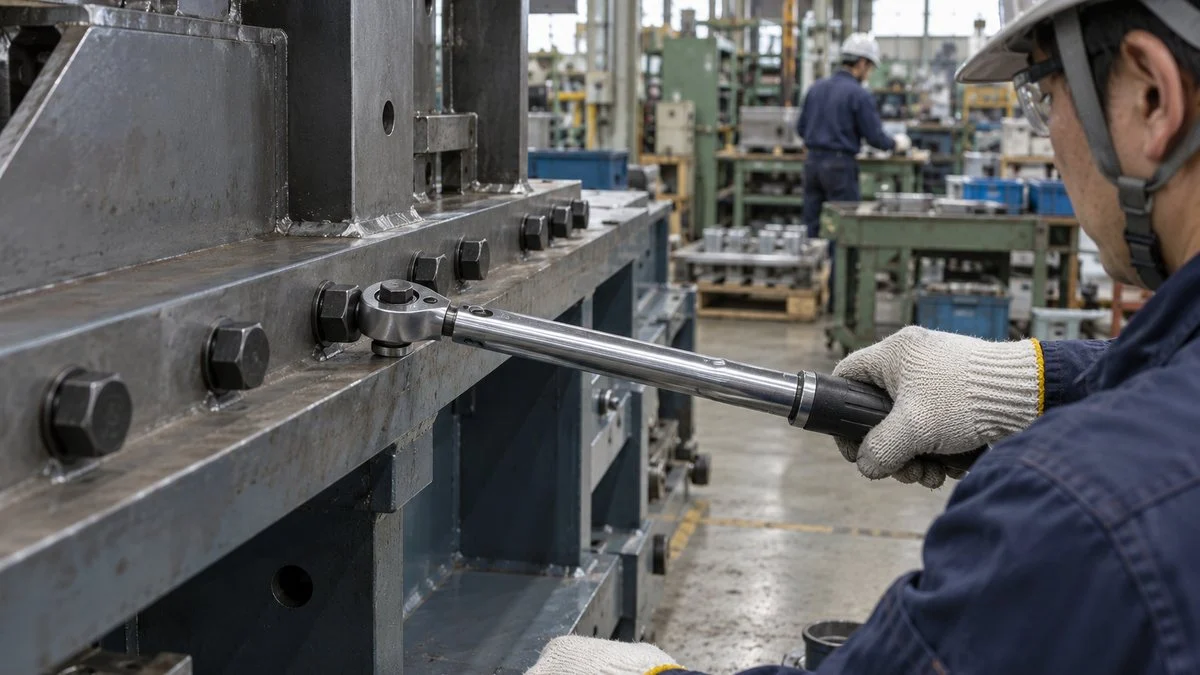
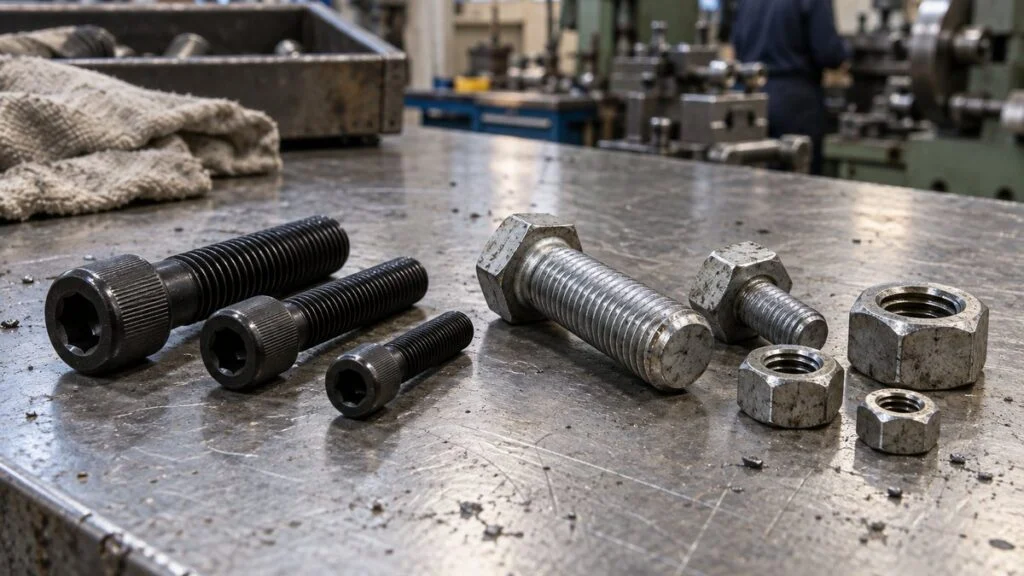
機械や設備に使われる六角ボルトの頭を見ると、「8.8」「10.9」「12.9」といった数字が刻まれています。これは強度区分と呼ばれる記号で、ボルトがどこまでの力に耐えるかを示し、締め付ける強さを決めるときの出発点になります。
締付トルクはねじを回す力の大きさ、軸力はボルトが部品を締め付ける力です。現場では、トルクを管理することで軸力を間接的に管理しています。
早見表のトルクは潤滑や表面処理などの条件を置いた計算例なので、条件が変われば同じトルクでも軸力は大きく変わります。
この記事では、強度区分の読み方、8.8・10.9・12.9の違い、ナットとの組み合わせを整理します。あわせて、締付トルクと軸力の関係、サイズごとのトルクの考え方、緩みと破断の原因までを、現場でよく出る9つの疑問に沿って見ていきます。
Q1 強度区分「8.8」「10.9」「12.9」の数字は何を表す?
強度区分は、鋼製ボルトの機械的性質を2つの数字で表した記号です。JIS B 1051:2014(ISO 898-1:2013に対応)で定められており、点の左側が引張強さ、右側が降伏のしにくさを示します。
左側の数字は、呼び引張強さをMPa(=N/mm²)で表した値の100分の1です。右側の数字は、呼び降伏応力と呼び引張強さの比(降伏応力比)を10倍した値です。
呼び引張強さに降伏応力比を掛けると、ボルトが伸びたまま戻らなくなり始める応力の目安が分かります。
点で区切った2つの数字から、引張強さと耐力の呼びの値が分かります。
※1MPa=1N/mm²。呼びの値は強度区分を表すための数字で、規格が保証する最小値とは一部異なります(次のQ2を参照)。
たとえば8.8なら、呼び引張強さは800N/mm²、降伏応力比は0.8です。800×0.8=640N/mm²が、呼びの0.2%耐力(0.2%の永久伸びが生じる応力)になります。
この記号は製品にも表示されます。JIS B 1051:2014では、六角ボルトや六角穴付きボルトは呼び径5mm以上のすべての強度区分で、製造業者の識別記号と強度区分を表示すると定めています。
頭部の「8.8」「10.9」「12.9」は、この規格に基づく刻印です。
なお、この表し方は炭素鋼・合金鋼製のボルトのものです。
ステンレス鋼製のボルトはJIS B 1054-1:2013(ISO 3506-1:2009に対応)で定められています。
「A2-70」のように、鋼種区分(A2)と強度区分(70=引張強さの最小値700N/mm²の1/10)を組み合わせた別の記号を使います。
ステンレスの種類によって強さも耐食性も変わるため、鋼製ボルトの数字をそのまま当てはめることはできません。
Q2 8.8・10.9・12.9で強さはどのくらい違う?
強度区分は、4.6、4.8、5.6、5.8、6.8、8.8、9.8、10.9、12.9の9段階です。機械や設備でよく使われる8.8、10.9、12.9について、規格が求める機械的性質を並べると次のようになります。
引張強さ・耐力・保証荷重応力は強度区分が上がるほど高くなり、伸びは小さくなります。
(d≦16mm)
(d>16mm)
※応力の単位はN/mm²。dはねじの呼び径。数値はJIS B 1051:2014(ISO 898-1:2013の一致規格、2024年10月に確認)の表3によるもので、日本ファスナー工業の共通スペック表、由良産商「ねじの参考書」とも照合しました。破断伸びは機械加工試験片での値。保証荷重応力は、その荷重をかけて除荷しても永久伸びが残らないことを確認する試験の応力。
注意したいのは、強度区分から計算できる「呼び」の値と、規格が保証する「最小値」は一致しない場合がある点です。10.9の呼び耐力は900N/mm²ですが、規格上の最小値は940N/mm²です。
12.9も呼び1080N/mm²に対して最小値は1100N/mm²となっています。締付トルクの計算で使うのは、この最小値のほうです。
強度区分の低い側の例として4.8を見ると、呼び引張強さ400N/mm²(最小420N/mm²)です。8.8以上になると、規格は材料を焼入焼戻しした炭素鋼や合金鋼と定めており、熱処理で強さを出しています。
では、迷ったら12.9を選べばよいかというと、そうではありません。表のとおり、強度が上がるほど破断伸びは小さくなり、粘りは減ります。
さらにJIS B 1051:2014は、12.9について「使用する場合には注意が必要」と規格の中で明記しています。理由はQ8で説明する遅れ破壊です。
ボルトは機械要素部品の中でも特に規格化が進んだ部品ですが、強度区分の選定は「強いほど安全」ではなく、必要な軸力、相手材の強さ、使用環境を合わせて決めるものです。
Q3 ナットはどの強度区分を組み合わせればよい?
ボルトだけ高強度にしても、ナットが弱ければ締結部の強さはナットで決まってしまいます。
ナットの強度区分はJIS B 1052-2:2014(ISO 898-2:2012に対応)で定められています。組み合わせてよいボルトの最大の強度区分の、左側の数字と同じ数字で表します。
- ナットの強度区分 8:ボルトは 8.8 まで
- ナットの強度区分 10:ボルトは 10.9 まで
- ナットの強度区分 12:ボルトは 12.9 まで
規格は「低い強度区分のナットを、より高い強度区分のナットに換えてもよい」としています。8.8のボルトに強度区分10のナットを使うのは問題ありませんが、10.9のボルトに強度区分8のナットを使う逆の組み合わせは避けます。
この対応には設計上の意図があります。並高さナットや高ナットは、締めすぎたときにナットのねじ山がせん断で抜ける(ストリッピング)より先に、ボルトが破断するように作られています。
JIS B 1052-2:2014の附属書は、締めすぎたときの破壊がボルト側で起これば、それが締付け時の破損の明らかな目印になると説明しています。
高さの低い「低ナット」(強度区分04、05)は例外で、負荷能力が低く、ねじ山のせん断破壊を防ぐ設計にはなっていません。スペースの都合で低ナットを主たるナットとして使うときは、設計者への確認が必要です。
Q4 締付トルクと軸力はどんな関係にある?
ボルトを締めると、ボルトは引っ張られてわずかに伸び、その反力で部材を押さえつけます。このボルトの軸方向に働く引張力が軸力です。締結部の性能を決めるのは軸力ですが、現場で直接測るのは難しいため、代わりに締付トルクを管理します。
JIS B 1083:2008(ねじの締付け通則)では、弾性域での締付トルクTと軸力Fの関係を次の式で表しています。dはねじの呼び径、Kはトルク係数と呼ばれる比例定数です。
T = K × F × d
式の形は単純ですが、やっかいなのはKです。同規格は、トルク法について「締付けトルクの90%前後はねじ面及び座面の摩擦によって消費される」と説明しています。回した力の大半は摩擦に使われ、軸力になるのは残りのわずかな部分だけです。
そのため、ねじ面や座面の摩擦が少し変わるだけで、同じトルクでも得られる軸力は大きく変わります。
トルク係数の参考例として、由良産商の技術資料は鋼の生地で潤滑油ありが0.17、潤滑油なしが0.25としています。電気亜鉛めっきは0.24、ステンレス鋼は0.45です。
ミスミの技術資料でも、黒色酸化皮膜の鋼ボルトについて油潤滑で0.145〜0.215、無潤滑で0.25〜0.55と、相手材との組み合わせによって幅があります。いずれも目安として示された値です。
M10・強度区分10.9のボルトを55.6N·mで締めたときの軸力の試算です(F=T÷(K×d))。
※降伏荷重は0.2%耐力の最小値940N/mm²×有効断面積58mm²で計算。55.6N·mはK=0.17を前提に求めた値(Q5参照)。Kの値はミスミ・由良産商の技術資料に載っている範囲から選んだ試算用の例で、実際の値は締付け試験で確認する必要があります。
図のように、K=0.17を前提に決めたトルクで締めても、実際のKが0.25なら軸力は3分の2ほどに下がります。
逆に、指定にない潤滑剤を塗ってKが下がれば、同じトルクでも軸力は想定より高くなり、締めすぎの方向に外れます。「トルクを守る」ことと「軸力が狙いどおり」であることは、同じではありません。
Q5 サイズごとの締付トルクの目安はどう決まる?
ミスミや由良産商などの技術資料に載っている締付トルク表は、次の考え方で計算されています。まず、締付けでボルトにかける軸力の上限を耐力の70%に置きます。
両社の資料は、トルク法での締付軸力を「規格耐力の70%を最大とする弾性域内」としています。
TONEの技術資料も、弾性限界を超えないよう、ばらつきを考慮して降伏点(耐力)の60〜70%程度で締めるのが一般的だと説明しています。
次に、軸力のばらつきを締付け係数Qで見込みます。Qは軸力の最大値と最小値の比で、ミスミや由良産商の資料は、油潤滑でトルクレンチを使う場合を1.4としています。
上限を耐力の70%、下限をその1/Qとし、その中間を狙うトルクを求めると、次の式になります。
TA = 0.35 × K ×(1+1/Q)× σy × As × d
この式はメーカー・商社の技術資料で使われている簡略式で、JIS B 1083:2008に載っている式そのものではありません。
JIS B 1083は、目標締付けトルクを決める手順を定めています。使うのは、締付け試験(JIS B 1084)などで見積もったトルク係数の最小値と最大値です。
これに、設計で与えられた締付け力の上限と下限、工具によるトルクのばらつきを加えて決めます。
上の式は、Kの代表値と締付け係数Qを使って計算しやすくしたものです。
σyは下降伏点または0.2%耐力、Asはねじの有効断面積、dは呼び径です。M10・強度区分10.9で計算してみます。
耐力940N/mm²、有効断面積58mm²なので、降伏荷重は940×58=約54.5kN。上限は70%の約38.2kN、下限は38.2÷1.4=約27.3kN、中間は約32.7kNです。
K=0.17なら、0.17×32.7kN×10mm=約55.6N·mになります。
前提条件を置いて計算した一例で、締付トルクの指定値ではありません。条件が違えば値は変わります。
(有効断面積)
※単位はN·m。編集部で上の式から計算し、由良産商「ねじの参考書」の参考締付けトルク表(K=0.17、Q=1.4)と照合しました。8.8と10.9は同表と一致し、12.9は同表が耐力1098N/mm²で計算しているため0.2%ほど低い値(M10で65.0N·m)が載っています。
※この表の値で締めれば安全、という意味ではありません。めっき品、無潤滑、ステンレス、相手材がアルミや鋳鉄の場合などはトルク係数が変わり、同じトルクでも軸力が大きく変わります。実際の締付トルクは設計図面・機械メーカーの指定値・社内基準に従い、重要な締結部は設計者に確認してください。
この表は、あくまで「鋼の生地のボルトを油潤滑の状態で、トルクレンチを使って締める」という条件での計算例です。
めっき品、無潤滑、ステンレス、相手がアルミや鋳鉄といった条件では、トルク係数が変わるため同じ値は使えません。
由良産商の資料も、表の値は条件で大幅に変わるので参考にとどめ、実際は諸条件を確認して算出するよう注記しています。
前提そのものが違う表もあります。東日製作所の「標準締付トルク(T系列)」は、ねじの有効断面積に生じる軸応力が210N/mm²になるトルクを、K=0.2として計算したものです。
強度区分ごとの耐力から求めた値ではなく、特に指定がない箇所のトルクを標準化するための提案です。
同社のトルクハンドブックの表ではM10のT系列は24.5N·mで、図4の10.9の値(55.6N·m)の半分以下です。
つまり、締付トルク表は出どころによって前提が異なり、どれか1つが「正しい値」というわけではありません。実際の締付トルクは、設計図面や機械メーカーの指定値、社内の締付け基準に従うのが原則です。
指定がない重要な締結部や、表の前提と条件が合わない箇所は、自分で表から選ばずに設計者へ確認してください。
Q6 トルク法・回転角法・トルクこう配法はどう使い分ける?
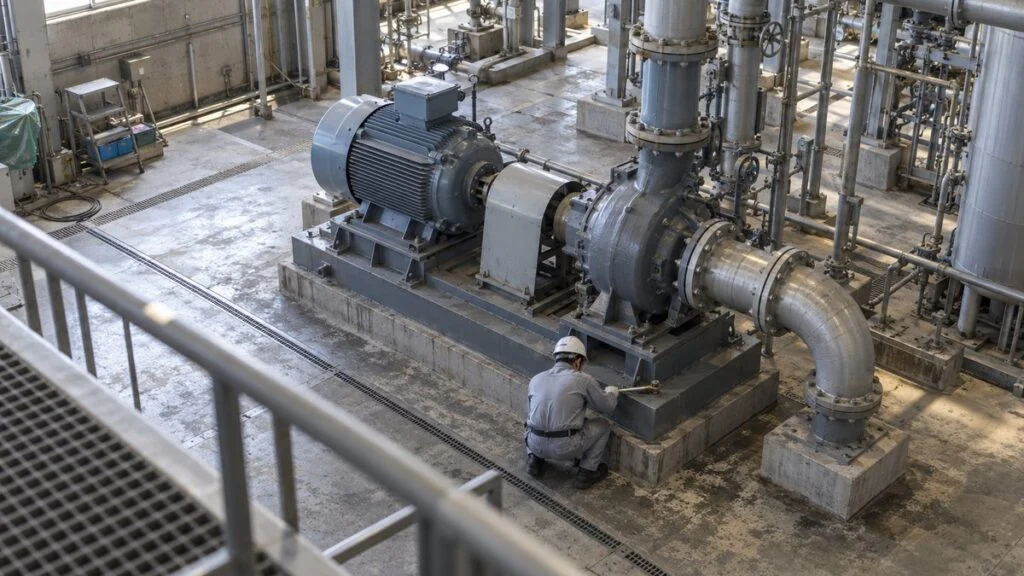
JIS B 1083:2008は、代表的な締付け管理方法としてトルク法、回転角法、トルクこう配法の3つを挙げています。違いは、何を目印にして締付けを止めるかです。
締付け係数Qは軸力の最大値と最小値の比で、小さいほどばらつきが小さいことを表します。
※Qの値はJIS B 1083:2008の表2に示された参考値。同規格は、実際のばらつきは各締付け方法に固有の因子で大きく変わるため、範囲を厳密に示すことはできないと注記しています。
最も広く使われているのはトルク法です。トルクレンチで規定値まで締めるだけなので導入しやすい反面、Q4で見たように摩擦の影響をそのまま受けます。ボルト・ナットの表面処理と潤滑状態をそろえることが、トルク法で軸力を安定させる基本です。
工具の側にも誤差があります。
JIS B 1083は、締付け用具などによるトルクのばらつきも見込んで目標トルクを決めるとしています。注記では、当時のJIS B 4650(手動式トルクレンチ)の誤差率±3%(ダイヤル形の精密級は±1%)を引いています。
JIS B 4650は2008年に廃止されました。現行のJIS B 4652:2008(手動式トルクツールの要求事項及び試験方法)では、許容差は工具の種類と最大トルクに応じて±4%または±6%です。
トルクレンチは定期的に校正し、測定範囲に合ったものを使うことが前提です。
回転角法の塑性域締付けやトルクこう配法は、自動車のエンジンなど、高い軸力を小さなばらつきで与えたい箇所で使われます。
ただしJIS B 1083は、塑性域締付けではボルトが塑性変形するため、延性が小さい場合やボルトを再使用する場合には注意を要するとしています。
回転角で指定された箇所のボルトを再使用してよいかどうかは、機械メーカーの整備基準に従ってください。
Q7 規定トルクで締めたのに緩むのはなぜ?
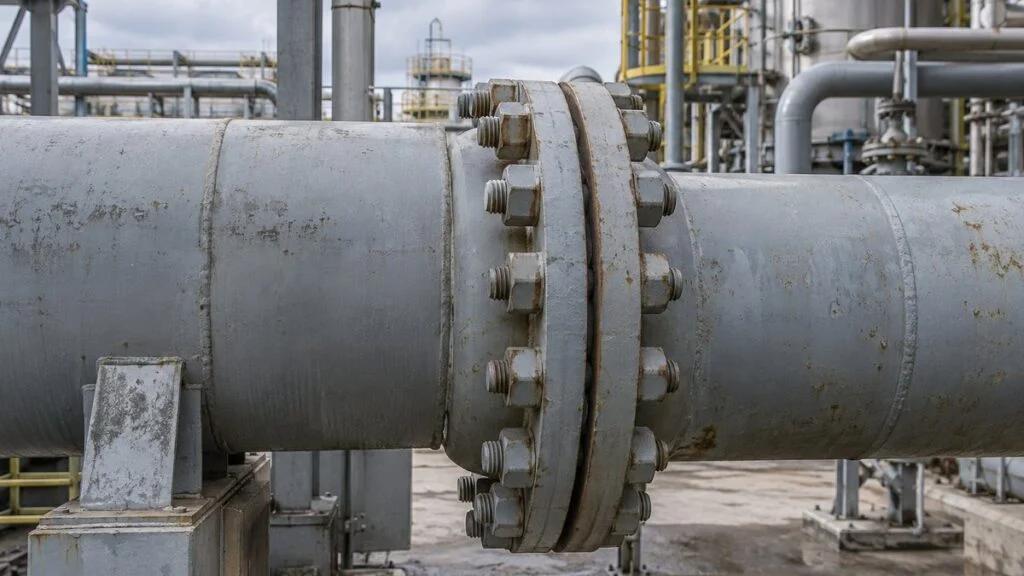
ねじの「緩み」とは、締め付けたときの軸力が下がることを指します。ナットが回って戻る場合だけでなく、ナットがまったく回っていないのに軸力が抜けている緩みもあります。前者を回転ゆるみ、後者を非回転ゆるみと呼びます。
ナットが回らない緩みと、回って戻る緩みでは、原因も対策も異なります。
※由良産商「ねじの参考書」、ハードロック工業の技術資料をもとに作成。このほか、熱による膨張・収縮の繰り返しやガスケットなどのへたりでも軸力は下がります。
非回転ゆるみの代表が初期ゆるみです。締め付けた直後は規定の軸力が出ていても、接触面がなじむにつれて軸力が下がります。
対策としては、ある程度時間が経ってからの増し締めが挙げられますが、実施の要否やタイミングは設備ごとの作業基準で決まっているのが普通です。
回転ゆるみは、外力が繰り返しかかる締結部で起こります。ハードロック工業の技術資料によると、引張り、ねじり、せん断のうち、ボルトの軸に直角な方向(せん断方向)の繰り返し外力が最も厳しい条件です。
部材どうしがわずかにすべり始めると、それに引きずられてナットが戻り回転します。
対策の基本は、部材がすべらないだけの軸力を確保することです。
そのうえで、ボルト本数を増やして1本あたりの負担を減らす、外力を直接ボルトに受けさせない構造にする、といった手段を組み合わせます。ダブルナットや溝付きナットと割りピン、接着剤、ゆるみ止めナットの使用も、組み合わせる手段の一つです。
なおJIS B 1052-2:2014は、低ナットをダブルナットとして使う場合の順序も定めています。最初に低ナットを締め、次にその低ナットに対して並高さナットまたは高ナットを締め付ける、という順番です。
Q8 ボルトが折れるのはどんなとき?
ボルトの破断は、起きるタイミングと原因から大きく3つに分けて考えると整理しやすくなります。締付け中に起きる過大締付け、使用中に繰り返し荷重で起きる疲労破壊、そして締付けからしばらく経って突然起きる遅れ破壊です。
いつ折れたか、どんな使い方だったかが、原因を切り分ける手がかりになります。
※JIS B 1083:2008、ISO 4042:2022、ハードロック工業の技術資料をもとに整理。実際の破損では複数の要因が重なることもあり、原因の特定には破面の調査が必要です。
過大締付け
締付けで降伏を超えるとボルトは塑性変形し、さらに締めると破断に至ります。ナットやめねじ側が弱い場合は、ねじ山が抜けることもあります。
Q4で見たとおり、指定にない潤滑剤を塗った状態で「乾いた状態」向けのトルクをかけると、想定より高い軸力が出てこの状態に近づきます。
疲労破壊
繰り返し外力を受ける締結部では、外力の変動の一部がボルトに加わります。十分な軸力で締め付けられていれば、この変動分は小さく抑えられます。
ところが軸力が不足したり緩んだりすると、部材どうしが離れ、外力の変動がそのままボルトにかかるようになります。
疲労破壊は応力が集中する箇所から始まります。ハードロック工業の技術資料では、ナットとかみ合う最初のねじ谷底、ねじの切り上げ部、頭部の首下が挙げられています。
「緩み」と「折れ」は別々のトラブルではなく、緩みによる軸力低下が疲労破壊の引き金になるという関係にあります。
遅れ破壊と12.9の電気めっき
遅れ破壊は、締め付けたときには異常がないのに、時間が経ってから突然もろく破断する現象です。
締結用部品の電気めっきを扱うISO 4042:2022は、めっき工程で入った水素による破損(内因形水素ぜい化)を取り上げています。リスクが生じる条件は、高い引張強さまたは硬さ、引張応力、鋼に吸収された水素の3つが同時にそろうことです。
水素は、電気めっきやその前処理の酸洗いで鋼に入り込みます。硬さが高いほど影響を受けやすいため、規格は強度区分ごとに対策を分けています。
ISO 4042:2022の表3(ISO 898-1のボルト類)の区分は次のとおりです。
10.9未満は、追加の工程検証・製品試験もベーキングも不要です。10.9は、追加の工程検証・製品試験またはベーキングが必要です(製造業者の選択)。12.9は、追加の工程検証・製品試験に加えてベーキングが必要です。
JIS B 1044は2024年2月に、このISO 4042:2022の一致規格(IDT)として改正されています。
ベーキングは、めっき後に加熱して水素を追い出す処理です。
温度と時間は、規格の推奨を踏まえて、部品の硬さやめっきの種類に応じてめっき業者・ボルトメーカーが決めるもので、使う側が自己判断で設定する条件ではありません。
前処理にも注意が必要です。改正前のJIS B 1044:2001の附属書は、硬さ385HV以上または強度区分12.9以上の部品は酸洗いしないほうがよいとしていました。
ブラストやアルカリによるさび除去のような、酸を使わない方法が好ましいという内容です。
同じ附属書には、推奨されるベーキングがすべての場合に水素ぜい化を完全に防ぐとは想定しないほうがよい、という注意も書かれています。
JIS B 1051:2014にも、12.9について「製造業者の技量、使用環境及び締付け方法を考慮しなければならない」との規定があります。そのうえで、環境によっては、めっきをしないボルトでも遅れ破壊を生じるおそれがあると注記しています。
水素はめっき工程だけでなく、使用中の腐食からも入り込むためです。
こうした事情から、12.9へのめっき処理を控えているボルトメーカーもあります。失敗知識データベースには、電気めっき後の脱水素処理を忘れた高強度ボルトが水素ぜい性で破損した事例が載っています。
黒染めの12.9を購入後にめっき業者へ出す、といった対応は避け、防錆が必要ならメーカーに相談するのが安全です。
選択肢としては、皮膜をつける工程で水素が発生しない亜鉛フレーク皮膜(JIS B 1046:2020)があります。
同規格は、この皮膜が水素ぜい化のリスクを避ける目的で、特に引張強さ1000MPa以上の高強度の締結用部品に適用されるとしています。
強度区分を1段下げ、サイズや本数で必要な軸力を確保する設計も検討の対象になります。
Q9 現場で締付トルクを決めるとき、何を確認すればよい?
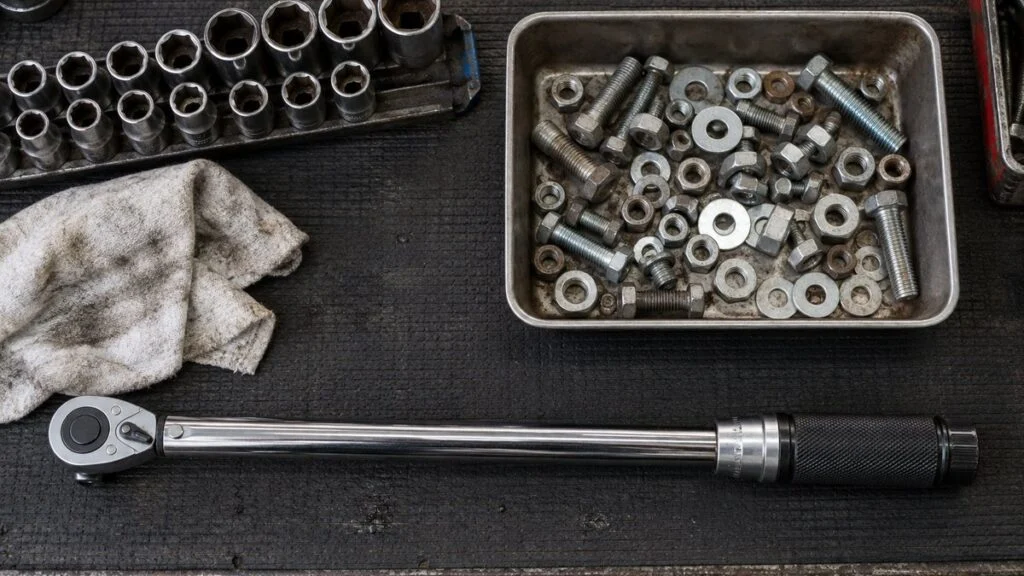
ここまでの内容を、締付け作業の前に確認する順番としてまとめます。ポイントは、トルクの数値だけを探すのではなく、その数値がどんな前提で決められたものかを一緒に確認することです。
指定値の有無から順に確認し、前提が合わないときは設計者に戻します。
※指定値がない、または指定の前提と現物の条件が合わない場合は、表から自分で選ばず設計者・メーカーに確認します。
設計側では、締付トルクを図面に指示するときに、強度区分、表面処理、潤滑の条件も合わせて書いておくと、現場が前提を取り違えにくくなります。機械図面の読み方に慣れていない人が見ても分かるよう、注記は数値だけにしないのがポイントです。
保全や組立の現場では、潤滑剤の変更やボルトの代替品への切り替えが、トルク係数を変えてしまうことがあります。表面処理が変わればトルクも見直しが必要になるため、部品の変更は設計部門と共有しておくと安全です。
量産の組立工程では、締め忘れや締付け不足がどんな不具合につながるかを、工程のFMEAで洗い出しておく方法も有効です。トルクの管理値、工具の点検頻度、記録の残し方を、リスクの大きさに合わせて決められます。
まとめ
- 強度区分は左の数字×100が呼び引張強さ、右の数字÷10が降伏応力比。8.8は800N/mm²と640N/mm²を表す
- ナットは、ボルトの強度区分の左側の数字と同じか、それより高い強度区分のものを組み合わせる
- 締付トルクと軸力の関係は T=K×F×d。トルクの90%前後は摩擦で消費され、Kは潤滑や表面処理で大きく変わる
- 締付トルク表は前提条件つきの計算例。実際の値は図面・メーカー指定値・社内基準に従い、重要部は設計者に確認する
- 緩みは軸力の低下、破断は過大締付け・疲労・遅れ破壊に分けて考える。12.9の電気めっきは規格上も特別な対策が必要
ボルトの締結は、部品の選定、表面処理、締付け作業、その後の点検までがつながって初めて成り立ちます。設計の考え方は機械設計、締付け後の点検や増し締めは設備保全の記事もあわせて読むと、全体像がつかみやすくなります。
ねじやベアリングなどの部品メーカー・商社の動向については、機械要素部品の業種ページから関連記事をご覧ください。
出典
出典・参考資料(13件)を開く出典・参考資料を閉じる
- 強度区分の表し方、表示、12.9の注意書き:JIS B 1051:2014 炭素鋼及び合金鋼製締結用部品の機械的性質-強度区分を規定したボルト,小ねじ及び植込みボルト(ISO 898-1:2013の一致規格)、日本規格協会 JIS B 1051:2014 書誌情報(2024年10月確認)
- 強度区分ごとの機械的性質の数値:JIS B 1051:2014 表3(上記)、日本ファスナー工業「共通スペック表」、由良産商「ねじの参考書」機械的性質(2)
- 強度区分の段階、ナットとの組み合わせ:由良産商「ねじの参考書」鋼製ボルト・小ねじ及び鋼製ナットの強度区分の表し方、JIS B 1052-2:2014 強度区分を規定したナット(ISO 898-2:2012)
- ステンレス鋼製ボルトの鋼種区分・強度区分:JIS B 1054-1:2013 耐食ステンレス鋼製締結用部品の機械的性質-第1部:ボルト,小ねじ及び植込みボルト(ISO 3506-1:2009)
- 改正の経緯:日本ねじ研究協会誌「JIS B 1051の改正案について」
- 締付トルクと軸力の関係、締付け管理方法:JIS B 1083:2008 ねじの締付け通則、TONE「ねじの締付け管理方法について」、池田金属工業「ねじの締付管理方法」
- トルク係数・締付け係数の参考値、締付トルクの計算式と参考表、ゆるみの分類:由良産商「ねじの参考書」適正なねじの締付け、同「締付けに関連する機械的性質と参考締付けトルク」、ミスミ「ボルトの適正締付軸力/適正締付トルク」
- 標準締付トルク(T系列)の考え方と表:東日製作所 よくある質問、同「東日トルクハンドブック」第2章 ねじ締付け
- 手動式トルクツールの許容差:JIS B 4652:2008 手動式トルクツールの要求事項及び試験方法
- ゆるみと疲労破壊:ハードロック工業「なぜ ねじはゆるむのか」、同「なぜ ねじのゆるみがボルトの疲労破壊につながるのか」、同 技術ナビ「ねじ締結体の疲労破壊対策」
- 電気めっきと水素ぜい化:日本規格協会 JIS B 1044:2024 締結用部品―電気めっき皮膜システム(ISO 4042:2022の一致規格)、ISO 4042:2022 Fasteners — Electroplated coating systems、JIS B 1044:2001 締結用部品-電気めっき(改正前)、日本ねじ研究協会 講習会案内(JIS B 1044・B 1046の改正)
- 亜鉛フレーク皮膜:JIS B 1046:2020 締結用部品-非電解処理による亜鉛フレーク皮膜システム
- 12.9へのめっきの制限、破損事例:日本ファスナー工業 Q&A、失敗知識データベース「電気メッキをした高強度ボルトが水素脆化で破損した」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント