Armatur klemmt oder fährt zu langsam? Jutai-Alarm richtig lesen
Auf dem Bedienbild einer japanischen Anlage blinkt neben dem Kennzeichen einer Auf-Zu-Armatur ein Alarm. Die Meldung lautet 渋滞 (jutai), und in Ihrem Instandhaltungsteam hat noch niemand das Wort gesehen. Wörtlich bedeutet es „Stau“ oder „Stockung“. An einer Armatur heißt es: Sie hat sich nicht so bewegt, wie die Steuerung es erwartet hat. Sie war zu langsam, blieb auf halbem Weg stehen oder erreichte die Sollstellung nie.
Die Kurzantwort: Ein Jutai-Alarm besagt, dass die erwartete Bewegung oder Stellungsrückmeldung ausgeblieben ist. Häufig wird dabei geprüft, ob Stellbefehl und Rückmeldung innerhalb einer eingestellten Zeit zusammenpassen. Im Deutschen entspricht das etwa einer Laufzeit- oder Stellzeitüberwachung, einem Laufzeitfehler oder einer Abweichung zwischen Befehl und Rückmeldung. Im Englischen sind „valve travel timeout“, „failure to open/close“ und „stroke time alarm“ üblich. Der Alarm allein beweist nicht, dass die Armatur festsitzt. Auch Probleme bei der Antriebsluft, der Spannungsversorgung, dem Steuersignal oder den Endlagenschaltern, die „auf“ oder „zu“ melden, können Befehl und Rückmeldung auseinanderlaufen lassen.
Dieser Leitfaden erklärt, was der Begriff abdeckt, wie Sie die Alarmbedingung lesen, welche Ursachen häufig sind, in welcher Reihenfolge Sie eingrenzen und was Sie den japanischen Lieferanten fragen sollten. Er beschreibt, was zu prüfen ist und wer entscheidet. Die Verfahren und Sicherheitsregeln Ihres Betriebs haben immer Vorrang.
Inhalt
- Was „Jutai“ in einer japanischen Armaturenmeldung bedeutet
- So lesen Sie die Alarmbedingung
- Häufige Ursachen für Klemmen und langsame Hübe
- Was Sie prüfen, wenn der Alarm kommt
- Ursache beheben und Wiederholung verhindern
- Checkliste und Fragen an den japanischen Lieferanten
- Grenzen dieses Leitfadens
- FAQ
- Quellen
Was „Jutai“ in einer japanischen Armaturenmeldung bedeutet
Eine automatische Armatur (jidōben, 自動弁) wird von einem elektrischen, pneumatischen oder hydraulischen Stellantrieb bewegt und öffnet, schließt oder drosselt einen Strömungsweg. Der Teil, der den Befehl aus der Leitwarte sendet, und der Teil, der den Kegel tatsächlich bewegt, sind über Leitungen, Druckluftschläuche oder beides verbunden.
Japanische Ingenieure verwenden „jutai“ auf zwei Arten. Manchmal ist es ein Sammelbegriff für eine Armatur, die verspätet oder unruhig fährt. Manchmal ist es der Name einer bestimmten Meldung im Überwachungssystem. In beiden Fällen hat sich die Armatur nicht so bewegt oder ihre Stellung nicht so zurückgemeldet, wie der Befehl es erwartet. Die genaue Alarmbedingung steht in der Steuerungslogik der jeweiligen Anlage und muss dort geprüft werden.
| Japanischer Begriff | Bedeutung | Mögliche Bezeichnungen in deutsch- oder englischsprachigen Systemen |
|---|---|---|
| 渋滞 (jutai) | Armatur zu langsam, auf halbem Weg stehen geblieben oder in der Sollstellung nicht zurückgemeldet | Laufzeitfehler, Stellzeitüberwachung, Stellungsfehler; englisch: valve travel timeout, failure to open / failure to close, stroke time alarm, command/feedback discrepancy |
| 開指令 / 閉指令 (kai shirei / hei shirei) | Befehl AUF / Befehl ZU | Stellbefehl AUF / ZU (Ausgang) |
| 全開 / 全閉 (zenkai / zenpei) | Vollständig offen / vollständig geschlossen | Endlage AUF / ZU |
| 確認信号 (kakunin shingo) | Rückmeldesignal der Armatur | Stellungsrückmeldung, Endlagenrückmeldung; in manchen Systemen „answerback“ |
| 固着 (kochaku) | Festsitzen, Festfressen | Klemmen, Festsitzen der Spindel |
| 手元 / 遠方 (temoto / enpo) | Bedienung vor Ort / aus der Ferne | Wahlschalter Ort / Fern |
Leitsysteme anderer Hersteller setzen denselben Gedanken unter anderen Namen um. Der VLV-Block von Foxboro löst einen Timeout-Alarm aus, wenn der geforderte Ventilzustand nicht innerhalb einer einstellbaren Zeit mit dem erfassten übereinstimmt. Rockwells PVLV-Anweisung (PlantPAX) unterscheidet einen „Full Stall“ (Armatur hat ihre Ausgangslage nie verlassen) von einem „Transit Stall“ (Armatur hat sich bewegt, das Ziel aber nicht rechtzeitig erreicht). Diese Unterscheidung hilft auch bei einem Jutai-Alarm, wie der Rest dieses Leitfadens zeigt.
Auf-Zu-Armaturen und Stellventile
Bei einer Auf-Zu-Armatur (ON-OFF-Armatur) tritt typischerweise Folgendes auf: Der Befehl AUF geht raus, aber die Rückmeldung „Endlage AUF“ kommt nicht. Oder der Befehl ZU geht raus, und „Endlage ZU“ wird nicht gemeldet. Eine Armatur, die sich gar nicht in Bewegung setzt, und eine, die sich bewegt, aber vor der Endlage stehen bleibt, weisen auf unterschiedliche Stellen hin.
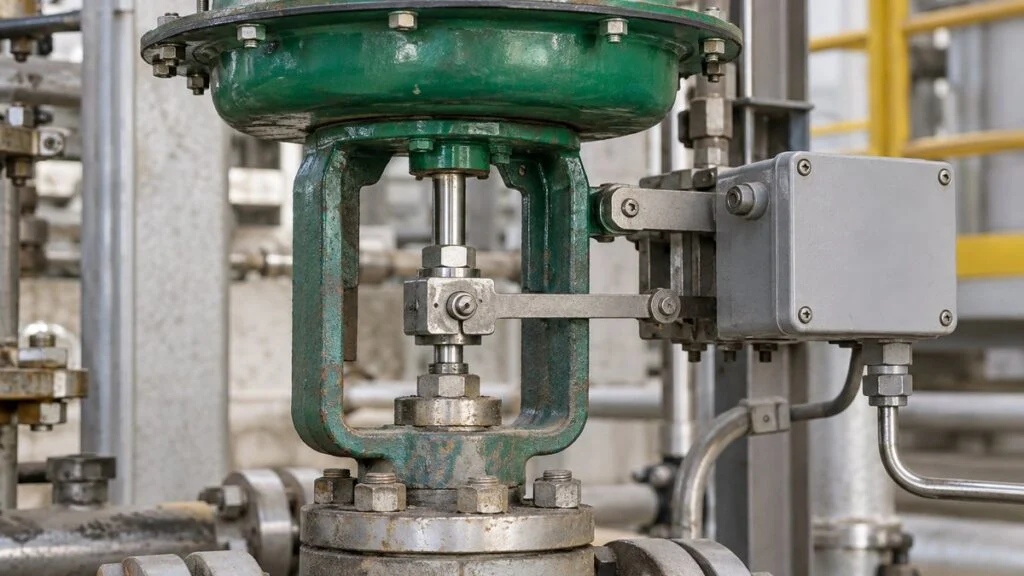
Ein Stellventil (Regelarmatur, chōsetsuben, 調節弁) arbeitet auch in Zwischenstellungen. Hier zeigt sich das Problem darin, dass die Ist-Stellung einem steigenden Stellbefehl hinterherhinkt oder dass die Armatur springt, obwohl sie in kleinen Schritten fahren sollte. Stick-Slip (Haft-Gleit-Effekt), bei dem die Spindel abwechselnd haftet und rutscht, ist ein Hinweis auf Reibung.
Auch wenn der Befehl korrekt ist, prüfen Sie getrennt, ob Ist-Stellung und Durchfluss ihm folgen. Vier Größen helfen Ihnen zu erkennen, wo die Realität von der Erwartung abwich: Stellbefehl, Ist-Stellung, Stellungsrückmeldung und Prozessergebnis.
Das elektrische Signal ist der Befehl, die Druckluft ist die Antriebsenergie. Scrollen Sie seitwärts, um die ganze Abbildung zu sehen.
Vereinfachte Darstellung einer typischen Anordnung, einschließlich des Rückmeldesignals zum Leitsystem, wenn ein Stellungsgeber vorhanden ist. Auf-Zu-Armaturen arbeiten oft mit Magnetventil und Endlagenschaltern; die Gerätetechnik ist also unterschiedlich.
Die Trennung von Befehl und Energiequelle erklärt, warum eine Armatur ein gültiges Stromsignal erhalten kann und sich trotzdem nicht bewegt: Ohne Zuluft passiert nichts.
Endlagenschalter bestätigen, dass die Armatur eine Endlage erreicht hat. Sie bestätigen nicht direkt, dass Medium durch die Armatur strömt. Prüfen Sie Spindel und Kupplung sowie die Trends von Durchfluss und Druck, bevor Sie den Anlagenzustand allein aus der Anzeige beurteilen.
Protokollieren Sie jedes Ereignis mit Anlagen- und Armaturenkennzeichen und notieren Sie den Prozessschritt. „Öffnet nicht“ nur beim Anfahren, nur nach dem Warmlaufen oder nur in einer Richtung grenzt die Ursache deutlich ein.
So lesen Sie die Alarmbedingung
Auf-Zu-Armaturen: Befehl und Rückmeldung müssen innerhalb einer eingestellten Zeit übereinstimmen
Manche Systeme überwachen Auf-Zu-Armaturen, indem sie prüfen, ob die passende Rückmeldung (AUF oder ZU) innerhalb einer festgelegten Zeit nach dem Befehl eintrifft. Wenn der Alarm kommt, klären Sie anhand des Logikplans, welches Signal den Zeitgeber startet und welcher Kontakt ihn stoppt.
Nehmen wir eine hypothetische Regel an: „Alarm, wenn der Kontakt Endlage AUF 3 s nach dem Befehl AUF nicht geschlossen hat.“ Geht der Befehl bei t = 2 s raus und erreicht die Armatur ihre Endlage bei t = 6 s, dauerte der Hub 4 s. Die Frist lief bei t = 5 s ab, der Alarm löst also aus.
Eine schematische Kurve, keine Messdaten. Sie nimmt an, dass die Armatur die Endlage AUF erreicht und die Rückmeldung im selben Moment eintrifft.
Senkrechte Achse 0/50/100 %, waagerechte Achse 0–8 s. Prüfen Sie in der tatsächlichen Steuerungsspezifikation, wie der Alarm gehalten und zurückgesetzt wird und was bei zurückgenommenem Befehl geschieht.
Die reale Zeit enthält mehrere Verzögerungen: Ausgabe der Steuerung, Umschaltung des Magnetventils, Hub des Antriebs, Schließen des Endlagenschalters und Eingangsverarbeitung. Vergleichen Sie nicht den Klickzeitpunkt des Bedieners am Bildschirm mit dem Befehlszeitpunkt in der SPS (speicherprogrammierbare Steuerung, die die Logik ausführt). Legen Sie beide auf dieselbe Zeitbasis.
Die Überwachungszeit richtet sich nach Armaturentyp und Nennweite, den Versorgungsbedingungen und der Zeit, die der Prozess verträgt. Ist sie zu lang, werden Fehler spät erkannt. Ist sie zu kurz, lösen auch normale Hübe den Alarm aus. Die Einstellung sollte aus den Auslegungsdaten und den Inbetriebnahmeprotokollen stammen.
Prüfen Sie auch, was geschieht, wenn der Befehl AUF mitten im Hub zurückgenommen oder auf Vor-Ort-Bedienung umgeschaltet wird. Läuft der Zeitgeber weiter, obwohl der Grund für den Hub entfallen ist, kann der Alarm aus Gründen ablaufen, die mit einem Armaturendefekt nichts zu tun haben.
Wenn die Bildschirmhistorie nur grob aufzeichnet, kann sie einen Kontakt übersehen, der nur kurz geschlossen war. Klären Sie, was ein Trend mit Sekundenauflösung und das interne Ereignisprotokoll der Steuerung tatsächlich zeigen können, und berücksichtigen Sie diese Grenzen in Ihrer Bewertung.
Liefert Ihr Stellungsregler oder Feldgerät Diagnosemeldungen nach NAMUR NE 107 (Ausfall, Funktionskontrolle, außerhalb der Spezifikation, Wartungsbedarf), ordnen Sie den Jutai-Alarm zusätzlich dieser Meldung zu. Beide Informationen zusammen grenzen die Ursache besser ein als jede für sich.
Stellventile: Abweichung zwischen Stellbefehl und Ist-Stellung
Bei einem Stellventil schauen Sie über die Endlagenkontakte hinaus. Beobachten Sie die Differenz zwischen Stellbefehl und Ist-Stellung, die Verzögerung der Reaktion und wiederholtes Stehenbleiben mit anschließendem Sprung. Beurteilen Sie nicht nur nach der Höhe der Abweichung. Notieren Sie, wie lange sie anhielt und ob sie sich beim Öffnen und Schließen unterscheidet.
Wenn 4–20 mA linear einem Stellbefehl von 0–100 % zugeordnet sind, entsprechen 12 mA einem Befehl von 50 %. Dieser umgerechnete Wert sagt nur, wie das Eingangssignal interpretiert wird. Er ist weder die tatsächliche Stellung noch der Durchfluss.
Das Einschleifen eines Messgeräts in die Stromschleife erfordert die passende Qualifikation, ein Verfahren und eine Prüfung der Prozessfolgen. Planen Sie die Messung so, dass das Signal nicht unterbrochen wird.
Ob ein steigender Stellbefehl die Armatur öffnet oder schließt, hängt von ihrer Spezifikation ab: direkte oder inverse Wirkrichtung sowie „normally open“ (NO) oder „normally closed“ (NC). Leitungsbruch, Ausfall der Spannung und Verlust der Zuluft sind nicht derselbe Fehler. Klären Sie für jeden Fall getrennt, in welche Stellung die Armatur fährt (Sicherheitsstellung).
Beispiel: Bei einem Stellbefehl von 50 % und einer Ist-Stellung von 45 % beträgt die Abweichung 5 Prozentpunkte des vollen Hubs. Verwechseln Sie das nicht mit „10 % des Befehlswerts“, einer anderen Darstellung. Legen Sie die überwachte Abweichung nach der Definition in der Spezifikation fest.
Häufige Ursachen für Klemmen und langsame Hübe
Reibung und Antriebskupplung
Zu fest angezogene oder gealterte Stopfbuchspackung sowie eine riefige oder korrodierte Spindel oder Führung erhöhen den Widerstand gegen die Spindelbewegung. Wenn Befehl oder Luftdruck erst ansteigen müssen, bevor sich die Armatur bewegt, und die Stellung dann plötzlich springt, liegt Reibung nahe.
Prüfen Sie auch die Kupplung zwischen Stellantrieb und Spindel auf Lockerheit oder Versatz sowie Antriebsteile wie Getriebe. Der Antrieb kann sich bewegen, ohne dass die Bewegung an der Armatur ankommt. Seien Sie deshalb sicher, wo das Rückmeldesignal abgegriffen wird und welches Bauteil Sie tatsächlich geprüft haben.
Halten Sie getrennt fest, ob die Armatur nur am Hubanfang schwer geht, über den ganzen Hub langsam ist oder kurz vor der Stellung ZU stehen bleibt. Die benötigte Kraft oder das Drehmoment ändert sich über den Hub; die Nennleistung des Antriebs allein belegt deshalb keine ausreichende Reserve.
Prinzipschnitt einer Hubarmatur (Ventil mit geradliniger Spindelbewegung). Keine Anleitung, die Armatur im Betrieb zu zerlegen oder die Packung zu lösen.
Auch die Bedienungsanleitung der Azbil-Stellventile AGVB/AGVM trennt zwei Symptome. Schwergängige Bewegung weist auf Ablagerungen oder verhärtete Packung hin, völlige Bewegungslosigkeit auf Fressen oder einen eingeklemmten Gegenstand. Fassen Sie nicht jedes Symptom als „festsitzend“ zusammen. Notieren Sie Richtung und Stellung, in der es auftritt, denn das ermöglicht die Eingrenzung.
Spannungsversorgung, Steuerkreise und Stellungsrückmeldung
Prüfen Sie bei einer elektrisch angetriebenen Armatur auf Leitungsbruch, Unterspannung, lose Klemmen und ausgelöste Schutzeinrichtungen. Kontrollieren Sie außerdem den Wahlschalter Ort/Fern und die Verriegelungen, die die Bewegung freigeben. Verfolgen Sie nach einer Bedienung am Bildschirm, ob der Ausgang tatsächlich im Feld angekommen ist.
Im Rückmeldekreis kommen ein falsch eingestellter Schalter, ein schlechter Kontakt, ein Leitungsbruch oder eine falsche Eingangskonfiguration infrage. Ist die Armatur erkennbar ganz offen und fehlt nur die Rückmeldung AUF, prüfen Sie den Rückmeldekreis, bevor Sie versuchen, die Armatur weiter zu fahren.
Werden ein Kontakt für ZU und einer für AUF verwendet, ist bei manchen Aufbauten während der Fahrt keiner von beiden geschlossen. Ob das System auch alarmiert, wenn beide Kontakte gleichzeitig geschlossen sind, hängt von der Anlagenspezifikation ab. Entscheiden Sie nicht allein anhand der Kontaktbezeichnungen, welche Kombinationen normal sind.
Auch eine pneumatische Armatur hängt an elektrischen Signalen von Magnetventil und Stellungsregler. „Elektrisch oder pneumatisch?“ ist deshalb keine brauchbare Entweder-oder-Frage. Verfolgen Sie, wie weit die Kette kam: Befehl, Umschaltung, Ausgangsdruck, Spindelbewegung, Rückmeldeeingang.
Luftversorgung, Abluft und Schmierung
Bei einer pneumatischen Armatur kann der Netzdruck normal sein und die Versorgung trotzdem nicht mithalten, etwa durch einen verstopften Filter, eine Leckage oder unterdimensionierte Schläuche und Bauteile. Erfassen Sie den Druckabfall während des Hubs und vergleichen Sie ihn mit dem Wert im Stillstand.
Vereinfachte Darstellung eines doppeltwirkenden Zylinders bei Bewegung in eine Richtung. Schlauchführung und Drosseleinstellungen entnehmen Sie dem tatsächlichen Schaltplan.
Eine verstopfte Abluftdrossel oder ein verstopfter Schalldämpfer verhindert, dass die Luft aus der Gegenkammer entweicht, und kann den Hub verlangsamen. Prüfen Sie Zuluft- und Abluftweg anhand der Gerätespezifikation, bevor Sie den Versorgungsdruck zum Ausgleich erhöhen.
Auch Wasser, Öl und Staub in der Luft beeinflussen die Funktion der Bauteile. Prüfen Sie die Luftqualität gegen die Anforderungen des konkret eingesetzten Magnetventils und Stellungsreglers; als Bezugsrahmen dient häufig die Einteilung der Reinheitsklassen nach ISO 8573-1. Welche Klasse zulässig ist, legt der Gerätehersteller fest.
Fehlende Schmierung verursacht nur dort Probleme, wo Schmierung vorgesehen ist, und nicht jede automatische Armatur braucht Öl. Manche Bauteile sind für ölfreien Betrieb ausgelegt, andere sollten gar nicht geölt werden. Prüfen Sie Schmierstellen, Ölsorte, Menge und Schmierhistorie in der Anleitung.
Die gemeinsamen Vorsichtshinweise von SMC für Magnetventile erklären, dass manche Produkte ohne Schmierung betrieben werden können, dass eine einmal begonnene Schmierung nicht wieder eingestellt werden sollte und dass zu viel Öl Fehlfunktionen verursachen kann. Vermeiden Sie die Pauschallösung „läuft schlecht, also Öl nachfüllen“.
Fremdkörper in der Armatur
Zunder oder andere Fremdkörper in der Armatur können die Führung blockieren oder sich zwischen Kegel und Sitz festsetzen. Neben dem Stehenbleiben auf halbem Weg kann Medium auch dann durchtreten, wenn die Armatur geschlossen erscheint. Bewerten Sie Stellung und Dichtheit als getrennte Fragen; für die Dichtheitsprüfung kommen je nach Armaturenart z. B. Leckageklassen nach DIN EN 60534-4 oder Prüfungen nach DIN EN 12266-1 in Betracht, die Vorgabe machen Besteller und Hersteller.
Druckverlust in der Leitung und Differenzdruck an der Armatur
Ein hoher Druckverlust in der Rohrleitung führt zu geringem Durchfluss, bedeutet aber nicht für sich genommen, dass die Spindel stehen geblieben ist. Stimmt die Ist-Stellung mit dem Befehl überein und ist der Durchfluss trotzdem gering, prüfen Sie Vordruck, Leitungswiderstand, Verstopfung des Schmutzfängers und die Kapazität der Armatur.
Überschreitet dagegen der Differenzdruck an der Armatur ihre Spezifikation, kann der Antrieb die Strömungskraft möglicherweise nicht überwinden, und die Armatur erreicht die Stellung ZU nicht. Trennen Sie den Druckverlust der gesamten Leitung vom Differenzdruck an der Armatur und erfassen Sie die Drücke auf beiden Seiten in dem Betriebspunkt, in dem das Problem auftritt.
Eine größere Armatur beseitigt einen Jutai-Alarm nicht zwangsläufig. Betrachten Sie benötigten Durchfluss, Betriebsöffnung, Differenzdruck und Antriebsleistung gemeinsam.
Was Sie prüfen, wenn der Alarm kommt
Die folgende Reihenfolge beschreibt, was zu klären ist und wer entscheidet. Sie ist keine Arbeitsanweisung. Es gelten die Verfahren, das Freigabesystem und die Absicherungsregeln Ihres Betriebs sowie die Gefährdungsbeurteilung nach Betriebssicherheitsverordnung (BetrSichV).
- Daten sichern. Speichern Sie Alarmzeit, Zustände von Befehl und Rückmeldung, Feldstellung sowie Durchfluss, Druck und Temperatur desselben Zeitfensters, bevor ein Alarm-Reset oder ein erneuter Versuch sie überschreibt. So unterscheiden Sie „das Signal kam nie an“ von „die Armatur fuhr verspätet“.
- Mit dem Betrieb klären, ob die Armatur bewegt werden darf. Stimmen Sie mit dem Anlagenfahrer ab, ob ein Probehub sicher ist und ob die Anlage mit der Armatur in der jetzigen Stellung gehalten werden kann. Bei Armaturen in Kühlung, Beheizung oder Eduktzufuhr kann ein Probehub im Feld ein neues Problem auslösen. Gehört die Armatur zu einer Sicherheitsfunktion (z. B. nach DIN EN 61511), stimmen Sie jede Änderung zusätzlich mit der dafür zuständigen Stelle ab.
- Armatur und Absperrgrenze bestätigen. Verfolgen Sie Armatur und Absperrgrenze im R&I-Fließbild (Rohrleitungs- und Instrumentenfließbild, Symbole z. B. nach DIN EN ISO 10628-2 oder Werksnorm). Gleichen Sie das Kennzeichen in der Zeichnung mit dem im Feld ab und prüfen Sie Umgehungen, Rückströmung und weitere Zuspeisungen.
- Prüfen und Eingreifen trennen. Planen Sie Sichtprüfungen und die Durchsicht von Aufzeichnungen getrennt von Arbeiten mit Handbetätigung, Verdrahtungsänderung oder Zerlegen. Vor dem Zerlegen sperren Sie Medium, Spannung sowie Luft- oder Hydraulikversorgung ab. Bauen Sie Restdruck und Federkraft nach Anleitung ab und prüfen Sie, ob heiße Teile abgekühlt sind. Für elektrische Arbeiten gelten die fünf Sicherheitsregeln (DIN VDE 0105-100).
Zuerst aufzeichnen und den Zustand prüfen. Jede Arbeit mit Eingriff gehört in einen Stillsetzungs- und Absperrplan.
Sicherungs- und Absperrmethoden richten sich nach den Arbeitsverfahren der jeweiligen Anlage. Prüfungen unter Spannung oder Druck sind ein eigener Schritt, der erst nach dem Zusammenbau und nach Bestätigung erfolgt, dass sich niemand im Gefahrenbereich aufhält.
Sind die Daten gesichert, entscheiden Sie anhand der Beobachtung, wo Sie als Nächstes suchen. Derselbe Alarm kann auf sehr unterschiedliche Stellen hinweisen.
| Beobachtung | Als Nächstes prüfen |
|---|---|
| Der Befehl erreicht das Feld nicht | Wahlschalter Ort/Fern, Freigaben, Ausgang und Verdrahtung |
| Der Befehl kommt an, aber der Antrieb bewegt sich nicht | Spannungs- oder Luftversorgung, Schutzeinrichtungen, Magnet-/Wegeventil, Antrieb |
| Der Antrieb bewegt sich, aber die Armatur folgt nicht | Kupplung, Reibung, Fremdkörper, Differenzdruck |
| Die Armatur steht im Feld in der Endlage, aber der Rückmeldeeingang fehlt | Lage des Endlagenschalters, Kontakte, Verdrahtung und Eingang |
| Die Ist-Stellung stimmt, aber der Durchfluss ist gering | Vordruck, Leitungswiderstand, Schmutzfänger, Kapazität der Armatur |
Ursache beheben und Wiederholung verhindern
Prüfen, Schmieren und Fremdkörper entfernen nach Herstellervorgabe
Vergleichen Sie bei der regelmäßigen Inspektion Stellzeit, Leckage, ungewöhnliche Geräusche, Versorgungsdruck und instabile Rückmeldung mit den Werten aus dem gesunden Zustand. Legen Sie das Prüfintervall nach Betriebsbedingungen und Herstellerangaben fest und notieren Sie Veränderungen bezogen auf die Zahl der Hübe und nach langen Stillstandszeiten.
Schmieren Sie nur die vorgesehenen Stellen mit dem vorgesehenen Öl oder Fett und prüfen Sie Anforderungen auf der Prozessseite, etwa bei Lebensmittel- oder Sauerstoffeinsatz. Wer die Packung lockert oder Öl einsprüht, nur damit die Armatur leichter geht, kann Leckagen oder Werkstoffschäden verursachen.
Bei Verdacht auf Fremdkörper sollten Sie „im Betrieb mehrfach fahren, um sie herauszuspülen“ nicht zur Standardmaßnahme machen. Klären Sie, was das Produkt zulässt und wie sich das auf den Prozess auswirkt. Falls nötig, setzen Sie still, sperren ab, bauen die Armatur aus und prüfen Sitz und Führung auf Beschädigungen und Ablagerungen.
Ein vorgeschalteter Schmutzfänger (Sieb) verringert den Fremdkörpereintrag, aber ein feineres Sieb ist nicht automatisch besser. Prüfen Sie Maschenzahl, Maschenweite und Druckverlust und gleichen Sie die Anforderung der geschützten Armatur mit der Reinigungsfreundlichkeit ab.
Kehren Fremdkörper nach der Siebreinigung immer wieder, verfolgen Sie sie bis zur Quelle: Rost in der Rohrleitung, Bauschmutz oder Austrag aus einem Behälter. Kombinieren Sie das Spülen vor dem Anfahren mit Siebkontrollen. Allein die Reinigung der Armatur verhindert keine Wiederholung.
Rohrleitung, Luftversorgung und Elektrik korrigieren, dann erneut prüfen
Prüfen Sie auf der Luftseite auf Leckagen und Knicke, verstopfte Filter, Kapazität von Druckregler und Schlauch sowie den Abluftweg. Eine Änderung von Druck oder Drossel wirkt sich auf Stellgeschwindigkeit und Antriebskraft aus; klären Sie deshalb zuerst den zulässigen Bereich und die geforderte Leistung.
Prüfen Sie auf der Prozessseite Differenzdruck und benötigten Durchfluss und korrigieren Sie zu hohen Differenzdruck, Verstopfungen in der Leitung oder eine falsch dimensionierte Armatur. Wird ein größerer Antrieb oder eine geänderte Einstellung gebraucht, nennen Sie dem Hersteller die Betriebsbedingungen und lassen Sie sich die Zulässigkeit bestätigen, einschließlich der zulässigen Belastungen von Spindel und Sitz.
Prüfen Sie auf der elektrischen Seite nacheinander Klemmen, Spannungsversorgung, Befehlsausgang und Rückmeldeeingang und reparieren Sie die fehlerhafte Stelle. Überbrücken Sie keine Schutzeinrichtungen oder Verriegelungen, nur um den Alarm zu löschen. Klären Sie, warum das System die Bewegung nicht freigibt.
Testen Sie nach der Reparatur, wenn sich niemand im Gefahrenbereich aufhält und das Gerät zusammengebaut ist, beide Fahrtrichtungen. Prüfen Sie Stellzeit, Rückmeldekontakte, Zwischenstellungen, geforderte Dichtheit und Prozessauswirkungen und dokumentieren Sie geänderte Einstellungen und Prüfbedingungen.
Prüfen Sie nach einem Test ohne Last auch den Einfluss realer Betriebstemperaturen und Differenzdrücke. Halten Sie fest, wie sich die Prüfbedingungen vom Betrieb unterscheiden, beobachten Sie die Betriebspunkte, in denen das Problem am ehesten wiederkehrt, und bestätigen Sie, dass die Maßnahme wirkt.
Setzen Sie Luftdruck oder Ort/Fern-Einstellungen, die Sie für den Test geändert haben, vor der Übergabe auf den freigegebenen Betriebszustand zurück. Dokumentieren Sie, was repariert wurde und was unbestätigt bleibt, damit die nächste Schicht die Armatur nicht allein nach Vorhandensein oder Fehlen eines Alarms beurteilt.
Checkliste und Fragen an den japanischen Lieferanten
Checkliste Jutai-Alarm
- Alarmzeit, Armaturenkennzeichen und Prozessschritt notiert
- Befehl, Rückmeldung und Feldstellung vor Reset oder erneutem Versuch gesichert
- Alarmlogik geklärt: Welches Signal startet den Zeitgeber, welcher Kontakt stoppt ihn, wie lang ist die Überwachungszeit?
- Full Stall (nie bewegt) oder Transit Stall (bewegt, nicht angekommen) bestimmt
- Richtung festgehalten: öffnen, schließen oder beide
- Muster festgehalten: nur beim Anfahren, nur im warmen Zustand, nur in bestimmten Betriebspunkten
- Wahlschalter Ort/Fern und Freigabeverriegelungen geprüft
- Versorgungsdruck der Luft im Stillstand und während des Hubs erfasst
- Abluftweg, Schalldämpfer und Drosseln geprüft
- Einstellung der Endlagenschalter, Kontakte und Verdrahtung gegen die tatsächliche Stellung geprüft
- Differenzdruck an der Armatur mit ihrer Spezifikation verglichen
- Schmierbedarf vor jeder Ölzugabe in der Anleitung bestätigt
- Mit dem Betrieb abgestimmt, bevor die Armatur gefahren wird; Absperrung vor jedem Zerlegen geplant
- Erneuter Test in beiden Richtungen, Einstellungen zurückgesetzt, Ergebnisse dokumentiert
Fragen an die japanische Seite
- Wie lautet die Alarmbedingung für 渋滞 (jutai) an dieser Armatur genau? Welches Signal startet den Zeitgeber, welcher Kontakt beendet ihn, und wie lang ist die Überwachungszeit?
- Wie wurde die Überwachungszeit festgelegt? Welche Stellzeiten wurden bei der Inbetriebnahme aufgezeichnet?
- Wird der Alarm gehalten? Wie wird er zurückgesetzt, und was geschieht, wenn der Befehl zurückgenommen oder auf Vor-Ort-Bedienung umgeschaltet wird?
- Gibt es einen eigenen Alarm, wenn beide Endlagenschalter gleichzeitig geschlossen sind oder keiner von beiden?
- In welche Stellung fährt die Armatur bei Luftverlust, Spannungsverlust und Signalverlust?
- Braucht das Magnetventil oder der Antrieb Schmierung? Wenn ja: welches Öl, wo und wie viel?
- Wie hoch ist der maximal zulässige Differenzdruck für diese Armatur und diesen Antrieb?
- Ist Handbetätigung zulässig, und unter welchen Bedingungen (zum Beispiel vorheriges Abschalten der Spannung)?
- Gibt es Diagnosemeldungen des Stellungsreglers (zum Beispiel nach NAMUR NE 107), und wie hängen sie mit dem Jutai-Alarm zusammen?
Muster für eine Anfrage per E-Mail
Betreff: Armatur [Kennzeichen] – Jutai-Alarm (Laufzeitüberwachung): Alarmlogik und Stellzeitdaten
Sehr geehrte/r [Name],
an der Armatur [Kennzeichen] in [Anlage/Prozessschritt] tritt ein Alarm 渋滞 (jutai) auf. Er trat am [Datum, Uhrzeit] während des [Öffnens/Schließens] auf. Der Befehl wurde um [Uhrzeit] ausgegeben, die Rückmeldung [AUF/ZU] kam um [Uhrzeit] / blieb aus.
Für die Fehlersuche bitten wir Sie um:
1. die Alarmlogik dieser Armatur (Startsignal des Zeitgebers, Endkontakt, Überwachungszeit, Verhalten bei Halten und Zurücksetzen)
2. die bei der Inbetriebnahme aufgezeichneten Stellzeiten
3. die Sicherheitsstellungen bei Verlust von Luft, Spannung und Signal
4. die Schmieranforderungen für Magnetventil und Antrieb
5. den maximal zulässigen Differenzdruck
Vielen Dank und freundliche Grüße
[Ihr Name]
Grenzen dieses Leitfadens
- Was ein Jutai-Alarm überwacht, welche Signale den Zeitgeber starten und stoppen und wie lang die Überwachungszeit ist, unterscheidet sich je nach Anlage, Lieferant und Leitsystem. Logikpläne und Spezifikationen der Anlage haben Vorrang.
- Die Überwachungszeit von 3 s, die Zuordnung von 4–20 mA und das Beispiel 50 % gegen 45 % sind frei gewählte Werte zur Veranschaulichung, keine Empfehlungen.
- Die genannten Prüfungen beschreiben, was zu klären ist, nicht wie die Arbeit auszuführen ist. Absperren, Sichern, Arbeiten unter Spannung oder Druck und Arbeiten in explosionsgefährdeten Bereichen richten sich nach Ihren Verfahren und den geltenden Vorschriften (z. B. BetrSichV, DGUV).
- Verweise auf Normen (NAMUR NE 107, ISO 8573-1, DIN EN 60534-4, DIN EN 12266-1, DIN EN ISO 10628-2, DIN EN 61511, DIN VDE 0105-100) sind Orientierungshilfen. Ob und wie sie für Ihre Armatur gelten, klären Sie mit Hersteller oder Lieferant.
- Schmierung, Luftqualität und zulässige Belastungen hängen vom konkreten Produkt ab. Bestätigen Sie sie in der Herstelleranleitung.
FAQ
Behebt eine längere Überwachungszeit einen Jutai-Alarm?
Nein. Ist die Zeit tatsächlich zu kurz eingestellt, sollte sie überprüft werden, aber eine längere Zeit lässt die Armatur nicht schneller fahren. Vergleichen Sie die Stellzeit mit Daten aus gesundem Zustand und mit der Zeit, die der Prozess braucht. Dokumentieren Sie Begründung und Testergebnisse jeder neuen Einstellung, damit die Änderung keinen Fehler verdeckt.
Soll ich eine schwergängige Armatur ölen?
Nicht automatisch. Manche Bauteile sind für ölfreien Betrieb ausgelegt oder sollten nicht geölt werden. Finden Sie heraus, wo die Reibung auftritt und warum, prüfen Sie die vorgesehenen Schmierstellen, Ölsorte und Menge und beheben Sie Korrosion, Verformung oder Fremdkörper an ihrer Ursache.
Ist die Armatur in Ordnung, wenn sie sich von Hand bewegen lässt?
Nicht unbedingt. Die Bewegung von Hand prüft weder die Ausgangsleistung des Antriebs noch die Signale noch das Verhalten der Armatur unter Differenzdruck; das muss getrennt getestet werden. Klären Sie in der Anleitung, ob Handbetätigung zulässig ist und unter welchen Bedingungen. Die Anleitung der Azbil AGVB/AGVM verlangt zum Beispiel, vor der Handbetätigung die Spannung abzuschalten.
Bedeutet ein Endlagenschalter AUF, dass Medium strömt?
Nein. Ein Endlagenschalter bestätigt, dass das Bauteil, an dem er montiert ist, eine Stellung erreicht hat. Durchfluss misst er nicht. Prüfen Sie Zulauf, andere Armaturen und Verstopfungen und bestätigen Sie Durchfluss und Druck mit geeigneten Messgeräten.
Kann ich die Luftseite ausschließen, wenn der Versorgungsdruck normal ist?
Nein. Ein normaler Druck im Stillstand kann einen Druckabfall im Hub, eine verstopfte Abluft oder eine innere Leckage verdecken. Prüfen Sie Versorgungs- und Ausgangsdruck, während sich die Armatur bewegt, sowie Zuluft- und Abluftweg.
Quellen
- Symptome und Prüfung von Stellventilen (Störungstabelle, Handbetätigung): Azbil, Bedienungsanleitung für elektrische Einsitz-Stellventile mit Kopfführung AGVB/AGVM (Japanisch)
- Stellungsregler mit Diagnosefunktionen: Azbil, „Valve positioner with diagnostic functions“ (Japanisch)
- Stellventildiagnose für zustandsorientierte Instandhaltung: Azbil, Stellventildiagnose zur Unterstützung der zustandsorientierten Instandhaltung (Japanisch)
- Schmierung, Luftversorgung und Restdruck: SMC, gemeinsame Vorsichtshinweise für 3-/4-/5-Wege-Magnetventile (Japanisch)
- Druckabfall und verstopfte Filter und Schalldämpfer: SMC, Bedienungsanleitung 5-Wege-Magnetventil
- Spindelkorrosion und Beispiele zur Stopfbuchse: TLV, technische Daten Faltenbalgventil (Japanisch/Englisch)
- Timeout-Alarm beim Vergleich von geforderter und erfasster Ventilstellung: Schneider Electric (Foxboro), Produktdatenblatt VLV-Ventilblock (Englisch)
- Full-Stall- und Transit-Stall-Alarme: Rockwell Automation, Anweisung Process Valve (PVLV) (Englisch)
Originalartikel auf JapanischDieser Leitfaden beruht auf einem MONOSCOPE-Artikel für Leser in Japan: 自動弁の渋滞とは?動かない・遅い原因と警報条件の見方
Über die Redaktion
 MONOSCOPE-RedaktionFOUNDER & EDITOR
Rund zehn Jahre bei einem Anlagenhersteller und einem Anlagenbauunternehmen in Angebot, Konstruktion und Inbetriebnahme von Anlagen tätig, danach Wechsel ins Online-Marketing. Berät heute B2B-Hersteller zu ihren Websites und hilft ihnen, Produkte und Technik verständlich zu erklären. Besitzt die japanischen staatlichen Lizenzen als Energy Manager und als Elektro-Chefingenieur der dritten Klasse.
Betreibt seit 2017 einen Technik-Blog (über 500 Artikel) und einen japanischsprachigen YouTube-Kanal mit rund 20.000 Abonnenten. Jeder Leitfaden entsteht aus der Perspektive der japanischen Werkshalle und wird mit den zitierten Normen abgeglichen.


