ভালভ আটকে যাওয়া বা ধীর চলা: জাপানি jutai অ্যালার্ম কীভাবে পড়বেন
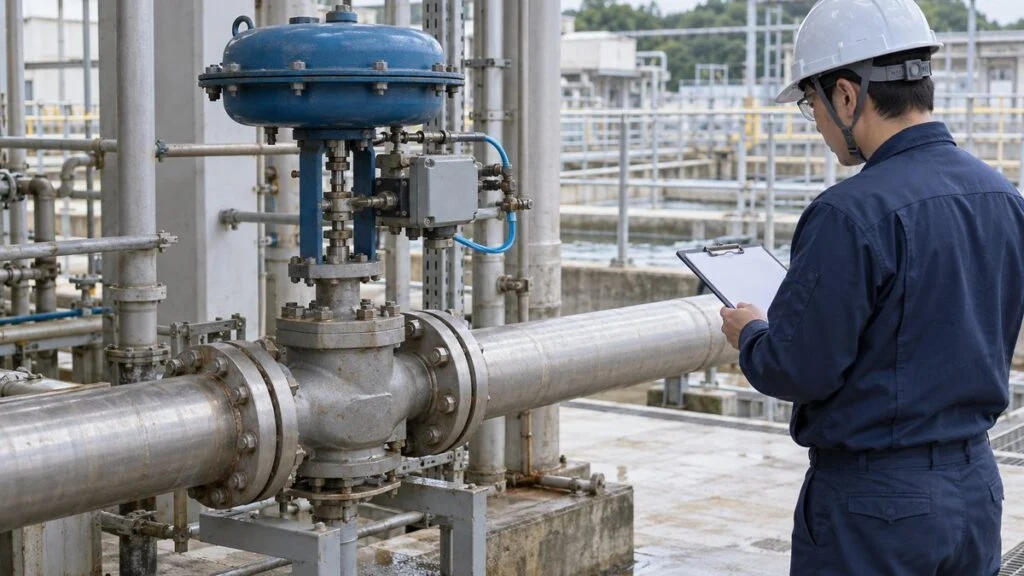
ধরুন, জাপানে তৈরি একটি ইউনিটের অপারেটর স্ক্রিনে একটি অন-অফ ভালভের ট্যাগের পাশে অ্যালার্ম জ্বলছে। লেবেলে লেখা 渋滞 (jutai), এবং আপনার মেইনটেন্যান্স টিমের কেউ শব্দটি আগে দেখেনি। শব্দটির আক্ষরিক অর্থ "ট্রাফিক জ্যাম"।
ভালভের ক্ষেত্রে এর মানে, ভালভ কন্ট্রোল সিস্টেমের প্রত্যাশামতো চলেনি। সে ধীর চলেছে, মাঝপথে থেমেছে, অথবা কমান্ড করা অবস্থানে পৌঁছায়নি।
সংক্ষেপে: jutai অ্যালার্মের মানে, প্রত্যাশিত নড়াচড়া বা পজিশন কনফার্মেশন আসেনি। একটি প্রচলিত সেটআপে দেখা হয়, নির্দিষ্ট সময়ের মধ্যে কমান্ড আর পজিশন ফিডব্যাক মিলেছে কি না। ইংরেজিতে একই ধারণাকে বলা হয় valve travel timeout, failure to open/close, stroke time alarm বা command/feedback discrepancy। শুধু অ্যালার্ম দেখে বলা যায় না যে ভালভ আটকে গেছে। চালানোর এয়ার, পাওয়ার সাপ্লাই, কন্ট্রোল সিগন্যাল, অথবা খোলা/বন্ধ নিশ্চিত করা লিমিট সুইচে সমস্যা থাকলেও কমান্ড আর ফিডব্যাক মেলে না।
এই গাইডে আছে শব্দটির পরিধি, অ্যালার্মের শর্ত পড়ার উপায়, প্রধান কারণ, কারণ ছাঁটাই করার ক্রম এবং জাপানি সাপ্লায়ারকে কী জিজ্ঞেস করবেন। এখানে কী দেখতে হবে আর সিদ্ধান্ত কে নেবে, তা বলা হয়েছে। আপনার প্ল্যান্টের পদ্ধতি ও নিরাপত্তা নিয়ম সবসময় আগে।
সূচিপত্র
জাপানি ভালভ অ্যালার্মে "jutai" মানে কী
অটোমেটিক ভালভ (jidō-ben) ইলেকট্রিক অ্যাকচুয়েটর, অথবা নিউম্যাটিক বা হাইড্রোলিক অ্যাকচুয়েটর দিয়ে চলে। এটি ফ্লুইডের পথ খোলে, বন্ধ করে বা থ্রটল করে। কন্ট্রোল রুম থেকে কমান্ড পাঠানোর অংশ আর ভালভ প্লাগকে সত্যিই নড়ানোর অংশ ওয়্যারিং, এয়ার টিউবিং বা দুটোর মাধ্যমে যুক্ত থাকে।
জাপানি ইঞ্জিনিয়াররা jutai শব্দটি দুইভাবে ব্যবহার করেন। কখনো এটি সাধারণ কথা: ভালভ দেরিতে বা অস্থিরভাবে চলছে। কখনো এটি মনিটরিং সিস্টেমের নির্দিষ্ট একটি অ্যালার্মের নাম। দুই ক্ষেত্রেই ভালভ কমান্ডের প্রত্যাশামতো চলেনি, বা পজিশন কনফার্ম করেনি। অ্যালার্মের সঠিক শর্ত প্রতিটি প্ল্যান্টের কন্ট্রোল লজিকের বিষয়, তাই সেখানেই যাচাই করুন।
স্ক্রিন বা ড্রয়িংয়ে প্রথমে যে শব্দগুলো আটকে দেয়, সেগুলো নিচের টেবিলে রোমান অক্ষরের উচ্চারণ ও ইংরেজি নামসহ দেওয়া হলো।
| জাপানি শব্দ | অর্থ | ইংরেজি সিস্টেমে যে নাম দেখতে পারেন |
|---|---|---|
| 渋滞 (jutai) | ভালভ ধীর, মাঝপথে থেমে গেছে, বা কমান্ড করা অবস্থানে নিশ্চিত হয়নি | Valve travel timeout, failure to open / failure to close, stroke time alarm, command/feedback discrepancy |
| 開指令 / 閉指令 (kai shirei / hei shirei) | ওপেন কমান্ড / ক্লোজ কমান্ড | Open / close command (output) |
| 全開 / 全閉 (zenkai / zenpei) | ফুলি ওপেন / ফুলি ক্লোজড | Open / closed limit, end position |
| 確認信号 (kakunin shingo) | ভালভ থেকে আসা কনফার্মেশন সিগন্যাল | Position feedback, limit switch input; কোনো কোনো সিস্টেমে answerback |
| 固着 (kochaku) | আটকে যাওয়া, সিজ হয়ে যাওয়া | Valve sticking, seized stem |
| 手元 / 遠方 (temoto / enpo) | লোকাল / রিমোট অপারেশন | Local / remote selector |
অন্য ভেন্ডরের কন্ট্রোল সিস্টেমে একই ধারণা ভিন্ন নামে থাকে। Foxboro-র VLV ব্লকে অনুরোধ করা ভালভ অবস্থা ব্যবহারকারীর ঠিক করা সময়ের মধ্যে সেন্সড অবস্থার সঙ্গে না মিললে টাইমআউট অ্যালার্ম আসে। Rockwell-এর PlantPAX PVLV ইনস্ট্রাকশন "full stall" (ভালভ আদি অবস্থান ছেড়ে নড়েইনি) আর "transit stall" (নড়েছে, কিন্তু সময়মতো লক্ষ্যে পৌঁছায়নি) আলাদা করে। এই ভাগটি jutai অ্যালার্মের জন্যও কাজের, যা পরের অংশগুলোতে দেখা যাবে।
অন-অফ ভালভ ও কন্ট্রোল ভালভ
অন-অফ ভালভে সাধারণ সমস্যা হলো, ওপেন কমান্ড গেছে কিন্তু ফুলি-ওপেন কনফার্মেশন ফেরেনি। অথবা ক্লোজ কমান্ড গেছে কিন্তু ফুলি ক্লোজড কনফার্ম হয়নি। যে ভালভ একেবারেই নড়েনি আর যে ভালভ নড়েছে কিন্তু শেষ প্রান্তের আগে থেমে গেছে, তাদের ক্ষেত্রে দেখার জায়গা আলাদা।
কন্ট্রোল ভালভ মাঝামাঝি ওপেনিংয়েও কাজ করে। এখানে সমস্যা দেখা দেয় কমান্ড বাড়লেও আসল পজিশন পিছিয়ে থাকায়, অথবা ছোট ধাপে নড়ার কথা থাকলেও ভালভ লাফিয়ে যাওয়ায়। স্টিক-স্লিপ (stick-slip) হলো স্টেম একবার আটকে আবার হঠাৎ পিছলে যাওয়া। এটি ঘর্ষণের সম্পৃক্ততার একটি ইঙ্গিত।
কমান্ড ঠিক থাকলেও আলাদা করে দেখুন, আসল পজিশন ও ফ্লো তা অনুসরণ করছে কি না। সমস্যাকে চারভাগে ভাগ করলে বোঝা যায় বাস্তবতা কোথায় প্রত্যাশা থেকে সরেছে: কমান্ড, আসল পজিশন, পজিশন ফিডব্যাক সিগন্যাল এবং প্রসেসের ফলাফল।
ইলেকট্রিক্যাল সিগন্যাল হলো কমান্ড, কমপ্রেসড এয়ার হলো চালানোর শক্তি। পুরো চিত্র দেখতে পাশে স্ক্রল করুন।
একটি প্রচলিত বিন্যাসের সরল চিত্র। পজিশন ট্রান্সমিটার লাগানো থাকলে কন্ট্রোল সিস্টেমে যাওয়া ফিডব্যাক সিগন্যালও দেখানো হয়েছে। অন-অফ ভালভে প্রায়ই সোলেনয়েড ভালভ ও লিমিট সুইচ ব্যবহার হয়, তাই যন্ত্রসজ্জা ভিন্ন হতে পারে।
কমান্ড আর শক্তির উৎস আলাদা করলে বোঝা যায়, ভালভ বৈধ কারেন্ট সিগন্যাল পেয়েও কেন না নড়তে পারে। সাপ্লাই এয়ার না থাকলে কিছুই হয় না।
লিমিট সুইচ নিশ্চিত করে যে ভালভ শেষ প্রান্তে পৌঁছেছে। ভালভের ভেতর দিয়ে ফ্লুইড যাচ্ছে কি না, তা এটি সরাসরি নিশ্চিত করে না। শুধু ইন্ডিকেশন দেখে প্ল্যান্টের অবস্থা বিচার করার আগে স্টেম ও লিংকেজ এবং ফ্লো ও প্রেশারের ট্রেন্ড দেখুন।
প্রতিটি ঘটনা ইকুইপমেন্ট ট্যাগ ও ভালভ ট্যাগসহ লগ করুন এবং কোন প্রসেস ধাপে ঘটল তা লিখুন। "খুলছে না" যদি শুধু স্টার্টআপে, শুধু ইউনিট গরম হওয়ার পরে, বা শুধু এক দিকে ঘটে, তাহলে কারণ সংকীর্ণ করা সহজ হয়।
অ্যালার্মের শর্ত কীভাবে পড়বেন
অন-অফ ভালভ: নির্দিষ্ট সময়ের মধ্যে কমান্ড ও ফিডব্যাক মিলতে হবে
কিছু সিস্টেম অন-অফ ভালভ এভাবে মনিটর করে: কমান্ডের পর নির্দিষ্ট সময়ের মধ্যে সংশ্লিষ্ট খোলা বা বন্ধ কনফার্মেশন আসে কি না। অ্যালার্ম জ্বললে লজিক ডায়াগ্রামে দেখুন, কোন সিগন্যাল থেকে টাইমার শুরু হয় আর কোন কন্টাক্ট তাকে থামায়।
একটি কাল্পনিক নিয়ম ধরা যাক: "ওপেন কমান্ডের পর 3 সেকেন্ডের মধ্যে ফুলি-ওপেন কন্টাক্ট না এলে অ্যালার্ম"। কমান্ড t = 2 সেকেন্ডে গেল আর ভালভ t = 6 সেকেন্ডে ফুলি ওপেন হলো, তাহলে লেগেছে 4 সেকেন্ড। ডেডলাইন ছিল t = 5 সেকেন্ড, তাই অ্যালার্ম ট্রিপ করে।
এটি বোঝানোর জন্য আঁকা তরঙ্গরেখা, মাপা ডেটা নয়। ধরা হয়েছে, ভালভ ফুলি ওপেনে পৌঁছানোর মুহূর্তেই কনফার্মেশনও আসে।
উল্লম্ব অক্ষ 0/50/100%, আনুভূমিক অক্ষ 0–8 সেকেন্ড। অ্যালার্ম কীভাবে ল্যাচ ও রিসেট হয় এবং কমান্ড বাতিল হলে কী হয়, তা আসল কন্ট্রোল স্পেসিফিকেশনে দেখুন।
আসল সময়ের মধ্যে কয়েকটি বিলম্ব থাকে: কন্ট্রোল আউটপুট, সোলেনয়েড ভালভের সুইচিং, অ্যাকচুয়েটরের চলা, লিমিট সুইচের কন্টাক্ট হওয়া এবং ইনপুট প্রসেসিং। স্ক্রিনে অপারেটরের ক্লিকের সময়কে PLC-র (প্রোগ্রামেবল লজিক কন্ট্রোলার, যা লজিক চালায়) ভেতরের কমান্ড সময়ের সঙ্গে মেলাবেন না। দুটিকেই একই টাইম বেসে রাখুন।
টাইমআউট ঠিক হয় ভালভের ধরন ও সাইজ, সাপ্লাইয়ের অবস্থা এবং প্রসেস যে সময় সহ্য করতে পারে তার ওপর। বেশি লম্বা হলে ত্রুটি ধরা পড়ে দেরিতে, বেশি ছোট হলে স্বাভাবিক স্ট্রোকেও অ্যালার্ম আসে। সেটিং ডিজাইনের শর্ত ও কমিশনিং রেকর্ড থেকে নেওয়া উচিত।
স্ট্রোকের মাঝপথে ওপেন কমান্ড বাতিল হলে বা ভালভ লোকাল অপারেশনে চলে গেলে কী হয়, তাও দেখুন। চলার কারণ শেষ হয়ে যাওয়ার পরেও টাইমার চলতে থাকলে ভালভের ত্রুটি ছাড়াই অ্যালার্ম টাইমআউট হয়ে যেতে পারে।
স্ক্রিনের হিস্টোরি মোটা ব্যবধানে লগ হলে মুহূর্তের জন্য কন্টাক্ট লেগে যাওয়ার ঘটনা মিস হতে পারে। এক সেকেন্ড রেজোলিউশনের ট্রেন্ড এবং কন্ট্রোলারের ভেতরের ইভেন্ট লগে আসলে কী পড়া যায় তা জেনে নিন। সিদ্ধান্তে এই সীমাবদ্ধতা ধরে রাখুন।
কন্ট্রোল ভালভ: কমান্ড ও আসল পজিশনের ডেভিয়েশন
কন্ট্রোল ভালভে শুধু শেষ প্রান্তের কন্টাক্ট নয়, দেখুন পজিশন কমান্ড ও আসল পজিশনের পার্থক্য, সাড়া দেওয়ার দেরি এবং বারবার থেমে লাফিয়ে যাওয়া। শুধু ডেভিয়েশনের পরিমাণ দেখে সিদ্ধান্ত নেবেন না। কতক্ষণ স্থায়ী হলো এবং খোলা ও বন্ধ করার দিকে আলাদা কি না, তা লিখে রাখুন।
4–20 mA যদি 0–100% পজিশন কমান্ডে রৈখিকভাবে ম্যাপ করা থাকে, তাহলে 12 mA মানে 50% কমান্ড। এই রূপান্তরিত মান শুধু বলে ইনপুট সিগন্যালকে কীভাবে ব্যাখ্যা করা হচ্ছে। এটি আসল ভালভ পজিশন বা ফ্লো নয়।
লুপে মিটার যুক্ত করতে যোগ্যতা, পদ্ধতি এবং প্রসেসের ওপর প্রভাবের যাচাই লাগে। পরিমাপের জন্য সিগন্যাল যেন কেটে না যায়, সেভাবে পরিকল্পনা করুন।
কমান্ড বাড়লে ভালভ খুলবে না বন্ধ হবে, তা ভালভের স্পেসিফিকেশনের ওপর নির্ভর করে: ডাইরেক্ট না রিভার্স অ্যাকশন, আর নরমালি ওপেন (NO) না নরমালি ক্লোজড (NC)। তার ছিঁড়ে যাওয়া, পাওয়ার চলে যাওয়া এবং সাপ্লাই এয়ার হারানো একই ত্রুটি নয়। প্রতিটি ক্ষেত্রে ভালভ কোন অবস্থানে যায়, তা আলাদা করে নিশ্চিত করুন।
যেমন কমান্ড 50% আর আসল পজিশন 45% হলে ডেভিয়েশন পুরো স্ট্রোকের 5 পার্সেন্টেজ পয়েন্ট। এটিকে "কমান্ড মানের 10%" বলে গুলিয়ে ফেলবেন না, কারণ প্রকাশের ধরন আলাদা। যে ডেভিয়েশন মনিটর করছেন, তা স্পেসিফিকেশনের সংজ্ঞার সঙ্গে মিলিয়ে নিন।
ভালভ আটকে যাওয়া বা ধীর চলার সাধারণ কারণ
ঘর্ষণ ও অ্যাকচুয়েটরের সংযোগ
প্যাকিং বেশি টাইট বা নষ্ট হলে, এবং স্টেম বা গাইডে আঁচড় বা ক্ষয় থাকলে, স্টেমের চলায় বাধা বাড়ে। ভালভ নড়ার আগে কমান্ড বা এয়ার প্রেশার বাড়াতে হয় এবং নড়া শুরু হলেই পজিশন হঠাৎ লাফিয়ে যায়, এমন হলে ঘর্ষণের সন্দেহ করুন।
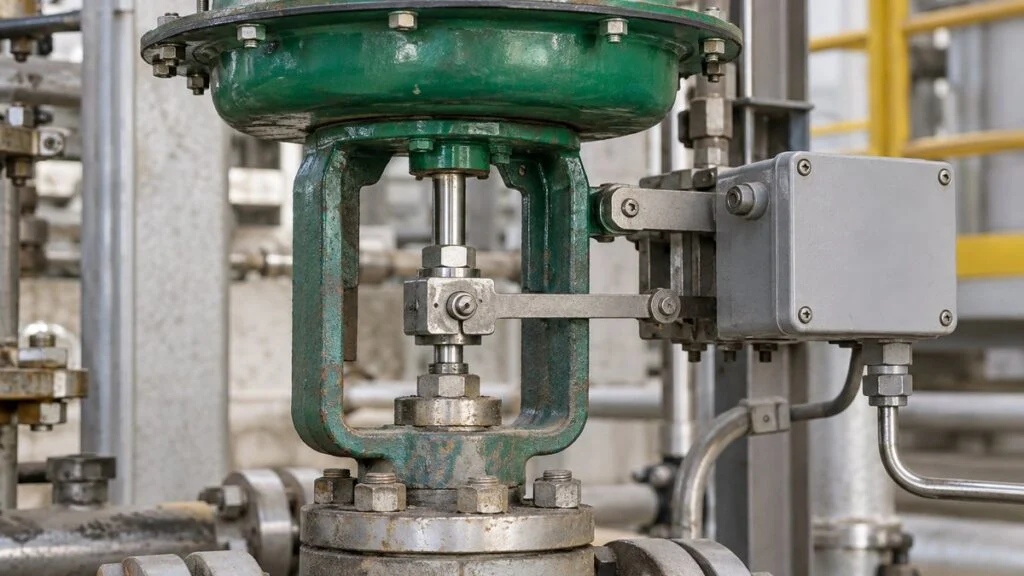
অ্যাকচুয়েটর আর স্টেমের মাঝের কাপলিং (সংযোগ) ঢিলা বা সরে গেছে কি না দেখুন। গিয়ারের মতো ড্রাইভ পার্টসও পরীক্ষা করুন। অ্যাকচুয়েটর চললেও গতি ভালভ পর্যন্ত না পৌঁছাতে পারে। তাই ফিডব্যাক সিগন্যাল কোথা থেকে নেওয়া হয় এবং আপনি আসলে কোন পার্ট দেখেছেন, তা স্পষ্ট রাখুন।
ভালভ কি শুধু চলা শুরুর সময় ভারী, পুরো স্ট্রোকে ধীর, নাকি বন্ধ হওয়ার ঠিক আগে থেমে যায়, তা আলাদাভাবে লিখুন। স্ট্রোকের বিভিন্ন জায়গায় দরকারি বল বা টর্ক বদলায়। তাই শুধু অ্যাকচুয়েটরের রেটেড আউটপুট দেখে মার্জিন যথেষ্ট বলা যায় না।
লিনিয়ার-মোশন (স্লাইডিং-স্টেম) ভালভের ধারণাভিত্তিক সেকশন। চলার সময় ভালভ খোলা বা প্যাকিং ঢিলা করার নির্দেশনা এটি নয়।
Azbil-এর AGVB/AGVM কন্ট্রোল ভালভের ইনস্ট্রাকশন ম্যানুয়ালও দুই উপসর্গ আলাদা করে। চলা ঢিলেমি দেখা দিলে ইঙ্গিত থাকে জমা ময়লা বা শক্ত হয়ে যাওয়া প্যাকিংয়ের দিকে। একেবারে না নড়লে ইঙ্গিত থাকে গ্যালিং বা কিছু আটকে যাওয়ার দিকে। সব উপসর্গকে "আটকে গেছে" বলে এক করবেন না। কোন দিকে ও কোন পজিশনে ঘটে তা লিখুন, কারণ তাতেই কারণ আলাদা করা যায়।
পাওয়ার, কন্ট্রোল সার্কিট ও পজিশন ফিডব্যাক
মোটরচালিত ভালভে দেখুন তার ছেঁড়া, কম ভোল্টেজ, ঢিলা টার্মিনাল এবং ট্রিপ করা প্রোটেকটিভ ডিভাইস। লোকাল/রিমোট সিলেক্টর এবং চলার অনুমতি দেওয়া ইন্টারলকও দেখুন। অপারেটর স্ক্রিনে অপারেট করার পর আউটপুট সত্যিই ফিল্ডে পৌঁছেছে কি না, তা অনুসরণ করুন।
পজিশন ফিডব্যাক সার্কিটে সন্দেহের তালিকায় থাকে সুইচের ভুল অ্যাডজাস্টমেন্ট, খারাপ কন্টাক্ট, ছেঁড়া তার বা ভুল ইনপুট সেটিং। ভালভ স্পষ্টতই ফুলি ওপেন কিন্তু শুধু ওপেন কনফার্মেশন নেই, এমন হলে ভালভকে আরও চালানোর চেষ্টার আগে ফিডব্যাক সার্কিট পরীক্ষা করুন।
ক্লোজড কন্টাক্ট ও ওপেন কন্টাক্ট দুটোই ব্যবহার হলে, কিছু সেটআপে ভালভ চলার সময় কোনোটিই লাগে না। দুটি কন্টাক্ট একসঙ্গে লাগলেও অ্যালার্ম হবে কি না, তা প্ল্যান্টের স্পেসিফিকেশনের ওপর নির্ভর করে। শুধু কন্টাক্টের নাম দেখে কোন সংমিশ্রণ স্বাভাবিক তা ধরে নেবেন না।
নিউম্যাটিক ভালভও সোলেনয়েড ভালভ ও পজিশনারে ইলেকট্রিক্যাল সিগন্যালের ওপর নির্ভর করে। তাই "ইলেকট্রিক না এয়ার?" ধরনের এক বা অন্য প্রশ্ন কাজের নয়। দেখুন সিকোয়েন্স কতদূর গেছে: কমান্ড, সুইচিং, আউটপুট এয়ার প্রেশার, স্টেমের নড়াচড়া এবং ফিডব্যাক ইনপুট।
এয়ার সাপ্লাই, এক্সহস্ট ও লুব্রিকেশন
নিউম্যাটিক ভালভে হেডার প্রেশার স্বাভাবিক থাকলেও ফিল্টার জ্যাম, লিক, বা সরু টিউব ও যন্ত্রাংশের কারণে সাপ্লাই তাল রাখতে না পারে। স্ট্রোকের সময়কার প্রেশার ড্রপ লিখে রাখুন এবং বিশ্রামে থাকা অবস্থার রিডিংয়ের সঙ্গে তুলনা করুন।
ডবল-অ্যাক্টিং সিলিন্ডারের এক দিকে চলার সরল চিত্র। টিউবিং ও ফ্লো-কন্ট্রোল সেটিং আসল সার্কিট ড্রয়িংয়ে দেখুন।
এক্সহস্টের রেস্ট্রিক্টর বা সাইলেন্সার জ্যাম হলে উল্টো দিকের চেম্বার থেকে এয়ার বেরোতে পারে না এবং স্ট্রোক ধীর হয়। সাপ্লাই প্রেশার বাড়িয়ে পুষিয়ে নেওয়ার আগে যন্ত্রের স্পেসিফিকেশনের সঙ্গে মিলিয়ে সাপ্লাই ও এক্সহস্ট দুই পথই দেখুন।
এয়ারের পানি, তেল ও ধুলোও যন্ত্রাংশের কাজে প্রভাব ফেলে। আপনার ব্যবহৃত সোলেনয়েড ভালভ ও পজিশনারের চাহিদার সঙ্গে মিলিয়ে এয়ারের মান দেখুন।
লুব্রিকেশনের অভাব শুধু সেসব জায়গায় সমস্যা করে, যেখানে লুব্রিকেশন প্রয়োজন। সব অটোমেটিক ভালভে তেল লাগে না। কিছু যন্ত্র তেল ছাড়া চলার জন্য তৈরি, আর কিছুতে তেল দেওয়াই উচিত নয়। ম্যানুয়ালে লুব্রিকেশন পয়েন্ট, তেলের ধরন, পরিমাণ এবং লুব্রিকেশনের ইতিহাস দেখুন।
SMC-র সোলেনয়েড ভালভের সাধারণ সতর্কতায় বলা আছে, কিছু পণ্য লুব্রিকেশন ছাড়া ব্যবহার করা যায়। তবে একবার তেল দেওয়া শুরু করলে তা বন্ধ করা উচিত নয়, আর বেশি তেল দিলে ত্রুটি ঘটতে পারে। "ভালভ ভালো চলছে না, তাই তেল দিই" ধরনের সবার জন্য এক সমাধান এড়িয়ে চলুন।
ভালভের ভেতরে ময়লা
ভালভের ভেতরে স্কেল বা অন্য বাইরের কণা গাইড আটকে দিতে পারে, বা প্লাগ ও সিটের মাঝে চেপে বসতে পারে। ভালভ মাঝপথে থামা ছাড়াও, বন্ধ দেখালেও ফ্লুইড লিক হতে পারে। পজিশন আর সিটের টাইটনেস আলাদা প্রশ্ন হিসেবে মূল্যায়ন করুন।
লাইনের প্রেশার লস বনাম ভালভের দুই পাশের ডিফারেনশিয়াল প্রেশার
পাইপিংয়ে প্রেশার লস বেশি হলে ফ্লো কম হয়, কিন্তু তাতে বোঝা যায় না যে স্টেম নড়া বন্ধ করেছে। আসল পজিশন কমান্ডের সঙ্গে মিলছে অথচ ফ্লো কম, এমন হলে সাপ্লাই প্রেশার, লাইনের রেজিস্ট্যান্স, স্ট্রেইনার জ্যাম এবং ভালভের ক্যাপাসিটি দেখুন।
অন্যদিকে ভালভের দুই পাশের ডিফারেনশিয়াল প্রেশার স্পেসিফিকেশন ছাড়ালে অ্যাকচুয়েটর ফ্লুইডের বলকে হারাতে না পারে, আর ভালভ ফুলি ক্লোজড হতে না-ও পারে। পুরো লাইনের প্রেশার লস আর ভালভের দুই পাশের ডিফারেনশিয়াল আলাদা রাখুন। সমস্যা ঘটা অপারেটিং পয়েন্টে দুই পাশের প্রেশার লিখে রাখুন।
বড় ভালভ লাগালেই jutai অ্যালার্ম সারে, এমন নয়। প্রয়োজনীয় ফ্লো, অপারেটিং ওপেনিং, ডিফারেনশিয়াল প্রেশার এবং অ্যাকচুয়েটরের সামর্থ্য একসঙ্গে পর্যালোচনা করুন।
অ্যালার্ম এলে প্রথমে কী নিশ্চিত করবেন
নিচের ক্রমে বলা আছে কী নিশ্চিত করবেন এবং সিদ্ধান্ত কে নেবে। এটি কাজের নির্দেশনা নয়। আপনার প্ল্যান্টের পদ্ধতি, পারমিট সিস্টেম এবং লকআউট/ট্যাগআউট (LOTO) নিয়ম মেনে চলুন।
- ডেটা সংরক্ষণ করুন। অ্যালার্মের সময়, কমান্ড ও ফিডব্যাকের অবস্থা, ফিল্ডের পজিশন এবং একই সময়ের ফ্লো, প্রেশার ও তাপমাত্রা সেভ করুন। অ্যালার্ম রিসেট বা পুনরায় চেষ্টা করলে এগুলো মুছে যেতে পারে, তার আগেই করুন। এতে বোঝা যায়, সিগন্যাল পৌঁছায়নি, না ভালভ দেরিতে নড়েছে।
- ভালভ নড়ানো যাবে কি না, অপারেশন টিমের সঙ্গে ঠিক করুন। ভালভ স্ট্রোক করা নিরাপদ কি না, এবং ভালভ যেখানে আছে সেখানে রেখেই ইউনিট ধরে রাখা যায় কি না, অপারেটরদের সঙ্গে নিশ্চিত করুন। কুলিং, হিটিং বা রিঅ্যাক্ট্যান্ট ফিডের ভালভে ফিল্ডে পরীক্ষামূলক স্ট্রোক নতুন সমস্যা তৈরি করতে পারে।
- ভালভ ও আইসোলেশনের সীমা নিশ্চিত করুন। P&ID-তে (পাইপিং ও ইনস্ট্রুমেন্টেশন ডায়াগ্রাম) ভালভ ও আইসোলেশন সীমা অনুসরণ করুন। ড্রয়িংয়ের ট্যাগ ফিল্ডের ট্যাগের সঙ্গে মেলান এবং বাইপাস, ব্যাকফ্লো ও অন্য সাপ্লাই উৎস আছে কি না দেখুন।
- পরীক্ষা আর হস্তক্ষেপ আলাদা রাখুন। চোখে দেখা ও রেকর্ড পর্যালোচনার কাজ আলাদা পরিকল্পনা করুন। ম্যানুয়াল অপারেশন, ওয়্যারিং পরিবর্তন বা খুলে ফেলার কাজ আলাদা। খোলার আগে প্রসেস ফ্লুইড, পাওয়ার এবং এয়ার বা হাইড্রোলিক সাপ্লাই আইসোলেট করুন। জমে থাকা প্রেশার ও স্প্রিংয়ের বল ম্যানুয়ালের পদ্ধতিমতো ছাড়ুন এবং গরম অংশ ঠান্ডা হয়েছে কি না নিশ্চিত করুন।
আগে রেকর্ড করুন ও অবস্থা নিশ্চিত করুন। হাতে-কলমে যে কোনো কাজ শাটডাউন ও আইসোলেশন পরিকল্পনায় যাবে।
লকিং ও আইসোলেশনের পদ্ধতি প্রতিটি প্ল্যান্টের কাজের পদ্ধতি অনুযায়ী। পাওয়ার বা প্রেশার দিয়ে পরীক্ষা আলাদা ধাপ। তা শুধু আবার জোড়া লাগানো ও সবাই নিরাপদ দূরত্বে আছে নিশ্চিত হওয়ার পর করা হয়।
ডেটা সংরক্ষণের পর যা দেখলেন তা দিয়ে ঠিক করুন, এরপর কোথায় খুঁজবেন। একই অ্যালার্ম একেবারে আলাদা জায়গার দিকে ইঙ্গিত করতে পারে।
| যা দেখছেন | এরপর কী দেখবেন |
|---|---|
| কমান্ড ফিল্ডে পৌঁছাচ্ছেই না | লোকাল/রিমোট সিলেক্টর, অনুমতির শর্ত (permissive), আউটপুট ও ওয়্যারিং |
| কমান্ড পৌঁছায়, কিন্তু অ্যাকচুয়েটর নড়ে না | পাওয়ার বা এয়ার সাপ্লাই, প্রোটেকটিভ ডিভাইস, সোলেনয়েড/ডিরেকশনাল ভালভ, অ্যাকচুয়েটর |
| অ্যাকচুয়েটর নড়ে, কিন্তু ভালভ অনুসরণ করে না | কাপলিং, ঘর্ষণ, ময়লা, ডিফারেনশিয়াল প্রেশার |
| ফিল্ডে ভালভ শেষ প্রান্তে, কিন্তু ফিডব্যাক ইনপুট নেই | লিমিট সুইচের পজিশন, কন্টাক্ট, ওয়্যারিং ও ইনপুট |
| আসল পজিশন ঠিক, কিন্তু ফ্লো কম | সাপ্লাই প্রেশার, লাইনের রেজিস্ট্যান্স, স্ট্রেইনার, ভালভের ক্যাপাসিটি |
কারণ ঠিক করা ও পুনরাবৃত্তি ঠেকানো
প্রস্তুতকারকের নির্দেশমতো পরীক্ষা, লুব্রিকেশন ও ময়লা সরানো
নিয়মিত পরিদর্শনে স্ট্রোক টাইম, লিক, অস্বাভাবিক শব্দ, সাপ্লাই প্রেশার এবং অস্থির ফিডব্যাক তুলনা করুন ভালভ সুস্থ থাকার সময়ের রেকর্ডের সঙ্গে। পরিদর্শনের ব্যবধান ঠিক করুন অপারেটিং অবস্থা ও প্রস্তুতকারকের নির্দেশ থেকে। স্ট্রোকের সংখ্যা ও দীর্ঘ বন্ধ থাকার পরের পরিবর্তনও লিখে রাখুন।
লুব্রিকেশন করুন শুধু নির্দিষ্ট পয়েন্টে, নির্দিষ্ট তেল বা গ্রিজ দিয়ে। প্রসেস দিকের চাহিদাও দেখুন, যেমন খাদ্য বা অক্সিজেন সার্ভিসে। শুধু ভালভ হালকা চলার জন্য প্যাকিং ঢিলা করা বা তেল স্প্রে করলে লিক বা ম্যাটেরিয়ালের ক্ষতি হতে পারে।
ময়লা সন্দেহ হলে "সার্ভিসে থাকা অবস্থায় বারবার ভালভ চালিয়ে ময়লা বের করা" সাধারণ সমাধান বানাবেন না। পণ্য কী অনুমতি দেয় এবং প্রসেসে কী প্রভাব পড়বে, তা নিশ্চিত করুন। দরকার হলে শাটডাউন, আইসোলেট ও ভালভ খুলে সিট ও গাইডে ক্ষতি ও জমা ময়লা পরীক্ষা করুন।
আপস্ট্রিমের স্ট্রেইনার ময়লা কমায়, কিন্তু মেশ যত সূক্ষ্ম তত ভালো, তা নয়। মেশ কাউন্ট, অ্যাপারচার সাইজ ও প্রেশার ড্রপ দেখুন। সুরক্ষিত ভালভের চাহিদা আর স্ট্রেইনার পরিষ্কারের সহজতার মধ্যে ভারসাম্য রাখুন।
স্ক্রিন পরিষ্কার করার পরও ময়লা বারবার এলে উৎস পর্যন্ত যান: পাইপের মরিচা, নির্মাণকাজের অবশিষ্টাংশ বা ট্যাংক থেকে ভেসে আসা কণা। স্টার্টআপের আগে ফ্লাশিংয়ের সঙ্গে স্ক্রিন পরিদর্শন যুক্ত করুন। শুধু ভালভ পরিষ্কার করলে পুনরাবৃত্তি ঠেকে না।
পাইপিং, এয়ার সাপ্লাই ও ইলেকট্রিক্যাল দিক ঠিক করে আবার পরীক্ষা
এয়ার দিকে দেখুন লিক ও ভাঁজ, ফিল্টার জ্যাম, রেগুলেটর ও টিউবের ক্যাপাসিটি এবং এক্সহস্ট পথ। প্রেশার বা ফ্লো রেস্ট্রিক্টর বদলালে স্ট্রোকের গতি আর অ্যাকচুয়েটরের বল দুটোই বদলায়। তাই আগে নির্ধারিত সীমা আর দরকারি কর্মক্ষমতা মিলিয়ে নিন।
প্রসেস দিকে ডিফারেনশিয়াল প্রেশার ও প্রয়োজনীয় ফ্লো পুনর্বিবেচনা করুন। অতিরিক্ত ডিফারেনশিয়াল প্রেশার, লাইনের বন্ধ হয়ে যাওয়া অংশ বা ভুল ক্যাপাসিটির ভালভ ঠিক করুন। বড় অ্যাকচুয়েটর বা সেটিং পরিবর্তন লাগলে প্রস্তুতকারককে অপারেটিং অবস্থা জানিয়ে অনুমোদন নিন। স্টেম ও সিটে অনুমোদিত লোডও এর মধ্যে ধরুন।
ইলেকট্রিক্যাল দিকে টার্মিনাল, পাওয়ার সাপ্লাই, কমান্ড আউটপুট ও ফিডব্যাক ইনপুট পর্যায়ক্রমে দেখে ত্রুটির জায়গা মেরামত করুন। শুধু অ্যালার্ম মুছতে প্রোটেকটিভ ডিভাইস বা ইন্টারলক বাইপাস করবেন না। সিস্টেম কেন ভালভ চলার অনুমতি দিচ্ছে না, তা খুঁজে বের করুন।
মেরামতের পর কর্মীরা নিরাপদ দূরত্বে থাকলে এবং যন্ত্র আবার জোড়া লাগানো হলে ভালভকে খোলা ও বন্ধ দুই দিকেই পরীক্ষা করুন। স্ট্রোক টাইম, ফিডব্যাক কন্টাক্ট, মাঝামাঝি পজিশন, প্রয়োজনীয় সিট টাইটনেস এবং প্রসেসে প্রভাব দেখুন। বদলানো সেটিং ও পরীক্ষার অবস্থা রেকর্ড করুন।
নো-লোড পরীক্ষার পর বাস্তব অপারেটিং তাপমাত্রা ও ডিফারেনশিয়াল প্রেশারের প্রভাবও দেখুন। পরীক্ষা আর আসল চালানোর অবস্থার পার্থক্য তালিকা করুন। সমস্যা ফিরে আসার সম্ভাবনা বেশি, এমন অপারেটিং পয়েন্টগুলোতে নজর রেখে নিশ্চিত করুন যে সমাধান কাজ করেছে।
পরীক্ষার জন্য বদলানো এয়ার প্রেশার বা লোকাল/রিমোট সেটিং অনুমোদিত অপারেটিং অবস্থায় ফিরিয়ে হ্যান্ডওভার করুন। কী মেরামত হলো আর কী এখনো নিশ্চিত নয়, তা রেকর্ডে রাখুন। তাহলে পরের শিফট শুধু অ্যালার্ম আছে কি নেই দেখে ভালভের অবস্থা বিচার করবে না।
চেকলিস্ট ও জাপানি পক্ষকে প্রশ্ন
Jutai অ্যালার্ম চেকলিস্ট
সাইটে যাওয়ার আগে বা অ্যালার্মের পর নিচের তালিকা ধরে এগোলে কিছু বাদ পড়ার সম্ভাবনা কমে।
- অ্যালার্মের সময়, ভালভ ট্যাগ ও প্রসেস ধাপ লেখা হয়েছে
- রিসেট বা পুনরায় চেষ্টার আগে কমান্ড, ফিডব্যাক ও ফিল্ড পজিশন সেভ করা হয়েছে
- অ্যালার্ম লজিক নিশ্চিত: কোন সিগন্যালে টাইমার শুরু, কোন কন্টাক্টে শেষ এবং টাইমআউট কত
- Full stall (একেবারে নড়েনি) না transit stall (নড়েছে, পৌঁছায়নি), তা চিহ্নিত
- দিক লেখা: খোলার সময়, বন্ধ করার সময়, নাকি দুটোই
- প্যাটার্ন লেখা: শুধু স্টার্টআপে, শুধু গরম অবস্থায়, শুধু নির্দিষ্ট অপারেটিং পয়েন্টে
- লোকাল/রিমোট সিলেক্টর ও অনুমতির ইন্টারলক দেখা হয়েছে
- সাপ্লাই এয়ার প্রেশার বিশ্রামে ও স্ট্রোকের সময় রেকর্ড করা হয়েছে
- এক্সহস্ট পথ, সাইলেন্সার ও ফ্লো রেস্ট্রিক্টর দেখা হয়েছে
- লিমিট সুইচের অ্যাডজাস্টমেন্ট, কন্টাক্ট ও ওয়্যারিং আসল পজিশনের সঙ্গে মেলানো হয়েছে
- ভালভের দুই পাশের ডিফারেনশিয়াল প্রেশার তার স্পেসিফিকেশনের সঙ্গে তুলনা করা হয়েছে
- তেল দেওয়ার আগে ম্যানুয়ালে লুব্রিকেশনের প্রয়োজন নিশ্চিত করা হয়েছে
- ভালভ স্ট্রোক করার আগে অপারেশন টিমের সম্মতি, খোলার আগে আইসোলেশনের পরিকল্পনা
- দুই দিকেই পুনরায় পরীক্ষা, সেটিং আগের অবস্থায় ফেরানো ও ফল রেকর্ড করা
জাপানি পক্ষকে যেসব প্রশ্ন করবেন
- এই ভালভে 渋滞 (jutai)-এর অ্যালার্ম শর্ত ঠিক কী? কোন সিগন্যালে টাইমার শুরু হয়, কোন কন্টাক্টে শেষ হয় এবং টাইমআউট কত?
- টাইমআউট কীভাবে ঠিক করা হয়েছিল? কমিশনিংয়ের সময় কত স্ট্রোক টাইম রেকর্ড হয়েছিল?
- অ্যালার্ম কি ল্যাচ করে? রিসেট কীভাবে হয়, এবং কমান্ড বাতিল হলে বা ভালভ লোকালে গেলে কী হয়?
- দুটি লিমিট সুইচ একসঙ্গে লাগলে, বা কোনোটিই না লাগলে আলাদা অ্যালার্ম আছে কি?
- এয়ার চলে গেলে, পাওয়ার চলে গেলে এবং সিগন্যাল হারালে ভালভ কোন অবস্থানে যায়?
- সোলেনয়েড ভালভ বা অ্যাকচুয়েটরে লুব্রিকেশন লাগে কি? লাগলে কোন তেল, কোথায়, কতটা?
- এই ভালভ ও অ্যাকচুয়েটরের জন্য সর্বোচ্চ অনুমোদিত ডিফারেনশিয়াল প্রেশার কত?
- ম্যানুয়াল অপারেশনের অনুমতি আছে কি, এবং কী শর্তে (যেমন আগে পাওয়ার আইসোলেশন)?
ইমেইলের নমুনা (ইংরেজিতে পাঠানোর জন্য)
জাপানি সাপ্লাইয়ার বা সার্ভিস অফিসের সঙ্গে সাধারণত ইংরেজিতে যোগাযোগ হয়। তাই নমুনাটি ইংরেজিতে দেওয়া হলো। বন্ধনীর জায়গাগুলো নিজের তথ্য দিয়ে ভরুন।
Subject: Valve [tag number] – jutai (travel timeout) alarm: alarm logic and stroke data
Hello [name],
We are getting a 渋滞 (jutai) alarm on valve [tag number] in [unit/process step]. It occurred at [time] during [opening/closing]. The command was issued at [time], and the [open/closed] limit confirmed at [time / did not confirm].
To troubleshoot, could you send us:
1. The alarm logic for this valve (timer start signal, end contact, timeout value, latch and reset behavior)
2. The stroke times recorded at commissioning
3. The fail positions on loss of air, power, and signal
4. The lubrication requirements for the solenoid valve and actuator
5. The maximum allowable differential pressure
Thank you,
[your name]
এই গাইডের সীমা
- Jutai অ্যালার্ম কী মনিটর করে, টাইমারের শুরু ও শেষ সিগন্যাল এবং টাইমআউট মান প্ল্যান্ট, সাপ্লাইয়ার ও কন্ট্রোল সিস্টেম অনুযায়ী আলাদা। প্ল্যান্টের লজিক ডায়াগ্রাম ও স্পেসিফিকেশন অগ্রাধিকার পাবে।
- 3 সেকেন্ডের টাইমআউট, 4–20 mA ম্যাপিং এবং 50% বনাম 45% উদাহরণ বোঝানোর কাল্পনিক মান, সুপারিশ নয়।
- এখানের পরীক্ষাগুলো কী নিশ্চিত করবেন তা বলে, কীভাবে কাজ করবেন তা নয়। আইসোলেশন, লকআউট/ট্যাগআউট, পাওয়ার দিয়ে পরীক্ষা এবং বিপজ্জনক এলাকার কাজ আপনার প্ল্যান্টের পদ্ধতি ও স্থানীয় আইন মেনে হবে।
- বাংলাদেশে প্রযোজ্য আইনের দিক থেকে, বাংলাদেশ শ্রম আইন, ২০০৬-এর ষষ্ঠ অধ্যায় (নিরাপত্তা) যন্ত্রপাতির নিরাপত্তা (ধারা ৬১) নিয়ে কথা বলে। বায়ুমণ্ডলীয় চাপের ওপরে চলা প্ল্যান্টের নিরাপদ কার্যকর চাপ ছাড়ানো না হওয়ার বিধানও সেখানে আছে। সংশোধনীসহ সর্বশেষ ধারা-নম্বর ও আপনার কারখানার ক্ষেত্রে প্রযোজ্যতা কলকারখানা ও প্রতিষ্ঠান পরিদর্শন অধিদপ্তর (DIFE) বা আপনার কমপ্লায়েন্স দলের কাছে যাচাই করুন।
- এই বিষয়ে সরাসরি মিলে যাওয়া কোনো BSTI স্ট্যান্ডার্ড আমরা নিশ্চিত করতে পারিনি। স্ট্যান্ডার্ড বা সার্টিফিকেশনের প্রশ্ন থাকলে সাপ্লাইয়ার ও BSTI-র কাছে জিজ্ঞেস করুন।
- লুব্রিকেশন, এয়ারের মান ও অনুমোদিত লোড নির্দিষ্ট পণ্যের ওপর নির্ভর করে। প্রস্তুতকারকের ম্যানুয়ালে নিশ্চিত করুন।
সচরাচর জিজ্ঞাসা (FAQ)
অ্যালার্মের টাইমআউট বাড়ালে কি jutai অ্যালার্ম ঠিক হয়?
না। টাইমআউট সত্যিই বেশি ছোট হলে তা পর্যালোচনা করা উচিত, কিন্তু টাইমআউট বাড়ালে ভালভ দ্রুত চলে না। স্ট্রোক টাইমকে সুস্থ অবস্থার ডেটা ও প্রসেসের প্রয়োজনীয় সময়ের সঙ্গে তুলনা করুন। নতুন সেটিংয়ের ভিত্তি ও পরীক্ষার ফল রেকর্ড করুন, যাতে পরিবর্তনটি কোনো ত্রুটি চাপা না দেয়।
ভালভ ধীর চললে কি তেল দেব?
স্বয়ংক্রিয়ভাবে নয়। কিছু যন্ত্র তেল ছাড়া চলার জন্য তৈরি, আবার কিছুতে তেল দেওয়া উচিত নয়। ঘর্ষণ কোথায় ও কেন, তা খুঁজুন। নির্ধারিত লুব্রিকেশন পয়েন্ট, তেলের ধরন ও পরিমাণ দেখুন এবং ক্ষয়, বিকৃতি বা ময়লা থাকলে তার উৎসে ব্যবস্থা নিন।
হাতে ঘোরালে ভালভ চললে কি সব ঠিক আছে?
জরুরি নয়। হাতে নড়লে তাতে অ্যাকচুয়েটরের আউটপুট, সিগন্যাল বা প্রসেসের ডিফারেনশিয়াল প্রেশারের মধ্যে ভালভের আচরণ পরীক্ষা হয় না, তাই সেগুলো আলাদা পরীক্ষা করতে হয়। ম্যানুয়াল অপারেশনের অনুমতি আছে কি না এবং কী শর্তে, তা ম্যানুয়ালে দেখুন। যেমন Azbil AGVB/AGVM ম্যানুয়ালে ম্যানুয়াল অপারেশনের আগে পাওয়ার বন্ধ করতে বলা আছে।
ফুলি-ওপেন লিমিট সুইচ লাগলে কি ফ্লো হচ্ছে বোঝা যায়?
না। লিমিট সুইচ শুধু নিশ্চিত করে যে যে অংশে লাগানো সেটি একটি অবস্থানে পৌঁছেছে। এটি ফ্লো মাপে না। আপস্ট্রিমের সাপ্লাই, অন্য ভালভ ও ব্লকেজ দেখুন এবং উপযুক্ত যন্ত্র দিয়ে ফ্লো ও প্রেশার নিশ্চিত করুন।
সাপ্লাই এয়ার প্রেশার ঠিক থাকলে কি এয়ার দিক বাদ দেওয়া যায়?
না। বিশ্রামে স্বাভাবিক প্রেশার স্ট্রোকের সময়ের প্রেশার ড্রপ, জ্যাম হওয়া এক্সহস্ট বা ভেতরের লিক লুকিয়ে রাখতে পারে। ভালভ চলার সময় সাপ্লাই ও আউটপুট প্রেশার এবং সাপ্লাই ও এক্সহস্ট পথ দেখুন।
সূত্র
- কন্ট্রোল ভালভের উপসর্গ ও পরিদর্শন (ট্রাবলশুটিং টেবিল, ম্যানুয়াল অপারেশন): Azbil, AGVB/AGVM ইলেকট্রিক টপ-গাইডেড সিঙ্গল-সিট কন্ট্রোল ভালভের ইনস্ট্রাকশন ম্যানুয়াল (জাপানি ভাষায়)
- ডায়াগনস্টিক ফাংশনসহ ভালভ পজিশনার: Azbil, ডায়াগনস্টিক ফাংশনযুক্ত ভালভ পজিশনার (জাপানি ভাষায়)
- কন্ডিশন-বেসড মেইনটেন্যান্সের জন্য কন্ট্রোল ভালভ ডায়াগনস্টিক্স: Azbil, কন্ডিশন-বেসড মেইনটেন্যান্স সহায়ক কন্ট্রোল ভালভ ডায়াগনস্টিক্স (জাপানি ভাষায়)
- লুব্রিকেশন, এয়ার সাপ্লাই ও অবশিষ্ট প্রেশার: SMC, 3/4/5-পোর্ট সোলেনয়েড ভালভের সাধারণ সতর্কতা (জাপানি ভাষায়)
- প্রেশার ড্রপ এবং জ্যাম হওয়া ফিল্টার ও সাইলেন্সার: SMC, 5-পোর্ট সোলেনয়েড ভালভের ইনস্ট্রাকশন ম্যানুয়াল
- স্টেমের ক্ষয় ও গ্ল্যান্ডের উদাহরণ: TLV, বেলোজ ভালভের প্রযুক্তিগত তথ্য
- অনুরোধ করা ও সেন্সড ভালভ অবস্থার তুলনায় টাইমআউট অ্যালার্ম: Schneider Electric (Foxboro), VLV ভালভ ব্লক প্রোডাক্ট স্পেসিফিকেশন শিট
- Full stall ও transit stall অ্যালার্ম: Rockwell Automation, Process Valve (PVLV) ইনস্ট্রাকশন
- বাংলাদেশের শ্রম আইনে নিরাপত্তা (যন্ত্রপাতি ও চাপযুক্ত প্ল্যান্ট): Bangladesh Labour Act, 2006 (ILO NATLEX)
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: 自動弁の渋滞とは?動かない・遅い原因と警報条件の見方
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।


