वाल्व अटकना या देर से खुलना: jutai alarm का मतलब और जाँच
किसी जापानी मशीन की ऑपरेटर स्क्रीन पर on-off valve के tag के पास एक alarm चमकता है। उस पर 渋滞 (jutai) लिखा है, और आपकी मेंटेनेंस टीम में किसी ने यह शब्द पहले नहीं देखा। इसका सीधा मतलब "ट्रैफ़िक जाम" या "भीड़" है। वाल्व के मामले में मतलब यह है कि वाल्व वैसे नहीं चला जैसा कंट्रोल सिस्टम को उम्मीद थी: वह धीमा रहा, बीच में रुक गया, या कमांड वाली जगह तक पहुँचा ही नहीं।
छोटा जवाब: jutai alarm का मतलब है कि उम्मीद के मुताबिक़ चाल या position की पुष्टि नहीं हुई। आम तौर पर सिस्टम यह देखता है कि तय समय के अंदर command और position feedback आपस में मिले या नहीं। अंग्रेज़ी में यही बात valve travel timeout, failure to open / failure to close, stroke time alarm या command/feedback discrepancy जैसे नामों से मिलती है। सिर्फ़ alarm देखकर यह नहीं कहा जा सकता कि वाल्व अटका हुआ है। वाल्व चलाने वाली एयर, बिजली, कंट्रोल सिग्नल, या open/closed की पुष्टि करने वाले limit switch में गड़बड़ी हो, तब भी command और feedback मेल नहीं खाते।
इस गाइड में बताया गया है कि यह शब्द क्या-क्या दिखाता है, alarm की शर्त कैसे पढ़ें, मुख्य कारण क्या हैं, जाँच किस क्रम में करें और जापानी सप्लायर से क्या पूछें। यह सिर्फ़ बताता है कि क्या जाँचना है और फ़ैसला किसका है, यह काम करने का तरीक़ा नहीं है। आपके प्लांट की procedure और safety के नियम हमेशा पहले आते हैं।
विषय-सूची
जापानी वाल्व alarm में "jutai" का मतलब
Automatic valve को electric actuator, या pneumatic (हवा से चलने वाले) या hydraulic (तेल से चलने वाले) actuator से चलाया जाता है, और वह फ़्लो का रास्ता खोलता, बंद करता या कम-ज़्यादा करता है। कंट्रोल रूम से command भेजने वाला हिस्सा और वाल्व प्लग को असल में हिलाने वाला हिस्सा तार, एयर ट्यूब या दोनों से जुड़े रहते हैं।
जापानी इंजीनियर jutai शब्द दो तरह से इस्तेमाल करते हैं। कभी यह आम शब्द है, यानी ऐसा वाल्व जो देर से या अस्थिर तरीक़े से चलता है। कभी यह मॉनिटरिंग सिस्टम के किसी ख़ास alarm का नाम होता है। दोनों में बात एक है: वाल्व command के मुताबिक़ चला नहीं, या अपनी position की पुष्टि नहीं दी। alarm की सही शर्त हर प्लांट के कंट्रोल logic में तय होती है, इसलिए उसे वहीं से पक्का करें।
| जापानी शब्द | मतलब | English सिस्टम में दिखने वाले नाम |
|---|---|---|
| 渋滞 (jutai) | वाल्व धीमा रहा, बीच में रुका, या command वाली position पर पुष्टि नहीं आई | Valve travel timeout, failure to open / failure to close, stroke time alarm, command/feedback discrepancy |
| kai shirei / hei shirei | Open command / close command | Open / close command (output) |
| zenkai / zenpei | पूरा खुला / पूरा बंद | Open / closed limit, end position |
| kakunin shingo | वाल्व से आने वाला पुष्टि का सिग्नल | Position feedback, limit switch input; कुछ सिस्टम इसे answerback भी कहते हैं |
| kochaku | चिपक जाना या जाम हो जाना | Valve sticking, seized stem |
| temoto / enpo | मशीन के पास से चलाना (local) / दूर से चलाना (remote) | Local / remote selector |
दूसरी कंपनियों के कंट्रोल सिस्टम यही बात अलग नामों से लागू करते हैं। Foxboro के VLV block में, अगर माँगी गई valve state और महसूस की गई state यूज़र के तय अंतराल में मेल न खाएँ, तो timeout alarm आता है। Rockwell के PlantPAX PVLV instruction में "full stall" (वाल्व अपनी जगह से हिला ही नहीं) और "transit stall" (हिला, पर तय समय में target तक नहीं पहुँचा) अलग-अलग हैं। jutai alarm में भी यह बँटवारा काम आता है, जैसा आगे दिखेगा।
On-off valve और control valve में फ़र्क़
On-off valve में आम गड़बड़ी यह होती है कि open command चला गया पर "पूरा खुला" की पुष्टि वापस नहीं आई, या close command के बाद "पूरा बंद" की पुष्टि नहीं आई। जो वाल्व हिला ही नहीं और जो वाल्व हिला पर आख़िरी position से पहले रुक गया, उन दोनों में देखने की जगहें अलग होती हैं।
Control valve बीच की openings पर भी चलता है। वहाँ गड़बड़ी ऐसे दिखती है कि command बढ़ रहा है और असली position पीछे रह जाती है, या छोटे-छोटे कदम की जगह वाल्व झटके से कूद जाता है। रुकना और फिसलना बार-बार होना, यानी stick-slip, इस बात का इशारा है कि friction (घर्षण) का हाथ है।
command सही हो, तब भी अलग से देखें कि असली position और फ़्लो उसके पीछे चल रहे हैं या नहीं। समस्या को चार हिस्सों में बाँटने से पता चलता है कि उम्मीद और हक़ीक़त कहाँ अलग हुईं: command, असली position, position feedback सिग्नल और process का नतीजा।
बिजली का सिग्नल command है, और compressed air ताक़त है। पूरा चित्र देखने के लिए साइड में स्क्रोल करें।
यह आम बनावट का सरल चित्र है। जहाँ position transmitter लगा हो, वहाँ कंट्रोल सिस्टम को जाने वाला feedback सिग्नल भी दिखाया गया है। On-off valve में अक्सर solenoid valve और limit switch लगते हैं, इसलिए असली बनावट अलग हो सकती है।
command और ताक़त के स्रोत को अलग रखने से समझ आता है कि वाल्व को सही current सिग्नल मिलने पर भी वह क्यों नहीं चलता: supply की एयर न हो, तो कुछ नहीं होता।
Limit switch सिर्फ़ यह पुष्टि करता है कि वाल्व आख़िरी position तक पहुँचा। वह सीधे यह नहीं बताता कि वाल्व के अंदर से फ़्लुइड बह रहा है। सिर्फ़ indication देखकर प्लांट की हालत तय करने से पहले stem और linkage को देखें, और फ़्लो व प्रेशर का trend भी देखें।
हर घटना को equipment tag और valve tag के साथ लिखें, और यह भी कि वह किस process step में हुई। "खुल नहीं रहा" अगर सिर्फ़ startup पर, सिर्फ़ मशीन गर्म होने के बाद, या सिर्फ़ एक दिशा में होता है, तो कारण का दायरा छोटा हो जाता है।
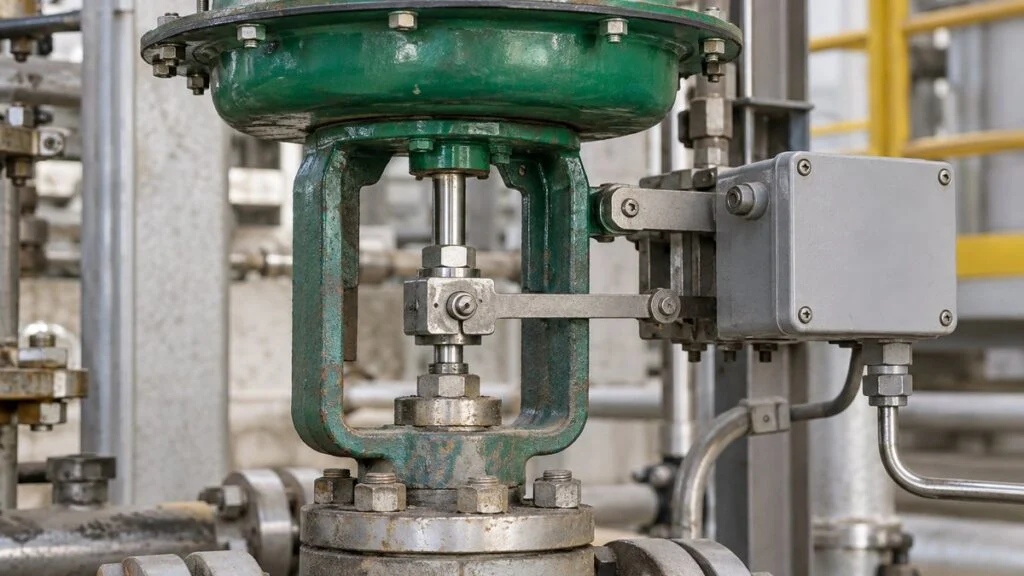
Alarm की शर्त कैसे पढ़ें
On-off valve: तय समय में command और feedback मिलने चाहिए
कुछ सिस्टम on-off valve को इस तरह मॉनिटर करते हैं कि command के बाद तय समय में उससे जुड़ी open या closed की पुष्टि आती है या नहीं। alarm आए तो logic diagram में देखें कि timer किस सिग्नल से शुरू होता है और किस contact पर रुकता है।
एक काल्पनिक नियम लें: "open command के 3 सेकंड बाद तक पूरा-खुला contact न लगे तो alarm।" अगर command t = 2 s पर गया और वाल्व t = 6 s पर पूरा खुला, तो चलने में 4 s लगे। समय-सीमा t = 5 s थी, इसलिए alarm आ जाएगा।
यह समझाने के लिए बनाई गई waveform है, नापा हुआ डेटा नहीं। माना गया है कि वाल्व पूरा खुलता है और पुष्टि उसी पल आती है।
खड़ी धुरी 0/50/100%, आड़ी धुरी 0–8 s। alarm कैसे latch और reset होता है, और command रद्द होने पर क्या होता है, यह असली कंट्रोल specification में देखें।
असली लगा समय कई देरियों से मिलकर बनता है: कंट्रोल output, solenoid valve का switch होना, actuator का चलना, limit switch का contact बनना और input की processing। स्क्रीन पर ऑपरेटर के क्लिक का समय और PLC (वह कंट्रोल कंप्यूटर जो logic चलाता है) के अंदर के command समय को मिलाकर न देखें। दोनों को एक ही समय-आधार पर रखें।
Timeout वाल्व के प्रकार और साइज़, supply की हालत और process जितनी देरी सह सकता है, उसके हिसाब से तय होता है। बहुत लंबा रखा तो गड़बड़ी देर से पकड़ में आती है। बहुत छोटा रखा तो सामान्य चाल पर भी alarm आ जाता है। यह सेटिंग design की शर्तों और commissioning के रिकॉर्ड से तय होनी चाहिए।
यह भी देखें कि चलते-चलते open command रद्द हो जाए, या वाल्व को local ऑपरेशन पर कर दिया जाए, तब क्या होता है। चलने की वजह ख़त्म हो जाने के बाद भी timer चलता रहे, तो alarm वाल्व की ख़राबी के अलावा किसी और वजह से भी timeout हो सकता है।
स्क्रीन की history अगर मोटे अंतराल पर लिखी जाती है, तो सिर्फ़ एक पल के लिए लगा contact छूट सकता है। देखें कि एक सेकंड के resolution वाला trend और कंट्रोलर का अंदरूनी event log असल में क्या दिखा सकते हैं, और नतीजा निकालते समय इन सीमाओं को भी गिनें।
Control valve: command और असली position के बीच का फ़र्क़
Control valve में सिर्फ़ आख़िरी-position वाले contact न देखें। position command और असली position का फ़र्क़, response की देरी, और बार-बार रुककर कूदने वाली चाल पर नज़र रखें। सिर्फ़ फ़र्क़ के आकार से फ़ैसला न करें। यह भी लिखें कि वह कितनी देर रहा और खुलने व बंद होने की दिशा में अलग है या नहीं।
अगर 4–20 mA को 0–100% position command पर सीधी रेखा में लगाया गया है, तो 12 mA का मतलब 50% command है। यह बदला हुआ मान सिर्फ़ यह बताता है कि input सिग्नल को किस opening की तरह पढ़ा जा रहा है। यह वाल्व की असली position या फ़्लो नहीं है।
Loop में मीटर जोड़ने के लिए सही योग्यता, procedure और process पर असर की जाँच ज़रूरी है। नापने की योजना ऐसे बनाएँ कि सिग्नल टूटे नहीं।
command बढ़ने पर वाल्व खुलेगा या बंद होगा, यह उसकी specification पर निर्भर है: direct या reverse action, और normally open (NO) या normally closed (NC)। तार टूटना, बिजली जाना और supply की एयर जाना एक जैसी ख़राबी नहीं हैं। हर हालत में वाल्व किस position पर जाता है, यह अलग-अलग पक्का करें।
उदाहरण के लिए, command 50% और असली position 45% हो, तो पूरे travel के हिसाब से फ़र्क़ 5 percentage points है। इसे "command मान का 10%" वाले दूसरे तरीक़े से न मिलाएँ। जिस फ़र्क़ को आप मॉनिटर करते हैं, उसे specification की परिभाषा से मिलाएँ।
वाल्व अटकने और धीमा चलने के आम कारण
Friction और actuator का linkage
ज़्यादा कसा हुआ या पुराना हो चुका packing, और खरोंच या जंग लगा stem या guide, stem की चाल में रुकावट बढ़ाते हैं। अगर वाल्व हिलने से पहले command या एयर प्रेशर बढ़ाना पड़े, और हिलते ही position एकदम कूद जाए, तो friction पर शक करें।
Actuator और stem को जोड़ने वाले coupling में ढीलापन या खिसकाव देखें, और gear जैसे drive के पुर्ज़े भी जाँचें। actuator चल सकता है पर उसकी चाल वाल्व तक न पहुँचे। इसलिए साफ़ रखें कि feedback सिग्नल कहाँ से लिया गया है और आपने असल में कौन-सा पुर्ज़ा देखा।
अलग से लिखें कि वाल्व सिर्फ़ travel की शुरुआत में भारी है, पूरे stroke में धीमा है, या बंद होने से ठीक पहले रुक जाता है। चाल के साथ लगने वाला बल या torque बदलता रहता है, इसलिए सिर्फ़ actuator की rated ताक़त देखकर यह नहीं कहा जा सकता कि margin काफ़ी है।
सीधी चाल वाले (sliding-stem) वाल्व का सोच समझाने वाला cross-section। यह वाल्व खोलने या चलते समय packing ढीला करने का निर्देश नहीं है।
Azbil की AGVB/AGVM control valve की instruction manual भी दोनों लक्षण अलग रखती है। सुस्त चाल का इशारा जमाव या सख़्त हुए packing की तरफ़ है, और बिल्कुल न चलने का इशारा galling (धातु का आपस में चिपक जाना) या फँसी हुई चीज़ की तरफ़। हर लक्षण को "अटका हुआ है" में न मिलाएँ। यह लिखें कि किस दिशा और किस position पर होता है, क्योंकि इसी से कारण अलग करना आसान होता है।
बिजली, कंट्रोल सर्किट और position feedback
Motor से चलने वाले वाल्व में तार टूटना, कम voltage, ढीले terminal और protective device का trip होना देखें। local/remote selector और चलने की इजाज़त देने वाले interlock भी जाँचें। ऑपरेटर के स्क्रीन पर कुछ करने के बाद, देखें कि output असल में मशीन तक पहुँचा या नहीं।
Position feedback सर्किट में शक के घेरे में ये आते हैं: switch का adjustment बिगड़ना, ख़राब contact, टूटा तार, या input की ग़लत सेटिंग। अगर वाल्व साफ़ तौर पर पूरा खुला है और सिर्फ़ open की पुष्टि नहीं आ रही, तो वाल्व को और चलाने की कोशिश से पहले feedback सर्किट जाँचें।
जब closed और open दोनों contact इस्तेमाल होते हैं, तो कुछ बनावटों में वाल्व के चलते समय दोनों में से कोई contact नहीं लगता। दोनों contact एक साथ लग जाएँ तो alarm आए या नहीं, यह प्लांट की specification पर निर्भर है। सिर्फ़ contact के नाम से यह तय न करें कि कौन-सा मेल सामान्य है।
Pneumatic वाल्व भी solenoid valve और positioner पर बिजली के सिग्नल पर निर्भर है, इसलिए "बिजली की गड़बड़ी या एयर की?" वाला दो में से एक सवाल काम का नहीं है। क्रम में देखें कि कहाँ तक पहुँचा: command, switching, output एयर प्रेशर, stem की चाल और feedback input।
एयर सप्लाई, exhaust और lubrication
Pneumatic वाल्व में header का प्रेशर ठीक होने पर भी supply पीछे रह सकती है। वजह हो सकती है: जाम filter, leak, या कम क्षमता वाली tubing या पुर्ज़े। stroke के दौरान प्रेशर कितना गिरता है, यह लिखें और रुकी हालत की रीडिंग से मिलाएँ।
Double-acting cylinder के एक दिशा में चलने का सरल चित्र। tubing और flow-control की सेटिंग के लिए असली सर्किट ड्रॉइंग देखें।
जाम exhaust restrictor या silencer दूसरी तरफ़ के chamber से एयर को निकलने नहीं देता, और इससे चाल धीमी हो सकती है। भरपाई के लिए सप्लाई प्रेशर बढ़ाने से पहले equipment की specification से मिलाकर एयर आने और निकलने, दोनों रास्ते जाँचें।
एयर में पानी, तेल और धूल भी पुर्ज़ों के चलने पर असर डालते हैं। एयर की quality उस solenoid valve और positioner की ज़रूरत से मिलाकर देखें जो आप इस्तेमाल करते हैं।
Lubrication की कमी वहीं परेशानी बनती है जहाँ lubrication ज़रूरी है, और हर automatic valve को तेल नहीं चाहिए। कुछ पुर्ज़े बिना तेल के चलने के लिए बने हैं, और कुछ में तेल डालना ही नहीं चाहिए। मैनुअल में lubrication की जगह, तेल का प्रकार, मात्रा और lubrication का रिकॉर्ड देखें।
SMC की solenoid valve की आम सावधानियों में बताया गया है कि कुछ प्रोडक्ट बिना lubrication के चल सकते हैं, पर एक बार lubrication शुरू हो जाए तो उसे बंद नहीं करना चाहिए, और बहुत ज़्यादा तेल से गड़बड़ी हो सकती है। "चाल ख़राब है तो तेल डाल दो" वाला एक ही इलाज न अपनाएँ।
वाल्व के अंदर कचरा
वाल्व के अंदर scale या कोई और बाहरी चीज़ guide को रोक सकती है, या plug और seat के बीच फँस सकती है। वाल्व बीच में रुक जाने के साथ-साथ, बंद दिखने पर भी फ़्लुइड रिस सकता है। position और seat के कसकर बंद होने को दो अलग सवाल मानकर जाँचें।
पाइपलाइन का प्रेशर loss और वाल्व के आर-पार differential pressure
पाइपिंग में प्रेशर loss ज़्यादा हो तो फ़्लो कम मिलता है, पर इसी से यह नहीं कहा जा सकता कि stem चलना बंद हो गया। असली position command के मुताबिक़ है और फ़्लो फिर भी कम है, तो supply प्रेशर, लाइन की रुकावट, strainer का जाम होना और वाल्व की capacity जाँचें।
दूसरी तरफ़, वाल्व के आर-पार differential pressure उसकी specification से ज़्यादा हो, तो actuator फ़्लुइड के बल को हरा नहीं पाता और वाल्व पूरा बंद नहीं हो सकता। पूरी लाइन के प्रेशर loss और वाल्व के आर-पार के differential को अलग रखें, और जिस operating point पर गड़बड़ी होती है वहाँ दोनों तरफ़ का प्रेशर लिखें।
बड़ा वाल्व लगाने से jutai alarm ठीक हो जाए, यह ज़रूरी नहीं। ज़रूरी फ़्लो, चलने की opening, differential pressure और actuator की ताक़त को साथ मिलाकर दोबारा देखें।
Alarm आने पर सबसे पहले क्या जाँचें
नीचे का क्रम बताता है कि क्या पक्का करना है और फ़ैसला किसका है। यह काम करने का निर्देश नहीं है। अपने प्लांट की procedure, permit system और lockout/tagout (LOTO) के नियम मानें।
- डेटा सुरक्षित करें। alarm का समय, command और feedback की हालत, मशीन पर वाल्व की position, और उसी समय का फ़्लो, प्रेशर और तापमान सेव करें। यह alarm reset या दोबारा कोशिश से डेटा मिटने से पहले करें। इसी से पता चलता है कि "सिग्नल पहुँचा ही नहीं" या "वाल्व देर से चला"।
- ऑपरेशन टीम से तय करें कि वाल्व चलाया जा सकता है या नहीं। ऑपरेटर से पूछें कि वाल्व को चलाकर देखना सुरक्षित है या नहीं, और वाल्व जिस जगह है वहीं रखकर यूनिट को टिकाए रखा जा सकता है या नहीं। cooling, heating या reactant feed वाले वाल्व पर मशीन के पास आज़माइश करने से नई समस्या खड़ी हो सकती है।
- वाल्व और isolation की सीमा पक्की करें। P&ID (piping and instrumentation diagram) में वाल्व और isolation की सीमा देखें। ड्रॉइंग का tag और मशीन पर लगा tag मिलाएँ, और bypass, backflow और दूसरे supply स्रोत भी देखें।
- जाँच और दख़ल को अलग रखें। आँख से देखने और रिकॉर्ड पढ़ने का काम, हाथ से चलाने, तार बदलने या खोलने वाले काम से अलग योजना में रखें। खोलने से पहले process फ़्लुइड, बिजली और एयर या hydraulic supply को isolate करें। जमा हुआ प्रेशर और spring का बल मैनुअल के तरीक़े से निकालें, और पक्का करें कि गर्म हिस्से ठंडे हो गए हैं।
पहले रिकॉर्ड और हालत की पुष्टि करें। हाथ लगाने वाला कोई भी काम shutdown और isolation की योजना में जाए।
ताला लगाने और isolation का तरीक़ा हर प्लांट की काम की procedure से तय होता है। बिजली या प्रेशर देकर होने वाली जाँच एक अलग क़दम है, जो पुर्ज़े दोबारा जोड़ने और सबके दूर हो जाने की पुष्टि के बाद ही हो।
डेटा सेव हो जाने के बाद, जो देखा उसके आधार पर तय करें कि अगली नज़र कहाँ डालनी है। एक ही alarm बहुत अलग जगहों की तरफ़ इशारा कर सकता है।
| क्या दिखा | आगे क्या जाँचें |
|---|---|
| command मशीन तक पहुँचा ही नहीं | Local/remote selector, चलने की शर्तें (permissive), output और तार |
| command पहुँचा, पर actuator नहीं चला | बिजली या एयर की supply, protective device, solenoid/directional valve, actuator |
| Actuator चला, पर वाल्व उसके साथ नहीं चला | Coupling, friction, कचरा, differential pressure |
| मशीन पर वाल्व आख़िरी position पर है, पर feedback input नहीं आया | Limit switch की जगह, contact, तार और input |
| असली position सही है, पर फ़्लो कम है | Supply प्रेशर, लाइन की रुकावट, strainer, वाल्व की capacity |
कारण ठीक करना और दोबारा होने से रोकना
जाँच, lubrication और कचरा हटाना: निर्माता के बताए तरीक़े से
रोज़ की जाँच में stroke का समय, leak, अजीब आवाज़, supply प्रेशर और अस्थिर feedback को उस वक़्त की वैल्यू से मिलाएँ जब वाल्व ठीक था। जाँच का अंतराल operating की शर्तों और निर्माता की हिदायत से तय करें, और stroke की गिनती और लंबे समय बंद रहने के बाद के बदलाव लिखें।
Lubrication सिर्फ़ बताई गई जगहों पर, बताए गए तेल या grease से करें, और process की तरफ़ की शर्तें भी देखें, जैसे food या oxygen सर्विस। सिर्फ़ चाल हल्की करने के लिए packing ढीला करना या तेल छिड़कना leak या सामग्री को नुक़सान दे सकता है।
कचरे का शक हो, तब भी "चलते वाल्व को बार-बार चलाकर कचरा बहा दो" को आम इलाज न बनाएँ। देखें कि प्रोडक्ट इसकी इजाज़त देता है या नहीं और process पर क्या असर होगा। ज़रूरत हो तो रोककर, isolate करके वाल्व निकालें और seat और guide पर खरोंच और जमाव जाँचें।
ऊपर की तरफ़ का strainer कचरा कम करता है, पर बारीक mesh अपने-आप बेहतर नहीं होता। mesh count, aperture का साइज़ और प्रेशर drop देखें, और बचाए जा रहे वाल्व की ज़रूरत और strainer की सफ़ाई की आसानी में संतुलन रखें।
जाली साफ़ करने के बाद भी कचरा बार-बार आए, तो उसके स्रोत तक जाएँ: पाइप का जंग, निर्माण का बचा सामान, या टैंक से बहकर आया माल। startup से पहले flushing और जाली की जाँच साथ रखें। सिर्फ़ वाल्व साफ़ करने से दोबारा होना नहीं रुकता।
पाइपिंग, एयर सप्लाई और बिजली का हिस्सा ठीक करें, फिर दोबारा टेस्ट करें
एयर की तरफ़ leak और मुड़ाव, जाम filter, regulator और tubing की क्षमता, और exhaust का रास्ता देखें। प्रेशर या flow restrictor बदलने से चलने की रफ़्तार और actuator का बल, दोनों पर असर पड़ता है। इसलिए पहले बताई गई सीमा और ज़रूरी चाल पक्की कर लें।
Process की तरफ़ differential pressure और ज़रूरी फ़्लो दोबारा देखें, और ज़्यादा differential pressure, लाइन का जाम होना या ग़लत capacity वाला वाल्व ठीक करें। बड़ा actuator या सेटिंग बदलनी पड़े, तो निर्माता को operating की शर्तें बताएँ और stem व seat पर सहने लायक़ लोड समेत, बदलाव की इजाज़त उनसे पक्की करें।
बिजली की तरफ़ terminal, पावर सप्लाई, command output और feedback input को क्रम से जाँचें, और जो जगह ख़राब हो उसे ठीक करें। सिर्फ़ alarm हटाने के लिए protective device या interlock को bypass न करें। पता करें कि सिस्टम वाल्व को चलने की इजाज़त क्यों नहीं दे रहा।
मरम्मत के बाद, जब सब लोग दूर हों और उपकरण दोबारा जुड़ा हो, तब खुलने और बंद होने, दोनों दिशाओं में वाल्व को चलाकर देखें। stroke का समय, feedback contact, बीच की positions, ज़रूरी seat tightness और process पर असर जाँचें, और बदली हुई सेटिंग व टेस्ट की शर्तें लिखें।
No-load टेस्ट के बाद असली चलने के तापमान और differential pressure का असर भी जाँचें। टेस्ट और असली चलने की शर्तों का फ़र्क़ लिखें, उन operating points पर नज़र रखें जहाँ दोबारा होने की संभावना है, और पक्का करें कि सुधार काम आया।
टेस्ट के लिए बदला गया एयर प्रेशर या local/remote की सेटिंग, handover से पहले मंज़ूर की हुई चालू हालत में लौटाएँ। लिखें कि क्या ठीक किया गया और क्या अभी पक्का नहीं हुआ, ताकि अगली shift सिर्फ़ alarm है या नहीं, इससे वाल्व की हालत तय न करे।
Checklist और जापानी सप्लायर से पूछने वाले सवाल
Jutai alarm checklist
- Alarm का समय, valve tag और process step लिखा गया
- Reset या दोबारा कोशिश से पहले command, feedback और मशीन पर की position सेव की गई
- Alarm logic पक्का किया: timer किस सिग्नल से शुरू होता है, किस contact पर रुकता है, और timeout कितना है
- Full stall (हिला ही नहीं) या transit stall (हिला, पर पहुँचा नहीं) पहचाना गया
- दिशा लिखी गई: खुलते समय, बंद होते समय, या दोनों
- पैटर्न लिखा गया: सिर्फ़ startup पर, सिर्फ़ गर्म होने पर, या सिर्फ़ कुछ operating points पर
- Local/remote selector और चलने की शर्त वाले interlock जाँचे गए
- सप्लाई एयर प्रेशर रुकी हालत में और stroke के दौरान, दोनों में लिखा गया
- Exhaust का रास्ता, silencer और flow restrictor जाँचे गए
- Limit switch का adjustment, contact और तार असली position से मिलाकर जाँचे गए
- वाल्व के आर-पार differential pressure उसकी specification से मिलाया गया
- तेल डालने से पहले मैनुअल में lubrication की ज़रूरत पक्की की गई
- वाल्व चलाने से पहले ऑपरेशन टीम से सहमति ली गई; खोलने से पहले isolation की योजना बनी
- दोनों दिशाओं में दोबारा टेस्ट हुआ, सेटिंग पहले जैसी की गईं और नतीजे लिखे गए
जापानी पक्ष से पूछने वाले सवाल
- इस वाल्व पर 渋滞 (jutai) की alarm शर्त ठीक-ठीक क्या है? timer किस सिग्नल से शुरू होता है, किस contact पर रुकता है, और timeout कितना है?
- Timeout कैसे तय किया गया? commissioning के समय stroke का समय कितना दर्ज हुआ था?
- क्या alarm latch होता है? reset कैसे होता है, और command रद्द होने या वाल्व को local पर करने पर क्या होता है?
- जब दोनों limit switch एक साथ लगें, या एक भी न लगे, तब क्या अलग alarm है?
- एयर जाने, बिजली जाने और सिग्नल जाने पर वाल्व किस position पर जाता है?
- क्या solenoid valve या actuator को lubrication चाहिए? चाहिए तो कौन-सा तेल, कहाँ और कितना?
- इस वाल्व और actuator के लिए अधिकतम differential pressure कितना है?
- क्या हाथ से चलाना मना है या मुमकिन? कौन-सी शर्तें हैं (जैसे पहले बिजली isolate करना)?
पूछताछ की ईमेल का नमूना
जापानी सप्लायर को ईमेल अंग्रेज़ी में भेजना आम तौर पर आसान रहता है। नीचे का नमूना अपने tag और समय भरकर इस्तेमाल करें।
Subject: Valve [tag number] – jutai (travel timeout) alarm: alarm logic and stroke data
Hello [name],
We are getting a 渋滞 (jutai) alarm on valve [tag number] in [unit/process step]. It occurred at [time] during [opening/closing]. The command was issued at [time], and the [open/closed] limit confirmed at [time / did not confirm].
To troubleshoot, could you send us:
1. The alarm logic for this valve (timer start signal, end contact, timeout value, latch and reset behavior)
2. The stroke times recorded at commissioning
3. The fail positions on loss of air, power, and signal
4. The lubrication requirements for the solenoid valve and actuator
5. The maximum allowable differential pressure
Thank you,
[your name]
इस गाइड की सीमाएँ
- jutai alarm क्या मॉनिटर करता है, timer किस सिग्नल से शुरू और ख़त्म होता है, और timeout कितना है, यह प्लांट, सप्लायर और कंट्रोल सिस्टम के हिसाब से अलग होता है। प्लांट के logic diagram और specification को प्राथमिकता दें।
- 3 सेकंड का timeout, 4–20 mA का मैपिंग, और 50% बनाम 45% वाला उदाहरण समझाने के लिए काल्पनिक मान हैं, सुझाव नहीं।
- यहाँ की जाँचें बताती हैं कि क्या पक्का करना है, काम करने का तरीक़ा नहीं। Isolation, lockout/tagout, बिजली या प्रेशर देकर टेस्ट और ख़तरनाक जगह का काम आपके प्लांट की procedure और स्थानीय क़ानून के हिसाब से हों।
- मशीन की मरम्मत और सफ़ाई के काम पर सेफ्टी के नियम भारत में Factories Act, 1948 और 2020 के Occupational Safety, Health and Working Conditions Code (OSH Code) जैसे क़ानूनों के तहत आते हैं। राज्य और फ़ैक्टरी में इनके लागू होने की स्थिति अलग हो सकती है, इसलिए अपने सेफ्टी विभाग या plant head से पूछकर चलें।
- Lubrication, एयर की quality और सहने लायक़ लोड हर प्रोडक्ट के हिसाब से अलग हैं। इन्हें निर्माता के मैनुअल में पक्का करें।
अक्सर पूछे जाने वाले सवाल
Alarm का timeout बढ़ा देने से क्या jutai alarm ठीक हो जाता है?
नहीं। अगर timeout सच में बहुत छोटा है तो उसे देखना चाहिए, पर timeout बढ़ाने से वाल्व तेज़ नहीं चलता। stroke के समय को ठीक हालत वाले वाल्व के डेटा और process की ज़रूरत से मिलाएँ, और नई सेटिंग का आधार और टेस्ट के नतीजे लिखें, ताकि यह बदलाव किसी ख़राबी को छिपा न दे।
जो वाल्व सुस्त चल रहा है, क्या उसमें तेल डाल देना चाहिए?
अपने-आप नहीं। कुछ पुर्ज़े बिना तेल के चलने के लिए बने हैं, या उनमें तेल डालना ही नहीं चाहिए। पता करें कि friction कहाँ और क्यों है, बताई गई lubrication की जगह, तेल का प्रकार और मात्रा देखें, और जंग, बनावट बिगड़ना या कचरा हो तो उसके स्रोत पर काम करें।
हाथ से चलाने पर वाल्व चल जाए, तो क्या वह ठीक है?
ज़रूरी नहीं। हाथ से चल जाना actuator की ताक़त, सिग्नल, या process के differential pressure में वाल्व के बर्ताव को नहीं परखता। इनका अलग टेस्ट चाहिए। मैनुअल में देखें कि हाथ से चलाना किन शर्तों पर मंज़ूर है। जैसे Azbil AGVB/AGVM के मैनुअल में हाथ से चलाने से पहले बिजली बंद करना ज़रूरी है।
क्या पूरा-खुला limit switch लगने का मतलब है कि फ़्लो आ रहा है?
नहीं। Limit switch सिर्फ़ यह पुष्टि करता है कि जिस हिस्से पर वह लगा है वह उस position पर पहुँचा। वह फ़्लो नहीं नापता। ऊपर की तरफ़ की supply, दूसरे वाल्व और जाम की जगहें देखें, और फ़्लो व प्रेशर की पुष्टि सही instrument से करें।
सप्लाई एयर प्रेशर ठीक है, तो क्या एयर वाला हिस्सा पक्का ठीक है?
नहीं। रुकी हालत में प्रेशर ठीक होने पर भी stroke के दौरान प्रेशर गिरना, exhaust का जाम होना या अंदर का leak छिपा रह सकता है। वाल्व के चलते समय supply और output प्रेशर, और एयर आने-निकलने के रास्ते जाँचें।
स्रोत
- Control valve के लक्षण और जाँच (troubleshooting table, हाथ से चलाना): Azbil, AGVB/AGVM electric top-guided single-seat control valve की instruction manual (जापानी)
- Diagnostics वाले valve positioner: Azbil, "Valve positioner with diagnostic functions" (जापानी)
- Condition-based maintenance के लिए control valve diagnostics: Azbil, control valve diagnostics supporting condition-based maintenance (जापानी)
- Lubrication, एयर सप्लाई और बचा हुआ प्रेशर: SMC, 3/4/5-port solenoid valve की आम सावधानियाँ (जापानी)
- प्रेशर drop और जाम filter व silencer: SMC, 5-port solenoid valve की instruction manual
- Stem का जंग और gland के उदाहरण: TLV, bellows valve की technical जानकारी
- माँगी गई और महसूस की गई valve state की तुलना वाला timeout alarm: Schneider Electric (Foxboro), VLV valve block की product specification sheet
- Full stall और transit stall alarm: Rockwell Automation, Process Valve (PVLV) instruction
मूल जापानी लेखयह गाइड जापान के पाठकों के लिए लिखे गए MONOSCOPE के एक लेख पर आधारित है: 自動弁の渋滞とは?動かない・遅い原因と警報条件の見方
संपादक के बारे में
 MONOSCOPE संपादकीय टीमFOUNDER & EDITOR
प्लांट उपकरण निर्माता और प्लांट इंजीनियरिंग कंपनी में लगभग दस साल तक उपकरणों के प्रस्ताव, डिज़ाइन और कमीशनिंग का काम करने के बाद डिजिटल मार्केटिंग में आए। आज B2B निर्माताओं को वेब कंसल्टिंग देते हैं, ताकि वे अपने उत्पाद और तकनीक आसानी से समझा सकें। जापान के राष्ट्रीय लाइसेंस Energy Manager और तृतीय श्रेणी चीफ़ इलेक्ट्रिकल इंजीनियर धारक।
2017 से एक इंजीनियरिंग ब्लॉग (500 से ज़्यादा लेख) और लगभग 20,000 सब्सक्राइबर वाला जापानी YouTube चैनल चलाते हैं। हर गाइड जापानी शॉप फ़्लोर के नज़रिए से लिखा जाता है और उद्धृत मानकों से मिलाकर जाँचा जाता है।


