Válvula emperrada ou lenta? Como ler o alarme jutai
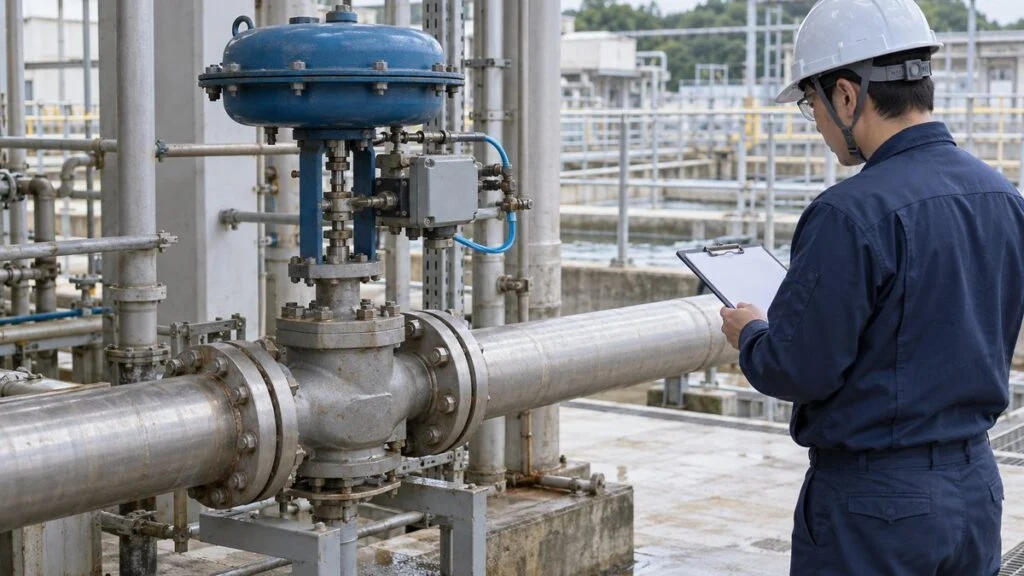
A tela de operação de uma máquina fabricada no Japão acende um alarme ao lado da TAG de uma válvula on-off. A etiqueta diz 渋滞 (jutai), e ninguém da sua equipe de manutenção conhece a palavra. Ao pé da letra, significa "engarrafamento" ou "congestionamento". Em uma válvula, quer dizer que ela não se moveu como o sistema de controle esperava: foi lenta, parou no meio do curso ou nunca chegou à posição comandada.
Em resumo: um alarme jutai indica que o movimento esperado, ou a confirmação de posição, não aconteceu; uma configuração comum verifica se o comando e a realimentação de posição concordam dentro de um tempo definido. Em inglês, a mesma ideia aparece com nomes como valve travel timeout, failure to open/close, stroke time alarm ou command/feedback discrepancy. Em português, você pode ver "tempo limite de curso", "falha de abertura/fechamento" ou "divergência entre comando e realimentação". O alarme, sozinho, não prova que a válvula está emperrada. Um problema no ar de acionamento, na alimentação elétrica, no sinal de controle ou nas chaves fim de curso que confirmam aberta ou fechada também pode fazer comando e realimentação divergirem.
Este guia explica o que o termo cobre, como ler a condição do alarme, as principais causas, a ordem para isolar o problema e o que perguntar ao fornecedor japonês. Ele descreve o que verificar e quem decide, não é instrução de trabalho. Os procedimentos e as regras de segurança da sua planta sempre vêm primeiro.
Sumário
- O que "jutai" significa em um alarme de válvula japonês
- Como ler a condição do alarme
- Causas comuns de válvula emperrada e curso lento
- O que verificar primeiro quando o alarme dispara
- Corrigir a causa e evitar que se repita
- Checklist e perguntas para o fornecedor japonês
- Limites deste guia
- Perguntas frequentes
- Fontes
O que "jutai" significa em um alarme de válvula japonês
Uma válvula automática (jidoben) é movida por um atuador elétrico, pneumático ou hidráulico e abre, fecha ou regula uma passagem de fluido. A parte que envia o comando da sala de controle e a parte que move fisicamente o obturador estão ligadas por cabos, por tubulação de ar ou pelos dois.
Os engenheiros japoneses usam jutai de duas formas. Às vezes é uma palavra geral para uma válvula que se move atrasada ou de forma irregular. Outras vezes é o nome de um alarme específico do sistema de monitoramento. Nos dois casos, a válvula não se moveu, ou não confirmou a posição, como o comando esperava. A condição exata do alarme pertence à lógica de controle de cada planta, então confirme sempre nela.
A tabela abaixo reúne os termos que costumam travar a leitura de telas e desenhos.
| Termo em japonês | Significado | Nomes que você pode ver em sistemas em português ou inglês |
|---|---|---|
| 渋滞 (jutai) | Válvula lenta, parada no meio do curso ou sem confirmação na posição comandada | Tempo limite de curso, falha de abertura / falha de fechamento, alarme de tempo de curso, divergência comando/realimentação (valve travel timeout, stroke time alarm) |
| 開指令 / 閉指令 (kai shirei / hei shirei) | Comando de abertura / comando de fechamento | Comando (saída) de abrir / fechar |
| 全開 / 全閉 (zenkai / zenpei) | Totalmente aberta / totalmente fechada | Fim de curso aberto / fechado, posição final |
| 確認信号 (kakunin shingo) | Sinal de confirmação vindo da válvula | Realimentação de posição, entrada da chave fim de curso; alguns sistemas dizem "answerback" |
| 固着 (kochaku) | Emperramento ou travamento | Válvula emperrada, haste travada |
| 手元 / 遠方 (temoto / enpo) | Operação local / remota | Seletora local / remoto |
Sistemas de controle de outros fabricantes implementam a mesma ideia com outros nomes. O bloco VLV da Foxboro emite um alarme de timeout quando o estado solicitado da válvula não coincide com o estado detectado dentro de um intervalo definido pelo usuário. A instrução PVLV do PlantPAX, da Rockwell, separa a "parada total" (full stall: a válvula nunca saiu da posição original) da "parada em trânsito" (transit stall: ela se moveu, mas não chegou ao alvo a tempo). Essa divisão também ajuda no alarme jutai, como o restante do guia mostra.
Válvulas on-off e válvulas de controle
Em uma válvula on-off, o problema típico é o comando de abrir sair sem que a confirmação de totalmente aberta volte, ou o comando de fechar sair sem confirmação de totalmente fechada. Uma válvula que nem começa a se mover e outra que se move, mas para antes do fim de curso, apontam para lugares diferentes.
Uma válvula de controle também trabalha em aberturas intermediárias. Aqui o problema aparece como a posição real ficando atrás de um comando crescente, ou como a válvula "pulando" quando deveria andar em passos pequenos. O stick-slip, em que a haste alterna entre prender e escorregar, é um indício de atrito.
Mesmo com o comando correto, verifique separadamente se a posição real e a vazão o acompanham. Separar o problema em quatro itens ajuda a achar onde a realidade se afastou do esperado: o comando, a posição real, o sinal de realimentação de posição e o resultado no processo.
O sinal elétrico é o comando; o ar comprimido é a energia. Role para o lado para ver a figura inteira.
Esquema simplificado de uma configuração típica, com o sinal de realimentação ao sistema de controle quando há transmissor de posição. Válvulas on-off costumam usar eletroválvula e chaves fim de curso, então o hardware varia.
Separar o comando da fonte de energia explica por que uma válvula pode receber um sinal de corrente válido e mesmo assim não se mexer: sem ar de alimentação, nada acontece.
As chaves fim de curso confirmam que a válvula chegou a uma posição final. Elas não confirmam diretamente que há fluido passando. Olhe a haste e o acoplamento, e as tendências de vazão e pressão, antes de julgar a condição da planta apenas pela indicação.
Registre cada evento com a TAG do equipamento e da válvula, e anote em qual etapa do processo ocorreu. Um "não abre" que só acontece na partida, só depois que a unidade esquenta ou só em um sentido ajuda a reduzir as causas possíveis.
Como ler a condição do alarme
Válvulas on-off: comando e realimentação devem concordar dentro de um tempo definido
Alguns sistemas monitoram válvulas on-off verificando se a confirmação de aberta ou fechada chega dentro de um tempo definido após o comando. Quando o alarme acender, use o diagrama lógico para confirmar qual sinal inicia o temporizador e qual contato o encerra.
Considere uma regra hipotética: "alarmar se o contato de totalmente aberta não fechar 3 segundos após o comando de abrir". Se o comando sai em t = 2 s e a válvula chega a totalmente aberta em t = 6 s, o curso levou 4 s. O prazo era t = 5 s, então o alarme dispara.
Forma de onda ilustrativa, não são dados medidos. Supõe que a válvula chega a totalmente aberta e a confirmação chega no mesmo instante.
Eixo vertical 0/50/100 %, eixo horizontal 0–8 s. Consulte a especificação de controle real para saber como o alarme é retido e rearmado, e o que acontece se o comando for cancelado.
O tempo real inclui vários atrasos: a saída de controle, a comutação da eletroválvula, o curso do atuador, o fechamento do contato do fim de curso e o processamento da entrada. Não compare o instante do clique do operador na tela com o instante do comando dentro do CLP (controlador lógico programável que executa a lógica). Coloque os dois na mesma base de tempo.
O tempo limite é definido conforme o tipo e o tamanho da válvula, as condições de alimentação e o tempo que o processo tolera. Se for longo demais, as falhas são percebidas tarde. Se for curto demais, cursos normais disparam o alarme. O ajuste deve partir das condições de projeto e dos registros de comissionamento.
Verifique também o que acontece se o comando de abrir for cancelado no meio do curso ou se a válvula for passada para operação local. Se o temporizador continuar correndo depois que o motivo do curso acabou, o alarme pode vencer por razões que não têm relação com falha da válvula.
Se o histórico da tela registra em intervalos longos, ele pode perder um contato que fechou só por um instante. Descubra o que uma tendência registrada com resolução de um segundo e o log de eventos interno do controlador realmente mostram, e leve esses limites em conta na conclusão.
Válvulas de controle: desvio entre o comando e a posição real
Em uma válvula de controle, olhe além dos contatos de fim de curso. Observe a diferença entre o comando de posição e a posição real, o atraso de resposta e qualquer movimento repetido de parar e saltar. Não julgue apenas pelo tamanho do desvio. Registre por quanto tempo ele durou e se é diferente na abertura e no fechamento.
Se 4–20 mA corresponde linearmente a um comando de posição de 0–100 %, 12 mA é um comando de 50 %. Esse valor convertido só indica como o sinal de entrada está sendo interpretado. Ele não é a posição real da válvula nem a vazão.
Ligar um multímetro em série na malha exige qualificação adequada, um procedimento e a análise do impacto no processo. Planeje a medição de modo que o sinal não seja interrompido.
Se um comando crescente abre ou fecha a válvula depende da especificação: ação direta ou reversa, e normalmente aberta (NA) ou normalmente fechada (NF). Rompimento de cabo, falta de energia e perda do ar de alimentação não são a mesma falha. Confirme separadamente para qual posição a válvula vai em cada caso.
Por exemplo, com comando de 50 % e posição real de 45 %, o desvio é de 5 pontos percentuais do curso total. Não misture isso com "10 % do valor do comando", que é outra forma de expressar. Faça o desvio monitorado coincidir com a definição da especificação.
Causas comuns de válvula emperrada e curso lento
Atrito e acoplamento do atuador
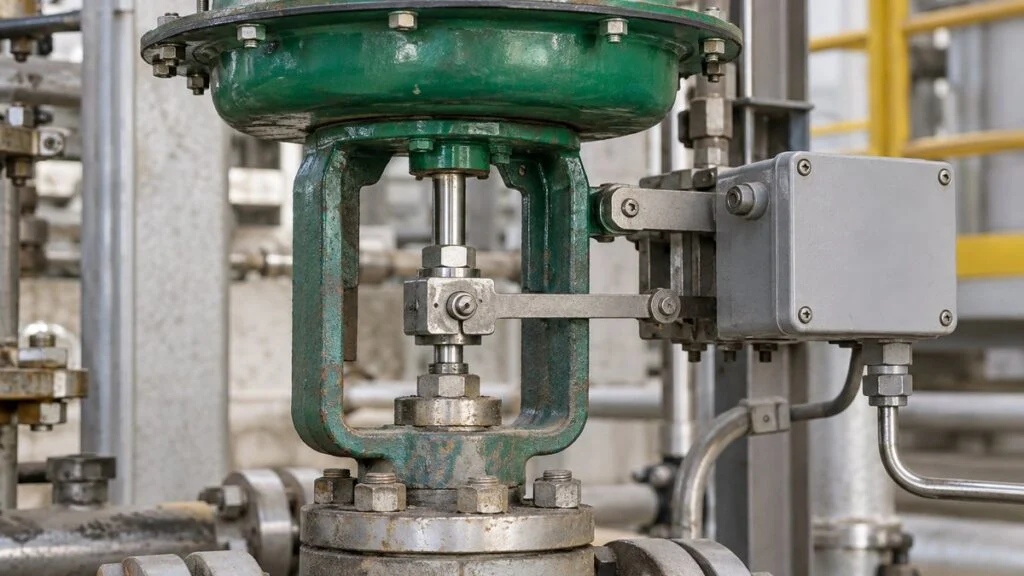
Gaxeta apertada demais ou degradada, e haste ou guia riscada ou corroída, aumentam a resistência ao movimento da haste. Se o comando ou a pressão do ar precisa subir até a válvula se mover e, ao começar, a posição dá um salto, suspeite de atrito.
Inspecione também o acoplamento entre o atuador e a haste (folga ou desalinhamento) e as peças de transmissão, como engrenagens. O atuador pode se mover sem que o movimento chegue à válvula, então deixe claro onde o sinal de realimentação é captado e qual peça você realmente examinou.
Registre separadamente se a válvula está difícil de mover só no início do curso, lenta no curso inteiro ou para um pouco antes de fechar. A força ou o torque necessário muda ao longo do curso, então a capacidade nominal do atuador, sozinha, não prova que há folga suficiente.
Corte conceitual de uma válvula de movimento linear (haste deslizante). Não é instrução para desmontar a válvula nem afrouxar a gaxeta em operação.
O manual de instruções da Azbil para suas válvulas de controle AGVB/AGVM também separa os dois sintomas. Movimento lento aponta para depósitos ou gaxeta endurecida; ausência total de movimento aponta para gripagem ou objeto preso. Não junte todos os sintomas em "emperrada". Registre o sentido e a posição em que ocorre, porque isso é o que permite isolar a causa.
Alimentação elétrica, circuitos de controle e realimentação de posição
Em uma válvula motorizada, verifique cabos rompidos, tensão baixa, bornes frouxos e dispositivos de proteção desarmados. Verifique também a seletora local/remoto e os intertravamentos que autorizam o movimento. Depois que o operador age na tela, rastreie se a saída realmente chegou ao campo.
No circuito de realimentação de posição, as suspeitas são chave desregulada, contato ruim, cabo rompido ou configuração de entrada errada. Se a válvula está claramente totalmente aberta e só falta a confirmação de aberta, verifique o circuito de realimentação antes de tentar acionar mais a válvula.
Quando se usam um contato de fechada e um de aberta, em algumas configurações nenhum dos dois fica fechado durante o curso. Se o sistema também alarma quando os dois contatos fecham ao mesmo tempo, isso depende da especificação da planta. Não decida quais combinações são normais só pelo nome dos contatos.
Mesmo uma válvula pneumática depende de sinais elétricos na eletroválvula e no posicionador, então "elétrico ou ar?" não é uma pergunta útil. Rastreie até onde a sequência chegou: comando, comutação, pressão de ar de saída, movimento da haste e entrada de realimentação.
Ar de alimentação, exaustão e lubrificação
Em uma válvula pneumática, a pressão do cabeçote pode estar normal e mesmo assim a alimentação não acompanhar, por filtro entupido, vazamento ou tubulação e componentes subdimensionados. Registre a queda de pressão durante o curso e compare com a leitura em repouso.
Esquema simplificado de um cilindro de dupla ação movendo-se em um sentido. Confira o diagrama de circuito real para tubulação e ajustes de restrição de vazão.
Um restritor de exaustão ou silenciador entupido impede a saída do ar da câmara oposta e pode tornar o curso mais lento. Antes de aumentar a pressão de alimentação para compensar, verifique os caminhos de alimentação e de exaustão conforme as especificações do equipamento.
Água, óleo e poeira no ar também afetam o funcionamento dos componentes. Confira a qualidade do ar com os requisitos da eletroválvula e do posicionador que você usa.
A falta de lubrificação só causa problema onde a lubrificação é exigida, e nem toda válvula automática precisa de óleo. Alguns componentes foram projetados para trabalhar sem lubrificação, e outros não devem ser lubrificados. Verifique no manual os pontos de lubrificação, o tipo de óleo, a quantidade e o histórico de lubrificação.
As precauções comuns da SMC para eletroválvulas explicam que alguns produtos podem ser usados sem lubrificação, que uma vez iniciada a lubrificação ela não deve ser interrompida e que excesso de óleo pode causar mau funcionamento. Evite a solução genérica de "está se movendo mal, então vamos pôr óleo".
Detritos dentro da válvula
Carepa ou outro material estranho dentro da válvula pode bloquear a guia ou ficar preso entre o obturador e a sede. Além de parar a válvula no meio do curso, pode deixar o fluido passar mesmo com a válvula aparentemente fechada. Avalie posição e estanqueidade da sede como perguntas separadas.
Perda de carga na linha × pressão diferencial na válvula
Perda de carga alta na tubulação causa vazão baixa, mas isso, por si só, não significa que a haste parou de se mover. Se a posição real coincide com o comando e a vazão continua baixa, verifique a pressão de suprimento, a resistência da linha, o entupimento do filtro tipo Y (strainer) e a capacidade da válvula.
Por outro lado, se a pressão diferencial na válvula excede a especificação, o atuador pode não vencer a força do fluido, e a válvula pode não chegar a totalmente fechada. Mantenha separadas a perda de carga da linha toda e o diferencial na válvula, e registre as pressões dos dois lados no ponto de operação em que o problema ocorre.
Uma válvula maior não cura necessariamente um alarme jutai. Reveja em conjunto a vazão necessária, a abertura de operação, a pressão diferencial e a capacidade do atuador.
O que verificar primeiro quando o alarme dispara
A sequência abaixo descreve o que confirmar e quem decide. Não é uma instrução de trabalho. Siga os procedimentos, o sistema de permissão de trabalho e as regras de bloqueio e etiquetagem (LOTO) da sua planta.
- Capture os dados. Salve o horário do alarme, os estados de comando e realimentação, a posição no campo e a vazão, a pressão e a temperatura da mesma janela de tempo. Faça isso antes que um reset ou uma nova tentativa os sobrescreva. É isso que permite distinguir "o sinal nunca chegou" de "a válvula se moveu atrasada".
- Combine com a operação se a válvula pode ser movimentada. Confirme com os operadores se é seguro dar curso na válvula e se a unidade pode ser mantida com a válvula na posição atual. Em válvulas de resfriamento, aquecimento ou alimentação de reagentes, um teste de curso no campo pode criar um problema novo.
- Confirme a válvula e o limite de isolamento. Rastreie a válvula e o limite de isolamento no P&ID (fluxograma de tubulação e instrumentação). Confira a TAG do desenho com a TAG no campo e verifique by-pass, refluxo e outras fontes de alimentação.
- Separe inspeção de intervenção. Planeje as verificações visuais e a análise de registros separadamente de qualquer trabalho que envolva operação manual, alteração de cabeamento ou desmontagem. Antes de desmontar, isole o fluido de processo, a energia elétrica e o suprimento de ar ou óleo hidráulico. Libere a pressão residual e a força das molas como o manual especifica, e confirme que as partes quentes esfriaram.
Registre e confirme a condição primeiro. Qualquer trabalho com intervenção vai para um plano de parada e isolamento.
Os métodos de bloqueio e isolamento seguem os procedimentos de trabalho de cada planta. Testes com energia ou pressão são uma etapa separada, feita só depois da remontagem e da confirmação de que todos estão afastados.
Depois de salvar os dados, use o que você observou para decidir onde olhar em seguida. O mesmo alarme pode apontar para lugares muito diferentes.
| O que você observa | O que verificar em seguida |
|---|---|
| O comando não chega ao campo | Seletora local/remoto, permissivos, saída e cabeamento |
| O comando chega, mas o atuador não se move | Alimentação elétrica ou de ar, dispositivos de proteção, eletroválvula/válvula direcional, atuador |
| O atuador se move, mas a válvula não acompanha | Acoplamento, atrito, detritos, pressão diferencial |
| A válvula está na posição final no campo, mas não há entrada de realimentação | Posição da chave fim de curso, contatos, cabeamento e entrada |
| A posição real está correta, mas a vazão é baixa | Pressão de suprimento, resistência da linha, filtro tipo Y, capacidade da válvula |
Corrigir a causa e evitar que se repita
Inspecionar, lubrificar e remover detritos como o fabricante especifica
Nas inspeções de rotina, compare tempo de curso, vazamentos, ruídos anormais, pressão de alimentação e instabilidade da realimentação com os valores registrados quando a válvula estava saudável. Defina o intervalo de inspeção pelas condições de operação e pelas instruções do fabricante, e registre as mudanças em relação ao número de cursos e depois de longos períodos parada.
Lubrifique apenas os pontos especificados, com o óleo ou a graxa especificados, e verifique os requisitos do lado do processo, por exemplo em serviço com alimentos ou oxigênio. Afrouxar a gaxeta ou borrifar óleo só para a válvula andar mais solta pode causar vazamentos ou danos aos materiais.
Quando há suspeita de detritos, não faça de "dar cursos repetidos em operação para expulsá-los" uma solução padrão. Confirme o que o produto permite e como o processo seria afetado. Se necessário, pare, isole, retire a válvula e inspecione a sede e a guia quanto a danos e depósitos.
Um filtro tipo Y (strainer) a montante reduz os detritos, mas uma malha mais fina não é automaticamente melhor. Verifique o número de mesh, a abertura e a perda de carga, e equilibre o que a válvula protegida precisa com a facilidade de limpeza do filtro.
Se os detritos continuam voltando depois de limpar a tela, rastreie até a origem: ferrugem na tubulação, resíduos de obra ou arraste de um tanque. Combine a lavagem (flushing) antes da partida com inspeções da tela. Limpar só a válvula não evita a reincidência.
Corrigir tubulação, ar de alimentação e parte elétrica, e depois retestar
No lado do ar, verifique vazamentos e dobras, filtros entupidos, a capacidade do regulador e dos tubos e o caminho de exaustão. Mudar a pressão ou uma restrição de vazão afeta tanto a velocidade do curso quanto a força do atuador, então confirme antes a faixa especificada e o desempenho necessário.
No lado do processo, reveja a pressão diferencial e a vazão necessária, e corrija pressão diferencial excessiva, bloqueios na linha ou uma válvula com capacidade inadequada. Se for necessário um atuador maior ou uma mudança de ajuste, passe as condições de operação ao fabricante e confirme com ele se a mudança é aceitável, incluindo as cargas admissíveis na haste e na sede.
No lado elétrico, verifique em sequência bornes, alimentação, saída de comando e entrada de realimentação, e repare o ponto defeituoso. Não faça burla de dispositivos de proteção ou intertravamentos só para apagar o alarme. Descubra por que o sistema não está autorizando o movimento da válvula.
Após o reparo, com as pessoas afastadas e o equipamento remontado, teste a válvula nos sentidos de abertura e de fechamento. Verifique tempo de curso, contatos de realimentação, posições intermediárias, a estanqueidade da sede exigida e o impacto no processo, e registre os ajustes alterados e as condições do teste.
Depois de um teste sem carga, verifique também o efeito das temperaturas e das pressões diferenciais reais de operação. Liste como as condições do teste diferem da operação real, acompanhe os pontos de operação em que o problema tende a voltar e confirme que a correção funcionou.
Devolva ao estado de operação aprovado, antes da entrega, qualquer pressão de ar ou ajuste local/remoto alterado para o teste. Registre o que foi reparado e o que continua sem confirmação, para que o próximo turno não julgue a válvula apenas pela presença ou ausência de alarme.
Checklist e perguntas para o fornecedor japonês
Checklist do alarme jutai
- Horário do alarme, TAG da válvula e etapa do processo registrados
- Comando, realimentação e posição no campo salvos antes de qualquer reset ou nova tentativa
- Lógica do alarme confirmada: qual sinal inicia o temporizador, qual contato o encerra e o valor do tempo limite
- Parada total (nunca se moveu) ou parada em trânsito (moveu, mas não chegou) identificada
- Sentido anotado: abrindo, fechando ou ambos
- Padrão anotado: só na partida, só a quente, só em certos pontos de operação
- Seletora local/remoto e intertravamentos permissivos verificados
- Pressão do ar de alimentação registrada em repouso e durante o curso
- Caminho de exaustão, silenciador e restritores de vazão verificados
- Ajuste da chave fim de curso, contatos e cabeamento conferidos com a posição real
- Pressão diferencial na válvula comparada com a especificação
- Necessidade de lubrificação confirmada no manual antes de pôr qualquer óleo
- Operação de acordo antes de dar curso na válvula; isolamento planejado antes de qualquer desmontagem
- Reteste nos dois sentidos, com ajustes restaurados e resultados registrados
Perguntas para o lado japonês
- Qual é exatamente a condição do alarme 渋滞 (jutai) nesta válvula? Qual sinal inicia o temporizador, qual contato o encerra e qual é o tempo limite?
- Como o tempo limite foi escolhido? Que tempos de curso foram registrados no comissionamento?
- O alarme é retido? Como é rearmado, e o que acontece se o comando for cancelado ou a válvula for passada para local?
- Existe um alarme separado para quando as duas chaves fim de curso estão acionadas ao mesmo tempo, ou quando nenhuma está?
- Qual é a posição de falha na perda de ar, na perda de energia e na perda de sinal?
- A eletroválvula ou o atuador exige lubrificação? Se sim, qual óleo, onde e em que quantidade?
- Qual é a pressão diferencial máxima admissível para esta válvula e este atuador?
- A operação manual é permitida e em que condições (por exemplo, isolar a energia antes)?
Modelo de e-mail de consulta
Assunto: Válvula [número da TAG] – alarme jutai (tempo limite de curso): lógica do alarme e dados de curso
Prezado(a) [nome],
Estamos recebendo um alarme 渋滞 (jutai) na válvula [número da TAG] em [unidade/etapa do processo]. Ele ocorreu às [horário] durante [abertura/fechamento]. O comando foi emitido às [horário], e o fim de curso de [aberta/fechada] confirmou às [horário / não confirmou].
Para a análise, poderiam nos enviar:
1. A lógica do alarme desta válvula (sinal de início do temporizador, contato de término, tempo limite, comportamento de retenção e rearme)
2. Os tempos de curso registrados no comissionamento
3. As posições de falha na perda de ar, de energia e de sinal
4. Os requisitos de lubrificação da eletroválvula e do atuador
5. A pressão diferencial máxima admissível
Atenciosamente,
[seu nome]
Limites deste guia
- O que um alarme jutai monitora, seus sinais de início e fim do temporizador e o tempo limite variam conforme a planta, o fornecedor e o sistema de controle. Os diagramas lógicos e as especificações da planta têm prioridade.
- O tempo limite de 3 s, o mapeamento de 4–20 mA e o exemplo de 50 % × 45 % são valores fictícios para ilustração, não recomendações.
- As verificações descrevem o que confirmar, não como executar o trabalho. Isolamento, bloqueio e etiquetagem, testes com energia e trabalho em áreas classificadas seguem os procedimentos da sua planta e a legislação aplicável no Brasil, como a NR-12 (segurança no trabalho em máquinas e equipamentos) e a NR-10 (segurança em instalações e serviços em eletricidade). Confirme com o SESMT e com a norma vigente os requisitos que se aplicam ao seu caso.
- Lubrificação, qualidade do ar e cargas admissíveis dependem do produto específico. Confirme no manual do fabricante. Não afirmamos aqui equivalência entre normas japonesas e normas ABNT NBR para este assunto; peça ao fornecedor a norma de referência de cada equipamento.
Perguntas frequentes
Aumentar o tempo limite do alarme resolve um alarme jutai?
Não. Se o tempo limite realmente está curto demais, ele deve ser revisto, mas um tempo maior não faz a válvula se mover mais rápido. Compare o tempo de curso com dados de quando a válvula estava saudável e com o tempo de que o processo precisa, e registre a base de qualquer novo ajuste e os resultados dos testes, para que a mudança não esconda uma falha.
Devo lubrificar uma válvula que se move com dificuldade?
Não automaticamente. Alguns componentes são projetados para operar sem óleo ou não devem ser lubrificados. Descubra onde está o atrito e por quê, verifique os pontos de lubrificação, o tipo de óleo e a quantidade especificados, e trate na origem qualquer corrosão, deformação ou detrito.
Se a válvula se move na operação manual, está tudo certo?
Não necessariamente. Mover à mão não testa a força do atuador, os sinais nem o comportamento da válvula sob a pressão diferencial do processo, então isso exige testes separados. Verifique no manual se a operação manual é permitida e em que condições. Por exemplo, o manual da Azbil AGVB/AGVM exige desligar a energia antes da operação manual.
O fim de curso de totalmente aberta significa que há vazão passando?
Não. Uma chave fim de curso confirma que a peça em que está montada chegou a uma posição; ela não mede vazão. Verifique o suprimento a montante, outras válvulas e bloqueios, e confirme vazão e pressão com os instrumentos adequados.
Se a pressão do ar de alimentação está normal, posso descartar o lado do ar?
Não. Pressão normal em repouso pode esconder uma queda de pressão durante o curso, uma exaustão entupida ou um vazamento interno. Verifique as pressões de alimentação e de saída com a válvula em movimento, junto com os caminhos de alimentação e de exaustão.
Fontes
- Sintomas e inspeção de válvulas de controle (tabela de falhas, operação manual): Azbil, manual de instruções da válvula de controle elétrica de sede simples com guia superior AGVB/AGVM (em japonês)
- Posicionadores de válvula com diagnóstico: Azbil, "Valve positioner with diagnostic functions" (em japonês)
- Diagnóstico de válvulas de controle para manutenção baseada na condição: Azbil, diagnóstico de válvulas de controle para apoiar a manutenção baseada na condição (em japonês)
- Lubrificação, ar de alimentação e pressão residual: SMC, precauções comuns para eletroválvulas de 3/4/5 vias (em japonês)
- Queda de pressão e filtros e silenciadores entupidos: SMC, manual de instruções da eletroválvula de 5 vias
- Exemplos de corrosão de haste e de região da gaxeta: TLV, dados técnicos de válvula com fole
- Alarme de timeout que compara o estado solicitado e o estado detectado da válvula: Schneider Electric (Foxboro), ficha técnica do bloco de válvula VLV
- Alarmes de parada total e parada em trânsito: Rockwell Automation, instrução Process Valve (PVLV)
Artigo original em japonêsEste guia se baseia em um artigo do MONOSCOPE escrito para leitores no Japão: 自動弁の渋滞とは?動かない・遅い原因と警報条件の見方
Sobre a redação
 Redação do MONOSCOPEFOUNDER & EDITOR
Cerca de dez anos de atuação em um fabricante de equipamentos industriais e em uma empresa de engenharia de plantas, com propostas, projeto e comissionamento de equipamentos, seguidos da migração para o marketing digital. Hoje presta consultoria web a fabricantes B2B, ajudando-os a explicar com clareza seus produtos e tecnologias. Possui as licenças nacionais japonesas de Energy Manager e de Engenheiro-Chefe de Eletricidade de Terceira Classe.
Mantém um blog de engenharia desde 2017 (mais de 500 artigos) e um canal no YouTube em japonês com cerca de 20 mil inscritos. Cada guia é escrito do ponto de vista do chão de fábrica japonês e conferido com as normas citadas.


