Jishu Hozen क्या है? Autonomous Maintenance के 7 Step
मान लीजिए, एक दिन लाइन के पास नया बोर्ड लग जाता है, जिस पर बड़े अक्षरों में "Jishu Hozen – Step 1" लिखा है। सुपरवाइज़र बताते हैं कि अब हर टीम को अपनी मशीन खुद साफ़ करनी है और हर गड़बड़ी पर एक टैग लगाना है। जापान से एक TPM कंसल्टेंट भी आने वाले हैं जो Step 1 का ऑडिट करेंगे।
अगर आप गुरुग्राम, मानेसर, नीमराना या NCR के किसी जापानी कंपनी के प्लांट में ऑपरेटर, टीम लीडर या मेंटेनेंस में काम करते हैं, तो यह गाइड आपके लिए है। इसमें आसान भाषा में बताया गया है कि jishu hozen क्या है, इसके 7 step कौन-से हैं, और Step 1 में आपको असल में क्या करना होता है।
Jishu hozen (जिशु होज़ेन, 自主保全) का मतलब है autonomous maintenance (AM): मशीन चलाने वाला ऑपरेटर खुद अपनी मशीन की सफ़ाई, ऑयलिंग, बोल्ट-नट कसना और जाँच करता है। जापान की संस्था JIPM (Japan Institute of Plant Maintenance) ने 1971 में TPM का तरीका दिया था। JIPM इस काम को 7 step में बाँटता है, और हर step पिछले step की नींव पर खड़ा होता है।
- Jishu hozen, TPM के 8 पिलर (स्तंभ) में से एक है। इसमें ऑपरेटर अपनी मशीन को साफ़ करता है, ऑयलिंग करता है, बोल्ट कसता है और रोज़ जाँच करता है।
- 7 step ये हैं: (1) शुरुआती सफ़ाई, (2) गंदगी के स्रोत और मुश्किल जगहों का सुधार, (3) अस्थायी स्टैंडर्ड, (4) पूरी जाँच, (5) ऑपरेटर द्वारा मशीन की जाँच, (6) स्टैंडर्डाइज़ेशन, (7) टीम खुद देखभाल और सुधार चलाए। Step 1–3 मशीन की हालत बिगड़ने से रोकते हैं, Step 4–5 बिगाड़ को पहचानते और मापते हैं, और Step 6–7 टीम को खुद चलने लायक बनाते हैं।
- Step 1 की सफ़ाई सिर्फ़ चमकाने के लिए नहीं है। गंदगी हटते ही ऑयल लीक, ढीले बोल्ट और टूट-फूट दिखने लगती है। जापान में इसे "सफ़ाई ही जाँच है" कहा जाता है।
- हर गड़बड़ी पर एक टैग लगता है, जिसे efu (F-tag) कहते हैं। सफ़ाई या जाँच से पहले मशीन बंद करना, एनर्जी अलग करना, लॉक और टैग लगाना (LOTO) ज़रूरी है। यह काम हमेशा अपनी कंपनी के सेफ्टी नियम और LOTO प्रोसीजर के अनुसार ही करें।
विषय-सूची
- Jishu Hozen (Autonomous Maintenance) क्या है?
- Jishu Hozen के 7 Step एक नज़र में
- Step 1 से पहले: Step Zero और सेफ्टी
- चरण 1: बिगाड़ रोकना (Step 1–3)
- चरण 2: बिगाड़ मापना (Step 4–5)
- चरण 3: टीम खुद चलाए (Step 6–7)
- Step आगे बढ़ाने के टूल: ऑडिट, एक्टिविटी बोर्ड और OPL
- Jishu Hozen क्यों रुक जाता है, और क्या मदद करता है
- Step 1 से पहले की चेकलिस्ट
- सुपरवाइज़र या मेंटेनेंस से पूछने के सवाल
- इस गाइड की सीमाएँ
- अक्सर पूछे जाने वाले सवाल (FAQ)
Jishu Hozen (Autonomous Maintenance) क्या है?
Jishu hozen का सीधा मतलब है "खुद से किया जाने वाला मेंटेनेंस"। सोच यह है कि जो व्यक्ति रोज़ मशीन चलाता है, वही सबसे पहले समझता है कि कुछ गड़बड़ है। इसलिए मशीन की देखभाल का एक हिस्सा ऑपरेटर को सौंपा जाता है।
TPM में Jishu Hozen की जगह
TPM का पूरा नाम Total Productive Maintenance है। इसमें ऊपर के मैनेजमेंट से लेकर लाइन के वर्कर तक सब हिस्सा लेते हैं। JIPM के अनुसार TPM का लक्ष्य है हर तरह के लॉस को पहले से रोकना, जैसे ज़ीरो एक्सीडेंट, ज़ीरो डिफेक्ट और ज़ीरो ब्रेकडाउन।
यहाँ "लॉस" का मतलब है वह हर चीज़ जो प्रोडक्शन की कार्यक्षमता घटाती है। TPM के काम 8 हिस्सों में बँटे होते हैं, जिन्हें पिलर कहते हैं।
Autonomous maintenance उन पिलर में है जो लॉस को सीधे घटाते हैं।
JIPM के "What Is TPM?" पेज के आधार पर। कंपनियाँ पिलर के नाम या समूह बदल सकती हैं।
दो तरह का बिगाड़: अपने आप होने वाला और देखभाल की कमी से होने वाला
यहाँ "बिगाड़" (deterioration) का मतलब है मशीन की हालत का धीरे-धीरे बिगड़ना, जैसे घिसाव, ढीलापन या लीक, जो ब्रेकडाउन से पहले भी होता है। JIPM इसे दो तरह का मानता है, और इनका फ़र्क समझना jishu hozen की सबसे ज़रूरी बात है।
- अपने आप होने वाला बिगाड़ (natural deterioration): मशीन को सही तरीके से चलाने और सँभालने पर भी समय के साथ होने वाली गिरावट।
- देखभाल की कमी से जल्दी होने वाला बिगाड़ (forced deterioration, जापानी में kyosei rekka): बुनियादी देखभाल छूटने से हालत जल्दी बिगड़ना। जैसे ऑयलिंग न होने से पार्ट घिस जाना या जाम हो जाना।
ऑपरेटर का काम देखभाल की कमी से होने वाले इस बिगाड़ को रोकना है। इसके लिए JIPM तीन बुनियादी काम बताता है: सफ़ाई, ऑयलिंग और बोल्ट कसना। इन्हें "बेसिक कंडीशन बनाए रखना" कहा जाता है।
नीचे का चित्र दिखाता है कि ऑपरेटर और मेंटेनेंस विभाग के बीच काम आम तौर पर कैसे बँटता है।
ऑपरेटर का मुख्य काम बिगाड़ रोकना है, पर मापने और ठीक करने में भी उसका कुछ हिस्सा है।
JIPM की autonomous maintenance गाइड और JMAC की शब्दावली से संपादकों ने तैयार किया। असली बँटवारा कंपनी और मशीन के हिसाब से अलग होता है।
जब ऑपरेटर रोज़ की देखभाल सँभाल लेते हैं, तो मेंटेनेंस टीम का समय ब्रेकडाउन के पीछे भागने में कम जाता है। वह समय प्रिवेंटिव मेंटेनेंस और नई तकनीक पर लग सकता है। यानी jishu hozen मेंटेनेंस का काम ऑपरेटर पर डालना नहीं है, बल्कि दोनों के बीच काम का साफ़ बँटवारा है।
लक्ष्य: मशीन को समझने वाला ऑपरेटर
JIPM ऐसे ऑपरेटर को setsubi ni tsuyoi operator कहता है, यानी "मशीन को अच्छे से समझने वाला ऑपरेटर"। ऐसे ऑपरेटर में चार क्षमताएँ होनी चाहिए। JIPM का निजी सर्टिफ़िकेट Jishu Hozen Shi (2001 में शुरू) भी इन्हीं चार क्षमताओं पर बना है। Jishu hozen शुरू करने के लिए यह सर्टिफ़िकेट लेना ज़रूरी नहीं है।
7 step इन चार क्षमताओं को एक-एक करके सिखाने का रास्ता भी हैं।
JIPM की autonomous maintenance गाइड के चित्र 5 का सार।
इसके लिए कार्यस्थल ऐसा होना चाहिए जहाँ गड़बड़ी आसानी से दिखे। अगर 5S, खासकर पहले तीन S (छँटाई, सही जगह रखना, सफ़ाई) लागू नहीं हैं, तो ऑपरेटर को गड़बड़ी दिखेगी ही नहीं।
Jishu Hozen के 7 Step एक नज़र में
JIPM सात step को तीन चरणों में बाँटता है: Step 1–3 बिगाड़ रोकना, Step 4–5 बिगाड़ मापना, और Step 6–7 टीम खुद देखभाल और सुधार चलाए।
हर step पिछले step की नींव पर बनता है।
JIPM की गाइड और लेखों से संपादकों ने तैयार किया। अलग-अलग स्रोतों में step के नाम थोड़े अलग होते हैं।
जापान से आए स्लाइड या फ़ॉर्म में अक्सर जापानी नाम लिखे होते हैं। नीचे की टेबल में जापानी नाम, उनका उच्चारण (romaji) और इस लेख में इस्तेमाल हिंदी नाम दिए गए हैं।
| Step | जापानी | Romaji | हिंदी में |
|---|---|---|---|
| 0 | 事前準備 | jizen junbi | तैयारी ("Step Zero") |
| 1 | 初期清掃(清掃点検) | shoki seiso (seiso tenken) | शुरुआती सफ़ाई (सफ़ाई के साथ जाँच) |
| 2 | 発生源・困難個所対策 | hasseigen / konnan kasho taisaku | गंदगी के स्रोत और मुश्किल जगहों का सुधार |
| 3 | 自主保全仮基準の作成 | jishu hozen kari kijun no sakusei | अस्थायी स्टैंडर्ड बनाना |
| 4 | 総点検 | so-tenken | पूरी जाँच |
| 5 | 自主点検 | jishu tenken | ऑपरेटर द्वारा मशीन की जाँच |
| 6 | 標準化 | hyojunka | स्टैंडर्डाइज़ेशन |
| 7 | 自主管理の徹底 | jishu kanri no tettei | टीम खुद देखभाल और सुधार चलाए |
नामों पर ज़्यादा ध्यान न दें, क्रम याद रखें: पहले रोकना, फिर मापना, फिर खुद सँभालना। JIPM की गाइड और जापानी कंसल्टिंग कंपनी JMAC दोनों Step 1 से पहले एक तैयारी का चरण रखते हैं। JMAC इसे "Step Zero" कहता है, जिसमें सेफ्टी ट्रेनिंग और काम का मकसद समझाया जाता है।
Step 1 से पहले: Step Zero और सेफ्टी
अगर सारी लाइनें एक साथ Step 1 शुरू कर दें, तो हर टीम का तरीका और सेफ्टी नियम अलग हो जाते हैं। इसलिए आम तौर पर पहले एक मशीन या एक टीम को "मॉडल लाइन" चुना जाता है। वहाँ जो तरीका सफल रहे, उसे बाद में दूसरी लाइनों में फैलाया जाता है।
तैयारी में मकसद समझाना, छोटी टीमें बनाना, सेफ्टी ट्रेनिंग और एक्टिविटी बोर्ड लगाना शामिल है। JIPM के एक लेख के अनुसार एक टीम लीडर लगभग 5–6 लोगों के ग्रुप को चलाता है।
सफ़ाई या जाँच से पहले मशीन बंद करें
शुरुआती सफ़ाई में हाथ कवर के अंदर और घूमने वाले पार्ट्स के पास जाते हैं, जहाँ ऑपरेटर आम तौर पर हाथ नहीं डालता। इसलिए सबसे पहले सफ़ाई का तरीका नहीं, बल्कि सेफ्टी के नियम सिखाए जाते हैं। इसका आधार LOTO (Lockout/Tagout) है: सिर्फ़ स्टार्ट स्विच बंद करना काफ़ी नहीं। मशीन की LOTO प्रोसीजर के अनुसार बिजली और दूसरी एनर्जी अलग करें, बचा प्रेशर निकालें, तय जगहों पर ताला और टैग लगाएँ, और पक्का करें कि मशीन चल नहीं सकती।
भारत में Factories Act 1948 की धारा 21 खतरनाक मशीन पार्ट्स पर फ़ेंसिंग (गार्ड) की बात करती है। धारा 22 के अनुसार चलती मशीन की जाँच, ऑयलिंग या एडजस्टमेंट सिर्फ़ खास ट्रेनिंग पाए और नियुक्त किए गए वर्कर ही कर सकते हैं, और उनका नाम रजिस्टर में होना चाहिए। इस लेख को चलती मशीन पर काम करने की अनुमति न मानें। Jishu hozen में सफ़ाई और जाँच मशीन रोककर ही करें, यही बुनियादी नियम है।
केंद्र सरकार ने 21 नवंबर 2025 से Occupational Safety, Health and Working Conditions Code 2020 (OSH Code) लागू किया है, जिसमें Factories Act समेत कई पुराने कानून जुड़ गए हैं। हर राज्य के नियम अलग चरण में हैं, इसलिए आपके प्लांट पर कौन-सा नियम लागू है, यह अपनी सेफ्टी टीम से पूछें। जापान का कानून (Industrial Safety and Health Ordinance, धारा 107 और 108) भी खतरे वाली सफ़ाई, ऑयलिंग और जाँच में, कुछ अपवादों के साथ, मशीन रोकने को कहता है, पर वह सिर्फ़ जापान में लागू होता है। BIS ने सेफ्टी मैनेजमेंट का अंतरराष्ट्रीय मानक IS/ISO 45001:2018 के नाम से अपनाया है, पर LOTO का असली क्रम आपकी कंपनी की प्रोसीजर ही तय करती है।
हाथ अंदर डालने से पहले: बंद करें, एनर्जी काटें, लॉक करें, पक्का करें।
संपादकों का बनाया सामान्य क्रम, यह वर्क इंस्ट्रक्शन नहीं है। असली क्रम आपकी कंपनी के सेफ्टी नियम और LOTO प्रोसीजर तय करते हैं।
कई जापानी प्लांट काम शुरू होने से पहले kiken yochi (KY) भी करते हैं। यह टीम की छोटी बातचीत होती है जिसमें काम के खतरे पहले से पहचाने जाते हैं।
चरण 1: बिगाड़ रोकना (Step 1–3)
चरण 1 में मशीन को उसकी सही हालत में वापस लाया जाता है और उसे वैसा ही बनाए रखा जाता है। इससे देखभाल की कमी से होने वाला बिगाड़ रुकता है।
Step 1: शुरुआती सफ़ाई (सफ़ाई के साथ जाँच)
Step 1 में टीम मशीन से सारी गंदगी, धूल और चिप्स हटाती है, और साथ में ऑयलिंग, बोल्ट कसना और गड़बड़ी ढूँढने का काम करती है। JIPM की सबसे ज़रूरी बात यही है: सफ़ाई ही जाँच है।
गंदगी हटते ही ऑयल लीक, ढीले बोल्ट, पाइप पर खरोंच और टूटे कवर दिखने लगते हैं। बंद मशीन को हाथ से पोंछते समय ढीलापन (गैप) या गर्मी के निशान भी पता चलते हैं। कंपन देखने के लिए चलती मशीन को हाथ न लगाएँ। मकसद मशीन को सुंदर दिखाना नहीं, बल्कि छिपी हर गड़बड़ी को बाहर लाना है।
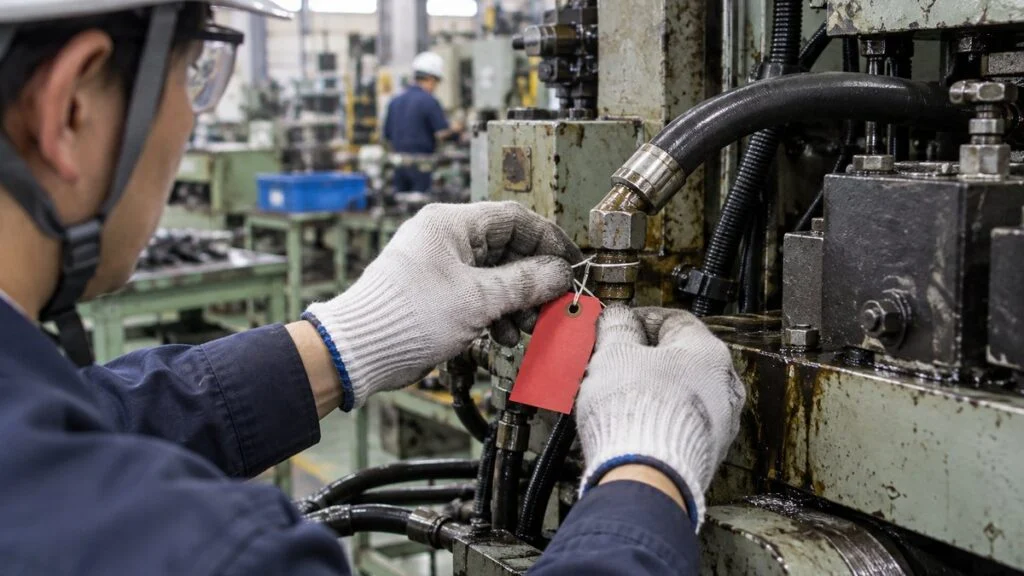
हर गड़बड़ी पर एक टैग लगाया जाता है, जिसे efu (एफ़ू) या F-tag कहते हैं। जिसने गड़बड़ी पाई, वह टैग पर तारीख, अपना नाम और समस्या लिखता है। गड़बड़ी ठीक होने पर टैग हटाया जाता है, जिसे efu-tori (टैग हटाना) कहते हैं।
टैग के रंग से पता चलता है कि कौन ठीक करेगा और कितनी जल्दी। नीचे JIPM के एक लेख का उदाहरण है।
रंग से साफ़ होता है कि कौन ठीक करेगा और कितना ज़रूरी है।
JIPM के लेख (अगस्त 2025) का उदाहरण। रंग और श्रेणियाँ कंपनी के हिसाब से बदलती हैं, अपने प्लांट का नियम ज़रूर देखें।
टीम एक्टिविटी बोर्ड पर लिखती है कि कितने टैग लगे और कितने हटे। सफ़ाई के दौरान यह भी नोट करें कि गंदगी कहाँ से आ रही है और कौन-सी जगह साफ़ करना मुश्किल है। ये नोट Step 2 में काम आते हैं, और जाँच की चीज़ों की सूची Step 3 के स्टैंडर्ड को सही बनाती है।
Step 2: गंदगी के स्रोत और मुश्किल जगहों का सुधार
अच्छी सफ़ाई के बाद भी अगर चिप्स, तेल या धूल निकलती रहे, तो मशीन फिर जल्दी गंदी हो जाती है। Step 2 में गंदगी के स्रोत को रोका जाता है और उन जगहों को सुधारा जाता है जहाँ सफ़ाई, ऑयलिंग या जाँच करना मुश्किल है।
आम सुधार ये हैं:
- चिप्स को फैलने से रोकने के लिए कवर लगाना
- तेल टपकाने वाली सील और होज़ बदलना
- धूल पकड़ने के लिए ट्रे लगाना
- जाँच के लिए खिड़की बनाना, ऑयलिंग पॉइंट को आसान जगह पर लाना, बिना टूल के खुलने वाले कवर लगाना
जो बदलाव ऑपरेटर अकेले नहीं कर सकते, उन्हें शुरू से मेंटेनेंस या प्रोडक्शन इंजीनियरिंग के साथ प्लान करें। हर सुधार से पहले और बाद में सफ़ाई और जाँच का समय नापें, ताकि फ़ायदा साफ़ दिखे।
Step 3: अस्थायी स्टैंडर्ड
Step 1 और 2 से मशीन काफ़ी सुधर जाती है, पर छोड़ देने पर फिर बिगड़ने लगती है। Step 3 में ऐसे नियम बनाए और निभाए जाते हैं जो सुधरी हालत को बनाए रखें।
सफ़ाई, ऑयलिंग, बोल्ट कसना और जाँच के लिए स्टैंडर्ड में लिखा होता है: कहाँ, किस चीज़ से, सही हालत क्या है, कितनी बार, और कौन करेगा। ऑयलिंग के स्टैंडर्ड में हर पॉइंट का तेल का प्रकार, मात्रा और अंतराल होता है। कई प्लांट ऑयल इनलेट और लेवल गेज पर रंग के निशान लगाते हैं, और बोल्ट पर मैच मार्क (बोल्ट और पार्ट पर एक सीधी लाइन) बनाते हैं ताकि ढीलापन तुरंत दिखे।
स्टैंडर्ड उतना ही होना चाहिए जितना रोज़ के समय में हो सके। अगर चीज़ें बहुत ज़्यादा हैं तो लोग उसे मानना छोड़ देते हैं। ऐसे में Step 2 पर वापस जाकर मुश्किल जगहों को और सुधारना आम बात है।
चरण 2: बिगाड़ मापना (Step 4–5)
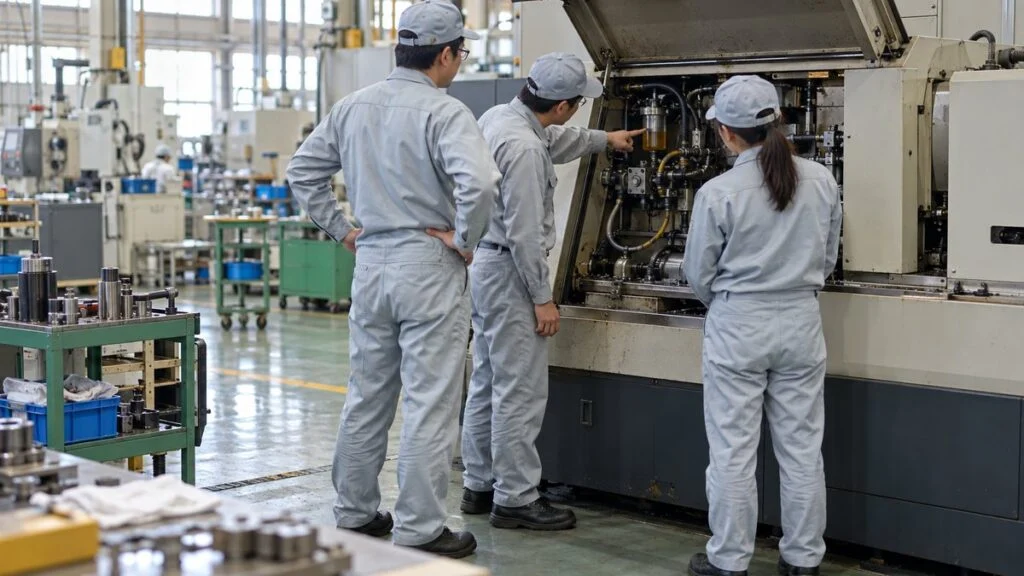
चरण 1 में ज़्यादातर बाहर से दिखने वाली गड़बड़ियाँ ठीक होती हैं। चरण 2 में ऑपरेटर सीखते हैं कि मशीन अंदर से कैसे बनी है और कैसे काम करती है। JIPM के अनुसार इस चरण से ऐसे ऑपरेटर तैयार होते हैं जो सच में अपनी मशीन को जानते हैं।
Step 4: पूरी जाँच (General Inspection)
Step 4 में ऑपरेटर मशीन के हर हिस्से की जाँच की ट्रेनिंग लेते हैं, फिर उसी ज्ञान से पूरी मशीन जाँचते हैं। उदाहरण के लिए हिस्से ऐसे हो सकते हैं: बोल्ट-नट, ऑयलिंग, न्यूमैटिक और हाइड्रोलिक, इलेक्ट्रिकल, और ड्राइव। बँटवारा कंपनी और मशीन पर निर्भर करता है।
JIPM एक उपयोगी तरीका बताता है (जापानी में dentatsu kyoiku): पहले टीम लीडर सीखें, फिर अपनी मशीन के उदाहरण देकर अपनी टीम को सिखाएँ।
इसका मुख्य टूल वन पॉइंट लेसन (OPL) है: एक शीट पर एक ही विषय, जिसे लगभग 5–10 मिनट में सिखाया जाता है। जैसे न्यूमैटिक मशीन में ऑपरेटर सामान्य प्रेशर की रेंज देखता है, एयर लीक की आवाज़ सुनता है और ड्रेन में जमा पानी देखता है। साथ में उसे हर जाँच की वजह भी पता होती है।
जाँच में मिली छोटी गड़बड़ियों पर टैग लगाकर उन्हें ठीक किया जाता है। जाँच की चीज़ें एक अस्थायी जाँच स्टैंडर्ड में जोड़ी जाती हैं।
Step 5: ऑपरेटर द्वारा मशीन की जाँच (Autonomous Inspection)
Step 5 में टीम Step 1–4 के सारे स्टैंडर्ड को देखती है और उन्हें ऑपरेटर की देखभाल और जाँच के एक स्टैंडर्ड (AM स्टैंडर्ड) में जोड़ती है। दोहराई गई और बेकार चीज़ें हटाकर जाँच का समय घटाया जाता है।
ऑपरेटर और मेंटेनेंस यह भी तय करते हैं कि रोज़ की जाँच में ऑपरेटर क्या देखेंगे और मेंटेनेंस पीरियॉडिक जाँच, डायग्नोसिस और प्रेडिक्टिव मेंटेनेंस में क्या देखेगा। बँटवारा साफ़ होने पर न कोई जाँच छूटती है, न दो बार होती है।
चरण 3: टीम खुद चलाए (Step 6–7)
चरण 3 में अब तक के काम को सिस्टम बनाया जाता है, ताकि कार्यस्थल खुद मेंटेनेंस और सुधार करता रहे। अब दायरा सिर्फ़ मशीन नहीं, बल्कि मशीन से जुड़ा हर काम है।
Step 6: स्टैंडर्डाइज़ेशन
Step 6 यह पक्का करता है कि Step 1–5 का काम चलता रहे। JMAC के उदाहरण: प्लांट के अंदर माल ढोने के नियम, डेटा लिखने के नियम, डाई-जिग-टूल सँभालने के नियम, और प्रोसेस के अंदर क्वालिटी के स्टैंडर्ड। शुरुआत उस काम से करें जिससे सबसे ज़्यादा लॉस होता है।
Step 7: टीम खुद देखभाल और सुधार चलाए
Step 7 में टीम कंपनी के लक्ष्य के अनुसार खुद मेंटेनेंस और सुधार चलाती है। टीम खुद लक्ष्य तय करती है (जैसे ब्रेकडाउन, छोटे स्टॉप, डिफेक्ट, चेंजओवर टाइम) और डेटा से प्रगति देखती है। JIPM की गाइड इसे "सुधार का कोई अंत नहीं" कहती है, यानी Step 7 के बाद यह रोज़ के काम का हिस्सा बन जाता है।
Step आगे बढ़ाने के टूल: ऑडिट, एक्टिविटी बोर्ड और OPL
सिर्फ़ क्रम लिख देने से step आगे नहीं बढ़ते। JIPM की गाइड इसके लिए टूल बताती है: एक्टिविटी बोर्ड, वन पॉइंट लेसन, मीटिंग, टैग लगाना और हटाना, और विज़ुअल मैनेजमेंट।
Step ऑडिट
हर step के पास होने के मानदंड होते हैं, और ऑडिट पास करने के बाद ही टीम अगले step पर जाती है (जापानी में step shindan)। प्लांट हेड या कंपनी के बड़े अधिकारी "टॉप ऑडिट" भी करते हैं, जिसमें वे sangen सिद्धांत से देखते हैं: असली जगह जाओ, असली चीज़ देखो, असली तथ्य जाँचो।
ऑडिट में कागज़ पूरे होने से ज़्यादा यह देखा जाना चाहिए कि मशीन सच में सही हालत में है या नहीं, और टीम के लोग उसे समझा पाते हैं या नहीं। नीचे की टेबल में हर step के आम आउटपुट और ऑडिट में देखी जाने वाली बातें हैं।
अगला step आउटपुट और मशीन की असली हालत, दोनों पर निर्भर करता है।
JIPM सामग्री में हर step के उद्देश्य से संपादकों के बनाए सामान्य उदाहरण। ऑडिट के मानदंड हर कंपनी खुद तय करती है।
एक्टिविटी बोर्ड और मीटिंग
एक्टिविटी बोर्ड पर टीम का लक्ष्य, step की प्रगति, लगे और हटे टैग की संख्या, सुधार के उदाहरण और आगे की योजना होती है। इससे मैनेजर और दूसरे विभाग वही जानकारी देखते हैं जो टीम देखती है। बोर्ड के सामने छोटी, नियमित मीटिंग में लाल टैग की स्थिति देखने से वे भूले नहीं जाते।
वन पॉइंट लेसन (OPL)
JMAC OPL को तीन तरह में बाँटता है: बुनियादी जानकारी, समस्या से मिली सीख, और सुधार के उदाहरण। OPL का सिद्धांत है "सिखाकर सीखना": सिखाने की तैयारी में लिखने वाला खुद विषय को अच्छे से समझ लेता है। पूरा OPL तब होता है जब लिखने वाला इसे अपने शब्दों में समझाए और बाद में देखे कि सुनने वाले सच में वह काम कर पा रहे हैं।
Jishu Hozen क्यों रुक जाता है, और क्या मदद करता है
Jishu hozen लंबे समय तक चलता है, और कई जगह यह बीच में रुक जाता है। नीचे जापान के कई स्रोतों में बताई गई आम समस्याएँ संपादकों ने इकट्ठा की हैं।
ज़्यादातर समस्याएँ "ज़बरदस्ती करवाया जा रहा है" की भावना और मेंटेनेंस के साथ अस्पष्ट बँटवारे से आती हैं।
संपादकों ने आम समस्याओं और उपायों का सार तैयार किया है।
सबसे बड़ी बात मेंटेनेंस का साथ है। अगर ऑपरेटर के लगाए लाल टैग पर कोई काम नहीं होता, तो लोगों को लगने लगता है कि "बताने से कुछ नहीं होता", और जोश जल्दी खत्म हो जाता है। मैनेजर का काम है एक्टिविटी का समय और मेंटेनेंस की मदद देना, सिर्फ़ प्रगति नहीं बल्कि टीम की दिक्कतें भी सुनना, और अच्छे सुधार को सबके सामने सराहना।
एक काल्पनिक उदाहरण देखें। एक प्लास्टिक मोल्डिंग लाइन Step 1 शुरू करती है और बहुत सारे टैग लगते हैं, पर मेंटेनेंस में लोग कम हैं और लाल टैग महीनों खुले रहते हैं। फिर टीम लाल टैग को तीन प्राथमिकता स्तरों में बाँटती है, ठीक करने का क्रम तय करती है और हर हफ़्ते की मीटिंग में देखती है, तो टैग फिर से हटने लगते हैं।
जब यह काम जापान से आता है: शुरू में देखने वाली बातें
जब jishu hozen जापानी पेरेंट कंपनी से आता है, तो कुछ बातें शुरू में साफ़ कर लेनी चाहिए। ये संपादकों के सुझाव हैं, किसी सर्वे का नतीजा नहीं।
- ऑपरेटर को क्या करने की अनुमति है: ऑयलिंग, बोल्ट कसना और छोटे पार्ट बदलना आपकी जॉब डिस्क्रिप्शन और कंपनी के नियमों में आता है या नहीं, और मेंटेनेंस के साथ सीमा क्या है, यह Step 1 से पहले लिखित में तय हो।
- किसके सेफ्टी नियम लागू हैं: काम भारत के कानून और आपके प्लांट के LOTO प्रोसीजर से चलता है, जापान की स्लाइड से नहीं।
- भाषा: F-tag, स्टैंडर्ड, OPL और बोर्ड तभी काम करते हैं जब ऑपरेटर उन्हें पढ़ सकें। फ़ॉर्म हिंदी में भी हों, और शब्द तय हों (जैसे "efu" या "F-tag")।
- सफ़ाई को कैसे देखा जाता है: अगर सफ़ाई को "झाड़ू-पोंछा" का काम माना जाए, तो पहले दिन से समझाएँ कि मकसद गड़बड़ी ढूँढना है, और सफ़ाई से निकले टैग दिखाएँ।
- लाल टैग की क्षमता: मॉडल लाइन से आगे बढ़ने से पहले अंदाज़ा लगाएँ कि मेंटेनेंस हर हफ़्ते कितने लाल टैग बंद कर सकता है।
Step 1 से पहले की चेकलिस्ट
मॉडल लाइन पर पहली सफ़ाई से पहले यह सूची देखें। अपने प्लांट के नियम के अनुसार इसे बदल लें।
- ☐ मॉडल मशीन और टीम चुनी गई है, टीम लीडर का नाम तय है
- ☐ सबको मकसद समझाया गया: सफ़ाई ही जाँच है, और नतीजा गड़बड़ियों की सूची है
- ☐ सफ़ाई का दायरा तय है (कौन-सी मशीन, कौन-से हिस्से, कौन-से कवर कौन खोल सकता है)
- ☐ इस मशीन के लिए LOTO प्रोसीजर देखा गया, जिसमें एयर, हाइड्रोलिक, स्टीम और वज़न वाली एनर्जी भी शामिल है
- ☐ सेफ्टी ट्रेनिंग हो गई; PPE और सफ़ाई के टूल तैयार हैं
- ☐ अगर आपके प्लांट में kiken yochi (KY) होता है, तो काम से पहले उसकी बातचीत तय है
- ☐ F-tag का फ़ॉर्मेट तय: तारीख, गड़बड़ी पहचानने वाले का नाम, समस्या, रंग और भाषा
- ☐ लाल टैग का तरीका मेंटेनेंस के साथ तय: टैग कौन लेगा, कब तक ठीक होगा, स्थिति कहाँ देखी जाएगी
- ☐ एक्टिविटी बोर्ड पर टैग की गिनती (लगे / हटे) लिखने की जगह है
- ☐ गंदगी के स्रोत, मुश्किल जगहें और जाँच की चीज़ें नोट करने की शीट तैयार है
- ☐ प्रोडक्शन शेड्यूल में एक्टिविटी का समय रखा गया है
- ☐ Step 1 ऑडिट के मानदंड और ऑडिटर तय हैं
सुपरवाइज़र या मेंटेनेंस से पूछने के सवाल
Step 1 शुरू होने से पहले इन सवालों के जवाब मिल जाएँ, तो बाद में काम दोबारा नहीं करना पड़ता।
- सफ़ाई के समय मैं कौन-से कवर खोल सकता हूँ, और कौन-से नहीं?
- इस मशीन का LOTO कैसे होता है? ताला और टैग कहाँ मिलेंगे?
- हमारे प्लांट में F-tag के कौन-से रंग हैं, और हर रंग का मतलब क्या है?
- लाल टैग लगाने के बाद मेंटेनेंस कितने दिन में देखेगा? उसकी स्थिति कहाँ पता चलेगी?
- ऑयलिंग के लिए कौन-सा तेल, कितना और कितनी बार? क्या इसका स्टैंडर्ड लिखा हुआ है?
- कौन-सा काम मैं खुद कर सकता हूँ, और किसके लिए मेंटेनेंस को बुलाना है?
- Step 1 का ऑडिट कब होगा, और उसमें क्या देखा जाएगा?
इस गाइड की सीमाएँ
- मूल ढाँचा 7 step का है, कुछ स्रोत इसके पहले "Step Zero" जोड़ते हैं। Step के नाम, टैग के रंग और ऑडिट के मानदंड कंपनी और कंसल्टेंट के हिसाब से बदलते हैं। अपनी कंपनी का तरीका ज़रूर पूछें।
- इस लेख का सेफ्टी क्रम सामान्य जानकारी है, वर्क इंस्ट्रक्शन नहीं। कौन क्या कर सकता है, यह आपकी कंपनी के सेफ्टी नियम, LOTO प्रोसीजर और सेफ्टी टीम तय करते हैं।
- Factories Act और OSH Code की जानकारी सामान्य परिचय है। आपके राज्य और प्लांट पर कौन-से नियम लागू हैं, यह सेफ्टी या HR टीम से पक्का करें।
- मोल्डिंग लाइन का उदाहरण काल्पनिक है, डेटा नहीं।
अक्सर पूछे जाने वाले सवाल (FAQ)
Jishu hozen का मतलब क्या है?
Jishu hozen जापानी शब्द है, जिसका मतलब autonomous maintenance है। इसमें प्रोडक्शन ऑपरेटर सफ़ाई, ऑयलिंग, बोल्ट कसना और रोज़ की जाँच से अपनी मशीन को अच्छी हालत में रखते हैं। यह TPM के 8 पिलर में से एक है।
Autonomous maintenance के 7 step कौन-से हैं?
JIPM के अनुसार: शुरुआती सफ़ाई, गंदगी के स्रोत और मुश्किल जगहों का सुधार, अस्थायी स्टैंडर्ड, पूरी जाँच, ऑपरेटर द्वारा मशीन की जाँच, स्टैंडर्डाइज़ेशन, और टीम खुद देखभाल और सुधार चलाए। कुछ स्रोत Step 1 से पहले एक तैयारी का चरण (Step Zero) भी रखते हैं।
Autonomous maintenance और planned maintenance में क्या फ़र्क है?
Autonomous maintenance प्रोडक्शन के ऑपरेटर करते हैं, और इसका मुख्य काम सफ़ाई, ऑयलिंग, बोल्ट कसना और रोज़ की जाँच से बिगाड़ रोकना है। Planned maintenance मेंटेनेंस विभाग करता है, जिसमें पीरियॉडिक जाँच, डायग्नोसिस और प्लान किए गए रिपेयर आते हैं।
क्या कोई step छोड़ सकते हैं?
आम तौर पर नहीं, क्योंकि हर step पिछले पर बना है और ऑडिट पास करके ही आगे जाते हैं। पर पीछे जाना सामान्य है: अगर स्टैंडर्ड निभ नहीं रहा, तो टीम Step 2 पर लौटकर मुश्किल जगहें सुधारती है।
Jishu hozen और 5S का क्या संबंध है?
5S पहली शर्त है। पहले तीन S के बिना ऑपरेटर गड़बड़ी नहीं देख पाता। शुरुआती सफ़ाई 5S की "सफ़ाई" जैसी दिखती है, पर इसका मकसद जाँच है, यानी छिपी गड़बड़ी ढूँढना।
स्रोत
- Japan Institute of Plant Maintenance (JIPM), Jishu Hozen Shi बेसिक गाइड (अप्रैल 2015, जापानी): AM की सोच, देखभाल की कमी से बिगाड़, तीन काम, चार क्षमताएँ, हर step का उद्देश्य, सपोर्ट टूल
- JIPM, autonomous maintenance के सुझाव, भाग 1 (जुलाई 2025, जापानी): 7 step, 3 चरण, step ऑडिट, टॉप ऑडिट, F-tag
- JIPM, autonomous maintenance के सुझाव, भाग 2 (अगस्त 2025, जापानी): F-tag के रंग, "सफ़ाई ही जाँच है"
- JIPM, "Autonomous maintenance", भाग 4 (जुलाई 2025, जापानी): छोटी टीमें, cascade ट्रेनिंग
- JIPM, "What Is TPM?" (जापानी): 8 पिलर, 1971
- JMA Consultants (JMAC), शब्दावली "Autonomous maintenance के 7 step" और "Planned maintenance" (जापानी)
- JMAC TPM Online, "TPM Rule 26: One-Point Lesson" (जापानी)
- India Code, The Factories Act, 1948: धारा 21 (मशीन की फ़ेंसिंग), धारा 22 (चलती मशीन पर या उसके पास काम)
- PIB (भारत सरकार), चारों लेबर कोड 21 नवंबर 2025 से लागू
- e-Gov Laws (जापान), Industrial Safety and Health Ordinance, धारा 107 और 108 (जापानी)
मूल जापानी लेखयह गाइड जापान के पाठकों के लिए लिखे गए MONOSCOPE के एक लेख पर आधारित है: 自主保全の7ステップとは|初期清掃(第1ステップ)のやり方から自主管理までの進め方
संपादक के बारे में
 MONOSCOPE संपादकीय टीमFOUNDER & EDITOR
प्लांट उपकरण निर्माता और प्लांट इंजीनियरिंग कंपनी में लगभग दस साल तक उपकरणों के प्रस्ताव, डिज़ाइन और कमीशनिंग का काम करने के बाद डिजिटल मार्केटिंग में आए। आज B2B निर्माताओं को वेब कंसल्टिंग देते हैं, ताकि वे अपने उत्पाद और तकनीक आसानी से समझा सकें। जापान के राष्ट्रीय लाइसेंस Energy Manager और तृतीय श्रेणी चीफ़ इलेक्ट्रिकल इंजीनियर धारक।
2017 से एक इंजीनियरिंग ब्लॉग (500 से ज़्यादा लेख) और लगभग 20,000 सब्सक्राइबर वाला जापानी YouTube चैनल चलाते हैं। हर गाइड जापानी शॉप फ़्लोर के नज़रिए से लिखा जाता है और उद्धृत मानकों से मिलाकर जाँचा जाता है।