जापानी ड्रॉइंग कैसे पढ़ें: Third Angle, JIS सिंबल और टाइटल ब्लॉक
मान लीजिए, जापान के हेड ऑफ़िस या जापानी कस्टमर से एक नई ड्रॉइंग आई है। व्यू तो जाने-पहचाने लगते हैं, लेकिन टाइटल ब्लॉक जापानी में है, नंबरों के साथ "mm" नहीं लिखा, और कुछ होल के आगे キリ जैसे जापानी अक्षर लिखे हैं। मशीन पर लगाने से पहले कहाँ से पढ़ना शुरू करें?
अगर आप गुरुग्राम, मानेसर, नीमराना या NCR के किसी जापानी कंपनी के प्लांट में ऑपरेटर, टीम लीडर, इंस्पेक्शन या मेंटेनेंस में काम करते हैं, तो यह गाइड आपके लिए है। इसमें ड्रॉइंग पढ़ने का एक काम का क्रम दिया गया है: टाइटल ब्लॉक, व्यू, लाइनें, सेक्शन, सिंबल, होल-थ्रेड और टॉलरेंस। आख़िर में चेकलिस्ट और पूछने के सवाल भी हैं।
जापान की मशीन ड्रॉइंग JIS (Japanese Industrial Standards) के नियम पर बनती है, मुख्य रूप से JIS B 0001 पर। JIS में third angle projection डिफ़ॉल्ट है, जबकि भारत में ITI और कॉलेज की ड्रॉइंग आम तौर पर first angle में सिखाई जाती है। यही सबसे बड़ा फ़र्क है। φ, R, ⌴ (counterbore) जैसे ज़्यादातर सिंबल वही हैं जो आप ISO ड्रॉइंग पर देखते हैं। गड़बड़ी कुछ खास चीज़ों में होती है: जापानी में लिखा टाइटल ब्लॉक, "C" वाला chamfer, होल के आगे जापानी अक्षर, और जापानी में लिखे नोट।
- सबसे पहले नीचे दाईं ओर का टाइटल ब्लॉक पढ़ें: ड्रॉइंग नंबर, रिवीज़न, मटीरियल, स्केल और projection।
- जापानी ड्रॉइंग आम तौर पर third angle होती है। भारत की आदत (first angle) से पढ़ेंगे तो पार्ट उल्टा (mirror) बन सकता है।
- नंबर के साथ यूनिट नहीं लिखी होती। लंबाई mm में होती है, "50" यानी 50 mm।
- C1 यानी 45° का chamfer, कोने से 1 mm। キリ (kiri) यानी ड्रिल किया हुआ होल।
- M10 और M10×1.25 अलग थ्रेड हैं। जो समझ न आए, अंदाज़ा लगाने के बजाय पूछें।
विषय-सूची
- सबसे पहले टाइटल ब्लॉक पढ़ें
- First angle या third angle? भारत और जापान का फ़र्क
- लाइनों के प्रकार और उनका मतलब
- सेक्शन व्यू और hatching
- डाइमेंशन सिंबल: φ, R, C, □ और बाकी
- होल और थ्रेड: キリ (kiri), ザグリ (zaguri), M10
- टॉलरेंस, फ़िट और सरफ़ेस फ़िनिश
- बड़ी गलतियाँ पकड़ने वाला पढ़ने का क्रम
- चेकलिस्ट: मशीनिंग या इंस्पेक्शन से पहले
- सुपरवाइज़र, QC या इंजीनियर से पूछने के सवाल
- इस गाइड की सीमाएँ
- अक्सर पूछे जाने वाले सवाल (FAQ)
- स्रोत
सबसे पहले टाइटल ब्लॉक पढ़ें
कोई भी व्यू देखने से पहले नीचे दाईं ओर का टाइटल ब्लॉक (表題欄, hyodairan) पढ़ें। इससे पता चलता है कि पार्ट क्या है, स्केल क्या है, projection कौन-सा है, और आपके हाथ में कौन-सा रिवीज़न है। ये बातें पता हों, तभी बाकी नंबरों का सही मतलब निकलता है।
जापानी ड्रॉइंग के बॉर्डर के अंदर आम तौर पर चार हिस्से होते हैं: व्यू, नोट, रिवीज़न का खाना और टाइटल ब्लॉक। हर कंपनी का लेआउट थोड़ा अलग होता है, लेकिन टाइटल ब्लॉक ज़्यादातर नीचे दाईं ओर ही मिलता है।
व्यू पढ़ने से पहले नीचे दाईं ओर का टाइटल ब्लॉक देखें।
लेआउट और खानों के नाम हर कंपनी में अलग हो सकते हैं। टाइटल ब्लॉक में क्या-क्या हो, यह JIS B 0001 में दिया है।
JIS B 0001 के अनुसार टाइटल ब्लॉक में ड्रॉइंग नंबर, ड्रॉइंग का नाम, कंपनी का नाम, ज़िम्मेदार व्यक्ति का साइन, बनाने की तारीख, स्केल और projection जैसी चीज़ें होती हैं। ज़्यादातर कंपनियाँ इसमें मटीरियल, सरफ़ेस ट्रीटमेंट और हीट ट्रीटमेंट भी जोड़ देती हैं।
टाइटल ब्लॉक के जापानी शब्द और उनका मतलब
नीचे की टेबल में वे शब्द हैं जो सबसे ज़्यादा दिखते हैं। हर कंपनी में लिखावट थोड़ी अलग हो सकती है, इसलिए इसे शुरुआत भर समझें।
| जापानी | उच्चारण | मतलब | क्या जाँचें |
|---|---|---|---|
| 図番 / 図面番号 | zuban / zumen bango | ड्रॉइंग नंबर | PO, वर्क ऑर्डर या जॉब कार्ड से मिलता है या नहीं |
| 品名 / 図名 | hinmei / zumei | पार्ट का नाम / ड्रॉइंग का नाम | वही पार्ट है जो आपको बनाना या चेक करना है |
| 材質 | zaishitsu | मटीरियल | JIS ग्रेड (जैसे SUS304, A5052)। भारत में मिलने वाला ग्रेड कौन-सा है, यह इंजीनियर से पक्का करें |
| 数量 | suryo | मात्रा (quantity) | मतलब ड्रॉइंग या पार्ट लिस्ट के हिसाब से समझें। ऑर्डर की मात्रा PO या जॉब कार्ड से जाँचें |
| 表面処理 | hyomen shori | सरफ़ेस ट्रीटमेंट (प्लेटिंग, एनोडाइज़िंग, पेंट) | कौन-सा ट्रीटमेंट और मोटाई, अगर लिखी है |
| 熱処理 | netsu shori | हीट ट्रीटमेंट | कौन-सा प्रोसेस और कितनी hardness |
| 尺度 | shakudo | स्केल | व्यू असली साइज़ से कितना छोटा या बड़ा बना है। नाप हमेशा लिखे नंबर से लें, प्रिंट नापकर नहीं |
| 投影法 | toeiho | Projection | Third angle (第三角法, dai-san-kakuho) या first angle (第一角法, dai-ikkaku-ho) |
| 単位 | tan'i | यूनिट | आम तौर पर mm |
| 普通公差 | futsu kosa | General tolerance | कौन-सा स्टैंडर्ड और क्लास, जैसे JIS B 0405-m |
| 改訂 / 改訂記号 | kaitei / kaitei kigo | रिवीज़न / रिवीज़न मार्क | सबसे नया रिवीज़न है या नहीं, क्या बदला |
| 設計 / 製図 / 検図 / 承認 | sekkei / seizu / kenzu / shonin | डिज़ाइन / ड्रॉ किया / चेक किया / अप्रूव किया | सारे साइन या स्टैम्प लगे हैं |
| 日付 | hizuke | तारीख | अक्सर साल/महीना/दिन के क्रम में। क्रम साफ़ न हो तो अंदाज़ा न लगाएँ |
| 注記 | chuki | नोट | पूरे पार्ट पर लागू होने वाले निर्देश |
मटीरियल के खाने में जापानी ड्रॉइंग JIS के ग्रेड नाम लिखती है, जैसे SUS304 या A5052। भारत में इसके पास वाला ग्रेड कौन-सा है, यह तय करने का काम इंजीनियर या खरीद विभाग का है, और बदलाव लिखित में अप्रूव होना चाहिए।
पहले रिवीज़न जाँचें
रिवीज़न मार्क पर नज़र आसानी से नहीं जाती। ड्रॉइंग का नंबर वही रहता है, लेकिन रिवीज़न बदलने पर नाप बदल सकते हैं। मशीनिंग या इंस्पेक्शन शुरू करने से पहले पक्का करें कि आपके पास सबसे नया रिवीज़न है। पुरानी ड्रॉइंग पर पार्ट बनने से रोकने का यह सबसे आसान तरीका है।
याद रखें कि ड्रॉइंग से डिज़ाइनर अपनी बात (डिज़ाइन का इरादा) बताता है। हर नाप और सिंबल पार्ट के काम और असेंबली को सोचकर लिखा गया है। इसलिए कुछ अजीब लगे तो उसे गलती मानकर खुद न बदलें, पहले पूछें।
स्केल, और बिना यूनिट वाले नंबर
स्केल "1:2" का मतलब है कि पार्ट असली साइज़ से आधा बनाकर दिखाया गया है। स्केल कुछ भी हो, ड्रॉइंग पर लिखे नंबर हमेशा असली साइज़ होते हैं। इसलिए प्रिंट पर स्केल रखकर नाप कभी न लें।
आप देखेंगे कि नंबरों के साथ "mm" नहीं लिखा। JIS B 0001 के अनुसार लंबाई आम तौर पर mm में होती है और यूनिट नहीं लिखी जाती, यानी "50" का मतलब 50 mm। कोण (angle) आम तौर पर डिग्री में होते हैं।
First angle या third angle? भारत और जापान का फ़र्क
यह इस गाइड का सबसे ज़रूरी हिस्सा है। JIS B 0001 कहता है कि व्यू third angle projection में बनाए जाएँ। दूसरी तरफ़, भारत में BIS की किताब SP 46:2003 (स्कूल-कॉलेज के लिए ड्रॉइंग प्रैक्टिस) बुनियादी नियम के रूप में first angle बताती है। इसलिए हो सकता है कि आपने ट्रेनिंग में first angle ही सीखा हो।
Third angle में front view को आधार मानते हैं। ऊपर से देखा व्यू (top view) front view के ऊपर, और दाईं ओर से देखा व्यू (right side view) front view के दाईं ओर रखा जाता है। यानी जिस तरफ़ से देखा, व्यू उसी तरफ़ रखा जाता है।
एक सीढ़ीदार ब्लॉक, जिसमें ऊपर से नीचे तक एक होल है, तीन तरफ़ से।
हल्की बिंदुदार लाइनें सिर्फ़ यह दिखाने के लिए हैं कि व्यू एक-दूसरे से कैसे मिलते हैं (चौड़ाई और ऊँचाई बराबर)। असली ड्रॉइंग पर ये नहीं होतीं।
First angle और third angle को कैसे पहचानें
First angle में व्यू उल्टी जगह पर होते हैं: top view, front view के नीचे और right side view, front view के बाईं ओर। JIS में first angle तभी चलता है जब third angle में जगह कम पड़े या ड्रॉइंग समझना मुश्किल हो, और तब टाइटल ब्लॉक में या उसके पास first angle का सिंबल लगाना ज़रूरी है।
पार्ट वही, व्यू की जगह उल्टी।
टाइटल ब्लॉक में या उसके पास projection सिंबल (कटा हुआ कोन, दो तरफ़ से दिखाया हुआ) ज़रूर देखें।
Projection गलत पढ़ने पर पार्ट शीशे की तरह उल्टा (mirror image) बनता है: होल और स्टेप गलत तरफ़ आ जाते हैं। भारतीय सप्लायर की first angle ड्रॉइंग और जापान की third angle ड्रॉइंग एक ही प्लांट में साथ-साथ चल सकती हैं। इसलिए हर ड्रॉइंग पर projection सिंबल देखें, खासकर पुरानी ड्रॉइंग या दूसरे देश से आई ड्रॉइंग पर।
Front view में सबसे ज़्यादा जानकारी होती है
Front view ज़रूरी नहीं कि पार्ट का "सामने वाला" हिस्सा हो। JIS B 0001 कहता है कि जिस व्यू में पार्ट का आकार सबसे साफ़ दिखे, वही front view (मुख्य व्यू) बनता है।
मशीनिंग ड्रॉइंग में पार्ट आम तौर पर उसी स्थिति में बनाया जाता है जिसमें ज़्यादातर मशीनिंग होती है, और कोई खास वजह न हो तो लेटी हुई (horizontal) स्थिति में। जैसे, लेथ पर बनने वाला शाफ़्ट आम तौर पर लेटा हुआ दिखाया जाता है।
व्यू को साथ मिलाकर पढ़ें
किसी एक व्यू से पूरा आकार समझ नहीं आता। Front view और top view की चौड़ाई बराबर होती है, और front view और side view की ऊँचाई बराबर। इसलिए हर लाइन को एक व्यू से दूसरे व्यू में उसी जगह तक मिलाकर देखें।
चित्र 2 में top view में दिखा सर्कल, front view और side view की डैश लाइनों से मिलता है। इसका मतलब यह ब्लॉक के आर-पार जाने वाला होल है। आकार समझ न आए तो कागज़ पर छोटा-सा 3D स्केच बनाने से मदद मिलती है।
आजकल जापानी कंपनियों में 3D CAD मॉडल से 2D ड्रॉइंग बनाना आम है, और कभी-कभी मॉडल भी साथ आता है। दोनों में फ़र्क दिखे तो पूछें कि कौन-सा मान्य (final) है।
लाइनों के प्रकार और उनका मतलब
जापानी ड्रॉइंग की हर लाइन का तय मतलब होता है। JIS B 0001 में लाइन का प्रकार (लगातार, डैश, चेन) और मोटाई मिलकर उसका काम तय करते हैं। यानी लाइन देखकर ही पता चल जाता है कि वह किनारा है, छिपा हुआ हिस्सा है या नाप की लाइन।
JIS में तीन मोटाई होती हैं (पतली, मोटी, बहुत मोटी), जिनका अनुपात आम तौर पर 1:2:4 होता है। शुरुआत में इतना याद रखें: मोटी लगातार लाइन दिखने वाला किनारा है, और पतली लाइनें सहायक जानकारी देती हैं।
लाइन का प्रकार और मोटाई बताते हैं कि वह क्या दिखा रही है।
JIS B 0001:2019 के आम उपयोग में से कुछ। Hidden line पतली या मोटी डैश, दोनों हो सकती है।
नए लोग अक्सर डैश लाइन और चेन लाइन में उलझ जाते हैं। डैश लाइन में बराबर लंबाई के छोटे टुकड़े होते हैं, जबकि चेन लाइन में लंबा टुकड़ा और बिंदु बारी-बारी आते हैं। डैश लाइन छिपा हुआ आकार दिखाती है, चेन लाइन आकार नहीं बल्कि सेंटर की जगह दिखाती है।
Phantom line को भी गलत पढ़ा जाता है। दो-बिंदु चेन लाइन से जो बना है, वह इस ड्रॉइंग के पार्ट का हिस्सा नहीं है। वह पास में लगने वाला पार्ट या हिलने वाले पार्ट की आख़िरी जगह दिखाता है, इसलिए उसे मशीन न करें।
सेक्शन व्यू और hatching
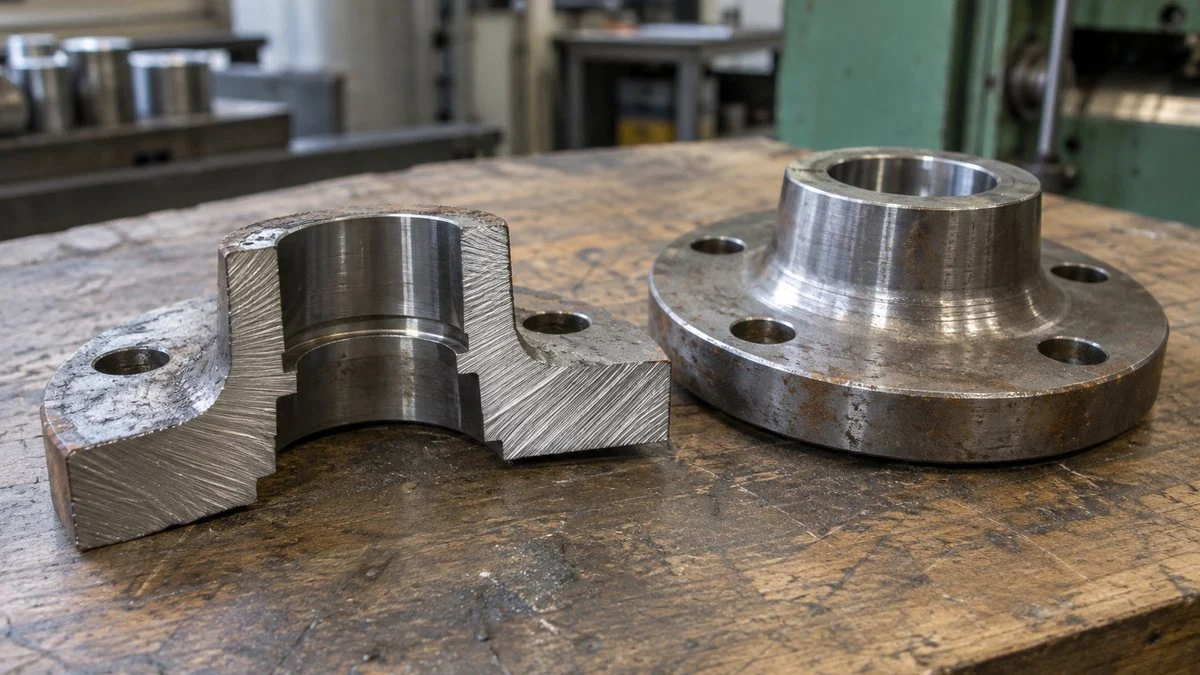
जब पार्ट के अंदर होल और ग्रूव हों, तो बाहर वाले व्यू में बहुत-सी डैश लाइनें एक-दूसरे पर चढ़ जाती हैं। सेक्शन व्यू में पार्ट को एक काल्पनिक प्लेन से काटकर कटी हुई जगह पर अंदर का आकार जैसा है वैसा दिखाया जाता है।
कटी हुई सतह पर बराबर दूरी की पतली तिरछी लाइनें (hatching) हो सकती हैं। Hatching आम तौर पर कटे हुए ठोस मटीरियल की सतह दिखाती है। लेकिन जहाँ hatching नहीं है, उसे तुरंत खाली जगह न मानें, क्योंकि शाफ़्ट और बोल्ट जैसे पार्ट सेक्शन में बिना hatching के भी दिखाए जाते हैं (नीचे देखें)। दूसरे व्यू में "A-A" जैसे अक्षरों वाली cutting plane line बताती है कि कट कहाँ से लिया गया।
सेक्शन व्यू के प्रकार
JIS B 0001 में कई तरह के सेक्शन दिए हैं। ड्रॉइंग बनाने वाला वही चुनता है जिससे ज़रूरी अंदरूनी आकार सबसे आसानी से दिखे:
- Full section: पूरा पार्ट उस प्लेन से काटा जाता है जिससे उसका मूल आकार सबसे अच्छा दिखे
- Half section: symmetric पार्ट का आधा हिस्सा बाहर से और आधा सेक्शन में
- Partial (broken-out) section: सिर्फ़ ज़रूरी जगह को काटा जाता है, break line से अलग करके
- Revolved section: आर्म या रिब का कटा हुआ आकार 90° घुमाकर व्यू पर ही बनाया जाता है
- Combined section: कई कटिंग प्लेन जोड़कर एक सेक्शन व्यू बनाया जाता है
गोल और symmetric फ़्लैंज या कवर पर half section बहुत दिखता है। सेंटर लाइन को बीच की सीमा मानकर एक ही व्यू में बाहर का आकार और अंदर के स्टेप दोनों दिख जाते हैं।
सेक्शन व्यू में कुछ पार्ट लंबाई में बिना कटे दिखाए जाते हैं
असेंबली ड्रॉइंग के सेक्शन व्यू में शाफ़्ट और बोल्ट अक्सर बिना कटे दिखते हैं। यह गलती नहीं है। JIS B 0001 के अनुसार शाफ़्ट, पिन, बोल्ट, नट, वॉशर, की (key), स्टील बॉल और ऐसे ही पार्ट लंबाई में नहीं काटे जाते।
शाफ़्ट या बोल्ट जैसे ठोस पार्ट को काटने से कोई नई जानकारी नहीं मिलती। रिब, आर्म और गियर के दाँत भी लंबाई में नहीं काटे जाते, क्योंकि काटने से आकार समझना और मुश्किल हो जाता है। सेक्शन व्यू में किसी पार्ट पर hatching न हो, तो ज़्यादातर यही नियम कारण होता है।
डाइमेंशन सिंबल: φ, R, C, □ और बाकी
सिर्फ़ नंबर से पता नहीं चलता कि वह डायमीटर है या रेडियस। नंबर के आगे लगा सिंबल यह बताता है: वह नाप किस चीज़ का है। JIS में इन्हें डाइमेंशन सिंबल (寸法補助記号, sunpo hojo kigo) कहते हैं।
नंबर के आगे का सिंबल बताता है कि नाप किस चीज़ का है।
JIS B 0001:2019 के डाइमेंशन सिंबल में से कुछ। Counterbore, countersink और गहराई के सिंबल 2010 के संस्करण में जोड़े गए। पुरानी ड्रॉइंग में ये जापानी शब्दों में लिखे हो सकते हैं।
सबसे ज़्यादा φ, R और C दिखते हैं। जापानी ड्रॉइंग में डायमीटर अक्सर φ (ग्रीक अक्षर "फ़ाई") से लिखा जाता है, जिसका मतलब वही है जो ISO ड्रॉइंग पर Ø का। R गोलाई या चाप का रेडियस है। C, 45° chamfer का साइज़ है: C1 यानी कोने से 1 mm का 45° chamfer। कई दूसरी ड्रॉइंग में यही chamfer "1 × 45°" लिखा होता है, इसलिए C देखकर उलझें नहीं।
नोट में अक्सर 指示なき角部はC0.5 (shiji naki kakubu wa C0.5) जैसा सामान्य निर्देश होता है, जिसका मतलब है "जिन कोनों पर कुछ नहीं लिखा, वहाँ C0.5 chamfer करें"। यह उन किनारों पर भी लागू होता है जहाँ कोई सिंबल नहीं है, इसलिए व्यू के साथ नोट भी हमेशा पढ़ें।
φ गोल व्यू के अंदर भी दिखता है और उन हिस्सों पर भी जो साइड से आयताकार (rectangle जैसे) दिखते हैं। साइड व्यू में आयताकार दिखने वाले हिस्से पर φ लिखा हो, तो वह हिस्सा सिलेंडर है। इससे ड्रॉइंग बनाने वाला एक व्यू कम कर लेता है।
होल और थ्रेड: キリ (kiri), ザグリ (zaguri), M10
होल का निर्देश छोटी जगह में बहुत जानकारी देता है, इसलिए उसे गलत पढ़ना आसान है। एक leader line पर होल की गिनती, डायमीटर, प्रोसेस, counterbore का डायमीटर और गहराई, सब एक साथ हो सकते हैं। निर्देश को टुकड़ों में बाँटकर बाएँ से दाएँ पढ़ें।
एक लाइन को हिस्सों में बाँटेंगे तो गलती कम होगी।
नंबर सिर्फ़ उदाहरण के लिए हैं। पुरानी ड्रॉइंग में यही निर्देश जापानी शब्दों में लिखा हो सकता है, जैसे 4-φ9キリ φ14深ザグリ深さ8.6।
होल के आगे लिखे जापानी शब्द: キリ, リーマ, ザグリ
होल डायमीटर के बाद लिखे जापानी (katakana) अक्षर प्रोसेस का छोटा निर्देश हैं। JIS B 0001 में ये शब्द तय किए गए हैं:
| ड्रॉइंग पर | उच्चारण | मतलब |
|---|---|---|
| キリ | kiri | ड्रिल किया हुआ होल |
| リーマ | rima | रीमर से फ़िनिश किया होल (reamed) |
| 打ヌキ | uchinuki | प्रेस से पंच किया होल (punched) |
| イヌキ | inuki | कास्टिंग में ही बना होल (cored) |
ड्रिल किया होल (kiri) बहुत सटीक नहीं होता। Reamed होल पहले ड्रिल किया जाता है और फिर रीमर से सही साइज़ और चिकनी सतह तक फ़िनिश किया जाता है। इसलिए डिज़ाइनर इसे वहाँ लिखते हैं जहाँ फ़िट मायने रखता है, जैसे डॉवेल पिन का होल।
Counterbore (ザグリ, zaguri) सीढ़ीदार गड्ढा है, जिससे बोल्ट के सिर को सपाट जगह मिलती है या सिर सतह से बाहर नहीं निकलता। गहरा counterbore (深ザグリ, fuka-zaguri) इतना गहरा होता है कि पूरा बोल्ट का सिर अंदर चला जाए। Countersink (皿ザグリ, sara-zaguri) फ़्लैट-हेड स्क्रू के लिए कोन जैसा गड्ढा है।
थ्रेड: M10 और M10×1.25 का फ़र्क
JIS B 0123 (थ्रेड लिखने का तरीका) के अनुसार मेट्रिक थ्रेड "M", नॉमिनल डायमीटर, "×" और पिच से लिखा जाता है। Coarse थ्रेड में हर डायमीटर की एक ही पिच होती है, इसलिए पिच आम तौर पर नहीं लिखी जाती।
M10 coarse थ्रेड की पिच 1.5 mm होती है, इसलिए ड्रॉइंग पर सिर्फ़ "M10" लिखा होता है। "M10×1.25" का मतलब बारीक (fine) थ्रेड है। दोनों देखने में लगभग एक जैसे हैं, लेकिन M10 का बोल्ट M10×1.25 के टैप होल में नहीं जाएगा। इसलिए बोल्ट खरीदते, स्टोर से लेते या असेंबली करते समय पिच ज़रूर जाँचें।
कभी-कभी उल्टी (left-hand) थ्रेड के लिए "LH", और "6H" या "6g" जैसी टॉलरेंस क्लास भी दिखती है: बड़े अक्षर अंदर की थ्रेड (नट, टैप होल) के लिए और छोटे अक्षर बाहर की थ्रेड (बोल्ट) के लिए। क्लास अक्सर नहीं लिखी होती, तब कंपनी का स्टैंडर्ड या कस्टमर की स्पेसिफ़िकेशन लागू होती है।
टॉलरेंस, फ़िट और सरफ़ेस फ़िनिश
आकार और साइज़ समझने के बाद अगला सवाल है कि पार्ट कितना सटीक बनना चाहिए। ड्रॉइंग सटीकता की ज़रूरत सिंबल और नंबरों से बताती है: नाप कितना ऊपर-नीचे हो सकता है, होल और शाफ़्ट कैसे फ़िट होंगे, और सतह कितनी चिकनी होगी।
साइज़ टॉलरेंस, फ़िट और सरफ़ेस टेक्सचर, तीनों का लिखने का तरीका अलग है।
सरफ़ेस टेक्सचर के सिंबल JIS B 0031 के अनुसार। Ra जैसे नंबर सिंबल की आड़ी लाइन के नीचे या पास में लिखे जाते हैं।
साइज़ टॉलरेंस और general tolerance
"50±0.1" का मतलब है कि इस नाप के लिए 49.9 mm से 50.1 mm तक ठीक है। पार्ट पास होने के लिए ड्रॉइंग की बाकी सारी शर्तें भी पूरी होनी चाहिए। हर नाप पर टॉलरेंस नहीं लिखा होता। जिस नाप पर अलग से टॉलरेंस नहीं लिखा, उस पर ड्रॉइंग में बताया गया general tolerance (普通公差, futsu kosa) लागू होता है। स्टैंडर्ड या क्लास कहीं न मिले, तो QC या इंजीनियर से पूछें।
JIS B 0001 कहता है कि इसका स्टैंडर्ड नंबर और क्लास एक बार, टाइटल ब्लॉक में या उसके पास लिखा जाए। जापानी ड्रॉइंग पर अक्सर "JIS B 0405-m" जैसा लिखा मिलता है। इसकी असली वैल्यू कितनी है, यह QC या इंजीनियर से टेबल लेकर पक्का करें।
Geometric tolerance (flatness, perpendicularity, position वगैरह) अलग चौखटे (feature control frame) में लिखे जाते हैं। इनके अपने नियम हैं और ये इस गाइड में शामिल नहीं हैं।
फ़िट: H7/g6
साइज़ के बाद अक्षर और नंबर, जैसे "φ10H7", फ़िट का टॉलरेंस कोड है, जो JIS B 0401 के अनुसार लिखा जाता है। JIS B 0401 अंतरराष्ट्रीय ISO 286 पर आधारित है, और भारत का IS 919 भी ISO 286 पर आधारित है, इसलिए कोड लिखने का तरीका पास-पास है। फिर भी लिमिट हमेशा ड्रॉइंग में बताए गए स्टैंडर्ड की टेबल से लें, और JIS की जगह IS की टेबल इस्तेमाल करनी हो तो पहले QC या इंजीनियर से पूछें। बड़े अक्षर होल के लिए और छोटे अक्षर शाफ़्ट के लिए हैं, और नंबर टॉलरेंस ग्रेड है: नंबर जितना बड़ा, टॉलरेंस उतना ज़्यादा।
जैसे, φ10H7 होल 10.000 mm से 10.015 mm के बीच बनना चाहिए, और φ10g6 शाफ़्ट 9.986 mm से 9.995 mm के बीच। दोनों को मिलाकर "H7/g6" लिखा हो तो यह बहुत इस्तेमाल होने वाला clearance fit है: शाफ़्ट सरककर अंदर जाता है और थोड़ा-सा गैप रहता है।
सरफ़ेस टेक्सचर: Ra
सही के निशान (✓) जैसा सिंबल सरफ़ेस टेक्सचर (खुरदरापन और मशीनिंग के निशान की दिशा) बताता है। JIS B 0031 में इसके तीन रूप हैं: बेसिक सिंबल, लाइन वाला (मटीरियल हटाना ज़रूरी) और गोले वाला (मटीरियल न हटाएँ)। सिंबल के पास "Ra 1.6" का मतलब है arithmetic mean खुरदरापन (Ra) 1.6 µm।
सिंबल पर प्रोसेस (जैसे ग्राइंडिंग) और निशानों की दिशा भी लिखी हो सकती है। डिज़ाइनर आम तौर पर काम वाली सतहों पर छोटी वैल्यू लिखते हैं, जैसे स्लाइड होने वाली सतह या सील लगने वाली सतह। पुरानी ड्रॉइंग में इसकी जगह त्रिकोण वाले निशान (▽▽▽) भी मिल सकते हैं। प्लेटिंग, पेंट और हीट ट्रीटमेंट आम तौर पर नोट में लिखे होते हैं।
बड़ी गलतियाँ पकड़ने वाला पढ़ने का क्रम
छोटे में कहें तो पहले पूरा, फिर बारीकी; पहले आकार, फिर सटीकता। अगर आप सीधे एक-एक नाप उठाने लगेंगे, तो बड़ी गलती छूट सकती है, जैसे गलत projection या पुराना रिवीज़न।
पहले पूरा, फिर बारीकी; पहले आकार, फिर सटीकता।
मशीनिंग, इंस्पेक्शन और खरीद में ध्यान अलग-अलग चीज़ों पर होता है, लेकिन स्टेप 01 से 03 सबके लिए एक जैसे हैं।
काम के हिसाब से ड्रॉइंग में ध्यान देने की मुख्य बातें अलग होती हैं:
- मशीनिंग: प्रोसेस और सटीकता की ज़रूरत
- इंस्पेक्शन: टॉलरेंस, सरफ़ेस टेक्सचर, और कहाँ क्या नापना है
- स्टोर और खरीद: मटीरियल, सरफ़ेस ट्रीटमेंट, थ्रेड का प्रकार, यानी जो सामान लाना है उस पर असर डालने वाली बातें
इंस्पेक्शन में ड्रॉइंग के टॉलरेंस ही आने वाले (incoming) और जाने वाले (outgoing) माल की पास-फ़ेल की शर्त बनते हैं।
आख़िरी स्टेप भी पहले जितना ही ज़रूरी है। कोई चीज़ दो तरह से पढ़ी जा सकती हो या सिंबल का मतलब न पता हो, तो अंदाज़े से बने पार्ट स्क्रैप हो सकते हैं। मशीनिंग से पहले पूछ लेना आम तौर पर सबसे तेज़ और सुरक्षित रास्ता है।
चेकलिस्ट: मशीनिंग या इंस्पेक्शन से पहले
नई जापानी ड्रॉइंग पर काम शुरू करने से पहले ये बातें एक-एक करके देखें:
- ड्रॉइंग नंबर और रिवीज़न, वर्क ऑर्डर या जॉब कार्ड से मिलते हैं
- Projection सिंबल देखा (JIS में third angle डिफ़ॉल्ट है, first angle की आदत से न पढ़ें)
- यूनिट mm है, यह पक्का किया
- मटीरियल (材質) ड्रॉइंग से मेल खाता है। दूसरा ग्रेड इस्तेमाल करना हो तो उसकी लिखित मंज़ूरी है
- सरफ़ेस ट्रीटमेंट (表面処理) और हीट ट्रीटमेंट (熱処理), मोटाई या hardness के साथ
- General tolerance का स्टैंडर्ड और क्लास (जैसे JIS B 0405-m)
- नोट का मतलब समझा, खासकर chamfer और किनारों के निर्देश जैसे C0.5
- होल के निर्देश को गिनती, डायमीटर, प्रोसेस, counterbore और गहराई में बाँटकर पढ़ा
- थ्रेड की पिच पक्की की (M10 coarse या M10×1.25 fine), और क्लास अगर लिखी है
- फ़िट कोड (H7, g6) को टेबल से ऊपर-नीचे की लिमिट में बदला
- सरफ़ेस टेक्सचर के सिंबल और वैल्यू, पुराने त्रिकोण वाले निशान भी
- 3D मॉडल साथ है तो पता किया कि वह सिर्फ़ जानकारी के लिए है या मान्य है
सुपरवाइज़र, QC या इंजीनियर से पूछने के सवाल
जापानी ड्रॉइंग में कंपनी के ऐसे स्टैंडर्ड का ज़िक्र हो सकता है जो आपके पास नहीं हैं। कुछ भी साफ़ न हो, तो काम शुरू करने से पहले पूछें। ज़रूरी सवाल लिखित में (मेल या रिपोर्ट में) रखें, ताकि जवाब का रिकॉर्ड रहे। काम के सवाल:
- क्या यह सबसे नया रिवीज़न है? पिछले रिवीज़न से क्या बदला?
- यह ड्रॉइंग first angle है या third angle? सिंबल साफ़ नहीं दिख रहा।
- टाइटल ब्लॉक में general tolerance नहीं लिखा, तो कौन-सा स्टैंडर्ड और क्लास लगेगी?
- ड्रॉइंग वाला JIS मटीरियल मिल रहा है? दूसरा ग्रेड लेना हो तो लिखित मंज़ूरी किससे लेनी है?
- जिन कोनों और किनारों पर कुछ नहीं लिखा, वहाँ क्या चलेगा?
- नोट में किस कंपनी स्टैंडर्ड (थ्रेड, सरफ़ेस ट्रीटमेंट, मार्किंग) का ज़िक्र है, और क्या उसका अंग्रेज़ी या हिंदी रूप मिल सकता है?
- 3D मॉडल और ड्रॉइंग में फ़र्क हो तो कौन-सा मान्य है?
इस गाइड की सीमाएँ
- यह गाइड JIS B 0001:2019 पर आधारित है। पुरानी ड्रॉइंग में पुराने तरीके हो सकते हैं, जैसे होल के निर्देश पूरे जापानी शब्दों में।
- टाइटल ब्लॉक का लेआउट और खानों के नाम हर कंपनी में अलग होते हैं। शब्दों की टेबल आम शब्द दिखाती है, कोई तय सूची नहीं।
- कंपनी के स्टैंडर्ड और कस्टमर की स्पेसिफ़िकेशन यहाँ के आम नियमों से अलग हो सकती हैं। दोनों में टकराव लगे तो इंजीनियर से पूछें कि कौन-सा पहले माना जाएगा।
- Geometric tolerance और वेल्डिंग सिंबल इस गाइड में नहीं हैं।
- BIS (IS) और JIS के स्टैंडर्ड कई जगह पास-पास हैं, पर पूरी तरह एक जैसे मानकर न चलें। मटीरियल का बराबर ग्रेड, टॉलरेंस की वैल्यू और फ़िट, पार्ट बनाने से पहले मौजूदा स्टैंडर्ड से मिलाकर इंजीनियर से पक्के करवाएँ।
अक्सर पूछे जाने वाले सवाल (FAQ)
जापानी ड्रॉइंग first angle होती है या third angle?
Third angle। JIS B 0001 में third angle डिफ़ॉल्ट है। First angle सिर्फ़ तब चलता है जब जगह या समझ के लिए ज़रूरी हो, और तब टाइटल ब्लॉक में या उसके पास first angle का सिंबल होना चाहिए। भारत में आम तौर पर first angle सिखाया जाता है, इसलिए हर ड्रॉइंग पर सिंबल देखें।
जापानी ड्रॉइंग में कौन-सी यूनिट होती है?
मिलीमीटर। JIS B 0001 के अनुसार लंबाई आम तौर पर mm में होती है और यूनिट लिखी नहीं जाती, यानी "50" का मतलब 50 mm। कोण आम तौर पर डिग्री में होते हैं।
जापानी ड्रॉइंग पर C1 का क्या मतलब है?
कोने से 1 mm का 45° chamfer। दूसरी कई ड्रॉइंग में यही "1 × 45°" लिखा होता है।
キリ (kiri) का क्या मतलब है?
इसका मतलब है होल ड्रिल किया जाए। बाकी शब्द हैं: リーマ (rima, रीमर से फ़िनिश), 打ヌキ (uchinuki, प्रेस से पंच) और イヌキ (inuki, कास्टिंग में ही बना होल)।
M10 और M10×1.25 में क्या फ़र्क है?
M10 coarse थ्रेड है, जिसकी पिच 1.5 mm है। Coarse थ्रेड में हर डायमीटर की एक ही पिच होती है, इसलिए पिच नहीं लिखी जाती। M10×1.25 fine थ्रेड है, जिसकी पिच 1.25 mm है। दोनों एक-दूसरे की जगह नहीं लगते।
स्रोत
- Projection, टाइटल ब्लॉक, यूनिट, लाइनें, सेक्शन, डाइमेंशन सिंबल, होल के शब्द, general tolerance लिखने की जगह: JIS B 0001:2019, मशीन ड्रॉइंग (kikakurui.com, जापानी)
- भारत में first angle: BIS SP 46:2003, Engineering Drawing Practice for Schools and Colleges
- थ्रेड लिखने का तरीका: JIS B 0123:1999, थ्रेड का नाम लिखने का तरीका (kikakurui.com, जापानी)
- मेट्रिक coarse और fine थ्रेड की पिच: Neji No1.com, मेट्रिक थ्रेड टेबल (जापानी)
- सरफ़ेस टेक्सचर के सिंबल: JIS B 0031:2003 (kikakurui.com, जापानी)
- फ़िट कोड (होल के लिए बड़े अक्षर, शाफ़्ट के लिए छोटे): MONO Juku, "H7 फ़िट टॉलरेंस क्या है" (जापानी)
- H7 और g6 की लिमिट (JIS B 0401): Tsubakimoto Chain, फ़िट टॉलरेंस टेबल (जापानी)
- JIS B 0401-1:2016 का आधार ISO 286-1:2010: AFNOR कैटलॉग, JIS B 0401-1
- IS 919 (Part 1):2014 और ISO 286-1:2010: BIS, Know Your Standards
- Counterbore, countersink और गहराई के सिंबल 2010 में जुड़े: Otsuka Shokai, 2010 के JIS ड्रॉइंग स्टैंडर्ड के बदलाव (जापानी)
- देशों के हिसाब से first angle और third angle: Xometry Pro, first angle vs. third angle projection
मूल जापानी लेखयह गाइड जापान के पाठकों के लिए लिखे गए MONOSCOPE के एक लेख पर आधारित है: 機械図面の読み方でつまずく疑問8選|三面図・線・記号を初心者向けに
संपादक के बारे में
 MONOSCOPE संपादकीय टीमFOUNDER & EDITOR
प्लांट उपकरण निर्माता और प्लांट इंजीनियरिंग कंपनी में लगभग दस साल तक उपकरणों के प्रस्ताव, डिज़ाइन और कमीशनिंग का काम करने के बाद डिजिटल मार्केटिंग में आए। आज B2B निर्माताओं को वेब कंसल्टिंग देते हैं, ताकि वे अपने उत्पाद और तकनीक आसानी से समझा सकें। जापान के राष्ट्रीय लाइसेंस Energy Manager और तृतीय श्रेणी चीफ़ इलेक्ट्रिकल इंजीनियर धारक।
2017 से एक इंजीनियरिंग ब्लॉग (500 से ज़्यादा लेख) और लगभग 20,000 सब्सक्राइबर वाला जापानी YouTube चैनल चलाते हैं। हर गाइड जापानी शॉप फ़्लोर के नज़रिए से लिखा जाता है और उद्धृत मानकों से मिलाकर जाँचा जाता है।