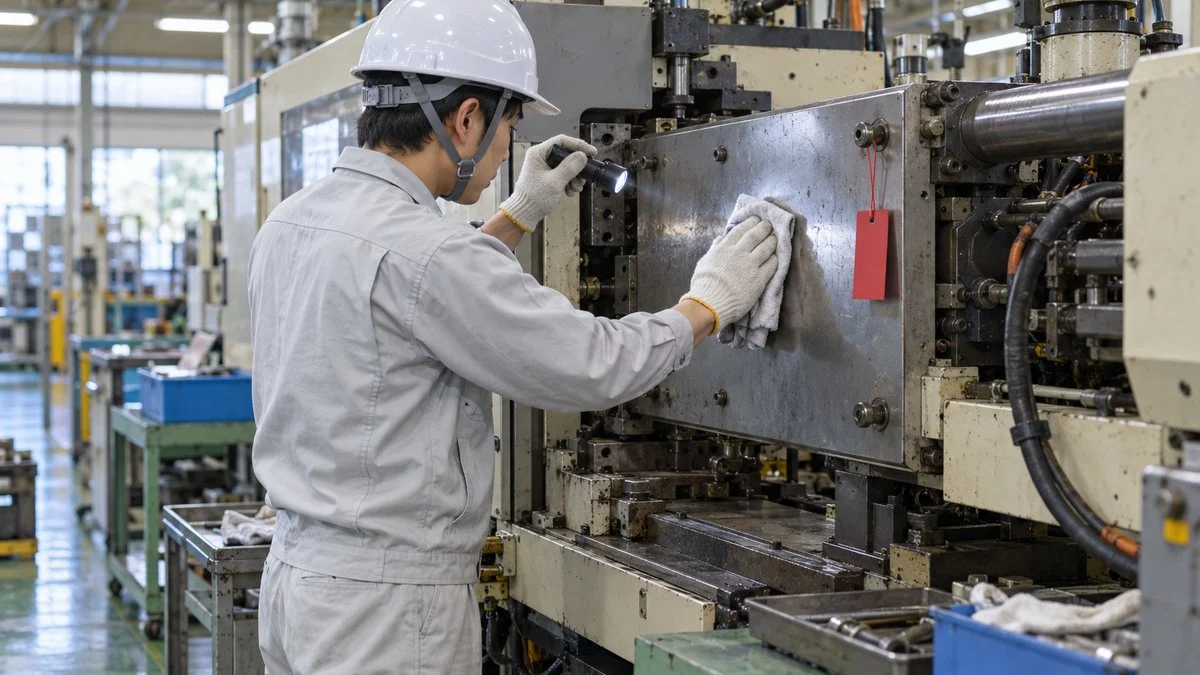
自主保全とは、設備を操作する人(オペレーター)自身が、清掃や給油、点検で設備の状態を保つ活動です。
清掃から始め、汚れの原因をなくし、点検のルールを自分たちで作り、劣化を見抜けるようになるまでを7つに区切ったものが「自主保全の7ステップ」です。
これは、オペレーターの力を一段ずつ積み上げていく仕組みで、前のステップでつくった土台の上に次のステップを重ねます。日本プラントメンテナンス協会(JIPM)の解説では、7つを「劣化を防ぐ」「劣化を測る」「自主管理」の3段階に分けて捉えます。
この記事では、まず7ステップの全体像とTPMの中での位置づけ、始める前の準備と安全を示します。そのうえで、各ステップの狙いと活動内容、ステップを進めるための道具、よくあるつまずきの順で整理します。
- 自主保全は、設備を操作するオペレーター自身が清掃・給油・点検で設備の状態を保つ活動。TPMの8本柱の一つ
- 7ステップは①初期清掃(清掃点検)②発生源・困難箇所対策③自主保全仮基準の作成④総点検⑤自主点検⑥標準化⑦自主管理の徹底。①〜③で「劣化を防ぐ」、④〜⑤で「劣化を測る」、⑥〜⑦で「自主管理」へ進む
- 初期清掃(第1ステップ)とは、設備のゴミや汚れを一斉に取り除き、給油・増締めをしながら隠れた不具合(油漏れ・ボルトの緩み・傷など)を見つけて元に戻すこと。「清掃は点検である」が合言葉
- 見つけた不具合には「エフ」(発見日・発見者・内容を書く札)を付け、直したら外す(エフ取り)。清掃・点検のときは必ず機械を止める(労働安全衛生規則第107条)
自主保全の7ステップ一覧
公益社団法人日本プラントメンテナンス協会(JIPM)の解説では、自主保全は次の7つのステップで進めます。
第1〜第3ステップで「劣化を防ぐ」、第4〜第5ステップで「劣化を測る」、第6〜第7ステップで「自主管理」へと、3つの段階に分けて捉えるのが一般的です。
前のステップで作った土台の上に、次のステップを積み上げていきます。
※JIPM「自主保全士 基本ガイド」とJIPMの解説記事をもとに編集部で整理。資料によって名称や表現に揺れがあります。
なお、ステップの名称は資料によって少しずつ異なります。
第1ステップを「初期清掃」とだけ書く資料もあれば、「清掃点検」と併記する資料もあります。第2ステップは「発生源・困難個所対策」と「個所」の字を使うのが JIPM の表記です。
第3ステップも「自主保全仮基準の作成」「自主保全仮基準書の作成」の両方が使われています。
第7ステップも、JIPMの資料では「自主管理の徹底」です。一方、コンサルティング会社の用語集では活動内容を「改善定常化によるムダ排除・コストダウン推進」と説明するなど、力点の置き方に違いがあります。
名称の違いにこだわるより、「防ぐ→測る→自分たちで管理する」という順番の意味を押さえることが大切です。
また、JIPMのガイドやJMACの用語集では、第1ステップの前に「事前準備」を置いています。
JMAC(日本能率協会コンサルティング)の用語集ではこれを「ゼロステップ」と呼び、安全教育と活動の意義の共有にあてる段階としています。これについては後の章で詳しく触れます。
自主保全とは|TPMの中での位置づけ
7ステップの狙いを理解するには、自主保全がどのような考え方から生まれたかを知っておくと近道です。ここではTPMとの関係、「強制劣化」という考え方、目指すオペレーター像の3点を押さえます。
TPMの定義と8本柱
自主保全は、TPM(Total Productive Maintenance、全員参加の生産保全)を構成する活動の一つです。
TPMは1971年にJIPMが提唱したものです。JIPMの定義は、「”災害ゼロ・不良ゼロ・故障ゼロ”などあらゆるロスを未然防止する仕組みを現場現物で構築」し、ロス・ゼロを達成することです。
その際は、トップから第一線の従業員まで全員参加で取り組むとしています。
TPMでは、生産活動の効率を下げる要因を「ロス」として捉えます。JIPMの解説では、ロスは内容に応じて大きく3つ、細かく見ると16に分類されます。
設備の稼働に関わるロスの見える化と改善は、設備総合効率(OEE)とロスの改善で詳しく扱っています。
TPMの活動は「8本柱」と呼ばれる8つの領域に分かれており、自主保全はそのうち、ロスの削減に直接関わる4本の柱の一つです。
自主保全は、ロスを直接減らす柱の一つです。
※分類はJIPM「TPMとは」の説明による。柱の名称や数は、企業ごとに追加・変更されることがあります。
TPMの考え方は、トヨタ生産方式などの改善活動と並んで日本の工場に広く根づいています。改善活動の全体像はトヨタ生産方式・カイゼンの仕組みもあわせて読むと、両者の違いがつかみやすくなります。
JIPMは、TPMに取り組んで成果を上げた事業場を表彰する「TPM優秀賞」などの制度を運営しています。
JIPMの公式サイトによると、1971年に日本電装(現・デンソー)がJIPMと共同でTPMを開発・推進し、同年にTPM優秀賞を受賞しました。それをもとに、JIPMがTPMの提唱を始めました。
「自分の設備は自分で守る」と強制劣化
JIPMの「自主保全士 基本ガイド」は、自主保全を製造部門のオペレーターが、使っている設備の保全の機能の一部を担うことと説明しています。その合言葉が「自分の設備は、自分で守る」です。
ここで鍵になるのが「強制劣化」と「自然劣化」の区別です。自然劣化は、正しく使い、正しく手入れしていても必ず進む劣化を指します。一方の強制劣化は、給油不足による摩耗や焼付きのように、当然やるべきことをやっていないために人為的に早まる劣化です。
同じガイドでは、保全活動を「劣化を防ぐ」「劣化を測る」「劣化を復元する」の3つの要素に分けています。
このうち「劣化を防ぐ活動」は製造部門が担う自主保全の中で最も重要とされます。清掃・給油・増締めという「基本条件の整備」で強制劣化を食い止めることが、オペレーターの役割になります。
自主保全は「劣化を防ぐ」を軸に、測る・復元するの一部も担います。
※JIPM「自主保全士 基本ガイド」の図表4・補足の内容と、JMAC用語集「計画保全」をもとに編集部で整理。実際の分担は企業や設備によって異なります。
保全部門の側から見ると、オペレーターが日常の劣化防止を担うことで、突発故障の対応に追われていた時間を予防保全や保全技術の開発に振り向けられるようになります。
自主保全は保全部門の仕事を減らすための活動ではなく、製造と保全がそれぞれ本来の役割に集中するための分担だと言えます。保全部門側の保全方式の選び方はTBMとCBMの違いで整理しています。
目指すのは「設備に強いオペレーター」
JIPMは、自主保全を担えるオペレーターを「設備に強いオペレーター」と呼び、次の4つの能力を求めます。JIPMが2001年度に創設した民間資格「自主保全士」も、この4つの能力を前提に組み立てられた資格です。
7ステップは、この4つの能力を順に身につける道のりでもあります。
※JIPM「自主保全士 基本ガイド」図表5の内容を要約。
あわせて、ガイドは「異常がわかる現場」であることを前提に置いています。5S(特に整理・整頓・清掃の3S)が定着していなければ、異常に気づける状態にならないという考え方です。
5Sが続かない職場の立て直し方は5Sが定着しない原因と対策を参考にしてください。
始める前の準備(ゼロステップ)と安全
いきなり全ラインで第1ステップを始めると、やり方が揃わず、清掃の範囲も安全の決まりもばらばらになりがちです。JIPMのガイドでは、自主保全士に求められる知識として「事前準備(モデルライン活動)」を挙げています。
事前準備では、まずモデルとなる設備や班を決めて先行して取り組み、そこで得た進め方を他のラインへ広げていくのが一般的です。
あわせて、活動の目的の共有、班(小集団)の編成、安全教育、活動板などの道具の準備を進めます。JIPMの解説記事では、5〜6人程度の班を班長がまとめる「重複小集団」の組織例が紹介されています。
清掃・点検のときは必ず機械を止める
初期清掃では、ふだん触らないカバーの内側や駆動部の近くまで手を入れます。自主保全で最初に教えるべきことは、清掃のやり方より安全の決まりです。JIPMのガイドでも、初期清掃と自主保全仮基準書の作成の学習項目に「安全対策」が含まれています。
法令上も、労働安全衛生規則第107条は、機械(刃部を除く)の掃除、給油、検査、修理または調整の作業について定めています。労働者に危険を及ぼすおそれがあるときは、機械の運転を停止しなければなりません。
ただし、運転中に作業する必要があり、危険な箇所に覆いを設けるなどの措置を講じた場合は除きます。
同条第2項では、停止したときに起動装置に錠を掛け、表示板を取り付けるなど、作業者以外の人が機械を動かさないようにする措置を求めています。
刃部については第108条に同様の定めがあります。刃部の掃除・検査・修理・取替え・調整では、運転を停止しなければなりません(構造上危険のない場合を除く)。
停止したときは、第107条と同様に起動装置への施錠・表示などの措置をとります。運転中の刃部で切粉払いや切削剤の使用をする場合は、ブラシなどの用具を使わせることも定められています。
起動装置に錠と表示を付けて他人が動かせないようにする考え方は、ロックアウト・タグアウト(LOTO)と共通しており、清掃点検の前提となる手順です。
「止める・遮断する・固定する・確かめる」を済ませてから手を入れます。
※一般的な流れを編集部で整理したもの。実際の手順は各社の安全規程とLOTO手順に従ってください。
第1段階:劣化を防ぐ(第1〜3ステップ)
第1段階の目的は、設備を「あるべき状態」に戻し、強制劣化を起こさない状態を保てるようにすることです。JIPMの解説では、この段階を「劣化を防ぐ」維持体制の構築と位置づけています。
第1ステップ:初期清掃(清掃点検)
第1ステップでは、設備本体を中心にゴミや汚れを一斉に取り除き、給油と増締めを行いながら不具合を見つけて元に戻します。JIPMの資料が強調するのが「清掃は点検である」という考え方です。
汚れを落とすと、その下に隠れていた油漏れ、ボルトの緩み、配管の傷、カバーの割れなどが見えてきます。手で触れながら拭くことで、発熱や振動、ガタつきに気づくこともあります。
目的は設備をきれいに見せることではなく、隠れていた不具合をすべて表に出すことです。
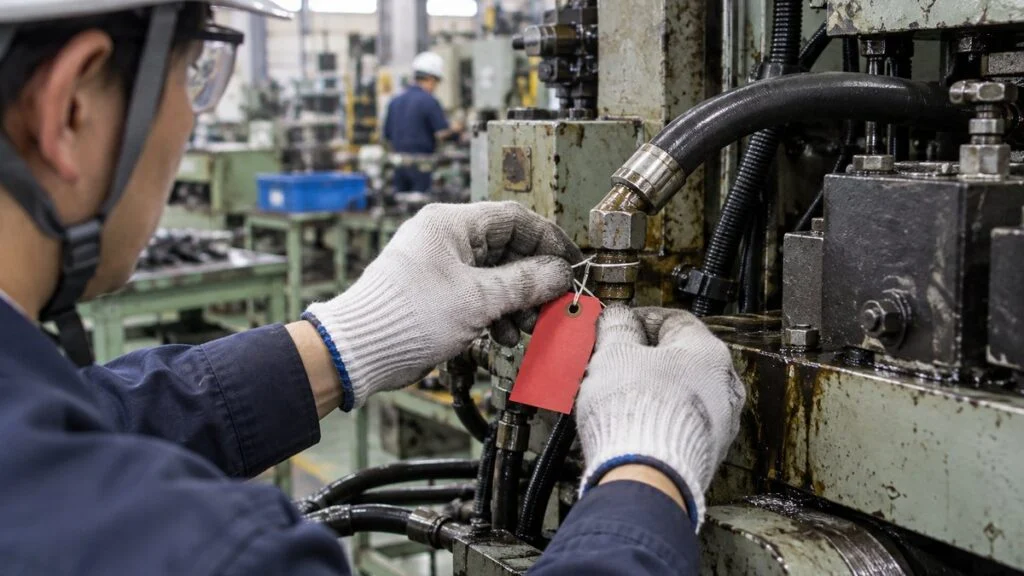
見つけた不具合には「エフ」と呼ばれる札を付けます。
JIPMの解説では、エフは発見日・発見者名・不具合の内容を記入する荷札のようなもので、不具合を見える化し、誰が対応するかをはっきりさせる役割があります。直して札を外すことを「エフ取り」と呼びます。
色で「誰が・どの優先度で」直すかを分けると、エフ取りが進みやすくなります。
※JIPMの解説記事(2025年8月)で紹介された例。色の割り当てや種類は企業によって異なります。
エフの付け外しは、件数を活動板に掲示して進み具合を見える化します。JIPMの解説では、エフを付けた不具合を層別し、マップ化することも紹介されています。
また、清掃中に気づいた汚れの発生源や、清掃しにくい箇所も書き留めておくと、次の第2ステップの材料になります。
さらに、清掃しながら点検すべき項目をリスト化しておくと、第3ステップの仮基準書の精度が上がるとJIPMの解説は勧めています。第1ステップは、第2・第3ステップの材料集めの段階でもあるわけです。
第2ステップ:発生源・困難箇所対策
初期清掃をやり切っても、切粉や油、粉じんが出続ける限り、設備はすぐに汚れます。第2ステップでは、汚れの発生源そのものを断つ対策と、清掃・給油・点検がしにくい「困難箇所」の改善を行います。
発生源対策の例としては、切粉の飛散を防ぐカバーの追加、油漏れの原因となるパッキンやホースの交換、粉じんの受け皿の設置などが挙げられます。
困難箇所対策では、点検窓の追加、給油口の位置変更、カバーの着脱を工具なしでできるようにする工夫などが典型です。
JIPMのガイドは、このステップの狙いを「設備改善の考え方や進め方を学ぶ」ことと説明し、学習項目に「専門保全からの指導援助」を含めています。
オペレーターだけでは難しい改造は、保全部門や生産技術の力を借りる前提で進めます。対策の前後で清掃・点検にかかる時間を測っておくと、効果を示しやすくなります。
第3ステップ:自主保全仮基準の作成
第1・第2ステップで設備の状態は大きく回復しますが、放っておけば元に戻ります。第3ステップでは、回復した現場のレベルを逆戻りさせないための行動基準を作り、実行します。
基準には、清掃・給油・増締め・点検のそれぞれについて、どこを、何を使って、どの状態を正常として、どのくらいの周期で、誰が行うかを書き込みます。
JMACの用語集では、この基準を「短時間で清掃・給油・増締め・点検を確実に維持できる行動基準」と説明しています。
大切なのは、決められた時間内に守れる基準にすることです。項目を詰め込みすぎて毎日の作業時間に収まらなければ、基準はすぐに形骸化します。守れない場合は、第2ステップに戻って困難箇所をさらに改善する、という行き来が起こるのも自然なことです。
給油の基準づくりでは、給油箇所ごとに油の種類・量・周期を明確にし、給油口や油量計に色で目印を付けるなどの「目で見る管理」を組み合わせるのが一般的です。ボルトの緩みも、合いマークを付けておけば、ずれで一目で分かるようになります。
第2段階:劣化を測る(第4〜5ステップ)
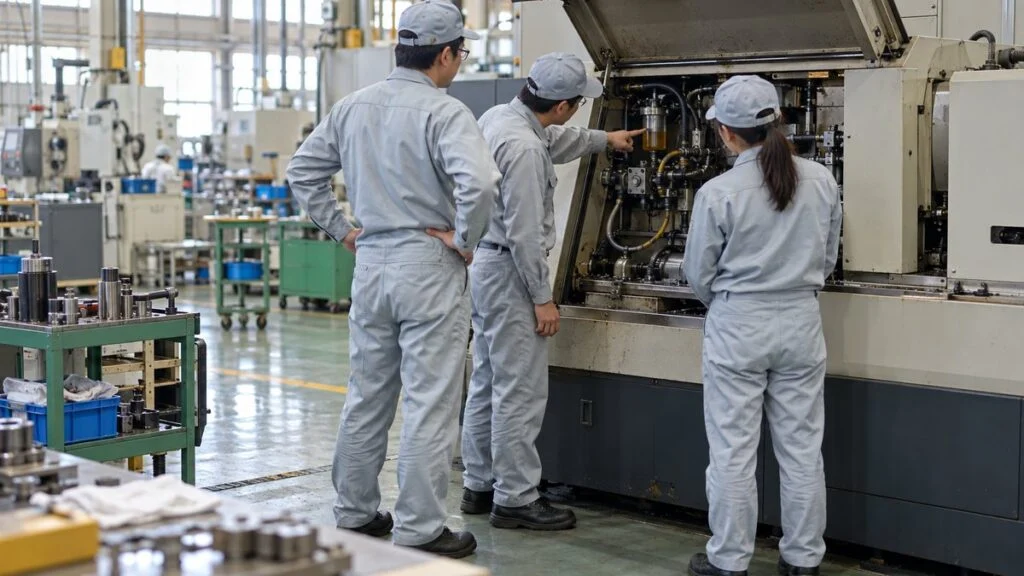
第1段階までは、主に設備の外観から分かる不具合を扱ってきました。第2段階では、設備の機能と構造を学び、「劣化を防ぐ」から「劣化を測る」へと活動を広げます。JIPMの解説は、この段階を通じて「真に設備に強いオペレーター」を育てるとしています。
第4ステップ:総点検
第4ステップでは、設備を構成する要素ごとに点検技能の教育を受け、学んだ知識で総点検を行います。要素は編集部の例示で、締結部品、潤滑、空圧・油圧、電気、駆動などです(分け方は企業や設備によって異なります)。
JIPMのガイドでは、第1〜第3ステップの外観的な不具合の摘出から一歩踏み込み、理論・理屈に裏付けられた点検を行う段階と説明されています。
教育では「伝達教育」という手法が効果的だとJIPMは解説しています。まず教育を受けたサークル(班)のリーダーが、その内容を自分の職場や設備に合った形に置き換えて、班のメンバーに教えます。
このとき使われるのが「ワンポイントレッスン(OPL)」で、学んだことを1件1枚にまとめ、5〜10分程度の短い時間で教える道具です。
総点検の対象は、なぜそこが劣化するのか、正常な状態は何か、を理解したうえでの点検です。
たとえば空圧機器なら、圧力の正常範囲、エア漏れの音、ドレンの溜まり具合などを、理由とセットで確認できるようになることを目指します。
点検で見つかった微欠陥はエフを付けて復元し、点検項目は「点検仮基準書」にまとめます。
第5ステップ:自主点検
第5ステップでは、第1〜第4ステップで作ってきた清掃・給油・点検の基準を見直し、オペレーターの行動基準となる「自主保全基準書」にまとめ上げて実行します。
この段階でのテーマは、点検の効率化と保全部門との役割分担の明確化です。項目が増えすぎた基準から重複や不要な項目を省き、点検時間を短くする工夫をします。
同時に、オペレーターが日常点検で見る項目と、保全部門が定期点検や診断で見る項目の境界を話し合って決めます。
保全部門が担う定期点検や予知保全との分担が決まると、点検の抜けと二重チェックの両方を防げるようになります。振動や温度のデータで劣化の兆候をとらえる考え方は予知保全の仕組みで紹介しています。
第3段階:自主管理へ(第6〜7ステップ)
第3段階では、ここまでの活動を仕組みとして定着させ、職場が自分たちで維持と改善を回せる状態を目指します。対象は設備だけでなく、設備に関わる作業全般に広がります。
第6ステップ:標準化
第6ステップでは、第1〜第5ステップの活動内容の維持管理を確実なものにします。JIPMのガイドでは、オペレーターの役割を設備に関連する作業まで広げて標準化を進める段階と説明されています。
標準化の対象として、JMACの用語集では現場の物流基準、データ記録の標準化、型治工具の管理基準、工程品質保証の基準などが例に挙げられています。
どの項目を標準化するかは職場によって異なるため、ロスの大きい作業から優先して取り上げるのが現実的です。
第7ステップ:自主管理の徹底
第7ステップは、第1〜第6ステップの活動をすべて集約し、会社の方針や目標に沿って維持と改善の活動を自主的に進められる職場を実現する段階です。JIPMのガイドには「改善は無限なり」という言葉が使われています。
具体的には、職場の目標(故障件数、チョコ停、不良、段取り時間など)を自分たちで設定し、データで進み具合を追います。課題が出れば、自分たちで改善テーマを立てて取り組みます。
ステップの完了はゴールではなく、自主保全が特別な活動ではなく日常の仕事になった状態を指すと考えるとよいでしょう。
ステップを進める仕組み|診断・活動板・ワンポイントレッスン
7ステップは、決めた順番どおりにやれば自然に進むものではありません。自主保全には、活動を前に進めるための独特の道具があります。
JIPMのガイドでは「自主保全活動支援ツール」として、活動板、ワンポイントレッスン、ミーティング、エフ付け・エフ取り、目で見る管理を挙げています。
ステップ診断
自主保全はステップごとに合格基準を設け、診断に合格したら次のステップへ進む「ステップ方式」をとります。
JIPMの解説では、社長や工場長などによる「トップ診断」も実施し、トップが三現主義(現場・現物・現実)で評価できる仕掛けになっていると説明されています。
管理・監督者は、診断そのものを従業員を育てる場と捉えて取り組むことが大切だともしています。
診断の場では、書類がそろっているかより、設備がその状態になっているか、メンバーが説明できるかを見ると、形だけのステップアップを防ぎやすくなります。
次のステップに進んでよいかは、成果物と現場の状態の両方で判断します。
※JIPMの資料の各ステップのねらいをもとに、編集部で一般的な例として整理したもの。診断基準は企業ごとに定めます。
活動板とミーティング
活動板は、班の目標、ステップの進み具合、エフの発行・取り外しの件数、改善事例、次の予定などを掲示するボードです。班のメンバーだけでなく、管理者や他部門も同じ情報を見られることに意味があります。
活動板の前で短いミーティングを定期的に開き、進み具合と困りごとを共有するのが一般的な使い方です。保全部門への依頼事項(赤エフ)の進み具合もここで確認すると、依頼しっぱなしになるのを防げます。
ワンポイントレッスン(OPL)
ワンポイントレッスンは、JMACの解説では「基礎知識」「トラブル事例」「改善事例」の3種類に分けられます。日常業務に必要な知識、不良や故障から学んだ再発防止のポイント、班の改善を他の職場に広げるための事例を、それぞれ1枚にまとめます。
OPLの価値は、教えることで、教える側がいちばん学ぶ点にあります。作った人が自分の言葉で説明し、聞いた人が実際にできるようになったかをフォローするところまでが一つのセットです。
よくあるつまずきと対策
自主保全は長い期間をかけて進める活動のため、途中で止まってしまう職場も少なくありません。ここでは、各社の解説で共通して挙げられる課題をもとに、つまずきやすい場面と対策を編集部で整理しました。
多くは「やらされ感」と「分担のあいまいさ」から起こります。
※一般的な傾向を編集部で整理したもの。
中でも影響が大きいのが、保全部門との協力体制です。オペレーターが見つけた赤エフに保全部門が応えられないと、「言っても直らない」という空気が広がり、活動は一気に失速します。
自主保全を始める際は、保全部門の対応能力も含めて計画しておくことが欠かせません。
想定例として、樹脂成形のラインで第1ステップを始めた職場を考えてみます。初期清掃で多数のエフが付いたものの、保全部門の人手が足りず赤エフが何か月も残り、メンバーの関心が薄れていきました。
そこで、赤エフを重要度で3つに分けて対応順を決め、毎週のミーティングで進み具合を確認するようにしたところ、エフ取りが再び進み始めた、という流れです。
もう一つの落とし穴は、管理者が進み具合だけを追いかけ、現場の困りごとを聞かないことです。「活動の時間と、保全の支援と、成果を認める場」を用意するのは管理者の役割です。
オペレーターの1日の中に自主保全をどう組み込むかは、製造オペレーターの仕事の流れも参考になります。
まとめ
- 自主保全は、オペレーターが設備の保全の一部を担うTPMの柱の一つで、「自分の設備は自分で守る」が合言葉
- 7ステップは、初期清掃・発生源困難箇所対策・仮基準(劣化を防ぐ)、総点検・自主点検(劣化を測る)、標準化・自主管理の3段階
- 第1段階の要は、清掃・給油・増締めによる基本条件の整備で強制劣化を止めること
- 危険のおそれがある清掃・点検では、運転停止と起動装置への施錠・表示が必要(安衛則第107条・第108条)
- ステップ診断・活動板・OPL・エフで活動を回し、保全部門との役割分担を明確にすることが定着の鍵
自主保全は、製造と保全の両方の職種に関わるテーマです。関連する職種は設備保全や製造・オペレーション、技術テーマとしては予知保全がこの活動と深くつながっています。
保全部門の仕事の進め方や、現場の安全の取り組みについては、職場環境・安全衛生のページから関連記事もあわせてご覧ください。
出典
出典・参考資料(11件)を開く出典・参考資料を閉じる
- 自主保全の考え方・強制劣化・保全の3要素・4つの能力・各ステップのねらい・支援ツール:公益社団法人日本プラントメンテナンス協会 自主保全士運営委員会「自主保全士 基本ガイド」(2015年4月)
- 7ステップの名称と3段階・ステップ診断(トップ診断・三現主義)・エフ:公益社団法人日本プラントメンテナンス協会「ものづくりの現場力を高める!自主保全活動のコツ①」(2025年7月)
- エフの色分けの例・「清掃は点検なり」:公益社団法人日本プラントメンテナンス協会「ものづくりの現場力を高める!自主保全活動のコツ②」(2025年8月)
- 重複小集団・伝達教育:公益社団法人日本プラントメンテナンス協会「『自主保全』のススメ~自分の設備は自分で守る~④」(2025年7月)
- TPMの定義・TPM賞:公益社団法人日本プラントメンテナンス協会「TPM」
- TPMの8本柱・日本電装の1971年のTPM優秀賞受賞:公益社団法人日本プラントメンテナンス協会「TPMとは」
- ロスの分類・TPM賞の始まり:公益社団法人日本プラントメンテナンス協会「『TPM』とは?」(2025年4月)
- ゼロステップ・各ステップの説明・標準化の対象例:日本能率協会コンサルティング 用語集「自主保全の7ステップ」
- 計画保全と自主保全の関係:日本能率協会コンサルティング 用語集「計画保全」
- ワンポイントレッスン:日本能率協会コンサルティング TPMオンライン「TPM鉄則26:ワンポイントレッスン・シートの真の役割」
- 清掃・点検時の運転停止:e-Gov法令検索「労働安全衛生規則」第107条・第108条
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント