সেফটি ভাল্ব সাইজিং: JIS B 8210 বনাম API 520, জাপানি সরবরাহকারীর শিট পড়ার গাইড
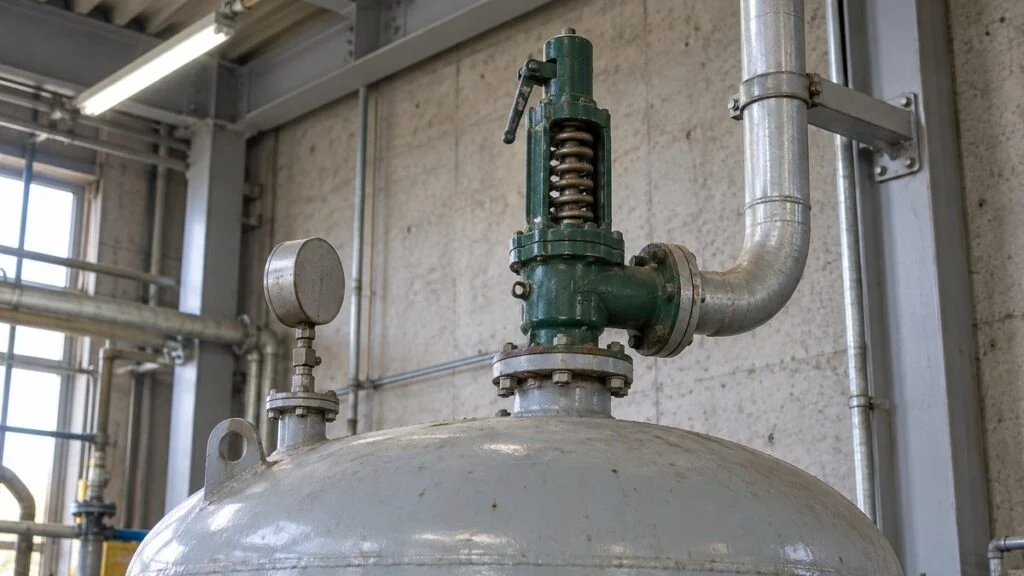
ধরুন একটি জাপানি সরবরাহকারী স্টিম স্কিডের সেফটি ভাল্বের ডেটা পাঠিয়েছে। শিটে লেখা আছে লিফট-টাইপ ভাল্ব, নমিনাল সাইজ 32A, সেট প্রেশারের সামান্য ওপরে একটি "relieving pressure", আর একটি সহগ Kdr′ = 0.864। এতে কোনো API orifice অক্ষর নেই, 0.975 নেই, আর ক্যাপাসিটি এসেছে জাপানি ক্যাটালগের একটি টেবিল থেকে। আপনার প্রকল্পের হিসাব যদি API 520 ও ASME অনুযায়ী হয়, তাহলে প্রথমে দেখতে হবে সরবরাহকারীর সংখ্যাগুলো আপনার সংখ্যার সঙ্গে তুলনা করা যায় কি না।
সংক্ষেপে উত্তর: জাপানি নির্মাতারা স্টিম সেফটি ভাল্বের জন্য এমন একটি সমীকরণ ব্যবহার করেন যার মূল কাঠামো API 520-এর মতোই। কিন্তু সহগ আলাদা, এরিয়া ধরার ভিত্তি আলাদা, আর প্রয়োজনীয় প্রবাহ ঠিক করার জাপানি আইনি নিয়মও আলাদা। পদার্থবিদ্যা একই। তফাত হলো সমীকরণে কোন সংখ্যা বসছে এবং সেই সংখ্যা কে সার্টিফাই করছে। API-র ইনপুট আর জাপানি ইনপুট মিলিয়ে ফেললে ফলাফলের কোনো অর্থ থাকে না।
এই গাইডে দেখানো হয়েছে জাপানি রীতিতে নির্বাচনের ধাপ কীভাবে সাজানো থাকে। তারপর JIS-ভিত্তিক ক্যাপাসিটি সমীকরণ API 520-এর স্টিম সমীকরণের পাশে রেখে তুলনা করা হয়েছে, একটি কাল্পনিক সাইজিং শিট ধাপে ধাপে পড়া হয়েছে, এবং শেষে আছে চেকলিস্ট ও সরবরাহকারীকে করার প্রশ্ন। এটি সরবরাহকারীর কাজ পড়া ও যাচাই করার গাইড, সাইজিং করার পদ্ধতি নয়। চূড়ান্ত সিদ্ধান্ত নেবেন ভাল্ব নির্মাতা, ইকুইপমেন্টের ডিজাইনার এবং আপনার সাইটে প্রযোজ্য কোড বা আইন।
সূচিপত্র
জাপানি রীতিতে সেফটি ভাল্ব নির্বাচনের ধাপ
জাপানি ভাল্ব নির্মাতা ও প্ল্যান্ট ইঞ্জিনিয়াররা সাধারণত তিন ধাপে সেফটি ভাল্ব (anzen-ben) বাছাই করেন: আগে ভাল্বের ধরন, তারপর সেট প্রেশার, শেষে নমিনাল সাইজ। প্রতিটি ধাপ পরের ধাপের শর্ত ঠিক করে দেয়। তাই শুরুর দিকে কিছু বদলালে, যেমন ফ্লুইড বদলে গেলে, পরের সবকিছু বদলে যেতে পারে।
এক ধাপে যা ঠিক হয়, সেটাই পরের ধাপের ইনপুট।
ভাল্ব কোথায় বসছে (বয়লার, প্রেশার ভেসেল, নাকি প্রেশার রিডিউসিং ভাল্বের ডাউনস্ট্রিমে) তার ওপর নির্ভর করে জাপানের কোন নিয়ম প্রযোজ্য হবে এবং প্রয়োজনীয় ক্যাপাসিটি কীভাবে ধরা হবে।
ধাপ ১: ভাল্বের ধরন
নির্মাতার ক্যাটালগে প্রতিটি মডেলের জন্য লেখা থাকে সেটি কোন ফ্লুইড, কোন তাপমাত্রা, কোন সেট প্রেশার রেঞ্জ ও কোন কানেকশনে চলে। সাধারণ মডেলে বায়ু, স্টিম ও পানি চলে। বিশেষ ফ্লুইড হলে, বা ASME ফ্ল্যাঞ্জের মতো জাপানি-বহির্ভূত কানেকশন লাগলে, সরবরাহকারীকে নির্মাতার কাছে জানতে হয় সেটি বানানো সম্ভব কি না।
জাপানি নথিতে সার্ভিস অনুযায়ী তিনটি নাম আলাদা করা হয়। সেফটি ভাল্ব (anzen-ben) এক ধাক্কায় পুরো খুলে যায় এবং মূলত স্টিম ও গ্যাসে ব্যবহার হয়। রিলিফ ভাল্ব (nigashi-ben) চাপ বাড়ার অনুপাতে খোলে এবং মূলত তরলে ব্যবহার হয়। সেফটি রিলিফ ভাল্ব (anzen-nigashi-ben) দুটোতেই চলতে পারে।
ফ্লুইড ঠিক করে দেয় ভাল্বের ধরন এবং বনেট (ক্যাপ) ওপেন হবে না ক্লোজড।
ভাল্বের ধরন ও বনেট: VENN-এর টেকনিক্যাল গাইড। দাহ্য ও বিষাক্ত সার্ভিস: জাপানের Pressure Vessel Structural Standard, অনুচ্ছেদ 64। বয়লারে দাহ্য বাষ্প থাকলে Boiler Structural Standard-এর অনুচ্ছেদ 62 অনুযায়ী ক্লোজড টাইপ লাগে, অথবা বয়লার রুমের বাইরে নিরাপদ জায়গায় ডিসচার্জ নিতে হয়। আসল মডেলের তাপমাত্রা ও চাপের সীমা ক্যাটালগে মিলিয়ে নিন।
সাইজিংয়ে সবচেয়ে বেশি প্রভাব ফেলে ফুল বোর টাইপ (zenryo-shiki) আর লিফট-টাইপ (yotei-shiki)-এর পার্থক্য। দুই ধরনে ফ্লো এরিয়া আলাদাভাবে হিসাব করা হয়, তাই শুধু নমিনাল সাইজ দেখে ক্যাপাসিটি তুলনা করা যায় না।
| ফুল বোর টাইপ (zenryo-shiki) | লিফট-টাইপ (yotei-shiki) | |
|---|---|---|
| খোলার ধরন | চাপ বাড়লে এক ধাপে পুরো খোলে | ধীরে ধীরে খোলে |
| একই নমিনাল সাইজে ক্যাপাসিটি | বেশি | ফুল বোরের চেয়ে কম |
| সমীকরণে ব্যবহৃত ফ্লো এরিয়া | থ্রোট বোর: πd²/4 | সিট বোর ও লিফট: πDL |
| Kdr′ (VENN-এর মান) | 0.777 | 0.864 |
| সাধারণ ব্যবহার | বড় স্টিম প্রবাহ ছাড়া | ছোট প্রয়োজনীয় ক্যাপাসিটি |
লক্ষ্য করুন, লিফট-টাইপে সহগ বেশি হলেও এরিয়া ছোট, তাই একই সাইজে ক্যাপাসিটি কম থাকে। সরবরাহকারীর শিটে সহগ বেশি দেখে ভাল্ব বড় ধরে নেওয়া ভুল হবে। জাপানি ক্যাটালগে টেস্ট লিভারসহ ও লিভারছাড়া দুই ধরনের মডেল থাকে। লিভার দিয়ে অপারেটর হাতে ভাল্ব তুলে দেখে নিতে পারেন সেটি কাজ করছে কি না। কোনটি নেবেন, তা ঠিক হয় ব্যবহারকারীর মেইনটেন্যান্স পদ্ধতি দেখে।
ধাপ ২: সেট প্রেশার
সেট প্রেশার (settei atsuryoku) অর্ডারেই উল্লেখ করতে হয়, আর নির্মাতা শিপমেন্টের আগে কারখানায় ভাল্বটি সেই চাপে অ্যাডজাস্ট করে দেন। জাপানের Ordinance on Safety of Boilers and Pressure Vessels অনুযায়ী বয়লার এবং Class 1 ও Class 2 প্রেশার ভেসেলের সেফটি ভাল্ব সর্বোচ্চ অনুমোদিত কার্যকর চাপ (saiko shiyo atsuryoku, MAWP) বা তার নিচে চালু হওয়ার মতো করে অ্যাডজাস্ট করতে হয়। ছোট বয়লার ও ছোট প্রেশার ভেসেলে আলাদা নিয়ম (অনুচ্ছেদ 93): 0.1 MPa, আর কিছু ক্ষেত্রে ব্যবহৃত সর্বোচ্চ চাপ। সিস্টেমের বিভিন্ন যন্ত্রাংশের MAWP আলাদা হলে, পাইপলাইনের পাম্প ও ইনস্ট্রুমেন্টসহ, সবচেয়ে কম MAWP-টিই সীমা ঠিক করে।
হিট এক্সচেঞ্জারের মতো কোনো যন্ত্রে সেফটি ভাল্ব বসালে, সেট প্রেশারই হয়ে যায় সেই যন্ত্র যে সর্বোচ্চ চাপে পৌঁছাতে পারে। ওই চাপ ও ভেতরের আয়তন মিলিয়ে যন্ত্রটি নিয়ন্ত্রিত প্রেশার ভেসেলের আওতায় পড়তে পারে। সেট প্রেশারের সঙ্গে MAWP-এর সম্পর্কের জন্য দেখুন: ।
নিচের সীমা আসে রিসিট প্রেশার (fukidomari atsuryoku) থেকে। ভাল্ব খোলার পর চাপ যে বিন্দুতে খুলেছিল তার কিছুটা নিচে নামলে তবেই বন্ধ হয়। এই পার্থক্যকে বলে ব্লোডাউন (fukisagari)। VENN-এর ক্যাটালগে স্টিম সেফটি ভাল্বের JIS B 8210:2025 সীমা দেওয়া আছে। সেট প্রেশার 0.4 MPa পর্যন্ত হলে 0.03 MPa (প্রায় 0.3 bar, 4.4 psi), আর 0.4 MPa-এর বেশি হলে সেট প্রেশারের সর্বোচ্চ 7%। রিসিট প্রেশার অপারেটিং প্রেশারের নিচে হলে একবার খোলা ভাল্ব চালু অবস্থায় পুরো বন্ধ নাও হতে পারে। সেট ও অপারেটিং প্রেশারের ব্যবধান খুব কম হলেও লিকেজ হতে পারে।
সেট প্রেশার ঠিক করার সময় ওপর থেকে নিচে এই ক্রম বজায় থাকতে হবে (সবই গেজ প্রেশার)।
ওপরের সীমা: Ordinance on Safety of Boilers and Pressure Vessels, অনুচ্ছেদ 28, 65 ও 86। ব্লোডাউন: VENN-এর ক্যাটালগে উদ্ধৃত JIS B 8210:2025। রিসিট ও অপারেটিং প্রেশারের মার্জিন: Spirax Sarco-র টেকনিক্যাল গাইডেন্স।
রিসিট প্রেশারের নিচের মার্জিনটি আইন থেকে আসেনি, এসেছে নির্মাতাদের গাইডলাইন থেকে। Spirax Sarco রিসিট প্রেশার ও অপারেটিং প্রেশারের মধ্যে কমপক্ষে 0.1 bar (0.01 MPa, প্রায় 1.5 psi) রাখার পরামর্শ দেয়। Baker Hughes-এর একটি লেখায় বলা হয়েছে, সিট টাইট রাখতে অপারেটিং প্রেশার সাধারণভাবে সেট প্রেশারের 95%-এর বেশি না হওয়া ভালো। দুটোই গাইডলাইন, সিদ্ধান্ত হয় বেছে নেওয়া মডেলের আসল ব্লোডাউন দেখে।
পালসেশনে চাপ মুহূর্তের জন্য সেট পয়েন্ট ছাড়ালে ভাল্ব ভুল করে খুলে যেতে পারে। Yoshitake-র ম্যানুয়ালে এমন ক্ষেত্রে সেট প্রেশার বাড়ানো বা অপারেটিং প্রেশার কমানোর কথা আছে।
জাপানি নথিতে আরও দুটি বিষয় আসে। প্রথমত, প্রচলিত ভাল্বের আউটলেটে স্থির ব্যাক প্রেশার থাকলে খোলার চাপ ওই ব্যাক প্রেশারের সমান কমে যায়, তাই সেট প্রেশার সমান পরিমাণ বাড়িয়ে ক্ষতিপূরণ দেওয়া হয় (Spirax Sarco)। দ্বিতীয়ত, রিডিউসিং ভাল্বের ডাউনস্ট্রিমে বসানো ভাল্বের জন্য VENN ও Yoshitake আলাদা টেবিল প্রকাশ করেছে, যেখানে রিডিউসিং ভাল্বের সেটিংয়ের ওপর কতটা যোগ করতে হবে তা দেওয়া। দুই টেবিলের চাপের ব্যান্ড ও মান আলাদা: VENN-এর মান মেটাল-সিট ভাল্বের জন্য (সফট-সিটের মান আলাদা), আর Yoshitake-র মান অ্যালার্ম সেফটি ভাল্বের গাইডলাইন। কোন নির্মাতার টেবিল ব্যবহার হয়েছে, তা জিজ্ঞেস করুন। সব ক্ষেত্রেই ফলাফল সুরক্ষিত যন্ত্রের MAWP ছাড়ানো চলবে না। সেট করা ভাল্ব সাধারণত সাইটে বদলানো যায় না: VENN মূলনীতি হিসেবে সাইটে পরিবর্তন অনুমোদন করে না, আর Yoshitake বলে রিসেট কারখানায় করা হয়।
ধাপ ৩: প্রয়োজনীয় ক্যাপাসিটি থেকে নমিনাল সাইজ
জাপানি শিটে ভাল্বের সাইজ লেখা হয় মিলিমিটার-ভিত্তিক নমিনাল সাইজে (25A, 32A ইত্যাদি; 32A মানে NPS 1-1/4, অর্থাৎ 1¼ ইঞ্চি)। সাইজ আসে সেট প্রেশারে প্রয়োজনীয় রিলিভিং ক্যাপাসিটি (hitsuyo fukidashi-ryo) থেকে। জাপানে স্থাপিত যন্ত্রের জন্য নিয়মে অবস্থান অনুযায়ী ন্যূনতম মান ঠিক করা আছে।
প্রতিটি অবস্থানে প্রশ্ন একটাই: কী ঢুকছে বা তৈরি হচ্ছে, আর কতটা?
MHLW নোটিশ: "Partial Revision of the Boiler Structural Standard, etc." (Kihatsu 1107 No. 5, 7 নভেম্বর 2025)। রিডিউসিং ভাল্বের ডাউনস্ট্রিমে ভিত্তি ঠিক হয় ডাউনস্ট্রিম যন্ত্র আপস্ট্রিমের চাপ সহ্য করতে পারে কি না তার ওপর।
পাইপ দিয়ে প্রেশার ভেসেলে গ্যাস ঢুকলে, জাপানের স্বাস্থ্য, শ্রম ও কল্যাণ মন্ত্রণালয়ের (MHLW) নোটিশে অনুমিত ন্যূনতম বেগ ধরে একটি ইনফ্লো সূত্র দেওয়া আছে। জাপানের Boiler Structural Standard বয়লারে সেফটি ভাল্বের সংখ্যা ও বসানোর পদ্ধতিও ঠিক করে দেয়। API-ভিত্তিক রীতিতে এ ধরনের নির্ধারিত বেগ ব্যবহার হয় না। সেখানে API Standard 521-এর ওভারপ্রেশার পরিস্থিতি থেকে প্রয়োজনীয় প্রবাহ গড়া হয়। তাই একই পাইপের জন্য দুই পদ্ধতিতে প্রয়োজনীয় প্রবাহ আলাদা আসতে পারে।
0.0028 ≈ π/4 × 3600 ÷ 106 (mm-কে m এবং সেকেন্ডকে ঘণ্টায় রূপান্তরের গুণক)।
রিডিউসিং ভাল্বের ডাউনস্ট্রিমে জাপানি আইনে প্রায়ই কোনো নির্দিষ্ট প্রবাহ ঠিক করা থাকে না। VENN বলে, শুধু অ্যালার্মের জন্য হলে ভাল্ব রিডিউসিং ভাল্বের চেয়ে এক বা দুই সাইজ ছোট হতে পারে, যা তার সর্বোচ্চ প্রবাহের প্রায় 10%-এর সমান। ওই মান শুধু রিডিউসিং ভাল্বের সমস্যার সতর্কসংকেত দেয়। ডাউনস্ট্রিমের যন্ত্র আপস্ট্রিমের চাপ সহ্য করতে না পারলে, রিডিউসিং ভাল্ব পুরো খোলা অবস্থার প্রবাহ বের করার মতো ভাল্ব লাগে (Spirax Sarco)। জাপানি ড্রয়িংয়ে রিডিউসিং স্টেশনের পর ছোট ভাল্ব দেখলে জিজ্ঞেস করুন, সেটি এই দুইয়ের কোন উদ্দেশ্যে বসানো।
JIS ক্যাপাসিটি সমীকরণ বনাম API 520
জাপানি স্টিম সেফটি ভাল্বের ক্যাটালগে রেটেড ক্যাপাসিটি নিচের সমীকরণে দেখানো হয়। VENN-এর ক্যাটালগে এটি JIS B 8210:2025 অনুসারী বলে উপস্থাপিত। এই স্ট্যান্ডার্ডের শিরোনাম শুধু "Safety valves" (anzen-ben), এবং এটি ISO 4126-1:2013 ও ISO 4126-7:2013-এর পরিমার্জিত গ্রহণ। এটি একটি প্রোডাক্ট স্ট্যান্ডার্ড, আর এর নিজের পাঠ্যেই বলা আছে ভাল্ব কীভাবে প্রয়োগ হবে তা এটি নিয়ন্ত্রণ করে না।
API 520 Part I স্টিমের জন্য নিচের সমীকরণে সাইজ করে (SI এককে)। প্রবাহের জন্য সাজিয়ে লিখলে এটি জাপানি সমীকরণের খুব কাছাকাছি দেখায়।
জাপানি সমীকরণের 5.25 আর API 520-এর 190.5 আসলে একই ধ্রুবক, শুধু একক আলাদা (1000 ÷ 190.5 ≈ 5.25)। স্টিমের পদার্থবিদ্যা মেলে। পার্থক্য অন্য পদগুলোতে।
| বিষয় | জাপানি রীতি (JIS B 8210 ও ক্যাটালগ) | API 520 / ASME রীতি |
|---|---|---|
| স্ট্যান্ডার্ডের ভূমিকা | JIS B 8210:2025 হলো ISO 4126-1/-7-ভিত্তিক (পরিমার্জিত) প্রোডাক্ট স্ট্যান্ডার্ড। প্রয়োগ নিয়ন্ত্রণ করে জাপানি কনস্ট্রাকশন স্ট্যান্ডার্ড ও MHLW নোটিশ | API 520 Part I সাইজিং ও নির্বাচন কভার করে; API 521 ওভারপ্রেশার পরিস্থিতি; ASME BPVC সার্টিফিকেশন ও অনুমোদিত ওভারপ্রেশার |
| সহগ | Kdr′ নির্মাতার দেওয়া, প্রকৃত ফ্লো এরিয়ায় প্রযোজ্য ডিরেটেড মান। ISO 4126-1-এ সার্টিফায়েড ডিরেটেড সহগ Kdr = Kd × 0.9 | প্রাথমিক সাইজিং: কার্যকর Kd = 0.975, API 526 কার্যকর orifice এরিয়াসহ। চূড়ান্ত যাচাই: নির্মাতার সার্টিফায়েড K (পরিমাপ করা Kd-এর 0.9 গুণ), প্রকৃত এরিয়াসহ |
| এরিয়া ও সাইজের নাম | লিফট-টাইপে সিট বোর ও লিফট থেকে, ফুল বোর টাইপে থ্রোট বোর থেকে প্রকৃত এরিয়া। সাইজ নমিনাল সাইজে (25A, 32A) | ফ্ল্যাঞ্জড ভাল্বে API 526 অনুযায়ী অক্ষরযুক্ত orifice (D থেকে T); সাইজ ইনলেট × orifice × আউটলেট |
| রিলিভিং প্রেশার | ভেসেল: সেট × 1.1 বা সেট + 0.020 MPa-এর বড়টি, তার সঙ্গে 0.101। বয়লার: সেট × 1.03 বা সেট + 0.015 MPa-এর বড়টি, তার সঙ্গে 0.101 | ASME Section VIII, একক ভাল্ব: চাপ MAWP + 10% বা 3 psi (প্রায় 20.7 kPa)-এর বড়টিতে সীমিত; একাধিক ভাল্বে 16%, আগুনে 21% |
| স্টিমের ধর্মের সংশোধন | C′ (চাপ অনুযায়ী নির্মাতার টেবিল) | KN (উচ্চ চাপ) ও KSH (সুপারহিট) |
| প্রয়োজনীয় প্রবাহের ভিত্তি | আইনি ন্যূনতম: বয়লারের সর্বোচ্চ বাষ্প উৎপাদন; ভেসেলের সর্বোচ্চ ইনফ্লো বা উৎপাদন, MHLW ইনফ্লো সূত্রসহ | API 521-এর সবচেয়ে খারাপ বিশ্বাসযোগ্য পরিস্থিতি (আউটলেট বন্ধ, কন্ট্রোল ভাল্ব ব্যর্থ, আগুন ইত্যাদি) |
| ক্যাপাসিটির উৎস | সেট প্রেশার ও নমিনাল সাইজ অনুযায়ী নির্মাতার ক্যাপাসিটি টেবিল | নির্মাতার সার্টিফায়েড ক্যাপাসিটি (ASME-stamped ভাল্বের জন্য National Board NB-18 "Red Book" তালিকা) |
রিলিভিং-প্রেশারের নিয়ম দেখতে একই রকম: সেট প্রেশারের একটি শতাংশ বা নির্দিষ্ট চাপের ধাপ, যেটি বড়। জাপানে ভেসেলের 0.020 MPa ASME-র 3 psi-র কাছাকাছি, কিন্তু দুটি এক নিয়ম নয়। বয়লারের জন্য জাপানের নিজস্ব নিয়মও আছে। একটির জায়গায় অন্যটি বসাবেন না।
প্রধান ফাঁদ হলো সহগ ও এরিয়ার জোড়া মিলিয়ে ফেলা। API 520-এর 0.975 যায় API 526-এর কার্যকর orifice এরিয়ার সঙ্গে। জাপানি Kdr′ যায় ওই নির্মাতার ডাইমেনশন টেবিলের প্রকৃত সিট বা থ্রোট এরিয়ার সঙ্গে। Baker Hughes-এর Consolidated সাইজিং গাইডে বলা হয়েছে, API Kd মান ASME-সার্টিফায়েড K মানের চেয়ে বেশি, আর ASME-সার্টিফায়েড এরিয়া API 526 কার্যকর এরিয়ার চেয়ে বড়। প্রতিটি জোড়া কেবল নিজের সঙ্গীর সঙ্গেই কাজ করে।
জাপানি সাইজিং শিট পড়া: একটি কাল্পনিক উদাহরণ
নিচের সংখ্যাগুলো কাল্পনিক। এগুলো দেখায় জাপানি ক্যাটালগের হিসাব কেমন দেখতে, VENN-এর প্রকাশিত সহগ ও তাদের SL-37 সিরিজের লিফট-টাইপ সেফটি রিলিফ ভাল্বের ক্যাপাসিটি টেবিল ব্যবহার করে। এটি কোনো আসল স্থাপনার ডিজাইন নয়।
- ফ্লুইড: স্যাচুরেটেড স্টিম; জাপানের একটি Class 1 প্রেশার ভেসেলে ভাল্ব (P0 Pressure Vessel Structural Standard অনুযায়ী ধরা)
- ভেসেলের MAWP: 0.50 MPa গেজ (5 bar, প্রায় 72.5 psig); অপারেটিং প্রেশার 0.40 MPa (প্রায় 58 psig)
- প্রয়োজনীয় রিলিভিং ক্যাপাসিটি: 200 kg/h (প্রায় 440 lb/h), ভেসেলে ঢোকা স্টিমের সর্বোচ্চ পরিমাণ
- ভাল্বের ধরন: স্টিম সার্ভিস, ওপেন বনেট, টেস্ট লিভারসহ; লিফট-টাইপ যথেষ্ট বড় কি না দেখা হবে
প্রথমে শিটে দেখা হয় সেট প্রেশার (0.50 MPa, MAWP-এর সমান) অপারেটিং প্রেশারের ওপরে যথেষ্ট জায়গা রাখছে কি না।
এরপর প্রয়োজনীয় ফ্লো এরিয়া বের করা হয়। সেট প্রেশার গেজ, তাই P0-কে অ্যাবসলিউট চাপে রূপান্তর করা হয়।
VENN-এর SL-37 ডাইমেনশন টেবিলে 25A-র ফ্লো এরিয়া 43.3 mm² এবং 32A-র 80.3 mm²। প্রয়োজনীয় 69.1 mm²-এর তুলনায় 25A কম পড়ে, 32A যথেষ্ট। ক্যাপাসিটি টেবিলেও একই উত্তর আসে।
প্রয়োজনীয় 200 kg/h (ড্যাশ লাইন) ছাড়িয়ে যাওয়া সবচেয়ে ছোট সাইজ 32A।
একক: kg/h। মানগুলো সেট প্রেশার 0.5 MPa-তে VENN-এর SL-37 থেকে SL-40, SL-43 ও SL-44-এর স্টিম ক্যাপাসিটি টেবিল থেকে (Pressure Vessel Structural Standard-এর ভিত্তিতে)। ওপরের সমীকরণে পাওয়া যায় 50.6, 86.2, 125.3, 232.4, 363.5 ও 590.6, যা টেবিলের সঙ্গে মেলে।
কেন এই শিট API-র সংখ্যা দিয়ে মেলানো যায় না, তা দেখতে একই প্রবাহ ও চাপ API 520-এ বসান, Kd = 0.975 এবং সব সংশোধন 1 ধরে: 190.5 × 200 ÷ (651 × 0.975) ≈ 60.0 mm²। এটি একটি কার্যকর এরিয়া, যা API 526 orifice অক্ষরের সঙ্গে মেলানোর কথা। জাপানি ডাইমেনশন টেবিলের 43.3 mm² ও 80.3 mm² প্রকৃত এরিয়ার সঙ্গে নয়। 60.0-কে 69.1-এর সঙ্গে তুলনা করলে দুটি আলাদা এরিয়ার সংজ্ঞা তুলনা করা হয়।
ফলাফলটি শুধু VENN-এর সহগ ও টেবিলের জন্যই খাটে। অন্য নির্মাতা বা মডেলে সহগ ও টেবিল আলাদা, তাই যে ভাল্ব কিনছেন, তার নথি দেখুন। সেফটি ভাল্ব নিয়ন্ত্রিত সুরক্ষা যন্ত্র। জাপানে স্থাপিত যন্ত্রের ক্ষেত্রে নির্মাতার নথি ও প্রযোজ্য আইন সিদ্ধান্ত দেয়, আর প্রশ্ন গেলে স্থানীয় লেবার স্ট্যান্ডার্ডস ইন্সপেকশন অফিসে (rodo kijun kantokusho) যাওয়া যায়। জাপানের বাইরে স্থাপিত যন্ত্রের ক্ষেত্রে স্থানীয় কোড সিদ্ধান্ত দেয়।
বাংলাদেশের কারখানার জন্য যা মনে রাখবেন
জাপান থেকে আসা বয়লার বা স্টিম স্কিড বাংলাদেশে বসালে জাপানের নিয়ম আর প্রযোজ্য থাকে না, স্থানীয় আইন ও পরিদর্শন ব্যবস্থা প্রযোজ্য হয়। RMG Sustainability Council (RSC)-এর বয়লার পরিদর্শন গাইডলাইনে বাংলাদেশ বয়লার আইন, ২০২২ উল্লেখ আছে, এবং ডকুমেন্টেশন Bangladesh Boiler Regulation 1951 (2007 সালে সংশোধিত) মেনে হতে বলা হয়েছে। এই গাইডলাইন আইন নয়, বরং পরিদর্শনের একটি নির্দেশিকা। কোন নিয়ম আপনার বয়লারে বাধ্যতামূলক, তা প্রধান বয়লার পরিদর্শকের কার্যালয় (Office of the Chief Inspector of Boilers) বা আইনের মূল পাঠ থেকে নিশ্চিত করুন।
RSC-র গাইডলাইনের যে অংশ আমি দেখেছি, তাতে নতুন বয়লারে কমপক্ষে দুটি সেফটি ভাল্ব (ন্যূনতম ¾ ইঞ্চি ব্যাস) থাকার কথা আছে। ভাল্ব বয়লারের যতটা সম্ভব কাছে, অন্য কোনো স্টিম সংযোগ থেকে স্বাধীনভাবে লাগানো থাকতে হবে। বয়লার ও সেফটি ভাল্বের মাঝখানে, এবং বায়ুমণ্ডলে যাওয়া ডিসচার্জ পাইপে, কোনো ধরনের ভাল্ব রাখা চলবে না। একই গাইডলাইনে বলা আছে, ভাল্বের রিলিভিং ক্যাপাসিটি বয়লারে তৈরি হতে পারে এমন সমস্ত বাষ্প বের করতে সক্ষম হতে হবে। এই ধারণা জাপানের "সর্বোচ্চ বাষ্প উৎপাদন হার বা তার বেশি" নিয়মের কাছাকাছি, তবে চাপ কতটা বাড়তে দেওয়া যাবে তার সীমা জাপান ও অন্য কোডে আলাদা হতে পারে। সীমাটি সরবরাহকারীর শিটের সঙ্গে মিলিয়ে নিন।
জাপানি শিটে 3% বা 0.015 MPa-র মতো যে সেট বা রিলিভিং-প্রেশার নিয়ম দেখবেন, তা জাপানি আইনের নিয়ম। বাংলাদেশের নিয়মে একই মান আছে বলে ধরে নেবেন না। জাপানের স্ট্যান্ডার্ডের (JIS B 8210 বা ISO 4126) সঙ্গে সরাসরি সমতুল্য কোনো BSTI স্ট্যান্ডার্ড আছে কি না আমি নিশ্চিত করতে পারিনি। তাই সরবরাহকারী ও পরিদর্শকের কাছে জিজ্ঞেস করুন কোন স্ট্যান্ডার্ড বা সার্টিফিকেট গ্রহণযোগ্য হবে। কারখানার সাধারণ নিরাপত্তা দায়িত্বের জন্য Bangladesh Labour Act 2006-এর নিরাপত্তা বিধানও প্রযোজ্য, তবে নির্দিষ্ট ধারা আমি এখানে যাচাই করিনি।
সাইজিং ও লেআউটে প্রভাব ফেলা জাপানি নিয়ম
যন্ত্র জাপানে বসানো ও পরিদর্শিত হলে কিছু আইনি বিষয় সরবরাহকারীর ড্রয়িংয়ে দেখা যায়। অন্য দেশে পাঠানো যন্ত্রের জন্য সরবরাহকারীকে জিজ্ঞেস করুন এর মধ্যে কোনটি তারা প্রয়োগ করেছে, আর স্থানীয় কোড সেগুলো বদলে দেয় কি না।
- একাধিক ভাল্ব: Ordinance on Safety of Boilers and Pressure Vessels অনুযায়ী, একটি ভাল্ব MAWP বা তার নিচে সেট করা হলে, বয়লার এবং Class 1 ও Class 2 ভেসেলের অন্য ভাল্বগুলো MAWP-র 3% বেশি পর্যন্ত সেট করা যায়। যেমন MAWP 0.70 MPa হলে দ্বিতীয় ভাল্ব 0.721 MPa পর্যন্ত। বয়লারের সুপারহিটারের সেফটি ভাল্ব ড্রামের ভাল্বের আগে খোলার মতো করে সেট হয়।
- ব্লক ভাল্ব নয়: Class 1 প্রেশার ভেসেলে MHLW নোটিশ অনুযায়ী, মূলনীতিতে ভেসেল ও সেফটি ভাল্বের মাঝখানে বা তার ডিসচার্জে স্টপ ভাল্ব বা অন্য বন্ধ করার ব্যবস্থা রাখা নিষিদ্ধ। ব্যতিক্রম আছে, যেমন দুই বা ততোধিক ভাল্বে এমন ইন্টারলক যাতে সবগুলো একসঙ্গে বন্ধ করা যায় না। রিডিউসিং ভাল্বের ডাউনস্ট্রিমে বসানো সেফটি ভাল্ব ও ভেসেলের মাঝে স্টপ ভাল্বও অনুমোদিত।
- সেট প্রেশারের টলারেন্স: বয়লারের স্টিম সেফটি ভাল্বে VENN পপিং প্রেশারের টলারেন্স দিয়েছে: সেট প্রেশার 0.5 MPa-র নিচে ±0.015 MPa, আর 0.5 MPa থেকে 2.3 MPa-র নিচে ±3%।
কোন জাপানি ভেসেল Class 1 বা Class 2, তা জানতে দেখুন: । ভাল্বের আগে রাপচার ডিস্ক থাকলে সাইজিংয়ে কম্বিনেশন ক্যাপাসিটি গুণকও আসে: ।
চেকলিস্ট: জাপানি সেফটি ভাল্ব সাইজিং শিট পর্যালোচনা
- সাইজিং কোন কোডে করা: জাপানি কনস্ট্রাকশন স্ট্যান্ডার্ড, ASME, না অন্য কোড? কোন সংস্করণ?
- সেট প্রেশার, এককসহ, এবং গেজ না অ্যাবসলিউট (MPa G বা MPa A)
- রিলিভিং প্রেশার P0: কোন নিয়মে (ভেসেল 10%/0.020 MPa, বয়লার 3%/0.015 MPa, নাকি ASME) এবং বায়ুমণ্ডলীয় চাপ যোগ হয়েছে কি না
- সহগ: Kdr′ বা সার্টিফায়েড K, তার উৎস (নির্মাতার নিজের না সার্টিফায়েড), এবং সেটি প্রকৃত এরিয়ার সঙ্গে জোড়া কি না
- ফ্লো এরিয়া: লিফট-টাইপ (πDL) না ফুল বোর টাইপ (πd²/4), ডাইমেনশন টেবিলের মানসহ
- স্টিম সংশোধন: কোন C′ মান ব্যবহার হয়েছে, এবং স্টিম সুপারহিটেড কি না
- প্রয়োজনীয় ক্যাপাসিটি: কোন ভিত্তিতে (বয়লারের বাষ্প উৎপাদন, ভেসেলের ইনফ্লো সূত্র, রিডিউসিং ভাল্ব ব্যর্থতা, অন্য পরিস্থিতি) এবং কীভাবে হিসাব
- ব্লোডাউন ও রিসিট প্রেশার, স্বাভাবিক অপারেটিং প্রেশারের সঙ্গে তুলনা করে
- আউটলেটের ব্যাক প্রেশার: বায়ুমণ্ডল না হেডার, এবং সেটিং সংশোধন হয়েছে কি না
- কানেকশন: নমিনাল সাইজ (A), এবং JIS না ASME ফ্ল্যাঞ্জ রেটিং
- সেট প্রেশার সাইটে বদলানো যায়, নাকি শুধু কারখানায়
- রপ্তানির ক্ষেত্রে: আপনার সাইটের কোড যে সার্টিফিকেশন চায়, ভাল্বে তা আছে কি না
- বাংলাদেশে বসানো হলে: ভাল্বের সংখ্যা, বসানোর অবস্থান ও ডিসচার্জ পাইপ স্থানীয় বয়লার নিয়ম ও পরিদর্শকের প্রয়োজনের সঙ্গে মিলছে কি না
অর্ডারের সঙ্গে কী কী ডেটা পাঠাবেন তার পূর্ণ তালিকার জন্য দেখুন: ।
জাপানি সরবরাহকারীকে পাঠানোর নমুনা ইমেইল
সরবরাহকারীর সঙ্গে যোগাযোগ সাধারণত ইংরেজিতে হয়, তাই নমুনাটি ইংরেজিতে দেওয়া হলো। বন্ধনীর অংশগুলো নিজের তথ্য দিয়ে বদলে নিন।
Subject: Safety valve sizing basis for [equipment tag]
Thank you for the safety valve data for [equipment name]. Our project checks relief devices against [API 520 / ASME Section VIII / local code]. Before we accept the selection, please confirm:
1. The code and edition you used to calculate the relieving pressure, and the relieving pressure value (absolute).
2. The coefficient of discharge and the flow area used, and whether the coefficient is certified or a maker's nominal value.
3. How you determined the required relieving capacity of [value] kg/h, including the scenario and any formula.
4. The blowdown and reseat pressure for this model at the specified set pressure.
5. Whether the valve has any certification (for example, ASME) that our site requires, and whether its capacity is listed.
6. Whether the set pressure can be adjusted on site, or must be reset at the factory.
Best regards,
[your name]
সাইজিং শিটে দেখা জাপানি শব্দ
| জাপানি (রোমাজি) | বাংলায় অর্থ | English |
|---|---|---|
| anzen-ben | সেফটি ভাল্ব | safety valve |
| nigashi-ben / anzen-nigashi-ben | রিলিফ ভাল্ব / সেফটি রিলিফ ভাল্ব | relief valve / safety relief valve |
| zenryo-shiki / yotei-shiki | ফুল বোর টাইপ / লিফট-টাইপ | full bore type / lift-type |
| yobi-kei | নমিনাল সাইজ | nominal size |
| settei atsuryoku | সেট প্রেশার | set pressure |
| fukidashi atsuryoku / fukihajime atsuryoku | পপিং প্রেশার / স্টার্ট-টু-ডিসচার্জ প্রেশার (প্রথম সামান্য প্রবাহ শুরুর চাপ) | popping pressure / start-to-discharge pressure |
| fukidomari atsuryoku | রিসিট প্রেশার (খোলা ভাল্ব যে চাপে বন্ধ হয়) | reseat pressure |
| fukisagari | ব্লোডাউন | blowdown |
| fukidashi-ryo kettei atsuryoku | ক্যাপাসিটি হিসাবের রিলিভিং প্রেশার | relieving pressure (for capacity) |
| hitsuyo / kosho fukidashi-ryo | প্রয়োজনীয় / রেটেড রিলিভিং ক্যাপাসিটি | required / rated relieving capacity |
| kosho kokaku fukidashi keisu | নমিনাল ডিরেটেড ডিসচার্জ সহগ | nominal derated coefficient of discharge |
| nodo-bu no kei / benza-guchi no kei | থ্রোট বোর / সিট বোর | throat bore / seat bore |
| saiko shiyo atsuryoku | সর্বোচ্চ অনুমোদিত কার্যকর চাপ (MAWP) | maximum allowable working pressure (MAWP) |
| haiatsu | ব্যাক প্রেশার | back pressure |
এই গাইডের সীমা
- এই গাইড সাইজিংয়ের কাজ পড়া ও তুলনা করার পদ্ধতি বোঝায়। এটি সাইজিং করার পদ্ধতি নয়, আর এখানকার সংখ্যা ডিজাইন মান নয়।
- এখানে দেখানো জাপানি সমীকরণ, সহগ ও ক্যাপাসিটি মান নির্দিষ্ট মডেলের জন্য VENN-এর প্রকাশিত তথ্য। অন্য নির্মাতা ও মডেলে কয়েক শতাংশ বা তার বেশি তফাত হয়।
- তরল ও গ্যাস সার্ভিসে আলাদা সমীকরণ লাগে, এবং রিলিভিং-প্রেশারের নিয়ম কোন আইন বা কোড প্রযোজ্য তার ওপর নির্ভর করে।
- জাপানি আইনি শর্ত জাপানে স্থাপিত যন্ত্রের জন্য। অন্য দেশে বসালে স্থানীয় কোড ও কর্তৃপক্ষ সিদ্ধান্ত দেয়।
- বাংলাদেশ অংশের তথ্য একটি পরিদর্শন গাইডলাইনের অংশ দেখে লেখা। আইনের মূল পাঠ ও BSTI-র সঙ্গে মিলিয়ে নিন।
- উদাহরণটি কাল্পনিক।
প্রশ্নোত্তর (FAQ)
JIS B 8210 কি API 520 বা ASME-র সমতুল্য?
না। JIS B 8210:2025 সেফটি ভাল্বের প্রোডাক্ট স্ট্যান্ডার্ড, যা জাপানি পরিমার্জনসহ ISO 4126-1 ও ISO 4126-7-এর ওপর দাঁড়িয়ে আছে। API 520 সাইজিং ও নির্বাচনের রীতি, আর ASME সার্টিফিকেশন ও অনুমোদিত ওভারপ্রেশার কভার করে। স্টিম ক্যাপাসিটি সমীকরণের ধ্রুবক এক, কিন্তু সহগ, এরিয়ার ভিত্তি ও রিলিভিং-প্রেশারের নিয়ম আলাদা।
API 520-এর 0.975 দিয়ে কি জাপানি ভাল্ব সাইজ করা যায়?
নির্মাতার প্রকৃত এরিয়ার সঙ্গে নয়। 0.975 প্রাথমিক সাইজিংয়ে API 526-এর কার্যকর orifice এরিয়ার সঙ্গে জোড়া। জাপানি নির্মাতার কাছে ওই মডেলের জন্য যে সহগ ও ফ্লো এরিয়া একসঙ্গে প্রযোজ্য, এবং তারা কত ক্যাপাসিটি নিশ্চিত করে, তা জেনে নিন।
পপিং প্রেশার ও সেট প্রেশারের মধ্যে পার্থক্য কী?
স্টিম সেফটি ভাল্বে জাপানি রীতিতে পপিং প্রেশার, অর্থাৎ যে চাপে ভাল্ব হঠাৎ খুলে যায়, সেটিকেই সেট প্রেশার ধরা হয়। তরল ও গ্যাস ভাল্বে VENN স্টার্ট-টু-ডিসচার্জ প্রেশার, অর্থাৎ যে চাপে প্রথম সামান্য প্রবাহ দেখা যায়, সেটিকে সেট প্রেশার ধরে।
জাপানি শিটে লিফট-টাইপ ভাল্বের সহগ বেশি অথচ ক্যাপাসিটি কম কেন?
সহগ আলাদা এরিয়ার ওপর প্রযোজ্য। লিফট-টাইপ সিট বোর ও লিফট থেকে পাওয়া কারটেন এরিয়া ব্যবহার করে, যা একই নমিনাল সাইজের ফুল বোর টাইপের থ্রোট এরিয়ার চেয়ে ছোট। সহগ নয়, রেটেড ক্যাপাসিটি তুলনা করুন।
ডেলিভারির পর কি সেট প্রেশার বদলানো যায়?
সাধারণত সাইটে নয়। VENN মূলনীতি হিসেবে সাইটে পরিবর্তন অনুমোদন করে না, আর Yoshitake কারখানায় ভাল্ব রিসেট করে। অপারেটিং অবস্থা বদলালে নির্মাতাকে রিসেট করতে বলুন, অথবা নতুন চাপে সেট করা ভাল্ব দিয়ে বদলে নিন।
তথ্যসূত্র
- JSA: JIS B 8210:2025 preview (শিরোনাম, ISO 4126-1/-7 ভিত্তি, পরিধি; জাপানি ভাষায়)
- ISO 4126-1:2004 (চিহ্ন: Kdr = Kd × 0.9)
- VENN: SF-17 catalog, applicable regulations and capacity equations (সমীকরণ, সহগ, রিলিভিং প্রেশার, JIS ব্লোডাউন ও টলারেন্স; জাপানি ভাষায়)
- VENN: SL-38 catalog (SL-37 সিরিজের ফ্লো এরিয়া ও ক্যাপাসিটি টেবিল; জাপানি ভাষায়)
- VENN: Guide to automatic valves, safety valves (ভাল্বের ধরন, রিডিউসিং ভাল্বের ডাউনস্ট্রিম সেটিং ও সাইজ, সাইটে পরিবর্তন; জাপানি ভাষায়)
- Yoshitake: GP-1000 instruction manual (রিডিউসিং ভাল্বের পর অ্যালার্ম সেফটি ভাল্বের সেটিং; জাপানি ভাষায়)
- Yoshitake: AL-140 instruction manual (পালসেশন, কারখানায় রিসেট; জাপানি ভাষায়)
- e-Gov: Ordinance on Safety of Boilers and Pressure Vessels, অনুচ্ছেদ 28, 65, 86 (জাপানি ভাষায়)
- MHLW notice, Boiler Structural Standard Article 62 ও Pressure Vessel Structural Standard Article 64 (প্রয়োজনীয় ক্যাপাসিটি, ইনফ্লো সূত্র, ব্লক ভাল্ব; জাপানি ভাষায়)
- MHLW: Pressure Vessel Structural Standard ও Boiler Structural Standard (জাপানি ভাষায়)
- fluids library: API 520 steam sizing implementation (সমীকরণের ধ্রুবক 190.5, একক, KN)
- Baker Hughes: Consolidated valve sizing technical specification (API Kd 0.975 ও API 526 কার্যকর এরিয়া বনাম ASME-সার্টিফায়েড K ও এরিয়া)
- Emerson: Kunkle technical reference for safety relief products (একাধিক ভাল্বে 16%, আগুনে 21%)
- Tata Consulting Engineers: ASME Section VIII pressure relief valve requirements (UG-125 ওভারপ্রেশার সীমা)
- Spirax Sarco: Safety Valve Selection (রিসিট মার্জিন, ব্যাক প্রেশার)
- Spirax Sarco: Safety Valve Sizing (রিডিউসিং ভাল্ব খোলা অবস্থায় ব্যর্থ হলে)
- Baker Hughes: Operational Basics of Safety Valves (Valve Magazine, মে 2024; অপারেটিং প্রেশার সেটের 95% পর্যন্ত)
- RMG Sustainability Council: Technical Guidelines for Boiler Inspection (বাংলাদেশ বয়লার আইন ২০২২ ও Boiler Regulation 1951 উল্লেখ, সেফটি ভাল্বের সংখ্যা ও বসানোর শর্ত)
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: 安全弁の選定方法|設定圧力の決め方と吹出し量の計算・呼び径の選び方
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।


