工厂北(PN)与真北、磁北的区别:日方图纸PN符号怎么看
日方的 EPC 公司或设备厂家发来一张总平面图,角落里有一个圆形符号,标着 0°、90°、180°、270°,顶部写着“PN”,旁边还斜着一支标“N”的箭头。塔器、容器的设备图又用角度给出管口位置,可是没人敢肯定,这些角度到底是从哪个“北”量起的。
先说结论:PN 是 Plant North 的缩写,即“工厂北”(也有人叫“装置北”),是项目为本项目全部图纸自行规定的基准方向。它不是地球上的真实方位,既不同于地图上的真北,也不同于指南针所指的磁北。日方图纸上还可能出现汉字写法:真北(shinpoku)、磁北(jihoku),意思与中文相同。
本文依次讲:PN 符号怎么读,工厂北与真北、磁北有什么区别,项目一般怎样设定 PN,收到图纸后要核对什么。文末附有核对清单和可直接发给日方的询问邮件范例。
什么是工厂北(PN)
工厂北,是一个工程项目在全部布置图、设备图中当作“北”来用的方向。图纸上通常用下面这样的符号表示:
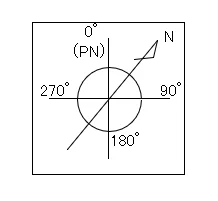
符号中的 0° 就是工厂北,斜着的“N”箭头指向实际的北(真北)。角度从 0°(PN)起顺时针读:90°、180°、270°。图纸一般把 0° 放在图幅上方,所以 90° 在右、180° 在下、270° 在左。
为什么不直接用东南西北?因为只用地理方位,很难说清设备之间的相对位置。比如一块厂区是从西南向东北斜着延伸的:
左:以真北朝上画出的厂区。右:把工厂北定在厂区走向上,厂区在图幅里摆正。
示意图。此例中工厂北在真北的逆时针 45° 方向。
左图中,厂区里的每个方向都落在两个罗盘方位之间,用语言很难描述位置。右图则由项目自己定一个基准方向,从它起顺时针规定 90°、180°、270°。想把设备 B 放在设备 A 的“南侧”,就可以说“B 设在 A 的 180° 侧(以 PN 为基准)”,沟通起来不容易出错。
厂区相对真北旋转了 45°。用 PN 作基准,每个方向都是一个整齐的数字。
与图1是同一例子:工厂北在真北的逆时针 45° 方向。
工厂北要标在主要设备图的平面图上,让看图的人能看出每台设备相对整个工厂朝向哪个方向。
工厂北、真北、磁北有什么区别
图纸上说“北”,可能指三种:真北(TN)、磁北(MN)和工厂北(PN)。真北和磁北由地球决定,工厂北由人决定,一个项目一个样。
下表按看图时最需要关注的几个方面做了对比:
| 真北(TN) | 磁北(MN) | 工厂北(PN) | |
|---|---|---|---|
| 是什么 | 沿地球自转轴指向北极点的北;地图经线所指的北 | 指南针指针所指的北 | 为每个工厂另行规定的基准北,通常与建筑物、设备排列方向一致 |
| 怎样确定 | 每个地点固定,不变 | 由地磁场决定,随地点而异,每年略有变化 | 设计初期由项目决定 |
| 与真北的偏差 | 无(它就是基准) | 在日本约为西偏 6~10° | 角度 θ,每个工厂都不同 |
| 主要用途 | 地图、测量、建筑确认申请 | 现场用指南针大致判断方向 | 总平面图、设备布置图、管道平面图、设备图的方位 |
| 图纸上的表示 | 标有“N”或“TN”的指北箭头 | 地形图上标注的磁偏角 | PN 符号的 0°,加上与真北夹角的注记 |
下图把三者画在同一张图上,工厂北朝向图幅上方:
PN 与真北的夹角 θ 由各工厂自行确定;真北与磁北的夹角(磁偏角)取决于地点和年份。
磁偏角:日本国土地理院磁气图 2020.0 年值(西偏)。磁偏角会随时间变化,请查询厂址当前的数值。θ 每个工厂都不同。
在日本全国范围内,磁北比真北偏西约 6~10°:按日本国土地理院(GSI)2020.0 年值,札幌约 10°,那霸约 6°。在日本的现场用指南针核对方向时,必须把这个偏差考虑进去。
磁偏角会随地磁场变化而缓慢漂移,所以 GSI 每 5 年更新一次磁气图。具体地点的数值,也可以在 GSI 的 1:25000 地形图和在线的“地理院地图”上查到。
需要注意,上面的数值只适用于日本。如果你的工厂在中国,图纸又沿用了日方的画法,现场请查当地当年的磁偏角,不要套用 6~10°。
工厂北与真北、磁北都没有固定的关系,项目一般按厂区和主要建筑物的走向来定。把 PN 放在图幅上方后,设备位置就能用 0°、90°、180°、270° 这几个简单的角度来描述。
PN 与真北的夹角 θ,会和 PN 符号一起写在总平面图等图纸上。在日本,真北仍然重要:建筑基准法中的北侧斜线限制(kita-gawa shasen seigen)和日照阴影限制(日影规制,nichiei kisei)都以真北为基准,所以建筑确认申请的图纸必须标出真北。
顺带一提,国内总图中常见的指北针、测量坐标与建筑坐标并用的做法,和 PN 的思路相近,但并不等同。国内设计院对“工厂北”“装置北”等叫法也不统一,拿不准时请向设计方确认其含义。
项目如何设定工厂北
工厂北在设计初期,于全厂总平面图上确定,之后画的所有平面图都使用同一方位。如果 PN 在不同图纸之间发生偏移,设备可能装反方向,管道接口(tie-in,日方称 toriai,取合)也可能对不上。
出发点始终是项目的图纸标准或既有设施的坐标。首次确定 PN 时,大致按下面的流程:
按建筑物走向定出 0°,再把与真北的夹角记在图纸上。
日本以外的管道设计参考资料(Wermac)给出的经验值是:PN 与真北相差控制在 45° 以内。与长边平行或垂直的 4 个方向中,必有一个落在 45° 以内。
工厂坐标通常也跟随 PN:PN 方向为“北”(N),从它顺时针转 90° 为“东”(E),一个点就写成“N 120.000,E 85.000”这样。坐标网的方向要与 PN 保持一致。
布置本身要从物流、通道和检修空间来推敲,和一般的工厂布局设计一样;PN 的作用,是把已定的布置在图纸上准确传达出去。在 CAD 或 Visio 里,若始终把图幅上方设为 0°(PN),设备的旋转角度就可以直接按图纸角度来指示。
收到图纸后要核对什么
图纸收到后,别只确认有没有 PN 符号,要把下面 4 点对照着核一遍:
不要只看 PN 符号:角度注记、坐标以及设备图上的方位,三者必须一致。
如果项目规格书对图纸画法另有规定,以规格书为准。
尤其是塔、槽等圆筒形设备,管口位置是用角度给出的。如果设备图上的 0° 与 PN 对不上,设备上所有的管道接口位置就会整体转一个角度。
管口方位还决定了由配管一侧提供的配对法兰(相フランジ,ai furanji)应放在什么位置。如果供应商的承认图(承認図,shonin-zu,即送审的确认图)上的方位与指示不同,要在偏差清单(deviation list,日方简称 debikura)上作为偏差来确认。
P&ID(管道及仪表流程图)表示的是管道、阀门、仪表如何连接,而不是它们的位置,所以 PN 要到平面图上去核对。
可以直接使用的内容:核对清单与询问邮件
审核日方供应商或承包商的一套工厂图纸时,可以用下面这份清单:
- 总平面图和每张平面图上都有 PN 符号
- 0°(PN)在图幅上方;若不是,偏离情况有明确标示
- 全厂总平面图上有真北箭头,以及 PN 与真北之间的夹角 θ
- 凡是标有 θ 的图纸,数值都相同
- 工厂坐标(N/E)与 PN 对齐,基准点与总平面图一致
- 容器、储罐图上管口和人孔的方位:0° 基准,以及方向(顺时针还是逆时针,从上往下看还是从下往上看)
- 供应商图纸使用的 PN 与项目图纸相同
- 凡与规格书不一致的方位,都列入偏差清单
以上各项若有不清楚的,发一封简短的书面询问,可以避免靠猜。请按项目情况调整图号和措辞。中文版如下:
主题:关于工厂北(PN)及管口方位的确认——【项目名称】
我们正在审核图纸【图号】,请确认以下事项:
1. 这些图纸上的“PN”,是否就是总平面图【图号】上所示的本项目工厂北?
2. 工厂北与真北的夹角是多少?方向是从 PN 起顺时针还是逆时针?
3. 工厂坐标(N/E)是否沿工厂北方向量取?基准点在哪里?
4. 设备图上的管口方位,是否按 0° = 工厂北、从上往下看顺时针量取?
5. 贵方的供应商图纸是否与项目图纸使用同一个工厂北?感谢您的确认。
如果对方习惯用英文沟通,可以直接发下面的英文版:
Subject: Query on plant north and nozzle orientation – [Project name]
We are reviewing drawings [drawing numbers]. Please confirm the following:
1. Is the "PN" on these drawings the project plant north shown on the plot plan [drawing number]?
2. What is the angle between plant north and true north, and in which direction (clockwise or counterclockwise from PN)?
3. Are the plant coordinates (N/E) measured along plant north, and what is the reference point?
4. On the equipment drawings, is nozzle orientation 0° = plant north, measured clockwise as viewed from above?
5. Do your vendor drawings use the same plant north as the project drawings?Thank you for your confirmation.
本文不适用的情况
- 项目标准优先。业主、EPC 公司和工厂所有者往往有自己的图纸标准。凡其中对 PN、坐标或管口方位另有规定的,请按其规定办理,而不是照本文所述的一般做法。
- 45° 只是经验值。它出自一份管道设计参考资料,并非标准的规定。请确认你们项目的规格书是否另有限制。
- 文中的磁偏角数值针对日本。西偏 6~10° 是日本国土地理院的 2020.0 年值,只适用于日本。其他国家(包括中国)的厂址,请使用当地当年的磁偏角。
- 既有工厂可能不同。在既有设施上扩建时,PN 和坐标要沿用既有坐标,而不是照上面的步骤重新定。
- 指南针读数只是大致参考。设备的实际定位要依据测量放出的基准线和基准点,而不是指南针读数。
常见问题(FAQ)
图纸上的 PN 是什么意思?
在工厂图纸上,PN 是 Plant North 的缩写,即工厂北。在其他领域,PN 也可能指别的东西,比如零件号(Part Number),所以要看它是否写在方位符号旁边。
PN 符号上哪支箭头是实际的北?
0° 标记(写着 PN 的那一侧)是工厂北,斜着的、标“N”的箭头才是实际的北(真北)。如果图纸上没有真北箭头,请到全厂总平面图上查那个角度。
建筑图上的指北针和工厂北有什么不同?
建筑总平面图上的指北针通常表示真北,因为建筑法规(在日本是北侧斜线限制和日照阴影限制)要以它为准来检查。工厂图纸除此以外还会标出 PN,作为本项目设计和施工内部使用的基准。
现场的方位怎样与图纸上的 PN 对应?
现场并没有“PN”这个标记,现场能找到的只有磁北或真北。在日本,要从指南针指的北出发,向东(顺时针)转一个磁偏角得到真北,再按总平面图上真北与 PN 的夹角 θ 换算。
经磁偏角修正后的方位容易产生误差,所以实际安装要从测量放出的基准线和基准点来定位。指南针只用来在现场大致把握图纸的朝向。
管口方位一定是从工厂北顺时针量吗?
通常是:0° 为工厂北,从上往下看,角度顺时针增加。但项目规格书可以另行规定,所以请核对设备图上注明的约定,或直接问供应商。
日方图纸的一般约定,可参见相关文章。
参考出处
- 日本的磁偏角(札幌约 10°、那霸约 6°,2020.0 年值):日本国土地理院“地磁气を知る”(日文)
- 磁气图的年值、磁偏角的方向与更新周期:日本国土地理院“磁气図”(日文)
- 北侧斜线限制中“真北方向的水平距离”:e-Gov 法令检索“建筑基准法”第 56 条(日文)
- 日影图使用真北,以及磁偏角修正方位的误差:堺市“日影图制作中的真北”(PDF,日文)
- 工厂北的设定(与真北相差 45° 以内):Wermac,“Plant Coordination System part 1”(英文)
- 总平面图上的指北符号与 N/E 坐标:Wermac,“Plant Coordination System part 2”(英文);Project Materials,“What Is Plot Plan?”(英文)
- 圆筒形设备的管口方位(0° = 北,从上往下看顺时针):Bentley,“Placing Nozzles”(英文);PipingDesigners.com,“Vertical Vessel Orientation”(英文)
日文原文本指南改编自 MONOSCOPE 面向日本读者撰写的文章:プラントノース(PN)とは?記号と真北・磁北との違い、図面での使い方
觉得有用?欢迎分享
关于编辑
 MONOSCOPE 编辑FOUNDER & EDITOR
曾在工厂设备制造商和工程公司工作约十年,负责设备的方案、设计与试运行,之后转向网络营销。现为 B2B 制造企业的网络顾问,帮助企业讲清自己的产品与技术。持有日本国家资格“能源管理士”和“第三种电气主任技术者”。
自 2017 年起运营技术博客(500 余篇文章),日文 YouTube 频道约有 2 万订阅。每篇指南都从日本生产现场的视角撰写,并对照所引用的标准进行核实。


