Production Engineering ในโรงงานญี่ปุ่นคืออะไร? seisan gijutsu ทำอะไรบ้าง
โรงงานของคุณที่ระยอง ชลบุรี หรืออมตะนครกำลังจะมีไลน์ใหม่ และทีมจากบริษัทแม่ที่ญี่ปุ่นบินมาเตรียมเริ่มไลน์ นามบัตรของพวกเขาเขียนว่า "ฝ่าย Production Engineering" หรือ 生産技術部 (seisan gijutsu-bu)
ทีมนี้ขอข้อมูล takt time ผังพื้นที่ และประวัติการซ่อมบำรุงของเครื่องจักรที่คล้ายกัน แล้วดูเหมือนว่าคนที่ตัดสินใจเรื่องเครื่องจักรคือพวกเขา ไม่ใช่ฝ่ายซ่อมบำรุงของคุณ พวกเขาเป็นใคร และรับผิดชอบอะไรกันแน่
คำตอบสั้น ๆ: seisan gijutsu (生産技術 หรือ "Production Engineering") คือฝ่ายในบริษัทผู้ผลิตญี่ปุ่นที่ตัดสินใจว่าจะผลิตสินค้าอย่างไร แล้วทำให้วิธีนั้นเกิดขึ้นจริงในโรงงาน งานครอบคลุมการออกแบบกระบวนการ เครื่องจักรและ jig การเริ่มผลิตจริง และไคเซ็นหลังจากนั้น
ฝ่ายนี้อยู่ระหว่างฝ่ายออกแบบกับหน้างานผลิต และไม่ใช่ฝ่ายเดียวกับ seizo gijutsu (Manufacturing Engineering), setsubi hozen (ซ่อมบำรุงเครื่องจักร) หรือ seisan kanri (ควบคุมการผลิต)
บทความนี้อธิบายว่าทีม seisan gijutsu ทำอะไร เข้ามามีส่วนร่วมตั้งแต่พัฒนาจนถึงผลิตจริงตอนไหน หนึ่งวันทำงานเป็นอย่างไร และต่างจากฝ่ายอื่นในโรงงานอย่างไร ท้ายบทความมีตารางเทียบชื่อตำแหน่งญี่ปุ่นกับชื่อที่ใช้ในไทย รายการคำถามสำหรับทำงานร่วมกับทีมนี้ และตัวอย่างอีเมล
- Seisan gijutsu = "จะผลิตอย่างไร": ลำดับกระบวนการ เครื่องจักร jig วิธีทำงาน และการเริ่มไลน์
- งานหลัก 5 อย่าง: ออกแบบกระบวนการและไลน์ จัดหาเครื่องจักรและ jig เริ่มผลิตจริง ไคเซ็นและลดต้นทุน และวางแผนการลงทุน
- ในบริษัทญี่ปุ่นหลายแห่ง ทีมนี้เข้าร่วมตั้งแต่ช่วงพัฒนาผลิตภัณฑ์ และให้ความเห็นต่อแบบจากมุมมองของการผลิต
- Seizo gijutsu ดูแลและปรับไลน์ที่เดินอยู่แล้ว ฝ่ายซ่อมบำรุงดูแลให้เครื่องเดินต่อเนื่อง ฝ่ายควบคุมการผลิตวางแผนว่าจะผลิตอะไรเมื่อไร อย่าดูแค่ชื่อตำแหน่ง ให้ถามว่าเขารับผิดชอบงานช่วงไหน
สารบัญ
- Seisan gijutsu (Production Engineering) คืออะไร
- ทีม seisan gijutsu ทำอะไรบ้าง
- seisan gijutsu เข้ามามีส่วนร่วมตอนไหน ตั้งแต่พัฒนาจนถึงผลิตจริง
- หนึ่งวันของ seisan gijutsu
- Seisan gijutsu ต่างจาก seizo gijutsu ฝ่ายซ่อมบำรุง และฝ่ายควบคุมการผลิตอย่างไร
- เทียบชื่อตำแหน่งญี่ปุ่นกับชื่อที่ใช้ในไทย
- ทักษะของวิศวกร seisan gijutsu
- วิธีทำงานร่วมกับทีม seisan gijutsu
- นำไปใช้ได้ทันที
- กรณีที่เนื้อหานี้ใช้ไม่ได้ตรง ๆ
- คำถามที่พบบ่อย (FAQ)
- แหล่งอ้างอิง
Seisan gijutsu (Production Engineering) คืออะไร
Seisan gijutsu เป็นงานวิศวกรรมที่ กำหนดว่าจะผลิตสินค้าอย่างไร แล้วนำวิธีนั้นไปติดตั้งใช้งานจริงในโรงงาน ในบริษัทผู้ผลิตญี่ปุ่น งานด้านเทคนิคแบ่งคร่าว ๆ เป็น 3 กลุ่ม คือ ฝ่ายออกแบบและพัฒนาที่ตัดสินใจว่าจะผลิตอะไร seisan gijutsu ที่ตัดสินใจว่าจะผลิตอย่างไร และฝ่ายผลิต (seizo) ที่ผลิตจริง
แบบจากฝ่ายออกแบบไม่ได้พร้อมผลิตจำนวนมากทันที ชิ้นงานอาจกลึงหรือกัดยาก ลำดับการประกอบอาจทำจริงไม่ได้ หรือโรงงานอาจไม่มีเครื่องที่ทำความแม่นยำตามที่ต้องการได้
Seisan gijutsu หาปัญหาเหล่านี้ให้เจอ แล้วจัดกระบวนการ เครื่องจักร และวิธีทำงานให้พร้อม จนผลิตจำนวนมากได้
มาตรฐานอุตสาหกรรมญี่ปุ่น JIS Z 8141:2022 ซึ่งเป็นมาตรฐานคำศัพท์ด้านการบริหารการผลิต ไม่ได้นิยาม seisan gijutsu ในฐานะตำแหน่งงาน แต่นิยามกิจกรรมที่วิศวกรกลุ่มนี้ทำเป็นประจำไว้
- Process planning (tejun keikaku): ใช้ข้อมูลการออกแบบของผลิตภัณฑ์ กำหนดงานที่ต้องทำ ลำดับกระบวนการ ลำดับการทำงาน และเงื่อนไขการทำงาน
- Line organization: กำหนดตำแหน่งของเครื่องจักรและพนักงานบนไลน์ผลิต รวมถึงจุดจ่ายวัตถุดิบและชิ้นส่วน
- Production design (seisan sekkei): ปรับแบบตามฟังก์ชันให้ผลิตได้ง่ายและคุ้มค่า
การทำงานร่วมกับฝ่ายออกแบบเพื่อปรับแบบให้ผลิตง่ายขึ้นเป็นหน้าที่หลักอย่างหนึ่งของ seisan gijutsu
Seisan gijutsu ตัดสินใจว่า "จะผลิตอย่างไร" อยู่ระหว่างฝ่ายออกแบบกับหน้างานผลิต
หมายเหตุ: การแบ่งองค์กรและชื่อฝ่ายต่างกันไปตามบริษัท บางบริษัทให้ seisan gijutsu ดูแลงาน seizo gijutsu หรืองานซ่อมบำรุงด้วย
เป้าหมายคือวิธีผลิตที่ ได้ทั้งคุณภาพ ต้นทุน และกำหนดส่งมอบ (QCD) พร้อมกัน ชิ้นงานคุณภาพดีแต่ใช้เวลาผลิตนานเกินไปก็ขาดทุน ส่วนชิ้นงานราคาถูกแต่ของเสียเยอะก็ใช้ไม่ได้
การออกแบบกระบวนการให้สมดุลทั้งสามด้านคือสิ่งที่วิศวกร seisan gijutsu ถูกประเมิน
ทีม seisan gijutsu ทำอะไรบ้าง
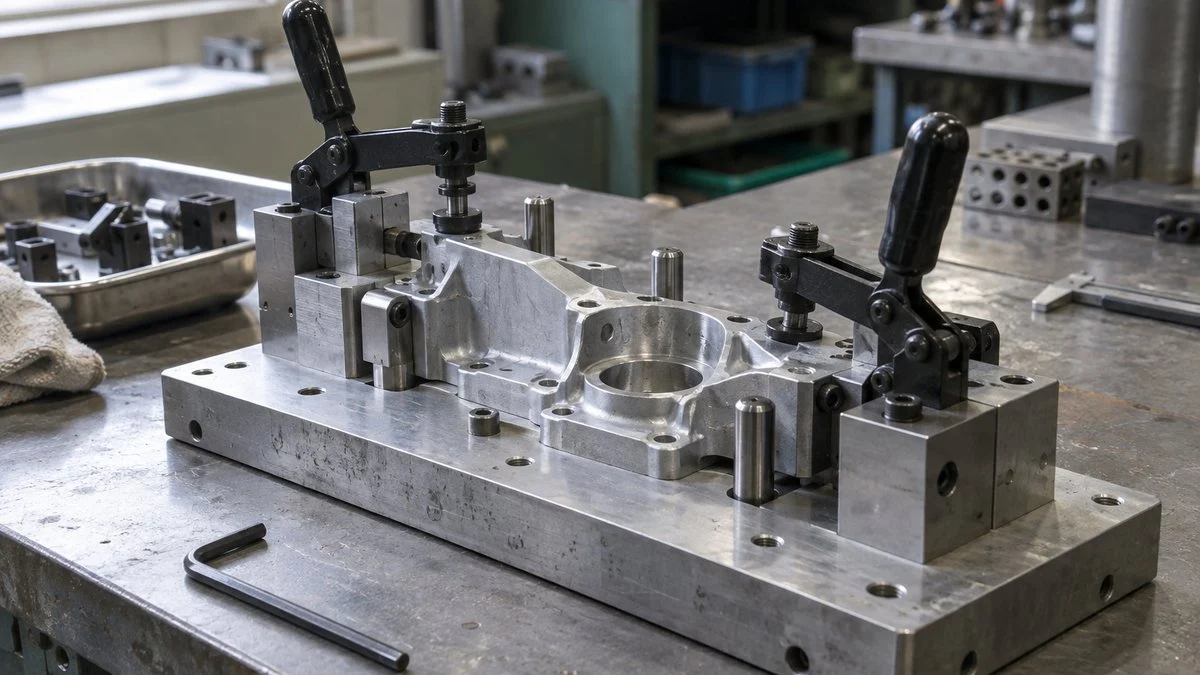
ขอบเขตงานขึ้นกับผลิตภัณฑ์และขนาดของบริษัท แต่แบ่งได้เป็น 5 ด้านดังนี้
ทีมนี้ทั้งสร้างไลน์ขึ้นมา และปรับปรุงไลน์ให้ดีขึ้นต่อเนื่อง
หมายเหตุ: บริษัทใหญ่มักแบ่งงานให้ผู้เชี่ยวชาญด้านออกแบบกระบวนการและด้านออกแบบเครื่องจักรแยกกัน ส่วนบริษัทเล็กมักให้คนเดียวดูแลทั้งหมด
ออกแบบกระบวนการและไลน์
การออกแบบกระบวนการ (kotei sekkei) คือการกำหนด ลำดับและเงื่อนไขของงาน ตัวอย่างเช่น ชิ้นส่วนโลหะต้องกำหนดว่าจะตัด ตัดเฉือน เจาะ ชุบแข็งด้วยความร้อน ล้าง และตรวจสอบตามลำดับใด และแต่ละขั้นใช้เงื่อนไขอะไร
จากนั้นทีมคำนวณ takt time หรือเวลาที่ใช้ได้ต่อชิ้นจากเป้าหมายผลิตต่อวัน แล้วจัดเครื่องจักรและคนให้ cycle time ของแต่ละสถานีสมดุลกัน
ถ้าสถานีใดช้ากว่าที่เหลือ งานระหว่างผลิต (WIP) จะกองอยู่หน้าสถานีนั้น และกำลังการผลิตของทั้งไลน์ลดลง แนวคิดนี้ตรงกับพื้นฐานของระบบการผลิตแบบโตโยต้าและไคเซ็น
จัดหาเครื่องจักรและ jig
เมื่อกำหนดกระบวนการแล้ว ทีมต้องหาเครื่องจักรมารองรับ อาจเลือกซื้อเครื่องมือกลหรือหุ่นยนต์มาตรฐาน สั่งเครื่องเฉพาะงานจากผู้ผลิตเครื่องจักร หรือออกแบบและสร้างเองภายในบริษัท
Seisan gijutsu เขียนสเปกเครื่องจักร เปรียบเทียบใบเสนอราคา และดูแลตั้งแต่ใบสั่งซื้อจนถึงติดตั้ง ถ้าโรงงานของคุณได้รับเอกสารสเปกจัดซื้อเครื่องจักรจากญี่ปุ่น เอกสารนั้นมักมาจากทีมนี้
ทีมยังออกแบบ jig (jigu) ที่จับชิ้นงานให้อยู่ในตำแหน่งคงที่ รวมถึงอุปกรณ์ที่ใช้ตอนเตรียมงาน jig ที่ดีส่งผลมากต่อคุณภาพและเวลาทำงาน จึงเป็นงานที่ไม่หวือหวาแต่สำคัญ
หลายบริษัทให้วิศวกร seisan gijutsu เขียนโปรแกรม PLC ที่ควบคุมเครื่องจักรเอง
เริ่มผลิตจริง (ryosan tachiage)
เครื่องจักรใหม่แทบไม่เคยผลิตของดีได้ตามความเร็วเป้าหมายตั้งแต่วันแรก เมื่อทีมเดินชิ้นงานทดลองและผลิตก่อนเริ่มจริง ปัญหาที่มองไม่เห็นในแบบจะเริ่มโผล่ขึ้นมา เช่น ขนาดไม่สม่ำเสมอ ป้อนชิ้นส่วนผิด และ choko-tei (การหยุดเล็ก ๆ น้อย ๆ ที่เกิดบ่อย)
การเริ่มผลิตจริงคือการแก้ปัญหาเหล่านี้ทีละเรื่อง จน ไลน์ผลิตได้คุณภาพและปริมาณตามแผนอย่างสม่ำเสมอ แล้วส่งมอบให้ฝ่ายผลิต
กำหนดการนับถอยหลังจากวันเปิดตัวสินค้า หรือวันที่ลูกค้าเริ่มผลิต จึงมักเป็นช่วงที่งานยุ่งที่สุด
ไคเซ็นและลดต้นทุน
งานไม่ได้จบเมื่อเริ่มผลิตจริง ทีมติดตามตัวเลข เช่น อัตราของเสีย อัตราเดินเครื่อง และเวลาแรงงานต่อชิ้น ถ้ากระบวนการไหนแย่ลง ก็หาสาเหตุและแก้ไข ตัวอย่างไคเซ็นทั่วไปมีดังนี้
- ทำการลำเลียงให้อัตโนมัติเพื่อลดงานที่ใช้คน
- ลดเวลาเปลี่ยนรุ่น (changeover)
- ปรับเงื่อนไขการตัดเฉือนเพื่อยืดอายุเครื่องมือตัด
บนไลน์ที่เดินทุกวัน การประหยัดไม่กี่วินาทีหรือไม่กี่บาทต่อชิ้น สะสมเป็นผลต่างของกำไรรายปีที่มาก
วางแผนลงทุนและนำเทคโนโลยีใหม่เข้ามา
เมื่อมีผลิตภัณฑ์ใหม่หรือต้องเพิ่มกำลังผลิต seisan gijutsu ประเมินว่าควรลงทุนในเครื่องจักรอะไรเท่าไร และคืนทุนในกี่ปี ในระยะกลางทีมพิจารณาเทคโนโลยีการผลิตใหม่ เช่น หุ่นยนต์อัตโนมัติ และระบบ IoT ที่เก็บข้อมูลเครื่องจักร
ในมุมของผู้บริหาร นี่คือ ฝ่ายที่เสนอด้วยเหตุผลทางเทคนิคว่าควรลงทุนตรงไหนเพื่อเพิ่มความสามารถในการแข่งขันของโรงงาน ข้อเสนอลงทุนก้อนใหญ่ในบริษัทญี่ปุ่นมักผ่านการอนุมัติแบบ ringi อย่างเป็นทางการ
seisan gijutsu เข้ามามีส่วนร่วมตอนไหน ตั้งแต่พัฒนาจนถึงผลิตจริง
Seisan gijutsu ไม่ใช่ฝ่ายที่ถูกเรียกมาหลังออกแบบเสร็จ ในบริษัทผู้ผลิตญี่ปุ่นหลายแห่ง ทีมนี้เข้าร่วมตั้งแต่ช่วงต้นของการพัฒนาผลิตภัณฑ์ และให้ความเห็นต่อแบบจากมุมมองของการผลิตจำนวนมาก
ตัวอย่างเช่น หน้ารับสมัครงานของ Seiko Epson อธิบายว่าวิศวกรการผลิตเข้าร่วมพิจารณาการนำสินค้าออกสู่ตลาดตั้งแต่ขั้น concept design โดยมีเป้าหมายคือผลิตจำนวนมากด้วยคุณภาพสูง ต้นทุนต่ำ และผลิตภาพสูง
เข้าร่วมตั้งแต่ช่วงพัฒนา และรับผิดชอบจนกว่าการผลิตจริงจะนิ่ง
หมายเหตุ: ชื่อช่วงงานและการแบ่งขอบเขตต่างกันไปตามอุตสาหกรรมและบริษัท
ช่วงพัฒนา: ปรับแบบให้ผลิตง่าย
ถ้ามารู้ตอนท้ายของการออกแบบว่า "รูปทรงนี้ตัดเฉือนไม่ได้" ก็ต้องวนกลับไปแก้แบบและทำแม่พิมพ์ใหม่ ซึ่งเสียค่าใช้จ่ายสูง
เพื่อเลี่ยงเรื่องนี้ seisan gijutsu จึงให้ความเห็นใน Design Review (DR) ว่าชิ้นงานตัดเฉือนและประกอบง่ายแค่ไหน และเครื่องจักรที่มีอยู่รองรับได้หรือไม่
ปัจจุบันหลายทีมใช้ข้อมูล 3D CAD และ CAE ตรวจลำดับการประกอบและการชนกับเครื่องจักรก่อนสร้างของจริง ยิ่งพบปัญหาเร็ว ค่าแก้ไขยิ่งต่ำ
เตรียมการผลิต: จัดหาและตรวจสอบเครื่องจักร
ในช่วงนี้งานหลักคือจัดหาและตรวจสอบเครื่องจักร ทีมตรวจการทำงานที่โรงงานของผู้ผลิตเครื่องจักรก่อนส่งมอบ ติดตั้งหลังเครื่องมาถึง แล้วเดินชิ้นงานจริงเพื่อยืนยันความแม่นยำและกำลังการผลิต ขั้นตอนเหล่านี้คล้ายกับ FAT และ SAT ที่คุณอาจรู้จักอยู่แล้ว
สำหรับเครื่องจักรขนาดใหญ่หรือการขยายไลน์ไปโรงงานต่างประเทศ ช่วงนี้อาจใช้เวลาเป็นเดือน เครื่องจักรที่ส่งมอบช้าจะทำให้วันเริ่มผลิตเลื่อนตามไปด้วย การคุมกำหนดการจึงเป็นส่วนหนึ่งของงาน
ผลิตจริง: ส่งมอบและไคเซ็น
หลังเริ่มผลิตจริงใหม่ ๆ มักกำหนดช่วงที่เรียกว่า shoki ryudo kanri (初期流動管理 หรือการควบคุมช่วงเริ่มผลิต) ซึ่งเฝ้าติดตามคุณภาพใกล้ชิดกว่าปกติ ในบทความนี้เรียกว่า "ช่วงควบคุมคุณภาพหลังเริ่มผลิต"
เมื่อปัญหาเริ่มนิ่งและฝ่ายผลิตเดินไลน์เองได้ seisan gijutsu จึงส่งมอบไลน์ หลังจากนั้นทีมยังทำไคเซ็นต่อ และนำสิ่งที่เรียนรู้ไปใช้กับแบบและสเปกเครื่องจักรของผลิตภัณฑ์ถัดไป
หนึ่งวันของ seisan gijutsu
วันทำงานของวิศวกร seisan gijutsu สลับไปมาระหว่างงานโต๊ะในออฟฟิศกับการตรวจที่หน้างาน แทบไม่ตัดสินใจจากแบบและตัวเลขอย่างเดียว แต่ไปดูเครื่องจักรและชิ้นงานจริง
เว็บรับสมัครงานของ Sumitomo Rubber Industries เล่าวันทำงานของวิศวกรการผลิตไว้ใกล้เคียงกัน คือ ประชุมเช้า เข้าร่วมทดลองกระบวนการที่ใช้วัสดุหรือเครื่องจักรใหม่ ประชุมกับฝ่ายอื่นและผู้ผลิตเครื่องจักร ทดสอบผลของเงื่อนไขการผลิต และประสานกำหนดการ
ตัวอย่างด้านล่างเป็นหนึ่งวันในช่วงติดตั้งเครื่องจักรใหม่
เดินระหว่างออฟฟิศกับหน้างาน และประสานงานกับฝ่ายอื่น
- 8:30ประชุมเช้าและตรวจผลของเมื่อวานตรวจยอดผลิต ของเสีย และเครื่องหยุดของไลน์ที่รับผิดชอบ แล้วตัดสินใจว่าจะจัดการเรื่องใดก่อน
- 9:30ประชุมกับฝ่ายออกแบบชี้จุดในแบบของผลิตภัณฑ์ถัดไปที่ตัดเฉือนยากหรือมี tolerance แคบ
- 10:30ทดลองเดินเครื่องจักรใหม่เดินชิ้นงานต้นแบบร่วมกับวิศวกรของผู้ผลิตเครื่องจักร และวัดขนาดกับ cycle time
- 13:00สรุปข้อมูลและคิดมาตรการสรุปผลวัดช่วงเช้า และคิดแนวทางปรับเงื่อนไขหรือแก้ jig
- 15:00ประสานกับฝ่ายผลิตและ QAตกลงกับฝ่ายที่เกี่ยวข้องเรื่องการแก้วิธีการทำงานและวิธีตรวจสอบ
- 16:30เดินตรวจไลน์และเตรียมงานวันพรุ่งนี้ดูสภาพไลน์ที่ปรับปรุงแล้ว และกำหนดรายการทดสอบกับการจัดเตรียมของวันพรุ่งนี้
หมายเหตุ: เป็นตัวอย่างทั่วไปที่เรียบเรียงจากข้อมูลรับสมัครงานของหลายบริษัท เนื้อหาจริงต่างกันมากตามช่วงของโครงการและหน้าที่ที่ได้รับมอบหมาย
ปริมาณงานเปลี่ยนไปมากตามช่วงของโครงการ ก่อนเริ่มผลิตจริงมักมีงานล่วงเวลามากขึ้นเพราะต้องแก้ปัญหาเครื่องจักรและคุณภาพ เมื่อการผลิตนิ่งแล้ว งานจะเป็นเรื่องที่วางแผนล่วงหน้าได้ เช่น พิจารณาหัวข้อไคเซ็นและวางแผนเครื่องจักรในอนาคต
งานนี้ยังมีการเดินทาง ทั้งไปทดลองเครื่องที่โรงงานผู้ผลิตเครื่องจักร และไปขยายไลน์ที่โรงงานในเครือทั้งในและต่างประเทศ Seiko Epson ระบุว่าวิศวกรการผลิตสร้างระบบการผลิตร่วมกับโรงงานในจีนและเอเชียตะวันออกเฉียงใต้
ในบริษัทที่มีโรงงานต่างประเทศ ตำแหน่งนี้อาจมีโอกาสเดินทางไปต่างประเทศหรือไปประจำการ นี่คือเหตุผลหนึ่งที่วิศวกร seisan gijutsu จากญี่ปุ่นอาจเป็นคนที่มาเริ่มไลน์ของคุณ
Seisan gijutsu ต่างจาก seizo gijutsu ฝ่ายซ่อมบำรุง และฝ่ายควบคุมการผลิตอย่างไร
Seisan gijutsu มักถูกสับสนกับอีก 3 ฝ่ายในโรงงาน ได้แก่ seizo gijutsu (Manufacturing Engineering หรือ Process Engineering) setsubi hozen (ซ่อมบำรุงเครื่องจักร) และ seisan kanri (ควบคุมการผลิต) ทั้งสี่ฝ่ายเป็นงานด้านเทคนิคหรือการบริหารในโรงงานเหมือนกัน สิ่งที่แยกพวกเขาออกจากกันคือช่วงเวลาที่ทำงานและสิ่งที่รับผิดชอบ
Seisan gijutsu สร้างไลน์ ส่วนอีกสามฝ่ายเน้นเดินไลน์หรือดูแลไลน์ให้เดินต่อ
หมายเหตุ: บางบริษัทรวม seizo gijutsu ไว้ใน seisan gijutsu หรือให้งานซ่อมบำรุงอยู่ในฝ่าย Production Engineering เส้นแบ่งไม่ตายตัว
Seizo gijutsu (Manufacturing Engineering / Process Engineering)
นี่คือฝ่ายที่แยกยากที่สุด โดยทั่วไป seisan gijutsu เริ่มไลน์และเครื่องจักรใหม่ ส่วน seizo gijutsu (製造技術) ดูแลเงื่อนไขของกระบวนการที่เดินอยู่แล้ว และเพิ่มคุณภาพและประสิทธิภาพ
ตัวอย่างเช่น การวางแผนและติดตั้งไลน์ตัดเฉือนใหม่เป็นงานของ seisan gijutsu ส่วนการปรับเงื่อนไขการตัดเฉือนหลังเริ่มเดินเพื่อลดของเสีย และการเขียนมาตรฐานการทำงาน เป็นงานของ seizo gijutsu
การแบ่งงานต่างกันไปตามบริษัท บางบริษัทไม่มีฝ่าย seizo gijutsu และให้ seisan gijutsu ทำทั้งสองอย่าง บางบริษัทรวมทั้งคู่ไว้ใน "ฝ่าย Production Engineering" เดียวกัน อย่าดูแค่ชื่อตำแหน่ง ให้ถามว่าคนนั้นรับผิดชอบงานช่วงไหน
Setsubi hozen (ซ่อมบำรุงเครื่องจักร)
JIS Z 8141 นิยาม setsubi hozen (設備保全) ว่าเป็นกิจกรรมที่ป้องกันและวัดการเสื่อมสภาพของเครื่องจักร และฟื้นฟูเครื่องที่เสื่อมสภาพ เพื่อรักษาสมรรถนะของเครื่องจักร
ผ่านการตรวจประจำวันและตามรอบ การเปลี่ยนชิ้นส่วน และการซ่อมเมื่อเครื่องเสีย ฝ่ายซ่อมบำรุงทำให้เครื่องจักรที่มีอยู่เดินต่อเนื่องไม่หยุด
คิดง่าย ๆ ว่า seisan gijutsu เป็นฝ่ายที่นำเครื่องจักรเข้ามา ส่วนฝ่ายซ่อมบำรุงเป็นฝ่ายที่รักษาให้เครื่องเดินต่อ สองฝ่ายไม่ได้ขัดกัน แต่เชื่อมต่อกันตั้งแต่ติดตั้งจนถึงดูแลรักษา
การนำบทเรียนจากงานซ่อมบำรุงไปใช้กับเครื่องจักรใหม่ ช่วยลดการเสียของไลน์
Predictive Maintenance ซึ่งใช้เซ็นเซอร์เฝ้าดูสภาพเครื่องจักรและลงมือก่อนเครื่องเสีย ก็เริ่มแพร่หลายมากขึ้น จะติดเซ็นเซอร์ตรงไหนและเก็บข้อมูลอะไร ต้องคิดตั้งแต่ตอนนำเครื่องเข้ามา seisan gijutsu กับฝ่ายซ่อมบำรุงจึงทำเรื่องนี้ร่วมกันมากขึ้น
Seisan kanri (ควบคุมการผลิต) และฝ่ายคุณภาพ
Seisan kanri (生産管理) รับออเดอร์และแผนขาย แล้วกำหนดว่าจะผลิตอะไร เมื่อไร และเท่าไร จากนั้นจัดวัตถุดิบและกำหนดการ Seisan gijutsu สร้างกำลังการผลิตของไลน์ ส่วนฝ่ายควบคุมการผลิต ใช้กำลังการผลิตนั้นส่งสินค้าตามแผน
ฝ่ายควบคุมคุณภาพ (QC) และประกันคุณภาพ (QA / hinshitsu hosho) ตรวจว่าสินค้าตรงตามมาตรฐาน และนำการหาสาเหตุที่แท้จริงและการป้องกันการเกิดซ้ำเมื่อมีของเสีย Seisan gijutsu ทำงานใกล้ชิดกับฝ่ายนี้ในเรื่องการออกแบบขั้นตอนตรวจสอบและมาตรการแก้ของเสีย และ โดยทั่วไปต้องได้รับการอนุมัติจากฝ่ายคุณภาพก่อนจึงจะอนุมัติการเริ่มผลิตจริงได้
เทียบชื่อตำแหน่งญี่ปุ่นกับชื่อที่ใช้ในไทย
ชื่อตำแหน่งภาษาอังกฤษหรือภาษาไทยไม่ตรงกับชื่อญี่ปุ่นเป๊ะ ตารางด้านล่างเป็นแนวทางคร่าว ๆ ว่าชื่อญี่ปุ่นแต่ละชื่อมักหมายถึงงานอะไร และโรงงานญี่ปุ่นในไทยมักเรียกงานที่คล้ายกันว่าอะไร ให้ใช้คอลัมน์ขวาเป็นจุดเริ่มต้น ไม่ใช่คำนิยาม และควรยืนยันขอบเขตงานกับตัวบุคคล
| ชื่อตำแหน่งญี่ปุ่น | งานที่มักครอบคลุม | ชื่อที่มักใช้กับงานคล้ายกัน |
|---|---|---|
| 生産技術 seisan gijutsu | กระบวนการใหม่ เครื่องจักร jig เริ่มไลน์ วางแผนลงทุน | Production Engineering (PE), Manufacturing Engineering, New Product Introduction (NPI) |
| 製造技術 seizo gijutsu | เงื่อนไขกระบวนการและมาตรฐานการทำงานของไลน์ที่เดินอยู่ | Process Engineering, Manufacturing Engineering (ฝ่ายดูแลไลน์ผลิตจริง) |
| 設備保全 setsubi hozen | ตรวจ ซ่อม และเปลี่ยนชิ้นส่วนของเครื่องจักรที่มีอยู่ | ฝ่ายซ่อมบำรุง (Maintenance), Maintenance Engineering |
| 生産管理 seisan kanri | ผลิตอะไร เมื่อไร เท่าไร วัตถุดิบและกำหนดการ | ฝ่ายควบคุมการผลิต (PC), Production Planning and Control |
| 品質保証 hinshitsu hosho | มาตรฐานคุณภาพ การตรวจสอบ สาเหตุที่แท้จริง การอนุมัติเริ่มผลิตจริง | ฝ่าย QA, Quality Engineering |
ชื่อเดียวกันอาจหมายถึงงานต่างกันในแต่ละบริษัทด้วย ตัวอย่างเช่น คำว่า "PE" บางโรงงานหมายถึง Production Engineering แต่บางโรงงานหมายถึง Process Engineering ดังนั้นคำถามว่ารับผิดชอบงานช่วงไหนจึงสำคัญกว่าชื่อตำแหน่งของทั้งสองฝ่าย
ทักษะของวิศวกร seisan gijutsu
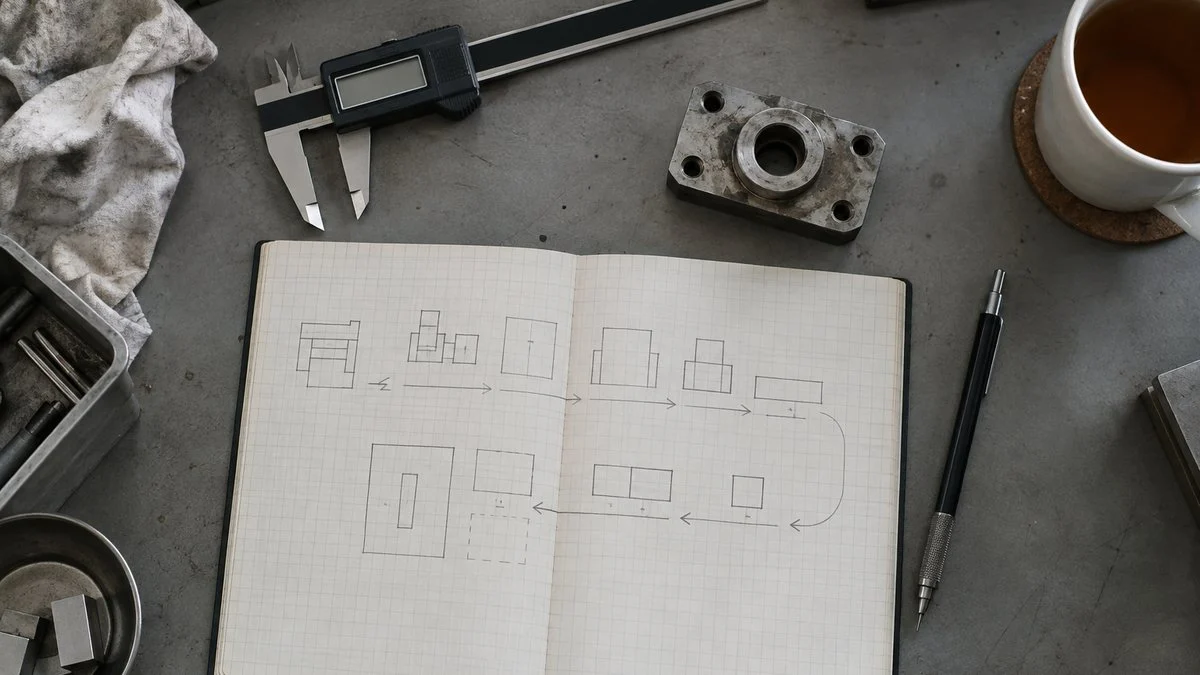
เพราะงานครอบคลุมกว้าง วิศวกร seisan gijutsu จึงถูกคาดหวังให้ ใช้ความรู้ด้านเครื่องกล ไฟฟ้า และสารสนเทศร่วมกัน ไม่ใช่เจาะลึกแค่ด้านเดียว
งานนี้เหมาะกับคนที่สนุกกับการผสมเทคโนโลยีหลายอย่างเพื่อแก้ปัญหา และมีเครื่องจักรใหม่กับเครื่องมือดิจิทัลเข้ามาเรื่อย ๆ ทักษะหลักมีดังนี้
- อ่านแบบและประเมินว่าชิ้นงานตัดเฉือนหรือประกอบยากแค่ไหน (เขียนแบบเครื่องกล, tolerance)
- เขียน jig และผังเครื่องจักรด้วย CAD
- ความรู้เรื่องกระบวนการ วัสดุ และเครื่องจักร (ตัดเฉือน เชื่อม ปั๊ม ขึ้นรูป ประกอบ)
- ความรู้พื้นฐานเรื่องการควบคุมเครื่องจักรและหุ่นยนต์ (PLC, เซ็นเซอร์, ระบบลม)
- เก็บข้อมูลและวิเคราะห์สาเหตุ (สถิติ, เครื่องมือ QC)
- ประเมินต้นทุนและการคืนทุน
- ประสานงานกับฝ่ายออกแบบ ฝ่ายผลิต ฝ่ายคุณภาพ ผู้ผลิตเครื่องจักร และผู้เกี่ยวข้องอื่น ๆ
งานนี้ไม่ต้องมีใบรับรองเฉพาะ และบริษัทญี่ปุ่นมักให้ค่ากับประสบการณ์จริงมากกว่าใบรับรอง เช่น เคยเริ่มไลน์หรือเครื่องจักรอะไรมาบ้าง และปรับปรุงอะไรไปแล้ว
โดยทั่วไปวิศวกรเริ่มจากงานออกแบบ jig ร่วมทดลองเครื่อง และรับหัวข้อไคเซ็น ภายใต้รุ่นพี่ เมื่อมีประสบการณ์ก็รับผิดชอบภาพรวมของทั้งไลน์และการเริ่มโรงงานใหม่
เส้นทางต่อไปมีทั้งเป็นผู้จัดการฝ่าย Production Engineering เป็นผู้จัดการโรงงาน (kojocho) หรือดูแลโรงงานต่างประเทศ บางคนย้ายไปฝ่ายควบคุมการผลิต ฝ่าย QA หรืองานขายเชิงเทคนิคของผู้ผลิตเครื่องจักร
วิธีทำงานร่วมกับทีม seisan gijutsu
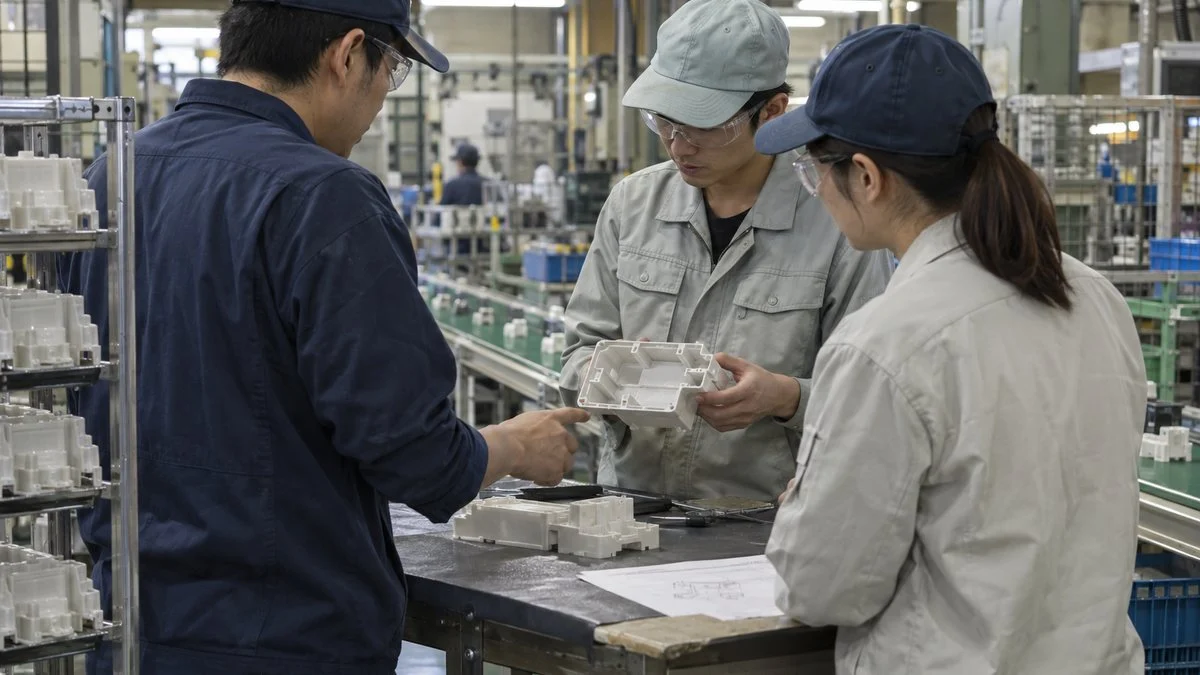
วิศวกร seisan gijutsu ต้องประสานกับหลายฝ่าย ทั้งฝ่ายออกแบบ ฝ่ายผลิต QA ควบคุมการผลิต จัดซื้อ และผู้ผลิตเครื่องจักร หน้ารับสมัครงานของ Olympus อธิบายว่าบทบาทนี้เป็น "สะพาน" ที่เชื่อมคนฝั่งพัฒนากับคนในโรงงาน
ในทางปฏิบัติ พวกเขาใช้เวลาส่วนใหญ่หาทางออกที่ทุกฝ่ายยอมรับได้ และอาศัยสิ่งที่เห็นที่หน้างาน เช่น เสียงและการสั่นของเครื่อง รอยบนชิ้นงาน และท่าทางการทำงานของพนักงาน
ถ้าคุณเป็นวิศวกรท้องถิ่น ซัพพลายเออร์ หรือผู้จัดการโรงงานที่ต้องทำงานกับทีมนี้ คำถามด้านล่างช่วยให้ไม่เจอเรื่องไม่คาดคิด ใครเป็นคนตอบแต่ละข้อต่างกันไปตามบริษัท ขั้นแรกจึงควรหาให้ได้ว่าใครรับผิดชอบอะไร
นำไปใช้ได้ทันที
รายการคำถามที่ควรถามฝั่งญี่ปุ่น
บทบาทและผู้รับผิดชอบ
- ตอนนี้ใครเป็นเจ้าของไลน์นี้ ระหว่าง seisan gijutsu, seizo gijutsu หรือฝ่ายผลิต และเปลี่ยนมือในวันที่เท่าไร
- บริษัทมีฝ่าย seizo gijutsu แยกต่างหาก หรือ seisan gijutsu ดูแลไลน์ที่เดินอยู่ด้วย
- หลังส่งมอบ ใครอนุมัติการเปลี่ยนเงื่อนไขกระบวนการ jig หรือเครื่องจักร
- ผู้ติดต่อฝั่ง QA ของเราคือใคร และต้องเซ็นอนุมัติการเริ่มผลิตจริงหรือไม่
ก่อนเครื่องจักรมาถึง
- ไลน์ออกแบบด้วย takt time และยอดผลิตต่อวันเท่าไร
- เครื่องจักรไหนซื้อจากผู้ผลิต และเครื่องไหนสร้างเองในบริษัท
- จะมี Factory Acceptance Test ที่โรงงานผู้ผลิตเครื่องจักรหรือไม่ และเราไปร่วมได้หรือไม่
- ใครเขียนและดูแลโปรแกรม PLC และเราจะได้รับไฟล์ต้นฉบับ (source file) หรือไม่
- ประวัติการซ่อมบำรุงหรือจุดตรวจอะไรที่เราควรส่งให้ เพื่อนำไปใส่ในสเปกเครื่องจักร
เริ่มผลิตจริงและส่งมอบ
- ช่วง shoki ryudo (ควบคุมคุณภาพหลังเริ่มผลิต) นานแค่ไหน และเกณฑ์ที่จะออกจากช่วงนี้คืออะไร
- เอกสารส่งมอบมีอะไรบ้าง เช่น ใบกระบวนการ มาตรฐานการทำงาน มาตรฐานการตรวจสอบ แบบ jig รายการอะไหล่
- หลังส่งมอบ ถ้าเครื่องมีปัญหาต้องติดต่อใคร ระหว่างทีม seisan gijutsu ที่ญี่ปุ่น ผู้ผลิตเครื่องจักร หรือฝ่ายซ่อมบำรุงในไทย
- ไคเซ็นที่เราทำได้ที่นี่ จะถูกนำไปใช้กับไลน์หรือผลิตภัณฑ์ถัดไปอย่างไร
ตัวอย่างอีเมล: ยืนยันบทบาทก่อนเริ่มไลน์
คำถามสั้น ๆ เป็นข้อ ๆ ทำให้เพื่อนร่วมงานชาวญี่ปุ่นตอบง่าย ส่งต่อภายในได้ และใช้เครื่องมือแปลภาษาได้สะดวก ตัวอย่างนี้เขียนเป็นภาษาอังกฤษ ปรับรายละเอียดให้เข้ากับโครงการของคุณ
Subject: Line 3 launch – roles and handover plan
Dear Mr./Ms. [Name],
Thank you for supporting the Line 3 launch at our plant. To prepare our team, could you please confirm the following?
1. Which department owns Line 3 until handover (seisan gijutsu or another group), and the planned handover date.
2. The length of the start-up quality monitoring (shoki ryudo) period and the criteria for ending it.
3. Who approves changes to process conditions, jigs, and PLC programs after handover.
4. The list of documents we will receive at handover (process sheets, standard work, inspection standards, jig drawings, spare parts list).
5. Our contact for equipment problems after handover.
If any of these are still undecided, please let us know when they will be decided.
Best regards,
[Your name]
[Title, plant]
กรณีที่เนื้อหานี้ใช้ไม่ได้ตรง ๆ
- ชื่อฝ่ายและเส้นแบ่งงานต่างกันไปตามบริษัท บางบริษัทรวม seizo gijutsu ไว้ใน seisan gijutsu ให้ฝ่ายซ่อมบำรุงอยู่ในฝ่าย Production Engineering หรือใช้ชื่ออื่นไปเลย
- ขอบเขตงานขึ้นกับขนาดบริษัท บริษัทใหญ่แบ่งงานให้ผู้เชี่ยวชาญด้านออกแบบกระบวนการและเครื่องจักรแยกกัน ส่วนบริษัทเล็กมักให้คนเดียวดูแลทั้งหมด
- ชื่อช่วงงานและเส้นแบ่งต่างกันตามอุตสาหกรรมและบริษัท รวมถึงว่าช่วงใดนับเป็น "ก่อนผลิตจริง" และช่วงควบคุมคุณภาพหลังเริ่มผลิตนานแค่ไหน
- ตัวอย่างหนึ่งวันเป็นภาพประกอบ ที่เรียบเรียงจากหน้ารับสมัครงานของหลายบริษัท ไม่ใช่ตารางเวลาตายตัว
- ตารางเทียบชื่อตำแหน่งเป็นเพียงแนวทางคร่าว ๆ ควรยืนยันขอบเขตงานและอำนาจตัดสินใจกับตัวบุคคลโดยตรงเสมอ
คำถามที่พบบ่อย (FAQ)
Seisan gijutsu แปลว่าอะไร
Seisan gijutsu (生産技術) แปลว่า "Production Engineering" ในบริษัทผู้ผลิตญี่ปุ่น คือฝ่ายที่กำหนดว่าจะผลิตสินค้าอย่างไร ครอบคลุมการออกแบบกระบวนการ เครื่องจักร jig และวิธีทำงาน แล้วเริ่มไลน์ผลิตจริง
Production Engineering กับ Manufacturing Engineering ในบริษัทญี่ปุ่นต่างกันอย่างไร
โดยทั่วไป seisan gijutsu (Production Engineering) เริ่มไลน์และเครื่องจักรใหม่ ส่วน seizo gijutsu (Manufacturing หรือ Process Engineering) ดูแลและปรับปรุงกระบวนการที่เดินอยู่แล้ว บางบริษัทรวมสองฝ่ายนี้ไว้ด้วยกัน จึงควรถามว่าแต่ละคนรับผิดชอบงานช่วงไหน
Seisan gijutsu เป็นฝ่ายเดียวกับฝ่ายซ่อมบำรุงหรือไม่
ไม่ใช่ Seisan gijutsu นำเครื่องจักรเข้ามา ส่วน setsubi hozen (ฝ่ายซ่อมบำรุง) รักษาให้เครื่องเดินต่อด้วยการตรวจ ซ่อม และเปลี่ยนชิ้นส่วน สองฝ่ายทำงานร่วมกัน เช่น นำประวัติเครื่องเสียไปใส่ในสเปกของเครื่องจักรรุ่นถัดไป
Seisan gijutsu ส่งมอบไลน์ให้ฝ่ายผลิตเมื่อไร
โดยทั่วไปหลังช่วง shoki ryudo kanri (การควบคุมคุณภาพใกล้ชิดหลังเริ่มผลิตใหม่ ๆ) เมื่อคุณภาพนิ่งและฝ่ายผลิตเดินไลน์เองได้ เกณฑ์และช่วงเวลาที่แน่นอนต่างกันไปตามบริษัท จึงควรถามก่อนเริ่มผลิตจริง
ทำไมวิศวกร Production Engineering จากญี่ปุ่นจึงมาโรงงานในต่างประเทศ
ในบริษัทที่มีโรงงานต่างประเทศ seisan gijutsu มักสร้างระบบการผลิตร่วมกับโรงงานเหล่านั้น เช่น Seiko Epson ที่ระบุโรงงานในจีนและเอเชียตะวันออกเฉียงใต้ การขยายไลน์และการทดลองเครื่องจักรจึงอาจต้องเดินทางไปต่างประเทศหรือไปประจำการ
แหล่งอ้างอิง
- นิยามของ process planning, line organization, production design, equipment maintenance และ maintenance prevention: Japanese Standards Association, JIS Z 8141:2022 (ภาษาญี่ปุ่น)
- บทบาทของ Production Engineering และช่วงงานที่เกี่ยวข้อง รวมถึงการทำงานร่วมกับโรงงานในจีนและเอเชียตะวันออกเฉียงใต้: Seiko Epson careers "Production Engineering" (ภาษาญี่ปุ่น)
- Production Engineering ในฐานะสะพานเชื่อมระหว่างฝ่ายพัฒนากับโรงงาน: Olympus new-graduate recruiting "Production Engineering Development" (ภาษาญี่ปุ่น)
- ตัวอย่างหนึ่งวันของวิศวกรการผลิต: Sumitomo Rubber Industries careers "Production Engineering: Equipment Development" (ภาษาญี่ปุ่น)
บทความต้นฉบับภาษาญี่ปุ่นคู่มือนี้เรียบเรียงจากบทความของ MONOSCOPE ที่เขียนสำหรับผู้อ่านในญี่ปุ่น: 生産技術とは?仕事内容・1日の流れ・製造技術や設備保全との違い
เกี่ยวกับบรรณาธิการ
 บรรณาธิการ MONOSCOPEFOUNDER & EDITOR
ทำงานกับผู้ผลิตอุปกรณ์โรงงานและบริษัทวิศวกรรมโรงงานราว 10 ปี ดูแลการเสนอ ออกแบบ และทดสอบเดินเครื่องอุปกรณ์ ก่อนผันตัวมาทำการตลาดออนไลน์ ปัจจุบันเป็นที่ปรึกษาเว็บไซต์ให้ผู้ผลิตแบบ B2B ช่วยให้บริษัทอธิบายผลิตภัณฑ์และเทคโนโลยีของตนได้ชัดเจน ถือใบอนุญาตระดับชาติของญี่ปุ่นด้านผู้จัดการพลังงาน (Energy Manager) และวิศวกรไฟฟ้าหัวหน้าระดับ 3
ดูแลบล็อกด้านวิศวกรรมตั้งแต่ปี 2017 (กว่า 500 บทความ) และช่อง YouTube ภาษาญี่ปุ่นที่มีผู้ติดตามราว 20,000 คน คู่มือทุกเรื่องเขียนจากมุมมองหน้างานในญี่ปุ่น และตรวจสอบกับมาตรฐานที่อ้างอิง