Fabrication Drawing คืออะไร ต่างจาก Approval Drawing อย่างไร
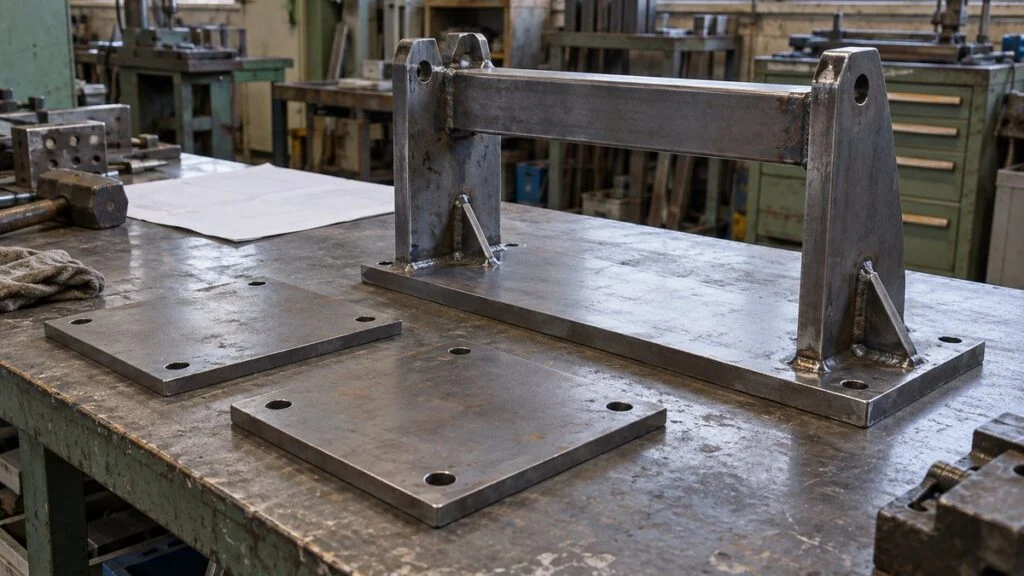
โรงงานของคุณในไทยกำลังติดตั้งโครงรองรับท่อ (pipe rack) และถังเก็บของเหลว ตามคำสั่งของบริษัทแม่ที่ญี่ปุ่น ผู้รับเหมา EPC ชาวญี่ปุ่นส่งแบบมา 3 ชุด ชุดแรกหัวแบบเขียนว่า keikaku-zu ชุดที่สองประทับ shonin-negai (ขออนุมัติ) และชุดที่สามชื่อ seisaku-zu
ก่อนตอบกลับ คุณต้องรู้ 3 เรื่อง คือ ชุดไหนต้องให้คอมเมนต์ ชุดไหนส่งเข้าโรงงานผลิตได้ และตรารับของคุณมีความหมายว่าอะไร
ชื่อแบบภาษาญี่ปุ่นเหล่านี้ตรงกับชื่อภาษาอังกฤษเพียงบางส่วน keikaku-zu ใกล้เคียงกับ Layout Drawing หรือ General Arrangement (GA) Drawing, seisaku-zu ใกล้เคียงกับ Fabrication Drawing หรือ Shop Drawing และ kansei-zu ใกล้เคียงกับ As-built Drawing
shonin-zu (Approval Drawing) เป็นคำที่ต่างจากคำอื่น เพราะชื่อบอกถึงขั้นตอน คือผู้ซื้อตรวจแบบที่ส่งมา แล้วทั้งสองฝ่ายตกลงเนื้อหาร่วมกัน บทความนี้อธิบายว่าคำเหล่านี้เทียบกันอย่างไร แบบเดินทางจาก Layout ไปจนถึง As-built อย่างไร และควรตรวจแบบอย่างไร ท้ายบทความมีเช็กลิสต์และตัวอย่างอีเมลให้นำไปใช้ต่อ
สารบัญ
- ชื่อแบบภาษาญี่ปุ่นกับคำอังกฤษที่ใกล้เคียง
- แบบเดินทางจาก Layout ไปจนถึง As-built อย่างไร
- Layout Drawing (keikaku-zu) ต้องแสดงอะไร
- Fabrication Drawing (seisaku-zu) ต้องแสดงอะไร
- ลำดับการตรวจแบบ: ประกอบได้ไหม ทำได้ไหม วัดได้ไหม
- Approval Drawing: รหัสส่งคืน สถานะการออกแบบ และความรับผิดชอบ
- เปลี่ยนทิศของ nozzle แล้วกระทบแบบอื่นอย่างไร
- As-built Drawing: ต้องตรวจอะไรตอนส่งมอบ
- นำไปใช้ได้ทันที: เช็กลิสต์ก่อนส่งแบบคืนซัพพลายเออร์ญี่ปุ่น
- ข้อจำกัดของบทความนี้
- คำถามที่พบบ่อย
- แหล่งอ้างอิง
ชื่อแบบภาษาญี่ปุ่นกับคำอังกฤษที่ใกล้เคียง
ตารางนี้ใช้เป็นจุดเริ่มต้น ไม่ใช่ตารางแปลตรงตัว คอลัมน์ขวาสุดบอกว่าการแปลทีละคำอาจทำให้เข้าใจผิดตรงไหน
| คำญี่ปุ่น | คำอังกฤษที่ใกล้เคียง | วัตถุประสงค์หลัก | จุดที่ไม่ตรงกัน |
|---|---|---|---|
| keikaku-zu | Layout Drawing, General Arrangement (GA) Drawing | ตรวจว่าการจัดวาง การเชื่อมต่อ และพื้นที่เข้าถึงใช้งานได้จริง | อาจเป็นแบบช่วงต้นที่ค่ายังไม่ยืนยัน ส่วน GA ของเครื่องจักรที่ผู้ผลิตส่งมามักละเอียดกว่า |
| shonin-zu | Approval Drawing, Submittal, Drawing for Approval (IFA) | ยืนยันและตกลงกันว่าซัพพลายเออร์จะผลิตอะไร | บอกขั้นตอนและจุดประสงค์ ไม่ได้บอกชนิดเนื้อหา GA หรือ Fabrication Drawing ก็ส่งมาเป็น shonin-zu ได้ |
| seisaku-zu | Fabrication Drawing, Shop Drawing | บอกโรงงานผลิตว่าต้องทำอะไร ภายใต้เงื่อนไขใด | "Shop Drawing" อาจรวมงานประสานงานและติดตั้งด้วย และการเป็น seisaku-zu ไม่ได้แปลว่าอนุญาตให้ผลิตแล้ว |
| kansei-zu | As-built Drawing, Record Drawing | บันทึกสภาพเมื่องานเสร็จ สำหรับคนที่ใช้และบำรุงรักษาเครื่อง | มักส่งมอบพร้อมสเปก รายงานทดสอบ และคู่มือ ไม่ได้ส่งเฉพาะแบบ |
ในโรงงานญี่ปุ่นในไทย ทีมงานมักพูดคำอังกฤษปนคำญี่ปุ่น เช่น Shop Drawing, As-built, GA ถ้ามีคนพูดว่า "ส่ง shop drawing มาแล้ว" ให้ถามเลขที่แบบ (drawing number) ว่าหมายถึงแผ่นไหนใน drawing list
ทำไม shonin-zu ไม่ใช่ "ชนิด" ของแบบ
keikaku-zu และ seisaku-zu บอกว่าแบบนั้นมีเนื้อหาอะไร ส่วน shonin-zu บอกว่าแบบนั้นกำลังอยู่ในขั้นตอนอะไร คือซัพพลายเออร์ส่งมาให้ผู้ซื้อตรวจเทียบกับข้อกำหนด
ดังนั้นแบบแผ่นเดียวเป็นได้ทั้ง Fabrication Drawing และ Approval Drawing เพราะซัพพลายเออร์บางรายทำ Fabrication Drawing ฉบับร่างก่อน แล้วขออนุมัติจากฉบับร่างนั้น ทุกครั้งที่ได้รับแบบ ให้อ่าน 2 เรื่องแยกกัน คือ วัตถุประสงค์ของแบบ และสถานะการอนุมัติ
Fabrication Drawing กับ Shop Drawing
การใช้คำในภาษาอังกฤษยังไม่ตรงกันทั้งหมด แหล่งข้อมูลบางแห่งถือว่าสองคำนี้เป็นคำเดียวกัน บางแห่งใช้ "Shop Drawing" กับงานประสานงานในโครงการ และใช้ "Fabrication Drawing" กับรายละเอียดระดับชิ้นส่วน เช่น งานเชื่อม ตำแหน่งโบลท์ พิกัดความเผื่อ และการตกแต่งผิว
โดยทั่วไป seisaku-zu อยู่ฝั่ง Fabrication ส่วน seko-zu (แบบสำหรับติดตั้งหน้างาน) เป็นชื่อที่ใช้กับข้อมูลการติดตั้งและการประกอบเข้าที่ แต่แบบติดตั้งโครงเหล็กอาจมีทั้งสองอย่างอยู่ในแผ่นเดียว ถ้าสัญญาเขียนว่า "Shop Drawing" ให้ถามซัพพลายเออร์ว่าจะส่งแผ่นไหนภายใต้ชื่อนี้
General Arrangement Drawing กับ keikaku-zu
คำว่า "General Arrangement" ในภาษาอังกฤษใช้กับ 2 ระดับ GA ของพื้นที่โรงงานแสดงว่าเครื่องจักรและโครงสร้างวางร่วมกันอย่างไร ส่วน GA ของเครื่องจักรครอบคลุมเครื่องเดียว
GA ของเครื่องจักรมักมีรายการต่อไปนี้
- ขนาดรวม
- Nozzle schedule ได้แก่ ขนาด พิกัด (rating) ตำแหน่งมุม และระดับความสูง
- รายละเอียดจุดรองรับและตำแหน่งสลักเกลียวฐาน (anchor bolt)
- จุดยกและน้ำหนัก
- วัสดุและเงื่อนไขการออกแบบ
- ทิศอ้างอิงสำหรับมุมของ nozzle
เพราะละเอียดขนาดนี้ GA ของเครื่องจักรที่ผู้ผลิตส่งมาให้ตรวจ อาจเป็นสิ่งที่ฝั่งญี่ปุ่นเรียกว่า shonin-zu ไม่ใช่ keikaku-zu ให้ถามว่าซัพพลายเออร์เรียกว่าอะไร แล้วเทียบกับ drawing list ของโครงการ
แบบเดินทางจาก Layout ไปจนถึง As-built อย่างไร
ลำดับพื้นฐานไม่ซับซ้อน ช่วงวางแผนกำหนดการจัดวางและข้อกำหนด จากนั้นผู้ซื้อตรวจแบบของซัพพลายเออร์ แล้วผ่านการผลิตและติดตั้งจนได้ As-built มี 2 เรื่องที่ก้าวหน้าแยกกัน คือแบบละเอียดขึ้น และแบบนั้นใช้ผลิตได้แล้วหรือยัง
ตารางเทียบแบบทั้ง 4 ชนิดตามวัตถุประสงค์ และคำถามที่ต้องตอบก่อนส่งต่อไปขั้นถัดไป
| ประเด็นเปรียบเทียบ | keikaku-zu (Layout) | shonin-zu (Approval) | seisaku-zu (Fabrication) | kansei-zu (As-built) |
|---|---|---|---|---|
| วัตถุประสงค์หลัก | ตรวจว่าแนวคิดและการจัดวางใช้ได้ | ยืนยันและตกลงเนื้อหาที่ส่งมา | สื่อสารเงื่อนไขการผลิตและประกอบ | บันทึกสภาพเมื่องานเสร็จ |
| ผู้จัดทำโดยทั่วไป | ผู้ออกแบบหรือฝั่งผู้ซื้อ | ผู้ผลิตหรือผู้รับเหมา | ผู้ผลิตหรือโรงงานผลิตชิ้นงาน | ผู้ผลิตหรือผู้รับเหมาติดตั้ง |
| สิ่งที่ต้องดู | ขนาดหลัก พื้นที่ จุดเชื่อมต่อ (interface) | ความตรงกับสเปก ขนาด และวัสดุที่กำหนด | ขนาดละเอียด ชิ้นส่วน รอยต่อ การตรวจสอบ | งานที่ทำจริง การเปลี่ยนแปลง เอกสารอ้างอิง |
| คำถามก่อนส่งต่อ | เงื่อนไขพร้อมสำหรับทำแบบละเอียดหรือยัง | เงื่อนไขการส่งคืนและประเด็นค้างคืออะไร | รายการชิ้นงานและ revision ที่ใช้ชัดเจนหรือยัง | เครื่องจริงกับเอกสารตรงกันหรือไม่ |
ชื่อแบบสำคัญน้อยกว่า 3 เรื่อง คือ ใครจัดทำ ใครตรวจภายใต้เงื่อนไขอะไร และ revision ไหนส่งต่อไปขั้นถัดไป ให้ตกลงเรื่องนี้เป็นลายลักษณ์อักษร และการส่งแบบอย่างเดียวไม่ได้ทำให้งานเดินหน้า ดังรูปที่ 1
การเริ่มผลิตขึ้นกับเงื่อนไขที่ส่งคืนมา และการแก้ไขตามที่ขอแล้วหรือยัง
เป็นเพียงตัวอย่างทั่วไป รหัสส่งคืน ความจำเป็นต้องส่งใหม่ และเงื่อนไขการเริ่มผลิต ให้ยึดตามสัญญาและกฎการควบคุมแบบของโครงการ
Layout Drawing (keikaku-zu) ต้องแสดงอะไร
keikaku-zu แสดงแนวคิดในช่วงต้นของการออกแบบ และใช้ตรวจว่าการจัดวางและการเชื่อมต่อใช้งานได้หรือไม่ หัวใจของแบบคือ ความสัมพันธ์ระหว่างเครื่องจักรกับสิ่งรอบข้าง และพื้นที่ที่คนต้องใช้ทำงาน ไม่ใช่แค่รูปร่างของเครื่อง
ตัวอย่างเช่น วางถังไว้ในอาคาร ผังที่แสดงว่าถังวางลงบนพื้นได้ยังไม่พอ ต้องแสดงด้วยว่าประตูตรวจสอบเปิดไปทางไหน และดึงชิ้นส่วนภายในออกทางไหน จึงจะรู้ว่าที่ตำแหน่งนั้นเดินเครื่อง ตรวจสอบ และเปลี่ยนชิ้นส่วนได้หรือไม่
เลือกเนื้อหาให้เหมาะกับเครื่องจักรและคำถามที่ต้องการตอบ ถ้างานคือกำหนดตำแหน่งเครื่องในโรงงาน รายการต่อไปนี้ช่วยให้ผู้ออกแบบทุกคนใช้เงื่อนไขเดียวกัน
- ระยะจากจุดอ้างอิงของผังถึงศูนย์กลางเครื่อง และระดับความสูงติดตั้ง
- ขาเครื่อง ฐานราก และตำแหน่งสลักเกลียวฐาน (anchor bolt)
- พื้นที่ซ่อมบำรุง เช่น พื้นที่ดึงชิ้นส่วนภายใน (nuki-shiro)
- แนวท่อหลักและจุดเชื่อมต่อ (interface) กับเครื่องจักรอื่น
- เส้นทางการเปิดของแมนโฮลและประตูตรวจสอบ
- เส้นทางรถ วงเลี้ยว และเส้นทางเดินของคน
- หน้าที่ของ nozzle ปลายทางที่ต่อ และเงื่อนไขที่ยังอยู่ระหว่างพิจารณา
ผังมองจากด้านบนนี้ซ้อนประตูตรวจสอบของถังแนวนอน พื้นที่ดึงชิ้นส่วนภายใน และทางเดิน เพื่อตรวจการชนกัน
เป็นภาพโครงร่างเพื่ออธิบาย ไม่ใส่ขนาด พื้นที่ที่ต้องการจริงมาจากขั้นตอนตรวจสอบของผู้ผลิต วิธีขนย้าย และเงื่อนไขหน้างาน
จุดอ้างอิง ระดับความสูง และ Plant North
ระบุตำแหน่งเครื่องจากเส้นกริดของอาคารหรือจุดอ้างอิงของพื้นที่ ไม่ใช่วัดจากเครื่องข้างเคียงอย่างเดียว ถ้าใช้จุดอ้างอิงร่วมกัน เมื่อซ้อนแบบโยธา เครื่องกล และท่อ จะเห็นทันทีว่าตำแหน่งไม่ตรงกันตรงไหน
ระดับความสูงก็ต้องมีจุดอ้างอิงร่วม ให้ระบุแยกกันระหว่างระดับพื้น ระดับหน้าฐานราก และระดับศูนย์กลางเครื่อง ถ้าสับสนระหว่างระดับศูนย์กลางเครื่องกับระดับที่ขาเครื่องวางอยู่ ความต่างจะโผล่ตอนต่อท่อ และอาจต้องทำจุดรองรับใหม่
"ด้านหน้า" ของเครื่องในมุมผู้ผลิต อาจไม่ตรงกับทิศเหนือของพื้นที่ Plant North คือทิศอ้างอิงที่โครงการกำหนด โดยทั่วไปจัดให้ตรงกับกริดของโรงงาน เพื่อไม่ให้ผู้เขียนแบบต้องทำงานในมุมเฉียงจากทิศเหนือจริง ผัง Plot Plan มักแสดงทั้งสองทิศ ให้ยึด Plant North และระบุด้านหน้าของเครื่องไว้ด้วย เพื่อให้ทุกคนเห็นทิศของ nozzle และประตูตรวจสอบตรงกัน
ผู้ออกแบบฐานรากต้องการมากกว่ารูปร่างภายนอกและตำแหน่งขา คือน้ำหนักและแรงที่จุดรองรับแต่ละจุดด้วย ให้ตรวจเทียบกับ Loading Data (rōdingu dēta) เพราะผัง Layout อย่างเดียวกำหนดเงื่อนไขการออกแบบฐานรากไม่ได้
ตำแหน่งใช้งานปกติ กับตำแหน่งซ่อมบำรุง
เครื่องที่วางพอดีในสภาพปกติ อาจชนท่อข้างเคียงตอนดึงชิ้นส่วนภายในออก ให้เขียนเส้นรอบนอกขณะใช้งานเป็นเส้นทึบ แล้วซ้อนขอบเขตตอนซ่อมบำรุงด้วยเส้นประ จะได้เทียบทั้งสองสภาพได้
พื้นที่ดึงชิ้นส่วนออก (nuki-shiro) ไม่ได้ขึ้นกับความยาวของชิ้นส่วนอย่างเดียว ต้องนับตำแหน่งที่คนยืนถือเครื่องมือ จุดติดตั้งอุปกรณ์ยก และที่วางชิ้นส่วนที่ถอดแล้วด้วย จึงจะตัดสินได้ว่างานทำได้จริงหรือไม่
สำหรับประตูและแมนโฮล ให้เขียนเส้นทางตลอดการเปิด ไม่ใช่แค่ตำแหน่งที่เปิดเต็ม ประตูที่เปิดโดยไม่ชนท่ออาจยังขวางทางเดิน จึงต้องวางเส้นทางของคนระหว่างทำงานด้วย
การตรวจเส้นทางรถต้องดูทั้งความกว้างรถ และส่วนที่ยื่นออกด้านนอกตอนเลี้ยว ให้เชื่อมเส้นทางจากจุดขนลงของไปถึงที่ติดตั้ง และหลีกเลี่ยงผังที่ขนเครื่องใหม่เข้าได้ แต่ขนเครื่องที่ต้องเปลี่ยนออกไม่ได้
การตรวจพื้นที่แบบนี้กระทบงานหยุดซ่อมในอนาคตด้วย ถ้าสรุปรายการตรวจสอบและชิ้นส่วนที่ต้องเปลี่ยนไว้ก่อน ผังจะสอดคล้องกับขั้นตอนงานบำรุงรักษา
รูปแบบอิสระ แต่ต้องมีเหตุผลที่ตามรอยได้
รูปแบบของ keikaku-zu ขึ้นกับวัตถุประสงค์ จึงควรระบุให้ชัดว่าแผ่นนี้ใช้ตัดสินใจเรื่องอะไร ถ้าแผ่นนี้ใช้ตรวจการจัดวาง ทางเดิน โซนตรวจสอบ และจุดต่อสำคัญกว่าขนาดรอยเชื่อมทุกจุด
รูปแบบอิสระไม่ได้แปลว่าไม่ต้องทำตามหลักการเขียนแบบ ให้ใช้มาตราส่วน หน่วย จุดอ้างอิง และคำอธิบายสัญลักษณ์ (legend) ให้สอดคล้องกัน และแยกค่าประมาณออกจากค่าที่ยืนยันแล้ว เพื่อให้วิศวกรคนอื่นเข้าใจเงื่อนไขที่ใช้พิจารณา
ถ้าใช้ขนาดเครื่องชั่วคราว ให้ระบุว่าค่านี้ผู้ผลิตยังไม่ยืนยัน และบันทึกด้วยว่าถ้าค่าเปลี่ยนภายหลังจะกระทบฐานรากและท่อแค่ไหน ทีมจะได้ตัดสินใจได้ว่าควรเริ่มงานส่วนนั้นก่อนหรือไม่
แบบแสดงการเชื่อมต่อท่อกับแบบวางเครื่องจักรตอบคำถามคนละเรื่อง ให้ยืนยันการเชื่อมต่อบน P&ID ก่อน แล้วค่อยตรวจเส้นทางท่อจริงในพื้นที่บนผัง Layout
Fabrication Drawing (seisaku-zu) ต้องแสดงอะไร
seisaku-zu ทำให้โรงงานผลิตอ่านรูปร่างและข้อกำหนดของชิ้นงานได้ แล้วผลิตและประกอบต่อได้ แบบนี้รับตำแหน่งและขนาดหลักมาจากช่วงวางแผน แล้วแปลงเป็น ข้อมูลที่ใช้ตัดวัสดุ เจาะรู และต่อชิ้นส่วน
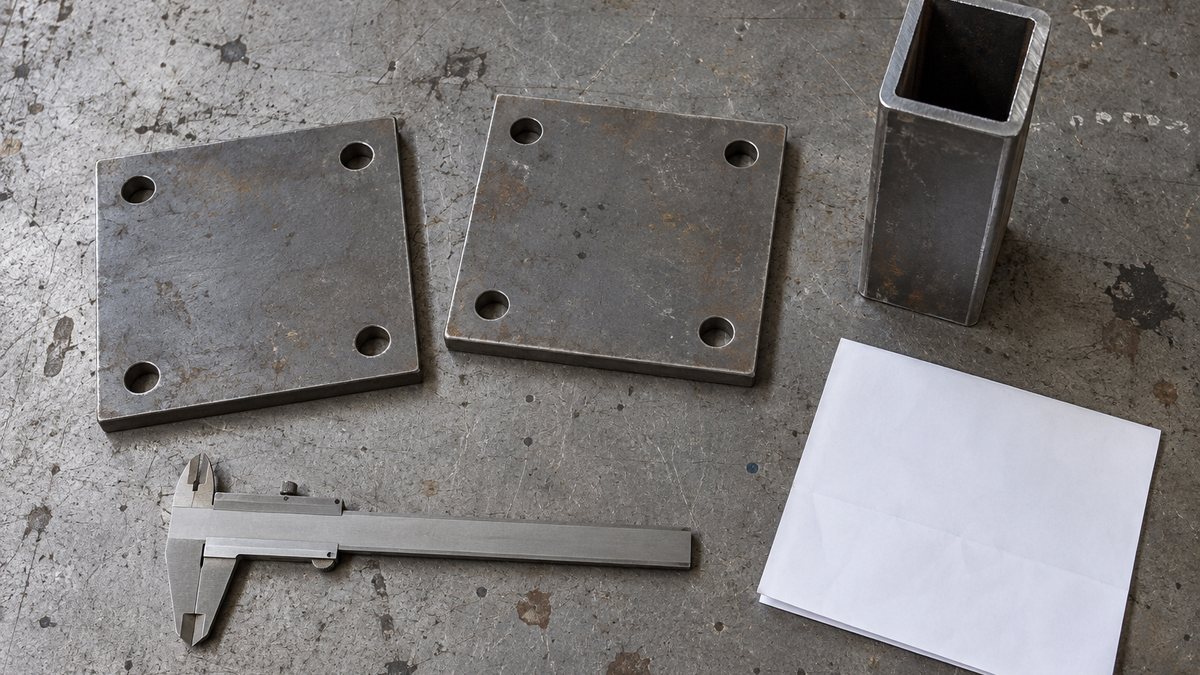
แบบประกอบ (Assembly Drawing) กับแบบชิ้นส่วน (Part Drawing) มีบทบาทต่างกัน แม้เป็นโครงเหล็กตัวเดียวกัน แบบประกอบแสดงตำแหน่งรวมและเลขชิ้นส่วน เลขเหล่านั้นนำไปสู่แบบชิ้นส่วนและ Bill of Materials (BOM) ซึ่งรวมกันกำหนดสิ่งที่จะได้เมื่อเสร็จ
งานประเภท seikan-hin (งานเหล็กแผ่นและเหล็กโครงสร้างที่ตัด ขึ้นรูป และเชื่อม) เช่น ถังและโครงเหล็ก แม้รูปร่างคล้ายกัน งานที่ต้องทำอาจต่างกันตามความหนาแผ่นหรือชนิดรอยต่อ ภาพรูปร่างอย่างเดียวไม่พอ เงื่อนไขที่กำหนดในสเปกต้องลงมาอยู่ในแบบด้วย
ชุด Fabrication Drawing มักมีข้อมูลต่อไปนี้
- การจัดวางรวมของชุดประกอบ รูปร่างภายนอก และตำแหน่งติดตั้ง
- ขนาดละเอียด มุม และพิกัดความเผื่อที่ใช้ผลิต
- ตำแหน่งและวิธีเชื่อม พร้อมระบุว่าเชื่อมในโรงงานหรือที่หน้างาน
- รายละเอียดจุดเชื่อมต่อ (interface) กับเครื่องจักรและท่อ
- รายละเอียดชิ้นส่วน วัสดุ จำนวน และเลขชิ้นส่วน
- ฉนวน สี และข้อมูลการตกแต่งผิวอื่น ๆ
- ข้อควรระวังตอนผลิต ประกอบ และตรวจสอบ
ระยะรองรับทั้งชุด กับตำแหน่งรูบนแผ่นเดียว เป็นข้อมูลคนละอย่าง ใช้เลขชิ้นส่วนเชื่อมถึงกัน เพื่อไม่ให้โรงงานผลิตต้องเดา
เป็นภาพโครงร่างของโครงสร้าง ไม่ใช่คำสั่งผลิต งานเชื่อม พิกัดความเผื่อ และเงื่อนไขการตรวจสอบ ต้องระบุตามการออกแบบแต่ละงาน
ผูกเลขชิ้นส่วนกับ BOM
เลขชิ้นส่วนเชื่อมรูปร่างในแบบกับการสั่งวัสดุ ถ้าชิ้นส่วนซ้ายและขวา (katte-chigai) ใช้เลขเดียวกัน แบบอาจถูกต้อง แต่ชุดที่ได้ยังผิดได้ จึงควรให้เลขแยกกันทุกด้าน
BOM ควรผูกแต่ละเลขกับชื่อ วัสดุ ขนาดหลัก จำนวน และข้อมูลว่าซื้อหรือผลิตเอง เมื่อแบบแก้ไข ให้ปรับจำนวนใน BOM และเงื่อนไขการสั่งวัสดุไปพร้อมกับรูปร่าง
ถ้าใช้ชิ้นส่วนเดียวกันหลายชิ้น ให้ระบุว่าจำนวนที่เขียนคือจำนวนต่อชุดประกอบ หรือจำนวนรวมที่ต้องสั่ง ฝ่ายออกแบบกับฝ่ายผลิตมักจัดโครงสร้างผลิตภัณฑ์เดียวกันต่างกัน ซึ่งมักเรียกว่าความต่างระหว่าง E-BOM กับ M-BOM
สำหรับชิ้นส่วนที่ซื้อมา ให้ตรวจขนาดจุดต่อและทิศทางการติดตั้งด้วย ไม่ใช่ดูแค่เลขรุ่น ของทดแทนที่รูปร่างคล้ายกันแต่ระยะรูหรือตำแหน่งปากท่อต่างกัน อาจทำให้ต้องทำชิ้นงานรอบข้างใหม่
ระบุจุดอ้างอิงการวัดและพิกัดความเผื่อพร้อมกัน
ให้ลงขนาดจากผิวหรือศูนย์กลางที่ระบุชัดเจน ขนาดภายนอกถูกต้องแต่ไม่ได้กำหนดตำแหน่งรูยึด ก็ยังบอกไม่ได้ว่าชิ้นส่วนนี้ประกอบกับชิ้นส่วนคู่อย่างไร
ขนาดบอกค่าเป้าหมาย ส่วนพิกัดความเผื่อ (tolerance) บอกช่วงที่ยอมรับ ถ้าเข้มทุกจุด งานตัดเฉือนและงานตรวจสอบจะเพิ่มขึ้น จึงควรแยกจุดที่ต้องแม่นยำตามหน้าที่ ออกจากจุดที่ใช้ความแม่นยำทั่วไปได้
ความยาวอาจผ่าน แต่ผิวเอียงหรือรูผิดตำแหน่งก็ทำให้ใช้งานไม่ได้ ข้อกำหนดที่ขนาดอย่างเดียวบอกไม่ได้ ให้ใช้ค่าพิกัดความเผื่อทางเรขาคณิต (Geometric Tolerance / GD&T) และระบุให้ชัดว่าต้องการรับประกันอะไร
ตรวจด้วยว่าแบบอ้างมาตรฐานพิกัดความเผื่อฉบับไหน มาตรฐานอ้างอิงที่ใช้บ่อยคือ ASME Y14.5-2018 (reaffirmed 2024) ในสหรัฐ และ ISO 1101:2017 ในระดับสากล ส่วน JIS B 0021:1998 ของญี่ปุ่นอิงจากร่างฉบับก่อนหน้าของ ISO 1101 (ISO/DIS 1101:1996) จึงอยู่ในกลุ่มใกล้เคียงกับ ISO แต่ไม่ใช่ของที่ใช้แทน ASME ได้ และแบบญี่ปุ่นก็อาจไม่ตรงกับ ISO ฉบับปัจจุบันเสมอไป
เรายังไม่ได้ยืนยันว่ามี มอก. ที่ใช้แทนมาตรฐานเหล่านี้สำหรับ GD&T ได้โดยตรงหรือไม่ ในทางปฏิบัติ ให้ถามลูกค้าหรือฝ่ายญี่ปุ่นว่าแบบนี้ใช้ JIS, ISO หรือ ASME ฉบับปีไหน แล้วบันทึกลงในเอกสารโครงการ
พิกัดความเผื่อสะสม: 100 ± 0.2 บวก 200 ± 0.3
เมื่อวางสองชิ้นต่อกันที่ปลาย พิกัดความเผื่อแต่ละชิ้นกระทบความยาวรวมหลังประกอบ รูปที่ 4 คำนวณกรณีเลวร้ายสุด (worst case) ด้วยความยาวและพิกัดที่เลือกมาเพื่ออธิบายเท่านั้น
เป็นกรณีง่าย ๆ ที่ชิ้นส่วนต่อกันเป็นแถว หากต้องกำหนดพิกัดของแต่ละชิ้น ให้คิดย้อนจากช่วงความยาวรวมที่ยอมรับได้
ค่าเป็นตัวอย่างเพื่ออธิบาย ไม่ใช่พิกัดความเผื่อที่แนะนำสำหรับโครงเหล็กหรือถัง โครงสร้างเชื่อมต้องพิจารณาการหดตัว ทิศการเชื่อม และจุดอ้างอิงการติดตั้งแยกต่างหากด้วย
สมมติว่าฝั่งที่มาประกอบด้วยยอมรับเพียง 300 ± 0.2 mm ถ้าเป็นเช่นนั้น พิกัดของชิ้นส่วนเหล่านี้รับประกันไม่ได้ว่าทุกชุดประกอบจะพอดี ก่อนปล่อยแบบไปผลิต ต้องตัดสินใจว่าจะลดพิกัดให้แคบลง หรือเปลี่ยนโครงสร้างให้ปรับได้
ระวังรูปแบบการเขียนตอนคำนวณ ในตัวอย่างนี้ ±0.2 mm คือค่าที่ยอมรับในแต่ละทิศ ความกว้างของช่วงทั้งหมดจึงเป็น 0.4 mm ถ้าตารางพิกัดให้ค่าบนและค่าล่าง ให้แปลงทุกค่าเป็นรูปแบบเดียวกันก่อน จะได้ไม่สับสนระหว่างความกว้างของช่วงกับค่า ±
ถ้าค่าเผื่อด้านบนและด้านล่างไม่เท่ากัน ให้คำนวณค่าสูงสุดและต่ำสุดของชุดประกอบแยกกัน และใส่ในสูตรด้วยว่าขนาดนั้นบวกหรือลบ การที่ขนาดเรียงติดกันในแบบ ไม่ได้แปลว่าต้องบวกทุกค่าเสมอไป
วิธีทางสถิติ เช่น root sum square (RSS) ให้ค่าน้อยกว่า ในตัวอย่างนี้ประมาณ ±0.36 mm แต่ต้องตั้งสมมติฐานเรื่องการกระจายของชิ้นส่วน Worst case เป็นวิธีระมัดระวังที่ใช้ตรวจว่าทุกชุดประกอบพอดีหรือไม่
ถ้าลงขนาดต่อกันเป็นลูกโซ่ทุกค่า ตำแหน่งเดียวกันจะคำนวณได้หลายทาง และขัดแย้งกันง่าย ให้ลงขนาดจากจุดอ้างอิงการติดตั้ง และแยกขนาดที่ใช้ตรวจสอบออกจากข้อมูลอ้างอิง
อย่าใช้ไม้บรรทัดวัดแบบที่พิมพ์ออกมาแทนขนาดที่ระบุ เพราะการตั้งค่าพิมพ์และการย่อขยายทำให้ความยาวบนกระดาษเปลี่ยน ให้ระบุค่าและหน่วยที่โรงงานผลิตต้องใช้ไว้บนแบบเอง
งานเชื่อม ฉนวน สี และการตรวจสอบ
สัญลักษณ์เชื่อมต้องมีเงื่อนไขของรอยต่อที่ต้องการ และระบุว่าเชื่อมในโรงงานหรือหน้างาน นอกเหนือจากตำแหน่ง การแยกส่วนที่เสร็จในโรงงานออกจากส่วนที่ต่อหลังส่งมอบ ทำให้การแบ่งชิ้นส่วนขนส่งสอดคล้องกับงานที่หน้างาน
ท่าทางการทำงานและอุปกรณ์ในโรงงานกับหน้างานต่างกัน เส้นเดียวบนแบบจึงไม่พอสื่อสารเงื่อนไขการทำงาน ให้เชื่อมร่องเชื่อม (groove) และเงื่อนไขการตรวจสอบที่ต้องการเข้ากับสเปกที่เกี่ยวข้อง และพิจารณาวิธีเชื่อมด้วย
สำหรับเครื่องที่หุ้มฉนวน ให้แยกขนาดตัวเครื่องเปล่าออกจากขนาดภายนอกหลังหุ้มฉนวน ถ้า nozzle หรือขายึดยื่นออกมาไม่พอ จะมีปัญหาตอนต่อท่อและหุ้มฉนวน จึงควรสะท้อนเรื่องฉนวนในรายละเอียดจุดเชื่อมต่อ ไม่ทิ้งไว้ให้ขั้นตอนหลัง
งานทาสีและงานเคลือบผิว ควรระบุพื้นที่ที่ต้องทำ นอกเหนือจากสีหรือชื่อกระบวนการ ถ้ามีผิวสัมผัสหรือเกลียวที่ต้องไม่เคลือบ ให้ระบุไว้ โรงงานผลิตจะไม่ต้องเดา
ให้สรุปเงื่อนไขการตรวจสอบตั้งแต่เนิ่น ๆ สำหรับจุดที่มองไม่เห็นเมื่อเสร็จ ถ้าขนาดไหนวัดไม่ได้หลังประกอบ ให้ตกลงกับโรงงานผลิตว่าจะวัดอะไรในขั้นกลาง และเก็บบันทึกอะไรไว้
ลำดับการตรวจแบบ: ประกอบได้ไหม ทำได้ไหม วัดได้ไหม
ในการตรวจแบบ (kenzu) ก่อนหาตัวเลขพิมพ์ผิด ให้เทียบแบบกับหน้าที่ที่เครื่องต้องทำ และเงื่อนไขของฝั่งที่มาประกอบด้วย ถ้าจุดเชื่อมต่อ (interface) ผิด ชิ้นส่วนแต่ละชิ้นอาจตรงแบบ แต่ทั้งชุดประกอบกันไม่ได้ และกลายเป็นงานแก้ที่หน้างาน
ขั้นต่อไป ให้นึกภาพลำดับการผลิตและประกอบ เครื่องมือเข้าถึงได้ไหม ขันยึดได้ไหม สอดชิ้นส่วนเข้าได้ไหม สุดท้ายตามดูจุดอ้างอิงการวัดและเกณฑ์ผ่าน จะเจอแบบที่ผลิตได้แต่เงื่อนไขการตรวจสอบคลุมเครือ
ภาพตัดควรทำให้เห็นขั้นและความหนาแผ่นที่ซ่อนอยู่ และชี้ไปยังรายละเอียดที่จำเป็น ถ้ายังไม่คุ้นกับการอ่านแบบญี่ปุ่น ให้เริ่มจากความสัมพันธ์ระหว่างภาพฉายกับภาพตัด การตรวจแบบจะเร็วขึ้น
Fabrication Drawing มีข้อมูลมาก การแยกแผ่นภาพรวมกับแผ่นรายละเอียดมักอ่านง่ายกว่ายัดทุกอย่างลงแผ่นเดียว ถ้าอ้างอิงเลขที่แบบและเลขชิ้นส่วนถึงกันได้ ทั้งโรงงานผลิตและผู้ติดตั้งก็หาข้อมูลที่ต้องการได้
เขียนคอมเมนต์ที่ตรวจสอบกลับได้
หลีกเลี่ยงคอมเมนต์กว้าง ๆ เช่น "ตรวจขนาดอีกครั้ง" ให้ระบุเลขที่แบบของฝั่งที่มาประกอบและปัญหา เพื่อให้คนแก้เข้าใจเจตนา และตรวจเทียบกับการส่งรอบถัดไปได้
ตัวอย่างเช่น แทนที่จะเขียนว่า "ตำแหน่งรูผิด" ให้ระบุเลขที่แบบโครงเหล็กกับเลขที่แบบของเครื่อง แล้วบันทึกส่วนต่างของระยะจากผิวอ้างอิง โรงงานผลิตไม่ควรปรับให้ตรงฝั่งใดฝั่งหนึ่งเอง ฝ่ายออกแบบต้องกำหนดจุดเชื่อมต่อให้ลงตัวก่อน
แบ่งงานตรวจโดยไม่ให้มีช่องว่าง
เมื่อมีหลายคนตรวจแบบ ให้กำหนดหน้าที่ เช่น ฝ่ายเครื่องกลตรวจรูปร่างภายนอก ฝ่ายท่อตรวจการเชื่อมต่อ ฝ่ายซ่อมบำรุงตรวจพื้นที่ตรวจสอบ ส่วนรอยต่อของขอบเขตให้ตรวจร่วมกัน เพื่อไม่ให้จุดตกหล่นเพราะแต่ละฝ่ายคิดว่าอีกฝ่ายดูอยู่
รูปแบบที่พบบ่อยคือ นักออกแบบของผู้ผลิตหรือโรงงานผลิตเป็นคนทำแบบ ส่วนผู้ตรวจแบบภายในและผู้ซื้อตรวจในขอบเขตของตน ให้แยกบทบาทผู้ทำ ผู้ตรวจ และผู้อนุมัติ และตัดสินแต่เนิ่น ๆ ว่าใครตัดสินเรื่องหน้าที่การใช้งานและจุดเชื่อมต่อ
Approval Drawing: รหัสส่งคืน สถานะการออกแบบ และความรับผิดชอบ
ขั้นตอนอนุมัติคือการเทียบสิ่งที่สั่งกับสิ่งที่ผู้ผลิตจะทำ ให้ไล่ตามประสิทธิภาพและวัสดุจาก Purchase Specification (kobai shiyosho) รวมถึงขนาดและจุดเชื่อมต่อที่กระทบการจัดวาง ทีละข้อ
การไล่จากข้อกำหนดในสเปกไปหาแบบ หาจุดตกหล่นได้ดีกว่าเริ่มดูจากมุมซ้ายบนของแผ่น ถ้าอ่านเฉพาะสิ่งที่เขียนไว้ในแบบ จะมองข้ามได้ง่ายเมื่อไม่มีการระบุวัสดุ หรือขาด nozzle ที่ต้องมี
จุดตรวจทั่วไปต่างกันตามชนิดงาน
- ถัง: หน้าที่และทิศของ nozzle เงื่อนไขหน้าแปลน และตำแหน่งติดตั้งเกจวัดระดับและอุปกรณ์ทำนองเดียวกัน
- โครงเหล็ก: ตำแหน่งจุดรองรับและเงื่อนไขน้ำหนัก การแบ่งชิ้นสำหรับขนส่ง และผิวติดตั้งฝั่งเครื่อง
ถ้าสองฝ่ายตกลงเปลี่ยนสเปกกันแล้ว ให้ผูกกับ Deviation List (debikura) แบบที่ต่างจากสเปกเดิมอาจไม่ต้องตีกลับ จึงต้องแยกการเปลี่ยนที่ตกลงแล้วออกจากความต่างที่ยังไม่ตกลง
ตรวจด้วยว่า Delivery Specification (nonyu shiyosho) ของผู้ผลิตมีการเปลี่ยนแปลงเดียวกัน ถ้าแบบเป็นฉบับใหม่แต่ขั้นตอนตรวจสอบหรือเงื่อนไขวัสดุยังเป็นฉบับเก่า หลังผลิตจะเถียงกันว่าใช้ฉบับไหน
รหัสส่งคืนต่างกันตามบริษัท
ผลการตรวจแบบแบ่งได้เป็น 3 กลุ่ม คือ ไม่มีปัญหา แก้แล้วส่งใหม่ และไปต่อได้เมื่อเงื่อนไขครบ ชื่อและความหมายต่างกันตามบริษัท จึงต้องตกลงกันตั้งแต่เริ่มโครงการว่าแต่ละรหัสมีผลต่อการผลิตอย่างไร
ตารางนี้แสดงคำที่อาจพบ และคำถามที่ควรถามในแต่ละรหัส ไม่ใช่มาตรฐาน ตัวเลขที่โครงการผูกกับรหัสมาจากขั้นตอนของโครงการนั้น ไม่ได้มาจากระบบกลาง
| คำญี่ปุ่น | คำที่พบบ่อยในภาษาอังกฤษ | คำถามที่ต้องยืนยัน |
|---|---|---|
| shonin | Approved (อนุมัติ) | รหัสนี้อนุญาตให้ผลิตเลยหรือไม่ หรือต้องมีการปล่อยแบบแยกต่างหาก |
| joken-tsuki shonin / komento-tsuki shonin | Approved as noted, approved with comments (อนุมัติแบบมีเงื่อนไข) | เดินงานต่อโดยรวมคอมเมนต์ได้หรือไม่ ต้องส่งแบบที่แก้แล้วหรือไม่ และภายในเมื่อไร |
| sai-teishutsu / fu-shonin | Revise and resubmit (ส่งใหม่), Rejected (ไม่อนุมัติ) | ต้องแก้อะไร และงานในรายการเหล่านี้หยุดแล้วหรือยัง |
| sanko-zu (ป้ายกำกับแบบ ไม่ใช่รหัสส่งคืน) | For information, for reference only (เพื่ออ้างอิง) | ต้องตอบกลับหรือไม่ และสัญญาถือว่าเนื้อหามีผลผูกพันหรือไม่ |
IFA, IFC และ AFC อยู่ตรงไหน
โครงการภาษาอังกฤษมักกำหนดสถานะการออก (issue status) ให้ทุก revision ซึ่งต่างจากรหัสส่งคืน รหัสส่งคืนบอกว่าผู้ตรวจตอบอย่างไร ส่วนสถานะการออกบอกว่า revision นั้นใช้ทำอะไรได้ แบบญี่ปุ่นไม่มีคำเดียวที่ตรงกับป้ายเหล่านี้โดยตรง จึงต้องเทียบกันให้ชัด
| สถานะภาษาอังกฤษ | ความหมายโดยทั่วไป | สิ่งที่ต้องยืนยันกับฝั่งญี่ปุ่น |
|---|---|---|
| IFA (Issued for Approval) | ส่งให้ลูกค้าตรวจและอนุมัติ | แบบที่ประทับ shonin-negai (ขออนุมัติ) ในโครงการนี้เท่ากับ IFA หรือไม่ |
| IFC (Issued for Construction) | revision ที่อนุญาตให้ใช้เป็นฐานการก่อสร้าง | ป้ายแบบไหนของซัพพลายเออร์ที่หมายถึงใช้ผลิตได้ เช่น seisaku-yo (สำหรับผลิต) |
| AFC (Approved for Construction) | มักใช้คล้าย IFC และมักหมายถึงลูกค้าอนุมัติแล้ว | AFC ในโครงการนี้เหมือน IFC หรือเป็นอีกขั้นหนึ่ง และใครเป็นผู้อนุมัติ |
เมื่อมีการปล่อยแบบฉบับใหม่ revision ใหม่จะแทนที่ฉบับเก่า ให้ยืนยันสถานะเป็นลายลักษณ์อักษรก่อนเริ่มงาน และบันทึกว่า revision ไหนเป็นฉบับปัจจุบันตอนนั้น
การอนุมัติไม่ได้ทำให้ความรับผิดชอบด้านการออกแบบย้ายมาที่ผู้ซื้อโดยอัตโนมัติ
คำว่า "อนุมัติ" ไม่ได้แปลว่าผู้ซื้อรับความรับผิดชอบด้านการออกแบบของผู้ผลิตทั้งหมด สัญญากำหนดการแบ่งความรับผิดชอบและเงื่อนไขการเริ่มผลิต จึงไม่ควรตีความจากตราส่งคืนเพียงอย่างเดียว
แนวคิดคล้ายกันมีในสัญญาก่อสร้างของสหรัฐ ตามเงื่อนไขทั่วไป AIA A201 การอนุมัติ submittal โดยทั่วไปไม่ได้ปลดผู้รับเหมาจากความรับผิดชอบต่อส่วนที่ต่างจากข้อกำหนด เว้นแต่ผู้รับเหมาแจ้งเป็นลายลักษณ์อักษรตอนส่ง และสถาปนิกอนุมัติ อย่างไรก็ตาม ข้อสัญญามักถูกแก้ไข ให้อ่านสัญญาของตนเองเสมอ
งานภาครัฐของญี่ปุ่นใช้คำต่างออกไป ในงานเครื่องกลของกระทรวงที่ดิน โครงสร้างพื้นฐาน การคมนาคมและการท่องเที่ยวของญี่ปุ่น (MLIT) ผู้รับเหมาต้องให้ผู้ว่าจ้างยอมรับ shodaku tosho ซึ่งรวมสเปก ใบคำนวณ และแบบรายละเอียด และต้องปรึกษาผู้ว่าจ้างก่อนแก้ไข ยกเว้นเรื่องเล็กน้อย โรงงานเอกชนอาจไม่ใช้ชื่อเดียวกัน ทั้งสองฝ่ายจึงควรตกลงขั้นตอนที่โครงการใช้ให้ตรงกัน
ปิดคอมเมนต์ก่อนปล่อยแบบไปผลิต
การส่งคอมเมนต์กลับไป ไม่ได้พิสูจน์ว่าแก้ตรงตามเจตนา ให้บันทึกคำตอบและเลขที่แบบที่แก้แล้วของแต่ละคอมเมนต์ และทำเครื่องหมายว่า แก้แล้ว รอคำตอบ หรือจะแก้รอบหน้า เพื่อให้ประเด็นค้างมองเห็นอยู่เสมอ
เมื่อเริ่มผลิต ให้ส่งเลขที่แบบ revision วันที่ออก และวัตถุประสงค์ไปพร้อมกัน อย่าใช้เลขที่แบบเดียวกันกับทั้งฉบับสำหรับศึกษาและฉบับสำหรับผลิต และต้องชัดเจนว่าโรงงานผลิตต้องถือข้อมูลชุดไหนเป็นฉบับที่ถูกต้อง
บางครั้งอนุญาตให้ทำบางงานล่วงหน้า เช่น สั่งวัสดุ ให้จำกัดขอบเขตที่อนุมัติเป็นลายลักษณ์อักษร เพื่อไม่ให้ใครตีความว่าอนุญาตเจาะรูที่ยังไม่ยืนยันหรือเริ่มเชื่อม
ระบุเลขชิ้นส่วนเป้าหมายพร้อมชื่องาน แยกวัสดุที่ใช้ได้ต่อหลังเปลี่ยนแปลงออกจากวัสดุที่จะกลายเป็นเศษ และเทียบประโยชน์ของการเริ่มก่อนกับต้นทุนของการทำซ้ำ
เปลี่ยนทิศของ nozzle แล้วกระทบแบบอื่นอย่างไร
การเปลี่ยนทิศของ nozzle ไม่จบที่การแก้ Fabrication Drawing ของถัง การเปลี่ยนนี้กระทบท่อที่ต่อ จุดรองรับท่อ และทางเดินข้างเคียงตามลำดับ จึงต้องไล่เลขที่แบบที่เกี่ยวข้องออกไปจากจุดที่เริ่มเปลี่ยน
ถ้าฝั่งเครื่องจักรกับฝั่งท่อมองถังคนละทิศ คำสั่งตามเข็มนาฬิกาอาจถูกอ่านเป็นทวนเข็มนาฬิกา ให้ตั้งทิศอ้างอิงและทิศมองให้ตรงกันบนผังมองจากด้านบน และแสดงรูปร่างหลังเปลี่ยนควบคู่กับมุม
ในตัวอย่างนี้ nozzle ย้ายจากด้านบนของผังไปทางขวา รายการที่ได้รับผลกระทบรวมเส้นทางท่อและตำแหน่งจุดรองรับ
ไม่ใช่แบบออกแบบ nozzle จริง ผลกระทบต่อเลขที่แบบ สเปก ของที่สั่งแล้ว และชิ้นงานที่ผลิตเสร็จ ต้องไล่ตรวจเป็นรายกรณี
ให้บันทึกว่าเปลี่ยนอะไร เปลี่ยนทำไม และใครตกลง เครื่องหมายหรือกรอบเมฆ (revision cloud) อย่างเดียวไม่ทำให้วิศวกรคนอื่นย้อนรู้ได้ว่าข้อกำหนดเดิมคืออะไรและเหตุผลของการเปลี่ยน
หลังออกแบบ revision ใหม่ ให้แจ้งโรงงานผลิตและผู้รับเหมาที่ได้รับฉบับก่อนหน้า การแทนที่ไฟล์ในโฟลเดอร์ร่วมไม่ได้บอกว่าแบบที่พิมพ์ไว้หน้างาน หรือข้อมูลที่โหลดเข้าเครื่องจักร ถูกอัปเดตด้วยหรือยัง
สำหรับชิ้นส่วนที่ผลิตแล้ว ให้ตัดสินเป็นรายชิ้นว่าจะใช้ต่อ แก้ไขเพิ่ม หรือทำใหม่ ระหว่างรอ ให้กำหนดขอบเขตงานที่ทำได้ เพื่อไม่ให้ขั้นตอนถัดไปที่ยังไม่รู้เรื่องการเปลี่ยนแปลงเดินหน้าประกอบต่อ
โครงการที่มีแบบจำนวนมาก การควบคุม revision และประวัติการแจกจ่ายจะทำงานได้ดีกว่าถ้าเป็นระบบ ไม่ว่าจะใช้ product data management (PDM) หรือ product lifecycle management (PLM) หรือไม่ก็ตาม พื้นฐานคือความเชื่อมโยงระหว่างแบบ ชิ้นส่วน และบันทึกการเปลี่ยนแปลง
As-built Drawing: ต้องตรวจอะไรตอนส่งมอบ
kansei-zu (As-built Drawing) บันทึกสภาพสุดท้ายหลังการผลิตและติดตั้ง และส่งต่อให้คนที่ใช้เครื่องหลังส่งมอบ การเปลี่ยนชื่อแบบอนุมัติเป็น As-built ไม่ได้ทำให้เป็น As-built จริง ต้องตรวจว่าการเปลี่ยนแปลงระหว่างทำงานเข้าไปอยู่ในสภาพสุดท้ายแล้ว
ถ้าย้ายท่อที่หน้างาน ให้ตามการเปลี่ยนนั้นไปถึงแบบระบบและแบบจุดรองรับด้วย การรวบรวมแบบที่ขีดแก้สีแดง (red markup) แล้วเทียบกับ As-built ฉบับทางการ ช่วยลดการตกหล่น
หน้าที่ของ As-built คือช่วยระบุเครื่องจริงตอนตรวจสอบหรือเปลี่ยนชิ้นส่วนรอบต่อไป ให้เชื่อมเลขเครื่อง เลขชิ้นส่วน คู่มือ และรายงานทดสอบเข้าด้วยกัน เพื่อให้ผู้อ่านไล่จากแบบไปถึงข้อมูลที่ต้องการได้
รูปที่ 6 เป็นตัวอย่างการตรวจตอนส่งมอบ ให้ตัดสินใจก่อนว่าอะไรพิสูจน์ได้ว่าตรงกัน แล้วค่อยหาสิ่งที่ยังไม่ได้สะท้อน
เลขที่แบบตรงกันอย่างเดียวไม่พอ แต่ละคู่ด้านล่างมีสิ่งที่ต้องตรวจของตัวเอง
| คู่ที่ต้องเทียบ | จุดที่ต้องดู | สิ่งที่ต้องเก็บเป็นหลักฐาน |
|---|---|---|
| As-built กับเครื่องจริง | เลขเครื่อง จุดเชื่อมต่อ ตำแหน่งที่เปลี่ยน | ผลการสะท้อนการเปลี่ยนแปลงหน้างาน |
| แบบประกอบกับ BOM | เลขชิ้นส่วน วัสดุ จำนวน | ความเชื่อมโยงที่ระบุอะไหล่ทดแทนได้ |
| แบบกับรายงานทดสอบ | เครื่องเป้าหมาย ขอบเขตการทดสอบ revision ที่อ้างอิง | ความเชื่อมโยงกับสเปกที่ทดสอบ |
| รายการเอกสารกับข้อมูลที่ส่งมอบ | เลขที่แบบ revision ไฟล์ ที่อ้างอิง | แบบที่ขาดและประเด็นค้าง |
เป็นตัวอย่างให้ปรับตามเอกสารที่โครงการต้องส่ง ขอบเขตและรูปแบบของเอกสารส่งมอบงานเสร็จให้ยึดตามสัญญาและแนวทางที่กำหนด
As-built แทบไม่เคยอยู่โดยลำพัง ตัวอย่างจากภาครัฐของญี่ปุ่น แนวทางของ MLIT สำหรับงานเครื่องกลระบุแบบรายละเอียดไว้คู่กับสเปก ใบคำนวณ บันทึกการควบคุมงานก่อสร้าง รายการอุปกรณ์ที่ซื้อ และคู่มือ ในเอกสารส่งมอบงานเสร็จ (kansei tosho)
ถ้าส่งมอบเป็นข้อมูลอิเล็กทรอนิกส์ ให้ระบุรูปแบบที่แก้ไขได้กับรูปแบบสำหรับดูแยกกัน แบบที่อ้างอิงไฟล์ภายนอกอาจแสดงผลต่างไปถ้าขาดไฟล์อ้างอิง จึงต้องยืนยันว่าฝั่งรับเปิดได้ถูกต้อง
ถ้าเอกสารยังมีประเด็นค้าง ให้ทำรายการพร้อมเลขที่แบบ แผนการดำเนินการ และผู้รับผิดชอบ รายการร่วมช่วยไม่ให้ทีมซ่อมบำรุงเข้าใจผิดว่าชุดเอกสารครบแล้ว แล้วสั่งอะไหล่ผิดรุ่น
นำไปใช้ได้ทันที: เช็กลิสต์ก่อนส่งแบบคืนซัพพลายเออร์ญี่ปุ่น
ใช้รายการนี้ก่อนประทับตราหรือเซ็น เรียงตามลำดับการตรวจข้างต้น และรวมสิ่งที่มักต้องยืนยันเป็นลายลักษณ์อักษรด้วย
- ตัวตนของแบบ: เลขที่แบบ revision วันที่ออก และวัตถุประสงค์ที่ระบุ (ศึกษา อนุมัติ หรือผลิต)
- ข้อกำหนด: ไล่ทุกข้อใน Purchase Specification ไปหาแบบ แยกข้อที่ตกลงเปลี่ยนแล้วออกจากความต่างที่ยังไม่ตกลง
- ความพอดี: ตรวจจุดเชื่อมต่อ (interface) เทียบกับแบบของฝั่งที่มาประกอบ จุดอ้างอิง ระดับความสูง และ Plant North ตรงกัน
- Nozzle: หน้าที่ ขนาด มาตรฐานและพิกัดหน้าแปลน และมุมของทิศ พร้อมระบุทิศอ้างอิงและทิศมอง
- ผลิตได้จริง: เครื่องมือเข้าถึงได้ ลำดับการประกอบ การแบ่งชิ้นสำหรับขนส่ง และงานเชื่อมในโรงงานหรือหน้างาน
- การวัด: จุดอ้างอิงการวัด เกณฑ์ผ่าน มาตรฐานพิกัดความเผื่อ และการตรวจขั้นกลางสำหรับจุดที่ซ่อนอยู่
- พิกัดความเผื่อ: ตรวจพิกัดสะสมเทียบกับที่ฝั่งที่มาประกอบยอมรับ
- การตกแต่ง: ขนาดภายนอกหลังหุ้มฉนวน ขอบเขตงานสีและงานเคลือบผิว และผิวที่ต้องไม่ทำ
- คำตอบของคุณ: ระบุรหัสส่งคืน ใส่เลขกำกับแต่ละคอมเมนต์พร้อมเลขที่แบบคู่ และจำกัดการปล่อยบางส่วนด้วยเลขชิ้นส่วน
- ความรับผิดชอบ: ข้อสัญญาหรือขั้นตอนที่กำหนดว่าการส่งคืนมีความหมายอย่างไร
คำถามที่ควรถามฝั่งญี่ปุ่น
ควรส่งคำถามเหล่านี้ตั้งแต่เนิ่น ๆ ดีที่สุดคือตอนประชุมเริ่มโครงการ ซึ่งยังไม่มีงานผลิตที่ขึ้นกับคำตอบ
- แต่ละรหัสส่งคืนมีความหมายอย่างไร และรหัสไหนอนุญาตให้เริ่มผลิตได้
- ป้ายบนแบบของฝั่งคุณเทียบกับสถานะ IFA, IFC, AFC ของเราอย่างไร
- แผ่นไหนใน drawing list ที่จะส่งขออนุมัติ และแผ่นไหนส่งเพื่ออ้างอิงเท่านั้น
- แบบแสดงทิศ nozzle ใช้ Plant North หรือไม่ และมุมวัดจากทิศมองไหน
- แบบเหล่านี้ใช้มาตรฐานพิกัดความเผื่อและฉบับปีไหน (JIS, ISO หรือ ASME)
- ชุด As-built จะมีอะไรบ้าง และส่งมอบเป็นไฟล์รูปแบบไหน
ตัวอย่างอีเมลส่งแบบคืน
ปรับตัวอย่างนี้ให้เข้ากับโครงการ แทนที่ส่วนในวงเล็บ และใช้ชื่อรหัสจากขั้นตอนของคุณเอง ถ้าต้องส่งให้ฝั่งญี่ปุ่นที่สื่อสารเป็นภาษาอังกฤษ ให้ใช้ฉบับภาษาอังกฤษด้านล่าง
หัวเรื่อง: แบบเลขที่ [No.] Rev. [X]: ผลการตรวจและคำถาม
เรียน คุณ[ชื่อ]
เราตรวจแบบเลขที่ [No.] Rev. [X] เรื่อง [ชื่อแบบ] แล้ว รหัสส่งคืนของเราคือ [รหัส] ตามขั้นตอนเลขที่ [procedure no.]
คอมเมนต์:
1. Nozzle [N3]: แบบของคุณแสดงมุม [มุม] องศาจาก Plant North มองจากด้านบน ส่วนแบบท่อของเราเลขที่ [No.] แสดง [มุม] องศา ขอให้ยืนยันว่าฉบับไหนถูกต้อง
2. เบสเพลต ชิ้นส่วนเลขที่ [No.]: ระยะระหว่างรูต่างจากแบบเครื่องเลขที่ [No.] อยู่ [ค่า] mm เมื่อวัดจาก [จุดอ้างอิง] ขอให้ยังไม่แก้ฝั่งใดฝั่งหนึ่ง จนกว่าเราจะตกลงจุดเชื่อมต่อร่วมกันขอให้ยืนยัน:
1. รหัสนี้อนุญาตให้เริ่มผลิตได้เลยหรือไม่ หรือต้องส่งแบบใหม่ก่อน
2. ถ้าต้องสั่งวัสดุล่วงหน้า ครอบคลุมเลขชิ้นส่วนใดบ้าง
3. จะส่ง Rev. [Y] ที่แก้ตามคอมเมนต์เหล่านี้ได้เมื่อไรเราเข้าใจว่าการตรวจครั้งนี้ไม่ได้เปลี่ยนการแบ่งความรับผิดชอบด้านการออกแบบตามสัญญา หากสัญญาหรือขั้นตอนของท่านระบุต่างจากนี้ กรุณาแจ้งให้ทราบ
ขอแสดงความนับถือ
[ชื่อ]
Subject: Drawing [No.] Rev. [X]: Review Result and Questions
Dear [Name],
We have reviewed Drawing [No.] Rev. [X], [title]. Our return code is [code] under [procedure no.].
Comments:
1. Nozzle [N3]: your drawing shows [angle] degrees from plant north, viewed from above. Our piping drawing [No.] shows [angle] degrees. Please confirm which is correct.
2. Base plate, part [No.]: the hole pitch differs from equipment drawing [No.] by [value] mm measured from [datum]. Please do not change either side until we agree on the interface.Please confirm:
1. Does this code allow fabrication to start, or do you need to resubmit first?
2. If you need to order material early, which part numbers does this cover?
3. When can you send Rev. [Y] with these comments reflected?Our understanding is that this review does not by itself change the allocation of design responsibility under the contract. Please tell us if the contract or your procedure says otherwise.
Best regards,
[Name]
ข้อจำกัดของบทความนี้
- การเทียบคำเป็นแนวทางทั่วไป บริษัท อุตสาหกรรม และประเภทสัญญาใช้ชื่อเหล่านี้ต่างกัน ให้ยึดเอกสารของโครงการเป็นหลัก
- รูปโครงร่างและค่าพิกัดความเผื่อในตัวอย่างเป็นเพียงภาพประกอบ ไม่ใช่คำสั่งผลิตหรือพิกัดที่แนะนำ
- รหัสส่งคืนและสถานะการออกไม่มีมาตรฐานสากล แหล่งข้อมูลเห็นไม่ตรงกันในบางป้าย โดยเฉพาะ AFC กับ IFC
- บทความนี้ไม่ใช่คำแนะนำทางกฎหมาย ใครรับผิดชอบการออกแบบขึ้นกับสัญญาและกฎหมายที่ใช้บังคับ และบทความนี้ไม่ได้ครอบคลุมข้อกำหนดตามกฎหมายไทยของเครื่องจักรแต่ละประเภท
- เรายังไม่ได้ยืนยันมาตรฐาน มอก. ที่เทียบเคียงกับ JIS, ISO หรือ ASME ด้านพิกัดความเผื่อเรขาคณิต และควรตรวจฉบับปัจจุบันของ JIS, ISO และ ASME ก่อนอ้างอิงในสเปก
คำถามที่พบบ่อย
Fabrication Drawing กับ Shop Drawing ต่างกันอย่างไร
หลายคนใช้สองคำนี้แทนกัน ในกรณีที่แยก Shop Drawing มักใช้ประสานงานการประกอบเข้าที่และการติดตั้ง ส่วน Fabrication Drawing ให้รายละเอียดระดับชิ้นส่วน เช่น งานเชื่อม พิกัดความเผื่อ และการตกแต่งผิว ในภาษาญี่ปุ่น seko-zu ครอบคลุมการติดตั้งและการประกอบเข้าที่ที่หน้างาน และบางแบบมีทั้งสองอย่าง จึงควรตกลงเนื้อหาที่ต้องมีของแต่ละแผ่น
Approval Drawing มีตราอนุมัติแล้ว เริ่มผลิตได้เลยหรือไม่
ไม่ได้อัตโนมัติ ต้องดูรหัสส่งคืน เงื่อนไขที่แนบ และคอมเมนต์ที่ค้างอยู่ และอาจเป็นการส่งคืนแบบมีเงื่อนไขหรืออนุญาตบางส่วน ให้แจ้งโรงงานผลิตให้ชัดว่าใช้เลขที่แบบ revision และขอบเขตงานใดได้
ใช้ขนาดใน Layout Drawing ผลิตได้เลยหรือไม่
ไม่ได้ ถ้าแบบมีค่าประมาณหรือค่าที่ยังไม่ยืนยัน ให้รับจุดเชื่อมต่อที่ตกลงกับฝั่งที่มาประกอบมาใช้ แล้วกำหนดจุดอ้างอิงการผลิต พิกัดความเผื่อ วัสดุ และเงื่อนไขการต่อ จากนั้นจึงออกแบบสำหรับผลิต
มีโมเดล 3D แล้ว ไม่ต้องมี Fabrication Drawing ใช่หรือไม่
ขึ้นกับว่าโมเดลมีข้อมูลอะไร และโรงงานผลิตรับข้อมูลแบบไหนได้ รูปร่างอย่างเดียวอาจไม่บอกพิกัดความเผื่อหรือเงื่อนไขของรู จึงใช้แบบหรือหมายเหตุประกอบ เพื่อให้เงื่อนไขที่ใช้ชัดเจน
ถ้าขนาดใน As-built ไม่ตรงกับ Fabrication Drawing ต้องทำอย่างไร
ให้เทียบบันทึกการอนุมัติการเปลี่ยนแปลงกับเครื่องจริง เพื่อดูว่าความต่างเป็นการเปลี่ยนที่ตั้งใจ หรือเป็นการแก้ที่ตกหล่น ความต่างที่เห็นหน้างานไม่ได้ทำให้การเปลี่ยนนั้นถูกต้องเอง ให้ตามหาบันทึกการตกลงและบันทึกการตรวจสอบก่อนปรับ As-built
แหล่งอ้างอิง
- Shop Drawing เทียบ Fabrication Drawing: Strand, "Shop Drawings vs. Fabrication Drawings"
- เนื้อหา GA Drawing: Project Materials, "What Is a General Arrangement Drawing"
- การใช้ IFC และ AFC, revision ที่ถูกแทนที่, การยืนยันสถานะเป็นลายลักษณ์อักษร: Procore, "IFC Drawings"
- AFC เป็นชุดที่อนุมัติแยกต่างหาก: Bluent, engineering blog on IFC and AFC drawings
- ผลการตรวจแบบและรหัสที่ไม่สอดคล้องกัน: Kissflow, "Vendor Drawing Approval"
- AIA A201 และการอนุมัติ submittal: Lorman, "AIA 201 Document: Submission of Shop Drawings"; LBCC Law, "Submittal Review"
- Plant North: Wermac, piping coordination; CR4 forum, "Plant North vs True North"
- Worst case และ RSS: Wevolver, "Tolerance Stack-up Analysis"
- ASME Y14.5-2018: ASME, Y14.5 Dimensioning and Tolerancing
- ISO 1101:2017: ISO, ISO 1101:2017
- JIS B 0021:1998: SAI Global, JIS B 0021:1998 listing
- เอกสารที่ขอให้ผู้ว่าจ้างยอมรับ (shodaku tosho) ในงานเครื่องกลภาครัฐของญี่ปุ่น: MLIT, Common Specifications for Machinery Work, draft (ภาษาญี่ปุ่น)
- เอกสารส่งมอบงานเสร็จในงานเครื่องกลภาครัฐของญี่ปุ่น: MLIT, guideline for machinery work completion documents, draft (ภาษาญี่ปุ่น)
บทความต้นฉบับภาษาญี่ปุ่นคู่มือนี้เรียบเรียงจากบทความของ MONOSCOPE ที่เขียนสำหรับผู้อ่านในญี่ปุ่น: 製作図とは?計画図・承認図との違いと図面の流れ・検図の実例
เกี่ยวกับบรรณาธิการ
 บรรณาธิการ MONOSCOPEFOUNDER & EDITOR
ทำงานกับผู้ผลิตอุปกรณ์โรงงานและบริษัทวิศวกรรมโรงงานราว 10 ปี ดูแลการเสนอ ออกแบบ และทดสอบเดินเครื่องอุปกรณ์ ก่อนผันตัวมาทำการตลาดออนไลน์ ปัจจุบันเป็นที่ปรึกษาเว็บไซต์ให้ผู้ผลิตแบบ B2B ช่วยให้บริษัทอธิบายผลิตภัณฑ์และเทคโนโลยีของตนได้ชัดเจน ถือใบอนุญาตระดับชาติของญี่ปุ่นด้านผู้จัดการพลังงาน (Energy Manager) และวิศวกรไฟฟ้าหัวหน้าระดับ 3
ดูแลบล็อกด้านวิศวกรรมตั้งแต่ปี 2017 (กว่า 500 บทความ) และช่อง YouTube ภาษาญี่ปุ่นที่มีผู้ติดตามราว 20,000 คน คู่มือทุกเรื่องเขียนจากมุมมองหน้างานในญี่ปุ่น และตรวจสอบกับมาตรฐานที่อ้างอิง