Poka-yoke: ejemplos y tipos en plantas japonesas
Un cliente japonés le regresa su reporte 8D con un solo comentario: "¿Qué poka-yoke agregaron?". O usted recibe una línea transferida desde una planta en Japón y encuentra pernos asimétricos en los fixtures, una charola pequeña de piezas en cada estación y un torquímetro conectado a un contador. Las dos situaciones apuntan a la misma idea.
Un poka-yoke es un mecanismo a prueba de errores que se integra al fixture (dispositivo de sujeción), al equipo o al método de trabajo. Su objetivo es que un error involuntario no pueda ocurrir o se detecte en ese mismo momento, sin depender de que el operador "ponga más atención".
Esta guía explica qué significa poka-yoke en las plantas japonesas, en qué se diferencia de los conceptos a prueba de fallas y de los interbloqueos de seguridad, y tres formas comunes de clasificar los tipos de poka-yoke. Después revisa ejemplos en manufactura por tipo de error, opciones con sensores y visión, un método de cinco pasos y las cuatro razones por las que un poka-yoke deja de funcionar. Al final encontrará listas de verificación para trabajar con un cliente o una planta matriz japonesa.
Una aclaración sobre los ejemplos: los casos documentados citan su fuente. Los ejemplos por tipo de error son ilustrativos y no provienen de una planta en particular.
Contenido
- ¿Qué es un poka-yoke?
- Poka-yoke, foolproof, fail-safe e interbloqueo de seguridad
- De dónde viene el nombre
- Tipos de poka-yoke: tres formas de clasificarlos
- Ejemplos de poka-yoke en manufactura
- Poka-yoke con sensores, visión y verificación digital
- Cómo construir un poka-yoke en 5 pasos
- 4 razones por las que un poka-yoke deja de funcionar
- Un poka-yoke no es un interbloqueo de seguridad de máquina
- Lista de verificación: cómo trabajar el poka-yoke con un cliente o una planta matriz japonesa
- Alcance de esta guía
- Preguntas frecuentes
- Fuentes
¿Qué es un poka-yoke?
Poka-yoke une dos palabras japonesas: poka (un error por descuido) y yoke (de yokeru, evitar). Se refiere a un dispositivo o método integrado al proceso, al equipo o al dispositivo de sujeción y posicionamiento de la pieza (fixture; en japonés jigu) para evitar errores simples.
En su página en japonés sobre el Sistema de Producción Toyota, Toyota lo describe como un mecanismo ligado a las herramientas de ensamble. Este revisa automáticamente problemas como piezas sin apretar y, si encuentra uno, lo avisa con una lámpara para que no se produzcan defectos.
Toyota presenta el poka-yoke junto con el jidoka, el principio de detenerse cuando ocurre una anomalía para que el defecto nunca pase al siguiente proceso.
Lo importante es hacia dónde se dirige la corrección. Takeshi Nakajo, de la Universidad Chuo, investigador de este tema en el campo de la gestión de calidad, llama a la misma idea "error-proofing" (a prueba de errores): en lugar de obligar a la persona a adaptarse al método de trabajo, se mejora el método para que se adapte a la persona.
Su material de clase señala tres ideas equivocadas sobre el error humano: que se evita con atención, con educación y capacitación, o con inspecciones y doble verificación hechas por personas. Desde su punto de vista, el nivel de alerta de una persona varía de forma natural, y el error aparece cuando esa variación coincide con un método de trabajo deficiente.
La medida correcta también depende de si el error fue involuntario o si la persona conocía el procedimiento y no lo siguió.
Poka-yoke, foolproof, fail-safe e interbloqueo de seguridad
En Japón, poka-yoke se usa como un término muy cercano a "foolproof" (diseño a prueba de errores humanos; a veces traducido como "a prueba de tontos"). La norma japonesa de términos de confiabilidad JIS Z 8115:2019 define foolproof como la propiedad de un sistema de mantener su confiabilidad y seguridad aunque las personas actúen de forma inapropiada o cometan errores.
El término con el que más se confunde es fail-safe (a prueba de fallas del equipo), que la misma norma define como la propiedad de un sistema de mantenerse seguro cuando falla. El foolproof atiende los errores de las personas; el fail-safe atiende las fallas del equipo. Un conector que no entra al revés es foolproof; un diseño que se detiene en estado seguro cuando se pierde la señal es fail-safe.
Foolproof es un término amplio que se aplica tanto al diseño del producto como al del equipo. En piso, "poka-yoke" suele referirse a la parte que ataca los errores del operador en manufactura y que se construye como mejora del propio piso. Tener clara esa diferencia evita confusiones.
La diferencia está en contra qué actúa cada uno y qué protege.
Las definiciones de foolproof y fail-safe se basan en JIS Z 8115:2019. Los interbloqueos de seguridad se tratan más adelante en este artículo.
La siguiente tabla compara los cuatro términos por lo que atacan, lo que protegen y la referencia en que se apoyan.
| Aspecto | Poka-yoke | Foolproof | Fail-safe | Interbloqueo de seguridad |
|---|---|---|---|---|
| Actúa contra | Errores del operador en producción | Error humano en general | Falla del equipo o de un componente | Personas que alcanzan zonas peligrosas |
| Protege | La calidad del producto | Confiabilidad y seguridad | La seguridad en caso de falla | El cuerpo del operador |
| Ejemplo típico | Fixture que rechaza una pieza mal orientada | Conector que no entra al revés | Diseño que se detiene si se pierde la señal | Dispositivo que detiene la máquina al abrir la guarda |
| Referencia principal | Clasificación de Shigeo Shingo | JIS Z 8115 | JIS Z 8115 | ISO 14119:2024, JIS B 9710:2019 |
| Quién lo construye | Mejora en piso | Diseñadores de producto o de equipo | Diseñadores de producto o de equipo | Ingenieros con conocimientos de seguridad de máquinas |
De dónde viene el nombre
Quien sistematizó y difundió el poka-yoke fue Shigeo Shingo, consultor en mejora de la producción. Publicó el enfoque en Japón en un libro de 1985 editado por la Japan Management Association. La traducción al inglés, Zero Quality Control: Source Inspection and the Poka-Yoke System (Productivity Press, 1986), es la razón por la que el término poka-yoke también se usa fuera de Japón.
La editorial resume el mensaje del libro como la combinación de inspección en la fuente y dispositivos poka-yoke para llegar a cero defectos. En vez de inspeccionar el producto terminado y separar lo malo, se detiene el error que causa el defecto en el lugar donde ocurre.
En la edición en inglés, Shingo cuenta que al principio usaba el término baka-yoke ("a prueba de tontos"). Hacia 1963, una trabajadora de Arakawa Auto Body se molestó al escuchar por qué se había instalado un dispositivo nuevo y preguntó si de verdad había sido tan tonta. Ese episodio lo llevó al nombre poka-yoke.
Hoy poka-yoke es el término estándar. Quizá todavía vea baka-yoke en documentos antiguos, pero evítelo en los suyos.
La idea en sí es más antigua. Según la historia de 75 años de Toyota, el telar automático de 1925 tenía una caja de lanzaderas de reserva (un contenedor para las lanzaderas de repuesto, la pieza que lleva el hilo de trama). Si el operador no metía la lanzadera en la posición correcta, no entraba. Toyota describe este mecanismo como un dispositivo que podría considerarse el origen del poka-yoke.
Tipos de poka-yoke: tres formas de clasificarlos
Las clasificaciones del poka-yoke varían según la fuente y la empresa. Aquí se presentan tres de las más citadas. Ninguna es la única correcta; úselas para ver los errores de su propio proceso desde distintos ángulos.
Detener o avisar: método de control y método de advertencia
La primera clasificación, tomada del libro de Shingo, se basa en lo que pasa una vez que se detecta el error.
- Método de control (kisei-shiki): el trabajo o el equipo no puede continuar. La pieza no entra en el fixture o el siguiente proceso no arranca.
- Método de advertencia (chui-shiki): una chicharra o una lámpara avisa al operador, y él decide si detiene el trabajo.
El método de control es más confiable. Con el de advertencia, la gente se acostumbra a la chicharra o no la escucha en un área ruidosa. Aun así, el método de advertencia es la opción práctica en trabajo manual donde es difícil agregar un mecanismo de paro, o en procesos donde detenerse a la mitad generaría un defecto.
Cómo se detecta el error: método de contacto, de valor fijo y de pasos de movimiento
La segunda clasificación, también del libro de Shingo, se basa en cómo se detecta el error. La figura resume los tres métodos.
Se diferencian por la pista que usan para encontrar el error.
Clasificación de Shigeo Shingo, Zero Quality Control (capítulo 6 de la edición en inglés). Es una de las formas comunes de clasificar el poka-yoke.
Shingo describe el método de contacto como la detección de formas o tamaños anormales según si el producto hace contacto con un dispositivo de detección. Eso incluye pernos y guías del fixture, así como detectores como los interruptores de límite (limit switch). Los sensores sin contacto que revisan forma o tamaño a veces también se agrupan aquí, porque igualmente observan una característica física del producto.
En la práctica, un poka-yoke combina las dos clasificaciones. Contar los aprietes y bloquear el siguiente paso hasta completar la cuenta es "valor fijo × control". Contar y solo encender una lámpara es "valor fijo × advertencia".
Dónde actúa: prevenir la ocurrencia o evitar que se propague
La tercera clasificación se basa en el punto de la cadena de eventos donde se interviene. En 1984, Takeshi Nakajo y Hitoshi Kume publicaron un artículo en Quality, la revista de la Sociedad Japonesa de Control de Calidad (JSQC). A partir de unos 700 ejemplos a prueba de errores reunidos en líneas de ensamble de productos mecánicos, obtuvieron cinco principios.
Los cinco principios forman dos grupos. Tres evitan que el error ocurra (eliminación, sustitución y facilitación) y dos evitan que un error ya ocurrido se propague (detección y mitigación). Esto se parece a la distinción que se hace en piso entre "prevenir la ocurrencia" y "prevenir el escape".
Unas medidas impiden que el error ocurra; otras evitan que un error se propague.
Los cinco principios de Nakajo y Kume, "A Study on Fool-Proofing for Work" (Quality, vol. 14, núm. 2, 1984). El resumen en inglés del artículo usa "substitution" y "relaxation of effects" para sustitución y mitigación. Las descripciones siguen un documento de la Oficina de Agua de la Ciudad de Osaka.
Es común pensar que poka-yoke es solo detección, como un sensor que encuentra una anomalía. El mismo marco ofrece otras opciones: usar una pieza común en lugar de variantes que se puedan confundir (eliminación), automatizar el apriete (sustitución) o identificar con colores los contenedores de piezas (facilitación).
La detección solo actúa cuando el error ya ocurrió. Considere primero los tres principios de prevención y use la detección para lo que quede. Ese orden evita que el proceso se llene de sensores.
Ejemplos de poka-yoke en manufactura

Esta sección empieza con tres ejemplos que se pueden confirmar en fuentes publicadas. Después presenta patrones típicos de poka-yoke por tipo de error, como ejemplos ilustrativos.
Ejemplos documentados
1. La caja de lanzaderas de reserva de Toyota (1925). Una lanzadera metida en la posición incorrecta no entra, así se evita operar el telar con la lanzadera mal cargada y dañarlo. Es una forma temprana de la combinación contacto × control: la propia forma rechaza el error.
2. El proceso de ensamble actual de Toyota. Según Toyota, un sistema ligado a las herramientas de ensamble revisa automáticamente si quedaron piezas sin apretar y avisa con una lámpara cuando hay un problema. La operación de la herramienta sirve para detectar la omisión, y una lámpara, es decir, un método de advertencia, la reporta.
3. Un caso fuera de la manufactura: un servicio de agua. Aunque no es de manufactura, muestra bien cómo aplicar los principios. La Oficina de Agua de la Ciudad de Osaka publicó un caso en el que un operador confundió el interruptor de velocidad de una bomba de distribución con el interruptor de apertura y cierre de su válvula de descarga, lo que provocó una interrupción momentánea del suministro. La oficina propuso una medida por cada uno de los cinco principios:
- Eliminación: poner una cubierta al interruptor para que no se pueda operar con facilidad.
- Sustitución: si el equipo falla, cambiar automáticamente a la unidad de respaldo.
- Facilitación: cambiar el interruptor de la válvula de descarga de palanca a botón, para que los dos interruptores se distingan claramente.
- Detección: hacer sonar un timbre mientras la válvula de descarga se mueve.
- Mitigación: interconectar dos zonas de distribución para que el suministro continúe.
Observe que la oficina generó una idea por principio para un solo error. En lugar de quedarse con la primera idea, proponga opciones bajo cada principio y luego compárelas. Así es más fácil encontrar una solución barata y confiable.
Ejemplos por tipo de error (ilustrativos)
La siguiente figura divide los errores de ensamble más comunes en seis tipos y asigna a cada uno un método de detección y un dispositivo. Son ejemplos ilustrativos para explicar los mecanismos, no casos de una planta específica.
El método adecuado depende de cómo ocurre el error.
Todos son ejemplos ilustrativos. El diseño real depende de la forma de la pieza, la postura de trabajo y el tiempo takt.
El método de la charola de piezas viene del libro de Shingo. En un proceso de ensamble de botones pulsadores (push buttons), el operador primero ponía en una charola pequeña el número de resortes necesario. Si al terminar quedaba un resorte en la charola, sabía que había omitido uno.
No necesita un sensor. Si crea una condición en la que "cualquier sobrante significa un error", el error se vuelve visible.
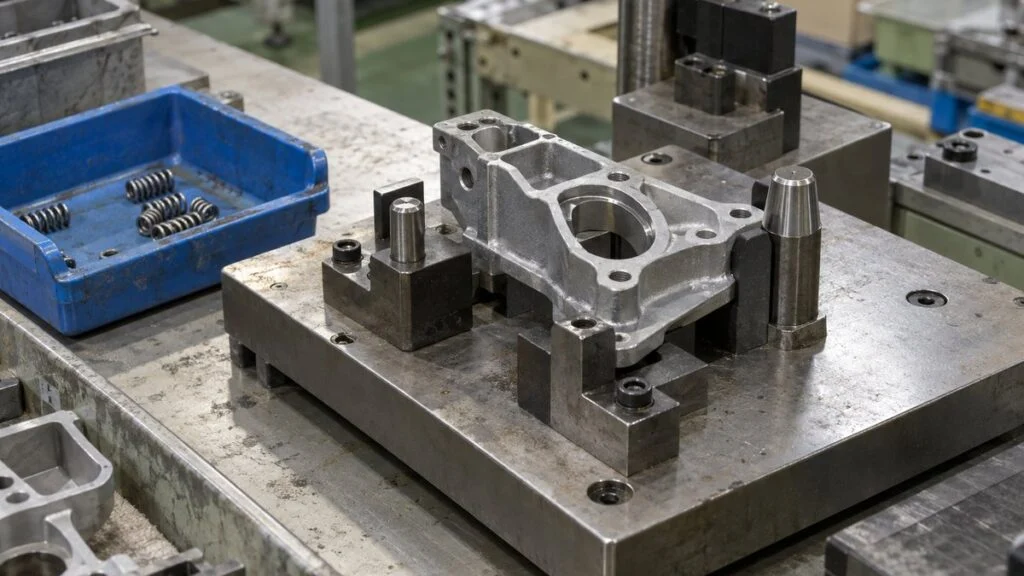
Los métodos de contacto funcionan para errores que se distinguen por la forma, como la orientación incorrecta o la pieza equivocada. Los pernos y guías del fixture no usan electricidad, así que no requieren cableado ni ajustes, y cualquiera puede revisar su estado a simple vista. Pedir al área de diseño que agregue una muesca o un barreno asimétrico a la pieza es otra opción efectiva.
Los errores que no dejan huella en la forma, como tornillos sin apretar o pasos omitidos, necesitan un dispositivo que cuente o que siga la secuencia. Ahí entran los sensores y los controles.
Poka-yoke con sensores, visión y verificación digital

Para errores que la forma no revela, o para revisiones con demasiados puntos para el ojo humano, las plantas usan sensores, procesamiento de imagen y comparación de datos. Estas son tres formas de usarlos como poka-yoke.
Contar los aprietes
Un torquímetro que envía una señal es una solución común para los tornillos olvidados. Los torquímetros poka-yoke de Tohnichi envían una señal de contacto desde un interruptor de límite cuando se alcanza el torque establecido.
Según Tohnichi, al combinar esa señal con un contador que se vende por separado se obtiene un sistema poka-yoke, y al llevarla a un PLC (controlador lógico programable) se puede armar una verificación de apriete enlazada con la línea. Si el producto no puede avanzar hasta que se aprieta el número establecido de tornillos, tiene un poka-yoke de valor fijo × control.
Cuide una debilidad: un sistema que solo cuenta puede registrar como dos aprietes el mismo tornillo apretado dos veces. Tohnichi también ofrece un modelo con detección de doble apriete que muestra NG cuando se vuelve a apretar un tornillo ya apretado. Antes de instalar un sistema de conteo, haga una lista de las condiciones en las que la cuenta podría salir mal.
Verificar presencia y orientación con visión
Cuando se necesita confirmar varias piezas y su orientación al mismo tiempo, las plantas usan sensores de visión. Keyence presenta una aplicación en la que un sensor de visión verifica que varios tornillos estén bien instalados en el ensamble del volante de un automóvil.
Según Keyence, hacer lo mismo con sensores fotoeléctricos requeriría un sensor por tornillo, y un ligero desalineamiento podría causar detecciones falsas. Un solo sensor de visión, en cambio, puede revisar varios puntos a la vez.
Keyence también menciona aplicaciones de empaque en alimentos y otras industrias: sobres faltantes en sopas instantáneas de vaso, popotes faltantes, cara y revés de bolsas, y si la fecha de consumo preferente está impresa. Si necesita detectar defectos más difíciles de definir, como rayas o manchas, ya está entrando al terreno de la inspección visual con IA.
Comparación de códigos y pick-to-light
Las piezas que se ven iguales y solo cambian de número de parte pueden ser difíciles de distinguir con fixtures o con visión. Para estas confusiones funciona bien comparar códigos de barras o códigos 2D: se escanea el código de la orden de trabajo y el de la pieza, y el siguiente paso solo se permite si coinciden.
Keyence describe aplicaciones de logística como controlar las entradas con códigos de barras o 2D para evitar que las piezas se coloquen en el rack equivocado, y comparar artículos con terminales portátiles durante la recepción, el embarque y la inspección. La misma idea se aplica al surtido de piezas y a los cambios de modelo dentro de la planta.
El surtido digital (pick-to-light) también evita errores al tomar piezas. Como lo describe Aioi Systems, el operador va a la ubicación donde está encendida la lámpara del indicador y toma la cantidad que muestra. El juicio de leer una lista, buscar y contar se reemplaza por lo que muestra el indicador, lo que corresponde a sustitución y facilitación dentro de los cinco principios.
La figura siguiente compara qué observa cada opción y en qué casos conviene.
Cada opción observa algo distinto, así que cada una detecta errores distintos.
Las precauciones resumen tendencias generales y varían según el modelo y las condiciones de instalación.
Hoy existen servicios que usan cámaras para analizar los movimientos de las manos y de la herramienta del operador, y avisan cuando se omite un paso o se altera el orden. Buscan lograr un poka-yoke de pasos de movimiento mediante análisis de video.
Antes de comprar equipo, revise siempre si un fixture o un cambio en el acomodo de piezas resolvería el problema. Los sensores y las cámaras traen trabajo extra: atender las detecciones falsas y revisarlos todos los días. No agregue electrónica para detectar un error que la forma de un fixture puede prevenir.
Cómo construir un poka-yoke en 5 pasos

Si agrega fixtures conforme se le ocurren ideas, termina con más dispositivos de los que puede administrar. Es más rápido acotar primero el objetivo y después seguir estos cinco pasos.
Acote el objetivo, pruebe barato y luego intégrelo al estándar.
Adaptado a manufactura a partir del flujo a prueba de errores de la Oficina de Agua de la Ciudad de Osaka (definir el error → analizar factores de fondo → generar opciones → evaluar y seleccionar).
Paso 1: Elija un solo error
Empiece por decidir qué error va a prevenir. Reúna los registros de defectos en proceso, las quejas de clientes y los reportes de cuasi accidentes (hiyari-hatto), y elija los errores más frecuentes o los que causarían más daño si escaparan.
Un diagrama de Pareto, una de las siete herramientas de calidad, ayuda a ordenarlos. Acote el objetivo a un solo movimiento, como "soporte instalado con izquierda y derecha invertidas", en lugar de una categoría amplia como "errores de ensamble".
Los productos y procesos nuevos todavía no tienen historial de defectos. En ese caso, tome como candidatos los modos de falla de su AMEF de proceso (PFMEA) que se originan en el trabajo de las personas.
Paso 2: Ubique el momento en que ocurre el error
Después, observe el trabajo en piso. ¿Qué movimiento falla y qué se ve diferente justo después del error? Si el error ocurre al tomar la pieza, al orientarla o al apretarla, eso define dónde va el dispositivo.
Al mismo tiempo, haga una lista de cómo se diferencia un producto mal hecho de uno bueno: otra forma, otro peso, una pieza sobrante. Esas diferencias se convierten en sus pistas de detección. Si no encuentra ninguna, tendrá que pedir que se agregue una marca al producto o a la pieza.
Paso 3: Elija el método
Recorra los cinco principios empezando por la eliminación. ¿Puede usar una pieza común en lugar de variantes para que no haya confusión? ¿Puede automatizar el paso? ¿El color o el acomodo pueden hacer menos probable el error? Lo que quede, atrápelo con detección.
Para la detección, decida si conviene un método de contacto, de valor fijo o de pasos de movimiento, y si debe detener o avisar. Use el método de control como regla para los errores con consecuencias graves si escapan. Si se queda con un método de advertencia, defina también qué debe hacer la persona que recibe el aviso.
Paso 4: Construya barato y pruebe
No mande hacer el fixture definitivo de inmediato. Construya una versión provisional con cartón, lámina de plástico o materiales que tenga a la mano, y pruébela en el trabajo real. Revise tres cosas:
- Cuando comete el error a propósito, ¿detiene (o avisa) siempre?
- Cuando el trabajo se hace bien, ¿evita detenerse por error?
- ¿El trabajo se volvió más difícil o más lento?
El tercer punto es fácil de pasar por alto. Tarde o temprano, los operadores dejan de usar un dispositivo que les estorba. Pida a los propios operadores que lo prueben en esta etapa e incorpore sus comentarios.
Paso 5: Intégrelo a las revisiones diarias y a los estándares
Si se deja solo después de instalarlo, un poka-yoke deja de funcionar poco a poco por desgaste o falla. Defina una revisión de arranque de turno para confirmar que funciona.
Registre qué error previene cada dispositivo en el estándar de trabajo y en los documentos de control del proceso, como la tabla de control de proceso QC (QC kotei-hyo) o el plan de control. Si su planta trabaja bajo IATF 16949, revise también la cláusula 10.2.4 (error-proofing), que trata cómo documentar y probar los dispositivos a prueba de errores; confirme con la norma qué debe quedar en el AMEF y en el plan de control.
Conforme aumenta el número de dispositivos, lleve un registro con ubicación, error objetivo, método de revisión y responsable. El objetivo es saber rápido qué dispositivos poka-yoke se ven afectados cuando se agrega un número de parte o se modifica un equipo.
4 razones por las que un poka-yoke deja de funcionar
Cuando el mismo defecto regresa después de instalar un poka-yoke, muchas veces la causa no es el dispositivo, sino cómo se maneja después. Nuestro equipo editorial agrupó los problemas más comunes en cuatro.
Lo que pasa después de la instalación marca la diferencia.
Ejemplos comunes agrupados por el equipo editorial de MONOSCOPE.
Retirado o puenteado
Los operadores pueden dejar de usar un poka-yoke porque el fixture les estorba o porque escanear toma tanto tiempo que no alcanzan el takt. Si lo trata como un problema de disciplina, volverá a pasar.
Primero pregunte a los operadores por qué es difícil de usar y corrija el dispositivo. Después establezca una regla: retirar un poka-yoke o cambiar sus ajustes es un cambio que requiere la aprobación del líder de grupo o del área de calidad.
Los dispositivos de seguridad que protegen a los operadores son otro asunto. Retirarlos o anularlos está restringido por ley, como se explica más adelante.
El dispositivo está dañado
Un cable de sensor roto, un perno desgastado o la lente sucia de un sensor de visión pueden dejar de detectar. Lo engañoso es que la producción sigue corriendo normal aunque el dispositivo esté dañado, así que nadie lo nota.
La solución es verificar su funcionamiento con regularidad. Un método es tener una pieza de prueba defectuosa a propósito y pasarla al arranque del turno para confirmar que el dispositivo la detiene. Pinte la pieza de prueba de un color y asígnele un lugar fijo para que nunca se mezcle con el producto.
Demasiados paros falsos
Si las piezas buenas provocan paros una y otra vez, los operadores empiezan a restablecer y dejar pasar la pieza cada vez. Con el tiempo, restablecen la línea de la misma manera cuando la detiene un defecto real.
Las detecciones falsas vienen de los umbrales configurados, del desalineamiento de la pieza y de causas similares. Registre también las detecciones falsas, e investíguelas y corríjalas igual que los defectos.
Costumbre a las alarmas
Si una chicharra o una lámpara se activa seguido, termina formando parte del ruido de fondo. Para los errores con consecuencias graves si escapan, cambie a un método de control siempre que sea posible.
Además, no se quede en la detección. Si el mismo poka-yoke se activa una y otra vez, aguas arriba sigue habiendo una causa que favorece el error. Revise con qué frecuencia se activa y regrese a la prevención. Herramientas de causa raíz como el análisis de los porqués y el reporte 8D ayudan a rastrear esa causa.
Un poka-yoke no es un interbloqueo de seguridad de máquina
Algunas explicaciones de poka-yoke incluyen ejemplos como una máquina que solo opera cuando se presionan los dos botones con ambas manos. La lógica es parecida, pero se trata de dispositivos de seguridad que protegen el cuerpo del operador, y deben manejarse por separado de los poka-yoke orientados a la calidad.
Los dispositivos de interbloqueo que trabajan con una guarda para impedir funciones peligrosas de la máquina tienen su propia norma de diseño y selección: ISO 14119 a nivel internacional, y en Japón JIS B 9710:2019, que corresponde a la edición 2013 de ISO 14119. Además de los tipos de dispositivos, estas normas cubren medidas para reducir al mínimo la posibilidad de anularlos. ISO 14119 se revisó en 2024, así que consulte la edición vigente al diseñar.
La ley japonesa también lo regula. El artículo 28 del Reglamento de Seguridad y Salud Industrial de Japón obliga al empleador a inspeccionar y mantener los dispositivos de seguridad para que sigan siendo efectivos, y el artículo 29 obliga a los trabajadores a no retirarlos ni anular su función.
En México aplica la NOM-004-STPS-1999, sobre sistemas de protección y dispositivos de seguridad en maquinaria y equipo. Entre otras cosas, pide que los dispositivos de seguridad estén integrados a la maquinaria y que una falla en el sistema no impida el funcionamiento del propio dispositivo (numeral 8.2.3), y obliga a los trabajadores a reportar al patrón cuando los dispositivos estén deteriorados, fuera de funcionamiento o bloqueados (numeral 6.3). Se publicó un proyecto de actualización (PROY-NOM-004-STPS-2020), así que verifique la versión vigente antes de aplicarla; en otros países de Latinoamérica aplica su propia regulación.
Por eso, los dispositivos relacionados con la seguridad los diseña el fabricante del equipo o ingenieros con conocimientos de seguridad de máquinas, con base en el análisis de riesgos y en las normas de seguridad de maquinaria. Un poka-yoke hecho en piso no los sustituye.
Cuide también las palabras. La literatura de algunos proveedores llama "interlock" a un sistema que enlaza las señales de la herramienta con la línea y bloquea el siguiente paso hasta terminar el apriete. Eso es un enclavamiento de calidad entre pasos del proceso, y su propósito es distinto al de un dispositivo de interbloqueo de seguridad de máquina.
Lista de verificación: cómo trabajar el poka-yoke con un cliente o una planta matriz japonesa
Las preguntas sobre poka-yoke pueden aparecer en reportes de acción correctiva, auditorías a proveedores y transferencias de línea. Empiece por elegir un error reciente y revisar en piso dónde aparece como una diferencia visible en el producto. Después use estas listas para prepararse.
Antes de proponer un poka-yoke
- ¿El objetivo está acotado a un error en un movimiento, y no a "errores de ensamble" en general?
- ¿Consideró eliminación, sustitución y facilitación antes de la detección?
- ¿Es un método de control? Si es de advertencia, ¿está definida la respuesta al aviso?
- ¿Lo probó cometiendo el error a propósito, y con el trabajo bien hecho para confirmar que no hay paros falsos?
- ¿Los operadores lo probaron y el tiempo de ciclo se mantuvo dentro del takt?
- ¿Hay una revisión de arranque de turno con una pieza de prueba identificada?
- ¿Está escrito en el estándar de trabajo y en la tabla de control de proceso QC o el plan de control?
- ¿Retirarlo o cambiar sus ajustes requiere aprobación?
- ¿Está claramente separado de cualquier interbloqueo de seguridad de máquina?
Preguntas para la planta en Japón cuando recibe una línea transferida
- ¿Qué error previene cada poka-yoke de esta línea? ¿Existe un registro de poka-yoke?
- ¿Qué dispositivos detienen el proceso (control) y cuáles solo avisan?
- ¿Cómo y cada cuánto se revisa cada dispositivo? ¿Las piezas de prueba vienen incluidas en la transferencia?
- ¿Qué dispositivos dependen de la lógica del PLC o de ajustes del contador, y quién puede cambiarlos?
- ¿Cuáles son poka-yoke de calidad y cuáles son dispositivos de seguridad de máquina?
- ¿Qué defectos pasados llevaron a agregar cada dispositivo?
Plantilla: registro de poka-yoke
Las filas siguientes son ejemplos ficticios que muestran cómo llenar el registro.
| Núm. | Estación | Error objetivo | Método | Detiene / avisa | Método y frecuencia de revisión | Responsable |
|---|---|---|---|---|---|---|
| PY-01 | Estación 3 (soporte) | Soporte instalado al revés | Contacto (perno asimétrico) | Detiene | Intentar asentar la pieza al revés y revisar el desgaste del perno, arranque de turno | Líder de grupo |
| PY-02 | Estación 5 (tapa) | Tornillo faltante (4 por unidad) | Valor fijo (torquímetro con señal + contador) | Detiene | En una pieza de prueba roja, apretar solo 3 de 4 tornillos y confirmar que no se libera, arranque de turno | Ingeniería de manufactura |
| PY-03 | Área de kitting | Pieza equivocada al surtir | Pasos de movimiento (pick-to-light con sensor de mano) | Avisa | Meter la mano a propósito en el contenedor equivocado y confirmar la alarma, semanal | Líder de logística |
Alcance de esta guía
- Las clasificaciones y la terminología del poka-yoke varían según la empresa y la fuente. Su cliente japonés puede usar otros nombres para las mismas ideas.
- Los ejemplos por tipo de error y las filas del registro son ilustrativos, no datos de una planta específica.
- Las funciones de productos mencionadas (torquímetros, sensores de visión, pick-to-light) se describen como las presentan sus fabricantes. Confirme las especificaciones vigentes con el fabricante antes de elegir un equipo.
- Esta guía no cubre el diseño de dispositivos de seguridad de máquina. Siga las normas aplicables y la regulación local, y consulte a especialistas calificados.
Preguntas frecuentes
¿Qué significa poka-yoke en español?
Poka-yoke significa "a prueba de errores", y en las plantas de habla hispana se usa la palabra japonesa tal cual. Se difundió después de que en 1986 se publicó la edición en inglés del libro de Shigeo Shingo. Un término relacionado es foolproof, un concepto más amplio que también abarca el diseño de producto y de equipo.
¿Todavía se puede decir "baka-yoke"?
Mejor evítelo. Hoy el término estándar es poka-yoke, y el propio Shingo, en la edición en inglés de su libro, cuenta el caso de una trabajadora a quien le molestó el nombre anterior.
¿Se necesitan sensores para hacer un poka-yoke?
No. Los pernos y guías del fixture funcionan bien para errores que se distinguen por la forma, como la orientación incorrecta o la pieza equivocada. También puede crear una condición en la que cualquier sobrante signifique un error, como al separar las piezas en una charola pequeña para que una pieza sobrante revele una omisión.
¿Un poka-yoke debe detener el proceso o solo avisar?
Use un método de control, que detiene el trabajo o el equipo, para los errores con consecuencias graves si escapan. Un método de advertencia puede ser práctico en trabajo manual donde es difícil agregar un mecanismo de paro, pero entonces defina qué debe hacer la persona que recibe el aviso.
¿Cada cuánto hay que revisar los dispositivos poka-yoke?
La práctica básica es confirmar que funcionan al arranque de cada turno, por ejemplo pasando una pieza de prueba defectuosa a propósito para ver que el dispositivo la detiene. Pinte la pieza de prueba de un color y guárdela en un lugar fijo para que nunca se mezcle con el producto.
Fuentes
- Poka-yoke y jidoka en Toyota: Toyota Motor Corporation, explicación del Sistema de Producción Toyota (en japonés)
- Caja de lanzaderas de reserva (1925): Historia de 75 años de Toyota, parte 1, capítulo 1, sección 3, punto 2 (en japonés)
- Definiciones de foolproof y fail-safe: Japanese Standards Association, JIS Z 8115:2019, glosario de términos de confiabilidad (en japonés); redacción de las definiciones verificada en una página que reproduce la norma (en japonés)
- Libro de Shingo: registro de la Biblioteca Nacional de la Dieta de la edición japonesa de 1985; Routledge, "Zero Quality Control: Source Inspection and the Poka-Yoke System"
- Métodos de control y advertencia, de contacto, valor fijo y pasos de movimiento, baka-yoke y el ejemplo de la charola: Shigeo Shingo, "Zero Quality Control" (Productivity Press, 1986), capítulos 4 y 6; Lean Blog, "Poka-Yoke and Shigeo Shingo"; ITmedia, glosario de TI "Poka-yoke" (en japonés)
- Cinco principios a prueba de errores: Takeshi Nakajo y Hitoshi Kume, "A Study on Fool-Proofing for Work: Principles of Fool-Proofing", Quality, vol. 14, núm. 2 (1984)
- Error-proofing y las tres ideas equivocadas: Takeshi Nakajo, Universidad Chuo, "Error-proofing en el cuidado de la salud" (en japonés)
- Aplicación de los cinco principios y flujo a prueba de errores: Oficina de Agua de la Ciudad de Osaka, prevención del error humano mediante error-proofing (en japonés)
- Torquímetros poka-yoke: Tohnichi, torquímetros poka-yoke (en japonés); Tohnichi, CSPFHW con detección de doble apriete (en japonés)
- Aplicaciones de sensores de visión: Keyence, verificación del ensamble del volante (en japonés); Keyence, aplicaciones en alimentos, farmacéutica y cosméticos (en japonés)
- Comparación de códigos: Keyence, prevención de errores en logística (en japonés)
- Surtido digital: Aioi Systems, digital picking (en japonés)
- Detección de trabajo omitido con cámaras: Canon Marketing Japan, "¿Qué es el poka-yoke?" (en japonés)
- Normas de dispositivos de interbloqueo: ISO 14119:2024; Japanese Standards Association, JIS B 9710:2019 (en japonés); IDEC, resumen de ISO 14119:2013 (en japonés)
- Mantenimiento de dispositivos de seguridad en Japón: e-Gov, Reglamento de Seguridad y Salud Industrial, artículos 28 y 29 (en japonés)
- Dispositivos de seguridad en México: STPS, NOM-004-STPS-1999, Sistemas de protección y dispositivos de seguridad en la maquinaria y equipo que se utilice en los centros de trabajo (DOF, 31 de mayo de 1999)
Artículo original en japonésEsta guía se basa en un artículo de MONOSCOPE escrito para lectores en Japón: ポカヨケの種類と事例|作業ミスを仕組みで防ぐ考え方と作り方
Acerca del editor
 Editor de MONOSCOPEFOUNDER & EDITOR
Trabajó unos diez años en un fabricante de equipos para plantas y en una empresa de ingeniería de plantas, a cargo de propuestas, diseño y puesta en marcha de equipos, y luego se pasó al marketing digital. Hoy es consultor web para fabricantes B2B y los ayuda a explicar sus productos y su tecnología. Cuenta con licencias nacionales de Japón como Energy Manager e Ingeniero Eléctrico Jefe de Tercera Clase.
Escribe un blog de ingeniería desde 2017 (más de 500 artículos) y tiene un canal de YouTube en japonés con unos 20,000 suscriptores. Cada guía se escribe desde el punto de vista de la planta japonesa y se verifica con las normas citadas.