Poka-yoke: exemplos, tipos e como aplicar na fábrica
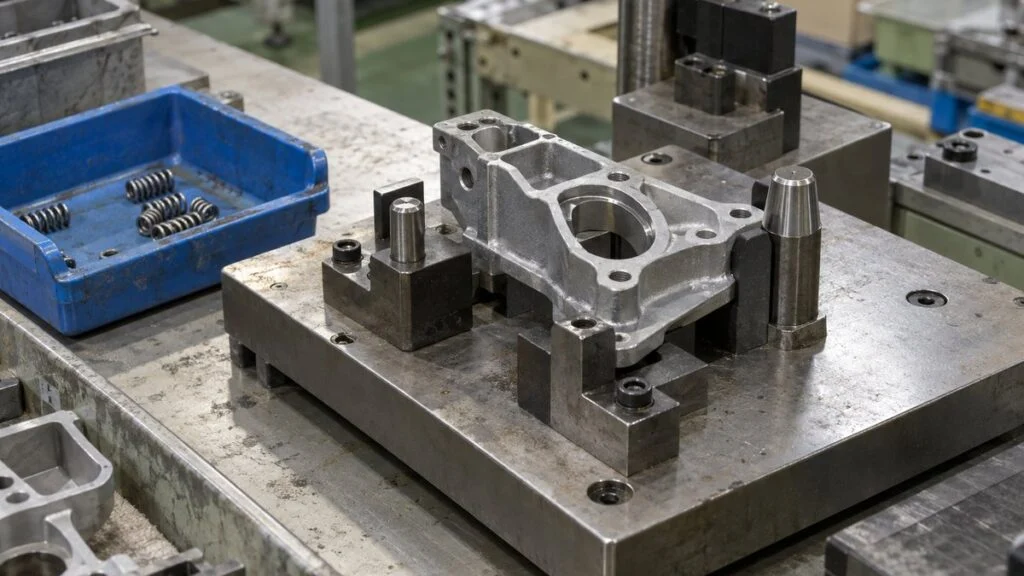
O cliente japonês devolve o seu relatório 8D com um único comentário: "Qual poka-yoke vocês colocaram?". Ou então a sua planta recebe uma linha transferida do Japão e você encontra pinos assimétricos nos dispositivos, um pratinho de peças em cada posto e um torquímetro ligado a um contador. As duas situações pedem a mesma ideia: o poka-yoke.
Poka-yoke é colocar a prevenção do erro dentro do dispositivo, do equipamento ou do método de trabalho. Assim, o erro por descuido não acontece ou é percebido na hora, sem depender de o operador "prestar mais atenção".
Este guia explica o que o poka-yoke significa nas fábricas japonesas e como ele se diferencia de foolproof, fail-safe e intertravamento de segurança. Depois mostra três formas comuns de classificar os tipos de poka-yoke, exemplos organizados por tipo de erro, o uso de sensores e visão, um método de cinco passos, os quatro motivos que fazem um poka-yoke parar de funcionar e um checklist para trabalhar com o cliente ou a matriz japonesa.
Sobre os exemplos: os casos documentados trazem a fonte. Os exemplos por tipo de erro são ilustrativos e não vêm de uma planta específica.
Sumário
- O que é poka-yoke
- Poka-yoke x foolproof, fail-safe e intertravamento de segurança
- De onde vem o nome
- Tipos de poka-yoke: três formas de classificar
- Exemplos de poka-yoke na indústria
- Poka-yoke com sensores, visão e verificação digital
- Como criar um poka-yoke em 5 passos
- 4 motivos que fazem o poka-yoke parar de funcionar
- Poka-yoke não é intertravamento de segurança de máquina
- Checklist: poka-yoke com o cliente ou a matriz japonesa
- Limites deste guia
- Perguntas frequentes
- Fontes
O que é poka-yoke
O termo junta duas palavras japonesas: poka (um erro por descuido) e yoke (de yokeru, evitar). Ele se refere a um mecanismo incorporado ao processo, ao equipamento ou ao dispositivo de fixação (jig, o dispositivo que segura e posiciona a peça durante a operação) para impedir erros simples.
Na página em japonês sobre o Sistema Toyota de Produção, a Toyota descreve o poka-yoke como um mecanismo ligado às ferramentas de montagem. Ele verifica automaticamente problemas como peças sem aperto e, se houver falha, avisa com uma lâmpada para que o defeito não seja produzido.
A Toyota apresenta o poka-yoke junto com o jidoka, o princípio de parar quando ocorre uma anomalia para impedir que o defeito siga para o processo seguinte.
O que importa é a direção da solução. Takeshi Nakajo, da Universidade Chuo, que pesquisa o tema na área de gestão da qualidade, chama a mesma ideia de "à prova de erro" (error-proofing): em vez de adaptar a pessoa ao método de trabalho, melhora-se o método para que ele se adapte à pessoa.
O material de aula de Nakajo aponta três equívocos comuns sobre o erro humano: achar que ele se evita com atenção, com educação e treinamento, ou com inspeção e conferência feitas por pessoas. Na visão dele, o nível de atenção de qualquer pessoa varia naturalmente, e o erro acontece quando essa variação encontra um método de trabalho ruim.
A solução certa também depende de o erro ter sido por descuido ou de a pessoa conhecer o procedimento e não ter seguido.
Poka-yoke x foolproof, fail-safe e intertravamento de segurança
No Japão, poka-yoke é usado como um parente próximo de "foolproof". A JIS Z 8115:2019, norma japonesa de termos de confiabilidade (dependabilidade), define foolproof como a propriedade de um sistema que mantém a confiabilidade e a segurança mesmo quando as pessoas agem de forma inadequada ou cometem erros.
O termo com que ele mais se confunde é fail-safe, que a mesma norma define como a propriedade de um sistema que permanece seguro quando falha. Ou seja, foolproof trata do erro humano, e fail-safe trata da falha do equipamento. Um conector que não entra invertido é foolproof; um projeto que para em estado seguro quando o sinal é perdido é fail-safe.
Foolproof é um termo amplo, usado tanto no projeto do produto quanto no projeto do equipamento. No chão de fábrica, "poka-yoke" costuma indicar a parte que mira os erros do operador na produção e que é construída como melhoria do próprio chão de fábrica. Ter essa diferença clara evita confusão.
A diferença está no que cada um enfrenta e no que protege.
As definições de foolproof e fail-safe seguem a JIS Z 8115:2019. O intertravamento de segurança é tratado mais adiante neste artigo.
| Aspecto | Poka-yoke | Foolproof | Fail-safe | Intertravamento de segurança |
|---|---|---|---|---|
| Contra o quê | Erros do operador na produção | Erro humano em geral | Falha de equipamento ou componente | Pessoas que alcançam zonas de perigo |
| O que protege | A qualidade do produto | Confiabilidade e segurança | A segurança na falha | O corpo do operador |
| Exemplo típico | Dispositivo que rejeita peça na posição errada | Conector que não entra invertido | Projeto que para quando o sinal é perdido | Dispositivo que para a máquina quando a proteção abre |
| Referência principal | Classificação de Shigeo Shingo | JIS Z 8115 | JIS Z 8115 | ISO 14119 (no Brasil, ABNT NBR ISO 14119), JIS B 9710 |
| Quem constrói | Melhoria no chão de fábrica | Projetistas de produto ou equipamento | Projetistas de produto ou equipamento | Engenheiros com conhecimento em segurança de máquinas |
De onde vem o nome
Quem sistematizou e difundiu o poka-yoke foi Shigeo Shingo, consultor de melhoria da produção. Ele organizou o método em um livro publicado no Japão em 1985 pela Japan Management Association. A tradução em inglês, Zero Quality Control: Source Inspection and the Poka-Yoke System (Productivity Press, 1986), fez o termo japonês ser usado também fora do Japão.
Segundo a editora da edição em inglês, a mensagem do livro é combinar a inspeção na fonte com dispositivos poka-yoke para chegar a zero defeito. Em vez de inspecionar o produto pronto e separar o que está ruim, pega-se o erro que causa o defeito no lugar onde ele acontece.
Na edição em inglês, Shingo conta que primeiro usou o termo baka-yoke ("à prova de bobo"). Por volta de 1963, uma operadora da Arakawa Auto Body ficou chateada ao saber por que um novo dispositivo tinha sido instalado e perguntou se ela era tão boba assim. Esse episódio o levou ao nome poka-yoke.
Hoje, poka-yoke é o termo padrão. Você ainda pode encontrar baka-yoke em documentos antigos, mas evite usá-lo nos seus.
A ideia em si é mais antiga. Segundo a história de 75 anos da Toyota, o tear automático de 1925 tinha uma caixa de lançadeiras reserva (um compartimento para lançadeiras de reposição, a peça que leva o fio da trama). Se o operador não colocasse a lançadeira na posição correta, ela não entrava. A Toyota descreve esse mecanismo como algo que pode ser chamado de origem do poka-yoke.
Tipos de poka-yoke: três formas de classificar
As classificações de poka-yoke variam conforme a fonte e a empresa. A seguir estão três classificações muito citadas. Nenhuma é a única certa; use-as para olhar os erros do seu processo por ângulos diferentes.
Parar ou avisar: método de controle x método de advertência
A primeira classificação, do livro de Shingo, se baseia no que acontece depois que o erro é detectado.
- Método de controle (kisei-shiki): o trabalho ou o equipamento não consegue seguir. A peça não entra no dispositivo, ou o processo seguinte não liga.
- Método de advertência (chui-shiki): uma buzina ou lâmpada alerta o operador, que decide se para ou não.
O método de controle é mais confiável. No método de advertência, as pessoas se acostumam com a buzina ou não a ouvem em área barulhenta. Mesmo assim, a advertência é a escolha prática no trabalho manual em que é difícil colocar um mecanismo de parada, ou em processos em que parar no meio criaria um defeito.
Como o erro é detectado: métodos de contato, valor fixo e etapas de movimento
A segunda classificação, também do livro de Shingo, se baseia na forma de detectar o erro.
Eles diferem na pista usada para pegar o erro.
Classificação de Shigeo Shingo, Zero Quality Control (capítulo 6 da edição em inglês). É uma das formas comuns de classificar o poka-yoke.
Shingo descreve o método de contato como a detecção de forma ou dimensão anormal pelo contato, ou não, do produto com um dispositivo de detecção. Isso inclui pinos e guias do dispositivo de fixação e detectores como chaves fim de curso. Sensores sem contato que conferem forma ou dimensão às vezes entram no mesmo grupo, porque também olham uma característica física do produto.
Na prática, um poka-yoke é a combinação das duas classificações. Contar os apertos e bloquear a etapa seguinte até completar a contagem é "valor fixo × controle". Contar e só acender uma lâmpada é "valor fixo × advertência".
Onde ele atua: prevenção da ocorrência x contenção
A terceira classificação considera em que ponto da cadeia de eventos você intervém. Em 1984, Takeshi Nakajo e Hitoshi Kume publicaram um artigo em Quality, a revista da Sociedade Japonesa de Controle da Qualidade (JSQC). A partir de cerca de 700 exemplos de foolproof coletados em linhas de montagem de produtos mecânicos, eles chegaram a cinco princípios.
Os cinco princípios formam dois grupos. Três impedem que o erro ocorra (eliminação, substituição e facilitação). Dois impedem que um erro já ocorrido se espalhe (detecção e mitigação). É uma divisão parecida com a que o chão de fábrica faz entre "prevenir a ocorrência" e "prevenir o escape".
Algumas medidas impedem que o erro aconteça; outras impedem que ele se espalhe.
Os cinco princípios de Nakajo e Kume, "A Study on Fool-Proofing for Work" (Quality, vol. 14, n.º 2, 1984). O resumo em inglês do artigo usa "substitution" e "relaxation of effects" para substituição e mitigação. As descrições seguem um documento do Departamento de Águas da cidade de Osaka.
É comum igualar poka-yoke a detecção, como um sensor que pega uma anomalia. Mas o mesmo modelo oferece outras opções: usar um componente comum no lugar de variantes parecidas, para que não haja escolha errada (eliminação), automatizar o aperto (substituição) ou usar cores diferentes nas caixas de peças (facilitação).
A detecção só funciona depois que o erro já aconteceu. Considere primeiro os três princípios de prevenção e use a detecção para o que sobrar. Essa ordem evita que o processo vire uma floresta de sensores.
Exemplos de poka-yoke na indústria

Esta seção começa com três exemplos que podem ser confirmados em fontes publicadas. Depois, organiza padrões típicos de poka-yoke por tipo de erro, como exemplos ilustrativos.
Exemplos documentados
1. A caixa de lançadeiras reserva da Toyota (1925). A lançadeira só se acomoda na posição correta, o que evita operar o tear com ela mal colocada e danificá-lo. É uma forma antiga da combinação contato × controle: a própria forma rejeita o erro.
2. O processo de montagem atual da Toyota. Segundo a Toyota, um sistema ligado às ferramentas de montagem verifica automaticamente se ficou algo sem aperto e sinaliza o problema com uma lâmpada. A operação da ferramenta é usada para pegar a falha, e a lâmpada, um método de advertência, comunica o problema.
3. Um caso fora da manufatura: uma empresa de água. O caso não é da indústria, mas mostra bem como aplicar os princípios. O Departamento de Águas de Osaka publicou um caso em que o operador confundiu a chave de velocidade de uma bomba de distribuição com a chave de abrir/fechar a válvula de descarga, o que causou uma interrupção momentânea no fornecimento de água. O departamento propôs uma contramedida para cada um dos cinco princípios:
- Eliminação: colocar uma tampa na chave para que não seja acionada com facilidade.
- Substituição: quando o equipamento falhar, mudar automaticamente para a unidade reserva.
- Facilitação: trocar a chave da válvula de descarga de alavanca para botão, para que as duas chaves fiquem bem diferentes.
- Detecção: tocar um sinal sonoro enquanto a válvula de descarga estiver se movendo.
- Mitigação: interligar duas zonas de distribuição para que o fornecimento continue.
Repare que o departamento gerou uma ideia por princípio para um único erro. Em vez de pegar a primeira ideia que aparece, gere opções em cada princípio e depois compare. Assim fica mais fácil achar uma solução barata e confiável.
Exemplos por tipo de erro (ilustrativos)
A figura abaixo divide erros comuns de montagem em seis tipos e associa cada um a um método de detecção e a um dispositivo. São exemplos ilustrativos para explicar os mecanismos, não casos de uma planta específica.
O método certo depende de como o erro acontece.
Todos são exemplos ilustrativos. O projeto real depende da forma da peça, da postura de trabalho e do takt time.
O método do pratinho de peças vem do livro de Shingo. Em uma montagem de botões de acionamento (push buttons), o operador primeiro colocava em um pratinho o número necessário de molas. Se sobrasse uma mola no pratinho depois da montagem, ele sabia que tinha esquecido uma.
Não é preciso sensor: basta criar uma condição em que "qualquer sobra está errada", e o erro fica visível.
O método de contato serve para erros que se distinguem pela forma, como posição errada ou peça errada. Pinos e guias do dispositivo não usam eletricidade, então não há fiação nem ajuste de parâmetros, e qualquer pessoa confere o estado deles a olho. Pedir à engenharia de produto um rebaixo ou um furo assimétrico na peça é outra opção eficaz.
Erros que não deixam marca na forma, como parafuso sem aperto ou etapa pulada, precisam de um mecanismo que conte ou acompanhe a sequência. É aí que entram os sensores e os controles.
Poka-yoke com sensores, visão e verificação digital

Para erros que a forma não revela, ou para verificações com pontos demais para o olho humano, as fábricas usam sensores, processamento de imagem e conferência de dados. A seguir, três formas de usá-los como poka-yoke.
Contar os apertos
Um torquímetro que emite sinal é uma solução comum para parafusos esquecidos. Os torquímetros poka-yoke da Tohnichi enviam um sinal de contato por uma chave fim de curso quando o torque definido é atingido.
Segundo a Tohnichi, combinar esse sinal com um contador vendido à parte forma um sistema poka-yoke, e levá-lo a um CLP (controlador lógico programável) permite montar a garantia de aperto integrada à linha. Se o produto não pode seguir até que o número definido de parafusos seja apertado, você tem um poka-yoke de valor fixo × controle.
Atenção a um ponto fraco: um sistema que só conta pode registrar o mesmo parafuso apertado duas vezes como dois parafusos. A Tohnichi também oferece um modelo com detecção de reaperto, que mostra NG quando um parafuso já apertado é apertado de novo. Antes de instalar um sistema de contagem, liste as condições em que a contagem pode dar errado.
Conferir presença e posição com visão
Quando é preciso confirmar várias peças e a posição delas de uma vez, as fábricas usam sensores de visão. A Keyence apresenta uma aplicação em que um sensor de visão confere se vários parafusos foram montados corretamente na montagem do volante de automóveis.
Segundo a Keyence, fazer o mesmo com sensores fotoelétricos exigiria um sensor por parafuso, e um pequeno desalinhamento poderia causar falsa detecção. Já um único sensor de visão consegue conferir vários pontos ao mesmo tempo.
A Keyence também lista aplicações em embalagem de alimentos e setores parecidos: sachê faltando no macarrão instantâneo de copo, canudo faltando, frente e verso de sacos e a presença da data de validade impressa. Se você precisa detectar defeitos difíceis de definir, como riscos ou manchas, já está entrando na inspeção visual com IA.
Conferência de códigos e pick-to-light
Peças parecidas que só diferem no código podem ser difíceis de separar com dispositivos ou visão. Para esse tipo de troca, a conferência de código de barras ou código 2D funciona bem: lê-se o código da ordem de trabalho e o código da peça, e a etapa seguinte só é liberada quando eles batem.
A Keyence descreve aplicações em logística, como controlar o recebimento com código de barras ou 2D para evitar que a peça vá para o endereço de prateleira errado, e conferir itens com coletores de dados no recebimento, na expedição e na inspeção. A mesma ideia vale para o abastecimento de peças e para o setup dentro da fábrica.
A separação por luz (pick-to-light) também evita erros de separação. Como a Aioi Systems descreve, o operador vai ao local onde a lâmpada do display está acesa e pega a quantidade mostrada. Ler uma lista, procurar e contar é substituído por um display, o que corresponde à substituição e à facilitação nos cinco princípios.
Cada um olha para uma coisa diferente, então cada um pega erros diferentes.
Os cuidados resumem tendências gerais e variam conforme o modelo e as condições de instalação.
Já existem serviços que usam câmeras para analisar os movimentos das mãos do operador e das ferramentas e avisar sobre etapas esquecidas ou fora de ordem. A proposta é fazer o poka-yoke de etapas de movimento por análise de vídeo.
Antes de comprar equipamento, sempre verifique se um dispositivo de fixação ou uma mudança na disposição das peças resolveria. Sensores e câmeras trazem trabalho extra: tratar falsas detecções e conferir o funcionamento todos os dias. Não coloque eletrônica para pegar um erro que a forma de um dispositivo consegue impedir.
Como criar um poka-yoke em 5 passos

Se você vai acrescentando dispositivos conforme surgem ideias, acaba com mais mecanismos do que consegue gerenciar. É mais rápido estreitar o alvo primeiro e depois seguir estes cinco passos.
Estreite o alvo, teste barato e depois coloque no padrão.
Adaptado para a manufatura a partir do fluxo à prova de erro mostrado pelo Departamento de Águas de Osaka (identificar o erro → examinar os fatores de fundo → desenvolver opções → avaliar e escolher).
Passo 1: escolha um erro
Comece decidindo qual erro, um só, você vai prevenir. Junte os registros de defeitos no processo, as reclamações de clientes e os relatos de quase-acidente (hiyari-hatto), e escolha os erros que mais ocorrem ou que causariam mais dano se escapassem.
O diagrama de Pareto, uma das sete ferramentas da qualidade, ajuda a ordenar os erros. Estreite o alvo até um único movimento, como "suporte montado com lado esquerdo e direito invertidos", e não um grupo amplo como "erros de montagem".
Produtos e processos novos ainda não têm histórico de defeitos. Nesse caso, tire os candidatos dos modos de falha do seu FMEA de processo (PFMEA) que vêm do trabalho feito por pessoas.
Passo 2: ache o momento em que o erro acontece
Depois, observe o trabalho no chão de fábrica. Qual movimento dá errado, e o que fica diferente logo depois do erro? Se o erro acontece ao pegar a peça, ao posicioná-la ou ao apertá-la, isso define onde o mecanismo deve ficar.
Ao mesmo tempo, liste como um produto errado difere de um produto bom: forma diferente, peso diferente, uma peça que sobra. Essas diferenças viram as pistas para a detecção. Se você não encontrar nenhuma, será preciso pedir que se acrescente uma marca no produto ou na peça.
Passo 3: escolha o método
Percorra os cinco princípios começando pela eliminação. Dá para usar um componente comum e acabar com a escolha entre variantes? Dá para automatizar a etapa? Cor ou disposição podem deixar o erro menos provável? O que sobrar, você pega com a detecção.
Na detecção, decida se o método de contato, de valor fixo ou de etapas de movimento é o mais adequado, e se ele deve parar ou avisar. Use o método de controle como padrão para erros com consequências graves se escaparem. Se ficar com o método de advertência, defina também o que deve fazer a pessoa que recebe o alerta.
Passo 4: construa barato e teste
Não encomende o dispositivo definitivo logo de cara. Faça uma versão provisória com papelão, chapa plástica ou material que já existe na fábrica e teste no trabalho real. Confira três pontos:
- Quando você erra de propósito, ele para (ou avisa) sempre?
- Quando o trabalho é feito corretamente, ele não para por engano?
- O trabalho ficou mais difícil ou mais lento?
O terceiro ponto é fácil de esquecer. Os operadores acabam deixando de usar um mecanismo que atrapalha. Peça que os próprios operadores testem nesta fase e incorpore a opinião deles.
Passo 5: coloque nas checagens diárias e nos padrões
Se ficar abandonado depois de instalado, o poka-yoke vai deixando de funcionar por desgaste ou falha. Defina uma checagem no início do turno para confirmar que ele funciona.
Registre qual erro é prevenido por qual mecanismo no padrão de trabalho e nos documentos de controle do processo, como o quadro de controle do processo (QC kotei-hyo) ou o plano de controle. Para ver como esses documentos se encaixam no fluxo geral, consulte o guia sobre o processo de garantia da qualidade nas fábricas japonesas.
Conforme o número de mecanismos cresce, mantenha um cadastro com local, erro-alvo, método de checagem e responsável. O objetivo é ver rapidamente quais poka-yokes são afetados quando entra um novo modelo de produto ou quando um equipamento é modificado.
4 motivos que fazem o poka-yoke parar de funcionar
Quando o mesmo defeito volta depois de instalado um poka-yoke, a causa muitas vezes não é o mecanismo em si, mas a forma como ele é tratado depois. A equipe editorial agrupou as armadilhas mais comuns em quatro.
O que acontece depois da instalação faz a diferença.
Exemplos comuns agrupados pela equipe editorial do MONOSCOPE.
Retirado ou contornado
Os operadores podem parar de usar um poka-yoke porque o dispositivo atrapalha ou porque a leitura do código demora demais para acompanhar o takt time. Se você tratar isso como problema de disciplina, vai acontecer de novo.
Primeiro pergunte aos operadores por que é difícil de usar e corrija o mecanismo. Depois estabeleça a regra de que retirar um poka-yoke ou mudar seus ajustes é uma alteração que precisa da aprovação do líder de equipe ou da área de qualidade.
Os dispositivos de segurança que protegem o operador são outro assunto. Retirá-los ou anulá-los é restrito por lei e por norma regulamentadora, como explicamos mais adiante.
O próprio mecanismo está quebrado
Um fio de sensor rompido, um pino gasto ou a lente suja de um sensor de visão podem impedir a detecção. O complicado é que a produção continua normal mesmo com o mecanismo quebrado, então ninguém percebe.
A solução é verificar o funcionamento com regularidade. Um método é manter uma amostra de teste propositalmente defeituosa e passá-la no início do turno para confirmar que o mecanismo a barra. Pinte a amostra de uma cor e dê a ela um lugar fixo de guarda, para que nunca se misture com o produto.
Paradas falsas demais
Se peças boas disparam paradas o tempo todo, os operadores passam a resetar e liberar a peça toda vez. Com o tempo, eles resetam a linha do mesmo jeito quando um defeito real a faz parar.
As falsas detecções vêm do ajuste de limites (thresholds), do desalinhamento da peça e de causas parecidas. Registre também as falsas detecções e investigue e corrija como faria com um defeito.
Alarme que vira rotina
Se uma buzina ou lâmpada dispara com frequência, ela vira paisagem. Para erros com consequências graves se escaparem, mude para o método de controle sempre que possível.
Além disso, não pare na detecção. Se o mesmo poka-yoke dispara várias vezes, ainda existe uma causa propensa a erro antes dele no processo. Olhe com que frequência ele dispara e volte para a prevenção. Ferramentas de análise de causa raiz, como a análise dos porquês e o relatório 8D, ajudam a rastrear essa causa.
Poka-yoke não é intertravamento de segurança de máquina
Algumas explicações de poka-yoke incluem exemplos como uma máquina que só funciona quando as duas mãos apertam os botões. O raciocínio é parecido, mas esse comando bimanual e mecanismos semelhantes são dispositivos de segurança que protegem o corpo do operador e devem ser tratados separadamente do poka-yoke voltado à qualidade.
Entre os dispositivos de segurança, os de intertravamento que trabalham com uma proteção (guarda) para impedir funções perigosas da máquina têm uma norma própria de projeto e seleção: a ISO 14119 no plano internacional e, no Japão, a JIS B 9710:2019, que corresponde à edição de 2013 da ISO 14119. No Brasil, a ABNT publicou a ABNT NBR ISO 14119 em 2021; confirme a qual edição da ISO ela corresponde.
Além dos tipos de dispositivo, essas normas tratam de medidas para reduzir ao mínimo a possibilidade de burlá-los. A ISO 14119 foi revisada em 2024, então confira a edição vigente, internacional e brasileira, na hora de projetar.
A legislação japonesa também trata do assunto. O artigo 28 do Regulamento de Segurança e Saúde Industrial do Japão exige que o empregador inspecione e mantenha os dispositivos de segurança para que continuem eficazes, e o artigo 29 exige que o trabalhador não retire os dispositivos de segurança nem anule sua função.
No Brasil, o ponto de referência é a NR-12 (Segurança no Trabalho em Máquinas e Equipamentos). O item 12.5.2 pede que os sistemas de segurança sejam instalados de modo que dificulte a sua burla, e o item 12.11 trata da manutenção das máquinas e de seu registro. Confirme sempre o texto vigente da NR-12 com o SESMT ou com o responsável técnico da sua planta.
Por isso, os mecanismos ligados à segurança são projetados pelo fabricante do equipamento ou por engenheiros com conhecimento em segurança de máquinas, com base na apreciação de riscos e nas normas de segurança de máquinas. Um poka-yoke feito no chão de fábrica não substitui esse trabalho.
Cuidado também com as palavras. O material de fornecedores às vezes chama de "intertravamento" um sistema que liga os sinais da ferramenta à linha e bloqueia a etapa seguinte até o aperto terminar. Isso é um intertravamento de qualidade entre etapas do processo, e sua finalidade é diferente da de um dispositivo de intertravamento para segurança de máquinas.
Checklist: poka-yoke com o cliente ou a matriz japonesa
Perguntas sobre poka-yoke podem surgir em relatórios de ação corretiva, auditorias de fornecedor e transferências de linha. Comece escolhendo um erro recente e conferindo no chão de fábrica onde ele aparece como diferença visível no produto. Depois, use as listas abaixo para se preparar.
Antes de propor um poka-yoke
- O alvo está reduzido a um erro em um movimento, e não a "erros de montagem" em geral?
- Eliminação, substituição e facilitação foram consideradas antes da detecção?
- É um método de controle? Se for de advertência, a resposta ao alerta está definida?
- Ele foi testado errando de propósito e também com o trabalho correto, para confirmar que não há paradas falsas?
- Os operadores testaram, e o tempo de ciclo ficou dentro do takt time?
- Existe checagem no início do turno com uma amostra de teste identificada?
- Está registrado no padrão de trabalho e no quadro de controle do processo (QC kotei-hyo) ou no plano de controle?
- Retirar o mecanismo ou mudar seus ajustes exige aprovação?
- Ele está claramente separado de qualquer intertravamento de segurança de máquina?
Perguntas ao receber uma linha do Japão
- Quais erros cada poka-yoke desta linha previne? Existe um cadastro de poka-yokes?
- Quais mecanismos param o processo (controle) e quais só avisam?
- Como e com que frequência cada mecanismo é conferido? As amostras de teste vêm junto na transferência?
- Quais mecanismos dependem da lógica do CLP ou dos ajustes de contadores, e quem pode alterá-los?
- Quais mecanismos são poka-yoke de qualidade e quais são dispositivos de segurança de máquina?
- Quais defeitos do passado levaram à instalação de cada mecanismo?
Modelo: cadastro de poka-yokes
As linhas abaixo são exemplos fictícios que mostram como preencher o cadastro.
| N.º | Posto | Erro-alvo | Método | Parar / avisar | Método e frequência de checagem | Responsável |
|---|---|---|---|---|---|---|
| PY-01 | Posto 3 (suporte) | Suporte montado invertido | Contato (pino assimétrico) | Parar | Inspeção visual do desgaste do pino, início do turno | Líder de equipe |
| PY-02 | Posto 5 (tampa) | Parafuso faltando (4 por unidade) | Valor fixo (torquímetro com sinal + contador) | Parar | Passar amostra de teste vermelha com 3 parafusos, início do turno | Engenharia de processos |
| PY-03 | Área de kitting | Peça errada separada | Etapas de movimento (pick-to-light) | Avisar | Pegar de propósito na caixa errada, semanal | Líder de logística |
Limites deste guia
- As classificações e os termos do poka-yoke variam conforme a empresa e a fonte. O seu cliente japonês pode usar outros nomes para as mesmas ideias.
- Os exemplos por tipo de erro e as linhas do cadastro são ilustrativos, não dados de uma planta específica.
- Os recursos de produtos citados (torquímetros, sensores de visão, pick-to-light) estão descritos como os fabricantes os apresentam. Confira as especificações atuais com o fabricante antes de escolher o equipamento.
- Este guia não trata do projeto de dispositivos de segurança de máquinas. Siga as normas aplicáveis, a NR-12 e a regulamentação local, e consulte especialistas qualificados.
Perguntas frequentes
Como se diz poka-yoke em português e em inglês?
Poka-yoke significa algo como "à prova de erro", e o termo japonês é usado assim mesmo no Brasil e também em inglês. Ele se espalhou depois que a edição em inglês do livro de Shigeo Shingo foi publicada em 1986. Um termo próximo é foolproof, um conceito mais amplo que também cobre o projeto de produto e de equipamento.
Ainda posso dizer "baka-yoke"?
Evite. Hoje o termo padrão é poka-yoke, e o próprio Shingo, na edição em inglês do livro, conta o caso de uma operadora que se sentiu ofendida com o nome antigo.
É preciso sensor para fazer um poka-yoke?
Não. Pinos e guias de dispositivos funcionam bem para erros que se distinguem pela forma, como posição errada ou peça errada. Também dá para criar uma condição em que qualquer sobra está errada, como separar as peças em um pratinho para que uma peça que sobrou revele o esquecimento.
O poka-yoke deve parar o processo ou só avisar?
Use um método de controle, que para o trabalho ou o equipamento, para erros com consequências graves se escaparem. O método de advertência pode ser prático no trabalho manual em que é difícil colocar um mecanismo de parada, mas, nesse caso, defina o que a pessoa que recebe o alerta deve fazer.
Com que frequência os poka-yokes devem ser conferidos?
A prática básica é confirmar o funcionamento no início de cada turno, por exemplo passando uma amostra de teste propositalmente defeituosa para ver se o mecanismo a barra. Pinte a amostra de teste e guarde-a em um lugar fixo, para que nunca se misture com o produto.
Fontes
- Poka-yoke e jidoka na Toyota: Toyota Motor Corporation, explicação do Sistema Toyota de Produção (em japonês)
- Caixa de lançadeiras reserva (1925): História de 75 anos da Toyota, parte 1, capítulo 1, seção 3, item 2 (em japonês)
- Definições de foolproof e fail-safe: Japanese Standards Association, JIS Z 8115:2019, glossário de termos de dependabilidade (em japonês); texto da definição conferido em uma página que reproduz a norma (em japonês)
- Livro de Shingo: registro da Biblioteca Nacional da Dieta da edição japonesa de 1985; Routledge, "Zero Quality Control: Source Inspection and the Poka-Yoke System"
- Métodos de controle/advertência e de contato/valor fixo/etapas de movimento, baka-yoke, exemplo do pratinho: Shigeo Shingo, "Zero Quality Control" (Productivity Press, 1986), capítulos 4 e 6; Lean Blog, "Poka-Yoke and Shigeo Shingo" (em inglês); ITmedia, glossário de TI "Poka-yoke" (em japonês)
- Cinco princípios do foolproof: Takeshi Nakajo e Hitoshi Kume, "A Study on Fool-Proofing for Work: Principles of Fool-Proofing", Quality, vol. 14, n.º 2 (1984)
- À prova de erro e os três equívocos: Takeshi Nakajo, Universidade Chuo, "À prova de erro na área da saúde" (em japonês)
- Aplicação dos cinco princípios e fluxo à prova de erro: Departamento de Águas de Osaka, prevenção do erro humano com medidas à prova de erro (em japonês)
- Torquímetros poka-yoke: Tohnichi, torquímetros poka-yoke (em japonês); Tohnichi, CSPFHW com detecção de reaperto (em japonês)
- Aplicações de sensores de visão: Keyence, conferência da montagem do volante (em japonês); Keyence, aplicações em alimentos, fármacos e cosméticos (em japonês)
- Conferência de códigos: Keyence, prevenção de erros na logística (em japonês)
- Separação por luz: Aioi Systems, digital picking (em japonês)
- Detecção de etapas esquecidas por câmera: Canon Marketing Japan, "O que é poka-yoke?" (em japonês)
- Normas de dispositivos de intertravamento: ISO 14119:2024; ABNT NBR ISO 14119:2021, Segurança de máquinas, dispositivos de intertravamento associados às proteções (catálogo Target); Japanese Standards Association, JIS B 9710:2019 (em japonês); IDEC, visão geral da ISO 14119:2013 (em japonês)
- Manutenção dos dispositivos de segurança: e-Gov, Regulamento de Segurança e Saúde Industrial do Japão, artigos 28 e 29 (em japonês); Ministério do Trabalho e Emprego, NR-12 Segurança no Trabalho em Máquinas e Equipamentos (itens 12.5.2 e 12.11)
Artigo original em japonêsEste guia se baseia em um artigo do MONOSCOPE escrito para leitores no Japão: ポカヨケの種類と事例|作業ミスを仕組みで防ぐ考え方と作り方
Sobre a redação
 Redação do MONOSCOPEFOUNDER & EDITOR
Cerca de dez anos de atuação em um fabricante de equipamentos industriais e em uma empresa de engenharia de plantas, com propostas, projeto e comissionamento de equipamentos, seguidos da migração para o marketing digital. Hoje presta consultoria web a fabricantes B2B, ajudando-os a explicar com clareza seus produtos e tecnologias. Possui as licenças nacionais japonesas de Energy Manager e de Engenheiro-Chefe de Eletricidade de Terceira Classe.
Mantém um blog de engenharia desde 2017 (mais de 500 artigos) e um canal no YouTube em japonês com cerca de 20 mil inscritos. Cada guia é escrito do ponto de vista do chão de fábrica japonês e conferido com as normas citadas.