Por qué fallan las 5S y cómo hacer que se sostengan en planta
Un día antes de la visita de la matriz japonesa, la línea luce impecable. Las herramientas están en su tablero de sombras, los pasillos están despejados y cada rack tiene su etiqueta. Una semana después, las cajas de cartón vuelven al pasillo y el torquímetro otra vez está encima de la guarda de una máquina. Si trabajas en una planta japonesa en el Bajío o en otra parte de Latinoamérica, seguramente ya viviste este ciclo, y quizá te pidieron resolverlo.
Las 5S son la práctica de mantener el lugar de trabajo clasificado, ordenado y limpio, y de conservarlo así. Cuando no se sostienen, la causa suele estar en uno de cuatro puntos: cómo se explicó el propósito, cómo se escribieron las reglas, si los hallazgos de las auditorías realmente se cierran y si la gerencia le da al piso el tiempo y las decisiones que necesita. La falta de disciplina rara vez explica todo.
Esta guía empieza por lo que significan de verdad las cinco palabras japonesas, porque los nombres de costumbre en español dejan fuera la parte más importante. Después revisa los síntomas de unas 5S que no se sostienen, cómo encontrar la causa, qué hacer con cada causa, una rutina para mantenerlas, cómo medir si ya se sostienen y un reinicio en seis pasos a partir de un área modelo.
Contenido
- Las cinco palabras japonesas detrás de las 5S
- Señales de que las 5S no se han sostenido
- Cuatro puntos donde buscar la causa
- Qué hacer con cada causa
- Una rutina para mantener las 5S
- Cómo saber si las 5S ya se sostienen
- Reiniciar las 5S: seis pasos a partir de un área modelo
- Si tu programa de 5S viene de la matriz japonesa
- Alcance de esta guía
- Puntos clave
- Preguntas frecuentes
- Fuentes
Las cinco palabras japonesas detrás de las 5S
Las cinco S son las iniciales, en escritura romanizada, de cinco palabras japonesas: 整理 (seiri), 整頓 (seiton), 清掃 (seiso), 清潔 (seiketsu) y 躾 (shitsuke). En muchas plantas de México se enseñan como Clasificar, Ordenar, Limpiar, Estandarizar y Disciplina (o Sostener). La norma japonesa de términos de administración de la producción, JIS Z 8141:2022 (término 5603), define las 5S como las cinco prácticas que son la base de la administración del lugar de trabajo y da una definición corta para cada una.
Dos plantas pueden decir que "hacen 5S" y estar hablando de cosas muy distintas.
(Clasificar)
(Ordenar)
(Limpiar)
(Estandarizar)
(Disciplina)
Definiciones resumidas de las notas de JIS Z 8141:2022, término 5603. Los nombres en español entre paréntesis son los de uso común en planta, no forman parte de JIS. Las columnas "de aparador" y "que se sostienen" son un resumen nuestro.
Dos de las cinco se malinterpretan con frecuencia. Seiketsu significa literalmente "limpio" o "higiénico", y la definición de JIS describe una condición: las tres primeras S se repiten y por eso el lugar se mantiene limpio. El nombre "Estandarizar" puede hacer pensar en escribir procedimientos, pero la definición de JIS habla del resultado: un estado limpio que se conserva.
Shitsuke es la palabra japonesa de todos los días para la crianza o la enseñanza de buenos modales, así que es fácil leerla como "disciplina" en el sentido de castigo. La definición de JIS es más acotada: cumplir siempre lo que se acordó y volverlo hábito. Ninguna de las dos se trata de regañar a la gente ni de dejar el piso brillante para una visita, sino de un estado que se mantiene en el día a día.
Visto así, "las 5S no se sostienen" tiene un significado preciso. La planta hizo seiri, seiton y seiso al menos una vez, pero seiketsu y shitsuke no están funcionando. En la práctica japonesa, las 5S se consideran la base del kaizen y del control de calidad, así que cuando se caen, las mejoras en trabajo estandarizado y en eliminación de desperdicios suelen caerse con ellas.
Señales de que las 5S no se han sostenido
El problema de fondo no es que el piso se desordene, sino que el estado limpio solo aparece en días especiales, como el día antes de una auditoría o de la visita de un cliente. La siguiente tabla reúne síntomas comunes, una pregunta para hacer en piso, la causa probable y un primer paso. Un síntoma puede tener más de una causa, así que es normal que apliquen varias filas.
Para cada síntoma: la pregunta que conviene hacer primero, la causa probable y un primer paso.
Las causas probables son un punto de partida. Es común que varias se combinen en un mismo síntoma.
Cuatro puntos donde buscar la causa
Cuatro puntos de revisión ayudan a acotar por qué las 5S no se mantienen: propósito, reglas, verificación y corrección de hallazgos, y apoyo de la gerencia. No es una lista completa de causas, sino una forma de decidir por dónde empezar en tu propia área. En la mayoría de las plantas aplican dos o más a la vez.
El punto donde la respuesta sea "no" es candidato para corregirse primero.
Un propósito que no está ligado a problemas reales
Si las 5S arrancan solo porque "es lo básico" o porque "lo pide la auditoría del cliente", el piso solo ve trabajo extra. La Organización para Pequeñas y Medianas Empresas e Innovación Regional de Japón (SMRJ) describe las 5S como una forma de mejorar calidad, costo y entrega (QCD), y dice que la dirección debe explicar primero por qué la empresa las hace, para que el propósito y las metas se compartan en toda la organización.
Comprobarlo es sencillo: pregúntale a un operador "¿Qué se te hace más fácil cuando hacemos 5S?". Si la respuesta se queda en "se ve limpio" o "así no nos regañan", el propósito no ha llegado al trabajo real.
Reglas que no se pueden cumplir
J-Net21, el sitio de apoyo empresarial de SMRJ, divide en dos grupos las razones por las que no se cumplen las reglas de 5S. Uno es el descuido del operador. El otro es que el entorno de trabajo cambió y las reglas anteriores ya no encajan; entre sus ejemplos están un cambio de proceso que deja lejos el lugar definido, reglas ambiguas y demasiadas piezas para que quepan de nuevo en el mismo lugar.
En esos casos, la gente no puede cumplir la regla aunque quiera. Cuando las etiquetas y lo que hay físicamente no coinciden, sospecha primero de este grupo.
Hallazgos que nunca se cierran
La misma guía de J-Net21 maneja las 5S con un ciclo PDCA (planear, hacer, verificar, actuar) y dice que lo que las hace reales es verificar y corregir las reglas después de arrancar, no escribirlas. Muchas plantas ponen mucha energía en redactar reglas y en la gran limpieza inicial, y luego la verificación se va apagando.
Si haces recorridos de verificación de 5S con regularidad y aun así no se sostienen, revisa qué pasa después de cada hallazgo. Si los hallazgos no se registran, no tienen fecha compromiso o nadie confirma que se corrigieron, tienes inspección sin corrección.
Poco apoyo de la gerencia
Si el tiempo de orden y limpieza no está en el programa, en los días de carga alta se salta. Agregar anaqueles, mover un área de almacenamiento o dar de baja un herramental que nadie ha usado en años son decisiones que los operadores no pueden tomar solos. Tiempo, espacio y decisiones son tres cosas que solo la gerencia puede dar.
J-Net21 también señala que las 5S no avanzan solo con lemas y explicaciones verbales, que shitsuke es lo que las hace durar y que el gerente de planta o el director general deben encabezarlas en toda la empresa. Revisa si "lo dejamos en manos del piso" en realidad significa "nadie decide".
Qué hacer con cada causa
Cada acción corresponde a uno de los cuatro puntos de revisión. No hace falta hacer todo al mismo tiempo; empieza por los puntos que recibieron un "no" en la Figura 3.
Plantear el propósito como "buscar, tropezar, equivocarse"
Traduce el propósito a problemas que los operadores sienten todos los días. Tres funcionan bien: buscar, tropezar y equivocarse. Dejar de perder tiempo buscando herramientas, evitar que la gente se tropiece en los pasillos y no volver a tomar la pieza equivocada entre dos parecidas. Planteadas así, las 5S se vuelven una forma de hacer su propio trabajo más fácil.
La seguridad también es parte de la razón. El Ministerio de Salud, Trabajo y Bienestar de Japón (MHLW) describe las 4S (las primeras cuatro S) como una actividad para un lugar de trabajo seguro y sano que además eleva la productividad, y subraya que la limpieza ayuda a prevenir caídas y otros accidentes. Un material de capacitación de la Oficina de Trabajo de Shiga lo dice en términos concretos: seiri asegura espacio en pasillos y áreas para trabajar con seguridad, y seiso quita agua y aceite del piso para que nadie resbale.
En las cifras definitivas de Japón para 2025, la manufactura tuvo 26,371 trabajadores muertos o lesionados con cuatro días o más de incapacidad. Las caídas al mismo nivel (resbalones y tropiezos) fueron 5,732, alrededor de una de cada cinco, solo detrás de los atrapamientos entre partes de máquinas o materiales (5,992).
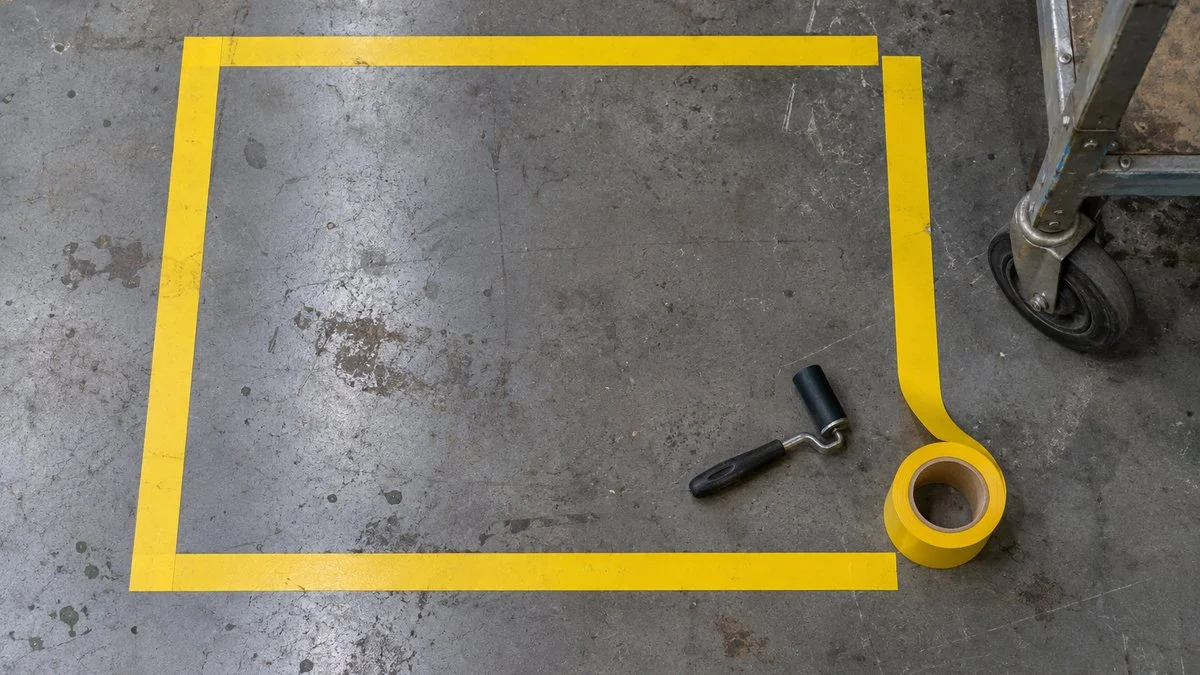
En México, el orden y la limpieza también aparecen en la normativa de seguridad. Según material del IMSS, los numerales 7.1.1 y 7.1.2 de la NOM-001-STPS-2008 (edificios, locales, instalaciones y áreas en los centros de trabajo) piden orden y limpieza permanentes en áreas de trabajo y pasillos, y la delimitación de las áreas de trabajo y de circulación; según la guía de la STPS, esa delimitación puede hacerse, entre otras opciones, con franjas amarillas de al menos 5 cm de ancho pintadas o adheridas al piso. Las 5S no son lo mismo que esa norma, pero un buen seiri y seiso ayuda a mantener esas condiciones; el alcance exacto que aplica a tu planta confírmalo con el área de seguridad e higiene.
Reescribir las reglas para que se puedan cumplir
Seiri suele fallar en la línea entre "necesario" e "innecesario". J-Net21 describe el método de tarjeta roja, en el que primero se define el criterio: lo que se usa en el plan de producción del siguiente mes es necesario, y todo lo demás lleva tarjeta roja. Para lo que no está claro si se usará, se fija un periodo de espera, por ejemplo un mes para materiales y tres meses para máquinas. Si se usa dentro de ese periodo, se le quita la tarjeta.
Define cuatro cosas desde el inicio: el criterio, la fecha límite, quién decide y a dónde va lo que queda en espera. Lo que "a lo mejor algún día se usa" pasa a un área de espera con fecha límite, y al vencerse, quien decide elige si se da de baja o se queda. Sin una persona que decida, el área de espera se convierte en otra bodega.
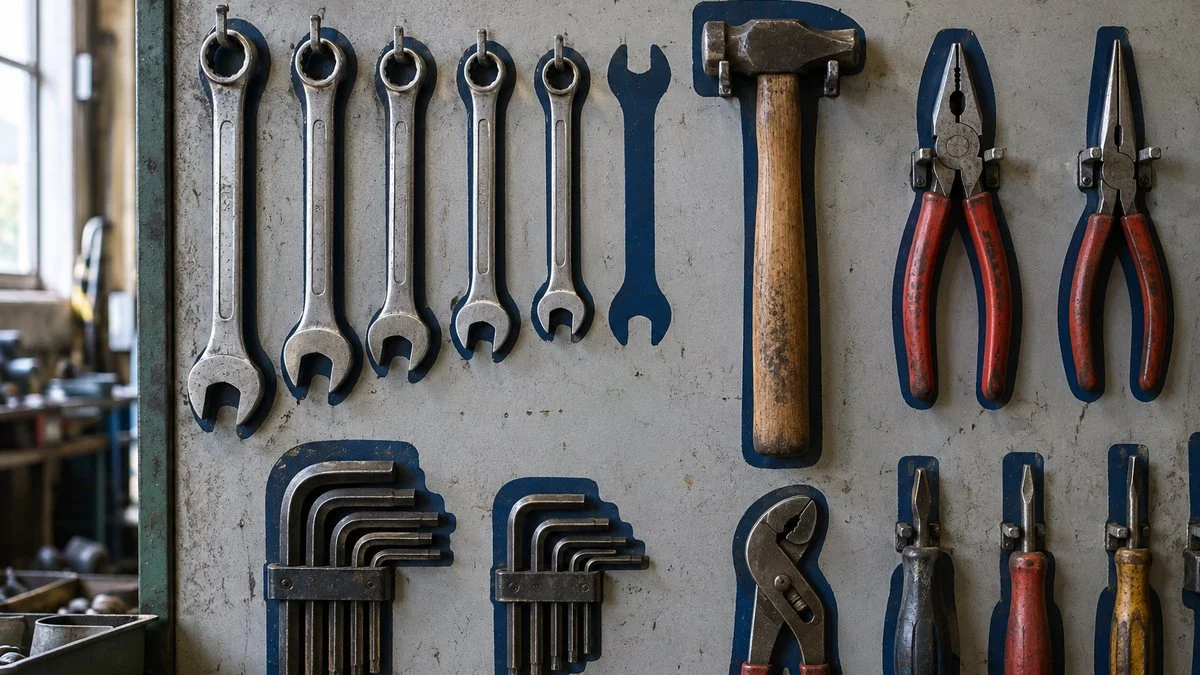
Para seiton, evalúa el almacenamiento por lo fácil que es regresar las cosas, no por lo bonito que se ve. En las plantas japonesas es común usar santei (三定, los "tres fijos": lugar fijo, artículo fijo y cantidad fija) y tableros de sombras con la silueta de cada herramienta. J-Net21 también menciona letreros que marcan las ubicaciones de almacenamiento y los tableros de sombras, y dice que seiton requiere ingenio y prueba y error.
Las reglas aguantan mejor si antes de escribirlas haces la lista de excepciones: material en proceso (WIP) que se acumula a fin de mes, herramientas compartidas entre varios equipos y entregas entre turnos. Donde suele desbordarse, define un área autorizada de almacenamiento temporal y una cantidad máxima, y habrá menos material estacionado en el pasillo.
Cuando una regla aun así no se cumple, pregunta por qué y corrige la regla. J-Net21 dice que la gerencia debe averiguar por qué las cosas no se regresan y buscar la solución junto con los operadores, en lugar de dar órdenes. Preguntar por situaciones concretas te muestra qué cambiar.
En vez de "¿Por qué no lo regresas?", pregunta por una situación concreta.
Las respuestas son ejemplos hipotéticos. Decide qué revisar según las respuestas que realmente obtengas.
Es prácticamente el mismo enfoque que usarías cuando no se cumple un estándar de trabajo: separar los problemas de la persona de los problemas del sistema antes de actuar.
Dar seguimiento a los hallazgos hasta cerrarlos
No escribas un hallazgo de recorrido como "cosas en el pasillo". Escribe dónde, qué y contra qué regla: "Tres tarimas vacías dentro del pasillo delimitado de la Línea 2; la regla del área pide mantenerlo libre de material". Así, quien corrige y quien verifica se imaginan lo mismo. Juntar el hecho con el requisito es la misma idea que redactar una no conformidad en una auditoría interna de ISO 9001.
Asigna a cada hallazgo un responsable, una fecha compromiso y una persona que verifique el cierre, y publica la lista donde todos la vean. Separa dos tipos de hallazgos: los que se corrigen en el momento regresando algo a su lugar y los que requieren cambiar las ubicaciones o reparar un equipo. El segundo tipo no lo puede cerrar el piso solo, así que pásalo a la gerencia para que decida.
Darle al piso tiempo, espacio y decisiones
Recorrer el piso y saludar no es suficiente. A la gerencia le tocan tres tareas: meter el tiempo de orden y limpieza en el plan, ajustar el espacio de almacenamiento y las cantidades máximas, y decidir los temas que el piso no puede decidir, con una respuesta de vuelta. Lo que se espera de un gerente de planta japonés (kojocho) va en esa misma línea.
Así como auditas el piso, dale a la gerencia su propia lista de verificación para que las 5S no recaigan solo en el coordinador. Por ejemplo:
- ¿Incluimos el tiempo de orden y limpieza en el plan de producción de este mes?
- ¿Decidimos todas las solicitudes pendientes de dar de baja o reubicar cosas?
- ¿Respondimos cada solicitud de mejora del piso, con un sí o un no y la razón?
- ¿Revisamos la lista de hallazgos y averiguamos por qué siguen abiertos los pendientes?
Cuando las solicitudes no reciben respuesta, el piso deja de hacerlas. Con los reportes de seguridad pasa lo mismo: si los reportes de casi accidentes (hiyari hatto) dejan de tener respuesta, la gente deja de enviarlos.
Una rutina para mantener las 5S
Una vez que las correcciones están en marcha, arma una rutina que las mantenga funcionando. Define cinco cosas: cuándo, quién, qué revisar, qué hacer si hay un problema y quién confirma el cierre. La tabla siguiente es un ejemplo; adáptala a tu plantilla y a tu esquema de turnos.
Cuatro momentos (diario, semanal, mensual y en cada cambio), cada uno con su responsable y sus revisiones.
Las frecuencias y los puestos son ejemplos. En una planta pequeña, la revisión semanal y la mensual pueden juntarse.
Hacer del orden diario parte del trabajo
"Ordena cuando tengas un rato libre" significa que el área estará desordenada justo en los días de más carga. Reserva un espacio fijo al final del turno o antes del cambio de turno para ordenar y limpiar. Puedes empezar, por ejemplo, con cinco o diez minutos, siempre que estén dentro del plan de producción o del tiempo estándar.
Cuánto tiempo necesitas depende del tamaño del área y de lo que manejas. Una forma práctica es medirlo durante una semana y luego fijar una duración que la gente pueda sostener. Si el plan depende de horas extra, no va a durar.
Usar los recorridos para dar seguimiento, no para calificar
Calificar áreas con una lista de verificación de auditoría de 5S es común, pero perseguir solo la calificación enseña a la gente a ordenar para el día de la auditoría. Pon más atención en si los hallazgos de la vez anterior se corrigieron y en si los mismos hallazgos siguen apareciendo.
Cuando los recorridos se vuelven una búsqueda de culpables, el piso empieza a esconder los problemas. Quienes hacen el recorrido deben preguntar ahí mismo por qué pasó algo y, si la causa es el espacio o la cantidad máxima por ubicación, llevarlo a la gerencia para que decida.
Convertir la limpieza en inspección
J-Net21 señala que seiso también sirve para vigilar y revisar el estado del área, del equipo y del trabajo. Al limpiar el piso o una máquina, notas filtraciones de aceite, tornillos flojos o un cambio en cómo se acumula la viruta. La limpieza es la oportunidad más directa y cotidiana de revisar cómo está el equipo.
Agrega dos o tres "puntos a observar" al procedimiento de limpieza y la limpieza se convierte en inspección. Que los operadores se encarguen de la limpieza, la lubricación y la inspección diarias es la idea central del mantenimiento autónomo (jishu hozen), siempre dentro de las tareas que se les asignaron, para las que están capacitados y conforme a los procedimientos de seguridad de la planta. Detectar a tiempo los problemas pequeños también ayuda a reducir pérdidas de equipo como los paros menores (choko-tei) y a mejorar la eficiencia general del equipo (OEE).
Definir desde antes cuándo se revisan las reglas
Las reglas encajan con el trabajo tal como era cuando se escribieron. Cuando se agregan productos, cambia el layout o hay rotación de personal, es natural que dejen de encajar. Decide desde antes qué dispara una revisión: un cambio de proceso o de producto, el mismo hallazgo dos veces seguidas o una persona nueva que se confunde. La fila "En cada cambio" de la Figura 5 está para eso.
Cómo saber si las 5S ya se sostienen
Juzga si las 5S se sostienen con registros, no por cómo se ve el piso. No necesitas compararte con estadísticas nacionales ni con otras empresas; basta con medir tu propia área siempre de la misma forma y observar la tendencia.
No pongas una sola meta para todos. Mantén el mismo método de medición y observa la tendencia.
No necesitas cronómetro. Una rayita cada vez que alguien busca algo es suficiente para ver la tendencia. Los hallazgos repetidos y las correcciones vencidas se cuentan directamente de la lista de hallazgos.
La otra prueba es qué pasa cuando hay mucha carga. Si el área se mantiene en un mes en que suben los pedidos o en una semana con poco personal, las reglas encajan con el flujo de trabajo. Si se cae en cada pico, el tiempo asignado o las cantidades máximas no son realistas.
Reiniciar las 5S: seis pasos a partir de un área modelo
Cuando reinicies unas 5S que se estancaron, no empieces con una limpieza general de toda la planta. Reduce el alcance a una sola área. Una columna de la oficina de asesoría empresarial de Sansokan, un centro de apoyo a pequeñas empresas en Osaka, recomienda empezar en pequeño, por ejemplo con el almacenamiento de lo que se usa con más frecuencia, e ir sumando pequeños logros.
La línea inferior de cada paso indica cuándo puedes pasar al siguiente.
Si en el paso 04 las reglas resultan difíciles de usar, regresa al 03. Si el área no se mantiene en el 05, regresa al 04. Los pasos no son una línea recta.
Para mostrar cómo encajan los pasos, aquí va un ejemplo hipotético: instrumentos de medición y herramientas compartidos entre varios equipos en un área de maquinado. (Es una ilustración, no un caso real).
Pasos 1 a 3: definir el problema, la línea base y la causa
Primero, plantea el problema en una oración: "La gente tiene que buscar seguido los micrómetros y las llaves Allen compartidos". Después, toma fotos del área de almacenamiento y lleva durante una semana un conteo de búsquedas. Sin esa línea base, después no podrás demostrar el efecto.
Luego pregunta a los operadores por qué pasa, con las preguntas de la Figura 4. Supongamos que responden "El rack está lejos, así que lo dejo junto a mi máquina" y "Cuando lo quise regresar, había otra cosa en el lugar". Eso apunta a las reglas, no a la actitud del operador, como causa probable.
Paso 4: probar reglas provisionales antes de fijarlas
Haz una propuesta. Por ejemplo, define qué herramientas de uso frecuente necesita cada máquina y en qué cantidad, colócalas junto a ella y deja en un solo tablero de sombras solo lo que de verdad es compartido. En esta etapa no mandes hacer letreros definitivos ni racks a la medida.
Usa cinta masking y etiquetas escritas a mano durante unas dos semanas, y corrige los lugares a los que cuesta regresar las cosas o lo que hace falta. Si fijas las reglas sin un periodo de prueba, en unos meses volverás a "las etiquetas no coinciden con lo que hay".
Pasos 5 y 6: operar la rutina y decidir si se extiende
Cuando las reglas se asienten, intégralas a la rutina: los operadores revisan antes de terminar cada turno y el líder de equipo revisa una vez por semana. Sigue llevando el conteo de búsquedas y compáralo con la línea base.
Si el área se mantiene durante una semana de carga alta, publica las fotos y los registros del antes y el después, y deja que la gerencia decida si se extiende. No lo lleves a toda la planta antes de que la primera área funcione por sí sola. Si el esfuerzo depende de que un coordinador ande corriendo de un lado a otro, se detiene el día que esa persona cambia de puesto.
Al extender, no copies las reglas del área modelo. Repite los pasos desde el Paso 1, porque otra área tiene otros problemas y necesita sus propias reglas, que de verdad se puedan cumplir.
Si tu programa de 5S viene de la matriz japonesa
En las plantas japonesas fuera de Japón, las 5S suelen llegar con una lista de verificación, un calendario de auditorías o reglas copiadas de una planta en Japón. La misma lógica aplica: reglas que encajan con los procesos de una planta pueden no encajar con los tuyos. Usa las preguntas siguientes con tus gerentes japoneses o con el equipo de la matriz, y la lista de verificación para revisar tu propia área.
Preguntas para la gerencia japonesa y el equipo de la matriz
Estas preguntas sirven para una junta con el gerente japonés o antes de una visita de la matriz:
- ¿Qué problema quieren que resuelvan aquí las 5S en primer lugar: búsquedas, seguridad en pasillos, confusiones de piezas o resultados de auditoría?
- ¿Qué reglas vienen de la planta en Japón y cuáles podemos cambiar para que encajen con nuestro proceso y nuestro layout?
- ¿Quién tiene autoridad para dar de baja lo que tiene tarjeta roja, habilitar más espacio de almacenamiento o cambiar un layout, y qué tan rápido podemos tener una decisión?
- ¿Se puede incluir el tiempo de orden de fin de turno en el plan de producción y en el tiempo estándar?
- En las auditorías, ¿van a revisar si los hallazgos se cerraron y siguen cerrados, o sobre todo la calificación?
- Cuando un hallazgo requiere dinero o un cambio de layout, ¿quién responde y para cuándo?
Lista de verificación: ¿tus 5S están hechas para durar?
Marca cada punto para tu propia área; los que no puedas marcar son tus siguientes pasos:
- Los operadores pueden explicar con sus palabras qué se les facilita con las 5S
- Están definidos el criterio de tarjeta roja, el plazo de espera, quién decide y el área de espera
- Los lugares que suelen desbordarse tienen una cantidad máxima y un área autorizada de almacenamiento temporal
- Las etiquetas y las ubicaciones se revisan el mismo día de cualquier cambio de proceso o de producto
- Cada hallazgo tiene responsable, fecha compromiso y una persona que verifica el cierre
- Los hallazgos que requieren dinero o cambios de layout van a la gerencia, y el piso recibe respuesta
- El tiempo de orden y limpieza está en el plan de producción, no depende de horas extra
- Los procedimientos de limpieza incluyen dos o tres puntos a observar en el equipo
- Se registran búsquedas, hallazgos repetidos y correcciones vencidas, y los números se mantienen en periodos de carga alta
Alcance de esta guía
Los cuatro puntos de revisión, la tabla de rutina y los seis pasos son una forma de ordenar el problema, no una norma. Las frecuencias, los puestos y los plazos de tarjeta roja varían según la empresa, la industria y el tamaño de la planta, así que toma los números de esta guía como ejemplos.
Donde las 5S se cruzan con la seguridad, como la delimitación de pasillos o la limpieza alrededor de la maquinaria, sigue las reglas de seguridad de tu planta, a sus responsables y la normativa local. En México, además de la NOM-001-STPS-2008, la NOM-004-STPS-1999 trata los sistemas de protección y dispositivos de seguridad de la maquinaria y pide un programa específico de seguridad para su operación y mantenimiento; esta guía no sustituye esos procedimientos.
Puntos clave
- No le eches la culpa solo a la actitud. Clasifica la causa en propósito, reglas, verificación y corrección, y apoyo de la gerencia.
- En JIS Z 8141, seiketsu es el estado en que las tres primeras S se siguen repitiendo, y shitsuke es cumplir siempre lo acordado hasta volverlo hábito.
- Cuando una regla no se cumple, pregunta por la situación concreta y corrige el lugar, la cantidad o el momento.
- Define quién revisa qué y cuándo, y quién confirma que los pendientes se cerraron.
- Reinicia en un área modelo, confirma con registros y solo después extiende.
Arrancar las 5S es más fácil que sostenerlas. Las plantas donde duran no están llenas de gente especialmente motivada; tienen reglas que se pueden cumplir y una forma de corregirlas cuando algo se cae. Empieza por encontrar las filas de la Figura 2 que se parecen a tu área.
Preguntas frecuentes
¿Qué significan seiri, seiton, seiso, seiketsu y shitsuke?
Son las cinco palabras japonesas detrás de las 5S. Seiri es separar lo necesario de lo innecesario y desechar lo innecesario; seiton es tener lo necesario en lugares definidos, listo para usarse; seiso es limpiar. Seiketsu es el estado en que las tres primeras se siguen repitiendo, y shitsuke es cumplir siempre las reglas acordadas hasta volverlas hábito.
¿Por qué fallan las 5S?
Por lo general, porque falta una o más de cuatro cosas: un propósito ligado a problemas reales del piso, reglas que de verdad se puedan cumplir, un seguimiento que cierre los hallazgos de auditoría y apoyo de la gerencia en forma de tiempo, espacio y decisiones. La actitud de los operadores es solo una parte de la historia.
¿Shitsuke es lo mismo que "disciplina"?
No en el sentido de castigo. JIS Z 8141 define shitsuke como cumplir siempre lo que se acordó y volverlo hábito. Cuando una regla se rompe una y otra vez, la pregunta útil es por qué no se puede cumplir, y muchas veces la respuesta es cambiar la regla.
¿Las 5S son obligatorias por alguna NOM en México?
Las 5S son un método de gestión y no aparecen con ese nombre como requisito en las NOM que revisamos. Lo que sí pide la NOM-001-STPS-2008 es orden y limpieza permanentes y la delimitación de áreas de trabajo y pasillos; unas 5S bien sostenidas ayudan a mantener esas condiciones. Qué requisitos aplican exactamente a tu planta conviene confirmarlo con el área de seguridad e higiene.
¿Cómo se mide si las 5S se sostienen?
Lleva tres registros en tu propia área: cuántas veces se buscan herramientas, cuántos hallazgos de auditoría se repiten y cuántas correcciones están vencidas. Si los tres bajan y se mantienen bajos en los periodos de carga alta, las 5S están cerca de sostenerse.
Fuentes
- Definición de 5S: JIS Z 8141:2022, glosario de términos de administración de la producción, término 5603 "5S" (en japonés); ficha bibliográfica: Japanese Standards Association, JIS Z 8141:2022 (en japonés)
- Seiri y seiso para prevenir caídas: Oficina de Trabajo de Shiga, "Fundamentos de la seguridad en el lugar de trabajo" (en japonés)
- 4S/5S y seguridad en el trabajo: Sitio de seguridad laboral del MHLW, "4S" (en japonés)
- Estadísticas de accidentes de trabajo: MHLW, estadísticas de accidentes de trabajo 2025 (en japonés); MHLW, cifras definitivas 2025, tabla 4 (en japonés)
- Por qué no se cumplen las reglas de 5S, seguimiento con PDCA: J-Net21, "Cómo arraigar las 5S en el piso" (en japonés)
- Tarjeta roja, métodos de seiton, limpieza como inspección, liderazgo de shitsuke: J-Net21, "Cómo abordar las 5S para mejorar la planta" (en japonés)
- Propósito de las 5S y cómo empezar: SMRJ, "Las 5S explicadas en manga" (en japonés)
- Empezar en pequeño: Sansokan (Osaka), oficina de asesoría empresarial, "Cómo hacer que las 5S se sostengan" (en japonés)
- NOM-001-STPS-2008, numerales 7.1.1 y 7.1.2 (orden y limpieza, delimitación de pasillos): IMSS ELSSA, "Pisos seguros para el trayecto de personas"; STPS, guía informativa NOM-001-STPS-2008
- NOM-004-STPS-1999 (sistemas de protección y dispositivos de seguridad en maquinaria): Secretaría de Economía, catálogo de normas
Artículo original en japonésEsta guía se basa en un artículo de MONOSCOPE escrito para lectores en Japón: 5Sが定着しない工場の共通点|原因別の対策と続く仕組みの作り方
Acerca del editor
 Editor de MONOSCOPEFOUNDER & EDITOR
Trabajó unos diez años en un fabricante de equipos para plantas y en una empresa de ingeniería de plantas, a cargo de propuestas, diseño y puesta en marcha de equipos, y luego se pasó al marketing digital. Hoy es consultor web para fabricantes B2B y los ayuda a explicar sus productos y su tecnología. Cuenta con licencias nacionales de Japón como Energy Manager e Ingeniero Eléctrico Jefe de Tercera Clase.
Escribe un blog de ingeniería desde 2017 (más de 500 artículos) y tiene un canal de YouTube en japonés con unos 20,000 suscriptores. Cada guía se escribe desde el punto de vista de la planta japonesa y se verifica con las normas citadas.