Poka-Yoke Nedir? Örnekleri ve Türleri (Japon Fabrikalarından)
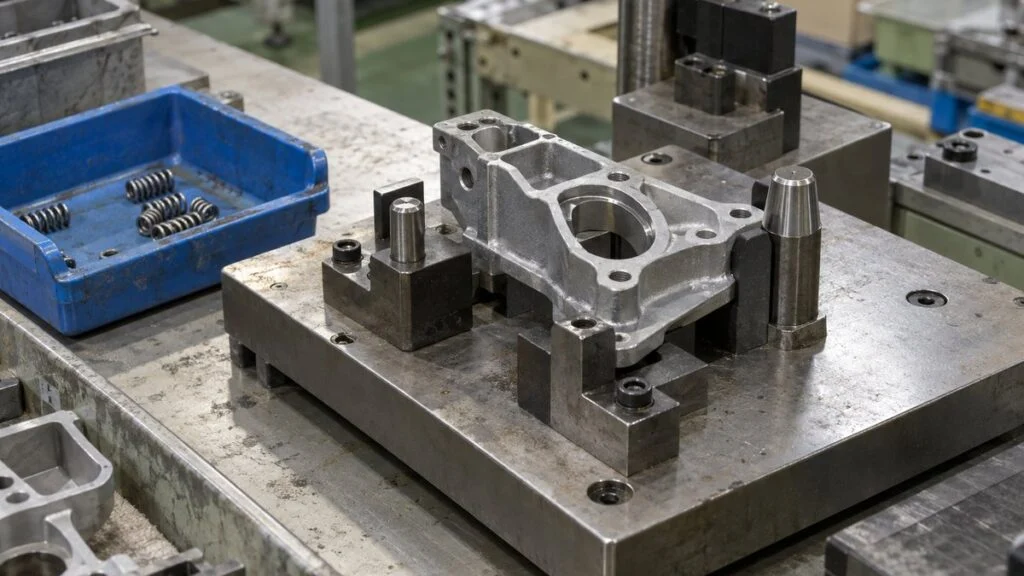
Japon müşteriniz 8D raporunuzu tek bir soruyla geri gönderebilir: "Hangi poka-yoke'yi eklediniz?" Ya da Japonya'daki bir fabrikadan transfer edilen bir hattı devralırsınız ve fikstürlerde asimetrik pimler, her istasyonda küçük bir parça kabı, bir sayaca bağlı tork anahtarı görürsünüz.
İki durumun arkasında da aynı fikir vardır. Poka-yoke, operatörden "daha dikkatli olmasını" beklemek yerine, hata önlemeyi fikstüre, ekipmana veya çalışma yöntemine yerleştirmektir. Böylece dalgınlıkla yapılan bir hata ya hiç oluşmaz ya da oluştuğu anda yakalanır.
Bu rehber, poka-yoke'nin Japon fabrikalarında ne anlama geldiğini ve foolproof, fail-safe ve emniyet kilitlemesinden (interlock) farkını açıklar. Ardından poka-yoke türleri için yaygın üç sınıflandırmayı, hata türüne göre üretimden örnekleri, sensör ve görüntü işleme seçeneklerini, beş adımlık kurma yöntemini, poka-yoke'nin işlevini yitirmesinin dört nedenini ve Japon müşteriyle ya da ana fabrikayla çalışırken kullanabileceğiniz kontrol listesini ele alır.
Örnekler hakkında bir not: belgelenmiş örneklerin kaynakları verilmiştir. Hata türüne göre düzenlenen örnekler ise açıklama amaçlı örneklerdir ve belirli bir fabrikadan alınmamıştır.
İçindekiler
- Poka-Yoke Nedir?
- Poka-Yoke, Foolproof, Fail-Safe ve Emniyet Kilitlemesi Arasındaki Fark
- İsmin Kökeni
- Poka-Yoke Türleri: Üç Sınıflandırma
- Üretimden Poka-Yoke Örnekleri
- Sensör, Görüntü İşleme ve Dijital Kontrolle Poka-Yoke
- 5 Adımda Poka-Yoke Nasıl Kurulur?
- Poka-Yoke'nin İşlevini Yitirmesinin 4 Nedeni
- Poka-Yoke, Makine Emniyet Kilitlemesi Değildir
- Kontrol Listesi: Poka-Yoke Konusunda Japon Müşteri veya Ana Fabrikayla Çalışmak
- Bu Rehberin Sınırları
- Sık Sorulan Sorular
- Kaynaklar
Poka-Yoke Nedir?
Poka-yoke iki Japonca kelimeden oluşur: poka (dalgınlıkla yapılan hata) ve yoke (yokeru, yani kaçınmak fiilinden). Basit hataları durdurmak için prosese, ekipmana veya fikstüre (Japonca jigu; parçayı sabitleyen ve konumlandıran aparat) yerleştirilen düzenek ya da yöntem anlamına gelir.
Toyota, Japonca üretim sistemi sayfasında poka-yoke örneği olarak montaj aletleriyle bağlantılı bir düzeneği anlatır. Düzenek, sıkılmamış parça gibi sorunları otomatik olarak kontrol eder ve sorun varsa lambayla bildirerek hatalı ürün oluşmasını önler.
Toyota poka-yoke'yi jidoka ile birlikte anlatır. Jidoka, bir anormallik oluştuğunda durmak ve hatalı ürünün bir sonraki prosese hiç geçmemesini sağlamak ilkesidir.
Önemli olan, iyileştirmenin yönüdür. Kalite yönetimi alanında bu konuyu inceleyen Chuo Üniversitesi'nden Takeshi Nakajo aynı fikri "error-proofing" olarak adlandırır: insanı çalışma yöntemine uydurmaya çalışmak yerine, çalışma yöntemini insana uyacak şekilde iyileştirirsiniz.
Nakajo'nun ders materyali, insan hatası hakkında yaygın üç yanlış inancı sıralar: hatanın dikkatle, eğitimle ya da insan kontrolü ve çift kontrolle önlenebileceği. Ona göre insanın dikkat düzeyi doğal olarak dalgalanır ve hata, bu dalgalanma kötü bir çalışma yöntemiyle karşılaştığında ortaya çıkar.
Doğru önlem, hatanın dalgınlıkla mı yapıldığına yoksa prosedürü bilen birinin ona uymamasından mı kaynaklandığına da bağlıdır.
Poka-Yoke, Foolproof, Fail-Safe ve Emniyet Kilitlemesi Arasındaki Fark
Japonya'da poka-yoke, "foolproof" kavramının yakın akrabası olarak kullanılır. Güvenilirlik terimlerine ilişkin Japon standardı JIS Z 8115:2019, foolproof'u insanlar uygunsuz davransa veya hata yapsa bile sistemin güvenilirliğini ve emniyetini koruması özelliği olarak tanımlar.
En sık karıştırıldığı terim fail-safe'tir. Aynı standart fail-safe'i, sistem arızalandığında emniyetli kalması özelliği olarak tanımlar. Kısacası foolproof insan hatasıyla, fail-safe ekipman arızasıyla ilgilidir.
Ters takılamayan bir konnektör foolproof'tur. Sinyal kesildiğinde sistemi güvenli duruma geçirerek durduran bir tasarım ise fail-safe'tir.
Foolproof, hem ürün tasarımında hem ekipman tasarımında kullanılan geniş bir terimdir. Sahada "poka-yoke" ise genellikle bunun bir alt kümesini, yani üretimdeki operatör hatalarını hedefleyen ve saha iyileştirmesi olarak kurulan düzenekleri ifade eder. Bu ayrımı akılda tutmak karışıklığı önler.
Fark, her birinin neye karşı önlem aldığında ve neyi koruduğundadır.
Foolproof ve fail-safe tanımları JIS Z 8115:2019'a dayanır. Emniyet kilitlemeleri yazının ilerleyen bölümünde ele alınmıştır.
Aynı karşılaştırmayı tablo hâlinde aşağıda bulabilirsiniz.
| Konu | Poka-yoke | Foolproof | Fail-safe | Emniyet kilitlemesi |
|---|---|---|---|---|
| Neye karşı | Üretimdeki operatör hataları | Genel olarak insan hatası | Ekipman veya bileşen arızası | İnsanların tehlikeli bölgeye ulaşması |
| Neyi korur | Ürün kalitesi | Güvenilirlik ve emniyet | Arıza anında emniyet | Operatörün bedeni |
| Tipik örnek | Yanlış yöndeki parçayı kabul etmeyen fikstür | Ters takılamayan konnektör | Sinyal kesilince güvenli duruma geçen tasarım | Koruyucu açılınca makineyi durduran düzenek |
| Ana referans | Shigeo Shingo'nun sınıflandırması | JIS Z 8115:2019 | JIS Z 8115:2019 | ISO 14119:2024, JIS B 9710:2019 |
| Kim kurar | Saha iyileştirmesi | Ürün veya ekipman tasarımcıları | Ürün veya ekipman tasarımcıları | Makine emniyeti uzmanı mühendisler |
İsmin Kökeni
Poka-yoke'yi sistemleştirip yayan kişi, üretim iyileştirme danışmanı Shigeo Shingo'dur. Yaklaşımını 1985'te Japonya'da Japan Management Association'ın yayımladığı bir kitapta ortaya koymuştur. Kitabın İngilizce çevirisi Zero Quality Control: Source Inspection and the Poka-Yoke System (Productivity Press, 1986), poka-yoke teriminin Japonya dışında da kullanılmasının nedenidir.
Yayıncı kitabın mesajını, sıfır hataya ulaşmak için kaynakta muayeneyi poka-yoke düzenekleriyle birleştirmek olarak özetler. Bitmiş ürünü muayene edip kötüleri ayıklamak yerine, hataya yol açan yanlışları oluştukları yerde yakalarsınız.
Shingo, kitabın İngilizce baskısında ilk olarak baka-yoke ("aptala karşı önlem") terimini kullandığını yazar. 1963 civarında Arakawa Auto Body'de çalışan bir işçi, yeni bir düzeneğin neden takıldığını öğrenince üzülmüş ve "Gerçekten o kadar aptal mıydım?" diye sormuştur. Bu olay Shingo'yu poka-yoke adına götürmüştür.
Bugün standart terim poka-yoke'dir. Eski belgelerde baka-yoke'ye hâlâ rastlayabilirsiniz, ancak kendi belgelerinizde kullanmayın.
Fikrin kendisi daha eskidir. Toyota'nın 75 yıllık tarihine göre 1925 tarihli otomatik dokuma tezgâhında yedek mekik kutusu vardı (mekik, atkı ipliğini taşıyan parçadır). Operatör mekiği doğru konuma yerleştirmezse mekik içeri girmiyordu. Toyota bunu poka-yoke'nin kökeni sayılabilecek bir düzenek olarak tanımlar.
Poka-Yoke Türleri: Üç Sınıflandırma
Poka-yoke sınıflandırmaları kaynağa ve şirkete göre değişir. Aşağıda sık atıf yapılan üç sınıflandırma var; hiçbiri tek doğru değildir, kendi prosesinizdeki hatalara farklı açılardan bakmak için kullanın.
Durdurmak mı, Uyarmak mı: Kontrol ve Uyarı Yöntemleri
Shingo'nun kitabından gelen ilk sınıflandırma, hata tespit edildikten sonra ne olduğuna dayanır.
- Kontrol yöntemi (kisei-shiki, hatalı işlemin devamını engelleme): iş ya da ekipman devam edemez. Parça fikstüre oturmaz veya bir sonraki proses başlamaz.
- Uyarı yöntemi (chui-shiki): bir buzzer veya lamba operatörü uyarır, durup durmamaya operatör karar verir.
Kontrol yöntemi daha güvenilirdir. Uyarı yönteminde insanlar buzzer'a alışır ya da gürültülü ortamda duymaz. Yine de durdurma mekanizması eklemenin zor olduğu elle yapılan işlerde veya yarıda durmanın kendisinin hata yarattığı proseslerde uyarı yöntemi pratik bir seçimdir.
Hata Nasıl Tespit Edilir: Temas, Sabit Değer ve Hareket Adımı Yöntemleri
Yine Shingo'nun kitabından gelen ikinci sınıflandırma, hatanın nasıl tespit edildiğine dayanır. Aşağıdaki şekil üç yöntemi özetler.
Hatayı yakalamak için kullanılan ipucu farklıdır.
Sınıflandırma Shigeo Shingo, Zero Quality Control (İngilizce baskı, 6. bölüm) kaynaklıdır. Poka-yoke'yi sınıflandırmanın yaygın yollarından biridir.
Shingo temas yöntemini, ürünün bir algılama düzeneğine temas edip etmemesine göre anormal şekil veya boyutu tespit etmek olarak tanımlar. Buna fikstür pimleri ve kılavuzların yanı sıra limit switch gibi algılayıcılar da girer. Şekil veya boyutu kontrol eden temassız sensörler de ürünün fiziksel bir özelliğine baktıkları için bazen bu gruba alınır.
Uygulamada bir poka-yoke, iki sınıflandırmanın birleşimidir. Sıkmaları sayıp sayı tamamlanana kadar bir sonraki adımı engellemek "sabit değer × kontrol"dür. Sayıp yalnızca lamba yakmak ise "sabit değer × uyarı"dır.
Nerede Devreye Girer: Hatanın Oluşmasını ve Yayılmasını Önleme
Üçüncü sınıflandırma, olaylar zincirinin neresine müdahale ettiğinize dayanır. Takeshi Nakajo ve Hitoshi Kume, 1984'te Japon Kalite Kontrol Derneği'nin (JSQC) dergisi Quality'de bir makale yayımlamıştır. Makine ürünlerinin montaj hatlarından toplanan yaklaşık 700 foolproofing örneğinden beş ilke çıkarmışlardır.
Beş ilke iki gruba ayrılır. Üçü hatanın oluşmasını önler (ortadan kaldırma, ikame ve kolaylaştırma). İkisi ise oluşan bir hatanın yayılmasını engeller (tespit ve etkiyi azaltma). Bu, sahadaki "oluşumu önleme" ve "kaçışı önleme" ayrımına yakındır.
Bazı önlemler hatanın oluşmasını durdurur, bazıları oluşan hatanın yayılmasını engeller.
Beş ilke Nakajo ve Kume, "A Study on Fool-Proofing for Work" (Quality, Cilt 14, Sayı 2, 1984) kaynaklıdır. Makalenin İngilizce özeti ikame için "substitution", etkiyi azaltma için "relaxation of effects" terimlerini kullanır. Açıklamalar Osaka Belediyesi Su İşleri İdaresi'nin bir belgesine dayanır.
Poka-yoke çoğu zaman tespitle, yani anormalliği yakalayan bir sensörle eş tutulur. Oysa aynı çerçeve başka seçenekler de sunar: benzer parçalar yerine ortak parça kullanarak karışıklığı ortadan kaldırmak (ortadan kaldırma), sıkmayı otomatikleştirmek (ikame) veya parça kutularını renkle kodlamak (kolaylaştırma).
Tespit ancak hata oluştuktan sonra işe yarar. Önce üç önleme ilkesini düşünün, kalan hatalar için tespiti kullanın. Bu sıra, prosesin bir sensör ormanına dönüşmesini önler.
Üretimden Poka-Yoke Örnekleri

Bu bölüm, yayımlanmış kaynaklarda doğrulayabileceğiniz üç örnekle başlar. Ardından hata türüne göre tipik poka-yoke kalıplarını açıklama amaçlı örnekler olarak sıralar.
Belgelenmiş Örnekler
1. Toyota'nın 1925 tarihli yedek mekik kutusu. Yanlış konuma yerleştirilen mekik içeri girmez, dolayısıyla yanlış yerleştirilmiş mekikle tezgâh çalıştırılıp zarar görmez. Bu, temas × kontrol birleşiminin erken bir biçimidir: hatayı şeklin kendisi reddeder.
2. Toyota'nın bugünkü montaj prosesi. Toyota'ya göre montaj aletleriyle bağlantılı bir sistem, sıkılmamış parçaları otomatik olarak kontrol eder ve sorunu lambayla bildirir. Eksikliği yakalamak için aletin çalışması kullanılır, bildirimi ise bir uyarı yöntemi olan lamba yapar.
3. Üretim dışından bir örnek: su idaresi. Bu örnek üretimin dışındadır, ancak ilkelerin nasıl uygulandığını iyi gösterir. Osaka Belediyesi Su İşleri İdaresi, bir operatörün dağıtım pompasının hız anahtarını basma vanasının aç/kapa anahtarıyla karıştırması sonucu suyun kısa süre kesildiği bir vakayı yayımlamıştır. İdare, beş ilkenin her biri için birer önlem önermiştir:
- Ortadan kaldırma: anahtarın kolayca çevrilememesi için üstüne kapak takmak.
- İkame: ekipman arızalandığında yedek üniteye otomatik geçmek.
- Kolaylaştırma: basma vanası anahtarını kollu tipten butonlu tipe çevirerek iki anahtarı belirgin şekilde farklılaştırmak.
- Tespit: basma vanası hareket ederken bir zil çaldırmak.
- Etkiyi azaltma: iki dağıtım bölgesini birbirine bağlayarak beslemenin sürmesini sağlamak.
İdarenin tek bir hata için her ilkeye bir fikir ürettiğine dikkat edin. İlk akla gelen fikre atlamak yerine her ilke altında seçenek üretip sonra karşılaştırın. Böylece hem ucuz hem güvenilir bir önlem bulmak kolaylaşır.
Hata Türüne Göre Örnekler (Açıklama Amaçlı)
Aşağıdaki şekil yaygın montaj hatalarını altı türe ayırır ve her birini bir tespit yöntemi ve düzenekle eşleştirir. Bunlar mekanizmaları anlatmak için verilen açıklama amaçlı örneklerdir, belirli bir fabrikanın vakaları değildir.
Doğru yöntem, hatanın nasıl oluştuğuna bağlıdır.
Tümü açıklama amaçlı örneklerdir. Gerçek tasarım iş parçasının şekline, çalışma duruşuna ve takt süresine bağlıdır.
Parça kabı yöntemi Shingo'nun kitabından gelir. Bir buton montaj hattında operatör önce gereken sayıda yayı küçük bir kaba koyuyordu. Montajdan sonra kapta yay kalmışsa, birinin takılmadığı anlaşılıyordu.
Bunun için sensöre gerek yoktur. "Artan her şey hatadır" diyebileceğiniz bir durum yaratırsanız hata görünür hâle gelir.
Temas yöntemleri, yanlış yön veya yanlış parça gibi şekilden ayırt edilebilen hatalara uygundur. Fikstür pimleri ve kılavuzlar elektrik gerektirmez; kablolama ve ayar yoktur, durumlarını herkes gözle kontrol edebilir. Tasarım ekibinden parçaya bir çentik veya asimetrik delik eklemesini istemek de etkili bir seçenektir.
Sıkılmamış cıvata veya atlanan adım gibi şekilde iz bırakmayan hatalar için sayan ya da sırayı izleyen bir düzenek gerekir. Sensörler ve kontroller burada devreye girer.
Sensör, Görüntü İşleme ve Dijital Kontrolle Poka-Yoke

Şekilden anlaşılamayan hatalar ya da insan gözü için fazla sayıda kontrol noktası olan durumlar için fabrikalar sensör, görüntü işleme ve veri eşleştirme kullanır. Bunları poka-yoke olarak kullanmanın üç yolu aşağıdadır.
Sıkma Sayısını Saymak
Sinyal çıkışı olan tork anahtarı, unutulan cıvatalar için yaygın bir çözümdür. Tohnichi'nin poka-yoke tork anahtarları, ayarlanan torka ulaşıldığında bir limit switch üzerinden kontak sinyali gönderir.
Tohnichi'ye göre bu sinyal ayrıca satılan bir sayaçla birleştirildiğinde poka-yoke sistemi kurulur; sinyal PLC'ye (programlanabilir lojik kontrolör) verildiğinde ise hatla bağlantılı sıkma doğrulaması yapılabilir. Belirlenen sayıda cıvata sıkılana kadar ürün ilerleyemiyorsa elinizde "sabit değer × kontrol" tipi bir poka-yoke vardır.
Bir zayıf noktaya dikkat edin: yalnızca sayan bir sistem aynı cıvatanın iki kez sıkılmasını iki cıvata olarak kaydedebilir. Tohnichi, sıkılmış cıvata yeniden sıkıldığında NG gösteren, çift sıkma algılamalı bir model de sunar. Sayma sistemi kurmadan önce sayının yanlış çıkabileceği durumları listeleyin.
Varlık ve Yönü Görüntüyle Kontrol Etmek
Birden çok parçayı ve yönünü aynı anda doğrulamanız gerekiyorsa fabrikalar görüntü sensörü (vision sensor) kullanır. Keyence, otomotiv direksiyon simidi montajında bir görüntü sensörünün birden çok vidanın doğru takıldığını kontrol ettiği bir uygulamayı tanıtır.
Keyence'e göre aynı işi fotoelektrik sensörlerle yapmak her vida için bir sensör gerektirir ve küçük kaymalar hatalı algılamaya yol açabilir. Tek bir görüntü sensörü ise birkaç noktayı aynı anda kontrol edebilir.
Keyence gıda ve benzeri sektörlerde ambalaj uygulamalarını da sıralar: hazır erişte kabında eksik paketler, eksik pipet, poşetlerin ön/arka yönü ve tavsiye edilen tüketim tarihinin basılı olup olmadığı. Çizik veya leke gibi tanımlaması daha zor kusurları yakalamanız gerekiyorsa yapay zekâ ile görsel muayene alanına geçiyorsunuz demektir.
Kod Eşleştirme ve Pick-to-Light
Birbirine benzeyen ve yalnızca parça numarasıyla ayrılan parçaları fikstürle ya da görüntüyle ayırt etmek zor olabilir. Bu tür karışıklıklarda barkod veya 2D kod eşleştirme iyi sonuç verir: iş emrindeki kodu ve parçadaki kodu okutursunuz, yalnızca eşleştiklerinde bir sonraki adıma izin verilir.
Keyence, parçaların yanlış raf adresine konmasını önlemek için girişleri barkod veya 2D kodla yönetmek, mal kabul, sevkiyat ve muayenede el terminalleriyle eşleştirme yapmak gibi lojistik uygulamalarını anlatır. Aynı fikir fabrika içindeki parça beslemeye ve model değişimlerine de uygulanır.
Dijital toplama (pick-to-light) da yanlış parça almayı önler. Aioi Systems'in anlattığına göre operatör gösterge lambasının yandığı adrese gider ve gösterilen miktarı alır. Listeyi okuyup yeri ve miktarı belirleme yükü bir göstergeye devredilir; beş ilke açısından bu, ikame ve kolaylaştırmadır.
Aşağıdaki şekil, hangi aracın neye baktığını ve nerede dikkat gerektirdiğini karşılaştırır.
Her biri farklı bir şeye baktığı için farklı hataları yakalar.
Dikkat noktaları genel eğilimleri özetler; modele ve kurulum koşullarına göre değişir.
Bazı hizmetler artık kamerayla operatörün el ve alet hareketlerini analiz ederek atlanan veya sırası karışan adımları işaretliyor. Amaçları, video analiziyle hareket adımı tipi poka-yoke sağlamaktır.
Ekipman satın almadan önce, bir fikstürün ya da parça yerleşimindeki bir değişikliğin işi görüp görmeyeceğini mutlaka kontrol edin. Sensörler ve kameralar hatalı algılamalarla uğraşma ve her gün kontrol etme gibi ek iş getirir. Fikstür şekliyle önlenebilecek bir hatayı yakalamak için elektronik eklemeyin.
5 Adımda Poka-Yoke Nasıl Kurulur?

Akla geldikçe fikstür eklemeye devam ederseniz, yönetemeyeceğiniz kadar çok düzenekle karşı karşıya kalırsınız. Önce hedefi daraltıp ardından aşağıdaki beş adımı izlemek daha hızlıdır.
Hedefi daraltın, ucuzca deneyin, sonra standarda bağlayın.
Osaka Belediyesi Su İşleri İdaresi'nin gösterdiği error-proofing akışından (hatayı belirle → arka plandaki etkenleri incele → seçenek geliştir → değerlendir ve seç) üretime uyarlanmıştır.
Adım 1: Tek Bir Hata Seçin
İşe hangi tek hatayı önleyeceğinize karar vererek başlayın. Proses içi hata kayıtlarını, müşteri şikâyetlerini ve ramak kala raporlarını toplayın; en sık oluşan veya kaçarsa en çok zarar verecek hataları seçin.
Yedi QC aracından biri olan Pareto diyagramı sıralamaya yardımcı olur. Hedefi "montaj hataları" gibi geniş bir başlık yerine "braket sağ-sol ters takılmış" gibi tek bir harekete indirin.
Yeni ürün ve yeni proseslerin henüz hata geçmişi yoktur. Bu durumda adayları proses FMEA'nızdaki (PFMEA) hata türleri arasından insanın yaptığı işlemlerden kaynaklananları alın.
Adım 2: Hatanın Oluştuğu Anı Bulun
Ardından sahada işi izleyin. Hangi hareket yanlış gidiyor ve hatadan hemen sonra ne farklı görünüyor? Hatanın parçayı alırken mi, yönlendirirken mi yoksa sıkarken mi oluştuğu, düzeneğin nereye konacağını belirler.
Aynı zamanda hatalı ürünün iyi üründen nasıl ayrıldığını listeleyin: farklı şekil, farklı ağırlık, artan bir parça. Bu farklar tespit ipuçlarınız olur. Hiçbir fark bulamıyorsanız ürüne veya parçaya bir işaret eklenmesini talep etmeniz gerekir.
Adım 3: Yöntemi Seçin
Beş ilkeyi ortadan kaldırmadan başlayarak sırayla düşünün. Benzer parçalar yerine ortak parça kullanarak karışıklığı ortadan kaldırabilir misiniz? Adımı otomatikleştirebilir misiniz? Renk veya yerleşimle hatayı zorlaştırabilir misiniz? Geriye kalanı tespitle yakalarsınız.
Tespit için temas, sabit değer veya hareket adımı yönteminden hangisinin uyduğuna ve durdurma mı uyarı mı olacağına karar verin. Kaçtığında ciddi sonuç doğuracak hatalarda varsayılan olarak kontrol yöntemini kullanın. Uyarı yöntemiyle yetinirseniz, uyarıyı alan kişinin ne yapacağını da tanımlayın.
Adım 4: Ucuza Yapın ve Deneyin
Hemen seri üretim fikstürü sipariş etmeyin. Karton, plastik levha veya eldeki malzemelerle geçici bir versiyon yapın ve gerçek işte deneyin. Üç şeyi kontrol edin:
- Bilerek hata yaptığınızda güvenilir şekilde duruyor (veya uyarıyor) mu?
- İş doğru yapıldığında yanlışlıkla durmuyor mu?
- İş zorlaştı veya yavaşladı mı?
Üçüncü nokta kolayca gözden kaçar. İşi engelleyen bir düzeneği operatörler sonunda kullanmayı bırakır. Bu aşamada düzeneği operatörlerin kendisine denetin ve geri bildirimlerini tasarıma yansıtın.
Adım 5: Günlük Kontrollere ve Standartlara Ekleyin
Kurulumdan sonra kendi hâline bırakılan bir poka-yoke, aşınma veya arıza nedeniyle yavaş yavaş işlevini yitirir. Çalıştığını doğrulamak için bir vardiya başı kontrolü tanımlayın. Hangi hatanın hangi düzenekle önlendiğini iş standardına ve QC proses tablosu (QC kōtei-hyō) veya kontrol planı gibi proses kontrol belgelerine yazın.
Japon fabrikalarında bu belgelerin kalite güvence akışındaki yeri ayrı bir yazıda ele alınmıştır. Türkiye'deki otomotiv tedarikçileri, IATF 16949'un hata önlemeye (error-proofing) ilişkin maddesinin ne istediğini ayrıca standardın kendisinden kontrol etmelidir.
Düzenek sayısı arttıkça yer, hedef hata, kontrol yöntemi ve sorumluyu içeren bir kayıt tutun. Amaç, yeni bir ürün varyantı eklediğinizde veya ekipmanda değişiklik yaptığınızda hangi poka-yoke düzeneklerinin etkileneceğini hızla görebilmektir.
Poka-Yoke'nin İşlevini Yitirmesinin 4 Nedeni
Poka-yoke kurulduktan sonra aynı hata geri geliyorsa, neden çoğu zaman düzeneğin kendisi değil, sonrasında nasıl ele alındığıdır. Editör ekibimiz en sık görülen tuzakları dört grupta topladı.
Farkı kurulumdan sonra olanlar yaratır.
MONOSCOPE editör ekibinin derlediği yaygın örneklerdir.
Sökülmüş veya Devre Dışı Bırakılmış
Fikstür işi engellediği ya da okutma takt süresine yetişemeyecek kadar uzun sürdüğü için operatörler poka-yoke'yi kullanmayı bırakabilir. Bunu bir disiplin sorunu olarak ele alırsanız tekrar yaşanır.
Önce operatörlere neden kullanmanın zor olduğunu sorun ve düzeneği düzeltin. Ardından bir poka-yoke'yi sökmenin veya ayarlarını değiştirmenin, takım liderinin ya da kalite biriminin onayını gerektiren bir değişiklik olduğu kuralını koyun.
Operatörü koruyan emniyet düzenekleri ise ayrı bir konudur. Bunları sökmek veya devre dışı bırakmak, yazının ilerleyen bölümünde anlatıldığı gibi mevzuatla sınırlandırılmıştır.
Düzeneğin Kendisi Arızalı
Kopmuş bir sensör kablosu, aşınmış bir pim veya kirli bir görüntü sensörü lensi algılamayı durdurabilir. İşin zor tarafı, düzenek arızalıyken de üretimin normal şekilde sürmesidir; bu yüzden kimse fark etmez.
Çözüm, çalışmayı düzenli olarak doğrulamaktır. Yöntemlerden biri, bilerek hatalı yapılmış bir test numunesi tutmak ve vardiya başında düzeneğin onu durdurduğunu görmek için kullanmaktır. Numuneyi renklendirin ve sabit bir saklama yeri verin ki ürünle hiç karışmasın.
Çok Fazla Yanlış Durma
İyi parçalar sürekli duruşa neden oluyorsa, operatörler her seferinde resetleyip parçayı geçirmeye başlar. Sonunda gerçek bir hata hattı durdurduğunda da aynı şekilde resetlerler.
Hatalı algılamalar eşik ayarlarından, iş parçasının kaymasından ve benzeri nedenlerden kaynaklanır. Hatalı algılamaları da kaydedin ve hatalar gibi inceleyip düzeltin.
Uyarı Yorgunluğu
Buzzer sık duyulur veya ikaz lambası sık yanarsa operatörler buna alışır ve uyarı arka plana karışır. Kaçtığında ciddi sonuç doğuracak hatalarda, mümkün olan her yerde kontrol yöntemine geçin.
Ayrıca tespitte durmayın. Aynı poka-yoke tekrar tekrar devreye giriyorsa, yukarı akışta hataya açık bir neden hâlâ duruyordur. Ne sıklıkla devreye girdiğine bakın ve önlemeye geri dönün. Neden-neden analizi ve 8D raporu gibi kök neden araçları bu nedeni bulmaya yardımcı olur.
Poka-Yoke, Makine Emniyet Kilitlemesi Değildir
Bazı poka-yoke anlatımları, yalnızca iki el aynı anda butonlara basınca çalışan makine gibi örnekler içerir. Düşünce benzerdir, ancak bunlar operatörün bedenini koruyan emniyet düzenekleridir ve kaliteye odaklı poka-yoke'den ayrı tutulmalıdır.
Tehlikeli makine fonksiyonlarını önlemek için koruyucuyla birlikte çalışan kilitleme düzeneklerinin kendi tasarım ve seçim standardı vardır: uluslararası alanda ISO 14119, Japonya'da ise ISO 14119'un 2013 baskısına karşılık gelen JIS B 9710:2019. Bu standartlar düzenek tiplerinin yanı sıra düzeneklerin atlatılma olasılığını en aza indiren önlemleri de kapsar.
ISO 14119 2024'te revize edilmiştir; Avrupa'da EN ISO 14119 olarak yayımlanır. Türkiye'de TSE, EN standartlarını genellikle TS EN numarasıyla kabul eder; tasarım yaparken TSE kataloğundaki güncel baskıyı ve makine tedarikçinizin hangi baskıya göre tasarladığını kontrol edin.
Japonya'da Endüstriyel Güvenlik ve Sağlık Yönetmeliği'nin 28. maddesi işverene emniyet düzeneklerini etkili kalacak şekilde kontrol etme ve bakımını yapma yükümlülüğü getirir. 29. maddesi ise çalışanların emniyet düzeneklerini sökmemesini veya işlevini ortadan kaldırmamasını ister.
Türkiye'de de benzer hükümler vardır. 6331 sayılı İş Sağlığı ve Güvenliği Kanunu'nun 19. maddesi, çalışanların makine ve cihazların güvenlik donanımlarını doğru kullanmasını, keyfi olarak çıkarmamasını ve değiştirmemesini ister. İş Ekipmanlarının Kullanımında Sağlık ve Güvenlik Şartları Yönetmeliği'nin EK-I'i de (2.8.1) koruyucuların ve koruma donanımının kolayca yerinden çıkarılamayacak veya etkisiz hâle getirilemeyecek şekilde olmasını öngörür. Güncel metni Resmî Gazete veya mevzuat.gov.tr üzerinden kontrol edin.
Bu nedenle emniyetle ilgili düzenekler, risk değerlendirmesi ve makine emniyeti standartlarına dayanarak ekipman üreticisi veya makine emniyeti uzmanı mühendisler tarafından tasarlanır. Sahada yapılan bir poka-yoke bunların yerini tutmaz.
Kullanılan kelimelere de dikkat edin. Tedarikçi dokümanları, alet sinyallerini hatta bağlayıp sıkma tamamlanana kadar bir sonraki adımı engelleyen sistemi bazen "interlock" olarak adlandırır. Bu, proses adımları arasındaki bir kalite kilitlemesidir ve amacı makine emniyeti kilitleme düzeneğinden farklıdır.
Kontrol Listesi: Poka-Yoke Konusunda Japon Müşteri veya Ana Fabrikayla Çalışmak
Poka-yoke soruları düzeltici faaliyet raporlarında, tedarikçi denetimlerinde ve hat transferlerinde karşınıza çıkabilir. İşe yakın zamanda yaşanan bir hatayı seçip sahada üründe görünür bir fark olarak nerede ortaya çıktığını kontrol ederek başlayın. Ardından hazırlık için aşağıdaki listeleri kullanın.
Poka-Yoke Önermeden Önce
- Hedef, genel olarak "montaj hataları" değil, tek bir hareketteki tek bir hataya indirildi mi?
- Tespitten önce ortadan kaldırma, ikame ve kolaylaştırma düşünüldü mü?
- Kontrol yöntemi mi? Uyarı yöntemiyse, uyarıya verilecek tepki tanımlandı mı?
- Bilerek hata yapılarak ve yanlış durma olmadığını görmek için doğru işle denendi mi?
- Operatörler denedi mi, çevrim süresi takt süresinin içinde kaldı mı?
- İşaretli bir test numunesiyle vardiya başı kontrolü var mı?
- İş standardına ve QC proses tablosuna veya kontrol planına yazıldı mı?
- Sökme ve ayar değişiklikleri onaya bağlı mı?
- Makine emniyet kilitlemelerinden açıkça ayrıldı mı?
Japonya'dan Hat Devralırken Sorulacak Sorular
- Bu hattaki her poka-yoke hangi hatayı önlüyor? Bir poka-yoke kaydı var mı?
- Hangi düzenekler prosesi durduruyor (kontrol), hangileri yalnızca uyarıyor?
- Her düzenek nasıl ve ne sıklıkla kontrol ediliyor? Test numuneleri transfere dahil mi?
- Hangi düzenekler PLC mantığına veya sayaç ayarlarına bağlı, bunları kim değiştirebilir?
- Hangi düzenekler kalite poka-yoke'si, hangileri makine emniyet düzeneği?
- Her düzeneğin eklenmesine hangi geçmiş hatalar yol açtı?
Şablon: Poka-Yoke Kaydı
Aşağıdaki satırlar, kaydın nasıl doldurulacağını gösteren kurgusal örneklerdir.
| No. | İstasyon | Hedef hata | Yöntem | Durdurma / uyarı | İşlev doğrulama yöntemi ve sıklığı | Sorumlu |
|---|---|---|---|---|---|---|
| PY-01 | İstasyon 3 (braket) | Braketin ters takılması | Temas (asimetrik pim) | Durdurma | Pim aşınmasının gözle kontrolü, vardiya başı | Takım lideri |
| PY-02 | İstasyon 5 (kapak) | Eksik cıvata (ünite başına 4) | Sabit değer (sinyalli anahtar + sayaç) | Durdurma | Sayaç sıfırlanıp 3 sıkma sinyali verildiğinde ürünün ilerlemediğini doğrulama, vardiya başı | Üretim mühendisliği |
| PY-03 | Kit hazırlama alanı | Yanlış parça alma | Hareket adımı (el algılama sensörlü pick-to-light) | Uyarı | Bilerek yanlış kutuya uzanıp sesli uyarıyı doğrulama, haftalık | Lojistik sorumlusu |
Bu Rehberin Sınırları
- Poka-yoke sınıflandırmaları ve terimleri şirkete ve kaynağa göre değişir. Japon müşteriniz aynı fikirler için farklı adlar kullanabilir.
- Hata türüne göre örnekler ve kayıt satırları açıklama amaçlıdır, belirli bir fabrikanın verisi değildir.
- Bahsedilen ürün özellikleri (tork anahtarları, görüntü sensörleri, pick-to-light) üreticilerinin tanıttığı şekliyle aktarılmıştır. Ekipman seçmeden önce güncel özellikleri üreticiyle teyit edin.
- Bu rehber makine emniyet düzeneklerinin tasarımını kapsamaz. Geçerli standartlara ve mevzuata uyun, yetkin uzmanlara danışın.
Sık Sorulan Sorular
Poka-yoke Türkçede ne demek?
Poka-yoke "hata önleme" anlamına gelir ve Japonca kelime olduğu gibi kullanılır. Shigeo Shingo'nun kitabının İngilizce baskısının 1986'da yayımlanmasından sonra yaygınlaştı. Yakın bir terim olan foolproof ise ürün ve ekipman tasarımını da kapsayan daha geniş bir kavramdır.
"Baka-yoke" demek hâlâ uygun mu?
Kullanmayın. Bugün standart terim poka-yoke'dir ve Shingo kitabının İngilizce baskısında eski adın kırdığı bir işçiyi anlatır.
Poka-yoke için sensör şart mı?
Hayır. Yanlış yön veya yanlış parça gibi şekilden ayırt edilebilen hatalarda fikstür pimleri ve kılavuzlar iyi çalışır. Parçaları bir kapta kit hâlinde hazırlayıp artan parçanın eksikliği göstermesi gibi, "artan her şey hatadır" durumu da yaratabilirsiniz.
Poka-yoke prosesi durdurmalı mı, yoksa sadece uyarmalı mı?
Kaçtığında ciddi sonuç doğuracak hatalarda işi veya ekipmanı durduran kontrol yöntemini kullanın. Durdurma mekanizması eklemenin zor olduğu elle yapılan işlerde uyarı yöntemi pratik olabilir, ancak o zaman uyarıyı alan kişinin ne yapacağını tanımlayın.
Poka-yoke düzenekleri ne sıklıkla kontrol edilmeli?
Temel uygulama, her vardiya başında çalışmayı doğrulamaktır; örneğin bilerek hatalı yapılmış bir test numunesini geçirip düzeneğin onu durdurduğunu görmek. Test numunesini renklendirin ve ürünle karışmaması için sabit bir yerde saklayın.
Kaynaklar
- Toyota'da poka-yoke ve jidoka: Toyota Motor Corporation, Toyota Üretim Sistemi (Japonca)
- Yedek mekik kutusu (1925): Toyota 75 yıllık tarih, 1. kısım, 1. bölüm, 3. kesim, 2. madde (Japonca)
- Foolproof ve fail-safe tanımları: Japon Standartlar Derneği, JIS Z 8115:2019 Güvenilirlik terimleri sözlüğü (Japonca); tanım metni standardı aktaran bir sayfada (Japonca) kontrol edilmiştir
- Shingo'nun kitabı: Japonya Ulusal Diyet Kütüphanesi, 1985 Japonca baskı kaydı; Routledge, "Zero Quality Control: Source Inspection and the Poka-Yoke System"
- Kontrol/uyarı ve temas/sabit değer/hareket adımı yöntemleri, baka-yoke, parça kabı örneği: Shigeo Shingo, "Zero Quality Control" (Productivity Press, 1986), 4. ve 6. bölümler; Lean Blog, "Poka-Yoke and Shigeo Shingo"; ITmedia, BT sözlüğü "Poka-yoke" (Japonca)
- Foolproofing'in beş ilkesi: Takeshi Nakajo ve Hitoshi Kume, "A Study on Fool-Proofing for Work: Principles of Fool-Proofing," Quality, Cilt 14, Sayı 2 (1984)
- Error-proofing ve üç yanlış inanç: Takeshi Nakajo, Chuo Üniversitesi, sağlık hizmetlerinde error-proofing (Japonca)
- Beş ilkenin uygulanması ve error-proofing akışı: Osaka Belediyesi Su İşleri İdaresi, error-proofing ile insan hatasının önlenmesi (Japonca)
- Poka-yoke tork anahtarları: Tohnichi, poka-yoke tork anahtarları (Japonca); Tohnichi, çift sıkma algılamalı CSPFHW (Japonca)
- Görüntü sensörü uygulamaları: Keyence, direksiyon simidi montaj kontrolü (Japonca); Keyence, gıda, ilaç ve kozmetik uygulamaları (Japonca)
- Kod eşleştirme: Keyence, lojistikte hataların önlenmesi (Japonca)
- Dijital toplama: Aioi Systems, dijital toplama (Japonca)
- Kamerayla atlanan işlerin tespiti: Canon Marketing Japan, "Poka-yoke nedir?" (Japonca)
- Kilitleme düzeneği standartları: ISO 14119:2024; Japon Standartlar Derneği, JIS B 9710:2019 (Japonca); IDEC, ISO 14119:2013 genel bakış (Japonca)
- Japonya'da emniyet düzeneklerinin bakımı: e-Gov, Endüstriyel Güvenlik ve Sağlık Yönetmeliği, 28. ve 29. maddeler (Japonca)
- Türkiye: 6331 sayılı İş Sağlığı ve Güvenliği Kanunu, madde 19; İş Ekipmanlarının Kullanımında Sağlık ve Güvenlik Şartları Yönetmeliği, EK-I 2.8.1
Japonca orijinal makaleBu rehber, Japonya’daki okurlar için yazılmış bir MONOSCOPE makalesinden uyarlanmıştır: ポカヨケの種類と事例|作業ミスを仕組みで防ぐ考え方と作り方
Editör hakkında
 MONOSCOPE editörüFOUNDER & EDITOR
Bir tesis ekipmanı üreticisinde ve bir tesis mühendisliği firmasında yaklaşık on yıl boyunca ekipman teklifi, tasarımı ve devreye alma işlerinde çalıştıktan sonra dijital pazarlamaya geçti. Bugün B2B üreticilerine web danışmanlığı yapıyor ve ürünlerini ve teknolojilerini anlaşılır biçimde anlatmalarına yardımcı oluyor. Japonya’nın Enerji Yöneticisi (Energy Manager) ve Üçüncü Sınıf Baş Elektrik Mühendisi ulusal lisanslarına sahip.
2017’den beri bir mühendislik blogu (500’den fazla yazı) ve yaklaşık 20.000 abonesi olan Japonca bir YouTube kanalı yürütüyor. Her rehber Japon atölyesinin bakış açısıyla yazılır ve atıf yapılan standartlarla karşılaştırılır.