Kiken Yochi (KY) Adalah? Panduan KYT 4 Ronde untuk Pabrik
Misalkan perusahaan induk di Jepang meminta pabrik Anda "mulai KY". Biasanya datang manual berisi lembar gambar bahaya, papan KY dipasang di samping line, dan para leader diminta menjalankan KY beberapa menit setelah chorei (rapat pagi). Sebulan kemudian, isi papan KY sama saja setiap hari, dan tidak ada yang yakin apa gunanya.
KY adalah singkatan dari kiken yochi (危険予知), bahasa Jepang untuk "prediksi bahaya". Kegiatan KY berarti menemukan bahaya dalam suatu pekerjaan dan memastikannya sebelum pekerjaan dimulai. KY punya dua lapis: pelatihan prediksi bahaya (KYT) untuk melatih kemampuan menemukan bahaya dalam kelompok kecil, dan KY singkat harian yang memakai pola yang sama tepat sebelum kerja.
Kalau lapis pelatihan dilewati, papan KY harian cepat berubah jadi sekadar formalitas. Panduan ini menjelaskan metode KYT dasar 4 ronde (4 round) menurut Japan Industrial Safety & Health Association (JISHA) dan Kementerian Kesehatan, Tenaga Kerja, dan Kesejahteraan Jepang (MHLW), lalu membahas contoh lembar KYT, KY harian, perbedaan KY dengan penilaian risiko dan JSA, serta cara agar KY tidak jadi formalitas di pabrik Indonesia.
Daftar isi
- Kiken Yochi (KY) Adalah Apa?
- Cara Menjalankan Metode KYT Dasar 4 Ronde
- Contoh Lembar KYT: Membuat Lubang dengan Mesin Bor Duduk
- Menjalankan KY Singkat Setiap Hari Sebelum Kerja
- KY vs. Penilaian Risiko (HIRADC) vs. JSA
- Mengapa KY Jadi Formalitas, dan Apa yang Membantu
- Cara Memulai atau Menghidupkan Kembali KY
- Batasan Panduan Ini
- FAQ
Kiken Yochi (KY) Adalah Apa?
JISHA mendefinisikan pelatihan prediksi bahaya (KYT, kiken yochi training) sebagai diskusi kelompok kecil tentang faktor bahaya yang tersembunyi di tempat kerja atau dalam suatu pekerjaan, dan kecelakaan yang bisa ditimbulkannya. Tim menyepakati titik bahaya dan tindakan prioritas, memastikannya dengan tunjuk sebut, dan menangani bahaya itu sebelum mulai bertindak.
Bahan diskusinya bisa berupa gambar situasi kerja, atau pekerjaan nyata yang diperagakan langsung di lokasi. JISHA memakai istilah yang lebih luas, yaitu kegiatan prediksi bahaya, untuk program harian yang menggabungkan KYT, tunjuk sebut, dan metode terkait. Sebagian pabrik menyebutnya KYK (kiken yochi katsudo). Dalam artikel ini, "KY" mencakup seluruh program, dari pelatihan sampai praktik harian.
Tim mempelajari polanya lewat pelatihan, lalu memakainya setiap hari sebelum kerja dan di titik-titik penting dalam pekerjaan.
Sumber: disusun MONOSCOPE dari materi JISHA, MHLW, dan Tokyo Labor Standards Association Federation. Sebutannya berbeda menurut industri dan pabrik.
Asal-Usul KY
Menurut situs keselamatan kerja MHLW (Shokuba no Anzen Site), pelatihan prediksi bahaya awalnya dikembangkan di Sumitomo Metal Industries. JISHA lalu menggabungkannya dengan metode pemecahan masalah 4 ronde, dan dengan tunjuk sebut, cara pengecekan keselamatan yang dipakai Japanese National Railways (perusahaan kereta api negara Jepang dulu). Hasilnya, metode KYT 4 ronde, menjadi cara yang dianggap standar.
Majalah keselamatan Jepang Anzen Staff menyebut awalnya tahun 1973. Seorang staf dari Wakayama Steel Works milik Sumitomo Metal ikut rombongan studi keselamatan JISHA ke Eropa dan Amerika Serikat, dan melihat satu lembar gambar bahaya di sebuah perusahaan kimia di Belgia.
Pada 1974, Sumitomo Metal mengembangkan versi 2 ronde ("Bahaya apa yang ada?" dan "Apa yang akan kamu lakukan?"), dan metode ini menyebar ke industri baja. Belakangan metode ini menjadi metode utama dalam Gerakan Nol Kecelakaan dengan Partisipasi Semua Pekerja (Zero-accident Total Participation Campaign) yang dicanangkan JISHA pada 1973.
Cara Menjalankan Metode KYT Dasar 4 Ronde
Pola KY dipelajari lewat metode KYT dasar 4 ronde. JISHA menyatakan bahwa pengalaman langsung berlatih KYT adalah titik awal setiap program prediksi bahaya. Metode yang lebih singkat, seperti one-point KY dan KYT perorangan, juga dibangun di atas metode 4 ronde ini.
JISHA memberi nama setiap ronde dengan pertanyaan atau pernyataan yang dipakai leader untuk memancing diskusi tim:
- Ronde 1, temukan bahaya (JISHA: memahami situasi nyata): "Bahaya apa yang tersembunyi di sini?"
- Ronde 2, pilih titik bahaya (menelusuri inti masalah): "Inilah titik bahayanya."
- Ronde 3, susun penanggulangan (menetapkan penanggulangan): "Kalau kamu, apa yang akan kamu lakukan?"
- Ronde 4, tetapkan target (menetapkan target): "Inilah yang akan kami lakukan."
Tim mengeluarkan ide sebanyak mungkin lalu menyaringnya, dua kali: pertama untuk bahaya, kedua untuk penanggulangan.
Sumber: disusun MONOSCOPE dari situs keselamatan kerja MHLW, "Pelatihan Prediksi Bahaya (KYT)".
Sebelum Mulai: Tim dan Peran
Situs keselamatan kerja MHLW menyarankan tim berisi 5–6 orang, cukup kecil agar semua anggota mau bicara. Tim menunjuk leader sebagai fasilitator dan seorang pencatat. Bila perlu, tim bisa menambah peran seperti pembuat laporan, presenter, atau pemberi komentar.
Sebelum mulai, leader menjelaskan singkat tujuan sesi dan mengajak semua orang menyumbang pendapat. Kualitas gambar tidak sepenting suasana yang membuat orang berani mengatakan apa yang sebenarnya mereka pikirkan.
Untuk pemula, lembar gambar yang sudah tersedia dari penerbit atau lembaga bisa dipakai. Setelah tim terbiasa, foto tempat kerja dan pekerjaan sendiri membuat diskusi lebih konkret.
Ronde 1: Temukan Bahaya
Leader menjelaskan situasi dalam gambar dan bertanya, "Bahaya apa yang tersembunyi di sini?" Anggota menyebutkan apa yang mereka lihat, masing-masing dalam bentuk sebab-akibat: "Karena [faktor bahaya], [apa yang terjadi], sehingga [jenis kecelakaan]." Pencatat memberi nomor pada setiap item dan menuliskannya di kertas besar.
Bentuk ini mencegah orang berhenti di satu kata seperti "berbahaya" atau "licin", karena mereka harus menyebut sebab dan akibatnya. Pada tahap ini tidak ada yang boleh mengkritik ide orang lain, sebab yang dicari adalah jumlah ide.
JISHA mendefinisikan faktor bahaya sebagai tindakan tidak aman atau kondisi tidak aman yang bisa menyebabkan cedera atau kecelakaan. Jadi tim tidak hanya melihat gerakan orang, tetapi juga peralatan, tempat penyimpanan, dan kondisi lantai.
Ronde 2: Pilih Titik Bahaya
Leader bertanya bahaya mana dari Ronde 1 yang paling penting bagi tim. Anggota menyebut nomor item, dan pencatat melingkarinya dengan spidol merah. Dari item yang dilingkari, tim memilih bahaya yang bisa menyebabkan cedera serius atau perlu ditangani lebih dulu.
Tim menyepakati 1–2 item, memberinya lingkaran ganda dan garis bawah, lalu menyebutnya "titik bahaya". Leader kemudian memimpin tunjuk sebut bersama untuk titik bahaya itu ("Karena…, … Yoshi!") supaya seluruh tim punya gambaran yang sama. Yoshi berarti "oke" atau "sudah dicek".
Ronde 3: Susun Penanggulangan
Untuk setiap titik bahaya, leader bertanya, "Kalau kamu, apa yang akan kamu lakukan?" Anggota mengusulkan tindakan konkret yang bisa dijalankan tim, misalnya "jepit benda kerja dengan ragum", sekitar tiga usulan untuk setiap titik bahaya.
Leader memeriksa agar daftar itu tidak hanya berisi "hati-hati" atau "perhatikan". Kalau tidak ada yang bisa menilai apakah suatu penanggulangan sudah dijalankan atau belum, tim tidak bisa mengubahnya menjadi target tindakan di Ronde 4.
Sebagian ide akan berupa perubahan peralatan atau tata letak, seperti "buat jig" atau "pindahkan tempat penyimpanan". Pencatat tetap menuliskannya, lalu leader meneruskannya ke atasan setelah sesi.
Ronde 4: Tetapkan Target
Dari daftar Ronde 3, tim menyepakati apa yang pasti akan dilakukan, menandainya dengan bintang dan garis bawah merah, dan menyebutnya tindakan prioritas. Setelah itu tim menyusun target tindakan tim yang mencakup tindakan tersebut, lalu memastikannya dengan tunjuk sebut bersama.
Pola yang praktis adalah "Saat [situasi], kami akan [tindakan], Yoshi!" karena jelas kapan dan apa yang harus dilakukan. Makin banyak item, makin sulit diingat di lantai produksi, sehingga panduan menyarankan satu tindakan prioritas untuk setiap titik bahaya.
Setelah Ronde 4: Konfirmasi dengan Tunjuk Sebut
Sebagai penutup, tim memilih item tunjuk sebut yang akan dicek anggota saat bekerja, yang berkaitan dengan tindakan prioritas. Leader memimpin tim mengucapkannya bersama tiga kali, lalu sesi ditutup dengan touch and call.
Dalam touch and call, anggota saling bersentuhan sambil berseru bersama. JISHA menjelaskan beberapa gaya, misalnya saling menyentuh, menumpuk tangan, atau membentuk lingkaran. Touch and call adalah salah satu bentuk tunjuk sebut bersama, dan tujuannya membangun rasa kebersamaan dalam tim.
Contoh Lembar KYT: Membuat Lubang dengan Mesin Bor Duduk
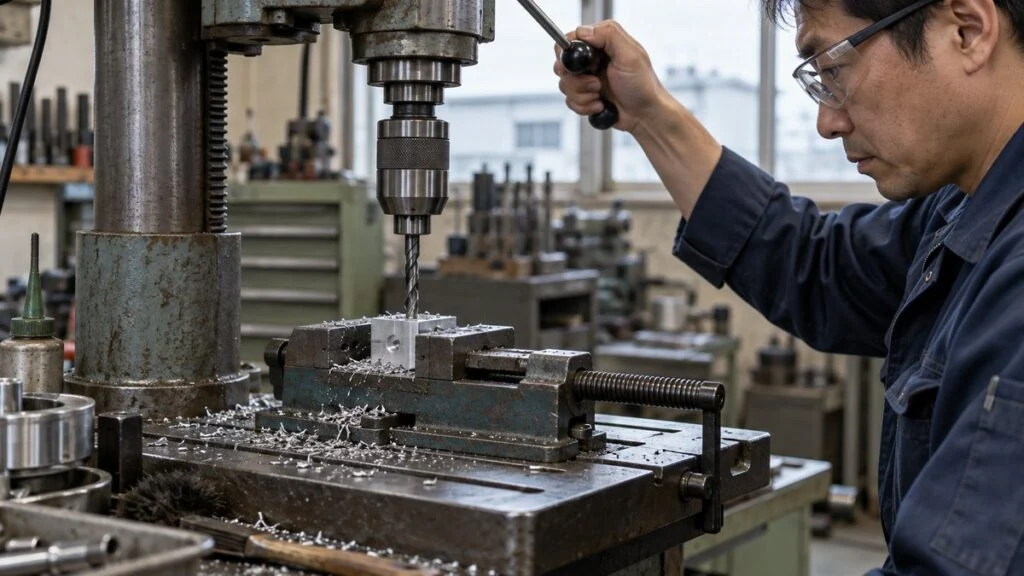
Contoh di bawah menunjukkan cara tim mengisi lembar KYT. Pekerjaannya fiktif: membuat empat lubang pada pelat aluminium kecil dengan mesin bor duduk. Contoh ini tidak menggambarkan tempat kerja atau kecelakaan nyata, dan bukan instruksi kerja untuk pekerjaan tersebut.
Contoh pelatihan fiktif, bukan instruksi kerja. Di Ronde 1, setiap sebab dipasangkan dengan akibatnya. Mulai Ronde 3, setiap baris adalah tindakan yang bisa dicek.
2. Karena saya memakai sarung tangan katun, sarung tangan tersangkut dan tertarik mata bor yang berputar sehingga jari saya cedera
3. Karena saya menyapu geram dengan tangan kosong, geram yang tajam melukai tangan saya
4. Karena saya tidak memakai kacamata pelindung, geram yang terlempar masuk ke mata saya
5. Karena manset lengan baju terbuka, lengan baju tersangkut dan tertarik bagian yang berputar
6. Karena kotak part diletakkan di lantai dekat kaki, saya tersandung dan jatuh
Lingkaran ganda: 1 "Karena benda kerja dipegang tangan, benda kerja berputar dan memukul tangan"
Lingkaran ganda: 2 "Sarung tangan tersangkut dan tertarik mata bor yang berputar, jari cedera"
Ide tim untuk 2: lepas sarung tangan sebelum mendekati mesin / simpan sarung tangan di rak yang jauh dari mesin
* Lepas sarung tangan sebelum bekerja
Target tindakan tim: "Saat memakai mesin bor, kami akan menjepit benda kerja dengan ragum dan melepas sarung tangan sebelum mengebor, Yoshi!"
"Tanpa sarung tangan, Yoshi!"
Contoh fiktif. Untuk pekerjaan nyata, ikuti standar kerja (SOP) pabrik, peraturan setempat, dan buku petunjuk mesin. Item 3–5 (membersihkan geram dengan sikat setelah spindel berhenti, memakai kacamata pelindung, mengancingkan manset) dianggap sudah diatur terpisah dalam standar kerja pabrik.
Di Jepang, penanggulangan soal sarung tangan dalam contoh ini punya dasar hukum. Pasal 111 Peraturan Keselamatan dan Kesehatan Kerja Jepang melarang pemberi kerja membiarkan pekerja memakai sarung tangan pada mesin bor, mesin chamfer, dan mesin sejenis dengan alat potong berputar yang bisa menarik tangan. Aturan di Indonesia bisa berbeda, jadi pastikan dengan tim K3/HSE pabrik Anda.
Penanggulangan hasil KY sering ternyata adalah aturan yang sudah tertulis dalam peraturan atau standar kerja. Sebaliknya, Ronde 3 juga bisa menghasilkan ide perbaikan peralatan, seperti "tambah jig untuk memosisikan part" atau "pasang ragum secara permanen".
Ide seperti itu tidak bisa langsung menjadi target tindakan. Pabrik perlu jalur untuk menampungnya, misalnya catatan di pinggir lembar KYT yang diteruskan leader ke manajer atau bagian production engineering. Dengan jalur seperti ini, KY menjadi titik awal perbaikan peralatan (kaizen).
Ada tiga kesalahan yang sering terjadi. Di Ronde 1, tim hanya menulis jenis kecelakaan, seperti "awas tertarik mesin". Di Ronde 2, tim memberi lingkaran ganda pada tiga atau empat item. Di Ronde 3 dan 4, tim hanya menulis "lakukan pengecekan keselamatan". Akibatnya, tim yang mengerjakan pekerjaan yang sama keesokan harinya tidak tahu apa yang harus dicek.
Template Lembar KYT Kosong
Format ini bisa Anda salin ke spreadsheet atau dicetak untuk line. Petunjuk di setiap baris mengulang aturan di atas, sehingga leader baru lebih mudah menjaga alur sesi.
| Kolom | Yang ditulis | Cek sebelum lanjut |
|---|---|---|
| Tanggal / tim / leader / pencatat | Data dasar sesi | Tim sekitar 5–6 orang |
| Pekerjaan atau gambar | Satu kalimat pendek tentang pekerjaan dan kondisinya hari ini | Sudah termasuk apa yang berbeda hari ini? |
| R1: Bahaya apa yang tersembunyi di sini? | Daftar bernomor: "Karena [sebab], [apa yang terjadi], sehingga [jenis kecelakaan]" | Ada tindakan pekerja dan kondisi tempat kerja (peralatan, penyimpanan, lantai)? Tidak ada kritik? |
| R2: Inilah titik bahayanya | Lingkari item penting; beri lingkaran ganda dan garis bawah pada 1–2 titik bahaya | Lingkaran ganda tidak lebih dari dua? |
| R3: Kalau kamu, apa yang akan kamu lakukan? | Sekitar tiga tindakan konkret untuk setiap titik bahaya | Orang lain bisa melihat sudah dilakukan atau belum? Tidak ada "hati-hati"? |
| R4: Inilah yang akan kami lakukan | Tindakan prioritas (bintang) dan target tindakan tim: "Saat…, kami akan…, Yoshi!" | Satu tindakan prioritas per titik bahaya? Cukup pendek untuk diingat? |
| Item tunjuk sebut | Kalimat pendek, misalnya "[Objek] [kondisi], Yoshi!" | Diucapkan sambil menunjuk objek yang sebenarnya? |
| Ide perbaikan peralatan atau prosedur | Ide yang perlu ditangani manajer, engineering, atau perubahan prosedur | Siapa yang menerima, dan kapan batas waktunya? |
Menjalankan KY Singkat Setiap Hari Sebelum Kerja
Jarang ada pabrik yang punya waktu menjalankan metode 4 ronde lengkap setiap pagi sebelum shift. Karena itu, pabrik di Jepang memakai metode yang lebih singkat dengan logika yang sama.
JISHA mengelompokkan metode ini menurut tingkatnya. Tingkat tim memakai one-point KY atau KYT waktu singkat (SKYT). Orang yang memberi instruksi kerja memakai pelatihan STK untuk instruksi kerja dan KY dengan cara bertanya. Tingkat perorangan memakai KYT perorangan atau kartu tanya-jawab diri (self-questioning card).
Operator memakai satu metode bersama tim sebelum shift, metode lain sendiri di stasiun kerja, dan tunjuk sebut di titik penting pekerjaan.
Sumber: disusun MONOSCOPE dari JISHA, "Concept of Zero-accident Total Participation Campaign"; panduan Tokyo Labor Standards Association Federation; Safety Technology Association for Construction and Cargo Handling Vehicles, "KY Activity Practice Guide".
KY dalam Toolbox Meeting
Nama toolbox meeting (TBM) berasal dari kebiasaan tim kerja berkumpul di dekat kotak perkakas untuk merencanakan pekerjaan. Panduan Tokyo Labor Standards Association Federation menyebut prediksi bahaya sebagai inti TBM, dan umumnya TBM dilakukan sekitar 5–10 menit sebelum kerja dimulai di pagi hari.
Tim juga bisa mengadakan TBM setelah istirahat siang atau saat berganti pekerjaan. Leader menjelaskan lingkup kerja, persiapan, dan pembagian tugas hari itu, lalu seluruh anggota tim memastikan poin-poin keselamatan.
Panduan dari Safety Technology Association for Construction and Cargo Handling Vehicles menjelaskan sesi singkat 3–5 menit di lokasi kerja. Tim memakai papan KY dengan tiga kolom: pekerjaan, titik bahaya, dan "Inilah yang akan kami lakukan".
Pekerjaan di line pabrik memang terlihat sama setiap hari, tetapi biasanya ada yang berubah: changeover, bantuan operator dari line lain, mesin yang sedang bermasalah, atau lot material baru. Memulai TBM-KY dengan pertanyaan "Apa yang berbeda hari ini?" membantu tim menemukan topik yang nyata setiap hari. Bahaya yang sama tetap perlu dibahas selama belum terkendali.
One-Point KY dan KY Perorangan
One-point KY adalah salah satu metode terapan dasar yang diajarkan JISHA bersama metode KYT dasar 4 ronde dalam kursusnya. JISHA menggolongkannya sebagai metode tingkat tim, dan karena singkat, metode ini mudah dimasukkan ke TBM pagi.
KY perorangan adalah prediksi bahaya yang dilakukan pekerja sendiri di stasiun kerja sebelum mulai. Panduan sebuah asosiasi pelatihan keselamatan konstruksi di Jepang menjelaskan alurnya: saat inspeksi sebelum mulai kerja, pekerja menunjuk beberapa item cek, lalu mengubah target tindakan berdasarkan bahaya yang diperkirakan menjadi item tunjuk sebut dan mengucapkannya dengan suara keras.
Cara lain adalah menjawab kartu tanya-jawab diri dengan suara keras. Cara ini membantu dalam situasi ketika KY tim sulit dijalankan, misalnya kerja sendirian dan shift malam.
Shisa Kanko (Shisa Kosho): Tunjuk Sebut
Tunjuk sebut (shisa kosho atau yubisashi kosho, 指差し呼称; di perkeretaapian Jepang juga disebut shisa kanko, 指差喚呼) adalah kebiasaan menunjuk objek, rambu, sinyal, atau alat ukur sambil menyebut nama dan kondisinya dengan suara keras. Menurut situs keselamatan kerja MHLW, kebiasaan ini berawal dari masinis lokomotif uap Japanese National Railways yang mengecek sinyal. Kini banyak industri di Jepang memakainya, termasuk manufaktur.
Lihat, tunjuk, tarik ke telinga, lalu ayunkan ke bawah: empat gerakan yang membuat setiap pengecekan lebih andal.
Sumber: disusun MONOSCOPE dari situs keselamatan kerja MHLW, "Tunjuk Sebut (Shisa Kosho)". Situs ini menyarankan tangan kiri di pinggang, berdiri tegak, dan bergerak dengan tegas.
Penelitian yang sering dikutip adalah eksperimen tahun 1994 oleh Railway Technical Research Institute di Jepang. Menurut situs keselamatan kerja MHLW, tingkat kesalahan menekan tombol yang salah adalah 2,38% tanpa menunjuk maupun menyebut, 1,0% dengan menyebut saja, dan 0,75% dengan menunjuk saja.
Dengan menunjuk dan menyebut sekaligus, tingkat kesalahan turun menjadi 0,38%, sekitar seperenam dibanding tanpa keduanya. Ini hasil laboratorium untuk kesalahan menekan tombol, bukan bukti bahwa angka kecelakaan kerja di pabrik akan turun menjadi seperenam.
Situs keselamatan kerja MHLW sendiri menyatakan bahwa tunjuk sebut saja tidak bisa menghilangkan human error. Situs itu menyebutnya sebagai cara efektif untuk meningkatkan kewaspadaan dan membuat setiap pengecekan lebih akurat.
KY vs. Penilaian Risiko (HIRADC) vs. JSA
KY sering dibandingkan dengan penilaian risiko (risk assessment), yang di banyak pabrik Indonesia dikerjakan dalam bentuk HIRADC atau HIRARC. Keduanya bertujuan menemukan bahaya lebih awal, tetapi berbeda dalam waktu pelaksanaan, cakupan, dan jenis penanggulangan yang dihasilkan. Panduan dari Land Transportation Industry Accident Prevention Association di Jepang merangkum perbedaannya dalam tabel berikut.
KY membantu tim menghindari bahaya tepat sebelum kerja. Penilaian risiko mengurangi bahaya itu sendiri.
Sumber: disusun MONOSCOPE dari tabel perbandingan dalam Land Transportation Industry Accident Prevention Association, "Introduction to Risk Assessment".
Keduanya saling melengkapi. Surat edaran pelaksanaan pedoman penilaian risiko MHLW memberi contoh informasi yang bisa dipakai saat penilaian, dan salah satunya adalah hasil kegiatan prediksi bahaya (KYT). Bahaya yang terus muncul dalam KY bisa menjadi masukan untuk keputusan perubahan peralatan atau prosedur.
KY vs. Job Safety Analysis (JSA)
Di pabrik Indonesia, Job Safety Analysis (JSA), yang juga disebut Job Hazard Analysis (JHA), sudah umum dipakai. Buku panduan OSHA (badan K3 Amerika Serikat) berjudul Job Hazard Analysis (OSHA 3071) mendefinisikannya sebagai teknik yang berfokus pada tugas kerja untuk mengenali bahaya sebelum terjadi. JSA melihat hubungan antara pekerja, tugas, alat, dan lingkungan kerja.
Kedua metode mencari bahaya sebelum kerja dan melibatkan orang yang mengerjakannya. Bedanya ada pada kedalaman dan frekuensi. JSA memecah pekerjaan menjadi langkah-langkah dan menghasilkan analisis tertulis yang ditinjau berkala, sedangkan KY singkat harian adalah diskusi singkat sebelum kerja yang diulang setiap hari untuk kondisi yang ada di depan tim. Kegiatan KY secara keseluruhan juga mencakup pelatihan KYT dan pencatatan di papan KY.
Tabel berikut adalah perbandingan yang disusun MONOSCOPE. Kolom KY mengacu pada sumber Jepang di atas, sedangkan kolom JSA/JHA mengacu pada OSHA 3071.
| KY (kiken yochi) | JSA / JHA (OSHA 3071) | |
|---|---|---|
| Satuan analisis | Pekerjaan hari ini dan kondisi hari ini | Satu pekerjaan yang dipecah menjadi langkah-langkah |
| Pekerjaan yang dicakup | Semua pekerjaan, setiap hari | Prioritas pada pekerjaan dengan angka cedera atau penyakit tertinggi; pekerjaan yang bisa menyebabkan cedera berat, atau yang satu kesalahan sederhana saja bisa memicu kecelakaan berat; pekerjaan baru atau yang berubah; dan pekerjaan yang cukup rumit sehingga perlu instruksi tertulis |
| Siapa | Tim dan leader-nya, di lokasi | Pemberi kerja, mandor, dan pengawas, dengan pekerja dilibatkan di setiap tahap |
| Hasil | 1–2 titik bahaya, target tindakan tim, dan item tunjuk sebut | Analisis tertulis tentang bahaya dan pengendalian untuk setiap langkah (OSHA menyediakan contoh formulir) |
| Peninjauan | Diulang setiap shift atau pekerjaan | Ditinjau berkala, terutama setelah terjadi cedera atau penyakit pada pekerjaan itu |
| Tujuan utama | Mempertajam kesadaran dan menyepakati perilaku tepat sebelum kerja | Menemukan bahaya yang belum terkendali dan menetapkan prosedur kerja serta pengendalian yang tepat |
Menurut pandangan kami, JSA lebih dekat ke kolom penilaian risiko di Gambar 6 daripada ke KY. Pabrik yang sudah punya JSA tidak perlu memilih salah satu. JSA menetapkan prosedur dan pengendalian untuk pekerjaan, sedangkan KY harian mengecek apa yang berbeda hari ini. Temuan KY yang berulang bisa menjadi pemicu peninjauan JSA atau HIRADC.
KY dan Pengaman Peralatan
Pedoman penilaian risiko MHLW menetapkan urutan prioritas langkah pengurangan risiko. Pertama, langkah inheren di tahap desain dan perencanaan, seperti menghilangkan atau mengubah pekerjaan berbahaya. Berikutnya pengendalian teknis seperti interlock dan ventilasi lokal, lalu pengendalian administratif seperti manual dan pelatihan, dan terakhir alat pelindung diri (APD). Di Indonesia, urutan ini dikenal sebagai hierarki pengendalian. Gambar 7 mengikuti pengelompokan dalam pedoman Jepang, jadi sesuaikan istilahnya dengan hierarki pengendalian dalam sistem K3 pabrik Anda.
KY menangani, dari hari ke hari, bahaya yang belum bisa dihilangkan oleh langkah di tingkat yang lebih tinggi.
Sumber: disusun MONOSCOPE dari MHLW, "Pedoman Investigasi Bahaya atau Gangguan" dan surat edaran pelaksanaannya. Penempatan KY di pengendalian administratif adalah interpretasi MONOSCOPE.
JISHA juga menyatakan bahwa pencegahan kecelakaan akibat human error dimulai dari langkah keselamatan di sisi perangkat keras: peralatan, mesin, dan lingkungan kerja. KYT dan tunjuk sebut adalah langkah di sisi manusia yang menyertainya.
Menjalankan KY setiap hari di mesin yang punya bahaya tersangkut dan tertarik bagian berputar tidak akan memperbaiki guard atau interlock yang tidak ada. Untuk pekerjaan perawatan pada mesin yang dihentikan, memastikan bahaya lewat KY juga tidak cukup. Pekerjaan itu memerlukan sistem pengendalian energi seperti lockout/tagout (LOTO), yaitu sumber energi diisolasi lalu dikunci dan diberi label.
KY dan Hukum Jepang
Berdasarkan penelusuran kami terhadap Undang-Undang Keselamatan dan Kesehatan Kerja Jepang beserta peraturan pelaksananya, tidak ada pasal yang mewajibkan kegiatan KY dengan menyebut namanya. Tidak menjalankan KY bukan pelanggaran hukum Jepang dengan sendirinya. Hukum Jepang juga tidak berlaku untuk pabrik di negara lain, jadi permintaan KY dari perusahaan induk adalah bagian dari praktik keselamatan perusahaan.
Meski begitu, ada aturan yang berkaitan. Pasal 28-2 undang-undang tersebut meminta pemberi kerja di manufaktur dan industri lain menilai bahaya dan bertindak atas hasilnya, tetapi sebagai kewajiban "berupaya", bukan kewajiban mutlak (penilaian bahan kimia tertentu diwajibkan oleh pasal terpisah). Pasal 59 mewajibkan pelatihan K3 bagi pekerja baru dan pekerja yang tugasnya berubah, dan Pasal 60 mewajibkan pelatihan bagi pengawas lini (shokucho, foreman) yang baru diangkat di manufaktur dan industri tertentu.
Pasal 40 peraturan pelaksananya mencantumkan isi pelatihan pengawas lini tersebut, termasuk penilaian bahaya dan langkah berdasarkan hasilnya, serta cara menjaga minat pekerja terhadap pencegahan kecelakaan dan menggali ide mereka sendiri. Jadi KY paling tepat dilihat sebagai salah satu cara praktis menjalankan pelatihan dan kegiatan keselamatan sukarela itu di lantai produksi.
KY dan Aturan K3 di Indonesia
Di Indonesia, KY bisa dipakai sebagai kegiatan pendukung dalam sistem K3 pabrik. KY tidak menggantikan kewajiban hukum tentang pengendalian bahaya, pembinaan pekerja, dan penerapan SMK3, tetapi tujuannya dekat dengan beberapa kewajiban berikut:
- UU No. 1 Tahun 1970 tentang Keselamatan Kerja, Pasal 9: pengurus wajib menunjukkan dan menjelaskan kepada setiap tenaga kerja baru kondisi dan bahaya di tempat kerjanya, pengamanan dan APD yang diharuskan, serta cara dan sikap kerja yang aman. Pengurus juga wajib menyelenggarakan pembinaan bagi semua tenaga kerja dalam pencegahan kecelakaan. KY bisa membantu penjelasan bahaya dan pembinaan ini, tetapi menjalankan KY saja tidak membuktikan bahwa seluruh kewajiban Pasal 9 sudah dipenuhi.
- PP No. 50 Tahun 2012 tentang Penerapan SMK3: menurut Pasal 5, penerapan SMK3 wajib bagi perusahaan yang mempekerjakan paling sedikit 100 pekerja atau memiliki tingkat potensi bahaya tinggi. Program K3 dalam SMK3 dijalankan berdasarkan identifikasi bahaya, penilaian, dan pengendalian risiko. Temuan KY bisa menjadi masukan untuk proses ini, sedangkan HIRADC atau JSA adalah contoh metode yang dipakai banyak perusahaan, bukan nama yang ditetapkan peraturan.
Di luar peraturan, banyak pabrik juga menerapkan standar sistem manajemen K3 ISO 45001 (diadopsi sebagai SNI ISO 45001:2018), sering karena permintaan pelanggan. Standar ini bersifat sukarela dan berbeda dari kewajiban hukum. Bila pabrik Anda memakainya, bahas dengan tim K3 bagaimana KY mendukung proses partisipasi pekerja dan identifikasi bahaya di dalam sistem perusahaan.
Jika pabrik memiliki P2K3 (Panitia Pembina Keselamatan dan Kesehatan Kerja), bahaya yang berulang dalam KY bisa dibawa ke forum tersebut untuk dibahas dan ditindaklanjuti bersama manajemen dan tim K3/HSE. Cara menempatkan KY dalam sistem K3 pabrik sebaiknya diputuskan bersama tim K3/HSE dan ahli K3 di pabrik Anda.
Mengapa KY Jadi Formalitas, dan Apa yang Membantu
Tidak ada sumber publik yang kami temukan yang mendaftar semua penyebab KY menjadi formalitas. Tabel di bawah mengelompokkan gejala dan solusi yang umum, berdasarkan metode yang dijelaskan JISHA, MHLW, dan asosiasi industri Jepang.
Materi ajar dari sebuah asosiasi pelatihan keselamatan konstruksi di Jepang mengingatkan bahwa sekadar menjalankan gerakan tunjuk sebut dan KYT tidak membuat Gerakan Nol Kecelakaan berjalan sungguh-sungguh. Kalau setiap orang tidak menganggap keselamatan sebagai urusannya sendiri dan ikut serta secara sukarela, kegiatan ini cepat kehilangan tenaga. Jadi formalitas bukan hanya soal metode, tetapi juga soal sikap orang yang menjalankan program.
Setiap gejala dipasangkan dengan kemungkinan penyebab dan hal yang bisa dicoba.
Pengelompokan gejala oleh MONOSCOPE. Solusi berdasarkan metode yang dijelaskan MHLW, JISHA, Tokyo Labor Standards Association Federation, Safety Technology Association for Construction and Cargo Handling Vehicles, dan sebuah asosiasi pelatihan keselamatan konstruksi di Jepang.
Mulai dari Perubahan Kondisi Hari Ini
Kalau isian KY selalu sama, perbaikannya dimulai dari topik. Panduan Safety Technology Association mendaftar tips KYT yang berhasil: pilih tema yang akrab dari pekerjaan sehari-hari, persempit situasinya, dan lihat masalah dari segala sisi, bukan hanya perilaku tidak aman.
Laporan hiyari hatto (kejadian hampir celaka atau near miss) dari lantai produksi sendiri adalah sumber topik yang mudah. Panduan Tokyo Labor Standards Association Federation menyarankan memakai kumpulan laporan near miss dalam KYT, dan juga memakai gambar near miss dan kecelakaan di situs keselamatan kerja MHLW sebagai bahan pelatihan.
Ubah "Hati-Hati" Menjadi Tindakan
Metode MHLW meminta tim menyatakan penanggulangan Ronde 3 sebagai tindakan konkret dan praktis. Panduan KY perorangan juga menekankan untuk menghindari kata-kata yang kabur dan menetapkan target tindakan yang spesifik dan mudah dipahami.
Ujian sederhananya adalah apakah orang ketiga bisa melihat lalu berkata "sudah" atau "belum". "Perhatikan langkah" tidak lolos ujian ini, sedangkan "jangan menaruh kotak part di jalur jalan" dan "dorong troli, jangan ditarik" lolos.
Leader yang bertanya, "Apakah itu bisa kita lihat saat seseorang melakukannya?" akan mendapat target yang lebih baik.
Tunjukkan Perhatian Manajemen
Dalam wawancara yang diterbitkan Anshin Foundation, kepala Zero-accident Promotion Center JISHA menjelaskan pengaruh leader dan manajer yang bertanya, misalnya "Apa bahaya dalam pekerjaan hari ini?" dan "Tunjuk sebut apa yang kalian pilih pagi ini?" Menurutnya, pertanyaan seperti itu memberi pekerja rasa memiliki dan menghilangkan perasaan bahwa KY dipaksakan.
Membaca papan KY lalu memberi komentar adalah dukungan paling mudah dari seorang manajer. Kalau bahaya yang sama terus muncul, biasanya itu tanda ada penyebab yang tertinggal di peralatan atau prosedur, bukan karena pekerja kurang perhatian.
Ketika target tindakan menangani bahaya langsung, dan ide perbaikan mengalir ke perubahan peralatan dan revisi standar kerja, KY berhenti menjadi formalitas pagi hari dan mulai mengubah tempat kerja.
Menyesuaikan KY untuk Pabrik di Indonesia
Bagi tim yang berisi pekerja asing atau karyawan baru, istilah "KY" dan "TBM" biasanya asing. Panduan Tokyo Labor Standards Association Federation menekankan pentingnya menjelaskan tujuan dan cara kegiatan secara lengkap, dan membuat orang mudah berbicara jujur. Panduan Jepang menulis ini untuk tim campuran di dalam Jepang, dan kebutuhan yang sama berlaku ketika seluruh pabrik baru mengenal KY.
Bagian berikut adalah bahan siap pakai yang disusun MONOSCOPE untuk pabrik di Indonesia. Ini bukan isi dari sumber Jepang, melainkan daftar hal yang perlu dicek.
Gambar, foto, dan benda nyata yang bisa ditunjuk lebih mudah dipahami melewati hambatan bahasa. Sebelum memakai materi dari Jepang, cek poin-poin berikut bersama tim Anda dan pihak Jepang:
- Bahasa: Apakah lembar KYT dan papan KY ditulis dalam bahasa yang benar-benar dipakai operator di lantai produksi, yaitu bahasa Indonesia, bukan hanya bahasa Jepang atau Inggris?
- Tujuan: Apakah sudah ada yang menjelaskan mengapa tim mengucapkan "Yoshi!" sambil menunjuk, bukan sekadar menyuruh meniru gerakan? Apakah pabrik memakai "Yoshi" atau kata lokal seperti "Oke"?
- Gambar: Apakah lembar gambar menampilkan mesin dan tata letak pabrik Anda sendiri, atau pabrik Jepang yang belum pernah dilihat operator?
- Berani bicara: Bisakah pekerja menyebut bahaya di depan atasannya tanpa dianggap mengeluh?
- Tindak lanjut: Siapa yang menerima ide perbaikan peralatan dari lembar KY, dan bagaimana tim mendapat kabar hasilnya?
- Kaitan dengan sistem yang ada: Bagaimana KY dihubungkan dengan JSA, HIRADC, izin kerja (permit to work), LOTO, dan SMK3 yang sudah berjalan?
Pertanyaan yang layak diajukan ke perusahaan induk di Jepang antara lain:
- Metode KY apa yang diharapkan: pelatihan 4 ronde lengkap, one-point KY, atau KY perorangan?
- Seberapa sering, dan berapa menit untuk setiap sesi?
- Catatan apa yang ingin dilihat, dan siapa yang meninjaunya?
- Apakah nama ronde, format lembar, dan seruan di manual perusahaan berbeda dari metode JISHA?
- Apakah ada kursus atau pelatih untuk para leader?
Cara Memulai atau Menghidupkan Kembali KY
Baik saat memulai KY maupun saat membangun ulang program yang sudah jadi formalitas, urutan berikut biasanya lebih bertahan lama daripada langsung memasang papan KY harian:
- Latih dengan metode 4 ronde: Para leader menjalani keempat ronde dengan lembar gambar dan mempelajari alur serta cara bertanyanya.
- Tambahkan KY singkat setiap pagi: Masukkan one-point KY ke TBM dan sepakati titik bahaya serta target tindakan.
- Tinjau catatannya: Seminggu sekali, lihat kembali papan KY dan ambil bahaya yang berulang serta ide perbaikan peralatan.
- Hubungkan dengan perbaikan: Teruskan bahaya yang berulang ke penilaian risiko (HIRADC) atau peninjauan standar kerja, lalu laporkan hasilnya kembali ke tim.
Di Jepang, para leader bisa mengikuti kursus dari JISHA dan asosiasi keselamatan regional. Kursus satu hari JISHA, misalnya, membahas filosofi Gerakan Nol Kecelakaan dan metode KYT dasar 4 ronde, disertai praktik metode terapan seperti one-point KYT.
Batasan Panduan Ini
- Metode di sini mengikuti materi JISHA dan MHLW. Perusahaan bisa menyesuaikannya, jadi cek manual KY perusahaan induk untuk nama ronde, format lembar, dan seruan yang dipakai.
- Lembar mesin bor adalah contoh pelatihan fiktif, bukan prosedur kerja aman. Aturan yang berlaku berasal dari standar kerja pabrik, buku petunjuk mesin, dan peraturan setempat.
- Hukum Jepang yang disebut di sini berlaku di Jepang. Untuk pabrik di Indonesia, pastikan aturan yang berlaku bersama tim K3/HSE dan ahli K3.
- Peraturan Indonesia disebut sebatas yang kami periksa. Peraturan bisa berubah, jadi cek teks resmi terbaru sebelum dijadikan dasar keputusan.
- KY mendukung, tetapi tidak menggantikan, pengendalian teknis, LOTO, penilaian risiko, atau JSA.
- Hasil tunjuk sebut tahun 1994 mengukur kesalahan menekan tombol di laboratorium, bukan memprediksi angka kecelakaan di pabrik.
- KY punya dua lapis: pelatihan (KYT) untuk mempelajari pola, dan KY singkat sebelum kerja dengan tunjuk sebut.
- Metode KYT dasar 4 ronde dua kali membuka lalu menyaring: temukan bahaya, pilih titik bahaya, susun penanggulangan, tetapkan target.
- Penanggulangan dan target tindakan paling efektif bila berupa tindakan konkret yang bisa dicek orang lain.
- Tidak ada hukum Jepang yang mewajibkan KY dengan menyebut namanya. Di Indonesia, KY bisa mendukung K3 tetapi tidak menggantikan kewajiban hukum, perbaikan peralatan, atau prosedur.
- Bahaya yang terus muncul dalam KY bisa menjadi masukan untuk HIRADC atau peninjauan JSA.
- Agar KY tetap hidup, mulai dari perubahan kondisi hari ini, minta manajer menanyakannya, dan beri jalur bagi ide perbaikan.
FAQ
KY adalah singkatan dari apa?
KY adalah singkatan dari kiken yochi, artinya "prediksi bahaya". KYT adalah kiken yochi training, yaitu latihan dalam kelompok kecil, sedangkan KYK (kiken yochi katsudo) adalah sebutan di sebagian tempat kerja untuk kegiatan prediksi bahaya yang lebih luas, mencakup KYT dan praktik sehari-hari.
Apa saja empat ronde dalam KYT?
Ronde 1, "Bahaya apa yang tersembunyi di sini?"; Ronde 2, "Inilah titik bahayanya"; Ronde 3, "Kalau kamu, apa yang akan kamu lakukan?"; dan Ronde 4, "Inilah yang akan kami lakukan." Tim mendaftar bahaya, menyaringnya menjadi 1–2 titik bahaya, mengusulkan penanggulangan, lalu menyepakati tindakan prioritas dan target tindakan tim.
Berapa lama KY harian sebaiknya dilakukan?
Panduan Jepang menyebut TBM sebelum shift pagi sekitar 5–10 menit, dan sebagian menyebut sesi singkat 3–5 menit di lokasi kerja. Pelatihan 4 ronde lengkap memakan waktu lebih lama, jadi biasanya dijalankan terpisah dari rutinitas harian.
Apakah KY sama dengan JSA?
Tidak. JSA memecah pekerjaan menjadi langkah-langkah dan mencatat bahaya serta pengendaliannya dalam analisis tertulis yang ditinjau berkala. KY singkat harian adalah diskusi singkat sebelum kerja yang diulang setiap hari untuk kondisi saat itu. Banyak pabrik bisa memakai keduanya: JSA menetapkan prosedur, KY mengecek apa yang berbeda hari ini.
Apakah tunjuk sebut (shisa kanko) benar-benar mengurangi kesalahan?
Dalam eksperimen laboratorium tahun 1994 oleh Railway Technical Research Institute di Jepang, kesalahan menekan tombol turun dari 2,38% tanpa menunjuk maupun menyebut menjadi 0,38% dengan keduanya, sekitar seperenamnya. MHLW mencatat bahwa tunjuk sebut saja tidak bisa menghilangkan human error.
Sumber
- Japan Industrial Safety & Health Association (JISHA), "Concept of Zero-accident Total Participation Campaign" (bahasa Inggris); versi bahasa Jepang
- JISHA, "Apa itu KYT?" dan "Cara Menjalankan KYT" (bahasa Jepang)
- Situs keselamatan kerja MHLW, "Pelatihan Prediksi Bahaya (KYT)" dan "Tunjuk Sebut" (bahasa Jepang)
- MHLW, manual pendidikan K3 untuk pekerja manufaktur yang belum berpengalaman (bahasa Jepang)
- Rodo Shimbun, Anzen Staff, liputan KY di Kashima Steel Works, Sumitomo Metal Industries (1 Juli 2012, bahasa Jepang)
- JISHA Kanto Safety and Health Service Center, kursus KYT satu hari (bahasa Jepang)
- Tokyo Labor Standards Association Federation, "Bab 5: Kegiatan K3 Harian" (bahasa Jepang)
- Safety Technology Association for Construction and Cargo Handling Vehicles, "KY Activity Practice Guide" (Maret 2011, bahasa Jepang)
- Asosiasi pelatihan keselamatan konstruksi di Jepang (Tokubetsu Kyoiku Kyokai), "KY Perorangan" dan "Apa itu Gerakan Nol Kecelakaan?" (bahasa Jepang)
- Anshin Foundation, wawancara tentang KYT dan Gerakan Nol Kecelakaan (Maret 2020, bahasa Jepang)
- Land Transportation Industry Accident Prevention Association, "Introduction to Risk Assessment" (bahasa Jepang)
- MHLW, pedoman investigasi bahaya atau gangguan (penilaian risiko) dan penjelasannya (bahasa Jepang)
- e-Gov Laws, Undang-Undang Keselamatan dan Kesehatan Kerja Jepang (Pasal 28-2, 59, 60) dan Peraturan Keselamatan dan Kesehatan Kerja (Pasal 40, 111) (bahasa Jepang)
- US Occupational Safety and Health Administration (OSHA), Job Hazard Analysis (OSHA 3071)
- BPK RI, UU No. 1 Tahun 1970 tentang Keselamatan Kerja
- PP No. 50 Tahun 2012 tentang Penerapan Sistem Manajemen Keselamatan dan Kesehatan Kerja
Artikel asli dalam bahasa JepangPanduan ini disusun dari artikel MONOSCOPE yang ditulis untuk pembaca di Jepang: KY活動(危険予知活動)のやり方|4ラウンド法と形骸化させない工夫
Tentang editor
 Editor MONOSCOPEFOUNDER & EDITOR
Sekitar sepuluh tahun bekerja di produsen peralatan pabrik dan perusahaan rekayasa pabrik, menangani usulan, desain, dan uji jalan peralatan, lalu beralih ke pemasaran digital. Kini menjadi konsultan web bagi produsen B2B, membantu mereka menjelaskan produk dan teknologinya. Memegang lisensi nasional Jepang sebagai Energy Manager dan Insinyur Kepala Listrik Kelas Tiga.
Menulis blog teknik sejak 2017 (lebih dari 500 artikel) dan mengelola kanal YouTube berbahasa Jepang dengan sekitar 20.000 pelanggan. Setiap panduan ditulis dari sudut pandang lantai produksi Jepang dan diperiksa terhadap standar yang dikutip.