Cara Membaca Gambar Teknik Jepang: Etiket, Proyeksi & Simbol JIS
Misalkan bagian engineering di pabrik Anda baru menerima gambar dari customer Jepang. Bentuk pandangannya terlihat biasa, tetapi etiket gambarnya berbahasa Jepang, angka ukurannya tanpa satuan, dan beberapa keterangan lubang diakhiri huruf katakana seperti キリ. Gambar ini harus segera dipakai untuk penawaran harga atau proses, jadi dari mana mulai membacanya?
Kabar baiknya, gambar teknik mesin Jepang mengikuti Japanese Industrial Standards (JIS), terutama JIS B 0001 (gambar teknik untuk bidang mesin). Secara default JIS memakai proyeksi sudut ketiga, yang di Indonesia dikenal sebagai proyeksi Amerika. Sebagian besar simbol (Ø, R, counterbore, kedalaman) sama dengan yang Anda lihat di gambar ISO atau ASME. Yang sering membuat bingung hanya beberapa hal khas Jepang: istilah Jepang di etiket gambar, penulisan chamfer "C", keterangan proses dalam katakana, dan catatan umum yang ditulis dalam bahasa Jepang.
Panduan ini membahas gambar Jepang dengan urutan baca yang umum: etiket gambar, pandangan, jenis garis, gambar potongan, simbol ukuran, keterangan lubang dan ulir, lalu toleransi. Di bagian akhir ada checklist membaca gambar dan daftar pertanyaan untuk pihak Jepang.
Daftar isi
- Mulai dari Etiket Gambar (Title Block)
- Proyeksi Jepang: Sudut Ketiga (Proyeksi Amerika)
- Jenis Garis dan Artinya
- Gambar Potongan dan Arsiran
- Simbol Ukuran: Ø, R, C, □, dan Lainnya
- Keterangan Lubang dan Ulir: Kiri (Bor), Zaguri (Counterbore), M10
- Toleransi, Suaian, dan Kekasaran Permukaan
- Urutan Membaca agar Kesalahan Besar Tidak Terlewat
- Checklist: Sebelum Membuat Penawaran, Memproses, atau Menginspeksi
- Pertanyaan untuk Pihak Jepang
- Batasan Panduan Ini
- FAQ
- Sumber
Mulai dari Etiket Gambar (Title Block)
Sebelum melihat pandangan apa pun, baca dulu etiket gambar atau title block (表題欄, hyodairan) di pojok kanan bawah. Di sana tertulis nama part, skala, metode proyeksi, dan revisi gambar yang sedang Anda pegang. Semua angka ukuran baru bisa dipahami dengan benar setelah informasi dasar ini jelas.
Di dalam garis tepi, gambar Jepang biasanya terbagi menjadi area pandangan, area catatan, kolom revisi, dan etiket gambar. Tata letaknya berbeda antarperusahaan, tetapi etiket di kanan bawah hampir selalu ada.
Periksa etiket gambar di kanan bawah sebelum membaca pandangan.
Tata letak dan nama kolom berbeda antarperusahaan. JIS B 0001 memberi contoh item yang dicantumkan di etiket gambar.
JIS B 0001 menyebutkan item etiket gambar seperti nomor gambar, nama gambar, nama perusahaan, tanda tangan penanggung jawab, tanggal pembuatan, skala, dan metode proyeksi. Dalam praktiknya, banyak perusahaan juga menambahkan material, surface treatment, dan heat treatment.
Istilah Jepang di Etiket Gambar dan Artinya
Tabel di bawah memuat label yang paling sering muncul. Penulisannya bisa berbeda di tiap perusahaan, jadi pakai tabel ini sebagai titik awal.
| Bahasa Jepang | Romaji | Artinya | Yang perlu dicek |
|---|---|---|---|
| 図番 / 図面番号 | zuban / zumen bango | Nomor gambar (drawing number) | Sama dengan PO dan penawaran harga |
| 品名 / 図名 | hinmei / zumei | Nama part / nama gambar | Sesuai dengan part yang diminta untuk dibuat atau diinspeksi |
| 材質 | zaishitsu | Material | Grade JIS (misalnya SUS304, A5052); pakai grade persis seperti tertulis; usulan material pengganti perlu persetujuan tertulis sebelum membeli bahan |
| 数量 | suryo | Jumlah | Apakah jumlah per assembly atau jumlah pesanan |
| 表面処理 | hyomen shori | Surface treatment (plating, anodizing, coating) | Jenis dan ketebalan lapisan, jika ditulis |
| 熱処理 | netsu shori | Heat treatment | Jenis proses dan target kekerasan |
| 尺度 | shakudo | Skala | Hanya referensi; jangan mengukur langsung dari kertas gambar |
| 投影法 | toeiho | Metode proyeksi | Sudut ketiga (第三角法, dai-san-kakuho) atau sudut pertama (第一角法, dai-ikkaku-ho) |
| 単位 | tan'i | Satuan | Biasanya mm |
| 普通公差 | futsu kosa | Toleransi umum | Standar dan kelasnya, misalnya JIS B 0405-m |
| 改訂 / 改訂記号 | kaitei / kaitei kigo | Revisi / tanda revisi | Revisi terbaru dan apa yang berubah |
| 設計 / 製図 / 検図 / 承認 | sekkei / seizu / kenzu / shonin | Desain / digambar / diperiksa / disetujui | Tanda tangan atau stempel (hanko) lengkap |
| 日付 | hizuke | Tanggal | Sering ditulis tahun/bulan/hari, bukan hari/bulan/tahun seperti kebiasaan di Indonesia |
| 注記 | chuki | Catatan | Instruksi umum yang berlaku untuk seluruh part |
Kolom material di gambar Jepang memakai nama grade JIS. Kalau Anda melihat SUS304 atau SUS316L, lihat panduan kami tentang grade stainless steel JIS dan padanannya.
Cek Revisi Lebih Dulu
Tanda revisi mudah terlewat. Nomor gambar bisa tetap sama walaupun ukurannya berubah dari satu revisi ke revisi berikutnya. Pastikan Anda memegang revisi terbaru sebelum membuat penawaran, memproses, atau menginspeksi. Ini cara paling sederhana untuk mencegah part dibuat berdasarkan gambar lama.
Perlu diingat juga, gambar adalah cara desainer menyampaikan maksud desainnya. Ukuran dan simbol dipilih dengan mempertimbangkan fungsi dan perakitan part, jadi kalau ada yang terlihat aneh, tanyakan dulu, jangan langsung menganggapnya salah.
Skala dan Angka Tanpa Satuan
Skala "1:2" artinya part digambar setengah dari ukuran aslinya. Angka di gambar selalu menunjukkan ukuran sebenarnya, berapa pun skalanya, jadi jangan mengambil ukuran dengan mengukur kertas gambar.
Anda juga akan melihat angka ukuran tanpa "mm". Menurut JIS B 0001, panjang ditulis dalam milimeter tanpa simbol satuan, jadi "50" berarti 50 mm. Sudut umumnya ditulis dalam derajat.
Satu hal lagi untuk pembaca di Indonesia: gambar Jepang memakai titik sebagai tanda desimal. "C0.5" berarti chamfer 0,5 mm dan "10.015" berarti sepuluh koma nol satu lima milimeter, bukan sepuluh ribu. Di artikel ini angka dari gambar ditulis apa adanya, dengan titik.
Proyeksi Jepang: Sudut Ketiga (Proyeksi Amerika)
Jepang memakai proyeksi sudut ketiga. JIS B 0001 menyatakan bahwa pandangan digambar dengan proyeksi sudut ketiga, sama dengan default ASME di Amerika Serikat. Di Indonesia, sistem ini biasa disebut proyeksi Amerika atau kuadran III, sedangkan proyeksi sudut pertama disebut proyeksi Eropa atau kuadran I.
Bahan ajar gambar teknik di Indonesia biasanya mengajarkan kedua sistem ini, jadi jangan berasumsi dari kebiasaan saat sekolah. Kalau pabrik Anda juga menerima gambar dari Eropa atau India, yang umumnya memakai proyeksi sudut pertama, cek metode proyeksi di setiap gambar.
Pada proyeksi sudut ketiga, pandangan depan menjadi acuan. Pandangan atas diletakkan di atasnya, dan pandangan samping kanan di sebelah kanannya. Dengan kata lain, setiap pandangan diletakkan di sisi tempat Anda melihat benda.
Blok bertingkat dengan satu lubang tembus vertikal, dilihat dari tiga arah.
Garis titik-titik tipis hanya menunjukkan kesejajaran pandangan (lebar dan tinggi sama). Garis ini tidak ada di gambar sebenarnya.
Pandangan Depan Memuat Informasi Paling Banyak
Pandangan depan belum tentu sisi yang biasa Anda sebut "depan" pada part. Menurut JIS B 0001, pandangan yang paling jelas menunjukkan bentuk part dijadikan pandangan depan (pandangan utama).
Pada gambar untuk pemesinan, part biasanya digambar dengan posisi yang dipakai di sebagian besar proses pemesinan, dan diletakkan mendatar kecuali ada alasan lain. Contohnya, poros hasil bubut biasanya digambar dalam posisi rebah.
Baca Semua Pandangan Bersamaan
Bentuk benda tidak bisa dipahami dari satu pandangan saja. Pandangan depan dan atas punya lebar yang sama, sedangkan pandangan depan dan samping kanan punya tinggi yang sama. Karena itu, ikuti setiap garis dari satu pandangan ke posisi yang sama di pandangan berikutnya.
Pada Gambar 2, lingkaran di pandangan atas segaris dengan garis putus-putus di pandangan depan dan samping kanan. Artinya, itu lubang yang tembus sampai bawah blok. Kalau bentuknya belum terbayang, buat sketsa 3D cepat di kertas.
Sekarang sudah umum perusahaan Jepang membuat gambar 2D dari model CAD 3D, dan model 3D-nya kadang ikut dikirim. Tanyakan mana yang berlaku kalau keduanya tidak sama.
Cara Membedakan Sudut Pertama dan Sudut Ketiga
Pada proyeksi sudut pertama, posisi pandangan terbalik: pandangan atas diletakkan di bawah pandangan depan, dan pandangan samping kanan di sebelah kiri. JIS mengizinkan sudut pertama bila tata letak sudut ketiga sulit diterapkan karena ruang kertas atau membuat gambar lebih sulit dipahami. Dalam hal itu, simbol sudut pertama harus ditunjukkan di dalam atau di dekat etiket gambar.
Part yang sama, tata letak terbalik.
Cek simbol proyeksi (kerucut terpancung yang dilihat dari dua arah) di dalam atau di dekat etiket gambar.
Kalau proyeksinya tertukar, hasilnya part yang terbalik seperti bayangan cermin, dengan lubang dan step di sisi yang salah. Cek simbol proyeksi di setiap gambar, terutama kalau Anda menangani gambar dari beberapa negara atau gambar lama.
Jenis Garis dan Artinya
Setiap garis di gambar Jepang punya arti tertentu. JIS B 0001 menetapkan fungsi untuk setiap kombinasi jenis garis (garis nyata, garis putus-putus, garis bergores) dan ketebalannya. Jadi, dari garisnya saja Anda bisa tahu apakah itu garis luar, bagian tersembunyi, atau garis ukur.
JIS memakai tiga ketebalan (tipis, tebal, dan sangat tebal), umumnya dengan perbandingan 1:2:4. Sebagai pegangan awal, ingat saja bahwa garis tebal tanpa putus adalah garis luar yang terlihat, sedangkan garis tipis membawa informasi pendukung.
Jenis dan ketebalan garis menunjukkan apa yang digambarkan.
Sebagian fungsi yang umum dari JIS B 0001:2019. Garis tersembunyi bisa berupa garis putus-putus tipis maupun tebal.
Pemula sering tertukar antara garis putus-putus dan garis bergores. Garis putus-putus adalah deretan goresan pendek yang panjangnya sama, sedangkan garis bergores adalah goresan panjang yang diselingi titik atau goresan pendek. Garis putus-putus menunjukkan bentuk yang tersembunyi, sedangkan garis bergores menunjukkan posisi tengah, bukan bentuk.
Garis khayal juga sering salah dibaca. Apa pun yang digambar dengan garis bergores ganda bukan bagian dari part di gambar ini. Garis itu menunjukkan part pasangan atau posisi yang dicapai part yang bergerak, jadi jangan diproses.
Gambar Potongan dan Arsiran
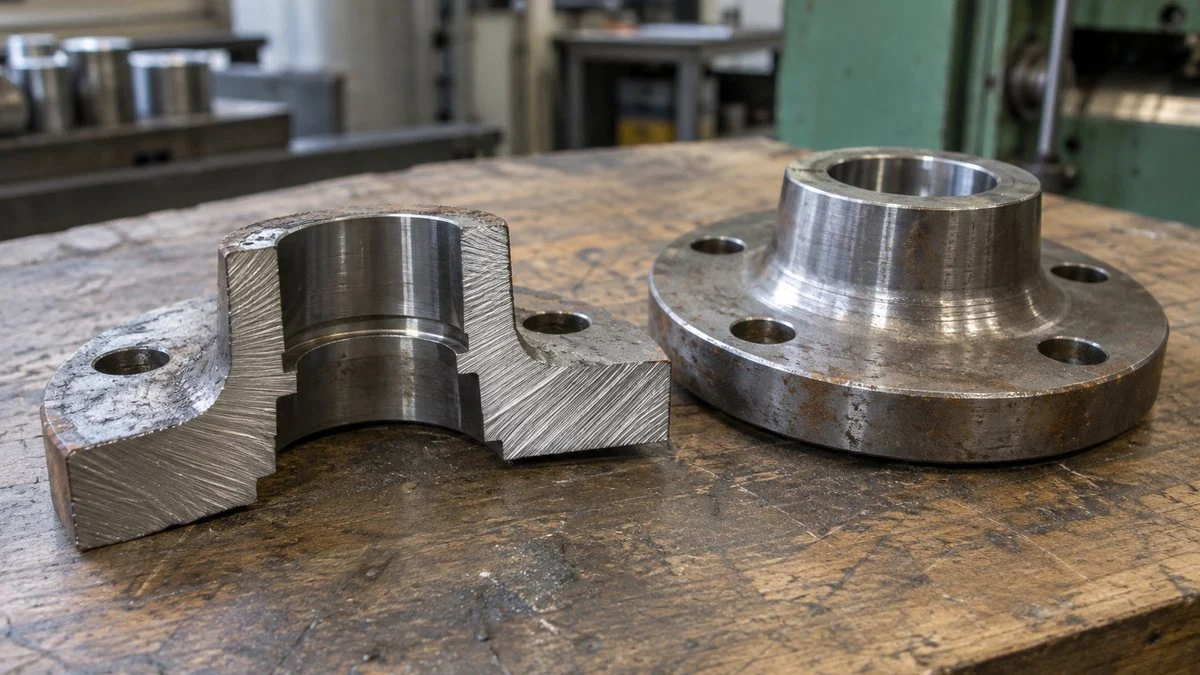
Kalau part punya lubang dan alur di dalamnya, pandangan luar akan penuh dengan garis tersembunyi yang saling tumpang tindih. Gambar potongan mengatasi masalah ini dengan memotong part pada bidang khayal dan menunjukkan bentuk bagian dalam persis seperti terlihat di bidang potong.
Bidang potong bisa diberi arsiran berupa garis miring tipis berjarak sama. Bagian yang diarsir berarti material padat, dan bagian tanpa arsiran berarti rongga. Garis potong di pandangan lain, diberi huruf seperti "A-A", menunjukkan posisi pemotongan.
Jenis Gambar Potongan
JIS B 0001 menjelaskan beberapa jenis gambar potongan. Pembuat gambar memilih yang paling sederhana untuk menunjukkan detail bagian dalam yang diperlukan:
- Potongan penuh: seluruh part dipotong pada bidang yang paling jelas menunjukkan bentuk dasarnya
- Potongan setengah: untuk part simetris, separuh digambar sebagai pandangan luar dan separuh lagi sebagai potongan
- Potongan sebagian: hanya area yang perlu dilihat yang dipotong, dibatasi garis pemutus (break line)
- Potongan diputar: penampang lengan (arm) atau rib diputar 90° dan digambar di atas pandangan
- Potongan gabungan: beberapa bidang potong digabung menjadi satu gambar potongan
Potongan setengah sering dipakai untuk flange dan cover yang simetris terhadap sumbu. Dengan garis sumbu sebagai pembatas, satu pandangan bisa menunjukkan bentuk luar sekaligus step di bagian dalam.
Part yang Tidak Dipotong Memanjang
Di gambar assembly, poros dan baut sering terlihat tidak dipotong di dalam gambar potongan. Ini bukan kelalaian. JIS B 0001 menetapkan bahwa poros, pin, baut, mur, ring (washer), pasak (key), bola baja, dan part sejenis tidak dipotong memanjang.
Memotong part pejal seperti poros atau baut tidak menambah informasi baru. Rib, lengan, dan gigi roda gigi juga tidak dipotong memanjang, karena potongannya justru membuat bentuk lebih sulit dipahami. Kalau ada satu part tanpa arsiran di gambar potongan, kemungkinan besar aturan inilah alasannya.
Simbol Ukuran: Ø, R, C, □, dan Lainnya
Angka saja tidak menjelaskan apakah ukuran itu diameter atau radius. Simbol di depan angkalah yang menentukan: simbol itu memberi tahu jenis ukuran yang sedang Anda baca. Di JIS, simbol ini disebut simbol bantu ukuran (寸法補助記号, sunpo hojo kigo).
Simbol di depan angka menunjukkan apa yang diukur.
Dipilih dari simbol bantu ukuran JIS B 0001:2019. Simbol counterbore, countersink, dan kedalaman ditambahkan pada edisi 2010; gambar lama mungkin menuliskannya dengan kata dalam bahasa Jepang.
Tiga simbol yang paling sering Anda temui adalah φ, R, dan C. Gambar Jepang sering menulis simbol diameter sebagai φ (huruf Yunani phi), artinya sama dengan Ø di gambar ASME dan ISO. R adalah radius lengkungan atau busur. C adalah ukuran chamfer 45°: C1 berarti chamfer 45° sejauh 1 mm dari sudut. Penulisan C bisa membingungkan bengkel yang terbiasa dengan gambar ASME Y14.5, yang biasanya menulis chamfer yang sama sebagai 1 X 45°.
Di catatan sering ada instruksi umum seperti 指示なき角部はC0.5 (shiji naki kakubu wa C0.5), artinya "semua sudut tanpa keterangan diberi chamfer C0.5". Instruksi ini tetap berlaku walaupun di sudut tersebut tidak ada simbol, jadi selalu baca catatan bersama pandangannya.
Simbol φ bisa muncul di pandangan berbentuk lingkaran maupun pada bentuk yang dari samping terlihat seperti persegi panjang. φ pada bentuk yang terlihat persegi panjang berarti bagian itu silinder, sehingga pembuat gambar bisa menghemat satu pandangan.
Keterangan Lubang dan Ulir: Kiri (Bor), Zaguri (Counterbore), M10
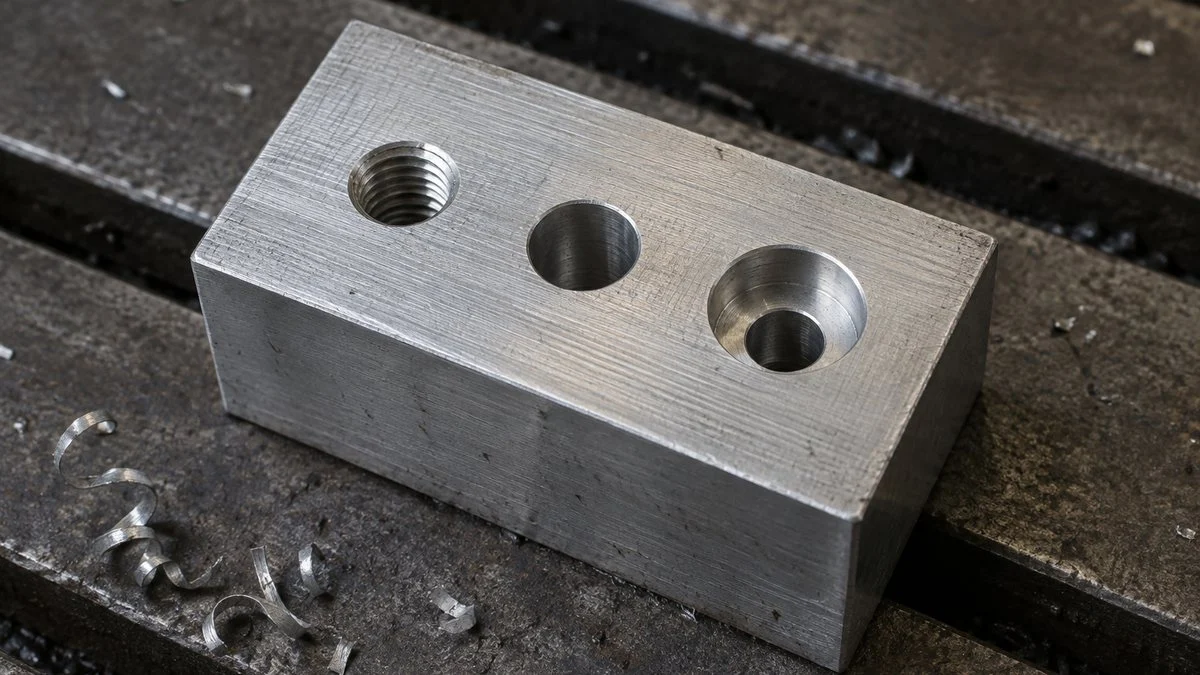
Keterangan lubang memuat banyak informasi dalam ruang yang sempit, sehingga mudah salah baca. Satu garis penunjuk bisa memuat jumlah lubang, diameter, jenis proses, serta diameter dan kedalaman counterbore. Pecah keterangannya menjadi beberapa bagian, lalu baca dari kiri ke kanan.
Pecah satu baris keterangan menjadi bagian-bagiannya agar tidak salah baca.
Angka hanya contoh. Gambar lama mungkin menulis keterangan yang sama dengan teks Jepang, misalnya 4-φ9キリ φ14深ザグリ深さ8.6.
Keterangan Proses dalam Katakana: Kiri, Reamer, Zaguri
Katakana setelah diameter lubang adalah keterangan proses singkat. JIS B 0001 menetapkan keterangan sederhana berikut:
| Di gambar | Romaji | Artinya |
|---|---|---|
| キリ | kiri | Dibor (drilled) |
| リーマ | rima | Di-reamer (reamed) |
| 打ヌキ | uchinuki | Dipunch dengan press (punched) |
| イヌキ | inuki | Lubang hasil cor (cored, as cast) |
Lubang bor (kiri) tidak terlalu presisi. Lubang reamer dibor lebih dulu lalu diselesaikan dengan reamer agar ukurannya akurat dan permukaannya lebih halus. Karena itu, desainer memakainya di tempat yang membutuhkan suaian (fit), misalnya lubang dowel pin.
Counterbore (ザグリ, zaguri) adalah ceruk bertingkat agar kepala baut punya dudukan rata atau tidak menonjol dari permukaan. Counterbore dalam (深ザグリ, fuka-zaguri) dibuat cukup dalam untuk menenggelamkan seluruh kepala baut, sedangkan countersink (皿ザグリ, sara-zaguri) adalah ceruk berbentuk kerucut untuk sekrup kepala benam (countersunk screw), agar kepalanya rata dengan permukaan.
Keterangan Ulir: M10 vs M10×1.25
Menurut JIS B 0123 (penandaan ulir), ulir metrik ditulis dengan "M", diameter nominal, "×", lalu pitch (kisar). Untuk ulir kasar, setiap diameter hanya punya satu pitch, sehingga pitch biasanya tidak ditulis.
Ulir kasar M10 punya pitch 1.5 mm, jadi gambar cukup menulis "M10". "M10×1.25" berarti ulir halus. Keduanya terlihat hampir sama, tetapi baut M10 tidak akan masuk ke lubang ulir M10×1.25. Cek pitch-nya saat membeli baut atau saat perakitan.
Anda juga mungkin melihat "LH" untuk ulir kiri dan kelas toleransi seperti "6H" atau "6g": huruf besar untuk ulir dalam, huruf kecil untuk ulir luar. Kelas ini sering tidak ditulis; dalam hal itu, yang berlaku adalah standar perusahaan atau spesifikasi customer.
Toleransi, Suaian, dan Kekasaran Permukaan
Setelah bentuk dan ukuran jelas, pertanyaan berikutnya adalah seberapa presisi part harus dibuat. Gambar menuliskan tuntutan presisi dalam bentuk simbol dan angka: seberapa jauh ukuran boleh menyimpang, bagaimana lubang dan poros berpasangan, dan seberapa halus permukaannya.
Toleransi ukuran, suaian, dan kekasaran permukaan punya cara penulisan masing-masing.
Simbol kekasaran permukaan menurut JIS B 0031. Nilai seperti Ra ditulis di bawah garis datar simbol atau di dekatnya.
Toleransi Ukuran dan Toleransi Umum
"50±0.1" berarti ukuran berapa pun dari 49.9 mm sampai 50.1 mm dinyatakan OK. Tidak semua ukuran diberi toleransi. Ukuran tanpa toleransi mengikuti toleransi umum (普通公差, futsu kosa).
Menurut JIS B 0001, nomor standar dan kelas toleransi ditulis satu kali, di dalam atau di dekat etiket gambar. Untuk arti "JIS B 0405-m" dalam angka sebenarnya, lihat tabel toleransi umum JIS B 0405.
Toleransi geometrik (kerataan, ketegaklurusan, posisi, dan lainnya) ditulis di dalam kotak toleransi (feature control frame). Aturannya tersendiri dan tidak dibahas di panduan ini.
Suaian: H7/g6
Huruf dan angka setelah ukuran, seperti "φ10H7", adalah kode toleransi suaian menurut JIS B 0401, standar Jepang yang berbasis ISO 286. Huruf besar untuk lubang, huruf kecil untuk poros, dan angkanya adalah tingkat toleransi; makin besar angkanya, makin lebar toleransinya.
Contohnya, lubang φ10H7 harus jadi antara 10.000 mm dan 10.015 mm. Poros φ10g6 harus jadi antara 9.986 mm dan 9.995 mm. Kalau dipasangkan sebagai "H7/g6", keduanya membentuk suaian longgar (clearance fit) yang banyak dipakai: poros bisa masuk dengan celah kecil.
Kondisi Permukaan (Surface Texture): Ra
Simbol berbentuk tanda centang menunjukkan kondisi permukaan (kekasaran dan arah bekas pengerjaan). JIS B 0031 memakai tiga variasi: simbol dasar, simbol dengan garis datar (wajib pembuangan material), dan simbol dengan lingkaran (tanpa pembuangan material). "Ra 1.6" di samping simbol berarti kekasaran rata-rata aritmetik 1.6 µm.
Simbol ini juga bisa memuat jenis proses (misalnya gerinda) dan arah bekas pengerjaan. Desainer biasanya memberi nilai lebih kecil pada permukaan fungsional, seperti permukaan geser dan permukaan seal. Kalau Anda melihat tanda segitiga lama (▽▽▽), baca panduan kami tentang simbol kekasaran permukaan JIS. Plating, pengecatan, dan heat treatment biasanya ditulis di catatan.
Urutan Membaca agar Kesalahan Besar Tidak Terlewat
Singkatnya, baca dari keseluruhan ke detail, dan dari bentuk ke presisi. Kalau Anda langsung membaca ukuran satu per satu, kesalahan besar bisa terlewat, misalnya proyeksi yang tertukar atau revisi yang sudah lama.
Dari keseluruhan ke detail, dari bentuk ke presisi.
Fokusnya berbeda untuk pemesinan, inspeksi, dan purchasing, tetapi langkah 01–03 sama untuk semua.
Setiap bagian biasanya fokus pada hal yang berbeda di gambar:
- Pemesinan (machining): jenis proses dan tuntutan presisi
- Inspeksi (QC): toleransi, kekasaran permukaan, dan apa yang diukur di mana
- Purchasing: material, surface treatment, jenis ulir, dan spesifikasi lain yang memengaruhi barang yang dibeli
Untuk inspeksi, toleransi di gambar menjadi kriteria OK/NG pada incoming inspection dan outgoing inspection.
Langkah terakhir sama pentingnya dengan langkah pertama. Kalau satu bagian bisa dibaca dua cara, atau Anda tidak tahu arti suatu simbol, menebak bisa berujung pada pengerjaan ulang atau part scrap. Bertanya ke desainer sebelum memproses biasanya jalan yang paling cepat dan aman.
Di pabrik Jepang di Indonesia, pertanyaan soal gambar sering lewat staf Jepang atau penerjemah di pabrik. Supaya isinya tidak berubah di tengah jalan, kirim pertanyaan secara tertulis dengan nomor gambar, revisi, dan bagian gambar yang dimaksud.
Checklist: Sebelum Membuat Penawaran, Memproses, atau Menginspeksi
- Nomor gambar dan revisi sama dengan PO atau permintaan penawaran (RFQ)
- Simbol proyeksi sudah dicek (default JIS adalah sudut ketiga / proyeksi Amerika)
- Satuan sudah dipastikan milimeter, dan tanda desimal dibaca sebagai titik
- Material (材質) sudah diterjemahkan ke grade yang bisa dibeli di supplier lokal, dan penggantian material disetujui secara tertulis
- Surface treatment (表面処理) dan heat treatment (熱処理), termasuk ketebalan lapisan atau kekerasan
- Standar dan kelas toleransi umum (misalnya JIS B 0405-m)
- Catatan umum sudah diterjemahkan, terutama instruksi chamfer dan sudut seperti C0.5
- Keterangan lubang sudah dipecah menjadi jumlah, diameter, proses, counterbore, dan kedalaman
- Pitch ulir sudah dipastikan (M10 kasar vs M10×1.25 halus), juga kelas ulir jika ditulis
- Kode suaian (H7, g6) sudah diubah menjadi batas ukuran dari tabel JIS B 0401 / ISO 286
- Simbol dan nilai kekasaran permukaan, termasuk tanda segitiga lama
- Status model 3D: hanya referensi, atau berlaku untuk bagian yang tidak dijelaskan di gambar?
Pertanyaan untuk Pihak Jepang
Gambar Jepang bisa merujuk ke standar perusahaan yang tidak Anda miliki. Kalau ada yang belum jelas, tanyakan secara tertulis sebelum mulai. Pertanyaan yang berguna:
- Apakah ini revisi terbaru? Apa yang berubah dari revisi sebelumnya?
- Kalau etiket gambar tidak menyebutkannya, standar dan kelas toleransi umum mana yang berlaku?
- Bolehkah kami memakai grade material lokal yang setara dengan grade JIS di gambar? Sertifikat apa yang dibutuhkan?
- Untuk chamfer dan sudut tanpa keterangan, apa yang bisa diterima?
- Standar perusahaan mana (untuk ulir, surface treatment, marking) yang dirujuk gambar ini, dan bisakah dikirim dalam bahasa Inggris?
- Kalau model 3D dan gambar tidak sama, mana yang berlaku?
Contoh email singkat yang bisa Anda sesuaikan. Email ke pihak Jepang biasanya ditulis dalam bahasa Inggris, jadi contohnya juga dalam bahasa Inggris (nomor gambar dan isinya fiktif):
Subject: Questions on drawing ABC-1234 Rev. B

Dear [Name],

Thank you for sending drawing ABC-1234 Rev. B. Before we quote, could you please confirm the following?

1. Is Rev. B the latest revision?
2. The title block does not show a general tolerance. Should we apply JIS B 0405-m?
3. Material is SUS304. May we use a locally available Type 304 plate with a mill certificate?
4. Note 2 says "C0.5 for unspecified edges." Does this also apply to the internal edges of the φ9 holes?
5. Hole callout 4×φ9 キリ ⌴φ14 ↧8.6: please confirm the counterbore depth of 8.6 mm.

Best regards,
[Your name]
Batasan Panduan Ini
- Panduan ini mengikuti JIS B 0001:2019. Gambar lama mungkin memakai cara penulisan sebelumnya, misalnya keterangan lubang yang ditulis dengan kata dalam bahasa Jepang.
- Tata letak dan nama kolom etiket gambar berbeda antarperusahaan. Tabel istilah di atas memuat label yang umum, bukan daftar baku.
- Standar perusahaan dan spesifikasi customer bisa berbeda dari aturan umum di sini. Kalau tampak bertentangan, tanyakan ke customer mana yang diutamakan.
- Toleransi geometrik dan simbol las tidak dibahas di panduan ini.
- Padanan material, nilai toleransi, dan suaian perlu dicek ke standar yang berlaku dan disepakati dengan pihak Jepang sebelum produksi.
FAQ
Gambar teknik Jepang memakai proyeksi Eropa atau Amerika?
Proyeksi Amerika (sudut ketiga). JIS B 0001 menjadikan sudut ketiga sebagai default, sama dengan ASME di Amerika Serikat. Sudut pertama (proyeksi Eropa) hanya boleh dipakai bila diperlukan karena ruang atau kejelasan, dan simbolnya wajib ditunjukkan di dalam atau di dekat etiket gambar.
Satuan apa yang dipakai di gambar teknik Jepang?
Milimeter. Menurut JIS B 0001, panjang ditulis dalam milimeter tanpa simbol satuan, jadi "50" berarti 50 mm. Sudut umumnya dalam derajat. Tanda desimalnya titik, misalnya 0.5.
C1 di gambar Jepang artinya apa?
Chamfer 45° sejauh 1 mm dari sudut. Di gambar yang mengikuti ASME Y14.5, chamfer yang sama biasanya ditulis 1 X 45°.
キリ (kiri) di gambar Jepang artinya apa?
Artinya lubang dibor. Keterangan proses katakana lainnya adalah リーマ (di-reamer), 打ヌキ (dipunch), dan イヌキ (lubang hasil cor).
Apa beda M10 dan M10×1.25?
M10 adalah ulir kasar dengan pitch 1.5 mm; pitch-nya tidak ditulis karena ulir kasar hanya punya satu pitch untuk setiap diameter. M10×1.25 adalah ulir halus dengan pitch 1.25 mm. Keduanya tidak bisa saling menggantikan.
Sumber
- Proyeksi, etiket gambar, satuan, jenis garis, gambar potongan, simbol ukuran, keterangan proses, penulisan toleransi umum: JIS B 0001:2019, gambar teknik untuk bidang mesin (kikakurui.com, bahasa Jepang)
- Penandaan ulir: JIS B 0123:1999, penandaan ulir (kikakurui.com, bahasa Jepang)
- Pitch ulir metrik kasar dan halus: Neji No1.com, tabel ulir metrik kasar dan halus (bahasa Jepang)
- Simbol kekasaran permukaan: JIS B 0031:2003, penulisan kondisi permukaan pada dokumen produk (kikakurui.com, bahasa Jepang)
- Kode suaian (huruf besar untuk lubang, huruf kecil untuk poros): MONO Juku, "Apa itu toleransi suaian H7?" (bahasa Jepang)
- Batas penyimpangan H7 dan g6 (JIS B 0401): Tsubakimoto Chain, tabel toleransi suaian (bahasa Jepang)
- Simbol counterbore, countersink, dan kedalaman ditambahkan pada 2010: Otsuka Shokai, perubahan utama standar gambar JIS 2010 (bahasa Jepang)
- Pemakaian sudut pertama dan sudut ketiga menurut wilayah: MFG Hack (Kanto Seisakusho), dasar proyeksi dan gambar tiga pandangan (bahasa Jepang); Xometry Pro, first angle vs. third angle projection
- Istilah proyeksi Eropa dan Amerika di bahan ajar Indonesia: Universitas Negeri Yogyakarta, materi proyeksi (bahasa Indonesia)
- JIS B 0401-1:2016 berbasis ISO 286-1:2010: Katalog AFNOR, JIS B 0401-1
- Penulisan chamfer pada praktik ASME Y14.5: Eng-Tips, "Chamfer call out"; SOLIDWORKS Help, chamfer dimensions
Artikel asli dalam bahasa JepangPanduan ini disusun dari artikel MONOSCOPE yang ditulis untuk pembaca di Jepang: 機械図面の読み方でつまずく疑問8選|三面図・線・記号を初心者向けに
Tentang editor
 Editor MONOSCOPEFOUNDER & EDITOR
Sekitar sepuluh tahun bekerja di produsen peralatan pabrik dan perusahaan rekayasa pabrik, menangani usulan, desain, dan uji jalan peralatan, lalu beralih ke pemasaran digital. Kini menjadi konsultan web bagi produsen B2B, membantu mereka menjelaskan produk dan teknologinya. Memegang lisensi nasional Jepang sebagai Energy Manager dan Insinyur Kepala Listrik Kelas Tiga.
Menulis blog teknik sejak 2017 (lebih dari 500 artikel) dan mengelola kanal YouTube berbahasa Jepang dengan sekitar 20.000 pelanggan. Setiap panduan ditulis dari sudut pandang lantai produksi Jepang dan diperiksa terhadap standar yang dikutip.