Penerapan 5S (5R) di Pabrik: Kenapa Tidak Bertahan dan Solusinya
Bayangkan sebuah line produksi yang tampak sangat rapi sehari sebelum patroli 5S atau kunjungan tim dari Jepang. Tools tergantung di shadow board, lorong bersih, dan semua rak sudah berlabel, tetapi seminggu kemudian kardus kembali menumpuk di lorong dan kunci torsi tergeletak lagi di atas cover mesin. Kalau Anda bekerja di pabrik Jepang di Karawang, Bekasi, atau Jakarta Timur, pola seperti ini mungkin tidak asing.
5S, yang di banyak pabrik Indonesia disebut juga 5R, adalah kegiatan untuk menata barang dan kondisi tempat kerja, lalu menjaga kondisi itu tetap bertahan. Saat 5S tidak bertahan, penyebabnya biasanya ada di salah satu dari empat titik: cara menjelaskan tujuannya, cara membuat aturannya, cara menindaklanjuti temuan patroli, dan dukungan dari atasan. Kurang disiplin jarang menjadi satu-satunya penyebab.
Artikel ini dimulai dari arti lima kata Jepang di balik 5S, karena di sanalah inti yang sering terlewat. Setelah itu dibahas gejala 5S yang tidak bertahan, cara mencari penyebabnya, solusi untuk tiap penyebab, rutinitas agar 5S terus berjalan, cara mengukur hasilnya, dan enam langkah memulai ulang dari satu area model.
Daftar isi
- 5S Adalah Apa? Lima Kata Jepang dan Padanan 5R
- Tanda-Tanda 5S Tidak Bertahan
- Empat Titik untuk Mencari Penyebab
- Solusi untuk Setiap Penyebab
- Rutinitas agar 5S Terus Berjalan
- Cara Mengetahui Apakah 5S Sudah Bertahan
- Memulai Ulang 5S: Enam Langkah dari Satu Area Model
- Siap Pakai: Jika Program 5S Datang dari Perusahaan Induk di Jepang
- Batasan Panduan Ini
- Poin Penting
- FAQ
- Sumber
5S Adalah Apa? Lima Kata Jepang dan Padanan 5R
Huruf S dalam 5S adalah huruf awal dari lima kata Jepang: 整理 (seiri), 整頓 (seiton), 清掃 (seiso), 清潔 (seiketsu), dan 躾 (shitsuke). Di Indonesia, kelimanya umum diterjemahkan menjadi 5R, yaitu Ringkas, Rapi, Resik, Rawat, dan Rajin. Standar istilah manajemen produksi Jepang, JIS Z 8141:2022 (istilah nomor 5603), mendefinisikan 5S sebagai lima kegiatan yang menjadi dasar pengelolaan tempat kerja, dan memberi definisi singkat untuk masing-masing.
Tabel berikut membandingkan definisi JIS dengan dua kondisi yang sering terlihat di lapangan: 5S yang hanya formalitas dan 5S yang benar-benar bertahan.
Dua pabrik bisa sama-sama bilang "sudah menjalankan 5S", tetapi isinya sangat berbeda.
(Ringkas)
(Rapi)
(Resik)
(Rawat)
(Rajin)
Definisi diringkas dari catatan JIS Z 8141:2022, istilah nomor 5603. Istilah 5R dalam kurung adalah padanan yang umum di Indonesia, bukan bagian dari JIS. Kolom "formalitas" dan "bertahan" adalah rangkuman redaksi.
Dua dari lima kata ini sering disalahpahami. Seiketsu secara harfiah berarti "bersih" atau "higienis", dan definisi JIS menggambarkan sebuah kondisi: tiga S pertama terus diulang sehingga tempat kerja tetap bersih. Padanan "Rawat" sebenarnya cukup dekat dengan maksud ini, yaitu menjaga kondisi yang sudah baik, bukan sekadar membuat prosedur tertulis.
Shitsuke dalam bahasa Jepang sehari-hari berarti mendidik sopan santun, sehingga mudah dibaca sebagai "disiplin" atau "hukuman". Definisi JIS lebih sempit: selalu menaati apa yang sudah diputuskan dan menjadikannya kebiasaan. Kedua kata ini tidak berbicara tentang memarahi orang atau memoles lantai menjelang kunjungan, melainkan tentang kondisi yang terus berjalan.
Dengan pengertian itu, "5S tidak bertahan" punya arti yang jelas. Pabrik pernah menjalankan seiri, seiton, dan seiso setidaknya sekali, tetapi seiketsu dan shitsuke tidak berjalan. Dalam praktik di Jepang, 5S dianggap sebagai fondasi kaizen dan pengendalian mutu, sehingga ketika 5S melemah, hasil dari standar kerja dan pengurangan pemborosan (muda) biasanya ikut melemah.
Tanda-Tanda 5S Tidak Bertahan
Masalah utamanya bukan lantai yang berantakan, tetapi kondisi rapi yang hanya muncul di hari-hari khusus, misalnya sehari sebelum patroli atau kunjungan pelanggan. Tabel berikut berisi gejala yang sering ditemui, pertanyaan yang perlu diajukan di lapangan, kemungkinan penyebab, dan langkah pertama. Satu gejala bisa punya lebih dari satu penyebab, jadi wajar kalau beberapa baris cocok sekaligus.
Untuk tiap gejala: pertanyaan yang diajukan lebih dulu, kemungkinan penyebab, dan langkah pertama.
Kemungkinan penyebab hanyalah titik awal. Satu gejala sering melibatkan beberapa penyebab sekaligus.
Empat Titik untuk Mencari Penyebab
Ada empat titik pemeriksaan untuk mempersempit alasan 5S tidak bertahan: tujuan, aturan, tindak lanjut temuan, dan dukungan atasan. Ini bukan daftar penyebab yang lengkap, melainkan cara memutuskan dari mana mulai di area Anda sendiri. Di kebanyakan pabrik, dua titik atau lebih berlaku bersamaan.
Titik yang jawabannya "tidak" adalah kandidat untuk diperbaiki lebih dulu.
Tujuan Tidak Terhubung dengan Masalah Nyata
Kalau 5S dimulai hanya karena "ini dasar" atau "diminta saat audit pelanggan", lapangan hanya melihatnya sebagai pekerjaan tambahan. Lembaga pendukung UKM Jepang, Organization for Small & Medium Enterprises and Regional Innovation (SMRJ), menyebut 5S sebagai cara memperbaiki quality, cost, dan delivery (QCD). SMRJ juga menyarankan agar manajemen lebih dulu menjelaskan alasan perusahaan menjalankannya, sehingga tujuan dan target dipahami di seluruh perusahaan.
Cara mengujinya sederhana. Tanyakan kepada operator, "Apa yang jadi lebih mudah buat kamu kalau kita jalankan 5S?" Kalau jawabannya berhenti di "jadi kelihatan bersih" atau "biar tidak dimarahi", tujuan 5S belum sampai ke pekerjaan sehari-hari.
Aturan yang Tidak Bisa Ditaati
J-Net21, situs pendukung bisnis milik SMRJ, membagi alasan aturan 5S tidak ditaati menjadi dua kelompok. Yang pertama adalah kelalaian operator. Yang kedua adalah lingkungan kerja yang sudah berubah sehingga aturan lama tidak cocok lagi.
Contoh kelompok kedua antara lain perubahan proses yang membuat lokasi simpan sulit dijangkau, aturan yang tidak jelas, dan jumlah barang yang terlalu banyak untuk dikembalikan ke tempat yang sama. Dalam kondisi seperti ini, orang tidak bisa menaati aturan meskipun mau. Kalau label dan barang tidak cocok, curigai kelompok ini lebih dulu.
Temuan yang Tidak Pernah Ditutup
Panduan J-Net21 yang sama menjalankan 5S dengan siklus PDCA (plan-do-check-act). Menurut panduan itu, yang membuat 5S benar-benar berjalan adalah pemeriksaan dan perbaikan aturan setelah dimulai, bukan penulisan aturannya. Banyak pabrik mencurahkan tenaga untuk menyusun aturan dan bersih-bersih besar di awal, lalu pemeriksaannya memudar.
Kalau Anda rutin menjalankan patroli 5S tetapi 5S tetap tidak bertahan, lihat apa yang terjadi setelah setiap temuan. Kalau temuan tidak dicatat, tidak punya due date, atau tidak ada yang memastikan sudah diperbaiki, yang terjadi hanyalah pemeriksaan tanpa perbaikan.
Dukungan Atasan yang Kurang
Kalau waktu beres-beres tidak ada di jadwal, kegiatan ini akan dilewati di hari yang sibuk. Menambah rak, memindahkan area simpan, atau membuang jig yang bertahun-tahun tidak dipakai adalah keputusan yang tidak bisa diambil operator sendiri. Waktu, ruang, dan keputusan adalah tiga hal yang hanya bisa diberikan oleh atasan.
J-Net21 juga menyebut bahwa 5S tidak berjalan lancar hanya dengan slogan dan penjelasan lisan, dan bahwa shitsuke yang membuat 5S bertahan. Menurut J-Net21, kepala pabrik atau pimpinan perusahaan perlu menjadi penggerak langsung kegiatan ini di seluruh perusahaan. Periksa apakah "kami serahkan ke lapangan" sebenarnya berarti "tidak ada yang memutuskan".
Solusi untuk Setiap Penyebab
Setiap solusi di bawah ini terkait dengan salah satu dari empat titik pemeriksaan. Anda tidak perlu menjalankan semuanya sekaligus. Mulailah dari titik yang jawabannya "tidak" di Gambar 3.
Rumuskan Ulang Tujuan: Mencari, Tersandung, Salah Ambil
Terjemahkan tujuan 5S ke dalam masalah yang dirasakan operator setiap hari. Tiga contoh yang mudah dipahami adalah mencari, tersandung, dan salah ambil: tidak lagi membuang waktu mencari tools, tidak ada yang tersandung di lorong, dan tidak lagi salah mengambil satu dari dua part yang mirip. Dengan cara ini, 5S menjadi alat untuk mempermudah pekerjaan mereka sendiri.
Keselamatan juga menjadi alasannya. Kementerian Kesehatan, Tenaga Kerja, dan Kesejahteraan Jepang (MHLW) menggambarkan 4S (empat S pertama) sebagai kegiatan untuk tempat kerja yang aman dan sehat sekaligus meningkatkan produktivitas, dan menekankan bahwa bersih-bersih membantu mencegah orang jatuh dan kecelakaan lain. Materi pelatihan dari Kantor Ketenagakerjaan Prefektur Shiga menjelaskannya secara konkret: seiri menyediakan ruang di lorong dan area kerja agar orang bisa bekerja dengan aman, dan seiso menghilangkan air dan oli di lantai agar orang tidak terpeleset.
Menurut angka final Jepang tahun 2025, sektor manufaktur mencatat 26.371 pekerja meninggal atau cedera dengan masa tidak bekerja empat hari atau lebih. Kecelakaan jatuh (terpeleset atau tersandung) menyumbang 5.732 kasus, sekitar satu dari lima, hanya di bawah kecelakaan terjepit atau tergulung (5.992).
Di Indonesia, Pasal 3 ayat (1) UU No. 1 Tahun 1970 tentang Keselamatan Kerja menyebutkan bahwa syarat-syarat keselamatan kerja ditetapkan antara lain untuk "memelihara kebersihan, kesehatan dan ketertiban" (huruf l) dan untuk mengamankan penyimpanan barang (huruf p). UU ini tidak mengatur 5S secara khusus, tetapi penataan barang dan kebersihan dalam 5S jelas bersinggungan dengan K3 (Keselamatan dan Kesehatan Kerja). Untuk penerapan rinci di pabrik Anda, ikuti aturan K3 internal dan konsultasikan dengan tim K3 atau ahli K3 perusahaan.
Tulis Ulang Aturan agar Bisa Ditaati
Seiri biasanya macet di batas antara "perlu" dan "tidak perlu". J-Net21 menjelaskan metode red tag (label merah), yang dimulai dengan menetapkan kriteria lebih dulu: barang yang dipakai dalam rencana produksi satu bulan ke depan dianggap perlu, dan sisanya diberi red tag.
Untuk barang yang rencana pemakaiannya belum jelas, tetapkan masa tunggu, misalnya satu bulan untuk material dan tiga bulan untuk mesin. Kalau barang dipakai dalam masa itu, red tag-nya dilepas.
Tetapkan empat hal di awal: kriteria, batas waktu, orang yang memutuskan, dan lokasi penampungan. Pindahkan barang "siapa tahu nanti perlu" ke area penampungan dengan batas waktu, lalu biarkan pengambil keputusan memilih dibuang atau disimpan saat batas waktunya habis. Tanpa pengambil keputusan, area penampungan hanya berubah menjadi gudang baru.
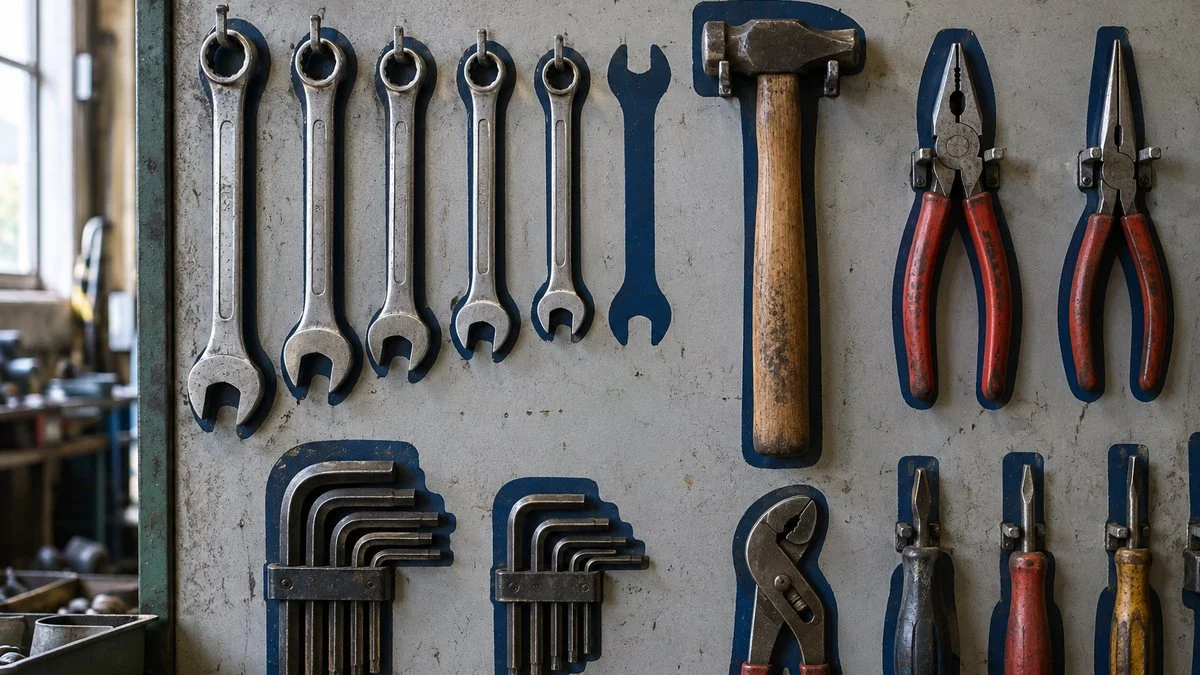
Untuk seiton, nilai tempat simpan dari mudah tidaknya barang dikembalikan, bukan dari kerapiannya saat dilihat. Pabrik di Jepang umumnya memakai santei (三定, "tiga ketetapan": lokasi tetap, barang tetap, jumlah tetap) dan shadow board yang menunjukkan garis bentuk tiap tool. J-Net21 juga menyebut papan penanda lokasi simpan dan shadow board, dan menekankan bahwa seiton memerlukan kreativitas serta coba-coba.
Aturan lebih awet kalau pengecualiannya dipetakan sebelum aturan ditulis, misalnya WIP (barang dalam proses) yang menumpuk di akhir bulan, tools bersama yang dipakai beberapa tim, dan serah terima antar-shift. Untuk lokasi yang sering kelebihan barang, tetapkan jumlah maksimum dan area simpan sementara saat lokasi utama penuh, sehingga barang yang parkir di lorong berkurang.
Kalau aturan tetap tidak ditaati, tanyakan alasannya lalu perbaiki aturannya. J-Net21 menyarankan agar atasan mencari tahu kenapa barang tidak dikembalikan, lalu mencari solusinya bersama operator, bukan sekadar memberi perintah. Pertanyaan tentang situasi yang spesifik akan menunjukkan apa yang perlu diubah.
Jangan bertanya "Kenapa tidak dikembalikan?", tetapi tanyakan situasi yang spesifik.
Jawaban di atas adalah contoh rekaan. Tentukan apa yang ditinjau berdasarkan jawaban yang benar-benar Anda dapatkan.
Pendekatan ini hampir sama dengan saat standar kerja tidak ditaati: pisahkan masalah orang dari masalah sistem sebelum bertindak.
Tindak Lanjuti Temuan Sampai Ditutup
Jangan menulis temuan patroli sekadar "ada barang di lorong". Tuliskan di mana, apa, dan melanggar aturan yang mana, misalnya "Tiga palet kosong di dalam garis lorong Line 2", sehingga orang yang memperbaiki dan orang yang memeriksa membayangkan hal yang sama. Menuliskan fakta bersama persyaratannya mirip dengan cara menulis ketidaksesuaian (nonconformity) dalam audit internal ISO 9001.
Beri setiap temuan PIC, due date, dan orang yang memverifikasi penyelesaiannya, lalu tempel daftarnya di tempat yang bisa dilihat semua orang. Pisahkan dua jenis temuan: yang bisa langsung diperbaiki di tempat dengan mengembalikan barang, dan yang memerlukan perubahan tempat simpan atau perbaikan peralatan. Jenis kedua tidak bisa ditutup oleh lapangan sendiri, jadi teruskan ke atasan untuk diputuskan.
Beri Lapangan Waktu, Ruang, dan Keputusan
Berkeliling dan menyapa di lapangan saja tidak cukup. Atasan memegang tiga tugas: memasukkan waktu beres-beres dan bersih-bersih ke rencana, menyesuaikan ruang simpan dan jumlahnya, serta memutuskan masalah yang tidak bisa diputuskan lapangan lalu memberi jawaban.
Seperti lapangan diperiksa, atasan juga perlu checklist sendiri agar 5S tidak sepenuhnya dibebankan ke koordinator. Contohnya:
- Apakah waktu beres-beres dan bersih-bersih sudah masuk ke rencana produksi bulan ini?
- Apakah semua permintaan buang atau pindah barang yang tertunda sudah diputuskan?
- Apakah semua usulan perbaikan dari lapangan sudah dijawab, ya atau tidak, beserta alasannya?
- Apakah daftar temuan sudah ditinjau, dan sudah dicari tahu kenapa item yang masih terbuka belum selesai?
Kalau permintaan tidak pernah dijawab, lapangan berhenti mengajukannya. Laporan keselamatan pun begitu: begitu laporan tidak pernah mendapat tanggapan, orang berhenti melaporkan, seperti yang terjadi pada laporan hiyari hatto (nyaris celaka).
Rutinitas agar 5S Terus Berjalan
Setelah perbaikan dijalankan, buat rutinitas yang menjaganya tetap berjalan. Tetapkan lima hal: kapan, siapa, apa yang diperiksa, apa yang dilakukan kalau ada masalah, dan siapa yang memastikan sudah selesai. Tabel berikut adalah salah satu contoh, sesuaikan dengan jumlah orang dan pola shift di pabrik Anda.
Empat waktu (harian, mingguan, bulanan, dan setiap ada perubahan), masing-masing dengan pelaksana dan item pemeriksaan sendiri.
Frekuensi dan jabatan hanya contoh. Pabrik kecil bisa menggabungkan pemeriksaan mingguan dan bulanan.
Jadikan Beres-Beres Harian Bagian dari Pekerjaan
Aturan "beres-beres kalau sedang senggang" berarti area tetap berantakan justru di hari yang paling sibuk. Sediakan slot waktu tetap di akhir shift atau sebelum ganti shift untuk beres-beres dan bersih-bersih. Lima atau sepuluh menit pun boleh, asalkan sudah masuk ke rencana produksi atau waktu standar.
Waktu yang dibutuhkan bergantung pada luas area dan barang yang ditangani. Cara yang realistis adalah mengukurnya selama sekitar satu minggu, lalu menetapkan durasi yang sanggup dijalankan. Kalau rencananya bergantung pada lembur, rutinitas ini tidak akan bertahan lama.
Pakai Patroli untuk Melacak Perbaikan, Bukan untuk Memberi Skor
Memberi skor per area dengan checklist audit 5S memang umum, tetapi kalau yang dikejar hanya skor, orang belajar beres-beres khusus untuk hari audit. Beri perhatian lebih pada apakah temuan sebelumnya sudah diperbaiki dan apakah temuan yang sama terus muncul.
Kalau patroli berubah menjadi ajang mencari kesalahan, lapangan mulai menyembunyikan masalah. Petugas patroli sebaiknya menanyakan di tempat kenapa sesuatu terjadi. Kalau penyebabnya ruang atau jumlah simpan, bawa masalah itu ke atasan untuk diputuskan.
Ubah Bersih-Bersih Menjadi Inspeksi
J-Net21 mencatat bahwa seiso juga berfungsi untuk memantau dan memeriksa kondisi area kerja, peralatan, dan pekerjaan. Saat mengelap lantai atau mesin, Anda bisa melihat rembesan oli, baut kendur, atau perubahan pola tumpukan geram (chip). Bersih-bersih adalah kesempatan sehari-hari yang paling langsung untuk memeriksa kondisi peralatan.
Tambahkan dua atau tiga "titik yang perlu dilihat" ke prosedur bersih-bersih, dan bersih-bersih pun menjadi inspeksi. Operator yang menjalankan sendiri pembersihan, pelumasan, dan inspeksi harian, sesuai pembagian tugas dan prosedur keselamatan perusahaan, adalah inti dari jishu hozen (autonomous maintenance). Temuan di luar kewenangan operator diteruskan ke bagian maintenance.
Menemukan masalah kecil lebih awal juga membantu mengurangi kerugian peralatan seperti berhenti sesaat (choko-tei) dan meningkatkan OEE (overall equipment effectiveness).
Tetapkan Sejak Awal Kapan Aturan Direvisi
Aturan cocok dengan pekerjaan pada saat aturan itu ditulis, jadi wajar kalau aturan tidak cocok lagi saat ada produk baru, layout berubah, atau orang berganti. Tetapkan sejak awal pemicu peninjauan: perubahan proses atau produk, temuan yang sama dua kali berturut-turut, atau orang baru yang kebingungan. Baris "Setiap ada perubahan" di Gambar 5 disiapkan untuk ini.
Cara Mengetahui Apakah 5S Sudah Bertahan
Nilai apakah 5S sudah bertahan dari catatan, bukan dari tampilan lantai produksi. Anda tidak perlu membandingkan dengan statistik nasional atau perusahaan lain. Ukur area Anda sendiri dengan cara yang sama terus-menerus, lalu perhatikan trennya.
Jangan menetapkan satu target untuk semua area. Pertahankan cara pengukuran yang sama dan perhatikan trennya.
Anda tidak perlu stopwatch. Turus (tally) setiap kali ada yang mencari barang sudah cukup untuk melihat tren. Temuan berulang dan perbaikan yang lewat due date bisa dihitung langsung dari daftar temuan.
Ujian lainnya adalah apa yang terjadi saat sibuk. Kalau area tetap terjaga di bulan ketika order melonjak atau di minggu ketika kekurangan orang, berarti aturannya cocok dengan alur kerja. Kalau setiap puncak kesibukan area kembali berantakan, alokasi waktu atau jumlah simpannya tidak realistis.
Memulai Ulang 5S: Enam Langkah dari Satu Area Model
Saat memulai ulang 5S yang sempat macet, jangan mulai dari bersih-bersih besar di seluruh pabrik. Persempit cakupannya ke satu area. Kolom dari layanan konsultasi bisnis Sansokan, pusat pendukung usaha kecil di Osaka, menyarankan untuk mulai dari yang kecil, misalnya tempat simpan barang yang sering dipakai, lalu menumpuk keberhasilan kecil.
Baris paling bawah tiap langkah menunjukkan kapan Anda siap lanjut.
Kalau di langkah 04 aturannya ternyata sulit dipakai, kembali ke 03. Kalau area tidak bertahan di langkah 05, kembali ke 04. Langkah-langkah ini tidak harus berjalan lurus.
Untuk menunjukkan bagaimana langkah-langkah ini saling terkait, berikut satu contoh rekaan: alat ukur dan tools bersama yang dipakai beberapa tim di area machining. Contoh ini hanya ilustrasi, bukan kasus nyata.
Langkah 1–3: Tentukan Masalah, Kondisi Awal, dan Penyebab
Pertama, nyatakan masalahnya dalam satu kalimat: "Orang sering harus mencari mikrometer dan kunci L yang dipakai bersama." Lalu foto area simpannya dan catat turus setiap kali ada yang mencari selama satu minggu. Tanpa data awal ini, Anda tidak bisa menunjukkan hasilnya nanti.
Setelah itu, tanyakan alasannya kepada operator dengan pertanyaan di Gambar 4. Misalkan jawabannya "Raknya jauh, jadi saya taruh di samping mesin" dan "Waktu mau dikembalikan, tempatnya sudah diisi barang lain." Jawaban seperti ini menunjukkan bahwa kemungkinan penyebabnya ada di aturan, bukan di sikap operator.
Langkah 4: Uji Coba Aturan Sementara Sebelum Ditetapkan
Susun rancangannya. Misalnya, beri setiap mesin jumlah tetap untuk tools yang paling sering dipakai, dan simpan hanya barang yang benar-benar dipakai bersama di satu shadow board. Pada tahap ini, jangan membuat papan nama permanen atau rak khusus dulu.
Pakai masking tape dan label tulisan tangan selama sekitar dua minggu, lalu perbaiki tempat yang sulit untuk mengembalikan barang atau jumlah yang kurang. Kalau aturan langsung ditetapkan tanpa masa uji coba, dalam beberapa bulan kondisi "label tidak sesuai dengan barang" akan muncul lagi.
Langkah 5–6: Jalankan Rutinitas dan Putuskan Perluasan
Setelah aturannya stabil, masukkan ke rutinitas: operator memeriksa sebelum akhir setiap shift, dan leader memeriksa seminggu sekali. Lanjutkan pencatatan turus dan bandingkan dengan kondisi awal.
Kalau area tetap terjaga selama minggu yang sibuk, tempel foto dan catatan sebelum-sesudah, lalu biarkan atasan memutuskan apakah diperluas. Jangan memperluas ke seluruh pabrik sebelum area pertama berjalan dengan sendirinya. Kalau kegiatan ini bergantung pada satu koordinator yang berlari ke sana kemari, kegiatan berisiko berhenti begitu orang itu dipindahkan.
Saat memperluas, jangan menyalin aturan area model begitu saja. Ulangi langkah-langkahnya dari Langkah 1, karena area yang berbeda punya masalah berbeda dan memerlukan aturan berbeda yang benar-benar bisa ditaati.
Siap Pakai: Jika Program 5S Datang dari Perusahaan Induk di Jepang
Di pabrik Jepang di luar negeri, 5S sering datang bersama checklist, jadwal audit, atau aturan yang mencontoh pabrik di Jepang. Logika yang sama tetap berlaku: aturan yang cocok dengan proses di satu pabrik belum tentu cocok dengan proses di pabrik Anda. Gunakan pertanyaan di bawah ini saat berdiskusi dengan manajer Jepang atau tim perusahaan induk, dan gunakan checklist untuk meninjau area Anda sendiri.
Pertanyaan untuk Pihak Jepang
- Masalah operasional apa yang paling ingin dikurangi lewat 5S di sini: mencari barang, keselamatan di lorong, atau salah ambil? Bagaimana kriteria audit membantu menilai masalah itu?
- Aturan mana yang berasal dari pabrik di Jepang, dan mana yang boleh kami ubah agar sesuai dengan proses dan layout kami?
- Siapa yang berwenang membuang barang ber-red tag, menambah tempat simpan, atau mengubah layout, dan seberapa cepat keputusan bisa didapat?
- Bisakah waktu beres-beres akhir shift dimasukkan ke rencana produksi dan waktu standar?
- Saat audit, apakah yang dilihat adalah temuan yang sudah ditutup dan tetap tertutup, atau terutama skornya?
- Kalau temuan audit memerlukan biaya atau perubahan layout, siapa yang menjawab, dan kapan?
Checklist: Apakah 5S Anda Dibangun agar Bertahan?
- Operator bisa menjelaskan dengan kata-kata sendiri apa yang jadi lebih mudah berkat 5S
- Kriteria red tag, batas waktu penampungan, pengambil keputusan, dan area penampungan sudah ditetapkan
- Lokasi yang sering kelebihan barang punya jumlah maksimum dan area simpan sementara yang ditandai
- Label dan tempat simpan ditinjau di hari yang sama setiap ada perubahan proses atau produk
- Setiap temuan punya PIC, due date, dan orang yang memverifikasi penyelesaiannya
- Temuan yang memerlukan biaya atau perubahan layout diteruskan ke atasan, dan lapangan mendapat jawaban
- Waktu beres-beres ada di rencana produksi, tidak dibebankan ke lembur
- Prosedur bersih-bersih memuat dua atau tiga titik peralatan yang perlu dilihat
- Jumlah mencari barang, temuan berulang, dan perbaikan yang lewat due date dicatat, dan angkanya tetap terjaga di masa sibuk
Batasan Panduan Ini
Empat titik pemeriksaan, tabel rutinitas, dan enam langkah di atas adalah cara menata masalah, bukan standar. Frekuensi, jabatan, dan masa red tag berbeda menurut perusahaan, industri, dan ukuran pabrik, jadi anggap angka di artikel ini sebagai contoh.
Sejauh penelusuran kami, belum ada SNI khusus untuk 5S atau 5R, sehingga artikel ini memakai JIS Z 8141 sebagai rujukan istilah dan tidak membandingkannya dengan SNI. Untuk bagian 5S yang bersinggungan dengan K3, seperti marka lorong atau bersih-bersih di sekitar mesin, ikuti aturan K3 pabrik Anda, arahan tim atau ahli K3, dan peraturan yang berlaku di Indonesia.
Poin Penting
- Jangan hanya menyalahkan sikap. Kelompokkan penyebabnya ke tujuan, aturan, tindak lanjut, dan dukungan atasan.
- Dalam JIS Z 8141, seiketsu adalah kondisi ketika tiga S pertama terus diulang, dan shitsuke berarti selalu menaati apa yang sudah diputuskan sampai menjadi kebiasaan. Dalam 5R, keduanya disebut Rawat dan Rajin.
- Saat aturan tidak ditaati, tanyakan situasi yang spesifik lalu perbaiki lokasi, jumlah, atau waktunya.
- Tetapkan siapa memeriksa apa dan kapan, serta siapa yang memastikan item terbuka sudah ditutup.
- Mulai ulang dari satu area model, pastikan dengan catatan, baru kemudian perluas.
Memulai 5S lebih mudah daripada menjaganya tetap berjalan. Pabrik yang 5S-nya bertahan bukanlah pabrik yang orangnya luar biasa bersemangat, melainkan pabrik yang aturannya bisa ditaati dan punya cara memperbaiki aturan saat kondisi mulai melenceng. Mulailah dengan mencari baris di Gambar 2 yang cocok dengan area Anda.
FAQ
Apa Arti Seiri, Seiton, Seiso, Seiketsu, dan Shitsuke?
Kelimanya adalah kata Jepang di balik 5S. Seiri berarti memisahkan barang yang perlu dan tidak perlu lalu membuang yang tidak perlu, dan seiton berarti menyimpan barang yang perlu di tempat yang ditentukan agar siap dipakai. Seiso berarti membersihkan, seiketsu adalah kondisi ketika tiga S pertama terus diulang, dan shitsuke berarti selalu menaati aturan yang sudah ditetapkan sampai menjadi kebiasaan.
Apa Bedanya 5S dan 5R?
Isinya sama. 5R (Ringkas, Rapi, Resik, Rawat, Rajin) adalah padanan bahasa Indonesia yang umum untuk 5S. Saat berdiskusi dengan pihak Jepang, ada baiknya mencocokkan juga istilah Jepangnya, karena definisi JIS untuk seiketsu dan shitsuke lebih spesifik daripada arti sehari-hari kata Rawat dan Rajin.
Kenapa 5S Tidak Bertahan?
Biasanya karena satu atau lebih dari empat hal tidak ada: tujuan yang terhubung dengan masalah nyata di lapangan, aturan yang benar-benar bisa ditaati, tindak lanjut yang menutup temuan patroli, dan dukungan atasan berupa waktu, ruang, dan keputusan. Sikap operator hanya sebagian dari penyebabnya.
Apakah Shitsuke Sama dengan "Disiplin"?
Tidak dalam arti hukuman. JIS Z 8141 mendefinisikan shitsuke sebagai selalu menaati apa yang sudah diputuskan dan menjadikannya kebiasaan. Kalau suatu aturan terus dilanggar, tanyakan kenapa aturan itu tidak bisa ditaati dengan memeriksa kejelasan aturan, kondisi kerja, dan dukungan atasan; jawabannya sering kali adalah memperbaiki aturannya.
Bagaimana Mengukur Apakah 5S Sudah Bertahan?
Catat tiga hal di area Anda sendiri: seberapa sering orang mencari tools, berapa banyak temuan patroli yang berulang, dan berapa banyak perbaikan yang lewat due date. Kalau ketiganya turun dan tetap rendah di masa sibuk, penerapan 5S sudah mulai konsisten.
Sumber
- Definisi 5S: JIS Z 8141:2022 istilah manajemen produksi, istilah nomor 5603 "5S" (bahasa Jepang); data bibliografi: Japanese Standards Association, JIS Z 8141:2022 (bahasa Jepang)
- Seiri dan seiso untuk mencegah jatuh: Kantor Ketenagakerjaan Prefektur Shiga, "Dasar Keselamatan di Tempat Kerja" (bahasa Jepang)
- 4S/5S dan keselamatan kerja: Situs Keselamatan Kerja MHLW, "4S" (bahasa Jepang)
- Statistik kecelakaan kerja: MHLW, statistik kecelakaan kerja 2025 (bahasa Jepang); MHLW, angka final 2025, Tabel 4 (bahasa Jepang)
- Alasan aturan 5S tidak ditaati, tindak lanjut PDCA: J-Net21, "Cara agar 5S mengakar di lapangan" (bahasa Jepang)
- Red tag, metode seiton, bersih-bersih sebagai inspeksi, kepemimpinan shitsuke: J-Net21, "Cara menjalankan 5S untuk perbaikan pabrik" (bahasa Jepang)
- Tujuan 5S dan cara memulainya: SMRJ, "Kegiatan 5S dalam Manga" (bahasa Jepang)
- Mulai dari yang kecil: Layanan konsultasi bisnis Sansokan (Osaka), "Cara agar 5S bertahan" (bahasa Jepang)
- K3 di Indonesia: Undang-Undang Republik Indonesia Nomor 1 Tahun 1970 tentang Keselamatan Kerja (Database Peraturan BPK RI)
Artikel asli dalam bahasa JepangPanduan ini disusun dari artikel MONOSCOPE yang ditulis untuk pembaca di Jepang: 5Sが定着しない工場の共通点|原因別の対策と続く仕組みの作り方
Tentang editor
 Editor MONOSCOPEFOUNDER & EDITOR
Sekitar sepuluh tahun bekerja di produsen peralatan pabrik dan perusahaan rekayasa pabrik, menangani usulan, desain, dan uji jalan peralatan, lalu beralih ke pemasaran digital. Kini menjadi konsultan web bagi produsen B2B, membantu mereka menjelaskan produk dan teknologinya. Memegang lisensi nasional Jepang sebagai Energy Manager dan Insinyur Kepala Listrik Kelas Tiga.
Menulis blog teknik sejak 2017 (lebih dari 500 artikel) dan mengelola kanal YouTube berbahasa Jepang dengan sekitar 20.000 pelanggan. Setiap panduan ditulis dari sudut pandang lantai produksi Jepang dan diperiksa terhadap standar yang dikutip.