Utrzymanie ruchu w japońskich zakładach: 8 kroków w 3 fazach
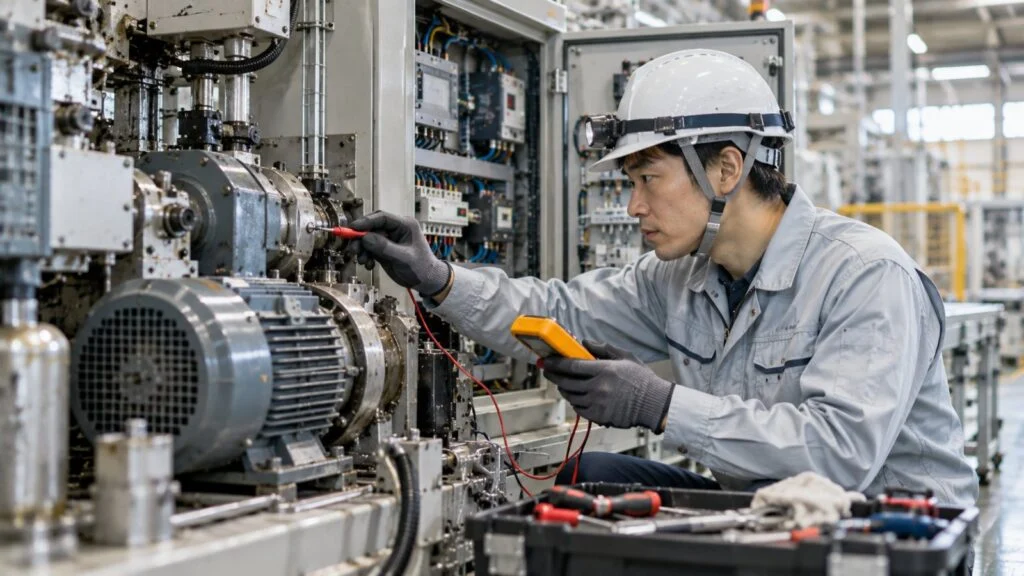
Właśnie dołączyłeś do działu utrzymania ruchu w zakładzie z japońskim kapitałem w Polsce. Centrala w Japonii prosi o roczny plan utrzymania ruchu na przyszły rok, o raport z awarii z analizą 5 Why dla zatrzymania z zeszłego tygodnia oraz o aktualizację ewidencji maszyn po modyfikacji przenośnika. Każda z tych próśb ma sens osobno, ale warto zobaczyć, jak składają się w jedną całość.
W japońskich zakładach utrzymanie ruchu (setsubi hozen) jest pracą planową: przeglądy, wymiany części i naprawy rozplanowuje się tak, aby maszyny się nie zatrzymywały. Dojazd do nagłej awarii to tylko jedna część tej pracy. Zespół planuje, które maszyny chronić, kiedy i w jaki sposób, realizuje plan, analizuje wyniki i przenosi wnioski do następnego planu. Ta duża pętla zamyka się raz w roku, a wewnątrz niej działa mniejsza: codzienne kontrole i reagowanie na awarie.
Ten artykuł dzieli przebieg pracy na trzy fazy (planowanie, realizacja oraz analiza i doskonalenie) i osiem kroków. Przy każdym kroku podajemy dokumenty i narzędzia, osoby, z którymi się współpracuje, oraz typowe błędy. Na końcu znajdziesz różnice między branżami i wielkościami firm, listę kontrolną oraz szablon raportu z awarii do wykorzystania.
Spis treści
- Utrzymanie ruchu w skrócie
- Faza 1. Planowanie
- Faza 2. Realizacja
- Faza 3. Analiza i doskonalenie
- Jak przebieg pracy zależy od branży i firmy
- Japońskie pojęcia z utrzymania ruchu, które usłyszysz
- Lista kontrolna: czy Twój cykl utrzymania ruchu jest kompletny?
- Szablon raportu z awarii
- Ograniczenia tego artykułu
- Podsumowanie
- FAQ
- Źródła
Utrzymanie ruchu w skrócie
Praca przebiega w ośmiu krokach:
Poznanie maszyn → Opracowanie planu utrzymania ruchu → Zamówienie części i wykonawców → Przeglądy → Planowe prace utrzymaniowe → Reakcja na awarie → Analiza przyczyn i zapobieganie powtórzeniu → Przegląd zapisów i aktualizacja planu
Praca dzieli się na trzy fazy: planowanie, realizację oraz analizę i doskonalenie.
W praktyce kroki zazębiają się. Usterka znaleziona podczas realizacji trafia na przykład od razu do następnego planu.
Gdy cykl się zamknie, zaczyna się następny plan. Cykl roczny i codzienny cykl przeglądów oraz reagowania na awarie biegną równolegle, a to nakładanie się wyróżnia pracę utrzymania ruchu.
W kolejnych fazach współpracujesz z innymi osobami:
- Planowanie: planowanie i sterowanie produkcją oraz dział zakupów
- Realizacja: operatorzy produkcji i zewnętrzni wykonawcy
- Analiza i doskonalenie: inżynieria produkcji i producenci maszyn
Instalacją nowych maszyn zajmuje się zwykle inżynieria produkcji (seisan gijutsu). Utrzymanie ruchu przejmuje maszynę dopiero po uruchomieniu, gdy już pracuje.
Faza 1. Planowanie
W fazie planowania zespół inwentaryzuje maszyny zakładu i decyduje, które z nich i w jakim zakresie utrzymywać przy dostępnych ludziach i budżecie. To tutaj w dużej mierze rozstrzyga się, jak dobrze będzie działać utrzymanie ruchu.
Krok 1. Poznanie maszyn
Najpierw trzeba ustalić, jakie maszyny ma zakład i w jakim są stanie. Ewidencja maszyn i urządzeń (setsubi daichō) zawiera takie informacje jak:
- model i rok instalacji,
- główne podzespoły,
- miejsce przechowywania rysunków i instrukcji obsługi.
Następnie zespół przegląda dotychczasowe zapisy awarii, aby znaleźć maszyny i części, które zatrzymują się najczęściej. Potem przypisuje każdej maszynie klasę krytyczności, zależną od wpływu zatrzymania na produkcję i bezpieczeństwo.
Krytyczność decyduje o tym, ile czasu i pieniędzy dostaje każda maszyna.
Jeśli każda maszyna jest traktowana tak samo, praca się piętrzy, a najważniejsze maszyny są zaniedbane. Celem tego kroku jest takie uporządkowanie maszyn, aby zespół mógł skupić się na tym, co naprawdę wymaga ochrony.
Typowy błąd: nieaktualna ewidencja. Jeśli modyfikacje nie są odnotowane, podczas awarii rysunki nie zgadzają się z maszyną, a ustalenie przyczyny trwa dłużej.
Krok 2. Opracowanie planu utrzymania ruchu
Gdy krytyczność jest ustalona, zespół wybiera dla każdej maszyny strategię utrzymania ruchu oraz interwały przeglądów i obsługi. Przygotowuje standardy przeglądów (tenken kijunsho), czyli dokumenty z listą punktów do sprawdzenia i kryteriami oceny, a na ich podstawie buduje plany miesięczne i roczny.
Większe prace obsługowe grupuje się w okresach, gdy produkcję można zatrzymać, np. w długie weekendy, przerwy urlopowe lub planowe postoje zakładu. Dlatego trzeba wcześnie uzgodnić terminy postoju z planowaniem produkcji i produkcją.
Zbyt krótkie interwały podnoszą koszty i pracochłonność, a zbyt długie prowadzą do większej liczby awarii. Praktyczne podejście polega na tym, by zacząć od interwałów zalecanych przez producenta maszyny i korygować je na podstawie wyników.
W Japonii urządzenia takie jak dźwignice, kotły i zbiorniki ciśnieniowe podlegają ustawowym przeglądom i okresowym kontrolom własnym. Planista pilnuje, by żaden z tych terminów nie został pominięty. Przepisy japońskie nie obowiązują jednak w Polsce. Tutaj odpowiednikiem są urządzenia techniczne objęte dozorem technicznym Urzędu Dozoru Technicznego (UDT), takie jak zbiorniki ciśnieniowe, kotły, suwnice i żurawie. UDT przeprowadza badania odbiorcze, okresowe i doraźne oraz sprawdza zaświadczenia kwalifikacyjne osób obsługujących te urządzenia. Zakres i terminy zależą od rodzaju urządzenia i formy dozoru, więc ustal je z działem BHP albo bezpośrednio z UDT.
Plany prowadzi się w systemie zarządzania utrzymaniem ruchu (zwykle klasy CMMS) albo w arkuszu kalkulacyjnym, z przypisaną osobą i datą przy każdym zadaniu. Po wykonaniu pracy zespół odnotowuje wartości rzeczywiste, aby można je było porównać z planem.
Krok 3. Zamówienie części i wykonawców
Gdy plan jest gotowy, zespół zamawia części, narzędzia i usługi zewnętrznych wykonawców. Na niektóre części czeka się kilka miesięcy, dlatego zamówienia składa się wcześnie.
Gdy pracę wykonuje firma zewnętrzna, z wyprzedzeniem uzgadnia się zakres prac, środki bezpieczeństwa i harmonogram. Okna postoju są ograniczone, więc każda luka w przygotowaniu bezpośrednio opóźnia zakończenie prac.
W wielu firmach zamówienia składa dział zakupów, ale oferty i potwierdzenie budżetu nadal zbierają pracownicy utrzymania ruchu. Bliska współpraca z zakupami jest częścią tego kroku.
Dla maszyn krytycznych zakład trzyma zapas części zamiennych na wypadek awarii. To, ile sztuk których części utrzymywać, zależy od częstości awarii, czasu realizacji i ceny. Zbyt duży zapas wiąże pieniądze, a zbyt mały uniemożliwia przywrócenie maszyny do pracy po awarii.
Faza 2. Realizacja
W fazie realizacji zespół wykonuje przeglądy i prace utrzymaniowe zgodnie z planem, a jednocześnie reaguje na nagłe awarie. Trudność polega na tym, że praca planowa i nieplanowana biegną równolegle.
Gdy awarie następują jedna po drugiej, planowe przeglądy i obsługi są odkładane, co prowadzi do kolejnych awarii. Aby wychwycić to błędne koło, wiele zakładów mierzy, jaka część zaplanowanych prac jest faktycznie wykonana, i nazywa to wskaźnikiem realizacji (jisshi-ritsu).
Krok 4. Przeglądy
Są dwa rodzaje kontroli: kontrole codzienne (nichijō tenken) wykonywane przez operatorów oraz przeglądy okresowe (teiki tenken) wykonywane przez pracowników utrzymania ruchu w ustalonych odstępach. Według listy kontrolnej sprawdza się hałas, drgania, temperaturę, poziom oleju i poluzowane elementy. Kontrole wykonywane przez operatorów to rdzeń utrzymania autonomicznego (jishu hozen).
Podczas przeglądów okresowych używa się przyrządów takich jak mierniki drgań, termometry i mierniki rezystancji izolacji (megomierze), a każdy odczyt porównuje się z poprzednim. Wychwytywanie niewielkich zmian tych wartości to najkrótsza droga do mniejszej liczby nieoczekiwanych awarii.
Typowy błąd: przeglądy, które stają się pustą formalnością. Gdy celem jest wypełnienie pól na liście kontrolnej, nikt nie zauważa nieprawidłowości. Kontrolujący musi rozumieć, po co dany punkt znalazł się na liście.
Główne punkty kontroli dzielą się na cztery grupy. Wszystkie można sprawdzić zmysłami i prostymi przyrządami.
Większość nieprawidłowości ujawnia się najpierw jako zmiana w jednym z tych obszarów.
Krok 5. Planowe prace utrzymaniowe
Planowe prace utrzymaniowe to wymiana części i remonty kapitalne (przeglądy generalne) w dni wolne od produkcji albo podczas zaplanowanych postojów. Przed rozpoczęciem pracy ekipa zawsze stosuje przyjętą w zakładzie procedurę zabezpieczenia przed niespodziewanym uruchomieniem maszyny, na przykład wyłączenie zasilania, zablokowanie wyłącznika i zawieszenie tabliczki ostrzegawczej (lockout/tagout, LOTO). W Polsce o szczegółach decydują instrukcje BHP zakładu i ocena ryzyka zawodowego, a nie ten artykuł.
Przy dużej ilości pracy w krótkim oknie z góry ustala się kolejność zadań i podział obowiązków. Praca nie jest zakończona, dopóki maszyna nie przejdzie próby ruchowej i kontroli.
Częstym problemem jest maszyna, która po obsłudze nie uruchamia się. Aby tego uniknąć, ekipy fotografują położenie zdjętych części i okablowanie, zapisują momenty dokręcania i stosują inne sposoby, które zapewniają poprawny ponowny montaż.
Gdy prace wykonuje firma zewnętrzna, na miejscu jest pracownik utrzymania ruchu, który sprawdza jakość i bezpieczeństwo. Gdy kilka prac nakłada się w jednym obszarze, utrzymanie ruchu koordynuje je z wyprzedzeniem, aby nie przeszkadzały sobie nawzajem i nie powodowały zagrożeń.
Krok 6. Reakcja na awarie
Gdy maszyna nieoczekiwanie staje, utrzymanie ruchu otrzymuje zgłoszenie, idzie na linię, ocenia sytuację i zawęża przyczynę. Pierwszy krok to zapisanie wyświetlonego alarmu i zapytanie operatora, co działo się tuż przed zatrzymaniem.
Najpierw uruchamia się linię, a dopiero potem przechodzi do trwałej naprawy.
Jeśli nieprawidłowość wpływa na bezpieczeństwo, obowiązuje zasada, by nie spieszyć się z ponownym uruchomieniem: maszyna pozostaje zatrzymana, dopóki przyczyna nie jest jasna.
Gdy przyczyna jest znana, zespół przywraca maszynę do pracy przez wymianę lub regulację części. Jeśli naprawy u źródła nie da się wykonać od razu, często uruchamia się maszynę po działaniach doraźnych, a trwałą naprawę przesuwa na kolejne planowe okno obsługi.
Typowy błąd: wymiana części tylko na podstawie objawu i ponowne uruchomienie bez potwierdzenia przyczyny. Ta sama awaria może szybko wrócić i spowodować dłuższy postój.
Wynik każdej reakcji na awarię trafia do raportu z awarii (koshō hōkokusho), który zawiera następujące pozycje:
- data i godzina wystąpienia,
- objaw,
- przyczyna,
- podjęte działania,
- czas przestoju.
Te zapisy są materiałem wejściowym dla fazy analizy i doskonalenia. W nocy lub w dni niepracujące decyzje trzeba podejmować w mniejszym składzie, dlatego z góry ustal, do kogo dzwonić, gdy nie możesz usunąć awarii samodzielnie, i jak daleko może posunąć się jedna osoba pracująca sama.
Faza 3. Analiza i doskonalenie
W tej fazie zespół analizuje, co wydarzyło się podczas realizacji, i buduje sposoby zapobiegania powtórzeniu tych samych awarii. Praca nie kończy się na naprawie: kończy się, gdy wnioski trafią do następnego planu.
Krok 7. Analiza przyczyn i zapobieganie powtórzeniu
Do szukania przyczyn awarii japońskie zakłady często stosują analizę 5 Why (naze-naze bunseki, „5 razy dlaczego”). Polega ona na wielokrotnym pytaniu „dlaczego uległo awarii?”, aby dojść od widocznego objawu do przyczyny źródłowej. Ważne wskazówki daje też oględziny uszkodzonej części: śladów zużycia i charakteru przełomu.
Wypisanie możliwych przyczyn według kategorii człowiek, maszyna, materiał i metoda (4M) zmniejsza ryzyko, że coś zostanie pominięte. Kluczem do zapobiegania jest nieprzestawanie na „nieuwadze operatora”, lecz dojście do systemu, który na to pozwolił. Podobne podejście stosuje się przy zgłaszaniu zdarzeń potencjalnie wypadkowych (hiyari hatto).
Gdy przyczyna jest znana, typowe działania to:
- zmiana materiału lub kształtu części,
- zmiana sposobu smarowania,
- dodanie punktów do przeglądu.
Zapobieganie powtórzeniu obejmuje także obserwację działania w ustalonym czasie, by potwierdzić, że działa. Gdy potrzebna jest większa modyfikacja, zespół współpracuje z producentem maszyny i inżynierią produkcji oraz zawsze aktualizuje rysunki i ewidencję maszyn, aby kolejne osoby nie musiały zgadywać.
Wyniki mierzy się spadkiem liczby awarii i czasu przestoju. Skuteczne rozwiązania rozwija się na maszyny tego samego typu w innych miejscach. Japońskie zespoły nazywają to yokoten (rozwinięciem poziomym).
Krok 8. Przegląd zapisów i aktualizacja planu
Wyniki przeglądów, szczegóły awarii, wymienione części oraz poświęcony czas i koszty przechowuje się jako zapisy z utrzymania ruchu. Niektóre zakłady prowadzą je w raportach papierowych, inne wprowadzają je do systemu i tam analizują.
Analiza zapisów pokazuje, które maszyny powodują najdłuższe przestoje, a które kosztują najwięcej. Na tej podstawie zespół zmienia interwały i zakres przeglądów oraz termin wymiany maszyn i uwzględnia je w planie utrzymania ruchu i budżecie na następny rok.
Tu rozstrzyga się też, czy dalej naprawiać starzejącą się maszynę, czy ją wymienić. Utrzymanie ruchu porównuje koszty napraw i ryzyko awarii z kosztem wymiany i przedstawia rekomendację kierownictwu.
Coraz więcej zakładów wdraża utrzymanie predykcyjne z czujnikami stale monitorującymi drgania i temperaturę oraz projekty inteligentnej fabryki, które zbierają i analizują dane z maszyn. To, czy zakład potrafi wykorzystać zapisy jako dane, coraz bardziej odróżnia silne zespoły utrzymania ruchu od słabszych.
Jak przebieg pracy zależy od branży i firmy
Opisany przebieg jest wspólny dla większości zakładów, ale akcenty zależą od branży i firmy. Największa różnica dotyczy produkcji seryjnej (montaż i obróbka) oraz przemysłu procesowego, takiego jak chemia czy hutnictwo.
Różnią się sposobem zatrzymywania maszyn i skutkami ich zatrzymania.
Nawet w jednej branży podejście zależy od wielkości zakładu i wyrobu.
Produkcja seryjna a przemysł procesowy
W zakładach produkcji seryjnej, jak w motoryzacji, jedna zatrzymana maszyna zatrzymuje całą linię. Najważniejsze jest więc jak szybko zespół usunie awarię, a pracownicy utrzymania ruchu często stacjonują tuż przy linii produkcyjnej.
W przemyśle procesowym, np. w chemii, tworzywach sztucznych, hutnictwie i metalach nieżelaznych, maszyny pracują całą dobę. Co kilka lat cały zakład zatrzymuje się na planowy postój remontowy (teiki shuri, teishu). Jest to wielkie wydarzenie, a planowanie i nadzór nad pracami zajmują dużą część pracy zespołu.
W branży spożywczej i farmaceutycznej higiena dodaje zadania związane z myciem i zapobieganiem zanieczyszczeniom ciałami obcymi. Specyfika branży zmienia to, co się kontroluje, i sposób prowadzenia zapisów.
Duże koncerny a mniejsze firmy
W dużych firmach dział utrzymania ruchu bywa podzielony na grupy mechaniczne i elektryczne, a planiści są oddzieleni od techników wykonujących pracę. Plany i zapisy prowadzi się zwykle w systemie zarządzania utrzymaniem ruchu, a pracownicy często nadzorują duże prace, które wykonują firmy partnerskie.
W mniejszych firmach zespoły utrzymania ruchu są małe, a każdy zajmuje się szerokim zakresem pracy, od planowania przez naprawy po usprawnienia. Szybko poznają cały przebieg, ale muszą też same budować systemy.
Zakłady, które produkują wiele różnych wyrobów na zamówienie, zmieniają sposób użytkowania maszyn z wyrobu na wyrób. Utrzymanie ruchu może tam obejmować także regulacje przy przezbrojeniach (dandori-gae) i konserwację przyrządów i oprzyrządowania. Rozłóż akcenty w poszczególnych krokach tak, aby pasowały do Twojego zakładu.
Japońskie pojęcia z utrzymania ruchu, które usłyszysz
Japońscy koledzy i dokumenty często używają poniższych pojęć. Polskie nazwy różnią się między firmami, więc ustal, co dany termin oznacza w Twoim zakładzie. Terminologię utrzymania ruchu porządkuje europejska norma EN 13306 (w Polsce PN-EN 13306), ale nazwy używane na hali bywają inne niż w normie.
| Japoński (romaji) | Polski odpowiednik | Gdzie występuje |
|---|---|---|
| setsubi hozen | utrzymanie ruchu (UR) | Nazwy działów i stanowisk |
| setsubi daichō | ewidencja maszyn i urządzeń | Krok 1 |
| tenken kijunsho | standard przeglądów | Krok 2 |
| nichijō tenken / teiki tenken | kontrola codzienna (operator) / przegląd okresowy (UR) | Krok 4 |
| koshō hōkokusho | raport z awarii | Krok 6 |
| naze-naze bunseki | analiza 5 Why („5 razy dlaczego”) | Krok 7 |
| yokoten | rozwinięcie poziome (na podobne maszyny) | Krok 7 |
| teiki shuri, teishu | planowy postój remontowy | Przemysł procesowy |
Lista kontrolna: czy Twój cykl utrzymania ruchu jest kompletny?
Przejdź tę listę, aby ocenić każdy krok cyklu, na przykład przed rozmową z centralą lub przed audytem.
- Czy ewidencja maszyn zawiera model, rok instalacji, główne podzespoły i miejsce przechowywania rysunków oraz instrukcji?
- Czy ostatnie modyfikacje zostały naniesione w ewidencji i na rysunkach?
- Czy każda maszyna ma klasę krytyczności i czy plan traktuje każdą klasę inaczej?
- Czy każda maszyna ma strategię utrzymania ruchu oraz interwały przeglądów i obsługi, a standardy przeglądów określają, co sprawdzać i według jakich kryteriów?
- Czy terminy postoju uzgodniono z planowaniem produkcji i produkcją?
- Czy wszystkie badania i przeglądy wymagane przepisami (np. badania UDT) w Twoim zakładzie są ujęte w planie?
- Czy zamówiono części o długim czasie dostawy i czy uzgodniono zakres prac wykonawców, środki bezpieczeństwa i harmonogram?
- Czy maszyny krytyczne mają zapas części zamiennych, ustalony według częstości awarii, czasu dostawy i ceny?
- Czy śledzisz wskaźnik realizacji planowych prac utrzymaniowych?
- Czy każda awaria jest zapisana w raporcie i czy naprawy u źródła mają termin?
- Czy istnieje kontakt eskalacyjny poza godzinami pracy i jasny limit tego, co może zrobić jedna osoba sama?
- Czy skuteczność działań jest obserwowana przez ustalony czas i czy skuteczne rozwiązania rozwija się na podobne maszyny?
- Czy zapisy z utrzymania ruchu trafiają do planu i budżetu na następny rok, także w decyzjach „naprawiać czy wymienić”?
Szablon raportu z awarii
Pięć poniższych pozycji to rdzeń raportu z awarii opisanego wyżej. Przykładowe wpisy są fikcyjne. Centrala może używać własnego formularza z większą liczbą pól.
| Pozycja | Co wpisać | Przykład (fikcyjny) |
|---|---|---|
| Data i godzina | Kiedy zaczął się przestój | 4 marca, 14:15 |
| Objaw | Co zaobserwowali operator i utrzymanie ruchu, w tym alarmy | Przenośnik 3 stanął; alarm przeciążenia silnika |
| Przyczyna | Potwierdzona przyczyna, a nie tylko uszkodzona część; dołącz analizę 5 Why | Zatarcie łożyska z braku smaru; punkt smarowania nie był ujęty w karcie przeglądów |
| Podjęte działania | Działania doraźne oraz trwałe działanie korygujące z planowanym terminem | Wymieniono łożysko; punkt smarowania dodano do standardu przeglądów |
| Czas przestoju | Od zatrzymania do ponownego uruchomienia | 1 godz. 40 min |
Ograniczenia tego artykułu
- Ośmiokrokowy przebieg jest modelem ogólnym. W praktyce kroki zazębiają się, a akcenty zależą od branży i firmy.
- Klasy krytyczności, interwały przeglądów i formularze raportów różnią się między firmami. Stosuj standardy swojego zakładu.
- Badania i przeglądy ustawowe zależą od kraju i rodzaju urządzenia. Artykuł ich nie wylicza; zapytaj dział BHP albo UDT.
- Zabezpieczenie przed niespodziewanym uruchomieniem (LOTO) i inne środki bezpieczeństwa są wspomniane tylko jako element przebiegu pracy. Stosuj pisemne instrukcje swojego zakładu.
Podsumowanie
- Utrzymanie ruchu działa jako powtarzający się cykl trzech faz: planowania, realizacji oraz analizy i doskonalenia.
- Planowanie ustala krytyczność maszyn, strategię i interwały utrzymania ruchu oraz zamawia części i wykonawców.
- Realizacja obejmuje przeglądy i planowe prace utrzymaniowe, a jednocześnie reakcję na nieoczekiwane awarie.
- Analiza i doskonalenie usuwa prawdziwe przyczyny awarii i wykorzystuje zapisy do zmiany następnego planu.
- Akcenty i podział pracy różnią się między produkcją seryjną a przemysłem procesowym oraz między dużymi i małymi firmami.
FAQ
Jakie są główne kroki procesu utrzymania ruchu?
Typowy przebieg ma osiem kroków w trzech fazach. Planowanie: poznanie maszyn, opracowanie planu oraz zamówienie części i wykonawców. Realizacja: przeglądy, planowe prace utrzymaniowe i reakcja na awarie. Analiza i doskonalenie: analiza przyczyn i zapobieganie powtórzeniu, a następnie przegląd zapisów i aktualizacja następnego planu.
Jak japońskie zakłady klasyfikują krytyczność maszyn?
Jednym z przykładów jest podział na klasy A/B/C według wpływu zatrzymania na produkcję i bezpieczeństwo. Maszyny klasy A objęte są utrzymaniem zapobiegawczym i predykcyjnym, a maszyny klasy C można eksploatować do awarii. Liczba klas i kryteria zależą od firmy.
Co powinien zawierać raport z awarii?
Minimum to data i godzina, objaw, przyczyna, podjęte działania i czas przestoju. Wpisuj potwierdzoną przyczynę, a nie tylko wymienioną część, aby raport mógł służyć do analizy przyczyn źródłowych i do następnego planu.
Jak często należy wykonywać przeglądy maszyn?
Nie ma jednego interwału. Praktycznym punktem wyjścia są zalecenia producenta maszyny, korygowane z czasem na podstawie wyników. Zbyt krótkie interwały zwiększają koszty i pracochłonność, a zbyt długie prowadzą do większej liczby awarii. Dla urządzeń objętych dozorem technicznym terminy badań wynikają z przepisów i UDT.
Źródła
- Opisy stanowisk związanych z utrzymaniem ruchu: Japońskie Ministerstwo Zdrowia, Pracy i Opieki Społecznej, job tag, „Konserwacja robotów przemysłowych” (po japońsku)
- Opisy stanowisk związanych z utrzymaniem ruchu: Japońskie Ministerstwo Zdrowia, Pracy i Opieki Społecznej, job tag, „Zarządzanie urządzeniami włókienniczymi i ich utrzymanie” (po japońsku)
- Kontrole kotłów i innych niebezpiecznych maszyn według japońskiej ustawy o bezpieczeństwie i higienie pracy: Gabinet Rady Ministrów Japonii, „Industrial Safety and Health Law” (po angielsku)
- Kontrole dźwignic i okresowa kontrola własna w Japonii: Japan Crane Association, „Inspection and Examination” (po angielsku)
- Formy i terminy badań zbiorników ciśnieniowych w Polsce (badania odbiorcze, okresowe i doraźne): Urząd Dozoru Technicznego
Oryginalny artykuł po japońskuTen poradnik powstał na podstawie artykułu MONOSCOPE napisanego dla czytelników w Japonii: 設備保全の仕事の流れ|保全計画から改善までの各工程を実務目線で解説
O redakcji
 Redakcja MONOSCOPEFOUNDER & EDITOR
Około dziesięciu lat pracy u producenta urządzeń przemysłowych i w firmie inżynieryjnej realizującej instalacje: oferty, projektowanie i uruchamianie urządzeń, a następnie przejście do marketingu internetowego. Obecnie doradztwo internetowe dla producentów B2B i pomoc w przystępnym przedstawianiu ich produktów i technologii. Japońskie państwowe uprawnienia Energy Manager oraz głównego inżyniera elektryka trzeciej klasy.
Od 2017 roku prowadzenie bloga inżynierskiego (ponad 500 artykułów) i japońskojęzycznego kanału na YouTube z około 20 000 subskrybentów. Każdy poradnik powstaje z perspektywy japońskiej hali produkcyjnej i jest weryfikowany z przywołanymi normami.


