Processus de maintenance d’une usine japonaise : 8 étapes
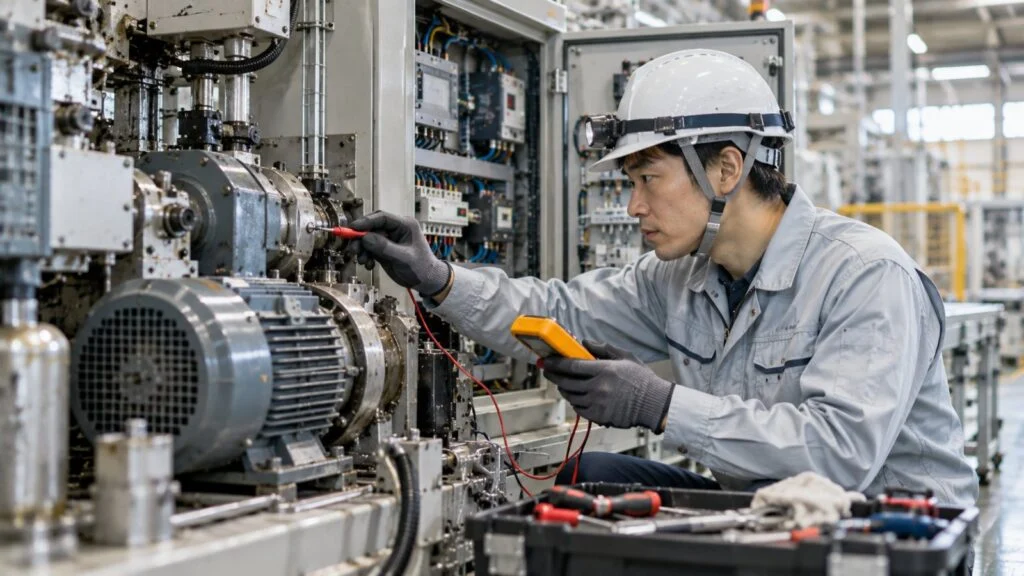
Vous venez de rejoindre l'équipe maintenance d'un site rattaché à un groupe japonais, en France ou au Maghreb. Le siège vous demande le plan de maintenance annuel de l'an prochain. Il veut aussi un rapport de panne avec une analyse « pourquoi-pourquoi » pour l'arrêt de la semaine dernière, et la mise à jour du registre des équipements après la modification du convoyeur. Chaque demande a du sens isolément, mais il est utile de voir comment elles s'articulent.
Dans les usines japonaises, la maintenance des équipements (setsubi hozen) est un travail planifié. Inspections, remplacements de pièces et réparations sont programmés pour que les machines ne s'arrêtent pas. Intervenir en urgence sur une panne n'en est qu'une partie. L'équipe planifie quels équipements protéger, quand et comment, exécute le plan, analyse les résultats, puis les réinjecte dans le plan suivant. Cette grande boucle tourne une fois par an. Une boucle plus petite, faite d'inspections quotidiennes et de dépannages, tourne à l'intérieur.
Ce guide découpe le processus en trois phases (planification, exécution, analyse et amélioration) et huit étapes. Pour chaque étape, il présente les documents et outils utilisés, les personnes concernées et les erreurs fréquentes. Il se termine par les variations selon le secteur et la taille de l'entreprise, une liste de contrôle et un modèle de rapport de panne réutilisable.
Sommaire
- Le processus de maintenance en un coup d'œil
- Phase 1 : Planification
- Phase 2 : Exécution
- Phase 3 : Analyse et amélioration
- Variations selon le secteur et l'entreprise
- Termes japonais de la maintenance que vous entendrez
- Liste de contrôle : votre cycle de maintenance est-il complet ?
- Modèle de rapport de panne
- Limites de ce guide
- Résumé
- FAQ
- Sources
Le processus de maintenance en un coup d'œil
Le travail se déroule en huit étapes :
Connaître les équipements → Construire le plan de maintenance → Organiser pièces et intervenants → Inspecter → Réaliser la maintenance planifiée → Dépanner → Trouver les causes racines et éviter la récidive → Revoir les enregistrements et mettre à jour le plan
Le travail se répartit en trois phases : planification, exécution, analyse et amélioration.
Dans la pratique, les étapes se chevauchent. Un défaut découvert pendant l'exécution, par exemple, passe souvent directement dans le plan suivant.
Quand le cycle est bouclé, le plan suivant commence. Un cycle annuel et un cycle quotidien d'inspections et de dépannages tournent en même temps. C'est ce chevauchement qui caractérise le travail de maintenance.
Les interlocuteurs changent d'une phase à l'autre :
- Planification : gestion de production et achats
- Exécution : opérateurs de production et entreprises extérieures
- Analyse et amélioration : méthodes-industrialisation (seisan gijutsu) et constructeurs des équipements
L'installation des nouveaux équipements relève en général des méthodes-industrialisation. La maintenance prend le relais une fois l'équipement mis en service et en production. Pour en savoir plus sur ce passage de relais, voir .
Phase 1 : Planification
Pendant la planification, l'équipe fait l'inventaire des équipements du site. Elle décide ensuite quels équipements entretenir, et dans quelle mesure, avec les personnes et le budget disponibles. Une grande partie de la performance de la maintenance se joue ici.
Étape 1 : Connaître les équipements
La première tâche consiste à savoir quels équipements le site possède et dans quel état ils se trouvent. Le registre des équipements (setsubi daicho) consigne des informations telles que :
- Le modèle et l'année d'installation
- Les composants principaux
- L'endroit où sont rangés les plans et les notices
L'équipe parcourt ensuite l'historique des pannes pour repérer les machines et les pièces qui s'arrêtent le plus souvent. Elle classe enfin chaque machine par criticité, selon l'effet d'un arrêt sur la production et la sécurité.
La criticité détermine le temps et l'argent consacrés à chaque machine.
Si toutes les machines sont traitées de la même façon, le travail s'accumule et les machines qui comptent le plus sont négligées. Cette étape sert à trier les équipements pour concentrer les efforts sur ceux qu'il faut protéger.
Erreur fréquente : laisser le registre se périmer. Si les modifications ne sont pas consignées, les plans ne correspondent plus à la machine le jour de la panne, et la recherche de la cause prend plus de temps.
Étape 2 : Construire le plan de maintenance
Une fois la criticité fixée, l'équipe choisit une stratégie de maintenance pour chaque machine et définit les périodicités d'inspection et d'entretien. Elle rédige des référentiels d'inspection (tenken kijunsho), qui listent les points à contrôler et les critères d'acceptation. À partir de ces référentiels, elle construit les plans de maintenance mensuels et annuels.
Les gros entretiens sont regroupés sur les périodes où la production peut s'arrêter, comme les congés longs ou les arrêts programmés du site. Il faut donc convenir tôt des dates d'arrêt avec la gestion de production et la fabrication.
Des périodicités trop courtes font grimper les coûts et la charge de travail, et des périodicités trop longues entraînent plus de défaillances. Une approche réaliste consiste à partir des périodicités recommandées par le constructeur, puis à les ajuster d'après les résultats réels.
Au Japon, des équipements tels que les appareils de levage, les chaudières et les récipients sous pression sont soumis à des inspections imposées par la loi et à des auto-inspections périodiques. Le planificateur veille à ce que aucune de ces échéances légales ne soit oubliée. Hors du Japon, ce sont les règles locales qui s'appliquent. En France, par exemple, les appareils de levage font l'objet de vérifications périodiques réglementaires (arrêté du 1er mars 2004), et les équipements sous pression d'un suivi en service avec inspections et requalifications périodiques (arrêté du 20 novembre 2017). Au Maroc, le cadre général de la sécurité au travail est celui du Code du travail (loi n° 65-99) et de ses textes d'application. Demandez à votre service santé-sécurité quelles obligations couvrent vos équipements. Pour voir comment les usines de process japonaises organisent ces arrêts, voir .
Les plans sont gérés dans une GMAO (gestion de maintenance assistée par ordinateur, en anglais CMMS) ou dans un tableur, avec un responsable et une date pour chaque tâche. Une fois le travail terminé, l'équipe enregistre le réalisé pour pouvoir le comparer au plan.
Étape 3 : Organiser pièces et intervenants
Une fois le plan arrêté, l'équipe organise les pièces de rechange, l'outillage et les entreprises extérieures. Certaines pièces mettent plusieurs mois à arriver, c'est pourquoi les commandes partent tôt.
Lorsqu'une entreprise extérieure réalise les travaux, le périmètre, les mesures de sécurité et le calendrier sont convenus à l'avance. Les fenêtres d'arrêt sont limitées, donc toute lacune de préparation retarde directement la fin des travaux.
Beaucoup d'entreprises passent leurs commandes par le service achats, mais les équipes de maintenance recueillent quand même les devis et vérifient le budget. Travailler étroitement avec les achats fait partie de cette étape.
Pour les équipements critiques, le site garde des pièces de rechange en stock en cas de défaillance. Le choix des pièces et des quantités dépend de la fréquence des pannes, du délai d'approvisionnement et du prix. Un stock trop important immobilise de l'argent, un stock insuffisant empêche de remettre la machine en service en cas de panne.
Phase 2 : Exécution
Pendant l'exécution, l'équipe réalise les inspections et les opérations de maintenance prévues au plan, tout en répondant aux pannes imprévues. La difficulté est que le travail planifié et le travail non planifié se déroulent en même temps.
Quand les pannes s'enchaînent, les inspections et entretiens prévus sont repoussés, ce qui provoque encore plus de pannes. Pour repérer ce cercle vicieux, de nombreux sites suivent la part de maintenance planifiée réellement effectuée, sous la forme d'un taux de réalisation (jisshi-ritsu).
Étape 4 : Inspection
Il existe deux types d'inspection. Les inspections quotidiennes (nichijo tenken) sont faites par les opérateurs. Les inspections périodiques (teiki tenken) sont faites par la maintenance à intervalles fixes. À l'aide d'une fiche de contrôle, on vérifie le bruit, les vibrations, la température, le niveau d'huile et les éléments desserrés. L'inspection par les opérateurs est au cœur de la maintenance autonome ; voir .
Les inspections périodiques utilisent des instruments tels que des vibromètres, des thermomètres et des contrôleurs de résistance d'isolement, et comparent chaque mesure à la précédente. Repérer les petites variations de ces valeurs est le chemin le plus court pour réduire les pannes imprévues.
Erreur fréquente : des inspections qui deviennent une formalité. Dès que l'objectif est de cocher les cases, plus personne ne remarque les anomalies. Les inspecteurs doivent comprendre pourquoi chaque point figure sur la liste.
Les principaux points d'inspection se répartissent en quatre groupes. Tous peuvent être contrôlés avec les cinq sens et des instruments simples.
La plupart des anomalies apparaissent d'abord comme une variation de l'un de ces points.
Étape 5 : Maintenance planifiée
La maintenance planifiée consiste à remplacer des pièces et à réviser les équipements les jours non travaillés ou pendant les arrêts programmés. Avant tout travail, l'équipe suit toujours la procédure du site pour empêcher un démarrage intempestif : coupure de l'énergie, cadenassage de l'interrupteur et pose d'une étiquette (consignation, ou lockout/tagout). La procédure exacte est fixée par les règles de sécurité de votre site et par la réglementation locale.
Comme beaucoup de travaux doivent tenir dans une fenêtre courte, l'ordre des tâches et la répartition des rôles sont décidés à l'avance. Le travail n'est terminé qu'une fois l'équipement essayé à vide ou en production et contrôlé.
Un équipement qui ne redémarre pas après l'entretien est un échec fréquent. Pour l'éviter, les équipes photographient la position des pièces déposées et le câblage, relèvent les couples de serrage et utilisent d'autres moyens de fiabiliser le remontage.
Quand une entreprise extérieure intervient, un membre de la maintenance est présent sur place pour contrôler la qualité et la sécurité. Lorsque plusieurs travaux se recoupent dans la même zone, la maintenance les coordonne à l'avance pour qu'ils ne se gênent pas et ne créent pas de danger.
Étape 6 : Dépannage
Quand un équipement s'arrête de façon imprévue, la maintenance reçoit l'appel, se rend sur la ligne, évalue la situation et circonscrit la cause. La première démarche est de noter l'alarme affichée et de demander à l'opérateur ce qui s'est passé juste avant l'arrêt.
On remet d'abord la ligne en marche, puis on passe à la correction définitive.
Si l'anomalie touche la sécurité, la règle est de ne pas précipiter le redémarrage : l'équipement reste à l'arrêt tant que la cause n'est pas claire.
Une fois la cause connue, l'équipe remet l'équipement en service en remplaçant ou en réglant des pièces. Si une correction de la cause racine n'est pas possible tout de suite, il est courant de redémarrer avec une réparation provisoire et de programmer la correction définitive lors d'une prochaine fenêtre de maintenance planifiée.
Erreur fréquente : remplacer une pièce d'après le seul symptôme et redémarrer sans avoir confirmé la cause. La même panne peut vite revenir et provoquer un arrêt plus long.
Le résultat de chaque dépannage est consigné dans un rapport de panne (kosho hokokusho) comportant les éléments suivants :
- Date et heure de survenue
- Symptôme
- Cause
- Action réalisée
- Durée d'arrêt
Ces enregistrements alimentent la phase d'analyse et d'amélioration. La nuit ou les jours non travaillés, les décisions se prennent avec peu de monde sur place. Décidez donc à l'avance qui appeler quand vous ne pouvez pas résoudre la panne seul, et jusqu'où une personne seule peut aller.
Phase 3 : Analyse et amélioration
Dans cette phase, l'équipe revient sur ce qui s'est passé pendant l'exécution et met en place des moyens d'éviter que les mêmes défaillances se reproduisent. Le travail ne s'arrête pas à la réparation : il s'arrête quand les enseignements sont intégrés au plan suivant.
Étape 7 : Trouver la cause racine et éviter la récidive
Pour trouver la cause d'une défaillance, les usines japonaises recourent souvent à l'analyse « pourquoi-pourquoi » (naze-naze bunseki, proche de la méthode des 5 pourquoi). On demande « pourquoi est-ce tombé en panne ? » à plusieurs reprises pour remonter d'un symptôme apparent à sa cause racine. L'examen des traces d'usure et du faciès de rupture de la pièce défaillante fournit aussi des indices importants.
Lister les causes possibles selon les catégories personnes, machine, matière et méthode permet de réduire les oublis. La clé de la prévention est de ne pas s'arrêter à « négligence de l'opérateur » et de remonter jusqu'au système qui a permis le problème. Pour une démarche voisine, le signalement des quasi-accidents, voir .
Une fois la cause connue, les corrections habituelles sont :
- Changer la matière ou la forme d'une pièce
- Revoir la méthode de graissage
- Ajouter des points d'inspection
La prévention inclut de suivre la correction pendant une durée définie pour confirmer qu'elle fonctionne. Quand une modification importante est nécessaire, l'équipe travaille avec le constructeur de l'équipement et les méthodes-industrialisation. Elle met toujours à jour les plans et le registre des équipements pour que les personnes qui prendront la suite ne soient pas laissées dans le flou.
L'équipe mesure les résultats à la baisse du nombre de défaillances et de la durée d'arrêt. Les corrections efficaces sont étendues aux équipements du même type ailleurs sur le site, une pratique que les équipes japonaises appellent yokoten (yokotenkai, déploiement transversal).
Étape 8 : Revoir les enregistrements et mettre à jour le plan
Les résultats d'inspection, le détail des pannes, les pièces remplacées ainsi que le temps et le coût engagés sont conservés comme enregistrements de maintenance. Certains sites les gèrent dans des rapports papier. D'autres les saisissent dans une GMAO et les analysent à partir de celle-ci.
L'analyse des enregistrements montre quelles machines causent les arrêts les plus longs et lesquelles coûtent le plus cher. L'équipe révise alors les périodicités et les points d'inspection, ainsi que la date de remplacement des équipements. Elle les intègre au plan de maintenance et au budget de l'an prochain.
C'est aussi à ce moment que l'équipe décide de continuer à réparer un équipement vieillissant ou de le remplacer. La maintenance compare les coûts de réparation et le risque de défaillance au coût du remplacement, puis fait une recommandation à la direction.
De plus en plus de sites adoptent la maintenance prévisionnelle, avec des capteurs qui surveillent en continu les vibrations et la température. Ils lancent aussi des projets d'usine intelligente, qui collectent et analysent les données des équipements. Savoir exploiter ses enregistrements comme des données devient ce qui distingue les équipes de maintenance les plus solides.
Variations selon le secteur et l'entreprise
Le processus décrit ci-dessus est commun à la plupart des usines, mais l'accent varie selon le secteur et l'entreprise. La différence la plus marquée oppose les usines de production en série (assemblage et usinage) aux industries de process, comme la chimie et la sidérurgie.
Elles diffèrent par la façon d'arrêter les équipements et par l'ampleur de l'impact d'un arrêt.
Même au sein d'un secteur, la démarche varie selon la taille du site et le produit.
Production en série et industries de process
Dans les usines de production en série (assemblage et usinage), comme dans l'industrie automobile, une machine à l'arrêt immobilise toute la ligne. La rapidité de remise en service après une panne est la priorité, et les agents de maintenance sont souvent postés à côté de la ligne de production.
Les industries de process, comme la chimie, les résines, la sidérurgie et les métaux non ferreux, font tourner leurs équipements jour et nuit. Tous les quelques ans, l'ensemble de l'usine s'arrête pour un arrêt programmé de maintenance (teiki shuri, ou teishu). Cet arrêt est un événement majeur, et la préparation et le pilotage des travaux occupent une grande part du métier.
Dans l'agroalimentaire et la pharmacie, l'hygiène ajoute des tâches de maintenance liées au nettoyage et à la prévention des contaminations par corps étrangers. La nature de chaque secteur change ce qu'on inspecte et la façon de conserver les enregistrements.
Grands groupes et petites entreprises
Dans les grands industriels, le service maintenance peut être divisé en groupes mécanique et électrique, les planificateurs étant distincts des techniciens qui réalisent les travaux. Les plans et les enregistrements sont généralement gérés dans une GMAO, et la maintenance pilote souvent des travaux importants réalisés par des entreprises partenaires.
Dans les petites entreprises, les équipes de maintenance sont réduites et chacun couvre un large éventail de tâches, de la planification à la réparation et à l'amélioration. On y voit rapidement tout le processus, mais il faut aussi construire soi-même les systèmes.
Les sites qui fabriquent à la commande de nombreux produits différents modifient l'utilisation des équipements d'un produit à l'autre. La maintenance peut alors couvrir aussi les réglages de changement de série et l'entretien des gabarits et outillages de fixation. Adaptez l'accent mis sur chaque étape à votre propre site.
Termes japonais de la maintenance que vous entendrez
Vos collègues japonais et les documents du siège emploient souvent ces termes. Les équivalents varient selon les entreprises : confirmez ce que votre site entend par chacun. Côté français, la référence de vocabulaire est la norme NF EN 13306 (terminologie de la maintenance), même si les notions japonaises n'y correspondent pas toujours mot pour mot.
| Japonais (romaji) | Équivalent courant en français | Où le rencontrer |
|---|---|---|
| 設備保全 (setsubi hozen) | Maintenance des équipements | Noms de services et de postes |
| 設備台帳 (setsubi daicho) | Registre des équipements | Étape 1 |
| 点検基準書 (tenken kijunsho) | Référentiel d'inspection | Étape 2 |
| 日常点検 / 定期点検 (nichijo tenken / teiki tenken) | Inspection quotidienne / inspection périodique | Étape 4 |
| 故障報告書 (kosho hokokusho) | Rapport de panne | Étape 6 |
| naze-naze bunseki | Analyse « pourquoi-pourquoi » (proche des 5 pourquoi) | Étape 7 |
| 横展開 (yokotenkai, yokoten) | Déploiement d'une correction sur des équipements similaires | Étape 7 |
| 定期修理 (teiki shuri, teishu) | Arrêt programmé | Industries de process |
Liste de contrôle : votre cycle de maintenance est-il complet ?
Utilisez cette liste pour passer en revue chaque étape de votre cycle de maintenance, par exemple avant un audit ou un point avec le siège.
- Le registre des équipements indique-t-il le modèle, l'année d'installation, les composants principaux et l'endroit où sont rangés les plans et notices ?
- Les modifications récentes figurent-elles dans le registre et dans les plans ?
- Chaque machine a-t-elle une classe de criticité, et le plan traite-t-il chaque classe différemment ?
- Chaque machine a-t-elle une stratégie de maintenance et des périodicités d'inspection et d'entretien, avec des référentiels d'inspection qui définissent les points à contrôler et les critères ?
- Les dates d'arrêt ont-elles été convenues avec la gestion de production et la fabrication ?
- Toutes les inspections réglementaires applicables à votre site figurent-elles au plan ?
- Les pièces à long délai ont-elles été commandées, et le périmètre, les mesures de sécurité et le calendrier des entreprises extérieures sont-ils convenus ?
- Les machines critiques disposent-elles de pièces de rechange en stock, selon la fréquence des pannes, le délai d'approvisionnement et le prix ?
- Suivez-vous le taux de réalisation de la maintenance planifiée ?
- Chaque panne fait-elle l'objet d'un rapport, et les corrections des causes racines sont-elles programmées ?
- Existe-t-il un contact d'escalade en dehors des heures de travail et une limite claire à ce qu'une personne seule peut faire ?
- Les corrections sont-elles suivies pendant une durée définie, et les plus efficaces sont-elles déployées sur les équipements similaires ?
- Les enregistrements de maintenance alimentent-ils le plan et le budget de l'an prochain, y compris les décisions de réparer ou de remplacer ?
Modèle de rapport de panne
Les cinq éléments du tableau ci-dessous forment le cœur d'un rapport de panne, tel que décrit plus haut. Les exemples sont fictifs. Votre maison mère peut utiliser son propre formulaire, avec davantage de champs.
| Élément | Ce qu'il faut écrire | Exemple (fictif) |
|---|---|---|
| Date et heure | Le moment où l'arrêt a commencé | 4 mars, 14 h 15 |
| Symptôme | Ce que l'opérateur et la maintenance ont constaté, alarmes comprises | Convoyeur 3 à l'arrêt ; alarme de surcharge moteur |
| Cause | La cause confirmée, pas seulement la pièce défaillante ; ajouter l'analyse « pourquoi-pourquoi » | Roulement grippé par manque de graisse ; point de graissage absent de la fiche d'inspection |
| Action réalisée | Réparation provisoire, puis correction définitive avec sa date prévue | Roulement remplacé ; point de graissage ajouté au référentiel d'inspection |
| Durée d'arrêt | De l'arrêt au redémarrage | 1 h 40 |
Limites de ce guide
- Le processus en huit étapes est un modèle général. Dans la pratique, les étapes se chevauchent et l'accent varie selon le secteur et l'entreprise.
- Les classes de criticité, les périodicités d'inspection et les formats de rapport varient selon les entreprises. Suivez les standards de votre site.
- Les inspections réglementaires dépendent du pays et de l'équipement. Ce guide ne les énumère pas : les textes cités sont des exemples, à vérifier auprès de votre service santé-sécurité ou conformité.
- La consignation (lockout/tagout) et les autres mesures de sécurité ne sont mentionnées qu'au titre du processus. Suivez les procédures écrites de votre site.
Résumé
- La maintenance des équipements fonctionne comme un cycle répété de trois phases : planification, exécution, analyse et amélioration.
- La planification fixe la criticité des équipements, la stratégie de maintenance et les périodicités, et organise les pièces et les intervenants.
- L'exécution réalise les inspections et la maintenance planifiée tout en traitant les pannes imprévues.
- L'analyse et l'amélioration éliminent les vraies causes des défaillances et s'appuient sur les enregistrements pour réviser le plan suivant.
- L'accent mis sur chaque étape et la répartition du travail diffèrent entre production en série et industries de process, et entre grandes et petites entreprises.
FAQ
Quelles sont les principales étapes d'un processus de maintenance ?
Un processus type compte huit étapes réparties en trois phases. Planification : connaître les équipements, construire le plan, organiser pièces et intervenants. Exécution : inspection, maintenance planifiée et dépannage. Analyse et amélioration : analyse des causes racines et prévention, puis revue des enregistrements pour mettre à jour le plan suivant.
Comment les usines japonaises classent-elles la criticité des équipements ?
Un exemple courant est un classement A/B/C selon l'effet d'un arrêt sur la production et la sécurité. Les équipements de classe A reçoivent de la maintenance préventive et prévisionnelle, ceux de classe C peuvent fonctionner jusqu'à la panne. Le nombre de classes et les critères varient selon les entreprises.
Que doit contenir un rapport de panne ?
Au minimum : la date et l'heure, le symptôme, la cause, l'action réalisée et la durée d'arrêt. Notez la cause confirmée, pas seulement la pièce remplacée, afin que le rapport puisse alimenter l'analyse des causes racines et le plan suivant.
À quelle fréquence faut-il inspecter un équipement ?
Il n'existe pas de périodicité unique. Un bon point de départ est la recommandation du constructeur, ajustée au fil du temps d'après les résultats réels. Des périodicités trop courtes augmentent les coûts et la charge de travail, et des périodicités trop longues entraînent plus de défaillances.
Sources
- Descriptions de métiers liés à la maintenance : ministère japonais de la Santé, du Travail et des Affaires sociales, job tag, « Maintenance de robots industriels » (en japonais)
- Descriptions de métiers liés à la maintenance : ministère japonais de la Santé, du Travail et des Affaires sociales, job tag, « Gestion et maintenance des équipements textiles » (en japonais)
- Inspections des chaudières et autres machines dangereuses selon la loi japonaise sur la sécurité et la santé au travail : Cabinet Office, Japon, « Industrial Safety and Health Law » (en anglais)
- Inspections des appareils de levage et auto-inspection périodique : Japan Crane Association, « Inspection and Examination » (en anglais)
Article original en japonaisCe guide est adapté d’un article de MONOSCOPE écrit pour les lecteurs au Japon : 設備保全の仕事の流れ|保全計画から改善までの各工程を実務目線で解説
À propos de la rédaction
 Rédaction de MONOSCOPEFOUNDER & EDITOR
Une dizaine d’années chez un fabricant d’équipements industriels et dans une société d’ingénierie d’usines, à la proposition, à la conception et à la mise en service d’équipements, puis un passage au marketing numérique. Aujourd’hui, conseil web auprès de fabricants B2B pour les aider à expliquer clairement leurs produits et leurs technologies. Titulaire des licences nationales japonaises d’Energy Manager et d’ingénieur électricien en chef de troisième classe.
Un blog d’ingénierie tenu depuis 2017 (plus de 500 articles) et une chaîne YouTube en japonais d’environ 20 000 abonnés. Chaque guide est rédigé du point de vue de l’atelier japonais et vérifié au regard des normes citées.


