Bakım İş Akışı: Japon Fabrikalarında 8 Adım, 3 Aşama
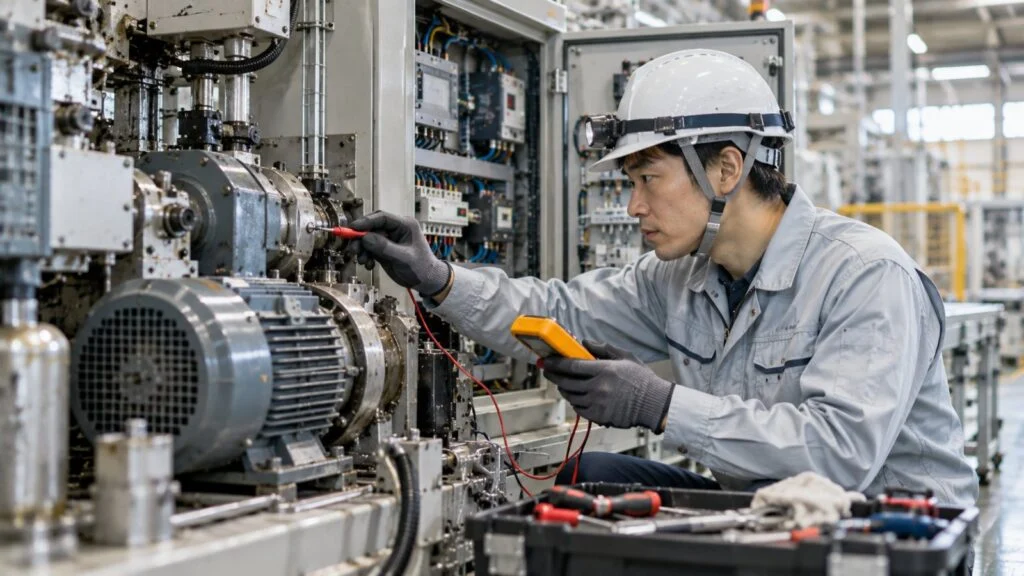
Türkiye'deki Japon sermayeli bir otomotiv fabrikasında ya da Japon müşteriye parça veren bir tedarikçide bakım ekibine yeni katıldınız. Japonya'daki merkez gelecek yılın bakım planını istiyor, geçen haftaki duruş için "5 Neden" analizli bir arıza raporu bekliyor ve konveyörde yapılan değişiklikten sonra ekipman envanterinin güncellenmesini hatırlatıyor. Her talep tek başına anlaşılır, ama birbirleriyle nasıl bağlandığını görmek işi kolaylaştırır.
Japon fabrikalarında ekipman bakımı (setsubi hozen) planlı bir iştir: ekipman durmasın diye kontroller, parça değişimleri ve onarımlar önceden programlanır. Ani bir arızaya koşmak bu işin yalnızca bir parçasıdır. Ekip hangi ekipmanın, ne zaman ve nasıl korunacağını planlar, planı uygular, sonuçları değerlendirir ve bunları bir sonraki plana aktarır. Bu büyük döngü yılda bir kez döner; günlük kontrollerden ve arıza müdahalesinden oluşan küçük döngü ise onun içinde sürekli çalışır.
Bu rehber iş akışını üç aşamaya (planlama, uygulama, analiz ve iyileştirme) ve sekiz adıma böler. Her adımda kullanılan doküman ve araçları, işin içinde olan kişileri ve sık yapılan hataları bulacaksınız. Sonda sektöre ve şirket büyüklüğüne göre farklar, Türkiye'ye özgü yasal kontrol notu, bir kontrol listesi ve yeniden kullanabileceğiniz bir arıza raporu şablonu yer alır.
İçindekiler
Bakım İş Akışına Genel Bakış
İş şu sekiz adımda ilerler:
Ekipmanı tanıma → Bakım planını hazırlama → Parça ve dış firmaları ayarlama → Kontrol → Planlı bakım → Arıza müdahalesi → Kök neden ve tekrarı önleme → Kayıtları ve planı gözden geçirme
İş üç aşamaya ayrılır: planlama, uygulama ile analiz ve iyileştirme.
Uygulamada adımlar iç içe geçer. Örneğin uygulama sırasında bulunan bir kusur çoğu zaman doğrudan bir sonraki plana girer.
Döngü tamamlandığında bir sonraki plan başlar. Yıllık döngü ile günlük kontrol ve arıza müdahalesi döngüsü aynı anda yürür; bakım işini tanımlayan da bu iç içe geçmedir.
Birlikte çalıştığınız kişiler aşamaya göre değişir:
- Planlama: üretim planlama ve kontrol, satın alma
- Uygulama: üretim operatörleri ve dış yükleniciler
- Analiz ve iyileştirme: üretim mühendisliği ve ekipman üreticileri
Yeni ekipmanın kurulumunu genellikle üretim mühendisliği (seisan gijutsu) yürütür. Bakım ise ekipman devreye alınıp çalışmaya başladıktan sonra devralır.
1. Aşama: Planlama
Planlama aşamasında ekip fabrikadaki ekipmanı gözden geçirir. Eldeki insan gücü ve bütçeyle hangi ekipmanın, ne ölçüde korunacağına karar verir. Bakımın ne kadar iyi çalışacağının büyük kısmı burada belirlenir.
Adım 1: Ekipmanı tanıma
İlk iş, fabrikada hangi ekipmanın bulunduğunu ve hangi durumda olduğunu öğrenmektir. Ekipman envanteri (setsubi daicho) şu gibi bilgileri içerir:
- Model ve kurulum yılı
- Ana bileşenler
- Çizimlerin ve kullanım kılavuzlarının saklandığı yer
Ardından ekip geçmiş arıza kayıtlarını tarayarak en sık duran makineleri ve parçaları bulur. Sonra her makineyi, durmasının üretime ve güvenliğe etkisine göre kritiklik sınıfına ayırır.
Kritiklik, her makineye ne kadar zaman ve para ayrılacağını belirler.
Her makineye aynı şekilde davranılırsa iş birikir ve en önemli makineler ihmal edilir. Bu adımın amacı, korunması gerekenlere odaklanabilmek için ekipmanı sınıflandırmaktır.
Sık yapılan hata: envanterin güncel tutulmaması. Değişiklikler kaydedilmezse makine bozulduğunda çizimler makineyle uyuşmaz ve nedeni bulmak uzar.
Adım 2: Bakım planını hazırlama
Kritiklik belirlendikten sonra ekip her makine için bir bakım stratejisi seçer ve kontrol ile bakım periyotlarını belirler. Neyin kontrol edileceğini ve kabul-ret ölçütlerini listeleyen kontrol standartlarını (tenken kijunsho) yazar; aylık ve yıllık bakım planlarını bunlardan çıkarır.
Büyük bakımlar, üretimin durdurulabildiği dönemlerde toplanır: uzun tatiller veya planlı duruşlar. Bu yüzden duruş tarihlerini üretim planlama ve üretim bölümüyle erkenden netleştirmek gerekir.
Periyotlar çok kısa olursa maliyet ve iş yükü artar; çok uzun olursa arızalar çoğalır. Pratik yol, ekipman üreticisinin önerdiği periyotlarla başlayıp gerçek sonuçlara göre ayarlamaktır.
Japonya'da vinç, kazan ve basınçlı kap gibi ekipman için kanunen zorunlu muayeneler ve düzenli öz kontroller vardır; planlamacı bu yasal kontrol tarihlerinden hiçbirinin kaçmamasını sağlar. Türkiye'deki fabrikalarda Japon kuralları değil Türk mevzuatı geçerlidir (aşağıdaki kutuya bakın). Japon merkezin istediği plan formatına bu tarihleri ayrıca işlemeniz gerekebilir. Japonya'daki planlı genel duruşlar için yazısına bakabilirsiniz.
Türkiye'de yasal periyodik kontrol
Türkiye'de 6331 sayılı İş Sağlığı ve Güvenliği Kanunu kapsamındaki "İş Ekipmanlarının Kullanımında Sağlık ve Güvenlik Şartları Yönetmeliği", EK-III'teki tablolarda yer alan ekipmanı periyodik kontrole tabi tutar. Bu kontroller, yetkili kişiler tarafından yapılmalı ve raporlanmalıdır; imzası olmayan rapor geçersiz sayılır. Yönetmelikte 2025 sonunda değişiklik yapıldı.
Hangi ekipmanınızın EK-III'te olduğunu, hangi periyotla kontrol edileceğini ve kimin yetkili olduğunu İSG uzmanınızla, güncel yönetmelik metninden teyit edin. Şirket içi düzenli kontrolleriniz (teiki tenken) bu yasal kontrolün yerine geçmez. Bu rehber yasal ekipman listesi vermez.
Plan, bir bakım yönetim yazılımında (CMMS) ya da elektronik tabloda tutulur; her işin bir sorumlusu ve tarihi olur. İş bittiğinde gerçekleşenler kaydedilir ve plana karşı karşılaştırılabilir.
Adım 3: Parça ve dış firmaları ayarlama
Plan kesinleştikten sonra ekip değişecek yedek parçaları, aletleri ve dış firmaları ayarlar. Bazı parçaların temini birkaç ay sürer, bu yüzden siparişler erken verilir.
İşi dış firma yapacaksa kapsam, güvenlik önlemleri ve takvim önceden kararlaştırılır. Duruş pencereleri sınırlıdır; hazırlıktaki her eksik doğrudan işin gecikmesine yol açar.
Birçok şirket siparişleri satın alma bölümü üzerinden verir, ancak teklifleri toplamak ve bütçeyi teyit etmek yine bakım ekibine düşer. Satın almayla yakın çalışmak bu adımın parçasıdır.
Kritik ekipman için fabrika arıza ihtimaline karşı yedek parça stokunda tutar. Hangi parçadan kaç adet bulundurulacağı arıza sıklığına, temin süresine ve fiyata bağlıdır. Fazla stok parayı bağlar; az stok ise makine bozulduğunda onarımı imkânsız kılar.
2. Aşama: Uygulama
Uygulama aşamasında ekip planlara göre kontrol ve bakımları yapar, bir yandan da ani arızalara müdahale eder. Zor olan, planlı ve plansız işin aynı anda yürümesidir.
Arızalar peş peşe gelirse planlı kontroller ve bakımlar ertelenir, bu da daha fazla arızaya yol açar. Bu kısır döngüyü yakalamak için birçok fabrika planlı bakımın ne kadarının gerçekten yapıldığını bir gerçekleşme oranı (jisshi-ritsu) olarak izler.
Adım 4: Kontrol
İki tür kontrol vardır: operatörlerin yaptığı günlük kontrol (nichijo tenken) ve bakım personelinin belirli aralıklarla yaptığı düzenli kontrol (teiki tenken). Kontrol formuna göre ses, titreşim, sıcaklık, yağ seviyesi ve gevşeklikler kontrol edilir. Operatörün yaptığı kontrol otonom bakımın (jishu hozen) temel parçasıdır.
Düzenli kontrollerde titreşim ölçer, termometre ve izolasyon direnci ölçer gibi aletler kullanılır; her ölçüm bir öncekiyle karşılaştırılır. Bu değerlerdeki küçük değişimleri yakalamak, plansız arızaları azaltmanın en kısa yoludur.
Sık yapılan hata: kontrolün forma dönüşmesi. Amaç kutuları doldurmak olursa kimse anormallikleri fark etmez. Kontrolü yapan kişinin her maddenin listeye neden girdiğini bilmesi gerekir.
Ana kontrol noktaları dört grupta toplanır. Hepsi beş duyu ve basit aletlerle kontrol edilebilir.
Anormalliklerin çoğu önce bu noktalardan birindeki değişim olarak görünür.
Adım 5: Planlı bakım
Planlı bakım (keikaku seibi), üretimin olmadığı günlerde veya planlı duruşlarda parça değiştirmek ve ekipmana revizyon yapmaktır. İş başlamadan önce ekip, ekipmanın yanlışlıkla çalışmasını önleyen fabrikanın kendi prosedürünü uygular; güç kesme, şalteri kilitleme ve etiket asma (kilitleme-etiketleme, LOTO) bunun örnekleridir. Kesin prosedürü sizin fabrikanızın İSG kuralları belirler.
Kısa bir sürede çok iş sığdırılacağı için işlerin sırası ve kimin ne yapacağı önceden belirlenir. Ekipman deneme çalıştırması yapılıp kontrol edilmeden iş tamamlanmış sayılmaz.
Sık görülen bir aksaklık, bakımdan sonra ekipmanın çalışmamasıdır. Bunu önlemek için ekipler sökülen parçaların konumunu ve kablo bağlantılarını fotoğraflar, sıkma torklarını kaydeder ve yeniden montajı güvenilir kılacak başka yöntemler kullanır.
İşi dış firma yaptığında bakım personelinden biri kalite ve güvenliği kontrol etmek için sahada bulunur. Aynı alanda birden çok iş üst üste bindiğinde bakım, işlerin birbirini engellememesi ve tehlike yaratmaması için bunları önceden koordine eder.
Adım 6: Arıza müdahalesi
Ekipman beklenmedik biçimde durduğunda bakım ekibi çağrılır, hatta gider, durumu kontrol eder ve nedeni daraltır. İlk adım, ekranda görünen alarmı not etmek ve operatöre duruştan hemen önce ne olduğunu sormaktır.
Önce hattı çalıştırın, sonra kalıcı çözüme geçin.
Anormallik güvenliği etkiliyorsa kural, yeniden başlatmak için acele etmemektir: neden netleşene kadar ekipman durdurulmuş kalır.
Neden anlaşıldığında ekip parçaları değiştirerek veya ayarlayarak ekipmanı çalışır hale getirir. Kök neden çözümü hemen yapılamıyorsa, sık verilen bir karar, geçici çözümle yeniden başlatıp kalıcı çözümü sonraki planlı bakım penceresine koymaktır. Japon fabrikalarında bu, geçici önlem (taisho) ile karşı önlemin (taisaku) ayrılması anlamına gelir.
Sık yapılan hata: yalnızca belirtiye bakarak parça değiştirmek ve nedeni teyit etmeden yeniden başlatmak. Aynı arıza kısa sürede geri gelir ve daha uzun bir duruşa yol açabilir.
Her müdahalenin sonucu, aşağıdaki maddeleri içeren bir arıza raporuna (kosho hokokusho) yazılır:
- Arızanın tarihi ve saati
- Belirti
- Neden
- Yapılan işlem
- Duruş süresi
Bu kayıtlar, analiz ve iyileştirme aşamasının girdisi olur. Gece veya çalışılmayan günlerde karar az sayıda kişiyle verilmek zorundadır; bu nedenle kendiniz çözemediğinizde kimi arayacağınızı ve tek başına nereye kadar çalışabileceğinizi önceden belirleyin.
3. Aşama: Analiz ve İyileştirme
Bu aşamada ekip uygulama sırasında olanlara geriye bakar ve aynı arızaların tekrarlanmasını önleyecek yöntemler kurar. İş onarımla bitmez: çıkarılan dersler bir sonraki plana girdiğinde biter.
Adım 7: Kök nedeni bulma ve tekrarı önleme
Arızanın nedenini bulmak için Japon fabrikalarında sık olarak 5 Neden analizi (naze-naze bunseki) kullanılır. Bu yöntemde "neden bozuldu?" sorusu defalarca sorularak yüzeydeki belirtiden kök nedene inilir. Arızalı parçadaki aşınma izlerini ve kırılma görünümünü incelemek de önemli ipuçları verir.
Olası nedenleri insan, makine, malzeme ve yöntem başlıkları altında listelemek gözden kaçanları azaltır. Tekrarı önlemenin anahtarı, "operatör dikkatsizliği" noktasında durmamak, sorunu buna izin veren sisteme kadar izlemektir. Bu yaklaşım ramak kala (hiyari hatto) raporlamasıyla da örtüşür.
Neden bilindiğinde tipik çözümler şunlardır:
- Bir parçanın malzemesini veya şeklini değiştirmek
- Yağlama yöntemini gözden geçirmek
- Kontrol maddeleri eklemek
Tekrarı önleme, çözümün işe yaradığını doğrulamak için belirli bir süre izlemeyi de kapsar. Büyük bir değişiklik gerektiğinde ekip ekipman üreticisi ve üretim mühendisliğiyle çalışır; sonraki çalışanlar tahmin yürütmek zorunda kalmasın diye çizimleri ve ekipman envanterini mutlaka günceller.
Ekip sonucu, arıza sayısının ve duruş süresinin ne kadar düştüğüyle ölçer. İşe yarayan çözümler aynı tür ekipmana yayılır; Japon ekipler buna yokoten (yatay yaygınlaştırma) der.
Adım 8: Kayıtları ve planı gözden geçirme
Kontrol sonuçları, arıza ayrıntıları, değişen parçalar ile harcanan süre ve maliyet bakım kaydı olarak tutulur. Bazı fabrikalar bunları kâğıt raporlarda yönetir; bazıları bir bakım yönetim yazılımına girip orada analiz eder.
Kayıtlar analiz edildiğinde en uzun duruşa hangi makinenin yol açtığı ve en çok maliyet yaratanın hangisi olduğu görülür. Buna dayanarak ekip kontrol periyotlarını ve maddelerini, ekipman yenileme zamanını yeniden düzenler ve bunları gelecek yılın bakım planına ve bütçesine işler.
Eskiyen ekipmanın onarılmaya devam edip etmeyeceğine ya da yenilenip yenilenmeyeceğine de burada karar verilir. Bakım, onarım maliyetini ve arıza riskini yenileme maliyetiyle karşılaştırır ve yönetime bir öneri sunar.
Titreşim ve sıcaklığı sürekli izleyen sensörlerle kestirimci bakımı ve ekipman verisini toplayıp analiz eden akıllı fabrika projelerini benimseyen fabrikalar artıyor. Bir fabrikanın kayıtlarını veri olarak kullanıp kullanamaması, güçlü bakım ekiplerini ayıran bir fark haline geliyor.
İş Akışı Sektöre ve Şirkete Göre Nasıl Değişir?
Yukarıdaki akış çoğu fabrikada ortaktır, ancak vurgu sektöre ve şirkete göre değişir. En büyük fark, seri üretimdeki montaj ve işleme fabrikaları ile kimya ve çelik gibi proses sektörleri arasındadır.
Ekipmanın nasıl durdurulduğu ve durduğunda etkinin ne kadar büyük olduğu açısından ayrılırlar.
Aynı sektörde bile yaklaşım fabrikanın büyüklüğüne ve ürüne göre değişir.
Seri üretim ve proses sektörleri
Otomotivde olduğu gibi seri üretimdeki montaj ve işleme fabrikalarında tek bir makinenin durması bütün hattı durdurur. Arızadan ne kadar hızlı toparlanıldığı en çok önemsenen noktadır; bakım personeli çoğu zaman üretim hattının hemen yanında konuşlanır.
Kimya, reçine, çelik ve demir dışı metal gibi proses sektörlerinde ekipman günün 24 saati çalışır. Birkaç yılda bir bütün fabrika, planlı genel duruş (teiki shuri veya teishu) için durdurulur. Bu duruş büyük bir olaydır ve işin büyük kısmı bunun planlanması ve yönetilmesine gider.
Gıda ve ilaçta hijyen, temizlik ve yabancı madde bulaşmasının önlenmesiyle ilgili bakım işleri ekler. Her sektörün özelliği neyin kontrol edileceğini ve kayıtların nasıl tutulacağını değiştirir.
Büyük üreticiler ve küçük şirketler
Büyük üreticilerde bakım bölümü mekanik ve elektrik gruplarına ayrılabilir; planlamacılar da işi yapan teknisyenlerden ayrıdır. Planlar ve kayıtlar genellikle bir bakım yönetim yazılımında tutulur; büyük işleri iş ortağı firmalar yapar, bakım personeli de çoğunlukla bu işleri yönetir.
Küçük üreticilerde bakım ekipleri küçüktür ve herkes planlamadan onarıma ve iyileştirmeye kadar geniş bir alanı üstlenir. İş akışının tamamını hızla görürler; ama sistemleri kendileri kurmak zorundadırlar.
Siparişe göre çok çeşitli ürün üreten fabrikalarda ekipman ürüne göre farklı kullanılır. Orada bakım, model değişimi ve ayar çalışmalarını ve fikstür (jigu) bakımını da kapsayabilir. Her adımın vurgusunu kendi fabrikanıza göre ayarlayın.
Duyacağınız Japonca Bakım Terimleri
Japon çalışma arkadaşlarınız ve dokümanlar bu terimleri sık kullanır. Karşılıklar şirketten şirkete değişir; kendi fabrikanızda her terimin ne anlama geldiğini teyit edin.
| Japonca (okunuşu) | Türkçe karşılığı | Nerede geçer |
|---|---|---|
| setsubi hozen | Ekipman bakımı | Bölüm ve görev adları |
| setsubi daicho | Ekipman envanteri | Adım 1 |
| tenken kijunsho | Kontrol standardı (kontrol talimatı) | Adım 2 |
| nichijo tenken / teiki tenken | Günlük kontrol / düzenli kontrol (yasal periyodik kontrolden ayrı) | Adım 4 |
| keikaku seibi | Planlı bakım | Adım 5 |
| kosho hokokusho | Arıza raporu | Adım 6 |
| naze-naze bunseki | 5 Neden analizi | Adım 7 |
| yokoten | Çözümü benzer ekipmana yaymak (yatay yaygınlaştırma) | Adım 7 |
| teiki shuri, teishu | Planlı genel duruş (turnaround) | Proses sektörleri |
Kontrol Listesi: Bakım Döngünüz Tam mı?
Bakım döngünüzün her adımını gözden geçirmek, örneğin Japon merkezin istediği bir denetim öncesinde, için bu listeyi kullanın.
- Ekipman envanteri modeli, kurulum yılını, ana bileşenleri ve çizimlerle kılavuzların yerini içeriyor mu?
- Son değişiklikler envantere ve çizimlere işlendi mi?
- Her makinenin kritiklik sınıfı var mı ve plan her sınıfa farklı davranıyor mu?
- Her makinenin bir bakım stratejisi ile kontrol ve bakım periyotları var mı; neyin kontrol edileceğini ve ölçütleri belirten kontrol standartları mevcut mu?
- Duruş tarihleri üretim planlama ve üretim bölümüyle kararlaştırıldı mı?
- Tesisinizde geçerli olan yasal periyodik kontroller (EK-III kapsamındaki ekipman, yetkili kişinin raporu) plana girdi mi?
- Temin süresi uzun parçalar sipariş edildi mi; dış firmanın kapsamı, güvenlik önlemleri ve takvimi kararlaştırıldı mı?
- Kritik makinelerde arıza sıklığına, temin süresine ve fiyata göre yedek parça stoku var mı?
- Planlı bakımın gerçekleşme oranını izliyor musunuz?
- Her arıza bir raporla kayıt altına alınıyor mu ve kök neden çözümleri planlanıyor mu?
- Mesai dışı için bir yönlendirme kişisi ve tek kişinin yalnız yapabileceği işlerin net bir sınırı var mı?
- Çözümler belirli bir süre izleniyor mu ve etkili olanlar benzer ekipmana yayılıyor mu?
- Bakım kayıtları, onar-ya-da-yenile kararları dahil, gelecek yılın planına ve bütçesine giriyor mu?
Arıza Raporu Şablonu
Aşağıdaki beş madde, yukarıda anlatıldığı gibi bir arıza raporunun çekirdeğidir. Örnek girişler kurgusaldır. Japon merkez firmanız daha fazla alan içeren kendi formunu kullanıyor olabilir.
| Madde | Ne yazılır | Örnek (kurgusal) |
|---|---|---|
| Tarih ve saat | Duruşun başladığı an | 4 Mart, 14:15 |
| Belirti | Operatörün ve bakımın gözlemledikleri, alarmlar dahil | 3 No'lu konveyör durdu; motor aşırı yük alarmı |
| Neden | Yalnızca arızalanan parça değil, teyit edilmiş neden; 5 Neden analizini ekleyin | Gres eksikliğinden rulman kilitlendi; yağlama noktası kontrol formunda yoktu |
| Yapılan işlem | Geçici çözüm ve planlanan tarihiyle kalıcı çözüm | Rulman değiştirildi; yağlama noktası kontrol standardına eklendi |
| Duruş süresi | Duruştan yeniden başlamaya kadar | 1 saat 40 dakika |
Bu Rehberin Sınırları
- Sekiz adımlı akış genel bir modeldir. Uygulamada adımlar iç içe geçer ve vurgu sektöre ve şirkete göre değişir.
- Kritiklik sınıfları, kontrol periyotları ve rapor formatları şirkete göre farklıdır. Fabrikanızın standartlarını izleyin.
- Yasal periyodik kontroller ülkeye ve ekipmana bağlıdır. Bu rehber yasal ekipman listesi vermez; güncel mevzuatı İSG uzmanınızla teyit edin.
- Kilitleme-etiketleme ve diğer güvenlik adımları yalnızca iş akışının parçası olarak anılmıştır. Fabrikanızın yazılı prosedürlerini izleyin.
Özet
- Ekipman bakımı, planlama, uygulama ile analiz ve iyileştirme olmak üzere üç aşamanın tekrarlayan bir döngüsü olarak yürür.
- Planlama; ekipman kritikliğini, bakım stratejisini ve periyotlarını belirler, parça ve dış firmaları ayarlar.
- Uygulama, ani arızalara müdahale ederken kontrolleri ve planlı bakımı yürütür.
- Analiz ve iyileştirme, arızaların gerçek nedenlerini ortadan kaldırır ve kayıtları bir sonraki planı düzeltmek için kullanır.
- Vurgu ve iş bölümü, seri üretim ile proses sektörleri arasında ve büyük ile küçük şirketler arasında değişir.
Sık Sorulan Sorular
Bakım iş akışının ana adımları nelerdir?
Tipik bir akış, üç aşamada sekiz adımdan oluşur. Planlama: ekipmanı tanıma, planı hazırlama, parça ve dış firmaları ayarlama. Uygulama: kontrol, planlı bakım ve arıza müdahalesi. Analiz ve iyileştirme: kök neden analizi ve tekrarı önleme, ardından kayıtları gözden geçirip sonraki planı güncelleme.
Japon fabrikaları ekipman kritikliğini nasıl sınıflandırır?
Bir örnek, durmanın üretime ve güvenliğe etkisine göre yapılan A/B/C sınıflandırmasıdır. A sınıfı ekipmana önleyici ve kestirimci bakım uygulanır; C sınıfı ekipman bozulana kadar çalıştırılabilir. Sınıf sayısı ve ölçütler şirkete göre değişir.
Arıza raporunda neler bulunmalı?
En azından tarih ve saat, belirti, neden, yapılan işlem ve duruş süresi. Yalnızca değiştirdiğiniz parçayı değil, teyit edilen nedeni yazın; böylece rapor kök neden analizine ve bir sonraki plana girdi olabilir.
Ekipman ne sıklıkla kontrol edilmelidir?
Tek bir periyot yoktur. Pratik bir başlangıç noktası ekipman üreticisinin önerisidir; zamanla gerçek sonuçlara göre ayarlanır. Çok kısa periyotlar maliyeti ve iş yükünü artırır; çok uzun periyotlar daha fazla arızaya yol açar. Yasal periyodik kontrol süreleri ayrıdır ve mevzuattan teyit edilmelidir.
Kaynaklar
- Bakımla ilgili iş tanımları: Japonya Sağlık, Çalışma ve Refah Bakanlığı (MHLW), job tag, "Endüstriyel Robot Bakımı" (Japonca)
- Bakımla ilgili iş tanımları: Japonya Sağlık, Çalışma ve Refah Bakanlığı (MHLW), job tag, "Tekstil Ekipmanı Yönetimi ve Bakımı" (Japonca)
- Japonya İş Sağlığı ve Güvenliği Kanunu kapsamında kazan ve diğer tehlikeli makinelerin muayeneleri: Japonya Kabine Ofisi, "Industrial Safety and Health Law" (İngilizce)
- Vinç muayeneleri ve düzenli öz kontrol: Japonya Vinç Derneği, "Inspection and Examination" (İngilizce)
- Türkiye'de iş ekipmanlarının periyodik kontrolü: Çalışma ve Sosyal Güvenlik Bakanlığı İSGGM, İş Ekipmanlarının Kullanımında Sağlık ve Güvenlik Şartları Yönetmeliği değişikliği duyurusu (23 Aralık 2025)
Japonca orijinal makaleBu rehber, Japonya’daki okurlar için yazılmış bir MONOSCOPE makalesinden uyarlanmıştır: 設備保全の仕事の流れ|保全計画から改善までの各工程を実務目線で解説
Editör hakkında
 MONOSCOPE editörüFOUNDER & EDITOR
Bir tesis ekipmanı üreticisinde ve bir tesis mühendisliği firmasında yaklaşık on yıl boyunca ekipman teklifi, tasarımı ve devreye alma işlerinde çalıştıktan sonra dijital pazarlamaya geçti. Bugün B2B üreticilerine web danışmanlığı yapıyor ve ürünlerini ve teknolojilerini anlaşılır biçimde anlatmalarına yardımcı oluyor. Japonya’nın Enerji Yöneticisi (Energy Manager) ve Üçüncü Sınıf Baş Elektrik Mühendisi ulusal lisanslarına sahip.
2017’den beri bir mühendislik blogu (500’den fazla yazı) ve yaklaşık 20.000 abonesi olan Japonca bir YouTube kanalı yürütüyor. Her rehber Japon atölyesinin bakış açısıyla yazılır ve atıf yapılan standartlarla karşılaştırılır.


