मेंटेनेंस वर्कफ़्लो: जापानी फ़ैक्टरी के 8 स्टेप, 3 फ़ेज़
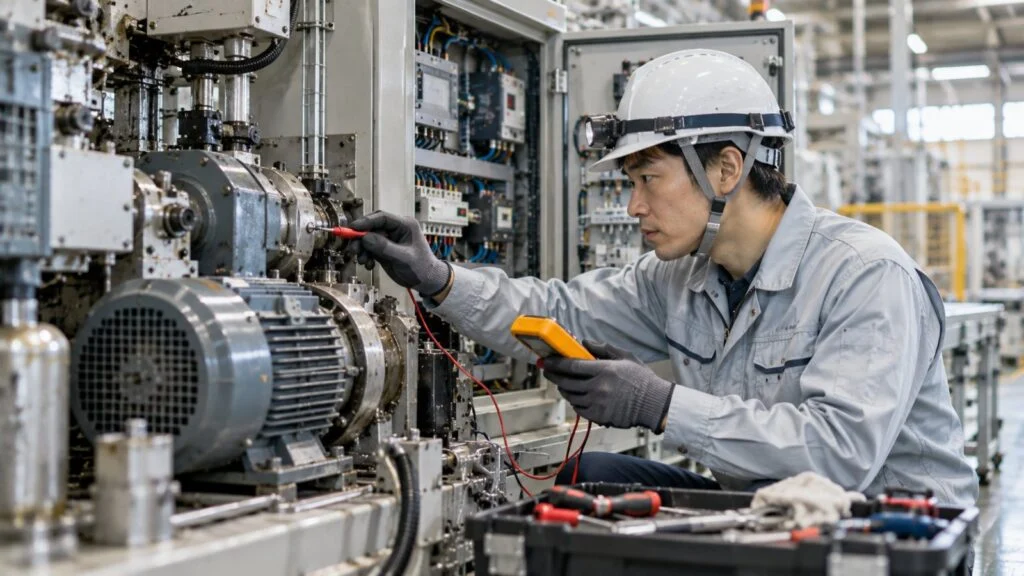
मान लीजिए आपने अभी-अभी गुरुग्राम, मानेसर या नीमराना की एक जापानी कंपनी की फ़ैक्टरी में मेंटेनेंस टीम जॉइन की है। जापान का हेड ऑफ़िस अगले साल का सालाना मेंटेनेंस प्लान माँगता है, पिछले हफ़्ते की लाइन-रुकावट की ब्रेकडाउन रिपोर्ट "क्यों-क्यों विश्लेषण" के साथ माँगता है, और याद दिलाता है कि कन्वेयर में बदलाव के बाद इक्विपमेंट रजिस्टर अपडेट करना है। हर माँग अपने में ठीक लगती है, लेकिन ये सब एक-दूसरे से कैसे जुड़ी हैं, यह समझ लेना काम आसान कर देता है।
जापानी फ़ैक्टरी में मशीन मेंटेनेंस (setsubi hozen) पहले से प्लान किया हुआ काम है: जाँच, पार्ट बदलना और मरम्मत, इस तरह तय की जाती है कि मशीन रुके ही नहीं। अचानक ख़राब हुई मशीन के पास दौड़ना इस काम का सिर्फ़ एक हिस्सा है। टीम पहले तय करती है कि कौन-सी मशीन को, कब और कैसे सँभालना है; फिर प्लान के हिसाब से काम करती है; फिर नतीजे देखती है; और उन नतीजों से अगला प्लान बेहतर बनाती है। यह बड़ा चक्कर साल में एक बार घूमता है, और उसके अंदर रोज़ की जाँच और ब्रेकडाउन सँभालने का छोटा चक्कर चलता रहता है।
इस गाइड में पूरा काम तीन फ़ेज़ (प्लानिंग, एक्ज़ीक्यूशन, विश्लेषण और सुधार) और आठ स्टेप में बाँटा गया है। हर स्टेप में बताया है कि कौन-से काग़ज़ और औज़ार इस्तेमाल होते हैं, किन लोगों से काम पड़ता है और आम गलतियाँ क्या हैं। आख़िर में इंडस्ट्री और कंपनी के साइज़ से होने वाले फ़र्क़, एक चेकलिस्ट और ब्रेकडाउन रिपोर्ट का नमूना है जिसे आप सीधे इस्तेमाल कर सकते हैं।
विषय-सूची
- एक नज़र में मेंटेनेंस वर्कफ़्लो
- फ़ेज़ 1: प्लानिंग
- फ़ेज़ 2: एक्ज़ीक्यूशन (काम करना)
- फ़ेज़ 3: विश्लेषण और सुधार
- इंडस्ट्री और कंपनी के हिसाब से फ़र्क़
- जापानी मेंटेनेंस शब्द जो आप सुनेंगे
- चेकलिस्ट: क्या आपका मेंटेनेंस चक्कर पूरा है?
- ब्रेकडाउन रिपोर्ट का नमूना
- इस गाइड की सीमाएँ
- सारांश
- अक्सर पूछे जाने वाले सवाल (FAQ)
- स्रोत
एक नज़र में मेंटेनेंस वर्कफ़्लो
काम इन आठ स्टेप में आगे बढ़ता है:
मशीनों को जानना → मेंटेनेंस प्लान बनाना → पार्ट और कॉन्ट्रैक्टर का इंतज़ाम → इंस्पेक्शन → प्लान्ड मेंटेनेंस → ब्रेकडाउन सँभालना → असली कारण ढूँढकर दोबारा होने से रोकना → रिकॉर्ड देखकर प्लान सुधारना
काम तीन फ़ेज़ में बँटा है: प्लानिंग, एक्ज़ीक्यूशन (काम करना), और विश्लेषण व सुधार।
असल में ये स्टेप एक-दूसरे में मिले रहते हैं। जैसे, काम के दौरान मिली गड़बड़ी अक्सर सीधे अगले प्लान में चली जाती है।
जब यह चक्कर पूरा हो जाता है, तो अगला प्लान शुरू होता है। साल भर का बड़ा चक्कर और रोज़ की जाँच व ब्रेकडाउन का छोटा चक्कर साथ-साथ चलते हैं, और मेंटेनेंस के काम की पहचान यही है।
हर फ़ेज़ में आपका वास्ता अलग लोगों से पड़ता है:
- प्लानिंग: प्रोडक्शन कंट्रोल और परचेज़
- एक्ज़ीक्यूशन: प्रोडक्शन ऑपरेटर और बाहर के कॉन्ट्रैक्टर
- विश्लेषण और सुधार: प्रोडक्शन इंजीनियरिंग और मशीन बनाने वाली कंपनी
नई मशीन लगाने का काम आम तौर पर प्रोडक्शन इंजीनियरिंग (seisan gijutsu) करती है। मशीन चालू होकर चलने लगे, उसके बाद मेंटेनेंस टीम उसे सँभालती है।
फ़ेज़ 1: प्लानिंग
प्लानिंग में टीम फ़ैक्टरी की सारी मशीनों का हिसाब लेती है और तय करती है कि उपलब्ध लोगों और बजट में किस मशीन को कितना सँभालना है। मेंटेनेंस कितना अच्छा चलेगा, इसका बड़ा हिस्सा यहीं तय हो जाता है।
स्टेप 1: मशीनों को जानना
पहला काम यह जानना है कि फ़ैक्टरी में कौन-सी मशीनें हैं और उनकी हालत कैसी है। इक्विपमेंट रजिस्टर (setsubi daicho) में ये जानकारी लिखी जाती है:
- मॉडल और लगाने का साल
- मुख्य पार्ट
- ड्रॉइंग और मैनुअल कहाँ रखे हैं
इसके बाद टीम पुराने ब्रेकडाउन रिकॉर्ड देखकर पता लगाती है कि कौन-सी मशीनें और कौन-से पार्ट सबसे ज़्यादा रुकते हैं। फिर हर मशीन की अहमियत (क्रिटिकैलिटी) तय की जाती है, यानी मशीन रुकने से प्रोडक्शन और सेफ्टी पर कितना असर पड़ेगा।
क्रिटिकैलिटी तय करती है कि हर मशीन पर कितना समय और पैसा लगेगा।
अगर सारी मशीनों को एक जैसा सँभाला जाए, तो काम का ढेर लग जाता है और सबसे ज़रूरी मशीनें पीछे छूट जाती हैं। इस स्टेप का मक़सद मशीनों को छाँटना है, ताकि टीम उन पर ध्यान दे सके जिन्हें बचाना सबसे ज़रूरी है।
आम गलती: रजिस्टर का पुराना पड़ जाना। अगर मशीन में हुए बदलाव दर्ज नहीं हैं, तो ब्रेकडाउन के समय ड्रॉइंग और असली मशीन मेल नहीं खातीं, और कारण ढूँढने में ज़्यादा समय लगता है।
स्टेप 2: मेंटेनेंस प्लान बनाना
क्रिटिकैलिटी तय होने के बाद टीम हर मशीन के लिए मेंटेनेंस का तरीका और जाँच व सर्विस का अंतराल तय करती है। इंस्पेक्शन स्टैंडर्ड (tenken kijunsho) में लिखा जाता है कि क्या-क्या देखना है और पास या फ़ेल की शर्त क्या है। इसी के आधार पर महीने और साल का प्लान बनता है।
बड़ी सर्विस उन दिनों में रखी जाती है जब प्रोडक्शन रोका जा सकता है, जैसे लंबी छुट्टियाँ या तय शटडाउन। इसलिए शटडाउन की तारीख़ें प्रोडक्शन कंट्रोल और मैन्युफ़ैक्चरिंग से पहले ही तय कर लेना ज़रूरी है।
अंतराल बहुत छोटा हो तो ख़र्च और मेहनत बढ़ती है; बहुत लंबा हो तो ख़राबियाँ बढ़ती हैं। व्यावहारिक तरीका यह है कि शुरुआत मशीन बनाने वाली कंपनी के बताए अंतराल से करें और असली नतीजे देखकर उसे ठीक करते जाएँ।
जापान में क्रेन, बॉयलर और प्रेशर वेसल जैसी मशीनों की कानूनी जाँच और तय अंतराल पर अपनी जाँच ज़रूरी है। प्लान बनाने वाले को ध्यान रखना होता है कि ऐसी किसी भी कानूनी जाँच की तारीख़ छूटे नहीं। भारत की फ़ैक्टरी में इसके नियम यहाँ के कानून से तय होते हैं: मुख्य रूप से Factories Act 1948 (और बॉयलर के लिए अलग बॉयलर कानून), और 2020 का OSH Code, जो Factories Act की जगह लेने के लिए बना है। किस राज्य में कौन-सा नियम अभी किस रूप में लागू है, यह अलग हो सकता है, इसलिए अपने safety officer से पूछें कि आपकी कौन-सी मशीन पर कौन-सी जाँच लागू है।
प्लान को मेंटेनेंस मैनेजमेंट सिस्टम (अक्सर इसे CMMS कहते हैं) या स्प्रेडशीट में रखा जाता है, और हर काम पर एक ज़िम्मेदार व्यक्ति और तारीख़ लिखी जाती है। काम पूरा होने पर असली नतीजा दर्ज करें, ताकि प्लान से उसका मिलान हो सके।
स्टेप 3: पार्ट और कॉन्ट्रैक्टर का इंतज़ाम
प्लान पक्का होने के बाद बदलने वाले पार्ट, औज़ार और बाहर के कॉन्ट्रैक्टर का इंतज़ाम किया जाता है। कुछ पार्ट आने में कई महीने लग जाते हैं, इसलिए ऑर्डर पहले ही दे दिए जाते हैं।
जब काम बाहर का कॉन्ट्रैक्टर करेगा, तो काम का दायरा, सेफ्टी के इंतज़ाम और शेड्यूल पहले से तय कर लिए जाते हैं। शटडाउन का समय सीमित होता है, इसलिए तैयारी में एक भी कमी सीधे काम पूरा होने में देरी बन जाती है।
कई कंपनियों में ऑर्डर परचेज़ विभाग के ज़रिए जाता है, पर कोटेशन लेना और बजट पक्का करना फिर भी मेंटेनेंस वालों को करना पड़ता है। परचेज़ के साथ मिलकर चलना इस स्टेप का हिस्सा है।
ज़रूरी मशीनों के लिए फ़ैक्टरी स्पेयर पार्ट स्टॉक में रखती है, ताकि ख़राबी में काम न रुके। कौन-सा पार्ट कितना रखना है, यह ख़राबी की बारंबारता, आने में लगने वाले समय और क़ीमत से तय होता है। स्टॉक ज़्यादा हो तो पैसा फँसता है; कम हो तो मशीन ख़राब होने पर चालू नहीं की जा सकती।
फ़ेज़ 2: एक्ज़ीक्यूशन (काम करना)
इस फ़ेज़ में टीम प्लान के हिसाब से इंस्पेक्शन और मेंटेनेंस करती है, और साथ ही अचानक आने वाले ब्रेकडाउन भी सँभालती है। मुश्किल यह है कि प्लान वाला और बिना प्लान वाला, दोनों काम एक ही समय पर चलते हैं।
जब ब्रेकडाउन लगातार आते हैं, तो प्लान की हुई जाँच और सर्विस टलती जाती है, और उससे और ब्रेकडाउन होते हैं। इस चक्कर को पकड़ने के लिए कई फ़ैक्टरियाँ देखती हैं कि प्लान किए गए मेंटेनेंस का कितना हिस्सा सच में पूरा हुआ। इसे वे completion rate (jisshi-ritsu) कहते हैं।
स्टेप 4: इंस्पेक्शन
इंस्पेक्शन दो तरह का होता है: ऑपरेटर की रोज़ की जाँच (nichijo tenken) और मेंटेनेंस वालों की तय अंतराल पर होने वाली जाँच (teiki tenken)। चेकशीट देखकर आवाज़, वाइब्रेशन, तापमान, तेल का लेवल और ढीले पार्ट देखे जाते हैं। ऑपरेटर की जाँच jishu hozen (ऑटोनॉमस मेंटेनेंस) का मुख्य हिस्सा है।
तय अंतराल की जाँच में वाइब्रेशन मीटर, थर्मामीटर और इंसुलेशन रेज़िस्टेंस टेस्टर जैसे औज़ार इस्तेमाल होते हैं, और हर रीडिंग की पिछली बार से तुलना की जाती है। इन आँकड़ों में छोटे बदलाव को पकड़ लेना, अचानक होने वाली ख़राबियाँ घटाने का सबसे छोटा रास्ता है।
आम गलती: इंस्पेक्शन का खानापूर्ति बन जाना। जब मक़सद सिर्फ़ चेकबॉक्स भरना रह जाता है, तो गड़बड़ी किसी को दिखती ही नहीं। जाँचने वाले को समझना चाहिए कि हर आइटम लिस्ट में क्यों है।
जाँच के मुख्य पॉइंट चार हिस्सों में आते हैं। इन सबको आँख, कान, हाथ और साधारण औज़ार से जाँचा जा सकता है।
ज़्यादातर गड़बड़ियाँ सबसे पहले इनमें से किसी एक में बदलाव के रूप में दिखती हैं।
स्टेप 5: प्लान्ड मेंटेनेंस
प्लान्ड मेंटेनेंस का मतलब है छुट्टी के दिन या तय शटडाउन में पार्ट बदलना और मशीन को खोलकर ओवरहॉल करना। काम शुरू करने से पहले टीम हमेशा अपनी साइट की वह प्रक्रिया अपनाती है जिससे मशीन ग़लती से चालू न हो सके, जैसे पावर बंद करना, स्विच पर ताला लगाना और टैग लगाना (LOTO: Lockout/Tagout)। सही प्रक्रिया आपकी साइट के लिखित सेफ्टी नियम तय करते हैं।
थोड़े समय में बहुत काम निपटाना होता है, इसलिए काम का क्रम और किसे क्या करना है, यह पहले से तय रहता है। मशीन का ट्रायल रन और जाँच पूरी होने के बाद ही काम पूरा माना जाता है।
सर्विस के बाद मशीन का चालू न होना एक आम समस्या है। इससे बचने के लिए खोले गए पार्ट की जगह और वायरिंग की फ़ोटो ली जाती है, कसने का टॉर्क लिखा जाता है, और दोबारा सही जोड़ने के और भी तरीके अपनाए जाते हैं।
जब बाहर का कॉन्ट्रैक्टर काम करता है, तो मेंटेनेंस का एक व्यक्ति मौक़े पर रहकर क्वालिटी और सेफ्टी देखता है। जब एक ही जगह पर कई काम एक साथ आ जाएँ, तो मेंटेनेंस पहले से तालमेल बिठाता है, ताकि काम एक-दूसरे में न टकराएँ और कोई ख़तरा न बने।
स्टेप 6: ब्रेकडाउन सँभालना
जब मशीन अचानक रुकती है, तो मेंटेनेंस को फ़ोन जाता है, वे लाइन पर पहुँचते हैं, हालत देखते हैं और कारण को छाँटते हैं। पहला कदम यह है कि स्क्रीन पर आया अलार्म नोट करें और ऑपरेटर से पूछें कि रुकने से ठीक पहले क्या हुआ था।
पहले लाइन चालू करें, फिर पक्के सुधार पर जाएँ।
अगर गड़बड़ी सेफ्टी से जुड़ी है, तो चालू करने की जल्दी न करें: कारण साफ़ होने तक मशीन बंद रखना ही नियम है।
कारण पता चलने पर टीम पार्ट बदलकर या एडजस्ट करके मशीन चालू करती है। अगर असली कारण का सुधार तुरंत नहीं हो सकता, तो अक्सर अस्थायी फ़िक्स से मशीन चालू कर दी जाती है और पक्का सुधार बाद के किसी प्लान्ड मेंटेनेंस में रखा जाता है।
आम गलती: सिर्फ़ लक्षण देखकर पार्ट बदल देना और कारण पक्का किए बिना मशीन चालू कर देना। वही ख़राबी जल्दी लौट सकती है और इस बार रुकावट और लंबी हो सकती है।
हर ब्रेकडाउन का नतीजा ब्रेकडाउन रिपोर्ट (kosho hokokusho) में इन आइटम के साथ लिखा जाता है:
- कब हुआ (तारीख़ और समय)
- लक्षण
- कारण
- क्या किया गया
- कितनी देर बंद रही (डाउनटाइम)
ये रिकॉर्ड अगले फ़ेज़ का आधार बनते हैं। रात में या छुट्टी के दिन कम लोगों के साथ फ़ैसला लेना पड़ता है, इसलिए पहले से तय कर लें कि खुद न सुलझा पाएँ तो किसे फ़ोन करना है, और अकेले आदमी को कहाँ तक काम करने की इजाज़त है।
फ़ेज़ 3: विश्लेषण और सुधार
इस फ़ेज़ में टीम देखती है कि एक्ज़ीक्यूशन के दौरान क्या हुआ, और ऐसा इंतज़ाम बनाती है कि वही ख़राबी दोबारा न हो। मरम्मत करके काम ख़त्म नहीं होता: काम तब पूरा होता है जब सीख अगले प्लान में चली जाए।
स्टेप 7: असली कारण ढूँढना और दोबारा होने से रोकना
ख़राबी का कारण ढूँढने के लिए जापानी फ़ैक्टरियाँ अक्सर क्यों-क्यों विश्लेषण (naze-naze bunseki, यानी 5 Why जैसा तरीका) इस्तेमाल करती हैं। इसमें बार-बार पूछा जाता है कि "यह क्यों ख़राब हुआ?" और ऊपर दिखने वाले लक्षण से चलते-चलते असली कारण तक पहुँचा जाता है। ख़राब हुए पार्ट पर घिसाव के निशान और टूटने का ढंग देखना भी बड़ा सुराग देता है।
संभावित कारणों को आदमी, मशीन, मटीरियल और तरीके, इन चार हिस्सों में लिखने से कुछ छूटने की संभावना कम होती है। रोकथाम की कुंजी यह है कि "ऑपरेटर की लापरवाही" पर रुक न जाएँ, बल्कि उस सिस्टम तक पहुँचें जिसकी वजह से गलती हो पाई।
कारण पता चलने के बाद आम तौर पर ऐसे सुधार किए जाते हैं:
- पार्ट का मटीरियल या शेप बदलना
- ग्रीस या तेल देने का तरीका बदलना
- जाँच में नए आइटम जोड़ना
रोकथाम में यह भी शामिल है कि सुधार के बाद कुछ समय तक देखा जाए कि वह सच में काम कर रहा है। अगर बड़ा बदलाव करना हो, तो टीम मशीन बनाने वाली कंपनी और प्रोडक्शन इंजीनियरिंग के साथ मिलकर काम करती है, और ड्रॉइंग व इक्विपमेंट रजिस्टर हमेशा अपडेट करती है, ताकि बाद में आने वाले लोग अँधेरे में न रहें।
नतीजा इस तरह नापा जाता है कि ख़राबियों की गिनती और डाउनटाइम कितना घटा। जो सुधार अच्छा काम करे, उसे उसी तरह की दूसरी मशीनों पर भी लगाया जाता है। जापानी टीमें इसे योकोतेन (yokoten, यानी "दूसरी जगहों तक फैलाना") कहती हैं।
स्टेप 8: रिकॉर्ड देखना और प्लान सुधारना
जाँच के नतीजे, ब्रेकडाउन का ब्योरा, बदले गए पार्ट और लगा समय व ख़र्च, ये सब मेंटेनेंस रिकॉर्ड के रूप में रखे जाते हैं। कुछ फ़ैक्टरियाँ इन्हें काग़ज़ की रिपोर्ट में रखती हैं; कुछ मेंटेनेंस मैनेजमेंट सिस्टम में डालकर वहीं विश्लेषण करती हैं।
रिकॉर्ड का विश्लेषण करने पर दिखता है कि कौन-सी मशीनें सबसे ज़्यादा देर रुकती हैं और किन पर सबसे ज़्यादा ख़र्च होता है। इसी आधार पर टीम जाँच का अंतराल और आइटम, और मशीन बदलने का समय दोबारा तय करती है और उन्हें अगले साल के मेंटेनेंस प्लान और बजट में डालती है।
पुरानी मशीन की मरम्मत करते रहना है या उसे बदलना है, यह फ़ैसला भी यहीं होता है। मेंटेनेंस मरम्मत के ख़र्च और ख़राबी के जोखिम की तुलना नई मशीन की क़ीमत से करके मैनेजमेंट को सुझाव देता है।
आजकल ज़्यादा फ़ैक्टरियाँ प्रेडिक्टिव मेंटेनेंस अपना रही हैं, जिसमें सेंसर वाइब्रेशन और तापमान पर लगातार नज़र रखते हैं, और स्मार्ट फ़ैक्टरी के ऐसे प्रोजेक्ट भी बढ़ रहे हैं जिनमें मशीन का डेटा इकट्ठा करके विश्लेषण किया जाता है। फ़ैक्टरी अपने रिकॉर्ड को डेटा की तरह इस्तेमाल कर पाती है या नहीं, यही अब मज़बूत मेंटेनेंस टीम की पहचान बनता जा रहा है।
इंडस्ट्री और कंपनी के हिसाब से फ़र्क़
ऊपर का वर्कफ़्लो ज़्यादातर फ़ैक्टरियों में एक जैसा है, लेकिन किस स्टेप पर कितना ज़ोर है, यह इंडस्ट्री और कंपनी के हिसाब से बदलता है। सबसे बड़ा फ़र्क़ असेंबली और मशीनिंग वाली मास प्रोडक्शन फ़ैक्टरियों और केमिकल व स्टील जैसी प्रोसेस इंडस्ट्री में है।
फ़र्क़ इस बात का है कि मशीन कैसे बंद की जाती है और रुकने पर असर कितना बड़ा होता है।
एक ही इंडस्ट्री में भी फ़ैक्टरी के साइज़ और प्रोडक्ट के हिसाब से तरीका अलग हो सकता है।
मास प्रोडक्शन और प्रोसेस इंडस्ट्री
ऑटो इंडस्ट्री जैसी असेंबली और मशीनिंग वाली मास प्रोडक्शन फ़ैक्टरियों में एक मशीन रुकने से पूरी लाइन रुक जाती है। इसलिए ब्रेकडाउन से कितनी जल्दी रिकवरी हो, यही सबसे ज़्यादा मायने रखता है, और मेंटेनेंस वाले अक्सर प्रोडक्शन लाइन के ठीक पास तैनात रहते हैं।
केमिकल, रेज़िन, स्टील और नॉन-फ़ेरस मेटल जैसी प्रोसेस इंडस्ट्री में मशीनें दिन-रात चलती हैं। हर कुछ साल में एक बार पूरी फ़ैक्टरी बंद करके तय शटडाउन मेंटेनेंस (teiki shuri, जिसे teishu भी कहते हैं) किया जाता है। यह शटडाउन बहुत बड़ा आयोजन होता है, और उसकी प्लानिंग व काम का संचालन नौकरी का बड़ा हिस्सा घेर लेता है।
खाद्य और दवा इंडस्ट्री में हाइजीन की वजह से सफ़ाई और बाहरी चीज़ें न मिलने देने से जुड़े मेंटेनेंस के काम भी जुड़ जाते हैं। इंडस्ट्री की प्रकृति से तय होता है कि क्या जाँचा जाए और रिकॉर्ड कैसे रखे जाएँ।
बड़ी कंपनियाँ और छोटी कंपनियाँ
बड़ी कंपनियों में मेंटेनेंस विभाग अक्सर मैकेनिकल और इलेक्ट्रिकल ग्रुप में बँटा होता है, और प्लान बनाने वाले अलग होते हैं, मशीन पर काम करने वाले टेक्नीशियन अलग। प्लान और रिकॉर्ड आम तौर पर मेंटेनेंस मैनेजमेंट सिस्टम में रखे जाते हैं, और बड़े काम पार्टनर कॉन्ट्रैक्टर करते हैं जिन्हें मेंटेनेंस वाले सँभालते हैं।
छोटी कंपनियों में मेंटेनेंस टीम छोटी होती है, और हर आदमी प्लानिंग से लेकर मरम्मत और सुधार तक कई काम करता है। उन्हें पूरा वर्कफ़्लो जल्दी देखने को मिलता है, पर सिस्टम भी खुद बनाने पड़ते हैं।
जो फ़ैक्टरियाँ ऑर्डर पर कई तरह के प्रोडक्ट बनाती हैं, वहाँ हर प्रोडक्ट के हिसाब से मशीन का इस्तेमाल बदलता है। वहाँ मेंटेनेंस के काम में चेंजओवर (सेटअप बदलना) की एडजस्टमेंट और jig-fixture की देखभाल भी आ सकती है। अपनी फ़ैक्टरी के हिसाब से तय करें कि किस स्टेप पर कितना ज़ोर देना है।
जापानी मेंटेनेंस शब्द जो आप सुनेंगे
जापानी साथी और काग़ज़ों में अक्सर ये शब्द आते हैं। हिंदी या अंग्रेज़ी में नाम कंपनी-कंपनी में बदल सकते हैं, इसलिए अपनी साइट पर पूछकर पक्का कर लें कि हर शब्द का मतलब क्या है।
| जापानी शब्द | हिंदी / इंग्लिश में | कहाँ आता है |
|---|---|---|
| setsubi hozen | मशीन मेंटेनेंस (equipment maintenance) | विभाग और जॉब के नाम |
| setsubi daicho | इक्विपमेंट रजिस्टर | स्टेप 1 |
| tenken kijunsho | इंस्पेक्शन स्टैंडर्ड | स्टेप 2 |
| nichijo tenken / teiki tenken | रोज़ की जाँच / तय अंतराल की जाँच | स्टेप 4 |
| kosho hokokusho | ब्रेकडाउन रिपोर्ट | स्टेप 6 |
| naze-naze bunseki | क्यों-क्यों विश्लेषण (5 Why जैसा) | स्टेप 7 |
| yokoten (yokotenkai) | सुधार को उसी तरह की दूसरी मशीनों तक फैलाना | स्टेप 7 |
| teiki shuri, teishu | तय शटडाउन मेंटेनेंस | प्रोसेस इंडस्ट्री |
चेकलिस्ट: क्या आपका मेंटेनेंस चक्कर पूरा है?
इस लिस्ट से अपने मेंटेनेंस चक्कर के हर स्टेप को जाँचें। हेड ऑफ़िस के रिव्यू या ऑडिट से पहले भी यह काम आती है।
- क्या इक्विपमेंट रजिस्टर में मॉडल, लगाने का साल, मुख्य पार्ट और ड्रॉइंग-मैनुअल की जगह लिखी है?
- क्या हाल के बदलाव रजिस्टर और ड्रॉइंग में चढ़ गए हैं?
- क्या हर मशीन की क्रिटिकैलिटी रैंक है, और क्या प्लान में हर रैंक को अलग तरह से सँभाला जाता है?
- क्या हर मशीन का मेंटेनेंस का तरीका और जाँच व सर्विस का अंतराल तय है, और इंस्पेक्शन स्टैंडर्ड में लिखा है कि क्या देखना है और शर्त क्या है?
- क्या शटडाउन की तारीख़ें प्रोडक्शन कंट्रोल और मैन्युफ़ैक्चरिंग से तय हो चुकी हैं?
- क्या आपकी साइट पर लागू सभी कानूनी जाँचें प्लान में हैं?
- क्या देर से आने वाले पार्ट के ऑर्डर दे दिए गए हैं, और क्या कॉन्ट्रैक्टर का काम, सेफ्टी इंतज़ाम और शेड्यूल तय है?
- क्या ज़रूरी मशीनों के स्पेयर पार्ट ख़राबी की बारंबारता, आने के समय और क़ीमत को देखकर स्टॉक में हैं?
- क्या आप प्लान्ड मेंटेनेंस का completion rate नापते हैं?
- क्या हर ब्रेकडाउन रिपोर्ट में दर्ज होता है, और क्या असली कारण के सुधार प्लान में हैं?
- क्या रात और छुट्टी के लिए फ़ोन करने वाला व्यक्ति तय है, और अकेला आदमी कहाँ तक काम कर सकता है, यह साफ़ है?
- क्या सुधार के बाद कुछ समय तक नज़र रखी जाती है, और जो कारगर रहे उसे दूसरी मशीनों तक फैलाया जाता है?
- क्या मेंटेनेंस रिकॉर्ड अगले साल के प्लान और बजट में जाते हैं, जिसमें मरम्मत या बदलने का फ़ैसला भी शामिल है?
ब्रेकडाउन रिपोर्ट का नमूना
नीचे के पाँच आइटम ब्रेकडाउन रिपोर्ट का मूल हिस्सा हैं, जैसा ऊपर बताया गया। उदाहरण काल्पनिक हैं। आपकी पैरेंट कंपनी का अपना फ़ॉर्म हो सकता है जिसमें और कॉलम हों।
| आइटम | क्या लिखें | उदाहरण (काल्पनिक) |
|---|---|---|
| तारीख़ और समय | रुकावट कब शुरू हुई | 4 मार्च, दोपहर 2:15 |
| लक्षण | ऑपरेटर और मेंटेनेंस ने क्या देखा, अलार्म सहित | कन्वेयर 3 रुका; मोटर ओवरलोड अलार्म |
| कारण | पक्का हुआ कारण, सिर्फ़ ख़राब पार्ट नहीं; क्यों-क्यों विश्लेषण भी जोड़ें | ग्रीस की कमी से बेयरिंग जाम; ग्रीस वाला पॉइंट इंस्पेक्शन शीट में नहीं था |
| क्या किया गया | अस्थायी फ़िक्स, और पक्का सुधार उसकी तय तारीख़ के साथ | बेयरिंग बदली; ग्रीस पॉइंट इंस्पेक्शन स्टैंडर्ड में जोड़ा |
| डाउनटाइम | रुकने से दोबारा चालू होने तक | 1 घंटा 40 मिनट |
इस गाइड की सीमाएँ
- आठ स्टेप का वर्कफ़्लो एक आम मॉडल है। असल में स्टेप एक-दूसरे में मिलते हैं, और ज़ोर इंडस्ट्री और कंपनी के हिसाब से बदलता है।
- क्रिटिकैलिटी रैंक, जाँच का अंतराल और रिपोर्ट का फ़ॉर्मेट कंपनी-कंपनी में अलग है। अपनी साइट के स्टैंडर्ड मानें।
- कानूनी जाँचें देश और मशीन पर निर्भर करती हैं। यह गाइड उनकी पूरी सूची नहीं देता; अपने safety officer से पूछें।
- भारत के कानून (Factories Act 1948, OSH Code 2020) और BIS (IS) स्टैंडर्ड का ज़िक्र सिर्फ़ दिशा बताने के लिए है। किस मशीन पर कौन-सा नियम या स्टैंडर्ड लागू है, यह मशीन सप्लायर और अपने safety officer से पक्का करें।
- LOTO और बाक़ी सेफ्टी का ज़िक्र वर्कफ़्लो के हिस्से के तौर पर ही है। अपनी साइट की लिखित प्रक्रिया मानें।
सारांश
- मशीन मेंटेनेंस तीन फ़ेज़ का बार-बार घूमने वाला चक्कर है: प्लानिंग, एक्ज़ीक्यूशन, और विश्लेषण व सुधार।
- प्लानिंग में मशीन की क्रिटिकैलिटी, मेंटेनेंस का तरीका और अंतराल तय होते हैं, और पार्ट व कॉन्ट्रैक्टर का इंतज़ाम होता है।
- एक्ज़ीक्यूशन में इंस्पेक्शन और प्लान्ड मेंटेनेंस होता है, और साथ ही अचानक आए ब्रेकडाउन सँभाले जाते हैं।
- विश्लेषण और सुधार में ख़राबियों के असली कारण हटाए जाते हैं और रिकॉर्ड से अगला प्लान सुधारा जाता है।
- मास प्रोडक्शन और प्रोसेस इंडस्ट्री में, और बड़ी व छोटी कंपनियों में, ज़ोर और काम का बँटवारा अलग होता है।
अक्सर पूछे जाने वाले सवाल (FAQ)
मेंटेनेंस वर्कफ़्लो के मुख्य स्टेप क्या हैं?
आम तौर पर तीन फ़ेज़ में आठ स्टेप होते हैं। प्लानिंग: मशीनों को जानना, प्लान बनाना, और पार्ट व कॉन्ट्रैक्टर का इंतज़ाम। एक्ज़ीक्यूशन: इंस्पेक्शन, प्लान्ड मेंटेनेंस और ब्रेकडाउन। विश्लेषण और सुधार: असली कारण ढूँढना और रोकथाम, फिर रिकॉर्ड देखकर अगला प्लान सुधारना।
जापानी फ़ैक्टरियाँ मशीन की क्रिटिकैलिटी कैसे तय करती हैं?
एक उदाहरण A/B/C रैंक है, जो इस पर आधारित है कि मशीन रुकने से प्रोडक्शन और सेफ्टी पर कितना असर पड़ेगा। A रैंक की मशीन पर प्रिवेंटिव और प्रेडिक्टिव मेंटेनेंस होता है; C रैंक की मशीन ख़राब होने तक चलाई भी जा सकती है। रैंक की गिनती और शर्तें कंपनी-कंपनी में अलग होती हैं।
ब्रेकडाउन रिपोर्ट में क्या-क्या होना चाहिए?
कम से कम: तारीख़ और समय, लक्षण, कारण, क्या किया गया और डाउनटाइम। पक्का हुआ कारण लिखें, सिर्फ़ यह नहीं कि कौन-सा पार्ट बदला, ताकि रिपोर्ट असली कारण के विश्लेषण और अगले प्लान के काम आ सके।
मशीन की जाँच कितने अंतराल पर करनी चाहिए?
कोई एक अंतराल सब पर लागू नहीं होता। शुरुआत मशीन बनाने वाली कंपनी के सुझाव से करना ठीक रहता है, और फिर असली नतीजे देखकर उसे समय के साथ बदलते रहें। अंतराल बहुत छोटा हो तो ख़र्च और मेहनत बढ़ती है; बहुत लंबा हो तो ख़राबियाँ बढ़ती हैं।
स्रोत
- मेंटेनेंस से जुड़ी नौकरियों का काम: जापान का स्वास्थ्य, श्रम और कल्याण मंत्रालय, job tag, "Industrial Robot Maintenance" (जापानी भाषा में)
- मेंटेनेंस से जुड़ी नौकरियों का काम: जापान का स्वास्थ्य, श्रम और कल्याण मंत्रालय, job tag, "Textile Equipment Management and Maintenance" (जापानी भाषा में)
- जापान के Industrial Safety and Health Act में बॉयलर और दूसरी ख़तरनाक मशीनों की जाँच: Cabinet Office, Japan, "Industrial Safety and Health Law" (अंग्रेज़ी में)
- क्रेन की जाँच और तय अंतराल पर अपनी जाँच: Japan Crane Association, "Inspection and Examination" (अंग्रेज़ी में)
मूल जापानी लेखयह गाइड जापान के पाठकों के लिए लिखे गए MONOSCOPE के एक लेख पर आधारित है: 設備保全の仕事の流れ|保全計画から改善までの各工程を実務目線で解説
संपादक के बारे में
 MONOSCOPE संपादकीय टीमFOUNDER & EDITOR
प्लांट उपकरण निर्माता और प्लांट इंजीनियरिंग कंपनी में लगभग दस साल तक उपकरणों के प्रस्ताव, डिज़ाइन और कमीशनिंग का काम करने के बाद डिजिटल मार्केटिंग में आए। आज B2B निर्माताओं को वेब कंसल्टिंग देते हैं, ताकि वे अपने उत्पाद और तकनीक आसानी से समझा सकें। जापान के राष्ट्रीय लाइसेंस Energy Manager और तृतीय श्रेणी चीफ़ इलेक्ट्रिकल इंजीनियर धारक।
2017 से एक इंजीनियरिंग ब्लॉग (500 से ज़्यादा लेख) और लगभग 20,000 सब्सक्राइबर वाला जापानी YouTube चैनल चलाते हैं। हर गाइड जापानी शॉप फ़्लोर के नज़रिए से लिखा जाता है और उद्धृत मानकों से मिलाकर जाँचा जाता है।


