Por que o 5S não se sustenta e como fazer ele durar na fábrica
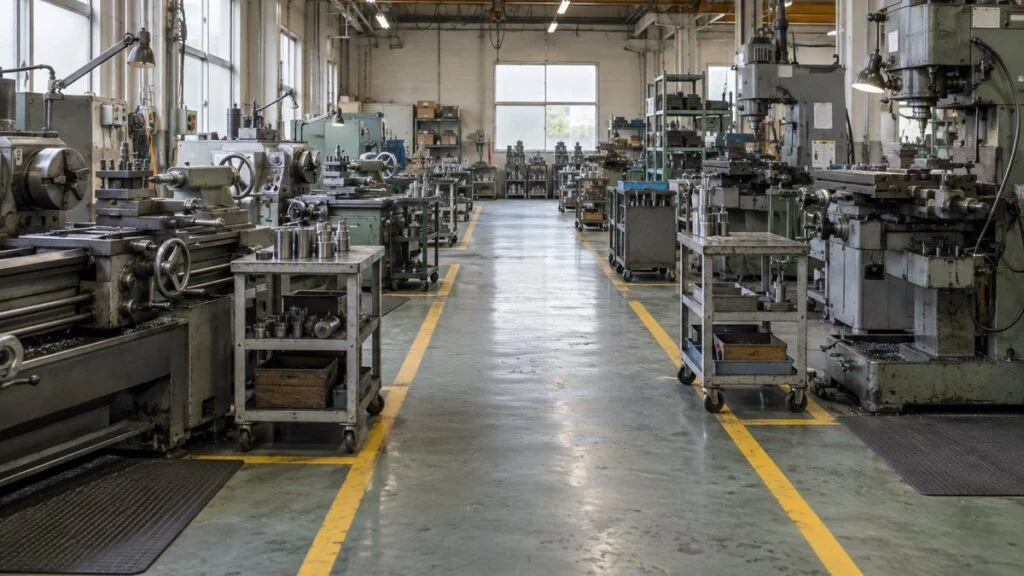
Na véspera da visita da matriz japonesa, a linha fica impecável. As ferramentas estão no quadro de sombras, os corredores estão livres e cada prateleira tem etiqueta. Uma semana depois, as caixas de papelão voltaram para o corredor e o torquímetro está de novo em cima da proteção de uma máquina. Se você trabalha numa fábrica japonesa no interior de São Paulo, no Polo Industrial de Manaus ou em outra região do Brasil, provavelmente já viu esse ciclo, e talvez tenham pedido para você resolver.
O 5S é a prática de separar o necessário do desnecessário, organizar e limpar o local de trabalho, e de manter essas condições no dia a dia. Quando ele não se sustenta, a causa costuma estar em um de quatro pontos: como o propósito foi explicado, como as regras foram escritas, se os apontamentos das auditorias são realmente fechados e se a liderança dá à área o tempo e as decisões de que ela precisa. Falta de disciplina raramente explica tudo.
Este guia começa pelo que as cinco palavras japonesas significam de fato, porque os nomes usados no dia a dia nem sempre mostram a parte mais importante. Depois trata dos sintomas de um 5S que não se sustentou, de como achar a causa, do que fazer para cada causa, de uma rotina para manter o 5S, de como medir se ele se sustentou e de uma retomada em seis passos a partir de uma área modelo.
Sumário
- As cinco palavras japonesas por trás do 5S
- Sinais de que o 5S não se sustentou
- Quatro pontos para procurar a causa
- O que fazer para cada causa
- Uma rotina para manter o 5S
- Como saber se o 5S se sustentou
- Retomar o 5S: seis passos a partir de uma área modelo
- Se o seu programa de 5S vem da matriz japonesa
- Limites deste guia
- Pontos principais
- Perguntas frequentes
- Fontes
As cinco palavras japonesas por trás do 5S
Os cinco "S" são as iniciais, em escrita romanizada, de cinco palavras japonesas: 整理 (seiri), 整頓 (seiton), 清掃 (seiso), 清潔 (seiketsu) e 躾 (shitsuke). No Brasil, muitas empresas ensinam o 5S como "sensos": Senso de Utilização, Senso de Organização (ou Ordenação), Senso de Limpeza, Senso de Padronização (ou de Saúde) e Senso de Autodisciplina. A norma japonesa de termos de gestão da produção, a JIS Z 8141:2022 (termo 5603), define o 5S como as cinco práticas que formam a base da gestão do local de trabalho e dá uma definição curta para cada uma.
Duas fábricas podem dizer que "fazem 5S" e estar falando de coisas bem diferentes.
(Utilização)
(Organização)
(Limpeza)
(Padronização)
(Autodisciplina)
Definições resumidas das notas da JIS Z 8141:2022, termo 5603. Os nomes entre parênteses são os sensos de uso comum no Brasil e não fazem parte da JIS. As colunas "para inglês ver" e "que se sustentou" são um resumo nosso.
Duas das cinco palavras costumam ser mal interpretadas. Seiketsu quer dizer literalmente "limpo" ou "higiênico", e a definição da JIS descreve uma condição: os três primeiros S se repetem e, por isso, o local continua limpo. O nome "Padronização" pode levar a pensar em escrever procedimentos, mas a definição da JIS fala do resultado, que é um estado limpo que se mantém.
Shitsuke é a palavra japonesa do dia a dia para a educação que se recebe em casa, as boas maneiras, por isso é fácil entendê-la como "disciplina" no sentido de punição. A definição da JIS é mais restrita: cumprir sempre o que foi combinado e transformar isso em hábito. Nenhuma das duas fala de dar bronca nas pessoas ou de deixar o piso brilhando para uma visita, e sim de um estado que se mantém no dia a dia.
Vista assim, a frase "o 5S não se sustenta" tem um sentido preciso. A fábrica fez seiri, seiton e seiso pelo menos uma vez, mas seiketsu e shitsuke não estão funcionando. Na prática japonesa, o 5S é tratado como a base do kaizen e do controle da qualidade; quando ele cai, os ganhos em trabalho padronizado e em eliminação de desperdícios tendem a cair junto.
Sinais de que o 5S não se sustentou
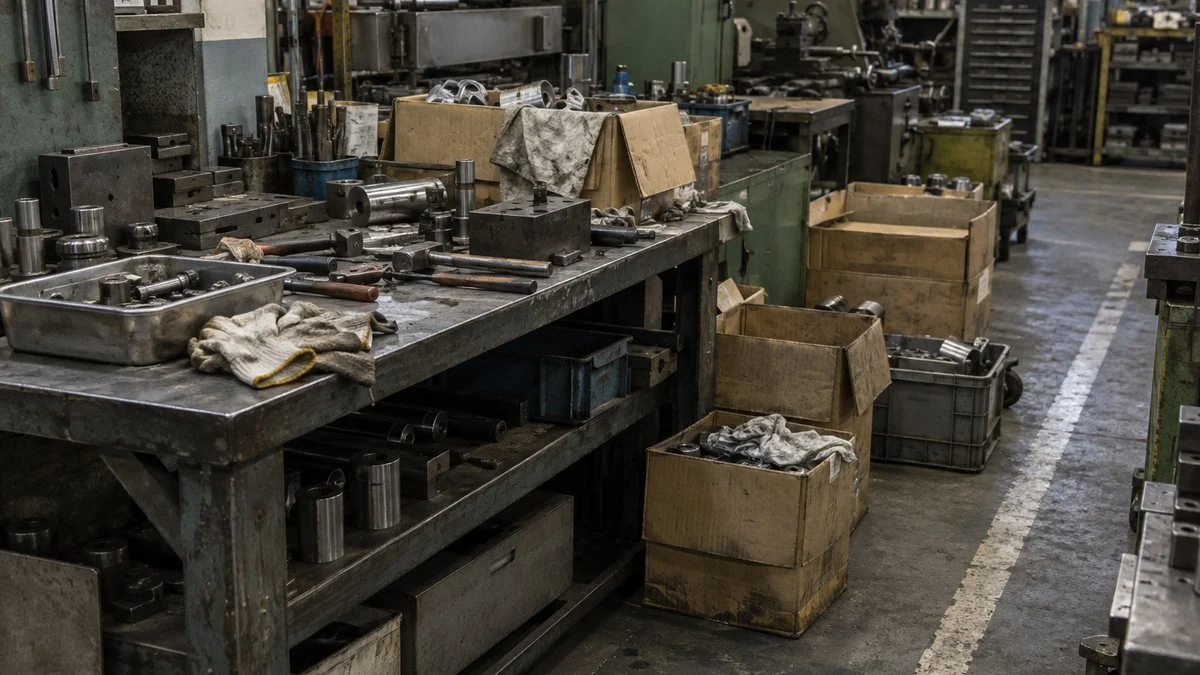
O problema de fundo não é a área ficar bagunçada, e sim o estado limpo aparecer só em dias especiais, como a véspera de uma auditoria ou da visita de um cliente. A tabela abaixo reúne sintomas comuns, uma pergunta para fazer no chão de fábrica, a causa provável e um primeiro passo. Um sintoma pode ter mais de uma causa, então é normal que várias linhas se apliquem.
Para cada sintoma: a pergunta a fazer primeiro, a causa provável e um primeiro passo.
As causas prováveis são um ponto de partida. É comum que várias causas se somem em um mesmo sintoma.
Quatro pontos para procurar a causa
Quatro pontos de verificação ajudam a entender por que o 5S não se mantém: propósito, regras, verificação e correção dos apontamentos, e apoio da liderança. Não é uma lista completa de causas, e sim um jeito de decidir por onde começar na sua própria área. Na maioria das fábricas, dois ou mais pontos se aplicam ao mesmo tempo.
O ponto em que a resposta for "não" é candidato a ser corrigido primeiro.
Propósito desligado dos problemas reais
Se o 5S começa só porque "é o básico" ou porque "a auditoria do cliente exige", a área enxerga apenas trabalho a mais. A Organização para Pequenas e Médias Empresas e Inovação Regional do Japão (SMRJ) descreve o 5S como um meio de melhorar qualidade, custo e entrega (QCD) e diz que a direção deve explicar primeiro por que a empresa está fazendo isso, para que o propósito e as metas sejam compartilhados por toda a empresa.
Testar isso é simples: pergunte a um operador "O que fica mais fácil para você quando a gente faz 5S?". Se a resposta parar em "fica bonito" ou "assim a gente não leva bronca", o propósito ainda não chegou ao trabalho de verdade.
Regras que não dá para cumprir
O J-Net21, portal de apoio empresarial da SMRJ, divide em dois grupos os motivos pelos quais as regras de 5S não são cumpridas. Um é a negligência do operador. O outro é que o ambiente de trabalho mudou e as regras antigas deixaram de servir; entre os exemplos estão uma mudança de processo que deixa o local definido longe, regras vagas e itens demais para caber de novo no mesmo lugar.
Nesses casos, as pessoas não conseguem cumprir a regra mesmo querendo. Quando as etiquetas e o que está fisicamente no lugar não batem, suspeite primeiro desse grupo.
Apontamentos que nunca são fechados
O mesmo material do J-Net21 conduz o 5S por um ciclo PDCA (planejar, executar, verificar, agir) e diz que o que faz o 5S funcionar na prática não é escrever as regras, e sim continuar verificando e corrigindo depois que elas começam a valer. Muitas fábricas colocam muita energia na redação das regras e no grande mutirão inicial, e depois a verificação vai sumindo.
Se você faz rondas de 5S com regularidade e mesmo assim o 5S não se mantém, veja o que acontece depois de cada apontamento. Se os apontamentos não são registrados, não têm prazo ou ninguém confirma que foram corrigidos, o que existe é inspeção sem correção.
Pouco apoio da liderança
Se o tempo de arrumação não está na programação, ele é pulado nos dias de pico. Instalar prateleiras, mudar uma área de armazenagem ou descartar um dispositivo que ninguém usa há anos são decisões que os operadores não podem tomar sozinhos. Tempo, espaço e decisões são três coisas que só a liderança pode dar.
O J-Net21 também diz que o 5S não anda só com slogans e explicações verbais, que é o shitsuke que faz o 5S durar e que o gerente da fábrica ou o presidente da empresa deve liderá-lo em toda a empresa. Veja se "deixamos com o chão de fábrica" não significa, na prática, "ninguém decide".
O que fazer para cada causa
Cada ação corresponde a um dos quatro pontos de verificação. Não é preciso fazer tudo de uma vez: comece pelos pontos que receberam "não" na Figura 3.
Traduzir o propósito em "procurar, tropeçar, errar"
Traduza o propósito em problemas que os operadores sentem todos os dias. Três funcionam bem: procurar, tropeçar e errar. Parar de perder tempo procurando ferramenta, evitar que alguém tropece no corredor e não pegar mais a peça errada entre duas parecidas. Colocado assim, o 5S vira um jeito de facilitar o próprio trabalho.
A segurança também faz parte do motivo. O Ministério da Saúde, Trabalho e Bem-Estar do Japão (MHLW) descreve o 4S (os quatro primeiros S) como uma atividade para um local de trabalho seguro e saudável que também aumenta a produtividade, e destaca que a limpeza ajuda a prevenir quedas e outros acidentes. Um material de treinamento da Superintendência do Trabalho de Shiga explica de forma concreta: o seiri garante espaço nos corredores e nas áreas de trabalho para trabalhar com segurança, e o seiso tira água e óleo do piso para ninguém escorregar.
Nos números definitivos do Japão para 2025, a indústria de transformação teve 26.371 trabalhadores mortos ou feridos com quatro dias ou mais de afastamento. As quedas no mesmo nível (escorregões e tropeços) foram 5.732, cerca de um em cada cinco casos, atrás apenas dos acidentes de prensamento ou aprisionamento em máquinas e materiais (5.992).
No Brasil, a NR-12 (Segurança no Trabalho em Máquinas e Equipamentos) trata de pontos bem parecidos no item 12.2, "Arranjo físico e instalações". Ela pede que as áreas de circulação perto das máquinas sejam demarcadas conforme as normas técnicas oficiais e mantidas desobstruídas (12.2.1 e 12.2.1.2), que as áreas de circulação e de armazenamento de materiais permitam que pessoas e transportadores se movimentem com segurança (12.2.3) e que as ferramentas do processo produtivo fiquem organizadas e guardadas em locais específicos para isso (12.2.5). O 5S não é a mesma coisa que a NR-12, mas um bom seiri, seiton e seiso ajuda a manter essas condições; o que se aplica exatamente à sua planta, confirme com o SESMT.
Reescrever as regras para que possam ser cumpridas
O seiri costuma falhar na linha entre "necessário" e "desnecessário". O J-Net21 descreve o método da etiqueta vermelha, em que primeiro se define o critério: o que entra no plano de produção dos próximos 30 dias é necessário, e todo o resto recebe etiqueta vermelha. Para o que não se sabe se vai ser usado, define-se um prazo de espera, por exemplo um mês para materiais e três meses para máquinas. Se o item for usado dentro desse prazo, a etiqueta é retirada.
Defina quatro coisas logo no início: o critério, o prazo, quem decide e para onde vão os itens em espera (a área de quarentena). O que "um dia pode servir" vai para uma área de espera com prazo, e quando o prazo vence, quem decide escolhe entre descartar ou manter. Sem uma pessoa que decida, a área de espera vira só mais um depósito de itens sem destino.
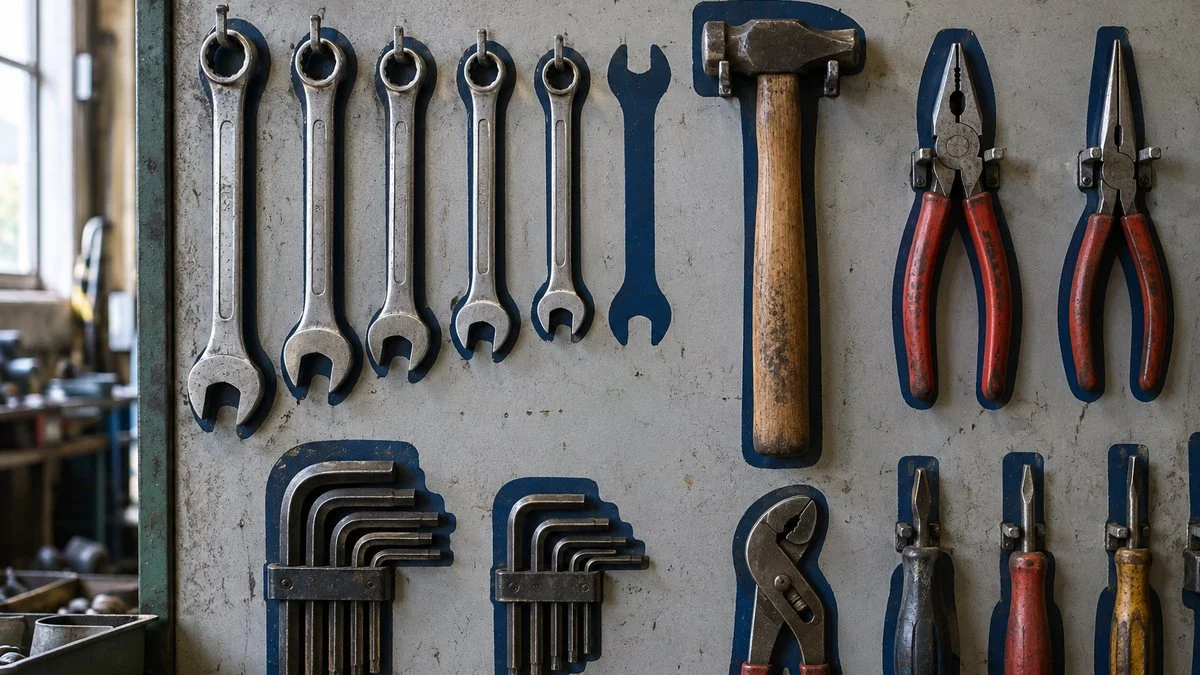
No seiton, avalie a guarda pela facilidade de devolver os itens, e não pela aparência. Nas fábricas japonesas é comum usar o santei (三定, os "três fixos": local fixo, item fixo e quantidade fixa) e quadros de sombras com o contorno de cada ferramenta. O J-Net21 também cita placas de identificação dos locais de guarda e os quadros de sombras, e diz que o seiton pede criatividade e tentativa e erro.
As regras se sustentam melhor se você listar as exceções antes de escrevê-las: material em processo (WIP) que se acumula no fim do mês, ferramentas compartilhadas por várias equipes e passagens de turno. Nos locais que costumam transbordar, defina uma área autorizada de armazenagem temporária e uma quantidade máxima, e menos material vai acabar parado no corredor.
Quando uma regra mesmo assim não é cumprida, pergunte o porquê e corrija a regra. O J-Net21 diz que a liderança deve descobrir por que os itens não voltam para o lugar e buscar a solução junto com os operadores, em vez de só dar ordens. Perguntar sobre situações concretas mostra o que precisa mudar.
Em vez de "Por que você não devolve?", pergunte sobre uma situação concreta.
As respostas são exemplos hipotéticos. Decida o que rever com base nas respostas que você realmente ouvir.
É praticamente a mesma abordagem que você usaria quando um padrão de trabalho não é seguido: separar problemas da pessoa de problemas do sistema antes de agir.
Acompanhar os apontamentos até o fechamento
Não escreva um apontamento de ronda como "material no corredor". Escreva onde, o quê e contra qual regra: "Três pallets vazios dentro do corredor demarcado da Linha 2; a regra da área pede o corredor livre de material". Assim, quem corrige e quem verifica imaginam a mesma coisa. Juntar o fato com o requisito é a mesma ideia de redigir uma não conformidade numa auditoria interna da ISO 9001.
Dê a cada apontamento um responsável, um prazo e uma pessoa que verifica o fechamento, e deixe a lista num lugar onde todos possam ver. Separe dois tipos de apontamento: os que se resolvem na hora, devolvendo algo ao lugar, e os que exigem mudar a guarda ou consertar um equipamento. O segundo tipo a área não consegue fechar sozinha, então leve-o para a liderança decidir.
Dar à área tempo, espaço e decisões
Passar pela área e cumprimentar o pessoal não basta. A liderança tem três tarefas: colocar o tempo de arrumação e limpeza na programação, ajustar o espaço de guarda e as quantidades máximas, e decidir os assuntos que a área não consegue decidir, dando uma resposta de volta. O que se espera de um gerente de fábrica japonês (kojocho) vai na mesma linha.
Assim como a área é auditada, dê à liderança um checklist próprio, para que o 5S não fique só nas costas do coordenador. Por exemplo:
- Colocamos o tempo de arrumação e limpeza na programação de produção deste mês?
- Decidimos todos os pedidos pendentes de descartar ou mudar itens de lugar?
- Respondemos cada sugestão de melhoria da área, com sim ou não e o motivo?
- Revisamos a lista de apontamentos e descobrimos por que os itens em aberto continuam abertos?
Quando os pedidos ficam sem resposta, a área para de fazer pedidos. Com os relatos de segurança acontece o mesmo: se os relatos de quase acidente (hiyari hatto) deixam de receber resposta, as pessoas param de relatar.
Uma rotina para manter o 5S
Depois que as correções estiverem em andamento, monte uma rotina que as mantenha funcionando. Defina cinco coisas: quando, quem, o que verificar, o que fazer se houver problema e quem confirma o fechamento. A tabela abaixo é um exemplo; adapte ao seu quadro de pessoal e ao seu regime de turnos.
Quatro momentos (diário, semanal, mensal e a cada mudança), cada um com seu responsável e suas verificações.
As frequências e os cargos são exemplos. Numa fábrica pequena, a verificação semanal e a mensal podem ser juntadas.
Fazer da arrumação diária parte do trabalho
"Arrume quando sobrar um tempinho" significa que a área vai estar bagunçada justamente nos dias mais corridos. Reserve um horário fixo no fim do turno ou antes da troca de turno para arrumar e limpar. Você pode começar, por exemplo, com cinco ou dez minutos, desde que eles estejam dentro da programação da produção ou do tempo padrão.
O tempo necessário depende do tamanho da área e do que se manuseia nela. Uma forma prática é medir durante cerca de uma semana e depois fixar uma duração que as pessoas consigam manter. Se o plano depender de hora extra, não vai durar.
Usar as rondas para acompanhar correções, não para dar nota
Dar nota às áreas com um checklist de auditoria de 5S é comum, mas perseguir só a nota ensina as pessoas a arrumar para o dia da auditoria. Preste mais atenção em duas coisas: se os apontamentos da vez anterior foram corrigidos e se os mesmos apontamentos continuam voltando.
Quando a ronda vira só uma procura de defeitos, a área começa a esconder os problemas. Quem faz a ronda deve perguntar ali mesmo por que aquilo aconteceu e, se a causa for espaço ou quantidade máxima, levar o assunto para a liderança decidir.
Transformar a limpeza em inspeção
O J-Net21 observa que o seiso também serve para acompanhar e verificar o estado da área, dos equipamentos e do trabalho. Ao limpar o piso ou uma máquina, você percebe vazamento de óleo, parafuso solto ou uma mudança no jeito como o cavaco se acumula. A limpeza é a oportunidade mais direta, e de todo dia, para verificar como o equipamento está.
Inclua dois ou três "pontos de observação" no procedimento de limpeza, e a limpeza vira inspeção. Operadores assumirem a limpeza, a lubrificação e a inspeção diárias é a ideia central da manutenção autônoma (jishu hozen), sempre dentro das tarefas atribuídas, com o treinamento necessário e seguindo os procedimentos de segurança da fábrica. Como regra geral, a NR-12 (item 12.11.3) exige que a limpeza e outras intervenções em máquinas sejam feitas por pessoas capacitadas e formalmente autorizadas, com a máquina parada e com o bloqueio das fontes de energia; as exceções previstas na norma devem ser avaliadas pelo SESMT. Achar cedo os problemas pequenos também ajuda a reduzir perdas de equipamento como as pequenas paradas (choko-tei) e a melhorar a eficiência global do equipamento (OEE).
Definir antes quando as regras serão revistas
As regras se encaixam no trabalho como ele era quando foram escritas. Quando entram produtos novos, o layout muda ou há rotatividade de pessoal, é natural que deixem de servir. Defina com antecedência o que dispara uma revisão: uma mudança de processo ou de produto, o mesmo apontamento duas vezes seguidas ou uma pessoa nova que fica confusa. A linha "A cada mudança" da Figura 5 existe para isso.
Como saber se o 5S se sustentou
Avalie se o 5S se sustentou por registros, e não pela aparência da área. Não é preciso comparar com estatísticas nacionais nem com outras empresas; basta medir a sua própria área sempre do mesmo jeito e acompanhar a tendência.
Não defina uma meta única para todos. Mantenha o mesmo método de medição e acompanhe a tendência.
Não precisa de cronômetro. Um tracinho a cada vez que alguém procura algo já basta para ver a tendência. Os apontamentos repetidos e as correções atrasadas podem ser contados direto na lista de apontamentos.
O outro teste é o que acontece quando o volume aumenta. Se a área se mantém num mês em que os pedidos sobem ou numa semana com falta de pessoal, as regras se encaixam no fluxo de trabalho. Se tudo volta para trás a cada pico, ou o tempo reservado ou as quantidades máximas não são realistas.
Retomar o 5S: seis passos a partir de uma área modelo
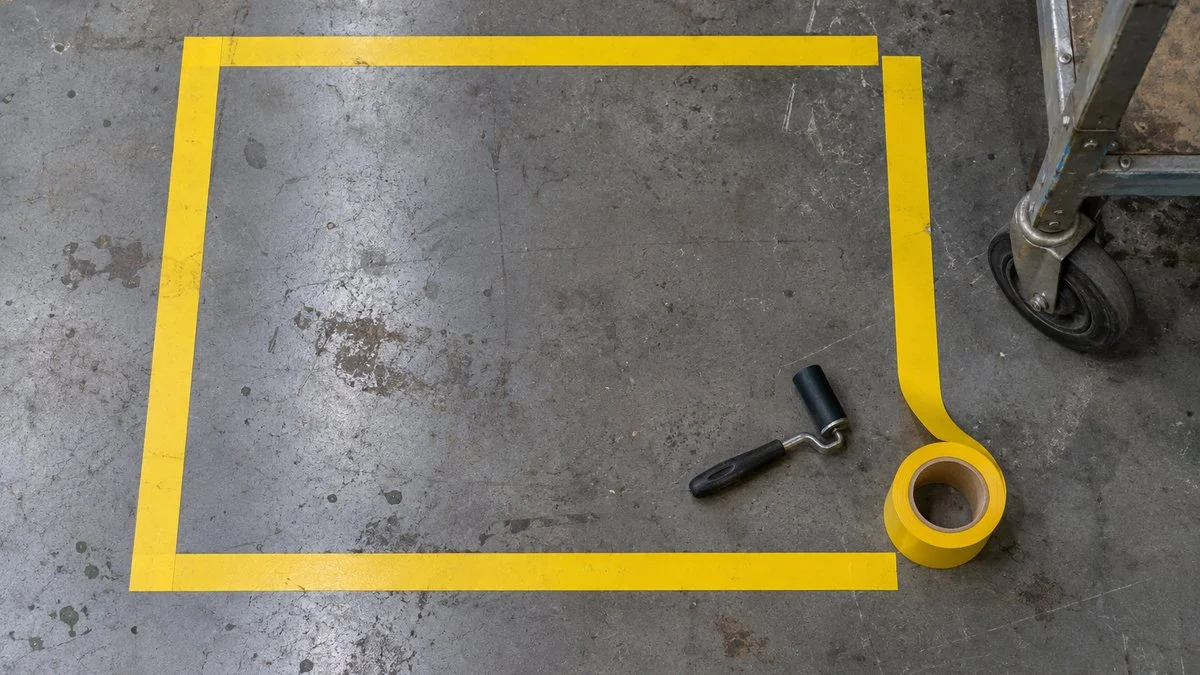
Ao retomar um 5S que parou, não comece por um mutirão na fábrica inteira. Reduza o escopo a uma área só. Uma coluna do serviço de consultoria empresarial do Sansokan, centro de apoio a pequenas empresas em Osaka, recomenda começar pequeno, por exemplo pela guarda dos itens de uso mais frequente, e ir somando pequenas conquistas.
A linha de baixo de cada passo mostra quando você pode seguir para o próximo.
Se no passo 04 as regras se mostrarem difíceis de usar, volte ao 03. Se a área não se mantiver no 05, volte ao 04. Os passos não são uma linha reta.
Para mostrar como os passos se encaixam, veja um exemplo hipotético: instrumentos de medição e ferramentas compartilhados por várias equipes numa área de usinagem. (É uma ilustração, não um caso real.)
Passos 1 a 3: definir o problema, a situação inicial e a causa
Primeiro, descreva o problema em uma frase: "O pessoal vive procurando os micrômetros e as chaves Allen compartilhados". Depois, fotografe o local de guarda e faça uma contagem das procuras durante uma semana. Sem essa situação inicial, você não vai conseguir mostrar o efeito depois.
Em seguida, pergunte aos operadores por que isso acontece, usando as perguntas da Figura 4. Imagine que as respostas sejam "A estante fica longe, então deixo do lado da minha máquina" e "Quando fui devolver, tinha outra coisa no lugar". Isso aponta para as regras como causa provável, e não para a atitude do operador.
Passo 4: testar regras provisórias antes de fixá-las
Monte uma proposta. Por exemplo, defina quais ferramentas de uso frequente cada máquina precisa e em que quantidade, deixe-as junto da máquina e mantenha num único quadro de sombras só o que é realmente compartilhado. Nesta etapa, não mande fazer placas definitivas nem estantes sob medida.
Use fita crepe e etiquetas escritas à mão por cerca de duas semanas e corrija os locais onde é difícil devolver os itens e as quantidades que não estão dando conta. Se você fixar as regras sem um período de teste, em poucos meses vai estar de volta ao "as etiquetas não batem com o que está no lugar".
Passos 5 e 6: rodar a rotina e decidir a expansão
Quando as regras se acomodarem, coloque-as na rotina: os operadores verificam antes do fim de cada turno, e o líder de equipe verifica uma vez por semana. Continue a contagem de procuras e compare com a situação inicial.
Se a área se mantiver durante uma semana de pico, mostre as fotos e os registros do antes e do depois e deixe a liderança decidir se o 5S vai para outras áreas. Não leve para a fábrica inteira antes que a primeira área esteja andando sozinha. Se o esforço depende de um coordenador correndo de um lado para o outro, ele para no dia em que essa pessoa muda de função.
Ao expandir, não copie as regras da área modelo. Repita os passos a partir do Passo 1, porque outra área tem outros problemas e precisa de regras próprias que dê para cumprir de verdade.
Se o seu programa de 5S vem da matriz japonesa
Nas fábricas japonesas fora do Japão, o 5S muitas vezes chega com um checklist, um calendário de auditorias ou regras copiadas de uma fábrica no Japão. A mesma lógica vale aqui: regras que se encaixam nos processos de uma fábrica podem não se encaixar nos seus. Use as perguntas abaixo com os gestores japoneses ou com a equipe da matriz, e o checklist para revisar a sua própria área.
Perguntas para os gestores japoneses e a equipe da matriz
Estas perguntas servem para uma reunião com o gestor japonês ou para a preparação de uma visita da matriz:
- Que problema vocês querem que o 5S resolva aqui em primeiro lugar: procuras, segurança nos corredores, uso da peça errada ou resultado de auditoria?
- Quais regras vieram da fábrica no Japão e quais podemos mudar para se encaixarem no nosso processo e no nosso layout?
- Quem tem autoridade para descartar os itens com etiqueta vermelha, liberar mais espaço de guarda ou mudar um layout, e em quanto tempo conseguimos uma decisão?
- O tempo de arrumação de fim de turno pode entrar na programação da produção e no tempo padrão?
- Nas auditorias, vocês vão olhar se os apontamentos foram fechados e continuam fechados, ou principalmente a nota?
- Quando um apontamento exige dinheiro ou mudança de layout, quem responde e até quando?
Checklist: o seu 5S foi feito para durar?
Marque cada item para a sua própria área; os que você não conseguir marcar são os seus próximos passos:
- Os operadores conseguem explicar com as próprias palavras o que o 5S facilita para eles
- Estão definidos o critério da etiqueta vermelha, o prazo de espera, quem decide e a área de espera
- Os locais que costumam transbordar têm quantidade máxima e uma área autorizada de armazenagem temporária
- As etiquetas e os locais de guarda são revistos no mesmo dia de qualquer mudança de processo ou de produto
- Cada apontamento tem responsável, prazo e uma pessoa que verifica o fechamento
- Os apontamentos que exigem dinheiro ou mudança de layout vão para a liderança, e a área recebe resposta
- O tempo de arrumação e limpeza está na programação da produção, e não depende de hora extra
- Os procedimentos de limpeza incluem dois ou três pontos de observação no equipamento
- Vocês registram procuras, apontamentos repetidos e correções atrasadas, e os números se mantêm nos períodos de pico
Limites deste guia
Os quatro pontos de verificação, a tabela de rotina e os seis passos são um jeito de organizar o problema, e não uma norma. Frequências, cargos e prazos da etiqueta vermelha variam conforme a empresa, o setor e o porte da fábrica, então trate os números deste guia como exemplos.
Onde o 5S se cruza com a segurança, como na demarcação de corredores ou na limpeza perto de máquinas, siga as regras de segurança da sua fábrica, os responsáveis por elas (como o SESMT) e a legislação. No Brasil, isso inclui a NR-12 e as demais Normas Regulamentadoras aplicáveis; as cores de segurança usadas em sinalização são tratadas na ABNT NBR 7195:2018 (Cores para segurança), e o padrão adotado na sua planta deve ser confirmado com o SESMT. Este guia não substitui esses procedimentos.
Pontos principais
- Não ponha a culpa só na atitude. Classifique a causa em propósito, regras, verificação e correção, e apoio da liderança.
- Na JIS Z 8141, seiketsu é o estado em que os três primeiros S continuam se repetindo, e shitsuke é cumprir sempre o que foi combinado até virar hábito.
- Quando uma regra não é cumprida, pergunte sobre a situação concreta e corrija o local, a quantidade ou o momento.
- Defina quem verifica o quê e quando, e quem confirma que os itens em aberto foram fechados.
- Retome numa área modelo, confirme com registros e só depois expanda.
Começar o 5S é mais fácil do que mantê-lo. As fábricas onde ele dura não estão cheias de gente especialmente motivada; elas têm regras que dá para cumprir e um jeito de corrigir essas regras quando algo sai do lugar. Comece procurando, na Figura 2, as linhas que se parecem com a sua área.
Perguntas frequentes
O que significam seiri, seiton, seiso, seiketsu e shitsuke?
São as cinco palavras japonesas por trás do 5S. Seiri é separar o necessário do desnecessário e descartar o desnecessário; seiton é manter o necessário em lugares definidos, pronto para usar; seiso é limpar. Seiketsu é o estado em que os três primeiros continuam se repetindo, e shitsuke é cumprir sempre as regras combinadas até virarem hábito.
Por que o 5S não se sustenta?
Em geral, porque falta uma ou mais de quatro coisas: um propósito ligado a problemas reais da área, regras que dá para cumprir de verdade, um acompanhamento que feche os apontamentos de auditoria e apoio da liderança na forma de tempo, espaço e decisões. A atitude dos operadores é só uma parte da história.
Shitsuke é a mesma coisa que "disciplina"?
Não no sentido de punição. A JIS Z 8141 define shitsuke como cumprir sempre o que foi combinado e transformar isso em hábito. Quando uma regra é descumprida o tempo todo, a pergunta útil é por que ela não pode ser cumprida, e muitas vezes a resposta é mudar a regra.
O 5S é obrigatório pela NR-12?
O 5S é um método de gestão e não aparece com esse nome como exigência na NR-12. O que a NR-12 pede, no item 12.2, são áreas de circulação demarcadas e desobstruídas, áreas de armazenamento que permitam circular com segurança e ferramentas organizadas e guardadas em locais específicos; um 5S bem sustentado ajuda a manter essas condições. Quais exigências se aplicam exatamente à sua planta, confirme com o SESMT.
Como medir se o 5S se sustentou?
Mantenha três registros na sua própria área: quantas vezes as pessoas procuram ferramentas, quantos apontamentos de auditoria se repetem e quantas correções estão atrasadas. Se os três caírem e continuarem baixos nos períodos de pico, o 5S está perto de se sustentar.
Fontes
- Definição de 5S: JIS Z 8141:2022, glossário de termos de gestão da produção, termo 5603 "5S" (em japonês); dados bibliográficos: Japanese Standards Association, JIS Z 8141:2022 (em japonês)
- Seiri e seiso para prevenir quedas: Superintendência do Trabalho de Shiga, "Fundamentos da segurança no local de trabalho" (em japonês)
- 4S/5S e segurança no trabalho: Portal de segurança no trabalho do MHLW, "4S" (em japonês)
- Estatísticas de acidentes de trabalho: MHLW, estatísticas de acidentes de trabalho de 2025 (em japonês); MHLW, números definitivos de 2025, tabela 4 (em japonês)
- Por que as regras de 5S não são cumpridas, acompanhamento com PDCA: J-Net21, "Como fazer o 5S criar raízes no chão de fábrica" (em japonês)
- Etiqueta vermelha, métodos de seiton, limpeza como inspeção, liderança no shitsuke: J-Net21, "Como conduzir o 5S para melhorar a fábrica" (em japonês)
- Propósito do 5S e como começar: SMRJ, "O 5S explicado em mangá" (em japonês)
- Começar pequeno: Sansokan (Osaka), serviço de consultoria empresarial, "Como fazer o 5S se sustentar" (em japonês)
- NR-12, itens 12.2 (arranjo físico, circulação, guarda de ferramentas) e 12.11.3 (limpeza e manutenção com a máquina parada): Ministério do Trabalho e Emprego, NR-12 Segurança no Trabalho em Máquinas e Equipamentos (texto consolidado)
- Cores de segurança: ABNT NBR 7195, Cores para segurança (catálogo)
Artigo original em japonêsEste guia se baseia em um artigo do MONOSCOPE escrito para leitores no Japão: 5Sが定着しない工場の共通点|原因別の対策と続く仕組みの作り方
Sobre a redação
 Redação do MONOSCOPEFOUNDER & EDITOR
Cerca de dez anos de atuação em um fabricante de equipamentos industriais e em uma empresa de engenharia de plantas, com propostas, projeto e comissionamento de equipamentos, seguidos da migração para o marketing digital. Hoje presta consultoria web a fabricantes B2B, ajudando-os a explicar com clareza seus produtos e tecnologias. Possui as licenças nacionais japonesas de Energy Manager e de Engenheiro-Chefe de Eletricidade de Terceira Classe.
Mantém um blog de engenharia desde 2017 (mais de 500 artigos) e um canal no YouTube em japonês com cerca de 20 mil inscritos. Cada guia é escrito do ponto de vista do chão de fábrica japonês e conferido com as normas citadas.