Instrução de trabalho padronizada: modelo sagyo hyojunsho
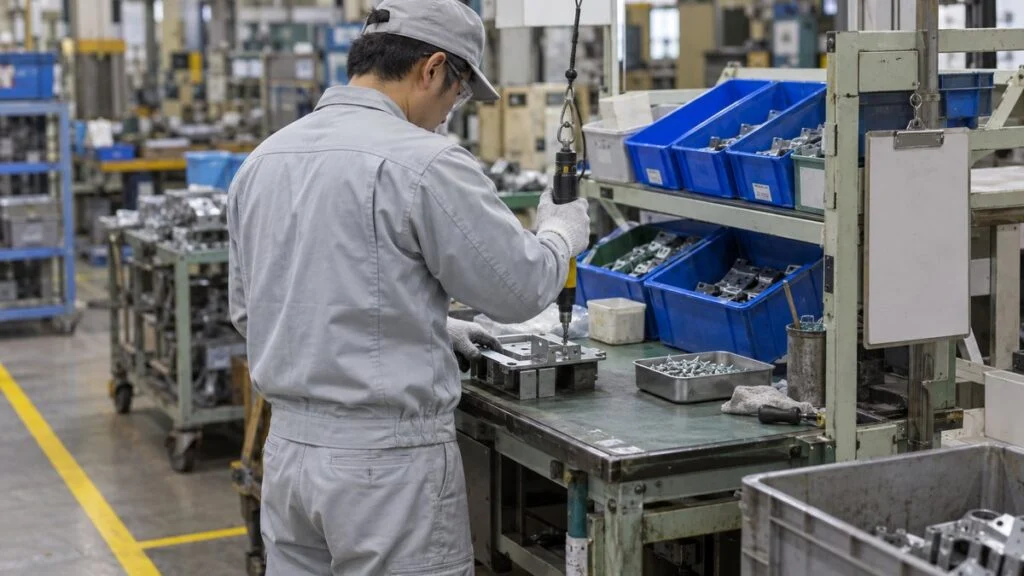
A matriz japonesa ou o cliente pede o sagyo hyojunsho (作業標準書, documento de padrão de trabalho) de um processo. Você envia o POP ou a pasta de instruções de trabalho, e a resposta é: não é isso que queremos. Ou acontece o contrário, dentro da sua fábrica: as instruções existem, passaram na auditoria e ninguém as abre. Cada turno faz o serviço do seu jeito e, quando aparece um defeito, ninguém sabe dizer em qual etapa o trabalho saiu do padrão.
Na maioria das plantas, a causa não são operadores descuidados. As instruções de trabalho deixam de ser usadas quando o conteúdo não corresponde mais ao trabalho real, quando o texto não vira ação, quando o treinamento fica nas mãos de quem está por perto e quando ninguém é dono das revisões. A solução está em como o documento é construído e mantido vivo, e não em mais rigor disciplinar.
Este guia começa pelos termos japoneses: hyojun sagyo (trabalho padronizado), sagyo hyojunsho e sagyo tejunsho. Depois trata dos sinais de alerta, da diferença entre “não consegue seguir” e “não quer seguir”, de quatro camadas de causa raiz e de quatro contramedidas. No fim há um modelo de instrução de trabalho para copiar, um checklist e perguntas para fazer à matriz e aos clientes japoneses.
Sumário
- Hyojun sagyo, sagyo hyojunsho e sagyo tejunsho
- Sinais de que suas instruções de trabalho não estão sendo usadas
- “Não consegue seguir” x “não quer seguir”
- Quatro camadas de causa raiz
- Contramedida 1: construir o padrão a partir do melhor método atual
- Contramedida 2: escrever instruções que as pessoas consigam seguir
- Contramedida 3: ensinar o padrão e verificar
- Contramedida 4: manter as revisões em movimento
- Por onde começar e erros comuns
- Modelo de instrução de trabalho (layout do sagyo hyojunsho)
- Checklist: sua instrução de trabalho é utilizável?
- Perguntas para fazer à matriz e aos clientes japoneses
- Limites deste guia
- FAQ
- Fontes
Hyojun sagyo, sagyo hyojunsho e sagyo tejunsho
As fábricas japonesas usam vários termos parecidos, e eles não correspondem um a um a “POP” ou “instrução de trabalho”. A distinção central é entre o método e o documento:
- Sagyo hyojun (作業標準, padrão de trabalho) é a forma acordada de fazer um serviço: o método em si.
- Sagyo hyojunsho (作業標準書, documento de padrão de trabalho) é esse método por escrito: as etapas e os kyusho (急所, pontos-chave), isto é, os pontos em que um erro compromete a qualidade ou a segurança. O objetivo é que qualquer pessoa que faça o serviço o conclua com a mesma qualidade e o mesmo nível de segurança.
- Hyojun sagyo (標準作業, trabalho padronizado) é o termo do Sistema Toyota de Produção (STP). Ele define a sequência de movimentos do operador de acordo com o takt time e serve de base para o kaizen. Para os três elementos (takt time, sequência de trabalho e estoque padrão em processo), veja o artigo sobre kaizen nas empresas japonesas.
Dependendo da fábrica, o documento também pode se chamar sagyo tejunsho (作業手順書, procedimento de trabalho), sagyo yoryosho (作業要領書, guia de trabalho) ou sagyo shijisho (作業指示書, instrução de trabalho). Os nomes variam, mas o papel é o mesmo: uma ferramenta para reproduzir no chão de fábrica o método acordado.
| Termo japonês | Significado literal | Termo mais próximo no Brasil | O que costuma conter |
|---|---|---|---|
| Hyojun sagyo (標準作業) | Trabalho padrão | Trabalho padronizado (STP) | Sequência de movimentos ajustada ao takt time, estoque padrão em processo |
| Sagyo hyojun (作業標準) | Padrão de trabalho | Padrão de trabalho / método padrão | O método acordado em si (não necessariamente um único documento) |
| Sagyo hyojunsho (作業標準書) | Documento do padrão de trabalho | Instrução de trabalho padronizada / IT / POP | Etapas, pontos-chave, motivos, ferramentas, verificações de qualidade |
| Sagyo tejunsho (作業手順書) | Documento de procedimento de trabalho | Instrução de trabalho / procedimento operacional | Procedimento passo a passo, muitas vezes com pontos-chave de segurança |
| Sagyo yoryosho / sagyo shijisho (作業要領書/作業指示書) | Guia de trabalho / instrução de trabalho | Instrução de trabalho | Varia conforme a empresa |
Qualquer que seja o nome, uma instrução de trabalho perde o valor no momento em que se afasta do que as pessoas realmente fazem. Quando isso acontece e aparece um defeito, não dá para rastrear onde o trabalho saiu do padrão, porque a análise de causa raiz e a prevenção de recorrência precisam de uma referência para comparar.
Sinais de que suas instruções de trabalho não estão sendo usadas

As instruções de trabalho raramente falham de uma vez. Elas viram formalidade (keigaika, 形骸化), o famoso “para inglês ver”, aos poucos, e os sinais se acumulam:
Se dois ou mais se aplicam, o documento provavelmente já não funciona como ferramenta no chão de fábrica.
“Não consegue seguir” x “não quer seguir”
Antes de escolher a solução, separe os desvios do padrão em dois tipos. As causas são diferentes, e as soluções que funcionam também.
O Ministério da Saúde, Trabalho e Bem-Estar do Japão (MHLW) define erro humano como um ato que produz um resultado não intencional. Deixar de fazer de propósito o que deveria ser feito, ou fazer o que não deveria, é uma violação, e o MHLW trata as duas situações separadamente.
Os dois são desvios do padrão, mas as causas e as soluções são completamente diferentes.
Definições baseadas nos verbetes “Erro humano” e “Atos inseguros” do glossário do Workplace Safety Site do MHLW.
O MHLW descreve os atos inseguros, o lado do “não quer seguir”, como fazer de propósito algo que pode comprometer a segurança. Isso costuma vir de priorizar o esforço ou o tempo economizado, de seguir o grupo porque “todo mundo faz” ou de excesso de confiança construído em anos de experiência. Na análise das causas de acidentes de 2010, 94,7% dos acidentes envolveram atos inseguros e condições inseguras ao mesmo tempo, e 1,7% envolveram apenas atos inseguros. Somando, atos inseguros participaram de 96,4% dos acidentes.
A mesma orientação do MHLW diz que atos inseguros não se previnem só com atitude: gestão e supervisão fracas, ou defeitos no equipamento e no ambiente de trabalho, costumam provocá-los. Ela também cita acidentes em que o padrão de trabalho nunca foi definido com clareza, ou foi definido mas não foi ensinado direito. Se você culpa apenas a atitude dos operadores, as causas reais, que estão no documento e no sistema, continuam intocadas.
Quatro camadas de causa raiz
Em geral, várias causas se sobrepõem. Ajuda separá-las em quatro camadas: o documento, o ensino, os sistemas do local de trabalho e a postura da organização.
As camadas de cima são mais fáceis de ver; as de baixo são mais profundas.
O MHLW lista cinco tipos de fatores que levam a atos inseguros (a pessoa, o trabalho, o ambiente de trabalho, a gestão da segurança e a organização) e observa que vários costumam se combinar.
O documento não corresponde ao trabalho real
Esta é a causa mais comum. A engenharia de processos (seisan gijutsu) ou a garantia da qualidade escreve a instrução no escritório, durante a partida da produção em série. Depois vêm as mudanças de equipamento e as melhorias nos dispositivos, o chão de fábrica se adapta e o documento fica para trás. Seguir o texto passa a atrasar o serviço ou exige a ferramenta errada. Os operadores não estão recusando o padrão; seguir o padrão pararia o trabalho.
O texto não vira ação
“Apertar bem”, “verificar se há anormalidades” e “manusear com cuidado” fazem sentido para quem escreveu, mas cada leitor interpreta de um jeito. Se o documento não diz o que é apertar bem nem o que conta como anormalidade, o operador preenche a lacuna com a própria experiência. Outros problemas comuns:
- Só texto, sem fotos
- Várias ações amontoadas em uma única frase
- Termos técnicos e siglas internas sem explicação
Para novatos e para operadores que leem o idioma do documento como segunda língua, a instrução pode simplesmente ser ilegível.
O treinamento fica nas mãos de quem está por perto
Se o operador mais experiente que treina o novato ensina do jeito dele, é o jeito dele que se espalha, com ou sem documento. Quando a pessoa aprende as etapas mas não os motivos, as etapas são as primeiras a ser abandonadas em um dia corrido. Muitas fábricas também nunca verificam se o treinando realmente consegue fazer o serviço. “Eu expliquei uma vez” não é o mesmo que “ele sabe fazer”, e essa diferença aparece depois como desvio do padrão.
Seguir ou não seguir não muda nada
Na camada dos sistemas, as causas habituais são:
- Nenhum processo de revisão definido e nenhum responsável pelo documento
- Ninguém verifica se o padrão é seguido
- Seguir ou não seguir não faz diferença na avaliação das pessoas
Se os operadores percebem que uma etapa está errada mas não têm a quem reportar, eles passam a usar o próprio método em silêncio.
A camada mais profunda é a postura da organização. Onde a pressão por volume e prazo é alta e quem pula etapas para bater a meta recebe o crédito, nenhum documento será seguido. Um teste útil: o gestor consegue dizer “se você seguiu o padrão e atrasou, tratamos isso como um problema do padrão”?
Contramedida 1: construir o padrão a partir do melhor método atual

Comece alinhando o conteúdo do documento com a melhor maneira de fazer o serviço no chão de fábrica. Um guia para elaborar procedimentos de trabalho, publicado pelo MHLW como parte de suas normas-modelo de segurança e saúde (escrito para serviços de atendimento domiciliar, mas o método vale para qualquer local de trabalho), define seis etapas, da observação à manutenção:
Comece observando o serviço, e não pelo escritório, e trate o treinamento e a manutenção como parte do mesmo trabalho.
Adaptado para a manufatura a partir das etapas do guia de procedimentos de trabalho do MHLW (escrito para serviços de atendimento domiciliar).
Não copie simplesmente o método atual
O mesmo guia alerta que adotar um método falho como padrão piora as coisas. Antes de escrever o que foi observado, verifique se há desperdício, sobrecarga e irregularidade (muda, muri, mura), confira a ordem das etapas e procure etapas que possam ser eliminadas.
Esta também é a fase de captar o que os operadores experientes fazem bem. Os truques que os veteranos usam sem pensar são fortes candidatos a pontos-chave, e escrevê-los é o que torna o documento útil para quem faz o serviço.
Escolha pontos-chave de sucesso, segurança e facilidade
Se cada movimento recebe um aviso, os importantes se perdem. Limite os pontos-chave a três tipos:
- Pontos que definem a qualidade
- Pontos que podem causar lesões
- Pontos que facilitam o serviço
Mantenha por perto o histórico de defeitos e os relatórios de quase acidentes (hiyari hatto) enquanto escolhe. Se o processo tem FMEA de processo (PFMEA), leve os itens classificados como prioridade alta para os pontos-chave, de modo que as prioridades de qualidade e a instrução de trabalho fiquem alinhadas.
Deixe quem faz o serviço testar o rascunho
Peça a um operador que faz o serviço para ler o rascunho e executar o trabalho uma vez, exatamente como está escrito. Quem escreve sempre acha o texto claro; quem lê pela primeira vez sempre encontra um ponto em que tropeça. Quando os operadores ajudam a escrever o documento, ele deixa de ser papelada imposta de cima e passa a ser o método que eles mesmos acordaram. Em boa parte, é nesta etapa que se decide se a instrução será seguida.
Contramedida 2: escrever instruções que as pessoas consigam seguir
Mesmo um conteúdo correto não será seguido se o leitor não consegue reproduzir o movimento. Comece trocando palavras vagas por coisas que o operador possa ver ou medir.
Troque palavras que cada leitor interpreta de um jeito por ações e critérios.
- Apertar bem os parafusos
- Verificar o aspecto quanto a anormalidades
- Manusear as peças com cuidado
- Posicionar o dispositivo, alinhar, fixar e iniciar a usinagem (várias ações em uma frase)
- Todos os cuidados listados juntos no final
- Apertar até o torque especificado com o torquímetro, confirmar o clique e aplicar a marca de torque
- Comparar com a amostra limite quanto a riscos e amassados (fotos de aprovado/reprovado)
- Pegar uma peça por vez e colocar na divisória da bandeja (sem empilhar)
- Uma ação por linha: “Posicionar dispositivo”, “Alinhar” e “Fixar” em linhas separadas
- Ponto-chave e motivo escritos ao lado da etapa a que pertencem
Exemplos genéricos. Os valores reais de torque e os critérios de aceitação vêm do desenho e dos padrões de qualidade.
Use três colunas: etapa, ponto-chave e motivo
A maioria das instruções de trabalho que são realmente usadas tem o formato de uma tabela com três colunas, da esquerda para a direita: etapa principal, ponto-chave e motivo do ponto-chave. Cada linha traz uma ação. O ponto-chave é o que não pode ser esquecido naquela etapa, e o motivo explica por quê.
A coluna do motivo é a que as pessoas pulam, mas as etapas com motivo declarado são as que sobrevivem a um turno corrido. Se os operadores sabem que a marca de torque existe para que o processo seguinte veja de relance um parafuso sem aperto, eles conseguem julgar sozinhos a finalidade da etapa. Esse layout de três colunas é o mesmo que o TWI chama de decomposição do trabalho (job breakdown); veja o modelo mais adiante.
Mostre com fotos, não com parágrafos
A orientação da peça, a posição da ferramenta e as amostras de aprovado/reprovado se comunicam melhor com uma foto do que com um parágrafo. Colocar um exemplo bom e um ruim lado a lado e circular a diferença reduz muito o tempo de leitura.
Cada vez mais fábricas filmam vídeos curtos do serviço e os exibem em tablets. O vídeo mostra a velocidade do movimento e a força aplicada, mas quem assiste nem sempre percebe onde está o ponto-chave, então marque-o com legendas ou quadros estáticos.
Escreva para quem vai ler
Blocos longos de texto excluem quem lê devagar no idioma do documento. Monte as páginas em torno de fotos, acrescente apoios de leitura onde for preciso (como um glossário ilustrado) e prepare versões traduzidas nos idiomas principais falados no chão de fábrica. Isso vale especialmente para documentos que chegam da matriz em japonês ou em inglês: a versão que o operador usa precisa estar em português. Um layout simples também ajuda os novatos que são falantes nativos.
Coloque onde o trabalho acontece
Um documento no armário do escritório não pode ser consultado durante o serviço. Separe as páginas de que cada processo precisa e afixe na altura dos olhos no posto de trabalho, ou disponibilize em um terminal. Coloque o número da revisão e a data em toda cópia afixada e defina uma regra para recolher as versões antigas a cada revisão, para que a cópia afixada nunca seja diferente da controlada.
Contramedida 3: ensinar o padrão e verificar

Um bom documento não muda nada até que as pessoas o aprendam. A terceira contramedida é transformar o ensino em um procedimento definido, em vez de deixá-lo por conta de cada um.
Use a Instrução do Trabalho (TWI-JI) como método de ensino
O método que muitas fábricas japonesas usam é o TWI (Training Within Industry) Job Instruction (JI), a Instrução do Trabalho. Ele foi desenvolvido nos Estados Unidos durante a Segunda Guerra Mundial e introduzido no Ministério do Trabalho do Japão em 1950. O JI padroniza o próprio ensino em quatro etapas:
Ensinar não termina na explicação: peça para fazer, verifique e continue acompanhando.
Os nomes das etapas seguem o uso comum do TWI. A redação das etapas e dos detalhes varia entre as consultorias que ministram o treinamento.
Ao combinar o JI com a instrução de trabalho, o ponto decisivo está na Etapa 3: peça que o operador diga com as próprias palavras os pontos-chave e seus motivos. É assim que o instrutor confirma que o conteúdo realmente foi absorvido. A tabela de etapa / ponto-chave / motivo serve também como material de treinamento do JI. Para o método completo, incluindo a preparação e o momento em que um novato pode trabalhar sozinho, veja o artigo sobre TWI Job Instruction e OJT nas fábricas japonesas.
Inclua a confirmação nas etapas
Para reduzir os erros de “não consegue seguir”, não conte só com a atenção; escreva a confirmação no procedimento como uma ação. O exemplo mais conhecido é o shisa kosho (指差呼称, apontar e falar): apontar para o objeto e dizer em voz alta o nome e o estado. Em um experimento de 1994 citado pelo MHLW, a taxa de erro ao apertar um botão caiu de 2,38%, sem nenhuma das duas ações, para 0,38% com apontar e falar juntos, cerca de um sexto. Só falar deu 1,0% e só apontar deu 0,75%. Há mais detalhes no artigo sobre treinamento de previsão de perigos (kiken yochi, KY).
O MHLW lista quatro abordagens para prevenir o erro humano:
- Treinar as pessoas para não cometer o erro
- Tornar o erro difícil de cometer
- Tornar o erro fácil de detectar imediatamente
- Manter pequeno o impacto de um erro
Etapas de confirmação no documento, combinadas com dispositivos e poka-yoke (à prova de erro) que bloqueiam fisicamente a ação errada, funcionam melhor do que o treinamento sozinho.
Vá ao posto e observe o trabalho
Depois do treinamento, líderes de equipe e supervisores devem observar o serviço com regularidade e comparar com o documento. Ao encontrar uma diferença, a pergunta deve ser por que o serviço é feito daquele jeito, e não culpar o operador na hora.
Perguntar costuma revelar que o documento está desatualizado ou que o dispositivo é desajeitado. Se a observação for apresentada como coleta de informação para corrigir o documento, e não como fiscalização, os operadores contam o que realmente acontece. Registre quem consegue executar cada processo conforme o padrão em uma matriz de habilidades (rikiryo-hyo, 力量表), para que ninguém fique de fora.
Contramedida 4: manter as revisões em movimento
A quarta contramedida é um sistema que continue atualizando o documento conforme o chão de fábrica muda. A maioria das instruções de trabalho envelhece porque estava certa quando foi escrita e depois ficou para trás.
Ligue o ciclo que executa o padrão ao ciclo que o melhora, e sempre escreva as melhorias de volta no documento.
Ciclo de manutenção: SDCA (manter o padrão)
Ciclo de melhoria: PDCA (melhorar o padrão)
A diretriz de gestão diária da Sociedade Japonesa de Controle da Qualidade (JSQC-Std 32-001) coloca o ciclo SDCA como o método da gestão diária.
Defina o que dispara uma revisão
“Corrigir quando alguém perceber” significa que ninguém corrige. Decida de antemão quais eventos disparam uma revisão, por exemplo:
- Mudança de equipamento, dispositivos ou materiais
- Um defeito ou reclamação de cliente
- Um relatório de quase acidente
- Uma sugestão de melhoria de um operador
Acrescente uma revisão programada, como uma vez por ano, para que até os processos estáveis não envelheçam. Se a investigação de um defeito com as sete ferramentas da qualidade ou com a análise dos 5 porquês apontar para o método de trabalho, trate isso também como gatilho de revisão.
Dê aos operadores um canal para dizer “isto está errado”
Os operadores precisam saber a quem avisar quando encontram um problema no documento. Um fluxo possível: o líder de equipe recebe o relato, decide junto com a engenharia de processos ou a garantia da qualidade e revisa o documento dentro de um prazo definido.
Quando uma sugestão não for adotada, explique o motivo ao operador. Em um local de trabalho onde falar não muda nada, os operadores passam em silêncio para os seus próprios métodos, e é desse silêncio que nasce a maioria das instruções ignoradas. O sistema de sugestões de kaizen (kaizen teian) é um dos canais que as fábricas japonesas usam para isso.
Revisou? Treine de novo
É comum a fábrica reescrever o documento e nunca avisar os operadores. Faça disso um único procedimento: emita a nova versão com as mudanças marcadas, treine de novo os operadores afetados, ainda que rapidamente, e registre o treinamento.
Sistemas digitais de instrução de trabalho e IA generativa que redige procedimentos a partir de fotos e vídeos estão se espalhando. São ferramentas úteis, mas as fábricas que obtêm resultado definem primeiro o fluxo de trabalho e quem é responsável por quê. Digitalizar sem um sistema de revisão apenas transfere o conteúdo desatualizado para uma tela.
Por onde começar e erros comuns

Aplicar as quatro contramedidas em todos os processos ao mesmo tempo não é realista. Comece pequeno e mostre resultados; o chão de fábrica coopera com mais facilidade.
Comece pelos processos com muitos defeitos ou quase acidentes, pelos de maior risco de lesão e pelos que definem características críticas do produto. Avalie a prioridade de segurança com base no histórico de acidentes da planta e nas rotinas básicas de gestão de segurança (como o trabalho do SESMT), para que fique alinhada às demais medidas. Forme uma equipe pequena com os operadores, o líder de equipe e alguém da engenharia de processos e da garantia da qualidade, e rode um ciclo completo: observar, revisar, treinar de novo. Quando um processo mostrar menos defeitos e menos hesitação, fica mais fácil estender aos outros.
Três erros aparecem o tempo todo:
- Reescrever todos os documentos de uma vez. A carga de trabalho obriga a escrever no escritório, e o resultado é um novo lote de documentos que não correspondem ao chão de fábrica.
- Responder ao descumprimento só com punições e advertências por escrito. As violações não devem ser ignoradas, mas punições mais pesadas, sozinhas, empurram os desvios para fora da vista. Quando deixam de ser relatados, você perde as pistas de que precisa para corrigir o documento.
- Escrever para a auditoria. Uma prateleira de documentos bem arrumados não significa nada se os operadores não os usam. Defina exatamente em que momento da rotina diária cada documento é aberto, como na checagem no início do turno ou em um setup.
Modelo de instrução de trabalho (layout do sagyo hyojunsho)
A seguir está um layout típico, que combina um cabeçalho com a tabela de etapa / ponto-chave / motivo. Os nomes e a ordem dos campos variam conforme a empresa; use como ponto de partida e siga o formato do cliente quando ele especificar um.
Cabeçalho
| Campo | O que escrever |
|---|---|
| Número do documento / revisão / data | Número controlado, letra ou número da revisão, data desta revisão |
| Processo / posto de trabalho | Nome do processo e número do posto, como no fluxograma do processo |
| Produto / código da peça | Modelos ou códigos de peça aplicáveis |
| Elaborado / verificado / aprovado | Nomes ou carimbos (os documentos japoneses costumam ter três campos de aprovação) |
| Ferramentas, dispositivos, calibres | Identificação das ferramentas e ajustes citados nas etapas |
| EPI | Equipamentos de proteção exigidos para este serviço |
| Características de qualidade | Características controladas neste processo, com referência ao desenho ou ao plano de controle |
| Documentos relacionados | Desenho, padrão de inspeção, amostras limite |
| Histórico de revisões | O que mudou, por quê e quem foi treinado de novo |
Corpo: etapa / ponto-chave / motivo (exemplo fictício: montagem da tampa de uma bomba)
| Nº | Etapa principal (uma ação) | Ponto-chave | Motivo | Foto |
|---|---|---|---|---|
| 1 | Colocar a carcaça no dispositivo | A conexão fica voltada para o pino de posicionamento do dispositivo | Na orientação errada, a conexão fica do lado errado | Exemplo bom / ruim |
| 2 | Montar a junta | Comparar com a amostra limite: sem cortes nem torções | Uma junta danificada causa vazamento | Foto da amostra limite |
| 3 | Montar a tampa e rosquear todos os parafusos à mão | Primeiro à mão, todos os parafusos | Evita rosca cruzada e inclinação da tampa | — |
| 4 | Apertar os parafusos com o torquímetro | Torque especificado (ver desenho), ordem em cruz, confirmar o clique | Torque desigual deforma a vedação | Diagrama da ordem |
| 5 | Aplicar as marcas de torque | Marcar todos os parafusos depois do aperto | Permite ao processo seguinte ver de relance um parafuso esquecido | Foto do parafuso marcado |
Checklist: sua instrução de trabalho é utilizável?
- Escrita a partir da observação do melhor método atual, e não no escritório
- Uma ação por linha; nada de “bem”, “corretamente” ou “verificar anormalidades” sem um critério
- Pontos-chave limitados a qualidade, segurança e facilidade, cada um com um motivo
- Fotos de exemplos bons e ruins para orientação, posição da ferramenta e aprovado/reprovado
- Legível por todos os operadores daquele posto (idioma, termos, siglas)
- Afixada no posto de trabalho, com número da revisão e data iguais aos da cópia controlada
- Rascunho testado por um operador antes da liberação
- Os treinandos conseguem dizer com as próprias palavras os pontos-chave e os motivos
- Os supervisores observam o serviço com regularidade e comparam com o documento
- Gatilhos de revisão, um responsável e um canal para o retorno dos operadores estão definidos
- Toda revisão é seguida de novo treinamento, com registro
Perguntas para fazer à matriz e aos clientes japoneses
- Quando vocês dizem sagyo hyojunsho, querem uma instrução de trabalho passo a passo, uma folha de trabalho padronizado ou as duas coisas? Podem enviar um exemplo do formato esperado?
- Para quais processos é preciso submeter uma instrução de trabalho a vocês, e quais podem ficar só internos?
- Vocês exigem pontos-chave e motivos para cada etapa, ou fotos com um nível de detalhe definido?
- Quais características ou etapas vocês tratam como críticas, e elas precisam ser marcadas no documento?
- Quais mudanças exigem avisar vocês antes de revisarmos o documento (por exemplo, uma mudança de 4M: mão de obra, máquina, material, método)?
- Que registro de treinamento vocês esperam ver depois de uma revisão?
- Em que idioma o documento deve ser mantido, e uma versão bilíngue é aceitável?
Limites deste guia
- Os nomes dos documentos, os layouts e os fluxos de aprovação variam por empresa e setor. O formato e os requisitos do próprio cliente têm prioridade.
- As estatísticas de acidentes e o experimento de apontar e falar vêm de fontes japonesas (MHLW). Os resultados na sua planta podem ser diferentes.
- Este guia não substitui os procedimentos de segurança. As etapas críticas para a segurança e as exigências legais de treinamento seguem as regras de segurança da sua planta e a legislação local. No Brasil, a NR-1 trata dos treinamentos admissional, periódico e eventual (por exemplo, na mudança de função), e a NR-12 trata da segurança em máquinas, incluindo a capacitação de quem as opera. Confira o texto vigente de cada norma com o SESMT. No Japão, o Artigo 59 da Lei de Segurança e Saúde Industrial e o Artigo 35 da respectiva portaria exigem treinamento de segurança e saúde, inclusive sobre procedimentos de trabalho, na contratação e quando o conteúdo do serviço muda.
- Se a planta fornece a montadoras, o sistema de gestão da qualidade (ABNT NBR ISO 9001, em geral com a IATF 16949) também exige informação documentada controlada e instruções de trabalho disponíveis no posto. Os requisitos exatos e a correspondência com o formato japonês devem ser confirmados com o cliente e com o auditor.
- O trabalho padronizado no sentido do STP (takt time e sequência de movimentos) é uma ferramenta à parte, tratada aqui apenas de forma breve.
FAQ
O que é um sagyo hyojunsho?
É o documento japonês de padrão de trabalho: o método acordado para um serviço, escrito em etapas e pontos-chave para que qualquer pessoa que faça o serviço alcance a mesma qualidade e o mesmo nível de segurança. Em português, o equivalente mais próximo é uma instrução de trabalho padronizada ou um POP.
Qual é a diferença entre trabalho padronizado e instrução de trabalho?
O trabalho padronizado (hyojun sagyo) do Sistema Toyota de Produção fixa a sequência de movimentos do operador de acordo com o takt time e serve de base para o kaizen. Uma instrução de trabalho (sagyo hyojunsho ou sagyo tejunsho) documenta como fazer o serviço: etapas, pontos-chave e motivos. Muitas fábricas usam os dois.
Por que os operadores não seguem as instruções de trabalho?
Em geral, porque o documento não corresponde mais ao serviço, o texto não vira ação, o treinamento ficou por conta de cada um ou ninguém é dono das revisões. Separe os erros não intencionais (“não consegue seguir”) dos atalhos deliberados (“não quer seguir”); eles pedem soluções diferentes.
O que um modelo de instrução de trabalho deve incluir?
Um cabeçalho com número do documento, revisão, processo, ferramentas, EPI, características de qualidade e aprovações, mais uma tabela no corpo com uma ação por linha, o ponto-chave, o motivo e uma foto. Veja o modelo acima.
O que é SDCA?
SDCA (Standardize, Do, Check, Act) é o ciclo para manter um padrão. A prática japonesa de qualidade o combina com o PDCA: o SDCA mantém o padrão atual em funcionamento, o PDCA o melhora, e cada melhoria é escrita de volta no padrão.
Fontes
- Atos inseguros e análise das causas de acidentes de 2010: MHLW Workplace Safety Site, “Atos inseguros” (em japonês)
- Erro humano x violação, quatro direções de prevenção: MHLW Workplace Safety Site, “Erro humano” (em japonês)
- Experimento de apontar e falar: MHLW Workplace Safety Site, “Apontar e falar” (em japonês)
- Normas-modelo de segurança e saúde para serviços de atendimento domiciliar, com o guia de procedimentos de trabalho: Departamento do Trabalho de Fukuoka, MHLW (em japonês)
- Diretriz de gestão diária (SDCA): Sociedade Japonesa de Controle da Qualidade, JSQC-Std 32-001, adotada como JIS Q 9026, “Performance improvement of management systems — Guidelines for daily management” (em inglês)
Artigo original em japonêsEste guia se baseia em um artigo do MONOSCOPE escrito para leitores no Japão: 作業標準書が守られない原因と対策|現場で使われる手順書の作り方
Sobre a redação
 Redação do MONOSCOPEFOUNDER & EDITOR
Cerca de dez anos de atuação em um fabricante de equipamentos industriais e em uma empresa de engenharia de plantas, com propostas, projeto e comissionamento de equipamentos, seguidos da migração para o marketing digital. Hoje presta consultoria web a fabricantes B2B, ajudando-os a explicar com clareza seus produtos e tecnologias. Possui as licenças nacionais japonesas de Energy Manager e de Engenheiro-Chefe de Eletricidade de Terceira Classe.
Mantém um blog de engenharia desde 2017 (mais de 500 artigos) e um canal no YouTube em japonês com cerca de 20 mil inscritos. Cada guia é escrito do ponto de vista do chão de fábrica japonês e conferido com as normas citadas.


