Instruction de travail standardisée : modèle sagyo hyojunsho
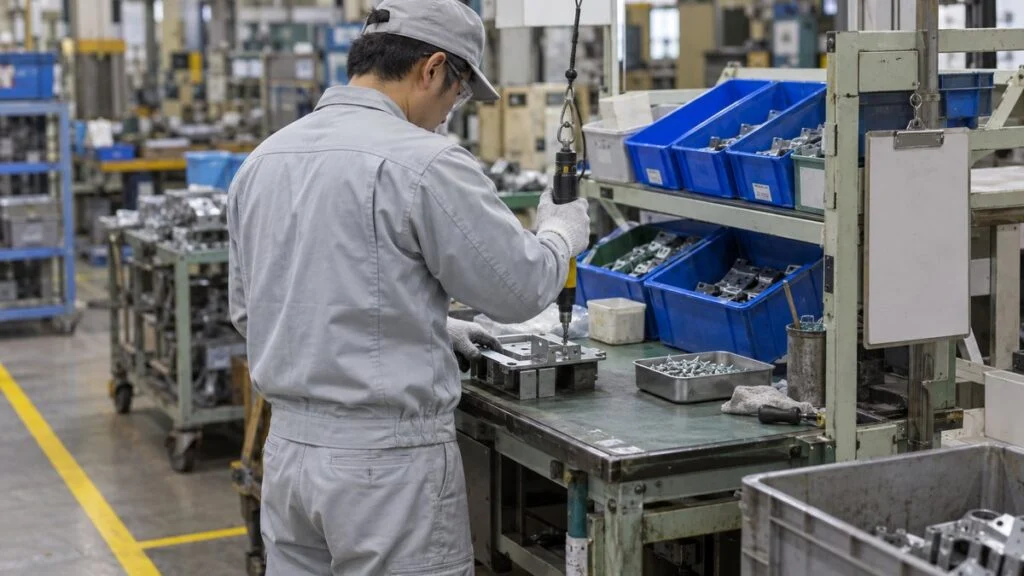
Votre maison mère japonaise ou votre client vous demande le sagyo hyojunsho (作業標準書, document de standard de travail) d'un poste. Vous envoyez le classeur d'instructions de travail, et la réponse tombe : ce n'est pas ce que nous attendons. Ou c'est l'inverse chez vous : les instructions existent, elles ont passé l'audit, et personne ne les ouvre. Chaque équipe fait le travail à sa façon, et quand un défaut apparaît, personne ne sait à quelle étape le travail a dévié.
Dans la plupart des usines, la cause n'est pas la négligence des opérateurs. Les instructions de travail restent inutilisées quand leur contenu ne correspond plus au travail réel, quand leur rédaction ne se traduit pas en gestes, quand la formation est laissée au premier collègue disponible, et quand personne n'est responsable des révisions. La solution se trouve dans la façon de construire et d'entretenir le document, pas dans une discipline plus sévère.
Ce guide commence par clarifier les termes japonais : hyojun sagyo (travail standardisé), sagyo hyojunsho et sagyo tejunsho. Il aborde ensuite les signes d'alerte, la différence entre « ne peut pas suivre » et « ne veut pas suivre », quatre couches de causes profondes et quatre remèdes. Il se termine par un modèle d'instruction de travail à copier, une liste de contrôle et des questions à poser à vos interlocuteurs japonais.
Sommaire
- Hyojun sagyo, sagyo hyojunsho et sagyo tejunsho : quelles différences ?
- Signes que vos instructions de travail ne sont pas utilisées
- « Ne peut pas suivre » ou « ne veut pas suivre »
- Quatre couches de causes profondes
- Remède 1 : construire le standard à partir de la meilleure méthode actuelle
- Remède 2 : rédiger des instructions que l'on peut suivre
- Remède 3 : enseigner le standard et le vérifier
- Remède 4 : faire vivre les révisions
- Par où commencer et erreurs courantes
- Modèle d'instruction de travail (présentation sagyo hyojunsho)
- Liste de contrôle : votre instruction de travail est-elle utilisable ?
- Questions à poser à vos interlocuteurs japonais
- Limites de ce guide
- FAQ
- Sources
Hyojun sagyo, sagyo hyojunsho et sagyo tejunsho : quelles différences ?
Les usines japonaises emploient plusieurs termes qui se ressemblent, et aucun ne correspond exactement à « instruction de travail » ou à « mode opératoire ». La distinction essentielle oppose la méthode et le document :
- Sagyo hyojun (作業標準, standard de travail) est la manière convenue de faire un travail : la méthode elle-même.
- Sagyo hyojunsho (作業標準書, document de standard de travail) est cette méthode mise par écrit : les étapes et les kyusho (急所, points clés), c'est-à-dire les points où une erreur ruinerait la qualité ou la sécurité. Son but est que toute personne qui fait le travail obtienne la même qualité et le même niveau de sécurité.
- Hyojun sagyo (標準作業, travail standardisé) est le terme du Toyota Production System. Il fixe la séquence des gestes de l'opérateur en fonction du temps de takt et sert de référence au kaizen. Ses trois éléments (temps de takt, séquence de travail, en-cours standard) sont présentés dans l'article sur le kaizen dans les entreprises japonaises.
Selon l'usine, le document peut aussi s'appeler sagyo tejunsho (作業手順書, procédure de travail), sagyo yoryosho (作業要領書, guide de travail) ou sagyo shijisho (作業指示書, instruction de travail). Les noms diffèrent, mais le rôle est le même : un outil pour reproduire sur le terrain la méthode convenue.
| Terme japonais | Sens littéral | Terme français le plus proche | Contenu habituel |
|---|---|---|---|
| Hyojun sagyo (標準作業) | Travail standard | Travail standardisé (TPS) | Séquence de gestes calée sur le temps de takt, en-cours standard |
| Sagyo hyojun (作業標準) | Standard de travail | Standard de travail / méthode standard | La méthode convenue elle-même (pas forcément un seul document) |
| Sagyo hyojunsho (作業標準書) | Document de standard de travail | Instruction de travail standardisée / mode opératoire | Étapes, points clés, raisons, outils, contrôles qualité |
| Sagyo tejunsho (作業手順書) | Document de procédure de travail | Instruction de travail / mode opératoire | Procédure pas à pas, souvent avec des points clés de sécurité |
| Sagyo yoryosho / sagyo shijisho (作業要領書/作業指示書) | Guide de travail / instruction de travail | Instruction de travail | Variable selon l'entreprise |
Du côté des référentiels qualité, ces documents relèvent des informations documentées au sens de l'ISO 9001 (§ 7.5). Dans l'automobile, l'IATF 16949 traite du travail standardisé, des instructions de l'opérateur et des standards visuels (§ 8.5.1.2). Vérifiez les numéros de paragraphe dans l'édition dont vous disposez, car votre client peut ajouter ses propres exigences.
Quel que soit le nom, une instruction de travail perd sa valeur dès qu'elle s'écarte de ce que les gens font réellement. Si un défaut apparaît alors, il est impossible de retrouver où le travail a quitté le standard, car l'analyse des causes racines comme la prévention de la récidive exigent une référence à laquelle comparer.
Signes que vos instructions de travail ne sont pas utilisées

Les instructions de travail échouent rarement d'un coup. Elles deviennent peu à peu une formalité (keigaika, 形骸化), et les signes s'accumulent :
Si deux signes ou plus s'appliquent, le document ne sert probablement plus d'outil sur le terrain.
« Ne peut pas suivre » ou « ne veut pas suivre »
Avant de choisir un remède, répartissez les écarts au standard en deux types. Les causes diffèrent, et les remèdes efficaces aussi.
Le ministère japonais de la Santé, du Travail et des Affaires sociales (MHLW) définit l'erreur humaine comme un acte qui produit un résultat non voulu. Ne pas faire délibérément ce qu'il faudrait faire, ou faire ce qu'il ne faudrait pas faire, constitue une violation, et le MHLW traite les deux séparément.
Dans les deux cas, il y a écart au standard, mais les causes et les remèdes sont complètement différents.
Définitions d'après les entrées « Erreur humaine » et « Actes dangereux » du glossaire du site Workplace Safety du MHLW.
Le MHLW décrit les actes dangereux, c'est-à-dire le côté « ne veut pas suivre », comme le fait d'accomplir délibérément une action susceptible de compromettre la sécurité. Ils sont souvent motivés par la recherche d'un gain d'effort ou de temps, par le conformisme du « tout le monde le fait », ou par une confiance excessive née de longues années d'expérience. Dans son analyse de 2010 sur les causes d'accidents, 94,7 % des accidents mêlaient actes dangereux et conditions dangereuses, et 1,7 % relevaient des seuls actes dangereux. Au total, les actes dangereux intervenaient dans 96,4 % des accidents.
Le même document du MHLW précise que les actes dangereux ne se préviennent pas par la seule attitude : un encadrement défaillant, ou des défauts de l'équipement et de l'environnement de travail, les provoquent souvent. Il cite aussi des accidents où le standard de travail n'avait jamais été défini clairement, ou l'avait été sans être enseigné correctement. Si l'on met tout sur le compte de l'attitude des opérateurs, les vraies causes, dans le document et dans le système, restent intactes.
Quatre couches de causes profondes
Plusieurs causes se superposent en général. Il est utile de les classer en quatre couches : le document, la formation, les systèmes du site et la posture de l'organisation.
Les couches du haut sont les plus visibles ; celles du bas sont les plus profondes.
Le MHLW distingue cinq types de facteurs qui favorisent les actes dangereux (la personne, le travail, l'environnement de travail, la gestion de la sécurité et l'organisation) et note qu'ils se combinent en général.
Le document ne correspond pas au travail réel
C'est la cause la plus fréquente. Les méthodes ou la qualité rédigent l'instruction au bureau pendant le lancement en série. Les modifications d'équipement et les améliorations de gabarits viennent ensuite, le terrain s'adapte, et le document reste en arrière. Le suivre ralentit alors le travail ou impose le mauvais outil. Les opérateurs ne refusent pas le standard : l'appliquer arrêterait le travail.
La rédaction ne se traduit pas en gestes
« Serrer fermement », « vérifier l'absence d'anomalie » et « manipuler avec soin » ont un sens pour celui qui écrit, mais chaque lecteur les interprète à sa manière. Si le document ne dit pas ce que veut dire « fermement » ni ce qui constitue une anomalie, les opérateurs comblent le vide avec leur propre expérience. Autres défauts courants :
- Du texte seul, sans photos
- Plusieurs actions entassées dans une seule phrase
- Des termes techniques et des abréviations internes sans explication
Pour les nouveaux embauchés, et pour les opérateurs qui lisent la langue du document comme une langue seconde, l'instruction peut tout simplement être illisible.
La formation est laissée au premier collègue disponible
Si l'opérateur expérimenté qui forme un nouvel embauché enseigne sa propre méthode, c'est sa méthode qui se diffuse, document ou pas. Quand on apprend les étapes sans les raisons, ce sont les premières que l'on abandonne un jour de forte charge. Dans beaucoup d'usines, on ne vérifie d'ailleurs jamais que le formé sait réellement faire le travail. « Je l'ai expliqué une fois » ne veut pas dire « il sait le faire », et l'écart se révèle plus tard sous forme de dérive par rapport au standard.
Suivre ou non ne change rien
Au niveau des systèmes, les causes habituelles sont les suivantes :
- Aucun processus de révision défini et aucun responsable du document
- Personne ne vérifie que le standard est suivi
- Suivre le standard ou non ne change rien à l'évaluation des personnes
Si des opérateurs découvrent une étape erronée mais n'ont nulle part où la signaler, ils passent discrètement à leur propre méthode.
La couche la plus profonde est la posture de l'organisation. Là où la pression sur la production et les délais est forte, et où ceux qui sautent des étapes pour atteindre le chiffre sont valorisés, aucun document ne sera suivi. Un bon test : le responsable peut-il dire « si vous avez suivi le standard et pris du retard, nous considérons que c'est un problème du standard » ?
Remède 1 : construire le standard à partir de la meilleure méthode actuelle

Commencez par aligner le contenu du document sur la meilleure façon dont le travail se fait réellement sur le terrain. Un guide de rédaction des procédures de travail, publié par le MHLW dans le cadre de son modèle de règlement de santé-sécurité (écrit pour les services d'aide à domicile, mais la méthode vaut pour tout lieu de travail), décrit six étapes, de l'observation au maintien :
Partez de l'observation du travail, pas du bureau, et traitez la formation et l'entretien comme faisant partie du même travail.
Adapté à l'industrie à partir des étapes du guide du MHLW sur les procédures de travail (écrit pour les services d'aide à domicile).
Ne recopiez pas simplement la méthode actuelle
Le même guide avertit qu'adopter comme standard une méthode défectueuse aggrave la situation. Avant de consigner ce que vous avez observé, cherchez-y le gaspillage, la surcharge et l'irrégularité (muda, muri, mura), vérifiez l'ordre des étapes et repérez celles que l'on peut supprimer.
C'est aussi le moment de capter ce que les opérateurs expérimentés font bien. Les astuces que les anciens appliquent sans y penser sont les meilleurs candidats au statut de points clés, et les écrire rend le document utile à ceux qui font le travail.
Choisissez des points clés de réussite, de sécurité et de facilité
Si chaque geste reçoit un avertissement, les importants se perdent. Limitez les points clés à trois catégories :
- Les points qui font ou défont la qualité
- Les points qui peuvent causer une blessure
- Les points qui facilitent le travail
Gardez sous la main l'historique des défauts et les déclarations de quasi-accidents (hiyari hatto) pendant que vous les choisissez. Si le processus dispose d'une AMDEC processus, reportez dans les points clés les éléments classés à priorité élevée, pour que les priorités qualité et l'instruction de travail concordent.
Faites tester le projet par ceux qui font le travail
Demandez à un opérateur qui fait ce travail de lire le projet et d'exécuter le travail une fois, exactement comme écrit. Le rédacteur trouve toujours son texte clair ; un premier lecteur trouve toujours un passage qui le fait trébucher. Quand les opérateurs participent à la rédaction, le document cesse d'être de la paperasse imposée d'en haut et devient la méthode qu'ils ont décidée ensemble. Le fait qu'une instruction de travail soit suivie ou non se joue en grande partie à ce stade.
Remède 2 : rédiger des instructions que l'on peut suivre
Même un contenu correct ne sera pas suivi si le lecteur ne peut pas reproduire le geste. Commencez par remplacer les mots vagues par des éléments que l'opérateur peut voir ou mesurer.
Remplacez les mots que chaque lecteur interprète différemment par des actions et des critères.
- Serrer fermement les boulons
- Contrôler l'aspect pour détecter toute anomalie
- Manipuler les pièces avec soin
- Mettre le gabarit en place, l'aligner, le brider et lancer l'usinage (plusieurs actions dans une phrase)
- Toutes les précautions regroupées à la fin
- Serrer au couple spécifié avec une clé dynamométrique, vérifier le clic, puis poser un repère de serrage
- Comparer à l'échantillon limite pour les rayures et les chocs (photos d'acceptation / de rejet)
- Prendre une pièce à la fois et la poser dans un alvéole du bac (sans empiler)
- Une action par ligne : « Mettre le gabarit en place », « Aligner » et « Brider » sur des lignes distinctes
- Point clé et raison écrits à côté de l'étape concernée
Exemples génériques. Les valeurs de couple et les critères d'acceptation viennent du plan et des normes qualité.
Utilisez trois colonnes : étape, point clé, raison
La plupart des instructions de travail réellement utilisées sont présentées sous forme de tableau à trois colonnes, de gauche à droite : étape principale, point clé et raison du point clé. Chaque ligne contient une seule action. Le point clé est ce qu'il ne faut pas manquer dans cette étape, et la raison explique pourquoi.
La colonne des raisons est celle que l'on saute, mais les étapes dont la raison est écrite sont celles qui survivent à un poste chargé. Si les opérateurs savent que le repère de serrage sert à ce que le processus suivant repère d'un coup d'œil un boulon non serré, ils peuvent juger eux-mêmes de l'utilité de l'étape. Cette présentation à trois colonnes est celle que le TWI appelle la décomposition du travail (job breakdown) ; voir le modèle plus bas.
Montrez avec des photos, pas avec des paragraphes
L'orientation d'une pièce, la position d'un outil et les échantillons d'acceptation et de rejet passent mieux en une photo qu'en un paragraphe. Mettre côte à côte un bon et un mauvais exemple, en entourant la différence, réduit nettement le temps de lecture.
De plus en plus d'usines filment de courtes vidéos du travail et les diffusent sur tablette. La vidéo montre la vitesse du geste et l'effort à fournir, mais le spectateur ne voit pas toujours où se trouve le point clé : signalez-le par des sous-titres ou des images fixes.
Écrivez pour ceux qui vont lire
Les longs blocs de texte excluent ceux qui lisent lentement la langue du document. Construisez les pages autour de photos, ajoutez des aides à la lecture si nécessaire (au Japon, des furigana au-dessus des kanji) et préparez des versions traduites dans les principales langues parlées sur la ligne, par exemple le français et l'arabe dans une usine marocaine. Les usines hors du Japon rencontrent le même problème avec des documents rédigés en japonais ou en anglais. Une mise en page simple aide aussi les nouveaux embauchés dont c'est la langue maternelle.
Mettez-le là où le travail se fait
Un document rangé dans une armoire de bureau ne peut pas être consulté pendant le travail. Extrayez les pages dont chaque processus a besoin et affichez-les à hauteur des yeux au poste de travail, ou rendez-les disponibles sur un terminal. Portez l'indice de révision et la date sur chaque exemplaire affiché, et fixez une règle pour retirer les anciennes versions après chaque révision, afin que l'exemplaire affiché ne diffère jamais de l'exemplaire maîtrisé.
Remède 3 : enseigner le standard et le vérifier

Un bon document ne change rien tant que les gens ne l'ont pas appris. Le troisième remède consiste à faire de l'enseignement une procédure définie, au lieu de le laisser aux individus.
Utilisez le TWI Job Instruction comme méthode d'enseignement
La méthode qu'emploient beaucoup d'usines japonaises est le TWI (Training Within Industry) Job Instruction (JI). Elle a été mise au point aux États-Unis pendant la Seconde Guerre mondiale et présentée en 1950 au ministère japonais du Travail. Le JI standardise l'enseignement lui-même en quatre étapes :
Enseigner ne s'arrête pas à l'explication : il faut faire faire, vérifier et continuer à suivre.
Noms des étapes selon l'usage courant du TWI. La formulation des étapes et des détails varie d'un organisme de formation à l'autre.
Quand on combine le JI avec l'instruction de travail, le geste décisif se trouve à l'étape 3 : l'opérateur énonce lui-même, avec ses mots, les points clés et leurs raisons. C'est ainsi que le formateur s'assure que le contenu est passé. Le tableau étape / point clé / raison sert aussi de support de formation JI. Pour la méthode complète, y compris la préparation et le moment où un nouvel embauché peut travailler seul, voir l'article sur le TWI Job Instruction et l'OJT dans les usines japonaises.
Intégrez la vérification dans les étapes
Pour réduire les erreurs « ne peut pas suivre », ne comptez pas sur la seule attention : écrivez la vérification dans la procédure sous forme d'action. L'exemple le plus connu est le shisa kosho (指差呼称) : pointer du doigt la cible et en dire à voix haute le nom et l'état. Dans une expérience de 1994 citée par le MHLW, le taux d'erreur d'appui sur un bouton est passé de 2,38 % sans aucun des deux gestes à 0,38 % avec le pointage et l'énonciation à la fois, soit environ six fois moins. L'énonciation seule donnait 1,0 % et le pointage seul 0,75 %. Plus de détails dans l'article sur la formation Kiken Yochi (KY).
Le MHLW énumère quatre approches pour prévenir l'erreur humaine :
- Former pour que l'erreur ne se produise pas
- Rendre l'erreur difficile à commettre
- Rendre l'erreur facile à détecter immédiatement
- Limiter les conséquences d'une erreur
Des étapes de vérification dans le document, associées à des gabarits et à des poka-yoke qui bloquent physiquement le mauvais geste, donnent de meilleurs résultats que la seule formation.
Allez regarder le travail
Après la formation, les chefs d'équipe et les responsables de ligne doivent observer régulièrement le travail et le comparer au document. Quand ils constatent un écart, ils doivent demander pourquoi le travail se fait ainsi plutôt que de reprocher la faute à l'opérateur sur-le-champ.
En posant la question, on découvre souvent que le document est périmé ou que le gabarit est peu pratique. Si l'observation est présentée comme une collecte d'informations pour corriger le document, et non comme de la surveillance, les opérateurs vous disent ce qui se passe vraiment. Suivez qui sait faire quel processus conformément au standard dans une matrice de compétences (rikiryo-hyo, 力量表), pour que personne ne passe entre les mailles.
Remède 4 : faire vivre les révisions
Le quatrième remède est un système qui met à jour le document au rythme des changements du terrain. La plupart des instructions de travail deviennent périmées parce qu'elles étaient justes à la rédaction, puis ont pris du retard.
Reliez la boucle qui applique le standard à celle qui l'améliore, et reportez toujours les améliorations dans le document.
Boucle de maintien : SDCA (maintenir le standard)
Boucle d'amélioration : PDCA (améliorer le standard)
Le guide de gestion courante de la Société japonaise de contrôle de la qualité (JSQC-Std 32-001) place le cycle SDCA comme méthode de gestion courante.
Définissez ce qui déclenche une révision
« On corrigera quand quelqu'un le remarquera » signifie que personne ne corrigera. Décidez à l'avance quels événements déclenchent un réexamen, par exemple :
- Un changement d'équipement, de gabarit ou de matière
- Un défaut ou une réclamation client
- Une déclaration de quasi-accident
- Une suggestion d'amélioration d'un opérateur
Ajoutez un réexamen programmé, par exemple une fois par an, pour que même les processus stables ne vieillissent pas. Si une enquête sur un défaut avec les sept outils de la qualité ou une analyse des 5 pourquoi met en cause la méthode de travail, considérez cela aussi comme un déclencheur de révision.
Donnez aux opérateurs un endroit où dire « ça ne va pas »
Les opérateurs doivent savoir à qui s'adresser quand ils trouvent un problème dans le document. Un circuit possible : le chef d'équipe reçoit le signalement, décide avec les méthodes ou l'assurance qualité, et fait réviser le document avant une date limite.
Quand une suggestion n'est pas retenue, expliquez-en la raison à l'opérateur. Dans un atelier où parler ne change rien, les opérateurs passent en silence à leurs propres méthodes, et ce silence est le point de départ de la plupart des instructions de travail ignorées. Le système de suggestions kaizen (teian) est l'un des canaux qu'utilisent les usines japonaises pour cela.
Réviser, puis reformer
Les usines réécrivent souvent le document sans jamais prévenir les opérateurs. Faites-en une seule procédure : diffuser la nouvelle version en signalant les changements, reformer les opérateurs concernés, même brièvement, et enregistrer la formation.
Les systèmes numériques d'instructions de travail et l'IA générative qui rédige des procédures à partir de photos et de vidéos se répandent. Ce sont des outils utiles, mais les usines qui obtiennent des résultats ont d'abord défini le flux de travail et les responsabilités. Numériser sans système de révision revient à transférer un contenu périmé sur un écran.
Par où commencer et erreurs courantes

Appliquer les quatre remèdes à tous les processus à la fois n'est pas réaliste. Commencez petit et montrez des résultats : le terrain coopérera plus volontiers.
Commencez par les processus qui comptent beaucoup de défauts ou de quasi-accidents, ceux où le risque de blessure est élevé et ceux qui déterminent des caractéristiques critiques du produit. Jugez la priorité de sécurité à l'aune de l'historique d'accidents de votre site et de sa gestion de base de la sécurité, pour rester cohérent avec vos autres mesures de santé-sécurité. Formez une petite équipe composée des opérateurs, du chef d'équipe et d'une personne des méthodes et de l'assurance qualité, puis faites un cycle complet : observer, réviser, reformer. Quand un processus montre moins de défauts et moins d'hésitations, il est plus facile d'étendre aux autres.
Trois erreurs reviennent sans cesse :
- Réécrire tous les documents d'un coup. La charge de travail oblige à écrire au bureau, et vous obtenez un nouveau lot de documents qui ne correspondent pas au terrain.
- Répondre à la non-application par des sanctions et des lettres d'excuses seulement. Il ne faut pas ignorer les violations, mais durcir les sanctions seul pousse les écarts hors de vue. Une fois qu'ils ne sont plus signalés, vous perdez les indices dont vous avez besoin pour corriger le document.
- Écrire pour l'audit. Une étagère de documents impeccables ne signifie rien si les opérateurs ne s'en servent pas. Décidez précisément à quel moment de la routine quotidienne chaque document est ouvert, par exemple avant le contrôle de début de poste ou pendant un changement de série.
Modèle d'instruction de travail (présentation sagyo hyojunsho)
Voici une présentation type qui associe un bloc d'en-tête et le tableau étape / point clé / raison. Les noms et l'ordre des champs varient selon l'entreprise : prenez-la comme point de départ et alignez-vous sur le format de votre client s'il en impose un.
Bloc d'en-tête
| Champ | À renseigner |
|---|---|
| N° de document / indice de révision / date | Numéro maîtrisé, lettre ou numéro d'indice, date de cette révision |
| Processus / poste de travail | Nom du processus et numéro de poste comme sur le diagramme de flux |
| Produit / référence | Modèles ou références concernés |
| Rédigé / vérifié / approuvé | Noms ou cachets (les documents japonais comportent souvent trois cases d'approbation) |
| Outils, gabarits, calibres | Identifiants des outils et réglages cités dans les étapes |
| EPI | Équipements de protection requis pour ce travail |
| Caractéristiques qualité | Caractéristiques maîtrisées par ce processus, avec renvoi au plan ou au plan de surveillance |
| Documents associés | Plan, norme de contrôle, échantillons limites |
| Historique des révisions | Ce qui a changé, pourquoi, et qui a été reformé |
Corps du document : étape / point clé / raison (exemple fictif : pose d'un couvercle de pompe)
| N° | Étape principale (une action) | Point clé | Raison | Photo |
|---|---|---|---|---|
| 1 | Poser le corps dans le gabarit | Orifice face à l'ergot de positionnement du gabarit | Une mauvaise orientation place l'orifice du mauvais côté | Exemple bon / mauvais |
| 2 | Mettre le joint en place | Comparer à l'échantillon limite : ni entaille ni torsion | Un joint abîmé provoque des fuites | Photo de l'échantillon limite |
| 3 | Poser le couvercle et engager tous les boulons à la main | Serrage à la main d'abord, tous les boulons | Évite le faux filetage et l'inclinaison du couvercle | — |
| 4 | Serrer les boulons à la clé dynamométrique | Couple spécifié (voir plan), ordre en croix, vérifier le clic | Un couple inégal déforme l'étanchéité | Schéma de l'ordre de serrage |
| 5 | Poser les repères de serrage | Marquer chaque boulon après serrage | Permet au processus suivant de repérer d'un coup d'œil un boulon non serré | Photo du boulon marqué |
Liste de contrôle : votre instruction de travail est-elle utilisable ?
- Rédigée à partir de l'observation de la meilleure méthode actuelle, pas depuis le bureau
- Une action par ligne ; pas de « fermement », « correctement » ni « vérifier l'absence d'anomalie » sans critère
- Points clés limités à la qualité, à la sécurité et à la facilité, chacun avec sa raison
- Photos de bons et de mauvais exemples pour l'orientation, la position des outils et l'acceptation / le rejet
- Lisible par chaque opérateur du poste (langue, termes, abréviations)
- Affichée au poste, avec indice de révision et date identiques à l'exemplaire maîtrisé
- Projet testé par un opérateur avant diffusion
- Les formés savent énoncer les points clés et les raisons avec leurs propres mots
- Les responsables observent régulièrement le travail et le comparent au document
- Déclencheurs de révision, responsable et canal de retour des opérateurs définis
- Chaque révision est suivie d'une reformation, avec enregistrement
Questions à poser à vos interlocuteurs japonais
- Quand vous dites sagyo hyojunsho, entendez-vous une instruction de travail pas à pas, une feuille de travail standardisé, ou les deux ? Pouvez-vous partager un exemple du format attendu ?
- Pour quels processus faut-il vous soumettre une instruction de travail, et lesquels peuvent rester internes ?
- Exigez-vous des points clés et des raisons pour chaque étape, ou des photos avec un niveau de détail fixé ?
- Quelles caractéristiques ou étapes jugez-vous critiques, et doivent-elles être signalées dans le document ?
- Quels changements doivent vous être notifiés avant de réviser le document (par exemple une modification des 4M : main-d'œuvre, machine, matière, méthode) ?
- Quel enregistrement de formation attendez-vous après une révision ?
- Dans quelle langue le document doit-il être tenu, et une version bilingue est-elle acceptable ?
Limites de ce guide
- Les noms de documents, leur présentation et leurs circuits d'approbation varient selon l'entreprise et le secteur. Le format et les exigences propres du client priment.
- Les statistiques d'accidents et l'expérience sur le pointage et l'énonciation viennent de sources japonaises (MHLW). Les résultats sur votre site peuvent différer.
- Ce guide ne remplace pas les procédures de sécurité. Les étapes critiques pour la sécurité et les obligations légales de formation suivent les règles de santé-sécurité de votre site et la réglementation locale. En France, la formation à la sécurité à l'embauche et lors d'un changement de poste relève des articles L4141-1 et suivants du Code du travail ; au Maroc, voir les dispositions d'hygiène et de sécurité du Code du travail (loi n° 65-99). Au Japon, l'article 59 de la loi sur la sécurité et l'hygiène du travail et l'article 35 de son ordonnance d'application exigent une formation à la sécurité et à l'hygiène, y compris sur les procédures de travail, à l'embauche et lors d'un changement de contenu du travail.
- Le travail standardisé au sens du TPS (temps de takt et séquence de gestes) est un outil distinct, traité ici seulement brièvement.
FAQ
Qu'est-ce qu'un sagyo hyojunsho ?
C'est un document de standard de travail japonais : la méthode convenue pour un travail, mise par écrit sous forme d'étapes et de points clés, pour que toute personne qui fait ce travail atteigne la même qualité et le même niveau de sécurité. En français, l'équivalent le plus proche est l'instruction de travail standardisée ou le mode opératoire.
Quelle différence entre travail standardisé et instruction de travail ?
Le travail standardisé (hyojun sagyo) du Toyota Production System fixe la séquence des gestes de l'opérateur sur le temps de takt et sert de référence au kaizen. Une instruction de travail (sagyo hyojunsho ou sagyo tejunsho) documente la façon de faire le travail : étapes, points clés et raisons. Beaucoup d'usines utilisent les deux.
Pourquoi les opérateurs ne suivent-ils pas les instructions de travail ?
Le plus souvent parce que le document ne correspond plus au travail, que sa rédaction ne se traduit pas en gestes, que la formation a été laissée aux individus, ou que personne n'est responsable des révisions. Distinguez les erreurs involontaires (« ne peut pas suivre ») des raccourcis délibérés (« ne veut pas suivre ») : elles demandent des remèdes différents.
Que doit contenir un modèle d'instruction de travail ?
Un en-tête avec le numéro de document, l'indice de révision, le processus, les outils, les EPI, les caractéristiques qualité et les approbations, plus un tableau avec, par ligne, une action, le point clé, la raison et une photo. Voir le modèle ci-dessus.
Qu'est-ce que le SDCA ?
Le SDCA (Standardiser, Faire, Contrôler, Agir) est le cycle qui maintient un standard. La pratique qualité japonaise l'associe au PDCA : le SDCA fait tourner le standard actuel, le PDCA l'améliore, et chaque amélioration est reportée dans le standard.
Sources
- Actes dangereux et analyse des causes d'accidents de 2010 : MHLW, site Workplace Safety, « Actes dangereux » (en japonais)
- Erreur humaine et violation, quatre approches de prévention : MHLW, site Workplace Safety, « Erreur humaine » (en japonais)
- Expérience sur le pointage et l'énonciation : MHLW, site Workplace Safety, « Pointage et énonciation » (en japonais)
- Modèle de règlement de santé-sécurité pour les services d'aide à domicile, dont le guide des procédures de travail : Direction du travail de Fukuoka, MHLW (en japonais)
- Guide de gestion courante (SDCA) : Société japonaise de contrôle de la qualité, JSQC-Std 32-001, repris dans la JIS Q 9026, « Performance improvement of management systems — Guidelines for daily management » (en anglais)
Article original en japonaisCe guide est adapté d’un article de MONOSCOPE écrit pour les lecteurs au Japon : 作業標準書が守られない原因と対策|現場で使われる手順書の作り方
À propos de la rédaction
 Rédaction de MONOSCOPEFOUNDER & EDITOR
Une dizaine d’années chez un fabricant d’équipements industriels et dans une société d’ingénierie d’usines, à la proposition, à la conception et à la mise en service d’équipements, puis un passage au marketing numérique. Aujourd’hui, conseil web auprès de fabricants B2B pour les aider à expliquer clairement leurs produits et leurs technologies. Titulaire des licences nationales japonaises d’Energy Manager et d’ingénieur électricien en chef de troisième classe.
Un blog d’ingénierie tenu depuis 2017 (plus de 500 articles) et une chaîne YouTube en japonais d’environ 20 000 abonnés. Chaque guide est rédigé du point de vue de l’atelier japonais et vérifié au regard des normes citées.


