SMED: setup interno e externo (dandori) em 6 passos
Em uma fábrica de capital japonês no Brasil, ou em um fornecedor dela, mais cedo ou mais tarde você vai ouvir a palavra dandori (setup, preparação). Um gerente japonês pode pedir para reduzir o tempo de dandori gae (troca de setup) ou para separar uma lista de tarefas em uchi-dandori e soto-dandori. São os termos japoneses por trás do que as fábricas brasileiras chamam de SMED ou TRF (Troca Rápida de Ferramentas): setup interno, feito com a máquina parada, e setup externo, feito com a máquina em operação.
O método nasceu no chão de fábrica japonês. Shigeo Shingo descreveu como a troca de matriz de uma prensa na Toyota Motor Co. (Toyota Jidosha Kogyo) caiu de 4 horas para cerca de 1h30 em pouco mais de seis meses. Quando lhe pediram em seguida para chegar a 3 minutos, a ideia que viabilizou isso foi simples: fazer tudo o que for possível enquanto a máquina ainda está produzindo.
Este guia percorre os termos japoneses, o ponto em que o tempo começa e termina, seis passos baseados em material japonês, quatro formas de encurtar o setup interno, as verificações de segurança que nunca são cortadas e o uso do tempo ganho. Um exemplo fictício de troca de matriz em prensa acompanha o artigo inteiro.
Sumário
- Termos de dandori que você ouve no chão de fábrica japonês
- O que conta como tempo de setup
- Seis passos para reduzir o tempo de setup
- Passos 1 a 3: medir, classificar e passar o trabalho para fora
- Passo 4: quatro formas de encurtar o setup interno
- Passos 5 e 6: enxugar o setup externo e padronizar
- Etapas de segurança que nunca são cortadas
- O que fazer com o tempo ganho
- Erros comuns na redução de setup
- Checklist: perguntas para alinhar com o lado japonês
- Onde este guia não se aplica
- Perguntas frequentes
- Fontes
Termos de dandori que você ouve no chão de fábrica japonês
A tabela abaixo reúne os termos mais usados, com a forma em romaji, o equivalente em português e o significado na prática.
| Romaji | Português | Significado no chão de fábrica |
|---|---|---|
| dandori gae | troca de setup | Passar uma máquina ou linha de um produto para o seguinte, incluindo preparação e testes |
| uchi-dandori | setup interno | Trabalho feito com a máquina ou a linha parada |
| soto-dandori | setup externo | Trabalho feito com a máquina ou a linha em operação |
| single dandori | SMED (single-minute exchange of die) / TRF | Setup interno concluído em menos de 10 minutos |
| tameshi-uchi | golpes de teste | Golpes de teste na prensa depois de fixar a matriz, seguidos de medição e reajuste |
| shohin kakunin | verificação das primeiras peças | Conferência e registro da primeira peça boa do novo produto |
| muda | desperdício (muda) | Trabalho que não agrega valor, como procurar ferramentas |
O que conta como tempo de setup
A norma japonesa de vocabulário de gestão da produção, a JIS Z 8141, define a troca de setup como a preparação de materiais, máquinas, dispositivos e ferramentas, desenhos etc., mais o processamento de teste, que ocorre ao mudar de produto ou de conteúdo do processo. Ou seja, setup não é só trocar matriz ou ferramenta de corte: a preparação e os testes fazem parte.
Isso define a janela de medição: da última peça boa do produto anterior até a primeira peça boa do produto seguinte. A JMAC (Japan Management Association Consultants) descreve a perda por setup e ajustes do mesmo modo, como o tempo perdido até sair da máquina uma peça totalmente boa.
Se você para o cronômetro quando a matriz termina de ser fixada, os ajustes e os testes que vêm depois ficam fora do registro. É nesse trecho final que costuma estar a maior parte do ganho, então combine a janela de medição antes de começar a cronometrar.
Na eficiência global dos equipamentos (OEE), o tempo em que a máquina fica parada para setup entra como perda por parada e reduz a disponibilidade.
Setup interno e setup externo
Uma nota da JIS Z 8141 divide o trabalho de setup em dois tipos. O setup interno (uchi-dandori) é feito com a máquina ou a linha parada; o setup externo (soto-dandori) é feito sem parar.
A mesma tarefa pode cair em qualquer um dos lados. Buscar a próxima matriz depois que a prensa parou é setup interno; levá-la até a prensa enquanto o lote anterior ainda roda é setup externo. A categoria depende de a máquina estar parada ou não, e não do tipo de tarefa.
A divisão depende de a máquina estar parada ou em operação.
Definições conforme a JIS Z 8141:2022 (termo 5107, nota).
O que "single-minute" significa em SMED
A mesma nota da JIS chama o setup interno de menos de 10 minutos de single dandori. Em inglês é o SMED, single-minute exchange of die, em que "die" é a matriz da prensa.
"Single-minute" não quer dizer um minuto. Quer dizer um número de minutos com um só dígito, ou seja, menos de 10. Uma troca de quatro minutos continua sendo SMED.
Shigeo Shingo, consultor da Japan Management Association, transformou o método em sistema. Ele o publicou em japonês em 1983, e a Productivity Press lançou a edição em inglês, A Revolution in Manufacturing: The SMED System, em 1985.
Um artigo de Hideo Ishida, da JMAC, na edição de abril de 2023 da revista japonesa Kojo Kanri (Gestão de Fábrica), baseado em outro livro de Shingo, traça a ideia em três etapas:
- 1950, Toyo Kogyo: ao analisar o tempo de operação de uma prensa de 800 toneladas, Shingo viu uma longa parada causada por um parafuso de matriz que faltava e percebeu que o trabalho de setup tem duas naturezas diferentes, interna e externa.
- 1957, estaleiro de Hiroshima da Mitsubishi Heavy Industries: uma mesa reserva permitiu preparar o trabalho seguinte fora de uma grande plaina enquanto ela continuava cortando.
- Toyota, prensa de 1.000 toneladas: uma troca de 4 horas caiu para cerca de 90 minutos em pouco mais de seis meses. Pedido para chegar a 3 minutos, Shingo chegou à ideia de passar o setup interno para setup externo.
Esses números vêm das lembranças do próprio Shingo, não de registros publicados pela Toyota, e as fontes datam o episódio da Toyota em 1969 ou em 1970.
Trocas mais curtas reduzem a necessidade de produzir grandes lotes do mesmo produto. Por isso a redução de setup é pré-requisito do Sistema Toyota de Produção (STP/TPS), que busca produzir só o que é necessário, quando é necessário e na quantidade necessária.
Trate os 10 minutos como referência, não como linha de aprovação. O que dá para atingir depende do porte do equipamento e do produto; por isso, comece perguntando quanto do seu tempo atual pode ser cortado.
Seis passos para reduzir o tempo de setup
A ordem importa. A Japan Industrial Engineering Association (JIIE) a apresenta assim: passar o máximo possível do setup interno para o externo, encurtar o setup interno que sobrar e encurtar também o setup externo.
Os guias do J-Net21 (mantido pela agência japonesa de apoio às pequenas e médias empresas) e do Osaka Sangyo Sozokan (Sansokan), centro público de apoio a empresas em Osaka, também começam pela situação atual e seguem a mesma ordem. Os seis passos abaixo são o nosso resumo dessas fontes.
Medir e classificar, passar o trabalho para fora, encurtar o que sobra e padronizar.
Com base em material da Japan Industrial Engineering Association, do J-Net21 e do Osaka Sansokan (todos em japonês).
Há um motivo para essa ordem. Passar trabalho para o setup externo costuma significar mudar onde as coisas ficam e quando são preparadas, então custa pouco e dá resultado rápido. Encurtar o setup interno pode exigir modificar dispositivos ou trocar sistemas de fixação. Tire de dentro tudo o que for possível primeiro, e o investimento fica restrito ao trabalho que realmente precisa ser feito com a máquina parada.
Passos 1 a 3: medir, classificar e passar o trabalho para fora
Os três primeiros passos tornam a troca visível e retiram o que não precisa de máquina parada. Se você pular a medição, vai acabar atacando tarefas que nunca consumiram o tempo.
Filmar a troca e dividi-la em elementos
Escolha o equipamento em que o tempo de troca multiplicado pelo número de trocas é grande. Se for um gargalo que faz os processos seguintes esperarem, o ganho se espalha pela fábrica inteira.
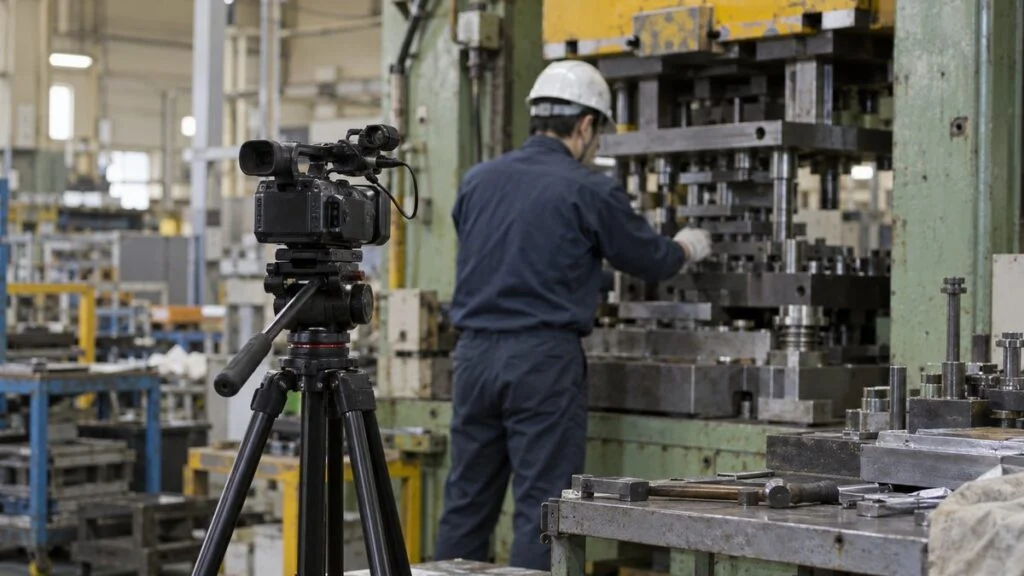
Filme uma troca sem cortes, da última peça do produto antigo até a primeira peça boa do novo. Mantenha o operador no quadro quando ele se afasta, não só as mãos. O tempo gasto procurando, buscando ou perguntando a alguém nunca aparece em imagens só das mãos.
Antes de filmar, avise a equipe de que o objetivo é estudar o trabalho, não avaliar a pessoa. Assistam ao vídeo juntos e divida-o em elementos como buscar, retirar, posicionar, fixar, ajustar e medir, anotando o tempo de cada um.
Não decida com base em uma única gravação. O tempo de troca varia com a combinação de produtos e com o operador; filme várias trocas em condições diferentes e compare. Isso também mostra de onde vem a variação.
Classificar cada elemento: interno, externo ou desperdício
Coloque cada elemento em um de três grupos: setup interno, setup externo ou desperdício (muda). O J-Net21 usa a mesma divisão em três.
Uma pergunta faz a classificação: "Isso poderia ser feito com a máquina em operação?" O que importa é se poderia ser feito com a máquina rodando, não se hoje é feito assim.
A tabela abaixo detalha uma troca de matriz fictícia em prensa. Hoje todos os 60 minutos acontecem com a prensa parada, mas a pergunta mostra que 18 desses minutos poderiam ir para o tempo de operação.
Os 60 minutos atuais divididos em elementos de trabalho, separados entre o que pode sair e o que fica.
Números fictícios, para ilustração. A altura de fechamento (die height ou shut height) é a distância entre a face superior da mesa e a face inferior do martelo, com o martelo no ponto morto inferior; ela é ajustada conforme a matriz.
Nesta etapa, decida também o que não será cortado. Tarefas de segurança, como colocar calços de segurança e bloquear os comandos de partida, além da verificação das primeiras peças, ficam fora da lista de redução, por mais que demorem. Registre isso desde o início.
Passar para o tempo de operação o que não exige parada
Terminada a classificação, passe de fato as tarefas externas para o tempo de operação. Elas vão para uma de duas janelas: antes de a máquina parar ou depois de ela voltar a produzir.
Antes da parada, prepare tudo o que o próximo produto precisa. Leve até a máquina a matriz, os dispositivos, o material, as ferramentas, os desenhos e os calibres, e confira nesse momento se a matriz tem lascas ou sujeira. O J-Net21 também cita o exemplo de pré-aquecer a matriz antes de ela entrar na máquina.
Depois da retomada, limpe a matriz retirada, devolva-a à estante e guarde as ferramentas. Se uma tarefa pode esperar até o novo produto estar rodando, ela não deve ser feita com a máquina parada.
Para que isso aconteça em toda troca, é preciso um sistema que não dependa de uma pessoa bem organizada. Os métodos mais comuns:
- Montar um kit com dispositivos, ferramentas e parafusos de cada código de peça em uma caixa ou carrinho
- Usar um checklist de pré-troca e confirmar que tudo está no lugar antes da parada
- Ler no programa de produção o horário da próxima troca e definir quem começa a preparar, e quando
O terceiro ponto passa facilmente despercebido. Se ninguém está designado para preparar em um horário definido, quem parou a máquina acaba indo buscar as coisas, e o trabalho volta para o setup interno.
Passar trabalho para fora leva 60 minutos a 42; encurtar o setup interno restante leva a 15.
Números fictícios, com base na Figura 3. Os trechos escuros mostram o tempo em que a prensa fica parada.
No exemplo, passar para fora 8 minutos de busca da matriz, 4 minutos procurando ferramentas e 6 minutos de limpeza reduz a parada de 60 para 42 minutos. Esses 18 minutos não desaparecem: viram trabalho feito com a prensa em operação, e reduzir essas horas é o papel do passo 5.
Passo 4: quatro formas de encurtar o setup interno
Depois de passar para fora tudo o que podia sair, sobra apenas o trabalho que realmente exige máquina parada, e agora o objetivo é encurtar o próprio trabalho. Olhe por quatro ângulos: fixação, posicionamento, trabalho em paralelo e ajuste.
Cada uma tem uma parte que pode ser encurtada e uma verificação que não deve mudar.
Simplificar a fixação
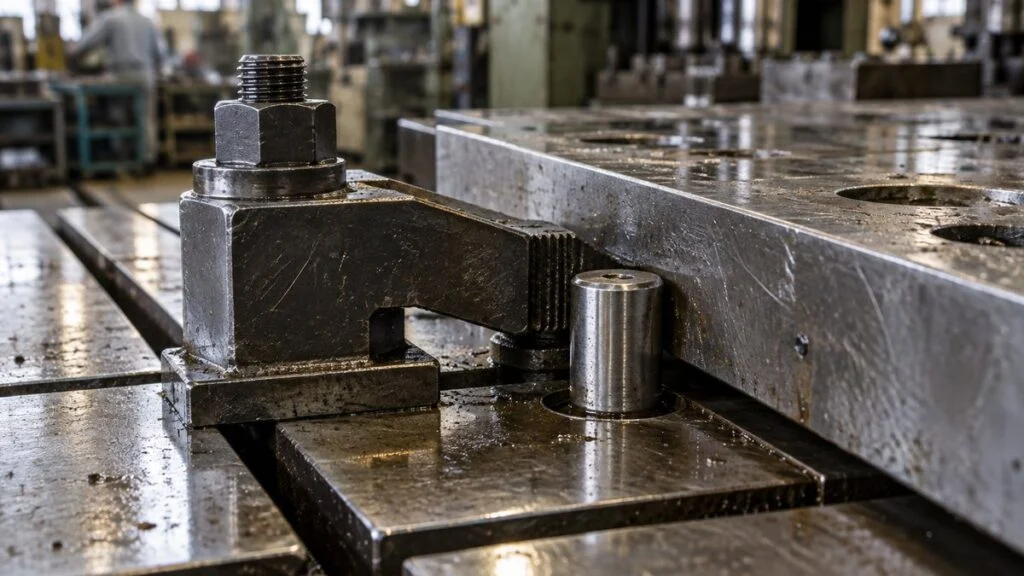
Na maior parte do tempo de fixação de uma matriz ou dispositivo, o que consome tempo é girar parafusos por muitas voltas, não o aperto final. Mantenha a força de aperto e reduza o número de voltas e de trocas de ferramenta.
Um começo fácil é padronizar o diâmetro e o tipo de cabeça dos parafusos, para que uma única ferramenta resolva. O passo seguinte, bem conhecido, é usar arruela com rasgo (em U) ou furo em fechadura, que permitem soltar a matriz apenas afrouxando o parafuso, sem retirá-lo. O Osaka Sansokan também sugere trocar a fixação roscada por cames ou outros métodos de fixação.
A fixação, porém, é diretamente uma questão de segurança. O Ministério da Saúde, Trabalho e Bem-Estar do Japão (MHLW) divulga um acidente fatal em que a matriz superior caiu após uma troca, e entre as causas está o aperto irregular dos parafusos de fixação. Antes de mudar o método de fixação, verifique as especificações dos fabricantes da prensa e da matriz e mantenha a etapa que confirma que a matriz está fixada.
Padronizar o posicionamento
Empurrar a matriz para a frente e para trás até achar a posição deixa de existir quando há uma referência. A solução básica são pinos de posicionamento ou blocos de encosto, de modo que empurrar a matriz contra o encosto já a coloque na posição.
Padronize também as dimensões que variam de produto para produto. Se as alturas das matrizes e a espessura das bordas de fixação forem uniformes, com espaçadores se necessário, não é preciso mudar as regulagens da máquina a cada matriz. A ideia é padronizar apenas as características ligadas à montagem, e não tornar todas as matrizes iguais.
Em equipamentos de usinagem e montagem, é comum montar os dispositivos antecipadamente sobre uma base comum e trocar a base inteira. O sistema de cassete descrito pelo Osaka Sansokan segue a mesma lógica: pré-montar em uma só unidade as partes que mudam.
Trabalhar em paralelo
Em equipamentos grandes, uma pessoa fixa a frente, dá a volta para fixar a parte de trás e volta de novo, e a caminhada se acumula. Com duas pessoas trabalhando frente e trás ao mesmo tempo, a caminhada some e a parada cai bastante. Se não for possível ter duas pessoas o tempo todo, quem faz o setup externo pode ajudar nos poucos minutos em que a máquina está parada.
No Japão, se o serviço é troca de matriz em prensa mecânica, quem ajuda também precisa do treinamento especial exigido por lei, descrito mais adiante. O J-Net21 lista a troca feita em equipe entre as melhorias que não custam nada.
O trabalho em paralelo só funciona com papéis e sequência combinados. Escreva quem faz o quê, em que ordem e como a equipe se sinaliza antes de a máquina partir. O artigo 104 do Regulamento de Segurança e Saúde Industrial do Japão exige que o empregador defina sinais e designe um responsável pelos sinais quando a partida da máquina puder colocar trabalhadores em perigo.
Eliminar o ajuste
O ajuste e os testes depois da montagem costumam ocupar uma grande fatia do tempo de troca. No exemplo, ajuste e golpes de teste somam 16 minutos, perto de 40% dos 42 minutos que continuam como parada.
O ajuste se arrasta porque as pessoas regulam "no sentimento" a cada troca. Troque o movimento de ir acertando pouco a pouco olhando uma escala por uma regulagem contra um bloco de espessura fixa, e registre os parâmetros de cada código de peça para a troca seguinte poder chamá-los. O objetivo é transformar "ajustar até ficar certo" em "regular para um valor conhecido".
A meta não é abolir os testes, e sim ser aprovado já no primeiro. A verificação das primeiras peças fica, porque protege a qualidade.
No exemplo, combinar os quatro métodos reduz retirada, posicionamento, fixação, ajuste e golpes de teste de 38 para 11 minutos. Somando 4 minutos de etapas de segurança e verificação das primeiras peças, a parada fica em 15 minutos. Falta pouco para o SMED, mas ir além costuma exigir modificar o equipamento, e isso deve ser pesado contra o custo.
Passos 5 e 6: enxugar o setup externo e padronizar
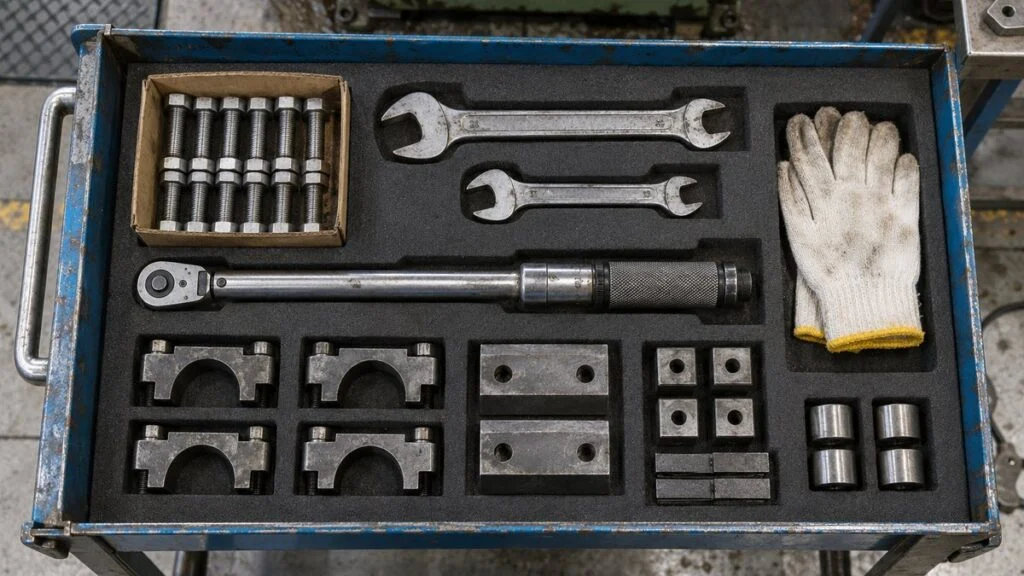
Depois que a parada diminui, sobram dois trabalhos: reduzir as horas de mão de obra gastas no setup externo e impedir que o tempo menor volte a crescer.
Encurtar o próprio setup externo
O setup externo não para a máquina, mas, se a preparação demora demais, ela não estará pronta para a próxima troca. Guarde matrizes e dispositivos perto da máquina, por ordem de frequência de uso, e defina rotas de transporte e carrinhos fixos.
A identificação dos locais e as regras de devolução seguem a mesma lógica do 5S. O Osaka Sansokan lista 5S rigoroso, procedimentos escritos e treinamento como formas de encurtar o setup externo.
A manutenção de matrizes e dispositivos pesa igualmente. Se você descobre um problema só depois de montar a matriz, tem de retirá-la e recomeçar, e o tempo ganho some de uma vez. Inspecione cada matriz logo após o uso e devolva-a à estante pronta para a próxima produção, e conte isso como parte do setup externo.
Padronizar o procedimento e o tempo-alvo
Se o procedimento melhorado não for escrito, ele volta ao que era quando o operador muda. Coloque em uma folha a sequência dos elementos, as ferramentas, os pontos de verificação de segurança e o tempo-alvo.
Em seguida, treine e registre. Se poucas pessoas sabem fazer a troca, use uma matriz de competências para mostrar quem pode fazer o setup em cada máquina e forme mais pessoas de forma planejada.
Anote o tempo, o motivo de qualquer atraso e a próxima ação na mesma folha.
Com os registros acumulados, você enxerga a dispersão, e não só a média. Se o alvo é 15 minutos e uma combinação de produtos demora sempre 30, esse é o próximo alvo. Quando uma máquina funcionar, leve o procedimento para as máquinas do mesmo tipo (yokoten).
Etapas de segurança que nunca são cortadas
Durante a troca, mãos e corpo vão a lugares onde nunca entram na operação normal, como entre as duas metades da matriz ou sob o martelo. Por isso a lei japonesa tem regras para o próprio trabalho de setup. Para prensas mecânicas, o Regulamento de Segurança e Saúde Industrial do Japão (Rōdō Anzen Eisei Kisoku) inclui estas exigências:
- Artigo 131-2: quando uma parte do corpo entra na zona de perigo ao montar, retirar ou ajustar uma matriz de prensa mecânica, o empregador deve fazer os trabalhadores usarem calços de segurança ou adotar medida equivalente contra a descida inesperada do martelo
- Artigo 131-3: ao mover o martelo para ajustar a matriz, usar o inching se a prensa tiver essa função e, se não tiver, girar à mão
- Artigo 107: quando o trabalho de ajuste de uma máquina oferece risco, parar a máquina e travar o dispositivo de partida ou colocar uma placa de aviso, para que ninguém mais a ligue
- Artigo 36, item 2: montar, retirar e ajustar matrizes de prensa mecânica exige treinamento especial (tokubetsu kyoiku)
- Artigo 134: o chefe de operações de prensas (sagyo shunin-sha) supervisiona diretamente a montagem, a retirada e o ajuste das matrizes
O chefe de operações é obrigatório em locais de trabalho com cinco ou mais prensas mecânicas (Decreto de Aplicação da Lei de Segurança e Saúde Industrial, artigo 6, item 7; Regulamento, artigo 133). As regras tratam de prensas, mas os princípios valem para outros equipamentos: parar, travar para que nada se mova e deixar o trabalho com pessoas treinadas.
No Brasil, valem as normas brasileiras, não as japonesas. A NR-12 (segurança no trabalho em máquinas e equipamentos) tem um anexo específico para prensas e similares (Anexo VIII), e as normas ABNT NBR de segurança para prensas, como a NBR 13930 para prensas mecânicas, complementam esse quadro. Elas tratam, entre outros pontos, de proteção contra descida inesperada do martelo e de bloqueio e etiquetagem durante intervenções. Confirme com a engenharia de segurança e o SESMT da fábrica o texto vigente e o que se aplica ao seu equipamento.
A redução atinge a forma de fazer o trabalho, nunca as verificações abaixo.
Exemplos típicos que combinam exigências legais do Japão com cuidados práticos. Defina o procedimento real a partir do manual do equipamento, da NR-12 e da apreciação de riscos da própria fábrica.
O banco de casos do MHLW também descreve um trabalhador morto quando uma matriz de injetora, manuseada sem ponte rolante, tombou sobre ele. Entre as causas estava a falta de um procedimento de trabalho escrito, e a medida recomendada foi um procedimento que cobrisse o manuseio de cargas pesadas.
Defina o tempo-alvo já incluindo essas verificações. Nunca crie uma situação em que pular uma etapa de segurança seja a única forma de atingir a meta. Essa responsabilidade é de quem conduz a melhoria.
O que fazer com o tempo ganho
Com as trocas mais curtas, há duas escolhas para o tempo liberado. O exemplo fictício continua aqui.
Digamos que uma máquina produza quatro produtos e cada um precise de 2.000 peças por mês. Hoje cada produto roda duas vezes por mês em lotes de 1.000, então são oito trocas por mês e 480 minutos de parada. Agora a troca cai de 60 para 15 minutos.
Com o setup de 60 para 15 minutos, manter o número de trocas ou manter a parada total dá resultados diferentes.
Números fictícios, para ilustração. O estoque de segurança não está incluído.
Qual opção serve depende da máquina. Se ela não tem capacidade para os pedidos e faz os processos seguintes esperarem, a opção 1, colocar o tempo liberado em produção, é a certa.
Se a capacidade está folgada, mas estoque e estoque em processo (WIP) se acumulam, escolha a opção 2. Mais trocas e lotes menores encurtam a espera entre fabricar uma peça e usá-la. Pedidos urgentes também ficam mais fáceis de encaixar, o que ajuda a reduzir horas extras.
O que se deve evitar é preencher o tempo liberado com mais peças do que alguém precisa. A utilização da máquina parece melhor, mas a fábrica só ganha estoque sem data de venda definida, e nada melhora no conjunto.
Erros comuns na redução de setup
Mesmo com os passos em mãos, projetos emperram ou voltam atrás. Cinco erros aparecem com frequência:
- Só mandar os operadores correrem. Mexer as mãos mais rápido economiza pouco e aumenta o risco de verificações puladas e de lesões. Ataque o conteúdo do trabalho: procurar, carregar, girar parafusos, ajustar.
- Medir uma janela estreita demais. Se você cronometra só até o fim da troca da matriz, ajustes e testes ficam de fora. Volte à definição: medir até a primeira peça boa.
- Começar por investimento. Grampos automáticos e equipamentos de troca de matriz funcionam, mas, comprados antes de passar o trabalho para o setup externo, deixam intactos o tempo de procura e de espera.
- Ninguém é responsável pelo setup externo. Se não está claro quem prepara o quê e quando, a preparação atrasa nos dias corridos e a equipe volta a buscar tudo depois da parada.
- Parar de medir quando os tempos caem. Sem registros, você não percebe o procedimento se deteriorando aos poucos. Continue comparando os tempos reais com o alvo como parte da melhoria.
Checklist: perguntas para alinhar com o lado japonês
Se a matriz japonesa, um cliente ou uma consultoria conduz um projeto de dandori na sua fábrica, alinhar estes pontos antes evita discussões sobre os números depois. A redução de setup é um trabalho conjunto: a engenharia de processos (seisan gijutsu; o nome da área varia entre fábricas) projeta o processo e os dispositivos, a produção executa as trocas do dia a dia e o PCP define tamanhos de lote e sequência, então envolva as três áreas.
- Janela de medição: o relógio corre da última peça boa até a primeira peça boa, como na JIS Z 8141? Ou o seu lado para em "matriz montada"?
- O que fica fora da redução: quais etapas de segurança e verificações de qualidade (bloqueio, calços de segurança, verificação das primeiras peças) são fixas e entram no tempo-alvo?
- Meta: o alvo é "single dandori" (menos de 10 minutos) ou um percentual de corte sobre a linha de base atual? Quais máquinas e combinações de produtos entram?
- Responsável pelo setup externo: quem prepara a próxima matriz, material e ferramentas, e com que antecedência da troca programada?
- Mudanças em fixação ou posicionamento: quem aprova mudanças em matrizes, dispositivos ou garras, e os fabricantes da prensa e da matriz precisam validar?
- Treinamento e qualificação: que exigências legais locais (como a NR-12) e qualificações internas se aplicam a quem faz o setup? Quem ajuda no trabalho em paralelo precisa do mesmo treinamento?
- Registros: que formato eles querem para os registros de troca (tempo, condições, observações) e quem os analisa?
- Uso do tempo ganho: o tempo liberado vai para mais produção (opção 1) ou lotes menores (opção 2)? Quem decide no PCP?
Uma mensagem curta que você pode adaptar:
Antes de começarmos a redução do tempo de troca de setup (dandori) na Prensa 3, poderiam confirmar três pontos? (1) Pretendemos medir da última peça boa do produto anterior até a primeira peça boa do produto seguinte. (2) Calços de segurança, bloqueio e a verificação das primeiras peças continuam no procedimento e entram no tempo-alvo. (3) Qualquer mudança na fixação da matriz será conferida com as especificações dos fabricantes da prensa e da matriz antes de ser testada. Avisem se o padrão de vocês for diferente.
Onde este guia não se aplica
- A decomposição de 60 minutos e o resultado de 15 minutos são um exemplo fictício. A economia real depende do equipamento, do mix de produtos e da equipe.
- As exigências legais listadas são as regras do Japão para prensas mecânicas. Fábricas no Brasil devem seguir a NR-12, as normas ABNT NBR aplicáveis e os padrões da própria empresa.
- Definições e tempos-alvo variam entre empresas e setores, então confirme-os com a equipe com quem você trabalha.
Perguntas frequentes
O que significa "single-minute" no SMED?
Significa um número de minutos com um só dígito, ou seja, uma troca de menos de 10 minutos. A JIS Z 8141 chama de single dandori o setup interno de menos de 10 minutos. Não quer dizer um minuto.
Qual é a diferença entre setup interno e setup externo?
O setup interno (uchi-dandori) é o trabalho feito com a máquina ou a linha parada. O setup externo (soto-dandori) é o trabalho feito enquanto ela continua produzindo. A mesma tarefa, como levar a próxima matriz, pode ser uma ou outra, conforme o momento em que é feita.
O que significa "dandori" na manufatura japonesa?
Dandori significa setup ou preparação. Dandori gae é a troca entre produtos, e a JIS inclui nela a preparação de materiais, ferramentas e desenhos e o processamento de teste, não só a troca da matriz.
O tempo de setup deve incluir testes e inspeção?
Sim. Meça da última peça boa do produto anterior até a primeira peça boa do seguinte. Parar o relógio quando a matriz está montada deixa de fora ajustes e testes, que muitas vezes concentram o maior ganho.
Fontes
- Definições de troca de setup, setup interno/externo e single dandori: Japanese Standards Association, JIS Z 8141:2022, vocabulário de gestão da produção (termo 5107; texto conferido em uma página de consulta da JIS) (em japonês)
- Setup interno/externo e ordem de melhoria: Japan Industrial Engineering Association, termos de IE: setup (em japonês)
- Perda por setup e ajustes: JMAC TPM Online, "As 16 grandes perdas" (em japonês)
- Livros de Shingo: Shigeo Shingo, Shinguru Dandori e no Gententeki Shiko, Japan Management Association, 1983; Shigeo Shingo, A Revolution in Manufacturing: The SMED System, Productivity Press, 1985 (conferido na National Diet Library Search)
- História do SMED (Toyo Kogyo, Mitsubishi Heavy Industries, Toyota): Nikkan Kogyo Shimbun, Newswitch, 4 de maio de 2023 (a partir de Kojo Kanri, abril de 2023), que cita Shigeo Shingo, Toyota Seisan Hoshiki no IE-teki Kosatsu (1980). Exemplo de fonte que data o episódio em 1969: Aperza News (em japonês)
- Trajetória de Shingo: JMAC, boletim do Instituto de Gestão da Qualidade, Vol. 10 (em japonês)
- Passos básicos de melhoria de setup: J-Net21 (Organization for Small & Medium Enterprises and Regional Innovation, Japan) (em japonês)
- Seis passos e medidas práticas: Osaka Sansokan, "Redução do tempo de troca para alto mix e baixo volume" (em japonês)
- Regulamento de Segurança e Saúde Industrial do Japão, artigos 36, 104, 107, 131-2, 131-3, 133 e 134: e-Gov Laws (em japonês)
- Exigência de chefe de operações (artigo 6, item 7): e-Gov Laws, Decreto de Aplicação da Lei de Segurança e Saúde Industrial (em japonês)
- Casos de acidente: MHLW, site de segurança no trabalho: matriz superior cai de uma prensa hidráulica; trabalhador esmagado por uma matriz de injetora durante manutenção (em japonês)
- Brasil: Ministério do Trabalho e Emprego, NR-12 (Segurança no Trabalho em Máquinas e Equipamentos), incluindo o Anexo VIII (prensas e similares); ABNT NBR 13930 (prensas mecânicas). Consulte o texto vigente.
Artigo original em japonêsEste guia se baseia em um artigo do MONOSCOPE escrito para leitores no Japão: 段取り替え時間の短縮手順|内段取り・外段取りの分け方とSMEDの進め方
Sobre a redação
 Redação do MONOSCOPEFOUNDER & EDITOR
Cerca de dez anos de atuação em um fabricante de equipamentos industriais e em uma empresa de engenharia de plantas, com propostas, projeto e comissionamento de equipamentos, seguidos da migração para o marketing digital. Hoje presta consultoria web a fabricantes B2B, ajudando-os a explicar com clareza seus produtos e tecnologias. Possui as licenças nacionais japonesas de Energy Manager e de Engenheiro-Chefe de Eletricidade de Terceira Classe.
Mantém um blog de engenharia desde 2017 (mais de 500 artigos) e um canal no YouTube em japonês com cerca de 20 mil inscritos. Cada guia é escrito do ponto de vista do chão de fábrica japonês e conferido com as normas citadas.


