Gage R&R คืออะไร: เกณฑ์ยอมรับ %GRR 10%/30% และสิ่งที่ลูกค้าญี่ปุ่นคาดหวัง
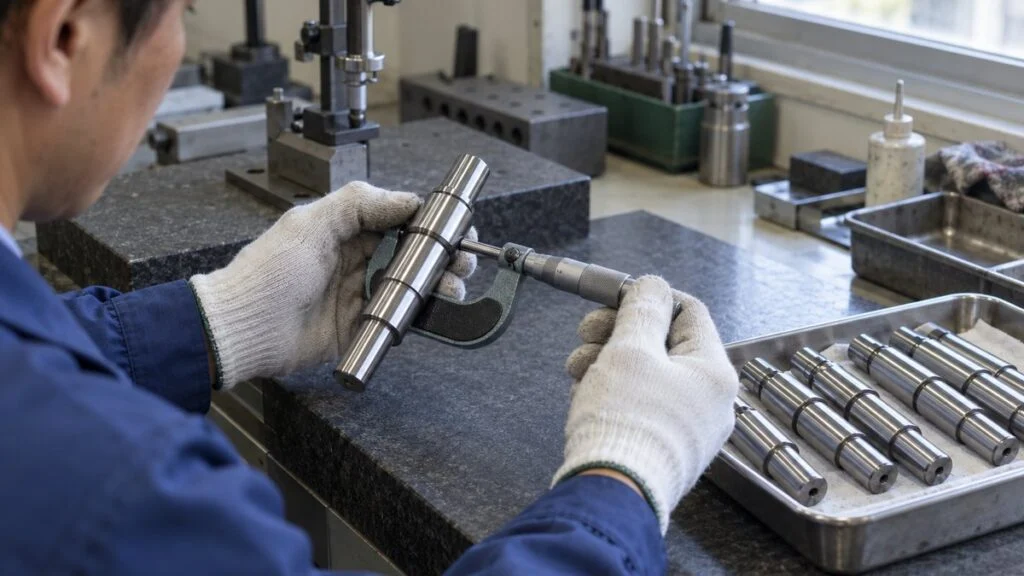
เครื่องมือวัดสอบเทียบทุกปี ใบรับรองก็เก็บครบ แต่แล้วฝ่าย QA ของลูกค้าญี่ปุ่นก็ขอผล Gage R&R (ในเอกสารญี่ปุ่นเขียนว่า gēji R&R) หรือขอผล MSA ซึ่งก็คือการวิเคราะห์ระบบการวัด (Measurement Systems Analysis, ภาษาญี่ปุ่น: 測定システム解析 / sokutei shisutemu kaiseki) ซัพพลายเออร์ Tier 1 และ Tier 2 ที่ส่งชิ้นส่วนให้โรงงานรถยนต์และมอเตอร์ไซค์ญี่ปุ่นในไทยมีโอกาสถูกขอเอกสารนี้ได้
การสอบเทียบตรวจสอบหลัก ๆ เพียงเรื่องเดียว คือเครื่องมืออ่านค่าห่างจากเครื่องมือมาตรฐานเท่าไร (bias) แต่ในการวัดจริง ค่าที่ได้ยังกระจายเมื่อคนเดิมวัดชิ้นงานเดิมซ้ำ และเปลี่ยนไปเมื่อคนวัดเปลี่ยน Gage R&R คือการเอาความกระจายนั้นมาเป็นตัวเลข แล้วเทียบกับความแปรปรวนระหว่างชิ้นงานหรือกับค่าพิกัดความเผื่อ (tolerance)
บทความนี้อธิบายตำแหน่งของ Gage R&R ใน MSA, ขั้นตอนการทำ 6 ขั้น, ตัวอย่างคำนวณด้วยวิธี Average and Range (ใช้ข้อมูลสมมติทั้งหมด), ความต่างของผลจาก ANOVA และวิธีอ่านเกณฑ์ 10% กับ 30% ตอนท้ายมีสิ่งที่ลูกค้าญี่ปุ่นมักตรวจ เช็กลิสต์ก่อนส่งรายงาน และคำถามที่ควรถามก่อนเริ่มทำ
สารบัญ
- Gage R&R วัดอะไรใน MSA
- วิธีทำ Gage R&R 6 ขั้นตอน
- วิธี Average and Range: ตัวอย่างคำนวณ
- Average and Range เทียบกับ ANOVA
- เกณฑ์ยอมรับ: อ่าน 10%, 30% และ ndc ≥ 5
- ถ้าผลไม่ดี ต้องทำอย่างไร
- MSA แบบ Attribute: งานตรวจผ่าน/ไม่ผ่านและค่า Kappa
- ก่อนส่งรายงาน: เช็กลิสต์และคำถามถึงลูกค้าญี่ปุ่น
- ข้อจำกัดของบทความนี้
- คำถามที่พบบ่อย (FAQ)
- แหล่งอ้างอิง
Gage R&R วัดอะไรใน MSA
MSA ประเมินทั้งระบบการวัดด้วยสถิติ ไม่ได้ประเมินแค่เครื่องมือวัด ระบบการวัดรวมถึงคนวัด วิธีวัด jig และสภาพแวดล้อม ในอุตสาหกรรมยานยนต์ คู่มือ MSA ของ AIAG (Automotive Industry Action Group สมาคมอุตสาหกรรมยานยนต์ของสหรัฐฯ) ถือเป็นมาตรฐานที่ใช้กันจริง ฉบับปัจจุบันคือฉบับที่ 4 ออกเมื่อมิถุนายน 2010 และ AIAG ยังแสดงฉบับนี้เป็นฉบับล่าสุด ณ ตุลาคม 2026
คู่มือแบ่งค่าคลาดเคลื่อนของระบบการวัดเป็น 2 แบบ แบบแรกคือ location (ตำแหน่ง) ที่ค่าเฉลี่ยของการวัดเบี่ยงจากค่าจริง แบบที่สองคือ width (ความกว้างหรือการกระจาย) ที่ค่าวัดกระจายรอบค่าเฉลี่ย Gage R&R ประเมินค่าคลาดเคลื่อนด้านการกระจาย คือวัดของเดิมซ้ำ ๆ แล้วค่ากระจายมากแค่ไหน
3 ข้อแรกอธิบายค่าคลาดเคลื่อนด้านตำแหน่ง 2 ข้อถัดมาอธิบายด้านการกระจาย Gage R&R รวม 2 ข้อหลังเข้าด้วยกัน
EV = Equipment Variation; AV = Appraiser Variation การจัดหมวดอ้างอิงจากเอกสารอธิบายที่สรุปคู่มือ AIAG MSA ฉบับที่ 4
Repeatability และ Reproducibility: หมายเหตุเรื่องศัพท์ญี่ปุ่น
รายงานญี่ปุ่นใช้คำว่า 繰返し性 (kurikaeshi-sei) แทน Repeatability และ 再現性 (saigen-sei) แทน Reproducibility มาตรฐานศัพท์มาตรวิทยาของญี่ปุ่น JIS Z 8103 นิยาม Repeatability ว่าเป็นความแม่นยำ (precision) ภายใต้เงื่อนไขการวัดซ้ำ คือใช้ขั้นตอนเดียวกัน ผู้วัดคนเดียวกัน ระบบการวัดเดียวกัน เงื่อนไขการใช้งานเดียวกัน สถานที่เดียวกัน วัดวัตถุเดิมซ้ำในเวลาสั้น ๆ ใน Gage R&R ค่านี้รายงานเป็น EV
นิยาม Reproducibility ของ JIS กว้างกว่านั้น เงื่อนไขของมันอาจรวมสถานที่หรือระบบการวัดที่ต่างกัน แต่ใน Gage R&R Reproducibility (AV) หมายถึงความต่างที่เกิดจากการเปลี่ยนผู้วัดเป็นหลัก ถ้าจะส่งขั้นตอนหรือรายงานให้ลูกค้าญี่ปุ่น ควรเขียนชัดว่า "Reproducibility = ความต่างระหว่างผู้วัด" เพื่อไม่ให้อีกฝ่ายอ่านตามความหมายกว้างของ JIS
การศึกษานี้แยกความแปรปรวนรวมที่สังเกตได้ออกเป็นความแปรปรวนจากตัวชิ้นงานเอง กับความแปรปรวนจากระบบการวัด ดังรูปต่อไปนี้
ในระบบการวัดที่ดี ความแปรปรวนของชิ้นงานต้องเป็นส่วนใหญ่ของความแปรปรวนรวม และ GRR ต้องมีค่าน้อย
มีเพียงความแปรปรวน (variance คือส่วนเบี่ยงเบนมาตรฐานยกกำลังสอง) เท่านั้นที่บวกกันได้ ส่วนเบี่ยงเบนมาตรฐานและค่าเปอร์เซ็นต์บวกกันตรง ๆ ไม่ได้
การสอบเทียบกับ Gage R&R ต่างกันอย่างไร
การสอบเทียบคือการเทียบเกจกับเครื่องมือมาตรฐานที่ความสอบกลับได้ (traceability) แล้วตรวจค่าคลาดเคลื่อนของการอ่านค่า ดูเฉพาะตัวเครื่องมือ ซึ่งก็คือ bias ในรูปที่ 1 เป็นหลัก ต่อให้สอบเทียบและมีความสอบกลับได้ครบ ความหลวมของ jig หรือนิสัยการวัดของแต่ละคนก็ยังทำให้ค่าวัดกระจายอยู่ดี เรื่องบันทึกการสอบเทียบและ traceability ที่โรงงานญี่ปุ่นดูได้ในบทความเรื่องนี้
Gage R&R ใช้ชิ้นงานจริง วัดโดยคนที่วัดงานนี้อยู่ประจำ ด้วยขั้นตอนปกติ การสอบเทียบตอบคำถามว่า "เกจถูกต้องไหม" ส่วน Gage R&R ตอบว่า "วิธีวัดนี้แยกความต่างของชิ้นงานได้ไหม" ต้องมีทั้งสองอย่างจึงจะนำค่าวัดไปตัดสินคุณภาพได้
ทำไมลูกค้ายานยนต์ญี่ปุ่นขอ: IATF 16949 ข้อ 7.1.5.1.1
IATF 16949 มาตรฐานระบบบริหารคุณภาพยานยนต์ กำหนดเรื่อง MSA ไว้ในข้อ 7.1.5.1.1 ต้องมีการศึกษาทางสถิติเพื่อวิเคราะห์ความแปรปรวนของผลจากระบบเครื่องมือตรวจสอบ วัด และทดสอบแต่ละชนิดที่ระบุใน Control Plan (แผนควบคุม)
วิธีวิเคราะห์และเกณฑ์ยอมรับต้องเป็นไปตามคู่มืออ้างอิง MSA ถ้าจะใช้วิธีหรือเกณฑ์อื่นต้องได้รับอนุมัติจากลูกค้า และต้องเก็บบันทึกการอนุมัตินั้นไว้ ดังนั้นขอบเขตมาจาก Control Plan และกฎของลูกค้าเองก็สำคัญพอ ๆ กับตัวเลขของ AIAG ตำแหน่งของ MSA ในกระบวนการเตรียมผลิตของลูกค้าญี่ปุ่นอธิบายไว้ในบทความเรื่อง NPI และกระบวนการ QA ของโรงงานญี่ปุ่น
วิธีทำ Gage R&R 6 ขั้นตอน
ความน่าเชื่อถือของผลขึ้นอยู่กับการเก็บข้อมูลมากกว่าการคำนวณ แผนทั่วไปคือ 10 ชิ้นงาน ผู้วัด 3 คน คนละ 3 รอบ แบ่งเป็น 6 ขั้นตอนดังนี้
3 ขั้นตอนเตรียมการเป็นตัวกำหนดว่าผลจะเชื่อถือได้หรือไม่
10 ชิ้นงาน ผู้วัด 2–3 คน และ 2–3 รอบ เป็นแนวทางทั่วไป (เอกสารทางเทคนิคของ Minitab) ถ้าลูกค้ากำหนดไว้ ให้ทำตามลูกค้า
ขั้นที่ 1: กำหนดเป้าหมายและวัตถุประสงค์
เลือกก่อนว่าจะศึกษาคุณลักษณะด้านคุณภาพข้อไหน ด้วยเกจ jig และขั้นตอนอะไร ถ้าอยู่ภายใต้ IATF 16949 โดยทั่วไปจะเริ่มจากการวัดที่ระบุใน Control Plan
จากนั้นกำหนดว่าการวัดนี้ใช้ทำอะไร จะติดตามความแปรปรวนของกระบวนการด้วยแผนภูมิควบคุม หรือจะตัดสินผ่าน/ไม่ผ่านก่อนส่งของ คำตอบนี้มีผลต่อตัวหารที่ใช้คำนวณ %GRR ในภายหลัง
ขั้นที่ 2: ตรวจ Resolution และการสอบเทียบ
ถ้า resolution (ค่าอ่านน้อยที่สุด) ของเกจหยาบเกินไป เกจจะให้ค่าเดิมทุกครั้ง และประเมินความแปรปรวนได้ไม่ถูกต้อง แนวทางของ AIAG มี "กฎ 10 ต่อ 1" คือ resolution ควรละเอียดเท่ากับ 1/10 ของ tolerance หรือละเอียดกว่า เช่นขนาดที่มี tolerance 0.10 mm ต้องใช้เกจที่อ่านได้ถึง 0.01 mm หรือละเอียดกว่า
ตรวจด้วยว่าการสอบเทียบของเกจยังไม่หมดอายุ Gage R&R ไม่ได้ประเมิน bias ดังนั้นต่อให้ผลดี แต่ถ้าเกจนั้นสอบเทียบเกินกำหนดแล้ว ก็ยืนยันไม่ได้ว่าค่าที่อ่านถูกต้อง
ขั้นที่ 3: เลือกชิ้นงาน
เลือกชิ้นงานให้ครอบคลุมช่วงความแปรปรวนทั้งหมดที่กระบวนการผลิตออกมาจริง Minitab ระบุว่าการสุ่มจากช่วงทั้งหมดของกระบวนการทำให้ประมาณความแปรปรวนระหว่างชิ้นงานได้ดีขึ้น ถ้าไปเก็บชิ้นงานที่คล้ายกันจากล็อตเดียว ความแปรปรวนของชิ้นงานจะเล็กลง และ %GRR จะออกมาสูงเกินจริง
ใส่หมายเลขชิ้นงาน แต่ต้องไม่ให้ผู้วัดเห็นหมายเลข ผู้วัดที่เห็นหมายเลขมักจำค่าครั้งก่อนแล้ววัดให้ตรงกัน จึงควรทำเครื่องหมายไว้ด้านล่างของชิ้นงาน หรือให้อีกคนเป็นคนยื่นชิ้นงานให้ นอกจากนี้ 10 ชิ้นงานประมาณความแปรปรวนของชิ้นงานได้ไม่แม่นนัก เอกสารทางเทคนิคของ Minitab เสนอ 2 ทางเลือก คือเพิ่มจำนวนชิ้นงาน หรือใช้ส่วนเบี่ยงเบนมาตรฐานของกระบวนการที่คำนวณจากข้อมูลในอดีตจำนวนมาก
ขั้นที่ 4: วัดตามลำดับสุ่ม
เลือกผู้วัดจากคนที่วัดงานนี้เป็นประจำ ถ้าเลือกเฉพาะผู้ตรวจสอบที่เก่งที่สุด ผลจะประเมินความแปรปรวนของการวัดในแต่ละวันต่ำกว่าจริง
ในรอบที่ 1 ผู้วัด A วัดทั้ง 10 ชิ้นครั้งละชิ้น แล้ว B กับ C วัดต่อ รอบที่ 2 และ 3 ทำซ้ำโดยสลับลำดับชิ้นงาน การสุ่มลำดับทุกรอบและไม่ให้เห็นผลก่อนหน้าช่วยตัดผลจากความจำและลำดับการวัด ตกลงกันล่วงหน้าด้วยว่าจะวัดตรงตำแหน่งไหนของชิ้นงาน และทุกคนต้องวัดตำแหน่งเดียวกัน
ขั้นที่ 5 และ 6: คำนวณและตัดสิน
เมื่อได้ข้อมูลครบ ให้คำนวณด้วยวิธี Average and Range หรือ ANOVA ใช้สเปรดชีตก็ได้ แต่โปรแกรมสถิติให้ผล ANOVA และกราฟได้ในครั้งเดียว ตอนตัดสิน ให้เทียบ %GRR และ ndc (number of distinct categories จำนวนกลุ่มที่แยกได้) กับเกณฑ์
ถ้าไม่ผ่าน ให้ดูว่า Repeatability หรือ Reproducibility ใหญ่กว่า แล้วแก้ตามนั้น หัวข้อถัดไปจะพาคำนวณทีละขั้น
วิธี Average and Range: ตัวอย่างคำนวณ
ข้อมูลด้านล่างเป็นข้อมูลสมมติ ตัวเลขทั้งหมดสร้างขึ้นเพื่ออธิบาย ไม่ได้มาจากกระบวนการจริง สมมติว่าวัดเส้นผ่านศูนย์กลางนอกของเพลา สเปก 10.00 ±0.05 mm (tolerance กว้าง 0.10 mm) ด้วยไมโครมิเตอร์ที่อ่านได้ละเอียด 0.001 mm ผู้วัด A, B, C วัดคนละ 10 ชิ้น 3 รอบ
| ผู้วัด / รอบ | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
|---|---|---|---|---|---|---|---|---|---|---|
| A รอบที่ 1 | 9.972 | 9.986 | 10.020 | 9.995 | 10.029 | 9.962 | 10.008 | 9.994 | 10.014 | 10.000 |
| A รอบที่ 2 | 9.973 | 9.986 | 10.021 | 9.995 | 10.030 | 9.967 | 10.004 | 9.989 | 10.009 | 9.998 |
| A รอบที่ 3 | 9.966 | 9.984 | 10.017 | 9.999 | 10.030 | 9.964 | 10.000 | 9.988 | 10.015 | 10.002 |
| A ค่าพิสัย (range) | 0.007 | 0.002 | 0.004 | 0.004 | 0.001 | 0.005 | 0.008 | 0.006 | 0.006 | 0.004 |
| B รอบที่ 1 | 9.969 | 9.986 | 10.020 | 9.998 | 10.035 | 9.965 | 10.010 | 9.995 | 10.015 | 10.004 |
| B รอบที่ 2 | 9.974 | 9.987 | 10.019 | 10.000 | 10.036 | 9.962 | 10.013 | 9.992 | 10.015 | 10.010 |
| B รอบที่ 3 | 9.976 | 9.983 | 10.023 | 10.002 | 10.031 | 9.969 | 10.010 | 9.994 | 10.021 | 10.002 |
| B ค่าพิสัย (range) | 0.007 | 0.004 | 0.004 | 0.004 | 0.005 | 0.007 | 0.003 | 0.003 | 0.006 | 0.008 |
| C รอบที่ 1 | 9.969 | 9.980 | 10.017 | 9.990 | 10.024 | 9.960 | 10.007 | 9.989 | 10.007 | 9.996 |
| C รอบที่ 2 | 9.970 | 9.975 | 10.016 | 9.994 | 10.030 | 9.963 | 10.003 | 9.985 | 10.010 | 10.003 |
| C รอบที่ 3 | 9.967 | 9.980 | 10.018 | 9.994 | 10.025 | 9.958 | 10.004 | 9.985 | 10.014 | 10.000 |
| C ค่าพิสัย (range) | 0.003 | 0.005 | 0.002 | 0.004 | 0.006 | 0.005 | 0.004 | 0.004 | 0.007 | 0.007 |
| ค่าเฉลี่ยชิ้นงาน | 9.9707 | 9.9830 | 10.0190 | 9.9963 | 10.0300 | 9.9633 | 10.0066 | 9.9901 | 10.0133 | 10.0017 |
วิธี Average and Range ประมาณส่วนเบี่ยงเบนมาตรฐานจากค่าพิสัย (ค่าสูงสุดลบค่าต่ำสุด) และจากผลต่างของค่าเฉลี่ย ตัวคูณที่แปลงค่าพิสัยเป็นส่วนเบี่ยงเบนมาตรฐานคือ K1, K2 และ K3 ซึ่งค่าขึ้นกับจำนวนรอบ จำนวนผู้วัด และจำนวนชิ้นงาน
แปลงค่าพิสัยหรือผลต่าง 3 ค่าเป็นส่วนเบี่ยงเบนมาตรฐานด้วยตัวคูณ K แล้วรวมเข้าด้วยกัน
n = จำนวนชิ้นงาน, r = จำนวนรอบ ตัวคูณเป็นค่าที่ใช้ในวิธีของ AIAG MSA ฉบับที่ 4 ตรวจเทียบกับ SPC for Excel และกับค่าที่คำนวณจากตาราง d2 และ d2* (K1 = 1/d2, K2 และ K3 = 1/d2*) K3 สำหรับ 2–10 ชิ้น: 0.7071, 0.5231, 0.4467, 0.4030, 0.3742, 0.3534, 0.3375, 0.3249, 0.3146
ตำราเก่าและฟอร์มเก่าที่โรงงานทำไว้เองบางครั้งใช้ตัวคูณอย่าง 4.56 และ 3.05 ค่าเหล่านี้มาจากคู่มือฉบับที่ 1 และ 2 ที่แสดงผลเป็นช่วงกระจาย 99% (5.15 เท่าของส่วนเบี่ยงเบนมาตรฐาน) %GRR เทียบกับความแปรปรวนรวมจะเท่าเดิม แต่ค่า EV และ AV แบบสัมบูรณ์ และสัดส่วนต่อ tolerance จะเปลี่ยน ต้องเช็กเสมอว่าแม่แบบ (template) ใช้ตัวคูณของฉบับไหน รวมถึงฟอร์มที่โรงงานทำเองหรือฟอร์มเก่า
1. Repeatability (EV)
เริ่มจากหาค่าเฉลี่ยของค่าพิสัยของผู้วัดแต่ละคน ในตัวอย่าง A ได้ 0.0047 mm, B ได้ 0.0051 mm และ C ได้ 0.0047 mm ค่าพิสัยเฉลี่ยรวม R̿ จึงเป็น 0.00483 mm (4.83 µm) ส่วนที่เหลือของตัวอย่างใช้หน่วย µm เพื่อให้อ่านง่าย
ก่อนไปต่อ ให้ตรวจว่าไม่มีค่าพิสัยใดเกินขีดควบคุม (UCL = D4 × R̿ สำหรับ 3 รอบ D4 = 2.574 ได้ 12.4 µm) ถ้ามีค่าเกิน ให้สงสัยว่าวัดผิดหรือจดผิด แล้ววัดชิ้นนั้นใหม่ก่อนคำนวณ ในตัวอย่างค่าพิสัยสูงสุดคือ 8 µm จึงไม่มีปัญหา ใช้ K1 = 0.5908 สำหรับ 3 รอบ ได้ EV = 4.83 × 0.5908 ≈ 2.86 µm
2. Reproducibility (AV)
ค่าเฉลี่ยของผู้วัดแต่ละคนจาก 30 ค่า คือ A = 9.99723 mm, B = 10.00053 mm และ C = 9.99443 mm ผลต่างระหว่างค่าสูงสุด (B) กับต่ำสุด (C) คือ X̄diff = 6.10 µm เมื่อมีผู้วัด 3 คน K2 = 0.5231
X̄diff × K2 = 3.19 µm ยกกำลังสองได้ 10.18 เนื่องจากค่าเฉลี่ยของผู้วัดมีความแปรปรวนจาก Repeatability ปนอยู่เล็กน้อย จึงต้องหักออก EV² ÷ (10 ชิ้น × 3 รอบ) = 2.86² ÷ 30 ≈ 0.27 ได้ AV = √(10.18 − 0.27) ≈ 3.15 µm ถ้าค่าใต้รากที่สองติดลบ ให้ตั้ง AV = 0
3. GRR, PV และ TV
GRR คือรากที่สองของผลรวมกำลังสองของ EV และ AV: √(2.86² + 3.15²) ≈ 4.25 µm ส่วน PV มาจาก Rp ซึ่งเป็นผลต่างระหว่างค่าเฉลี่ยชิ้นงานสูงสุด (10.0300 mm) กับต่ำสุด (9.9633 mm) Rp = 66.67 µm คูณ K3 = 0.3146 สำหรับ 10 ชิ้น ได้ PV = 20.97 µm ความแปรปรวนรวม TV = √(4.25² + 20.97²) ≈ 21.40 µm
4. %GRR และ ndc
%GRR = 4.25 ÷ 21.40 × 100 ≈ 19.9% คำนวณแบบเดียวกันได้ %EV = 13.3%, %AV = 14.7% และ %PV = 98.0% เมื่อบวก %EV กับ %AV จะไม่ได้ 19.9% เพราะมีเฉพาะค่ายกกำลังสอง (variance) ที่บวกกันได้ ตามหมายเหตุใต้รูปที่ 2
ndc = 1.41 × 20.97 ÷ 4.25 ≈ 6.96 ปัดเศษทิ้งได้ 6 ส่วน 1.41 คือ √2 ที่ปัดเศษแล้ว
%GRR = 19.9% อยู่ในช่วง "ยอมรับแบบมีเงื่อนไข" และ Reproducibility (AV) ใหญ่กว่า Repeatability เล็กน้อย
ข้อมูลตัวอย่างสมมติ ตรวจสอบการคำนวณด้วย Python แล้ว เนื่องจากสัดส่วนรวมกันแบบผลรวมกำลังสอง 13.3% + 14.7% จึงไม่เท่ากับ 19.9%
Average and Range เทียบกับ ANOVA
ANOVA (การวิเคราะห์ความแปรปรวน) แยกความแปรปรวนในค่าวัดเป็น 4 แหล่ง คือ ชิ้นงาน ผู้วัด ผลร่วมระหว่างผู้วัดกับชิ้นงาน (interaction) และความคลาดเคลื่อนจาก Repeatability คู่มือ AIAG อธิบายทั้งสองวิธี และโปรแกรมสถิติส่วนใหญ่ตั้ง ANOVA เป็นค่าเริ่มต้น
ตาม Minitab วิธี Average and Range คำนวณความแปรปรวนของ interaction ระหว่างผู้วัดกับชิ้นงานไม่ได้ interaction หมายถึงผู้วัดแต่ละคนวัดต่างกันเป็นรายชิ้น เช่น "ผู้วัด C อ่านต่ำเฉพาะชิ้นงานเล็ก" โดยทั่วไป ANOVA ประมาณความแปรปรวนได้แม่นกว่า และยังทดสอบได้ด้วยว่ามี interaction หรือไม่
วิธี X̄-R ตามด้วยมือได้ ส่วน ANOVA ให้ข้อมูลมากกว่าและประมาณได้แม่นกว่า
ใน ANOVA ของตัวอย่าง ค่า p ของ interaction คือ 0.75 จึงคำนวณใหม่โดยตัดพจน์ interaction ออก (Minitab ตัด interaction เมื่อ p ≥ 0.05)
เมื่อนำข้อมูลสมมติชุดเดียวกันไปคำนวณด้วย ANOVA จะได้ส่วนเบี่ยงเบนมาตรฐานของ Repeatability 2.63 µm, Reproducibility 3.02 µm, GRR 4.00 µm และระหว่างชิ้นงาน 21.12 µm %GRR (เป็นอัตราส่วนของส่วนเบี่ยงเบนมาตรฐาน) คือ 18.6% และ ndc คือ 7 ตัวเลขต่างกันเล็กน้อยเพราะวิธีหนึ่งประมาณจากค่าพิสัย อีกวิธีประมาณจาก mean square แต่ทั้งสองอยู่ในช่วงเดียวกัน
เวลาอ่านผลจากโปรแกรม อย่าสับสนระหว่าง %Contribution (ภาษาญี่ปุ่น: 寄与率 / kiyo-ritsu) กับ %Study Var (研究変動 / kenkyu hendo) %Contribution เป็นอัตราส่วนของ variance ในตัวอย่าง GRR ได้ 3.5% ส่วน %Study Var เป็นอัตราส่วนของส่วนเบี่ยงเบนมาตรฐาน ได้ 18.6%
เกณฑ์ 10% และ 30% ใช้กับอัตราส่วนของส่วนเบี่ยงเบนมาตรฐาน (%Study Var หรืออัตราส่วนต่อ tolerance) สำหรับ %Contribution Minitab ให้แนวทางอีกชุดหนึ่ง คือต่ำกว่า 1%, 1–9% และสูงกว่า 9%
เกณฑ์ยอมรับ: อ่าน 10%, 30% และ ndc ≥ 5
เกณฑ์ที่รู้จักกันมากที่สุดจากคู่มือ AIAG MSA แบ่ง %GRR เป็น 3 ช่วงที่ 10% และ 30% Minitab แสดงช่วงเดียวกันนี้ในฐานะแนวทางของ AIAG
ช่วง 10–30% ไม่ได้ผ่านโดยอัตโนมัติ เป็นช่วงที่ต้องตัดสินตามการใช้งานและต้นทุน
แหล่งอ้างอิง: Minitab Help และ QI Macros ที่นำเสนอเกณฑ์นี้ในฐานะแนวทางของ AIAG ข้อกำหนดต่างกันไปตามลูกค้าและอุตสาหกรรม
%GRR 19.9% ของตัวอย่างอยู่ในช่วงกลาง "ยอมรับแบบมีเงื่อนไข" ส่วน ndc = 6 ผ่านเกณฑ์ หมายความว่าระบบแยกความแปรปรวนของกระบวนการได้ประมาณ 6 กลุ่ม
ถ้า ndc ต่ำกว่า 5 อาจเป็นเพราะระบบการวัดหยาบเกินไป หรือชิ้นงานที่เลือกมีความแปรปรวนน้อยเกินไป เนื่องจาก ndc ใช้ PV เป็นตัวตั้ง การเลือกชิ้นงานไม่ดีทำให้ ndc ต่ำได้ แม้ตัวระบบการวัดจะไม่มีปัญหา
ตัวหาร: ความแปรปรวนของกระบวนการหรือ tolerance
%GRR คำนวณเทียบกับความแปรปรวนรวม (ความแปรปรวนของกระบวนการ) หรือเทียบกับ tolerance ก็ได้ อัตราส่วนต่อ tolerance คำนวณโดยเอา 6 × GRR (ช่วงกว้าง ±3 เท่าของส่วนเบี่ยงเบนมาตรฐาน) หารด้วย tolerance กว้าง เรียกอีกอย่างว่า P/T ratio (precision-to-tolerance ratio)
Minitab อธิบายว่าอัตราส่วนต่อความแปรปรวนรวมเป็นการเทียบกับความแปรปรวนของกระบวนการทั้งหมด ส่วนอัตราส่วนต่อ tolerance เป็นตัวชี้วัดสำหรับคัดแยกชิ้นงานว่าอยู่ในหรือนอกสเปก แนวปฏิบัติที่พบบ่อยจึงเป็น ใช้อัตราส่วนต่อความแปรปรวนรวมกับการวัดที่ป้อนแผนภูมิควบคุม และใช้อัตราส่วนต่อ tolerance กับการวัดที่ตัดสินผ่าน/ไม่ผ่านในการตรวจขั้นสุดท้าย ทั้งนี้ขึ้นกับวิธีใช้การวัดและข้อกำหนดของลูกค้า บางรายงานแสดงทั้งสองค่า
ข้อมูลชุดเดียวกันให้ผลต่างกันเมื่อเปลี่ยนตัวหาร ในตัวอย่าง %GRR คือ 19.9% เมื่อเทียบกับความแปรปรวนรวม แต่เป็น 25.5% เมื่อเทียบกับ tolerance 0.10 mm ต้องเขียนในรายงานเสมอว่า "เทียบกับอะไร" เพื่อไม่ให้ตัวเลขของเราขัดกับของลูกค้า สำหรับค่าพิกัดความเผื่อทั่วไปในแบบญี่ปุ่น ดูบทความเรื่อง JIS B 0405 เทียบกับ ASME
สิ่งที่ลูกค้าญี่ปุ่นอาจคาดหวังเกินกว่า 10% และ 30%
10% และ 30% เป็นแนวทางของ AIAG ไม่ใช่ขีดจำกัดสากล IATF 16949 ให้คู่มืออ้างอิง MSA เป็นหลัก แต่ยอมรับวิธีวิเคราะห์และเกณฑ์อื่นถ้าลูกค้าอนุมัติ ผลคือผู้ผลิตรถยนต์และ Tier 1 อาจกำหนดเกณฑ์หรือขอบเขตของตนเองในข้อกำหนดเฉพาะของลูกค้า (CSR; ภาษาญี่ปุ่น: 顧客固有要求事項 / kokyaku koyu yokyu jiko)
ตำราและมาตรฐานภายในบริษัทญี่ปุ่นบางแห่งแบ่งช่วงเงื่อนไขละเอียดขึ้นอีก เช่น ถือว่า 10–20% ยอมรับได้โดยทั่วไป และ 20–30% เป็นขีดจำกัด ข้อกำหนดต่างกันไปในแต่ละบริษัท จึงอย่าสรุปว่ากฎของลูกค้ารายหนึ่งใช้กับอีกรายได้ ลำดับที่ปลอดภัยคือยืนยันข้อกำหนดของลูกค้าก่อน แล้วตั้งมาตรฐานภายในไม่ให้หลวมกว่าของลูกค้า
ตามที่ SPC for Excel รายงาน คู่มือ AIAG เองก็เตือนว่า การใช้เกณฑ์ GRR อย่างเดียวเป็นเส้นตัดสินผ่าน/ไม่ผ่านไม่ใช่วิธีที่ยอมรับได้ในการตัดสินระบบการวัด นอกจากดูว่าตัวเลขอยู่ในเกณฑ์หรือไม่ ต้องพิจารณาด้วยว่าการวัดนั้นใช้ตัดสินอะไร
ถ้าผลไม่ดี ต้องทำอย่างไร
เมื่อ %GRR สูง ให้ดูก่อนว่า Repeatability (EV) หรือ Reproducibility (AV) ใหญ่กว่า คู่มือที่อิงตาม AIAG MSA ฉบับที่ 4 เช่น QI Macros จัดสาเหตุที่น่าสงสัยไว้ดังนี้
จุดที่ต้องลงมือแก้ขึ้นกับว่า EV หรือ AV ใหญ่กว่า และ ndc เพียงพอหรือไม่
แหล่งอ้างอิง: QI Macros (คู่มือที่อิงตาม AIAG MSA ฉบับที่ 4) และเอกสารทางเทคนิคของ Minitab หลังแก้ไขแล้ว ให้ทำการศึกษาซ้ำภายใต้เงื่อนไขเดิมเพื่อยืนยันผล
ในตัวอย่าง %AV (14.7%) ใหญ่กว่า %EV (13.3%) เล็กน้อย และค่าเฉลี่ยของผู้วัด C ต่ำกว่า B ประมาณ 6 µm ให้เริ่มตรวจวิธีที่ C ใช้ไมโครมิเตอร์ (ใช้ ratchet หรือไม่ ผิวสัมผัสแนบกับชิ้นงานตรงหรือไม่) และวิธีอ่านสเกลของ C
ถ้าปัญหาอยู่ที่ Repeatability ลองใช้ jig และตรึงตำแหน่งวัดก่อนซื้อเกจใหม่ สาเหตุมักมาจากวิธีวางชิ้นงานหรือตำแหน่งที่วัดไม่คงที่ มากกว่าสมรรถนะของเกจเอง เพื่อจำกัดสาเหตุ ให้พล็อตค่าวัดแยกตามผู้วัดและตามชิ้นงาน หรือใช้ผังก้างปลา (Fishbone Diagram) เพื่อไล่ปัจจัยด้านคน เกจ วิธีการ และสภาพแวดล้อม
ข้อผิดพลาดที่ทำให้ต้องทำใหม่
ข้อผิดพลาดต่อไปนี้พบบ่อยในการทำ Gage R&R ที่หน้างาน
- เก็บชิ้นงาน 10 ชิ้นจากล็อตเดียวกัน ความแปรปรวนของชิ้นงานจึงน้อย และ %GRR ดูแย่
- ผู้วัดเห็นหมายเลขชิ้นงานระหว่างวัด จึงวัดให้ตรงกับค่าเดิม
- ให้เฉพาะผู้วัดที่เก่งที่สุดทำ ผลจึงดีกว่าการวัดจริงในแต่ละวัน
- ไม่ได้ตกลงตำแหน่งวัด ความแปรปรวนภายในชิ้นงานจึงปนเข้ามาใน Repeatability
- ใช้แม่แบบเก่าที่ใช้ตัวคูณแบบ 5.15 sigma ทำให้ EV และ AV ไม่ตรงกับที่ลูกค้าคำนวณ
- รายงาน %GRR โดยไม่ระบุตัวหาร (ความแปรปรวนรวมหรือ tolerance) ตัวเลขจึงไม่ตรงกับของลูกค้า
เมื่อลูกค้าชี้ปัญหาด้านการวัดและขอรายงานการแก้ไข ผล MSA ใช้สนับสนุนการวิเคราะห์สาเหตุได้ การแสดง %GRR เป็นหลักฐานว่าตรวจสอบระบบการวัดแล้ว ทำให้มาตรการแก้ไขน่าเชื่อถือขึ้น รูปแบบรายงานดูได้ในบทความเรื่องการเขียนรายงาน 8D
MSA แบบ Attribute: งานตรวจผ่าน/ไม่ผ่านและค่า Kappa
การคำนวณข้างต้นใช้ไม่ได้กับการวัดที่ให้ผลแค่ผ่านหรือไม่ผ่าน เช่น การตรวจด้วยสายตา การตัดสินเทียบกับชิ้นงานตัวอย่างขีดจำกัด (限度見本 / gendo mihon, limit sample) หรือเกจ Go/No-Go ระบบการวัดแบบ attribute เหล่านี้ประเมินจากความสอดคล้องของคำตัดสิน
วิธีที่ใช้กันทั่วไปคือวิธี cross-tab ในคู่มือ AIAG เตรียมชิ้นงานที่ทราบผลตัดสินที่ถูกต้อง (reference) ให้ผู้วัดหลายคนตัดสินแต่ละชิ้นหลายรอบ แล้วแสดงความสอดคล้องระหว่างผู้วัดกันเอง และกับ reference ด้วยค่า Kappa Kappa วัดความสอดคล้องเหนือกว่าความบังเอิญ 1 คือสอดคล้องสมบูรณ์ 0 คือไม่ดีกว่าความบังเอิญ ตาม Minitab AIAG ถือว่า Kappa 0.75 ขึ้นไปคือสอดคล้องกันดี และค่าที่สูงกว่า เช่น 0.90 เป็นที่ต้องการ
อ่านผลได้ 3 มุม คือ ภายในผู้วัด (แต่ละคนตัดสินซ้ำได้ผลเดิมหรือไม่) ผู้วัดแต่ละคนเทียบกับ reference (ตัดสินถูกหรือไม่) และระหว่างผู้วัด (ผลตัดสินเปลี่ยนไปตามคนหรือไม่) SPC for Excel อ้างตารางจากคู่มือ AIAG (ฉบับที่ 3) ที่ให้แนวทางยอมรับเมื่อเทียบกับ reference คือ Effectiveness 90% ขึ้นไป Miss rate (อัตราที่ของเสียถูกตัดสินว่าผ่าน) ไม่เกิน 2% และ False alarm rate (อัตราที่ของดีถูกตัดสินว่าไม่ผ่าน) ไม่เกิน 5%
ถ้าลูกค้ากำหนดเกณฑ์ ให้ทำตามลูกค้า ควรใส่ชิ้นงานที่อยู่ใกล้เส้นแบ่งด้วย ไม่ใช่เฉพาะชิ้นที่ดีชัดเจนกับเสียชัดเจน ถ้าไม่มีชิ้นงานก้ำกึ่ง ความแปรปรวนของการตัดสินจะไม่ปรากฏ
ก่อนส่งรายงาน: เช็กลิสต์และคำถามถึงลูกค้าญี่ปุ่น
หลายข้อผิดพลาดข้างต้น เช่น ลืมระบุตัวหารหรือใช้ตัวคูณเก่า เกิดจากความเข้าใจที่ไม่ตรงกัน ไม่ใช่เกจแย่ ควรตกลงเรื่องเหล่านี้กับลูกค้าก่อนทำการศึกษา ไม่ใช่หลังส่งรายงานแล้วถูกตีกลับ
เช็กลิสต์ก่อนส่งรายงาน
| หัวข้อ | สิ่งที่ต้องยืนยัน |
|---|---|
| ขอบเขต | ระบุคุณลักษณะ เกจ jig และขั้นตอนแล้ว และคุณลักษณะนั้นอยู่ใน Control Plan |
| Resolution | ค่าอ่านน้อยสุดละเอียดถึง 1/10 ของ tolerance (หรือความแปรปรวนของกระบวนการ) หรือละเอียดกว่า |
| การสอบเทียบ | การสอบเทียบเกจยังไม่หมดอายุ |
| การออกแบบการศึกษา | ระบุจำนวนชิ้นงาน ผู้วัด และรอบ ชิ้นงานครอบคลุมช่วงของกระบวนการ สุ่มลำดับการวัด ซ่อนหมายเลขชิ้นงาน |
| ผู้วัด | เป็นคนที่วัดงานนี้เป็นประจำ ไม่ใช่เฉพาะผู้ตรวจสอบที่เก่งที่สุด |
| วิธีวิเคราะห์ | ระบุว่าใช้ Average and Range หรือ ANOVA ถ้าเป็น ANOVA ระบุว่าคงหรือตัดพจน์ interaction |
| ตัวคูณ | K1, K2, K3 ของฉบับที่ 4 (ไม่ใช่ตัวคูณแบบ 5.15 sigma เก่า) |
| ตัวหาร | %GRR เทียบกับความแปรปรวนรวม tolerance หรือทั้งสอง ระบุป้ายกำกับชัดเจน |
| ผล | %EV, %AV, %GRR, ndc และตรวจค่าพิสัยเทียบกับขีดควบคุมแล้ว |
| เกณฑ์ | ระบุในรายงานว่าใช้เกณฑ์ใด (AIAG หรือ CSR ของลูกค้า) |
| ช่วงมีเงื่อนไข | ถ้า %GRR อยู่ที่ 10–30% ให้บันทึกเหตุผลที่ยอมรับได้สำหรับการใช้งานนี้ และขออนุมัติลูกค้าถ้าจำเป็น |
| การตรวจแบบ Attribute | มีชิ้นงานก้ำกึ่งรวมอยู่ รายงานค่า Kappa, Effectiveness, Miss rate และ False alarm rate |
คำถามที่ควรถามลูกค้าญี่ปุ่น
- ต้องทำ MSA กับคุณลักษณะไหนบ้าง ทุกรายการใน Control Plan หรือเฉพาะ Special และ Critical Characteristics
- ใช้เกณฑ์ AIAG MSA ฉบับที่ 4 หรือมีเกณฑ์ของตนเองใน CSR (เช่น แบ่งย่อยในช่วง 10–30%)
- ให้คำนวณ %GRR เทียบกับความแปรปรวนของกระบวนการ tolerance หรือทั้งสอง
- กำหนดวิธี (Average and Range หรือ ANOVA) และจำนวนชิ้นงาน ผู้วัด และรอบไว้หรือไม่
- ต้องใช้ฟอร์ม Excel ของลูกค้าหรือไม่ และฟอร์มนั้นใช้ตัวคูณของฉบับไหน
- สำหรับการตรวจด้วยสายตา ลูกค้าจะให้ชิ้นงานตัวอย่างขีดจำกัด (gendo mihon) หรือไม่ และคาดหวังค่า Kappa หรือ Effectiveness เท่าไร
- ต้องทำซ้ำเมื่อไร หลังเปลี่ยนเกจ เปลี่ยนขั้นตอน เปลี่ยนผู้วัด หรือตามรอบเวลาที่กำหนด
ตัวอย่างอีเมลสอบถาม (ภาษาอังกฤษ)
ซัพพลายเออร์ในไทยมักติดต่อลูกค้าญี่ปุ่นเป็นภาษาอังกฤษ จึงให้ตัวอย่างเป็นภาษาอังกฤษ แก้ข้อความในวงเล็บเหลี่ยมให้ตรงกับงานของคุณ
Subject: Gage R&R requirements for part [part number]
Dear [Name],
We are preparing the measurement system analysis for [part number / drawing number] as listed in our control plan. To make sure our report matches your requirements, could you confirm the following?
1. Acceptance criteria: AIAG MSA 4th edition (%GRR under 10% / 10–30% / over 30%, ndc of 5 or more), or your own criteria?
2. Denominator for %GRR: process variation, tolerance, or both?
3. Preferred method (average and range or ANOVA) and study size (parts, appraisers, trials)
4. Whether a specific report format is requiredIf any characteristic falls in the 10–30% range, we will assess whether it is acceptable for its intended use and confirm with you.
Best regards,
[Your name]
ข้อจำกัดของบทความนี้
- ตัวอย่างคำนวณใช้ข้อมูลสมมติ การศึกษาจริงควรทำตามฟอร์มของลูกค้าและการตั้งค่าโปรแกรม
- เกณฑ์ต่างกันไปตามลูกค้า อุตสาหกรรม และคุณลักษณะ ช่วงเกณฑ์ของ AIAG ในที่นี้ใช้อ้างอิงเท่านั้น ไม่อาจใช้แทน CSR ของลูกค้า
- บทความนี้อธิบายการศึกษาแบบ crossed ทั่วไป ที่ผู้วัดทุกคนวัดชิ้นงานทุกชิ้น
- ถ้าต้องการข้อความที่แน่นอนของ IATF 16949 ให้ตรวจจากตัวมาตรฐานและคู่มือ AIAG ฉบับปัจจุบันโดยตรง ไม่ใช่จากแหล่งทุติยภูมิ
- ยังไม่ได้ตรวจว่ามีมาตรฐาน มอก. ที่เทียบเท่ากับเกณฑ์ MSA ของ AIAG โดยตรงหรือไม่ ให้ใช้เกณฑ์ของลูกค้าหรือ AIAG เป็นหลัก
คำถามที่พบบ่อย (FAQ)
ควรทำ Gage R&R ซ้ำบ่อยแค่ไหน
ไม่มีรอบเวลาตายตัว ให้ทบทวนเมื่อเปลี่ยนเกจ เปลี่ยนขั้นตอน หรือเปลี่ยนผู้วัด ถ้า CSR ของลูกค้ากำหนดเกณฑ์หรือขอบเขตไว้ ให้วางแผนให้ตรงกับที่กำหนด
ถ้าเกจสอบเทียบแล้ว ยังต้องทำ Gage R&R อีกไหม
ต้องทำ การสอบเทียบตรวจ bias ของตัวเครื่องมือเท่านั้น ไม่ครอบคลุมความแปรปรวนจากความหลวมของ jig หรือนิสัยการวัดของแต่ละคน ซึ่งเป็นสิ่งที่ Gage R&R ประเมิน
Gage R&R ย่อมาจากอะไร
ย่อมาจาก Gage Repeatability and Reproducibility Repeatability เขียนเป็น EV, Reproducibility เป็น AV และค่ารวมเป็น GRR เอกสารญี่ปุ่นใช้ตัวย่อเดียวกัน เขียนเป็น gēji R&R
คำนวณ Gage R&R ในสเปรดชีตได้ไหม
วิธี Average and Range ทำซ้ำในสเปรดชีตได้ง่าย คือคูณตัวคูณแล้วรวมค่า ส่วน ANOVA คำนวณมากกว่า การใช้โปรแกรมสถิติหรือเครื่องมือวิเคราะห์ในสเปรดชีตจะประหยัดแรงกว่า
ควรเลือกใครเป็นผู้วัด
เลือกคนที่วัดงานนี้เป็นประจำ 2–3 คน ไม่ใช่เฉพาะคนที่ชำนาญที่สุด ถ้าใช้เฉพาะผู้ตรวจสอบที่เก่งที่สุด ผลจะดีกว่าการวัดจริงในแต่ละวันและประเมินความแปรปรวนต่ำเกินไป
แหล่งอ้างอิง
- AIAG, MSA-4: Measurement Systems Analysis
- Q-DAS, Notes on the 4th Edition of the MSA Manual (วันที่ออกและตัวคูณ 5.15)
- JIS Z 8103:2019 ศัพท์มาตรวิทยา และ JIS Z 8402-1:1999 ความแม่นยำของวิธีวัดและผลการวัด ส่วนที่ 1 (ภาษาญี่ปุ่น): Z 8103, Z 8402-1
- Minitab, Is my measurement system acceptable?
- Minitab, Interpret the key results for Crossed Gage R&R Study
- Minitab, Methods and formulas for gage R&R table และ Methods and formulas for method of analysis
- Minitab, Data considerations for Crossed Gage R&R Study และ Assistant technical paper: Gage R&R Study (Crossed)
- Minitab, What is gage resolution?
- SPC for Excel, Variable Measurement Systems – Part 4: Gage R&R
- SPC for Excel, Acceptance Criteria for Measurement Systems Analysis
- SPC for Excel, Attribute Gage R&R Studies – Part 2
- QI Macros, Gage R&R Made Easy
- สรุปข้อ 7.1.5.1.1 ของ IATF 16949 (ภาษาญี่ปุ่น): IATF16949 koryaku
บทความต้นฉบับภาษาญี่ปุ่นคู่มือนี้เรียบเรียงจากบทความของ MONOSCOPE ที่เขียนสำหรับผู้อ่านในญี่ปุ่น: ゲージR&Rのやり方|MSAの手順・計算例と判定基準10%・30%の読み方
เกี่ยวกับบรรณาธิการ
 บรรณาธิการ MONOSCOPEFOUNDER & EDITOR
ทำงานกับผู้ผลิตอุปกรณ์โรงงานและบริษัทวิศวกรรมโรงงานราว 10 ปี ดูแลการเสนอ ออกแบบ และทดสอบเดินเครื่องอุปกรณ์ ก่อนผันตัวมาทำการตลาดออนไลน์ ปัจจุบันเป็นที่ปรึกษาเว็บไซต์ให้ผู้ผลิตแบบ B2B ช่วยให้บริษัทอธิบายผลิตภัณฑ์และเทคโนโลยีของตนได้ชัดเจน ถือใบอนุญาตระดับชาติของญี่ปุ่นด้านผู้จัดการพลังงาน (Energy Manager) และวิศวกรไฟฟ้าหัวหน้าระดับ 3
ดูแลบล็อกด้านวิศวกรรมตั้งแต่ปี 2017 (กว่า 500 บทความ) และช่อง YouTube ภาษาญี่ปุ่นที่มีผู้ติดตามราว 20,000 คน คู่มือทุกเรื่องเขียนจากมุมมองหน้างานในญี่ปุ่น และตรวจสอบกับมาตรฐานที่อ้างอิง


