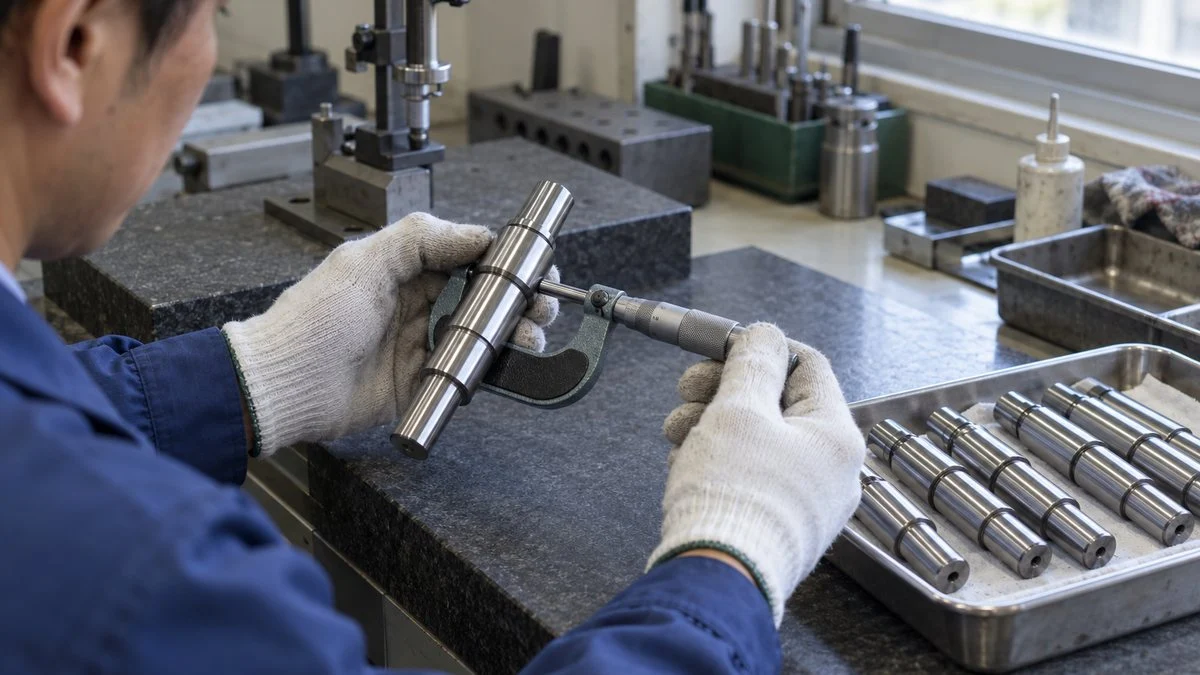
「測定器は毎年校正しているのに、顧客から MSA(測定システム解析)の結果を出してほしいと言われた」。自動車部品のサプライヤーで品質保証を担当すると、一度はこうした場面に出会います。
校正で確かめられるのは、主に基準器に対する測定器の偏りです。実際の測定値は、同じ人が同じ部品を測り直したときのばらつきや、人が替わったときの差も含んでいます。
そのばらつきが製品のばらつきや公差に対してどれくらい大きいかを数字で示すのが、ゲージR&Rです。
この記事では、ゲージR&R の位置づけ、準備から判定までの6ステップ、平均値と範囲法(X̄-R 法)の計算例を順に示します。
続いて、分散分析法(ANOVA 法)との違い、判定基準の読み方、結果が悪かったときの対処、合否判定の MSA を整理します。
ゲージR&Rとは|測定システム解析(MSA)の中での位置づけ
MSA は、測定器だけでなく、測る人、測り方、治具、環境まで含めた「測定システム」の良し悪しを統計的に評価する考え方です。
自動車業界では、AIAG(米国の自動車産業の業界団体)がまとめた MSA リファレンスマニュアルが事実上の標準になっています。
現行は2010年発行の第4版で、AIAG の公式ページでも第4版が案内されています(2026年10月時点)。
マニュアルでは、測定システムの誤差を大きく2つに分けて見ます。測定値の平均が真の値からずれる「位置」の誤差と、測定値が散らばる「幅」の誤差です。ゲージR&R は、このうち幅の誤差を評価する手法にあたります。
位置の誤差を見る3項目と、幅の誤差を見る2項目に分かれます。ゲージR&R は幅の2項目をまとめて評価します。
※EV は Equipment Variation、AV は Appraiser Variation の略。項目の分類は AIAG MSA マニュアル第4版の枠組みを紹介した解説資料に基づく。
繰返し性(EV)と再現性(AV)
JIS Z 8103(計測用語)では、繰返し性を「繰返し条件の下での測定の精密さ」と定義しています。
繰返し条件とは、同じ手順、同じオペレータ、同じ測定システム、同じ操作条件、同じ場所で、短期間に同じ対象を繰り返し測る条件です。
ゲージR&R では、この繰返し性を装置変動(EV)として数値にします。
再現性は JIS では「再現条件の下での精密さ」で、再現条件には場所や測定システムが異なる場合も含まれます。
一方、ゲージR&R でいう再現性(AV)は、主に評価者が替わったことによる差を指します。同じ言葉でも範囲が少し違うので、社内の手順書では「再現性=評価者間の差」と明記しておくと誤解が減ります。
ゲージR&R では、観測された測定値のばらつき全体を、部品そのもののばらつきと測定システムのばらつきに分けて考えます。分け方を図にすると次のようになります。
総変動のうち、部品変動が大半を占め、GRR が小さいほど良い測定システムです。
※足し合わせができるのは分散(標準偏差の2乗)です。標準偏差や%の値は単純に足せません。
校正との違い
校正は、トレーサビリティのとれた標準器と比べて、測定器の指示値のずれを確かめる作業です。対象は測定器単体で、主に図1の「偏り」を見ています。計測器の校正とトレーサビリティが保たれていても、治具のガタや測る人の癖によるばらつきは残ります。
ゲージR&R は、実際の部品を、普段の測定者が、普段の手順で測った結果を使います。
校正が「測定器が正しいか」を問うのに対し、ゲージR&R は「この測り方で部品の違いを見分けられるか」を問うものです。両方がそろって、測定値を品質判断に使える状態になります。
自動車業界の品質マネジメント規格 IATF 16949 には、7.1.5.1.1 項の要求があります。コントロールプラン(管理計画書)に載っている検査・測定・試験設備について、結果のばらつきを統計的に調べることを求めています。
要旨としては、解析方法と判定基準は MSA の参照マニュアルに合わせることとされ、別の方法や基準を使う場合は顧客の承認が必要です。
ゲージR&Rのやり方|準備から判定までの6ステップ
ゲージR&R は、計算そのものよりも、データの取り方で結果の信頼性が決まります。部品10個・評価者3人・各3回の繰返しという典型的な計画で、準備から判定までを6つのステップに分けると次のとおりです。
準備の3ステップで結果の信頼性がほぼ決まります。
※部品10個・評価者2〜3人・繰返し2〜3回が一般的な目安(Minitab の技術資料より)。顧客の指定があればそちらに従います。
ステップ1:対象と目的を決める
最初に、どの品質特性を、どの測定器・治具・手順で測るのかを決めます。IATF 16949 の対象になっている場合は、コントロールプランに載っている測定から優先するのが一般的です。
あわせて、その測定を何に使うのかをはっきりさせます。工程のばらつきを管理図で追うのか、出荷前に合否を判定するのかで、後で%GRR をどの分母で計算するかが変わるためです。この点は判定基準の章で詳しく扱います。
ステップ2:分解能と校正を確認する
測定器の分解能(最小読取単位)が粗すぎると、同じ部品を何度測っても同じ値しか出ず、ばらつきを正しく評価できません。
AIAG のガイドラインには、分解能を公差の10分の1以下にする「10分の1の法則」があります。公差 0.10 mm の寸法なら、0.01 mm 以下まで読める測定器が必要という考え方です。
測定器が校正期限内であることも確認しておきます。ゲージR&R は偏りを評価しないので、校正が切れた測定器で良い結果が出ても、測定値が正しいとは言えません。
ステップ3:部品を選ぶ
部品は、工程で実際に出てくるばらつきの範囲全体から選びます。Minitab の解説でも、工程の全範囲から部品を選ぶことで部品間変動を良く推定できる、としています。
同じロットの似た部品ばかりを集めると部品変動が小さくなり、%GRR が不当に悪く出ます。
部品には番号を付けますが、評価者に番号が分からない形にします。部品の裏側に記号を付ける、別の人が部品を手渡すといった工夫です。番号が見えると、評価者は前回の値を思い出して合わせてしまいがちです。
なお、部品10個では部品間変動の推定精度が高くないことも知られています。Minitab の技術資料は、部品の数を増やすか、過去の大量データから求めた工程の標準偏差を使う選択肢を示しています。
ステップ4:ランダムな順に測る
評価者は、その測定を普段担当している人から選びます。一番上手な人だけを選ぶと、日常の測定のばらつきを過小評価してしまいます。
測定は、評価者Aが10個を1回ずつ測り、次にBとCが同じように測る、という順で1回目を終えます。2回目と3回目は部品の順番を入れ替えて測ります。
回ごとに順番をランダムにし、評価者が前の結果を見られないようにすることで、記憶や測定順の影響を避けます。測る位置(部品のどこを測るか)は事前に決めて、全員でそろえておきます。
ステップ5・6:計算と判定
データがそろったら、平均値と範囲法または分散分析法で計算します。表計算ソフトでも計算できますが、統計ソフトを使えば ANOVA 法の結果やグラフまで一度に出せます。計算の中身は次の章で、想定例を使って一つずつ追っていきます。
判定では、%GRR と ndc(識別可能な区分の数)を基準と比べます。基準を満たさない場合は、繰返し性と再現性のどちらが大きいかを見て、対処の方向を決めます。
平均値と範囲法(X̄-R法)の計算手順|想定例で追う
ここからは架空のデータを使った想定例で計算します。
シャフトの外径(規格 10.00±0.05 mm、公差幅 0.10 mm)を測るという設定です。マイクロメータ(0.001 mm 読み)を使い、評価者A・B・Cが各3回測りました。
数値はすべて説明用に作ったもので、実在の工程の値ではありません。
| 評価者・回 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
|---|---|---|---|---|---|---|---|---|---|---|
| A-1回目 | 9.972 | 9.986 | 10.020 | 9.995 | 10.029 | 9.962 | 10.008 | 9.994 | 10.014 | 10.000 |
| A-2回目 | 9.973 | 9.986 | 10.021 | 9.995 | 10.030 | 9.967 | 10.004 | 9.989 | 10.009 | 9.998 |
| A-3回目 | 9.966 | 9.984 | 10.017 | 9.999 | 10.030 | 9.964 | 10.000 | 9.988 | 10.015 | 10.002 |
| A の範囲 | 0.007 | 0.002 | 0.004 | 0.004 | 0.001 | 0.005 | 0.008 | 0.006 | 0.006 | 0.004 |
| B-1回目 | 9.969 | 9.986 | 10.020 | 9.998 | 10.035 | 9.965 | 10.010 | 9.995 | 10.015 | 10.004 |
| B-2回目 | 9.974 | 9.987 | 10.019 | 10.000 | 10.036 | 9.962 | 10.013 | 9.992 | 10.015 | 10.010 |
| B-3回目 | 9.976 | 9.983 | 10.023 | 10.002 | 10.031 | 9.969 | 10.010 | 9.994 | 10.021 | 10.002 |
| B の範囲 | 0.007 | 0.004 | 0.004 | 0.004 | 0.005 | 0.007 | 0.003 | 0.003 | 0.006 | 0.008 |
| C-1回目 | 9.969 | 9.980 | 10.017 | 9.990 | 10.024 | 9.960 | 10.007 | 9.989 | 10.007 | 9.996 |
| C-2回目 | 9.970 | 9.975 | 10.016 | 9.994 | 10.030 | 9.963 | 10.003 | 9.985 | 10.010 | 10.003 |
| C-3回目 | 9.967 | 9.980 | 10.018 | 9.994 | 10.025 | 9.958 | 10.004 | 9.985 | 10.014 | 10.000 |
| C の範囲 | 0.003 | 0.005 | 0.002 | 0.004 | 0.006 | 0.005 | 0.004 | 0.004 | 0.007 | 0.007 |
| 部品平均 | 9.9707 | 9.9830 | 10.0190 | 9.9963 | 10.0300 | 9.9633 | 10.0066 | 9.9901 | 10.0133 | 10.0017 |
平均値と範囲法では、範囲(最大値-最小値)と平均値の差から標準偏差を推定します。範囲を標準偏差に換算する係数が K1・K2・K3 で、試行回数・評価者数・部品数によって値が変わります。
3つの「範囲・差」を係数で標準偏差に直し、最後に合成します。
※n は部品数、r は試行回数。係数は AIAG MSA 第4版の方式で使われる値で、SPC for Excel などの解説資料の値と、d2・d2* の表から求めた値(K1=1/d2、K2・K3=1/d2*)の両方で照合。K3 は部品数2〜10個で 0.7071、0.5231、0.4467、0.4030、0.3742、0.3534、0.3375、0.3249、0.3146。
古い解説書や社内の旧フォーマットでは、係数に 4.56 や 3.05 といった値が使われていることがあります。
これは第2版以前の係数で、標準偏差に 5.15 を掛けた幅(99%の範囲)で表していた名残です(Q-DAS の解説による)。
総変動に対する比率(%GRR)は同じでも、EV や AV の絶対値や公差に対する比率が変わるので、どの版の係数かを必ず確認してください。
1. 繰返し性(EV)を求める
まず、各評価者の範囲の平均を求めます。
想定例では、A が 0.0047 mm、B が 0.0051 mm、C が 0.0047 mm です。3人の平均 R̿ は 0.00483 mm(4.83 μm)になります。以下、読みやすいように μm で書きます。
3回の繰返しなので K1 は 0.5908 を使い、EV = 4.83 × 0.5908 ≒ 2.86 μm となります。
計算の前に、各範囲が管理限界(UCL = D4 × R̿、3回なら D4 = 2.574 で 12.4 μm)を超えていないかも確認します。
管理限界を超える範囲があれば、測り間違いや記入ミスを疑い、その部品を測り直してから計算します。想定例では最大でも 8 μm なので問題ありません。
2. 再現性(AV)を求める
評価者ごとの30個の測定値の平均は、A が 9.99723 mm、B が 10.00053 mm、C が 9.99443 mm でした。最大の B と最小の C の差 X̄diff は 6.10 μm です。
3人なので K2 は 0.5231 です。
X̄diff × K2 = 3.19 μm を2乗すると 10.18 です。ここから、EV² ÷ (部品数10 × 試行回数3) = 2.86² ÷ 30 ≒ 0.27 を引きます。
平均値には繰返し性のばらつきも少し含まれているので、その分を差し引く操作です。AV = √(10.18 − 0.27) ≒ 3.15 μm になります。
根号の中が負になった場合は AV = 0 とします。
3. GRR・PV・TV を求める
GRR は EV と AV の2乗和の平方根で、√(2.86² + 3.15²) ≒ 4.25 μm です。
部品変動 PV は、部品平均の最大 10.0300 mm と最小 9.9633 mm の差 Rp から求めます。Rp = 66.67 μm に、部品10個の K3 = 0.3146 を掛けて 20.97 μm となります。
総変動 TV は √(4.25² + 20.97²) ≒ 21.40 μm です。これで比率を計算する材料がそろいました。
4. %GRR と ndc を求める
%GRR は 4.25 ÷ 21.40 × 100 ≒ 19.9%です。同じように計算すると、%EV は 13.3%、%AV は 14.7%、%PV は 98.0%になります。
ここで %EV と %AV を足しても 19.9%にはなりません。図2の注記のとおり、足し合わせができるのは2乗した値(分散)だけだからです。
ndc は 1.41 × 20.97 ÷ 4.25 ≒ 6.96 で、小数点以下を切り捨てて 6 となります。1.41 は √2 を丸めた値です。
%GRR は 19.9%で「条件付き」の区分。内訳は再現性(AV)がやや大きい結果です。
※架空のデータによる想定例。計算は Python で検算済み。比率は2乗和で合成されるため、13.3%+14.7%は 19.9%になりません。
計算は表計算ソフトでも再現できます。関数の組み方に不安があれば、製造業のデータ分析入門で扱っている平均・範囲・標準偏差の基本から確認しておくと、ソフトの出力を読むときにも役立ちます。
分散分析法(ANOVA法)との違い
分散分析法は、部品・評価者・評価者と部品の交互作用・繰返し誤差という4つの要因に、測定値の変動を分ける方法です。AIAG のマニュアルでも両方の方法が紹介されており、統計ソフトでは ANOVA 法が標準になっていることが多いです。
Minitab の解説によると、平均値と範囲法は評価者×部品の交互作用の分散を計算できません。
交互作用とは、「評価者Cは小さい部品だけ小さめに測る」のように、評価者によって部品ごとの測り方の癖が違う状態です。
ANOVA 法は一般に分散をより正確に推定でき、交互作用の有無も検定できる点が利点です。
手計算で追えるのが X̄-R 法、情報が多く精度が高いのが ANOVA 法です。
※想定例の ANOVA は、交互作用の p 値が 0.75 と大きいため交互作用を除いたモデルで計算(Minitab は p 値が 0.05 以上なら交互作用を除く)。
想定例のデータを ANOVA 法で計算すると、繰返し性の標準偏差は 2.63 μm、再現性は 3.02 μm でした。GRR は 4.00 μm、部品間は 21.12 μm です。
%GRR(標準偏差の比)は 18.6%、ndc は 7 です。範囲を使った推定と平均平方を使った推定の違いで、両者の数値は少しずれますが、判定区分は同じです。
ソフトの出力を読むときは、「寄与率(%Contribution)」と「%StudyVar(%研究変動)」を混同しないよう注意が必要です。寄与率は分散の比で、想定例の GRR は 3.5%です。
%StudyVar は標準偏差の比で 18.6%になります。
10%・30%の基準は標準偏差の比(%StudyVar や公差に対する比率)に対するものです。寄与率については、Minitab は別の目安(1%未満・1〜9%・9%超)を示しています。
判定基準|%GRR 10%・30%と ndc 5 の読み方
AIAG の MSA マニュアルの基準として広く紹介されているのが、%GRR 10%と30%を境にした3区分です。Minitab の解説でも、AIAG のガイドラインとして同じ区分を示しています。
10〜30%は一律に合格ではなく、用途とコストを踏まえて判断する区分です。
※出典:AIAG のガイドラインとして基準を紹介している Minitab のヘルプ、QI Macros の解説。顧客・業界によって要求は異なります。
想定例の %GRR 19.9%は、真ん中の「条件付き」の区分に入ります。ndc は 6 で基準を満たしているので、工程の違いを6段階程度には見分けられる、という読み方になります。
ndc が5未満のときは、測定システムが粗いか、選んだ部品のばらつきが小さすぎる可能性があります。ndc は部品変動 PV を分子に使うため、部品の選び方が悪いと、測定システムに問題がなくても ndc は小さく出ます。
分母を工程変動にするか公差にするか
%GRR は、総変動(工程変動)に対して計算する方法と、公差に対して計算する方法があります。公差に対する比率は、GRR の6倍(標準偏差の±3倍の幅)を公差幅で割って求め、P/T 比(精度対公差比)とも呼ばれます。
Minitab の解説では、総変動に対する比率は工程全体の変動と比べる指標、公差に対する比率は部品を規格の内外に分類する用途の指標と整理されています。
工程を管理図で管理するなら総変動に対する比率、出荷検査の合否判定に使うなら公差に対する比率、という使い分けが一般的です。
どちらを使うかは測定システムの用途と顧客の要求で決まり、両方を併記することもあります。
同じデータでも、分母が違えば結果は変わります。想定例では、総変動に対しては 19.9%、公差 0.10 mm に対しては 25.5%でした。
報告書には必ず「何に対する比率か」を明記し、顧客とのやり取りで数字の食い違いが起きないようにします。図面上の公差の意味は、寸法公差と幾何公差の違いもあわせて確認しておくと安心です。
顧客・業界で基準が違う
10%・30%はあくまで AIAG の目安です。IATF 16949 は MSA の参照マニュアルに合わせることを原則としつつ、顧客が承認すれば別の解析方法や判定基準も認めています。
そのため、自動車メーカーごとの顧客固有要求事項(CSR)で、基準や対象範囲が指定されていることがあります。
また、AIAG のマニュアル自身も、GRR の基準値だけを合否の線引きに使うことは適切ではない、という趣旨の注意書きを載せています。これは SPC for Excel の解説によるものです。
数字が基準内かどうかに加えて、その測定で何を判断するのかを踏まえて使えるかを決める、という姿勢が求められています。
国内の解説書や企業の社内基準では、10〜20%を概ね許容、20〜30%を限度とするなど、条件付きの区分をさらに細かく分けている例も見られます。
自社の基準を決めるときは、顧客の要求を先に確認し、社内基準はそれより緩くならないように設定するのが基本です。
結果が悪かったときの対処
%GRR が大きかったときは、まず繰返し性(EV)と再現性(AV)のどちらが大きいかを見ます。AIAG MSA 第4版に沿った解説資料(QI Macros など)では、どちらが大きいかによって、疑うべき原因が次のように整理されています。
EV と AV のどちらが大きいか、ndc が足りているかで、手を打つ場所が変わります。
※出典:QI Macros(AIAG MSA 第4版対応の解説)、Minitab の技術資料。対処後は同じ条件でゲージR&R をやり直して効果を確認します。
想定例では、%AV(14.7%)が %EV(13.3%)よりやや大きく、評価者Cの平均が B より約 6 μm 小さくなっています。
この場合は、C のマイクロメータの当て方(ラチェットを使っているか、測定面を部品に正しく当てているか)や、読み取りの癖を確認するところから始めます。
繰返し性を改善するために測定器を買い替える前に、治具や測定位置の固定で下がらないかを試す価値があります。測定器の性能より、部品の置き方や測る位置のばらつきが原因になっていることも多いためです。
原因を絞り込むには、評価者別・部品別に値を並べたグラフや、QC七つ道具の特性要因図で「人・測定器・方法・環境」の要因を洗い出す方法が使えます。
よくある失敗
現場でゲージR&R をやり直す原因になりやすいのは、次のような進め方です。
- 同じロットの部品を10個集めてしまい、部品変動が小さく %GRR が悪く出る
- 部品番号が見える状態で測り、評価者が前の値に合わせてしまう
- 一番上手な評価者だけで実施し、日常の測定より良い結果になる
- 測る位置を決めずに始め、部品内のばらつきが繰返し性に入り込む
- 古い版の係数(5.15σ 基準)のフォーマットを使い、EV・AV の値が顧客の計算と合わない
- %GRR の分母(総変動か公差か)を書かずに報告し、顧客と数字が食い違う
顧客から測定の不具合を指摘されて是正報告を出す場面では、MSA の結果が原因分析の根拠になることもあります。8Dレポートの書き方で扱う原因分析や再発防止の中で、測定システムを検証した結果として %GRR を示すと、対策の説得力が増します。
合否判定(計数値)の MSA|クロス集計とカッパ係数
外観検査や限度見本による判定、通り・止まりゲージのように、結果が「合格・不合格」で出る測定には、ここまでの計算は使えません。こうした計数値(属性値)の測定システムには、判定の一致度を見る方法を使います。
代表的なのが、AIAG のマニュアルにあるクロス集計法です。基準となる判定(正解)が分かっている部品を用意し、複数の評価者が複数回ずつ判定して、評価者同士や正解との一致度をカッパ係数で表します。
カッパ係数は、偶然の一致を差し引いた一致の度合いで、1 が完全一致、0 が偶然と同じ程度の一致です。
Minitab の解説では、AIAG はカッパ係数 0.75 以上を良い一致の目安とし、0.90 のようなより大きな値が望ましいとしています。
また、結果は3つの見方で読みます。評価者内(同じ人が繰り返して同じ判定をするか)、各評価者と基準の一致(正しく判定できているか)、評価者間(人によって判定が変わらないか)です。
AIAG のマニュアル(第3版)の表を引用した SPC for Excel の解説では、正解との比較で有効性 90%以上、見逃し率(不良を合格とする率)2%以下、誤警報率(良品を不合格とする率)5%以下を許容の目安として紹介しています。
顧客から基準の指定があれば、そちらに従います。部品には、明らかな良品・不良品だけでなく、判定の境目に近いものを含めるのがポイントです。
境目の部品がないと、判定のばらつきが表に出ません。
まとめ
- ゲージR&R は、測定システムの繰返し性(EV)と再現性(AV)を合わせた幅の誤差を評価する MSA の手法
- 部品10個・評価者3人・各3回が典型。部品は工程の範囲全体から選び、ランダムな順で番号を隠して測る
- 平均値と範囲法は K1・K2・K3 の係数で範囲を標準偏差に換算する。ANOVA 法は交互作用まで評価できる
- AIAG の基準は %GRR 10%未満で許容、10〜30%で条件付き、30%超で不適、ndc は5以上。分母が総変動か公差かを明記する
- EV が大きければ測定器・治具・測り方、AV が大きければ教育と手順の標準化、ndc 不足なら部品の選び方を見直す
ゲージR&R は、一度の計算で終わりではなく、測定器の更新や手順の変更、評価者の交代のたびに見直していく活動です。測定と品質の判断に関わる職種としては品質保証・品質管理や生産技術、技術テーマとしてはセンサー・計測が深く関わります。
MSA が特に強く求められる自動車業界の品質要求や関連記事は、自動車・輸送機器の業種ページからもあわせてご覧ください。
出典
出典・参考資料(14件)を開く出典・参考資料を閉じる
- AIAG MSA 第4版:AIAG「MSA-4: Measurement Systems Analysis」
- 第4版の発行年(2010年6月)と旧版の 5.15 の扱い:Q-DAS「Notes on the 4th Edition of the MSA Manual」
- 用語の定義:JIS Z 8103:2019 計測用語、JIS Z 8402-1:1999 測定方法及び測定結果の精確さ(真度及び精度)-第1部
- 判定基準(%StudyVar・寄与率・ndc):Minitab「Is my measurement system acceptable?」
- %StudyVar と %Tolerance、交互作用の扱い:Minitab「Interpret the key results for Crossed Gage R&R Study」
- ANOVA 法の分散成分の式:Minitab「Methods and formulas for gage R&R table」
- X̄-R 法と ANOVA 法の違い:Minitab「Methods and formulas for method of analysis」、Minitab「Enter your data for Crossed Gage R&R Study」
- 部品・評価者・繰返しの数、部品の選び方、ランダム化:Minitab「Data considerations for Crossed Gage R&R Study」、Minitab Assistant 技術資料「Gage R&R Study (Crossed)」
- 10分の1の法則:Minitab「ゲージ公差(ゲージ分解能)とは」
- 平均値と範囲法の式と K1・K2・K3:SPC for Excel「Variable Measurement Systems – Part 4: Gage R&R」、統計を学ぶ化学系技術者の記録「GR&Rを自力でやってみる:④データ解析編」
- AIAG の注意書き(基準値だけで判断しない):SPC for Excel「Acceptance Criteria for Measurement Systems Analysis」
- 判定基準の10〜30%の扱い、結果が悪いときの原因(繰返し性・再現性):QI Macros「Gage R&R Made Easy」
- 計数値の MSA(カッパ係数):Minitab「Interpret the key results for Attribute Agreement Analysis」、SPC for Excel「Attribute Gage R&R Studies – Part 2」
- IATF 16949 7.1.5.1.1:IATF16949攻略「7.1.5.1.1 測定システム解析の要求事項」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント