Risk Assessment แบบญี่ปุ่น คืออะไร เทียบกับ JSA และ ISO 12100
บริษัทแม่ในญี่ปุ่นหรือลูกค้าส่งแบบฟอร์ม "Risk Assessment" มาให้ก่อนเริ่มไลน์ผลิตใหม่ แต่หน้าตาไม่เหมือน JSA (Job Safety Analysis) ที่โรงงานของคุณใช้อยู่ มีคอลัมน์ความรุนแรงกับโอกาสเกิด มีตาราง 4×4 มีช่อง "ความเสี่ยงก่อนทำมาตรการ" และ "ความเสี่ยงหลังทำมาตรการ" และมีหมายเหตุว่าห้ามเริ่มงานจนกว่ามาตรการจะเสร็จ คนญี่ปุ่นมักเรียกสั้น ๆ ว่า RA
แบบฟอร์มนี้มาจากแนวทางของกระทรวงสาธารณสุข แรงงานและสวัสดิการของญี่ปุ่น (MHLW) ที่ประกาศในปี 2006 บทความนี้อธิบายว่าโรงงานญี่ปุ่นทำ Risk Assessment ตามแนวทางนี้อย่างไร ทีละขั้นตอน และเทียบกับสิ่งที่วิศวกรไทยคุ้นเคย เช่น JSA ที่อ้างอิงเอกสารของ OSHA (สหรัฐฯ) และ ISO 12100 สำหรับเครื่องจักร ท้ายบทความมีคำถามที่ควรถามฝั่งญี่ปุ่นก่อนกรอกแบบฟอร์ม
บทความนี้อธิบายวิธีการและเอกสาร ไม่ใช่ขั้นตอนปฏิบัติงาน สิ่งที่ต้องทำจริงให้ตัดสินโดยเจ้าหน้าที่ความปลอดภัยในการทำงาน (จป.) ของโรงงานและกฎหมายที่ใช้กับสถานที่ทำงานของคุณ
สารบัญ
- "Risk Assessment" ในโรงงานญี่ปุ่นหมายถึงอะไร
- Risk Assessment ญี่ปุ่น เทียบกับ JSA และ ISO 12100
- ทำเมื่อไร และใครทำ
- 6 ขั้นตอนของ Risk Assessment แบบญี่ปุ่น
- ขั้นตอนที่ 1–2: เตรียมตัวและระบุอันตราย
- ขั้นตอนที่ 3: ประเมินระดับความเสี่ยง
- ขั้นตอนที่ 4–5: จัดลำดับความสำคัญและลดความเสี่ยง
- ขั้นตอนที่ 6: บันทึก แจ้ง และทบทวน
- ทำไม Risk Assessment ถึงกลายเป็นแค่พิธี
- คำศัพท์ที่เจอบนแบบฟอร์ม Risk Assessment ของญี่ปุ่น
- นำไปใช้ได้ทันที: คำถามที่ควรถามก่อนกรอกแบบฟอร์ม RA ของญี่ปุ่น
- ข้อจำกัดของบทความนี้
- สรุป
- คำถามที่พบบ่อย (FAQ)
"Risk Assessment" ในโรงงานญี่ปุ่นหมายถึงอะไร
ในญี่ปุ่น Risk Assessment คือการหาอันตรายในที่ทำงาน ประเมินความเสี่ยงของแต่ละอันตรายจากความรุนแรงของการบาดเจ็บหรือเจ็บป่วย และโอกาสที่จะเกิด แล้วลดความเสี่ยงโดยเริ่มจากเรื่องที่สำคัญที่สุดก่อน คำที่ใช้ในกฎหมายคือ kiken-sei mata wa yugai-sei to no chosa (การสืบสวนอันตรายและสิ่งที่เป็นภัย) คำอธิบายของ MHLW ระบุว่าหมายถึงสิ่งเดียวกับที่ ILO และหน่วยงานอื่นเรียกว่า Risk Assessment
กฎหมายความปลอดภัยของญี่ปุ่นกำหนดมาตรฐานขั้นต่ำที่นายจ้างทุกแห่งต้องทำตาม Risk Assessment เป็นสิ่งที่ทำเพิ่มจากนั้น คือนายจ้างหาอันตรายเองให้ตรงกับเครื่องจักร วัตถุดิบ และวิธีทำงานของที่ทำงานนั้น
ระดับของหน้าที่ขึ้นกับชนิดของอันตราย:
- เครื่องจักรและงานทั่วไป: มาตรา 28-2 ของกฎหมายความปลอดภัยและอนามัยในการทำงานของญี่ปุ่น (Industrial Safety and Health Act / anzen eisei-ho) กำหนดให้เป็น "หน้าที่ระดับพยายามปฏิบัติ" (doryoku gimu / effort duty) คือนายจ้างต้องพยายามทำ แต่ไม่ใช่ข้อบังคับเด็ดขาด สำหรับอันตรายที่ไม่ใช่สารเคมี หน้าที่นี้ครอบคลุมนายจ้างในอุตสาหกรรมการผลิตและอุตสาหกรรมบางประเภท
- สารเคมีที่ต้องติดฉลากหรือต้องมี SDS: มาตรา 57-3 กำหนดให้ทำ Risk Assessment เป็นข้อบังคับ
ทั้งสองอย่างเรียกว่า Risk Assessment เหมือนกัน แต่ฐานทางกฎหมายและความเข้มของหน้าที่ต่างกัน
รายละเอียดของอันตรายที่ไม่ใช่สารเคมีอยู่ในแนวทางของ MHLW เรื่องการสืบสวนอันตราย ส่วนเครื่องจักรมีแนวทางแยกอีกฉบับ คือมาตรฐานความปลอดภัยเครื่องจักรแบบครอบคลุมของ MHLW
ตัวเลขของ MHLW ระบุว่าในปี 2025 อุตสาหกรรมการผลิตของญี่ปุ่นมีผู้เสียชีวิตจากการทำงาน 115 คน และมีผู้เสียชีวิตหรือหยุดงาน 4 วันขึ้นไปรวม 26,371 คน อุบัติเหตุประเภทที่พบมากที่สุดคือถูกเครื่องจักรหนีบหรือดึงเข้า (hasamare / makikomare) 5,992 ราย และมีผู้เสียชีวิต 47 ราย หรือประมาณ 40% ของผู้เสียชีวิตในอุตสาหกรรมการผลิตทั้งหมด
อุบัติเหตุแบบนี้เหมาะกับ Risk Assessment มาก ถ้าระบุล่วงหน้าได้ว่าคนเอื้อมมือเข้าไปที่จุดไหนของเครื่อง ในงานอะไร ก็แก้ได้อีกมากก่อนที่ใครจะบาดเจ็บ
กฎหมายญี่ปุ่นกับกฎหมายไทย ใช้อย่างไร
กฎหมายญี่ปุ่นข้างต้นใช้กับสถานที่ทำงานในญี่ปุ่น โรงงานในไทยต้องปฏิบัติตามกฎหมายไทยก่อน ส่วนแบบฟอร์มของบริษัทแม่มักเป็นมาตรฐานของบริษัท ที่ขอให้ใช้เพิ่มเติม
ในไทย กฎหมายหลักคือ พ.ร.บ.ความปลอดภัย อาชีวอนามัย และสภาพแวดล้อมในการทำงาน พ.ศ. 2554 และกฎหมายลูกที่ออกตามมา สำนักงานความปลอดภัยแรงงาน กรมสวัสดิการและคุ้มครองแรงงาน มีมาตรฐานเพื่อส่งเสริมความปลอดภัยรวม 5 ฉบับ หนึ่งในนั้นคือมาตรฐานการประเมินความเสี่ยงด้านความปลอดภัย อาชีวอนามัย และสภาพแวดล้อมในการทำงาน นอกจากนี้ ข้อกำหนดที่ประกาศในราชกิจจานุเบกษาเมื่อ 29 พฤศจิกายน 2556 กำหนดให้นายจ้างที่มีสารเคมีอันตรายตามรายชื่อและปริมาณที่อธิบดีประกาศ ต้องประเมินความเสี่ยงและทำรายงานอย่างน้อยห้าปีต่อหนึ่งครั้ง
ข้อมูลข้างต้นเป็นภาพรวม ยังไม่ใช่การตีความกฎหมาย ว่าข้อกำหนดใดใช้กับโรงงานของคุณ และต้องทำอะไรบ้าง ให้ถาม จป. หรือฝ่ายกฎหมายของโรงงาน และตรวจกับฉบับล่าสุดในราชกิจจานุเบกษา
Risk Assessment ญี่ปุ่น เทียบกับ JSA และ ISO 12100
ทุกวิธีมีเป้าหมายเดียวกัน คือหาอันตรายก่อนที่ใครจะบาดเจ็บ แล้วจัดลำดับเพื่อแก้เรื่องที่แย่ที่สุดก่อน ที่ต่างกันคือสถานะทางกฎหมาย สิ่งที่วิเคราะห์ และผู้ใช้ ตารางนี้เทียบตามเอกสารที่ระบุในแถวแรก
| ญี่ปุ่น (แนวทาง MHLW) | JSA / JHA (อ้างอิง OSHA 3071 ของสหรัฐฯ) | ISO 12100 (เครื่องจักร) | |
|---|---|---|---|
| เอกสารอ้างอิง | แนวทางของ MHLW เรื่องการสืบสวนอันตราย (2006) และคำอธิบายประกอบ | OSHA 3071, Job Hazard Analysis (ฉบับปรับปรุงปี 2002) | ISO 12100:2010 (ฉบับญี่ปุ่นคือ JIS B 9700:2013 ซึ่งเหมือนกันทุกประการ) |
| สถานะทางกฎหมาย | เครื่องจักรและงานในอุตสาหกรรมการผลิตเป็นหน้าที่ระดับพยายามปฏิบัติ สารเคมีตามรายการเป็นข้อบังคับ | เป็นเอกสารแนะนำ OSHA ระบุว่ามาตรฐานของ OSHA สำหรับอุตสาหกรรมนั้นเป็นข้อบังคับ | เป็นมาตรฐานการออกแบบสำหรับผู้ผลิตเครื่องจักร |
| ใครใช้ | นายจ้าง สำหรับที่ทำงานของตนเอง | นายจ้าง ร่วมกับคนที่ทำงานนั้นจริง | ผู้ออกแบบและผู้ผลิตเครื่องจักร |
| หน่วยที่วิเคราะห์ | งานและเครื่องจักรในที่ทำงาน รวมถึงงานที่ไม่ใช่งานประจำ | งานหนึ่งงาน แยกเป็นขั้นตอนย่อย | เครื่องจักรหนึ่งเครื่อง ตลอดอายุการใช้งาน |
| วิธีให้คะแนนความเสี่ยง | ความรุนแรง × โอกาสเกิด (ตาราง Matrix, วิธีให้คะแนน หรือ Risk Graph) | วิเคราะห์งานที่มีอันตรายที่น่าจะเกิดและรุนแรงที่สุดก่อน | ความรุนแรงของความเสียหายและความน่าจะเป็นที่จะเกิด |
| ลำดับมาตรการ | ข้อกำหนดทางกฎหมายก่อน แล้วจึงมาตรการที่แก้ที่ต้นกำเนิด → ทางวิศวกรรม → ทางการบริหารจัดการ → PPE | ทางวิศวกรรม (รวมการขจัดและการทดแทน) → ทางการบริหารจัดการ → PPE | ออกแบบให้ปลอดภัยในตัว → การป้องกันและมาตรการเสริม → ข้อมูลสำหรับผู้ใช้ |
| การบันทึก | 5 รายการ พร้อมวันที่และผู้ประเมิน เก็บไว้จนถึงการประเมินครั้งถัดไป | บันทึกการวิเคราะห์เป็นลายลักษณ์อักษรของแต่ละงาน | ความเสี่ยงที่หลงเหลือต้องใส่ในข้อมูลสำหรับผู้ใช้ (คู่มือ) |
ในสหราชอาณาจักร หน่วยงาน HSE ใช้แนวทาง 5 ขั้นตอน ส่วน NIOSH ของสหรัฐฯ มี Hierarchy of Controls 5 ระดับ จากได้ผลมากไปน้อย คือ การขจัด การทดแทน มาตรการทางวิศวกรรม มาตรการทางการบริหารจัดการ และ PPE ลำดับของญี่ปุ่นรวมการขจัดกับการทดแทนไว้ในคำว่า "มาตรการที่แก้ที่ต้นกำเนิด" (inherent measure) จึงเทียบกันได้
ถ้าโรงงานของคุณทำ JSA อยู่แล้ว วิธีของญี่ปุ่นจะต่างจากที่คุ้นเคยในจุดเหล่านี้:
- เริ่มทำเมื่อมีการเปลี่ยนแปลง ไม่ใช่ตามปฏิทิน แนวทางให้ทำเมื่อมีเครื่องจักร วัตถุดิบ หรือวิธีทำงานใหม่หรือเปลี่ยนไป และคาดหวังให้ลดความเสี่ยงเสร็จก่อนเริ่มงาน
- ข้อกำหนดทางกฎหมายต้องทำก่อนเสมอ ไม่ว่าคะแนนความเสี่ยงจะเป็นเท่าไร
- ประเมินความรุนแรงตามกรณีที่แย่ที่สุดที่เป็นไปได้ ไม่ใช่ตามอุบัติเหตุที่เคยเห็น
- มีคะแนน "ก่อน" และ "หลัง" แบบฟอร์มบันทึกความเสี่ยงหลังทำมาตรการ และความเสี่ยงที่หลงเหลือนี้เป็นตัวกำหนดรอบถัดไป
- หัวหน้างาน (shokucho) เป็นผู้ทำงานหลัก เจ้าหน้าที่ความปลอดภัยดูแลกระบวนการ แต่คนที่ใกล้งานที่สุดเป็นผู้ระบุอันตรายและเสนอวิธีแก้
- ความเสี่ยงที่หลงเหลือจากผู้ผลิตเครื่องจักรเป็นข้อมูลนำเข้า สำหรับเครื่องจักรใหม่ แนวทางให้ผู้ใช้ขอผลการประเมินความเสี่ยงของผู้ผลิตมาด้วย
แนวทางญี่ปุ่นยังระบุว่า ให้เลือกมาตรการที่อยู่สูงในลำดับให้มากที่สุดเท่าที่ทำได้ เว้นแต่ภาระจะมากเกินกว่าผลที่ได้อย่างชัดเจน และการเรียกร้องนั้นไม่สมเหตุสมผล ผู้ที่คุ้นกับหลัก "reasonably practicable" ของสหราชอาณาจักรจะเห็นว่าคล้ายกัน แต่ทั้งสองเขียนอยู่ภายใต้กฎหมายคนละฉบับ
ต่างจาก KY, hiyari hatto และ FMEA อย่างไร
โรงงานญี่ปุ่นมีกิจกรรมที่ดูคล้ายกันหลายอย่าง ถ้าสับสนจะเกิดความเข้าใจผิด เช่น "เราทำ KY แล้ว ไม่ต้องทำ Risk Assessment" แต่ละอย่างมีบทบาทของตัวเอง
แต่ละอย่างมีวัตถุประสงค์และเวลาใช้ต่างกัน โรงงานจึงใช้ร่วมกัน ไม่ใช่ใช้แทนกัน
อันตรายที่พบจาก KY หรือรายงาน Near Miss ถ้านำเข้ามาใน Risk Assessment จะมีโอกาสสูงขึ้นที่จะนำไปสู่การแก้ที่เครื่องจักร
เรื่องกิจกรรมประจำวัน ดูได้ที่ และเรื่องการรายงานเหตุการณ์เกือบเกิดอุบัติเหตุ ดูได้ที่ ส่วน FMEA ก็จัดลำดับตามความรุนแรงและความถี่เช่นกัน แต่ดูความบกพร่องของผลิตภัณฑ์และกระบวนการ จำง่าย ๆ ว่า Risk Assessment คือการตามหาเส้นทางที่ทำให้คนบาดเจ็บ
ทำเมื่อไร และใครทำ
หลายคนคิดว่า Risk Assessment เป็นงานปีละครั้ง แต่แนวทางญี่ปุ่นให้ทำทุกครั้งที่ความเสี่ยงในที่ทำงานเปลี่ยนไป และกำหนดด้วยว่าใครเป็นคนนำ ใครเป็นคนวิเคราะห์
เวลาที่ต้องทำ
แนวทางระบุโอกาสเหล่านี้:
- เมื่อก่อสร้าง ย้าย ดัดแปลง หรือรื้อถอนอาคาร
- เมื่อนำเครื่องจักรใหม่เข้ามา หรือเปลี่ยนเครื่องจักรเดิม
- เมื่อนำวัตถุดิบใหม่เข้ามา หรือเปลี่ยนวัตถุดิบเดิม
- เมื่อนำวิธีทำงานหรือขั้นตอนใหม่มาใช้ หรือเปลี่ยนของเดิม
- เมื่อเกิดอุบัติเหตุที่แสดงว่าการประเมินครั้งก่อนมีช่องโหว่
- เมื่อผ่านมานานนับจากการประเมินครั้งก่อน เครื่องจักรเสื่อมสภาพ พนักงานเปลี่ยน หรือมีความรู้ใหม่สะสมขึ้น
สำหรับเครื่องจักรใหม่และขั้นตอนที่เปลี่ยน ประเด็นสำคัญคือต้องทำมาตรการลดความเสี่ยงให้เสร็จก่อนเริ่มงาน แนวทางยังระบุว่าควรประเมินตั้งแต่ขั้นวางแผน เพราะเมื่อติดตั้งเครื่องแล้ว วิธีแก้มักเหลือแค่ติดฝาครอบเพิ่มและติดป้ายเตือน
ถ้าฝ่าย Production Engineering (PE) ที่วางแผนไลน์ใหม่และเปลี่ยนเครื่องจักร เข้าร่วมประเมินตั้งแต่ขั้นแนวคิด ก็มีโอกาสออกแบบให้อันตรายหายไปเลย แทนที่จะมาป้องกันทีหลัง
ใครทำอะไร
แนวทางแบ่งบทบาทไว้ว่า ผู้บริหารสูงสุดของโรงงานควบคุมภาพรวม ผู้จัดการความปลอดภัยบริหารการดำเนินงาน และหัวหน้างาน (shokucho) ที่รู้งานดีที่สุดเป็นผู้วิเคราะห์ ถ้าคนที่ไม่รู้งานนั่งประเมินบนโต๊ะ ผลมักพลาดสิ่งที่เกิดขึ้นจริง
มี 3 ชั้น คือ ควบคุมภาพรวม บริหารจัดการ และวิเคราะห์ โดยมีพนักงานและผู้เชี่ยวชาญร่วมด้วย
แนวทางยังกำหนดให้นายจ้างฝึกอบรมผู้ที่เกี่ยวข้องด้วย
ผู้บริหารสูงสุดต้องเข้าร่วม เพราะผลการประเมินมักนำไปสู่การตัดสินใจที่เสียเงิน เช่น ดัดแปลงเครื่องจักรหรือเปลี่ยนวิธีทำงาน ในญี่ปุ่น ผู้จัดการโรงงาน (kojocho) มักถือบทบาทตามกฎหมายนี้ด้วย ส่วนในไทย การแต่งตั้ง จป. ในแต่ละระดับเป็นไปตามกฎหมายไทย ไม่ใช่ตำแหน่งแบบญี่ปุ่น
6 ขั้นตอนของ Risk Assessment แบบญี่ปุ่น
แนวทางกำหนดการดำเนินการ 4 อย่าง คือ ระบุอันตราย ประเมินความเสี่ยง จัดลำดับและวางแผนมาตรการลดความเสี่ยง และทำมาตรการ พร้อมการบันทึก ในทางปฏิบัติมีการเตรียมตัวก่อนระบุอันตราย และการทบทวนหลังทำมาตรการ บทความนี้จึงจัดเป็น 6 ขั้นตอน
หนึ่งรอบจบเมื่อประเมินความเสี่ยงอีกครั้งหลังทำมาตรการแล้ว
บทความนี้จัดการดำเนินการและการบันทึกตามแนวทางของ MHLW ให้เป็น 6 ขั้นตอนที่ใช้ได้จริง
ขั้นตอนที่ 1–2: เตรียมตัวและระบุอันตราย
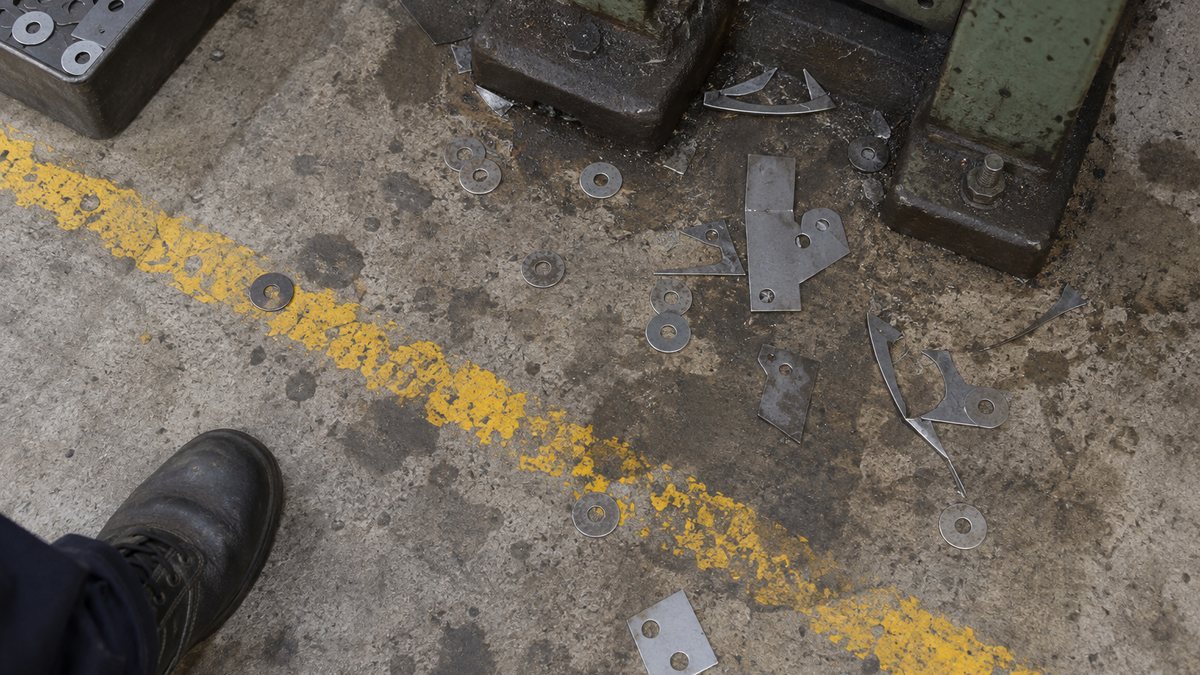
สองขั้นตอนแรกกำหนดคุณภาพของการประเมินเกือบทั้งหมด อันตรายที่มองข้ามไปจะไม่ถูกประเมินและไม่ถูกแก้
เลือกงานที่จะประเมิน
ถ้าประเมินทุกการเคลื่อนไหวในที่ทำงาน งานจะมากเกินไป แนวทางให้เน้นการบาดเจ็บและการเจ็บป่วยที่ "คาดการณ์ได้อย่างสมเหตุสมผล" เช่น งานที่เคยเกิดอุบัติเหตุหรือเหตุอันตรายมาก่อน ส่วนเรื่องที่เล็กน้อยชัดเจน เช่น การเดินบนทางเดินเรียบ ตัดออกได้
คำว่า "เล็กน้อย" ในที่นี้หมายถึงการบาดเจ็บที่ไม่ต้องให้แพทย์รักษา งานที่ในอดีตแค่บังเอิญบาดเจ็บเล็กน้อย ไม่นับว่าเป็นงานเล็กน้อย
รวบรวมข้อมูล
แนวทางให้รวบรวมและใช้เอกสารเหล่านี้ก่อนประเมิน:
- มาตรฐานการทำงาน วิธีการทำงาน (Work Instruction) และคู่มือการใช้งาน
- ข้อกำหนดและคู่มือของเครื่องจักร และ SDS ของสารเคมี
- สภาพแวดล้อมรอบงาน เช่น Layout ของเครื่องจักร
- ผลการตรวจวัดสภาพแวดล้อมในการทำงาน และผลการตรวจสุขภาพพิเศษ
- แผนงานที่ทำปนกับผู้รับเหมาในพื้นที่เดียวกัน
- กรณีอุบัติเหตุทั้งในและนอกบริษัท Near Miss บันทึกปัญหา และงานที่พนักงานรู้สึกไม่สบายใจ
งานที่ไม่ใช่งานประจำ (non-routine work / hiteijo sagyo) เป็นสิ่งที่มองข้ามง่าย หนังสือแจ้งแนวปฏิบัติของแนวทางนี้ระบุให้รวบรวมข้อมูลของงานซ่อมบำรุงและซ่อมแซม การรับมือเหตุฉุกเฉินที่คาดการณ์ได้ และการเปลี่ยนรุ่น (changeover) ด้วย งานที่สมมติว่าเครื่องหยุดอยู่ คือจุดที่คนมีโอกาสสูงที่สุดที่จะยื่นตัวเลยอุปกรณ์ป้องกันเข้าไป การให้ช่างซ่อมบำรุงร่วมด้วยจะช่วยลดช่องโหว่
เรื่องที่เกี่ยวข้อง:
เมื่อซื้อเครื่องจักรใหม่ แนวทางให้ขอผลการประเมินความเสี่ยงที่ผู้ผลิตทำไว้ตั้งแต่ขั้นออกแบบและผลิต ความเสี่ยงที่หลงเหลือ (residual risk / zanryu risuku) ในคู่มือของผู้ผลิต คืออันตรายที่ผู้ผลิตออกแบบกำจัดไม่หมด และเป็นจุดเริ่มต้นของการประเมินของโรงงานคุณเอง
แยกงานเป็นขั้นตอนและเขียนอันตรายแต่ละข้อ
แยกงานตามลำดับการทำงาน เช่น "วางวัตถุดิบ" "สตาร์ทเครื่อง" "หยิบชิ้นงานออก" และ "แก้งานติด" แล้วเขียนอันตรายของแต่ละขั้นตามหมวดที่กำหนดไว้ล่วงหน้า
แนวทางให้ประเมินแยกตามประเภทอันตรายด้านล่างนี้ การใช้เป็น Checklist ช่วยไม่ให้ทีมมองแต่อันตรายจากเครื่องจักร:
- แรงทางกายภาพ เช่น ถูกหนีบหรือดึงเข้าเครื่อง และตกจากที่สูง
- ผลทางกายภาพของสารเคมี เช่น การระเบิดและไฟไหม้
- ความเป็นพิษของสารเคมี เช่น พิษจากการสัมผัสหรือสูดดม
- ความเป็นอันตรายของปัจจัยทางกายภาพ เช่น โรคจากการสั่นสะเทือน
เคล็ดลับคือ เขียนให้ครบในประโยคเดียวว่า อะไรเกิดขึ้น เกิดอย่างไร และบาดเจ็บอย่างไร ถ้าเขียนแค่ "ระวังถูกหนีบ" คนที่ต้องประเมินและคิดมาตรการต่อจะเดาไม่ถูกว่าหมายถึงสถานการณ์ไหน
เขียนสถานการณ์ สาเหตุ และผลให้ครบ การประเมินและมาตรการก็จะชัดเจนขึ้น
ระวังเครื่องปั๊ม
พื้นอันตราย
สูดดมตัวทำละลาย
ไม่รู้ว่าอันตรายอยู่ในงานไหน ช่วงเวลาไหนตอนปรับตำแหน่งชิ้นงาน มือยื่นเข้าไประหว่างแม่พิมพ์จากด้านข้าง สไลด์เลื่อนลงมา และนิ้วถูกหนีบ
พนักงานสะดุดเศษโลหะที่กระจายอยู่บริเวณฐานเครื่องปั๊ม ล้มลง และกระแทกสะโพกหรือแขน
ตอนเปิดฝาถังล้างเพื่อหยิบชิ้นส่วนออก พนักงานสูดดมไอระเหยของตัวทำละลายและเกิดอาการปวดศีรษะหรือเวียนศีรษะ
ตัวอย่างเครื่องปั๊มและการหกล้มอ้างอิงจากบันทึกตัวอย่างในคำอธิบายประกอบแนวทางของ MHLW
ขั้นตอนที่ 3: ประเมินระดับความเสี่ยง
สำหรับอันตรายแต่ละข้อ ให้รวมความรุนแรงของการบาดเจ็บหรือเจ็บป่วยที่อาจเกิด กับโอกาสที่จะเกิด เพื่อประเมินว่าความเสี่ยงใหญ่แค่ไหน เป้าหมายของการให้คะแนนไม่ใช่ความละเอียดแม่นยำ แต่เพื่อเปรียบเทียบอันตรายกันได้ จะได้ตัดสินว่าจะแก้อันไหนก่อน
ระดับความรุนแรงและโอกาสเกิด
คำอธิบายประกอบของ MHLW ยกตัวอย่างการแบ่งความรุนแรงเป็น 4 ระดับ โดยดูจากจำนวนวันที่หยุดงานเป็นหลัก เพื่อให้เปรียบเทียบการบาดเจ็บหลายแบบได้ในเกณฑ์เดียวกัน:
- ถึงขั้นเสียชีวิต (Fatal): เสียชีวิต หรือเสียหายถาวรกับส่วนใดส่วนหนึ่งของร่างกาย
- ร้ายแรง (Serious): หยุดงาน 1 เดือนขึ้นไป หรือมีผู้ประสบเหตุจำนวนมากพร้อมกัน
- ปานกลาง (Moderate): หยุดงานไม่ถึง 1 เดือน หรือมีผู้ประสบเหตุหลายคนพร้อมกัน
- เล็กน้อย (Minor): ไม่ต้องหยุดงาน หรือประมาณแผลถลอก
โอกาสเกิดก็แบ่งเป็น 4 ระดับ โดยดูจากความถี่และระยะเวลาที่คนอยู่ใกล้อันตราย และความง่ายในการหลีกเลี่ยง:
- สูงมาก: งานประจำที่ทำนาน หลีกเลี่ยงยาก
- ค่อนข้างสูง: งานประจำ แต่หลีกเลี่ยงได้
- เป็นไปได้: งานที่ไม่ใช่งานประจำ หลีกเลี่ยงได้
- แทบไม่มี: งานที่เกิดไม่บ่อย หลีกเลี่ยงได้
3 วิธีประเมิน
แนวทางยกตัวอย่างวิธีประเมิน 3 แบบ:
- วิธี Matrix: วางความรุนแรงกับโอกาสเกิดบนสองแกนของตาราง แล้วอ่านระดับความเสี่ยงจากช่องที่สองแกนมาเจอกัน
- วิธีให้คะแนน: ให้คะแนนความรุนแรงและโอกาสเกิดอย่างละค่า แล้วบวกหรือคูณกัน
- Risk Graph: แตกกิ่งผ่านความรุนแรง ความถี่ที่คนสัมผัสอันตราย และความสามารถในการหลีกเลี่ยง
สำหรับที่ทำงานที่เพิ่งเริ่มทำ Risk Assessment วิธี Matrix เข้าใจง่ายและทำเป็นนิสัยได้ง่าย ตัวอย่างวิธีให้คะแนนในคำอธิบายประกอบให้ความรุนแรง 30, 20, 7 หรือ 2 คะแนน และโอกาสเกิด 20, 15, 7 หรือ 2 คะแนน คะแนนรวม 30 ขึ้นไปคือ "สูง" 10–29 คือ "ปานกลาง" และต่ำกว่า 10 คือ "ต่ำ"
ช่องที่โอกาสเกิด (แถว) มาพบกับความรุนแรง (คอลัมน์) บอกระดับความเสี่ยงและลำดับความสำคัญ
ตัวอย่างจากภาคผนวก 4 ของคำอธิบายประกอบแนวทางของ MHLW ช่องที่มีกรอบสีฟ้าคือความรุนแรง "ร้ายแรง" × โอกาสเกิด "ค่อนข้างสูง" ได้ความเสี่ยง 4 ลำดับความสำคัญสูง
ระดับและคะแนนเหล่านี้เป็นเพียงตัวอย่าง แต่ละที่ทำงานกำหนดเองได้ แต่เพื่อให้ผู้ประเมินแต่ละคนให้คะแนนตรงกัน ควรสรุปนิยามของแต่ละระดับและตัวอย่างการตัดสินไว้ในกระดาษแผ่นเดียว แล้วแจกให้ทุกคน ถ้าโรงงานคุณใช้ตารางอื่นอยู่แล้ว เช่น 5×5 ใน JSA ให้ถามฝั่งญี่ปุ่นว่าต้องแปลงเป็นตารางของเขา หรือใช้ของโรงงานได้เลย
ข้อผิดพลาดที่พบบ่อยในการประเมิน
แนวทางให้ประเมินความรุนแรงจากการบาดเจ็บที่ร้ายแรงที่สุดที่อาจเกิดในกรณีที่แย่ที่สุด ไม่ใช่จากอุบัติเหตุที่เคยเกิดจริง ถ้างานหนึ่งเคยทำให้แค่ปลายนิ้วช้ำ แต่ถ้าเงื่อนไขมาครบอาจถึงขั้นนิ้วขาด ให้ประเมินตามนิ้วขาด
ข้อผิดพลาดที่สองคือเชื่อใจอุปกรณ์ป้องกันที่มีอยู่มากเกินไป แนวทางให้พิจารณาเรื่องเหล่านี้ด้วย:
- อุปกรณ์ป้องกันเชื่อถือได้แค่ไหน และดูแลรักษาอยู่ในสภาพดีหรือไม่
- โอกาสที่คนจะทำให้อุปกรณ์ป้องกันใช้ไม่ได้ หรือเพิกเฉยต่อมัน
- การใช้งานผิดที่คาดการณ์ได้ เช่น ข้ามขั้นตอนหรือสั่งงานผิด
ตัวอย่างเช่น เครื่องปั๊มอาจมี Light Curtain แต่ถ้าโครงสร้างของเครื่องเปิดให้พนักงานยื่นมือเข้าจากนอกพื้นที่ที่ป้องกัน เพื่อให้ผลิตได้ต่อเนื่อง ความเสี่ยงบนเส้นทางนั้นก็ยังอยู่ ปัจจัยเพิ่มเติม เช่น ความเหนื่อยล้าของพนักงาน ก็ต้องพิจารณาตั้งแต่ขั้นระบุอันตราย
ขั้นตอนที่ 4–5: จัดลำดับความสำคัญและลดความเสี่ยง
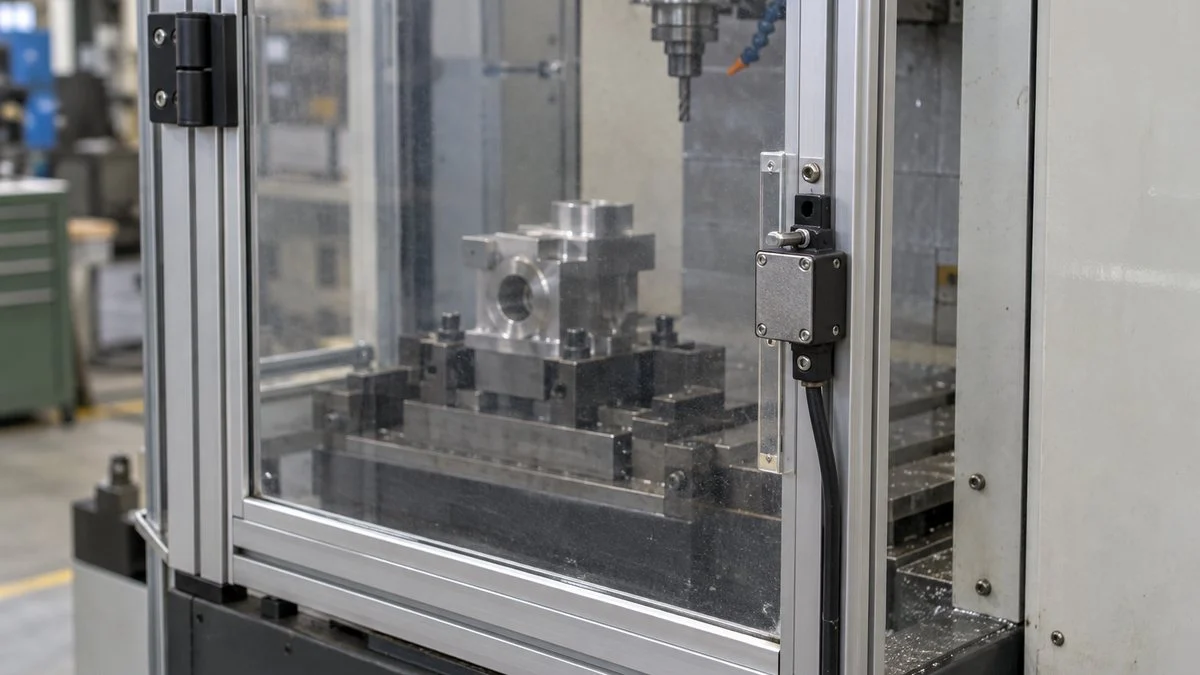
เมื่อประเมินความเสี่ยงแล้ว ให้วางมาตรการโดยเริ่มจากความเสี่ยงสูงสุด ความคิดสำคัญที่สุดตรงนี้คือ มาตรการแต่ละประเภทมีลำดับความสำคัญ
ลำดับของมาตรการลดความเสี่ยง
แนวทางกำหนดให้ทำมาตรการที่กฎหมายบังคับก่อน แล้วจึงวางมาตรการเพิ่มตามลำดับด้านล่าง ระดับบน ๆ ได้ผลโดยไม่ต้องพึ่งความระมัดระวังของคน จึงได้ผลมากกว่าและอยู่ได้นานกว่า
พิจารณาจากบนลงล่าง และเลือกมาตรการที่อยู่สูงในรายการให้มากที่สุดเท่าที่ทำได้
คำอธิบายประกอบของ MHLW ระบุว่าลำดับนี้เป็นแนวคิดเดียวกับแนวทางของ ILO เรื่องระบบการจัดการความปลอดภัยและอาชีวอนามัย ส่วนการออกแบบเครื่องจักร แนวคิดที่ใกล้เคียงที่สุดคือวิธี 3 ขั้นตอนของ ISO 12100 (JIS B 9700): ออกแบบให้ปลอดภัยในตัว → การป้องกันและมาตรการป้องกันเสริม → ข้อมูลสำหรับผู้ใช้
สิ่งที่เกิดบ่อยในโรงงานคือ มาตรการเอนไปทางการอบรม การเตือน และ PPE เพราะใช้เวลาและเงินน้อย แนวทางให้เลือกมาตรการที่อยู่สูงที่สุดเท่าที่ทำได้ ยกเว้นกรณีที่ภาระมากเกินกว่าผลที่ได้อย่างชัดเจน
หนังสือแจ้งแนวปฏิบัติระบุว่า ถ้ามีโอกาสสูงที่จะเสียชีวิตหรือพิการถาวรรุนแรง ควรทำมาตรการแม้จะมีค่าใช้จ่ายสูง และให้ลดความเสี่ยงถึงระดับที่คุ้มครองผู้สูงอายุ ผู้ที่ไม่เข้าใจภาษาญี่ปุ่นดี และผู้ที่มีประสบการณ์น้อยด้วย ในโรงงานนอกญี่ปุ่น หลักเดียวกันใช้กับพนักงานที่อ่านภาษาของคู่มือไม่ออก
มาตรการชั่วคราวเมื่อแก้ไม่ทัน
มาตรการที่ได้ผลที่สุด เช่น การดัดแปลงเครื่องจักร มักใช้เวลานานที่สุด สำหรับความเสี่ยงที่อาจทำให้เสียชีวิต พิการถาวร หรือเจ็บป่วยรุนแรง แนวทางระบุว่าถ้ามาตรการที่เหมาะสมต้องใช้เวลา ต้องทำมาตรการชั่วคราวทันที
ตัวอย่างหนึ่งคือการกั้นพื้นที่ทำงานเพื่อจำกัดการเข้าถึงจนกว่าจะดัดแปลงเสร็จ มาตรการชั่วคราวแบบไหนเพียงพอ ขึ้นกับเครื่องจักรและอันตราย และให้ จป. หรือผู้รับผิดชอบด้านความปลอดภัยของโรงงานเป็นผู้ตัดสิน การรอ "จนกว่างบจะอนุมัติ" แปลว่าทำงานต่อไปทั้งที่ความเสี่ยงยังสูง
ประเมินความเสี่ยงอีกครั้งหลังทำมาตรการ
หลังทำมาตรการแล้ว ให้ประเมินความเสี่ยงอีกครั้งด้วยเกณฑ์เดียวกัน ความเสี่ยงที่ยังเหลือเรียกว่า residual risk (zanryu risuku) หนังสือแจ้งแนวปฏิบัติระบุว่า บันทึกมาตรการที่ทำควรรวมการประเมินความเสี่ยงหลังทำมาตรการด้วย
ถ้าประเมินใหม่แล้วความเสี่ยงยังรับไม่ได้ ให้ใส่มาตรการเพิ่มเติมในรอบปรับปรุงถัดไป อย่าหยุดแค่การติ๊กว่า "ทำแล้ว" นี่คือสิ่งที่ทำให้วงจรหมุนต่อไป
ขั้นตอนที่ 6: บันทึก แจ้ง และทบทวน
แนวทางกำหนดให้บันทึก 5 รายการ หนังสือแจ้งแนวปฏิบัติเพิ่มให้ระบุวันที่และชื่อผู้ประเมิน และเก็บบันทึกไว้จนถึงการประเมินครั้งถัดไป
- งานที่ประเมิน
- อันตรายที่ระบุได้
- ความเสี่ยงที่ประเมินได้
- ลำดับความสำคัญของมาตรการลดความเสี่ยงแต่ละข้อ
- มาตรการที่ทำ (รวมการประเมินความเสี่ยงหลังทำมาตรการ)
แบบฟอร์มไม่ได้กำหนดตายตัว แต่คำอธิบายประกอบของ MHLW มีตัวอย่างบันทึกของงานปั๊ม รูปด้านล่างจัดตัวอย่างนั้นใหม่ให้อ่านง่ายขึ้น
วางความเสี่ยงก่อนและหลังทำมาตรการไว้ข้างกัน เพื่อให้เห็นในแถวเดียวว่าต้องทำอะไรต่อ
| งาน (เครื่องจักร) | อันตรายและอุบัติเหตุที่อาจเกิด | มาตรการที่มีอยู่ | ความเสี่ยงก่อน | มาตรการลดความเสี่ยง | ความเสี่ยงหลัง | สิ่งที่ต้องพิจารณาต่อ |
|---|---|---|---|---|---|---|
| เจาะรู (เครื่องปั๊มเครื่องที่ 1) | เครื่องมีปุ่มกดสองมือและ Light Curtain แต่มือของผู้ช่วยยื่นเข้าไปจากด้านข้างและถูกแม่พิมพ์หนีบได้ | ปุ่มกดสองมือ, Light Curtain | ร้ายแรง × เป็นไปได้ ปานกลาง (3) | ติดฝาครอบทั้งสองด้านข้างของเครื่องปั๊ม | ร้ายแรง × แทบไม่มี ปานกลาง (3) | ติดฝาครอบด้านหลังเพิ่มด้วย |
| เจาะรู (เครื่องปั๊มเครื่องที่ 2) | พนักงานสะดุดเศษโลหะที่กระจายอยู่รอบฐานเครื่อง ล้มลง สะโพกช้ำหรือแขนบาดเจ็บ | อบรมเรื่องการจัดระเบียบ | ปานกลาง × ค่อนข้างสูง ปานกลาง (3) | ทำการจัดระเบียบอย่างเคร่งครัด | ปานกลาง × แทบไม่มี ต่ำ (1) | ตรวจเป็นประจำ เช่น ในประชุมเช้า (หมายเหตุ: ดัดแปลงแม่พิมพ์ไม่ให้เศษกระเด็น) |
จัดทำจากตัวอย่างในภาคผนวก 5 ของคำอธิบายประกอบแนวทางของ MHLW แบบฟอร์มจริงต้องบันทึกวันที่ประเมิน ผู้ประเมิน และวันที่ทำมาตรการด้วย
ในแถวของเครื่องปั๊มเครื่องที่ 2 การจัดระเบียบลดโอกาสเกิด และช่องหมายเหตุระบุมาตรการทางวิศวกรรมเป็นก้าวต่อไป คือดัดแปลงแม่พิมพ์ บันทึกที่ดีจะเห็นลำดับนี้: มาตรการทางการบริหารจัดการที่ลดความเสี่ยงได้ก่อน จะถูกแทนที่ด้วยการแก้ที่ตัวเครื่องในภายหลัง
สำหรับ Risk Assessment สารเคมีในญี่ปุ่น การแจ้งผลให้พนักงานทราบเป็นข้อบังคับ และตั้งแต่เดือนเมษายน 2023 นายจ้างต้องเก็บบันทึกไว้จนถึงการประเมินครั้งถัดไป (3 ปี หากครั้งถัดไปทำภายใน 3 ปี) การแจ้งผลทำโดยติดประกาศที่ที่ทำงานหรือแจกเอกสาร เพื่อให้พนักงานตรวจดูได้ทุกเมื่อ
เมื่อไรต้องทบทวน
ให้ทบทวนบันทึกเมื่อ:
- เครื่องจักร ขั้นตอน หรือวัตถุดิบเปลี่ยน
- เกิดอุบัติเหตุหรือ Near Miss
- เวลาผ่านไปและคนหรือเครื่องจักรเปลี่ยนสภาพ
ในการทบทวน ให้เริ่มจากไปดูที่หน้างานว่าความเสี่ยงหลังทำมาตรการลดลงจริงหรือไม่ จะได้ไม่กลายเป็นแค่การแก้เอกสารบนโต๊ะ
ทำไม Risk Assessment ถึงกลายเป็นแค่พิธี
ขั้นตอนไม่ได้ยาก ที่ล้มเหลวมักเป็นเรื่องวิธีบริหาร ไม่ใช่วิธีการ มี 4 ปัญหาที่เจอบ่อย
เป้าหมายกลายเป็นการกรอกฟอร์มให้เสร็จ
เมื่อการกรอกฟอร์มให้ครบกลายเป็นเป้าหมาย งานจะกลายเป็นการคัดลอกแบบฟอร์มปีที่แล้วในออฟฟิศ ให้ประเมินที่หน้างาน โดยดูงานจริง แค่ถามพนักงานว่า "ช่วงไหนที่ตกใจที่สุด" ก็อาจเจออันตรายที่ไม่มีในเอกสารใด
มาตรการทุกข้อเป็นแค่การเตือนหรือ PPE
ถ้าช่องมาตรการเต็มไปด้วย "ให้ระวัง" "อบรมพนักงาน" และ "สวมถุงมือ" แปลว่าลำดับความสำคัญหายไป วิธีแก้อย่างหนึ่งคือตั้งกฎว่า ทุกข้อเสนอต้องบันทึกว่าทีมพิจารณาแล้วหรือยัง ข้อแรก เลิกงานนั้นได้ไหม ข้อสอง หยุดอันตรายที่ฝั่งเครื่องได้ไหม จะช่วยสร้างนิสัยคิดถึงมาตรการระดับสูง
ประเมินหละหลวม ทุกข้อเป็น "ต่ำ"
คะแนนต่ำมักมาจากการสมมติว่าอุปกรณ์ป้องกันถูกใช้อย่างถูกต้องเสมอ หรือจากการประเมินความรุนแรงตามอุบัติเหตุในอดีต ให้เขียนไว้ในเกณฑ์ประเมินว่า ความรุนแรงอิงกรณีที่แย่ที่สุด และต้องถือว่าการทำให้อุปกรณ์ป้องกันใช้ไม่ได้และการข้ามขั้นตอนเป็นเรื่องที่เกิดได้
ทำครั้งเดียวแล้วไม่ปรับปรุง
โรงงานที่เปลี่ยนเครื่องจักรและเปลี่ยนรุ่นบ่อย บันทึกเก่าจะห่างจากความเป็นจริงเร็ว ให้เพิ่มช่อง Risk Assessment ในใบขอซื้อเครื่องจักรใหม่และใบขอเปลี่ยนขั้นตอน และรวมไว้ในกระบวนการ Management of Change (MOC) จะไม่มีการเปลี่ยนแปลงใดข้ามไปได้ ความเสี่ยงบางอย่างเปลี่ยนตามฤดูกาล เช่น อากาศร้อนในฤดูร้อน ต้องทบทวนทุกปี
คำศัพท์ที่เจอบนแบบฟอร์ม Risk Assessment ของญี่ปุ่น
ตารางนี้รวมคำที่เจอบ่อย พร้อมคำอ่านแบบโรมาจิและคำอังกฤษ ใช้คุยกับฝั่งญี่ปุ่นได้ทันที
| คำภาษาไทย | โรมาจิ (คำญี่ปุ่น) | English |
|---|---|---|
| Risk Assessment (RA) การประเมินความเสี่ยง | risuku asesumento | Risk assessment |
| อันตราย / สิ่งที่เป็นภัย | kiken-sei mata wa yugai-sei | Hazard (danger or harm) |
| ความรุนแรง | jutokudo | Severity |
| โอกาสเกิด | hassei no kanosei | Likelihood |
| การประเมินระดับความเสี่ยง | risuku no mitsumori | Risk estimation |
| ลำดับความสำคัญ | yusendo | Priority |
| มาตรการลดความเสี่ยง | risuku teigen sochi | Risk reduction measure |
| มาตรการที่แก้ที่ต้นกำเนิด (ขจัด ทดแทน) | honshitsu-teki taisaku | Inherent measure (elimination, substitution) |
| มาตรการทางวิศวกรรม | kogaku-teki taisaku | Engineering control |
| มาตรการทางการบริหารจัดการ | kanri-teki taisaku | Administrative control |
| อุปกรณ์ป้องกันส่วนบุคคล (PPE) | kojin-yo hogogu | Personal protective equipment (PPE) |
| ความเสี่ยงที่หลงเหลือ | zanryu risuku | Residual risk |
| งานที่ไม่ใช่งานประจำ | hiteijo sagyo | Non-routine work |
| มาตรการชั่วคราว | zantei sochi | Interim measure |
| หัวหน้างาน | shokucho | Foreman / first-line supervisor |
| ผู้จัดการความปลอดภัย (ตำแหน่งตามกฎหมายญี่ปุ่น) | anzen kanrisha | Safety manager (a legal role in Japan) |
| ถูกหนีบ / ถูกดึงเข้าเครื่อง | hasamare / makikomare | Caught in or between |
นำไปใช้ได้ทันที: คำถามที่ควรถามก่อนกรอกแบบฟอร์ม RA ของญี่ปุ่น
เมื่อบริษัทแม่หรือลูกค้าขอ Risk Assessment คำถามเหล่านี้ช่วยให้ตกลงกันได้ก่อนเริ่มว่าเขาคาดหวังอะไร:
- ขอบเขต: เครื่องจักร งาน และกะใดบ้างที่อยู่ในขอบเขต รวมงานที่ไม่ใช่งานประจำ (ซ่อมบำรุง เปลี่ยนรุ่น แก้งานติด ทำความสะอาด) หรือไม่
- แบบฟอร์ม: ต้องใช้แบบฟอร์มและตาราง 4×4 ของบริษัทแม่หรือไม่ หรือส่ง JSA / การประเมินรูปแบบของโรงงานได้ ถ้าต้องใช้ของบริษัทแม่ มีกฎแปลงจากเกณฑ์ของเราหรือไม่
- เกณฑ์: ขอนิยามระดับความรุนแรงและโอกาสเกิดพร้อมตัวอย่างได้ไหม เพื่อให้คะแนนของเราตรงกับของเขา
- เวลา: ต้องทำมาตรการให้เสร็จก่อนเริ่มผลิต หรือก่อนจุดสำคัญใด (ติดตั้ง ทดลองเดินเครื่อง เริ่มผลิตจริง)
- ข้อมูลจากผู้ผลิตเครื่องจักร: สำหรับเครื่องจากญี่ปุ่น ผู้ผลิตให้ผลการประเมินความเสี่ยงและรายการความเสี่ยงที่หลงเหลือเป็นภาษาอังกฤษได้หรือไม่
- ฐานทางกฎหมาย: เป็นมาตรฐานของบริษัท หรือผูกกับข้อกำหนดทางกฎหมายของญี่ปุ่น ถ้ากฎหมายและมาตรฐานท้องถิ่นไม่ตรงกัน ให้ยึดฉบับไหน
- การอนุมัติ: ใครตรวจและอนุมัติแบบฟอร์มฝั่งเขา และใครลงนามฝั่งเรา
- การเก็บบันทึก: ต้องเก็บเป็นภาษาอะไร นานเท่าไร ต้องใส่ความเสี่ยงหลังทำมาตรการและสิ่งที่ต้องทำต่อหรือไม่
- เงื่อนไขการทบทวน: การเปลี่ยนแปลงแบบใด (เครื่องจักร วัตถุดิบ ขั้นตอน คน) ที่ต้องแก้ไขและส่งใหม่
ตัวอย่างข้อความภาษาอังกฤษที่ปรับใช้ได้:
"Before we start the risk assessment for [line/equipment], could you send your RA template, your definitions for severity and likelihood with examples, and the maker's list of residual risks for [equipment]? Please also let us know whether the measures must be completed before the trial run or before mass production, and who will approve the sheet on your side."
ข้อจำกัดของบทความนี้
- บทความนี้สรุปแนวทางของ MHLW คำอธิบายประกอบ และเอกสารอ้างอิงภาษาอังกฤษ ไม่ใช่คำแนะนำทางกฎหมาย และไม่ใช่ขั้นตอนปฏิบัติงาน
- กฎหมายญี่ปุ่นใช้กับสถานที่ทำงานในญี่ปุ่น โรงงานในไทยต้องยึดกฎหมายไทย วิธีของญี่ปุ่นเป็นมาตรฐานของบริษัทที่ใช้เพิ่มเติมได้ ส่วนข้อมูลกฎหมายไทยในบทความเป็นภาพรวมเท่านั้น ควรตรวจกับ จป. และฉบับล่าสุดในราชกิจจานุเบกษา
- ตาราง คะแนน และระดับความรุนแรงเป็นตัวอย่างของ MHLW แต่ละบริษัท และมักแต่ละโรงงาน กำหนดของตัวเอง
- การเทียบกับ JSA (OSHA 3071) HSE และ ISO 12100 เป็นการสรุประดับภาพรวม มาตรฐานและกฎหมายแต่ละฉบับมีข้อกำหนดของตัวเอง ผู้เขียนยังไม่ได้ยืนยันว่ามี มอก. ที่ตรงกับ ISO 12100 หรือ JIS B 9700 ควรสอบถามผู้ผลิตหรือหน่วยงานมาตรฐานก่อนอ้างอิง
- Risk Assessment สารเคมีของญี่ปุ่นมีกฎและวิธีของตัวเอง บทความนี้กล่าวถึงเพียงเล็กน้อย
สรุป
- Risk Assessment แบบญี่ปุ่นคือการหาอันตราย ประเมินจากความรุนแรงและโอกาสเกิด แล้วแก้ตามลำดับความเสี่ยง
- เครื่องจักรและงานทั่วไปเป็นหน้าที่ระดับพยายามปฏิบัติตามมาตรา 28-2 ของกฎหมายญี่ปุ่น ส่วนสารเคมีตามรายการเป็นข้อบังคับตามมาตรา 57-3
- เมื่อเครื่องจักร วัตถุดิบ หรือขั้นตอนเปลี่ยน ให้ลดความเสี่ยงให้เสร็จก่อนเริ่มงาน
- มาตรการเรียงตามลำดับ แก้ที่ต้นกำเนิด → ทางวิศวกรรม → ทางการบริหารจัดการ → PPE หลังจากข้อกำหนดทางกฎหมาย และควรเลือกให้สูงที่สุดเท่าที่ทำได้
- ประเมินความเสี่ยงอีกครั้งหลังทำมาตรการ บันทึก และทบทวนทุกครั้งที่มีการเปลี่ยนแปลงหรืออุบัติเหตุ
- เมื่อเทียบกับ JSA วิธีของญี่ปุ่นเริ่มจากการเปลี่ยนแปลง ประเมินความรุนแรงกรณีที่แย่ที่สุด และบันทึกความเสี่ยงทั้งก่อนและหลังมาตรการ
Risk Assessment ไม่ใช่งานของเจ้าหน้าที่ความปลอดภัยคนเดียว ในโรงงานญี่ปุ่น ทุกคนที่เกี่ยวกับเครื่องจักรมีส่วนร่วม ตั้งแต่ PE ซ่อมบำรุง ไปจนถึงผู้จัดการโรงงาน
คำถามที่พบบ่อย (FAQ)
Risk Assessment เป็นข้อบังคับในญี่ปุ่นหรือไม่
ขึ้นกับชนิดของอันตราย สำหรับสารเคมีที่ต้องติดฉลากหรือมี SDS เป็นข้อบังคับตามมาตรา 57-3 ของกฎหมายความปลอดภัยและอนามัยในการทำงานของญี่ปุ่น สำหรับเครื่องจักรและงานทั่วไป มาตรา 28-2 กำหนดเป็นหน้าที่ระดับพยายามปฏิบัติ สำหรับอุตสาหกรรมการผลิตและบางประเภท ส่วนกฎหมายที่บังคับมาตรการความปลอดภัยเฉพาะเรื่องใช้ทั้งสองกรณี และกฎหมายญี่ปุ่นนี้ไม่ได้ใช้กับโรงงานในไทยโดยตรง
Risk Assessment ต่างจาก JSA อย่างไร
JSA ตามที่อธิบายใน OSHA 3071 แยกงานหนึ่งงานเป็นขั้นตอนย่อย และระบุอันตรายกับมาตรการของแต่ละขั้น วิธีของญี่ปุ่นครอบคลุมงานและเครื่องจักรทั้งที่ทำงาน ประเมินแต่ละความเสี่ยงด้วยตารางหรือคะแนน ความรุนแรง × โอกาสเกิด และบันทึกความเสี่ยงก่อนและหลังมาตรการ ทั้งสองใช้ร่วมกันได้
บริษัทญี่ปุ่นใช้ตารางความเสี่ยงแบบไหน
คำอธิบายประกอบของ MHLW ยกตัวอย่างตาราง 4×4 มีความรุนแรง 4 ระดับ (ถึงขั้นเสียชีวิต ร้ายแรง ปานกลาง เล็กน้อย) และโอกาสเกิด 4 ระดับ แปลงเป็นความเสี่ยง 1–5 และลำดับความสำคัญ 3 กลุ่ม แต่ละบริษัทกำหนดระดับเองได้ จึงควรขอนิยามจริงมาก่อนให้คะแนน
ISO 12100 เกี่ยวกับวิธีของญี่ปุ่นอย่างไร
ISO 12100 เป็นมาตรฐานสำหรับผู้ออกแบบเครื่องจักร และญี่ปุ่นประกาศใช้เป็น JIS B 9700 วิธี 3 ขั้นตอน (ออกแบบให้ปลอดภัยในตัว การป้องกันและมาตรการเสริม ข้อมูลสำหรับผู้ใช้) ใกล้เคียงกับลำดับมาตรการของญี่ปุ่น และความเสี่ยงที่หลงเหลือในคู่มือของผู้ผลิตเครื่องจักรเป็นจุดเริ่มต้นของ Risk Assessment ของผู้ใช้
ควรทบทวน Risk Assessment บ่อยแค่ไหน
แนวทางผูกการทบทวนกับเหตุการณ์ ไม่ใช่รอบเวลาตายตัว ได้แก่ การเปลี่ยนเครื่องจักร วัตถุดิบ หรือขั้นตอน อุบัติเหตุที่เผยช่องโหว่ และเวลาที่ผ่านไปจนเครื่องจักรเสื่อมสภาพและคนเปลี่ยน
แหล่งอ้างอิง
- MHLW, แนวทางการสืบสวนอันตรายและสิ่งที่เป็นภัย (ประกาศแนวทางฉบับที่ 1 วันที่ 10 มีนาคม 2006) (ภาษาญี่ปุ่น)
- กองความปลอดภัย MHLW, คำอธิบายประกอบแนวทาง พร้อมตัวอย่าง Matrix บันทึก และหนังสือแจ้งแนวปฏิบัติ (ภาษาญี่ปุ่น)
- MHLW, สถิติอุบัติเหตุจากการทำงานปี 2025 และ ตัวเลขสุดท้ายปี 2025 (ภาษาญี่ปุ่น)
- MHLW, ถาม-ตอบเรื่อง Risk Assessment สารเคมี (ภาษาญี่ปุ่น)
- ข้อบังคับความปลอดภัยและอนามัยในการทำงานของญี่ปุ่น ข้อ 24-11 (อุตสาหกรรมที่อยู่ในขอบเขต) (ภาษาญี่ปุ่น)
- MHLW, แนวทางมาตรฐานความปลอดภัยเครื่องจักรแบบครอบคลุม (2007) (ภาษาญี่ปุ่น)
- JIS B 9700:2013 ความปลอดภัยของเครื่องจักร หลักการทั่วไปสำหรับการออกแบบ การประเมินความเสี่ยงและการลดความเสี่ยง (เหมือนกับ ISO 12100:2010 ภาษาญี่ปุ่น)
- OSHA (สหรัฐฯ), Job Hazard Analysis (OSHA 3071)
- NIOSH, About Hierarchy of Controls
- UK Health and Safety Executive, Managing risks and risk assessment at work
- UK legislation, Management of Health and Safety at Work Regulations 1999, regulation 3
- พ.ร.บ.ความปลอดภัย อาชีวอนามัย และสภาพแวดล้อมในการทำงาน พ.ศ. 2554 (ราชกิจจานุเบกษา 17 มกราคม 2554)
- สถาบันความปลอดภัย อาชีวอนามัย และสภาพแวดล้อมในการทำงาน (TOSH), มาตรฐานเพื่อส่งเสริมความปลอดภัย อาชีวอนามัย และสภาพแวดล้อมในการทำงาน
- ราชกิจจานุเบกษา 29 พฤศจิกายน 2556 (ข้อกำหนดเรื่องสารเคมีอันตรายและการประเมินความเสี่ยง)
บทความต้นฉบับภาษาญี่ปุ่นคู่มือนี้เรียบเรียงจากบทความของ MONOSCOPE ที่เขียนสำหรับผู้อ่านในญี่ปุ่น: 工場のリスクアセスメントのやり方|洗い出しから低減措置まで6ステップ
เกี่ยวกับบรรณาธิการ
 บรรณาธิการ MONOSCOPEFOUNDER & EDITOR
ทำงานกับผู้ผลิตอุปกรณ์โรงงานและบริษัทวิศวกรรมโรงงานราว 10 ปี ดูแลการเสนอ ออกแบบ และทดสอบเดินเครื่องอุปกรณ์ ก่อนผันตัวมาทำการตลาดออนไลน์ ปัจจุบันเป็นที่ปรึกษาเว็บไซต์ให้ผู้ผลิตแบบ B2B ช่วยให้บริษัทอธิบายผลิตภัณฑ์และเทคโนโลยีของตนได้ชัดเจน ถือใบอนุญาตระดับชาติของญี่ปุ่นด้านผู้จัดการพลังงาน (Energy Manager) และวิศวกรไฟฟ้าหัวหน้าระดับ 3
ดูแลบล็อกด้านวิศวกรรมตั้งแต่ปี 2017 (กว่า 500 บทความ) และช่อง YouTube ภาษาญี่ปุ่นที่มีผู้ติดตามราว 20,000 คน คู่มือทุกเรื่องเขียนจากมุมมองหน้างานในญี่ปุ่น และตรวจสอบกับมาตรฐานที่อ้างอิง


