Japon Teknik Resmi Nasıl Okunur? (JIS B 0001 Rehberi)
Japon bir müşteriden ya da Japon bir tedarikçiden teknik resim geldi. Görünüşler tanıdık, ama antet Japonca, ölçülerin yanında birim yok ve bazı delik ölçülerinin sonunda キリ gibi katakana işaretler var. Üstelik görünüşlerin yerleşimi, Türkiye'de alıştığınız resimlerden farklı olabilir. Nereden başlamalı?
Önce iyi haber: Japon makine resimleri Japon Endüstri Standartlarına (JIS), özellikle JIS B 0001'e (makine mühendisliği teknik resimleri) göre çizilir. Ø, R, havşa, derinlik gibi sembollerin çoğu ISO esaslı resimlerde gördüklerinizle aynıdır. Dikkat isteyen nokta kısa bir listedir: izdüşüm metodu, antetteki Japonca terimler, "C" pah gösterimi, katakana işlem notları ve Japonca yazılmış genel notlar.
En önemli fark izdüşüm metodudur. JIS'te varsayılan metot üçüncü açı izdüşümdür (ISO-A, "Amerikan metodu"); Türkiye'de ve Avrupa'da ise genellikle birinci açı izdüşüm (ISO-E, "Avrupa metodu") kullanılır. Bu yazı, Japonya'daki bir mühendisin bir resmi okuduğu sırayla ilerler: antet, görünüşler, çizgi tipleri, kesitler, ölçü sembolleri, delik ve diş gösterimleri, toleranslar. Sonunda bir okuma kontrol listesi ve Japon tarafına sorulacak sorular var.
İçindekiler
- Önce Anteti Okuyun
- Japonya Birinci Açı mı, Üçüncü Açı mı Kullanır?
- Çizgi Tipleri ve Anlamları
- Kesit Görünüşler ve Tarama
- Ölçü Sembolleri: Ø, R, C, □ ve Diğerleri
- Delik ve Diş Gösterimleri: Kiri, Zaguri, M10
- Toleranslar, Geçmeler ve Yüzey Pürüzlülüğü
- Büyük Hataları Yakalayan Okuma Sırası
- Kontrol Listesi: Teklif, İmalat veya Kontrolden Önce
- Japon Tarafına Sorulacak Sorular
- Bu Rehberin Sınırları
- Sık Sorulan Sorular
- Kaynaklar
Önce Anteti Okuyun
Herhangi bir görünüşe bakmadan önce sağ alt köşedeki anteti (表題欄, hyodairan) okuyun. Parçanın ne olduğu, ölçek, izdüşüm metodu ve elinizdeki revizyon burada yazar. Ölçüleri doğru yorumlamak için önce bu bilgileri bilmeniz gerekir.
Bir Japon resminde çerçevenin içinde genellikle görünüş alanı, not alanı, revizyon tablosu ve antet bulunur. Yerleşim firmadan firmaya değişir, ama antetin sağ altta olması çoğu firmada ortaktır.
Görünüşlere geçmeden önce sağ alttaki anteti kontrol edin.
Yerleşim ve alan adları firmaya göre değişir. Antette bulunacak bilgiler JIS B 0001'de sayılır.
JIS B 0001, antet için resim numarası, resim adı, firma adı, sorumlu kişinin imzası, çizim tarihi, ölçek ve izdüşüm metodu gibi bilgileri sayar. Uygulamada çoğu firma malzeme, yüzey işlemi ve ısıl işlem bilgisini de antete ekler.
Japonca Antet Terimlerinin Türkçesi
Aşağıdaki tablo, antette en sık göreceğiniz etiketleri gösterir. Yazım firmaya göre değiştiği için tabloyu bir başlangıç noktası olarak kullanın.
| Japonca | Okunuşu | Türkçe | Neye bakılır |
|---|---|---|---|
| 図番 / 図面番号 | zuban / zumen bango | Resim numarası | Sipariş ve teklifteki numarayla aynı mı |
| 品名 / 図名 | hinmei / zumei | Parça adı / resim adı | Üretmeniz veya kontrol etmeniz istenen parça mı |
| 材質 | zaishitsu | Malzeme | JIS malzeme adı (örn. SUS304, A5052); malzeme almadan önce EN karşılığını bulun |
| 数量 | suryo | Adet | Montaj başına adet mi, sipariş adedi mi |
| 表面処理 | hyomen shori | Yüzey işlemi (kaplama, anodik oksidasyon, boya) | İşlem türü ve verilmişse kalınlık |
| 熱処理 | netsu shori | Isıl işlem | İşlem ve hedef sertlik |
| 尺度 | shakudo | Ölçek | Sadece bilgi içindir; resim üzerinden ölçü almayın |
| 投影法 | toeiho | İzdüşüm metodu | Üçüncü açı (第三角法, dai-san-kakuho) mı, birinci açı (第一角法, dai-ikkaku-ho) mı |
| 単位 | tan'i | Birim | Normalde mm |
| 普通公差 | futsu kosa | Genel toleranslar | Standart ve sınıf, örn. JIS B 0405-m |
| 改訂 / 改訂記号 | kaitei / kaitei kigo | Revizyon / revizyon işareti | En son revizyon mu, ne değişti |
| 設計 / 製図 / 検図 / 承認 | sekkei / seizu / kenzu / shonin | Tasarlayan / çizen / kontrol eden / onaylayan | Tüm imzalar veya kaşeler var mı |
| 日付 | hizuke | Tarih | Çoğunlukla yıl/ay/gün sırasıyla yazılır (Türkiye'deki gün.ay.yıl sırasının tersi) |
| 注記 | chuki | Notlar | Parçanın tamamı için geçerli genel talimatlar |
Malzeme alanında JIS malzeme adları kullanılır. Örneğin SUS304 paslanmaz çeliğin EN'deki yakın karşılığı genellikle 1.4301 (X5CrNi18-10) olarak verilir; yine de kimyasal bileşimi ve sertifikayı tedarikçinizle, ikameyi de Japon müşteriyle yazılı olarak teyit edin.
Önce Revizyonu Kontrol Edin
Revizyon işareti kolayca gözden kaçar. Bir resim aynı numarayı korurken ölçüleri bir revizyondan diğerine değişebilir. Teklif vermeden, işlemeye başlamadan veya kontrol yapmadan önce en son revizyonun elinizde olduğunu doğrulayın; eski bir resme göre parça üretmenin önüne geçmenin en basit yolu budur.
Unutmayın, teknik resim tasarımcının niyetini aktaran bir belgedir. Ölçüler ve semboller parçanın işlevi ve montajı düşünülerek seçilmiştir. Bir şey tuhaf görünüyorsa hata olduğunu varsaymadan önce sorun.
Ölçek ve Birimsiz Ölçüler
"1:2" ölçeği, parçanın gerçek boyutunun yarısı büyüklüğünde çizildiğini gösterir. Ölçek ne olursa olsun resimde yazılı ölçü değerleri her zaman gerçek ölçüdür, bu yüzden resmin üzerinden cetvelle ölçü almayın.
Ölçülerin yanında "mm" yazmadığını da fark edeceksiniz. JIS B 0001'e göre uzunluklar normalde birim işareti olmadan milimetre olarak verilir; "50", 50 mm demektir. Açılar genellikle derece cinsindendir. Bu kısım Türkiye'deki ISO esaslı resimlerle aynı mantıktadır.
Japonya Birinci Açı mı, Üçüncü Açı mı Kullanır?
Japon resimleri genellikle üçüncü açı izdüşümle çizilir. JIS B 0001, görünüşlerin üçüncü açı izdüşüme göre çizileceğini belirtir; bu ABD'deki ASME uygulamasıyla aynıdır. Türkiye'de teknik resim eğitimi ve atölye pratiği ise büyük ölçüde birinci açı izdüşüme (ISO-E) dayanır. Türkiye'deki bir atölye için en büyük risk, Japon resmini alışkanlıkla birinci açıya göre okumaktır.
Üçüncü açı izdüşümde referans ön görünüştür. Üst görünüş ön görünüşün üstüne, sağ yan görünüş ön görünüşün sağına yerleştirilir. Kısacası, her görünüş, parçaya hangi taraftan bakıyorsanız o tarafa konur.
Dikey ve boydan boya bir deliği olan kademeli bir blok, üç yönden.
Açık renkli noktalı çizgiler yalnızca görünüşlerin nasıl hizalandığını (eşit genişlik ve yükseklik) gösterir; gerçek resimde bulunmaz. Birinci açıya (ISO-E) alışkın biri bu resmi okurken üst ve yan görünüşün yerlerini ters düşünmemelidir.
Ön Görünüş En Çok Bilgiyi Verir
Ön görünüş, parçanın "önü" diye düşündüğünüz yüz olmak zorunda değildir. JIS B 0001'e göre parçayı en açık gösteren görünüş ön görünüş (ana görünüş) seçilir.
İmalat resimlerinde parça genellikle işlemenin büyük kısmında bağlandığı konumda ve özel bir neden yoksa yatay olarak çizilir. Örneğin tornada işlenen bir mil normalde yatık çizilir.
Görünüşleri Birlikte Okuyun
Şekli tek bir görünüşten anlayamazsınız. Ön ve üst görünüş aynı genişliği, ön ve sağ yan görünüş aynı yüksekliği paylaşır. Bu yüzden her çizgiyi bir görünüşten diğerindeki karşılık gelen konuma kadar takip edin.
Şekil 2'de üst görünüşteki daire, ön ve sağ yan görünüşteki kesik çizgilerle aynı hizadadır; yani bloğu boydan boya geçen bir deliktir. Şekil hemen anlaşılmıyorsa kâğıda hızlı bir 3B eskiz çizmek işe yarar.
Japon firmalarında 2B resimlerin 3B CAD modelinden üretilmesi artık yaygındır ve model resimle birlikte gönderilebilir. İkisi çelişirse hangisinin geçerli olduğunu sorun.
Birinci Açı ile Üçüncü Açıyı Ayırt Etmek
Birinci açı izdüşümde görünüşler ters yerleşir: üst görünüş ön görünüşün altına, sağ yan görünüş ön görünüşün soluna konur. JIS, birinci açıya yalnızca üçüncü açı yerleşimi kâğıda sığmıyorsa veya resmi anlamayı zorlaştırıyorsa izin verir; bu durumda birinci açı sembolü antette veya yakınında gösterilmelidir.
Aynı parça, ters yerleşim.
Antette veya yakınındaki izdüşüm sembolünü (iki yönden gösterilen kesik koni) kontrol edin.
İzdüşüm metodunu karıştırmak, delikleri ve kademeleri yanlış tarafta olan, ayna görüntüsü bir parça üretmek demektir. Her resimde izdüşüm sembolünü kontrol edin; özellikle aynı hafta hem Avrupalı hem Japon müşterinin resmiyle çalışıyorsanız veya eski resimlerle uğraşıyorsanız.
Çizgi Tipleri ve Anlamları
Japon bir resimdeki her çizginin tanımlı bir anlamı vardır. JIS B 0001, çizgi tipi (sürekli, kesik, noktalı) ile kalınlığın her birleşimine bir kullanım atar. Böylece çizginin kendisi, bunun bir dış kenar mı, görünmeyen bir detay mı, yoksa bir ölçü çizgisi mi olduğunu söyler.
JIS üç kalınlık kullanır (ince, kalın, çok kalın) ve oranları genellikle 1:2:4'tür. İlk bakışta şunu hatırlamanız yeterli: kalın sürekli çizgiler görünen kenarlardır, ince çizgiler yardımcı bilgi taşır. Bu mantık ISO 128 esaslı resimlere oldukça yakındır.
Çizgi tipi ve kalınlığı, her çizginin neyi gösterdiğini söyler.
JIS B 0001:2019'daki kullanımlardan bir seçki. Görünmeyen kenarlar ince veya kalın kesik çizgiyle çizilebilir.
Yeni başlayanlar kesik çizgiyle noktalı çizgiyi sık karıştırır. Kesik çizgi, eşit uzunlukta kısa çizgilerden oluşur; noktalı çizgide uzun çizgiler noktalarla sırayla gelir. Kesik çizgi görünmeyen bir şekli, noktalı çizgi ise bir şekli değil, bir merkez konumunu gösterir.
Hayali çizgiler de kolay yanlış okunur. İki noktalı çizgiyle çizilen her şey bu resimdeki parçaya ait değildir. Karşı parçayı veya hareketli bir parçanın ulaştığı konumu gösterir; bu kısmı işlemeyin.
Kesit Görünüşler ve Tarama
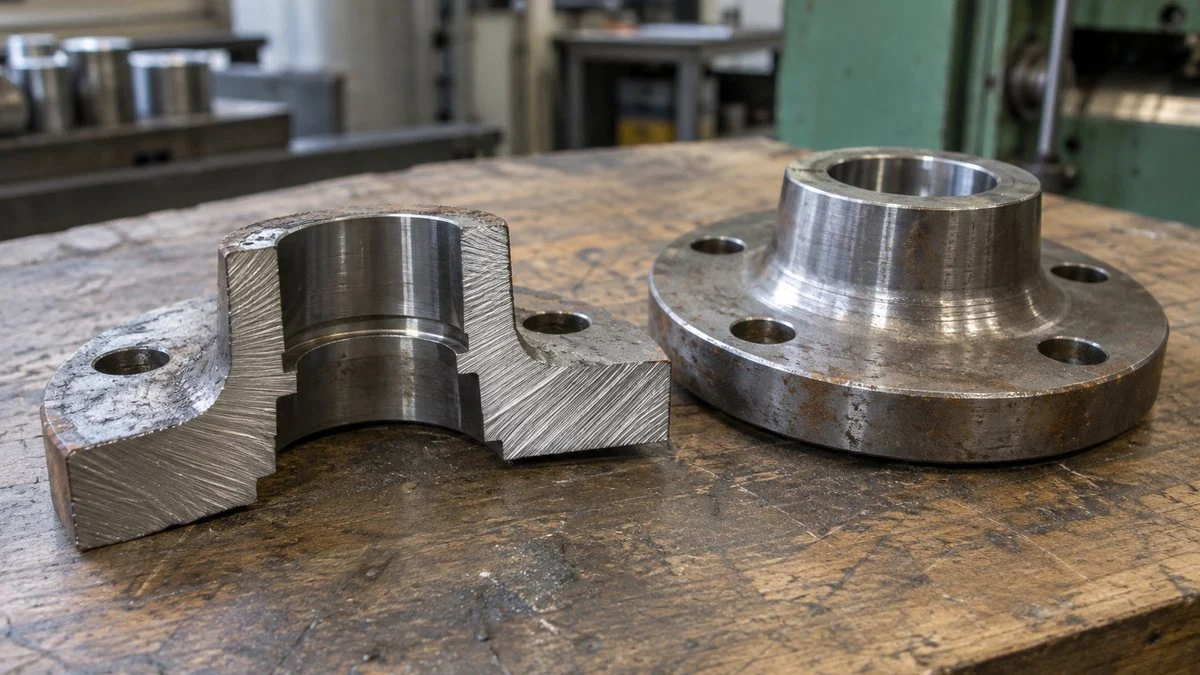
Parçanın içinde delikler ve kanallar varsa dış görünüş üst üste binen kesik çizgilerle dolar. Kesit görünüş bu sorunu çözer: parçayı hayali bir düzlemle keser ve iç şekli tam kesildiği yerde göründüğü gibi gösterir.
Kesilen yüzey eşit aralıklı, ince eğik çizgilerle taranabilir. Tarama dolu malzemeyi, taramasız alan boşluğu gösterir. Başka bir görünüşteki "A-A" gibi harflerle işaretli kesit düzlemi çizgisi, kesitin nereden alındığını gösterir.
Kesit Türleri
JIS B 0001 birkaç kesit türü tanımlar. Resmi çizen kişi, gereken iç detayı en basit gösteren türü seçer:
- Tam kesit: parça, temel şeklini en iyi gösteren düzlem boyunca tamamen kesilir
- Yarım kesit: simetrik bir parçanın yarısı dış görünüş, yarısı kesit olarak çizilir
- Kısmi kesit: yalnızca ilgili bölge kesilir ve serbest el (zikzak) çizgiyle sınırlanır
- Döndürülmüş kesit: bir kol veya nervürün kesiti 90° döndürülerek görünüşün üzerine çizilir
- Birleşik kesit: birden fazla kesit düzlemi tek bir kesit görünüşte birleştirilir
Yarım kesit, eksenel simetrik flanş ve kapaklarda sık kullanılır. Eksen çizgisi ayırma çizgisi olur ve tek bir görünüş hem dış şekli hem iç kademeleri gösterir.
Boyuna Kesilmeyen Parçalar
Montaj resimlerinde miller ve cıvatalar, kesit görünüşün içinde çoğu zaman kesilmemiş olarak görünür. Bu bir eksiklik değildir. JIS B 0001'e göre miller, pimler, cıvatalar, somunlar, rondelalar, kamalar, çelik bilyeler ve benzeri parçalar boyuna kesilmez.
Mil veya cıvata gibi dolu bir parçayı kesmek yeni bilgi vermez. Nervürler, kollar ve dişli dişleri de boyuna kesilmez, çünkü kesilirse şekil daha zor anlaşılır. Kesit görünüşte bir parçada tarama yoksa nedeni büyük ihtimalle bu kuraldır.
Ölçü Sembolleri: Ø, R, C, □ ve Diğerleri
Tek başına bir sayı, bunun çap mı yarıçap mı olduğunu söylemez. Sayının önündeki sembol söyler: baktığınız ölçünün türünü belirler. JIS bunlara ölçü yardımcı sembolleri (寸法補助記号, sunpo hojo kigo) der.
Sayının önündeki sembol, ölçünün neyi ölçtüğünü söyler.
JIS B 0001:2019'daki ölçü sembollerinden seçki. Havşa, konik havşa ve derinlik sembolleri 2010 baskısında eklendi; eski resimlerde bunlar Japonca yazıyla belirtilmiş olabilir.
En sık göreceğiniz üç sembol φ, R ve C'dir. Japon resimlerinde çap sembolü çoğu zaman φ (Yunanca fi harfi) olarak yazılır; Türkiye'deki resimlerde gördüğünüz Ø ile aynı anlamdadır. R, bir yuvarlatmanın veya yayın yarıçapıdır. C ise 45° pahın ölçüsüdür: C1, köşeden 1 mm'lik 45° pah demektir. Türkiye'deki ISO esaslı resimlerde aynı pah genellikle 1×45° şeklinde yazıldığı için C gösterimi atölyede karışıklık yaratabilir.
Notlarda sık sık 指示なき角部はC0.5 (shiji naki kakubu wa C0.5) gibi genel bir talimat bulunur; anlamı "aksi belirtilmeyen tüm köşelere C0.5 pah"tır. Bu talimat, üzerinde ayrıca pah sembolü olmayan köşeler için de geçerlidir. Bu yüzden notları her zaman görünüşlerle birlikte okuyun.
φ'yi hem dairesel görünüşlerde hem de yandan dikdörtgen gibi görünen detaylarda görürsünüz. Dikdörtgen görünen bir detaydaki φ, o detayın silindir olduğunu gösterir; çizen kişi böylece bir görünüşü çizmeden bırakabilir.
Delik ve Diş Gösterimleri: Kiri, Zaguri, M10
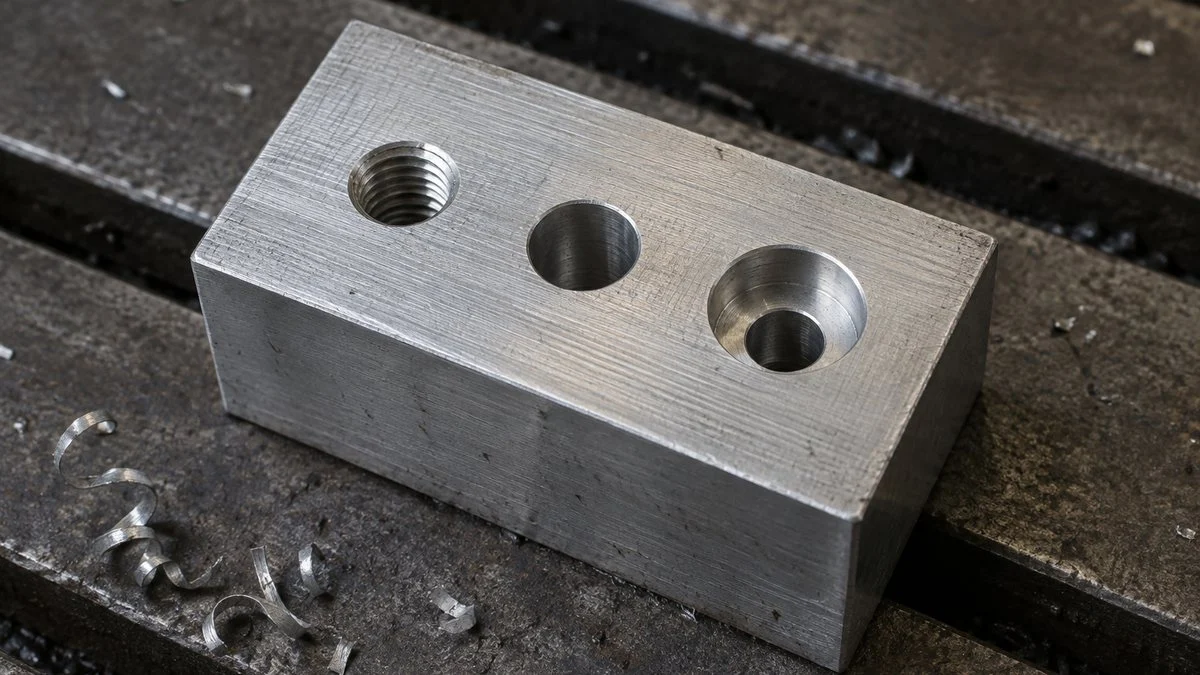
Delik gösterimleri küçük bir alana çok bilgi sığdırır, bu yüzden kolay yanlış okunur. Tek bir açıklama çizgisinde delik sayısı, çap, işlem, havşa çapı ve derinliği birlikte yazılabilir. Gösterimi parçalara ayırın ve soldan sağa okuyun.
Satırı parçalarına ayırırsanız yanlış okuma ihtimali azalır.
Değerler açıklama amaçlı örnektir. Eski resimlerde aynı gösterim Japonca metinle yazılmış olabilir, örn. 4-φ9キリ φ14深ザグリ深さ8.6.
Katakana İşlem Notları: Kiri, Rima, Zaguri
Delik çapından sonra gelen katakana, kısa bir işlem notudur. JIS B 0001 şu kısaltılmış notları tanımlar:
| Resimde | Okunuşu | Anlamı |
|---|---|---|
| キリ | kiri | Matkapla delinmiş |
| リーマ | rima | Raybalanmış |
| 打ヌキ | uchinuki | Zımbalanmış (preste delinmiş) |
| イヌキ | inuki | Döküm deliği (döküldüğü gibi) |
Matkapla açılan delik (kiri) çok hassas değildir. Raybalı delik önce delinir, sonra ölçü hassasiyeti ve daha düzgün bir iç yüzey için raybayla bitirilir. Bu yüzden tasarımcılar raybayı geçmenin önemli olduğu yerlerde, örneğin merkezleme pimi deliklerinde ister.
Silindirik havşa (ザグリ, zaguri), cıvata başına düz bir oturma yüzeyi sağlayan veya başın yüzeyden taşmasını önleyen kademeli bir yuvadır. Derin havşa (深ザグリ, fuka-zaguri) cıvata başının tamamen gömüleceği derinlikte açılır. Konik havşa (皿ザグリ, sara-zaguri) ise havşa başlı vidalar için konik bir yuvadır.
Diş Gösterimi: M10 ile M10×1.25 Farkı
JIS B 0123'e (vida dişlerinin gösterimi) göre metrik diş "M", anma çapı, "×" ve hatve ile yazılır. Normal (kaba) dişte her çapın tek bir hatvesi olduğu için hatve genellikle yazılmaz.
M10 normal dişin hatvesi 1.5 mm'dir, bu yüzden resimde sadece "M10" yazar. "M10×1.25" ise ince diş demektir. İkisi neredeyse aynı görünür, ama M10 bir cıvata M10×1.25 diş açılmış deliğe girmez. Bağlantı elemanı alırken veya montajda hatveyi kontrol edin.
Sol diş için "LH" ve "6H", "6g" gibi tolerans sınıfları da görebilirsiniz: büyük harf iç dişi, küçük harf dış dişi gösterir. Sınıf çoğu zaman yazılmaz; bu durumda firma standardı veya müşteri şartnamesi geçerlidir.
Toleranslar, Geçmeler ve Yüzey Pürüzlülüğü
Şekli ve ölçüyü anladıktan sonraki soru, parçanın ne kadar hassas olması gerektiğidir. Resim hassasiyet şartlarını sembollerle ve sayılarla verir: bir ölçünün ne kadar sapabileceği, delik ile milin nasıl geçeceği ve yüzeyin ne kadar düzgün olacağı.
Ölçü toleransı, geçme ve yüzey dokusunun her birinin kendi gösterimi vardır.
Yüzey dokusu sembolleri JIS B 0031'e göredir. Ra gibi değerler sembolün yatay çizgisinin altına veya yakınına yazılır.
Ölçü Toleransları ve Genel Toleranslar
"50±0.1", 49.9 mm ile 50.1 mm arasındaki her ölçünün kabul olduğunu gösterir. Her ölçünün yanında tolerans yazmaz. Toleransı yazılmayan ölçüler genel toleranslara (普通公差, futsu kosa) tabidir.
JIS B 0001'e göre standart numarası ve tolerans sınıfı antette veya yakınında bir kez belirtilmelidir. Japon resimlerinde sık görülen "JIS B 0405-m", Türkiye'deki resimlerde gördüğünüz "ISO 2768-m" gösterimine yakın bir sistemdir; yine de değerlerin aynı olduğunu varsaymadan önce Japon tarafına hangi tablonun geçerli olduğunu sorun.
Geometrik toleranslar (düzlemsellik, diklik, konum vb.) tolerans çerçevelerinde gösterilir. Bunların kendi kuralları vardır ve bu rehberin kapsamı dışındadır.
Geçmeler: H7/g6
"φ10H7" gibi bir ölçünün arkasındaki harf ve sayı, JIS B 0401'e göre bir geçme tolerans kodudur; JIS B 0401, ISO 286'nın Japonya'daki karşılığıdır. Büyük harfler delikleri, küçük harfler milleri gösterir, sayı tolerans kalitesidir; sayı büyüdükçe tolerans genişler.
Örneğin φ10H7 bir delik 10.000 mm ile 10.015 mm arasında bitmelidir. φ10g6 bir mil ise 9.986 mm ile 9.995 mm arasında olmalıdır. "H7/g6" olarak birlikte yazıldıklarında yaygın kullanılan bir boşluklu geçme oluştururlar: mil deliğe kayarak girer ve küçük bir boşluk kalır.
Yüzey Dokusu: Ra
Onay işaretine benzeyen sembol yüzey dokusunu (pürüzlülük ve işleme izi yönü) belirtir. JIS B 0031 üç çeşit kullanır: temel sembol, çizgili sembol (talaş kaldırma zorunlu) ve daireli sembol (talaş kaldırılmaz). Sembolün yanındaki "Ra 1.6", 1.6 µm aritmetik ortalama pürüzlülük demektir.
Sembol, işlemi (örneğin taşlama) ve işleme izinin yönünü de taşıyabilir. Tasarımcılar kayma yüzeyleri ve sızdırmazlık yüzeyleri gibi işlevsel yüzeylerde daha küçük değerler ister. Bunun yerine eski üçgen işaretleri (▽▽▽) görürseniz eski JIS gösterimine bakmanız gerekir. Kaplama, boya ve ısıl işlem genellikle notlarda yazar.
Büyük Hataları Yakalayan Okuma Sırası
Kısacası, bütünden ayrıntıya ve şekilden hassasiyete doğru okuyun. Doğrudan tek tek ölçüleri okumaya başlarsanız büyük hataları kaçırabilirsiniz; karıştırılmış bir izdüşüm metodu veya eski bir revizyon gibi.
Bütünden ayrıntıya, şekilden hassasiyete doğru ilerleyin.
İmalat, kalite kontrol ve satın almanın odak noktaları farklıdır, ama 01–03 arası adımlar herkes için aynıdır.
Her bölüm resmin farklı kısımlarına odaklanır:
- İmalat: uygulanacak işlemler ve hassasiyet şartları
- Kalite kontrol: toleranslar, yüzey dokusu, nerede neyin ölçüleceği
- Satın alma: malzeme, yüzey işlemi, diş tipi ve alınacak malzemeyi etkileyen diğer özellikler
Kalite kontrol için resimdeki toleranslar, giriş ve çıkış kontrolünün kabul kriterleri olur.
Son adım ilk adım kadar önemlidir. Bir detay iki şekilde okunabiliyorsa veya bir sembolün anlamını bilmiyorsanız, tahmin etmek hurdaya giden parçalarla sonuçlanabilir. İşlemeye başlamadan önce tasarımcıya sormak genellikle en hızlı ve en güvenli yoldur.
Kontrol Listesi: Teklif, İmalat veya Kontrolden Önce
- Resim numarası ve revizyon, sipariş veya teklif talebiyle aynı
- İzdüşüm sembolü kontrol edildi (JIS'te varsayılan üçüncü açı; atölyedeki birinci açı alışkanlığına dikkat)
- Birimin milimetre olduğu teyit edildi
- Malzeme (材質) ve teslim şartları doğrulandı; EN veya yerel bir sınıf kullanılacaksa ikame müşteriden yazılı onay aldı
- Yüzey işlemi (表面処理) ve ısıl işlem (熱処理), kalınlık veya sertlik dâhil
- Genel tolerans standardı ve sınıfı (örn. JIS B 0405-m); ISO 2768'e göre çalışılacaksa bu konuda onay alındı
- Genel notlar çevrildi; özellikle C0.5 gibi pah ve kenar talimatları
- Delik gösterimleri sayı, çap, işlem, havşa ve derinlik olarak ayrıldı
- Diş hatvesi (M10 normal / M10×1.25 ince) ve verilmişse diş sınıfı kontrol edildi
- Geçme kodları (H7, g6), resimde belirtilen JIS B 0401 tablosundan sınır ölçülere çevrildi (ISO 286 tablosu kullanılacaksa değerler karşılaştırıldı)
- Yüzey dokusu sembolleri ve değerleri, eski üçgen işaretler dâhil
- Tarih biçimi resimdeki gösterime göre doğrulandı (Japon resimlerinde çoğunlukla yıl/ay/gün)
- 3B modelin durumu: sadece bilgi için mi, yoksa resimde belirtilmeyen özellikler için esas mı?
Japon Tarafına Sorulacak Sorular
Japon resimleri, elinizde olmayan firma standartlarına atıf yapabilir. Belirsiz bir nokta varsa başlamadan önce yazılı olarak sorun. İşe yarayan sorular:
- Bu en son revizyon mu? Önceki revizyondan ne değişti?
- Antette yazmıyorsa hangi genel tolerans standardı ve sınıfı geçerli?
- Resimdeki JIS malzemesine yakın bir EN sınıfı kullanabilir miyiz? Hangi sertifikayı istiyorsunuz?
- Aksi belirtilmeyen pah ve köşelerde kabul edilebilir olan nedir?
- Resim hangi firma standartlarına (diş, yüzey işlemi, markalama) atıf yapıyor ve bunları İngilizce gönderebilir misiniz?
- 3B model ile resim çelişirse hangisi geçerli?
Japon mühendislerle yazışma çoğunlukla İngilizce yürüdüğü için aşağıdaki örneği İngilizce verdik (resim numarası ve maddeler kurgusaldır). Kendi resminize göre uyarlayabilirsiniz:
Subject: Questions on drawing ABC-1234 Rev. B

Hello [Name],

Thank you for sending drawing ABC-1234 Rev. B. Before we quote, could you confirm the following?

1. Is Rev. B the latest revision?
2. The title block does not show a general tolerance. Should we apply JIS B 0405-m?
3. Material is SUS304. May we use EN 1.4301 (X5CrNi18-10) as an alternative? Which inspection certificate do you require?
4. Note 2 says "C0.5 on corners unless otherwise specified." Does this also apply to the internal edges of the φ9 holes?
5. Hole callout 4×φ9 drilled, counterbore φ14, depth 8.6: please confirm the counterbore depth of 8.6 mm.

Best regards,
[Your name]
Bu Rehberin Sınırları
- Bu rehber JIS B 0001:2019'a dayanır. Eski resimlerde, Japonca yazılmış delik notları gibi eski gösterimler bulunabilir.
- Antet yerleşimi ve alan adları firmaya göre değişir. Terim tablosu yaygın etiketleri verir, standart bir liste değildir.
- Firma standartları ve müşteri şartnameleri buradaki genel kurallardan farklı olabilir. Çelişki görürseniz hangisinin öncelikli olduğunu müşteriye sorun.
- Geometrik toleranslar ve kaynak sembolleri bu rehberin kapsamı dışındadır.
- Malzeme karşılıkları, tolerans değerleri ve geçmeler, parça üretmeden önce güncel standartlarla kontrol edilmeli ve Japon tarafıyla mutabık kalınmalıdır. Türkiye'de geçerli TS EN ISO baskılarını TSE kataloğundan kontrol edin.
Sık Sorulan Sorular
Japon teknik resimleri birinci açı mı, üçüncü açı izdüşüm mü kullanır?
Üçüncü açı. JIS B 0001'de varsayılan metot üçüncü açı izdüşümdür; Türkiye'de yaygın olan birinci açının (ISO-E) tersidir. Birinci açıya yalnızca yer veya anlaşılırlık gerektirdiğinde izin verilir ve bu durumda birinci açı sembolü antette veya yakınında gösterilmelidir.
Japon teknik resimlerinde hangi birim kullanılır?
Milimetre. JIS B 0001'e göre uzunluklar normalde birim işareti olmadan milimetre olarak verilir; "50", 50 mm demektir. Açılar genellikle derecedir.
Japon resminde C1 ne demek?
Köşeden 1 mm'lik 45° pah. ISO veya ASME esaslı resimlerde aynı pah genellikle 1×45° olarak yazılır.
Japon resminde キリ (kiri) ne demek?
Deliğin matkapla delineceği anlamına gelir. Diğer katakana işlem notları リーマ (raybalanmış), 打ヌキ (zımbalanmış) ve イヌキ (döküm deliği) şeklindedir.
M10 ile M10×1.25 arasındaki fark nedir?
M10, 1.5 mm hatveli normal (kaba) diştir; normal dişte her çapın tek hatvesi olduğu için hatve yazılmaz. M10×1.25 ise 1.25 mm hatveli ince diştir. İkisi birbirinin yerine kullanılamaz.
Kaynaklar
- İzdüşüm, antet, birimler, çizgi tipleri, kesitler, ölçü sembolleri, işlem notları, genel tolerans gösterimi: JIS B 0001:2019, Makine mühendisliği teknik resimleri (kikakurui.com, Japonca)
- Diş gösterimi: JIS B 0123:1999, Vida dişlerinin gösterimi (kikakurui.com, Japonca)
- Metrik normal ve ince diş hatveleri: Neji No1.com, metrik diş tablosu (Japonca)
- Yüzey dokusu sembolleri: JIS B 0031:2003, Teknik ürün dokümantasyonunda yüzey dokusunun gösterimi (kikakurui.com, Japonca)
- Geçme kodları (delik büyük harf, mil küçük harf): MONO Juku, "H7 geçme toleransı nedir?" (Japonca)
- H7 ve g6 sınır sapmaları (JIS B 0401): Tsubakimoto Chain, geçme toleransı ve sınır sapma tablosu (Japonca)
- Havşa, konik havşa ve derinlik sembollerinin 2010'da eklenmesi: Otsuka Shokai, 2010 JIS teknik resim standardındaki başlıca değişiklikler (Japonca)
- Bölgelere göre birinci ve üçüncü açı kullanımı: Xometry Pro, first angle vs. third angle projection; Türkiye'de ISO-E'nin esas alınması: Ankara Üniversitesi Açık Ders, izdüşüm metotları
- JIS B 0401-1:2016'nın ISO 286-1:2010'a dayanması: AFNOR kataloğu, JIS B 0401-1
- ISO 2768-1 genel toleransları: ISO 2768-1:1989 (iso.org)
Japonca orijinal makaleBu rehber, Japonya’daki okurlar için yazılmış bir MONOSCOPE makalesinden uyarlanmıştır: 機械図面の読み方でつまずく疑問8選|三面図・線・記号を初心者向けに
Editör hakkında
 MONOSCOPE editörüFOUNDER & EDITOR
Bir tesis ekipmanı üreticisinde ve bir tesis mühendisliği firmasında yaklaşık on yıl boyunca ekipman teklifi, tasarımı ve devreye alma işlerinde çalıştıktan sonra dijital pazarlamaya geçti. Bugün B2B üreticilerine web danışmanlığı yapıyor ve ürünlerini ve teknolojilerini anlaşılır biçimde anlatmalarına yardımcı oluyor. Japonya’nın Enerji Yöneticisi (Energy Manager) ve Üçüncü Sınıf Baş Elektrik Mühendisi ulusal lisanslarına sahip.
2017’den beri bir mühendislik blogu (500’den fazla yazı) ve yaklaşık 20.000 abonesi olan Japonca bir YouTube kanalı yürütüyor. Her rehber Japon atölyesinin bakış açısıyla yazılır ve atıf yapılan standartlarla karşılaştırılır.