লকআউট/ট্যাগআউট (LOTO): জাপানি আইন বনাম OSHA 1910.147 ও ৬ ধাপ
আপনার কারখানা হয়তো কোনো জাপানি কোম্পানির মালিকানাধীন, অথবা জাপানের কোনো মেশিন নির্মাতার তৈরি একটি লাইন সবে এসে পৌঁছেছে। জাপানি মেইনটেন্যান্স ম্যানুয়ালে লেখা আছে: মেশিন বন্ধ করা, স্টার্টিং সুইচে তালা দেওয়া এবং একটি সাইন ঝোলানো। অন্যদিকে আপনার কর্পোরেট EHS টিম, বা OSHA-ধাঁচের প্রোগ্রাম চায় এমন কোনো ক্রেতা বা অডিটর আশা করেন লিখিত এনার্জি কন্ট্রোল প্রোগ্রাম, প্রতিটি মেশিনের আলাদা পদ্ধতি এবং বার্ষিক পরিদর্শনের রেকর্ড। দুই পক্ষই লকআউট/ট্যাগআউট নিয়ে কথা বলছে, কিন্তু একই গভীরতায় নয়।
লকআউট/ট্যাগআউট (LOTO) মানে মেশিনে সার্ভিসিংয়ের আগে সব এনার্জি সোর্স বিচ্ছিন্ন করা, তারপর তালা ও ট্যাগ দিয়ে সেই অবস্থা ধরে রাখা, যাতে কাজ চলাকালীন কেউ মেশিন চালু করতে না পারে। জাপানের আইন এর মূল অংশটি বাধ্যতামূলক করেছে: মেশিন বন্ধ রাখা এবং স্টার্টিং ডিভাইসে তালা বা সাইন দেওয়া। যুক্তরাষ্ট্রের মান OSHA 29 CFR 1910.147 আরও এগিয়ে LOTO-কে লিখিত পদ্ধতি, প্রশিক্ষণ ও নিয়মিত পরিদর্শনসহ একটি পূর্ণাঙ্গ প্রোগ্রাম বানিয়েছে।
এই লেখায় LOTO কী কী কভার করে, জাপানের কোন বিধি ও মান প্রযোজ্য এবং OSHA থেকে কোথায় আলাদা, তা বোঝানো হয়েছে। এরপর আছে ছয় ধাপের ক্রম, তালা খোলা ও গ্রুপ লকআউট, সাধারণ ভুল এবং জাপানি ও স্থানীয় টিম মিলিয়ে একটি LOTO মান তৈরির চেকলিস্ট ও প্রশ্নের তালিকা। লেখাটি কী যাচাই করতে হবে আর সিদ্ধান্ত কে নেবে, সেটুকুই বলে। এটি কোনো মেশিনের কাজের নির্দেশিকা নয়।
- LOTO মানে পরিষ্কার, পরিদর্শন বা মেরামতের আগে প্রতিটি এনার্জি সোর্স বিচ্ছিন্ন করা এবং তালা ও ট্যাগ দিয়ে সেই বিচ্ছিন্ন অবস্থা ধরে রাখা।
- তালা আইসোলেটিং ডিভাইসকে শারীরিকভাবে চালানোর অযোগ্য করে। ট্যাগ জানায় কে কেন মেশিন বন্ধ করেছে। তালাই প্রধান উপায়, ট্যাগ সহায়ক।
- জাপানে শিল্প নিরাপত্তা ও স্বাস্থ্য বিধিমালার ধারা ১০৭ ও ৩৩৯ অনুযায়ী মেশিন বন্ধ রাখতে হয় এবং স্টার্টিং ডিভাইস ও সুইচে তালা বা সাইন দিতে হয়। আইনে "lockout/tagout" শব্দটি নেই।
- OSHA 1910.147 আরও চায় লিখিত পদ্ধতি, তিন শ্রেণির কর্মীর প্রশিক্ষণ, বার্ষিক পরিদর্শন এবং গ্রুপ, ঠিকাদার ও শিফট বদলের নিয়ম। ছয় ধাপের ক্রম দুই ক্ষেত্রেই খাটে, কিন্তু জাপানি ধারাগুলোতে এই প্রোগ্রামের উপাদানগুলো আলাদা করে লেখা নেই।
সূচিপত্র
- লকআউট/ট্যাগআউট (LOTO) কী?
- "বন্ধ" মানে কেন "নিরাপদ" নয়
- জাপানের আইন ও মানে LOTO
- জাপানি আইন বনাম OSHA 1910.147: কোথায় কোথায় ফারাক
- যে এনার্জি বিচ্ছিন্ন করতে হয়: শুধু বিদ্যুৎ নয়
- LOTO-র ছয় ধাপের ক্রম
- তালা খোলা, ব্যক্তিগত তালা ও গ্রুপ লকআউট
- LOTO টিকিয়ে রাখা: পদ্ধতি, ডিভাইস, প্রশিক্ষণ, পরিদর্শন
- LOTO-র সাধারণ ব্যর্থতা
- জাপানি ও স্থানীয় টিমের LOTO মান মেলানো
- এই লেখার সীমাবদ্ধতা
- লকআউট/ট্যাগআউট: সচরাচর জিজ্ঞাসা
লকআউট/ট্যাগআউট (LOTO) কী?
যেকোনো কাজে মানুষ মেশিনের বিপজ্জনক এলাকায় হাত বা শরীর ঢোকালে, যেমন পরিষ্কার, পরিদর্শন বা মেরামতে, লকআউট/ট্যাগআউট একটি নিরাপত্তা পদ্ধতি। কাজ শেষ না হওয়া পর্যন্ত এনার্জি সোর্স বিচ্ছিন্ন করা হয় এবং তালা ও ট্যাগ দিয়ে বিচ্ছিন্ন রাখা হয়। জাপানি কারখানায় ইংরেজি শব্দটি কাতাকানা অক্ষরে (উচ্চারণ rokku auto / tagu auto) এবং সংক্ষেপে LOTO বলা হয়।
লকআউট মানে ব্রেকার বা মেইন ভালভের মতো এনার্জি আইসোলেটিং ডিভাইসে তালা দেওয়া, যাতে কেউ শারীরিকভাবে সেটি চালাতে না পারে। ট্যাগআউট মানে ডিভাইসে "কাজ চলছে, চালাবেন না" ধরনের ট্যাগ ঝোলানো, যাতে বোঝা যায় কে কেন মেশিন বন্ধ করেছে।
দুটির কাজ আলাদা। তালা পুনরায় চালু করা অসম্ভব করে, আর ট্যাগ বলে কেন চালু করা যাবে না। শুধু ট্যাগ চোখ এড়িয়ে যেতে পারে বা উপেক্ষিত হতে পারে, তাই যে ডিভাইসে তালা লাগানো যায়, সেখানে তালাই প্রধান উপায় এবং ট্যাগ তার সঙ্গে ব্যবহার করা হয়।
তালা চালানো আটকায়। ট্যাগ বলে কেন চালানো যাবে না।
OSHA 29 CFR 1910.147-এ যে ডিভাইসে লকআউট করা যায় সেখানে লকআউটই নিয়ম। শুধু ট্যাগআউট তখনই চলে, যখন নিয়োগকর্তা দেখাতে পারেন যে তা লকআউটের সমতুল্য সুরক্ষা দেয়।
এখানে "এনার্জি" মানে শুধু বিদ্যুৎ নয়। এতে আছে কম্প্রেসড এয়ার, হাইড্রলিক চাপ, মাধ্যাকর্ষণে পড়ে যেতে পারে এমন যন্ত্রাংশ, স্প্রিং, তাপ এবং পাইপের ভেতরের রাসায়নিক। LOTO-র শুরুর ভাবনা একটাই: যে শক্তি মেশিন নড়াতে বা কাউকে আহত করতে পারে, তার সবই বিচ্ছিন্ন করতে হবে।
"বন্ধ" মানে কেন "নিরাপদ" নয়
মেশিন স্বাভাবিকভাবে চলার সময় গার্ড ও সেফটি ডিভাইস মানুষকে রক্ষা করে। পরিষ্কার, লুব্রিকেশন, পরিদর্শন, মেরামত ও অ্যাডজাস্টমেন্ট এর ব্যতিক্রম। এসব কাজে গার্ড খুলতে হয় বা মেশিনের ভেতরে হাত ঢোকাতে হয়, তাই স্বাভাবিক সুরক্ষা সরিয়ে রেখেই কাজ করতে হয়। জাপানের স্বাস্থ্য, শ্রম ও কল্যাণ মন্ত্রণালয়ের (MHLW) হিসাবে ২০২৪ সালে জাপানের ম্যানুফ্যাকচারিং খাতে মেশিনে চেপে যাওয়া বা জড়িয়ে যাওয়ার দুর্ঘটনায় মৃত্যু ও আহতের সংখ্যা ছিল ৪,৬৯২। এটি ওই খাতের মোট ২৬,৬৭৬ জনের প্রায় এক-পঞ্চমাংশ।
MHLW-এর Workplace Safety Site-এ প্রকাশিত দুটি মারাত্মক ঘটনা দেখায় এটি কীভাবে ঘটে:
- ওভারহেড ক্রেন: ক্রেনের গার্ডারে পরিদর্শন করছিলেন একজন মেইনটেন্যান্স কর্মী। চলন্ত ট্রলি ও একটি ইলেকট্রিক্যাল প্যানেলের মাঝে চেপে তিনি মারা যান। মেইন পাওয়ার বন্ধ করা হয়নি, ক্যাবে "চালাবেন না" সাইন ছিল না এবং ক্রেন অপারেটরদের সঙ্গে পরিদর্শনের সময় ঠিক করা হয়নি। কেউ ক্রেনের ওপর আছে জানতেন না বলেই অপারেটররা ক্রেন চালিয়েছিলেন।
- পাওয়ার প্রেস: একটি প্রেসে দুজন কাজ করছিলেন। কোনো কারণে পেছনের কর্মী ওপরের ও নিচের ডাইয়ের মাঝে শরীর ঢুকিয়েছিলেন। সামনের সহকর্মী অপারেটিং বোতাম চাপলে ডাই নেমে আসে এবং পেছনের কর্মী চেপে মারা যান। পেছনের লাইট কার্টেন সেফটি ডিভাইসটি অনেক দিন ধরে নষ্ট থাকলেও ব্যবহার চলছিল।
দুই ঘটনাতেই "মেশিন বন্ধ আছে" বা "কেউ চালাবে না" ধরে নেওয়া আর "মেশিন চালু হতেই পারে না" নিশ্চিত থাকা এক জিনিস ছিল না।
আইসোলেশন, তালা বা যোগাযোগের কোনো একটি না থাকলেই ঝুঁকি তৈরি হয়।
MHLW Workplace Safety Site-এর দুর্ঘটনার উদাহরণের ভিত্তিতে একটি সাধারণ ক্রম।
আদর্শভাবে, নতুন যন্ত্রপাতি আনার সময় বা কাজের পদ্ধতি পর্যালোচনার সময়ই এসব ঝুঁকি চিহ্নিত করা হয়। কিকেন ইয়োচি (KY, ঝুঁকি পূর্বাভাস) এবং হিয়ারি হাত্তো (hiyari hatto, নিয়ার মিস রিপোর্ট)-এর মতো দৈনন্দিন কার্যক্রমও আইসোলেশনের বাদ পড়া ধাপ আঘাতের আগেই ধরার সুযোগ দেয়।
জাপানের আইন ও মানে LOTO
জাপানের আইনে "lockout/tagout" শব্দটি ব্যবহৃত হয়নি। এর মূল বিষয়, অর্থাৎ মেশিন বন্ধ রাখা, স্টার্টিং ডিভাইসে তালা দেওয়া ও সাইন লাগানো, শিল্প নিরাপত্তা ও স্বাস্থ্য বিধিমালায় (Rodo Anzen Eisei Kisoku, সংক্ষেপে Anei-soku) নিয়োগকর্তার দায়িত্ব। এটি জাপানের Industrial Safety and Health Act-এর অধীন বিধিমালা এবং জাপানের ভেতরের কর্মস্থলে প্রযোজ্য। জাপানি মালিকানার বিদেশি কারখানা স্থানীয় আইন মেনে চলে।
ধারা ১০৭: পরিষ্কার ইত্যাদির সময় মেশিন বন্ধ রাখা
ধারা ১০৭ মেশিনের পরিষ্কার, লুব্রিকেশন, পরিদর্শন, মেরামত ও অ্যাডজাস্টমেন্ট নিয়ে (ধারালো অংশ আলাদাভাবে ধারা ১০৮-এ)। কাজে কর্মীর বিপদের আশঙ্কা থাকলে নিয়োগকর্তাকে মেশিন বন্ধ করতে হয়। যে কাজ মেশিন চালু না থাকলে করা যায় না, সেখানে বিপজ্জনক অংশ ঢেকে দেওয়ার মতো ব্যবস্থা নিলে ব্যতিক্রম রয়েছে।
দ্বিতীয় উপধারা অনুযায়ী মেশিন বন্ধ করা হলে নিয়োগকর্তাকে স্টার্টিং ডিভাইসে তালা দেওয়া, সাইন লাগানো বা অনুরূপ ব্যবস্থা নিতে হয়, যাতে কাজে নিয়োজিত কর্মী ছাড়া কেউ মেশিন চালাতে না পারে। নাম ছাড়া এটিই লকআউট ও ট্যাগআউট।
ধারা ৩৩৯: বিদ্যুৎ বন্ধ রেখে বৈদ্যুতিক কাজ
বৈদ্যুতিক কাজের জন্য প্রযোজ্য ধারা ৩৩৯। কাজের জন্য সার্কিট খোলার পর যে সুইচ দিয়ে খোলা হয়েছে, সেখানে নিয়োগকর্তাকে তিনটির একটি ব্যবস্থা নিতে হয়:
- সুইচে তালা দেওয়া
- "বিদ্যুৎ চালু করা নিষেধ" নোটিস দেওয়া
- একজন পর্যবেক্ষক (attendant) রাখা
পাওয়ার ক্যাবল, পাওয়ার ক্যাপাসিটর ও এ ধরনের যন্ত্রের অবশিষ্ট চার্জ নিরাপদে ও নিশ্চিতভাবে ডিসচার্জ করতে হয়। হাই-ভোল্টেজ ও এক্সট্রা-হাই-ভোল্টেজ সার্কিটে ভোল্টেজ ডিটেক্টর দিয়ে বিদ্যুৎ বন্ধ থাকার নিশ্চয়তা এবং শর্ট-সার্কিট গ্রাউন্ডিং ডিভাইস লাগানোও এই ধারার দাবি। পুনরায় বিদ্যুৎ দেওয়ার আগে শক-এর ঝুঁকি নেই এবং গ্রাউন্ডিং ডিভাইস খোলা হয়েছে, তা নিশ্চিত করতে হয়। ধারা ৩৫০-এ আরও আছে, কাজ শুরুর নির্দেশ দেওয়ার আগে ওয়ার্ক সুপারভাইজার বিদ্যুৎ বন্ধ থাকা, তালা-সাইন-পর্যবেক্ষক এবং গ্রাউন্ডিং যাচাই করেন।
ডিজাইন-পক্ষের নিয়ম: MHLW নির্দেশিকা ও JIS B 9714
MHLW-এর "Guidelines for Comprehensive Safety Standards of Machinery" মেশিন নির্মাতাদের জন্য। এতে চাওয়া হয় যে প্রতিটি পাওয়ার সোর্স বিচ্ছিন্ন করা যাবে, আইসোলেটিং ডিভাইস স্পষ্টভাবে চেনা যাবে এবং প্রয়োজনে বিচ্ছিন্ন অবস্থায় তালা দেওয়া যাবে, আর আইসোলেশনের পরও থেকে যাওয়া এনার্জি ক্ষতি ছাড়া সরানো যাবে। (নির্দেশিকার ইংরেজি নামটি আনুষ্ঠানিক নাম হিসেবে নিশ্চিত নয়, এখানে ব্যাখ্যামূলকভাবে ব্যবহৃত।)
সংশ্লিষ্ট ডিজাইন মান JIS B 9714, Safety of machinery: Prevention of unexpected start-up, যা আন্তর্জাতিক মান ISO 14118-এর সঙ্গে সঙ্গতিপূর্ণ। ISO 14118-এর ২০১৭ সালের সংশোধনের পর জাপান ২০২৪ সালের ২৫ ডিসেম্বর সংশোধিত সংস্করণ প্রকাশ করেছে। ফাংশনাল সেফটি নির্ভরযোগ্য কন্ট্রোল সিস্টেমের মাধ্যমে ঝুঁকি কমায়। LOTO অন্য পথে যায়: কন্ট্রোল সিস্টেমের ওপর নির্ভর না করে পাওয়ার সোর্সকেই কেটে দেয়।
তিন স্তর: জাপানে ব্যবহারকারীর দায়িত্ব, নির্মাতার ডিজাইন-নিয়ম এবং যুক্তরাষ্ট্রের প্রোগ্রাম মান।
এগুলো শুধু সারসংক্ষেপ। প্রযোজ্যতার পরিধি ও ব্যতিক্রম জানতে মূল পাঠ দেখুন।
জাপানি আইন বনাম OSHA 1910.147: কোথায় কোথায় ফারাক
OSHA 29 CFR 1910.147 (The control of hazardous energy (lockout/tagout)) যুক্তরাষ্ট্রের জেনারেল ইন্ডাস্ট্রির সার্ভিসিং ও মেইনটেন্যান্সের জন্য। এটি প্রতিটি নিয়োগকর্তার এনার্জি কন্ট্রোল প্রোগ্রাম চালানো আবশ্যক করে। উপরের জাপানি ধারাগুলো মেশিনের পর্যায়ের দায়িত্ব ঠিক করে, পূর্ণাঙ্গ প্রোগ্রাম বর্ণনা করে না। জাপানের অনেক কোম্পানি নিজেদের নিয়মে এর চেয়ে বেশি দাবি করে, তাই কোম্পানির নিজস্ব মানটিও চেয়ে নেওয়া দরকার। নিচের টেবিলে লিখিত পাঠ অনুযায়ী দুটির তুলনা।
| বিষয় | জাপান: বিধিমালার ধারা ১০৭, ১০৮, ৩৩৯, ৩৫০ | যুক্তরাষ্ট্র: OSHA 29 CFR 1910.147 |
|---|---|---|
| "lockout/tagout" শব্দ | ব্যবহৃত হয়নি | ব্যবহৃত ও সংজ্ঞায়িত |
| তালা বনাম ট্যাগ | মেশিনে: "স্টার্টিং ডিভাইসে তালা, সাইন বা অনুরূপ ব্যবস্থা"। বৈদ্যুতিক কাজে: তালা, নোটিস অথবা পর্যবেক্ষক | যে ডিভাইসে লকআউট সম্ভব সেখানে লকআউট বাধ্যতামূলক। সমতুল্য সুরক্ষা দেখাতে পারলেই শুধু ট্যাগআউট |
| তালা কোথায় লাগে | স্টার্টিং ডিভাইস (ধারা ১০৭); সার্কিট খোলার সুইচ (ধারা ৩৩৯) | এনার্জি আইসোলেটিং ডিভাইস। পুশ বোতাম ও সিলেক্টর সুইচ গণ্য নয় |
| লিখিত পদ্ধতি | এই ধারাগুলোতে আলাদা করে লেখা নেই | বাধ্যতামূলক, নির্দিষ্ট বিষয়বস্তুসহ (সরল একক-সোর্স যন্ত্রের জন্য সীমিত ব্যতিক্রম) |
| প্রশিক্ষণ | এই ধারাগুলোতে আলাদা করে লেখা নেই | authorized, affected ও অন্য কর্মীদের জন্য আলাদা বিষয়বস্তু; সনদ রাখা |
| নিয়মিত পরিদর্শন | এই ধারাগুলোতে আলাদা করে লেখা নেই | বছরে অন্তত একবার, পদ্ধতি ব্যবহারকারীরা ছাড়া অন্য একজন authorized কর্মী দ্বারা; সনদ রাখা |
| গ্রুপ কাজ, ঠিকাদার, শিফট বদল | এই ধারাগুলোতে আলাদা করে লেখা নেই (বৈদ্যুতিক বিদ্যুৎ-বন্ধ কাজে ধারা ৩৫০ একজন সুপারভাইজার ঠিক করে) | প্রতিটির জন্য আলাদা নিয়ম |
| পাওয়ার লাগে এমন কাজ | বিপজ্জনক অংশ ঢেকে দেওয়ার মতো ব্যবস্থায় অনুমোদিত (ধারা ১০৭-এর শর্ত) | স্বাভাবিক উৎপাদনের সময় সামান্য সার্ভিসিং শুধু কার্যকর বিকল্প সুরক্ষা থাকলে ছাড় পায় |
| বৈদ্যুতিক কাজ | ধারা ৩৩৯: ডিসচার্জ, ভোল্টেজ পরীক্ষা, হাই-ভোল্টেজে গ্রাউন্ডিং | বৈদ্যুতিক ঝুঁকি প্রধানত Subpart S-এর আওতায়, 1910.147-এ নয় |
জাপানি ও আন্তর্জাতিক চর্চা মিললে দুটি ব্যবহারিক ফারাক সামনে আসে:
- স্টার্টিং ডিভাইসে তালা বনাম এনার্জি সোর্সে তালা। ধারা ১০৭ স্টার্টিং ডিভাইসের কথা বলে। OSHA চায় এনার্জি আইসোলেটিং ডিভাইসে তালা এবং পুশ বোতাম ও সিলেক্টর সুইচ বাদ দেয়। যে জাপানি ম্যানুয়ালে "স্টার্ট সুইচে তালা দিন" লেখা, তা OSHA-র সংজ্ঞা পূরণ নাও করতে পারে।
- "তালা বা সাইন" বনাম "আগে তালা"। জাপানি নিয়মে তালা ও সাইন গ্রহণযোগ্য ব্যবস্থার উদাহরণ হিসেবে আছে। OSHA-য় শুধু ট্যাগ একটি ব্যতিক্রম। যে কারখানা জাপানে শুধু সাইন নিয়ে চলত, তাদের OSHA-ধাঁচের মান মানতে তালা ও হার্ডওয়্যার লাগতে পারে।
OSHA আরও চায় যে ২ জানুয়ারি ১৯৯০-এর পর স্থাপিত, প্রতিস্থাপিত বা পরিবর্তিত যন্ত্রের এনার্জি আইসোলেটিং ডিভাইস লকআউট ডিভাইস নেওয়ার মতো করে ডিজাইন করা হবে। জাপান থেকে মেশিন কেনার সময় এটি পারচেজ স্পেসিফিকেশনে (kobai shiyosho) লিখে রাখা দরকার।
বাংলাদেশের ক্ষেত্রে: Bangladesh Labour Act 2006-এ যন্ত্রপাতির নিরাপত্তা নিয়ে সাধারণ বিধান রয়েছে। তবে এই লেখা তৈরির সময় "lockout/tagout" নামে আলাদা কোনো ধারা বা BSTI-র আলাদা মান নিশ্চিত করা যায়নি। তাই কারখানা কোন নিয়ম মানবে, তা আপনার কমপ্লায়েন্স ও EHS টিম, স্থানীয় আইন এবং ক্রেতা বা অডিটরের চাহিদা মিলিয়ে ঠিক করবে। জাপানি সরবরাহকারীর কাছে ISO 14118 / JIS B 9714-এর সঙ্গে তাদের মেশিন কতটা মেলে, তা জানতে চাওয়া যায়।
যে এনার্জি বিচ্ছিন্ন করতে হয়: শুধু বিদ্যুৎ নয়
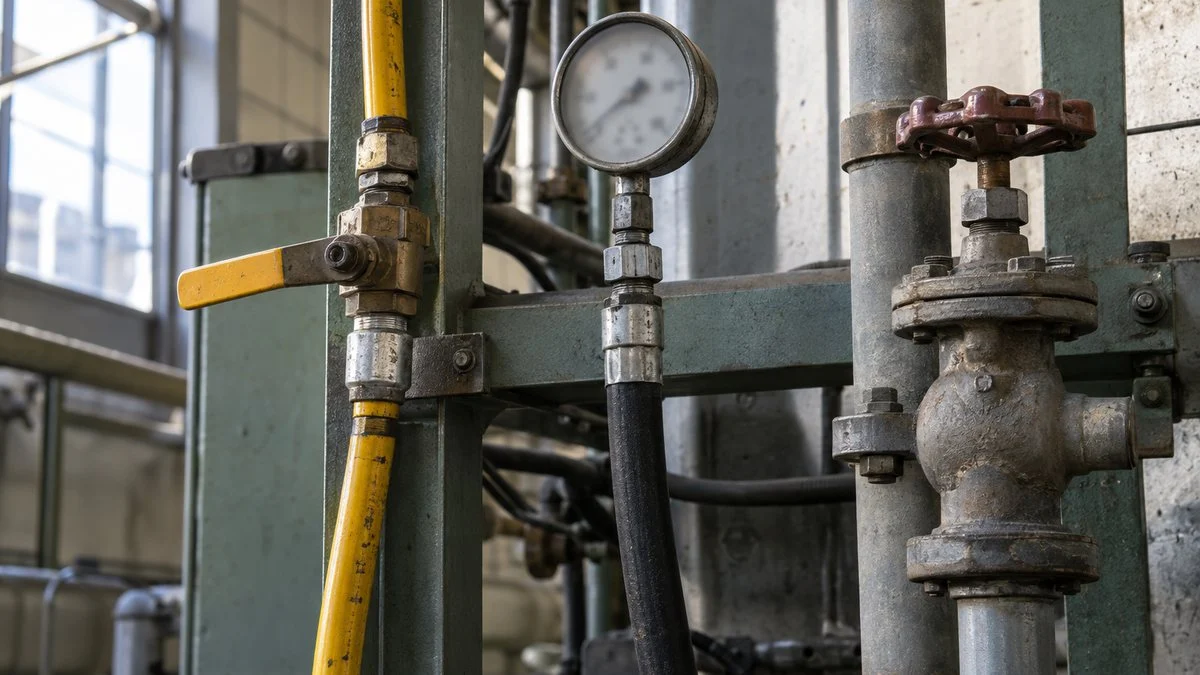
OSHA এনার্জি সোর্সকে সংজ্ঞায়িত করেছে "বৈদ্যুতিক, যান্ত্রিক, হাইড্রলিক, নিউম্যাটিক, রাসায়নিক, থার্মাল বা অন্য যেকোনো এনার্জির উৎস" হিসেবে। LOTO প্রায়ই ব্যর্থ হয় যখন ইলেকট্রিক্যাল ব্রেকার বন্ধ করে বাকি সোর্সগুলো বাদ পড়ে।
যেমন, সোলেনয়েড ভালভের পাওয়ার গেলেও নিউম্যাটিক সিলিন্ডারের লাইন ও চেম্বারে কম্প্রেসড এয়ার থেকে যায়। প্রেস স্লাইড বা লিফট টেবিল ওপরের অবস্থানে থামলে মাধ্যাকর্ষণে নেমে আসতে পারে। ইনভার্টার (VFD) ও সার্ভো অ্যাম্প্লিফায়ারের ক্যাপাসিটর পাওয়ার কাটার পরও কিছুক্ষণ চার্জ ধরে রাখে।
আইসোলেটিং ডিভাইস চালানোর পর কী থেকে যায়, পদ্ধতিতে তাও লেখা থাকা দরকার।
এগুলো শুধু সাধারণ উদাহরণ। কোন এনার্জি কোথায় থেকে যায় তা যন্ত্র অনুযায়ী আলাদা, তাই প্রতিটি মেশিনের পদ্ধতিতে তা চিহ্নিত করতে হয়।
কোনো সোর্স বাদ পড়া এড়াতে অনেক কারখানা প্রতিটি মেশিনের এনার্জি সোর্সের তালিকা বানায় এবং আইসোলেটিং ডিভাইসের অবস্থান ছবি বা ড্রয়িংয়ে দেখায়। একটি মেশিনে প্রায়ই একাধিক আইসোলেটিং ডিভাইস থাকে, তাই পদ্ধতিতে লেখা থাকা দরকার কোনগুলো, কয়টি এবং কোন ক্রমে। রোবট সেলে যেমন তালিকা শুধু রোবটের নিজস্ব পাওয়ারে থামে না; পেরিফেরাল যন্ত্রের এয়ার সাপ্লাই ও কনভেয়ারও এতে আসে।
LOTO-র ছয় ধাপের ক্রম
OSHA 1910.147(d) এনার্জি কন্ট্রোল প্রয়োগের ক্রম ঠিক করেছে: শাটডাউনের প্রস্তুতি, শাটডাউন, আইসোলেশন, তালা ও ট্যাগ লাগানো, জমে থাকা এনার্জি ছাড়া এবং আইসোলেশন যাচাই। একই ক্রম জাপানি কারখানাতেও চলে, তাই জাপানি ও স্থানীয় টিম পদ্ধতি মেলানোর সময় এটি একটি সাধারণ কাঠামো দেয়। নিচের ধাপগুলো প্রতিটি পর্যায়ের উদ্দেশ্য বোঝায়। কোনো নির্দিষ্ট মেশিনের প্রকৃত পদ্ধতি আসে তার নিজস্ব লিখিত পদ্ধতি ও আপনার কারখানার নিয়ম থেকে।
বন্ধ করার আগের প্রস্তুতি এবং তালা দেওয়ার পরের যাচাই একই ক্রমের অংশ।
OSHA 29 CFR 1910.147-এর প্রয়োগ-ক্রমের ভিত্তিতে। যাচাইয়ের পরই কাজ শুরু হয়।
ধাপ ১: প্রস্তুতি
কাজের আগে মেশিনভিত্তিক পদ্ধতিতে দেখানো থাকা উচিত যন্ত্রটিতে কোন কোন এনার্জি সোর্স আছে এবং প্রতিটি কোথায় আইসোলেট হয়। এই পর্যায়েই তালা, ট্যাগ, ভোল্টেজ টেস্টার, প্রেশার গেজ ও সেফটি ব্লক জোগাড় করা হয়। যন্ত্রের পদ্ধতি না থাকলে, বা পরিবর্তনের ফলে ওয়্যারিং বা পাইপিং বদলে গেলে, এটাই থেমে যাচাই করার জায়গা। প্রস্তুতির ফাঁক পরের ধাপে পূরণ করা যায় না।
ধাপ ২: জানানো ও বন্ধ করা
অপারেটর এবং বন্ধ হওয়ায় প্রভাবিত অন্যদের জানানো হয় কী কাজ হবে এবং কতক্ষণ লাগবে। ওপরের ক্রেনের ঘটনায় এই সমন্বয় না থাকাই সরাসরি দুর্ঘটনার কারণ হয়েছিল। সাধারণ নিয়ম হলো এমারজেন্সি স্টপ নয়, স্বাভাবিক বন্ধ করার ক্রম। হঠাৎ থামলে উপাদান আটকে যেতে পারে বা যন্ত্রাংশ স্ট্রোকের মাঝপথে থেমে যেতে পারে, ফলে জমে থাকা এনার্জি বাড়তে পারে।
ধাপ ৩: আইসোলেশন
পদ্ধতিতে তালিকাভুক্ত প্রতিটি আইসোলেটিং ডিভাইস, যেমন মেইন ব্রেকার, ডিসকানেক্ট সুইচ এবং এয়ার বা হাইড্রলিকের মেইন ভালভ, চালিয়ে যন্ত্রকে তার এনার্জি সোর্স থেকে আলাদা করা হয়। কন্ট্রোল সার্কিটের স্টপ বা অপারেটর প্যানেলের স্টপ সুইচ আইসোলেটিং ডিভাইস নয়। পুশ বোতাম ও PLC সিগন্যাল ভুল বা প্রোগ্রামের অবস্থার কারণে মেশিন আবার চালু করে দিতে পারে, তাই LOTO পাওয়ার সার্কিটের দিকে আইসোলেট করে।
ধাপ ৪: তালা ও ট্যাগ লাগানো
প্রতিটি কর্মী প্রতিটি আইসোলেটিং ডিভাইসে নিজের তালা ও ট্যাগ লাগান। ট্যাগে সাধারণত কর্মীর নাম, বিভাগ, কাজ এবং তারিখ ও সময় থাকে। অনেক ব্রেকার ও ভালভে সরাসরি প্যাডলক লাগে না, তাই কারখানায় ব্রেকার লকআউট, ভালভ লকআউট ও প্লাগ লকআউট ব্যবহার হয়। OSHA লকআউট ও ট্যাগআউট ডিভাইসের জন্য এই শর্তগুলো রেখেছে:
- টেকসই
- কারখানার ভেতরে মানসম্মত (রঙ, আকার বা আকৃতি)
- সহজে খুলে ফেলা যায় না, এমন মজবুত
- শনাক্তযোগ্য, অর্থাৎ কে লাগিয়েছে বোঝা যায়
ধাপ ৫: জমে থাকা এনার্জি নিয়ন্ত্রণ
চিত্র ৪-এ দেখানো জমে থাকা এনার্জি ছেড়ে দেওয়া বা আটকে রাখা হয়। সাধারণ উপায় হলো এয়ার এক্সহস্ট, হাইড্রলিক চাপ ছাড়া, ক্যাপাসিটর ডিসচার্জ হতে দেওয়া এবং ওপরে তোলা অংশ নামানো বা সেফটি ব্লকে ঠেকিয়ে রাখা। কাজ চলাকালীন এনার্জি আবার জমার সম্ভাবনা থাকলে কাজ শেষ না হওয়া পর্যন্ত যাচাই চলতে থাকে। শুধু আইসোলেশন যথেষ্ট নয়; কোনো এনার্জি বাকি না থাকলেই যন্ত্র নিরাপদ।
ধাপ ৬: যাচাই
শেষে কর্মী নিশ্চিত হন যে মেশিন সত্যিই নড়তে পারে না। প্রচলিত উপায় হলো মেশিনের কাছে কেউ নেই নিশ্চিত করে স্টার্ট বোতাম চাপা এবং কোনো সাড়া না পাওয়া, টেস্টার দিয়ে শূন্য ভোল্টেজ দেখা, এবং প্রেশার গেজে শূন্য নিশ্চিত করা। স্টার্ট পরীক্ষার পর অপারেটিং সুইচ আবার অফ অবস্থানে ফিরিয়ে রাখা হয়। অন রেখে দিলে কাজ শেষে আইসোলেটিং ডিভাইস অন করার মুহূর্তেই মেশিন চালু হয়ে যেতে পারে। যাচাইয়ের পরই কাজ শুরু হয়।
তালা খোলা, ব্যক্তিগত তালা ও গ্রুপ লকআউট
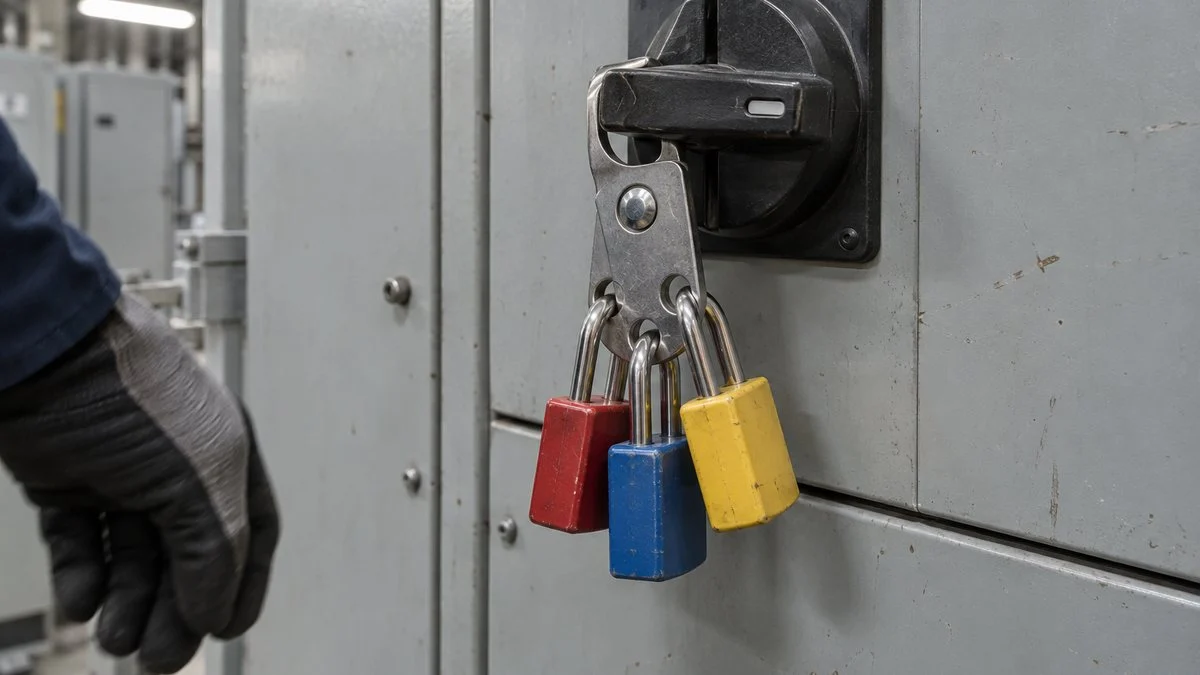
তালা লাগানোর চেয়ে খোলা বেশি ঝুঁকিপূর্ণ। কাজ শেষ হলে মানুষ নিশ্চিন্ত হয়, যাচাই কম যত্নে করে এবং মেশিনের কাছে কেউ থাকতেই এনার্জি ফিরিয়ে দেয়।
মানুষ ও কাজের জায়গা যাচাইয়ের পরই তালা খোলা হয়।
OSHA 29 CFR 1910.147-এর রিলিজ-শর্ত এবং জাপানের বিধিমালার ধারা ১০৪ (চালু করার সংকেত)-এর ভিত্তিতে।
এক জন, এক তালা, এক চাবি
LOTO-র কেন্দ্রে আছে জাপানি কারখানায় যে নিয়মকে "এক জন, এক তালা, এক চাবি" বলা হয়: প্রতিটি কর্মীর নিজস্ব তালা, আর তার চাবি শুধু তাঁর কাছেই। আপনার তালা লাগানো থাকলে যে মেশিনে আপনি কাজ করছেন, তা অন্য কেউ চালু করতে পারে না, আর এই অবস্থা আপনি নিজেই তৈরি করেছেন।
মেইন্টেন্যান্স অফিসে ডুপ্লিকেট চাবি রাখা, বা একই চাবিতে খোলে এমন তালা ভাগাভাগি করা এই নিয়ম ভেঙে দেয়। কারখানাগুলো রঙ বা নামের লেবেলে তালার মালিক চেনা যায় এমন করে, এবং তালা ধার দেওয়া অনুমোদন করে না।
একাধিক কর্মীর জন্য গ্রুপ লকআউট
প্ল্যান্ট টার্নঅ্যারাউন্ডের মতো যেখানে একই যন্ত্রে একাধিক কর্মী বা ঠিকাদার কাজ করে, সেখানে গ্রুপ লকআউট ব্যবহার হয়। প্রচলিত উপায় লকআউট হ্যাসপ, অর্থাৎ বহু-ছিদ্রের ক্ল্যাস্প, যাতে প্রত্যেকে একই আইসোলেটিং ডিভাইসে নিজের তালা লাগাতে পারেন। জাপানের টার্নঅ্যারাউন্ড (teishu) সম্পর্কে ধারণার জন্য আলাদা লেখা দেখুন।
যে যন্ত্রে আইসোলেটিং ডিভাইস অনেক, সেখানে প্রায়ই লক বক্স ব্যবহার হয়। একজন দায়িত্বপ্রাপ্ত ব্যক্তি প্রতিটি আইসোলেটিং ডিভাইসে তালা দিয়ে চাবিগুলো বক্সে রাখেন, আর প্রতিটি কর্মী বক্সে নিজের তালা লাগান। OSHA চায় গ্রুপ লকআউট প্রতিটি কর্মীকে ব্যক্তিগত তালার সমতুল্য সুরক্ষা দেবে এবং গ্রুপের জন্য একজন authorized কর্মী দায়িত্বে থাকবেন।
শেষ কর্মী নিজের তালা না খোলা পর্যন্ত আইসোলেটিং ডিভাইসের চাবি বের করা যায় না।
দায়িত্বপ্রাপ্ত ব্যক্তি আইসোলেশন ও যাচাই সামলান, এবং সব ব্যক্তিগত তালা খোলা নিশ্চিত করার পরই পুনরায় চালুর প্রক্রিয়া শুরু করেন।
শিফট বদল ও অনুপস্থিত কর্মী
কাজ শিফট পেরিয়ে চললে আগত কর্মী নিজের তালা লাগান, তারপর বিদায়ী কর্মী নিজেরটি খোলেন। মূলনীতি হলো ডিভাইসে একটিও তালা নেই, এমন কোনো মুহূর্ত যেন না আসে। এই হস্তান্তরের জন্য OSHA নির্দিষ্ট পদ্ধতি চায়।
কখনো কর্মী তালা রেখেই বাড়ি চলে যান। ম্যানেজারকে তা খুলতে হলে আগে থেকে ঠিক করা পদ্ধতি থাকা দরকার। জাপানে প্রচলিত পদ্ধতিতে নিশ্চিত করা হয় যে কর্মীকে পাওয়া যাচ্ছে না এবং তিনি কর্মস্থলে নেই, আর পরবর্তী কাজে আসার সময় তাঁকে জানানো হয়। OSHA অন্যের তালা খোলার অনুমতি শুধু লিখিত পদ্ধতিতে দেয়: কর্মী কারখানায় নেই তা যাচাই, যোগাযোগের যুক্তিসঙ্গত চেষ্টা, এবং সেখানে কাজে ফেরার আগে কর্মীকে জানানো।
LOTO টিকিয়ে রাখা: পদ্ধতি, ডিভাইস, প্রশিক্ষণ, পরিদর্শন
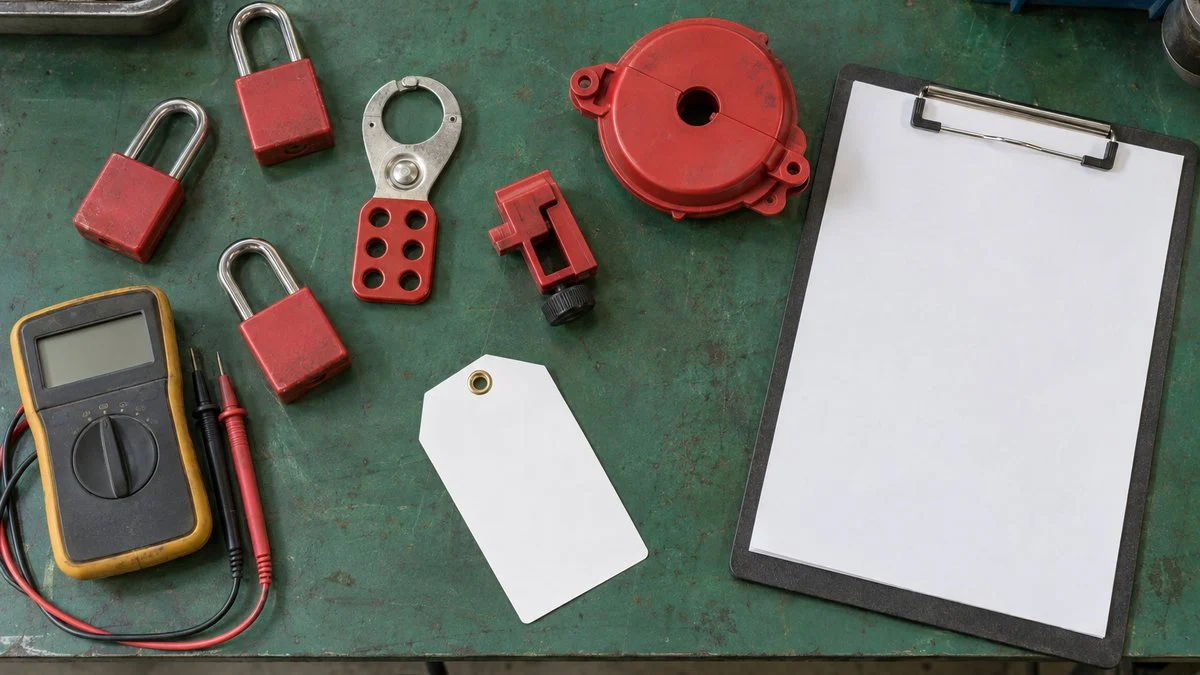
তালা আর ট্যাগ কিনলেই LOTO টেকে না। "কাজটা তো অল্প সময়ের" বা "এটা তো রোজকার মেশিন" ভেবে ধাপ বাদ পড়ে। LOTO প্রোগ্রাম হিসেবে চলে তখনই, যখন পদ্ধতি, ডিভাইস, প্রশিক্ষণ ও পরিদর্শন চারটিই থাকে। OSHA-ও এই কাঠামোই চায়।
মেশিনভিত্তিক পদ্ধতি
"কাজের আগে পাওয়ার বন্ধ করুন"-এর মতো সাধারণ নিয়ম কোন ডিভাইস চালাতে হবে তা বলে না। প্রতিটি মেশিনের জন্য এক পাতার একটি শিট বানিয়ে কাছেই টাঙিয়ে রাখলে অনুমানের জায়গা থাকে না। শিটে সাধারণত থাকে এনার্জি সোর্স, প্রতিটি আইসোলেটিং ডিভাইসের অবস্থান ও নম্বর, জমে থাকা এনার্জি কীভাবে সামলানো হয় এবং আইসোলেশন কীভাবে যাচাই হয়। লেখা কম আর ছবি বেশি থাকলে শিট বেশি ব্যবহৃত হয়।
ডিভাইস ও তা রাখার জায়গা
ব্যক্তিগত তালা, ট্যাগ, হ্যাসপ, ব্রেকার লকআউট ও ভালভ লকআউট প্রতিটি কাজের এলাকার একটি স্টেশনে একসঙ্গে রাখা হয়। কিছু কারখানা দল অনুযায়ী তালার রঙ ঠিক করে, যেমন মেইনটেন্যান্সের জন্য লাল, প্রোডাকশনের জন্য নীল, ঠিকাদারের জন্য হলুদ। যে পুরনো যন্ত্রের আইসোলেটিং ডিভাইসে তালা লাগে না, সেখানে অ্যাড-অন লকআউট ডিভাইস খাপ খায় কি না দেখা হয়, না খেলে যন্ত্রটি প্রতিস্থাপন পরিকল্পনায় রাখা হয়। নতুন যন্ত্রের স্পেসিফিকেশনে "আইসোলেটিং ডিভাইসে তালা লাগানো যেতে হবে" লিখে রাখলে পরে ঝামেলা হয় না।
ভূমিকা অনুযায়ী প্রশিক্ষণ
OSHA প্রশিক্ষণকে তিন দলে ভাগ করেছে। authorized কর্মীরা, যাঁরা তালা লাগান, এনার্জি সোর্স চিনতে ও আইসোলেট করতে শেখেন। affected কর্মীরা, যেমন মেশিনের অপারেটররা, পদ্ধতির উদ্দেশ্য জানেন। বাকি সব কর্মী জানেন যে তালা বা ট্যাগ লাগানো যন্ত্র আবার চালু করা যাবে না। প্রশিক্ষণে শুধু মেইনটেন্যান্স নয়, প্রোডাকশন অপারেটর ও ঠিকাদারদেরও রাখা উচিত। তালা লাগায় মেইনটেন্যান্স, কিন্তু ভুল করে মেশিন চালু করে দেয় প্রায়ই আশপাশের কেউ।
নিয়মিত পরিদর্শন ও হালনাগাদ
OSHA প্রতিটি পদ্ধতি বছরে অন্তত একবার পরিদর্শন করতে বলে, যা সেই পদ্ধতির ব্যবহারকারীরা ছাড়া অন্য একজন authorized কর্মী করেন। পদ্ধতি আর আসল যন্ত্রের মধ্যে যে অমিল ধরা পড়ে, তা সঙ্গে সঙ্গে ঠিক করা হয়। যন্ত্রের পরিবর্তন বা ওয়্যারিং বদলও পদ্ধতি পর্যালোচনার ট্রিগার। টাইম-বেসড মেইনটেন্যান্স (TBM) ও কন্ডিশন-বেসড মেইনটেন্যান্স (CBM)-এর পাশাপাশি মেইনটেন্যান্স পরিকল্পনায় LOTO পর্যালোচনা ঢুকিয়ে রাখলে পদ্ধতি হালনাগাদ থাকে।
LOTO-র সাধারণ ব্যর্থতা
বেশিরভাগ ব্যর্থতা আসে ধাপ বাদ দেওয়া এবং "অন্য কেউ দেখে নেবে" ধরে নেওয়া থেকে।
যে কাজ মেশিন চালু না রাখলে করা যায় না, তার জন্য জাপানের বিধিমালার ধারা ১০৭ গার্ডের মতো আলাদা ব্যবস্থা চায়।
বিশেষ করে সাধারণ শর্টকাট দেখা যায় অল্প সময়ের থামার সময় (choko-tei, চোকো-তেই), যেমন জ্যাম পরিষ্কারে। কাজ যত ঘন ঘন হয়, ধাপ বাদ দেওয়ার প্রবণতা তত বাড়ে। জ্যাম যাতে কম হয় সেভাবে যন্ত্র উন্নত করাও LOTO-র পাশাপাশি ভাবার মতো প্রতিকার। জিশু হোজেন (jishu hozen, অপারেটরদের নিজস্ব রক্ষণাবেক্ষণ)-এ অপারেটররাও যন্ত্র পরিষ্কার ও পরিদর্শন করেন, তাই কোন কাজে LOTO লাগবে তা কারখানাকেই ঠিক করতে হয়।
জাপানি ও স্থানীয় টিমের LOTO মান মেলানো
বাংলাদেশে জাপানি-যুক্ত কারখানায় সাধারণত তিন ধরনের প্রত্যাশা একসঙ্গে থাকে: জাপানি পিতৃ-কোম্পানির নিরাপত্তা মান, স্থানীয় আইন (বাংলাদেশে Bangladesh Labour Act 2006 ও সংশ্লিষ্ট বিধি), এবং ইনস্টলেশন বা টার্নঅ্যারাউন্ডে আসা জাপানি ইঞ্জিনিয়ার ও ঠিকাদারদের অভ্যাস। কোনো ক্রেতা OSHA-ধাঁচের প্রোগ্রাম চাইলে সেটিও যোগ হয়। কারখানায় স্থানীয় আইন প্রযোজ্য। জাপানি মান বাড়তি নিয়ম যোগ করতে পারে, কিন্তু স্থানীয় চাহিদা প্রতিস্থাপন করে না। দুটি কীভাবে মিলবে, সে সিদ্ধান্ত আপনার EHS টিম ও কারখানার আইন-পরামর্শদাতার। নিচের চেকলিস্ট দেখায় কী যাচাই করতে হবে।
চেকলিস্ট: জাপানি-যুক্ত কারখানার জন্য একটি LOTO মান
| যাচাইয়ের বিষয় | কী নিশ্চিত করতে হবে |
|---|---|
| প্রযোজ্য নিয়ম | কোন স্থানীয় বিধি প্রযোজ্য এবং জাপানি পিতৃ-কোম্পানির মানের কোন অংশ কারখানা নিজেও গ্রহণ করেছে |
| তালা কোথায় লাগে | পদ্ধতিতে শুধু স্টার্ট সুইচ বা অপারেটর প্যানেল নয়, এনার্জি আইসোলেটিং ডিভাইসে তালা দেওয়া হয় |
| তালা বনাম সাইন | কোনো কাজ এখনো শুধু সাইনের ওপর নির্ভর করে কি না; করলে সমতুল্য সুরক্ষা কীভাবে দেখানো হয় |
| সব ধরনের এনার্জি | প্রতিটি মেশিনের পদ্ধতিতে বৈদ্যুতিক, নিউম্যাটিক, হাইড্রলিক, মাধ্যাকর্ষণ, স্প্রিং, থার্মাল ও রাসায়নিক সোর্স তালিকাভুক্ত |
| জাপানি মেশিন | আইসোলেটিং ডিভাইসে তালা লাগে; স্থানীয় ভাষায় পদ্ধতি ও লেবেল আছে; জমে থাকা এনার্জির পয়েন্ট নির্মাতা চিহ্নিত করেছে |
| আগত জাপানি কর্মী ও ঠিকাদার | কাজের আগে বাইরের কর্মী ও কারখানা LOTO পদ্ধতি বিনিময় করে; সবাই ব্যক্তিগত তালা ব্যবহার করে |
| তালার রঙ ও ট্যাগ | সব বিভাগ, ঠিকাদার ও দর্শনার্থীর জন্য একই রঙ ও ট্যাগ-ব্যবস্থা; কারখানায় ব্যবহৃত ভাষায় ট্যাগ পড়া যায় |
| গ্রুপ লকআউট ও শিফট বদল | নামসহ একজন দায়িত্বপ্রাপ্ত ব্যক্তি; লিখিত হস্তান্তর ও তালা খোলার পদ্ধতি |
| প্রশিক্ষণ | authorized, affected ও অন্য কর্মী প্রত্যেকে প্রশিক্ষিত, যন্ত্রে কাজ করা জাপানি এক্সপ্যাট্রিয়েটসহ |
| পরিদর্শন ও রেকর্ড | কে পদ্ধতি পরিদর্শন করে, কত ঘন ঘন, এবং রেকর্ড কোথায় রাখা হয় |
| পাওয়ার লাগে এমন কাজ | কোন কাজ ব্যতিক্রম হিসেবে চলে এবং LOTO-র বদলে কোন সুরক্ষা থাকে |
জাপানি পক্ষকে করার মতো প্রশ্ন
- পিতৃ-কোম্পানির কি লিখিত LOTO মান আছে? সেটি ইংরেজিতে পাওয়া যাবে কি?
- মানে কি এনার্জি আইসোলেটিং ডিভাইসে তালা চাওয়া হয়, নাকি স্টার্ট সুইচে তালা বা শুধু সাইনও গ্রহণযোগ্য?
- আপনারা যে প্রতিটি মেশিন সরবরাহ করেন, তার এনার্জি সোর্স, আইসোলেটিং ডিভাইসের অবস্থান ও জমে থাকা এনার্জির পয়েন্টের তালিকা দিতে পারবেন কি?
- আপনাদের যন্ত্রের আইসোলেটিং ডিভাইসে বাড়তি হার্ডওয়্যার ছাড়া প্যাডলক লাগে কি?
- আমাদের কারখানায় কাজের সময় আপনাদের ইঞ্জিনিয়াররা কি আমাদের LOTO পদ্ধতি মানবেন ও আমাদের ব্যক্তিগত তালা ব্যবহার করবেন?
- আপনাদের মেইনটেন্যান্স ম্যানুয়ালের কোন কাজগুলো পাওয়ার অন রেখে করা হয়, এবং সেগুলোর জন্য কোন সুরক্ষা নির্ধারিত?
জাপানি যন্ত্র সরবরাহকারীকে ইমেইলের নমুনা
সরবরাহকারীরা সাধারণত ইংরেজিতে উত্তর দেন, তাই নমুনাটি ইংরেজিতে দেওয়া হলো। [ ] চিহ্নিত অংশ নিজের তথ্য দিয়ে পূরণ করুন এবং আপনার কারখানার প্রকৃত LOTO ভিত্তি অনুযায়ী দ্বিতীয় বাক্যটি বদলে নিন।
Subject: LOTO information for [machine name / order number]
Dear [Name],
Our site in Bangladesh is preparing a lockout/tagout (energy control) procedure for [machine name], based on [our company standard / OSHA 29 CFR 1910.147-type requirements / local requirements]. Could you please send us: (1) a list of all energy sources (electrical, pneumatic, hydraulic, gravity, spring, thermal, chemical), (2) the location and drawing number of each energy-isolating device, (3) points where stored energy remains after isolation and how your manual handles them, and (4) confirmation that each isolating device can accept a padlock. If any maintenance task in your manual is done with power on, please tell us which ones and what protection you specify.
Thank you for your help.
এই লেখার সীমাবদ্ধতা
- আইনি তুলনা শুধু এখানে উল্লেখিত ধারাগুলোর। জাপানের অন্য বিধি, কোম্পানির মান ও শিল্পখাতের নির্দেশিকা বাড়তি দাবি যোগ করতে পারে।
- ধারাগুলোর সারসংক্ষেপ আমাদের নিজের। কোনো বিষয়ের ওপর নির্ভর করার আগে বিধিমালা ও 29 CFR 1910.147-এর সরকারি পাঠ দেখুন, কারণ দুটিই সংশোধিত হতে পারে।
- বাংলাদেশের নির্দিষ্ট ধারা (Labour Act 2006 ও Labour Rules) এবং BSTI-র মান এই লেখায় যাচাই করা হয়নি। প্রয়োগের আগে মূল পাঠ ও স্থানীয় আইন-পরামর্শদাতার সঙ্গে মিলিয়ে নিন।
- বৈদ্যুতিক কাজ, নির্মাণ ও কিছু শিল্পখাত OSHA-র অন্য মানের আওতায় পড়ে। যুক্তরাষ্ট্র ছাড়া অন্য দেশের নিজস্ব নিয়ম আছে।
- ছয় ধাপ প্রতিটি পর্যায়ের উদ্দেশ্য বর্ণনা করে। এটি কোনো নির্দিষ্ট মেশিনের কাজের পদ্ধতি নয়। কাজ কীভাবে হবে তা আপনার EHS টিম ও যন্ত্রের লিখিত পদ্ধতি ঠিক করে।
লকআউট/ট্যাগআউট: সচরাচর জিজ্ঞাসা
জাপানে কি লকআউট/ট্যাগআউট আইনত বাধ্যতামূলক?
মূল বিষয়ে হ্যাঁ, যদিও শব্দটি ব্যবহৃত হয়নি। শিল্প নিরাপত্তা ও স্বাস্থ্য বিধিমালার ধারা ১০৭ অনুযায়ী মেশিন বন্ধ রাখতে হয় এবং স্টার্টিং ডিভাইসে তালা বা সাইন দিতে হয়। ধারা ৩৩৯ বিদ্যুৎ বন্ধ রেখে বৈদ্যুতিক কাজে সুইচে তালা, নোটিস বা পর্যবেক্ষক চায়।
জাপানি আইন কি OSHA-র মতো লিখিত LOTO পদ্ধতি চায়?
ধারা ১০৭ ও ৩৩৯-এ লিখিত পদ্ধতি, বার্ষিক পরিদর্শন বা প্রশিক্ষণের শ্রেণি আলাদা করে লেখা নেই। OSHA 1910.147 তিনটিই চায়। জাপানের অনেক কোম্পানি এসব বিষয় নিজেদের মানে রাখে, তাই কোম্পানির নথিটি চেয়ে নিন।
LOTO-র জন্য কি সাধারণ প্যাডলক চলে?
আসল কথা তালাটি শর্ত পূরণ করছে কি না: টেকসই, সহজে খোলা যায় না, শনাক্তযোগ্য এবং কারখানা জুড়ে মানসম্মত। ব্যক্তিগত প্যাডলক ব্যবহার করলে মালিক চেনা কঠিন হয় এবং ডুপ্লিকেট চাবি ঘুরতে পারে, তাই কারখানাগুলো আলাদা LOTO তালা ব্যবহার করে।
কয়েক মিনিটে সারা যায় এমন জ্যাম পরিষ্কারেও কি LOTO লাগে?
কর্মীর শরীর মেশিনের বিপদ-এলাকায় ঢুকলে অল্প সময় নিজে কোনো ব্যতিক্রম নয়। জাপানে পাওয়ার অন রেখে কাজ শুধু গার্ডের মতো ব্যবস্থা নিলেই চলে। OSHA-র সামান্য সার্ভিসিংয়ের ছাড়েও কার্যকর বিকল্প সুরক্ষা লাগে। এসব ক্ষেত্র পদ্ধতিতে ঠিক করুন এবং জ্যামের কারণ সারানোর কথাও ভাবুন।
যে কর্মী তালা লাগিয়েছেন তিনি বাড়ি চলে গেলে কী হবে?
ম্যানেজার তা খুলতে পারেন শুধু আগে থেকে ঠিক করা পদ্ধতিতে। পদ্ধতিতে সাধারণত নিশ্চিত করা হয় যে কর্মীকে পাওয়া যাচ্ছে না ও তিনি কর্মস্থলে নেই, এবং তিনি পরের বার কাজে এলে তাঁকে জানানো হয়, যাতে তাঁর অজান্তে মেশিন কখনো চালু না হয়।
সূত্র
- US Occupational Safety and Health Administration (OSHA), 29 CFR 1910.147, The control of hazardous energy (lockout/tagout) এবং Control of Hazardous Energy (Lockout/Tagout)
- Rodo Shimbun, Labor Law Search, Ordinance on Industrial Safety and Health, Articles 101–111 ও Articles 339–340 (জাপানি ভাষায়)
- Shiga Labour Bureau, Hikone Labour Standards Inspection Office, "Safety and Health Management in Manufacturing" (ধারা ১০৪ ও ১০৭, জাপানি ভাষায়)
- MHLW, Guidelines for Comprehensive Safety Standards of Machinery (জাপানি ভাষায়)
- Japanese Standards Association, JIS B 9714:2024 প্রকাশের প্রেস রিলিজ, Safety of machinery: Prevention of unexpected start-up (জাপানি ভাষায়); ISO, ISO 14118:2017
- MHLW Workplace Safety Site (Shokuba no Anzen Site), দুর্ঘটনার উদাহরণ: ওভারহেড ক্রেনের গার্ডারে পরিদর্শনের সময় চেপে মৃত্যু; পাওয়ার প্রেসের ডাইয়ে চেপে মৃত্যু (জাপানি ভাষায়)
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: ロックアウト・タグアウト(LOTO)とは?意味・法令と保全作業のエネルギー遮断6ステップ
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।


