পুরনো জাপানি মেশিনে মেশিন মনিটরিং বসানো (Retrofit) গাইড
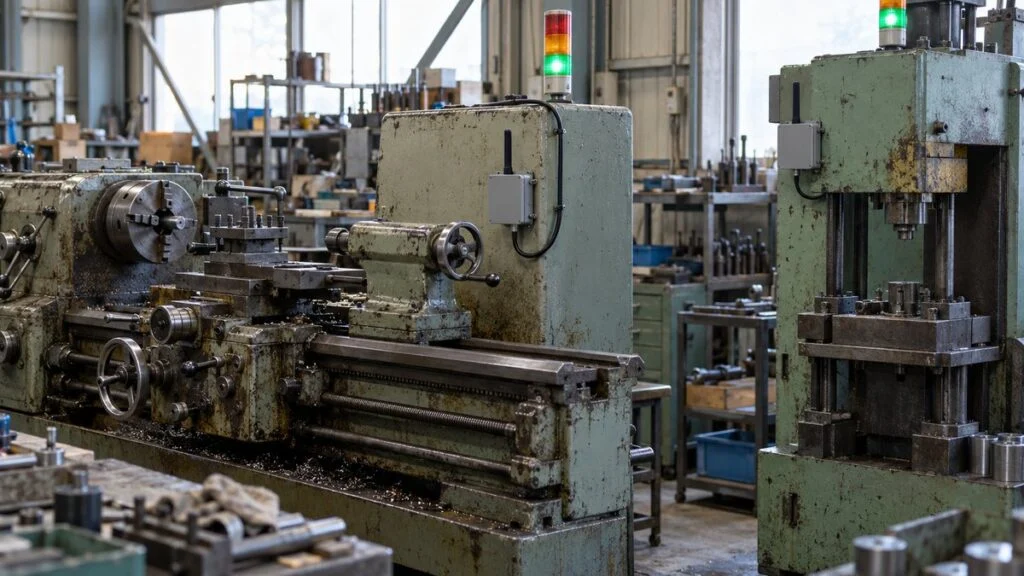
আপনার কারখানা ঢাকা, গাজীপুর, নারায়ণগঞ্জ বা চট্টগ্রামে। সেখানে ২০ বা ৩০ বছরের পুরনো জাপানি লেদ আর প্রেস চলছে। মেশিনগুলো এখনও ভালো পার্টস বানায়, কিন্তু কোনো নেটওয়ার্ক সংযোগ নেই। এখন জাপানের প্যারেন্ট কোম্পানি চায় mieruka (মিয়েরুকা, "দৃশ্যমান করা"): প্রতিটি মেশিনের আপটাইম, ডাউনটাইম আর OEE। মেশিন বদলানোর প্রশ্নই ওঠে না।
সেন্সর আর একটি ডেটা কালেকশন ইউনিট পরে বসিয়ে (retrofit) সাধারণত এই ডেটা পাওয়া যায়। পুরনো মেশিনও এমন কিছু সিগন্যাল দেয় যা দেখায় মেশিন চলছে। যেমন স্ট্যাক লাইট, মোটরের কারেন্ট, কন্ট্রোল প্যানেলের ভেতরের রিলে, অথবা প্রতি সাইকেলে একবার নড়া কোনো সিলিন্ডার। এই গাইডে আছে: প্রথমে কোন ডেটা নেবেন, কাজ চালু করার ৫টি ধাপ, সিগন্যাল নেওয়ার ৭টি উপায়, হার্ডওয়্যার ও নেটওয়ার্কের স্তর, এবং প্যানেল খোলার আগে নিরাপত্তা, ওয়ারেন্টি ও সিকিউরিটির যেসব বিষয় মিটিয়ে নিতে হবে। শেষে একটি চেকলিস্ট এবং জাপানি মেশিন নির্মাতাকে করার প্রশ্নের তালিকা আছে।
সূচিপত্র
- শুরুতে তিনটি ডেটা: মেশিনের অবস্থা, স্টপের কারণ, পার্ট কাউন্ট
- ডেটা সংগ্রহের retrofit-এর ৫টি ধাপ
- ধাপ ৩: সিগন্যাল নেওয়ার পদ্ধতি বাছুন (৭টি উপায়)
- ধাপ ৪: হার্ডওয়্যার ও নেটওয়ার্ক সাজানো
- বসানোর আগে নিরাপত্তা, ওয়ারেন্টি ও সিকিউরিটি চেক
- ধাপ ৫: একটি মেশিনে পাইলট, তারপর ছড়ানো
- বসানোর আগের চেকলিস্ট
- জাপানি মেশিন নির্মাতাকে করার প্রশ্ন
- এই গাইডের সীমা
- FAQ
- সূত্র
শুরুতে তিনটি ডেটা: মেশিনের অবস্থা, স্টপের কারণ, পার্ট কাউন্ট
প্রথম retrofit-এর জন্য তিন ধরনের ডেটাই যথেষ্ট: মেশিনের অবস্থা (চলছে, বন্ধ, অ্যালার্ম), প্রতিটি স্টপের কারণ, আর পার্ট কাউন্ট। তাপমাত্রা বা ভাইব্রেশন ওয়েভফর্মের মতো বিস্তারিত ডেটা পরে নিলেও চলবে। আগে এই তিনটি দেখিয়ে দেবে মেশিন কোথায় আর কেন থামছে।
তিনটি একসঙ্গে থাকলে OEE-র দুটি উপাদান, Availability আর Performance, হিসাব করার ভিত্তি তৈরি হয়। একটি বাদ গেলে ছবিটা অসম্পূর্ণ থাকে। অবস্থার ডেটা আছে কিন্তু স্টপের কারণ নেই, তাহলে মেশিন কতক্ষণ থেমে ছিল জানা যায়, কেন থেমেছিল জানা যায় না।
মেশিনের সিগন্যাল থেকে যা পাওয়া যায় তা স্বয়ংক্রিয়ভাবে নিন। যা শুধু মানুষ জানে, যেমন স্টপের কারণ, তা হাতে ইনপুট দিয়ে নিন।
নোট: Quality rate-এর জন্য রিজেক্টের সংখ্যাও লাগে। শুরুর retrofit-এ সাধারণত তা ইন্সপেকশন রেকর্ড বা দৈনিক উৎপাদন রিপোর্ট থেকে নেওয়া হয়।
তিনটি অবস্থা লিখিতভাবে সংজ্ঞায়িত করুন
"চলছে", "বন্ধ" আর "অ্যালার্ম" শব্দের মানে মেশিনভেদে আলাদা। স্ট্যাক লাইটের সবুজ, হলুদ, লাল সবসময় এই তিন অবস্থার সঙ্গে মেলে না। কোনো মেশিনে হলুদ মানে "চেঞ্জওভার চলছে", আবার অন্য মেশিনে হলুদ মানে মাল ফুরিয়ে আসার আগাম সতর্কতা।
একটি সিগন্যালও নেওয়ার আগে কোন কোন অবস্থাকে "চলছে" ধরবেন তা লিখে রাখুন। একই সঙ্গে ঠিক করুন, পাওয়ার অন কিন্তু মেশিন কাটছে না, এমন idle সময় "বন্ধ"-এর হিসাবে পড়বে কি না।
স্টপের কারণ অপারেটরই বেছে নেবেন
মেশিনের সিগন্যাল শুধু বলে মেশিন থেমেছে, কেন থেমেছে বলে না। মালের অপেক্ষা, চেঞ্জওভার আর ব্রেকডাউন, সিগন্যালের স্তরে তিনটিই একই রকম "স্টপ" দেখায়।
বাস্তবসম্মত উপায় হলো মেশিনের পাশে টার্মিনাল বা বোতাম রাখা, যেখানে অপারেটর কারণ বেছে নেবেন। ডাউনটাইম আর পার্ট কাউন্ট আসে মেশিন থেকে, মানুষ শুধু কারণটা দেয়। কারণের তালিকা এমন বিস্তারিত রাখুন যেন বেশিরভাগ স্টপ "অন্যান্য"-তে জমা না হয়।
প্রতি সাইকেলে একবার ঘটে এমন নড়াচড়া থেকে পার্ট গুনুন
পার্ট গুনতে এমন একটি নড়াচড়া খুঁজুন যা প্রতিটি পার্ট বানানোর সময় ঠিক একবার ঘটে।
জাপানের Information-technology Promotion Agency (IPA)-র একটি গাইডে জাপানি প্রস্তুতকারক Asahi Tekko-র পদ্ধতি বর্ণনা করা আছে। তারা প্রতি সাইকেলে একবার ঘটা নড়াচড়ায় ফটোইলেকট্রিক সেন্সর বা রিড সুইচ (চুম্বকে সাড়া দেওয়া সুইচ) বসায়। যেমন দরজা খোলা-বন্ধ, সিলিন্ডারের স্ট্রোক বা শ্যাফটের ঘূর্ণন।
পালসের (সিগন্যালের ওঠার প্রান্ত, rising edge) সংখ্যাই পার্ট কাউন্ট, আর দুই পালসের মধ্যবর্তী সময়ই সাইকেল টাইম। আবার যে সময়ে পালস আসার কথা সে সময়ে না এলে মেশিনকে বন্ধ ধরা যায়। এটাই এই পদ্ধতির জোর: একটি কাউন্টিং সেন্সরই ডাউনটাইমও মাপে। এক-মুহূর্তের পালস আর ধরে-রাখা সিগন্যালের পার্থক্য জানতে দেখুন ।
ডেটা সংগ্রহের retrofit-এর ৫টি ধাপ
যে retrofit প্রকল্প সেন্সর বেছে নেওয়া দিয়ে শুরু হয়, তা প্রায়ই ভুল পথে যায়। আগে লক্ষ্য আর কোন মেশিন নিয়ে কাজ করবেন তা ঠিক করুন, মেশিনে আগে থেকে কী সিগন্যাল আছে খুঁজে দেখুন, তারপর সিগন্যাল নেওয়ার পদ্ধতি ও হার্ডওয়্যার বাছুন।
হার্ডওয়্যার তৃতীয় ধাপে। আগে ঠিক করুন কেন ডেটা চান আর কোন মেশিন দিয়ে শুরু করবেন।
নোট: ধাপ ৪-এর আগে প্যানেলের ভেতরে যিনি কাজ করবেন তাঁর সঙ্গে এবং মেশিন নির্মাতার সঙ্গে পরিকল্পনা নিশ্চিত করুন (নিচের নিরাপত্তা অংশ দেখুন)।
ধাপ ১: লক্ষ্য ও টার্গেট মেশিন ঠিক করুন
যে সংখ্যাটি বদলাতে চান তা দিয়ে শুরু করুন, যেমন "ওভারটাইম কমানো" বা "বটলনেকের স্টপ অর্ধেক করা"। লক্ষ্য বলে দেয় কোন মেশিন দিয়ে শুরু করবেন এবং ডেটা কতটা বিস্তারিত দরকার।
যে মেশিন চাহিদা মেটাতে পারছে না, যে প্রসেস বটলনেক, অথবা যার স্টপ পরের সব প্রসেস আটকে দেয়, সেগুলো বেছে নিন। IPA-র গাইডেও বলা আছে, প্রতিটি মেশিনে সেন্সর লাগে না: একটি লাইনের ক্ষেত্রে শেষ প্রসেসের যতটা কাছে সম্ভব সেন্সর বসান। শুধু লাইনের আউটপুট দেখতে চাইলে প্রস্থানের জায়গায় একটি কাউন্টই প্রায়ই যথেষ্ট।
ধাপ ২: মেশিনের সিগন্যালের উৎস খুঁজুন
এরপর ফ্লোরে গিয়ে দেখুন টার্গেট মেশিনে কোন সিগন্যাল এখনও আছে। পুরনো মেশিনেও "চলছে" জানানোর মতো কোনো সিগন্যাল একেবারে না থাকা বিরল। ছয়টি জায়গা দেখুন।
কোনটি আছে, তার ওপর নির্ভর করে কোন পদ্ধতি ব্যবহার করা যাবে।
নোট: প্যানেলের ভেতরটা দরজা না খুলে ড্রয়িং দেখে যাচাই করুন, অথবা ইলেকট্রিক্যাল মেইনটেন্যান্সের লোককে দেখতে বলুন।
মেশিনের ইনস্ট্রাকশন ম্যানুয়াল, ইলেকট্রিক্যাল ড্রয়িং আর PLC প্রোগ্রাম এখনও আছে কি না, তাও খুঁজে দেখুন। ড্রয়িং না থাকলে প্যানেলের ভেতর থেকে সিগন্যাল নেওয়া অনেক কঠিন হয়ে যায়। নথি আছে কি না তা সিগন্যালের মতোই গুরুত্বপূর্ণ।
জাপানি মেশিনের এসব নথি প্রায়ই শুধু জাপানি ভাষায় থাকে। I/O লিস্ট বলে দেয় কোন ইনপুট ও আউটপুট পয়েন্ট আছে, আর ল্যাডার প্রোগ্রাম দেখায় প্রতিটি পয়েন্টের মানে কী।
ধাপ ৩: সিগন্যাল নেওয়ার পদ্ধতি বাছুন (৭টি উপায়)
পুরনো মেশিন থেকে চলার ডেটা নেওয়ার মূল উপায় ৭টি। প্রতিটি মেশিনে একটিই বাছতে হবে এমন নয়। অনেক কারখানা কয়েকটি মিলিয়ে নেয়, যেমন অবস্থা স্ট্যাক লাইট থেকে আর পার্ট কাউন্ট সেন্সর থেকে। নিচের টেবিলে ৭টির তুলনা, তার পরে একটি একটি করে আলোচনা।
পদ্ধতি যত সহজ, তথ্য তত কম। বেশি তথ্য দেয় যে পদ্ধতি, মেশিনের কাছ থেকে তার চাহিদাও বেশি।
নোট: রেটিংগুলো MONOSCOPE-এর সংকলিত সাধারণ প্রবণতা, মেশিনের মডেল ও পণ্যভেদে বদলায়। প্যানেলের কাজ না লাগলেও পাওয়ার দেওয়ার জন্য ইলেকট্রিক্যাল কাজ লাগতে পারে।
স্ট্যাক লাইট পড়া
মেশিনের মাথার স্ট্যাক লাইট আছেই মানুষকে মেশিনের অবস্থা জানাতে, তাই সেটিকে ডেটা হিসেবে পড়া সবচেয়ে সহজ উপায়গুলোর একটি। কিছু পণ্য বাতির বাইরে লাইট সেন্সর লাগিয়ে দেয়, আবার কিছুতে স্ট্যাক লাইট ইউনিটের ভেতরেই ট্রান্সমিটার বসানো থাকে।
Patlite-এর AirGRID WD সিরিজ বিল্ট-ইন ধরনের উদাহরণ: স্ট্যাক লাইটে বসানো ট্রান্সমিটার ওয়্যারলেসে প্রতিটি বাতি কতক্ষণ জ্বলল, কতক্ষণ ব্লিঙ্ক করল আর কতক্ষণ নেভা ছিল তা সংগ্রহ করে। তবে বিল্ট-ইন ট্রান্সমিটার শুধু নির্দিষ্ট স্ট্যাক লাইট মডেলে লাগে। নিজেদের কিছু পুরনো মডেলের ট্রান্সমিটারে পাওয়ার সরবরাহের জন্য ওয়্যারিংয়ের একাংশ বদলাতে হয় বলে Patlite জানিয়েছে। "শুধু লাগিয়ে দিন" বা "শুধু বসিয়ে দিন" ধরনের পণ্যেও আগেভাগে সামঞ্জস্যপূর্ণ মডেল আর পাওয়ার সরবরাহ যাচাই করা দরকার।
দুর্বলতা হলো তথ্যের বিস্তার। স্ট্যাক লাইট শুধু মেশিন নির্মাতার ঠিক করা কয়েকটি অবস্থা দেখায়। পার্ট কাউন্ট বা স্টপের কারণ এতে পাওয়া যায় না, আর স্ট্যাক লাইট নেই এমন মেশিনে এটি কাজে লাগে না।
স্পেয়ার রিলে বা PLC কন্টাক্ট থেকে সিগন্যাল নেওয়া
কন্ট্রোল প্যানেলে প্রায়ই "চলছে", "অ্যালার্ম" বা "সাইকেল-শেষ" দেখানো রিলে বা PLC আউটপুট থাকে। এই পদ্ধতিতে তাদের একটি স্পেয়ার কন্টাক্ট (aki setten, "ফাঁকা কন্টাক্ট") ডেটা কালেকশন ইউনিটের কন্টাক্ট ইনপুটের সঙ্গে জুড়ে দেওয়া হয়। স্পেয়ার কন্টাক্ট সাধারণত ড্রাই (ভোল্টেজ-মুক্ত) কন্টাক্ট হয়।
স্ট্যাক লাইটের চেয়ে সূক্ষ্ম অবস্থা পাওয়া যায়। কিন্তু প্যানেলের ভেতরের ওয়্যারিং বদলাতে হয় বলে এ কাজের জন্য ইলেকট্রিক্যাল ড্রয়িং পড়তে পারা একজন এবং এ কাজের যোগ্যতাসম্পন্ন একজন ব্যক্তি লাগে। কোন কন্টাক্টের মানে কী, তা ড্রয়িং বা PLC প্রোগ্রাম থেকে নিশ্চিত করুন। জাপানি মেশিনে যেসব PLC নির্মাতার সঙ্গে দেখা হবে তাদের তুলনার জন্য দেখুন।
ক্ল্যাম্প-অন কারেন্ট ট্রান্সফর্মার দিয়ে চলার অবস্থা নির্ধারণ
এই পদ্ধতিতে মোটর বা হিটারের ভেতর দিয়ে যাওয়া কারেন্ট মাপা হয় এবং কারেন্টের মাত্রা দেখে চলার অবস্থা ঠিক করা হয়। মেশিনিংয়ের সময় কারেন্ট বেশি, idle অবস্থায় কম, বন্ধ অবস্থায় প্রায় শূন্য। তাই দুটি থ্রেশহোল্ড দিয়েই চলছে, idle ও বন্ধ আলাদা করা যায়। স্ট্যাক লাইট বা ড্রয়িং কোনোটাই নেই এমন মেশিনে এটি ভালো কাজ করে।
ক্ল্যাম্প-অন কারেন্ট ট্রান্সফর্মার (CT) কন্ডাক্টরের চারদিকে আটকে দিলেই কারেন্ট মাপে। জাপানি সেন্সর নির্মাতা MG Co., Ltd. তাদের ক্ল্যাম্প-অন সেন্সরের দুটি সুবিধা বলেছে। তার কাটতে হয় না, তাই পাওয়ার বন্ধ না করেই বসানো যায়। প্যানেলে মাউন্ট করতে হয় না, তাই বিদ্যমান যন্ত্র বদলাতে হয় না।
তবে তার না কাটলেই কাজটা নিরাপদ হয়ে যায় না। কন্ডাক্টর সাধারণত কন্ট্রোল প্যানেল বা টার্মিনাল বক্সের ভেতর দিয়ে যায়, তাই কাজটা হয় লাইভ পার্টসের খুব কাছে। যোগ্য ব্যক্তি আপনার কারখানার ডি-এনার্জাইজেশন ও লকআউট/ট্যাগআউট (LOTO) নিয়ম মেনে বসানোর সিদ্ধান্ত ও কাজ করবেন।
কিছু ধরনের CT-তে কন্ডাক্টরে কারেন্ট চলার সময় সেকেন্ডারি (আউটপুট) দিক খোলা থাকলে উচ্চ ভোল্টেজ তৈরি হতে পারে। তাই পণ্যের ম্যানুয়ালের সতর্কবার্তা পড়ে নিন। থ্রেশহোল্ড ঠিক করুন কয়েক দিন আসল মেশিনিং ও idle কারেন্ট মেপে দেখার পরে।
ভাইব্রেশন সেন্সর ব্যবহার
মেশিনের বডিতে বা বেয়ারিংয়ের কাছে ভাইব্রেশন সেন্সর বসালে মেশিন কাঁপছে কি না আর কতটা কাঁপছে তা দেখে চলার অবস্থা বোঝা যায়। প্রায়ই প্যানেল না খুলেই এটি বসানো যায়, আর যে মেশিনে কারেন্ট মাপা কঠিন সেখানেও কাজ করে।
ভাইব্রেশন ডেটার আরেকটি ব্যবহার আছে: এটি ঘূর্ণায়মান অংশের অবস্থার পরিবর্তন দেখায়। ভবিষ্যতে যে মেশিনে ব্যর্থতার আগাম লক্ষণ খুঁজতে চান, সেখানে এটি একটি বিবেচ্য বিকল্প।
কাউন্টার সিগন্যাল বা সেন্সরে পার্ট গোনা
মেশিনে পার্ট কাউন্টার থাকলে কখনও তার ইনপুট সিগন্যাল ভাগ করে নেওয়া যায়। না থাকলে, ওপরে বলা মতো, প্রতি সাইকেলে একবার নড়া অংশে বা ডিসচার্জ পয়েন্টে সেন্সর যোগ করুন।
সেন্সরের সামনে দিয়ে শুধু ভালো পার্ট যায়, না রিজেক্টও যায়, তার ওপর কাউন্টের মানে বদলে যায়। সেন্সরের জায়গা বাছার আগে ঠিক করুন কী গুনলে এক পার্ট ধরা হবে। তাহলে পরে সংখ্যা না মেলার ঝামেলা এড়ানো যায়।
নেটওয়ার্কে বিদ্যমান PLC পড়া
মেশিনে PLC থাকলে এবং তাতে কমিউনিকেশন পোর্ট থাকলে নেটওয়ার্কের মাধ্যমে PLC-র ভেতরের ডেটা পড়া যায়। উদাহরণ হিসেবে Mitsubishi Electric-এর কিছু PLC মডেল SLMP সমর্থন করে। এটি একটি কমিউনিকেশন প্রোটোকল, পুরনো MC protocol-ও এতে সমর্থিত। Ethernet-এ যুক্ত বাইরের ডিভাইস CPU মডিউলের ডেটা সংগ্রহ ও বদলাতে পারে।
কিছু ডেটা সংগ্রহের গেটওয়ে একাধিক PLC ব্র্যান্ড সমর্থন করে এবং PLC-র ডিভাইস মেমরি (I/O অবস্থা, ডেটা রেজিস্টার ইত্যাদি) পড়ে। যেমন Contec-এর M2M Gateway সিরিজ Mitsubishi Electric, Omron, JTEKT, Panasonic ও Keyence-এর PLC এবং Modbus ডিভাইস সমর্থনের কথা জানিয়েছে।
এই পদ্ধতিতে সবচেয়ে বেশি তথ্য পাওয়া যায়। কিন্তু পুরনো PLC-তে বাধা থাকে: কমিউনিকেশন মডিউল নেই, গেটওয়ের সমর্থিত তালিকায় মডেলটি নেই, অথবা প্রোগ্রাম কেউ বোঝে না বলে কোন ডেটা পড়তে হবে জানা নেই। সিদ্ধান্ত নেওয়ার আগে PLC-র মডেল আর কমিউনিকেশন মডিউল আছে কি না দেখুন। Mitsubishi PLC-তে প্রয়োজনীয় ডেটা সাধারণত X, Y, M, D-এর মতো ডিভাইসে থাকে।
চালু মেশিনের PLC-তে সংযোগ দিলে নিয়ন্ত্রণের ওপরও প্রভাব পড়তে পারে। কমিউনিকেশন মডিউল যোগ করতে, কমিউনিকেশন সেটিং (প্যারামিটার) বদলাতে, এমনকি প্রোগ্রাম বদলাতেও হতে পারে, আর এগুলো সবই উৎপাদন মেশিনের নিয়ন্ত্রণ ছোঁয়। সংযোগের আগে একমত হয়ে নিন যে বাইরের ডিভাইস শুধু ডেটা পড়বে, লিখবে না (সেভাবেই কনফিগার করা হবে) এবং পোলিং খুব ঘন ঘন হবে না। এটি PLC প্রোগ্রাম যিনি দেখাশোনা করেন তাঁর সঙ্গে এবং মেশিন নির্মাতার সঙ্গে নিশ্চিত করুন।
ক্যামেরায় ডিসপ্লে ও গেজ পড়া
প্রেশার গেজ, থার্মোমিটার ও মেশিনের ডিসপ্লের মতো যেসব মান মানুষ চোখে দেখে পড়ে, ক্যামেরায় তার ছবি তুলে ইমেজ অ্যানালাইসিসে সংখ্যায় রূপান্তর করা যায়। উদাহরণ হিসেবে Hitachi Systems এমন একটি সার্ভিস দেয় যা সাধারণ নেটওয়ার্ক ক্যামেরায় অ্যানালগ মিটার পড়ে। তারা বলেছে কারখানা সংস্কার বা যন্ত্র বন্ধ না করেই ক্যামেরা বসানো যায়।
মেশিনে হাত দিতে হয় না, কিন্তু আলোর পরিবর্তন, প্রতিফলন ও লেন্সে ময়লা পড়ার কারণে পড়া অস্থির হতে পারে। চলার অবস্থা নির্ধারণের চেয়ে এই পদ্ধতি বেশি মানায় সেই মানগুলো রেকর্ড করতে, যা অপারেটররা আগে রাউন্ডে ঘুরে দেখে পড়তেন।
ধাপ ৪: হার্ডওয়্যার ও নেটওয়ার্ক সাজানো
কীভাবে সিগন্যাল নেবেন ঠিক হয়ে গেলে ডেটা সংগ্রহ ও পৌঁছে দেওয়ার ব্যবস্থা গড়ুন। যে নির্মাতার পণ্যই ব্যবহার করুন, retrofit সিস্টেমে মোটামুটি নিচের পাঁচটি স্তর থাকে।
সেন্সর থেকে স্ক্রিন পর্যন্ত ডেটা পাঁচটি স্তর পার হয়।
নোট: কিছু পণ্যে ট্রান্সমিটার, রিসিভার ও সফটওয়্যার একসঙ্গে বান্ডিল থাকে, তাই স্তরগুলো আলাদা করে দেখা কঠিন হয়।
ডেটা কালেকশন ইউনিট বাছুন
সিস্টেমের কেন্দ্রে থাকে ডেটা কালেকশন ইউনিট, যা সেন্সরের সিগন্যাল নিয়ে টাইম-স্ট্যাম্পযুক্ত ডেটায় রূপান্তর করে। IoT গেটওয়ে, রিমোট I/O (দূরের ইনপুট ও আউটপুটকে নেটওয়ার্কে জোড়া ডিভাইস) এবং স্ট্যাক লাইটের ওয়্যারলেস ট্রান্সমিটার এই দলে পড়ে।
যাচাই করুন কন্টাক্ট ইনপুট ও অ্যানালগ ইনপুট যথেষ্ট আছে কি না, আপনার PLC-র সঙ্গে কথা বলতে পারে কি না, এবং উপরের স্তরে কোন ফরম্যাটে পাঠাতে পারে। বিদ্যমান যন্ত্র থেকে অ্যানালগ সিগন্যাল আনার পরিকল্পনা থাকলে ইনপুটের ধরনও দেখুন। জাপানি প্যানেলে ২৫০ Ω রেজিস্টরের মাধ্যমে 4–20 mA সিগন্যালকে 1–5 V-এ বদলানো হতে পারে। উপরের স্তরে পাঠানোর প্রোটোকলের মধ্যে MQTT, OPC UA ও Modbus TCP আছে, এবং আপনার ড্যাশবোর্ড বা সিস্টেম সেই ফরম্যাট নিতে পারে কি না প্রায়ই বাছাইয়ের সিদ্ধান্ত নেয়।
নেটওয়ার্ক বাছুন
কারখানার ডেটা তারযুক্ত বা বেতার নেটওয়ার্কে যায়। একটিই সঠিক উত্তর নেই; মেশিনের বিন্যাস, ডেটার পরিমাণ আর আপনার আগের নেটওয়ার্ক দেখে বাছুন।
ডেটার পরিমাণ এবং মেশিন পর্যন্ত কত দূরে ও কত সহজে ক্যাবল টানা যায়, তা দেখে বাছুন।
নোট: MONOSCOPE-এর সংকলিত সাধারণ প্রবণতা। ওয়্যারলেসের ক্ষেত্রে সিদ্ধান্তের আগে রেডিও পরিবেশ জরিপ করুন।
প্রাইভেট 5G (জাপানে বলা হয় "local 5G") হলো এমন 5G সিস্টেম, যা কোনো কোম্পানি নিজের ভবন বা সাইটের জন্য গড়ে তোলে। লাইসেন্সের নিয়ম দেশভেদে আলাদা। বেতার যন্ত্র বা নেটওয়ার্ক বসানোর আগে বাংলাদেশে BTRC-র নিয়ম যাচাই করুন। শুধু মেশিনের অবস্থা দেখাই উদ্দেশ্য হলে তারযুক্ত LAN, বিদ্যমান ওয়্যারলেস বা পণ্যের সঙ্গে আসা ডেডিকেটেড ওয়্যারলেস দিয়ে শুরু করুন। ভিডিও বা বেশি ডেটা এলে প্রাইভেট 5G ভাবুন।
ডেটা কোথায় রাখবেন ও দেখাবেন ঠিক করুন
ডেটা কারখানার PC বা সার্ভারে, অথবা ক্লাউডে রাখুন। শুরুতে স্প্রেডশিটে খোলে এমন CSV এক্সপোর্টই যথেষ্ট, তা দিয়েই ডাউনটাইমের মোট হিসাব ও প্যারেটো চার্ট করা যায়।
টিম নিয়মিত ডেটা ব্যবহার করতে শুরু করলে MES (manufacturing execution system) এর সঙ্গে সংযোগের কথা ভাবুন। MES ওয়ার্ক অর্ডার ও উৎপাদন রেকর্ড দেখে। প্রথম দিন থেকেই বড় সিস্টেমে ঢুকিয়ে দিতে চাইবেন না। আগে এমন জায়গায় পৌঁছান যেখানে আপনার নিজের টিম ডেটা দেখতে পায়।
বসানোর আগে নিরাপত্তা, ওয়ারেন্টি ও সিকিউরিটি চেক
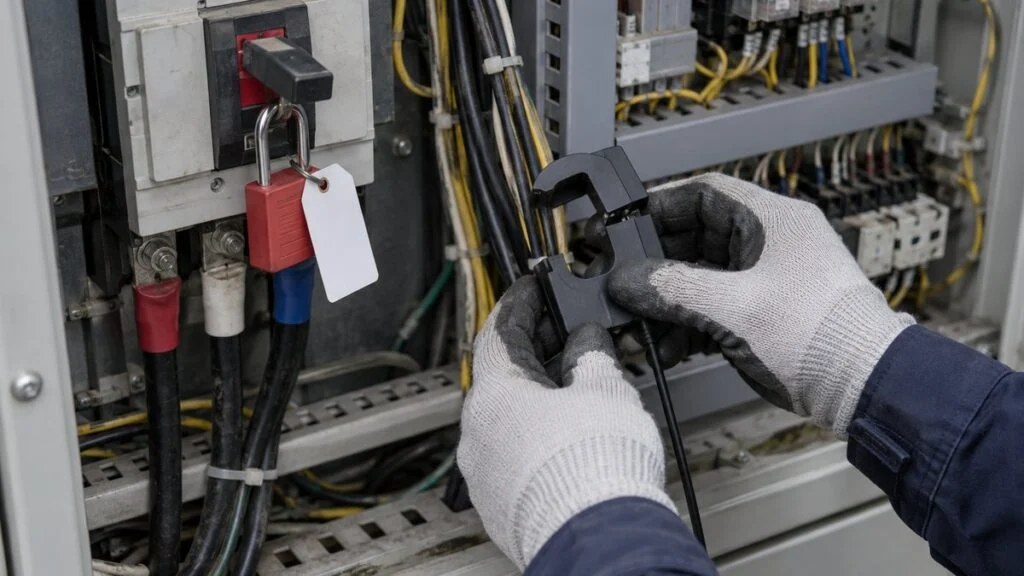
Retrofit মানে এমন মেশিনে হাত দেওয়া যা এখনই উৎপাদনে আছে। সহজে বসানো যায় এমন পণ্য এখন সাধারণ, কিন্তু নিরাপত্তা, মেশিনের ওয়ারেন্টি ও নেটওয়ার্কের চেক বাদ দিলে আঘাত, মেশিনের ভুল আচরণ আর সিকিউরিটি সমস্যা হতে পারে। কিছু বসানোর আগে নিচের ৯টি বিষয় মিটিয়ে নিন। এই অংশে কী যাচাই করবেন আর কে সিদ্ধান্ত নেবেন তা বলা আছে; এটি কাজের পদ্ধতি নয়।
কাজ শুরুর আগে নিরাপত্তা, ওয়ারেন্টি ও সিকিউরিটি যাচাই করুন।
নোট: ওয়্যারিংয়ের পদ্ধতি ও কাজের ধাপের জন্য মেশিন নির্মাতার নথি এবং আপনার কারখানার ওয়ার্ক স্ট্যান্ডার্ড অনুসরণ করুন।
প্যানেলের কাজ যোগ্য ব্যক্তিদের, কারখানার নিয়ম মেনে
স্পেয়ার কন্টাক্ট থেকে সিগন্যাল নেওয়া, CT বসানো, বা প্যানেল থেকে কালেকশন ইউনিটের পাওয়ার নেওয়া, সব কাজেই কন্ট্রোল প্যানেলের ভেতরের লাইভ পার্টসের কাছে যেতে হয়। বিদ্যুৎস্পৃষ্ট হওয়ার ঝুঁকি আছে, আর ভুল টার্মিনালে হাত পড়লে মেশিন ভুল আচরণ করতে বা থেমে যেতে পারে।
কে এই কাজ করতে পারবেন এবং কীভাবে, তা ঠিক হয় মেশিন যে দেশে আছে সেই দেশের বৈদ্যুতিক নিয়ম এবং আপনার কারখানার ইলেকট্রিক্যাল সেফটি প্রোগ্রাম দিয়ে। বাংলাদেশে বৈদ্যুতিক ইনস্টলেশনের কাজে সাধারণত বিদ্যুৎ লাইসেন্সিং বোর্ড (Electricity Licensing Board) থেকে লাইসেন্স বা পারমিট পাওয়া ব্যক্তির কাজ করার কথা। কোন কাজে কোন লাইসেন্স লাগে তা আপনার কারখানার ইলেকট্রিক্যাল দায়িত্বপ্রাপ্তের কাছ থেকে নিশ্চিত হয়ে নিন। উদাহরণ হিসেবে জাপানে Electricians Act অনেক বৈদ্যুতিক কাজে লাইসেন্সধারী ইলেকট্রিশিয়ান চায়। শুধু এর বাস্তবায়ন আদেশের ১ম ধারায় তালিকাভুক্ত ছোট কাজ ছাড় পায়, যেমন ৬০০ V বা তার কম ভোল্টেজের প্লাগ কানেক্টর বা সুইচে কর্ড জোড়া, বৈদ্যুতিক যন্ত্রের টার্মিনালে তার স্ক্রু দিয়ে আটকানো এবং ফিউজ লাগানো বা খোলা।
সিগন্যাল তার ট্যাপ করা বা প্যানেল থেকে পাওয়ার নেওয়া "ছোট কাজ" কি না, তা ফ্লোরে কেউ নিজে ঠিক করে ফেলবেন না। আপনার ইলেকট্রিক্যাল মেইনটেন্যান্স প্রধান বা দায়িত্বপ্রাপ্ত ইলেকট্রিক্যাল ইঞ্জিনিয়ারকে জিজ্ঞাসা করুন, এবং যোগ্য ব্যক্তিরা আপনার ডি-এনার্জাইজেশন ও লকআউট/ট্যাগআউট নিয়ম মেনে কাজ করবেন। "আমরা তো কোনো তার কাটছি না" বা "কয়েক মিনিটেই হয়ে যাবে" ধাপ বাদ দেওয়ার কারণ হতে পারে না। প্যানেলের ভেতরের অন্য যেকোনো মেইনটেন্যান্স কাজের মতোই retrofit কাজকে দেখুন। কারখানার নিরাপত্তা-সংক্রান্ত বিষয়ে Bangladesh Labour Act 2006-এর সংশ্লিষ্ট বিধান এবং আপনার নিরাপত্তা কমিটি (safety committee) ও সেফটি অফিসারের নির্দেশনাও মাথায় রাখুন।
ওয়ারেন্টি ও সেফটি ফাংশন মেশিন নির্মাতার সঙ্গে যাচাই করুন
প্যানেলের ভেতরে ওয়্যারিং বা পার্টস যোগ করাকে মেশিন মডিফিকেশন ধরা হতে পারে। ওয়ারেন্টি বা সার্ভিস চুক্তির আওতায় থাকা মেশিনে আগে নির্মাতা বা ডিলারের সঙ্গে কথা বলুন; তাতে পরে বিরোধ এড়ানো যায়। জাপানি নির্মাতারা প্রায়ই বিদেশে সার্ভিস স্থানীয় সাবসিডিয়ারি বা এজেন্টের মাধ্যমে দেয়, তাই জিজ্ঞাসার আগে জেনে নিন সেটি কে।
ইমার্জেন্সি স্টপ ও ইন্টারলকের (সেফটি দরজা খোলা থাকলে মেশিন চলতে না দেওয়ার ব্যবস্থা) মতো সেফটি ফাংশনে সবচেয়ে বেশি সতর্কতা দরকার। নিয়ম হিসেবে সেফটি-সংক্রান্ত সার্কিট থেকে সিগন্যাল নেবেন না। সত্যিই দরকার হলে সিদ্ধান্ত মেশিন নির্মাতার ওপর ছেড়ে দিন। জাপানি ড্রয়িংয়ে ইন্টারলকের লজিক পড়ার জন্য দেখুন।
নেটওয়ার্ক আলাদা করুন, ডিফল্ট পাসওয়ার্ড বদলান
ডেটা সংগ্রহের ডিভাইস নেটওয়ার্কে যুক্ত হলে মেশিন সাইবার হামলার প্রবেশপথ হয়ে উঠতে পারে।
জাপানের Ministry of Economy, Trade and Industry (METI) ২০২২ সালের নভেম্বরে Cyber/Physical Security Guidelines for Factory Systems Ver. 1.0 প্রকাশ করে এবং ২০২৫ সালের এপ্রিলে Ver. 1.1 প্রকাশ করেছে; ইংরেজি সংস্করণ পাওয়া যায়। গাইডলাইনে সমান কাজ ও গুরুত্বের এলাকাগুলোকে "জোন"-এ ভাগ করা হয়েছে, যেমন কন্ট্রোল সিস্টেম ও অফিস (OA) সিস্টেম, এবং প্রতিটি জোনের জন্য আলাদা করে সিকিউরিটি ব্যবস্থা ভাবা হয়।
Retrofit-এর ক্ষেত্রে শুরুর বিন্দু হলো মেশিনের নেটওয়ার্ক অফিস নেটওয়ার্ক ও ইন্টারনেট থেকে আলাদা করে ডিজাইন করা। গেটওয়ে ও ওয়্যারলেস ডিভাইস বসানোর সময়ই ডিফল্ট ID ও পাসওয়ার্ড বদলান। METI-র গাইডলাইনেও সরবরাহ করা যন্ত্রের সিকিউরিটি মানদণ্ড হিসেবে ডিফল্ট ID ও পাসওয়ার্ড বদলানোর সুযোগ থাকার কথা আছে। ডেটা ক্লাউডে গেলে বাইরে যাওয়ার পথটি আপনার IT টিমের সঙ্গে একসঙ্গে ঠিক করুন।
ধাপ ৫: একটি মেশিনে পাইলট, তারপর ছড়ানো
হার্ডওয়্যার ঠিক হয়ে গেলেও সব মেশিনে একসঙ্গে বসাবেন না। একটি মেশিন বা একটি লাইনে পাইলট করুন, শনাক্তকরণের ভুল ও চালানোর সমস্যা ঠিক করুন, তারপর ছড়ান। এতে পুরো কারখানা তাড়াতাড়ি কভার হয়। নিচের কাল্পনিক কারখানায় দেখুন ব্যাপারটা কেমন হতে পারে।
উদাহরণ: একটি কাল্পনিক মেটালওয়ার্কিং কারখানা
ধরুন প্রায় ৫০ জন কর্মীর একটি মেটালওয়ার্কিং কারখানা, আটটি CNC লেদ আর চারটি পুরনো মেকানিক্যাল প্রেস। চলার সময় কাগজের দৈনিক রিপোর্টে লেখা হয়। মাসের শেষের হিসাবে মনে হয় ডেলিভারি দেরির জন্য প্রেস দায়ী, কিন্তু প্রেস ঠিক কোথায় থামছে কেউ জানে না।
কারখানাটি একটি প্রেস দিয়ে শুরু করে, কারণ প্রেসগুলোই বটলনেক। প্রেসে স্ট্যাক লাইট নেই, তাই প্রতি স্ট্রোকে একবার নড়া একটি অংশে সেন্সর বসিয়ে পার্ট গোনা হয়, আর পালস না এলে মেশিনকে বন্ধ ধরা হয়। স্টপের কারণ অপারেটররা প্রেসের পাশের ট্যাবলেটে বেছে নেন।
একটি মেশিনে শনাক্তকরণ ও নিয়মিত অভ্যাস ঠিক করুন, তারপর একই ধরনের মেশিনে ছড়ান।
নোট: বোঝানোর জন্য একটি কাল্পনিক উদাহরণ। মেশিনের সংখ্যা ও টিমভেদে সময় ও ধাপ বদলায়।
এই উদাহরণের মূল কথা হলো প্রথম সপ্তাহ: কাগজের রিপোর্ট চালিয়ে যান এবং স্বয়ংক্রিয় রেকর্ডের সঙ্গে মেলান।
IPA-র একটি লেখায় Asahi Tekko-র Tetsuya Kimura জানিয়েছেন, হাতে লেখা স্টপের রেকর্ড আসলের চেয়ে প্রায় ২০% ছোট হয়। বেশিরভাগ কোম্পানিতে মানুষ ছোট স্টপ লিখে রাখে না, আর যে সময় লেখে তা মোটামুটি আন্দাজের। কাগজ ও স্বয়ংক্রিয় রেকর্ডের পার্থক্য কোথায়, তা দেখলে বোঝা যায় আপনার শনাক্তকরণের সেটিং ঠিক আছে কি না।
সাধারণ ভুল
Retrofit আটকে গেলে কারণ প্রায় সবসময় প্রকল্প যেভাবে চালানো হয়েছে তা, হার্ডওয়্যার নয়। সাধারণ কিছু ঘটনা:
- পরিষ্কার লক্ষ্য ছাড়াই সব মেশিনে সেন্সর বসানো হয়, ডেটা আছে কিন্তু কেউ দেখে না
- শুধু মেশিনের অবস্থা নেওয়া হয়, স্টপের কারণ নেওয়া হয় না, তাই কোনো কাজের দিকে যাওয়া যায় না
- কারেন্টের থ্রেশহোল্ড বা স্ট্যাক লাইটের অর্থ কখনও যাচাই করা হয় না, তাই idle সময় "চলছে" হিসেবে গোনা হয়
- ডেটা দেখে প্রতিকার ঠিক করার কোনো সভা নেই, ড্যাশবোর্ড শুধু তাকিয়ে দেখা হয়
- IT-কে না জিজ্ঞাসা করে মেশিনের ডিভাইস সরাসরি অফিস নেটওয়ার্কে বা ইন্টারনেটে জুড়ে দেওয়া হয়
ডেটা দেখার নিয়মিত অভ্যাসটাই সবচেয়ে বেশি বাদ পড়ে। IPA গাইডের Asahi Tekko প্রতিদিন ফ্লোরে সভা করে, যেখানে আগের দিনের ডেটা দেখে সমস্যা ও প্রতিকার নিশ্চিত করা হয়। ডেটা সংগ্রহ করার সময় কাজে আসে না; কেউ তা দেখে কী করবে ঠিক করলে তখনই কাজে আসে। শুরু করতে বিশেষ টুল লাগে না: মোট হিসাব ও চার্টের জন্য স্প্রেডশিটই যথেষ্ট। একটি মেশিনের ডাউনটাইম আর স্টপের কারণ এক সপ্তাহ রেকর্ড করে শুরু করুন।
বসানোর আগের চেকলিস্ট
হার্ডওয়্যার অর্ডার করার বা প্যানেল খোলার আগে প্রতিটি মেশিনের জন্য এই তালিকা ব্যবহার করুন।
- লক্ষ্য (যে সংখ্যা উন্নত করতে চান) ও টার্গেট মেশিন ঠিক হয়েছে
- এই মেশিনের জন্য "চলছে", "idle", "বন্ধ" ও "অ্যালার্ম" লিখিতভাবে সংজ্ঞায়িত, স্ট্যাক লাইটের প্রতিটি রঙের অর্থসহ
- স্টপের কারণের তালিকা খসড়া হয়েছে এবং তা হালনাগাদ রাখার দায়িত্ব কারও আছে
- "এক পার্ট" বলতে কী গোনা হবে ঠিক হয়েছে (শুধু ভালো পার্ট, না সব পার্ট)
- পাওয়া নথি নিশ্চিত: ইনস্ট্রাকশন ম্যানুয়াল, ইলেকট্রিক্যাল ড্রয়িং, I/O লিস্ট, PLC প্রোগ্রাম এবং সেগুলোর ভাষা
- প্রতিটি ডেটার জন্য (অবস্থা, কাউন্ট, কারণ) সিগন্যাল নেওয়ার পদ্ধতি ঠিক হয়েছে
- PLC পড়ার পরিকল্পনা থাকলে PLC-র নির্মাতা, মডেল ও কমিউনিকেশন পোর্ট নিশ্চিত
- PLC-র যেকোনো সংযোগ শুধু পড়ার জন্য, পোলিং ব্যবধান নির্ধারিত
- সেফটি সার্কিট (ইমার্জেন্সি স্টপ, ইন্টারলক) সিগন্যালের উৎস থেকে বাদ
- প্যানেলের কাজ কারখানার লকআউট/ট্যাগআউট নিয়ম মেনে যোগ্য ব্যক্তিদের দেওয়া হয়েছে এবং ইলেকট্রিক্যাল দায়িত্বপ্রাপ্ত অনুমোদন দিয়েছেন
- মেশিন নির্মাতা বা তার স্থানীয় এজেন্ট ওয়ারেন্টি ও সার্ভিস চুক্তিতে প্রভাব নিশ্চিত করেছে
- নেটওয়ার্ক ডিজাইন অফিস নেটওয়ার্ক থেকে আলাদা এবং IT অনুমোদন দিয়েছে; ডিফল্ট পাসওয়ার্ড বদলানো হবে
- যোগ করা ওয়্যারিং ও ডিভাইস ড্রয়িংয়ে হালনাগাদ করা হবে
- পাইলটের জন্য প্রতিদিনের ডেটা রিভিউ সভা ও তার দায়িত্বপ্রাপ্ত ঠিক হয়েছে
জাপানি মেশিন নির্মাতাকে করার প্রশ্ন
মেশিন জাপান থেকে এলে অনেক উত্তর নির্মাতা, তার বিদেশি সার্ভিস এজেন্ট বা জাপানের প্যারেন্ট প্ল্যান্টের কাছে থাকে। এই প্রশ্নগুলো শুরুর জন্য; লিখিতভাবে পাঠান এবং মেশিনের মডেল ও সিরিয়াল নম্বর জুড়ে দিন।
- এই সিরিয়াল নম্বরের ইলেকট্রিক্যাল ড্রয়িং, I/O লিস্ট ও PLC প্রোগ্রাম দিতে পারবেন কি? ইংরেজি সংস্করণ আছে কি?
- কোন রিলে বা PLC আউটপুট "চলছে", "অ্যালার্ম" ও "সাইকেল-শেষ" দেখায়, এবং আমাদের ব্যবহারের মতো স্পেয়ার কন্টাক্ট আছে কি?
- এই মেশিনে স্ট্যাক লাইটের প্রতিটি রঙের অর্থ কী, ব্লিঙ্কিংসহ?
- কোন PLC মডেল ও কমিউনিকেশন মডিউল লাগানো আছে, এবং PLC কি শুধু-পড়ার নেটওয়ার্ক অ্যাক্সেস সমর্থন করে (যেমন Mitsubishi PLC-তে SLMP)? সাইকেল কাউন্টার ও অ্যালার্ম নম্বর কোন ডিভাইসে আছে?
- কারেন্ট সেন্সর, কন্টাক্ট ট্যাপ বা কমিউনিকেশন মডিউল যোগ করলে ওয়ারেন্টি বা সার্ভিস চুক্তিতে প্রভাব পড়বে কি?
- কোন সার্কিটগুলো সেফটি-সংক্রান্ত এবং সিগন্যালের উৎস হিসেবে ব্যবহার করা যাবে না?
- এই মডেলের জন্য retrofit মনিটরিং অপশন বা সুপারিশ করা ডেটা সংগ্রহের পণ্য আছে কি?
জাপানি নির্মাতা বা এজেন্টকে পাঠানোর জন্য ইংরেজিতে একটি সংক্ষিপ্ত নমুনা নিচে দেওয়া হলো। [ ] চিহ্নিত জায়গা পূরণ করুন।
"We plan to add read-only machine monitoring (running state, part count, alarms) to your model [model], serial no. [serial], at our plant in [country]. Could you tell us which outputs or PLC devices show running, alarm, and cycle complete, whether spare contacts are available, and whether adding a sensor or communication module would affect the warranty? We will not take signals from any safety circuit. Electrical drawings and the I/O list in English would help, if available."
এই গাইডের সীমা
- এই গাইড কী বাছবেন আর কী যাচাই করবেন তা ব্যাখ্যা করে। এটি ইলেকট্রিক্যাল কাজের পদ্ধতি নয়। ওয়্যারিং, লকআউট ও যোগ্যতার নিয়ম আপনার দেশ, কারখানা ও মেশিন নির্মাতার নথির ওপর নির্ভর করে।
- বাংলাদেশের জন্য নির্দিষ্ট আইন ও লাইসেন্সের উল্লেখ সাধারণ দিকনির্দেশ মাত্র। প্রযোজ্য ধারা, BSTI-র কোন মান এবং লাইসেন্সের শ্রেণি আপনার কারখানার দায়িত্বপ্রাপ্ত বা সংশ্লিষ্ট কর্তৃপক্ষের কাছ থেকে নিশ্চিত করুন।
- চিত্র ৪ ও ৬-এর রেটিং সাধারণ প্রবণতা। বাস্তবে সহজতা ও বিস্তার মেশিনের মডেল ও আপনার বাছা পণ্যের ওপর নির্ভর করে।
- এখানে উল্লেখ করা পণ্য ও কোম্পানি তাদের নিজেদের প্রকাশিত তথ্য থেকে নেওয়া উদাহরণ, সুপারিশ নয়। বর্তমান স্পেসিফিকেশন ও সামঞ্জস্যের তালিকা সরবরাহকারীর কাছে যাচাই করুন।
- ধাপ ৫-এর কারখানাটি কাল্পনিক, এবং এর সময়সূচি শুধু একটি দৃষ্টান্ত।
- OEE-র সংজ্ঞা, যেমন কী লোডিং টাইম ধরা হবে, কোম্পানিভেদে আলাদা। কারখানাগুলোর তুলনার আগে জাপানের প্যারেন্ট কোম্পানির সঙ্গে তা ঠিক করে নিন।
FAQ
যে মেশিনে PLC কমিউনিকেশন পোর্ট নেই, সেখান থেকে কি ডেটা নেওয়া যায়?
হ্যাঁ, বেশিরভাগ ক্ষেত্রে। স্ট্যাক লাইট পড়তে পারেন, স্পেয়ার রিলে কন্টাক্ট নিতে পারেন, মোটরের ফিডে ক্ল্যাম্প-অন CT লাগাতে পারেন, ভাইব্রেশন সেন্সর বসাতে পারেন, অথবা প্রতি সাইকেলে একবার ঘটা নড়াচড়ায় সেন্সর দিয়ে পার্ট গুনতে পারেন। PLC-র সঙ্গে নেটওয়ার্ক সংযোগ ছাড়াই এগুলো চলার অবস্থা ও পার্ট কাউন্ট দেয়।
পুরনো মেশিন মনিটর করার সবচেয়ে সহজ উপায় কোনটি?
স্ট্যাক লাইট পড়া সাধারণত সবচেয়ে সহজ, কারণ মেশিন সেখানেই নিজের অবস্থা দেখিয়ে দেয়। তবে তথ্য সীমিত: পার্ট কাউন্ট নেই, স্টপের কারণও নেই। স্ট্যাক লাইট ট্রান্সমিটার কেনার আগে সামঞ্জস্যপূর্ণ মডেল ও পাওয়ার সরবরাহ যাচাই করুন।
পাওয়ার বন্ধ না করেই কি ক্ল্যাম্প-অন কারেন্ট সেন্সর বসানো যায়?
কিছু নির্মাতা বলে তাদের ক্ল্যাম্প-অন সেন্সর তার না কেটে বা পাওয়ার না থামিয়ে বসানো যায়। কিন্তু কন্ডাক্টর সাধারণত প্যানেলের ভেতরে লাইভ পার্টসের কাছে থাকে, তাই যোগ্য ব্যক্তি আপনার ডি-এনার্জাইজেশন ও লকআউট/ট্যাগআউট নিয়ম মেনে সিদ্ধান্ত নিয়ে কাজটি করবেন।
চালু PLC থেকে ডেটা পড়া কি নিরাপদ?
হতে পারে, যদি সংযোগ শুধু পড়ার জন্য হয় এবং পোলিং ব্যবধান খুব ছোট না হয়। মডিউল যোগ করা বা প্যারামিটার বা প্রোগ্রাম বদলানো মেশিনের নিয়ন্ত্রণ ছোঁয়, তাই আগে PLC প্রোগ্রাম যিনি দেখাশোনা করেন তাঁর সঙ্গে এবং মেশিন নির্মাতার সঙ্গে সেটআপে একমত হয়ে নিন।
স্টপের কারণ কেন হাতে ইনপুট দিতে হয়?
কারণ মেশিনের সিগন্যাল শুধু দেখায় মেশিন থেমেছে। মালের অপেক্ষা, চেঞ্জওভার আর ব্রেকডাউন সিগন্যালের স্তরে একই দেখায়। কারণ বেছে নেন অপারেটর; সময় ও কাউন্ট দেয় মেশিন।
সূত্র
- Retrofit সেন্সরের অবস্থান, পালস থেকে পার্ট কাউন্ট / সাইকেল টাইম / স্টপ শনাক্তকরণ, দৈনিক রিভিউ সভা: Information-technology Promotion Agency (IPA), ক্ষুদ্র ও মাঝারি প্রস্তুতকারকদের DX-এর গাইড, ধাপের উদাহরণ (এপ্রিল ২০২২, জাপানি ভাষায়)
- হাতে লেখা রেকর্ডে স্টপ আসলের চেয়ে প্রায় ২০% ছোট: IPA DX SQUARE, Asahi Tekko কেস স্টাডি (১৭ আগস্ট ২০২২, জাপানি ভাষায়)
- বিল্ট-ইন স্ট্যাক লাইট ট্রান্সমিটার, সামঞ্জস্যপূর্ণ মডেল, ওয়্যারিং বদলের নোট: Patlite, AirGRID WD সিরিজ ট্রান্সমিটার এবং পণ্যের সাইট (জাপানি ভাষায়)
- ক্ল্যাম্প-অন কারেন্ট সেন্সরের বৈশিষ্ট্য: MG Co., Ltd., ক্ল্যাম্প-অন AC কারেন্ট সেন্সর CLS সিরিজ (জাপানি ভাষায়)
- PLC থেকে ডেটা সংগ্রহ: Mitsubishi Electric FA, MELSEC-L সিরিজের নেটওয়ার্ক বৈশিষ্ট্য (SLMP) (জাপানি ভাষায়); Contec, M2M Gateway সিরিজ
- ক্যামেরায় মিটার পড়া: Hitachi Systems, স্বয়ংক্রিয় অ্যানালগ মিটার পড়ার সার্ভিস (জাপানি ভাষায়)
- লোকাল 5G-র সংজ্ঞা: জাপানের Ministry of Internal Affairs and Communications, ২০২৩ সালের তথ্য ও যোগাযোগ শ্বেতপত্র (জাপানি ভাষায়)
- কারখানার সিকিউরিটি: METI, Cyber/Physical Security Guidelines for Factory Systems Ver. 1.1 (ইংরেজি) (১১ এপ্রিল ২০২৫)
- জাপানে ইলেকট্রিশিয়ান লাইসেন্স ছাড়াই করা যায় এমন ছোট বৈদ্যুতিক কাজ: Order for Enforcement of the Electricians Act, ১ম ধারা (জাপানি ভাষায়)
জাপানি ভাষায় মূল লেখাএই গাইডটি জাপানের পাঠকদের জন্য লেখা একটি MONOSCOPE লেখা থেকে তৈরি: 古い設備のIoT後付けでデータ収集する手順|信号の取り方と機器構成
সম্পাদক সম্পর্কে
 MONOSCOPE সম্পাদকFOUNDER & EDITOR
কারখানার যন্ত্রপাতি নির্মাতা ও প্ল্যান্ট প্রকৌশল প্রতিষ্ঠানে প্রায় দশ বছর যন্ত্রপাতির প্রস্তাব, নকশা ও চালু করার কাজ করার পর ডিজিটাল মার্কেটিংয়ে আসেন। এখন B2B উৎপাদকদের ওয়েব পরামর্শক হিসেবে তাদের পণ্য ও প্রযুক্তি সহজভাবে তুলে ধরতে সাহায্য করেন। জাপানের জাতীয় লাইসেন্স Energy Manager এবং তৃতীয় শ্রেণির প্রধান বৈদ্যুতিক প্রকৌশলীর অধিকারী।
২০১৭ সাল থেকে একটি প্রকৌশল ব্লগ (৫০০টির বেশি লেখা) এবং প্রায় ২০,০০০ গ্রাহকের একটি জাপানি ইউটিউব চ্যানেল চালাচ্ছেন। প্রতিটি গাইড জাপানি কারখানার দৃষ্টিকোণ থেকে লেখা এবং উদ্ধৃত মানের সঙ্গে মিলিয়ে দেখা।


