제작도(Fabrication Drawing)란? 계획도·승인도·준공도와의 차이와 검토 순서
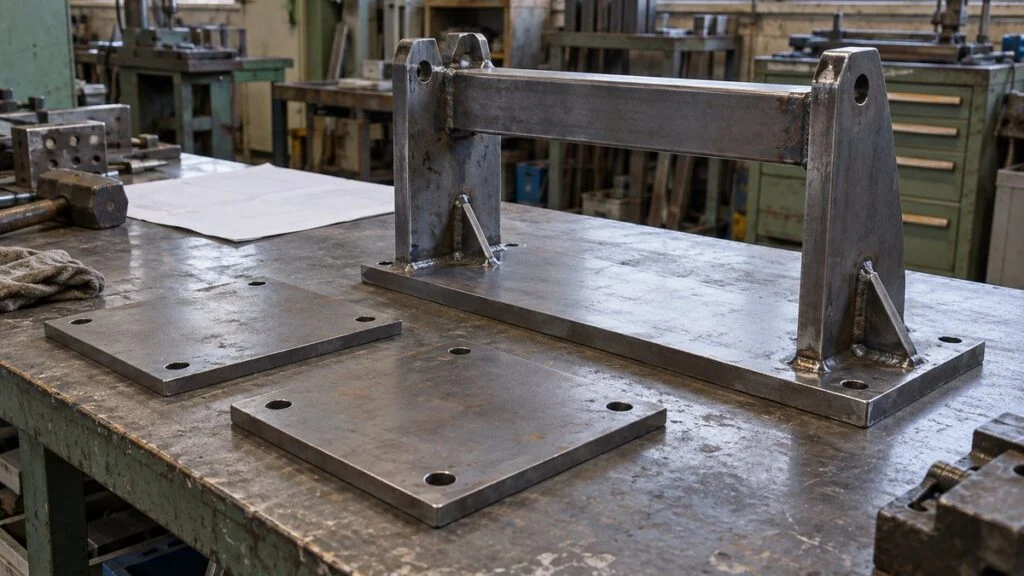
일본 EPC(설계·조달·시공) 업체에서 파이프 랙 지지 프레임과 저장 탱크 도면이 도착했습니다. 한 세트에는 계획도(計画図, keikaku-zu), 다른 세트에는 승인원(承認願, shonin-negai), 또 다른 세트에는 제작도(製作図, seisaku-zu)라는 제목이 붙어 있습니다. 회신하기 전에 어느 세트에 코멘트를 달지, 어느 세트가 제작 현장으로 넘어갈 수 있는지, 우리 쪽 반송 도장이 무엇을 뜻하게 되는지부터 알아야 합니다.
이 일본어 명칭들은 한국어·영어의 도면 명칭과 느슨하게만 대응합니다. 계획도(keikaku-zu)는 배치도 또는 GA(General Arrangement) 도면, 제작도(seisaku-zu)는 제작 도면(fabrication drawing, shop drawing), 완성도(完成図, kansei-zu)는 준공 도면(as-built drawing)에 가깝습니다.
승인도(承認図, shonin-zu)만은 성격이 다릅니다. 이름 자체에 절차가 들어 있어서, 발주자가 제출된 도면을 확인하고 양측이 내용에 합의한다는 뜻을 담고 있습니다. 이 글에서는 용어가 어떻게 대응하는지, 도면이 배치 검토에서 준공까지 어떻게 흘러가는지, 어떤 순서로 검토하면 되는지를 정리하고, 마지막에 체크리스트와 회신 메일 문안을 붙였습니다.
목차
일본 도면 명칭과 가장 가까운 한국어·영어 용어
아래 표는 번역표가 아니라 출발점으로 쓰십시오. 마지막 열에는 한 단어로 옮기면 오해가 생기는 지점을 적었습니다.
| 일본어 용어 | 가장 가까운 한국어·영어 | 주된 목적 | 대응이 어긋나는 점 |
|---|---|---|---|
| 계획도 keikaku-zu (計画図) | 배치도(레이아웃 도면), GA 도면 | 배치·접속·접근이 성립하는지 검토 | 초기 검토 단계라 미확정 값이 들어 있을 수 있습니다. 벤더가 내는 기기 GA는 보통 이보다 상세합니다. |
| 승인도 shonin-zu (承認図) | 승인 도면(approval drawing), 서브미털(submittal), IFA(Issued for Approval) 도면 | 공급자가 만들 내용을 확인하고 합의 | 내용의 종류가 아니라 절차와 목적을 가리키는 말입니다. GA도 제작도도 승인도로 제출될 수 있습니다. |
| 제작도 seisaku-zu (製作図) | 제작 도면(fabrication drawing), shop drawing | 제작자에게 무엇을 어떤 조건으로 만들지 전달 | "shop drawing"은 협의·설치 도면까지 포함하는 경우가 있습니다. 제작도라는 이름이 곧 제작 착수 허가를 뜻하지는 않습니다. |
| 완성도 kansei-zu (完成図) | 준공 도면, as-built drawing, record drawing | 완성된 상태를 운전·보전 담당자에게 기록으로 인계 | 보통 사양서·시험 기록·매뉴얼과 함께 인계되며, 도면만으로 끝나지 않습니다. |
한국의 건설·플랜트 현장에서는 shop drawing을 시공상세도(시공도)로 부르는 경우도 있어서, 같은 영어 단어라도 일본어 쪽 도면과 범위가 어긋날 수 있습니다. 어느 이름이든 목적과 승인 상태를 따로 읽는 습관이 안전합니다.
승인도는 도면의 종류가 아닌 이유
계획도와 제작도는 도면에 무엇이 그려져 있는지를 나타냅니다. 승인도는 그 도면에 지금 무슨 일이 일어나고 있는지를 나타냅니다. 공급자가 발주자의 요구와 대조해 확인받으려고 제출한 상태라는 뜻입니다.
따라서 한 장의 도면이 제작도이면서 동시에 승인도일 수 있습니다. 공급자 중에는 제작도 초안을 먼저 만들어 그 초안으로 승인을 요청하는 곳이 있기 때문입니다. 받는 도면마다 목적과 승인 상태를 따로 읽으십시오.
제작 도면과 shop drawing의 차이
영어권에서도 용법이 일정하지 않습니다. 두 용어를 같은 뜻으로 쓰는 자료도 있고, shop drawing은 프로젝트와의 협의용, fabrication drawing은 용접·볼트 위치·공차·마감 같은 부품 수준의 상세용으로 구분하는 자료도 있습니다.
seisaku-zu는 대체로 제작 쪽에 가깝습니다. 현장 설치와 맞춤 정보는 보통 시공도(施工図, seko-zu)라고 부르지만, 프레임 설치도처럼 양쪽 정보를 함께 담은 도면도 있습니다. 계약서에 "shop drawings"라고 되어 있다면, 공급자가 그 이름으로 어떤 도면을 제출할 계획인지 물어보십시오.
GA 도면과 계획도
"General Arrangement"는 두 가지 규모를 가리킵니다. 플랜트 구역 GA는 기기와 구조물이 어떻게 놓이는지를, 기기 GA는 기기 한 대를 다룹니다.
기기 GA에는 보통 다음 항목이 들어갑니다.
- 전체 치수
- 노즐 일람(크기, 등급, 각도 위치, 높이 포함)
- 지지부 상세와 기초 볼트 패턴
- 양중 지점과 중량
- 재질과 설계 조건
- 노즐 각도의 기준이 되는 방위 표시
이 정도로 상세하기 때문에, 검토용으로 받은 벤더의 기기 GA를 일본 측이 계획도가 아니라 승인도라고 부르는 경우가 있습니다. 공급자가 쓰는 명칭을 물어보고 프로젝트 도면 목록과 맞춰 두십시오.
계획도에서 준공도까지 도면이 흘러가는 방식
기본 흐름은 단순합니다. 계획 단계에서 배치와 요구 사항을 정하고, 발주자가 공급자의 도면을 확인하고, 제작·설치를 거쳐 준공 기록에 반영합니다. 도면이 상세해지는 것과 제작에 사용해도 되는 상태가 되는 것은 따로 진행됩니다.
아래 표는 네 가지 도면을 목적과 "다음으로 넘기기 전에 정해야 할 질문"으로 비교한 것입니다.
| 비교 관점 | 계획도 (keikaku-zu) | 승인도 (shonin-zu) | 제작도 (seisaku-zu) | 완성도 (kansei-zu) |
|---|---|---|---|---|
| 주된 목적 | 구상과 배치가 성립하는지 검토 | 제출 내용을 확인하고 합의 | 가공·조립 조건을 전달 | 완성 시점의 상태를 기록 |
| 주로 작성하는 쪽 | 설계자·발주자 측 | 제조사·수주자 | 제조사·가공업체 | 제조사·시공 측 |
| 보는 정보 | 주요 치수·공간·접속부 | 요구 사양·치수·재질과의 일치 | 상세 치수·부품·접합·검사 | 실제 시공 내용·변경 반영·참조 기록 |
| 다음으로 넘기기 전의 질문 | 상세화할 조건이 갖춰졌는가 | 반송 조건과 미결 사항은 무엇인가 | 제작 대상과 사용할 개정판이 명확한가 | 실물과 문서가 대응하는가 |
이름보다 중요한 것은 세 가지입니다. 누가 문서를 작성하고, 누가 어떤 조건으로 확인하고, 어느 개정판을 다음 공정에 넘기는가입니다. 이 세 가지를 문서로 맞춰 두십시오. 도면을 제출했다는 사실만으로 공정이 진행되지는 않으며, 그림 1이 그 흐름을 보여 줍니다.
제작 착수는 반송 조건과 수정 반영 여부에 달려 있습니다.
일반적인 예시입니다. 반송 코드, 재제출 필요 여부, 제작 착수 조건은 프로젝트의 계약과 도면 관리 규칙으로 정합니다.
계획도(keikaku-zu)에 반드시 그려 넣을 것
계획도는 설계 초기에 구상을 보여 주고 배치와 접속이 성립하는지 검토하는 도면입니다. 중심 주제는 기기 자체의 형상이 아니라 기기와 주변 설비의 관계, 그리고 작업에 필요한 사람의 공간입니다.
건물 안에 탱크를 놓는 경우를 생각해 보십시오. 평면도에서 바닥에 들어간다는 것만 보여서는 부족합니다. 점검구가 열리는 방향과 내부품을 빼내는 방향까지 겹쳐 그려야, 그 위치에서 운전·점검·교체를 계속할 수 있는지 판단할 수 있습니다.
넣을 내용은 대상 기기와 검토 목적에 맞춰 고릅니다. 플랜트에서 기기 설치 위치를 정하는 작업이라면, 다음 항목을 갖추면 관련 설계자가 같은 조건으로 검토할 수 있습니다.
- 배치 기준점에서 기기 중심까지의 거리와 설치 높이
- 기기 다리, 기초, 앵커 볼트의 위치
- 내부품 인출 공간 등 보전에 필요한 공간
- 주요 배관의 경로와 상대 기기와의 접속부(toriai) 형상
- 맨홀과 점검구의 개폐 궤적
- 차량 동선과 선회 궤적, 사람의 이동 경로
- 노즐의 용도, 접속 대상, 검토 중인 조건
횡형 탱크의 점검구, 내부품 인출 공간, 사람이 지나는 통로를 평면도에 겹쳐 간섭을 확인하는 예입니다.
치수를 생략한 설명용 모식도입니다. 실제로 필요한 공간은 제조사의 점검 절차, 반출 방법, 설비 조건으로 정합니다.
기준점·높이·플랜트 노스
기기 위치는 이웃 기기로부터의 거리만이 아니라 건물 기둥 중심선(그리드)이나 부지 기준점에서 표시합니다. 같은 기준을 쓰면 토목·기계·배관 도면을 겹쳤을 때 어디서 위치가 어긋나는지 바로 추적할 수 있습니다.
높이에도 공통 기준이 필요합니다. 바닥면, 기초 상면, 기기 중심을 구분해서 적으십시오. 기기 중심 높이와 다리를 놓는 높이를 혼동하면 배관을 연결하는 단계에서 차이가 드러나고, 지지대를 다시 만들어야 할 수 있습니다.
제조사가 말하는 "정면"과 부지의 북쪽이 일치한다는 보장은 없습니다. 플랜트 노스(Plant North, PN)는 부지에 맞춰 정한 기준 방향으로, 보통 플랜트 그리드에 맞춰 도면을 진북(true north) 기준의 어색한 각도로 그리지 않도록 합니다. 배치도(plot plan)에는 둘 다 표시하는 경우가 많으므로 PN에 맞추고 기기의 정면 방향도 적어 두면 노즐과 점검구의 방향을 공유할 수 있습니다.
기초 설계 담당자에게는 외형과 다리 위치뿐 아니라 중량과 지지점에 작용하는 힘이 필요합니다. 이 값은 로딩 데이터(rōdingu dēta, 장비 하중 데이터)와 대조하십시오. 배치도만으로 기초의 설계 조건을 정해서는 안 됩니다.
운전 상태와 점검 상태를 따로 본다
평상시 모습으로는 잘 들어맞는 기기도 내부품을 빼면 옆 배관에 부딪힐 수 있습니다. 운전 시 외형은 실선으로, 점검 시 사용하는 범위는 파선으로 겹쳐 그리면 두 상태를 비교할 수 있습니다.
인출 공간은 빼내는 부품의 길이만으로 정해지지 않습니다. 공구를 든 사람의 위치, 양중구 설치, 떼어낸 부품을 임시로 둘 자리까지 고려해야 작업이 성립하는지 판단할 수 있습니다.
문이나 맨홀은 열린 위치뿐 아니라 거기에 이르는 중간 궤적도 그립니다. 배관에 닿지 않고 열리더라도 그 문이 통로를 막는다면, 작업 중 사람의 출입까지 포함해 동선을 정해야 합니다.
차량은 차체 폭뿐 아니라 회전할 때 바깥으로 튀어나오는 범위도 봅니다. 하역 위치에서 설치 장소까지 이어지는 경로를 계획해, 신품은 반입되지만 교체품은 반출할 수 없는 배치를 피하십시오.
이런 공간 검토는 최초 설치뿐 아니라 앞으로의 정지 공사(정기 보수)에도 영향을 줍니다. 점검 항목과 교체 대상을 먼저 정리하면 설비 보전 업무 흐름에 맞는 배치 계획이 됩니다.
서식은 자유여도 근거는 남긴다
계획도의 작성 방식은 목적에 따라 달라지므로, 한 장으로 무엇을 판단하는지를 분명히 해야 합니다. 배치의 적정성을 보는 도면이라면 모든 용접 치수보다 통로, 점검 범위, 접속 위치를 읽을 수 있는 것이 우선입니다.
다만 목적에 맞춰 그리는 것과 제도 규칙을 무시하는 것은 다릅니다. 축척, 단위, 기준, 범례를 통일하고 개략값과 확정값을 구분해 두면 다른 담당자가 이어받아도 검토 조건이 전달됩니다.
미확정 기기 치수를 임시로 쓸 때는 그 값이 제조사 미확정임을 표시하십시오. 나중에 치수가 바뀔 가능성과, 그 변경이 기초와 배관에 미치는 범위도 적어 두면 선행 작업을 할지 판단하는 재료가 됩니다.
배관 연결을 보여 주는 도면과 기기를 실제로 놓는 도면은 읽는 정보가 다릅니다. P&ID(배관계장도)로 접속을 확인하고, 그 배관이 지나가는 실제 공간은 배치도에서 검토하십시오.
제작도(seisaku-zu)에 반드시 담을 것
제작도는 제작자가 부품의 형상과 요구 조건을 읽고 가공과 조립을 진행할 수 있게 하는 도면입니다. 계획 단계의 위치와 주요 치수를 이어받아, 재료를 자르고, 구멍을 내고, 접합하는 데 필요한 정보로 구체화합니다.
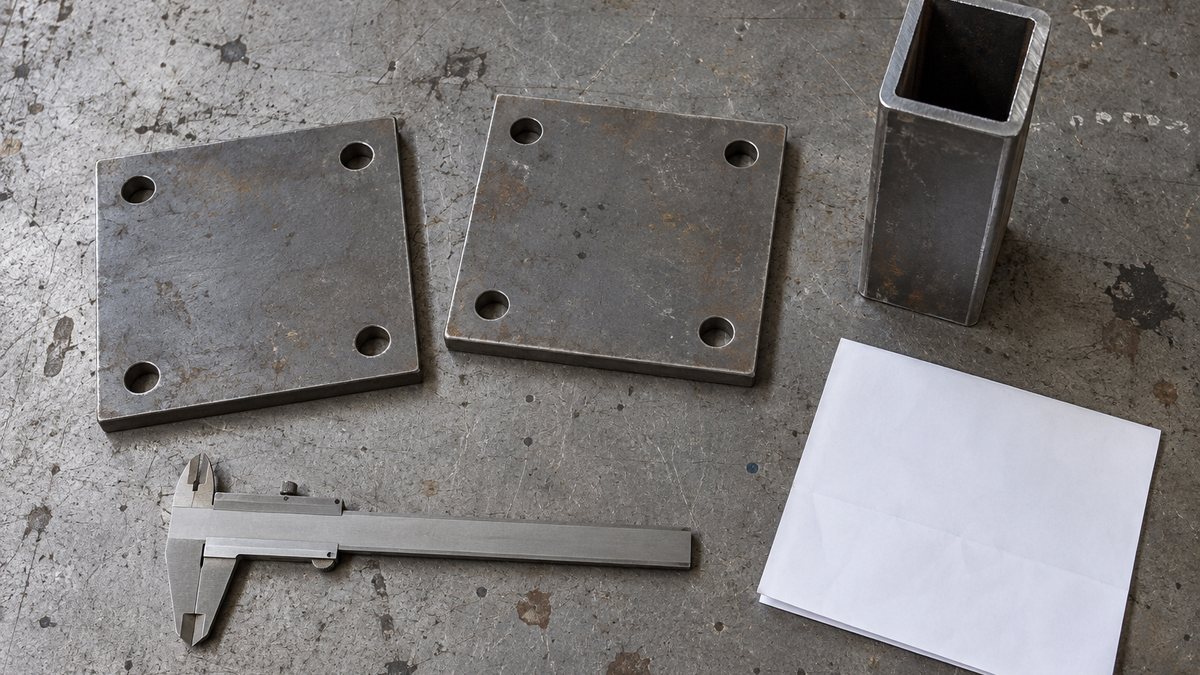
같은 프레임이라도 조립도와 부품도는 역할이 다릅니다. 조립도는 전체 위치 관계를 보여 주고 부품 번호를 달며, 그 번호를 따라 부품도와 부품표(BOM)를 찾아가면 완성품을 재현할 수 있는 구성으로 만듭니다.
탱크나 프레임 같은 제관품(製缶品, seikan-hin: 판재·형강을 용접해 만드는 구조물)은 형상이 비슷해도 판 두께와 접합 방식에 따라 필요한 가공이 달라집니다. 보기에 맞는 그림만 건네서는 안 되고, 사양서에서 정한 조건이 도면에 반영되어 있어야 합니다.
제작도 세트에는 보통 다음 정보가 들어갑니다.
- 조립 전체의 배치, 외형, 설치 위치
- 가공에 필요한 상세 치수, 각도, 공차
- 용접 위치와 방법, 공장 시공인지 현지 시공인지의 구분
- 상대 기기·배관과 접속하는 접속부 형상
- 부품 상세, 부재의 재질, 수량, 부품 번호
- 보온·도장 등 마감에 관한 정보
- 가공·조립·검사 때 지켜야 할 주의 사항
전체 지지 위치와 판 한 장의 구멍 위치는 서로 다른 정보입니다. 부품 번호로 연결해 제작자가 추측할 여지를 줄입니다.
구조를 설명하기 위한 모식도이며 실제 제작 지시가 아닙니다. 필요한 용접·공차·검사 조건은 개별 설계에서 지정합니다.
부품 번호와 부품표를 연결한다
부품 번호는 도면의 형상과 자재 발주를 잇는 단서입니다. 좌우가 다른 부품에 같은 번호를 붙이면 도면이 맞아도 필요한 조합이 갖춰지지 않을 수 있으므로, 좌우 구분(일본 현장에서는 katte-chigai, 勝手違い라고 부릅니다)은 부품 단위로 나누십시오.
부품표에는 이름만이 아니라 재질, 주요 치수, 수량, 구매품인지 제작품인지를 번호와 함께 대응시킵니다. 도면이 개정되면 형상 변경만 쫓지 말고 부품표의 수량과 자재 발주 조건도 함께 갱신하십시오.
같은 번호의 부품을 여러 개 쓸 때는 조립 1대당 수량인지, 발주 총수량인지 구분해야 합니다. 설계 쪽 부품 구성과 제조 쪽 발주 구성의 차이는 흔히 E-BOM과 M-BOM의 문제로 논의됩니다.
구매품이 들어가는 부분은 형식이 같은지뿐 아니라 접속 치수와 설치 방향도 확인합니다. 대체품이 외형은 비슷해도 구멍 간격이나 배관구 위치가 다르면 주변 제작품을 다시 만들어야 합니다.
측정 기준과 공차를 함께 적는다
치수는 어느 면이나 중심을 기준으로 재는지 알 수 있게 적습니다. 외형 치수가 맞아도 설치 구멍의 위치가 정해지지 않으면 상대 부품과 맞물리는 조건이 전달되지 않습니다.
치수값은 만들려는 목표를, 공차는 허용하는 범위를 나타냅니다. 모든 곳에 엄격한 공차를 주면 가공과 검사의 부담이 커지므로, 기능상 정밀도가 필요한 곳과 일반 정밀도로 충분한 곳을 나누어 지정하십시오.
길이가 허용 범위 안이어도 면의 기울기나 구멍 위치가 기능을 만족하지 못할 수 있습니다. 크기만으로 표현할 수 없는 요구는 기하공차를 써서, 무엇을 보증하려는지 분명히 하십시오.
도면에 어느 공차 규격이 적용되는지도 확인하십시오. 흔히 참조하는 것은 미국의 ASME Y14.5-2018(2024년 재확인)과 국제 규격 ISO 1101:2017입니다. 일본 규격 JIS B 0021:1998은 그보다 앞선 ISO 1101 초안(ISO/DIS 1101:1996)을 바탕으로 한 것이어서 ISO 계열과는 비교할 수 있지만 ASME와 서로 바꿔 쓸 수는 없고, 일본 도면이 현행 ISO 판을 따르지 않을 수도 있습니다.
한국의 KS에도 ISO 1101을 도입한 규격(KS B ISO 1101 계열)이 있는 것으로 알려져 있으나, 어느 판을 적용하는지는 도면별로 확인해야 합니다. JIS와 KS를 "같다"고 보고 넘어가지 말고, 도면에 적힌 규격 번호와 발행 연도를 공급자에게 물어 보십시오.
공차 누적: 100 ± 0.2 와 200 ± 0.3 의 합
두 부품을 끝과 끝으로 이어 붙이면 각각의 공차가 조립 전체 길이에 영향을 줍니다. 그림 4는 설명용으로만 고른 길이와 공차로 최악 조건(worst case)을 계산한 예입니다.
부품을 직렬로 늘어놓은 단순한 예입니다. 각 부품에 할당할 공차는 전체 길이의 허용 범위에서 거꾸로 생각합니다.
값은 설명용이며 프레임이나 탱크의 권장 공차가 아닙니다. 용접 구조에서는 수축, 자세, 설치 기준도 따로 검토합니다.
상대 쪽이 300 ± 0.2 mm밖에 허용하지 않는다면, 이 공차의 부품으로는 모든 조합에서 요구를 만족한다고 보증할 수 없습니다. 부품 공차를 다시 정할지, 조정할 수 있는 구조로 바꿀지를 제작에 넘기기 전에 정해야 합니다.
계산할 때는 표기를 정확히 구분하십시오. 이 예의 ±0.2 mm는 위아래 각각의 허용차이므로 허용 범위 전체의 폭은 0.4 mm입니다. 공차표에서 상한값과 하한값을 받을 때는 범위의 폭과 ± 값을 혼동하지 말고, 같은 표기법으로 통일해서 계산하십시오.
위·아래 허용차가 다른 치수는 상측과 하측을 나누어 조립 치수의 최대값과 최소값을 따로 구합니다. 치수를 더하는 구성인지 빼는 구성인지도 식에 반영해야 하며, 도면에 치수가 나란히 있다는 이유만으로 전부 더해서는 안 됩니다.
RSS(root sum square) 같은 통계적 방법은 더 작은 값(여기서는 약 ±0.36 mm)을 주지만, 부품 치수의 분포에 대한 가정 위에 서 있습니다. 모든 조합이 맞는지를 보수적으로 확인하려면 최악 조건 계산을 쓰십시오.
치수를 전부 이어서 기입하면 같은 위치를 다른 치수로도 계산할 수 있어 모순이 생기기 쉽습니다. 설치 기준에서 필요한 치수를 표시하고, 검사에 쓰는 치수와 참고 정보를 구분하십시오.
출력한 도면을 자로 재서 기재 치수 대신 쓰는 일도 피해야 합니다. 확대·축소나 인쇄 설정에 따라 종이 위 치수가 달라지므로, 제작자가 참조할 수치와 단위를 도면 위에 적어 두십시오.
용접·보온·도장·검사
용접은 접합 위치뿐 아니라 요구하는 이음 조건과 공장·현지 구분을 전달해야 합니다. 공장에서 완성하는 부분과 반입 후 잇는 부분을 나누면, 운송 가능한 분할과 현지 작업 범위가 맞춰집니다.
공장과 현장은 작업 자세와 설비가 다르므로 같은 선을 그려 놓는 것만으로는 시공 조건이 전달되지 않습니다. 필요한 개선(groove)과 검사 조건은 관련 사양서에 연결하고, 용접 방법의 차이도 고려해 구체화하십시오.
보온을 붙이는 기기에서는 보온 전 본체 치수와 보온 후 외형을 구분합니다. 노즐이나 지지 금구의 돌출량이 부족하면 접속과 보온 시공에 지장이 생기므로, 보온을 후공정에 맡기지 말고 접속부 상세에 반영하십시오.
도장과 표면 처리도 색이나 처리 이름만이 아니라 처리할 범위를 표시해야 합니다. 접촉면이나 나사부처럼 처리를 피할 곳이 있다면, 제작자가 완성 모습을 추측하지 않아도 되도록 지시하십시오.
검사에 필요한 조건은 완성 후 보이지 않게 되는 부분일수록 일찍 정리합니다. 조립 후에 잴 수 없는 치수가 있다면 중간 공정에서 무엇을 재고 어떤 기록을 남길지 제작 쪽과 맞추십시오.
검도 순서: 맞는가, 만들 수 있는가, 잴 수 있는가
검도(검도, kendo가 아니라 도면 검토를 뜻하는 일본어 kenzu, 検図)에서는 치수의 오타를 찾기 전에 기기가 요구하는 기능과 상대 쪽 조건을 대조합니다. 접속부를 잘못 잡으면 각 부품이 도면대로여도 전체가 조립되지 않아, 현장에서 수정 작업이 발생합니다.
다음으로 가공과 조립의 순서를 상상하며 공구가 들어가는지, 체결할 수 있는지, 부재를 끼워 넣을 수 있는지를 봅니다. 마지막으로 측정 기준과 합부 판정을 따라가 보면, 만들 수는 있지만 검사 조건이 모호한 도면을 찾아내기 쉽습니다.
단면도에서는 밖에서 보이지 않는 단차와 판 두께를 읽을 수 있게 하고, 필요한 상세도로 안내해야 합니다. 일본 기계 도면을 읽는 데 익숙하지 않다면 먼저 투상과 단면의 관계부터 익히면 검도가 빨라집니다.
제작도는 정보가 많아지므로 한 장에 억지로 채우기보다 전체도와 상세도로 나누는 편이 읽기 쉽습니다. 도번과 부품 번호로 서로 참조할 수 있으면 제작자도 시공자도 필요한 정보를 꺼낼 수 있습니다.
확인할 수 있는 코멘트를 쓴다
"치수 재확인" 같은 모호한 코멘트는 피하십시오. 상대 도면의 도번과 문제점을 적으면 수정하는 사람이 의도를 오해하지 않고, 다음 제출 때 반영 결과를 대조할 수 있습니다.
예를 들어 "구멍 위치가 다르다"가 아니라 프레임 도번과 기기 도번을 쓰고 기준면으로부터의 거리 차이를 기록합니다. 제작자가 임의로 한쪽에 맞추지 말고, 설계 쪽이 접속부를 먼저 확정해야 합니다.
검토를 나누되 빈틈을 만들지 않는다
여러 사람이 도면을 검토할 때는 역할을 정합니다. 기계 담당이 외형, 배관 담당이 접속, 보전 담당이 점검 공간을 보는 식입니다. 경계 부분은 함께 대조해서, 서로 상대가 봤으리라 생각해 양쪽에서 빠지는 일이 없도록 하십시오.
흔한 방식은 제조사나 가공업체의 설계 담당이 도면을 작성하고, 사내 검도 담당과 발주 측이 각자의 범위를 대조하는 것입니다. 작성자, 검도자, 승인자의 역할을 나누고, 기능과 접속부를 누가 판단하는지 먼저 정하십시오.
승인도: 반송 코드, 발행 상태, 책임
승인 단계는 발주한 내용과 제조사가 만들 내용을 맞춰 보는 자리입니다. 구매 사양서(kobai shiyosho)에 적은 성능과 재질을 따라가고, 배치에 영향을 주는 치수와 접속부를 항목별로 하나씩 확인하십시오.
도면 왼쪽 위에서 시작하기보다 사양서의 요구 사항에서 도면으로 거슬러 가는 편이 누락을 찾기 쉽습니다. 재질 표기가 없다, 필요한 노즐이 없다 같은 빠진 항목은 그려진 것만 읽어서는 놓치기 쉽기 때문입니다.
대표적인 확인 포인트는 품목마다 다릅니다.
- 탱크: 노즐의 용도와 방향, 플랜지 조건, 레벨 게이지 등 계기의 설치 위치
- 프레임: 지지 위치와 하중 조건, 반입 시 분할, 기기 쪽 설치면
양측이 합의한 사양 변경이 있으면 편차 리스트(deviation list, debikura)와 대응시켜 두십시오. 처음 사양서와 다르다는 이유만으로 반려하지 말고, 합의된 변경인지 미합의 차이인지를 구분합니다.
제조사가 제출하는 납품 사양서(nonyu shiyosho)에도 같은 변경이 반영되었는지 확인하십시오. 도면만 새로워지고 검사 요령이나 재료 조건이 옛 상태로 남아 있으면 제작 후에 어느 쪽이 맞는지를 두고 의견이 갈립니다.
반송 코드는 회사마다 다르다
검토 결과는 대체로 세 부류로 나뉩니다. 문제 없음, 수정 후 재제출, 조건을 충족하면 다음 공정 진행입니다. 이름과 의미는 회사마다 다르므로 프로젝트 시작 때 각 코드와 제작 가부의 대응을 정해 두십시오.
아래 표는 접할 수 있는 표현과 각각 확인할 질문의 예입니다. 표준이 아니며, 프로젝트가 코드에 붙인 번호는 공통 체계가 아니라 그 프로젝트의 절차에서 나옵니다.
| 일본어 표현 | 한국 현장에서 통하는 표현 | 확인할 질문 |
|---|---|---|
| 승인(承認, shonin) | 승인(Approved) | 이 코드로 제작이 허가되는가, 별도의 제작 승인이 필요한가? |
| joken-tsuki shonin / komento-tsuki shonin | 조건부 승인, 코멘트 반영 승인(Approved as noted) | 코멘트를 반영하며 작업을 진행해도 되는가? 수정 도면이 필요하다면 언제까지인가? |
| 재제출(再提出, sai-teishutsu) / 불승인(不承認, fu-shonin) | 수정 후 재제출(Revise and resubmit), 반려(Rejected) | 무엇을 바꿔야 하는가? 해당 항목의 작업은 중단되었는가? |
| 참고도(参考図, sanko-zu; 반송 코드가 아니라 도면 표기) | 참고용(For information, for reference only) | 회신이 필요한 도면인가? 계약상 그 내용에 구속력이 있는가? |
IFA, IFC, AFC의 위치
영어권 프로젝트에서는 보통 도면의 각 개정판에 발행 상태(issue status)를 붙이며, 이것은 반송 코드와는 다른 표시입니다. 반송 코드는 검토자가 어떻게 응답했는지를, 발행 상태는 그 개정판을 무엇에 쓸 수 있는지를 말합니다. 일본 도면에는 이 표시에 정확히 대응하는 단일 표기가 없으므로 명시적으로 대응표를 만들어 두십시오.
| 영어 상태 | 일반적인 의미 | 일본 측과 확인할 점 |
|---|---|---|
| IFA (Issued for Approval) | 발주자에게 검토·승인을 받으려고 보낸 상태 | 이 프로젝트에서 승인원(承認願, shonin-negai) 도장이 찍힌 도면이 IFA와 같은 것인가? |
| IFC (Issued for Construction) | 제작·시공의 근거로 허가된 개정판 | 공급자 도면의 어떤 표기가 제작용(製作用, seisaku-yo) 사용을 뜻하는가? |
| AFC (Approved for Construction) | IFC와 비슷하게 쓰이는 경우가 많고, 발주자의 승인을 전제로 하는 경우가 많음 | 여기서 AFC는 IFC와 같은가, 별도 단계인가? 누가 승인하는가? |
발행본이 개정되면 새 개정판이 이전 판을 대체합니다. 작업을 시작하기 전에 상태를 서면으로 확인하고, 그 시점에 유효했던 개정판을 기록해 두십시오.
승인이 곧 설계 책임의 이전은 아니다
"승인"이라는 말에서 발주자가 제조사의 설계 책임을 모두 떠안았다고 판단할 수는 없습니다. 책임 범위와 제작 착수 조건은 계약으로 정하므로, 반송 도장만 근거로 해석하지 마십시오.
미국 건설 계약의 일반 조건인 AIA A201에도 비슷한 발상이 있습니다. 서브미털을 승인해도, 제출 때 계약자가 편차를 서면으로 알리고 건축가가 이를 승인한 경우가 아니라면 편차에 대한 계약자의 책임이 면제되지는 않는다는 취지입니다. 다만 계약 조항은 수정되는 일이 많으므로 각자의 계약서를 읽어야 합니다. 한국 쪽 계약에서도 설계 책임과 승인의 효과를 정한 조항을 먼저 확인하십시오.
일본의 공공 공사는 다른 용어를 쓸 수 있습니다. 일본 국토교통성(MLIT)의 기계공사 공통시방서(안)에서는 시공자가 사양서·계산서·상세도를 포함한 발주자 승인 대상 도서(shodaku tosho, 承諾図書)를 제출해 승인을 받아야 하고, 경미한 것을 제외하고 변경할 때는 발주자와 협의해야 합니다. 같은 문서는 승인을 받더라도 수주자의 책임이 면제되거나 경감되지 않는다는 취지로 정하고 있습니다. 민간 플랜트가 같은 명칭을 쓴다고는 할 수 없으므로 프로젝트에서 채택한 절차를 양측이 맞추십시오.
코멘트를 닫은 뒤에 제작용 도면을 발행한다
코멘트를 돌려보냈다고 해서 의도대로 수정되었다는 것이 증명되지는 않습니다. 코멘트 번호마다 회답과 반영한 도번을 기록하고, 수정 완료·회답 대기·다음 개정에 반영으로 구분하면 미결 사항이 묻히지 않습니다.
제작을 시작할 때는 도번과 개정 번호, 발행일, 사용 목적을 함께 건넵니다. 같은 도번 아래에 검토용과 제작용을 섞지 말고, 제작자가 어느 데이터를 정본으로 써야 하는지 분명히 하십시오.
자재 발주처럼 일부 작업을 먼저 진행하는 경우도 있습니다. 그럴 때는 승인된 범위를 서면으로 한정해서, 미확정 구멍 가공이나 용접까지 진행해도 된다는 허락으로 읽히지 않게 하십시오.
선행 범위는 작업 이름뿐 아니라 대상 부품 번호까지 적으면 명확해집니다. 변경 후에도 쓸 수 있는 자재와 폐기물이 될 자재를 나누고, 선행의 이점과 재작업 부담을 비교하십시오.
노즐 방향 변경이 도면 전체로 번지는 방식
노즐 방향을 바꾸는 일은 탱크 제작도를 고치는 것으로 끝나지 않습니다. 변경은 접속 배관, 배관 지지대, 주변 보행 통로의 순서로 번지므로, 변경이 시작된 곳에서 관련 도번을 바깥으로 따라가야 합니다.
기기 쪽과 배관 쪽이 탱크를 보는 방향이 다르면 시계 방향 지시를 반시계 방향으로 읽을 수 있습니다. 평면도에서 기준 방향과 시선 방향을 맞추고, 각도 값만이 아니라 변경 후의 형상도 보여 주십시오.
평면도에서 노즐을 도면 위쪽에서 오른쪽으로 옮기는 예입니다. 영향 받는 항목에는 배관 경로와 지지 위치가 포함됩니다.
실제 노즐 설계도가 아닙니다. 도번, 사양서, 발주품, 제작 완료품에 미치는 영향은 건별로 정리합니다.
변경 기록에는 무엇을 바꿨는지에 더해 왜 바꿨는지, 누가 합의했는지를 남기십시오. 개정 부분을 구름 모양으로 둘러싼 표시나 기호만으로는 다른 담당자가 원래 요구와 변경 이유를 복원할 수 없습니다.
개정 도면을 발행한 뒤에는 이전 판을 받은 제작처와 공사처에 연락합니다. 공유 폴더의 파일만 교체해서는 현장에 출력된 도면이나 가공 설비에 들어간 데이터까지 갱신되었는지 알 수 없습니다.
이미 가공된 부품이 있으면 사용할지, 추가 가공할지, 다시 만들지를 부품마다 판단합니다. 판단을 기다리는 동안의 작업 범위를 명확히 해서, 변경 내용을 모르는 다음 공정이 그대로 조립으로 넘어가지 않게 하십시오.
도면 수가 많은 프로젝트에서는 개정 관리와 배포 이력을 시스템으로 갖추는 편이 효과적입니다. PDM이나 PLM 같은 관리 개념을 쓰든 쓰지 않든, 토대는 도면·부품·변경 기록의 대응입니다.
완성도(kansei-zu): 인도 시 확인할 것
완성도는 제작·설치로 확정된 최종 구성을 기록하여, 인도 후에 설비를 사용하는 사람에게 건네는 도면입니다. 승인도의 표제만 바꾼다고 완성도가 되지 않으며, 시공 중의 변경이 최종 상태에 반영되었는지를 확인해야 합니다.
현장에서 배관 위치를 바꿨다면 그 변경이 계통도와 지지 도면에도 반영되었는지 따라가십시오. 원도면에 적색으로 기입한 기록(적색 코멘트)을 모아 정식 완성도에 반영한 결과와 대조하면 변경 누락이 줄어듭니다.
완성도의 역할은 다음 점검이나 부품 교체 때 눈앞의 설비를 특정할 수 있게 하는 것입니다. 기기 번호, 부품 번호, 취급 설명서, 시험 기록을 연결해 두어서, 도면에서 필요한 정보까지 찾아갈 수 있어야 합니다.
그림 6은 인도 시 확인 예입니다. 무엇이 일치의 증거가 되는지 먼저 정한 뒤, 반영되지 않은 정보를 찾으십시오.
도번이 일치하는 것만으로는 부족합니다. 아래 조합마다 확인할 곳이 따로 있습니다.
| 대조할 조합 | 볼 곳 | 남길 정보 |
|---|---|---|
| 완성도와 실물 | 기기 번호, 접속부, 변경한 위치 | 현장 변경의 반영 결과 |
| 조립도와 부품표 | 부품 번호, 재질, 수량 | 교체품을 특정할 수 있는 대응 |
| 도면과 시험 기록 | 대상 기기, 시험 범위, 참조한 개정판 | 시험한 사양과의 연결 |
| 자료 목록과 납품 데이터 | 도번, 개정, 파일, 참조처 | 부족한 도면과 미처리 사항 |
프로젝트가 요구하는 제출물에 맞춰 쓰는 대조 예입니다. 완성 도서의 범위와 납품 형식은 계약과 지정 요령에 따릅니다.
완성도가 단독으로 존재하는 일은 드뭅니다. 공공 부문의 한 예로, 일본 국토교통성의 기계공사 완성도서 작성 요령은 상세도에 더해 사양서, 계산서, 시공 관리 기록, 구입 기기 목록, 취급 설명서 등을 완성 도서(kansei tosho, 完成図書)로 정리하는 구성입니다.
전자 데이터로 인도할 때는 편집 가능한 형식과 열람용 형식을 나누어 지정합니다. 외부 파일을 참조하는 도면은 참조처가 빠지면 표시가 달라지므로, 받는 쪽에서 제대로 열리는지까지 확인하십시오.
완성 도서에 미처리 사항을 남긴다면 대상 도번, 처리 예정, 담당자를 목록으로 만듭니다. 무엇이 부족한지 공유해 두면 보전 담당자가 완성된 것으로 오해해 잘못된 교체품을 발주하는 일을 막을 수 있습니다.
체크리스트: 일본 공급자에게 도면을 반송하기 전에
도장을 찍거나 서명하기 전에 이 목록을 훑어 보십시오. 위의 검토 순서를 따르며, 서면 확인이 가장 자주 필요한 항목도 포함했습니다.
- 식별: 도번, 개정, 발행일, 명시된 목적(검토·승인·제작)
- 요구 사항: 구매 사양서의 각 항목을 도면까지 추적했는가, 합의된 편차와 미해결 차이를 구분했는가
- 맞물림: 상대 도면과 접속부를 대조했는가, 기준점·높이·플랜트 노스가 일치하는가
- 노즐: 용도, 크기, 플랜지 규격과 등급, 방향 각도(기준과 시선 방향 명시)
- 제작 가능성: 공구 접근, 조립 순서, 운송 분할, 공장 용접과 현지 용접
- 측정: 측정 기준, 합부 기준, 공차 규격, 보이지 않게 되는 부분의 중간 검사
- 공차: 상대 쪽 허용 범위와 대조한 공차 누적
- 마감: 보온 후 외형, 도장·표면 처리 범위, 처리하지 않을 면
- 우리 쪽 회신: 반송 코드 명시, 코멘트마다 번호와 상대 도번, 부분 허가는 부품 번호로 한정
- 책임: 반송의 의미를 정의한 계약 조항이나 절차
일본 측에 물어볼 질문
이 질문들은 아직 제작이 답변에 의존하지 않는 킥오프 단계에서 일찍 보내십시오.
- 각 반송 코드는 무엇을 뜻하며, 어느 코드부터 제작을 시작할 수 있습니까?
- 귀사의 도면 표기는 우리의 IFA, IFC, AFC 상태와 어떻게 대응합니까?
- 도면 목록 중 승인용으로 제출할 도면은 무엇이고, 참고용으로만 낼 도면은 무엇입니까?
- 노즐 방향 도면에 플랜트 노스를 쓰고 있습니까? 각도는 어느 방향에서 본 값입니까?
- 이 도면에는 어느 공차 규격과 어느 판이 적용됩니까?
- 완성도 패키지에는 무엇이 들어가며, 어떤 파일 형식으로 받을 수 있습니까?
도면 반송 메일 문안(초안)
프로젝트에 맞게 고쳐 쓰십시오. 괄호 항목은 바꾸고, 코드 이름은 각자의 절차에 있는 것을 쓰십시오. 일본 측에는 보통 영어나 일본어로 보내므로, 아래 한국어 초안을 번역해서 사용하십시오.
제목: 도면 [No.] Rev. [X]: 검토 결과 및 문의
[성함] 님께,
도면 [No.] Rev. [X], [도면명]을 검토했습니다. 당사의 반송 코드는 [절차 번호]에 따른 [코드]입니다.
코멘트:
1. 노즐 [N3]: 귀사 도면은 위에서 본 플랜트 노스 기준 [각도]도로 표시되어 있습니다. 당사 배관 도면 [No.]은 [각도]도입니다. 어느 쪽이 맞는지 확인 부탁드립니다.
2. 베이스 플레이트, 부품 [No.]: 구멍 피치가 [기준]에서 잰 기기 도면 [No.]과 [값] mm 다릅니다. 접속부에 합의할 때까지 어느 쪽도 변경하지 말아 주십시오.확인 요청:
1. 이 코드로 제작을 시작해도 됩니까, 아니면 먼저 재제출이 필요합니까?
2. 자재를 먼저 발주해야 한다면 어느 부품 번호가 대상입니까?
3. 이 코멘트를 반영한 Rev. [Y]는 언제 받을 수 있습니까?당사는 이 검토만으로 계약상 설계 책임의 배분이 바뀌지 않는다고 이해하고 있습니다. 계약이나 귀사 절차에 다른 정함이 있으면 알려 주십시오.
감사합니다.
[성함]
이 글의 한계
- 용어 대응은 일반적인 안내입니다. 회사·업종·계약 유형에 따라 이 이름들이 다르게 쓰이며, 프로젝트 문서가 우선합니다.
- 모식도와 예시 공차값은 설명용일 뿐 제작 지시나 권장 공차가 아닙니다.
- 반송 코드와 발행 상태에는 보편적인 표준이 없습니다. AFC와 IFC처럼 자료마다 설명이 다른 표기도 있습니다.
- 법률 조언이 아닙니다. 설계 책임을 누가 지는지는 계약과 적용 법령에 따릅니다.
- KS·JIS·ISO·ASME 규격은 사양서에 인용하기 전에 현행 판을 확인하십시오.
자주 묻는 질문(FAQ)
제작 도면(fabrication drawing)과 shop drawing은 무엇이 다릅니까?
같은 뜻으로 쓰는 사람이 많습니다. 구분한다면 shop drawing은 맞춤과 설치의 협의용, fabrication drawing은 용접·공차·마감 같은 부품 수준의 상세용입니다. 일본어에서는 seko-zu가 현장 설치와 맞춤을 가리키고 양쪽 정보를 함께 담은 도면도 있으므로, 도면마다 필요한 기재 내용을 먼저 합의하십시오.
승인 도장이 찍혔으면 바로 제작을 시작해도 됩니까?
자동으로 그렇지는 않습니다. 반송 코드, 붙은 조건, 남은 코멘트로 판단하며, 조건부 반송이나 일부만의 선행 허가가 적용될 수 있습니다. 제작자에게는 사용할 수 있는 도번, 개정판, 작업 범위를 정확히 알리십시오.
계획도의 치수로 그대로 제작할 수 있습니까?
개략값이나 미확정 치수가 포함되어 있다면 안 됩니다. 상대 쪽과 합의한 접속부를 이어받아 가공 기준, 공차, 재질, 접합 조건을 구체화한 뒤 제작용 도면으로 발행하십시오.
3D 모델이 있으면 제작도는 필요 없습니까?
모델에 어떤 정보가 담겨 있고, 가공처가 어떤 정보를 받을 수 있는지에 따라 다릅니다. 형상만으로는 공차나 구멍 조건이 전달되지 않을 수 있으므로, 도면이나 주기를 함께 써서 적용 조건을 분명히 해야 합니다.
완성도와 제작도의 치수가 다르면 어떻게 합니까?
변경 승인 기록과 실물을 대조해서 의도한 변경인지, 도면에 반영되지 않은 것인지 가려내십시오. 현장에서 달라졌다는 사실만으로 정당한 변경으로 취급하지 말고, 필요한 합의와 검사 기록까지 추적한 뒤에 완성도에 반영하십시오.
출처
- shop drawing과 fabrication drawing: Strand, "Shop Drawings vs. Fabrication Drawings"
- GA 도면의 내용: Project Materials, "What Is a General Arrangement Drawing"
- IFC·AFC의 쓰임, 대체되는 개정판, 서면 상태 확인: Procore, "IFC Drawings"
- 별도로 승인된 세트로서의 AFC: Bluent, IFC와 AFC 도면에 관한 엔지니어링 블로그
- 검토 결과 구분과 일관되지 않은 코드: Kissflow, "Vendor Drawing Approval"
- AIA A201과 서브미털 승인: Lorman, "AIA 201 Document: Submission of Shop Drawings"; LBCC Law, "Submittal Review"
- 플랜트 노스: Wermac, piping coordination; CR4 forum, "Plant North vs True North"
- 최악 조건과 RSS 공차 누적: Wevolver, "Tolerance Stack-up Analysis"
- ASME Y14.5-2018: ASME, Y14.5 Dimensioning and Tolerancing
- ISO 1101:2017: ISO, ISO 1101:2017
- JIS B 0021:1998: SAI Global, JIS B 0021:1998 목록
- 일본 공공 기계공사의 승인 대상 도서(일본어): MLIT, 기계공사 공통시방서(안)
- 일본 공공 기계공사의 완성 도서(일본어): MLIT, 기계공사 완성도서 작성 요령(안)
일본어 원문 기사이 가이드는 일본 독자를 위해 쓴 MONOSCOPE 기사를 바탕으로 했습니다: 製作図とは?計画図・承認図との違いと図面の流れ・検図の実例
편집자 소개
 MONOSCOPE 편집자FOUNDER & EDITOR
플랜트 설비 제조사와 플랜트 엔지니어링 회사에서 약 10년간 설비 제안, 설계, 시운전을 맡은 뒤 디지털 마케팅으로 옮겼습니다. 현재는 B2B 제조기업의 웹 컨설턴트로서 기업이 제품과 기술을 알기 쉽게 설명하도록 돕고 있습니다. 일본 국가자격인 에너지관리사(Energy Manager)와 제3종 전기주임기술자를 보유하고 있습니다.
2017년부터 엔지니어링 블로그를 운영해 500편 이상의 글을 썼고, 구독자 약 2만 명의 일본어 YouTube 채널을 운영합니다. 모든 가이드는 일본 생산 현장의 시각으로 쓰고, 인용한 규격과 대조해 검증합니다.